Póngase en contacto con Kitech Company
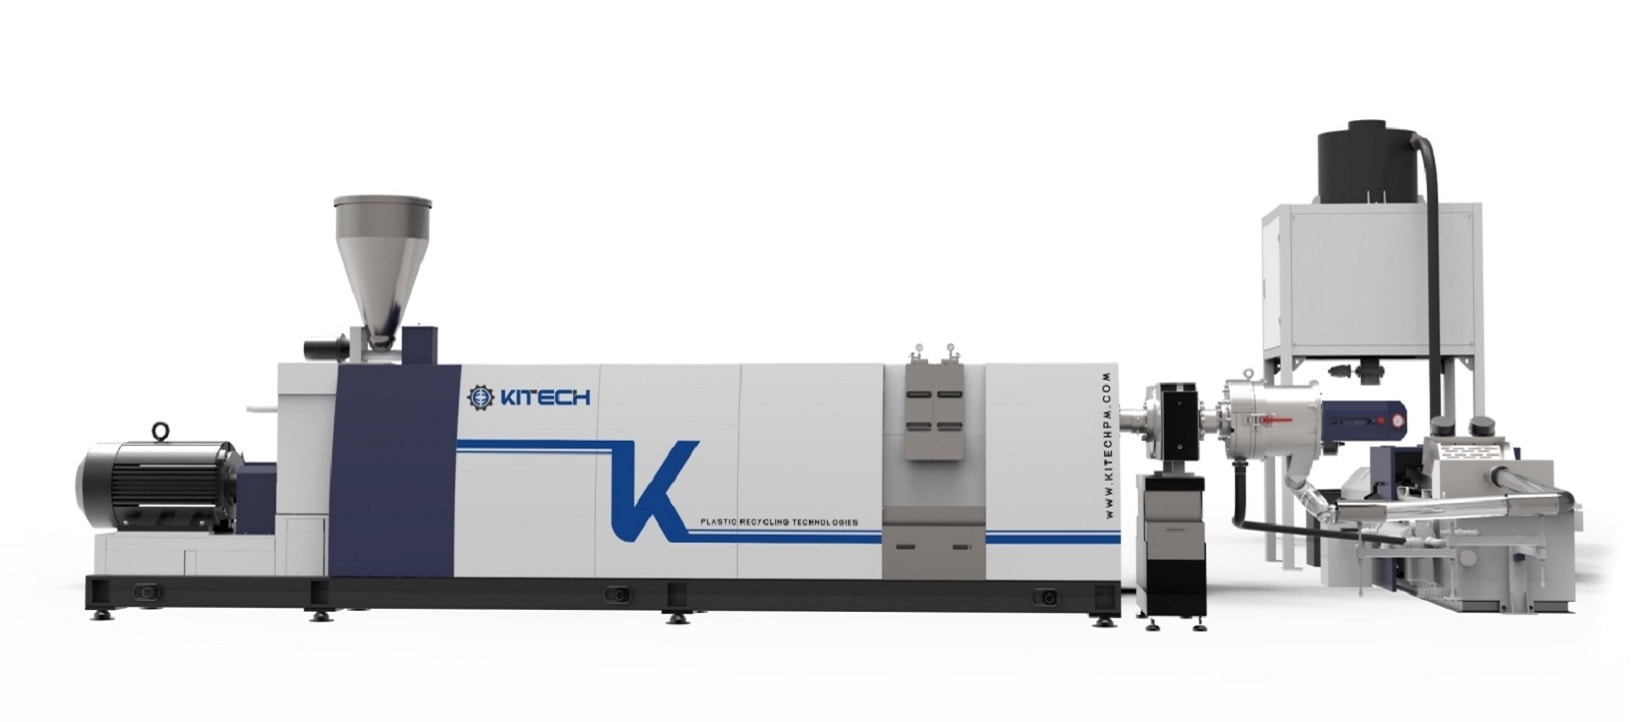
Molino granulador de plásticos: sistemas industriales de granceado para reciclar plásticos rígidos
La serie KSP transforma escamas lavadas de plástico rígido en gránulos listos para el mercado, con una producción de 300 a 1.200 kg/h. Cinco modelos. Cuatro opciones de cabezal de granceado. Sistema completo de control PLC.
300–1,200
Producción en kg/h
5
Modelos de máquina
4
Opciones de granceado
0.2–0.3
Consumo energético en kWh/kg
Siemens
Control PLC y HMI
CE
Sistemas certificados
De residuos de plástico rígido a gránulos comercializables
Su línea de lavado procesa escamas de PE y PP. Están limpias y clasificadas, pero, en esas condiciones, prácticamente no se pueden vender con margen. Los transformadores exigen gránulos uniformes, que puedan volver a extruirse y cuyas características a largo plazo se ajusten al grado especificado. La serie KSP cubre esa necesidad.
Procesamiento continuo y extrusión
Cada sistema KSP admite material triturado o escamas lavadas de plásticos rígidos —PE, PP, PS, ABS, PET, PA o mezclas— y lo extruye mediante un husillo calibrado y una matriz de extrusión para formar gránulos cilíndricos homogéneos.
Los gránulos conservan las características del material de entrada y pueden alimentar directamente procesos de moldeo por soplado, moldeo por inyección y líneas posteriores de film.
Nota terminológica: molino granulador y granceadora
En la terminología de Norteamérica y Europa, «molino granulador de plásticos» y «máquina granuladora» suelen referirse a equipos distintos. Los molinos granuladores de cuchillas reducen mecánicamente residuos plásticos voluminosos —tuberías, botellas y láminas— mediante cuchillas giratorias en una cámara de corte, hasta obtener material triturado o escamas, sin aplicar energía térmica ni extruir.
La serie KSP de KITECH realiza el proceso necesario: convierte esos gránulos en gránulos de calidad industrial mediante extrusión y granceado. Así, una línea de reciclaje de plástico rígido consta de dos procesos; el equipo de desarrollo controla y mejora el proceso de regranulación, donde se obtiene el valor añadido. Nosotros diseñamos la etapa posterior de granceado.
Rentabilidad del reciclaje
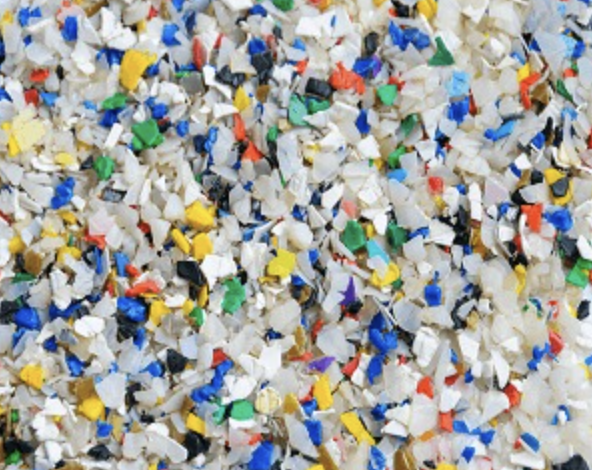
Esto marca una diferencia real en la rentabilidad del reciclaje. El material triturado suelto procedente de un molino granulador de cuchillas se vende con descuento: los transformadores reciben un precio menor por la materia prima porque queda pendiente una etapa adicional de transformación. Los gránulos producidos por un sistema KSP vuelven a la cadena de suministro a los precios actuales de la resina. Estos dos procesos hacen posible el reciclaje de plásticos a escala comercial.
La serie KSP de KITECH
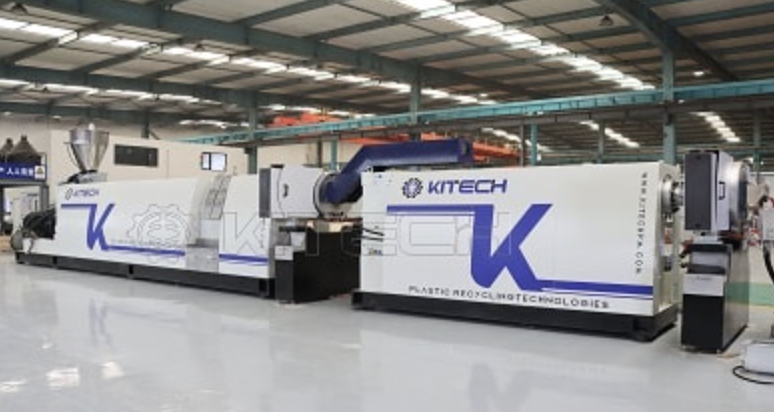
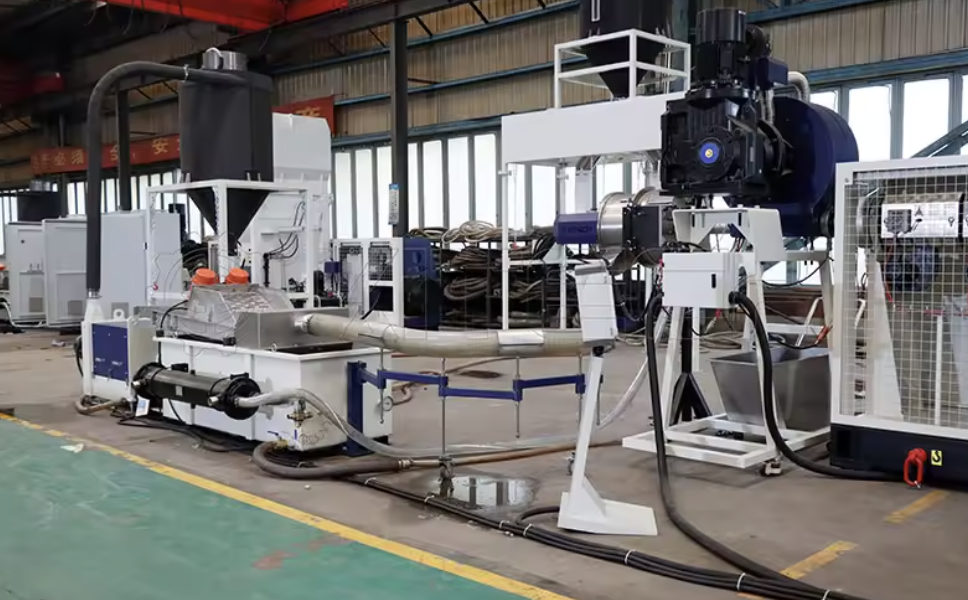
La serie KSP de KITECH reúne equipos para el granceado de escamas de plástico rígido, diseñados específicamente para procesar material triturado posconsumo y posindustrial en una línea de extrusión y granceado con automatización industrial integrada.
Capacidad de funcionamiento en planta
Diseñada para las exigentes condiciones industriales, la extrusora puede funcionar de forma continua las 24 horas del día, los 7 días de la semana. Incluye diagnóstico remoto y una plataforma integral de control PLC para maximizar la disponibilidad y la eficiencia operativa.
Modelos y especificaciones de la máquina para producir gránulos de plástico triturado
La gama KSP incluye cinco modelos, dimensionados para los caudales habituales en procesos industriales de escala media y funcionamiento continuo. La plataforma KSP común consta de una extrusora de un solo husillo (diámetro nominal de 60mm y potencia nominal del motor de 15 kW/55 rpm), con desgasificación por vacío de doble orificio; una unidad de filtrado del plástico fundido y malla filtrante; el cabezal de granceado; y una plataforma de control PLC Siemens. El diámetro nominal del husillo de la extrusora y la potencia nominal del motor aumentan en función de la capacidad de producción del sistema.
| Modelo | Capacidad (kg/h) | Diámetro del husillo (mm) | Relación L/D | Motor principal (kW) | Consumo energético (kWh/kg) | Longitud del sistema (mm) |
|---|---|---|---|---|---|---|
| KSP100 | 300–380 | Φ100 | 25–35 | 90–110 | 0.2–0.3 | 12,500 |
| KSP120 | 400–500 | Φ120 | 25–35 | 132–160 | 0.2–0.3 | 13,800 |
| KSP150 | 600–750 | Φ150 | 25–35 | 160–200 | 0.2–0.3 | 14,900 |
| KSP180 | 800–950 | Φ180 | 25–35 | 250–315 | 0.2–0.3 | 15,200 |
| KSP200 | 1,000–1,200 | Φ200 | 25–35 | 315–355 | 0.2–0.3 | 16,500 |
Fuente: ficha técnica de la serie KSP de KITECH. Las tasas de producción se optimizan en condiciones de trabajo con material triturado de PE con un contenido de humedad del 1 %.
Nota de ingeniería: selección de la relación L/D
La extrusora KSP con relación L/D de 25-35 es adecuada para la mayoría de las aplicaciones de termoplásticos cuando se procesan principalmente materiales de origen sin formaldehído. Las pruebas del contenido de humedad y el seguimiento de quemaduras y contaminación ayudan a elegir la relación L/D más adecuada. Si la humedad es alta (por encima del 0,16 %) o el material requiere una zona de desvolatilización larga (por ejemplo, escamas de botellas de PET o material triturado posindustrial de PA), se debe especificar un husillo de extrusora con una relación L/D mayor (32-35). Para el polipropileno y el polietileno lavados de film, suele bastar con una relación L/D de 25-28.
Guía de selección de modelos KSP: matriz de decisión
Determine sus necesidades de producción y compárelas con la combinación KSP más adecuada de producción diaria, tipo de material de entrada y grado del producto final:
| Horas de funcionamiento al día | Producción objetivo (toneladas/día) | Material principal | Modelo recomendado | Potencia del motor necesaria |
|---|---|---|---|---|
| 20h/día | 6–7,5 t/día | Material triturado de film de PE y PP | KSP100 | 90–110 kW |
| 20h/día | 8–10 t/día | PE, PP y PS rígido | KSP120 | 132–160 kW |
| 22h/día | 13–16,5 t/día | Mezcla de PE, PP y ABS | KSP150 ★ Popular | 160–200 kW |
| 22h/día | 17,6–20,9 t/día | PET, ABS y PA rígidos | KSP180 | 250–315 kW |
| 24h/día | 24–28,8 t/día | Mezclas de plásticos rígidos | KSP200 | 315–355 kW |
Recomendación de dimensionamiento para compras
Dimensione el sistema para el 80 % de su capacidad nominal, no para el volumen máximo. Un KSP150 con una capacidad nominal de 600-750 kg/h debería dimensionarse para una producción continua objetivo de 500-600 kg/h. Así dispondrá de margen para compensar las variaciones del material, las paradas programadas para limpieza y mantenimiento, y futuras ampliaciones de la línea. A largo plazo, puede resultar más barato sobredimensionar el motor de accionamiento que hacer funcionar el sistema continuamente al límite mecánico. Antes de la compra, confirme el tamaño del modelo mediante un análisis formal de dimensionamiento que tenga en cuenta la mezcla de materiales y la frecuencia de funcionamiento.
Estas especificaciones reducen los costes de propiedad. El consumo estable de 0,2-0,3 kw/h en los 5 modelos hace que el coste energético sea el mismo independientemente del tamaño del sistema adquirido. Esto se debe al diseño de calentamiento por infrarrojos del cilindro de la extrusora de KITECH, que evita las pérdidas de calor en espera de las bandas calefactoras resistivas convencionales cuando la máquina está parada. A escala industrial, este perfil energético influye en los costes de procesamiento a largo plazo tanto como la inversión inicial.
Plano de planta de la máquina de granceado de plásticos
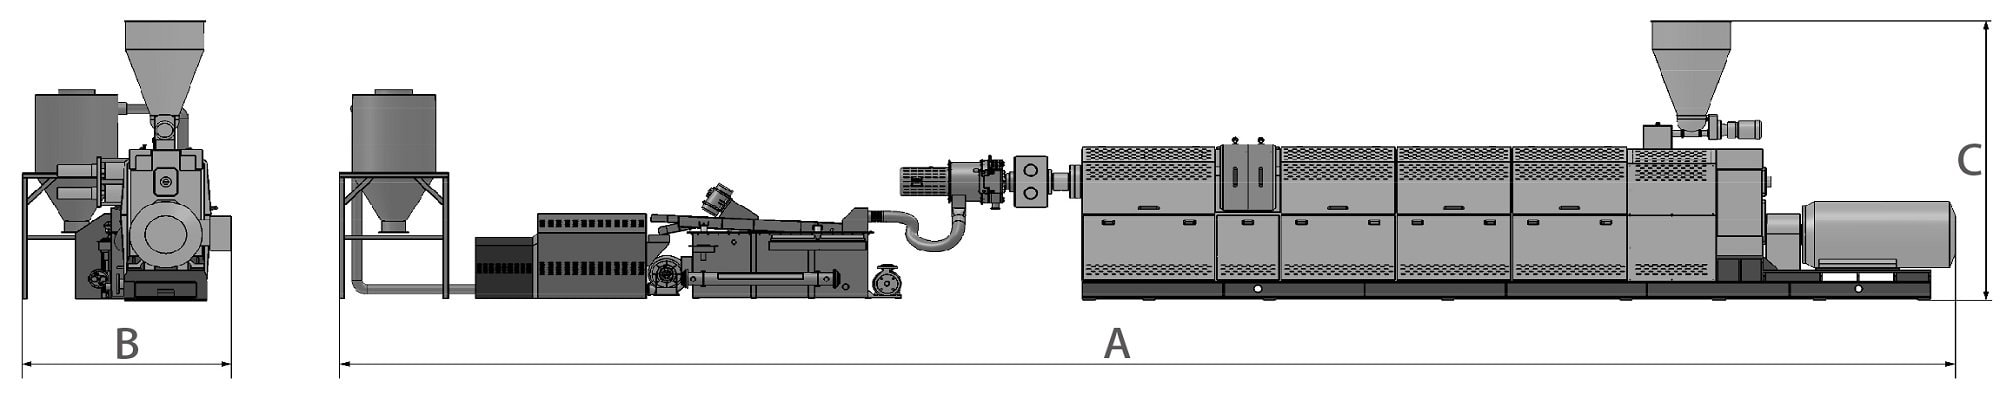
Haga clic para ampliar
×
![Plano de planta a pantalla completa]()
Cómo elegir el equipo adecuado para granular plástico
En el sector de los equipos de reciclaje de plásticos, se suelen confundir dos categorías: los molinos granuladores industriales —centrales, junto a la prensa, de rotor abierto y de alta resistencia—, optimizados para cortar con eficiencia, y las granceadoras por extrusión, diseñadas para convertir material triturado en gránulos. Son equipos complementarios dentro de una línea de reciclaje integrada, pero realizan tareas muy distintas.
| Parámetro | Molino granulador de cuchillas / triturador / trituradora | Sistema de granceado por extrusión KSP |
|---|---|---|
| Proceso | Reducción mecánica de tamaño: cuchilla giratoria en una cámara de corte | Extrusión y matriz de granceado: proceso térmico y mecánico |
| Entrada | Residuos plásticos voluminosos: botellas, tuberías, canales de inyección, láminas de termoconformado, perfiles extruidos, recortes de bordes y purgas | Escamas de plástico triturado o material granulado lavado (Φ5–30mm) |
| Salida | Escamas irregulares de plástico triturado (bordes dentados y tamaño de partícula variable) | Gránulos cilíndricos uniformes (Φ2–5mm, longitud constante) |
| Rango de producción | Normalmente, 50–2.000 kg/h (según el tipo de máquina) | 300–1.200 kg/h (KSP100–KSP200) |
| Procesamiento del material | Proceso en frío: sin fundir el plástico y con capacidad de mezcla limitada | Fundición completa: permite dosificar aditivos, corregir el color y desgasificar |
| Calidad del producto final | Material triturado: menor valor de mercado y calidad variable | Gránulos: vuelven a la cadena de suministro de producción al precio de la resina |
| Posición en la línea | Etapa inicial: reducción de tamaño | Etapa posterior: generación de valor |
| Mantenimiento: aspectos principales | Sustitución de cuchillas (cada 300–800 horas, según el material) | Desgaste del husillo y del cilindro de la extrusora (4.000–6.000 horas); cambio de mallas filtrantes |
| Complejidad del control | Básico: velocidad del motor y selección de la luz de malla | Avanzado: PLC Siemens, perfiles de temperatura e interfaz ERP |
La mayoría de las operaciones de reciclaje industrial necesitan tanto un sistema de molino granulador de cuchillas en la etapa de pretratamiento, para reducir los residuos plásticos a un tamaño manejable y procesarlos a gran escala, como una granceadora en la etapa final, para producir gránulos fáciles de transportar y listos para la venta. KITECH suministra la etapa de granceado. Nuestras granceadoras admiten como material de entrada el material triturado por molinos granuladores o trituradoras de cualquier marca.
Nota técnica: por qué importa el formato del producto final
El material triturado contiene tensiones en los bordes, partículas finas y porosidad generadas durante la granulación. Estos factores aumentan la irregularidad del flujo de entrada y, a su vez, el desgaste de la extrusora, las oscilaciones en la calidad del plástico fundido y las variaciones dimensionales de los gránulos finales.
Alimentar una extrusora KSP con material granulado permite que la zona de calentamiento principal lo homogeneice y garantiza que las variaciones del material de entrada no afecten a la uniformidad final del plástico fundido. Los gránulos se cortan en la cara de la matriz, en lugar de salir pulverizados por el extremo del cilindro de la extrusora. El resultado son gránulos uniformes, con proporciones y geometría constantes.
Conclusión práctica para las operaciones de reciclaje:
funcionar con la máxima eficiencia significa convertir los residuos plásticos en gránulos reutilizables, en lugar de conformarse con el valor económico del material triturado. Una etapa de granceado KSP procesa ese material con caudales seguros y eficientes, reduce los costes de materia prima para los compradores posteriores y permite obtener una prima por los gránulos. Así es como la inversión de capital se justifica desde el punto de vista económico a largo plazo.
4 configuraciones de cabezal de granceado: anillo de agua, cordón, cordón automático y bajo agua
La elección del cabezal determina la compatibilidad con el material, la calidad de los gránulos y los costes operativos continuos. La línea KSP ofrece 4 opciones de cabezal: anillo de agua (opcional) de serie, granceadora de cordón, granceadora automática de cordón y granceadora bajo agua. Al elegir el cabezal, tenga en cuenta el tipo de material y las características deseadas para los gránulos:
| Configuración | Materiales más adecuados | Geometría de los gránulos | Calidad del producto final | Nivel de mantenimiento | Coste relativo |
|---|---|---|---|---|---|
| Anillo de agua de serie |
Escamas rígidas de PE, PP y PS | Lenticular o cilíndrica irregular, Φ3–6mm | Buena: adecuada para la mayoría de los compradores de resina reciclada | Bajo: cuchilla y placa de matriz sencillas | Básico |
| Granceadora de cordón | ABS, PA, PET y plásticos técnicos | Cilíndrica, Φ2–4mm, longitud controlada | Excelente: tamaño y forma constantes | Medio: alineación de la guía del cordón | +15–20% |
| Granceadora automática de cordón | PE, PP y ABS; líneas donde prima la automatización | Cilíndrica, Φ2–4mm, longitud constante | Excelente: el enhebrado automático del cordón reduce las paradas | Medio-bajo: el enhebrado automático reduce la intervención manual | +25–35% |
| Granceadora bajo agua | PET, PA y PC; requisitos de gránulos de alta calidad | Esférica o lenticular, Φ2–4mm | Alta: corte más limpio y menos partículas finas | Más alto: placa de la cara de la matriz y sistema de circulación de agua | +40–55% |
Para la mayoría de las aplicaciones de reciclaje de plásticos rígidos que procesan escamas de PE y PP, el diseño de anillo de agua ofrece una calidad de gránulo aceptable con el coste operativo más bajo. Se prefiere la granceadora de cordón cuando se necesitan gránulos cilíndricos de diámetro constante, normalmente para ABS, PA y flujos de resinas técnicas en los que las variaciones de superficie o dimensiones de los gránulos afectan a los procesos posteriores. La granceadora bajo agua se especifica para escamas de botellas de PET y mercados prémium en los que preocupa la baja contaminación del agua de refrigeración del plástico fundido y se busca minimizar las imperfecciones de la superficie de los gránulos.
Arquitectura del sistema KSP: ingeniería en 5 etapas, desde la alimentación hasta el gránulo final
01 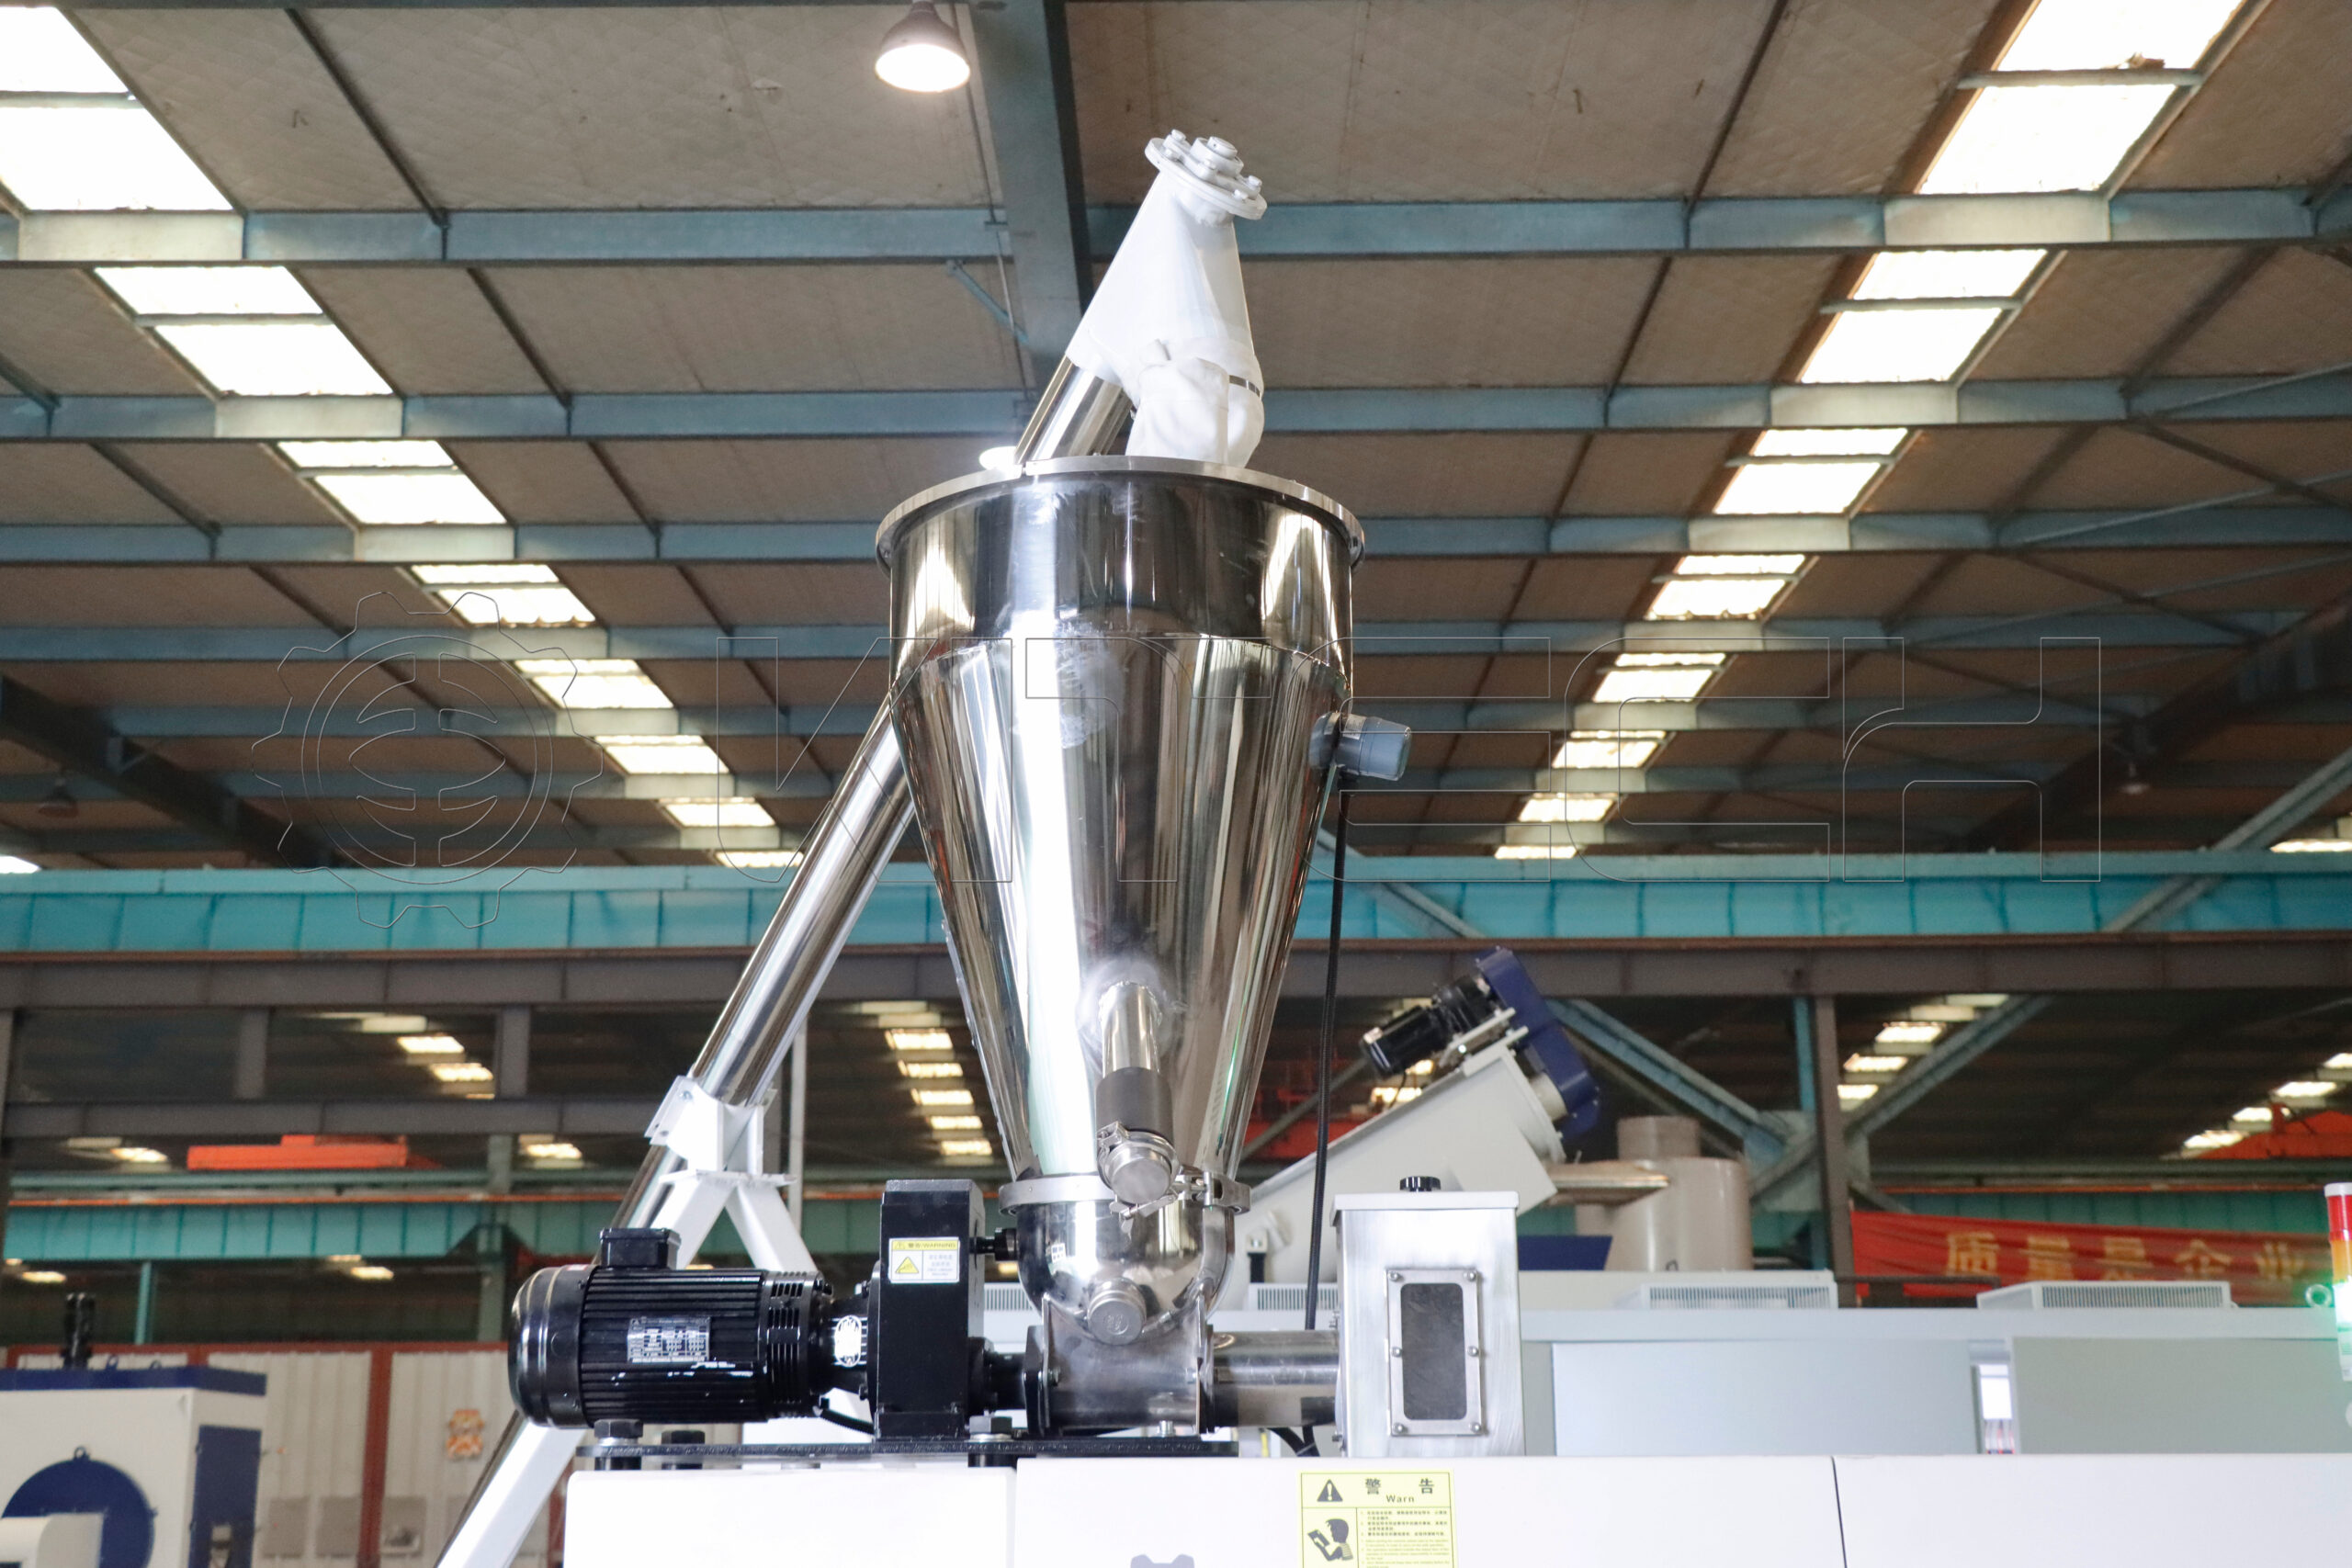
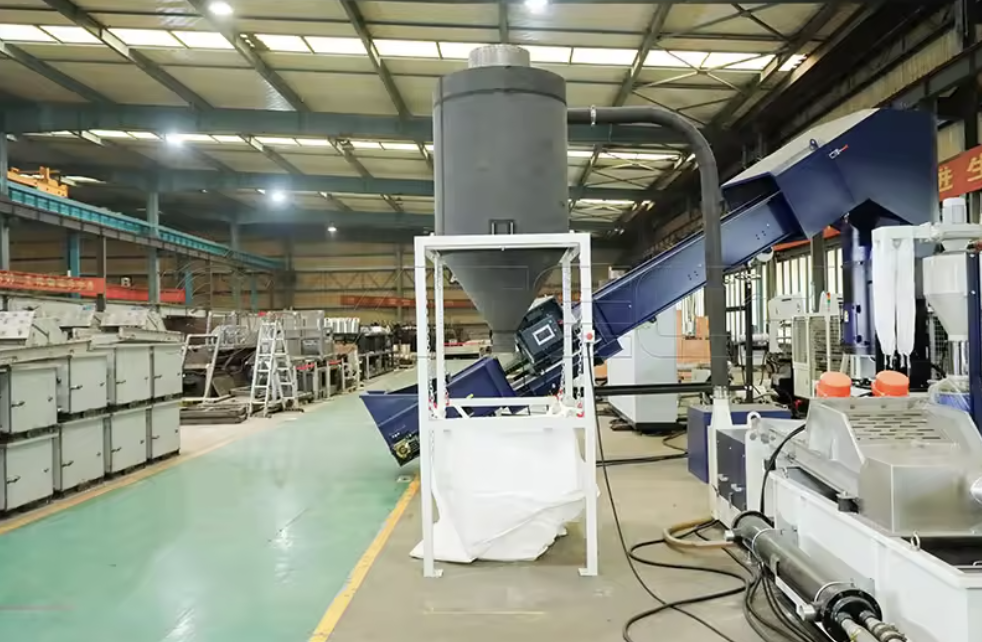
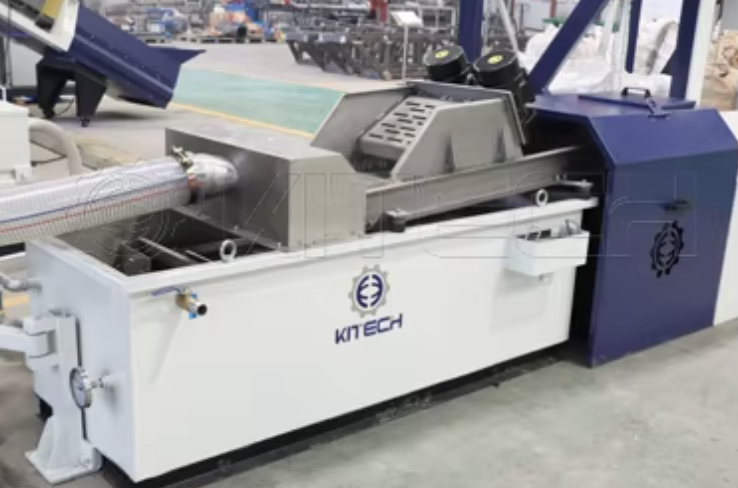
Etapa 1: sistema de dosificación y alimentación
Transportador de banda superior o de husillo con velocidad variable, equipado con separadores de metales ferrosos y no ferrosos. El PLC controla la dosificación. Esta función mantiene constante el flujo de entrada a la extrusora, algo fundamental para estabilizar la presión en la parte superior y mantener equilibrado el perfil de temperatura del plástico fundido. La detección de metales evita que contaminantes extraños dañen el equipo. El sistema de alimentación se conecta directamente a las etapas anteriores de clasificación, lavado y reducción de tamaño.
02 
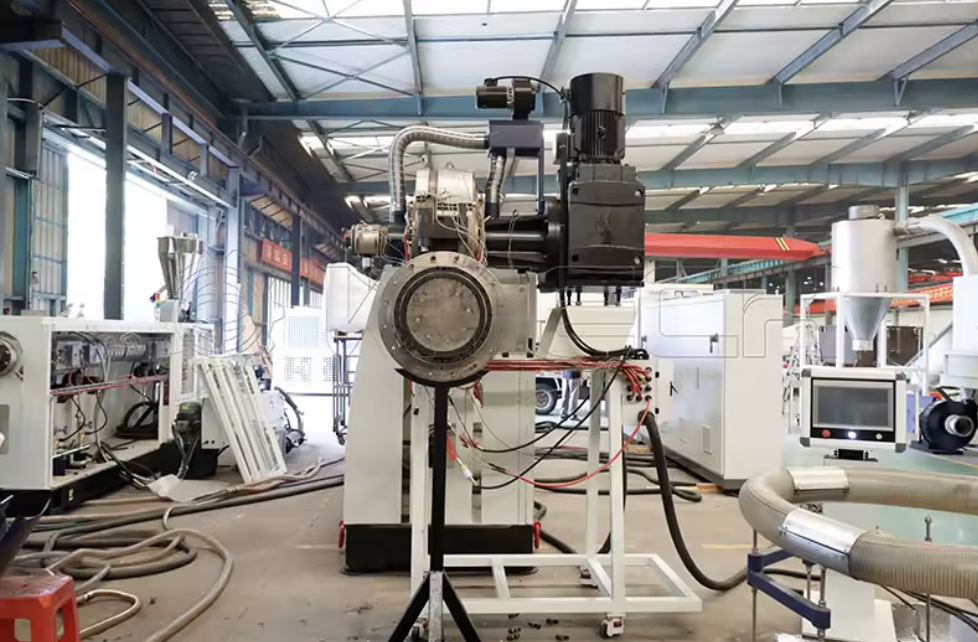
Etapa 2: extrusora de un solo husillo
Estructura de husillo y cilindro de la extrusora de alta eficiencia con relación L/D de 25-35. El eje de desgasificación por doble vacío forzado extrae la humedad y los compuestos volátiles del polímero (especialmente útil para PET y otros plásticos técnicos sensibles a la humedad). El calentamiento por infrarrojos con zonas de temperatura independientes reduce el consumo energético hasta un 30 %+ frente a los bancos convencionales de bandas calefactoras resistivas ([comparación del sector, CALIFICADA]). La granceadora de plásticos está diseñada para las necesidades de los procesos de granulación y reciclaje de plásticos rígidos, y puede procesar material de entrada de valor y tamaño variables.
03 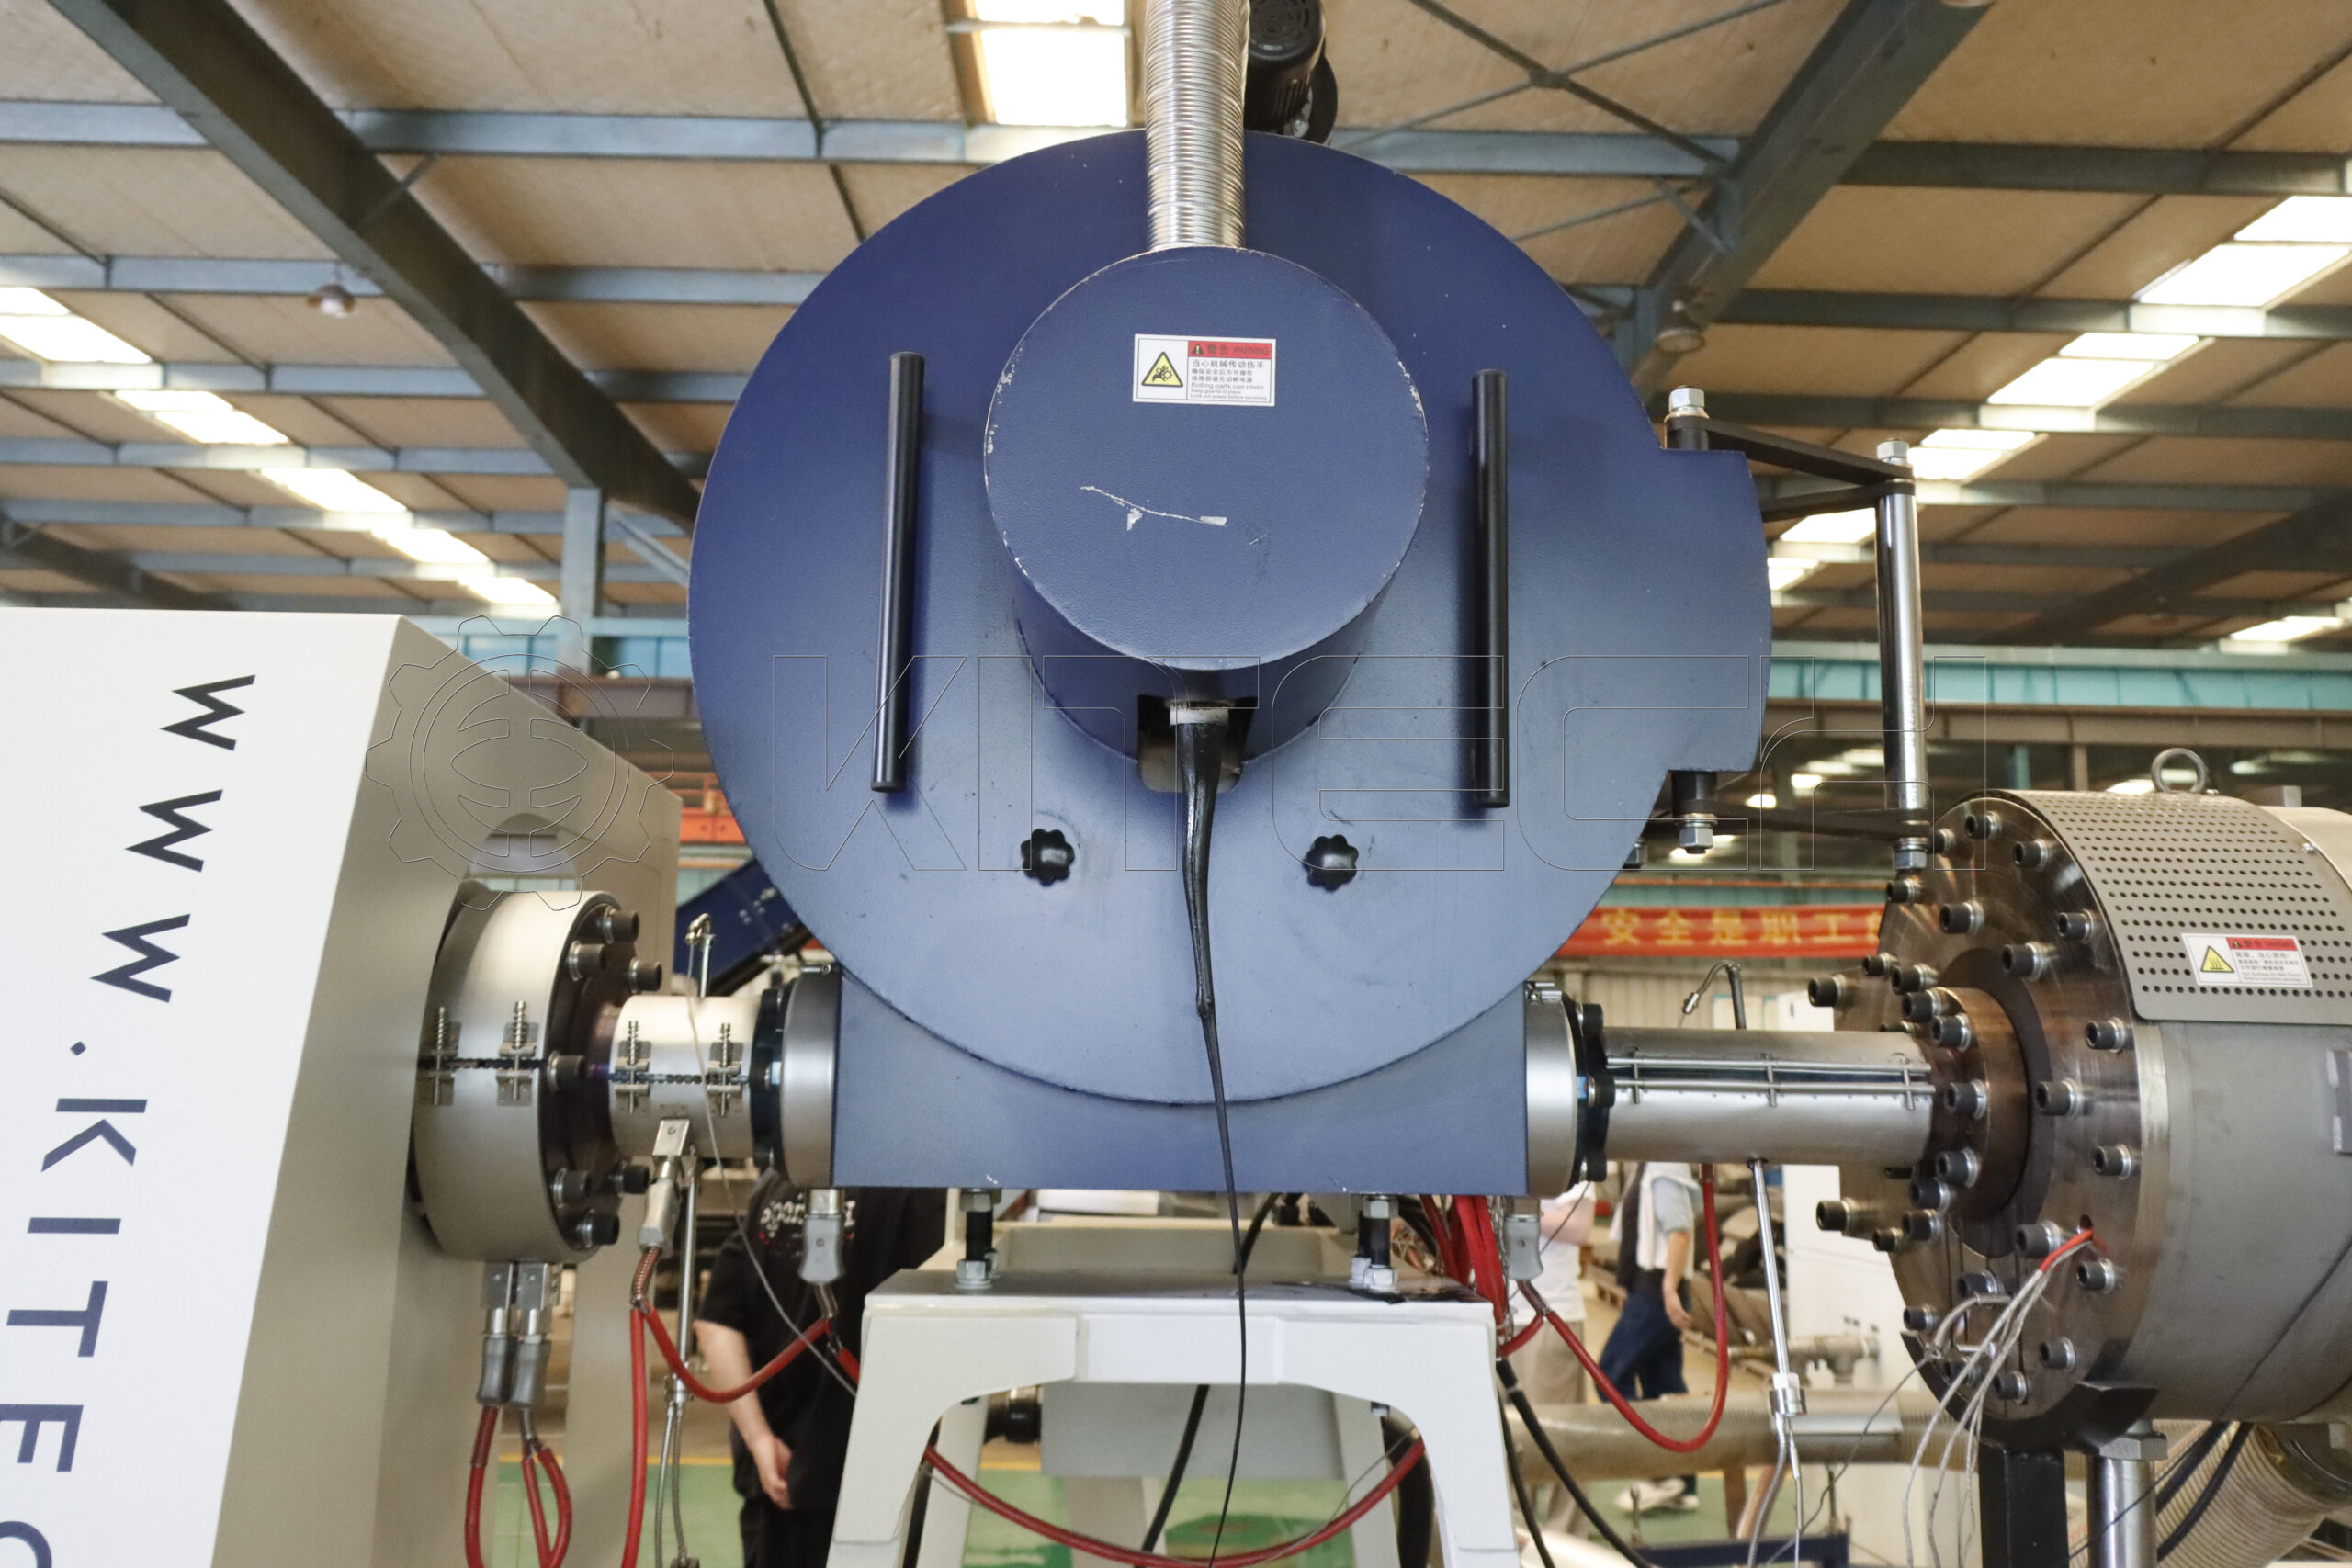
Etapa 3: unidad de filtrado del plástico fundido
Cuatro opciones de conjuntos de filtrado según el nivel de contaminación del material de entrada: de placa (económico, para termoplásticos convencionales); de pistón de dos posiciones (funcionamiento continuo, contaminación media); de pistón de dos posiciones con retrolavado (mucha contaminación y mayor vida útil de la malla filtrante); autolimpiante (prémium y con mínima intervención del operario).
04 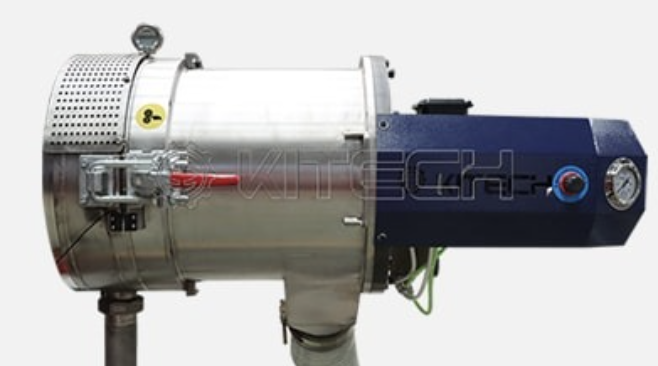
Etapa 4: cabezal de granceado
Cuatro opciones de refrigeración por líquido: anillo de agua, cordón, cordón automático y bajo agua (véase la sección H2-04). El cabezal de la matriz se fabrica con orificios de diámetro exacto para obtener el tamaño de gránulo deseado. La gestión por PLC de la punta del gránulo (cabezal de la matriz y velocidad de giro de la cuchilla) y de la temperatura del agua garantiza un tamaño de salida constante pese a las fluctuaciones de la demanda. El cabezal de granceado puede cambiarse sobre la marcha, es decir, sin detener la línea ni volver a conectar las tuberías de todo el sistema.
05 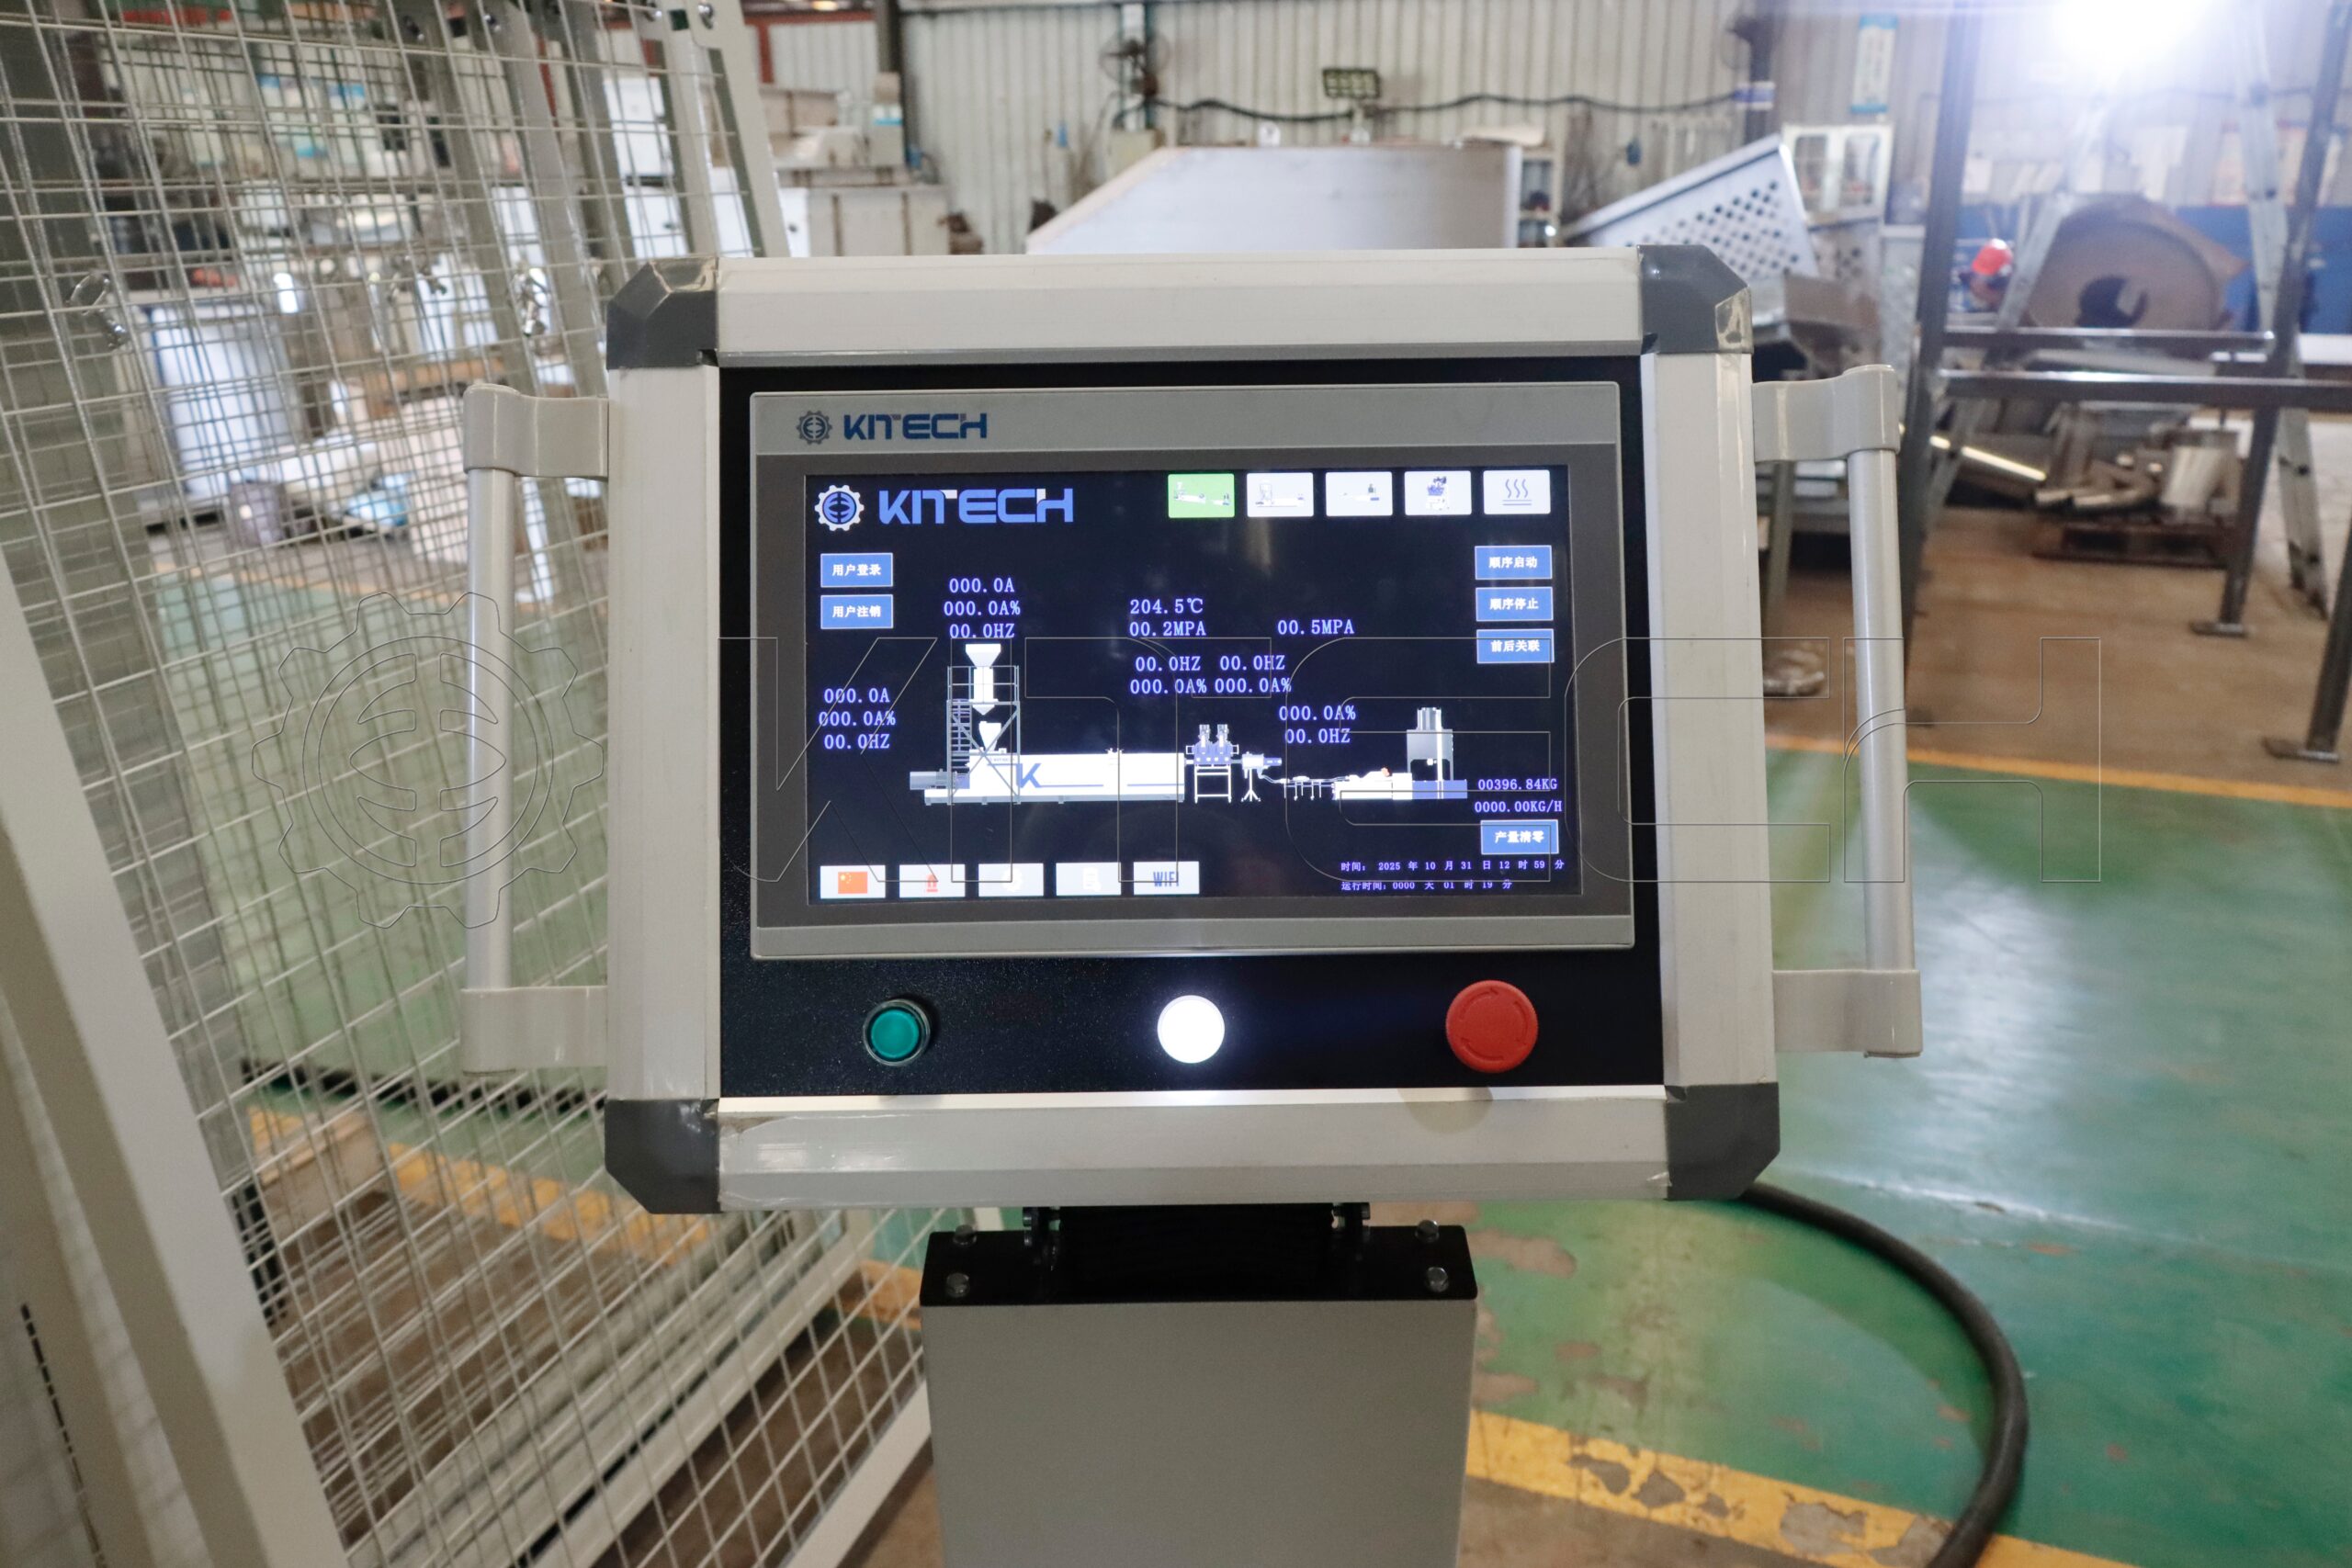
Etapa 5: unidad de control inteligente
PLC Siemens_S300 con pantalla táctil HMI de Siemens. El PLC automatiza el arranque y la parada, controla los perfiles de temperatura, la presión del filtro y el caudal de producción. Gracias a las opciones de diagnóstico remoto, el representante de servicio de KITECH puede determinar si el sistema necesita revisión o asistencia sin desplazarse a la planta. Los protocolos de comunicación industrial estándar permiten integrar el sistema con la planificación de recursos empresariales y los programas de producción a largo plazo existentes. (opcional)Sistema de pesaje y dosificación para documentar y registrar el volumen acumulado.
Certificaciones y servicio de las máquinas granuladoras de plástico
Certificación CE
Directiva de máquinas de la UE 2006/42/EC
PLC Siemens
Sistema de control SIMATIC S7
Accionamientos SEW
Sistemas de accionamiento principal y de alimentación
Instalación eléctrica ABB
Motores y aparatos de distribución eléctrica
ISO 9001
Certificación de gestión de calidad
Servicio global
Instalación, puesta en marcha y formación
Servicio posventa
Garantía
12 meses desde la fecha de puesta en marcha. Cubre defectos de fabricación en componentes mecánicos y eléctricos. Excluye los elementos sujetos a desgaste normal (husillo, cilindro, matriz, mallas filtrantes y cuchillas), que tienen intervalos de servicio específicos para cada material.
Puesta en marcha
Los ingenieros de KITECH supervisan la instalación en el extranjero, realizan la puesta en marcha mecánica y el ajuste de parámetros del PLC, y forman a los operarios; estos servicios están incluidos de serie en todos los contratos KSP. La puesta en marcha suele durar 7–14 días en planta, según el modelo y el estado de preparación de las instalaciones.
Repuestos
KITECH ofrece repuestos críticos sujetos a desgaste —segmentos de husillo, insertos de la matriz, mallas filtrantes y conjuntos de cuchillas— con entrega estándar. En la mayoría de los mercados, los repuestos Siemens y SEW se obtienen localmente a través de distribuidores autorizados.
Preguntas frecuentes: máquina granuladora de plásticos
Una línea de extrusión y granceado, como la KSP, vuelve a fundir el material plástico triturado y lavado en una extrusora calentada de un solo husillo. A continuación, el material fundido pasa por una matriz y el cordón extruido resultante se enfría o se corta en gránulos de tamaño uniforme. Tenga en cuenta que no se trata de un molino granulador de cuchillas, que desmenuza los plásticos enteros para convertirlos en escamas, sino de un equipo que hace pasar la resina fundida por una matriz. La serie KSP de KITECH es la etapa final de una operación de reciclaje de plásticos, donde las escamas se convierten en gránulos comercializables.
En el reciclaje industrial de plásticos, «molino granulador de plásticos» se emplea en dos contextos: para referirse a un equipo de reducción de tamaño (un molino granulador de cuchillas que reduce los residuos a escamas) o a una granceadora (sistema de extrusión que convierte las escamas en gránulos de resina de alta calidad y bajo coste). La KSP se ocupa de la segunda tarea: transforma el material ya lavado, triturado y clasificado en una etapa anterior en gránulos de alta calidad para venderlos o utilizarlos en la producción propia.
Un molino granulador de cuchillas utiliza cuchillas giratorias dentro de una cámara de corte para triturar mecánicamente el plástico y convertirlo en escamas. Es un proceso en frío, sin extrusión. La KSP recibe esas escamas y utiliza un conjunto de extrusora, filtro y matriz para producir gránulos cilíndricos. Ambos equipos son necesarios en una línea completa de reciclaje de plásticos; KITECH suministra el equipo de granceado para la etapa posterior, no el equipo de reducción de tamaño para la etapa inicial.
La serie KSP se ofrece para flujos de recuperación de producción de termoplásticos dúctiles, rígidos o flexibles y, en este último caso, para flujos en suspensión o diluidos y flujos de entrada relativamente limpios. Entre los materiales se incluyen PE (PP, mezclas de PE y PP), PS, ABS, PET y PA. La relación L/D de la extrusora, el tipo de filtro y la configuración pueden adaptarse al tipo de material y a su nivel de contaminación. Póngase en contacto con KITECH e indique la composición de sus materiales para recibir asesoramiento sobre la configuración.
Sí. Hay opciones de ampliación e interconexión de los controles Siemens para integrar el sistema con líneas anteriores de trituración, lavado y clasificación, y con las etapas posteriores de ensacado, almacenamiento en silo y transporte de gránulos. Los controles incluyen secuencias automatizadas de arranque y parada, una interfaz de datos para toda la empresa y funciones de operación y supervisión remotas. El sistema puede configurarse como una granceadora independiente con una línea posterior, o como un segmento de una línea de alimentación más amplia para productos de calidad alimentaria o de fabricantes de equipos originales (OEM).
El mantenimiento operativo habitual se centra en inspeccionar los componentes de desgaste del husillo y del cilindro de la extrusora (para PE/PP, se programan revisiones cada 4.000-6.000 horas de funcionamiento; en el caso de materiales reforzados con fibra de vidrio u otros flujos muy abrasivos, se deben programar intervalos más cortos); cambiar el ciclón y la malla filtrante; retirar y sustituir los componentes desgastados del cabezal del husillo; mantener o sustituir la matriz; e inspeccionar el cabezal de corte. El diseño modular del sistema descrito anteriormente permite mantener cada componente sin tener que detener toda la planta.
Las matrices cilíndricas estándar producen gránulos cilíndricos, rectangulares o planos de entre 2 y 5mm de diámetro. En la serie KSP, la longitud de salida se controla mediante la velocidad de la cuchilla a través del PLC. Se pueden fabricar geometrías personalizadas para aplicaciones que requieran dimensiones específicas, incluidos cabezales de granceado bajo agua para producir gránulos esferoidales y lenticulares.
Hay cinco modelos disponibles, desde el KSP100 (300-380kg/hr) hasta el KSP200 (1,000-1,200kg/hr), con un consumo energético constante de 0,2–0,3 kWh/kg en todos los tamaños. Para producciones superiores a 1,200kg/hr hay modelos disponibles en dos configuraciones de línea. Indique a nuestro equipo cuántas horas al día funciona su planta para que podamos recomendarle el modelo más adecuado.
El precio del sistema KSP depende del tamaño del modelo, la configuración del cabezal de granceado, el tipo de filtro de la granceadora y el alcance de los equipos posteriores. Las configuraciones habituales con anillo de agua para el KSP100 representan el precio de entrada, mientras que el sistema KSP200 con filtro totalmente automático y granceadora bajo agua es la solución prémium de alto valor. Rellene los campos del formulario de consulta con los datos de sus materiales, la producción y los servicios disponibles en planta para recibir un presupuesto preciso. Por lo general, enviamos un presupuesto comercial formal en un plazo de 5-7 días laborables desde la recepción de la información técnica.
¿Está listo para actualizar su molino granulador industrial de plásticos?
Envíenos las especificaciones del material y la producción objetivo para que podamos recomendarle la solución más adecuada.
Tendencia ahora