
Póngase en contacto con Kitech Company

Granceadora de PET: transforme escamas en gránulos de alta calidad a 100–1000 kg/h
Las líneas de granceado de la serie TSK de Kitech convierten escamas lavadas de botellas de PET en gránulos listos para el mercado mediante desgasificación al vacío y conservación del IV. Están diseñadas para recicladores que necesitan una producción constante y bajas tasas de rechazo.
100–1000
kg/h de capacidad
500+
clientes en todo el mundo
80+
países atendidos
60
días de entrega
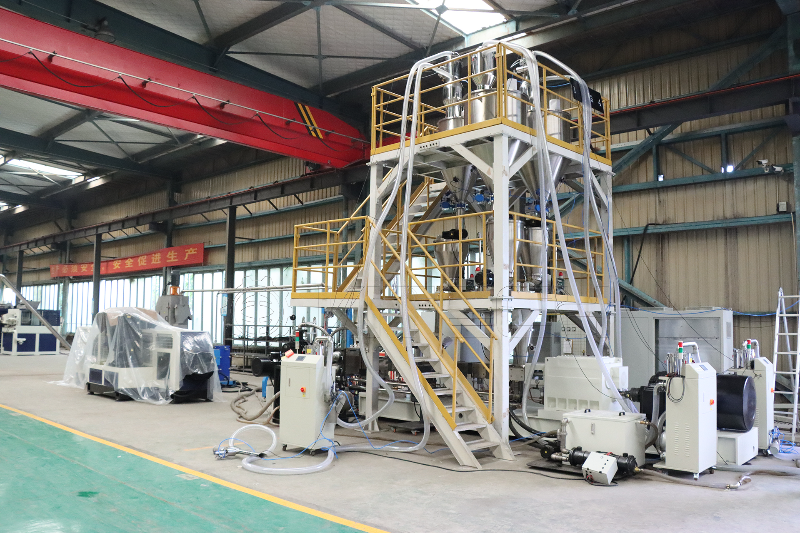
¿Qué es una granceadora de PET?
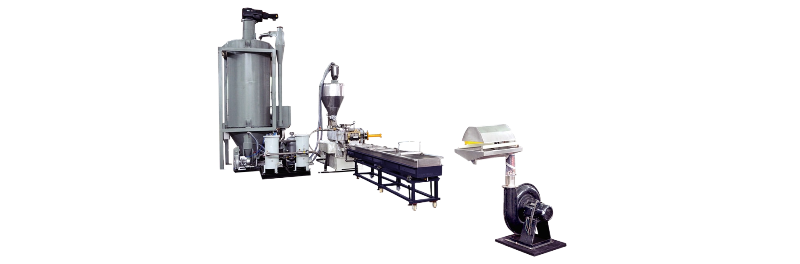
Una granceadora de PET es una línea de procesamiento industrial que recibe escamas lavadas de tereftalato de polietileno (PET) procedentes de la línea de lavado y las transforma en gránulos de plástico (o «chips»), la materia prima estándar para los procesos de fabricación posteriores. (El moldeo por inyección, la extrusión de láminas, la hilatura de fibras y la producción de flejes parten de material de alimentación granulado, no de escamas sueltas.)
Por qué es esencial el granceado
¿Por qué? Porque las escamas, por sí solas, no se alimentan de forma fiable en la mayoría de los equipos posteriores. Las variaciones de tamaño y forma provocan puentes, un flujo irregular y una mala calidad del plástico fundido. Una granceadora funde las escamas, filtra los contaminantes, elimina los componentes volátiles y corta el material en cilindros o esferas de tamaño preciso, listos para su procesamiento posterior.
Diferencias clave frente a los granuladores genéricos
Esto es lo que las distingue de otras granceadoras de plásticos: el PET es higroscópico y se degrada rápidamente si hay humedad a las temperaturas de procesamiento. La mayoría de las granceadoras de poliolefinas que procesan PE o PP pueden admitir niveles de humedad residual superiores a 500 ppm. El PET necesita niveles inferiores a 50 ppm. Este (¡único!) dato determina todo el diseño: secadores de cristalización, sistemas de aire deshumidificado y desgasificación al vacío, elementos que no incorpora un granulador genérico para el reciclaje de plásticos.
Conservación de la viscosidad intrínseca (IV)
En una granceadora de PET, lo fundamental es evitar que la viscosidad intrínseca de los gránulos finales caiga por debajo de cierto valor. Cada ciclo de fusión (de un gránulo triturado o de una botella de PET reciclada) reduce el peso molecular de las cadenas poliméricas. Si el IV baja demasiado, aparecen turbidez, picos de fragilidad y mucho amarilleamiento. Aquí no basta con que el resultado sea «aceptable»: una línea de granceado bien diseñada funcionalmente limita la pérdida de IV a menos de 0.03 dl/g por pasada.
Cómo funciona el granceado de PET: de las escamas a los gránulos
El granceado empieza antes de que las escamas lleguen a la extrusora. Desde la preparación de la materia prima hasta el enfriamiento final de los gránulos, un proceso bien diseñado garantiza una producción fiable en cada ciclo; uno mal optimizado puede dar lugar a problemas de calidad.
Secado / cristalización
Alimentación
Extrusión
Desgasificación al vacío
Filtración del plástico fundido
Cordones / matriz
Corte
Enfriamiento y secado
01
Etapa 1: secado y cristalización
Las escamas húmedas de PET que llegan de la línea de lavado contienen entre 3.000 y 6.000 ppm de humedad. Pasan por una unidad mecánica de deshidratación por gravedad (centrífuga, secador de compresión, etc.) y después entran en un horno de cristalización. La cristalización se produce a 130-160C durante aproximadamente 20-40 minutos y transforma las escamas blancas opacas en un estado semicristalino. En este punto se estabiliza el IV del material. A continuación, las escamas calientes pasan a un secador de aire deshumidificado, donde su humedad se reduce a 50 ppm o menos. Si no se deshidratan las escamas hasta ese nivel, se formarán burbujas nacaradas y los gránulos perderán IV y adquirirán un tono amarillento. Así de sencillo.
02
Etapa 2: alimentación y dosificación
Una vez secas, las escamas se introducen en la extrusora mediante una tolva de transporte gravimétrico y se dosifican a un ritmo constante. Como la extrusora no recibe alimentación forzada, sino que trabaja con alimentación insuficiente, se evitan las sobrecargas, los picos de presión del plástico fundido y las irregularidades en la alimentación.
03
Etapa 3: extrusión y procesamiento del plástico fundido
Dentro del cilindro de la extrusora, el husillo transporta, comprime y funde las escamas de PET a 260-280 C. Las dimensiones de los husillos son muy importantes. Como las escamas de PET tienen una baja densidad aparente, se recomienda un husillo con una sección de alimentación más profunda. Se utiliza una zona de compresión más corta para reducir el cizallamiento del polímero. Un cizallamiento excesivo degrada la resina, mientras que uno insuficiente hace que se extruyan escamas sin fundir. El equilibrio adecuado aporta al husillo la estabilidad necesaria.
04
Etapa 4: desgasificación al vacío
A continuación, el plástico fundido entra en una zona de vacío de -0.06 a -0,09 MPa; de allí se extraen la humedad, el acetaldehído y otros gases de descomposición. Sin desgasificación al vacío, el contenido de acetaldehído de los gránulos podría alcanzar 10 ppm. Sin embargo, la norma 21 CFR 177.1630 exige que el AA esté por debajo de 1 ppm para uso alimentario. Por tanto, el sistema de desgasificación al vacío permite alcanzar ese nivel.
05
Etapa 5: filtración del plástico fundido
A continuación, el PET fundido pasa por un cambiador de mallas con un filtro de luz de malla 80-200, que retiene fibras de papel, virutas metálicas, resinas, geles y otros residuos. Los cambiadores automáticos y continuos mantienen la línea en funcionamiento y no requieren vaciado manual durante un turno, algo útil cuando el sistema procesa escamas, botellas de PET, gránulos u otros materiales que ya contienen contaminantes.
06
Etapa 6: formación y corte de cordones
A continuación, el plástico fundido filtrado pasa por una matriz para formar varios cordones a la salida. La matriz transfiere calor a los cordones, que se enfrían en un baño de agua. Después pasan por una granceadora de cordones, que los arrastra sobre cuchillas giratorias a la velocidad necesaria y los corta para formar gránulos cilíndricos. Tras el corte, los gránulos se secan en una secadora centrífuga y se almacenan en silos, listos para su envasado o uso.
Tipos de granceadoras de PET: de cordones, de anillo de agua y subacuáticas
Hay muchos otros sistemas de granceado de PET, y el sistema elegido influye considerablemente en la forma de los gránulos, la tasa de degradación, la vida útil de la máquina y la necesidad de supervisar el proceso.
| Parámetro | Granceadora de cordones | Granceadora de anillo de agua | Granceadora subacuática |
|---|---|---|---|
| Forma del gránulo | Cilíndrica | Lenticular / irregular | Esférica |
| Capacidad habitual | 100–1000 kg/h | 200–800 kg/h | 500–3000+ kg/h |
| Inversión inicial | Menor | Intermedia | Mayor |
| Nivel de experiencia necesario | Moderado | Menor | Menor (una vez ajustada) |
| ¿La más adecuada para PET? | La opción más habitual | Menos adecuada para PET | Líneas de gran capacidad |
| Conservación del IV | Buena | Aceptable | Buena |
Granceado de cordones: la opción más versátil para PET
Este es el método habitual de granceado en líneas de reciclaje de PET de 100-1000 kg/hr. El plástico fundido se extruye en 10 a 30 cordones, que se enfrían en un baño de agua de 2 a 4 metros y después pasan directamente a una cortadora giratoria. La supervisión visual directa de esta configuración resulta muy útil para detectar problemas en la línea, a diferencia de los mecanismos de corte cerrados, más difíciles de controlar.
Las granceadoras de cordones avanzadas incorporan sensores que detectan la rotura de un cordón y un sistema de alimentación automática que lo vuelve a introducir en la cortadora. Esto reduce el tiempo de parada de un minuto a unos pocos segundos en cada interrupción.
Granceado con anillo de agua
Los sistemas de anillo de agua cortan los cordones en la cara de la matriz y el agua arrastra los gránulos desde allí. Son menos habituales para PET. Este sistema resulta más adecuado para poliolefinas que para PET, ya que el agua caliente entra en contacto directo con la cara de la matriz y puede provocar una cristalización deficiente, que deja el PET más opaco y frágil.
Granceado subacuático
Para el reciclaje de PET a gran escala, por ejemplo, a 1000+ kg/h, sin duda recomendaría el granceado subacuático. La placa de la matriz queda sumergida en agua de proceso y una serie de cuchillas giratorias corta los gránulos directamente en ella. El resultado son gránulos casi perfectamente esféricos con una distribución de densidad muy uniforme. La desventaja evidente es el coste: las placas de matriz y los conjuntos de corte subacuáticos son componentes rectificados de precisión, mucho más caros tanto de adquirir como de mantener. Para la mayoría de los recicladores con una capacidad de 100-800 kg/h, creo que el granceado de cordones produce gránulos de igual calidad con un coste total de propiedad considerablemente menor.
Nota sobre terminología
Conviene mencionar una cosa: el mercado de equipos granuladores de PET está plagado de sinónimos. Cada vez que hablo con un fabricante de maquinaria, parece llamar granceadora a un granulador o sistema de granulación… los nombres cambian, pero las máquinas no. Al comparar presupuestos, asegúrese de comparar equipos equivalentes en cuanto al tipo de sistema de corte.
Componentes clave de una línea de granceado de PET
De principio a fin: una línea completa de granceado de PET integra varios sistemas que transforman escamas sucias en gránulos de gran pureza:
Secador de cristalización
Secador: reduce la humedad de las escamas de PET de 3.000-6.000 ppm a menos de 50 ppm. Utiliza aire deshumidificado a 130-170C. El proceso tarda 4-6 horas, según el contenido de humedad inicial.
Sistema de alimentación
Un alimentador gravimétrico por pérdida de peso garantiza un caudal estable hacia la extrusora, tanto si las escamas de PET están preclasificadas como si no, ya que la densidad aparente inicial varía. Incluye un sensor de nivel de la tolva y un agitador para evitar la formación de puentes.
Extrusora de husillo simple o doble
Esta es la etapa de procesamiento del plástico fundido. Las extrusoras de husillo simple procesan de forma óptima material de alimentación de PET puro y bien clasificado. Para material de alimentación mezclado, funcionan mejor las extrusoras de doble husillo. Si se añaden compuestos, la extrusora debe ser más grande.
Módulo de desgasificación al vacío
Normalmente, se instalan 1-2 tomas de vacío en el cilindro de la extrusora, a -0.06 to -0,09 MPa. Se ajustan para eliminar el acetaldehído, la humedad residual y los gases de descomposición. Son esenciales para aplicaciones de rPET en contacto con alimentos.
Cambiador continuo de mallas
El cambiador de mallas de doble pistón o giratorio permite cambiar las mallas sin detener la línea. Luz de malla: 80-200, según el uso previsto de los gránulos.
Matriz para cordones y canal de enfriamiento
Garantiza que los cordones de PET calientes, aún pastosos, salgan de la placa de la matriz con el diámetro preestablecido. Número de orificios de la matriz: 10-30. Longitud del tanque de enfriamiento por agua: 2-4 metros. La temperatura se mantiene en 40-60C para alcanzar la cristalinidad adecuada.
Granceadora / cortadora de cordones
Un conjunto de cuchillas giratorias corta los cordones calientes y los convierte en gránulos cilíndricos de 2-4 mm de diámetro. En los modelos de gama alta, el conjunto está automatizado: gracias a un detector de cordones, las cuchillas se ponen en marcha automáticamente cuando los cordones llegan a la matriz.
Módulo SSP (opcional)
Calienta los gránulos a 200-220C durante 8-16 horas en un entorno rico en nitrógeno para restaurar el IV a 0.80+ y recuperar las propiedades originales. Es necesario para aplicaciones de botella a botella.
Nota esencial sobre el dimensionamiento
Cada subsistema debe dimensionarse para el caudal adecuado. Los secadores demasiado pequeños son un problema muy habitual: para reducir el coste de los equipos, los operarios acaban alimentando escamas húmedas a la extrusora. Reducir el contenido de humedad resulta tan difícil que un secador de capacidad insuficiente malogra el objetivo final de optimizar la línea. La estación de calentamiento y secado representa por sí sola el 15-20 % del coste total de la línea. Un dimensionamiento incorrecto puede hacer fracasar todo el proceso.
Especificaciones y capacidad de la granceadora de PET
La línea TSK de Kitech está diseñada para el granceado de PET, desde las pruebas piloto hasta la producción de volumen medio-alto. Consulte la tabla siguiente para ver las configuraciones generales. El resto se fabrica según las especificaciones del cliente.
| Modelo | Producción (kg/h) | Método de granceado | Aplicaciones |
|---|---|---|---|
| TSK-100 | 100–150 | Cordones | Líneas piloto, pequeños productores de fibras |
| TSK-200 | 200–300 | Cordones | Recicladores de pequeña y mediana escala |
| TSK-500 | 400–500 | Cordones automáticos | Operaciones de transformación de botellas en gránulos a mediana escala |
| TSK-800 | 600–800 | Cordones automáticos | Grandes plantas de reciclaje, rPET de calidad alimentaria |
| TSK-1000 | 800–1000 | Cordones automáticos | Instalaciones integradas de reciclaje de gran capacidad |
Basado en el catálogo de productos de Kitech. Especificaciones de los sistemas de granceado de escamas de PET de la serie TSK.
Parámetros clave de la maquinaria en todos los modelos
Material de entrada:
Escamas de PET lavadas (de botellas, envases, láminas de embalaje, etc.) con un contenido de humedad residual de 50 ppm o menos.
Dimensiones finales:
Gránulos cilíndricos de 2-4 mm de diámetro, densidad aparente de 0,75-0,85 kg/L
Conservación del IV:
Objetivo: pérdida ≤0.03 dl/g por pasada
Desgasificación al vacío:
Estándar en todos los modelos TSK (-0.06 to -0,09 MPa)
Filtración del plástico fundido:
Mediante cambiador continuo de mallas, luz de malla 80–200
Sistema de control:
PLC con pantalla táctil HMI, gestión de recetas y registro de alarmas
Certificaciones:
CE, UL, CSA: todos los modelos de granceadora de plásticos
El caudal real depende de la calidad del material de alimentación; los niveles de contaminación y la densidad aparente de las escamas son especialmente importantes. Las escamas de botellas de PET posconsumo producen entre el 85-95 % de la capacidad nominal debido a la mayor variabilidad del caudal. En cambio, los residuos de PET posindustriales suelen estar más limpios y ser más uniformes, por lo que alcanzan o superan la producción nominal.
Aplicaciones de los gránulos de PET reciclado
El reciclaje de botellas de PET produce gránulos que se utilizan en una sorprendente variedad de mercados finales. La idoneidad de cada gránulo depende principalmente de su IV, la claridad del color y el perfil de contaminantes, factores que se controlan durante el proceso de granceado.
Producción de fibras y fibras cortadas
La fibra es el principal mercado final del PET reciclado. Los gránulos de PET posconsumo se hilan para producir fibras cortadas de poliéster, utilizadas en ropa, bases de moqueta, tejidos no tejidos y rellenos aislantes. Requisitos de IV: 0,58-0,65 dl/g. En la etapa de granceado se pueden aceptar colores mezclados.
Reciclaje de botella a botella
Los gránulos de rPET de calidad alimentaria se utilizan para fabricar botellas nuevas de PET. Esta aplicación, la de mayor valor, requiere gránulos de la máxima calidad: IV de 0.80 dl/g (restaurado mediante SSP), AA inferior a 1 ppm y un protocolo de descontaminación aplicable de la FDA o la EFSA. Es una aplicación exigente: ofrece el mayor valor, pero también exige la máxima calidad de la línea de granceado.
Láminas y termoformado
Los gránulos de PET se transforman en láminas planas para fabricar envases termoformados: estantes, envases tipo concha, bandejas y blísteres. Intervalo de IV: 0,70-0,78 dl/g. En los envases transparentes, la claridad del color es importante.
Flejes y bandas
El mercado de los gránulos de PET reciclado para fabricar flejes de PET, utilizados para envolver palés de cajas de cartón, está creciendo. La resistencia a la tracción residual del producto final depende directamente de que se mantenga el nivel de IV durante el granceado.
Moldeo por inyección
El mercado del moldeo por inyección con gránulos de PET reciclado está creciendo: ya se fabrican con PET usado componentes para interiores de automóviles, carcasas de dispositivos electrónicos y componentes industriales, con distintas formulaciones. El refuerzo con 15-30 % de fibra de vidrio mejora las propiedades estructurales de la pieza moldeada.
Tejidos no tejidos
El PET en forma de gránulos se utiliza para fabricar mascarillas médicas, cubiertas agrícolas para el suelo y geotextiles. El PET preconsumo es una buena materia prima para estas aplicaciones, ya que sus requisitos de pureza son mucho menos estrictos que los de las láminas y botellas de PET.
Valor económico y sostenibilidad
El reciclaje de escamas de PET para convertirlas en gránulos resulta cada vez más atractivo desde el punto de vista económico, ante la creciente presión mundial en favor de la sostenibilidad. La normativa actual (p. ej., la Directiva de la UE sobre plásticos de un solo uso) y los compromisos de las marcas de alcanzar un «30 % de contenido reciclado para 2030» impulsan al alza la demanda de gránulos de rPET de alta calidad. Los transformadores de PET capaces de producir regularmente gránulos de PET posconsumo con un IV elevado pueden obtener un precio superior; por ejemplo, en EE. UU., de unos $200-400/ton por encima del rPET de calidad básica, según las especificaciones del producto final.
Guía de precios de granceadoras de PET y factores de coste
¿Está planificando invertir en una granceadora de PET? Al preparar el presupuesto, tenga en cuenta algo más que el precio del equipo. A continuación explicamos el motivo.
Intervalos de precios de los equipos
| Nivel de capacidad | Precio FOB habitual (fabricante chino) | Incluye |
|---|---|---|
| 100–200 kg/h | $45,000 – $85,000 | Secador, extrusora, cortadora de cordones y controles básicos |
| 300–500 kg/h | $90,000 – $180,000 | Lo anterior + sistema automático de cordones, desgasificación al vacío y cambiador continuo de mallas |
| 800–1000 kg/h | $180,000 – $300,000+ | Línea completa + módulo SSP + automatización PLC + puesta en marcha |
Los precios indicados son estimaciones generales del sector, basadas en información de mercado y catálogos de fabricantes. Los costes varían según la configuración individual, los módulos opcionales adquiridos y el país de destino final.
Principales factores de coste
La capacidad de cada granceadora. Como es lógico, duplicar la capacidad aumenta los costes en un 50-70 %. Los modelos TSK más grandes se benefician de las economías de escala.
Sistemas de corte
La opción más económica es un sistema manual de granceado de cordones, con la posibilidad de actualizarlo a una granceadora automática de cordones. Para casi todos los recicladores de PET, la actualización al sistema automático permite ahorrar frente al funcionamiento manual en un plazo de 3-6 meses.
Aptitud para uso alimentario
Los módulos SSP y la mejora de la descontaminación aumentan los costes en un 30-40 %. Sin embargo, permiten acceder a los precios superiores de los gránulos de rPET de calidad alimentaria. La mejora del margen suele justificar la inversión para los recicladores que pueden acceder a material de alimentación para botellas suficientemente limpio.
Nivel de automatización
Un sistema de control HMI y PLC cuesta $10.000-$25.000 más que uno sencillo controlado por relés, pero permite almacenar recetas, supervisar a distancia y registrar datos. Las operaciones de reciclaje que funcionan 24/7 son las que más partido sacan a esta inversión, con una calidad del producto constante y menor dependencia de la experiencia del operario.
Instalación y puesta en marcha
El precio de Kitech incluye la puesta en marcha en fábrica, la formación de los operarios y la primera ejecución. La instalación suele llevar 10-15 días, según las condiciones de las instalaciones. Muchas empresas europeas presupuestan solo el equipo y cobran aparte la instalación, calculada por jornada de trabajo técnico, a US$400-800/day más gastos.
Casos prácticos: proyectos de reciclaje de PET
Rendimiento real de plantas de granceado de PET con distintas configuraciones y tecnologías.
Operación de transformación de botellas en fibra en el sudeste asiático
Un reciclador de botellas de PET de Ciudad Ho Chi Minh, que recogía escamas clasificadas manualmente, necesitaba un proceso para convertir parte de ellas en gránulos de calidad para fibra y exportarlos a hilanderías de India. Su proceso anterior —una línea de husillo simple de segunda mano sin desgasificación al vacío— no producía calidades comercializables con un IV fiable (normalmente entre 0,52-0,68 dl/g de un lote a otro) y se estaba ganando una reputación por la contaminación de sus productos, que los clientes rechazaban constantemente.
Tras la instalación, el IV se mantuvo constante en el intervalo de 0,60-0,64 dl/g en cada ciclo. El cambiador continuo de mallas redujo el tiempo de parada entre cambios de 45 minutos a casi cero. Tras 6 meses, el porcentaje de gránulos rechazados pasó de alrededor del 12 % a menos del 2 %.
«Antes perdíamos medio turno cada vez que cambiábamos las mallas. Ahora la línea funciona de forma continua y nuestros compradores han dejado de quejarse de la calidad de los gránulos.»
Productor europeo de rPET de calidad alimentaria
Un reciclador de plásticos consolidado que suministra al mercado europeo de bebidas necesitaba una nueva línea de granceado para cumplir las especificaciones de la EFSA sobre materiales en contacto con alimentos. Sus especificaciones exigían un IV de salida de 0.80+ dl/g, AA inferior a 1 ppm y trazabilidad completa desde la entrada de escamas hasta cada lote de gránulos.
Kitech instaló dos tomas de desgasificación al vacío, una filtración del plástico fundido de mayor superficie (120 mesh) y un módulo SSP para recuperar el IV. Las pruebas de laboratorio de los gránulos tratados con SSP arrojaron un IV constante de 0,81-0,83 dl/g. Las pruebas de laboratorio del nivel de AA dieron 0,4-0,7 ppm, muy por debajo del umbral de la EFSA. Los gránulos tratados con SSP superaron satisfactoriamente la prueba de desafío de la EFSA y están aprobados para fabricar botellas destinadas al contacto directo con alimentos.
Empresa emergente de reciclaje de PET en África occidental
Un reciclador que se iniciaba en el creciente mercado del reciclaje de PET de África Occidental eligió la TSK-200 como línea de partida. La calidad de la materia prima era irregular: una mezcla de botellas de PET, envases termoformados y cierta contaminación por PVC debido a la clasificación manual.
Kitech ofreció un plazo de puesta en marcha más amplio y formación presencial para los operarios locales. Para hacer frente a la mayor contaminación y al tamaño medio más grueso de las partículas de la materia prima clasificada manualmente, utilizaron mallas filtrantes de 100 mesh, más finas que las estándar. Tras tres meses, el equipo local de operarios mantenía la línea en funcionamiento durante turnos de 8 horas, con una producción media de 180 kg/h, y obtenía gránulos de calidad para fibra destinados al mercado regional. La línea procesa unas 50 toneladas mensuales de residuos posconsumo de botellas de PET.
Por qué elegir Kitech para equipos de granceado de PET
Kitech no es el único fabricante de maquinaria de reciclaje de PET en China. Estas son las razones por las que más de 500 recicladores de más de 80 países siguen eligiendo sus equipos.
Ingeniería europea, precios de fabricación china
El diseño del husillo y el cilindro de la extrusora de Kitech se basa en colaboraciones europeas de ingeniería de procesos. La geometría de extrusión, las especificaciones metalúrgicas y los niveles de tolerancia están a la altura de los de un fabricante alemán o italiano de maquinaria. La fabricación se lleva a cabo en Jiangsu, China, con un coste un 40-60 % inferior al de maquinaria europea equivalente y sin renunciar a los estándares de ingeniería necesarios para el rendimiento del procesado de PET.
Certificaciones que abren mercados
Certificación CE
Homologación UL
Aprobación CSA
Las certificaciones CE, UL y CSA acreditan que los productos de Kitech cumplen las normas de seguridad y rendimiento de calidad necesarias para acceder a los mercados de la UE, Norteamérica y otros mercados internacionales. Para las operaciones de reciclaje de PET que venden gránulos a sectores regulados, como el de los envases alimentarios o los acabados de automoción, disponer de equipos verificados por terceros refuerza la documentación de conformidad propia.
Entrega en 60 días y asistencia integral
Los modelos TSK estándar se envían en un plazo de 60-90 días desde que usted aprueba el pedido. Las configuraciones personalizadas se envían en 75-90 días. Cada compra incluye pruebas de aceptación en fábrica, asistencia remota por vídeo durante la puesta en marcha, recursos de formación para operarios y asistencia durante 12 meses para el inventario de repuestos. Kitech mantiene acuerdos de servicio con socios regionales en el Sudeste Asiático, el norte de África, Europa y otras regiones para prestar asistencia técnica in situ cuando sea necesario.
Experiencia demostrada en el procesado de PET
Con más de 500 clientes que operan procesos de reciclaje de plásticos en todo el mundo, Kitech ha desarrollado conocimientos específicos sobre las características de las escamas procedentes de distintas fuentes de PET, como los residuos posindustriales y los residuos posconsumo de botellas con altos niveles de contaminación que se generan en mercados emergentes. Esa experiencia influye en el diseño de cada nueva línea: el tamaño del filtro, los perfiles del husillo y las dimensiones del secador se optimizan según los resultados sobre el terreno, no solo mediante simulaciones.
Comparativa de modelos de la serie TSK
Compare hasta tres modelos de granceadora TSK. Seleccione los modelos que se ajusten a sus requisitos de producción y, a continuación, haga clic en «Comparar» para consultar las especificaciones detalladas, los precios y nuestra recomendación con la mejor relación calidad-precio.
Seleccione los modelos que desea comparar
Elija 2 o 3 modelos y pulse «Comparar».
0 de 3 seleccionados
Seleccione al menos 2 modelos.
Resultados de la comparativa
Calculadora de dimensionamiento de líneas de granceado de PET
Indique el caudal diario de escamas, el horario de trabajo y la aplicación prevista para encontrar el sistema de granceado de la serie TSK adecuado para su planta de reciclaje de PET.
Requisitos de producción
Caudal diario de escamas
Horas de funcionamiento al día
Origen de la materia prima
Aplicación final prevista
Informe de configuración del sistema
TSK-500
Ajuste excelente
Subsistemas del proceso
Inicie su proyecto de granceado de PET
Desde plantas piloto hasta sistemas a escala de producción completa, Kitech desarrolla su sistema de granceado integral. Aprobación CE/UL/CSA. Plazo de entrega de 60 días. Puesta en marcha in situ.
Solicite su presupuesto personalizado
Preguntas frecuentes: granceadora de PET
Depende del caudal diario de escamas. Las operaciones pequeñas que procesan 2-3 T/día suelen necesitar una capacidad de 100-200 kg/h. Las operaciones de tamaño medio, de 5-8 T/día, suelen optar por 300-500 kg/h. Las grandes operaciones, de más de 10 T/día, deberían considerar plantas de 800-1000 kg/h. Procure siempre contar con un margen de capacidad del 15-20 % por encima del caudal medio.
Las etapas de desgasificación al vacío eliminan las impurezas volátiles disueltas durante el proceso de extrusión, como el acetaldehído y la humedad residual. Si se omiten, el aire queda atrapado en los gránulos en forma de burbujas. Los gases del proceso se extraen del plástico fundido a aproximadamente 270-280 grados Celsius, lo que mantiene estable el nivel de viscosidad intrínseca. Para obtener rPET de calidad alimentaria, utilice la desgasificación al vacío: es necesaria para cumplir los estrictos requisitos de la FDA de las especificaciones 21CFR 177.1630 y, sencillamente, no hay otro método viable para cumplir los requisitos de AA. La mayoría de los procesadores opta por el tratamiento al vacío con dos puertos para contar con un margen de seguridad adicional.
La viscosidad intrínseca se refiere al peso molecular del PET y se expresa en decilitros por gramo (dl/g). Las resinas vírgenes de calidad para botellas parten de 0.80 a 0.84 dl/g. Cada ciclo de reciclaje provoca una degradación de aproximadamente 0.02 a 0.05 dl/g debido a la hidrólisis y a la degradación térmica de las cadenas moleculares. Si la IV cae por debajo de 0.60, el polímero se vuelve demasiado frágil para fabricar botellas o fibras. Una línea de proceso bien diseñada, con un secador adecuado, desgasificación al vacío y policondensación en estado sólido opcional, puede limitar la pérdida de IV a menos de 0.03 dl/g por ciclo.
Los principales problemas son la caída de IV durante el procesado, la contaminación de la materia prima con mezclas de colores o materiales y una mayor sensibilidad a la humedad que la resina virgen. Las limitaciones de la clasificación por color hacen que el rPET de colores mezclados se destine a menudo a fibras o láminas, en lugar de a botellas transparentes. Los costes de procesado añaden $0,05-$0,12 por kg, según la calidad de la materia prima. Aun así, el precio del rPET se ha vuelto más competitivo a medida que fluctúan los precios del PET virgen, y muchas marcas pagan precios superiores por contenido reciclado posconsumo certificado.
Sí, pero la línea debe incluir determinadas etapas de descontaminación. El rPET destinado al contacto con alimentos requiere un control riguroso de los procesos de limpieza, desgasificación al vacío durante la extrusión y, a menudo, SSP para recuperar la IV y reducir aún más los niveles de contaminantes. Los gránulos finales deben cumplir las normas FDA 21CFR 177.1630 o EFSA. No todas las granceadoras son adecuadas para ello. Se necesita una línea diseñada según las especificaciones para uso alimentario y con datos acreditados de ensayos de desafío.
Mucho más seguro. El PVC libera ácido clorhídrico por encima de 200C, mientras que el PET se procesa limpiamente a 260-280C sin gases tóxicos. Las trazas de contaminación por PVC arruinan los gránulos de PET y dañan los husillos de la extrusora; por eso, el PVC siempre se separa antes de extruir el PET.
Las comprobaciones diarias incluyen la presión del paquete de mallas filtrantes, los niveles de las tolvas y la inspección de muestras de gránulos. Las tareas semanales incluyen la lubricación de los rodamientos, la comprobación de la tensión de las correas del arrastrador de cordón extruido y el lavado del circuito de agua de refrigeración. Los paquetes de mallas filtrantes deben sustituirse cada 40-80 horas, según el origen de la materia prima. Prevea inspeccionar el husillo y el cilindro de la extrusora cada 3.000-4.000 horas y realizar una limpieza a fondo con parada completa cada 6 meses. En la práctica, tener a mano paquetes de mallas filtrantes y cuchillas de corte de repuesto permite reducir las paradas imprevistas. Presupueste un 2-3 % del valor total de los equipos para piezas de desgaste anuales.
Tendencia ahora



