
Póngase en contacto con Kitech Company

Reciclaje de bidones de PEAD: guía 2026 para la recepción segura, el lavado y la aceptación en línea

El reciclaje de bidones de PEAD empieza antes de que el bidón llegue a la trituradora. Que el cuerpo lleve un código de resina no indica qué contenía, si queda algún residuo en sus paredes, qué accesorios pueden contaminar la escama ni si el reciclador está autorizado para aceptarlo.
Para un reciclador o comprador de equipos del sector del reciclaje, esta distinción es importante al evaluar una línea para reciclar plástico de polietileno de alta densidad destinado a aplicaciones industriales concretas. Una línea puede tener capacidad mecánica para triturar un bidón y, aun así, recibir un material de alimentación inadecuado. También puede producir escama aparentemente limpia que el comprador posterior rechace por no cumplir la especificación acordada.
Esta guía presenta el proceso de decisión para cada bidón y expone los requisitos para aceptar escama seca como guía práctica para el procesamiento de bidones de plástico. Abarca la cualificación del material de alimentación, los controles del proceso y las pruebas de aceptación en fábrica. Para conocer un proyecto comercial y la configuración de la maquinaria, consulte el sistema de lavado de bidones de PEAD de Kitech.
Los programas de reciclaje de bidones de plástico bien gestionados pueden reducir los residuos enviados a vertedero, conservar recursos naturales y suministrar PEAD reciclado que pueda transformarse en nuevos productos. Un sistema de reciclaje de bidones de plástico es distinto de una línea de producción de bidones nuevos. Estos beneficios dependen de controlar los materiales peligrosos y adaptar el proceso de reciclaje al flujo real de bidones; la recogida no los garantiza por sí sola.
Clasifique el bidón antes de dimensionar la línea de reciclaje
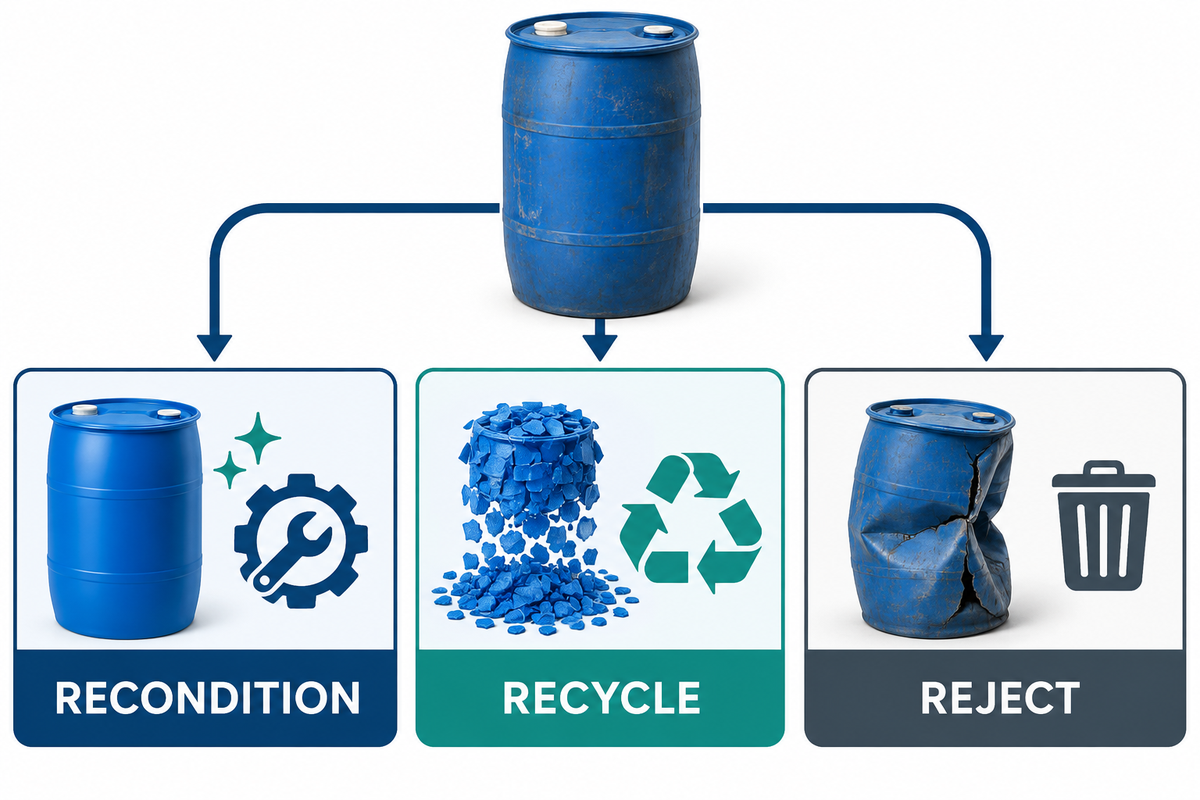
En la práctica, un bidón usado tiene al menos tres posibles destinos: puede reacondicionarse para reutilizarlo, someterse a reciclaje mecánico para obtener materia prima polimérica o rechazarse de forma controlada para su gestión como residuo. Los bidones reacondicionados corresponden a la vía de reutilización; las comparaciones de mercado entre envases nuevos y reacondicionados son independientes, y los recicladores trituran los bidones usados una vez cualificado el material de alimentación. El destino elegido debe basarse en el peor escenario posible respecto al contenido, el estado de vaciado y la facilidad de limpieza del bidón, no en la marca de PEAD.
La reutilización y el reciclaje mecánico requieren decisiones de aceptación distintas. Para reutilizar un bidón, este debe conservar la integridad exigida del envase y superar el proceso de reacondicionamiento aplicable. Para reciclarlo mecánicamente, debe cumplir la especificación escrita del reciclador para el material de alimentación; cualquier daño debe mantenerse dentro de las normas de seguridad y los límites de procesamiento de la instalación.
En Estados Unidos, conviene considerar por separado el límite legal aplicable a los envases que hayan contenido residuos peligrosos. La guía de la EPA de EE. UU. sobre bidones usados indica que los generadores afectados deben cumplir la disposición de la RCRA sobre envases vacíos antes de enviar los envases a reacondicionadores, y señala que las instalaciones siguen recibiendo bidones que no están legalmente vacíos. Que un envase esté legalmente vacío no demuestra que una línea de reciclaje concreta pueda procesarlo de forma segura o eficaz.
| Categoría de decisión | Pruebas mínimas | Motivo habitual de parada |
|---|---|---|
| Reutilización: contenido | Contenido anterior conocido y compatible con el siguiente uso | Historial desconocido o contenido posterior incompatible |
| Reutilización: estado | Cuerpo en buen estado, cierres y revisión exigida | Grietas, deformación, degradación o prueba de estanqueidad fallida |
| Reutilización: proceso | Secuencia completa de reacondicionamiento cualificado | Presentar una limpieza parcial como reacondicionamiento completo |
| Reciclaje: polímero | Cuerpo de PEAD verificado | Construcción mixta, no identificada o excluida |
| Reciclaje: residuos | La clase de residuo se ajusta al límite escrito de la planta | Producto químico persistente, desconocido o excluido |
| Reciclaje: accesorios | Los cierres, revestimientos interiores, etiquetas y metales pueden retirarse o tolerarse | El material extraño supera la capacidad de separación |
| Retener: documentación | Se están verificando la documentación del contenido y de la limpieza | No se puede resolver la discrepancia |
| Rechazar: seguridad | Manipulación y vía de eliminación autorizadas | Fuga, presión o estado inseguro |
| Rechazar: aceptación | La instalación receptora ha confirmado que está autorizada | No hay una vía de recepción autorizada |
Conviene actuar con prudencia. Los estudios del Plastic Drum Institute han demostrado que parte del contenido anterior puede permanecer tras el reacondicionamiento, y han estudiado el uso del lavado de escamas y la regranulación. Estos estudios no demuestran que siempre permanezcan todos los residuos anteriores. Sí muestran que las afirmaciones «vacío», «lavado» y «químicamente apto para el siguiente uso» deben evaluarse por separado.
Aplique el control de recepción de bidones en 8 puntos antes de triturarlos
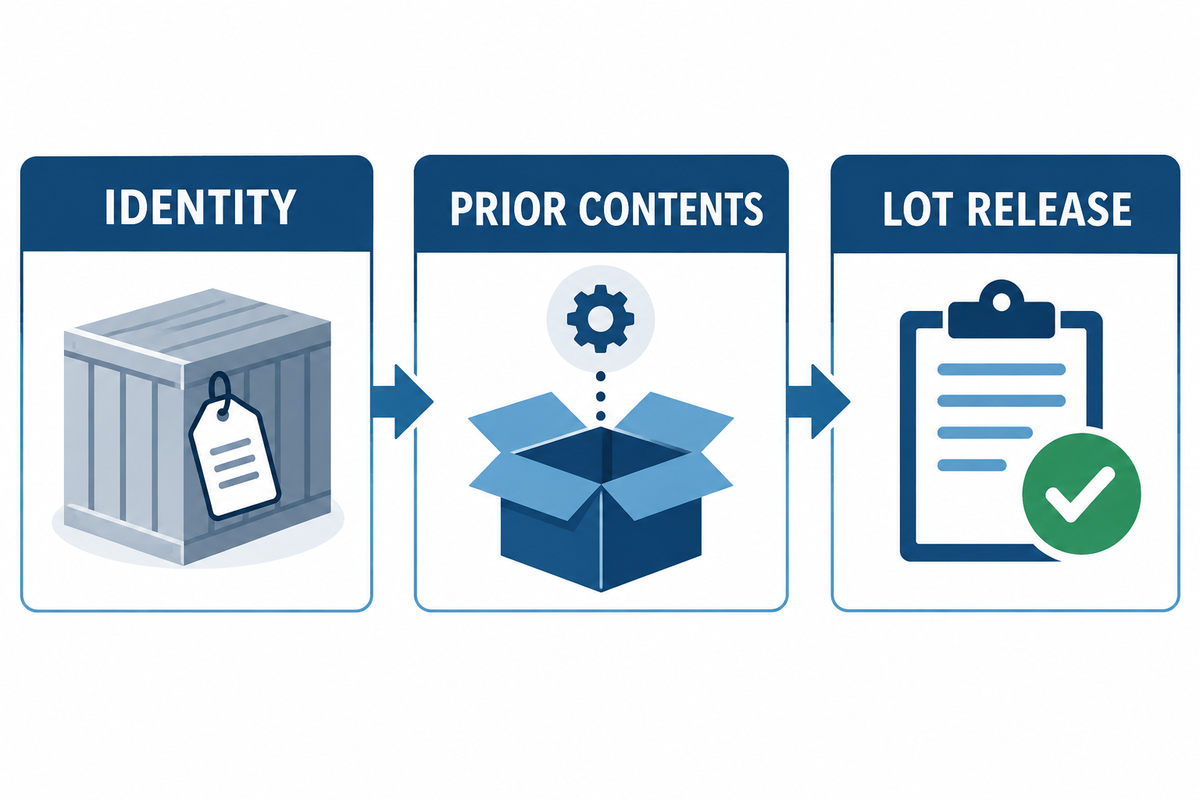
El control de recepción de bidones en 8 puntos convierte una inspección visual informal en una decisión documentada de liberación del lote. Para cada punto, contemple cuatro resultados: aceptar, retener a la espera de pruebas, reprocesar o rechazar. No libere un lote para reducir su tamaño mientras quede sin resolver una incidencia de seguridad crítica o de calidad.
- Contenido anterior: confirme la disponibilidad de declaraciones del proveedor, fichas de datos de seguridad, registros de limpieza y etiquetas originales. Si falta la documentación, solicite que se retenga el lote.
- Estado de vaciado: compruebe si hay líquido libre, lodos, polvo, presión, olor intenso o contaminación externa. Aplique la definición de envase vacío pertinente y la definición específica de la instalación.
- Resina del cuerpo: confirme que el cuerpo del bidón es de PEAD. Considere la marca de resina una pista de identificación, no un criterio de aceptación.
- Cierres y revestimientos interiores: identifique tapones, tapas, juntas, grifos, tubos de inmersión, capas de barrera y revestimientos interiores extraíbles. Describa los materiales que la línea puede separar.
- Metales: retire aros, asas y bandas. Confirme la estrategia de la instalación para los imanes y detectores de metales de la línea.
- Etiquetas y adhesivo: evalúe la carga de etiquetas, el material frontal y el tipo de adhesivo según la capacidad de retirada de la línea.
- Color: cuando la especificación del comprador posterior exija uniformidad, separe los colores natural, blanco, azul, negro y mixto.
- Límites de contaminación: defina límites observables o medibles para suciedad, restos de producto, olor, humedad y sustancias excluidas.
El muestreo debe representar el lote. La guía general de Kitech sobre reciclaje de PEAD explica las vías más amplias de recuperación de materiales, ajenas a este control de recepción específico para bidones. Examinar el bidón más limpio de la parte delantera de la carga no dice mucho sobre los del centro. Registre la base del muestreo, quién autorizó la liberación, las fotografías o resultados de las pruebas, el destino final y los costes de eliminación imputados al material rechazado. El control solo es útil si el siguiente turno puede reproducir la decisión.
Adapte la receta de lavado al tipo de residuo
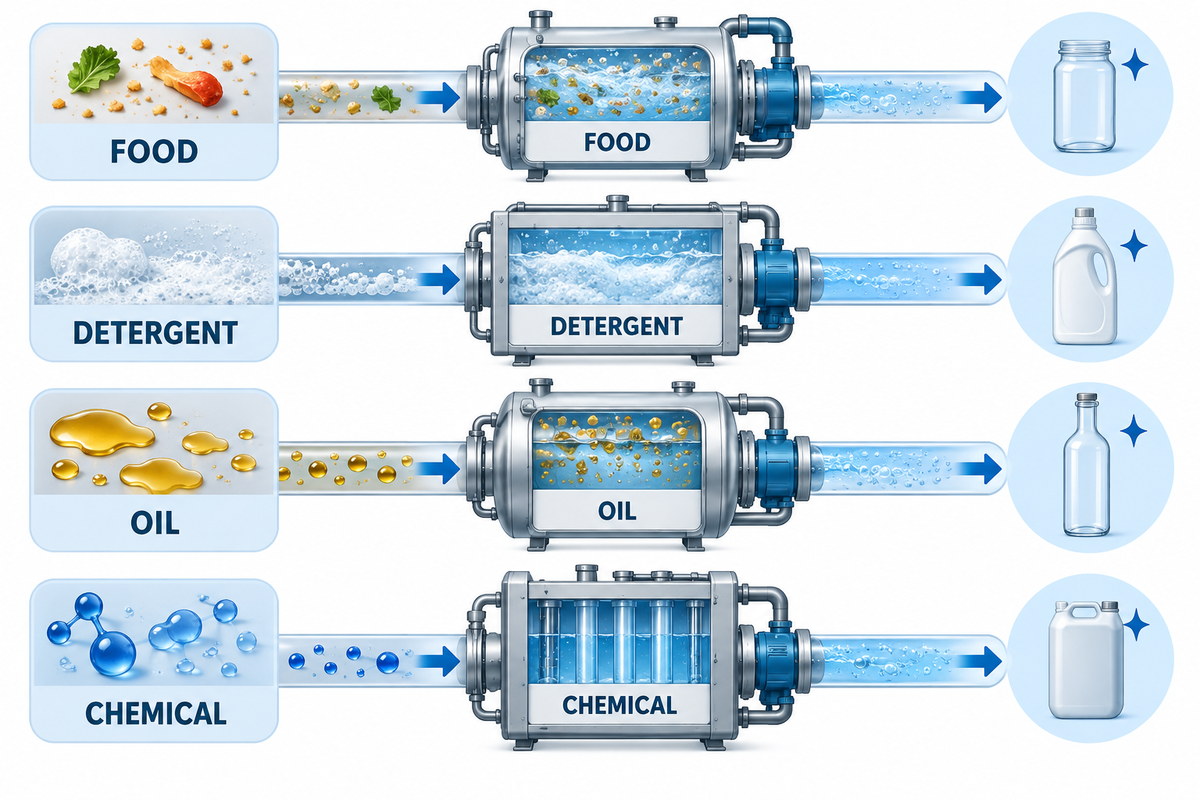
Una receta de lavado depende de muchas variables. La guía de Kitech sobre líneas de lavado de plástico describe las etapas generales, mientras que esta sección se centra en los tipos de residuos de los bidones. Entre las variables están la acción mecánica, la temperatura, los productos químicos, el tiempo de permanencia, la calidad del agua, el aclarado y la gestión de sólidos. Cambiar el contenido anterior puede afectar a toda la carga procesada con esa receta; la guía de la EPA sobre bidones usados explica por qué el historial de residuos y el estado de envase vacío requieren comprobaciones independientes. Por ejemplo, los restos de alimentos, los tensioactivos, el aceite mineral y los recubrimientos industriales no deben procesarse con el mismo ajuste sin validar, solo porque sus envases sean de PEAD.
¿Cómo deben tratarse los residuos alimentarios y solubles en agua?
A diferencia de los bidones nuevos, los que han contenido previamente materiales autorizados para el contacto con alimentos (FCM) se vacían y se limpian previamente; después se verifica que el aclarado final y el estado final de la escama alcancen los valores definidos. El uso alimentario anterior no habilita el FCM reciclado ni otros materiales reciclados para el contacto con alimentos, la fabricación de envases nuevos o la sustitución de materiales vírgenes sin las pruebas exigidas. Para ello se necesita un flujo de entrada definido y controlado, una vía reglamentaria aplicable y pruebas que respalden el uso previsto.
¿Qué cambia cuando el residuo es detergente o tensioactivo?
La espuma puede ocultar los niveles de líquido y alterar la estabilidad del funcionamiento. Durante una prueba con material de alimentación, controle la espuma, los sólidos en suspensión, la concentración de productos químicos y el arrastre al aclarado. Si se utiliza antiespumante, registre el tipo y la dosis para evaluar durante la prueba su efecto en el lavado y el tratamiento del agua.
¿Por qué hay que probar por separado los aceites y los recubrimientos?
El calor o la fricción pueden ayudar a retirar el material extraño, pero también pueden afectar al consumo energético, la carga del baño de lavado, el olor y la demanda sobre la planta de tratamiento de aguas residuales. Identifique el tipo de residuo e inspeccione las escamas después de aclararlas y secarlas. Que el depósito de lavado esté limpio no constituye una especificación del producto de salida.
¿Qué se hace con los residuos desconocidos o de alta peligrosidad?
Manténgalos fuera del flujo de material de alimentación ordinario hasta que un especialista autorizado determine de qué material se trata y cuál es la vía de gestión correspondiente. No utilice una receta de lavado más agresiva como sustituto del historial del contenido, de la autorización de la instalación o de la manipulación segura de residuos.
| Tipo de residuo | Variables de prueba | Pruebas para autorizar la liberación | Motivo para retener |
|---|---|---|---|
| Alimentario o soluble en agua | Aclarado previo, fricción, temperatura, volumen de aclarado | Punto final de aclarado definido, comprobación de olor y de escamas | Alérgeno desconocido o declaración de contacto alimentario previsto sin pruebas |
| Detergente o tensioactivo | Control de espuma, renovación del agua, etapas de aclarado | Circuito de lavado estable y poco arrastre | Espuma descontrolada o alteración del tratamiento de aguas residuales |
| Aceite o recubrimiento | Calor, productos químicos, tiempo de permanencia, fricción | Resultados de película residual, olor y calidad para el proceso posterior | Contaminación persistente o carga de tratamiento excesiva |
| Producto químico desconocido o excluido | Ninguno en la línea ordinaria | Registro autorizado de identificación y destino | Faltan pruebas sobre el contenido o son contradictorias |
Diseñe la línea en torno a los puntos de control, no a una lista de máquinas
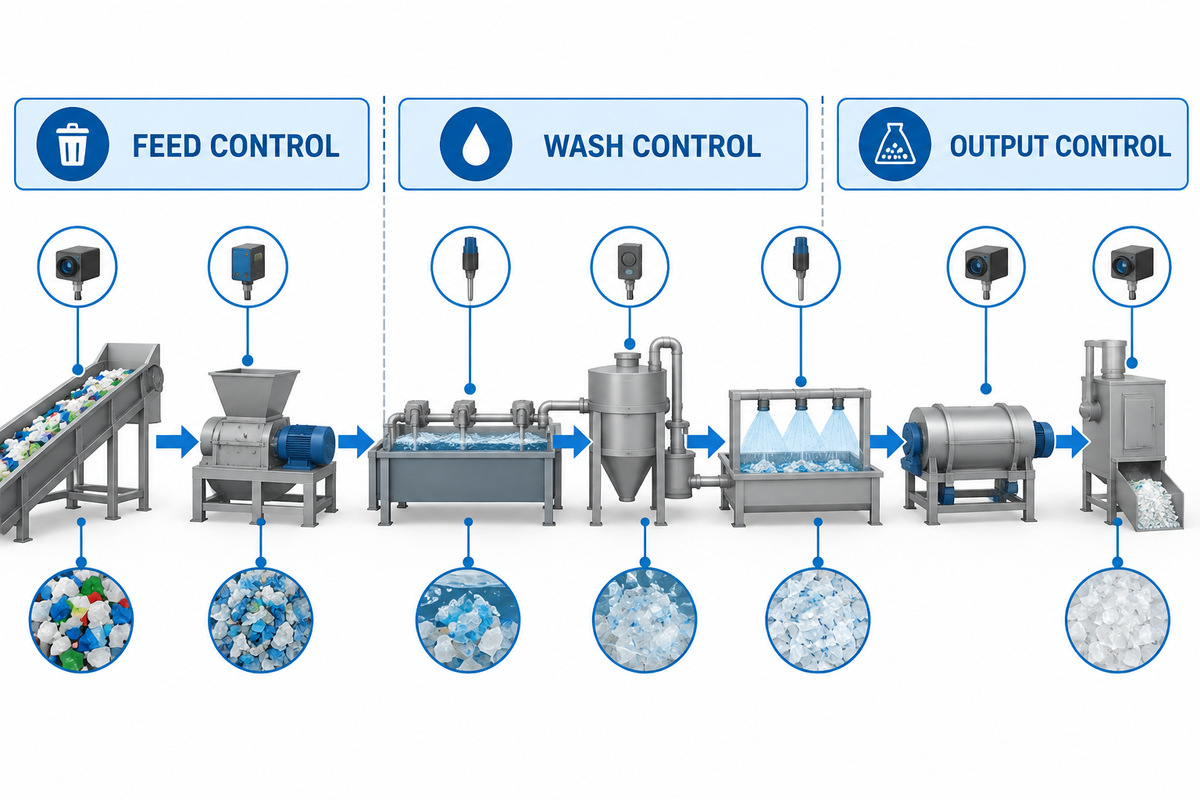
Una línea convencional para plásticos rígidos puede incluir preparación de los bidones, reducción de tamaño, protección frente a metales, lavado, separación por densidad, aclarado, deshidratación, secado y separación final. La descripción general de Kitech sobre líneas de reciclaje de plásticos rígidos muestra el contexto del sistema completo. La pregunta adecuada no es si todos los proveedores enumeran esas máquinas, sino qué debe retirar cada una, qué se mide y qué ocurre cuando los resultados se salen de control. Este enfoque basado en puntos de control también mantiene la respuesta de la línea alineada con los riesgos documentados por la EPA en relación con los bidones usados.
| Etapa | Función principal | Punto de control | Respuesta ante fallos |
|---|---|---|---|
| Preparación | Abrir de forma segura, vaciar y retirar los accesorios grandes | Pruebas del contenido y residuos visibles o libres | Retener o desviar el bidón |
| Trituración o granulación | Crear un rango controlado de tamaño de partícula | Caudal de alimentación, carga del motor, estado de las cuchillas, protección frente a metales | Detener, despejar e inspeccionar; no hacer avanzar el metal a las etapas posteriores |
| Lavado por fricción o en caliente | Desprender restos de producto, suciedad, etiquetas y adhesivo | Temperatura, productos químicos, tiempo de permanencia, sólidos y espuma | Poner en cuarentena el producto de salida y restablecer el intervalo validado |
| Separación por densidad y aclarado | Retirar materiales extraños separables y restos del lavado | Estado del agua, rebosamiento, separación de materiales y punto final del aclarado | Corregir el circuito y volver a analizar el lote |
| Deshidratación y secado | Cumplir los requisitos de humedad del proceso posterior | Humedad en un punto de muestreo acordado | Ajustar la alimentación o las condiciones de secado; separar el producto de salida húmedo |
| Control de calidad final | Liberar la escama apta para la venta | Pureza, metales, partículas finas, color, olor y humedad | Reprocesar, rebajar de categoría o rechazar según una norma escrita |
Así se evitan también las comparaciones engañosas de capacidad. El caudal de entrada no equivale a la producción aceptada de escama seca. Una mezcla de bidones muy contaminada puede aumentar la masa de rechazos, la demanda de lavado y los tiempos de parada, aunque la trituradora parezca funcionar.
Defina la calidad del producto según su uso posterior
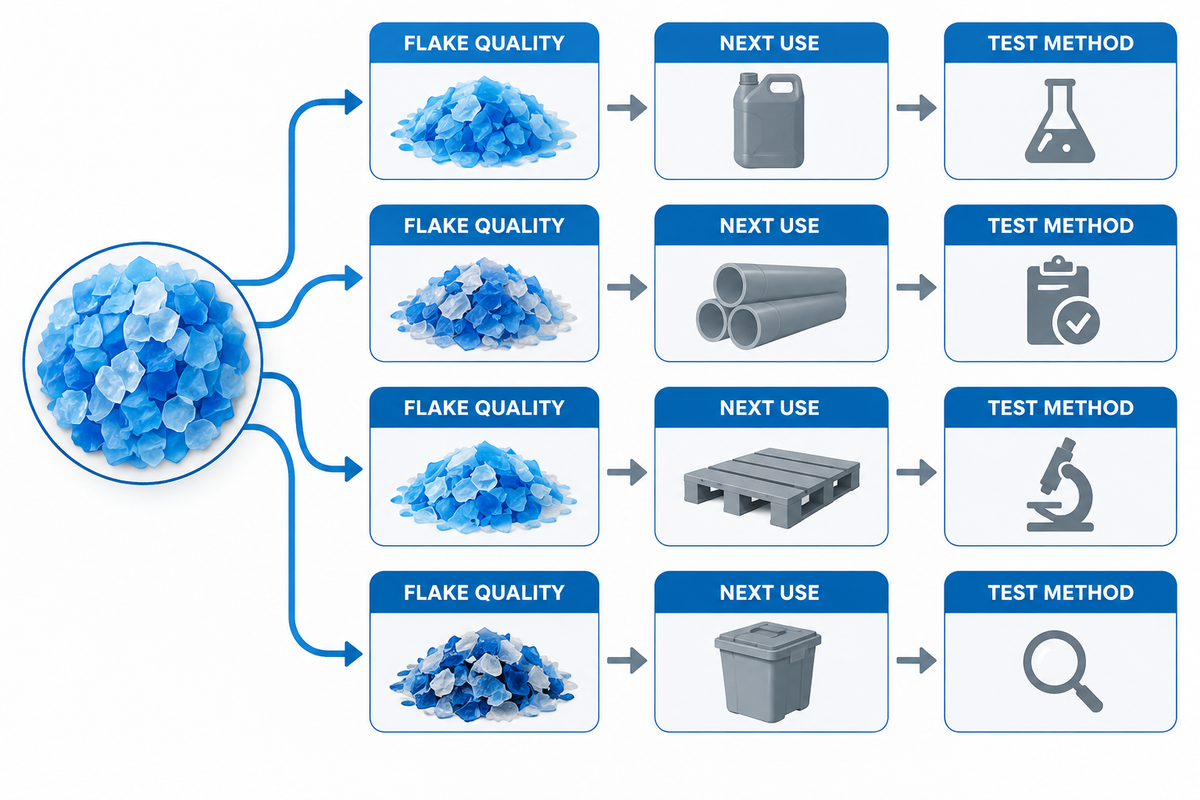
La especificación «escama limpia de PEAD» está incompleta. La descripción general de Kitech sobre sistemas de lavado de plástico aporta el contexto de la familia de equipos, pero los límites de liberación los establece el comprador posterior. Un fabricante de compuestos para tuberías, un productor de botellas no alimentarias, un extrusor de perfiles y un moldeador de productos de colores mixtos pueden fijar límites y métodos de ensayo distintos. Empiece por el proceso del siguiente usuario y trabaje hacia atrás hasta la línea de reciclaje. Para aplicaciones en contacto con alimentos, la FDA exige control de las fuentes, información sobre el proceso y pruebas de eliminación de contaminantes, no una declaración genérica de que la escama está limpia.
- Pureza del polímero: método especificado y límite máximo de contenido de polímeros distintos del PEAD o incompatibles.
- Metales: sensibilidad de detección, tamaño de la muestra y destino de una muestra no conforme.
- Humedad: punto de ensayo, acondicionamiento, método y límite acordados con el comprador.
- Partículas finas y tamaño de partícula: método de tamizado y distribución aceptable.
- Defina la clase de color o la mezcla, no «mayoritariamente azul».
- Olor y contaminación residual: método de ensayo acordado o procedimiento de aceptación cualificado.
Los protocolos de RecyClass ilustran la importancia del método: definen la preparación, el lavado, el secado y el acondicionamiento para una evaluación concreta de reciclabilidad. Aplique ese rigor, pero no presente las condiciones de laboratorio de un protocolo como si fueran los límites comerciales de escama de todos los transformadores.
Calcule el rendimiento y la carga de residuos a partir de un lote de prueba
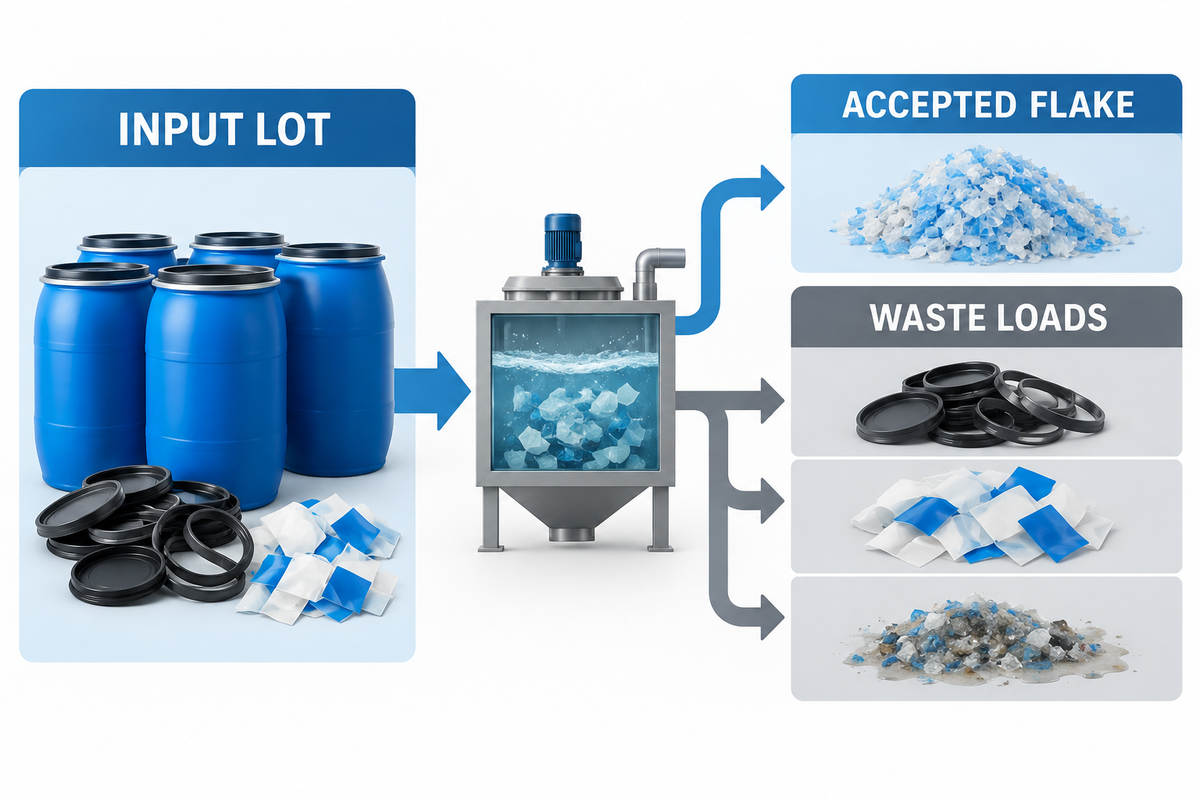
Un balance de masa pone al descubierto las suposiciones ocultas. Considere un lote ilustrativo de 1.000 kg tal como se recibe. Suponga que la prueba registra 70 kg de cierres, metales y etiquetas; 80 kg de residuos vaciados y sólidos capturados; 25 kg de partículas finas; 800 kg de escama seca aceptada; 15 kg de sólidos secos equivalentes en lodos medidos y 10 kg de pérdidas sin explicar. El lote y la base del muestreo son relevantes, ya que la guía de la EPA sobre muestreo representativo distingue entre flujos homogéneos y residuos heterogéneos o sin clasificar.
| Flujo | Masa | Proporción del lote de entrada |
|---|---|---|
| Escama seca de PEAD aceptada | 800 kg | 80.0% |
| Accesorios retirados | 70 kg | 7.0% |
| Residuos y sólidos capturados | 80 kg | 8.0% |
| Partículas finas | 25 kg | 2.5% |
| Sólidos medidos en los lodos | 15 kg | 1.5% |
| Pérdidas sin explicar | 10 kg | 1.0% |
Con estas suposiciones, el rendimiento de escama seca aceptada es 800 ÷ 1.000 = 80 %. La masa contabilizada es de 990 kg, por lo que queda una diferencia del 1 %. Las cifras son ficticias y no deben interpretarse como una declaración de rendimiento de Kitech. Su propósito es mostrar el denominador: no incluya la masa de lodo húmedo en un balance de sólidos secos ni compare una cifra de caudal de entrada con un caudal de producto seco.
Defina la prueba de aceptación antes de solicitar un presupuesto
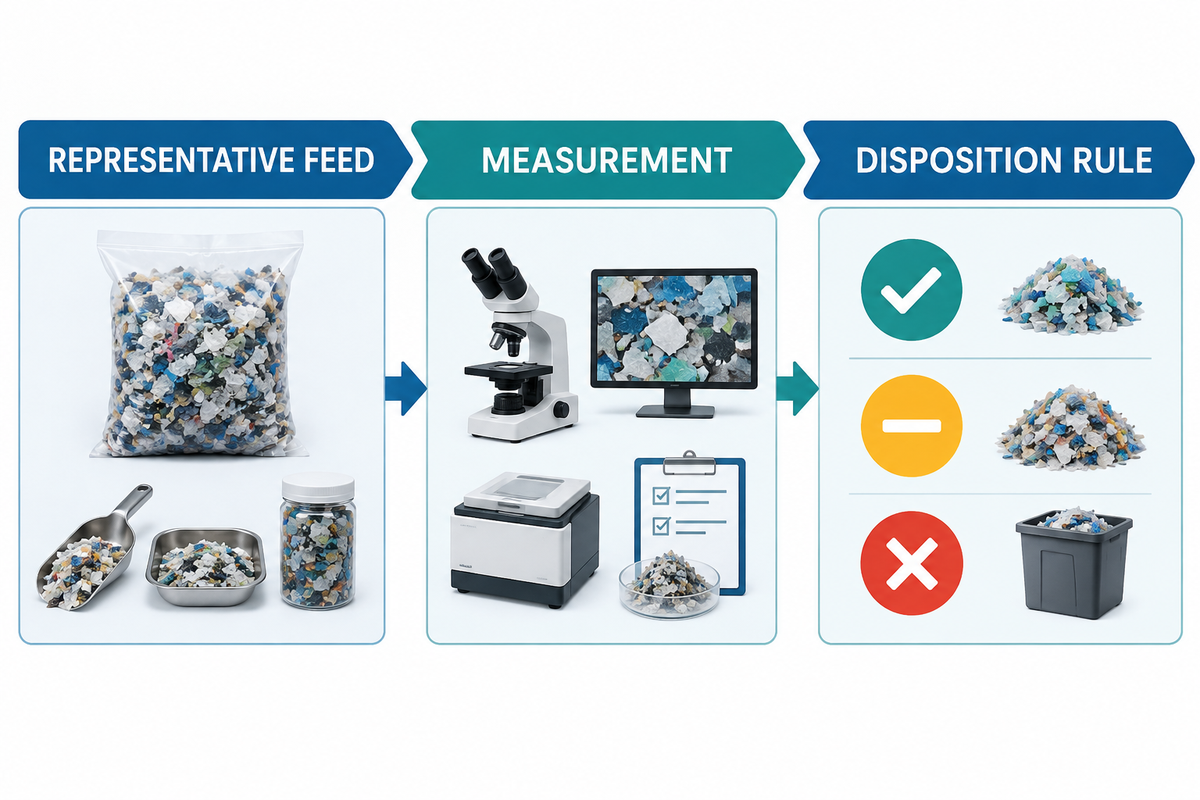
Una solicitud de oferta (RFQ) bien fundamentada define la prueba con suficiente detalle para evitar que los proveedores presupuesten basándose en interpretaciones distintas. La descripción del material de alimentación también debe indicar cómo representa la muestra el suministro previsto, de acuerdo con la guía de la EPA sobre muestreo representativo. El mapa de límites de aceptación, del material de alimentación a la escama, vincula cada promesa a un material de entrada, una medición, un responsable y una norma de destino.
¿Qué debe incluir la solicitud de oferta y el plan de aceptación en fábrica?
- Fotografías representativas del material de alimentación y análisis de composición, mezcla de colores, densidad aparente y humedad. Exclusión del contenido anterior, si lo hubiera.
- Masa fija del lote de prueba y ventana de funcionamiento estable una vez finalizada la puesta en marcha.
- Definición del caudal: caudal de entrada, producción bruta lavada o caudal de escama seca aceptada.
- Especificación del producto de salida, puntos y métodos de muestreo, y responsabilidad del laboratorio.
- Categorías del balance de masa: accesorios, residuos, partículas finas, lodos, reprocesamiento y pérdidas durante el proceso.
- Límites: agua, calor, aire, productos químicos, efluentes y lodos.
- Normas para equipos bloqueados, interrupciones del material de alimentación, nuevas pruebas, producto fuera de especificación y tiempos de parada.
- Controles, interfaces de seguridad, repuestos y piezas de desgaste, formación y puesta en marcha.
Informe del caudal, la pureza, el rendimiento, los tiempos de parada y las aguas residuales. Un caudal de entrada mayor con un rendimiento menor de escama aceptada no equivale a un caudal de entrada inferior que cumpla la especificación del comprador. Una demostración breve con bidones seleccionados a mano no equivale a una prueba prolongada con la mezcla de material de alimentación declarada.
La comparación final distinguirá tres tipos de pruebas: declaraciones del proveedor, observaciones durante la prueba y resultados medidos. Cuando corresponda, deberá mostrar las diferencias entre procesos en lugar de dar por sentado que una sola configuración sirve para todos los bidones.
Preguntas frecuentes
¿Se pueden reciclar siempre los bidones químicos de PEAD?
No. Que el cuerpo de PEAD sea técnicamente reciclable no significa que el bidón siempre pueda seguir la misma vía. El destino de los bidones para reciclaje, incluidos los que se entregan embalados, depende del contenido documentado, de si el envase cumple las normas para considerarse vacío, de la contaminación residual, del estado de los bidones, de los permisos y la política de aceptación del reciclador, y de la especificación de la escama para el comprador posterior. Los bidones de contenido desconocido, sin vaciar, con fugas o excluidos deben retenerse hasta documentar su destino, en lugar de reciclarse.
El reciclador también debe distinguir el cumplimiento de los requisitos de transporte de la aceptación en el proceso. Un envase puede cumplir una norma y, aun así, contener olores, revestimientos interiores, pigmentos o residuos absorbidos que incumplan la especificación del comprador. Antes de enviar un lote mixto, solicite por escrito los límites de la instalación receptora.
¿Hay que lavar los bidones de plástico antes de triturarlos?
El orden seguro del proceso depende del contenido, del diseño de la instalación y del procedimiento operativo aprobado. Por lo general, los bidones deben vaciarse y cualificarse antes de reducir su tamaño, aunque algunas plantas también los vacían y lavan previamente enteros. Otras añaden la trituración y lavan después. La regla fundamental es no introducir residuos sin controlar en un equipo de corte convencional solo porque haya un equipo de lavado en una etapa posterior.
¿Qué contaminantes deben eliminarse de los bidones de PEAD?
Entre los contaminantes que se suelen retirar durante el reciclaje mecánico están el producto libre, la suciedad, los cierres y revestimientos interiores que no sean de PEAD, los aros e insertos metálicos, las etiquetas o fundas incompatibles, el adhesivo, las partículas finas y los colores fuera de especificación. Los elementos que haya que retirar dependen de la capacidad de separación de la línea y de los límites del comprador de la escama. Cada elemento requiere un método de inspección o muestreo definido; «parece limpio» no es una especificación de liberación.
¿Qué diferencia hay entre reacondicionar y reciclar un bidón?
El reacondicionamiento consiste en limpiar, restaurar, inspeccionar y ensayar el bidón para que pueda reutilizarse. El reciclaje mecánico de un bidón aceptado consiste en lavar y separar el material para producir materia prima secundaria de PEAD.
¿Cómo comprueban los compradores la capacidad de una línea de lavado de bidones de PEAD?
Procese los bidones dentro de una ventana de funcionamiento estable acordada por ambas partes. Registre la composición y el caudal de entrada, las paradas, la producción de escama seca aceptada, los rechazos y flujos secundarios, la pureza, la humedad, las cargas de residuos en las aguas residuales y el consumo de suministros. Especifique si la cifra de caudal corresponde a la entrada o al producto aceptado. Repita o prolongue la prueba si el inventario inicial, la selección manual del material de alimentación o el uso de denominadores variables impiden cerrar el balance de masa.
Referencias y fuentes
- EPA de EE. UU. — Gestión y reacondicionamiento de bidones usados
- eCFR — 40 CFR 261.7, Residuos peligrosos en envases vacíos
- (Reusable Industrial Packaging Association — Códigos de buenas prácticas operativas)
- Plastic Drum Institute — Estudio sobre el reacondicionamiento de resinas
- RecyClass — Protocolo de evaluación de la reciclabilidad de envases de PEAD
- Association of Plastic Recyclers — Guía de clasificación NIR
- FDA de EE. UU. — Plásticos reciclados en envases alimentarios
- EPA de EE. UU. — Guía de muestreo representativo
Entradas relacionadas



Tendencia ahora



