Contacte a Kitech Company

O plástico termoplástico e o plástico termoendurecível distinguem-se pelo seu comportamento após a conformação. A maioria dos termoplásticos pode, por exemplo, amolecer por ação do calor e ser novamente moldada várias vezes. Os plásticos termoendurecíveis convencionais curam formando uma rede estável, que não pode ser refundida pelos meios habituais.
A diferença está no facto de as aparas limpas de polietileno e um painel de fibra de vidro curado seguirem vias de reciclagem distintas. Mesmo o PTFE, um termoplástico, requer processos além da extrusão de polímero fundido comum.
O plástico termoplástico e o termoendurecível comportam-se de forma diferente sob ação do calor: os termoplásticos tendem a amolecer novamente; contudo, os termoendurecíveis curados convencionais possuem um sistema reticulado. Selecione o processo de acordo com a identidade da resina, o seu estado e o produto de saída pretendido.
Comparação rápida
- A moagem de um termoendurecível curado pode produzir uma carga útil sem originar resina fundível.
- Os termoplásticos incluem PE, PP, PVC e nylon; as resinas epóxi e fenólicas curadas são termoendurecíveis.
- O ponto de fusão, a temperatura de deflexão térmica e a temperatura de serviço respondem a questões diferentes.
- Uma via de reciclagem necessita de um produto de saída aceite: grânulos de plástico, carga, fibras recuperadas ou matéria-prima química.
Plástico termoplástico e termoendurecível: as principais diferenças
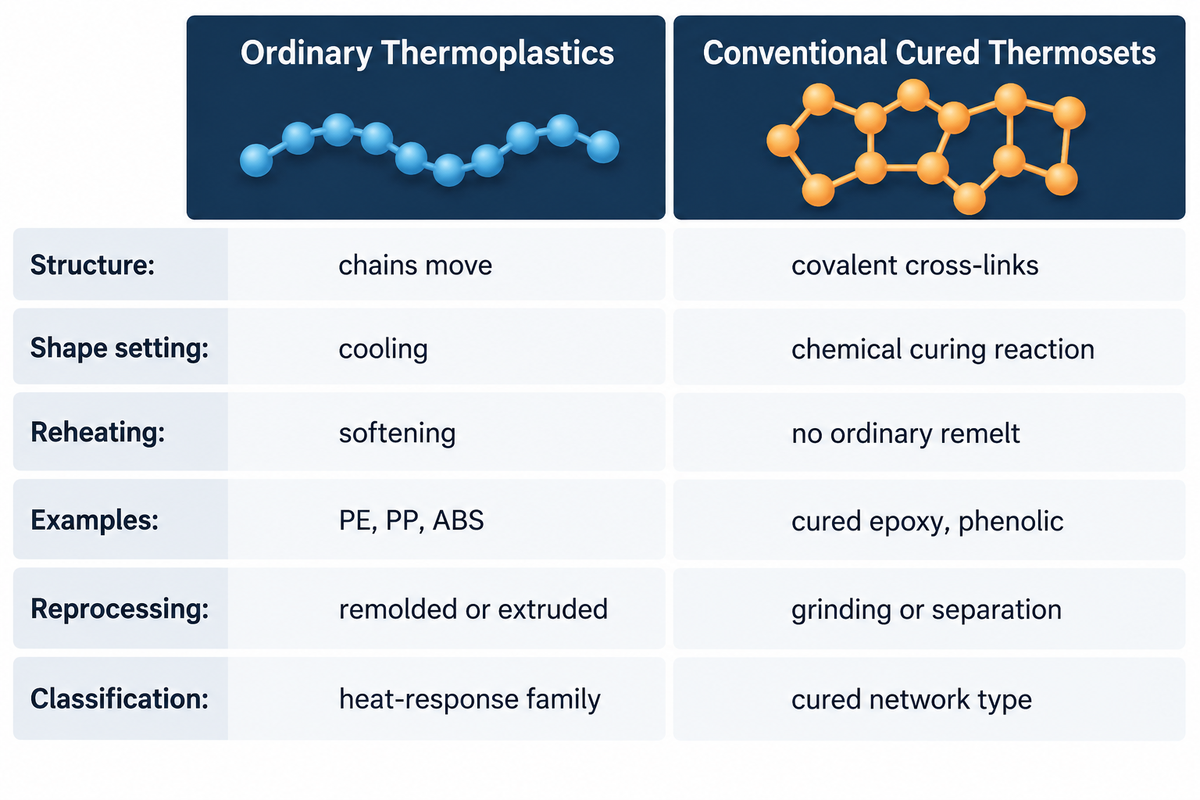
A diferença entre materiais termoendurecíveis e termoplásticos diz respeito à formação da rede durante o processamento. Os termoplásticos comuns amolecem quando aquecidos e regressam à forma sólida ao arrefecer. Os termoendurecíveis comuns formam uma estrutura reticulada irreversível durante a cura. Uma resina epóxi curada convencional não pode regressar ao estado líquido por reaquecimento.
| Comparação | Termoplásticos comuns | Termoendurecíveis curados convencionais |
|---|---|---|
| Estrutura | As cadeias podem mover-se umas em relação às outras durante um processamento adequado. | Ligações cruzadas covalentes unem as cadeias numa rede. |
| Como a forma é fixada | Arrefecimento após amolecimento ou fusão | Uma reação química de cura |
| Resposta ao reaquecimento | Amolecimento; a fluidez do polímero fundido depende do polímero e do grau | Sem refusão comum; o calor excessivo pode causar degradação |
| Exemplos comuns | Polietileno, polipropileno, ABS | Epóxi curado, resina fenólica, melamina-formaldeído |
| Via típica de reprocessamento | A alimentação de material compatível e preparada pode ser remoldada ou extrudida. | Moagem, separação especializada ou recuperação química específica |
| O que a classificação estabelece | Família de resposta térmica | Tipo de rede curada |
A explicação sobre polímeros da Open University associa o amolecimento reversível ao comportamento termoplástico. Também refere que a degradação térmica e oxidativa pode alterar as propriedades do material reprocessado. A alimentação de material compatível pode ser remoldada e reciclada após a avaliação da sua qualidade.
Exemplos de termoplásticos e exemplos de plásticos termoendurecíveis
Produtos conhecidos fornecem pontos de partida úteis, mas classifique a resina em vez do objeto inteiro. Um painel reforçado contém tanto uma matriz polimérica como um reforço; um cabo pode conter vários materiais plásticos. Propriedades físicas como a rigidez, por si sós, não diferenciam os plásticos termoendurecíveis dos termoplásticos.
Quais são 10 exemplos de termoplásticos?
10 famílias típicas de termoplásticos: polietileno, polipropileno, PVC, poliestireno, PET, ABS, policarbonato, poliamida, acrílico e polioximetileno. Estas designações abrangem muitos graus com propriedades distintas. Tanto o HDPE como o LDPE são polietilenos, pelo que são agrupados aqui numa única família. Estes materiais termoplásticos pertencem a várias famílias; esta lista não é um guia para misturar resíduos plásticos.
| Tipo de termoplástico | Aplicações típicas |
|---|---|
| Polietileno (PE) | Recipientes e tubagens em HDPE; filmes em LDPE e embalagens flexíveis. |
| Polipropileno (PP) | recipientes moldados, tampas e muitos componentes domésticos. |
| Policloreto de vinilo (PVC) | perfis rígidos e tubagens, ou revestimentos plastificados para cabos. |
| Poliestireno (PS) | embalagens rígidas e produtos de isolamento em espuma. |
| Politereftalato de etileno (PET) | garrafas de bebidas e fibras de poliéster. |
| Acrilonitrilo-butadieno-estireno (ABS) | invólucros e peças moldadas resistentes ao impacto. |
| Policarbonato (PC) | proteções transparentes e outros componentes técnicos resistentes. |
| Poliamida (PA, incluindo nylon) | fibras, engrenagens e componentes sujeitos a desgaste. |
| Polimetacrilato de metilo (PMMA) | envidraçamento acrílico e painéis de visualização. |
| Polioximetileno (POM, acetal) | engrenagens de precisão e peças deslizantes. |
Estes tipos de termoplásticos diferem na sensibilidade à humidade, nos aditivos, nas janelas de processamento e nas utilizações finais. O guia de exemplos e aplicações de plásticos da Kitech analisa em maior detalhe a relação entre produto e polímero.
Quais são 5 exemplos de plásticos termoendurecíveis?
Cinco famílias bem conhecidas de plásticos termoendurecíveis são o epóxi curado, a resina fenólica, a melamina-formaldeído, a ureia-formaldeído e a resina de poliéster insaturado. As suas redes finais constituem a propriedade relevante. Um líquido não curado ou composto de moldação é um material de processamento; o produto final curado comporta-se de forma diferente. A utilização de cargas e reforços também altera as propriedades de cada mistura.
- Epóxi curado: adesivos, revestimentos e componentes reforçados com fibras.
- Resina fenólica: componentes moldados elétricos e resistentes ao calor.
- Melamina-formaldeído: laminados decorativos e artigos domésticos moldados.
- Ureia-formaldeído: adesivos utilizados em painéis derivados de madeira.
- Poliéster insaturado: painéis de fibra de vidro, reservatórios e peças compósitas moldadas.
O PVC é um termoendurecível ou um termoplástico?
O PVC é um termoplástico. Pode ser rígido ou flexível, uma vez que as propriedades do produto final variam consoante a formulação. O PVC flexível não se tornou um termoendurecível apenas por terem sido incorporados plastificantes — nos resíduos convém identificar o PVC, os seus aditivos e o polímero —, enquanto as aparas podem provir de perfis rígidos ou de cabos mistos.
A coleção de plásticos da Syracuse University disponibiliza informação sobre estas famílias de materiais e as suas utilizações, as resinas amínicas termoendurecíveis e o acetal termoplástico.
Duas outras designações exigem atenção. O PET é um poliéster termoplástico; o poliéster insaturado curado é um termoendurecível. O poliuretano também abrange diferentes estruturas: o poliuretano termoplástico, ou TPU, difere dos sistemas de poliuretano com reticulação permanente.
Cadeias poliméricas, ligações cruzadas e processo de cura
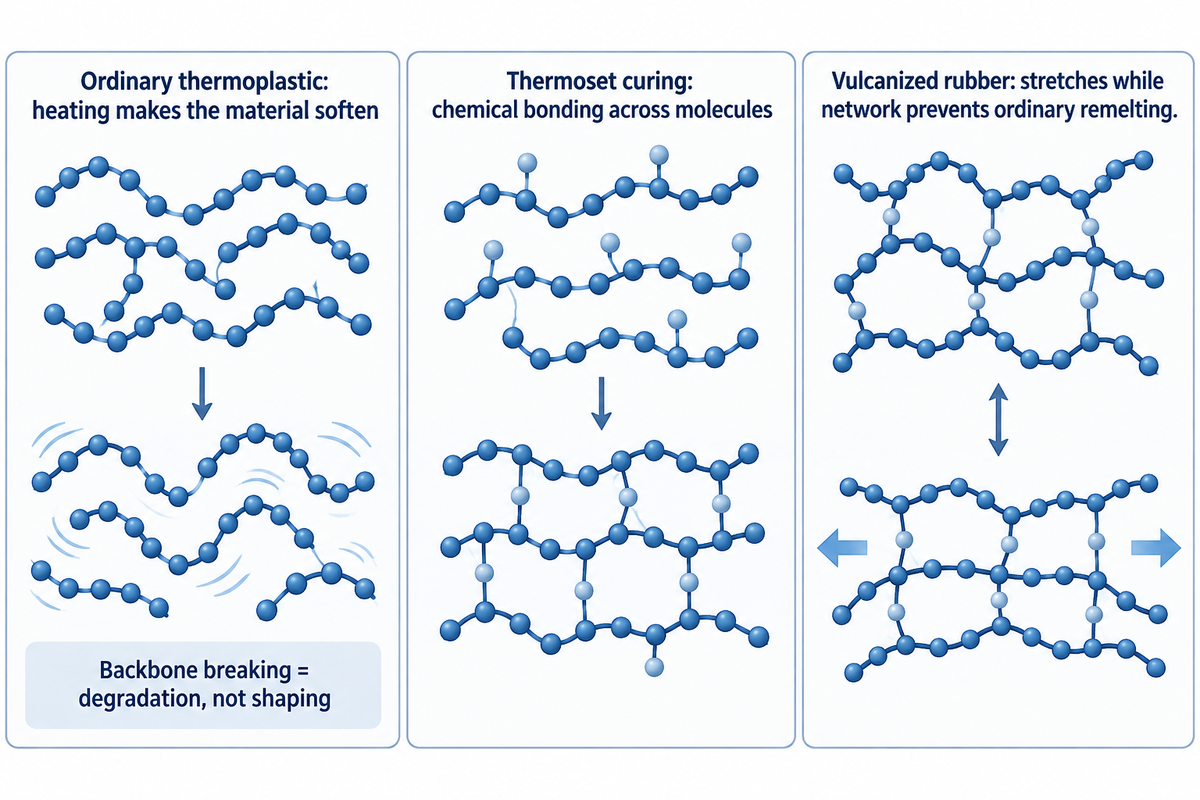
Uma cadeia polimérica é aquela em que as unidades ao longo da cadeia estão ligadas através da polimerização dos monómeros. Nos polímeros termoplásticos comuns, o aquecimento faz com que o material amoleça e possa ser moldado, mas o arrefecimento torna-o menos conformável. Quebrar a cadeia principal do polímero constitui degradação, e não o processo de conformação pretendido.
Os polímeros termoendurecíveis completam um processo de cura no qual ocorrem ligações químicas entre moléculas. Isto pode formar uma rede irreversível durante o processamento normal. Esse processo é ativado pelo calor, por um endurecedor ou por outro agente, variando consoante a composição. «Termoendurecível» não significa que todos os sistemas exijam a mesma aplicação de calor e pressão.
A reticulação também explica a razão pela qual alguns materiais elásticos atuam como termoendurecíveis. A borracha vulcanizada pode dobrar-se e esticar-se enquanto a sua rede impede a refusão comum. Consulte a explicação da Open University sobre a reticulação em borracha moldada. Por outro lado, um termoplástico sólido pode amolecer à medida que aquece. A dureza, a flexibilidade e a estrutura em rede são características distintas.
Resistência térmica, resistência mecânica e resistência química
Nenhum tipo é universalmente mais resistente ou mais tolerante ao calor. Para efeitos de comparação, analise as propriedades mecânicas reais do grau: resistência à tração, resistência ao impacto, resistência à deformação e resistência química sob o tempo e a temperatura previstos, especialmente a alta temperatura. O reforço, a geometria, o tempo de carga e a temperatura podem ser mais importantes do que a distinção entre termoplástico e termoendurecível.
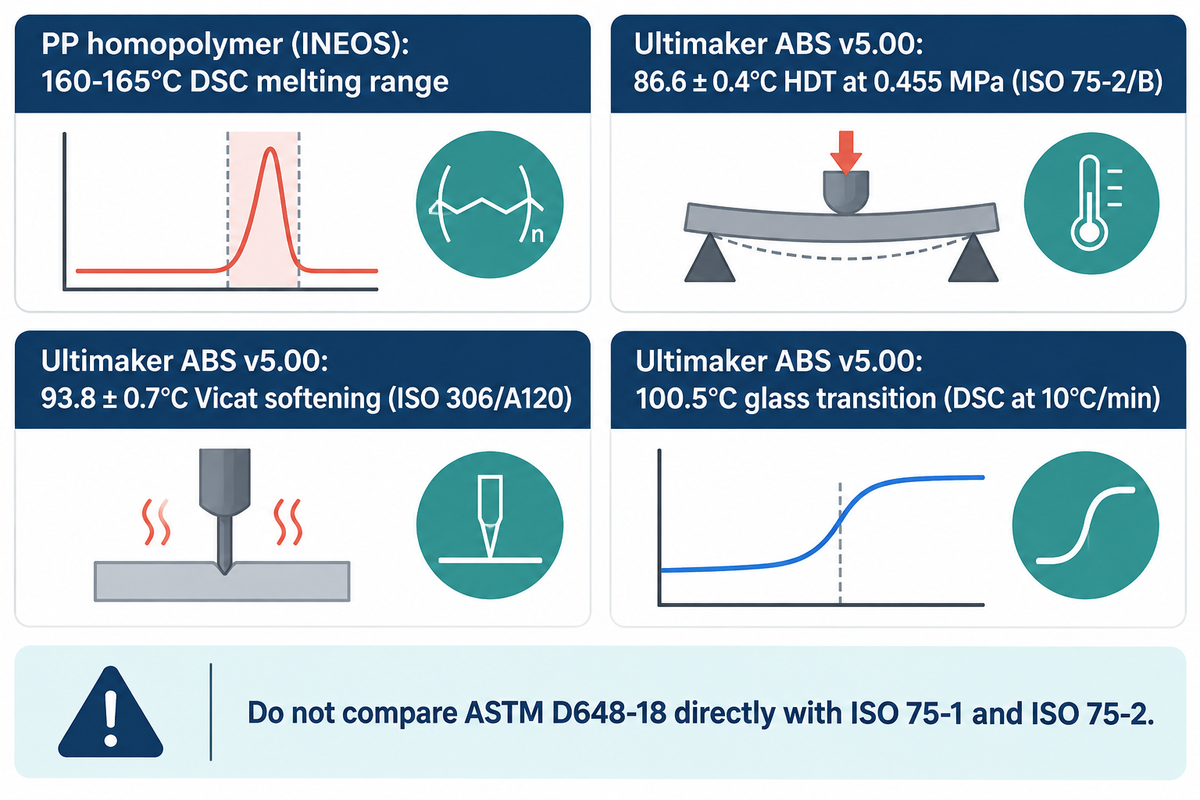
Os seguintes valores publicados ilustram diferentes medições térmicas.
| Material e fonte | Valor publicado | Medição e contexto do provete |
|---|---|---|
| Homopolímero de PP, referência da INEOS | 160–165 °C | Intervalo de fusão por DSC; valores típicos compilados na literatura |
| Ultimaker ABS, v5.00 | 86,6 ± 0,4 °C | Deflexão térmica a 0,455 MPa, ISO 75-2/B; provete impresso |
| Ultimaker ABS, v5.00 | 93,8 ± 0,7 °C | Amolecimento Vicat, ISO 306/A120; provete impresso |
| Ultimaker ABS, v5.00 | 100,5 °C | Transição vítrea, DSC a 10 °C/min |
Fontes: referência de polipropileno da INEOS e ficha técnica do Ultimaker ABS, abril de 2022. Cada valor é atribuído a esse documento e condição do material.
Os termoplásticos semicristalinos possuem regiões cristalinas que fundem; o ABS amorfo apresenta uma transição vítrea em vez de um ponto de fusão cristalino. A deflexão térmica mede a deformação sob uma carga especificada. O ensaio Vicat mede uma resposta de penetração especificada.
Os resultados da ASTM D648-18 não devem ser comparados diretamente com os resultados das normas ISO 75-1 e ISO 75-2.
Para o revestimento de um reservatório resistente à corrosão, avalie o produto químico específico, a concentração e a temperatura de exposição. Para um isolador elétrico, determine o desempenho de isolamento elétrico e a estabilidade dimensional necessários. A resistência térmica e química são requisitos da aplicação, e não vantagens automáticas de qualquer tipo de termoendurecível.
Como são moldados os materiais termoplásticos e termoendurecíveis
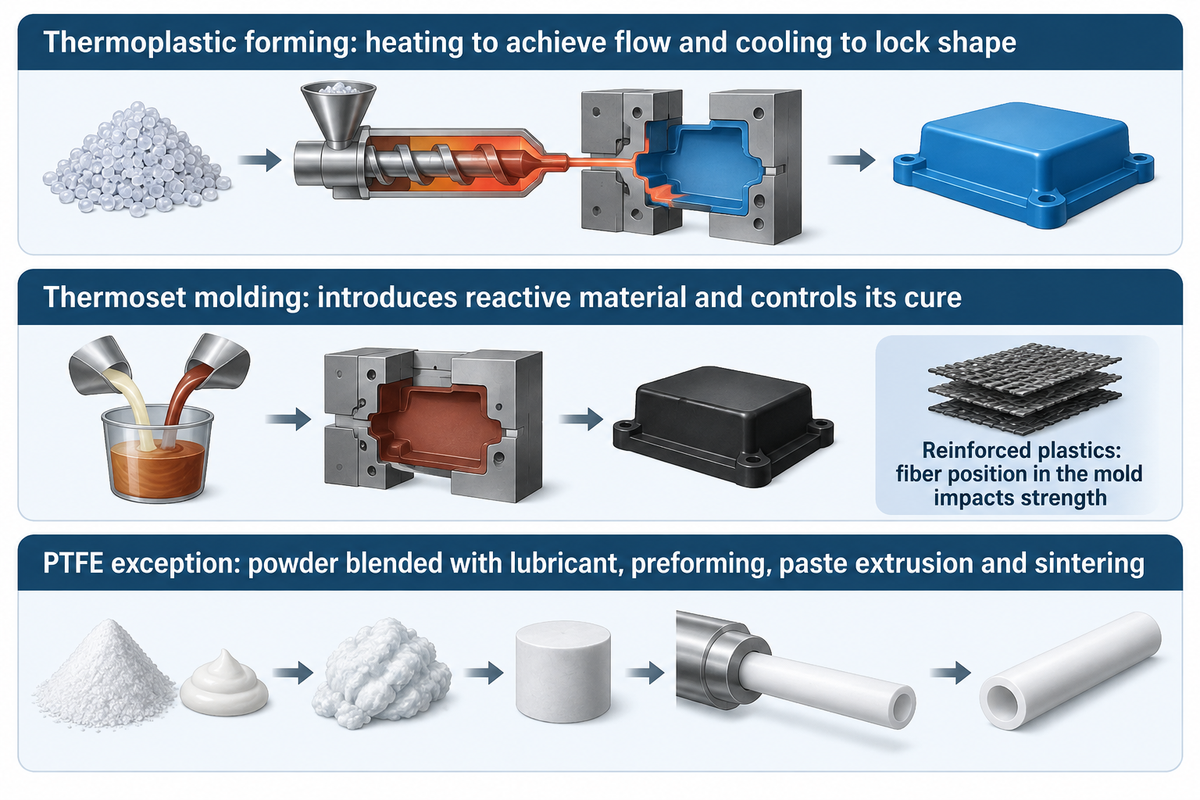
A conformação de termoplásticos requer tipicamente aquecimento para obter fluidez e arrefecimento para fixar a forma. A moldação de termoendurecíveis introduz um material reativo e controla a sua cura. Graus adequados de polímeros termoendurecíveis ou termoplásticos podem ser moldados por injeção, mas a preparação do material, as ferramentas e o controlo de temperatura diferem. Uma máquina de moldação por injeção tem de ser adaptada ao material e ao processo.
Perfis contínuos ou chapas termoplásticas são fabricados por extrusão. A termoconformação dá nova forma a chapas aquecidas adequadas. A moldação por compressão, a moldação por transferência de resina e a moldação por injeção de termoendurecíveis processam diferentes compostos reativos e plásticos reforçados. Os materiais compósitos podem ser reforçados com fibras de vidro ou de carbono, e a posição das fibras no molde influencia a resistência do produto acabado e o próprio processo de moldação.
O PTFE constitui uma exceção importante à lógica simples de fusão em linha. Um estudo sobre a extrusão em pasta de PTFE descreve a mistura de pó com lubrificante, a pré-formação, a extrusão em pasta e a sinterização. O seu elevado peso molecular e comportamento de fluxo impedem a extrusão de polímero fundido comum. Identificar um termoplástico é, por conseguinte, apenas o primeiro passo na escolha do equipamento.
A temperatura e a pressão de moldação podem limitar os processos viáveis antes de o preço da resina importar em estruturas sensíveis ao calor. O manuseamento do reforço e a ocupação dos moldes em peças reforçadas de grandes dimensões podem representar grande parte do tempo de fabrico.
Reciclagem de termoplásticos e vias de recuperação de termoendurecíveis
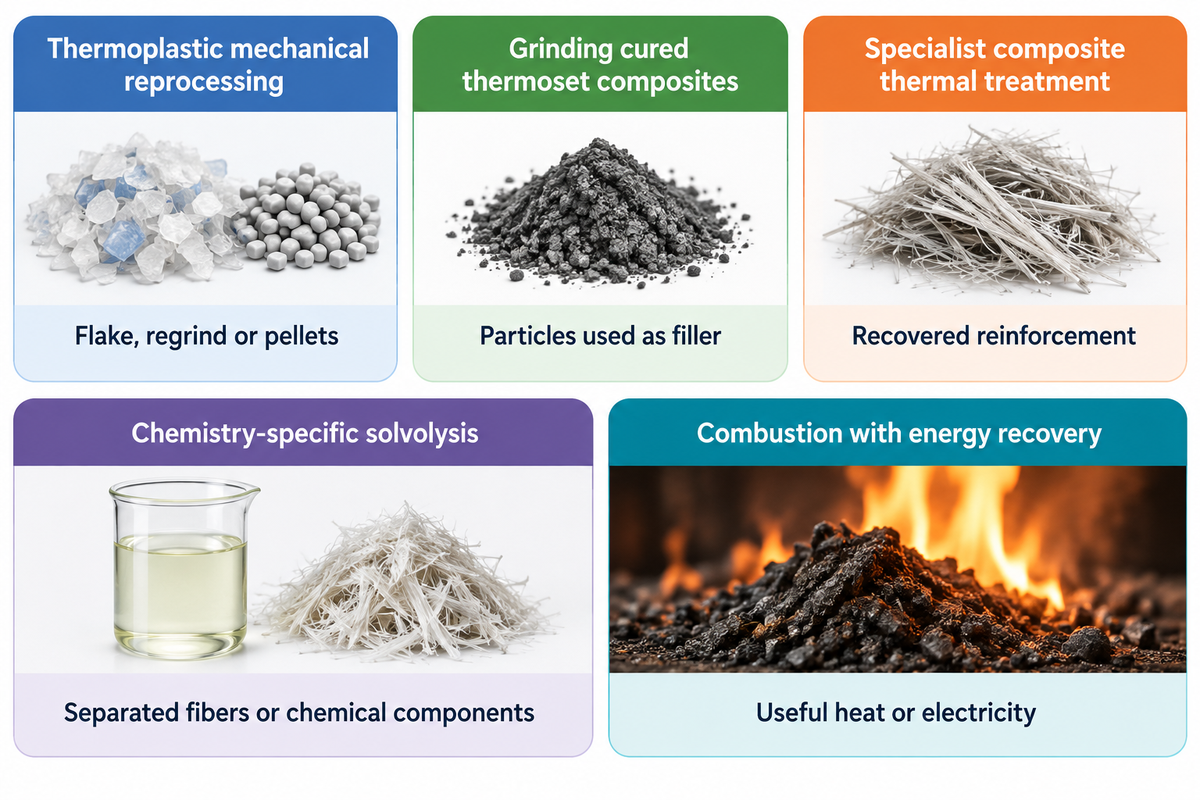
Os resíduos termoplásticos adequados podem ser triados e limpos, reduzidos em tamanho e reutilizados para fabricar outro produto. As vias de recuperação detalhadas abaixo identificam resina reciclável, carga, fibras e produtos químicos.
| Via | Produto de saída típico | Questão que decide a sua utilidade |
|---|---|---|
| Reprocessamento mecânico de termoplásticos | Flocos, material plástico recuperado por moagem ou grânulos de plástico | O material preparado cumpre a especificação do produto seguinte? |
| Moagem de compósitos termoendurecíveis curados | Partículas utilizadas como carga | A formulação recetora pode aceitar a sua dimensão, composição e teor de carga? |
| Tratamento térmico especializado de compósitos | Reforço recuperado e outros produtos do processo | Que qualidade de fibra e que frações utilizáveis conserva este processo? |
| Solvólise ou desconstrução química específica | Fibras separadas, fragmentos poliméricos ou componentes químicos | Essas frações podem ser separadas e reutilizadas com a qualidade exigida? |
| Combustão com recuperação de energia | Calor útil ou eletricidade | O objetivo é a recuperação de energia em vez da recuperação de material plástico? |
O relatório do projeto europeu EURECOMP aborda a moagem de compósitos termoendurecíveis para utilização como carga e ensaios independentes de solvólise para separar o reforço da resina. Nesse projeto histórico, os investigadores não conseguiram separar eficientemente todas as moléculas em fase líquida para reutilização. Recuperar uma fibra e recuperar uma resina reutilizável são duas coisas diferentes.
Os termoplásticos também podem degradar-se durante o reprocessamento. Um estudo de 2024 sobre a reciclagem de HDPE verificou inicialmente cisão de cadeia, com o aumento da exposição ao oxigénio a deslocar o mecanismo dominante para a ramificação de cadeia longa. Isto afeta a forma como a qualidade do reciclado deve ser avaliada; uma promessa fixa de ciclos ilimitados sem alterações é enganadora.
A visão geral da Agência de Proteção Ambiental dos EUA distingue conversão, despolimerização e purificação. A conversão pode produzir óleos, gases e resíduo carbonoso, enquanto a combustão direta recupera energia. Estas vias não são permutáveis com a transformação de resíduos triados em grânulos de plástico.
O que altera os custos de fabrico e de reciclagem?
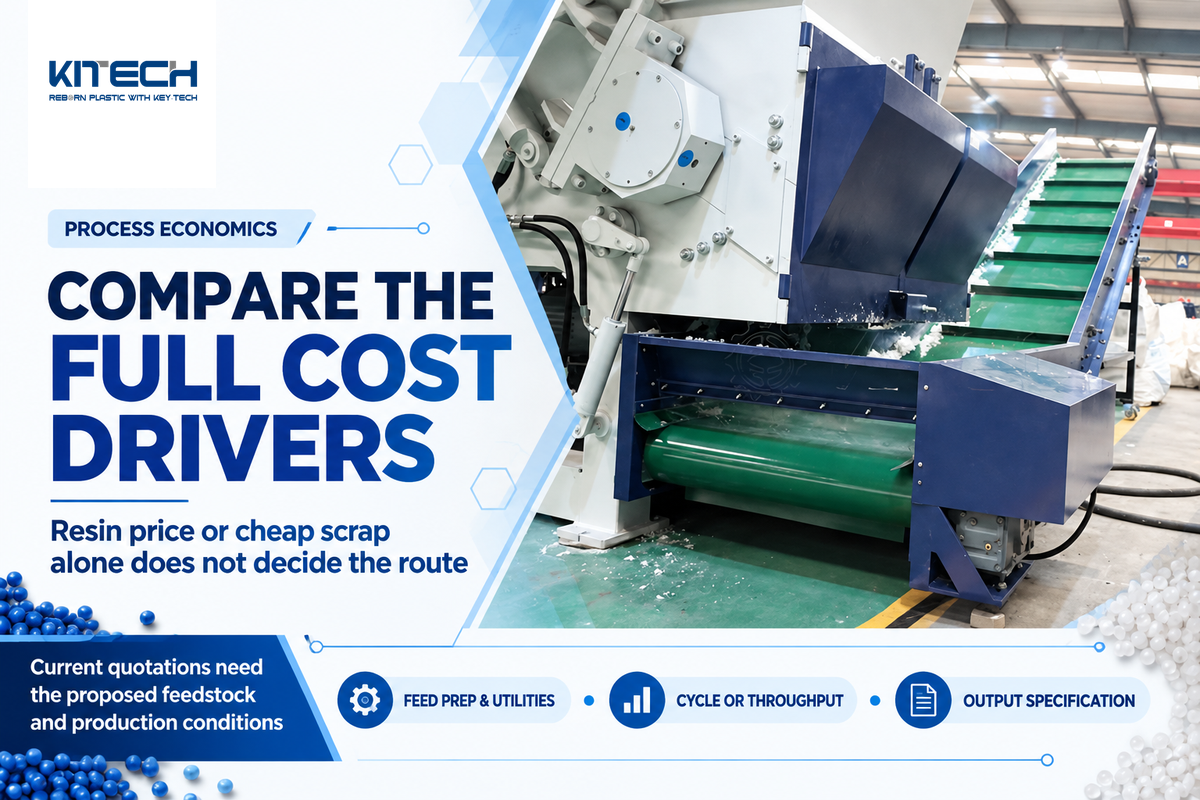
O custo total é afetado pelas ferramentas, pelo tempo de processamento, pelo manuseamento do reforço, pela preparação do material e pelo valor do produto de saída aceite. Escolher termoplásticos ou termoendurecíveis não garante a via mais económica. Um preço baixo da resina pode ser anulado por um ciclo longo; resíduos baratos podem tornar-se dispendiosos se a sua separação deixar muito pouco material utilizável.
Um estudo de 2023 realizado por Uekert e colaboradores comparou vias de reciclagem em circuito fechado para plásticos comuns e identificou a eletricidade, o vapor e os solventes orgânicos como grandes fatores do processo. Um estudo separado de 2006 sobre um painel de piso automóvel concluiu que os ciclos térmicos da ferramenta e os desperdícios de tecido afetaram a sua comparação entre epóxi e poliamida reativa.
Inclua estas categorias de custo na comparação de propostas: preparação da alimentação de material, utilidades, consumíveis, tempo de ciclo ou capacidade de processamento, gestão de rejeitados e, finalmente, a especificação de saída do cliente. A investigação histórica explica os fatores determinantes; as cotações atuais necessitam da matéria-prima proposta e das condições de produção.
Como escolher uma via para resíduos plásticos
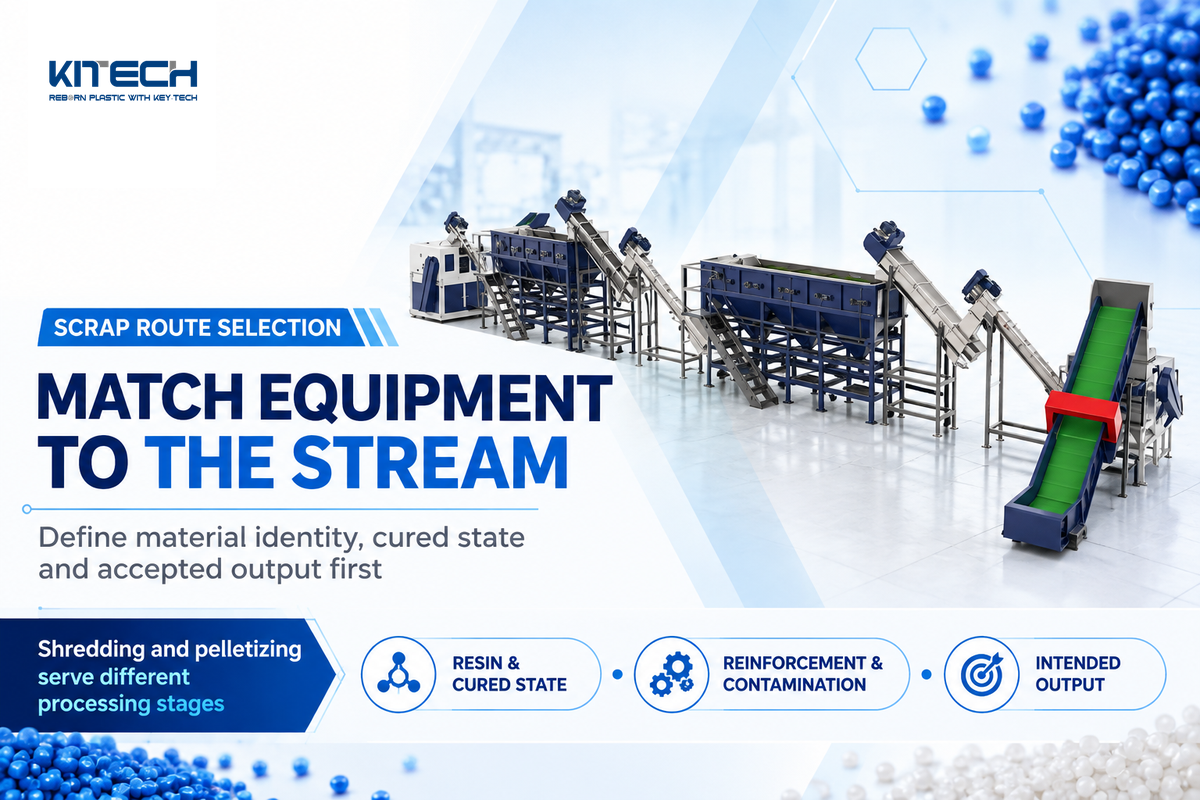
Selecione uma via para os resíduos identificando o material, definindo o seu estado e acordando o produto que sairá do processo. De seguida, faça corresponder o equipamento a esses requisitos. O nome do material, por si só, não esclarece se o lote contém resina curada, polímeros incompatíveis, reforço, humidade ou contaminação.
| Material de entrada | Primeira via a avaliar | Dados necessários antes da seleção da linha |
|---|---|---|
| Termoplástico identificado, compatível e processável por fusão | Preparação mecânica e reprocessamento | Ensaio com alimentação de material representativa e propriedades exigidas do reciclado |
| Produtos termoplásticos mistos ou contaminados | Triagem e limpeza antes do reprocessamento | Composição, separabilidade e fração utilizável restante |
| Compósito termoendurecível convencional curado | Carga ou recuperação especializada de fibra/material | Uma aplicação recetora para a fração recuperada |
| Termoplástico especial ou rede dinâmica identificada | Processamento específico para o material | Compatibilidade do processo específica do grau e parceiro de recuperação |
| Resina desconhecida ou construção multicamada | Identificação e avaliação de separação | Informação sobre composição e camadas/reforço |
As aparas limpas de produção de PE podem ser candidatas a redução de tamanho e reprocessamento por fusão após serem estabelecidos o seu grau e os requisitos de saída. As aparas curadas de epóxi com fibra de vidro também podem ser trituradas, mas os fragmentos resultantes não se tornam uma alimentação de polímero fundido semelhante ao PE. Em vez disso, podem potencialmente ser aceites como cargas ou utilizados num protocolo de recuperação de compósitos.
Para analisar o equipamento com a Kitech, indique a identidade da resina ou do produto, o estado de cura, o reforço, a contaminação, a forma de entrada e o produto de saída pretendido. A gama de trituradores de plástico assegura a redução de tamanho; uma linha de granulação de plástico serve uma etapa de processamento diferente.
Onde se enquadram hoje os termoendurecíveis recicláveis
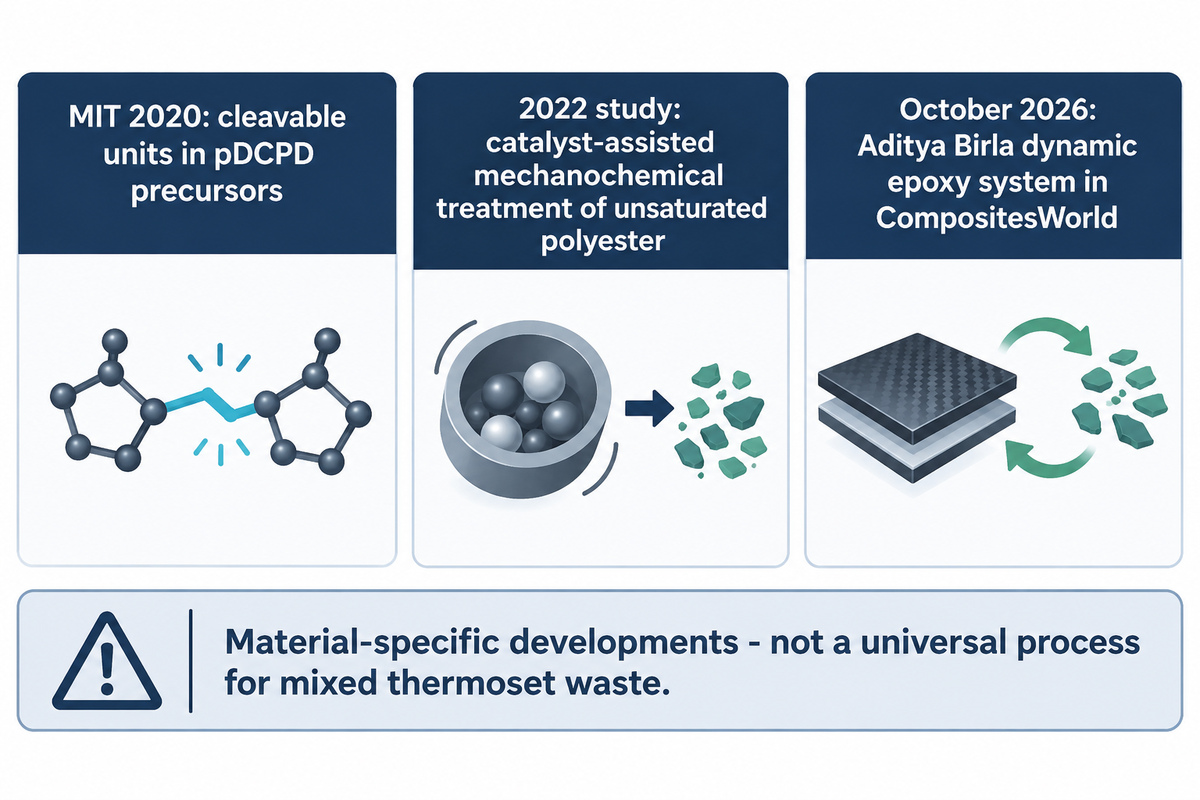
Os estudos sobre termoendurecíveis recicláveis envolvem redes cliváveis projetadas, troca de ligações dinâmicas e alteração de alguns materiais curados existentes. Estas abordagens alteram a química ou o comportamento da rede que torna os termoendurecíveis convencionais difíceis de reciclar.
O trabalho do MIT de 2020 introduziu unidades cliváveis em precursores de pDCPD. Um estudo de 2022 sobre poliéster insaturado utilizou tratamento mecanoquímico assistido por catalisador para converter uma rede já curada numa rede reprocessável. Os autores descreveram este último como um trabalho exploratório sem otimização do processo.
Em outubro de 2026, o executivo da Aditya Birla, Amit Dixit, descreveu o sistema epóxi dinâmico da empresa na CompositesWorld. As capacidades divulgadas incluem a termoconformação e uma via específica de solvólise. Trata-se de desenvolvimentos específicos para cada material, realizados pelas organizações mencionadas. Não estabelecem um processo universal para resíduos termoendurecíveis mistos nem uma tecnologia de resinas detida pela Kitech.
Perguntas frequentes
O nylon é um plástico termoplástico ou termoendurecível?
O nylon é uma poliamida termoplástica. Os graus comuns de nylon são utilizados em peças técnicas moldadas e fibras, e os graus adequados podem ser novamente processados por aquecimento. O seu grau, teor de humidade e processamento anterior afetam as propriedades resultantes. Um produto que contenha nylon também pode incluir reforço ou outros materiais, pelo que a construção do produto continua a importar ao escolher uma via de reciclagem.
O polietileno é um termoplástico?
Sim. Os graus comuns de polietileno, incluindo o HDPE e o LDPE, são termoplásticos. A sua densidade e ramificação diferem, mas ambos pertencem à família do polietileno. O polietileno reticulado constitui um caso de processamento distinto: as ligações cruzadas alteram a sua resposta ao reaquecimento. Para a reciclagem, distinga os resíduos de PE comum dos produtos reticulados e identifique se o lote contém outros polímeros, cargas ou componentes acoplados.
Os plásticos termoendurecíveis podem ser moldados por injeção?
Sim. Os compostos termoendurecíveis adequados podem ser moldados por injeção através de um processo que controla a fluidez antes da cura e conclui a cura no molde. Isto difere da moldação termoplástica convencional, na qual o arrefecimento fixa a forma. A formulação do material e o equipamento têm de ser compatíveis. Uma peça termoendurecível curada não pode ser remoldada através de um ciclo comum de aquecimento e arrefecimento como os termoplásticos.
O acrílico é um termoplástico?
Sim. O acrílico comum, ou PMMA, é um termoplástico utilizado em chapas transparentes e produtos moldados. O grau do material e a construção do produto determinam as condições adequadas de conformação e reciclagem.
Os elastómeros são um terceiro tipo de plástico?
Não. Os elastómeros não constituem uma terceira classe mutuamente exclusiva: o termo elastómero descreve um comportamento semelhante ao da borracha que pode sobrepor-se a estruturas termoplásticas ou termoendurecíveis. Um elastómero termoplástico pode esticar-se e recuperar a forma mantendo-se adequado à sua via específica de processamento termoplástico; uma borracha com reticulação permanente é um elastómero termoendurecível. Trate «elástico» e «reaquecível» como questões separadas. É por isso que um aspeto macio não permite identificar uma via de reciclagem, e um artigo semelhante a borracha não deve ser misturado automaticamente com alimentação de material termoplástico comum. Utilize a designação do material e o seu estado curado ou reticulado para decidir a que família de processamento pertence.
Faça corresponder os seus resíduos à sua próxima utilização
Para um pedido de informação sobre uma linha de reciclagem da Kitech, comece com uma amostra representativa, a sua composição conhecida e o produto que pretende recuperar. Isso confere à análise do equipamento um objetivo específico de alimentação de material e de saída.
Analise os requisitos do seu material e de reciclagem com a Kitech
As comparações combinam recursos didáticos sobre polímeros, investigação publicada e dados de fornecedores. Os dois lotes de resíduos são cenários ilustrativos, e não ensaios documentados com clientes pela Kitech.
Referências e fontes
- Syracuse University: dicionário de materiais da Plastics Collection.
- Open University: termoplásticos e termoendurecíveis.
- ASTM D648-18: âmbito e importância dos ensaios de deflexão térmica.
- Estudo de viscosidade e fluxo na extrusão em pasta de PTFE.
- Definição da qualidade através da quantificação da degradação na reciclagem mecânica do polietileno, 2024.
- Comissão Europeia: relatório final do projeto EURECOMP.
- EPA dos EUA: reciclagem avançada de plásticos.
- Uekert et al.: comparação de tecnologias de reciclagem em circuito fechado, 2023.
- EPFL: comparação de custos de fabrico para um painel de piso automóvel, 2006.
- MIT: químicos tornam recicláveis plásticos resistentes, 2020.
- Bandegi et al.: vitrimerização de resinas de poliéster insaturado reticuladas, 2022.
- CompositesWorld: sistema epóxi termoconformável da Aditya Birla, 2026.