Contacte a Kitech Company

Controlo do processo de reciclagem de HDPE: guia prático para obter flocos mais limpos

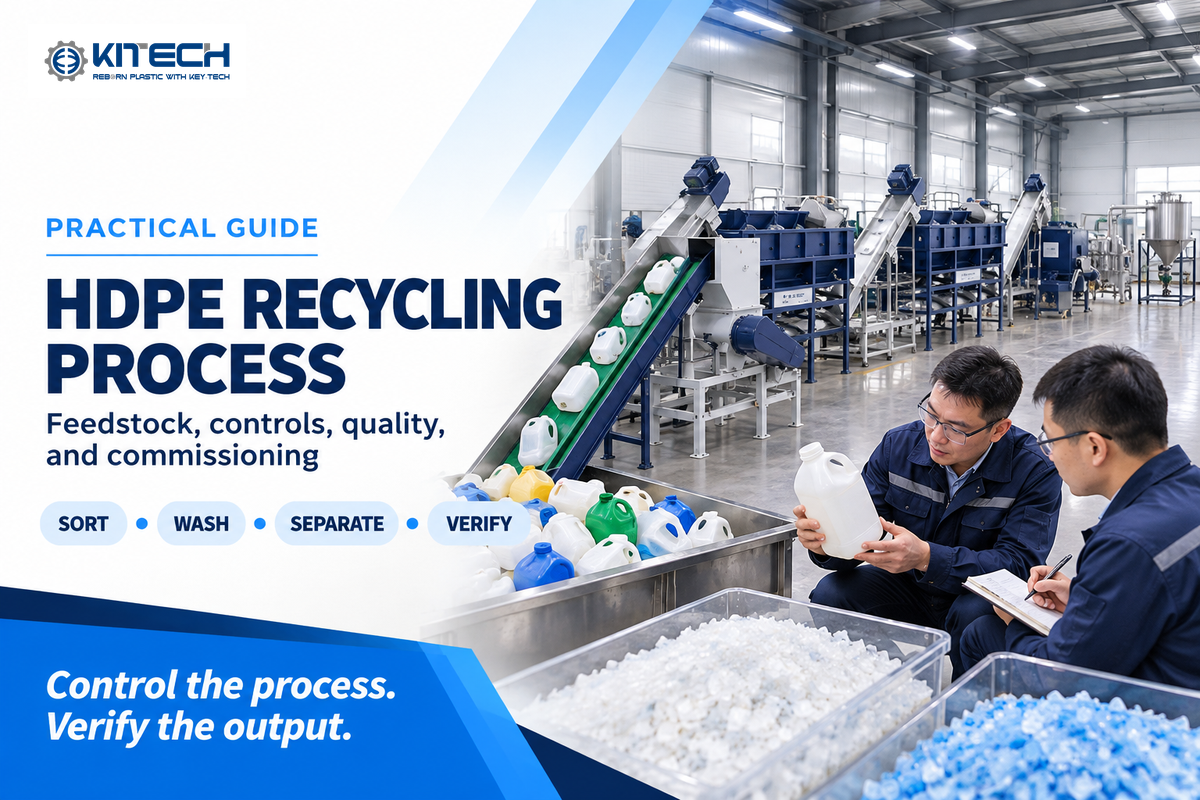
O processo de reciclagem de HDPE é uma operação industrial que transforma garrafas, garrafões de leite, embalagens de detergente e bidões separados por tipo em flocos lavados ou grânulos de plástico reciclado. Um processo típico inclui receção e triagem, redução de tamanho, lavagem, separação por densidade, enxaguamento, desidratação, secagem e, se o cliente o exigir, extrusão, filtragem da massa plástica fundida e granulação de plástico.
O plástico HDPE é polietileno de alta densidade, um termoplástico muito utilizado em embalagens rígidas. Os garrafões de leite e as garrafas de detergente são exemplos comuns, mas as tampas, os rótulos, as cores e os resíduos também alteram as exigências da reciclagem.
Outros recipientes de HDPE e embalagens de plástico podem integrar o mesmo fluxo de recolha. Antes de triturarem o material aceite para reutilização, os operadores têm de excluir do fluxo de HDPE rígido o PET, o PVC, a película plástica de LDPE e os sacos de plástico.
Os tubos e as tábuas de corte também podem ser fabricados em HDPE, enquanto a madeira plástica pode aceitar uma gama diferente de cores ou propriedades. Esses produtos não devem servir para justificar uma especificação de plástico reciclado proveniente de garrafas sem um ensaio com o comprador.
Em comparação com o HDPE virgem, produzido a partir de matérias-primas derivadas do petróleo bruto, os materiais reciclados têm um histórico de processamento e uma mistura variável de aditivos, corantes e contaminantes. Por isso, as operações de reciclagem de plástico avaliam o plástico usado lote a lote.
Um processo economicamente eficiente não parte do princípio de que todos os artigos de HDPE têm o mesmo comportamento da massa fundida, resistência química ou utilização prevista. Mede a propriedade física relevante para o comprador, protege a resina de HDPE e impede que resíduos plásticos incompatíveis contaminem um lote não destinado a contacto com alimentos.
A reciclagem em circuito fechado e as alegações de qualidade alimentar exigem provas adicionais. A tecnologia de reciclagem pode produzir conteúdo reciclado para muitos produtos, mas a granulação de plástico, por si só, não comprova a adequação para contacto com alimentos nem elimina a degradação do polímero. As regras de responsabilidade alargada do produtor podem influenciar a recolha e a procura de conteúdo reciclado; não substituem a especificação de qualidade da unidade de reciclagem.
Descrever as etapas do processo é relativamente fácil. Controlá-lo é difícil. Uma pequena alteração na mistura de cores recebida, nos rótulos, nas tampas, nos resíduos, na sujidade ou na espessura da parede pode afetar significativamente o produto final. Um plano de processo útil começa por identificar o produto pretendido e trabalha de trás para a frente para determinar a matéria-prima e os controlos do processo necessários.
Regra operacional: não trate a temperatura, a dosagem de produtos químicos, o tempo de permanência, a capacidade de processamento ou a humidade final como valores universais. Valide-os com material representativo, tendo em conta o processo de transformação seguinte e o método de ensaio do comprador.
Este manual aborda o controlo do processo de reciclagem de HDPE rígido pós-consumo. O guia geral da Kitech sobre reciclagem de HDPE é mais abrangente e apresenta informação sobre mercados, definições e reciclagem de outros produtos de HDPE. A Kitech conseguiu responder a um vasto leque de questões sobre reciclagem de HDPE, distinguindo as necessidades do HDPE rígido das de outras categorias de HDPE.
Comece pela especificação do produto, não pela lista de máquinas
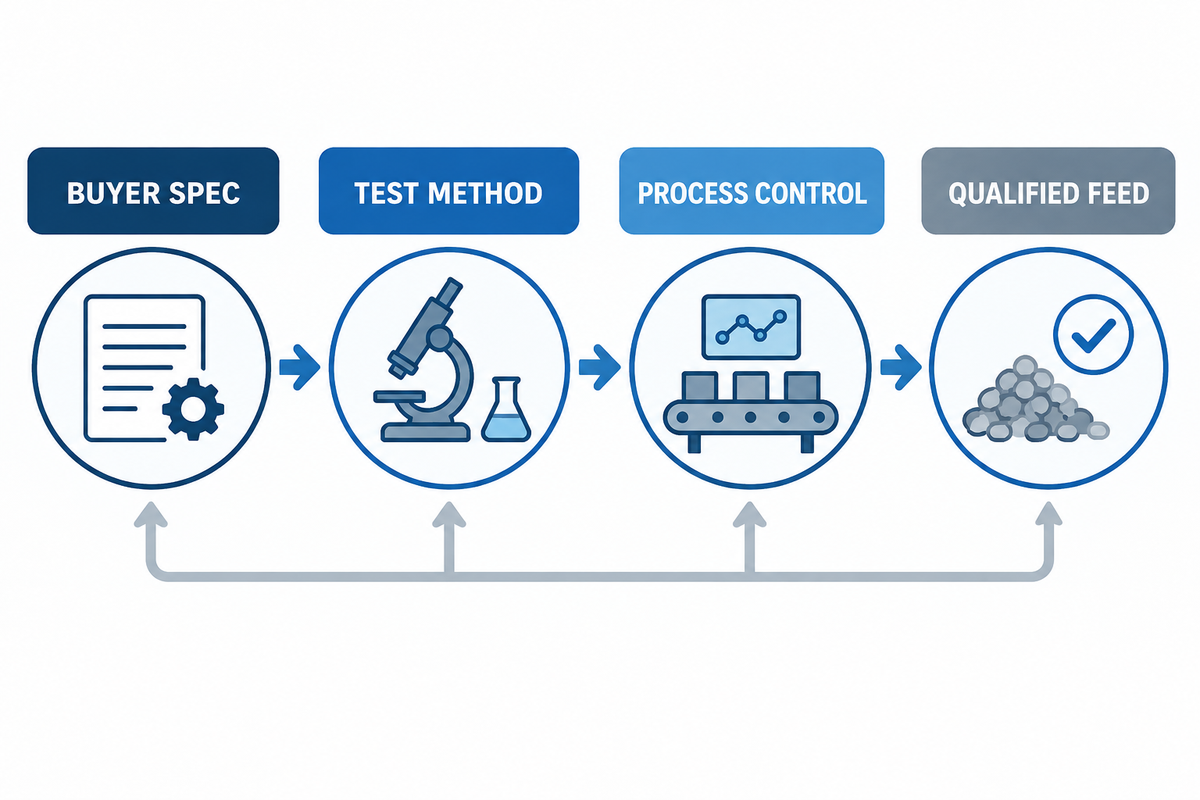
Para um transformador de compostos, um produto final «aceitável» pode ter de cumprir requisitos de identificação do polímero, cor e teor de humidade, estar isento de rótulos, finos e outros contaminantes e apresentar um odor aceitável. Um cliente de moldagem pode também exigir o índice de fluidez correto, ausência de finos e contaminantes e grânulos com uma geometria conforme à especificação acordada.
Registe os requisitos do cliente como parâmetros mensuráveis do produto final. Defina a dimensão da amostra, o método de ensaio, a frequência dos ensaios, o limite e a medida a tomar caso os requisitos não sejam cumpridos. O quadro da EPA para sistemas de reciclagem recorda que o processamento e a remanufatura estão interligados: o sucesso é definido pelo produto aceite, não por uma máquina isolada. A afirmação «os flocos devem estar limpos e ser de alta qualidade» não ajudará a resolver um litígio. Uma especificação assinada, sim.
| Decisão | Definir antes de selecionar o equipamento | Impacto na linha de produção |
|---|---|---|
| Forma do produto final | Flocos lavados, grânulos compostos ou resina qualificada para uma aplicação | Determina se a extrusão, a filtragem, a mistura e a granulação de plástico fazem parte do processo |
| Estratégia de cor | Natural, branco, cores misturadas ou campanhas separadas | Altera a triagem, o armazenamento, a limpeza da linha e os controlos de libertação do lote |
| Limites de contaminantes | Resina incorreta, metal, rótulos, finos, humidade, odor e produtos químicos residuais | Define as etapas de remoção necessárias e os pontos de inspeção |
| Ensaio a jusante | Critérios de aceitação para extrusão, moldagem ou composição | Revela defeitos que uma inspeção visual dos flocos pode não detetar |
Qualifique as garrafas e os bidões recebidos antes da redução de tamanho
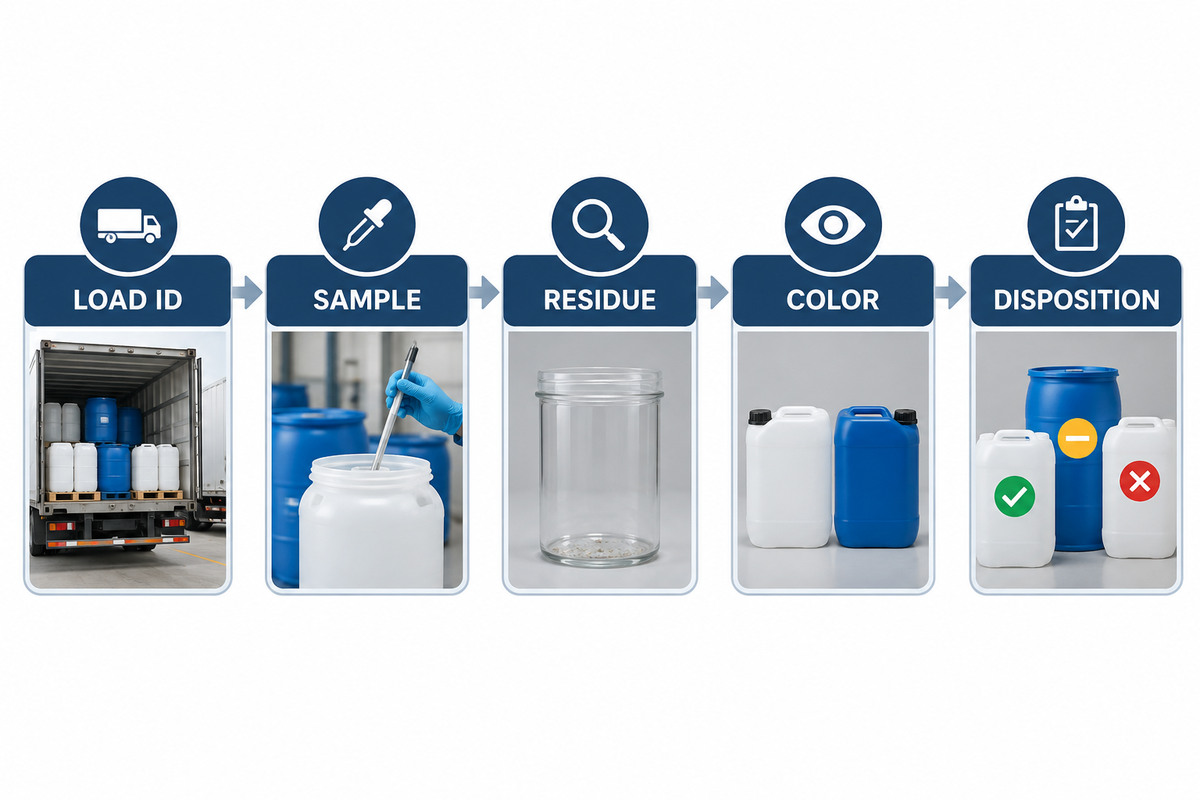
A receção é a primeira etapa de controlo, não uma operação de armazenamento. A EPA salienta que o processamento pode exigir triagem, limpeza e descontaminação adicional, pelo que a carga recebida tem de ser caracterizada antes de ser cortada. Atribua um identificador à carga e registe o fornecedor, o tipo de recipiente, a fração natural ou colorida, os materiais visivelmente não HDPE, os componentes ainda fixos, a sujidade, os líquidos residuais e os odores invulgares. Fotografe as amostras e a fração rejeitada. Esta documentação permite relacionar alterações no processo com as condições reais do material.
Não se deve partir do princípio de que garrafas de leite, embalagens de produtos químicos domésticos e bidões de parede espessa podem ser processados com a mesma receita. Os resíduos, a construção dos rótulos, a geometria e a energia de corte necessária podem ser diferentes. Deve registar-se que os bidões cujo conteúdo anterior é incerto estão vazios e documentar a aprovação da unidade pelo departamento de segurança, saúde e ambiente antes do processamento. A lavagem não substitui o controlo de materiais perigosos.
Utilize métodos de amostragem que representem a média da carga, em vez de se limitar à superfície. Se os fardos ou as cargas variarem consoante o fornecedor ou a estação do ano, conserve os dados das entregas recebidas por campanha. Estas informações ajudam a equipa a distinguir um problema do material de um problema da máquina.
Associe cada contaminante à etapa de remoção adequada
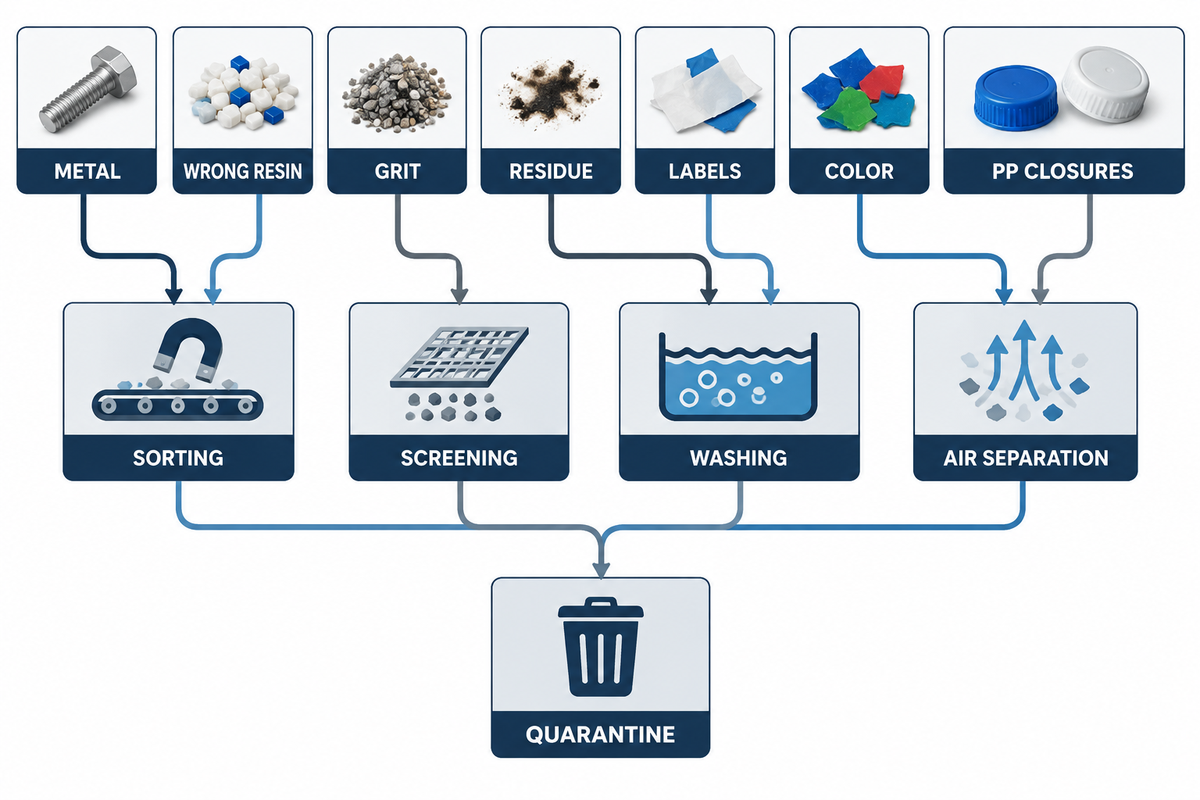
Não se deve partir do princípio de que todos os contaminantes podem ser removidos com mais lavagem. Cada contaminante deve ser removido na etapa em que é mais fácil identificá-lo e em que é menos provável que danifique o equipamento ou contamine o circuito de água.
| Categoria de contaminante | Etapa de controlo principal | Prova para libertação do lote |
|---|---|---|
| Metal ferroso e arame de fardo | Proteção magnética antes do corte e inspeção dos rejeitados | Peso dos rejeitados registado e inspeção do equipamento |
| PVC, PET e outras resinas incorretas | Triagem manual ou ótica antes da granulação; nova verificação a jusante | Amostra para identificação da resina e contagem de materiais com resina incorreta |
| Terra solta, gravilha e finos | Peneiração a seco ou pré-lavagem antes da lavagem intensiva | Rejeitados do filtro e evolução dos sólidos na água de lavagem |
| Leite, detergente, óleo ou película de origem orgânica | Campanha validada de pré-lavagem, lavagem por fricção e lavagem a quente | Odor, resíduos visíveis, estado da água e ensaio a jusante |
| Rótulos de papel ou película plástica e adesivo | Destacamento mecânico, lavagem por fricção ou a quente, enxaguamento e separação por ar | Inspeção de resíduos de rótulos e carga do filtro da massa plástica fundida |
| Contaminação cruzada de cores | Separação na origem, triagem ótica ou manual e limpeza da linha entre campanhas | Medição da cor ou padrão visual aprovado para cada lote |
| Tampas de PP | Controlo na origem e triagem; não confiar apenas na densidade da água | Análise do polímero na fração flutuante do produto |
| Fumos ou odor químico invulgar | Colocar em quarentena antes da trituração; verificar o conteúdo anterior e os controlos de segurança, saúde e ambiente da unidade | Decisão documentada sobre o material, amostra retida e procedimento aprovado para o seu manuseamento seguro |
Segundo a definição da EPA, a remanufatura inclui triagem, separação e descontaminação adicionais. Isto significa que nenhuma etapa isolada de uma cadeia de separação pode comprovar a qualidade final. O desempenho da remoção tem de ser verificado na etapa em causa e confirmado no produto final.
Controle o processo de reciclagem de HDPE etapa a etapa
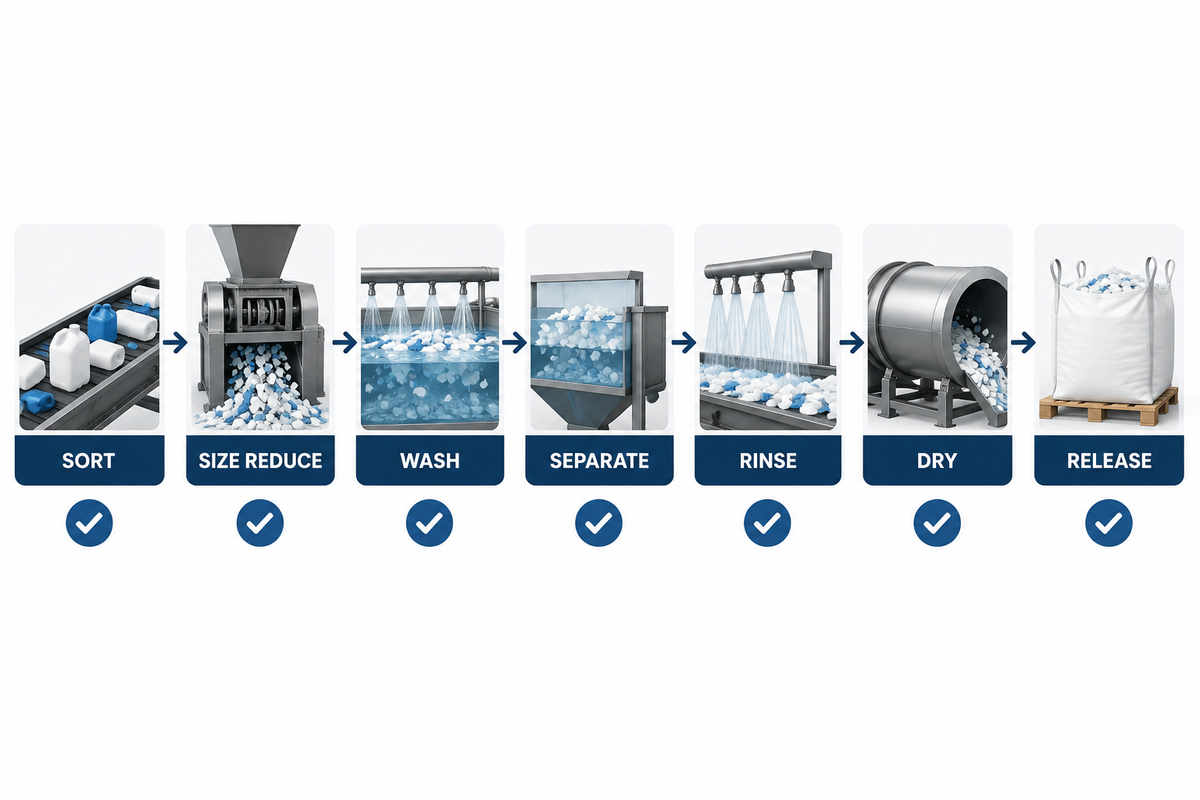
- Faça a triagem e proteja o sistema de corte. Separe as resinas incompatíveis, os materiais perigosos, os metais e as cores inadequadas. Monitorize o fluxo de rejeitados; não parta do princípio de que a triagem é estável.
- Faça a triagem e reduza o tamanho do material. Os bidões pesados podem precisar de ser triturados grosseiramente antes da granulação. Acompanhe o estado das lâminas de corte, a carga do motor, o filtro, os fragmentos demasiado grandes e os finos. O tamanho adequado dos flocos é aquele que permite lavar, transportar, secar e alimentar o sistema em avaliação de forma consistente; pode variar de sistema para sistema.
- Lave e trate o material em função do nível de contaminação. Utilize peneiração e pré-lavagem para remover sólidos. Defina a intensidade da fricção, a temperatura, a dosagem de produtos químicos e o tempo de permanência apenas com base em níveis estabelecidos a partir de amostras representativas e compatíveis com as restrições das águas residuais e as fichas de dados de segurança dos materiais.
- Tenha em conta as limitações da separação por densidade. Os materiais estranhos mais densos são removidos, enquanto as frações flutuante e sedimentada são inspecionadas. A separação por densidade complementa a triagem prévia das resinas.
- Enxague para remover a contaminação dos flocos. Acompanhe o estado da água e a transferência de resíduos. Uma lavagem intensiva seguida de um enxaguamento final com água suja pode voltar a depositar na superfície dos flocos a terra ou os produtos químicos que tinham sido soltos.
- Desidrate e seque para a etapa seguinte do processo. A desidratação mecânica reduz a carga térmica. Meça a humidade no ponto relevante — na venda, no armazenamento ou na alimentação da extrusora — e não apenas à saída do secador.
- Remova os fragmentos leves de rótulos e liberte o lote. A separação por ar pode remover eficazmente fragmentos de papel e película plástica, mas a decisão final de libertação deve basear-se numa inspeção visual do polímero, em ensaios de humidade, finos e odor e nos resultados dos ensaios a jusante.
O sistema da Kitech para lavagem de garrafas de leite e bidões de HDPE é um exemplo de configuração comercial. O sistema deve ser avaliado comparando as temperaturas, as gamas de produtos químicos, a capacidade e os serviços necessários com a matéria-prima e os ensaios de aceitação da sua unidade.
Compreenda as limitações da separação por flutuação e sedimentação de HDPE e PP
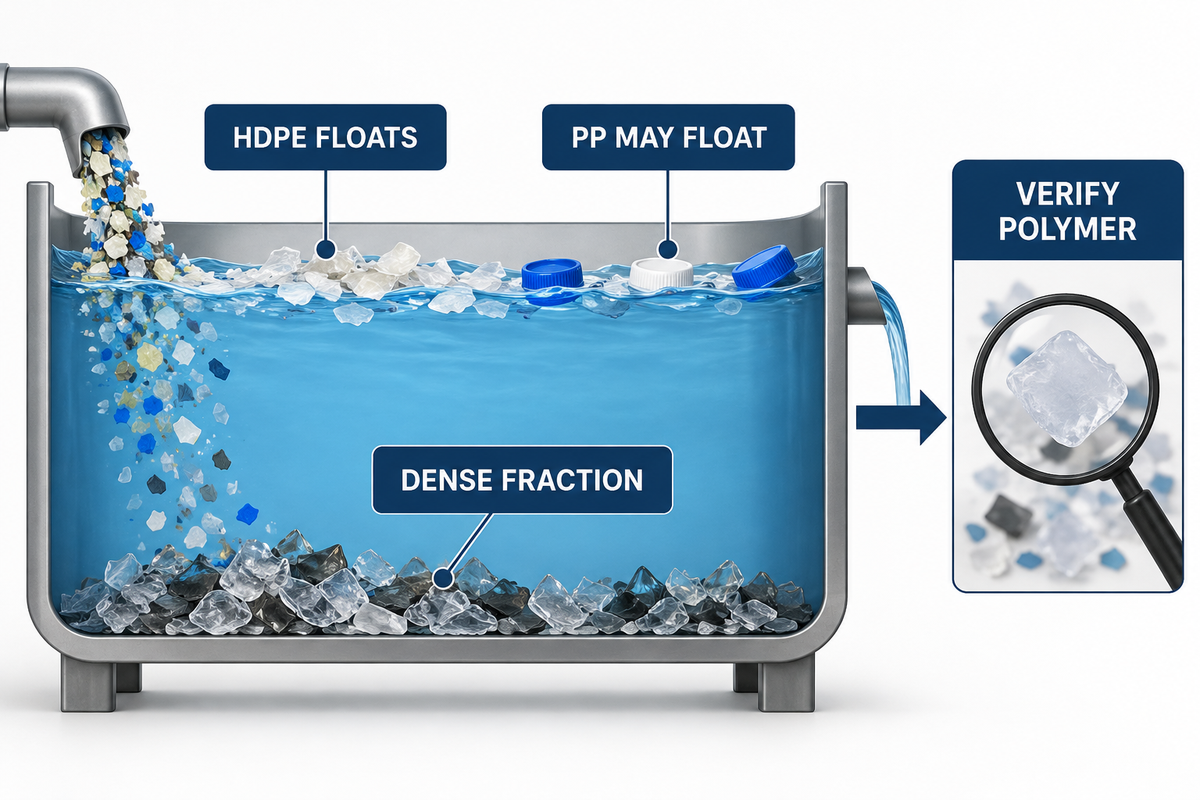
Os flocos de HDPE são menos densos do que a água e, por isso, costumam flutuar, enquanto materiais mais densos, como PET, PVC, metal e gravilha, sedimentam. No entanto, o PP também costuma flutuar. Assim, a etapa de separação por densidade apresentada no processo da Kitech para lavagem de garrafas e bidões de HDPE é útil para remover contaminantes densos, mas, por si só, não separa completamente o HDPE do PP.
As peças reais tornam o processo mais complexo. As cargas podem aumentar a densidade. Os rótulos ainda fixos, o ar retido, a sujidade e a molhagem incompleta podem influenciar o comportamento. Uma tampa presa a um fragmento de garrafa comporta-se de forma diferente de uma amostra limpa de laboratório.
Não especifique «remoção das tampas de PP por flutuação e sedimentação» sem definir um método de ensaio. Defina a mistura de tampas recebida, recolha amostras de ambas as frações, identifique os polímeros e acorde com o comprador um nível residual aceitável.
Escolha o produto final: flocos lavados ou grânulos de plástico reciclado
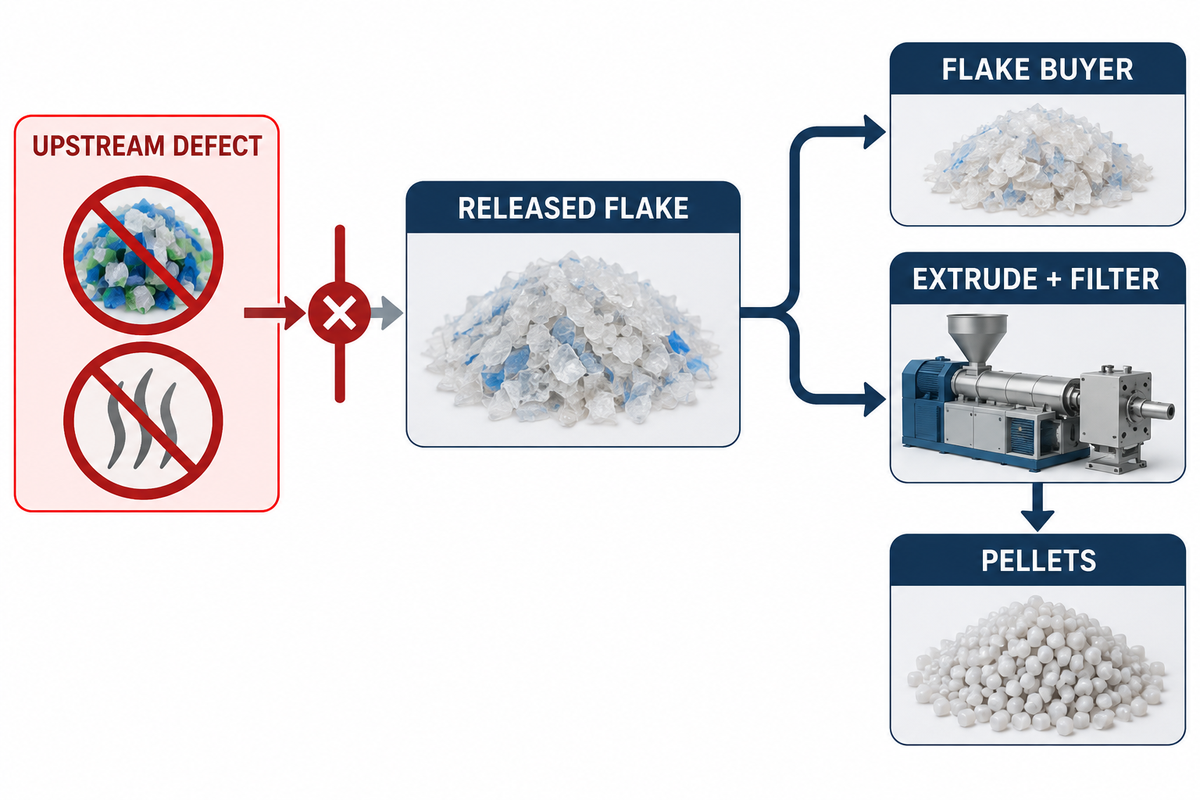
Os flocos lavados são um produto adequado quando existe um comprador qualificado para os receber, o lote cumpre os limites acordados de contaminantes e humidade e o comprador realiza a extrusão e a filtragem. Evita-se assim mais um ciclo térmico e reduzem-se as exigências sobre o equipamento e a energia da unidade de reciclagem. A sequência comercial de uma linha de lavagem da Kitech ilustra como os flocos limpos podem seguir para uma etapa opcional de granulação de plástico.
A granulação de plástico pode acrescentar valor quando o comprador exige uma matéria-prima mais densa e uniforme, filtragem da massa plástica fundida, mistura, composição ou geometria e índice de fluidez controlados dos grânulos. Também aumenta os custos de investimento, energia e manutenção e pode reduzir o rendimento.
| Pergunta | Optar pelos flocos lavados | Optar pela granulação de plástico |
|---|---|---|
| Capacidade do comprador | O comprador dispõe de equipamento adequado de extrusão e filtragem | O comprador precisa de resina pronta a alimentar |
| Consistência do produto | A variação entre lotes é aceite e documentada | A homogeneização e a alimentação controlada de grânulos são vantajosas |
| Sólidos residuais | O comprador gere a filtragem | A unidade de reciclagem tem de fornecer massa plástica fundida filtrada |
| Viabilidade económica | O prémio de preço dos grânulos não cobre o custo de transformação | A procura qualificada cobre os custos de eletricidade, mão de obra, filtros, paragens e perda de rendimento |
A extrusão não corrige um polímero incorreto, um odor desagradável causado por resíduos nem uma mistura de cores significativa. A filtragem da massa plástica fundida não transforma polímeros incompatíveis em HDPE. Corrija os defeitos a montante, antes de chegarem à extrusora.
Transforme o processo num plano de aceitação
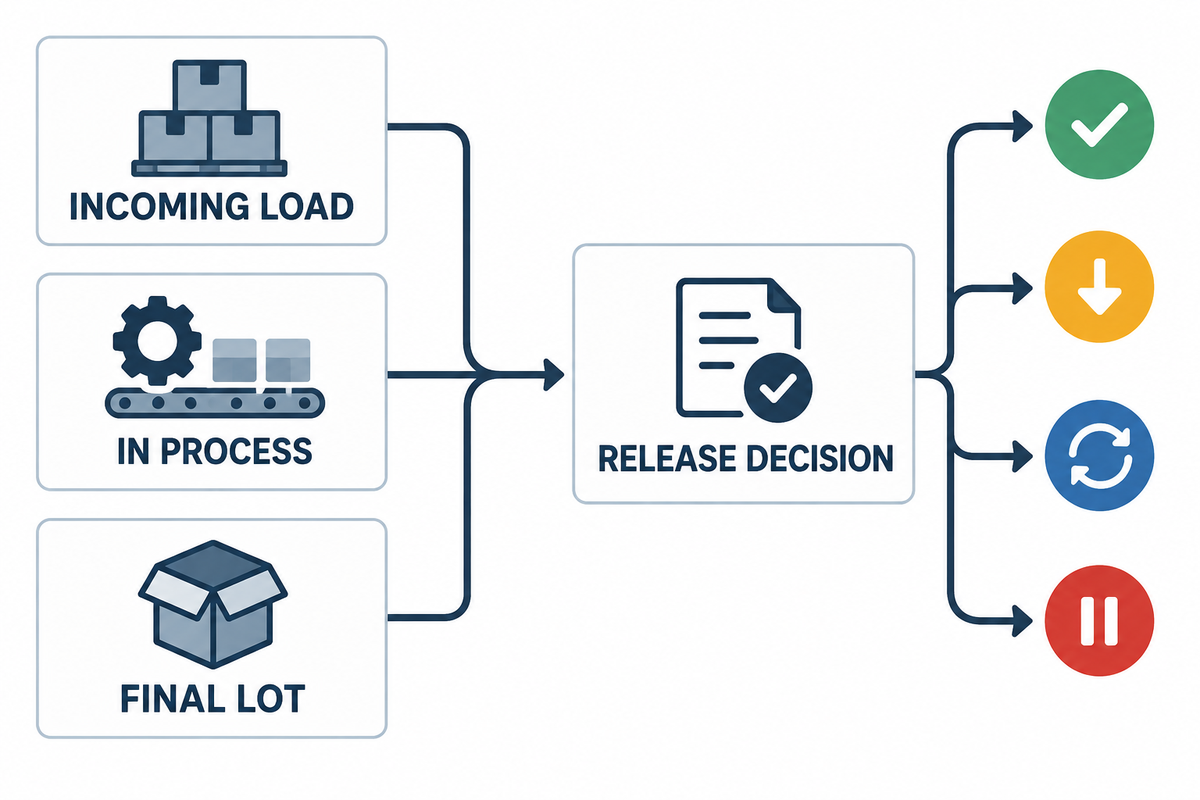
Um plano adequado tem três componentes. O primeiro protege a unidade contra uma matéria-prima que não foi concebida para processar. O segundo indica se cada etapa de remoção está a cumprir a sua função. O terceiro protege o comprador e dá ao reciclador um critério de libertação repetível.
| Etapa | Registo | Decisão do comprador |
|---|---|---|
| Receção | Identificação da carga, mistura de recipientes, cor, resina incorreta, metal, resíduos, sujidade, odor e fotografias | Aceitar, separar, rever o preço ou rejeitar a carga |
| Em processamento | Fluxos de rejeitados, tamanho dos flocos, carga do motor, estado da água, temperatura, adição de produtos químicos, separação por flutuação e sedimentação, evolução da humidade | Corrigir a etapa antes de perder um lote inteiro |
| Lote final | Mistura de polímeros, cor, metal, rótulos, finos, humidade, odor, comportamento da massa fundida e amostra retida | Libertar, desvalorizar, reprocessar ou reter para investigação |
Durante os ensaios de aceitação na fábrica e na unidade, processe várias matérias-primas, incluindo as mais difíceis. Para obter um ensaio estável, acorde os limites do balanço de massa, o plano de amostragem, a duração do ensaio, o tratamento das paragens e as medições dos serviços. Registe os rejeitados, o consumo de produtos químicos e água, as intervenções dos operadores, as substituições de filtros, a qualidade do produto final e a capacidade de processamento.
Este é o estrangulamento oculto em muitas comparações de linhas: a capacidade nominal de entrada não é o mesmo que a quantidade de produto aceite por hora. Uma linha que alimenta o processo rapidamente, mas produz flocos fora de especificação, rejeitados em excesso, condições de água instáveis ou paragens frequentes, não atingiu o objetivo comercial.
Resolva os problemas com base nos sintomas, sem adivinhar
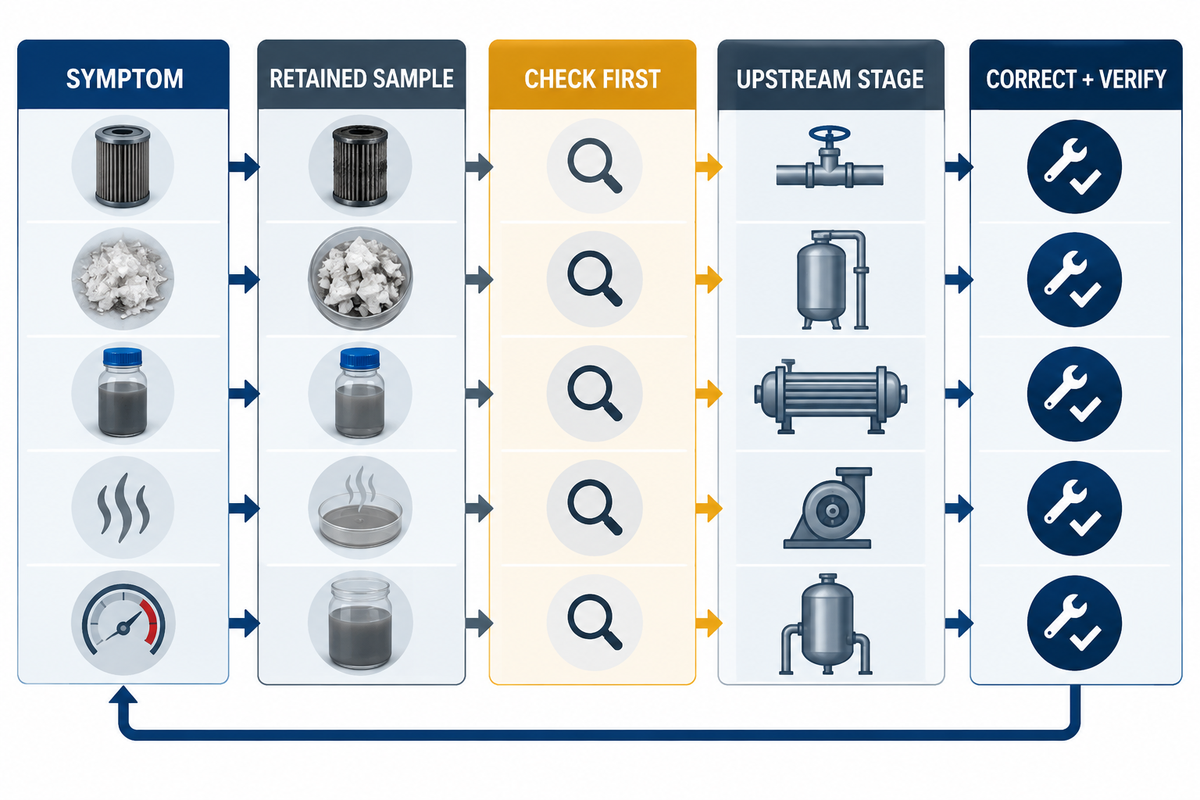
Utilize os mesmos limites entre etapas descritos no processo do sistema de lavagem de HDPE para localizar a origem de cada sintoma a montante; alterar a extrusora não corrige uma falha na triagem, na água de lavagem ou na secagem.
| Sintoma | Primeira verificação | Medida provável a montante |
|---|---|---|
| Substituições frequentes do filtro da massa plástica fundida | Verificar se os flocos retidos contêm rótulos, papel, gravilha, metal ou material degradado | Localizar os sólidos na triagem, lavagem, enxaguamento ou separação por ar antes de alterar a extrusora |
| Flocos húmidos na extrusora | Local de amostragem, método de medição da humidade, carga de desidratação, temperatura do ar, tempo de permanência | Estabilizar a alimentação e a desidratação mecânica antes de adicionar energia térmica |
| O produto natural fica cinzento | Mistura de cores recebida, campanha anterior, zonas mortas, transportadores, tremonhas | Melhorar a separação e validar o procedimento de limpeza entre campanhas |
| Odor persistente | Fornecedor, conteúdo anterior, amostra retida, estado da água, armazenamento | Separe a origem do material e realize um ensaio de lavagem controlado; não tente disfarçar a causa apenas com calor |
| Capacidade de processamento instável | Geometria dos recipientes, espessura da parede, dosagem de alimentação, estado das lâminas de corte, carga do motor | Separe as campanhas de material de parede espessa e corrija o verdadeiro estrangulamento |
Não trate os parâmetros do processo como receitas universais
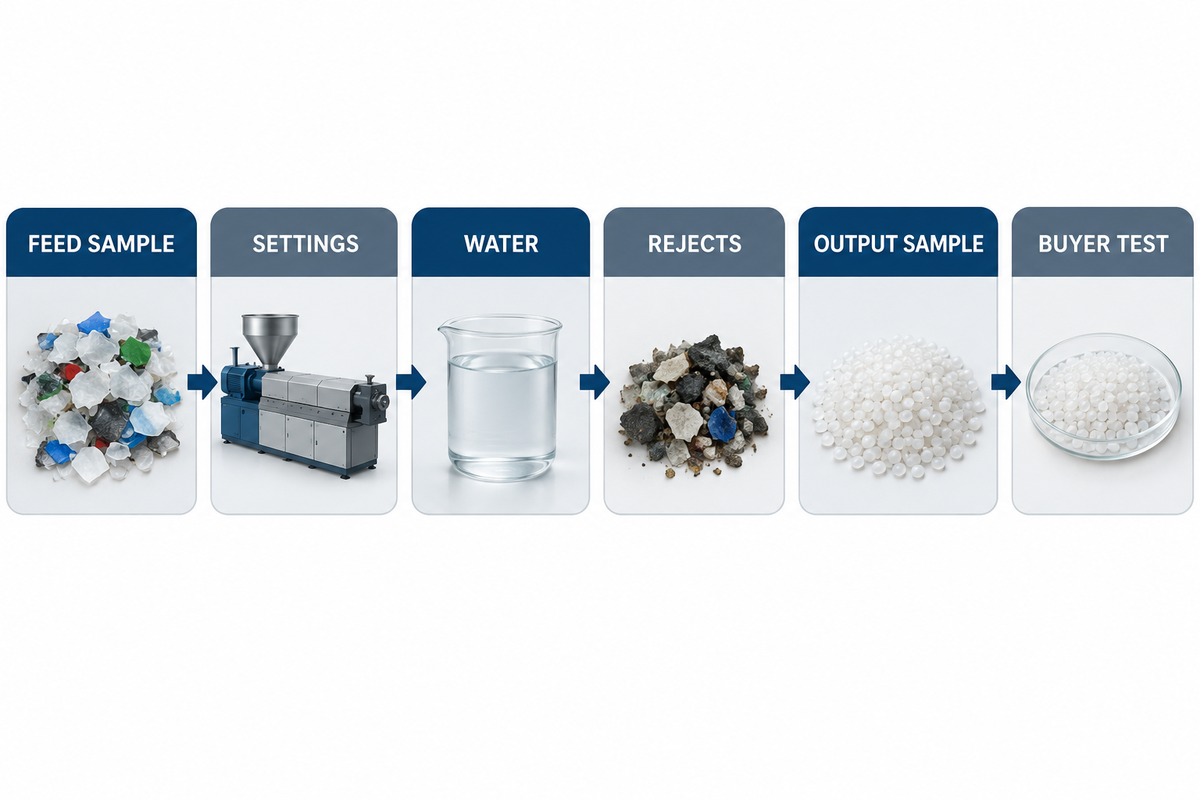
As temperaturas de lavagem, as concentrações de soda cáustica, as dosagens de tensioativos, o tamanho dos flocos, o teor de humidade e a capacidade de processamento publicados podem servir de ponto de partida. Não são limites absolutos. Tanto a página atual do produto da Kitech como o artigo geral apresentam intervalos de exemplo, demonstrando a importância da configuração e do contexto.
Antes de recomendar uma linha, o fornecedor deve pedir amostras representativas da matéria-prima, intervalos mensais de composição, dimensões dos recipientes e espessura das paredes, fotografias da contaminação, conteúdos anteriores, estratégia de cor, forma pretendida para o produto final, métodos de ensaio do comprador, serviços locais, restrições relativas às águas residuais, espaço disponível e horário de funcionamento. A proposta deve indicar quais as alegações demonstradas, calculadas, assumidas ou pendentes de confirmação na unidade.
Durante os ensaios, altere apenas uma variável de cada vez. Mantenha as condições de referência ou de partida. Registe as amostras do produto recebido e do produto final, os parâmetros operacionais, o estado da água, os rejeitados e os resultados dos ensaios a jusante. Esta abordagem é mais útil do que uma alegação genérica de pureza.
Utilize com prudência as orientações atuais sobre conceção para reciclagem
As orientações de conceção para reciclagem e os métodos de avaliação citados neste artigo para características das embalagens, como adesivos, barreiras, tampas e rótulos, são publicados pela APR e pela RecyClass, respetivamente. As orientações atuais da RecyClass para embalagens utilizam categorias de compatibilidade e encaminham características não abrangidas para protocolos de avaliação. A RecyClass indica que as suas orientações são revistas com base em campanhas de ensaios e aprovações tecnológicas.
Estas orientações ajudam a determinar a compatibilidade das embalagens com um fluxo de reciclagem. Não se destinam a substituir o acordo do reciclador sobre a matéria-prima, o ensaio na linha de lavagem, a especificação da resina final ou a análise jurídica aplicável à jurisdição. Uma embalagem concebida para ser reciclável não produz automaticamente resina reciclada adequada para contacto com alimentos.
A utilização em contacto com alimentos tem critérios de qualificação próprios. A limpeza de uma fração de polímero por lavagem a quente ou granulação de plástico não garante, por si só, que esta possa ser utilizada em contacto com alimentos. Para produzir resina reciclada para contacto com alimentos no mercado pretendido, o reciclador e o transformador necessitam de uma via de autorização, matéria-prima controlada e rastreabilidade, bem como de um processo validado de descontaminação e libertação aprovado pelo comprador.
Perguntas frequentes
Quais são as principais etapas do processo de reciclagem de HDPE?
O processo industrial habitual inclui receção e qualificação da matéria-prima, triagem por resina e cor, proteção contra metais, trituração ou granulação, pré-lavagem, lavagem por fricção ou a quente, se necessário, separação por flutuação e sedimentação, enxaguamento, desidratação, secagem, separação de rótulos leves e libertação final após controlo de qualidade. A extrusão, a filtragem da massa plástica fundida e a granulação de plástico são etapas opcionais, escolhidas em função da especificação do produto do comprador.
A separação por flutuação e sedimentação consegue remover tampas de PP do HDPE?
Não de forma fiável, por si só. O HDPE limpo e muitas tampas de PP são menos densos do que a água e, por isso, podem integrar a fração flutuante. As cargas, a sujidade, os rótulos e o ar retido aumentam a incerteza. Controle a matéria-prima na origem e faça a triagem. Verifique o produto final flutuante com um método de identificação de polímeros acordado entre as partes.
Todas as correntes de garrafas de HDPE precisam de lavagem a quente?
Não. A lavagem a quente justifica-se perante determinados contaminantes, como adesivos, óleo, resíduos orgânicos ou outras películas que um processo a frio validado não consiga remover. A temperatura, os produtos químicos e o tempo de permanência devem ser definidos com ensaios representativos. Mais calor ou soda cáustica não comprovam uma melhoria do produto final, salvo se os dados de libertação do lote a demonstrarem.
Um reciclador deve vender flocos de HDPE ou grânulos de plástico?
Venda flocos a um comprador qualificado que aceite a qualidade medida e disponha de equipamento adequado de extrusão e filtragem. Produza grânulos quando o cliente exigir um produto uniforme, pronto a alimentar, e o valor adicional justificar o custo de transformação e a perda de rendimento. Tome esta decisão com base nas especificações e nos ensaios do comprador, sem partir do princípio de que os grânulos têm sempre maior valor.
Que nível de pureza ou humidade devem cumprir os flocos de HDPE?
Não há um limite aplicável a todas as utilizações. Para a transformação do polímero, o comprador e o reciclador devem acordar o tipo de polímero, a cor, os materiais estranhos, os rótulos, os finos, a humidade, o odor e os métodos de ensaio. O local e o método de amostragem são importantes: uma amostra recolhida à saída do secador pode não representar os flocos após o armazenamento e o transporte.
A granulação de plástico torna o HDPE reciclado adequado para contacto com alimentos?
Não. A granulação de plástico altera a forma e homogeneíza a massa fundida. Pode filtrar alguns sólidos, mas, por si só, não demonstra descontaminação nem aceitação regulamentar. A utilização em contacto com alimentos exige uma via aplicável na jurisdição em causa, matéria-prima controlada, rastreabilidade e processamento e libertação validados para essa aplicação.
O que deve comprovar um ensaio de colocação em serviço de uma linha de lavagem de HDPE?
O funcionamento em regime estável deve ser demonstrado com matéria-prima representativa, limpa, média e difícil. A capacidade de processamento deve cumprir os critérios de aceitação acordados e ser apresentada como média acompanhada do desvio-padrão; o consumo dos serviços também deve ser medido. Os controlos devem ser aplicados em cada etapa do processo. O produto final deve estar isento dos contaminantes especificados e passar os ensaios definidos na especificação. O protocolo de ensaio deve descrever a estratégia de amostragem e definir a duração do funcionamento estável, o tempo de paragem e a resposta a falhas.
Construa a linha com base em provas
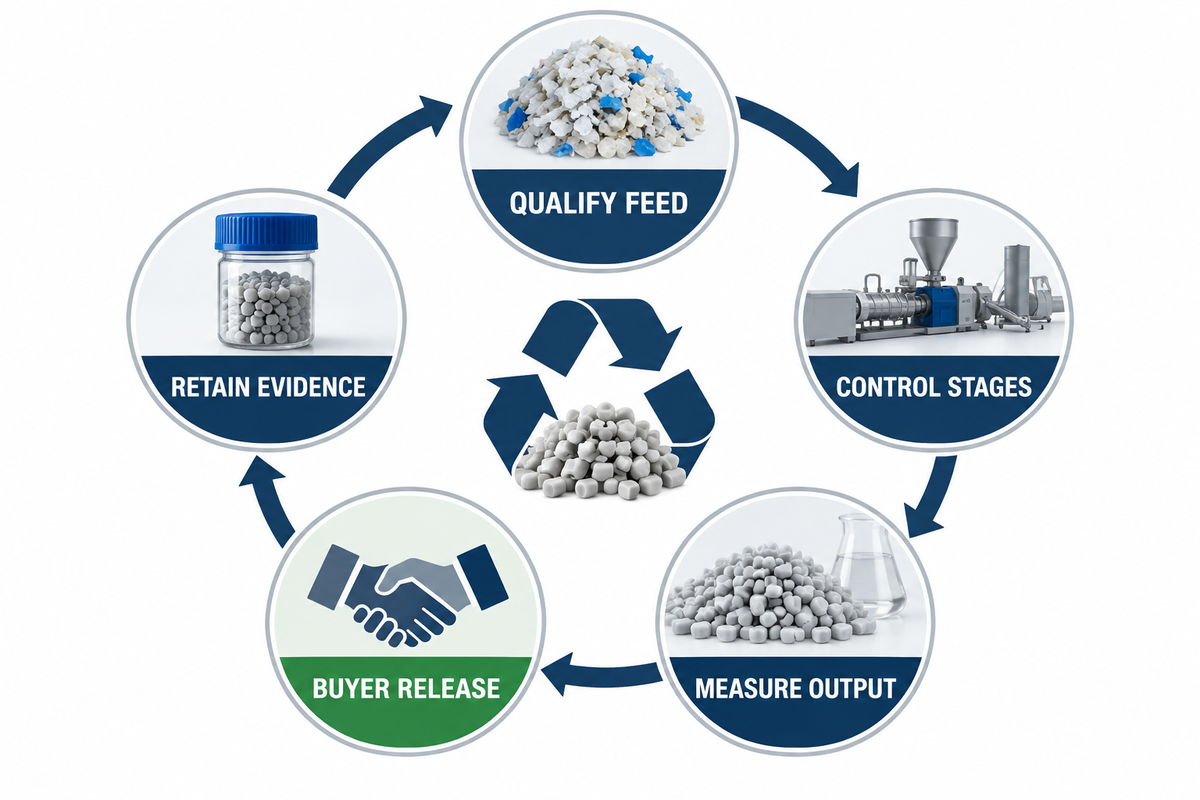
Reciclar PEAD não consiste simplesmente em dispor equipamentos numa linha contínua. Trata-se de controlar o processo desde a entrada de uma carga conhecida até à aprovação do produto final. Esta abordagem está alinhada com a cadeia de recolha, processamento e fabrico de novos produtos da EPA. Primeiro, determine qual será o produto final. Depois, decida onde será removido cada contaminante e avalie se o processo está a funcionar. Por fim, teste o produto acabado para garantir que cumpre os requisitos do comprador a jusante.
Ao conceber um projeto de lavagem de PEAD rígido, forneça à Kitech a composição de garrafas e bidões, o perfil de contaminação, a estratégia de cores, a produção pretendida, os ensaios, os serviços disponíveis, as limitações do local e quaisquer outras informações relevantes sobre o projeto antes de solicitar uma configuração. Estas informações dão à Kitech e a qualquer outro fornecedor uma base para apresentar uma proposta de processo. Também permitem à sua equipa definir os critérios de aceitação do projeto.
Apresente os dados da matéria-prima e os critérios de aceitação. Partilhe dados representativos dos materiais, requisitos do produto final e limitações do local. Contacte a Kitech para uma avaliação da linha de lavagem de PEAD.
Referências e fontes
- EPA dos EUA, O sistema de reciclagem dos Estados Unidos
- RecyClass, Diretrizes de conceção de embalagens para reciclagem
- RecyClass, Protocolos de ensaio de embalagens de PEAD
- RecyClass — Diretrizes de conceção para reciclagem
- FDA dos EUA, Plásticos reciclados em embalagens alimentares
- Recycling, Repensar a reciclagem de garrafas de PE-HD
- Association of Plastic Recyclers, Recursos sobre PEAD
Artigos relacionados



Tendências