Contacte a Kitech Company


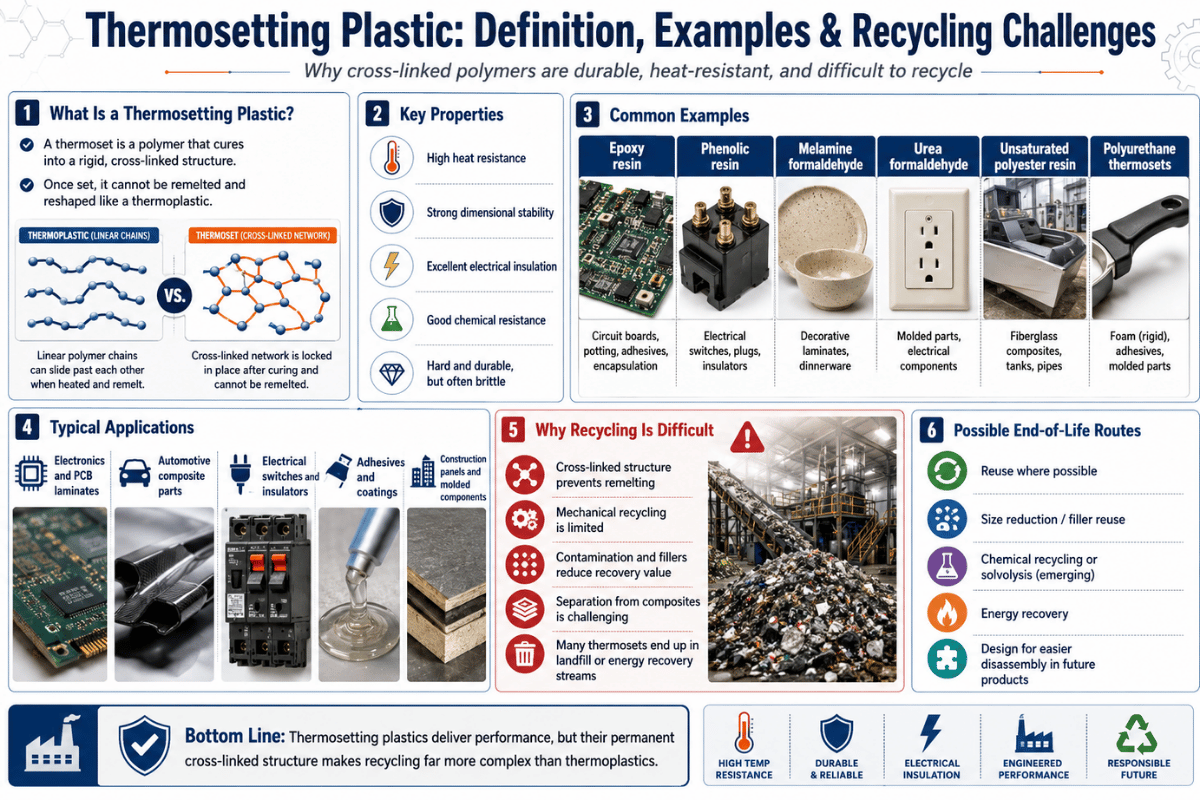
Referência rápida: plásticos termoendurecíveis em resumo
| Produção mundial | Mais de 65 milhões de toneladas/ano |
| Quota da produção total de polímeros | ~18% da produção mundial de polímeros |
| Temperatura de cura habitual | 80–200 °C (varia consoante o sistema de resina) |
| Temperatura máxima de serviço contínuo | 150–300 °C (classes fenólicas e de poliimida) |
| Intervalo de resistência à tração | 38–200 MPa (de resina sem carga a epóxi reforçada com fibra de vidro) |
| Reciclabilidade (convencional) | Não reciclável por fusão; apenas por moagem, pirólise ou solvólise química |
| Data de aplicação do PPWR da UE | 12 de agosto de 2026 (Regulamento 2025/40) |
| Dimensão do mercado (2025) | USD 145,86 mil milhões a nível mundial |
Índice
- O que é o plástico termoendurecível? A ciência por detrás de uma «ligação para a vida»
- 7 tipos principais de plásticos termoendurecíveis que os técnicos devem conhecer
- Termoendurecíveis e termoplásticos: principais diferenças
- Principais propriedades mecânicas e térmicas
- Aplicações industriais: setores em que os termoendurecíveis são indispensáveis
- Como são fabricados os plásticos termoendurecíveis
- Porque é que os termoendurecíveis não são adequados à reciclagem convencional
- 4 novas tecnologias que estão a transformar a reciclagem de termoendurecíveis
- Perspetivas industriais: termoendurecíveis e economia circular, 2025-2026
- Perguntas frequentes
O que é o plástico termoendurecível? A ciência das ligações permanentes
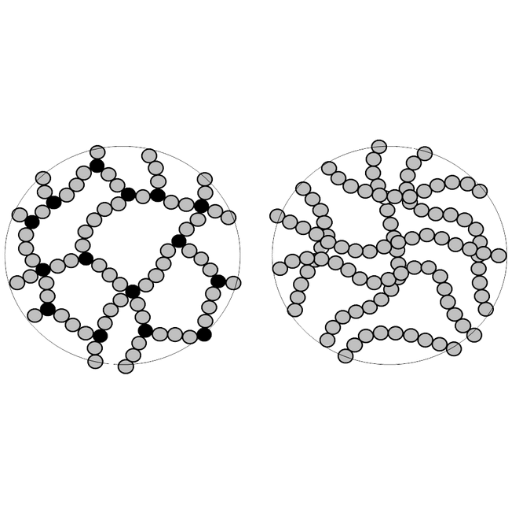 Um plástico termoendurecível (também designado termoendurecível ou polímero termoendurecível) é um material criado através de um processo químico irreversível denominado cura. Durante a cura, o calor (ou um catalisador, radiação ou agente de cura químico) promove a reticulação covalente entre as cadeias do polímero, formando uma rede tridimensional rígida. Uma vez formada, essa rede não pode ser desfeita por novo aquecimento: o polímero degrada-se antes de começar a fundir.
O Gold Book do Compendium of Chemical Terminology da IUPAC define um polímero termoendurecível como aquele «obtido pelo endurecimento irreversível de um pré-polímero (resina) sólido macio ou líquido viscoso» através da cura, formando uma «rede polimérica infusível e insolúvel». A ausência de escoamento no estado amolecido distingue os termoendurecíveis. Ao contrário de um grânulo termoplástico, que pode ser novamente introduzido numa extrusora e transformado em grânulos, um termoendurecível não passa por uma fase de fusão. O calor aplicado depois da cura acelera a degradação, não a fusão.
A nível mundial, estima-se que os termoendurecíveis representem cerca de 18% de todos os plásticos produzidos, com uma produção anual superior a 65 milhões de toneladas — um mercado avaliado em USD145.86 mil milhões em 2025 e que deverá atingir USD228.69 mil milhões em 2035 (CAGR 4,6%). As aplicações na construção representam cerca de 45% das vendas ao utilizador final; os setores automóvel e elétrico representam a maior parte das restantes.
📐 Nota de engenharia: densidade de reticulação e temperatura de transição vítrea
Mito #1 — todos os outros termoendurecíveis são apenas «termoplásticos mais duros». Os termoendurecíveis pertencem a uma classe completamente diferente, com uma química fundamentalmente distinta. Os termoplásticos são constituídos por cadeias longas de moléculas unidas por forças de van der Waals — forças intermoleculares reversíveis com o aquecimento. Os termoendurecíveis dependem de ligações covalentes permanentes entre cadeias, que só podem ser quebradas por uma reação química, não induzida pelo aquecimento. É esta diferença que permite aos termoendurecíveis ter desempenhos que os termoplásticos não conseguem alcançar fisicamente.
Um dos fatores determinantes das características dos termoendurecíveis é o número de ligações cruzadas por unidade de volume. Mais ligações elevam a temperatura de transição, a partir da qual o material passa de rígido a «borrachoso». Prevê-se que cada aumento de 1% no agente de reticulação epóxi eleve a Tg em cerca de 5-15C: um sistema epóxi Tp 180C requer uma pós-cura de 200 C durante 2 horas para atingir a sua temperatura de transição vítrea, momento em que ocorre a ligação secundária entre grupos hidroxilo. Especificar a Tg sem definir um ciclo térmico é uma forma segura de provocar uma falha.
7 tipos de plásticos termoendurecíveis que os engenheiros devem conhecer
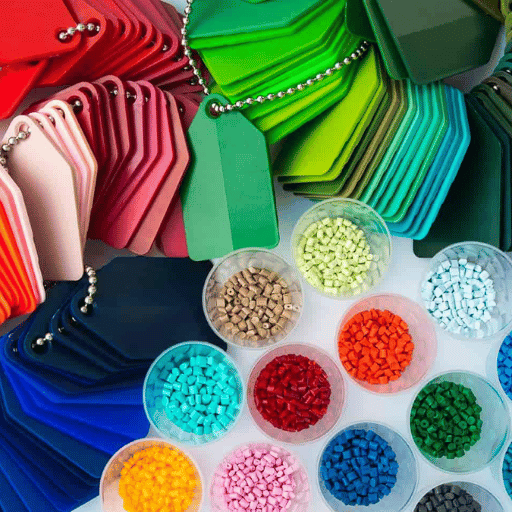 Os termoendurecíveis não constituem um único material: são uma família abrangente, definida pela forma como ocorre a cura. As diferentes famílias químicas implicam compromissos entre parâmetros de desempenho essenciais para alcançar o perfil pretendido no fim de vida. Conhecer esta classificação não é apenas uma questão académica: é necessário para selecionar materiais para aplicações industriais e planear a reciclagem. Seguem-se as sete famílias químicas de termoendurecíveis mais comuns, com as respetivas propriedades essenciais, aplicações habituais e temperaturas máximas de serviço.
| Tipo | Química de cura | Propriedade principal | Aplicações típicas | Temperatura máxima de serviço |
|---|---|---|---|---|
| Resina epóxi | Adição (aniónica/catiónica ou com agente de cura) | Elevada adesão, resistência química e estabilidade dimensional | PCB, estruturas aeroespaciais em CFRP, adesivos, revestimentos epóxi | 150–200 °C |
| Fenólica (Bakelite) | Condensação (fenol + formaldeído) | Excelente isolamento elétrico e resistência ao fogo | Interruptores elétricos, pastilhas de travão, disjuntores | 200–300 °C |
| Poliuretano (termoendurecível) | Adição (isocianato + poliol) | Resistência ao impacto, flexibilidade e resistência à abrasão | Isolamento em espuma rígida, peças para carroçarias automóveis, componentes RIM | 120–150 °C |
| Melamina-formaldeído | Condensação (melamina + formaldeído) | Superfície dura e resistente a riscos; resistência ao calor | Laminados para bancadas, louça de mesa, painéis decorativos | 130–150 °C |
| Poliéster insaturado | Radicais livres (com monómero de estireno) | Matriz para compósitos económica e versátil | Cascos de embarcações em GRP, pás de turbinas eólicas, painéis de construção | 100–130 °C |
| Silicone (termoendurecível) | Condensação (reticulação da estrutura Si–O) | Amplo intervalo de temperaturas; biocompatibilidade | Juntas, vedantes, dispositivos médicos, materiais de encapsulamento | -60 a 230 °C |
| Poliimida | Condensação/adição (imidização) | Estabilidade a temperaturas ultr elevadas; baixa libertação de gases | Componentes de motores aeroespaciais, veículos espaciais, eletrónica para altas temperaturas | Até 400 °C |
Que produtos são fabricados com plástico termoendurecível?
Os plásticos termoendurecíveis estão por todo o lado, integrados nas infraestruturas correntes e em equipamentos aeronáuticos de elevado desempenho. Todos os smartphones e computadores portáteis contêm uma matriz de resina epóxi no laminado epóxi reforçado com fibra de vidro, que mantém as faces das placas PCB dimensionalmente estáveis às temperaturas de soldadura. Os aglutinantes das pastilhas de travão automóveis contêm resina fenólica desde a década de 1950, devido à excelente resistência ao calor, que em serviço ultrapassa 200C. As pás de turbinas eólicas, os cascos de embarcações e os depósitos domésticos de água dependem de compósitos à base de resina de poliéster termoendurecível reforçada com fibra de vidro. Os reboques de camiões frigoríficos e as fachadas de edifícios são isolados com termoendurecíveis de poliuretano. As bancadas laminadas e os quadros brancos são revestidos com resina térmica de melamina-formaldeído, resistente a migalhas, fácil de limpar e insolúvel. As nacelas dos motores a jato são fabricadas exclusivamente com poliimida, da família dos termoendurecíveis. A dicotomia entre termoendurecíveis e termoplásticos é a distinção binária mais importante na seleção de polímeros e a que mais vezes é simplificada em excesso. A diferença reside na natureza das ligações entre macromoléculas: os termoplásticos usam ligações secundárias fracas (forças intermoleculares), enquanto os termoendurecíveis usam ligações covalentes reticuladas insolúveis. As implicações para o processamento e o desempenho são enormes.Termoendurecíveis e termoplásticos: principais diferenças (com números)
 Para uma visão geral dos termoplásticos, incluindo códigos de identificação das resinas e orientações sobre reciclabilidade, consulte a nossa visão geral da classificação dos plásticos.
| Propriedade | Termoendurecível | Termoplástico |
|---|---|---|
| Tipo de ligação | Ligações covalentes reticuladas (permanentes) | Forças de van der Waals/secundárias (reversíveis) |
| Temperatura máxima de utilização contínua | 150–300 °C (depende da classe de material) | 80–150 °C (PP/PA/PC de uso geral) |
| Resistência à tração (sem carga) | 38–90 MPa (resina sem carga) | 21–65 MPa (intervalo de PE, PP, PS, PET) |
| Estabilidade dimensional | Excelente (baixo CTE, rede reticulada) | Moderada (CTE mais elevado, fluência sob carga) |
| Temperatura de processamento | 80–200 °C (cura); não pode ser reprocessado | 200–350 °C (fusão); pode ser reprocessado |
| Reciclabilidade por fusão | Impossível (degrada antes de fundir) | Sim — principal vantagem para a economia circular |
| Custo das ferramentas | Mais baixo (moldes de compressão, ferramentas RTM) | Mais elevado (ferramentas de aço para moldação por injeção) |
| Custo por peça em grandes volumes | Mais elevado (ciclos mais lentos) | Mais baixo (ciclo de moldação por injeção: segundos) |
Matriz de seleção: termoendurecíveis ou termoplásticos
| Se a sua aplicação exigir… | Escolha | Motivo |
|---|---|---|
| Temperatura de serviço contínuo > 150 °C | Termoendurecível | A maioria dos termoplásticos amolece ou sofre fluência a temperaturas elevadas |
| Reciclabilidade obrigatória/conformidade com a economia circular da UE | Termoplástico | Pode ser reprocessado por fusão; cumpre as metas de conteúdo reciclado ao abrigo do PPWR da UE |
| Compósito estrutural crítico em termos de peso (aeroespacial/eólica) | CFRP/GRP termoendurecível | Rigidez específica superior, com menos peso do que os metais ou as alternativas termoplásticas |
| Peças moldadas por injeção em grandes volumes (>50,000/ano) | Termoplástico | Ciclos de moldação por injeção de segundos, em comparação com minutos na moldação por compressão de termoendurecíveis |
| Isolamento elétrico > 10 kV/mm | Termoendurecível (epóxi/fenólico) | Rigidez dielétrica de 10–30 kV/mm; superior à da maioria dos termoplásticos de uso geral |
✔ Vantagens dos termoendurecíveis
- Maior estabilidade térmica (até 400 °C para a poliimida)
- Excelente estabilidade dimensional depois da cura
- Resistência química superior
- Melhores propriedades de isolamento elétrico
- Maior relação resistência/peso na forma de compósito
- Menor investimento em ferramentas para formas grandes/complexas
⚠ Limitações dos termoendurecíveis
- Não podem ser reciclados por fusão nem voltar a ser moldados depois da cura
- Maior fragilidade (menor resistência ao impacto do que os termoplásticos tenazes)
- Ciclos de produção mais lentos do que na moldação por injeção
- Possibilidades limitadas de alterar o desenho depois da cura
- Os resíduos em fim de vida são encaminhados predominantemente para aterro
- Pressão regulamentar crescente ao abrigo do PPWR da UE 2026
Principais propriedades mecânicas e térmicas dos plásticos termoendurecíveis
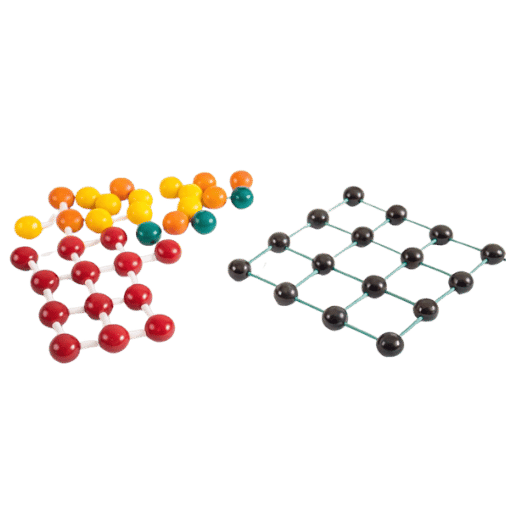 Como exemplo específico de uma aplicação em que os termoplásticos contrastam de forma útil, consulte as nossas orientações sobre reciclagem de termoplásticos, que comparam o percurso dos termoplásticos na cadeia de reciclagem (uma vez que são, em geral, amplamente recicláveis) com as opções de fim de vida dos termoendurecíveis.
| Propriedade | Epóxi (reforçado com fibra de vidro) | Fenólico | Melamina | Método de ensaio |
|---|---|---|---|---|
| Resistência à tração | 68–200 MPa | 38–50 MPa | 60–90 MPa | ASTM D638 |
| Módulo de Young | ~20 GPa (GF) | 17–35 GPa | ~7 GPa | ASTM D638 |
| Densidade | 1 600–2 000 kg/m³ | 1 600–1 900 kg/m³ | 1 800–2 000 kg/m³ | ASTM D792 |
| Rigidez dielétrica | 10–30 kV/mm | 10–20 kV/mm | 8–15 kV/mm | ASTM D149 |
| Absorção de água (24h) | 0.05–0.15% | 0.10–0.40% | 0.10–0.30% | ASTM D570 |
| CTE (resina sem carga) | 45–65 ppm/°C | 25–40 ppm/°C | 30–50 ppm/°C | ASTM E831 |
Aplicações industriais: onde os termoendurecíveis são indispensáveis
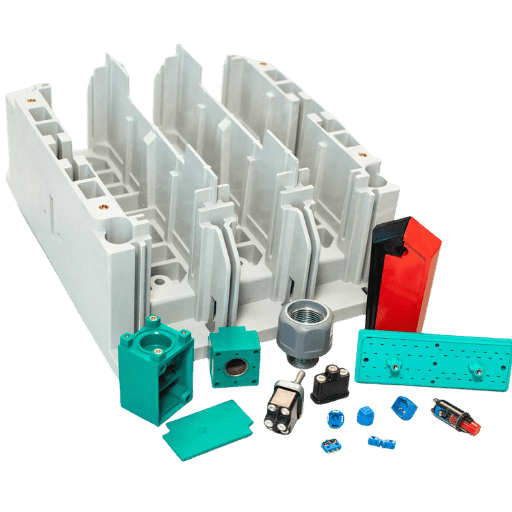 FT não é, de forma alguma, um material comercial em declínio ou em vias de desaparecer: tem mercados profundamente estabelecidos em aplicações sem substitutos viáveis. Se identificarmos os mercados que mais contribuem para a procura de termoendurecíveis, podemos perceber quais geram resíduos no fim de vida e por que razão a recolha de sucata de termoendurecíveis em grande escala é tão difícil de organizar.
Aeroespacial e defesa: na atual geração de aeronaves comerciais, a estrutura primária é composta por termoendurecíveis epóxi CFRP, que substituíram o alumínio em aplicações sensíveis ao peso. Os compósitos termoendurecíveis CFRP são especificados para asas, secções da fuselagem e nacelas de motores, onde a rigidez específica (rigidez por unidade de massa) é superior à do alumínio ou do aço. Este mesmo material foi especificado para utilização em drones militares, onde a experiência de um programa no início de 2024 demonstrou que a utilização de rCF permite reduzir os custos de processamento em cerca de 40%.
Eletrónica: não existem laminados termoplásticos capazes de reunir as características do FR4 usado em todas as placas de circuito impresso de telemóveis, servidores ou controladores industriais: uma matriz epóxi dimensionalmente estável a 260 C durante a soldadura por onda e que assegura isolamento elétrico entre camadas com rigidezes dielétricas entre 10 e 30 kV/mm.
Automóvel: os termoendurecíveis fenólicos são o aglutinante de resina dos materiais de fricção automóveis (pastilhas de travão e discos de embraiagem), onde a aplicação contínua de calor superior a 200 C não os amolece nem provoca libertação de gases. O SMC (composto para moldação de chapas), um termoendurecível de poliéster reforçado com fibra de vidro cortada, é utilizado em várias peças da carroçaria e da estrutura inferior, como capôs e painéis, que exigem boa resistência à corrosão e propriedades de aderência.
Indústrias da energia eólica carbon8ustries. É neste setor que os resíduos termoendurecíveis começam a tornar-se visíveis. Cada pá contém 60-70% de polímero reforçado com fibra de vidro e 20-30% de resina termoendurecível (poliéster ou epóxi) [em peso].
A capacidade eólica mundial atingiu 907 GW em 2022 e prevê-se que mais de 2 000 GW sejam desativados até 2030 (segundo dados da IEA). Contudo, com a desativação das turbinas eólicas de primeira geração à escala comercial, estima-se que 43 milhões de toneladas de resíduos de pás termoendurecíveis terão de ser eliminadas até 2050 e que, só na Europa, será necessário eliminar 52 000-55 000 toneladas de material de pás até 2030.
Construção: é comum utilizar tubos de plástico reforçado com fibra de vidro (GRP), adesivos estruturais epóxi e painéis compósitos ligados com resina fenólica no transporte de água potável, no suporte de tabuleiros de pontes e no revestimento de pavimentos industriais para instalações químicas. Os tubos termoendurecíveis GRP têm uma vida útil comprovada superior a 50 anos em ambientes quimicamente agressivos, ao contrário dos termoplásticos, que só suportam condições dentro de intervalos estreitos de temperatura e pressão.
Infraestruturas elétricas: a rigidez dielétrica e a resistência ao arco elétrico exigidas pelos invólucros de aparelhagem de corte, pelas buchas de transformadores e pelos isoladores de alta tensão requerem termoendurecíveis epóxi e fenólicos. Estas peças são fabricadas de acordo com as normas de ensaio dielétrico IEC 60243, e os termoplásticos não conseguem cumprir os níveis de desempenho elétrico exigidos.
⚠️ Ponto cego na cadeia de abastecimento
Outro ponto cego frequente nas cadeias de abastecimento dos engenheiros são os termoendurecíveis. Uma pá de turbina eólica offshore desativada (.50-100 t de resíduos de compósitos termoendurecíveis sem infraestruturas de reciclagem industriais nas proximidades. Para as equipas de aprovisionamento e sustentabilidade, é absolutamente necessário criar planos para o fim de vida nas especificações de novos componentes termoendurecíveis, dada a orientação da regulamentação da UE.
O nosso artigo sobre soluções de reciclagem de plásticos explica como os operadores estão a lidar com fluxos de resíduos mistos.Como são fabricados os plásticos termoendurecíveis: o processo que cria o problema da reciclagem
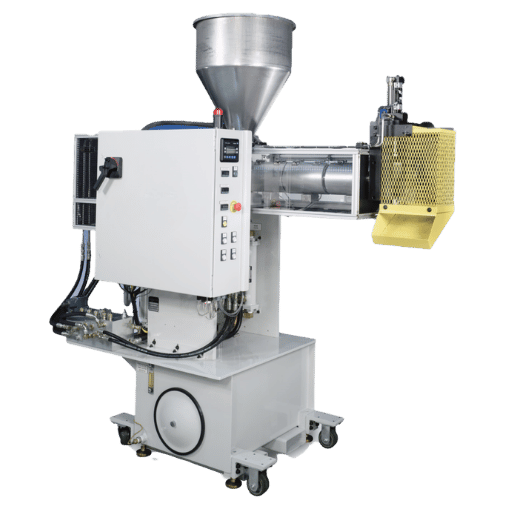 Conhecer o processo de fabrico dos termoendurecíveis é essencial para compreender os problemas relacionados com a sua reciclagem. A irreversibilidade é consequência do próprio processo de fabrico: em cada etapa em que se definem as propriedades finais, os termoendurecíveis tornam-se insolúveis e infusíveis. Os termoendurecíveis são moldados a partir de um pré-polímero líquido contínuo ou semissólido muito viscoso; a reação de termoendurecimento que ocorre durante a cura «fixa» para sempre a forma final.
| Processo | Temperatura de cura | Tempo de ciclo | Material típico | Aplicação |
|---|---|---|---|---|
| Moldação por injeção reativa (RIM) | 50–80 °C | 2–5 min | Poliuretano termoendurecível | Painéis de carroçaria e para-choques automóveis |
| Moldação por transferência de resina (RTM) | 120–160 °C | 15–60 min | Epóxi + fibra de carbono/vidro | Estruturas aeroespaciais, chassis automóveis |
| Moldação por compressão | 140–180 °C | 3–8 min | Fenólico, SMC (poliéster) | Invólucros elétricos, peças para automóveis |
| Pultrusão | 130–180 °C | Contínuo | Poliéster ou epóxi + fibra de vidro/carbono | Perfis estruturais, varões FRP para armaduras |
| Laminação manual | 25 °C + pós-cura | 4–24 h no total | Poliéster insaturado/epóxi | Náutica, construção, reparações |
📐 Nota de engenharia: por que motivo a reação de cura é irreversível
Os cinco processos acima produzem produtos de elevada qualidade. Todos oferecem os mesmos 5 ps de desempenho e estabilidade. Cada um dos cinco processos produz um material que, se a tecnologia de reciclagem atual não melhorar, acabará em aterro, como combustível de queima ou em incineração de resíduos.
No entanto, depois de formadas as ligações, a reação é exotérmica e autocatalítica. O sobreaquecimento que ocorre durante a cura nos processos RIM e RTM provoca a formação in situ de carvão e a degradação do polímero, em vez de permitir a refundição. A diferença face aos termoplásticos moldados por injeção é que um componente termoendurecível em fim de vida não pode ser novamente moído e reprocessado.
Todos os resíduos de «fabrico» gerados nos processos de moldação de termoendurecíveis — canais de injeção, canais de alimentação, rebarbas e peças fora de especificação — seguem diretamente para aterro ou incineração. Estima-se que representem cerca de 30% do peso nos processos de fabrico de CFRP aeroespacial, sem que exista atualmente um processo de reciclagem que lhes acrescente valor.Porque é que os plásticos termoendurecíveis não podem ser reciclados pelos métodos tradicionais
 Estima-se que cerca de 25% de todos os plásticos fabricados no mundo sejam termoendurecíveis e que sejam «praticamente impossíveis de reciclar através das infraestruturas convencionais existentes». A razão é química: na cura, as ligações covalentes reticuladas formam uma rede tridimensional permanente, que não escoa quando aquecida e se degrada. Simplesmente, não existe uma fase de fusão que possa ser aproveitada.
As linhas de triagem e lavagem de plásticos, as granuladoras e as extrusoras usadas para termoplásticos não têm aplicação na reciclagem de termoendurecíveis.
Mas o problema não é apenas químico. Existem três obstáculos distintos à reciclagem de termoendurecíveis à escala comercial; compreender os três é essencial para avaliar se existe uma solução viável para determinado fluxo de resíduos.
Obstáculo 1: a barreira química
A reciclagem mecânica convencional envolve uma etapa de fusão e reextrusão. Uma revisão de 2022 das tecnologias de reciclagem publicada na Green Chemistry (editada pela Royal Society of Chemistry e financiada pelo D.O.E. ) afirma explicitamente: «os termoendurecíveis não escoam quando aquecidos depois da cura […] e não toleram tratamento térmico se forem reaquecidos. O polímero reticulado mantém-se intacto até à degradação térmica da estrutura principal, a uma temperatura de aproximadamente 300-400C, tornar o material inútil como polímero». Nos compósitos termoendurecíveis com policarbonato ou aditivos retardadores de chama, mesmo com a pirólise, 20-30% do peso permanece como resíduo de carvão sólido (outro fluxo de resíduos que terá de ser depositado em aterro).Obstáculo 2: a barreira económica
Mesmo quando a reciclagem química é, em princípio, viável, a sua rentabilidade é marginal. Uma análise técnico-económica de uma operação de pirólise à escala de 120 000 toneladas por ano estima um VAL em circuito aberto (o material é convertido num material de enchimento de baixa qualidade) de cerca de USD 32.50/tonne — apenas uma fração do valor disponível nos elastómeros PT e PU em fim de vida em circuito aberto, de cerca de USD 2,72/ tonne, ou na reciclagem química em circuito fechado que procura recuperar material de qualidade polimérica. Nesta escala, a reciclagem química em circuito fechado tem cerca de 58% de probabilidade de gerar um retorno comercial positivo — uma perspetiva muito pouco atrativa para potenciais investidores. A reciclagem química com catalisadores avançados (hidrogenólise, sistemas de metais nobres) apresenta maior seletividade, mas «é provável que os centros de metais nobres sejam envenenados pelas impurezas da matéria-prima», ou seja, pelos resíduos termoendurecíveis mistos, que são a realidade dos fluxos pós-consumo e estão a «revelar rapidamente os limites inerentes do catalisador».Obstáculo 3: a barreira logística
Os processos avançados de reciclagem química exigem matérias-primas de elevada pureza e em grandes volumes; por exemplo, a liquefação hidrotermal não é economicamente viável até se atingir uma carga inferior a 70%. No entanto, os termofixos surgem em fluxos de resíduos mistos e contaminados: pás misturadas com encaixes de aço, placas de circuito impresso ligadas a folha de cobre, peças automóveis revestidas com tinta e adesivos. A separação de termofixos em fluxos de resíduos mistos é problemática: os plásticos coloridos, incluindo muitos compósitos termofixos, não são identificados pelos sensores de infravermelhos próximos normalmente utilizados nas instalações de recuperação de materiais. A consequência: até à data, apenas 15% dos resíduos de compósitos de polímero reforçado com fibra de carbono (CFRP) gerados em todo o mundo foram reciclados. O restante é depositado em aterros ou utilizado para recuperação energética. Em 2024, a geração global total de resíduos de CFRP foi de aproximadamente 62 000 toneladas. Deste total, cerca de 30% teve origem em empresas europeias.É possível reciclar plásticos termoendurecíveis?
Em suma: não é possível fazê-lo através dos processos convencionais de fusão. Existem, contudo, três soluções intermédias — moagem mecânica para produzir carga, pirólise para recuperar fibras e solvólise química para obter produtos de elevada qualidade (estas soluções são limitadas pela escala) —, bem como uma via revolucionária, já disponível, representada pelos vitrímeros e pelas redes covalentes adaptáveis (CANs), abordados na secção 8. Há três etapas a analisar; cada uma será brevemente revista abaixo:💡 Dica profissional: os 3 fluxos de resíduos de termofixos
Os resíduos de fabrico (limpos, não contaminados e com combinações químicas identificadas) são, de longe, os mais fáceis de recolher para reciclagem de termofixos; à medida que a tecnologia evoluir, os avanços nesta área poderão ser aplicados mais facilmente a componentes no fim da vida útil (materiais misturados, resíduos de adesivos, etc.) e a estruturas compósitas integradas (fuselagens de aeronaves, pás de turbinas eólicas e estruturas de PRFV).
4 tecnologias emergentes que estão a transformar a reciclagem de termofixos (2025–2026)
 Ainda não foi possível expandir a reciclagem química comercial de termofixos; no entanto, o panorama tecnológico mudou significativamente entre 2022 e 2026. Um estudo comparativo revisto por pares, publicado em 2026 pela Royal Society of Chemistry, apresentou a primeira comparação, com níveis TRL, de vias viáveis para reciclar compósitos termofixos. A tabela abaixo baseia-se nesse relatório.
| Tecnologia | TRL (2026) | Retenção das fibras | Consumo de energia | Principal limitação |
|---|---|---|---|---|
| Moagem mecânica | 9 (comercial) | 60–80% (fibra curta/pó) | 5–15 MJ/kg | Degradação acentuada das propriedades; apenas para utilização como carga |
| Pirólise | 7–8 (comercialização limitada) | 80–90% | 40–80 MJ/kg | Resíduo de carvão (20–30 wt%); elevado consumo de energia; fibras de PRFV praticamente destruídas |
| Solvólise (química) | 6–7 (piloto/expansão de escala) | 90–98% | 25–50 MJ/kg | Gestão de solventes; viabilidade económica marginal à escala industrial |
| Biológica / enzimática | 2–3 (investigação) | 95–99% | 5–15 MJ/kg | Estágio muito inicial; gama limitada de substratos |
| Vitrímeros / CANs | 3–4 (investigação inicial-comercial) | 98–100% | 15–30 MJ/kg | Exige reformulação da composição do termofixo na origem; não se aplica a materiais já existentes |
A exceção dos vitrímeros: termofixos que podem ser reciclados como termoplásticos
Uma das inovações mais revolucionárias na ciência dos termofixos desde a década de 1970 é o vitrímero, um análogo dos termofixos cujas ligações cruzadas não são estáveis, mas se alteram rapidamente. Estas redes covalentes adaptáveis, ou «vitrímeros» (também conhecidas como «Covalent Adaptable Networks», ou CANs), têm uma estrutura reticulada à temperatura de utilização (ou seja, apresentam elevado desempenho, como um termofixo) e permitem reorganizar a topologia da rede a uma determinada temperatura de ativação (antecipando o estado termoplástico). Em laboratório, foram demonstradas quatro famílias principais de química de vitrímeros:- Transesterificação (TER): a química original dos vitrímeros (Montarnal et al., Science, 2011). Os ésteres hidroxilados numa matriz epóxi sofrem troca de ligações à Tg, catalisada por acetato de zinco, e permitem o fluxo da rede sem cisão das cadeias.1 Um estudo de viabilidade da Case Western Reserve University demonstrou esta possibilidade até 2026 através de extrusão por cisalhamento no estado sólido (SSSE), à temperatura ambiente, sem solventes e em processo contínuo; o módulo de armazenamento aumentou de 1.48 para 2,46 GPa após sucessivos ciclos de reprocessamento.2
- Ligações dissulfureto: energia de ativação inferior à da TER; permitem a reformação em condições mais moderadas. Compósitos de PU com MWCNT e dissulfureto, fabricados por escrita direta 3-D com tinta, apresentaram resistência à tração de 9,07 MPa após cinco reprocessamentos sucessivos, face aos 9,12 MPa do estado inicial: uma diferença de 0,5%.
- Diels-Alder (DA) / retro-DA: reação termicamente reversível; forma-se uma ligação cruzada furano-maleimida abaixo de ~110Cand, acima de ~110C, dissocia-se (sem reticulação). Isto permite reparar e remodelar o sistema, mas, devido à baixa temperatura de ativação, o sistema poderá não ser utilizado acima de ~110Cand em serviço contínuo.
- Ligações imina (bases de Schiff): também dispensam catalisador e respondem à água e a ácidos fracos. Demonstrou-se que os termofixos de poliimina recuperam 97,5% das nanoplacas de grafeno com HCl/acetona diluído, à temperatura ambiente.
Esta química, cuja eficácia tem sido continuamente demonstrada, permite uma retenção das fibras de 98-100% após ciclos repetidos de reprocessamento, um resultado que o sistema tradicional não consegue igualar, apesar dos seus esforços, ficando-se pelos 80-90%. A questão não está na química em si, mas na possibilidade de incorporar esta química em grande escala na formulação, de modo a justificar o investimento em infraestruturas comerciais. — Síntese de análise baseada na revisão RSC Polymer Chemistry 2026 e no estudo de viabilidade Wiley Global Challenges 2026O primeiro exemplo comercial: a Siemens Gamesa instalou a primeira RecyclableBlade comercial — utilizando a resina epóxi «Recyclamine» da Aditya Birla ‘s (Ceelux), com pontos de clivagem concebidos para esse fim — no parque eólico marítimo Kaskasi da RWE ‘s, em 2022. Foi a primeira pá de termofixo instalada concebida para recuperação química (da resina e das fibras) no fim da vida útil. Desde 2013, a BMW utiliza fibra de carbono recuperada (rCF) de resíduos de termofixos CFRP nas estruturas dos bancos e nos pilares C dos veículos de produção i3/i8 — com ganhos de peso de cerca de 30% face às alternativas de alumínio. Para compósitos termofixos recuperados que possam ser triturados e novamente granulados em grânulos compatíveis com termoplásticos — como alguns produtos de vitrímeros reforçados com fibra de carbono —, o nosso equipamento de granulação de plásticos permite o processamento a jusante. Para uma comparação mais ampla das tecnologias de reciclagem mecânica e química, consulte o nosso guia de abordagens de reciclagem química.
💡 Dica profissional: avaliar o fluxo de resíduos de termofixos
A transição dos vitrímeros para a comercialização é real, mas lenta — alcançar um TRL 3-4 … poderá demorar entre 5-10 anos até à expansão de escala. Para os operadores que gerem resíduos de termofixos atualmente, a moagem mecânica para produzir carga (TRL 9) é a única via verdadeiramente operacional e economicamente viável para comercialização; a pirólise de CFRP, em particular (TRL 7-8), recupera fibras com qualidade preservável; os projetos-piloto de solvólise estão a explorar a viabilidade económica, mas ainda não atingiram escala comercial. Se estiver a especificar novos componentes de termofixos, escolha resinas formuladas com vitrímeros sempre que seja possível cumprir os requisitos de desempenho essenciais — a lacuna de reciclabilidade só pode agravar-se!
Perspetivas para o setor: termofixos e economia circular, 2025–2026
 Três forças estão a redefinir a relação do setor dos termofixos com a circularidade: um regulamento da UE com um prazo de cumprimento rigoroso, um compromisso voluntário do setor relativo à deposição de pás eólicas em aterro e um mercado de componentes termofixos cuja procura continua a crescer apesar do obstáculo da reciclabilidade — e não por causa dele.
PPWR da UE: o ponto de viragem regulamentar. O Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR), Regulamento 2025/40, entrou oficialmente em vigor em 11 de fevereiro de 2025 e é aplicável a partir de 12 de agosto de 2026. O regulamento aplica-se universalmente a todas as embalagens, independentemente da composição do material ou da origem, incluindo as que incorporam componentes termofixos (revestimentos de «latas epóxi», tampas compósitas e estruturas multicamada com camadas de barreira termofixas). As embalagens que não cumprirem o requisito de 70% de reciclabilidade em peso em 2030 não poderão ser colocadas no mercado da UE a partir de 2030. A partir de 2038, os requisitos de desempenho aumentam para 80%. As embalagens que incluam termofixos e não atinjam esses limiares de reciclabilidade terão de ser retiradas do mercado da UE.
A redação atualmente codificada do PPWR não prevê qualquer exclusão para termofixos; o regulamento é interpretado como «neutro em relação aos materiais». Os ensaios de classificação da reciclabilidade da Ecosurety podem ser iniciados desde já, para que os fabricantes preparem os seus produtos com termofixos para os requisitos regulamentares iminentes.
Proibição de deposição de pás eólicas em aterro: iniciativa voluntária do setor, em vigor a partir de 1 de janeiro de 2026. O setor eólico antecipou-se à legislação: até 1 de janeiro de 2026, o setor das turbinas eólicas na Europa implementou voluntariamente a proibição de depositar pás em aterro. A proibição legislativa da deposição de pás em aterro foi promulgada na Alemanha em 2024 e aplicada nos Países Baixos em 2023. Com a Europa a gerir pelo menos 52 000-55 000 toneladas de pás por ano até 2030, é certo que se aproxima o ponto de viragem para a necessidade de vias de reciclagem de compósitos termofixos com escala comercial.
Crescimento futuro do mercado. Prevê-se um crescimento exponencial do setor dos plásticos termoendurecíveis; os receios relativos à reciclabilidade estão a travar o crescimento atual do mercado dos plásticos no seu conjunto. O mercado foi avaliado em $145.86bn em 2025 e prevê-se que continue a crescer até $228.69bn em 2035, com uma CAGR de 4,6%.9 As resinas epóxi, cuja complexidade ambiental é maior por envolverem compósitos CFRP, crescem a 8,5% no mercado alargado dos plásticos.10.
É provável que o crescimento dos veículos elétricos aumente ainda mais a procura de compósitos termofixos [no futuro]: os compartimentos de baterias, as peças estruturais da carroçaria e até as áreas de gestão térmica estão a tornar-se campos ativos de I&D em compósitos termofixos.
O investimento na reciclagem avançada é real. A Plastics Europe estima que os fabricantes da UE investiram cerca de 7.2 mil milhões na reciclagem química. Até 2030, a Airbus pretende utilizar 50% de material reciclado, em peso, no processo de fabrico de aeronaves.
A resina NREL PECAN (PolyEster Covalently Adaptable Network), com ingredientes biodegradáveis, é reciclável em seis horas através de química suave e reproduz o desempenho dos compósitos termofixos. Foi demonstrada num protótipo de pá com nove meter size e está a avançar ativamente para a comercialização. Estes são, contudo, indicadores das tendências de investimento.
Recomendações de ação para 2025–2026
Consulte o nosso guia sobre economia circular para plásticos para saber mais sobre como a cadeia de valor pode beneficiar dos princípios da economia circular. Para os operadores que ponderam investir numa instalação de reciclagem, a nossa análise da rentabilidade de instalações de reciclagem apresenta a estrutura de custos das várias tecnologias.
- Responsáveis pela especificação: iniciar auditorias de registo do fim da vida útil de todos os componentes termofixos antes de Q1 2026. Os limiares de reciclabilidade do PPWR da UE começam a aplicar-se a partir de agosto de 2026.
- Operadores eólicos: a proibição europeia de deposição de pás em aterro entra em vigor em janeiro de 2026. Contacte já empresas de pirólise e coprocessamento em cimenteiras — a capacidade é limitada e é comum reservar com bastante antecedência na Alemanha e nos Países Baixos.
- Aprovisionamento: sempre que as especificações de desempenho o permitam, teste resinas termofixas formuladas com vitrímeros, incluindo, entre outras, resinas termofixas preparadas para o futuro, como a Recyclamine da Aditya Birla para aplicações epóxi.
- Recicladores: este material não se comporta como um fluxo convencional de plásticos. Para justificar o investimento num processo de conversão de resíduos CFRP por pirólise ou de tratamento por solvólise, é necessário que os clientes da matéria-prima sejam diferentes dos clientes das operações de granulação de termoplásticos.
Gere fluxos de resíduos plásticos à escala industrial?
A Kitech concebe e fabrica equipamentos de reciclagem de plásticos para fluxos de resíduos termoplásticos — linhas de granulação, sistemas de lavagem e soluções de trituração — que processam a fração reciclável e ajudam você a documentar o que ainda não pode ser recuperado por meios mecânicos.
Peça um orçamento → Explore as soluções →Perguntas frequentes
O que é um plástico termoendurecível e que exemplos existem?
Ver resposta
O segundo tipo de polímero é o plástico termoendurecível, que endurece de forma permanente após a reação de cura química e não pode voltar a ser fundido nem moldado. Este tipo de polímero tem ligações covalentes que criam reticulações entre cadeias e formam uma estrutura em rede 3D. Entre os exemplos típicos de plásticos termoendurecíveis estão a resina epóxi usada em placas de circuito impresso e compósitos de CFRP, a resina fenólica ou baquelite usada em pastilhas de travão e acessórios elétricos, a melamina-formaldeído usada em laminados para bancadas, o poliéster insaturado usado em cascos de embarcações de PRFV, o poliuretano termoendurecível usado em isolamento de espuma rígida, o silicone termoendurecível usado em vedantes médicos e a poliimida usada em componentes de motores de vaivéns espaciais até 400 °C.
Qual é a diferença entre plástico termoplástico e plástico termoendurecível?
Ver resposta
As principais diferenças são o tipo de ligação e a possibilidade de reverter o processo ou voltar a fundir o material: nos termoplásticos, as cadeias poliméricas são mantidas unidas por forças secundárias (forças de van der Waals), que enfraquecem com o calor e permitem fundir, remodelar e reprocessar o material por reextrusão. Nos termofixos, as cadeias ficam ligadas covalentemente durante a cura: o aquecimento provoca degradação, não fluxo líquido, e a matriz polimérica não pode voltar a fundir. Na prática, os termoplásticos são granulados e reciclados por meios eletromecânicos através de refusão; os termofixos não. Quanto à aplicação final, os termofixos oferecem melhor desempenho térmico (até 400C, contra 80-150C na maioria dos termoplásticos «comuns») e estabilidade dimensional (melhor manutenção da geometria, à custa da capacidade de reprocessamento), enquanto os termoplásticos oferecem o inverso. A Tabela 1 resume outros aspetos a ter em conta na escolha entre estas duas classes de materiais.
É possível remodelar ou voltar a moldar plásticos termoendurecíveis?
Ver resposta
Não com termofixos convencionais: após a cura, a rede reticulada é permanente. Contudo, foi desenvolvida uma nova «família» de termofixos, conhecida como vitrímeros (redes covalentes adaptáveis), que pode ser remodelada e novamente moldada; as suas ligações covalentes dinâmicas trocam-se a temperaturas elevadas e permitem a remodelação, mantendo o mesmo desempenho térmico e químico elevado dos termofixos precursores. Atualmente, os vitrímeros estão na fase de I&D (TRL 3-4) e exigem que a química CAN seja considerada desde a conceção da formulação e do processamento; os termofixos tradicionais não podem ser convertidos.
O PVC é um plástico termofixo?
Ver resposta
Não — está a confundir-se! O PVC (cloreto de polivinilo) é um termoplástico e pode voltar a fundir e ser remodelado através dos processos convencionais de reciclagem, incluindo, por exemplo, a granulação secundária. (Na verdade, o PVC normalmente não é reciclado mecanicamente: os seus elevados níveis de cloro dificultam o reprocessamento em fluxos mistos e levam à formação de dioxinas tóxicas durante a sua decomposição). O termo «termofixos» pode dar a ideia de que endurecem como um metal inorgânico, mas a maioria das formas de PVC virgem comum não é plastificada; é um material flexível devido ao teor de plastificante, e não a uma estrutura reticulada. Não passa por um processo de cura.
Quais são as principais desvantagens dos plásticos termoendurecíveis?
Ver resposta
Esta resposta aponta as principais fragilidades dos «ésteres» habituais (poliésteres insaturados, UPEs): não são tão recicláveis pelos métodos convencionais, tendem a ser frágeis (uma consequência da elevada densidade de ligações cruzadas, que proporciona simultaneamente elevada rigidez e excelente estabilidade térmica), têm um tempo de cura mais longo, pelo que a produção por lotes tende a demorar mais, e os requisitos de 2026 do Regulamento da UE relativo às embalagens e aos resíduos de embalagens, agora em convergência, começam a impor condições de reciclabilidade às embalagens que contenham resinas vítreas ou termofixas. Os requisitos de desempenho podem prevalecer sobre estas questões na maioria dos componentes de engrenagem, mas, no fim da vida útil, a responsabilidade recairá cada vez mais sobre o fornecedor, a menos que uma nova classe de termofixos possa ser comercializada com facilidade.
Qual é o plástico termoendurecível mais utilizado na indústria?
Ver resposta
Enquanto classe de polímeros, a resina epóxi é uma das duas mais utilizadas a nível nacional, atingindo uma quota estimada de 43% do mercado mundial de termofixos em 2035. É competitiva em termos de custo face a outros termofixos em compósitos estruturais de elevado desempenho para a indústria aeroespacial, eletrónica e outras aplicações especializadas, mantém taxas de crescimento elevadas neste segmento e impulsiona produtos de elevado valor noutras categorias de termofixos; os fenólicos (baquelite) foram os primeiros plásticos comerciais disponíveis internacionalmente, enquanto o Vectra é atualmente um dos termofixos de engenharia de elevado valor com maior implantação.
Como devem ser geridos os resíduos de plásticos termoendurecíveis no fim da vida útil?
Ver resposta
A via ideal varia consoante o termofixo (mais consolidado nos Estados Unidos ou na Europa) e o nível de contaminação. Para compósitos termofixos CFRP (os compósitos termofixos mais consolidados), a pirólise (TRL 7-8) é a via comercialmente mais acessível, com retenção de 80-90% das propriedades das fibras; a solvólise (TRL6-7) permite uma retenção de 90-98% das propriedades à escala-piloto. Para PRFV, isto é, termoplásticos reforçados com fibra de vidro, a via atualmente mais utilizada é o coprocessamento em cimenteiras, que aproveita o cálcio presente no termofixo; tanto as fibras como o cálcio podem ser incorporados diretamente no clínquer.
A moagem mecânica pode ser utilizada para produzir carga (TRL9); é, contudo, uma solução universal, mas de baixo valor de saída. A deposição em aterro é comum, mas enfrenta restrições cada vez maiores, sobretudo para pás eólicas (proibição do setor da UE a partir de janeiro de 2026). Todos os operadores de resíduos termofixos devem começar já a registar a proveniência dos fluxos de resíduos, para garantir o cumprimento dos requisitos de rastreabilidade do regulamento da UE relativo às embalagens e aos resíduos de embalagens (ET 2013), em vigor a partir de 1 de agosto de 2026.
A nossa perspetiva sobre este tema
A Kitech concebe e fabrica equipamento de reciclagem de plásticos — granuladoras, sistemas de lavagem e linhas de trituração — para fluxos de resíduos termoplásticos, não equipamento para reciclagem de compósitos termoendurecíveis. Estamos a escrever (atualmente) porque os nossos clientes são instalações de processamento de plásticos mistos que, no seu percurso para operações eficientes, podem deparar-se com termoendurecíveis e precisam de saber o que são e porque se comportam dessa forma, para poderem decidir o que aceitar, o que recusar e o que documentar. Este artigo baseia-se em investigação disponível publicamente, publicada até ao início de 2026; as afirmações fundamentadas em fontes académicas e regulamentares de nível 1 são referenciadas e têm ligações ao longo do texto.
Referências e fontes
- Compêndio de terminologia química da IUPAC (Gold Book) — «thermosetting polymer» — União Internacional de Química Pura e Aplicada, 5.ª ed. (2025)
- Jamei-Oskouei et al., «Recycling Thermoset Systems by Vitrimerization Using Solid-State Shear Extrusion» — Global Challenges (Wiley), Vol. 10, jan. 2026 (doi:10.1002/gch2.202500417)
- Li et al., «Expanding plastics recycling technologies: chemical aspects, technology status and challenges» — Green Chemistry, Royal Society of Chemistry, 2022 (financiado pelo DOE)
- Kuila et al., «Comprehensive review of CFRP recycling methods: 3R strategies» — RSC Polymer Chemistry, 2026
- PMC12329581 — «Pathways towards a circular economy for thermoset nanocomposites» — Chemical Science, 2025 (University of Waterloo / Royal Society of Chemistry)
- PMC11902707 — «Recent Advances in Polymer Recycling: A Review of Chemical and Mechanical Methods» — NIH PubMed Central, 2024
- Ramaswamy et al., «Wind Turbine Blade Recycling: Status, Challenges and Emerging Technologies» — MDPI Energies, 2025
- Comissão Europeia — Regulamento relativo às embalagens e aos resíduos de embalagens 2025/40 (PPWR) — DG Environment, União Europeia
Artigos relacionados
- Reciclagem de termoplásticos: guia completo do processo — como os polímeros recicláveis passam pelas linhas de granulação
- Reciclagem mecânica ou química de plásticos: qual é a abordagem mais eficaz? — principais diferenças para operadores de polímeros mistos
- Que plásticos podem ser reciclados? Guia completo dos materiais — códigos de resina e classificações de reciclabilidade explicados
- Economia circular para plásticos: princípios e estratégias fundamentais — quadro regulamentar e roteiro para o setor
- Tipos de plástico: códigos de resina, propriedades e reciclabilidade — guia completo de classificação dos polímeros