Contacte a Kitech Company

Os principais exemplos de plásticos termoendurecíveis industriais incluem a resina epóxi (EP), o fenol-formaldeído (Bakelite, PF), a melamina-formaldeído (MF), a ureia-formaldeído (UF), o poliéster insaturado (UPR), o poliuretano reticulado (PUR), o silicone vulcanizado (VMQ) e a borracha vulcanizada com enxofre; o polietileno reticulado (PEX/XLPE) é avaliado separadamente como um contaminante de poliolefina reticulada. Como uma reação química irreversível bloqueia as suas cadeias moleculares numa rede covalente tridimensional permanente, os materiais termoendurecíveis curados normalmente carbonizam ou decompõem-se termicamente entre 200 e 400 °C (variando consoante a formulação da resina, o agente de cura e o teor de carga) em vez de fundirem. Para as instalações de reciclagem de termoplásticos, uma operação rentável exige afundar os fragmentos termoendurecíveis pesados (densidade relativa >1,00 g/cm³, abrangendo de 1,15 g/cm³ a 2,00 g/cm³) em tanques de água e remover os géis flutuantes de PEX (0,93 g/cm³ a 0,95 g/cm³) com filtros laser contínuos autolimpantes de polímero fundido de 80 a 250 µm.
Referência rápida de engenharia: o enquadramento de separação de contaminação entre flutuação-afundamento e malha filtrante a laser
- Nos 54.1 Mt de procura europeia de polímeros, outras resinas termoendurecíveis representam uma quota de transformação de 5,9%, a par das redes de poliuretano (Plastics Europe), enquanto as receitas do mercado mundial de termoendurecíveis atingem USD 90,31 mil milhões em 2026 (Fortune Business Insights).
- De acordo com a matriz de separação por densidade de flutuação-afundamento (tanque de água de 1,00 g/cm³ vs. corte na malha filtrante da extrusora), a densidade relativa do polímero separa o epóxi sem carga e reforçado com fibra de vidro (1,15–1,40 g/cm³ puro; 1,70–2,00 g/cm³ compósito), a resina fenólica (1,25–1,50 g/cm³), as resinas amínicas MF/UF (1,45–1,60 g/cm³) e os poliésteres que afundam a >1,00 g/cm³ num tanque de água de 1,00 g/cm³ do polietileno reticulado (PEX/XLPE, 0,93–0,95 g/cm³) e da espuma rígida de poliuretano (0,03–0,60 g/cm³) que flutuam juntamente com os flocos de HDPE e PP.
- Segundo o protocolo de identificação em fábrica com ponta térmica a 260 °C e inchamento por solvente, os fragmentos de fardos suspeitos podem ser triados pelos inspetores de receção utilizando uma sonda de calor a 260 °C, um ensaio de elasticidade com ar quente a 180 °C e uma limpeza superficial com acetona, antes da destroçagem.
- Segundo a regra de seleção de malha filtrante a laser contínua de 80-250 µm para remoção de géis reticulados, os filtros laser Kitech KLF Series, que utilizam discos de aço temperado de 80 a 250 µm (dimensionados para 30 MPa), removem géis de PEX e elastómeros não fundidos num ciclo de raspagem de 10 segundos, sem colmatagem dos conjuntos de malhas filtrantes.
O que torna um polímero termoendurecível? Reticulação covalente vs. fusão termoplástica
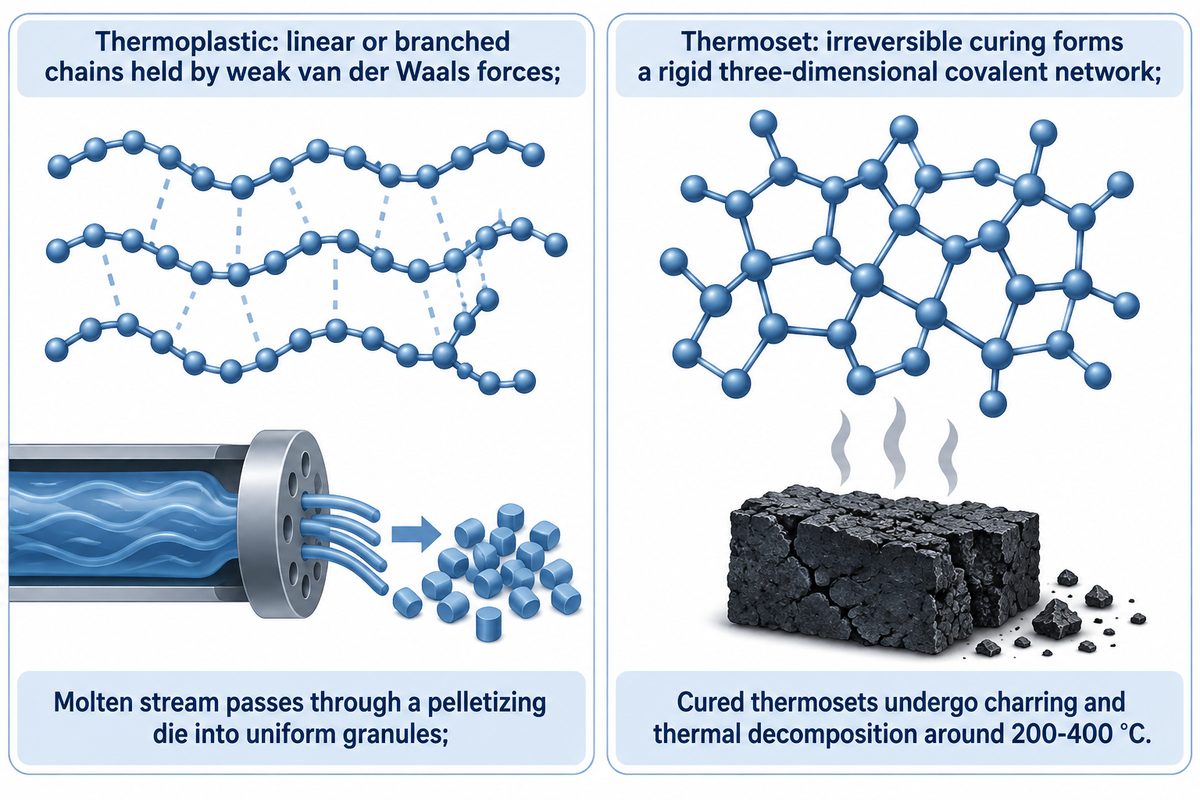
Um polímero termoendurecível é um material plástico no qual os monómeros ou as cadeias de pré-polímero, sob a ação de um processo de cura irreversível induzido por calor, catalisadores ou irradiação, formam uma rede covalente tridimensional rígida. Ao contrário de um polímero termoplástico, que amolece ao aquecer e endurece ao arrefecer, os termoendurecíveis curados sofrem carbonização e decomposição térmica em torno de 200-400 °C (varia consoante a química da resina, o agente de cura e o sistema de carga) sem passar pelo estado de polímero fundido.
A análise das diferenças estruturais entre termoplásticos e termoendurecíveis começa ao nível da arquitetura molecular. Na maioria dos materiais termoplásticos, como o polietileno, o polipropileno e o poliestireno amorfo, as cadeias moleculares permanecem lineares ou ramificadas nos tipos comuns de termoplásticos. As forças secundárias fracas de van der Waals permitem que as cadeias adjacentes se aproximem. Quando o calor é aplicado a uma temperatura específica acima da temperatura de transição vítrea no interior do cilindro da extrusora, a energia térmica vence as atrações intermoleculares e as cadeias, passando a um estado de menor restrição, fluem numa condição amorfa densa. A corrente de polímero fundido pode atravessar uma matriz de extrusão de granulação; os polímeros semicristalinos cristalizam durante o arrefecimento, enquanto os polímeros amorfos solidificam sem cristalizar à medida que o material se transforma em grânulos de plástico uniformes.
Os materiais termoendurecíveis, pelo contrário, começam como precursores líquidos de baixa viscosidade ou pós de moldação em estágio B. Durante o processo de fabrico, as reações químicas propagam-se ao longo da molécula e unem grupos reativos em todos os planos (como anéis epóxido com poliaminas, ou fenóis com pontes de metileno de formaldeído). Uma vez que esta rede formada durante a cura atinge a gelificação (Syracuse University Libraries Plastics Collection), todo o componente moldado torna-se efetivamente uma única macromolécula interligada e bloqueada por ligações químicas primárias.
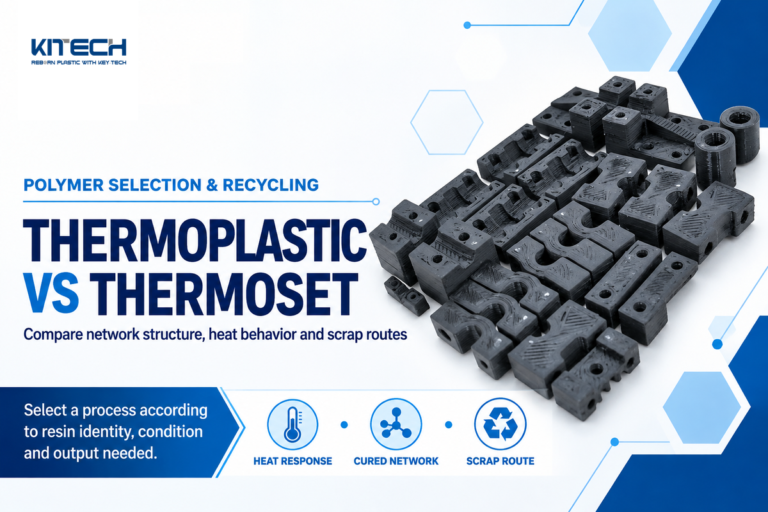
O termoendurecível curado decompõe-se pelo calor. O reaquecimento de um termoendurecível curado rompe ou degrada as ligações da rede antes que o material possa fluir como polímero fundido, produzindo gases de decomposição e resíduo carbonizado em vez de um fundido reciclável; as tentativas de reaquecer e remoldar um plástico termoendurecível curado acabam, por isso, por falhar. Para uma comparação molecular mais aprofundada entre a arquitetura linear e a reticulada e outras propriedades essenciais dos plásticos, consulte o nosso guia de engenharia sobre plástico termoplástico vs. termoendurecível.
8 exemplos principais de plásticos termoendurecíveis: propriedades industriais e matriz de densidade
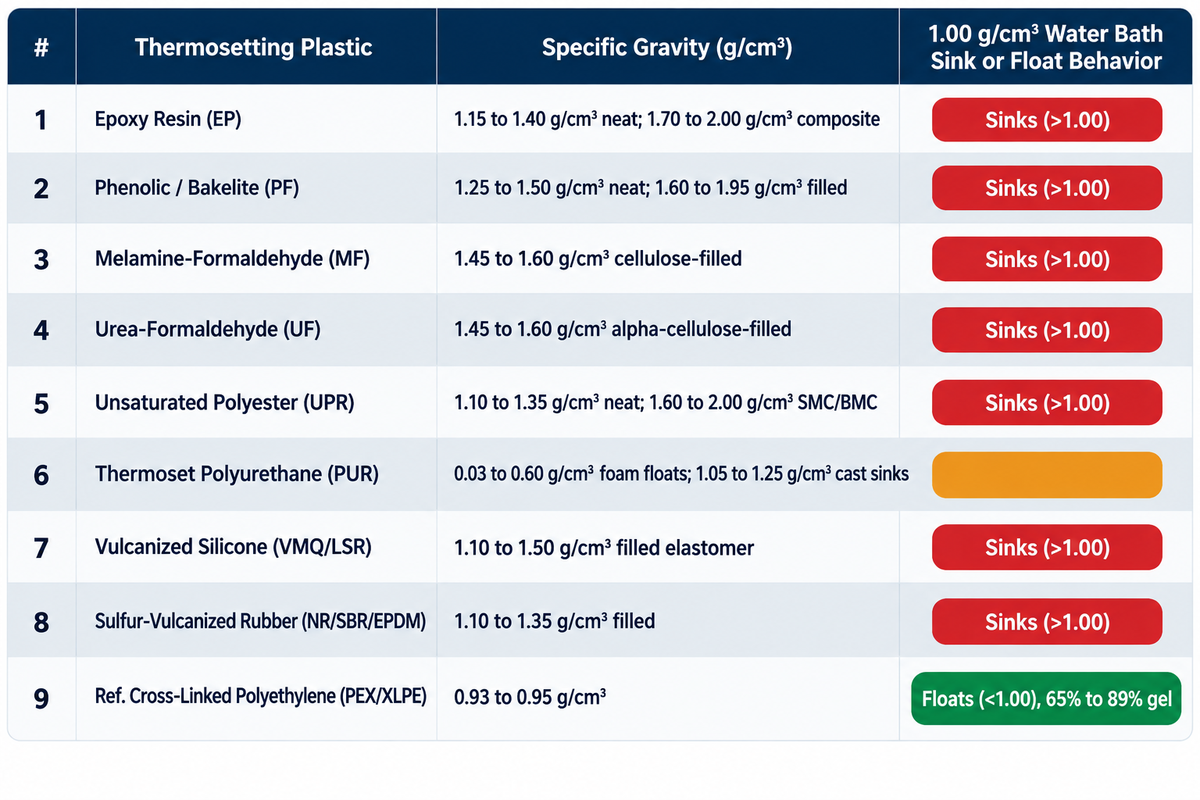
Os plásticos termoendurecíveis compreendem resinas elétricas de alta densidade (epóxi, baquelites fenólicas, melaminas e ureia-formaldeído) e redes estruturais ou elastoméricas (poliéster insaturado, poliuretano reticulado, silicone vulcanizado e borracha vulcanizada com enxofre). As suas densidades relativas cobrem o intervalo de 0,03 g/cm³ (espumas rígidas de isolamento de baixa densidade) a 2,00 g/cm³ (compósitos densificados ou reforçados com fibra de vidro). A sua densidade relativa varia entre 0,03 g/cm³ em espumas rígidas de isolamento e 2,00 g/cm³ em compósitos carregados com fibra de vidro, enquanto a decomposição térmica se inicia tipicamente entre 200 e 400 °C, dependendo da formulação e do teor de carga.
Identifique cada tipo de plástico nos resíduos pós-industriais mistos pelas suas propriedades gerais e propriedades físicas, como a densidade relativa e o início da degradação térmica, em vez de pelos nomes químicos académicos. Ao abrigo do enquadramento de separação de contaminação entre flutuação-afundamento e malha filtrante a laser e da matriz de separação por densidade de flutuação-afundamento (tanque de água de 1,00 g/cm³ vs. corte na malha filtrante da extrusora), os engenheiros de instalação dividem as propriedades do plástico recebido e cada material termoendurecível em dois grupos: termoendurecíveis pesados (>1,00 g/cm³) que afundam nos tanques de flutuação padrão da linha de lavagem, e materiais reticulados flutuantes (0,03 g/cm³ a 0,95 g/cm³) que passam pelo descarregador superior juntamente com o material plástico recuperado por moagem de poliolefinas. Note-se que os intervalos de densidade relativa e de início de decomposição térmica para epóxi, fenólico, resinas amínicas, poliéster, poliuretano, silicone, borracha e PEX variam com o teor de carga mineral ou de fibra de vidro e com a química do agente de cura.
| # | Família termoendurecível e código | Densidade relativa sem carga vs. com carga (g/cm³) | Tanque de água de 1,00 g/cm³ | Comportamento térmico e condição de decomposição | Método típico de cura / moldação | Principais fontes de sucata industrial |
|---|---|---|---|---|---|---|
| 1 | Resina epóxi (EP) | 1,15 g/cm³ a 1,40 g/cm³ (pura sem carga); 1,70 g/cm³ a 2,00 g/cm³ (compósito de vidro/carbono) | Afunda (>1.00) | Carboniza sem fundir (intervalo ~200–400 °C; dependente da formulação) | Cura por amina/anidrido, moldação por transferência de resina, pultrusão | Placas de circuito impresso FR-4, pás de turbinas eólicas, adesivos estruturais |
| 2 | Fenólico / Bakelite (PF) | 1,25 g/cm³ a 1,50 g/cm³ (puro sem carga); 1,60 g/cm³ a 1,95 g/cm³ (com carga mineral/fibra de vidro) | Afunda (>1.00) | Carboniza sem fundir (a pirólise requer 300 a 850 °C) | Moldação por compressão e transferência a alta pressão | Blocos de aparelhagem elétrica, pastilhas de travão, pegas de utensílios de cozinha, machos de fundição |
| 3 | Melamina-formaldeído (MF) | 1,45 g/cm³ a 1,60 g/cm³ (moldação com carga de celulose); 1,10 g/cm³ a 1,50 g/cm³ (resina base) | Afunda (>1.00) | Serviço contínuo de 120 a 150 °C; carboniza sem fundir acima de ~200–300 °C | Moldação por compressão de pó amínico carregado com celulose | Laminados de bancadas Formica, loiça comercial, câmaras corta-arco |
| 4 | Ureia-formaldeído (UF) | 1,45 g/cm³ a 1,60 g/cm³ (grau de moldação com carga de alfa-celulose) | Afunda (>1.00) | Carboniza sem fundir (intervalo geral de termoendurecíveis ~200–400 °C) | Condensação catalisada por ácido e prensagem em pratos quentes | Ligantes de aglomerado de partículas/MDF, espelhos de tomadas, botões de eletrodomésticos |
| 5 | Poliéster insaturado (UPR) | 1,10 g/cm³ a 1,35 g/cm³ (puro sem carga); 1,60 g/cm³ a 2,00 g/cm³ (fibra de vidro SMC/BMC) | Afunda (>1.00) | Carboniza sem fundir (intervalo ~200–400 °C; varia consoante a carga de vidro/mineral) | Reticulação por radicais livres de estireno, compressão SMC/BMC | Cascos de embarcações em fibra de vidro, painéis de carroçaria automóvel, armários técnicos |
| 6 | Poliuretano termoendurecível (PUR) | 0,03 g/cm³ a 0,60 g/cm³ (espuma rígida/flexível); 1,05 g/cm³ a 1,25 g/cm³ (sólido vazado/RIM) | Espuma flutua / Vazado afunda | Carboniza sem fundir (intervalo ~200–400 °C; dependente da formulação) | Moldação por injeção e reação de poliol-isocianato e espumação em bloco | Painéis de isolamento de frigoríficos, assentos almofadados, malhas filtrantes de crivagem mineira |
| 7 | Silicone vulcanizado (VMQ/LSR) | 1,10 g/cm³ a 1,50 g/cm³ (elastómero de silicone com carga) | Afunda (>1.00) | Rede de siloxano para alta temperatura; degrada-se termicamente sem fundir | Moldação por injeção de LSR catalisada por platina, cura por peróxido | Juntas de alta tensão, tubos de turbocompressor, tubagem médica, formas de pastelaria |
| 8 | Borracha vulcanizada com enxofre (NR/SBR/EPDM) | 1,10 g/cm³ a 1,35 g/cm³ (elastómero carregado com negro de fumo/minerais) | Afunda (>1.00) | Deforma-se elasticamente sob pressão; carboniza acima de ~200–300 °C | Vulcanização com enxofre e moldação por compressão/transferência | Perfis de vedação em EPDM, pneus, correias transportadoras, mangueiras de eletrodomésticos |
| Ref | Polietileno reticulado (PEX/XLPE) (Poliolefina reticulada) | 0,93 g/cm³ a 0,95 g/cm³ (HDPE reticulado sem carga) | Flutua (<1.00) | Forma gel elástico infusível (65% a 89% de teor de gel segundo a ASTM D2765) | Peróxido (PEX-a), silano-humidade (PEX-b) ou feixe de eletrões (PEX-c) | Tubagem de canalização para piso radiante, bainhas de cabos XLPE de média/alta tensão |
A Persistence Market Research prevê um crescimento do mercado mundial de resinas termoendurecíveis de USD 90,7 mil milhões em 2026 para USD 134,6 mil milhões até 2033, a uma taxa de crescimento anual composta (CAGR) de 5,8% (Persistence Market Research). Como as densidades de base dos termoendurecíveis se situam no intervalo de 1,10 g/cm³ a 1,60 g/cm³ antes da adição de fibra de vidro de alta densidade (TLD Vietnam), os tanques de água gravíticos afundam os termoendurecíveis elétricos rígidos e compósitos, permitindo simultaneamente que o PEX flutuante e a espuma de poliuretano de célula fechada flutuem com as poliolefinas.
Termoendurecíveis estruturais e elétricos de elevada rigidez: epóxi, fenólico (Bakelite) e resinas amínicas
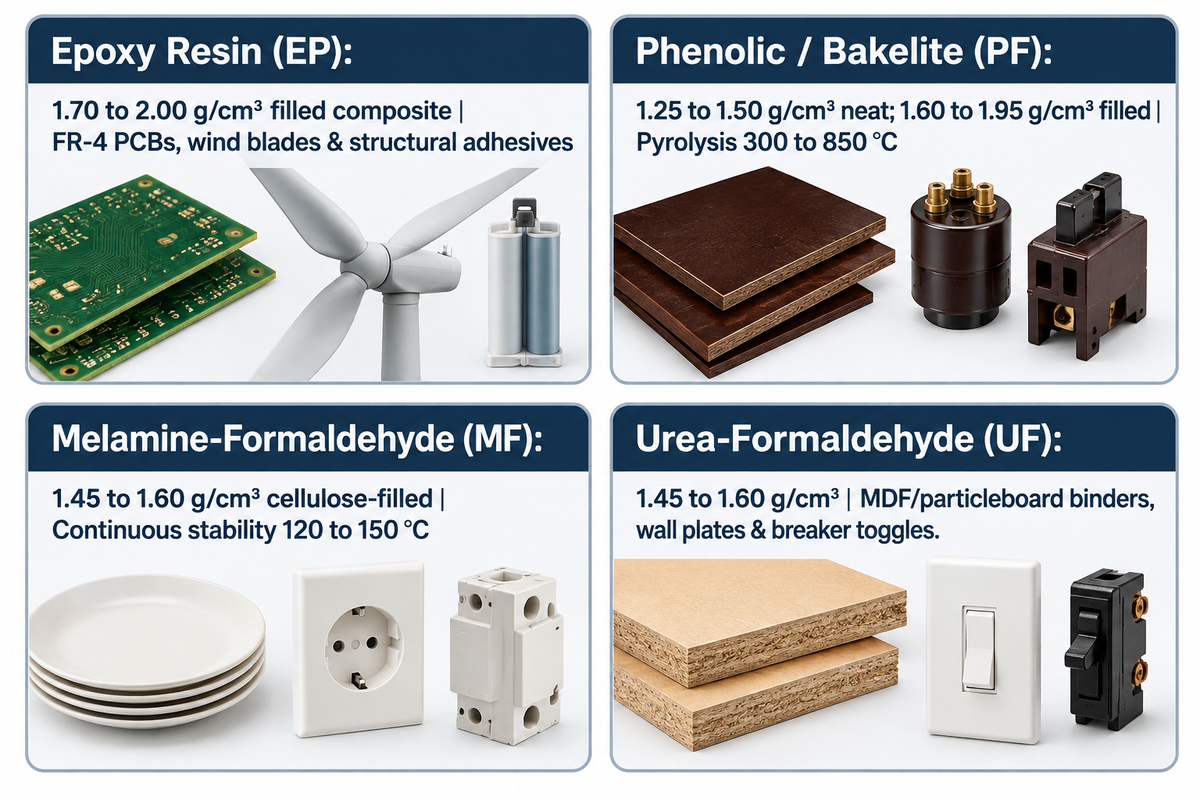
Os termoendurecíveis estruturais e elétricos de elevada rigidez (epóxi, fenólico (Bakelite), melamina-formaldeído e ureia-formaldeído) são predominantemente utilizados em componentes elétricos, estruturais e moldados rígidos, mas a sua reutilização nestas aplicações é condicionada pelo estado de cura. Como a sua densidade relativa abrange de 1,10 g/cm³ a 2,00 g/cm³, os fragmentos destas quatro resinas afundam rapidamente durante a separação densimétrica por via húmida.
1. Resinas epóxi (EP): placas de circuito impresso, pás eólicas e adesivos estruturais
A resina epóxi, produzida pela condensação de epicloridrina com bisfenol A e curada com poliaminas ou anidridos, é a base dos compósitos termoendurecíveis estruturais em aplicações industriais pesadas. O epóxi curado apresenta baixa retração de cura, elevada resistência química e boa adesão mecânica às fibras de carbono e de vidro. Estes materiais apresentam uma densidade relativa com carga de 1,70 g/cm³ a 2,00 g/cm³. As longarinas de epóxi produzidas por infusão a vácuo e pultrusão nas indústrias aeroespacial e de turbinas eólicas demonstraram um excelente desempenho à fadiga. Pequenas quantidades de adesivo estrutural epóxi de dois componentes ou de suporte de fita adesiva de alta temperatura, quando introduzidas num fardo de resíduos termoplásticos, também permanecem intactas durante o processo de lavagem e chegam à garganta de alimentação de material da extrusora como partículas abrasivas e infusíveis.
2. Fenol-formaldeído (PF / Bakelite): aparelhagem de alta temperatura e ligantes de fricção
Introduzido em 1907, o fenol-formaldeído Bakelite foi um dos primeiros polímeros termoendurecíveis totalmente sintéticos e continua a ser amplamente especificado onde são exigidas resistência a altas temperaturas, baixa condutividade térmica e boas propriedades de isolamento elétrico. A resina PF curada não possui fluidez nem moldabilidade. A pirólise térmica pode ser utilizada para recuperar a resina PF, mas exige temperaturas de reator de 300 a 850 °C (revisão de reciclagem de resina fenólica da PMC). A resina fenólica sem carga tem uma densidade relativa de 1,25 g/cm³ a 1,50 g/cm³, enquanto os compostos de moldação fenólicos carregados com minerais e fibra de vidro (1,60 g/cm³ a 1,95 g/cm³) mantêm propriedades elétricas estáveis, elevada resistência a produtos químicos e óleos, e rigidez dimensional como os principais plásticos utilizados em pequenas peças de precisão em invólucros de aparelhagem elétrica, pastilhas de travão de disco automóvel, porta-escovas de comutadores e pegas fenólicas de chaleiras e frigideiras.
3. Plásticos amínicos: melamina-formaldeído (MF) e ureia-formaldeído (UF)
A melamina-formaldeído e a ureia-formaldeído são compostos de moldação termoendurecíveis amínicos de alta densidade (orientação sobre compostos de moldação termoendurecíveis da U.S. EPA). A resina de melamina faz reagir cristais de melamina com formaldeído para produzir superfícies resistentes a riscos utilizadas em laminados decorativos de alta pressão Formica e em loiça de refeitórios comerciais; os graus de moldação de melamina carregados com celulose atingem uma densidade relativa de 1,45 g/cm³ a 1,60 g/cm³ (com os materiais termoendurecíveis de melamina de base a variar entre 1,10 g/cm³ e 1,50 g/cm³) e proporcionam estabilidade térmica contínua em torno de 120 a 150 °C (dados de materiais de melamina da PatSnap Eureka). A ureia-formaldeído (UF, 1,45 g/cm³ a 1,60 g/cm³) cura a temperaturas mais baixas com catalisadores ácidos; a maior parte da produção mundial de UF serve de ligante para placas de fibra de média densidade (MDF) e aglomerado de partículas, enquanto os pós de moldação de UF carregados com alfa-celulose formam espelhos de tomadas elétricas e alavancas de disjuntores resistentes ao trilhamento elétrico.
Quais são as 10 utilizações comuns dos plásticos termoendurecíveis no quotidiano e na indústria?
Dez aplicações quotidianas e industriais comuns fabricadas a partir de polímeros termoendurecíveis incluem: (1) pratos e tigelas de melamina-formaldeído para refeitórios comerciais, (2) pegas de panelas, frigideiras e chaleiras elétricas em Bakelite fenólico, (3) laminados decorativos Formica para bancadas de cozinha, (4) placas de circuito impresso de epóxi FR-4 no interior de computadores e smartphones, (5) adesivos estruturais e domésticos de epóxi de dois componentes, (6) cascos de embarcações em fibra de vidro e armários técnicos de poliéster insaturado, (7) poliuretano reticulado. Para uma comparação mais detalhada destes materiais com os termoplásticos de uso geral, consulte o nosso artigo sobre exemplos comuns de plástico na reciclagem industrial.
Termoendurecíveis compósitos e elastoméricos: poliéster insaturado, poliuretano, silicone e borracha vulcanizada
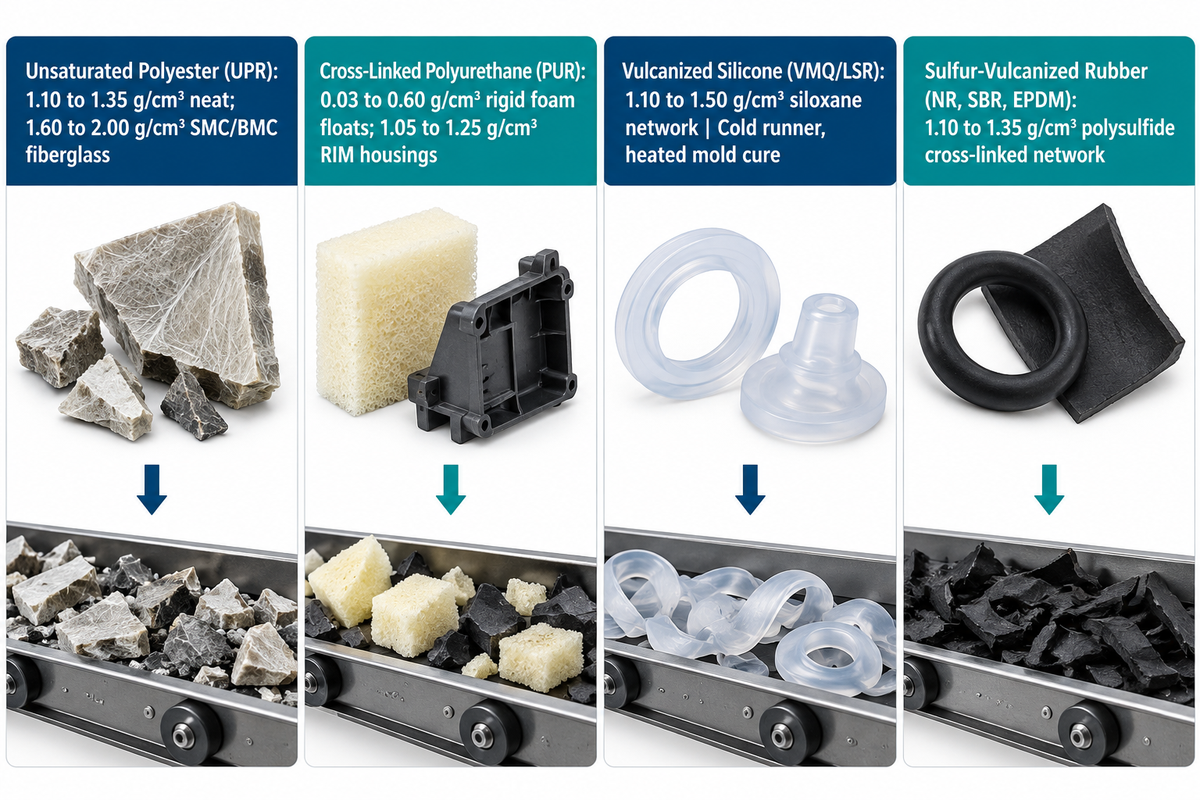
Os termoendurecíveis compósitos e elastoméricos, incluindo a resina de poliéster insaturado (UPR), o poliuretano reticulado (PUR), o silicone vulcanizado (VMQ) e a borracha vulcanizada com enxofre, abrangem desde painéis estruturais reforçados com fibra de vidro até vedantes. Os fragmentos de UPR rígido comportam-se como partículas abrasivas numa linha de reciclagem. Os elastómeros de PU, silicone e borracha, pelo contrário, deformam-se e colmatam os conjuntos de malhas filtrantes.
4. Resinas de poliéster insaturado (UPR): compósitos SMC/BMC para o setor automóvel e naval
A resina de poliéster insaturado detém uma posição dominante nos mercados da construção, naval e dos transportes, com o segmento de plásticos termoendurecíveis especiais a atingir USD 15,8 mil milhões em 2025, crescendo a uma taxa anual composta (CAGR) de 4,1% prevista até 2032 (Stratview Research). Apresentada como um líquido viscoso de oligómeros de poliéster em monómero de estireno reativo, a resina UPR pura cura até uma densidade relativa sem carga de 1,10 g/cm³ a 1,35 g/cm³, através de iniciação por radicais livres. Quando formulada com fibras de vidro cortadas e cargas minerais em composto de moldação em folha (SMC) ou composto de moldação a granel (BMC), a resina de poliéster curada atinge uma densidade relativa com carga de 1,60 g/cm³ a 2,00 g/cm³. Estes compósitos termoendurecíveis permanecem dimensionalmente rígidos nas temperaturas normais de serviço industrial e carbonizam sem fundir quando sobreaquecidos, tornando-os o padrão para capôs de camiões pesados, armários de distribuição elétrica e reservatórios de armazenamento químico.
5. Poliuretanos reticulados (PUR): moldação por injeção e reação e espumas de isolamento
Embora o poliuretano termoplástico linear (TPU) seja extrudável para bainhas de cabos e calçado, a maioria da produção mundial de poliuretano consiste em redes termoendurecíveis irreversivelmente reticuladas formadas pela reação de isocianatos polifuncionais (MDI ou TDI) com polióis. Na moldação por injeção e reação (RIM), duas correntes líquidas de baixa viscosidade são misturadas e curam rapidamente no interior de moldes fechados a baixas pressões para produzir elastómeros moldados e invólucros industriais (densidade relativa de 1,05 g/cm³ a 1,25 g/cm³). Quando são introduzidos agentes expansores durante a cura, o poliuretano expande-se formando painéis rígidos de isolamento de célula fechada (0,03 g/cm³ a 0,60 g/cm³) para a construção de edifícios e equipamentos da cadeia de frio, ou espuma flexível de célula aberta para amortecimento. A espuma rígida de baixa densidade de PUR (poliuretano) flutua nos tanques de lavagem com água destinados ao abate de eletrodomésticos, pelo que é utilizada a classificação aeraulica antes da granulação dos termoplásticos ABS/PS nas instalações de reciclagem de eletrodomésticos.
6. Silicone vulcanizado (VMQ / LSR) e poliimidas de elevado desempenho
Ao contrário dos polímeros orgânicos baseados numa cadeia principal de carbono-carbono, os elastómeros de silicone possuem uma cadeia principal inorgânica alternada de silício e oxigénio (Si-O-Si, ou siloxano). No processamento de borracha de silicone líquida (LSR), dois componentes líquidos catalisados por platina são bombeados para um canal frio e vulcanizados numa cavidade de molde aquecida, um processo especial denominado moldação por injeção de termoendurecíveis. Isto é o inverso da física dos termoplásticos, em que o cilindro da extrusora está quente e o molde está frio. O silicone curado (densidade relativa de 1,10 g/cm³ a 1,50 g/cm³) opera em intervalos extremos de temperatura sem fundir, atuando como isolador elétrico para isoladores de transmissão de alta tensão e foles de turbocompressores automóveis. Onde os dispositivos aeroespaciais e de semicondutores exigem resistência rígida a temperaturas elevadas, são selecionadas resinas de poliimida termoendurecíveis a par de polímeros de engenharia para alta temperatura como PPO, PBT e fluoropolímeros como o politetrafluoroetileno (PTFE).
7. Borracha vulcanizada com enxofre (NR, SBR, EPDM)
As borrachas naturais de poliisopreno e os elastómeros sintéticos como a borracha de estireno-butadieno (SBR) e o monómero de etileno-propileno-dieno (EPDM) comportam-se como gomas macias até que lhes sejam adicionados enxofre elementar e aceleradores orgânicos. A vulcanização com enxofre conduz à formação de ligações cruzadas de polissulfureto entre as cadeias insaturadas de carbono-carbono e transforma a goma numa rede elástica (densidade relativa de 1,10 g/cm³ a 1,35 g/cm³) que recupera após elevado alongamento à tração. O EPDM é o elastómero mais comum em perfis de estanquidade. Nos plásticos pós-consumo dos setores automóvel e da construção, os perfis de EPDM coextrudidos e as juntas de borracha aderidas a perfis de polipropileno constituem um contaminante significativo que afunda na água se estiver solto, ou entra na extrusora se permanecer mecanicamente aderido aos flocos de poliolefina.
Armadilhas comuns de classificação: porque é que o polietileno reticulado (PEX/XLPE) se comporta como um termoendurecível vs. PVC
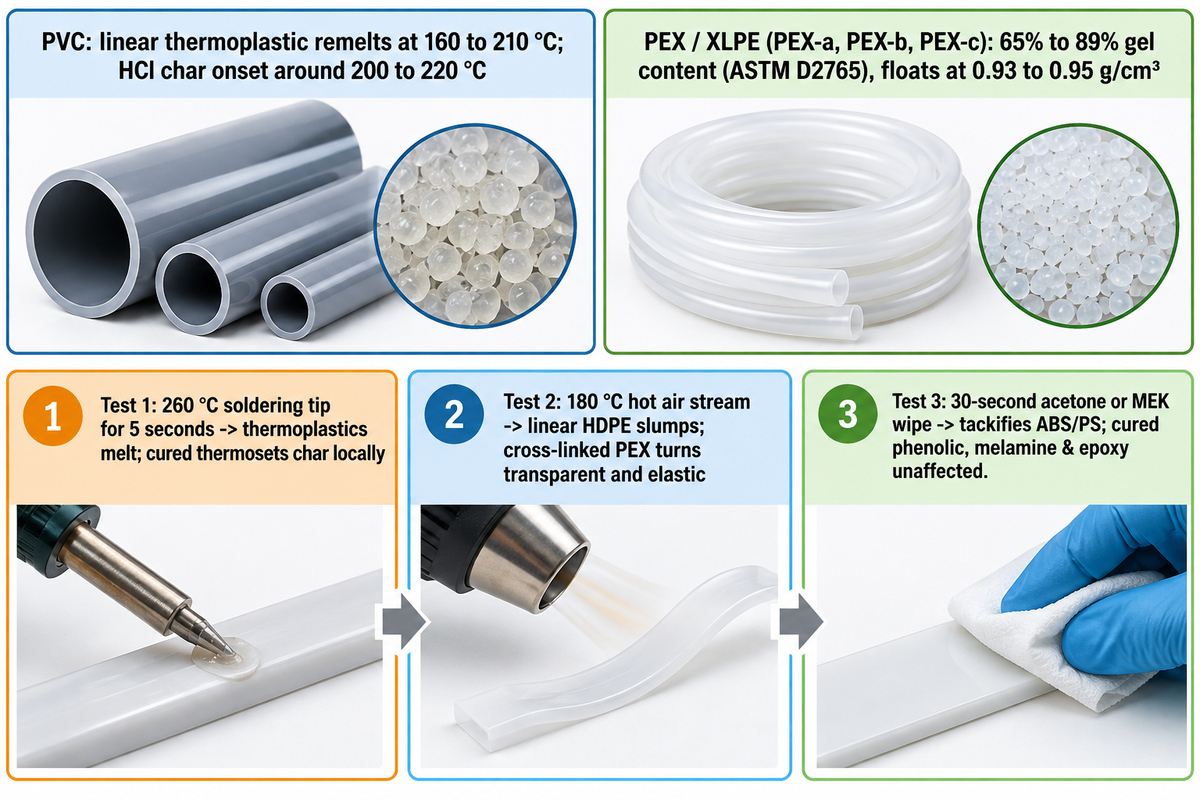
O policloreto de vinilo (PVC) é um termoplástico amorfo linear, e não um termoendurecível, porque as suas cadeias moleculares permanecem não reticuladas e voltam a fundir entre 160 °C e 210 °C. No entanto, o polietileno reticulado (XLPE e PEX) começa como termoplástico HDPE e sofre reticulação covalente (65%-89% de gel insolúvel, ASTM D2765-16(2024)), comportando-se como um termoendurecível no interior das extrusoras de reciclagem.
Porque é que o policloreto de vinilo (PVC) é um termoplástico não reticulado
Mesmo que os operadores possam confundir o tubo de PVC rígido com um termoendurecível quando este carboniza numa extrusora de poliolefinas a alta temperatura, continua a ser um material termoplástico. O PVC é constituído por cadeias lineares com dipolos polares de carbono-cloro. Estas interações polares entre cadeias podem ser vistas de forma semelhante a uma reticulação física em comparação com os termoendurecíveis amorfos. Quando formulado com estabilizadores térmicos, a chapa e a resina de PVC podem ser repetidamente amolecidas para termoformação, extrusão de perfis ou acessórios moldados por injeção entre 160 e 210 °C. A confusão surge porque o início da degradação térmica do PVC (em torno de 200 a 220 °C, onde a desidrocloração autocatalítica liberta gás HCl e deixa resíduo carbonizado de polieno conjugado) se sobrepõe às temperaturas normais do cilindro da extrusora para o PET (260 a 280 °C) e para o HDPE de elevado peso molecular (210 a 240 °C). Consequentemente, o PVC, um termoplástico reciclável, fica confinado a linhas de extrusão de perfis de janelas e tubagens em circuito fechado, sendo considerado um contaminante gerador de carbonização noutros processos de extrusão.
Porque é que o polietileno reticulado (PEX / XLPE) atua como um “cavalo de Troia” na reciclagem de HDPE
Enquanto o PVC é um termoplástico mal classificado, o polietileno reticulado (PEX para tubagens de canalização; XLPE para isolamento de cabos de média e alta tensão) é um termoplástico de uso geral intencionalmente convertido numa rede covalente. Os fabricantes reticulam comercialmente o polietileno pelos métodos de peróxido (PEX-a), silano-humidade (PEX-b) ou irradiação por feixe de eletrões (PEX-c), atingindo 65% a 89% de teor de gel nos graus comerciais segundo a norma ASTM D2765-16(2024):
- A reticulação por peróxido (método PEX-a/Engel) utiliza peróxidos orgânicos para produzir radicais livres acima do ponto de fusão cristalina durante a extrusão e interliga as cadeias adjacentes de polietileno.
- A cura por humidade com enxerto de silano (PEX-b) enxerta viniltrimetoxissilano na cadeia principal do polietileno e cura com a humidade formando pontes Si-O-Si, sendo o nível resultante de gel reticulado medido pela norma ASTM D2765.
- Os raios beta ou gama de alta energia, no caso da reticulação por feixe de eletrões (PEX-c), removem átomos de hidrogénio do tubo sólido extrudido, criando ligações cruzadas carbono-carbono sem recorrer a peróxidos químicos.
Para o ensaio de teor de gel ASTM D2765, é retirado um provete da amostra reticulada em solvente decalina ou xileno em ebulição para medir a fração reticulada insolúvel e a sua razão de inchamento. O PEX e o HDPE têm densidades semelhantes (0,93 g/cm³ a 0,95 g/cm³) e ambos flutuam na separação em meio aquoso; a triagem básica por infravermelho próximo (NIR) identifica geralmente ambos como polietileno e não revela se o material está reticulado.
O protocolo de identificação em fábrica com ponta térmica a 260 °C e inchamento por solvente
Antes de introduzir fardos pós-industriais suspeitos de tubagens, decapagem de cabos ou invólucros elétricos num destroçador, os inspetores de receção podem combinar a documentação do material e a triagem visual com o protocolo de identificação em fábrica com ponta térmica a 260 °C e inchamento por solvente:
- Ao pressionar uma ponta de ferro de soldar com controlo digital de temperatura regulada para 260 °C contra uma aresta limpa da amostra durante 5 segundos, os termoplásticos verdadeiros (HDPE, PP, PA, ABS) formam uma poça viscosa de polímero fundido, ao passo que os epóxis, fenólicos e plásticos amínicos curados permanecem duros e carbonizam localmente. Os epóxis, fenólicos e plásticos amínicos curados mantêm-se rígidos e carbonizam localmente.
- Ao aquecer uma apara fina de tubo de polietileno suspeito numa corrente de ar quente a 180 °C, o HDPE linear amolece formando uma gota líquida, enquanto o PEX reticulado fica transparente e mantém a sua tira sólida com elasticidade semelhante à borracha.
- Os invólucros eletrónicos não pintados de termoplásticos ABS e PS tornam-se pegajosos ao serem friccionados com acetona ou MEK durante 30 segundos, enquanto as superfícies curadas de resina fenólica, melamina e epóxi não são afetadas.
Porque é que os exemplos de plásticos termoendurecíveis resistem à reciclagem (e 4 vias viáveis de valorização)
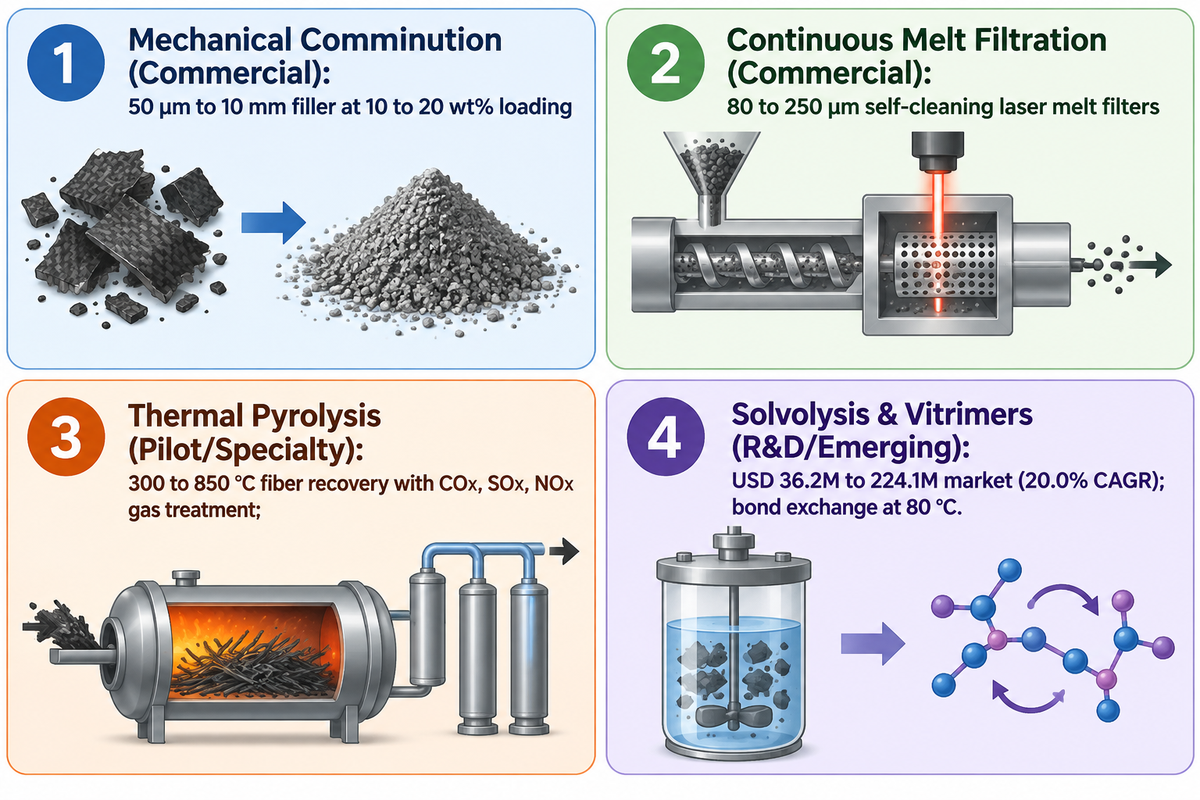
A recuperação industrial de exemplos de plásticos termoendurecíveis assenta em quatro vias de engenharia distintas: moagem mecânica para obtenção de carga de reforço (incorporação de 10 a 20 wt%) e filtração laser contínua do polímero fundido (80 a 250 µm) à escala comercial, a par da pirólise térmica (300 a 850 °C) e da solvólise química catalítica ou vitrimerização como tecnologias emergentes de valorização.
As quatro vias seguintes tratam tanto aparas puras de compósitos termoendurecíveis como fardos de termoplásticos contaminados com polímeros reticulados (análise de reciclabilidade da rePurpose Global; mecânica de reticulação de polímeros). A cominuição mecânica para carga mineral/fibrosa e a filtração laser contínua do polímero fundido encontram-se à escala industrial, enquanto a pirólise térmica e a solvólise química catalítica ou as resinas vitrímeras são sobretudo vias de investigação, patente ou escala-piloto:
- A cominuição mecânica em carga de reforço (50 µm a 10 mm) pulveriza resíduos curados de poliéster SMC/BMC, resina fenólica e poliuretano rígido em pós calibrados ou feixes de fibras curtas. A reincorporação de reciclado termoendurecível moído com um teor de carga de 10 a 20 wt% em novos compósitos ou ligantes de construção reutiliza os resíduos curados antes de ocorrer uma perda excessiva de resistência à flexão (revisão de reciclagem de termoendurecíveis de 2026 da AIMS Press), enquanto a pulverização criogénica e a filtração do polímero fundido permitem a reutilização mecânica do polietileno de alta densidade reticulado (estudo sobre xHDPE da MDPI Processes).
- A filtração contínua do polímero fundido durante a extrusão de termoplásticos permite aos recicladores comerciais de poliolefinas e estirénicos tratar os termoendurecíveis residuais e o PEX como contaminantes sólidos ou em gel no interior do material plástico recuperado por moagem de HDPE, PP, PET ou ABS, combinando a separação gravítica por via húmida com filtros laser contínuos autolimpantes de 80 a 250 µm para remover partículas não fundidas da corrente de polímero fundido.
- A pirólise térmica em ambiente inerte ou com restrição de oxigénio é o principal método utilizado para recuperar fibras de carbono e de vidro a partir de matrizes fenólicas e epoxídicas, respetivamente. A maioria dos processos de pirólise fenólica exige uma temperatura elevada (300 a 850 °C) e emite gases como COx, SOx e NOx que necessitam de tratamento (revisão de reciclagem fenólica PMC 11085933).
- A solvólise química, a desconstrução mediada por bases e as resinas vitrímeras introduzem ligações cliváveis ou permutáveis nas matrizes reticuladas. A química de termoendurecíveis de silil-éter clivável (MIT News) expandiu-se nas publicações de patentes de 2025–2026, incluindo US20260002012A1, US20260132266A1, WO2025235324A1 e a publicação da OMPI WO2026112105A1 (2026112105). Entretanto, projeta-se que o mercado mundial de resinas vitrímeras cresça de USD 36,2 milhões em 2026 para USD 224,1 milhões até 2036, a uma taxa anual composta (CAGR) de 20,0% (Future Market Insights). Na CAMX 2026, a CompositesWorld documentou resinas epóxi vitrímeras comerciais para pultrusão concebidas para permuta dinâmica de ligações covalentes a temperaturas tão baixas quanto 80 °C (176 °F).
Gestão da contaminação por termoendurecíveis e reticulados em linhas de granulação de termoplásticos
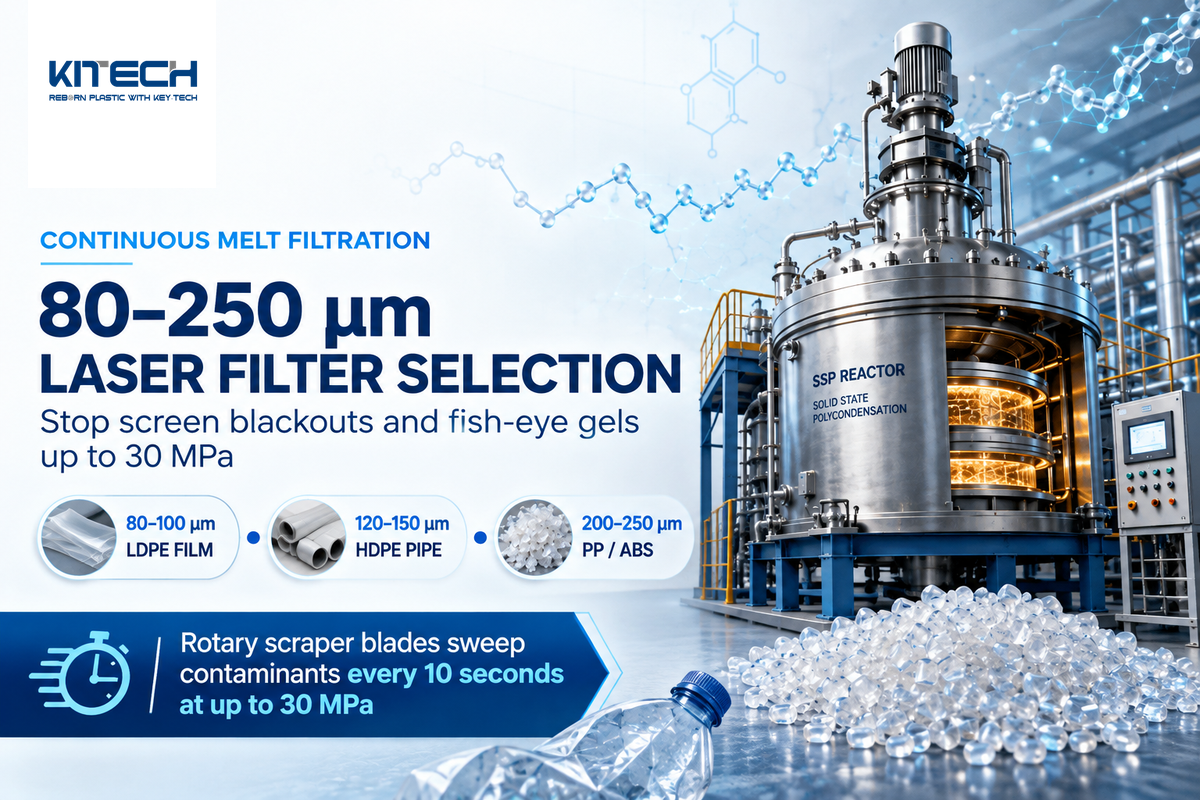
Os fragmentos termoendurecíveis não fundidos e os géis de PEX reticulado que entram numa extrusora de granulação de termoplásticos provocam subidas rápidas da pressão do polímero fundido até ao limite de 30 MPa do sistema (em comparação com 15 a 25 MPa de pressão de referência na cabeça de extrusão nos permutadores de malhas filtrantes manuais ou hidráulicos padrão), colmatam os conjuntos de malhas filtrantes de rede metálica tecida e permitem que géis deformáveis atravessem malhas filtrantes grossas, causando olhos de peixe superficiais.
A contaminação por reticulados ocorre frequentemente na reciclagem pós-consumo a par dos termoplásticos-alvo, como tubagens de PEX-b curadas por silano encontradas em fardos de condutas de HDPE de demolição, ou pó de placas de epóxi FR-4 e alavancas de interruptores fenólicos presentes em plásticos eletrónicos REEE. No interior do cilindro da extrusora ocorrem dois modos de falha. (análise de defeitos em grânulos de plástico da Elant Machine; diagnóstico de extrusão da Plastics Technology):
- Os abrasivos rígidos e as pintas negras de carvão surgem quando partículas de UPR, epóxi curado, resina fenólica ou melamina contornam a separação densimétrica e são processadas como sólidos infusíveis. Estes sólidos compactam-se contra as malhas filtrantes de rede metálica tecida e carbonizam as partículas de ureia-formaldeído ou poliuretano em estrias negras de carvão.
- A extrusão de géis deformáveis e os defeitos de inchamento na matriz de extrusão ocorrem quando as partículas de polietileno reticulado (PEX/XLPE) ou de elastómero amolecem em géis borrachosos entre 200 e 240 °C; sob 15 a 25 MPa de pressão de referência no permutador de malhas filtrantes, os géis deformáveis alongam-se através das aberturas da rede metálica tecida e recuperam a forma no interior da matriz de extrusão, criando pontos fracos finos do tipo “olho de peixe” em filme soprado e tubagens. Os géis deformáveis alongam-se através das aberturas da rede metálica tecida e recuperam a sua forma original, originando defeitos finos de “olho de peixe” em filme soprado e tubagens, quando as partículas de polietileno reticulado (PEX/XLPE) ou de elastómero amolecem em géis borrachosos entre 200 e 240 °C sob 15 a 25 MPa de pressão de referência no permutador de malhas filtrantes.
A regra de seleção de malha filtrante a laser contínua (80–250 µm) para remoção de géis reticulados
A substituição dos conjuntos de malhas filtrantes de rede metálica tecida por filtros de raspador rotativo continuamente autolimpantes previne os defeitos de ‘olho de peixe’. Os filtros laser contínuos autolimpantes utilizam um disco de aço temperado perfurado com microfuros cónicos perfurados a laser (80 a 250 µm) e lâminas raspadoras rotativas que varrem os contaminantes para um sem-fim de descarga do material a cada 10 segundos. (guia de filtração de polímero fundido da Plastics Technology, engenharia de filtração da Recycling Today).
Ao abrigo da regra de seleção de malha filtrante a laser contínua (80–250 µm) para remoção de géis reticulados, a abertura ótima da malha filtrante a laser (80 a 250 µm) e os intervalos de ciclo do raspador dependem da viscosidade específica do polímero fundido, da carga de contaminação por géis e da especificação de espessura de parede do filme ou tubo a jusante:
- Os discos laser finos de 80 a 100 µm são aplicados ao material plástico recuperado por moagem de filme soprado de LDPE/LLDPE pós-consumo e a fitas de rega gota-a-gota para reter géis finos de adesivos de embalagem e vedantes reticulados antes da extrusão de filme de baixa espessura.
- Os discos laser médios de 120 a 150 µm são utilizados em garrafas de leite de HDPE pós-consumo, embalagens de detergente e material plástico recuperado por moagem de tubagens de construção contendo partículas residuais de PEX/XLPE reticulado ou borracha EPDM, equilibrando a retenção de géis com o diferencial de pressão do polímero fundido.
- Os discos laser grossos de 200 a 250 µm são utilizados para flocos rígidos de PP/ABS do setor automóvel e de invólucros REEE com elevada capacidade de processamento (1 000 a 4 000 kg/h), para remover pó rígido de placas PCB fenólicas e epoxídicas, bem como fibras de madeira, papel e partículas finas de alumínio, antes da granulação.
Guia de seleção de equipamento: destroçagem, separação densimétrica e granulação com filtração contínua do polímero fundido
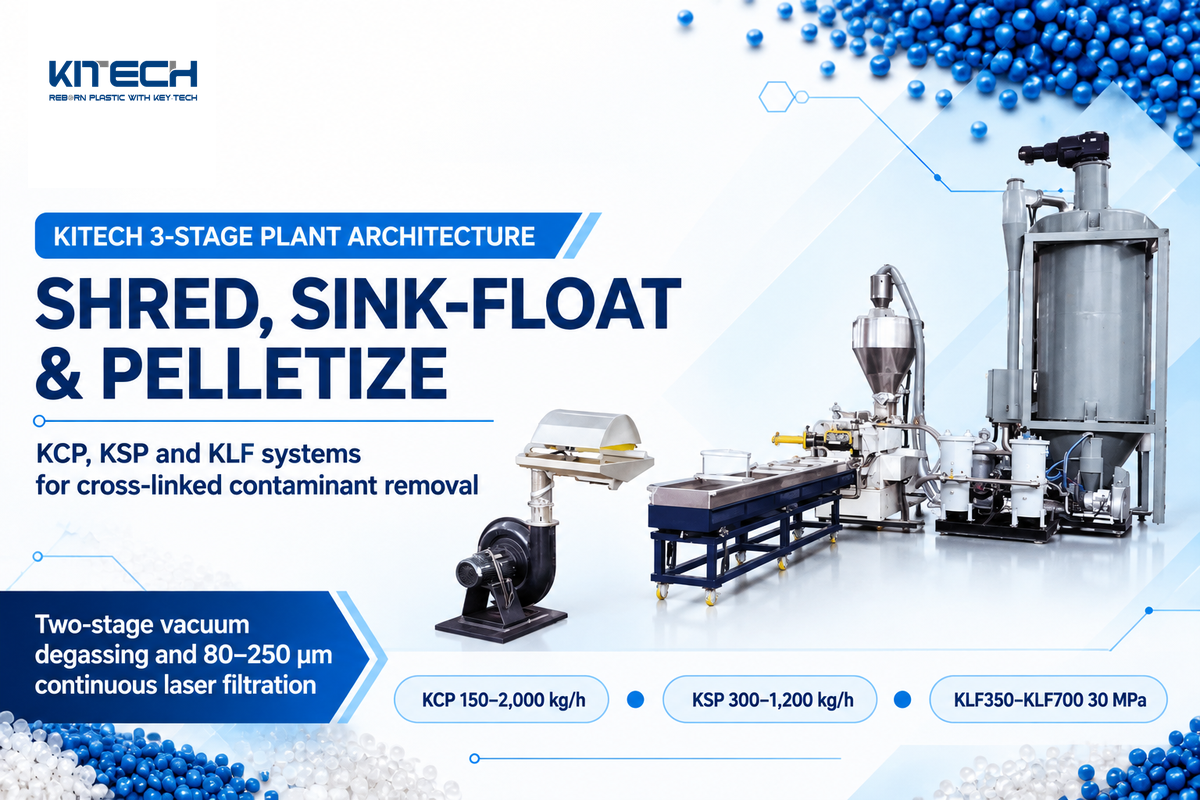
O processamento de resíduos termoplásticos contaminados com compósitos termoendurecíveis ou PEX exige uma arquitetura de instalação sincronizada em três etapas: triagem de material pré-destroçagem e destroçagem de veio único de elevado binário, tanques gravíticos de separação por flutuação-afundamento em água, e extrusoras de granulação de duplo estágio com desgaseificação por vácuo equipadas com filtros laser contínuos autolimpantes KLF de polímero fundido dimensionados até 30 MPa.
A Kitech Machinery projeta a integração completa de instalações para linhas de reciclagem que isolam os plásticos termoendurecíveis através de três pontos de controlo sequenciais: redução de tamanho pré-destroçagem, separação gravítica por via húmida e extrusão contínua filtrada a laser.
Etapa 1: Triagem pré-destroçagem e redução de tamanho de veio único de elevado binário
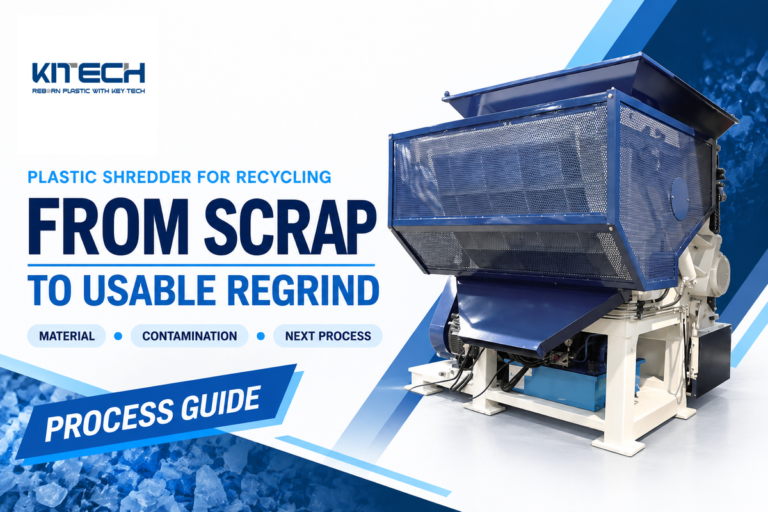
Quando painéis de epóxi reforçado com fibra de vidro (FR-4), fenólicos com carga mineral ou poliéster SMC entram num moinho granulador de alta velocidade, as cargas de fibra de vidro e sílica desgastam rapidamente as lâminas padrão e geram um excesso de partículas finas. Os operadores devem identificar e segregar os fardos com materiais mistos, recorrendo a uma combinação de documentação, triagem visual e despiste térmico ou analítico, antes da redução de tamanho num destroçador de plástico para reciclagem de baixa velocidade e elevado binário, equipado com facas de rotor em liga resistente ao desgaste (e um pacote antidesgaste em carboneto de tungsténio, quando especificamente solicitado pelo cliente para reduzir materiais compósitos altamente abrasivos). O objetivo da redução de tamanho é libertar os conjuntos com o mínimo de formação de poeiras.
Etapa 2: Separação gravítica por flutuação-afundamento em água
Após a granulação húmida e a lavagem por fricção, os flocos destroçados entram num tanque de decantação de separação por flutuação-afundamento cheio de água (1,00 g/cm³). Aqui, a gravidade executa o corte densimétrico primário: os flocos de poliolefina (PP de 0,90 g/cm³ a 0,92 g/cm³, LDPE/HDPE de 0,92 g/cm³ a 0,96 g/cm³) flutuam impulsionados pelas pás superficiais, enquanto as resinas termoendurecíveis densas — epóxi (1,15 g/cm³ a 2,00 g/cm³), Bakelite fenólico (1,25 g/cm³ a 1,95 g/cm³), melamina e ureia-formaldeído (1,45 g/cm³ a 1,60 g/cm³), poliéster insaturado SMC (1,10 g/cm³ a 2,00 g/cm³), silicone vulcanizado (1,10 g/cm³ a 1,50 g/cm³) e borracha vulcanizada com enxofre (1,10 g/cm³ a 1,35 g/cm³) — afundam até ao transportador helicoidal inferior para descarga do material.
Etapa 3: Linhas de granulação de duplo estágio Kitech com filtração laser contínua KLF
Para eliminar os contaminantes flutuantes que passam pela lavagem em água — especificamente o polietileno reticulado (PEX/XLPE de 0,93 g/cm³ a 0,95 g/cm³), as partículas de espuma de poliuretano de célula fechada (0,03 g/cm³ a 0,60 g/cm³) e as fibras de papel, ao passo que os elastómeros de silicone densos (1,10 g/cm³ a 1,50 g/cm³) afundam na água a menos que fiquem mecanicamente retidos em flocos leves —, os flocos secos entram na alimentação de material de uma granuladora de plástico industrial Kitech ajustada à geometria da sua matéria-prima:
- Os sistemas de granulação com cortador-compactador KCP Series (KCP80, KCP180) processam 150 a 1 300 kg/h (diâmetro do sem-fim da extrusora de 80 a 180 mm, L/D de 36 a 42, consumo energético específico de 0.30 a 0,40 kWh/kg), enquanto a série 5G KCP120–200 PLUS assegura uma capacidade de processamento de 600 a 2 000 kg/h utilizando uma extrusora prolongada de 50:1 L/D, acionamento por motor síncrono (0,32 kWh/kg, poupando 8% a 12% de energia face aos motores de indução padrão), automação PLC Siemens e um filtro laser contínuo autolimpante KLF integrado.
- O sistema de granulação de flocos rígidos de sem-fim único KSP Series (KSP100, KSP200) processa 300 a 1 200 kg/h de material plástico recuperado por moagem rígido de PE, PP, PS, ABS, PET e PA (diâmetro do sem-fim da extrusora de 100 a 200 mm, L/D de 25 a 35, consumo energético específico de 0.20 a 0,30 kWh/kg), combinando alimentação de material forçada e desgaseificação de duplo vácuo com resistências de infravermelhos no cilindro da extrusora e isolamento térmico contínuo que poupam 30% na energia de aquecimento.
- Os filtros laser contínuos autolimpantes KLF Series, abrangendo os modelos KLF350 (200 a 800 kg/h), KLF500 (800 a 2 000 kg/h) e KLF700 (2 000 a 4 000 kg/h), operam a pressões até 30 MPa, utilizando uma malha filtrante de aço temperado perfurada a laser (80 a 250 µm) com raspagem bidirecional num ciclo de 10 segundos para remover borracha não fundida, géis de PEX, madeira, papel, vidro e partículas metálicas sem paragens de linha.
Tem problemas com géis de PEX ou partículas termoendurecíveis nos seus grânulos de plástico reciclados?
Envie uma amostra de 25 kg do seu material plástico recuperado por moagem contaminado de HDPE, PP ou ABS para o centro de ensaios da Kitech Machinery. Os nossos engenheiros de processo realizarão um ensaio documentado na nossa linha de separação por flutuação-afundamento e no sistema de granulação KCP / KSP equipado com um filtro laser contínuo autolimpante KLF de polímero fundido, devolvendo dados certificados de índice de fluidez dos grânulos de plástico e de eficiência de filtração.
Solicite um ensaio personalizado de filtração e granulação Explore as granuladoras de plástico KCP e KSP
Perguntas frequentes sobre plásticos termoendurecíveis
Apresentam-se abaixo as soluções de engenharia para as quatro questões mais frequentes colocadas por diretores de fábrica, compradores de matéria-prima e engenheiros de qualidade ao identificar exemplos de plásticos termoendurecíveis e prevenir a contaminação por reticulados nas linhas de reciclagem mecânica.
1. O que é um plástico termoendurecível e como difere de um termoplástico?
Os plásticos termoendurecíveis são endurecidos e reticulados de forma irreversível pelo calor, endurecedores químicos ou irradiação numa rede covalente tridimensional permanente e não podem ser refundidos nem remoldados, ao passo que os termoplásticos amolecem e fluem repetidamente quando aquecidos. Quando os termoendurecíveis curados, como as resinas epóxi, fenólicas ou de melamina, são aquecidos acima de aproximadamente 200 a 400 °C (dependendo da formulação da resina e do teor de carga), decompõem-se em resíduo sólido carbonizado e gases de pirólise em vez de formarem um polímero fundido líquido.
2. Porque é que os plásticos termoendurecíveis não são recicláveis através da extrusão por fusão padrão?
Os plásticos termoendurecíveis não são recicláveis por extrusão de fusão padrão devido às ligações cruzadas covalentes permanentes que bloqueiam as cadeias moleculares adjacentes, impedindo a formação de uma fase líquida de polímero fundido no interior do cilindro da extrusora. Consequentemente, os fragmentos aquecidos de resina epóxi, fenólica ou amínica permanecem como sólidos rígidos reticulados e não conseguem deslizar uns sobre os outros para atravessar uma matriz de extrusão de granulação como os termoplásticos lineares; colmatam as malhas filtrantes do polímero fundido ou carbonizam termicamente. Por conseguinte, durante a reciclagem, os fragmentos aquecidos de resina epóxi, fenólica ou amínica permanecem como sólidos rígidos reticulados que bloqueiam as malhas filtrantes do polímero fundido ou carbonizam termicamente.
3. O PVC é um plástico termoendurecível ou um termoplástico?
O policloreto de vinilo (PVC) é um termoplástico linear amorfo, e não um plástico termoendurecível, porque as suas cadeias poliméricas permanecem não reticuladas após a extrusão ou moldação. O PVC rígido e flexível devidamente estabilizado pode ser amolecido termicamente e reprocessado repetidamente entre 160 °C e 210 °C, embora nas linhas de granulação de poliolefinas ou PET a operar acima de 210 a 260 °C se degrade por desidrocloração, originando gás corrosivo de ácido clorídrico e resíduo carbonizado.
4. Como é que as instalações de reciclagem removem contaminantes termoendurecíveis e de PEX do material plástico recuperado por moagem de HDPE ou PP?
As instalações de reciclagem industrial removem os contaminantes termoendurecíveis e de polietileno reticulado (PEX/XLPE) do material plástico recuperado por moagem de HDPE ou PP recorrendo à separação gravítica por flutuação-afundamento em conjugação com a filtração laser contínua do polímero fundido. Em primeiro lugar, os tanques de água (1,00 g/cm³) afundam os termoendurecíveis densos como o epóxi, o fenólico, a melamina e o poliéster SMC (1.10 a 2,00 g/cm³); em segundo lugar, os filtros laser contínuos autolimpantes (80 a 250 µm) com lâminas raspadoras rotativas removem os géis flutuantes de PEX (0.93 a 0,95 g/cm³) durante a extrusão.
Referências e fontes
- Syracuse University Libraries Coleção de plásticos: Classificação de materiais termoendurecíveis e amínicos
- National Center for Biotechnology Information (PMC) Visão geral da reciclagem de resinas fenólicas (PMC11085933)
- U.S. Environmental Protection Agency (EPA NEPIS) Documento de desenvolvimento de efluentes: Compostos de moldação termoendurecíveis
- Plastics Europe A economia circular dos plásticos: Uma análise europeia (Relatório 2024)
- ASTM International / iTeh Standards ASTM D2765-16(2024): Determinação do teor de gel e da razão de inchamento de plásticos de etileno reticulados
- AIMS Press (2026) Tecnologias de reciclagem para plásticos termoendurecíveis e seus compósitos: Avanços através da vitrimerização
- MDPI Processes (2025) Reciclagem mecânica de polietileno de alta densidade reticulado (xHDPE)
- Plastics Technology Encontrar o sistema certo de filtração do polímero fundido para a reciclagem pós-consumo
- Recycling Today Aperfeiçoamento da filtração: Filtros laser contínuos autolimpantes de polímero fundido
- MIT News Químicos tornam recicláveis os plásticos termoendurecíveis resistentes através de éteres de sililo cliváveis
- CompositesWorld (2026) A química dos vitrímeros traz reversibilidade às resinas termoendurecíveis (CAMX 2026)
- Pedido de patente dos Estados Unidos (2026) US20260002012A1: Métodos de desconstrução química e valorização superior de material polimérico
- Pedido de patente dos Estados Unidos (2026) US20260132266A1: Desconstrução mediada por bases de resinas epóxi
- Pedido de patente da OMPI (2025) WO2025235324A1: Métodos e sistemas para a solvólise de termoendurecíveis epóxi
- Fortune Business Insights Dimensão do mercado de plásticos termoendurecíveis, quota e crescimento global [2026–2034]
- Future Market Insights Análise global das principais tendências do mercado de resinas vitrímeras [2026–2036]