Póngase en contacto con Kitech Company

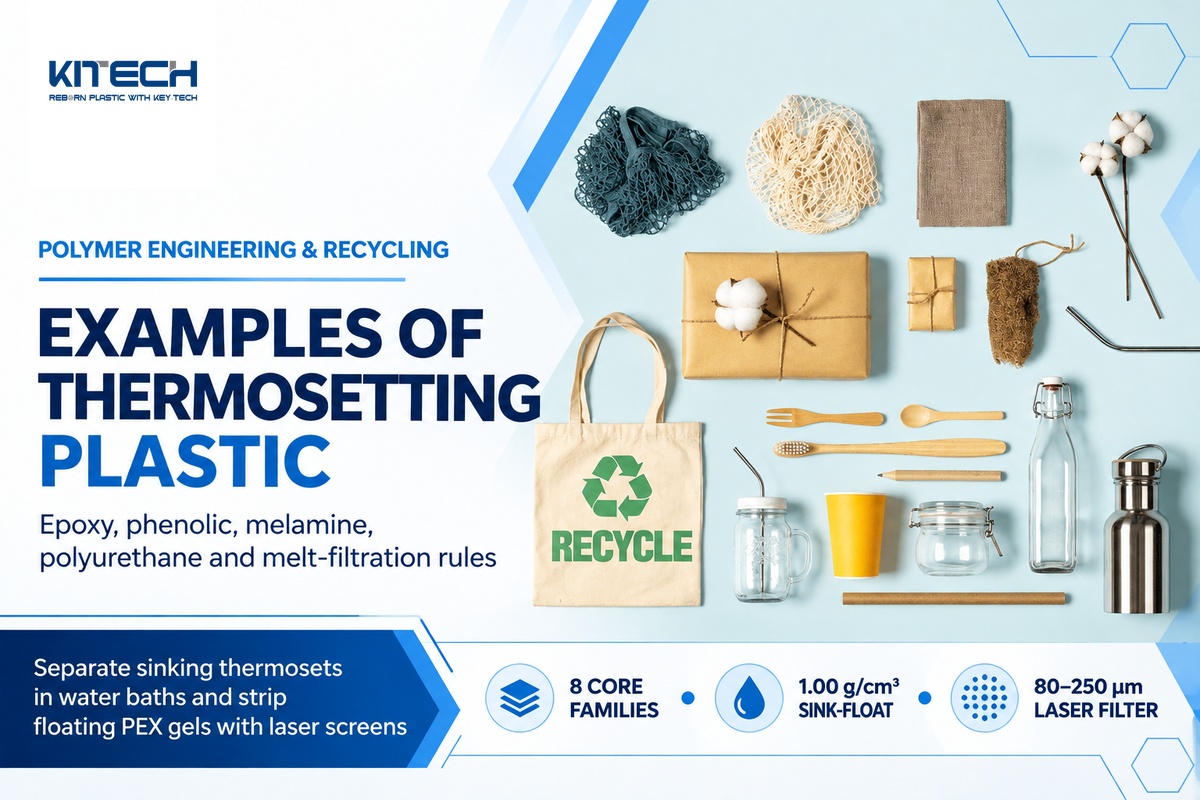
Los principales ejemplos de plásticos termoestables industriales incluyen la resina epoxi (EP), el fenol-formaldehído (Bakelite, PF), la melamina-formaldehído (MF), la urea-formaldehído (UF), el poliéster insaturado (UPR), el poliuretano reticulado (PUR), la silicona vulcanizada (VMQ) y el caucho vulcanizado con azufre; el polietileno reticulado (PEX/XLPE) se evalúa por separado como un contaminante de poliolefina reticulada. Debido a que una reacción química irreversible bloquea sus cadenas moleculares en una red covalente tridimensional permanente, los materiales termoestables curados suelen carbonizarse o descomponerse térmicamente alrededor de 200 a 400 °C (variando según la formulación de la resina, el agente de curado y la carga de relleno) en lugar de fundirse. Para las plantas de reciclaje de termoplásticos, una operación rentable requiere hundir los fragmentos termoestables pesados (peso específico >1,00 g/cm³, que abarca de 1,15 g/cm³ a 2,00 g/cm³) en baños de agua y separar los geles flotantes de PEX (0,93 g/cm³ a 0,95 g/cm³) con filtros láser continuos autolimpiables de polímero fundido de 80 a 250 µm.
Referencia rápida de ingeniería: el marco de división de contaminación entre separación por flotación y hundimiento y filtro láser
- En las 54.1 Mt de demanda europea de polímeros, otras resinas termoestables representan una cuota de transformación del 5,9 %, junto con las redes de poliuretano (Plastics Europe), mientras que los ingresos del mercado mundial de termoestables alcanzan los USD 90,31 mil millones en 2026 (Fortune Business Insights).
- Según la matriz de división por densidad de flotación y hundimiento (baño de agua de 1,00 g/cm³ frente a corte en malla filtrante de extrusora), el peso específico del polímero separa el epoxi sin carga y reforzado con fibra de vidrio (1,15–1,40 g/cm³ puro; 1,70–2,00 g/cm³ compuesto), la resina fenólica (1,25–1,50 g/cm³), las resinas amínicas MF/UF (1,45–1,60 g/cm³) y los poliésteres que se hunden a >1,00 g/cm³ en un baño de agua de 1,00 g/cm³ respecto del polietileno reticulado (PEX/XLPE, 0,93–0,95 g/cm³) y la espuma rígida de poliuretano (0,03–0,60 g/cm³) que flotan junto con las escamas de plástico de HDPE y PP.
- De acuerdo con el protocolo de identificación en planta mediante cautín a 260 °C e hinchamiento por disolvente, los inspectores de recepción pueden cribar los fragmentos de balas sospechosos utilizando una sonda térmica a 260 °C, una prueba de elasticidad con aire caliente a 180 °C y una limpieza superficial con acetona antes de la trituración.
- Según la regla de selección de malla filtrante láser continua de 80-250 µm para la eliminación de geles reticulados, los filtros láser Kitech KLF Series, que utilizan discos de acero endurecido de 80 a 250 µm (clasificados para 30 MPa), eliminan los geles de PEX y elastómeros no fundidos en un ciclo de raspado de 10 segundos, sin obstrucciones de los paquetes de mallas filtrantes.
¿Qué convierte a un polímero en un termoestable? Reticulación covalente frente a fusión termoplástica
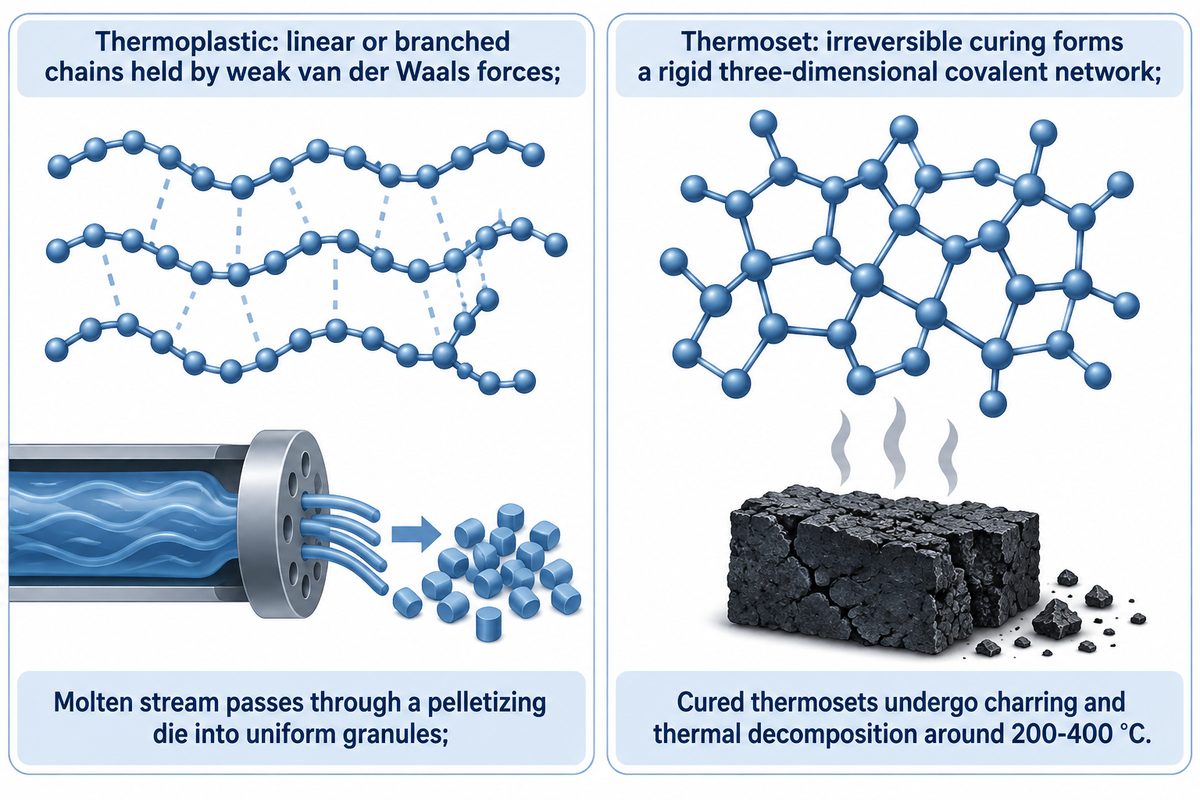
Un polímero termoestable es un material plástico en el que los monómeros o las cadenas de prepolímero, bajo la influencia de un proceso de curado irreversible impulsado por calor, catalizadores o irradiación, forman una red covalente tridimensional rígida. A diferencia de un polímero termoplástico, que se ablanda al calentarse y se endurece al enfriarse, los termoestables curados sufren carbonización y descomposición térmica alrededor de 200-400 °C (varía según la química de la resina, el agente de curado y el sistema de carga) sin pasar por un estado fundido.
El análisis de las diferencias estructurales entre termoplásticos y termoestables comienza en el nivel de la arquitectura molecular. En la mayoría de los materiales termoplásticos, como el polietileno, el polipropileno y el poliestireno amorfo, las cadenas moleculares permanecen lineales o ramificadas en todos sus tipos comunes de termoplásticos. Las fuerzas secundarias débiles de van der Waals permiten que las cadenas adyacentes se mantengan unidas. Cuando se aplica calor a una temperatura específica por encima de la temperatura de transición vítrea dentro de un cilindro de extrusión, la energía térmica rompe las atracciones intermoleculares y las cadenas, al pasar a un estado de menor restricción, adoptan una condición amorfa compacta y fluida. La corriente fundida puede atravesar una matriz de extrusión de granulación; los polímeros semicristalinos cristalizan al enfriarse, mientras que los polímeros amorfos se solidifican sin cristalizar a medida que el material forma granza uniforme.
Los materiales termoestables, por el contrario, comienzan como precursores líquidos de baja viscosidad o polvos de moldeo en etapa B. Durante el proceso de fabricación, las reacciones químicas se propagan a lo largo de la molécula y fusionan grupos reactivos en todos los planos (como los anillos epóxido con poliaminas, o los fenoles con puentes de metileno de formaldehído). Una vez que esta red formada durante el curado alcanza la gelificación (Syracuse University Libraries Plastics Collection), todo el componente moldeado se convierte en la práctica en una única macromolécula interconectada bloqueada por enlaces químicos primarios.
El termoestable curado se descompone por acción del calor. El recalentamiento de un termoestable curado rompe o degrada los enlaces de la red antes de que el material pueda fluir como masa fundida, produciendo gases de descomposición y residuos carbonizados en lugar de un fundido reciclable; por tanto, los intentos de recalentar y remodelar un plástico termoestable curado fracasan. Para una comparación molecular más detallada entre la arquitectura lineal y la reticulada y otras propiedades clave de los plásticos, consulte nuestra guía de ingeniería sobre plástico termoplástico frente a termoestable.
8 ejemplos principales de plásticos termoestables: propiedades industriales y matriz de densidad
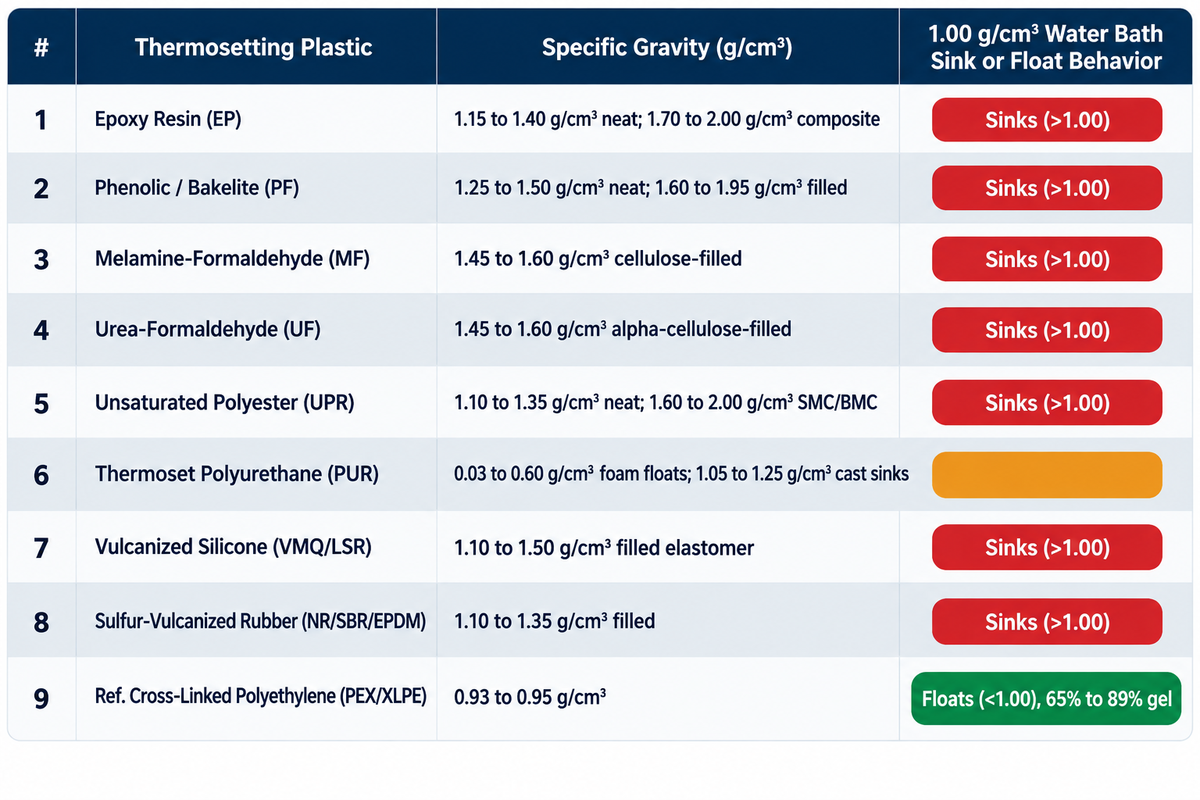
Los plásticos termoestables comprenden resinas eléctricas de alta densidad (epoxi, baquelitas fenólicas, melaminas y urea-formaldehído) y redes estructurales o elastoméricas (poliéster insaturado, poliuretano reticulado, silicona vulcanizada y caucho vulcanizado con azufre). Sus pesos específicos abarcan el rango de 0,03 g/cm³ (espumas aislantes rígidas de baja densidad) a 2,00 g/cm³ (compuestos densificados o reforzados con fibra de vidrio). Su peso específico va desde 0,03 g/cm³ en espumas aislantes rígidas hasta 2,00 g/cm³ en compuestos cargados con fibra de vidrio, mientras que la descomposición térmica suele comenzar alrededor de 200 a 400 °C dependiendo de la formulación y del contenido de carga.
Identifique cada tipo de plástico en la chatarra posindustrial mixta por sus propiedades generales y propiedades físicas, tales como el peso específico y el inicio de la degradación térmica, en lugar de por sus nombres químicos de manual. Según el marco de división de contaminación entre separación por flotación y hundimiento y filtro láser y la matriz de división por densidad de flotación y hundimiento (baño de agua de 1,00 g/cm³ frente a corte en malla filtrante de extrusora), los ingenieros de planta separan las propiedades del plástico entrante y cada material termoestable en dos grupos: termoestables pesados (>1,00 g/cm³) que se hunden en los tanques de flotación estándar de la línea de lavado, y materiales reticulados flotantes (0,03 g/cm³ a 0,95 g/cm³) que flotan sobre el vertedero junto con el material triturado de poliolefina. Tenga en cuenta que los rangos de peso específico y de inicio de descomposición térmica del epoxi, fenólico, resinas amínicas, poliéster, poliuretano, silicona, caucho y PEX varían con la carga de relleno mineral o de fibra de vidrio y con la química del agente de curado.
| # | Familia termoestable y código | Peso específico sin carga frente a con carga (g/cm³) | Baño de agua de 1,00 g/cm³ | Comportamiento térmico y condición de descomposición | Método típico de curado / moldeo | Principales fuentes de chatarra industrial |
|---|---|---|---|---|---|---|
| 1 | Resina epoxi (EP) | 1,15 g/cm³ a 1,40 g/cm³ (puro sin carga); 1,70 g/cm³ a 2,00 g/cm³ (compuesto de vidrio/carbono) | Se hunde (>1.00) | Se carboniza sin fundirse (rango ~200–400 °C; depende de la formulación) | Curado con amina/anhídrido, moldeo por transferencia de resina, pultrusión | Placas de circuito impreso FR-4, palas de aerogeneradores, adhesivos estructurales |
| 2 | Fenólico / Bakelite (PF) | 1,25 g/cm³ a 1,50 g/cm³ (puro sin carga); 1,60 g/cm³ a 1,95 g/cm³ (con carga mineral/fibra de vidrio) | Se hunde (>1.00) | Se carboniza sin fundirse (la pirólisis requiere de 300 a 850 °C) | Moldeo por compresión y transferencia a alta presión | Bloques de aparamenta eléctrica, pastillas de freno, mangos de baterías de cocina, machos de fundición |
| 3 | Melamina-formaldehído (MF) | 1,45 g/cm³ a 1,60 g/cm³ (moldeo con carga de celulosa); 1,10 g/cm³ a 1,50 g/cm³ (resina base) | Se hunde (>1.00) | Servicio continuo de 120 a 150 °C; se carboniza sin fundirse por encima de ~200–300 °C | Moldeo por compresión de polvo amínico con carga de celulosa | Laminados de encimeras Formica, vajilla comercial, cámaras apagachispas |
| 4 | Urea-formaldehído (UF) | 1,45 g/cm³ a 1,60 g/cm³ (grado de moldeo con carga de alfa-celulosa) | Se hunde (>1.00) | Se carboniza sin fundirse (rango general de termoestables ~200–400 °C) | Condensación catalizada por ácido y prensado en platos calientes | Aglutinantes para tableros de partículas/MDF, placas de tomas de corriente, mandos de electrodomésticos |
| 5 | Poliéster insaturado (UPR) | 1,10 g/cm³ a 1,35 g/cm³ (puro sin carga); 1,60 g/cm³ a 2,00 g/cm³ (fibra de vidrio SMC/BMC) | Se hunde (>1.00) | Se carboniza sin fundirse (rango ~200–400 °C; varía según carga mineral/vidrio) | Reticulación por radicales libres de estireno, compresión SMC/BMC | Cascos de embarcaciones de fibra de vidrio, paneles de carrocería de automóviles, armarios de servicios públicos |
| 6 | Poliuretano termoestable (PUR) | 0,03 g/cm³ a 0,60 g/cm³ (espuma rígida/flexible); 1,05 g/cm³ a 1,25 g/cm³ (sólido colado/RIM) | La espuma flota / el colado se hunde | Se carboniza sin fundirse (rango ~200–400 °C; depende de la formulación) | Moldeo por inyección con reacción de poliol-isocianato y espumación en bloque | Paneles aislantes de frigoríficos, asientos acolchados, mallas de cribado para minería |
| 7 | Silicona vulcanizada (VMQ/LSR) | 1,10 g/cm³ a 1,50 g/cm³ (elastómero de silicona con carga) | Se hunde (>1.00) | Red de siloxano para alta temperatura; se degrada térmicamente sin fundirse | Moldeo por inyección de LSR catalizado con platino, curado con peróxido | Juntas de alta tensión, manguitos de turbocompresor, tubos médicos, moldes de horneado |
| 8 | Caucho vulcanizado con azufre (NR/SBR/EPDM) | 1,10 g/cm³ a 1,35 g/cm³ (elastómero cargado con negro de humo/minerales) | Se hunde (>1.00) | Se deforma elásticamente bajo presión; se carboniza por encima de ~200–300 °C | Vulcanización con azufre y moldeo por compresión/transferencia | Burletes de estanqueidad de EPDM, neumáticos, cintas transportadoras, mangueras de electrodomésticos |
| Ref | Polietileno reticulado (PEX/XLPE) (Poliolefina reticulada) | 0,93 g/cm³ a 0,95 g/cm³ (HDPE reticulado sin carga) | Flota (<1.00) | Forma un gel elástico infusible (65 % a 89 % de contenido de gel según ASTM D2765) | Peróxido (PEX-a), silano-humedad (PEX-b) o haz de electrones (PEX-c) | Tuberías de fontanería para calefacción radiante, cubiertas de cables XLPE de media/alta tensión |
Persistence Market Research prevé un aumento en el mercado mundial de resinas termoestables de USD 90,7 mil millones en 2026 a USD 134,6 mil millones para 2033 con una tasa de crecimiento anual compuesta (CAGR) del 5,8 % (Persistence Market Research). Dado que las densidades base de los termoestables se sitúan en el rango de 1,10 g/cm³ a 1,60 g/cm³ antes de la incorporación de fibra de vidrio de alta densidad (TLD Vietnam), los baños de agua por gravedad hunden los termoestables eléctricos rígidos y compuestos, al tiempo que permiten que el PEX flotante y la espuma de poliuretano de celda cerrada floten junto con las poliolefinas.
Termoestables estructurales y eléctricos de alta rigidez: epoxi, fenólico (Bakelite) y resinas amínicas
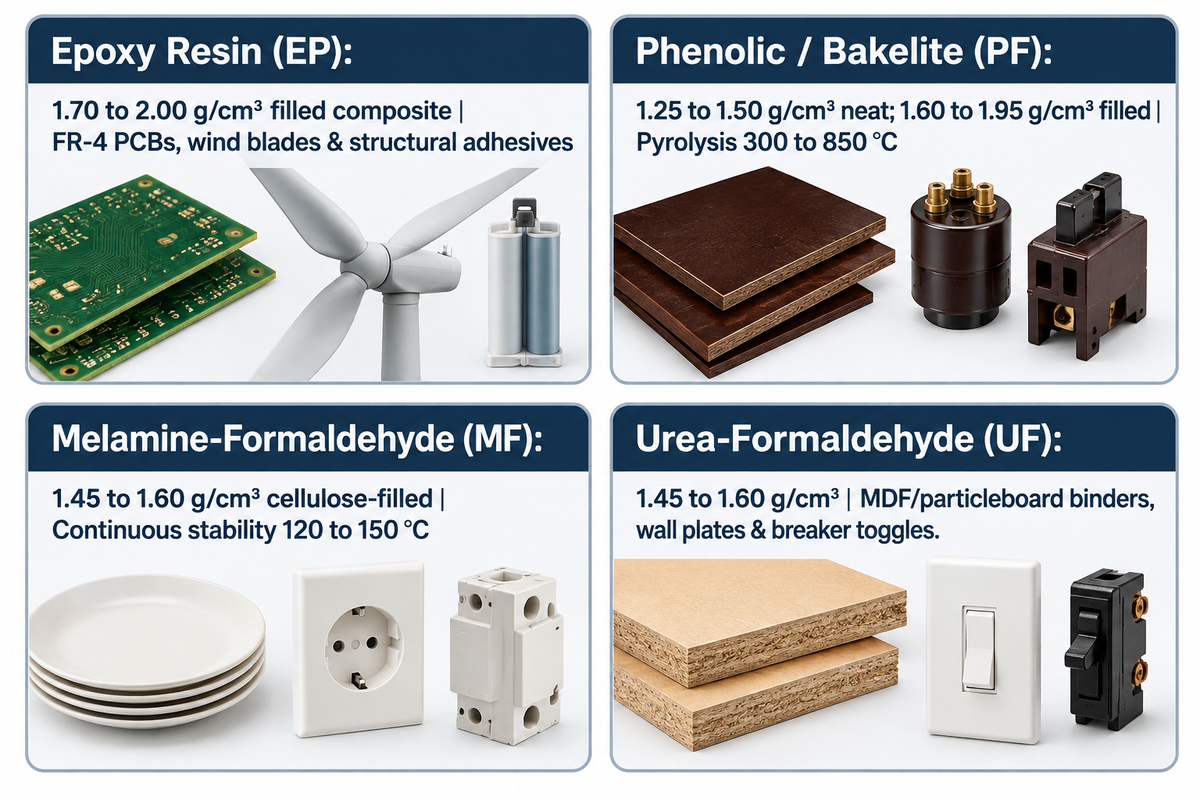
Los termoestables estructurales y eléctricos de alta rigidez (epoxi, fenólico (Bakelite), melamina-formaldehído y urea-formaldehído) se utilizan predominantemente en componentes eléctricos, estructurales y moldeados rígidos, pero su aprovechamiento ulterior en estas aplicaciones está condicionado por el estado de curado. Dado que su peso específico abarca de 1,10 g/cm³ a 2,00 g/cm³, los fragmentos de estas cuatro resinas se hunden rápidamente durante la separación por densidad en vía húmeda.
1. Resinas epoxi (EP): placas de circuito, palas eólicas y adhesivos estructurales
La resina epoxi, producida mediante la condensación de epiclorhidrina con bisfenol A y curada con poliaminas o anhídridos, es el pilar de los compuestos termoestables estructurales en aplicaciones industriales pesadas. El epoxi curado presenta una baja contracción de curado, alta resistencia química y buena adhesión mecánica a las fibras de carbono y de vidrio. Estos materiales presentan un peso específico con carga de 1,70 g/cm³ a 2,00 g/cm³. Los largueros de epoxi fabricados por infusión al vacío y pultrusión en las industrias aeroespacial y de aerogeneradores han demostrado un excelente comportamiento frente a la fatiga. También cabe esperar que pequeñas cantidades de adhesivo estructural epoxi de dos componentes o soportes de cinta adhesiva de alta temperatura, cuando se introducen en una bala de chatarra termoplástica, permanezcan intactas durante el proceso de lavado y lleguen a la boca de alimentación de la extrusora como una granalla abrasiva e infusible.
2. Fenol-formaldehído (PF / Bakelite): aparamenta de alta temperatura y aglutinantes de fricción
Introducido en 1907, el fenol-formaldehído Bakelite fue uno de los primeros polímeros termoestables totalmente sintéticos y sigue especificándose ampliamente allí donde se requieren resistencia a altas temperaturas, baja conductividad térmica y buenas propiedades de aislamiento eléctrico. La resina PF curada carece de fluidez y moldeabilidad. La pirólisis térmica puede utilizarse para recuperar la resina PF, pero esto requiere temperaturas de reactor de 300 a 850 °C (revisión de reciclaje de resina fenólica de PMC). La resina fenólica sin carga tiene un peso específico de 1,25 g/cm³ a 1,50 g/cm³, mientras que los compuestos de moldeo fenólicos cargados con minerales y fibra de vidrio (1,60 g/cm³ a 1,95 g/cm³) mantienen propiedades eléctricas estables, alta resistencia a productos químicos y aceites, y rigidez dimensional como los plásticos principales utilizados para piezas pequeñas de precisión en carcasas de aparamenta eléctrica, pastillas de freno de disco para automoción, portaescobillas de conmutadores y mangos fenólicos de hervidores y sartenes.
3. Plásticos amínicos: melamina-formaldehído (MF) y urea-formaldehído (UF)
La melamina-formaldehído y la urea-formaldehído son compuestos de moldeo termoestables amínicos de alta densidad (guía de compuestos de moldeo termoestables de U.S. EPA). La resina de melamina hace reaccionar cristales de melamina con formaldehído para producir superficies resistentes al rayado utilizadas en laminados decorativos de alta presión Formica y vajillas de comedores comerciales; los grados de moldeo de melamina con carga de celulosa alcanzan un peso específico de 1,45 g/cm³ a 1,60 g/cm³ (mientras que los materiales termoestables de melamina base abarcan de 1,10 g/cm³ a 1,50 g/cm³) y proporcionan estabilidad térmica continua alrededor de 120 a 150 °C (datos de materiales de melamina de PatSnap Eureka). La urea-formaldehído (UF, 1,45 g/cm³ a 1,60 g/cm³) cura a temperaturas más bajas con catalizadores ácidos; la mayor parte de la producción mundial de UF aglutina tableros de fibra de densidad media (MDF) y tableros de partículas, mientras que los polvos de moldeo de UF con carga de alfa-celulosa forman placas de pared eléctricas y palancas de disyuntores que resisten las corrientes de fuga por arco.
¿Cuáles son los 10 usos comunes de los plásticos termoestables en la vida cotidiana y en la industria?
Diez aplicaciones cotidianas e industriales comunes fabricadas con polímeros termoestables incluyen: (1) platos y cuencos de melamina-formaldehído para comedores comerciales, (2) mangos de ollas, sartenes y hervidores eléctricos de Bakelite fenólico, (3) laminados decorativos Formica para encimeras de cocina, (4) placas de circuito impreso de epoxi FR-4 dentro de ordenadores y teléfonos inteligentes, (5) adhesivos estructurales y domésticos de epoxi de dos componentes, (6) cascos de embarcaciones de fibra de vidrio y armarios de servicios públicos de poliéster insaturado, (7) poliuretano reticulado. Para una comparación más detallada de estos materiales con los termoplásticos de gran consumo, consulte nuestro artículo sobre ejemplos comunes de plástico en el reciclaje industrial.
Termoestables compuestos y elastoméricos: poliéster insaturado, poliuretano, silicona y caucho vulcanizado
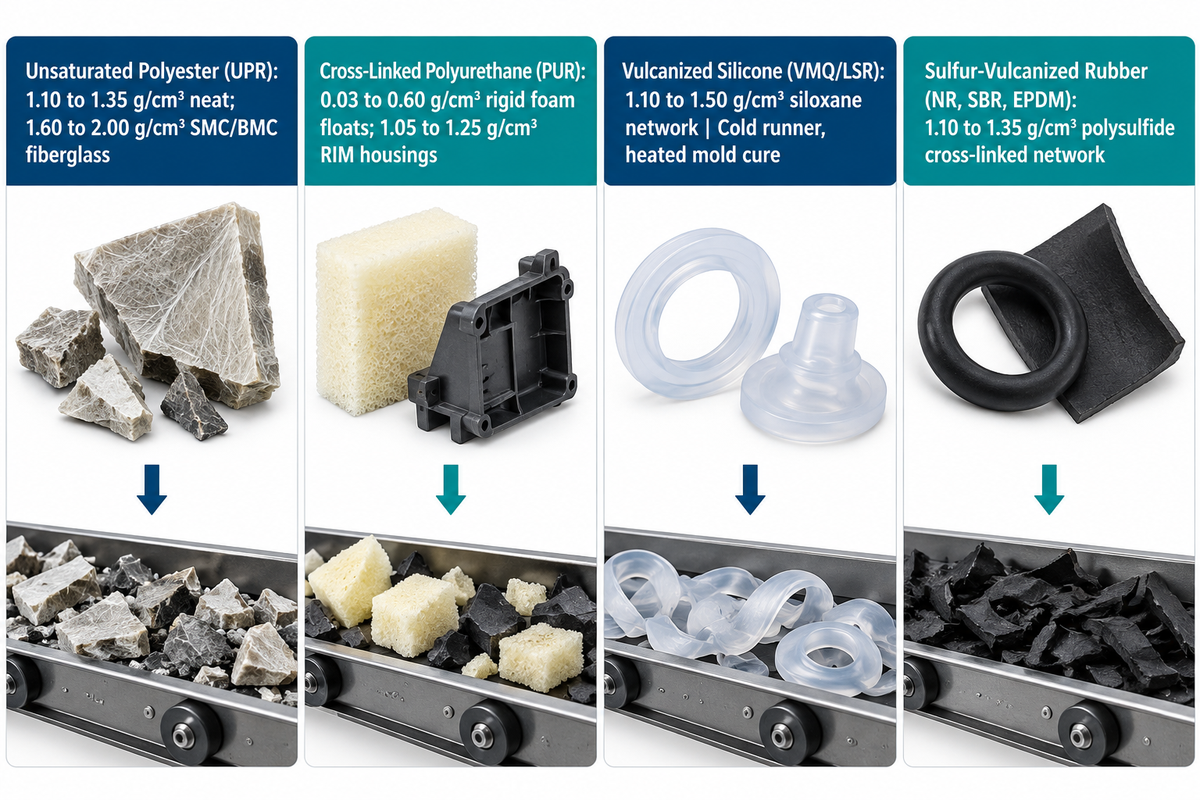
Los termoestables compuestos y elastoméricos, que incluyen la resina de poliéster insaturado (UPR), el poliuretano reticulado (PUR), la silicona vulcanizada (VMQ) y el caucho vulcanizado con azufre, abarcan desde paneles estructurales reforzados con fibra de vidrio hasta selladores. Los fragmentos de UPR rígido se comportan como granalla abrasiva en una línea de reciclaje. Los elastómeros de PU, silicona y caucho, por el contrario, se deforman y obstruyen los paquetes de mallas filtrantes.
4. Resinas de poliéster insaturado (UPR): compuestos SMC/BMC para automoción y sector naval
La resina de poliéster insaturado ocupa una posición dominante en los mercados de la construcción, naval y del transporte, y el segmento de plásticos termoestables especiales alcanzó los USD 15,8 mil millones en 2025, con un crecimiento anual compuesto (CAGR) del 4,1 % previsto hasta 2032 (Stratview Research). Presentada como un líquido viscoso de oligómeros de poliéster en monómero de estireno reactivo, la resina UPR pura cura hasta alcanzar un peso específico sin carga de 1,10 g/cm³ a 1,35 g/cm³ mediante iniciación por radicales libres. Cuando se formula con fibras de vidrio cortadas y cargas minerales en compuestos de moldeo en lámina (SMC) o compuestos de moldeo a granel (BMC), la resina de poliéster curada alcanza un peso específico con carga de 1,60 g/cm³ a 2,00 g/cm³. Estos compuestos termoestables permanecen dimensionalmente rígidos en las temperaturas habituales de servicio industrial y se carbonizan sin fundirse cuando se sobrecalientan, lo que los convierte en el estándar para capós de camiones pesados, pedestales eléctricos de servicios públicos y tanques de almacenamiento de productos químicos.
5. Poliuretanos reticulados (PUR): moldeo por inyección con reacción y espumas aislantes
Aunque el poliuretano termoplástico lineal (TPU) es extruible para cubiertas de cables y calzado, la mayor parte de la producción mundial de poliuretano consiste en redes termoestables irreversiblemente reticuladas formadas por la reacción de isocianatos polifuncionales (MDI o TDI) con polioles. En el moldeo por inyección con reacción (RIM), dos corrientes líquidas de baja viscosidad se mezclan y curan rápidamente dentro de moldes cerrados a bajas presiones para producir elastómeros moldeados y carcasas industriales (peso específico de 1,05 g/cm³ a 1,25 g/cm³). Cuando se introducen agentes espumantes durante el curado, el poliuretano se expande formando paneles aislantes rígidos de celda cerrada (0,03 g/cm³ a 0,60 g/cm³) para la construcción de edificios y electrodomésticos de la cadena de frío, o espuma flexible de celda abierta para acolchado. La espuma rígida de baja densidad de PUR (poliuretano) flota en los tanques de lavado con agua destinados a la trituración de electrodomésticos, por lo que en las plantas de reciclaje de electrodomésticos se utiliza la clasificación por aire antes de granular los termoplásticos ABS/PS.
6. Silicona vulcanizada (VMQ / LSR) y poliimidas de alto rendimiento
A diferencia de los polímeros orgánicos basados en una cadena principal de carbono-carbono, los elastómeros de silicona poseen una cadena principal inorgánica alterna de silicio y oxígeno (Si-O-Si, o siloxano). En el procesamiento del caucho de silicona líquida (LSR), dos componentes líquidos catalizados con platino se bombean hacia un canal frío y se vulcanizan en una cavidad de molde calentada, un proceso especial denominado moldeo por inyección de termoestables. Esto es lo opuesto a la física de los termoplásticos, donde el cilindro de extrusión está caliente y el molde está frío. La silicona curada (peso específico de 1,10 g/cm³ a 1,50 g/cm³) opera en rangos extremos de temperatura sin fundirse, actuando como aislante eléctrico para campanas de transmisión de alta tensión y manguitos de turbocompresores de automoción. Cuando los accesorios aeroespaciales y de semiconductores exigen resistencia rígida a temperaturas elevadas, se seleccionan resinas de poliimida termoestables junto con polímeros de ingeniería de alta resistencia térmica como PPO, PBT y fluoropolímeros como el politetrafluoroetileno (PTFE).
7. Caucho vulcanizado con azufre (NR, SBR, EPDM)
Los cauchos naturales de poliisopreno y los elastómeros sintéticos como el caucho de estireno-butadieno (SBR) y el monómero de etileno-propileno-dieno (EPDM) se comportan como gomas blandas hasta que se les añade azufre elemental y aceleradores orgánicos. La vulcanización con azufre conduce a la formación de enlaces cruzados de polisulfuro entre las cadenas insaturadas de carbono-carbono y transforma la goma en una red elástica (peso específico de 1,10 g/cm³ a 1,35 g/cm³) que se recupera tras un elevado alargamiento a la tracción. El EPDM es el elastómero más común en los burletes de estanqueidad. En los plásticos posconsumo de automoción y construcción, los burletes de EPDM coextruidos y las juntas de caucho adheridas a perfiles de polipropileno constituyen un contaminante importante que se hunde en el agua si está libre, o entra en la extrusora si permanece adherido mecánicamente a las escamas de plástico de poliolefina.
Errores comunes de clasificación: por qué el polietileno reticulado (PEX/XLPE) se comporta como un termoestable frente al PVC
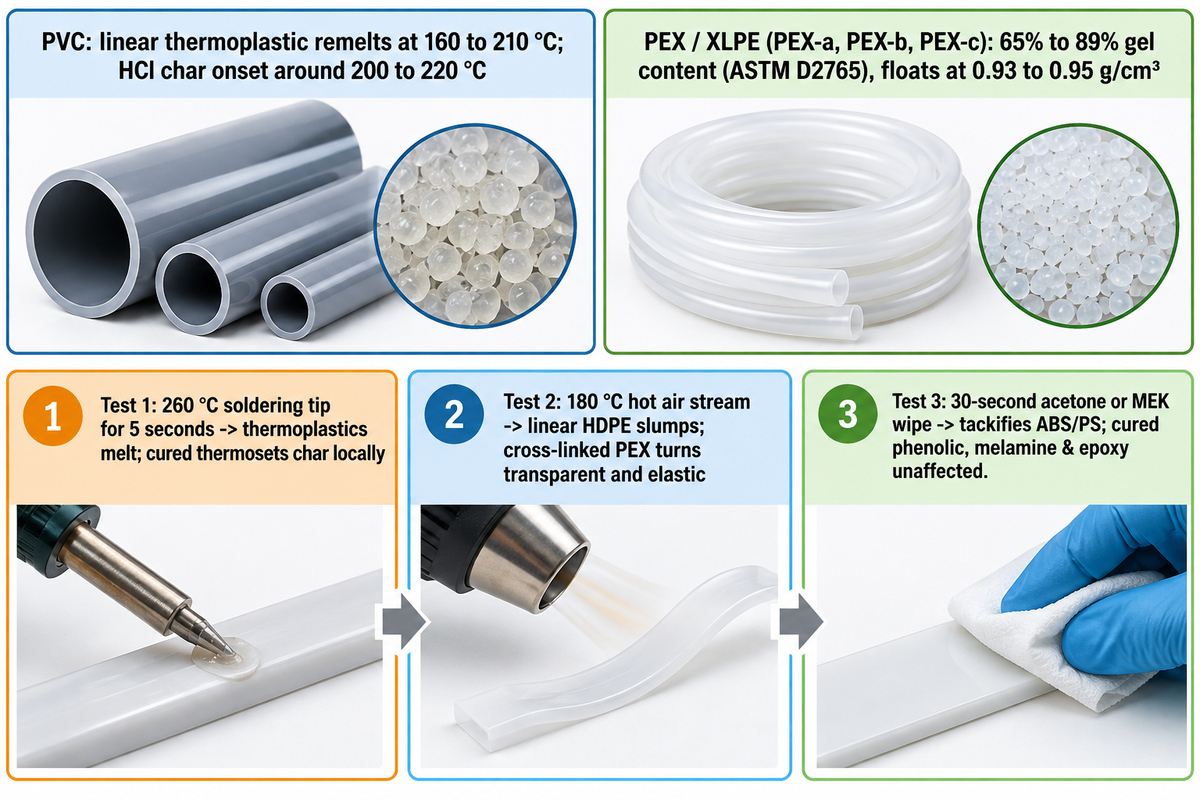
El policloruro de vinilo (PVC) es un termoplástico amorfo lineal, no un termoestable, porque sus cadenas moleculares permanecen sin reticular y vuelven a fundirse entre 160 °C y 210 °C. Sin embargo, el polietileno reticulado (XLPE y PEX) parte como un termoplástico de HDPE y se somete a una reticulación covalente (65 %-89 % de gel insoluble, ASTM D2765-16(2024)), comportándose como un termoestable dentro de las extrusoras de reciclaje.
Por qué el policloruro de vinilo (PVC) es un termoplástico no reticulado
Aunque los operarios pueden confundir la tubería de PVC rígido con un termoestable cuando se carboniza en una extrusora de poliolefinas de alta temperatura, sigue siendo un material termoplástico. El PVC está formado por cadenas lineales con dipolos polares de carbono-cloro. Estas interacciones polares entre cadenas pueden comportarse de forma similar a una reticulación física frente a los termoestables amorfos. Cuando se formula con estabilizadores térmicos, la lámina y la resina de PVC pueden ablandarse repetidamente para el termoformado, la extrusión de perfiles o el moldeo por inyección de accesorios entre 160 y 210 °C. La confusión surge porque el inicio de la degradación térmica del PVC (alrededor de 200 a 220 °C, donde la deshidrocloración autocatalítica libera gas HCl y deja residuos carbonizados de polieno conjugado) se solapa con las temperaturas normales del cilindro de extrusión del PET (260 a 280 °C) y del HDPE de alto peso molecular (210 a 240 °C). En consecuencia, el PVC, un termoplástico reciclable, se procesa en líneas de producción de extrusión de perfiles de ventana y tuberías de circuito cerrado, y se considera un contaminante generador de carbonilla en otros procesos de extrusión.
Por qué el polietileno reticulado (PEX / XLPE) actúa como un “caballo de Troya” en el reciclaje de HDPE
Mientras que el PVC es un termoplástico mal clasificado, el polietileno reticulado (PEX para tuberías de fontanería; XLPE para aislamiento de cables de media y alta tensión) es un termoplástico de gran consumo convertido intencionadamente en una red covalente. Los fabricantes reticulan comercialmente el polietileno mediante métodos de peróxido (PEX-a), silano-humedad (PEX-b) o irradiación por haz de electrones (PEX-c), alcanzando un contenido de gel del 65 % al 89 % en los grados comerciales según la norma ASTM D2765-16(2024):
- La reticulación por peróxido (método PEX-a/Engel) utiliza peróxidos orgánicos para producir radicales libres por encima del punto de fusión cristalina durante la extrusión y bloquea entre sí las cadenas adyacentes de polietileno.
- El curado por humedad con injerto de silano (PEX-b) injerta viniltrimetoxisilano en la cadena principal del polietileno y cura con humedad formando puentes Si-O-Si, y su nivel resultante de gel reticulado se mide mediante la norma ASTM D2765.
- Los rayos beta o gamma de alta energía, en el caso de la reticulación por haz de electrones (PEX-c), desprenden átomos de hidrógeno de la tubería extruida sólida, creando enlaces cruzados carbono-carbono sin utilizar peróxidos químicos.
Para el ensayo de contenido de gel ASTM D2765, se extrae una probeta de la muestra reticulada en disolvente decalina o xileno en ebullición con el fin de medir la fracción reticulada insoluble y su relación de hinchamiento. El PEX y el HDPE tienen densidades similares (0,93 g/cm³ a 0,95 g/cm³) y ambos flotan en la separación con agua; la clasificación básica por infrarrojo cercano (NIR) identifica generalmente a ambos como polietileno y no revela si el material está reticulado.
El protocolo de identificación en planta mediante cautín a 260 °C e hinchamiento por disolvente
Antes de introducir en una trituradora balas posindustriales sospechosas de tuberías, pelado de cables o carcasas eléctricas, los inspectores de recepción pueden combinar la documentación del material y la clasificación visual con el protocolo de identificación en planta mediante cautín a 260 °C e hinchamiento por disolvente:
- Al presionar una punta de cautín con control digital de temperatura ajustada a 260 °C contra un borde limpio de la muestra durante 5 segundos, los termoplásticos verdaderos (HDPE, PP, PA, ABS) forman un charco de fundido viscoso, mientras que los epoxis, fenólicos y plásticos amínicos curados permanecen duros y se carbonizan localmente. Los epoxis, fenólicos y plásticos amínicos curados se mantienen rígidos y se carbonizan localmente.
- Al calentar una viruta fina de tubería de polietileno sospechosa en una corriente de aire caliente a 180 °C, el HDPE lineal se desploma formando una gota líquida, mientras que el PEX reticulado se vuelve transparente y conserva su tira sólida con una elasticidad similar al caucho.
- Las carcasas electrónicas sin pintar de termoplásticos ABS y PS se vuelven pegajosas al frotarlas con acetona o MEK durante 30 segundos, mientras que las superficies curadas de resina fenólica, melamina y epoxi no se ven afectadas.
Por qué los ejemplos de plásticos termoestables resisten el reciclaje (y 4 vías viables de recuperación)
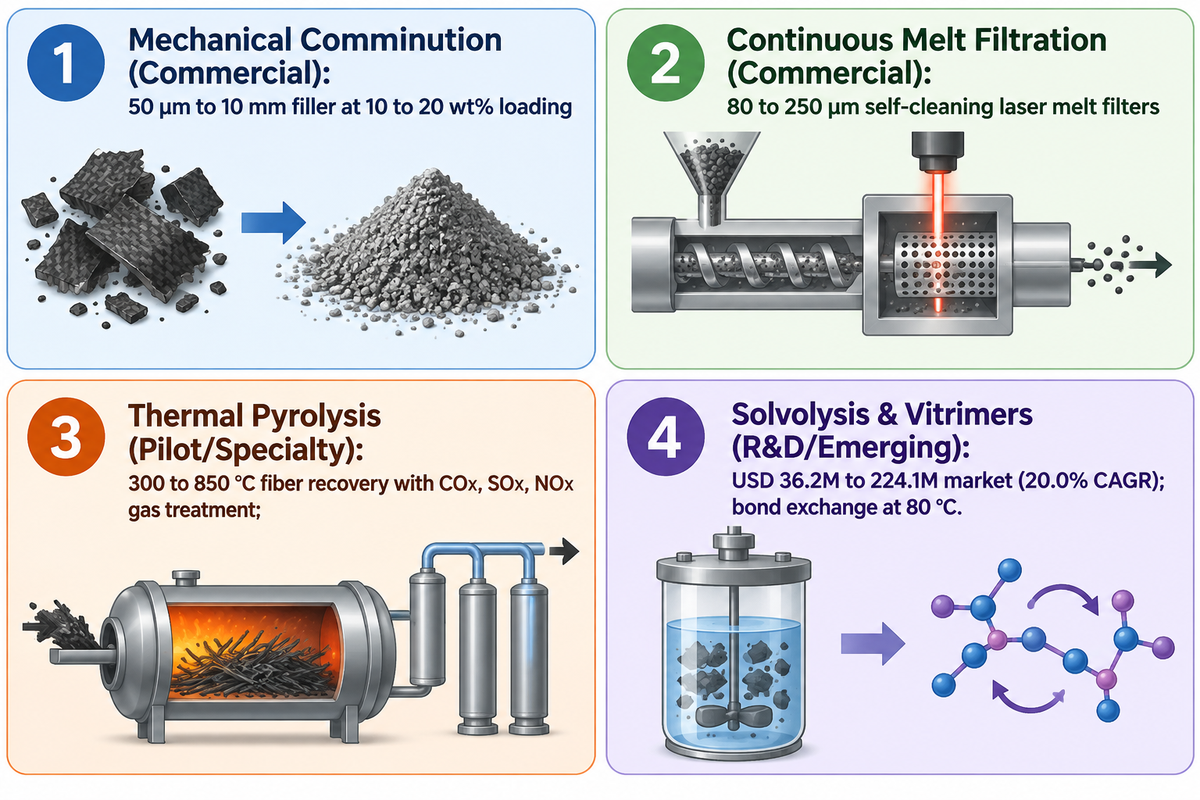
La recuperación industrial de los ejemplos de plásticos termoestables se basa en cuatro vías de ingeniería diferenciadas: la molienda mecánica para obtener carga de refuerzo (10 a 20 wt% de dosificación) y la filtración láser continua del fundido (80 a 250 µm) a escala comercial, junto con la pirólisis térmica (300 a 850 °C) y la solvólisis química catalítica o vitrimerización como tecnologías emergentes de recuperación.
Las cuatro vías siguientes tratan tanto los recortes puros de compuestos termoestables como las balas de termoplásticos contaminadas con polímeros reticulados (análisis de reciclabilidad de rePurpose Global; mecánica de reticulación de polímeros). La conminución mecánica para carga y la filtración láser continua del fundido operan a escala industrial, mientras que la pirólisis térmica y la solvólisis química catalítica o las resinas vitrímeras son principalmente vías en fase de investigación, patente o planta piloto:
- La conminución mecánica en carga de refuerzo (50 µm a 10 mm) pulveriza los desechos curados de poliéster SMC/BMC, resina fenólica y poliuretano rígido hasta convertirlos en polvos clasificados o haces de fibras cortas. La reincorporación del reciclado termoestable molido con una carga del 10 al 20 wt% en nuevos compuestos o aglutinantes de construcción reutiliza los residuos curados antes de que se produzca una pérdida excesiva de resistencia a la flexión (revisión de reciclaje de termoestables 2026 de AIMS Press), mientras que la pulverización criogénica y la filtración del fundido permiten la reutilización mecánica del polietileno de alta densidad reticulado (estudio de xHDPE de MDPI Processes).
- La filtración continua del fundido durante la extrusión de termoplásticos permite a los recicladores comerciales de poliolefinas y estirénicos tratar los termoestables residuales y el PEX como contaminantes sólidos o en gel dentro del material triturado de HDPE, PP, PET o ABS, combinando la separación por gravedad en vía húmeda con filtros láser continuos autolimpiables de 80 a 250 µm para eliminar las partículas infusibles de la corriente de polímero fundido.
- La pirólisis térmica en un entorno inerte o con restricción de oxígeno es el método principal utilizado para recuperar fibras de carbono y de vidrio a partir de matrices fenólicas y epoxídicas, respectivamente. La mayoría de los procesos de pirólisis fenólica requieren una temperatura elevada (300 a 850 °C) y emiten gases como COx, SOx y NOx que precisan tratamiento (revisión de reciclaje fenólico PMC 11085933).
- La solvólisis química, la deconstrucción mediada por bases y las resinas vitrímeras introducen enlaces escindibles o intercambiables en las matrices reticuladas. La química de termoestables de silil-éter escindible (MIT News) se ha ampliado en las publicaciones de patentes de 2025–2026, incluidas US20260002012A1, US20260132266A1, WO2025235324A1 y la publicación de la OMPI WO2026112105A1 (2026112105). Entretanto, se prevé que el mercado mundial de resinas vitrímeras crezca de USD 36,2 millones en 2026 a USD 224,1 millones para 2036 con una tasa de crecimiento anual compuesta (CAGR) del 20,0 % (Future Market Insights). En CAMX 2026, CompositesWorld documentó resinas epoxi vitrímeras comerciales de pultrusión diseñadas para el intercambio dinámico de enlaces covalentes a temperaturas tan bajas como 80 °C (176 °F).
Gestión de la contaminación por termoestables y reticulados en líneas de producción de granulación de termoplásticos
Los fragmentos termoestables no fundidos y los geles de PEX reticulado que entran en una extrusora de granulación de termoplásticos provocan rápidos aumentos de la presión de fusión hasta el límite de 30 MPa del sistema (en comparación con los 15 a 25 MPa de presión de referencia en el cabezal de extrusión en los cambiadores de filtros manuales o hidráulicos estándar), ciegan los paquetes de mallas filtrantes de alambre tejido y permiten que los geles deformables atraviesen los filtros gruesos, causando ojos de pez superficiales.
La contaminación por reticulados ocurre con frecuencia en el reciclaje posconsumo junto con los termoplásticos objetivo, como las tuberías de PEX-b curadas con silano que se encuentran en las balas de conductos de HDPE de demolición, o el polvo de placas epoxi FR-4 y las palancas de interruptores fenólicos presentes en los plásticos electrónicos RAEE. Dentro del cilindro de extrusión se producen dos modos de fallo. (análisis de defectos de granza de Elant Machine; diagnóstico de extrusión de Plastics Technology):
- Los abrasivos rígidos y los puntos negros de carbonilla aparecen cuando las partículas de UPR, epoxi curado, resina fenólica o melamina eluden la separación por densidad y se procesan como sólidos infusibles. Estos sólidos se compactan contra las mallas filtrantes de alambre tejido y carbonizan las partículas de urea-formaldehído o poliuretano hasta formar vetas negras de carbón.
- La extrusión de geles deformables y los defectos de hinchamiento en la matriz de extrusión ocurren cuando las partículas de polietileno reticulado (PEX/XLPE) o de elastómero se ablandan convirtiéndose en geles gomosos entre 200 y 240 °C; bajo una presión de referencia de 15 a 25 MPa en el cambiador de filtros, los geles deformables se alargan a través de las aberturas de la malla de alambre tejido y recuperan su forma dentro de la matriz de extrusión, creando puntos débiles finos de tipo “ojo de pez” en el film plástico soplado y en las tuberías. Los geles deformables se estiran a través de las aberturas de la malla de alambre tejido y recuperan su forma original, generando defectos finos de “ojo de pez” en el film plástico soplado y en las tuberías cuando las partículas de polietileno reticulado (PEX/XLPE) o de elastómero se ablandan formando geles gomosos entre 200 y 240 °C bajo una presión de referencia de 15 a 25 MPa en el cambiador de filtros.
La regla de selección de malla filtrante láser continua (80–250 µm) para la eliminación de geles reticulados
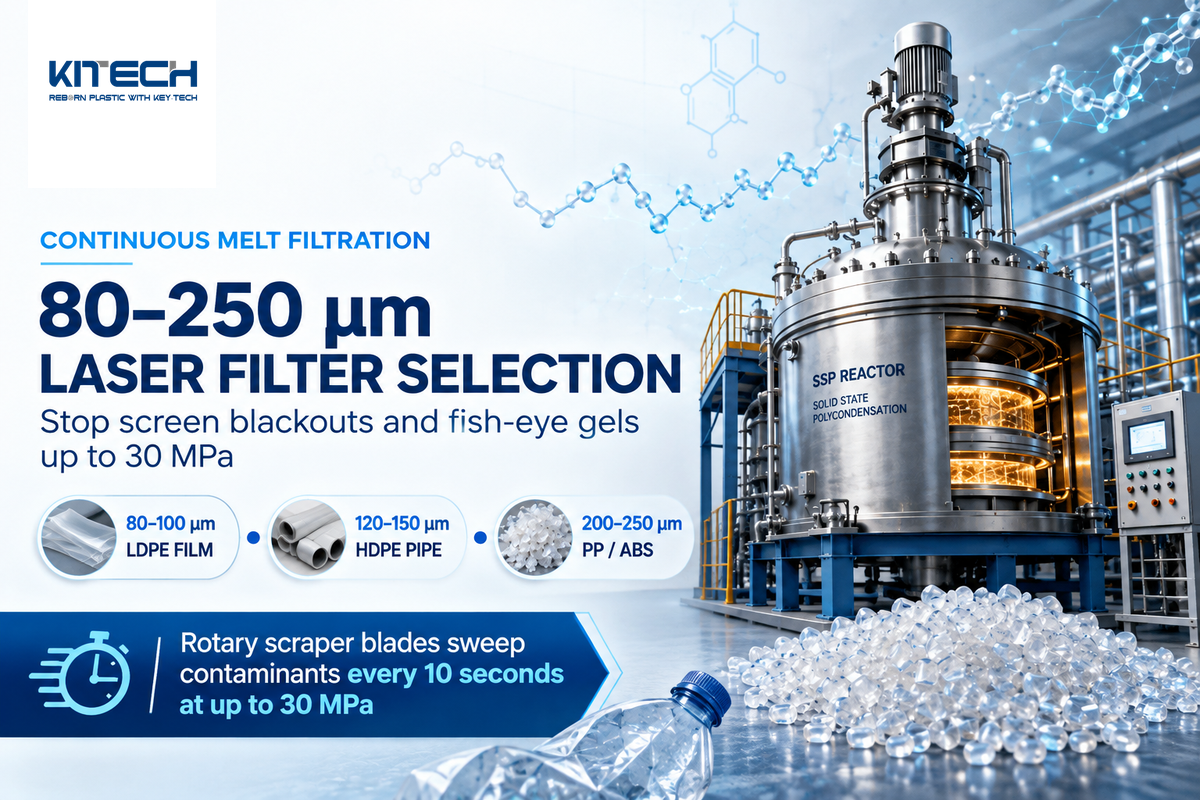
La sustitución de los paquetes de mallas filtrantes de alambre tejido por filtros de raspador rotativo autolimpiables en continuo evita los defectos de ‘ojo de pez’. Los filtros láser continuos autolimpiables utilizan un disco de acero endurecido perforado con microorificios cónicos taladrados por láser (80 a 250 µm) y cuchillas raspadoras giratorias que barren los contaminantes hacia un husillo de descarga cada 10 segundos. (guía de filtración de fundido de Plastics Technology, ingeniería de filtración de Recycling Today).
Según la regla de selección de malla filtrante láser continua (80–250 µm) para la eliminación de geles reticulados, la abertura óptima de la malla filtrante láser (80 a 250 µm) y los intervalos del ciclo del raspador dependen de la viscosidad específica del polímero fundido, de la carga de contaminación por geles y de la especificación de espesor de pared del film plástico o de la tubería aguas abajo:
- Los discos láser finos de 80 a 100 µm se aplican al material triturado de film plástico soplado de LDPE/LLDPE posconsumo y a la cinta de riego por goteo para capturar los geles finos de adhesivos de envasado y selladores reticulados antes del soplado de film plástico de bajo espesor.
- Los discos láser medios de 120 a 150 µm se utilizan en botellas de leche de HDPE posconsumo, envases de detergente y material triturado de tuberías de construcción que contienen partículas residuales de PEX/XLPE reticulado o caucho EPDM, equilibrando la captura de geles con el diferencial de presión de fusión.
- Los discos láser gruesos de 200 a 250 µm se emplean en escamas de plástico rígido de PP/ABS para automoción y carcasas RAEE de alto rendimiento (1.000 a 4.000 kg/h), con el fin de eliminar el polvo rígido de placas PCB fenólicas y epoxídicas, así como fibras de madera, papel y partículas de aluminio antes de la granulación.
Guía de selección de equipos: trituración, separación por densidad y granulación con filtración continua del fundido
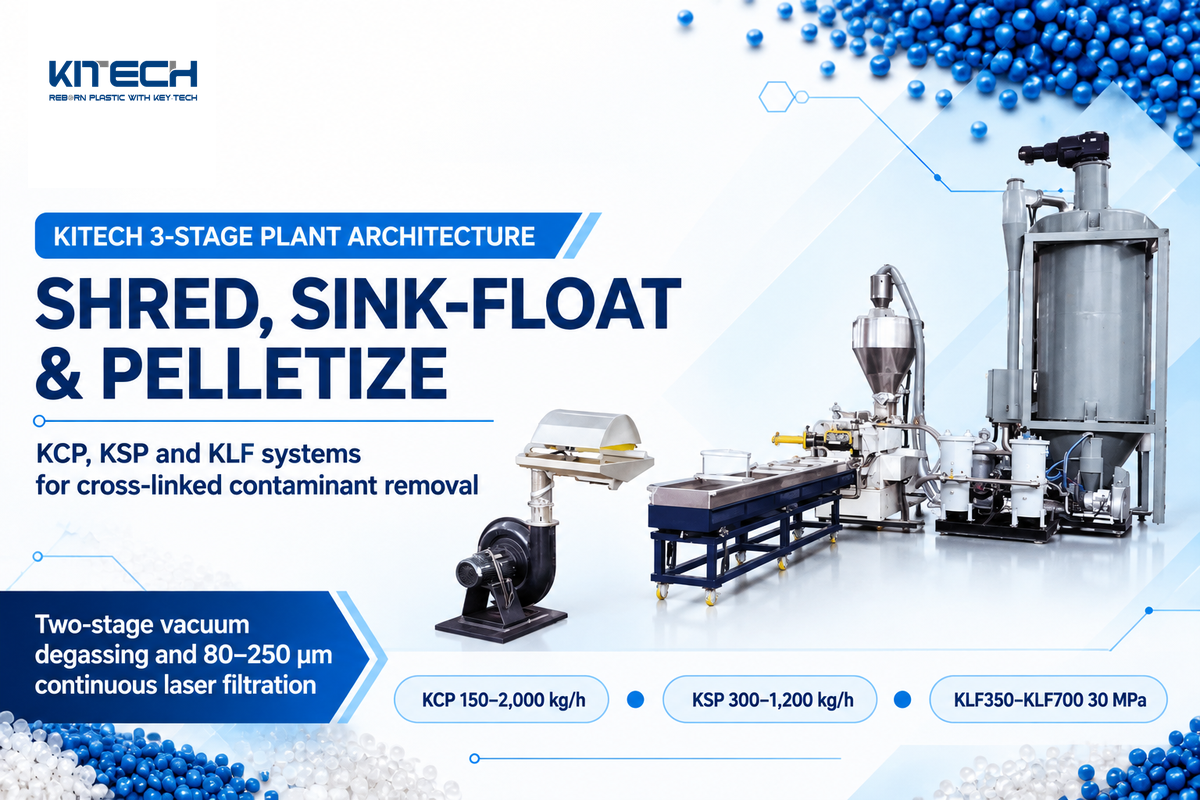
El procesamiento de chatarra termoplástica contaminada con compuestos termoestables o PEX requiere una arquitectura de planta de reciclaje sincronizada en tres etapas: cribado del material previo a la trituración y trituración de un solo eje de alto par, tanques de separación por flotación y hundimiento con agua por gravedad, y extrusoras de granulación de dos etapas con desgasificación al vacío equipadas con filtros láser continuos autolimpiables KLF clasificados hasta 30 MPa.
Kitech Machinery diseña la integración completa de plantas de reciclaje para líneas de producción que aíslan los plásticos termoestables a través de tres puntos de control secuenciales en planta: reducción de tamaño previa a la trituración, separación por gravedad en vía húmeda y extrusión continua filtrada por láser.
Etapa 1: Cribado previo a la trituración y reducción de tamaño de un solo eje de alto par
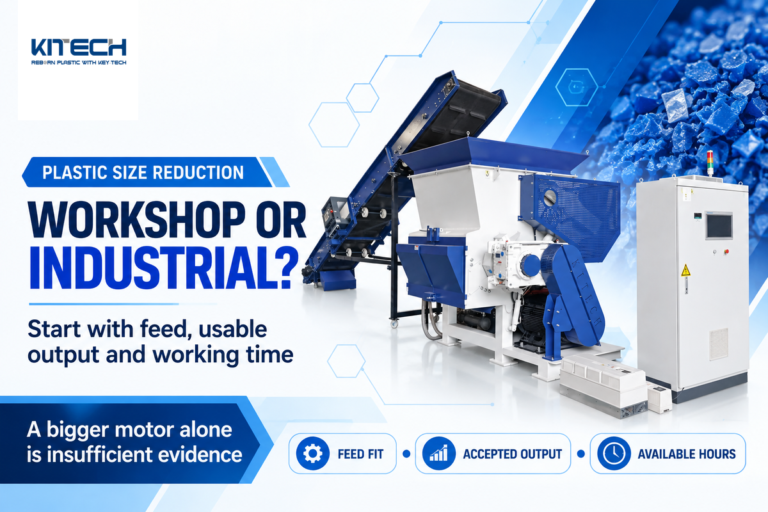
Cuando los paneles de epoxi reforzado con fibra de vidrio (FR-4), fenólicos con carga mineral o poliéster SMC entran en un molino granulador de alta velocidad, las cargas de fibra de vidrio y sílice desgastan rápidamente las cuchillas estándar y generan un exceso de finos. Los operarios deben identificar y segregar las balas con materiales mixtos, utilizando una combinación de documentación, clasificación visual y cribado térmico o analítico, antes de la reducción de tamaño en una trituradora de plástico para reciclaje de baja velocidad y alto par, equipada con cuchillas de rotor de aleación resistentes al desgaste (y un paquete antidesgaste de carburo de tungsteno, cuando el cliente lo solicita específicamente para reducir materiales compuestos de alta abrasión). El objetivo de la reducción de tamaño es liberar los conjuntos con una generación mínima de polvo.
Etapa 2: Separación por flotación y hundimiento con agua por gravedad
Tras la granulación en húmedo y el lavado por fricción, las escamas de plástico trituradas entran en un tanque de calma de separación por flotación y hundimiento lleno de agua (1,00 g/cm³). Aquí, la gravedad ejecuta el corte primario por densidad: las escamas de plástico de poliolefina (PP de 0,90 g/cm³ a 0,92 g/cm³, LDPE/HDPE de 0,92 g/cm³ a 0,96 g/cm³) flotan impulsadas por las paletas superficiales, mientras que las resinas termoestables densas —epoxi (1,15 g/cm³ a 2,00 g/cm³), Bakelite fenólico (1,25 g/cm³ a 1,95 g/cm³), melamina y urea-formaldehído (1,45 g/cm³ a 1,60 g/cm³), poliéster insaturado SMC (1,10 g/cm³ a 2,00 g/cm³), silicona vulcanizada (1,10 g/cm³ a 1,50 g/cm³) y caucho vulcanizado con azufre (1,10 g/cm³ a 1,35 g/cm³)— se hunden hasta el transportador de husillo inferior para su descarga.
Etapa 3: Líneas de producción de granulación de dos etapas Kitech con filtración láser continua KLF
Para eliminar los contaminantes flotantes que atraviesan el lavado con agua —específicamente el polietileno reticulado (PEX/XLPE de 0,93 g/cm³ a 0,95 g/cm³), las partículas de espuma de poliuretano de celda cerrada (0,03 g/cm³ a 0,60 g/cm³) y las fibras de papel, mientras que los elastómeros de silicona densos (1,10 g/cm³ a 1,50 g/cm³) se hunden en el agua a menos que queden atrapados mecánicamente en las escamas de plástico ligeras—, las escamas de plástico secas alimentan una granuladora de plástico industrial Kitech adaptada a la geometría de su material de alimentación:
- Los sistemas de granulación con cortador-compactador KCP Series (KCP80, KCP180) procesan de 150 a 1.300 kg/h (diámetro de husillo de 80 a 180 mm, L/D de 36 a 42, energía específica de 0.30 a 0,40 kWh/kg), mientras que la serie 5G KCP120–200 PLUS ofrece de 600 a 2.000 kg/h utilizando una extrusora extendida de 50:1 L/D, accionamiento por motor síncrono (0,32 kWh/kg, lo que ahorra entre un 8 % y un 12 % de energía frente a los motores de inducción estándar), automatización PLC Siemens y un filtro láser continuo autolimpiable KLF integrado.
- El sistema de granulación de escamas de plástico rígidas de un solo husillo KSP Series (KSP100, KSP200) procesa de 300 a 1.200 kg/h de material triturado rígido de PE, PP, PS, ABS, PET y PA (diámetro de husillo de 100 a 200 mm, L/D de 25 a 35, energía específica de 0.20 a 0,30 kWh/kg), combinando alimentación forzada y desgasificación de doble vacío con calentadores infrarrojos en el cilindro de extrusión y aislamiento térmico continuo que ahorra un 30 % en energía de calentamiento.
- Los filtros láser continuos autolimpiables KLF Series, que abarcan los modelos KLF350 (200 a 800 kg/h), KLF500 (800 a 2.000 kg/h) y KLF700 (2.000 a 4.000 kg/h), operan a presiones de hasta 30 MPa, utilizando una malla filtrante de acero endurecido perforada por láser (80 a 250 µm) con raspado bidireccional en un ciclo de 10 segundos para extraer caucho no fundido, geles de PEX, madera, papel, vidrio y partículas metálicas sin paradas en la línea de producción.
¿Tiene problemas con geles de PEX o partículas termoestables en su granza reciclada?
Envíe una muestra de 25 kg de su material triturado contaminado de HDPE, PP o ABS al centro de ensayos de Kitech Machinery. Nuestros ingenieros de procesos realizarán una prueba documentada en nuestra línea de producción de separación por flotación y hundimiento y en el sistema de granulación KCP / KSP equipado con un filtro láser continuo autolimpiable KLF, y le entregarán datos certificados de índice de fluidez de la granza y eficiencia de filtración.
Solicite una prueba personalizada de filtración y granulación Explore las granuladoras de plástico KCP y KSP
Preguntas frecuentes sobre los plásticos termoestables
A continuación se presentan las soluciones de ingeniería para las cuatro preguntas más frecuentes que formulan los directores de plantas de reciclaje, los compradores de materiales y los ingenieros de calidad al identificar plásticos termoestables y prevenir la contaminación por reticulados en las líneas de producción de reciclaje mecánico.
1. ¿Qué es un plástico termoestable y en qué se diferencia de un termoplástico?
Los plásticos termoestables se endurecen y reticulan de forma irreversible mediante calor, endurecedores químicos o irradiación formando una red covalente tridimensional permanente y no pueden volver a fundirse ni remodelarse, mientras que los termoplásticos se ablandan y fluyen repetidamente al calentarse. Cuando los termoestables curados, como las resinas epoxi, fenólicas o de melamina, se calientan por encima de aproximadamente 200 a 400 °C (dependiendo de la formulación de la resina y del contenido de carga), se descomponen en residuos sólidos carbonizados y gases de pirólisis en lugar de formar un fundido líquido.
2. ¿Por qué los plásticos termoestables no son reciclables mediante la extrusión por fusión estándar?
Los plásticos termoestables no son reciclables mediante la extrusión por fusión estándar debido a los enlaces cruzados covalentes permanentes que bloquean las cadenas moleculares adyacentes, impidiendo la formación de una fase líquida fundida dentro de un cilindro de extrusión. En consecuencia, los fragmentos calentados de resina epoxi, fenólica o amínica permanecen como sólidos rígidos reticulados y no pueden deslizarse unos sobre otros para atravesar una matriz de extrusión de granulación como los termoplásticos lineales; ciegan las mallas filtrantes del fundido o se carbonizan térmicamente. Por lo tanto, durante el reciclaje, los fragmentos calentados de resina epoxi, fenólica o amínica permanecen como sólidos rígidos reticulados que obstruyen las mallas filtrantes del fundido o se carbonizan térmicamente.
3. ¿Es el PVC un plástico termoestable o un termoplástico?
El policloruro de vinilo (PVC) es un termoplástico lineal amorfo, no un plástico termoestable, porque sus cadenas poliméricas permanecen sin reticular tras la extrusión o el moldeo. El PVC rígido y flexible debidamente estabilizado puede ablandarse térmicamente y reprocesarse repetidamente entre 160 °C y 210 °C, aunque en las líneas de producción de granulación de poliolefinas o PET que operan por encima de 210 a 260 °C se degrada por deshidrocloración generando gas corrosivo de ácido clorhídrico y residuos carbonizados.
4. ¿Cómo eliminan las plantas de reciclaje los contaminantes termoestables y de PEX del material triturado de HDPE o PP?
Las plantas de reciclaje industrial eliminan los contaminantes termoestables y de polietileno reticulado (PEX/XLPE) del material triturado de HDPE o PP utilizando la separación por flotación y hundimiento por gravedad en combinación con la filtración láser continua del fundido. En primer lugar, los baños de agua (1,00 g/cm³) hunden los termoestables densos como el epoxi, la resina fenólica, la melamina y el poliéster SMC (1.10 a 2,00 g/cm³); en segundo lugar, los filtros láser continuos autolimpiables (80 a 250 µm) con cuchillas raspadoras giratorias separan los geles flotantes de PEX (0.93 a 0,95 g/cm³) durante la extrusión.
Referencias y fuentes
- Syracuse University Libraries Colección de plásticos: Clasificación de materiales termoestables y amínicos
- National Center for Biotechnology Information (PMC) Descripción general del reciclaje de resinas fenólicas (PMC11085933)
- U.S. Environmental Protection Agency (EPA NEPIS) Documento de desarrollo de efluentes: Compuestos de moldeo termoestables
- Plastics Europe La economía circular de los plásticos: Un análisis europeo (Informe 2024)
- ASTM International / iTeh Standards ASTM D2765-16(2024): Determinación del contenido de gel y la relación de hinchamiento de plásticos de etileno reticulados
- AIMS Press (2026) Tecnologías de reciclaje para plásticos termoestables y sus compuestos: Avances mediante la vitrimerización
- MDPI Processes (2025) Reciclaje mecánico de polietileno de alta densidad reticulado (xHDPE)
- Plastics Technology Cómo encontrar el sistema adecuado de filtración de fundido para el reciclaje posconsumo
- Recycling Today Perfeccionamiento de la filtración: Filtros láser continuos autolimpiables de polímero fundido
- MIT News Los químicos hacen reciclables los plásticos termoestables resistentes mediante éteres de sililo escindibles
- CompositesWorld (2026) La química de los vitrímeros aporta reversibilidad a las resinas termoestables (CAMX 2026)
- Solicitud de patente de los Estados Unidos (2026) US20260002012A1: Métodos de deconstrucción química y suprarreciclaje de material polimérico
- Solicitud de patente de los Estados Unidos (2026) US20260132266A1: Deconstrucción mediada por bases de resinas epoxi
- Solicitud de patente de la OMPI (2025) WO2025235324A1: Métodos y sistemas para la solvólisis de termoestables epoxi
- Fortune Business Insights Tamaño del mercado de plásticos termoestables, cuota y crecimiento global [2026–2034]
- Future Market Insights Análisis global de las tendencias clave del mercado de resinas vitrímeras [2026–2036]