
Póngase en contacto con Kitech Company


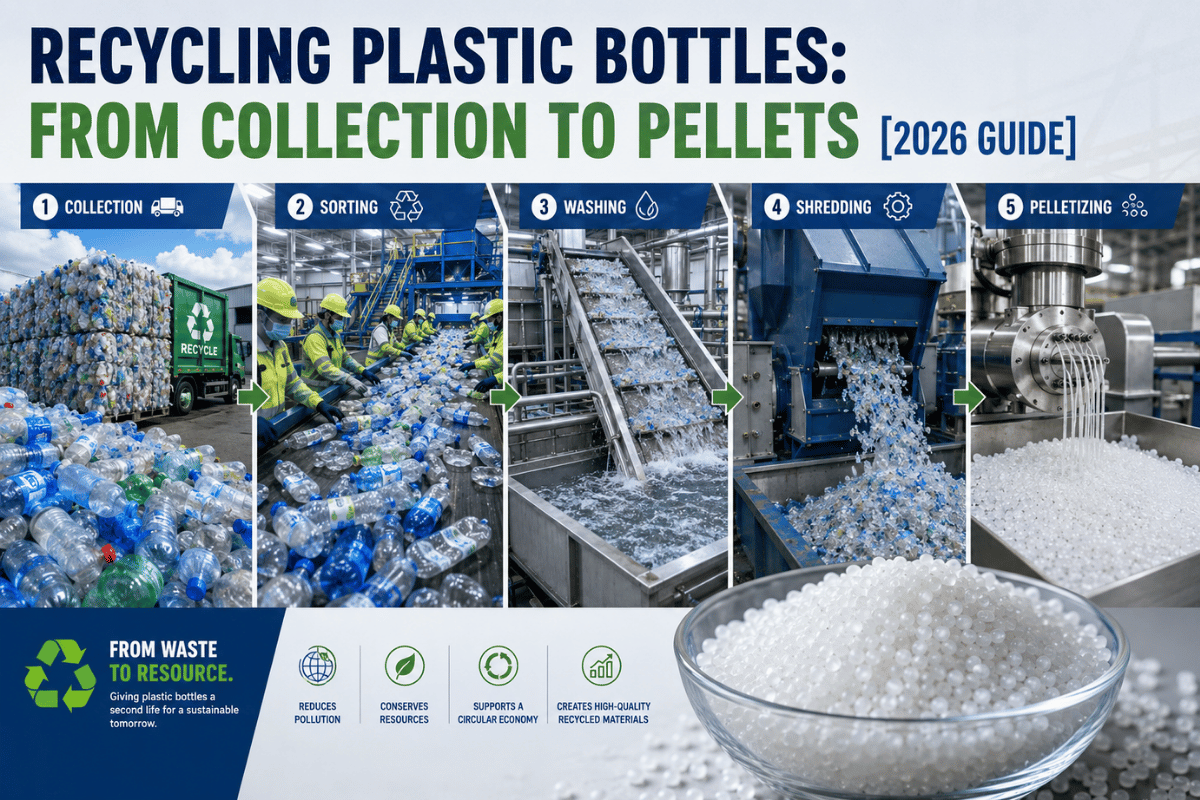
Guía práctica sobre el reciclaje de botellas de plástico: qué ocurre realmente entre el contenedor de reciclaje de su calle y un nuevo envase de bebidas, con datos de 2024-2026 sobre tasas, precios y los obstáculos en la UE y EE. UU.
Datos rápidos: el reciclaje de botellas de plástico en EE. UU.
| Tasa de reciclaje de botellas de PET en EE. UU. (2024) | 30,2 % — por debajo del máximo del 32,5 % registrado en 2023 |
| Códigos de resina más reciclados en la recogida selectiva | Botellas de PET #1, botellas de HDPE #2, envases de PP #5 |
| Capacidad de procesamiento de una línea industrial de lavado de PET | 1.000–6.000 kg/h, según la configuración |
| Principal mercado final del rPET | Fibra de poliéster (moquetas, forro polar y rellenos); crece el reciclaje de botella a botella |
| Mercado mundial del rPET (previsión para 2026) | ~US$14.3B, con una previsión de ~US$25.9B para 2033 |
Cómo funciona realmente el reciclaje de botellas de plástico
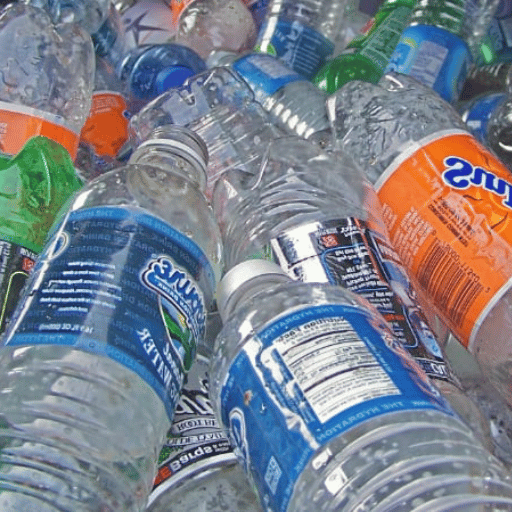 El reciclaje de botellas de plástico es una cadena industrial de cinco etapas, no una sola máquina ni un ciclo mágico. Un modelo útil para entenderlo es la ruta de reciclaje en 5 etapas: fardos → clasificación → lavado → escamas → gránulos. Cada etapa corresponde a un operador distinto y descarta el material que no puede seguir adelante de forma rentable.
- Recogida. Las botellas vacías se depositan en el contenedor de reciclaje de la calle, en un contenedor público o en un punto de recogida comunitario; después, un transportista las lleva a una planta de recuperación de materiales (MRF).
- La clasificación y el prensado en fardos en la MRF separan el PET del HDPE, el papel, el vidrio y el metal mediante una serie de cribas, imanes, separadores de corrientes de Foucault y clasificadores ópticos. El plástico clasificado se prensa en fardos de 1.000–1.500 lb.
- En la línea de lavado del reciclador, se abre el fardo, se trituran las botellas para obtener escamas y estas se lavan con sosa cáustica caliente. Después, un tanque de separación por flotación y hundimiento separa el PET, que se hunde, de los tapones de polipropileno, que flotan.
- A continuación, se extruye el plástico para obtener gránulos: las escamas limpias se funden, se filtran y se extruyen. Los gránulos de rPET aptos para uso alimentario reciben una carta de no objeción (LNO) de la Administración de Alimentos y Medicamentos de EE. UU. (FDA) tras una etapa de descontaminación mediante vacío y calor.
- La reutilización por parte de los fabricantes cierra el ciclo: las marcas emplean los gránulos como resina posconsumo (PCR) para fabricar nuevas botellas, fibra de poliéster, láminas o flejes.
¿Qué botellas de plástico se pueden reciclar? Códigos de resina del 1 al 7
 El triángulo de flechas que aparece en la base de una botella no garantiza que se recicle. Es un código de identificación de resina, creado originalmente por la Society of the Plastics Industry y regulado actualmente por ASTM D7611-21, que solo indica de qué polímero está hecho el envase. Que se recicle o no depende de si el programa local acepta esa resina y de si un reciclador está dispuesto a comprarla.
| Código | Resina | ¿Se recicla en la recogida selectiva? | Producto final habitual |
|---|---|---|---|
| #1 | PET (tereftalato de polietileno) | Sí (en la mayoría de los programas de EE. UU.) | Gránulos de rPET → fibra, láminas y botellas nuevas |
| #2 | HDPE (polietileno de alta densidad) | Sí (en la mayoría de los programas de EE. UU.) | Botellas de detergente, garrafas de leche (poco habitual), tuberías de drenaje |
| #3 | PVC | Rara vez | En su mayoría, se desecha |
| #4 | LDPE (films, bolsas) | No (llevar a un punto de recogida en una tienda) | Madera plástica compuesta, bolsas de basura |
| #5 | PP (polipropileno) | Sí, en la mayoría de los programas | Piezas de automóvil, botes de pintura y tapones |
| #6 | PS (poliestireno, espuma) | Rara vez | En su mayoría, se desecha |
| #7 | Otros (incluido el bioplástico PLA) | No: el PLA contamina el flujo de PET | Solo para compostaje industrial |
¿Cómo se pueden reciclar las botellas de plástico en la práctica?
En pocas palabras: la mayoría de los programas de recogida selectiva en EE. UU. aceptan los códigos #1, #2 y #5; por lo general, no aceptan los códigos #3, #6 y #7. Los artículos con el código #4 (films, plástico de envolver y bolsas) deben llevarse a un punto de recogida de un supermercado, nunca al contenedor de reciclaje de la calle: el film se enreda en las cribas de las MRF y es una de las principales causas de paradas de sus líneas. APR llama «wishcycling» a tirar en el contenedor plásticos que el programa no acepta: se hace con buena intención, pero aumenta los costes de clasificación y la contaminación, y esos artículos acaban igualmente en el vertedero.Cómo preparar las botellas en casa: tapones, aclarado y si conviene aplastarlas
 En 2026 todavía circula un consejo desfasado: «quite el tapón antes de reciclar». Era correcto en los años 1990 y 2000, cuando las MRF no podían recuperar los tapones sueltos que caían por las cribas. Las líneas modernas de lavado de los recicladores separan los tapones de las botellas por densidad durante la etapa de flotación y hundimiento, por lo que pueden permanecer puestos durante todo el proceso.
La recomendación oficial actual de APR es clara: deje puesto el tapón. Así se evita que los tapones sueltos se pierdan por el suelo de las MRF o caigan por las cribas destinadas a clasificar el papel.
- ✔ Vacíe todo el líquido. Aclare las botellas que hayan contenido restos de comida, salsa o detergente; basta con agua, no hace falta jabón.
- ✔ Deje puestos los tapones. Apriete un poco la botella para sacar el aire antes de volver a enroscar el tapón; así evitará que se suelte durante el prensado en fardos.
- ✔ No quite las etiquetas. Las líneas de lavado de los recicladores las retiran en las etapas de prelavado y lavado por fricción; no hace falta quitarlas en casa.
💡 Consejo práctico
Puede aplastar las botellas si el transportista las recoge en un camión para residuos mezclados. En los sistemas de doble flujo que clasifican por volumen mediante sensores, las botellas aplastadas confunden las cribas. Si tiene dudas, déjelas enteras y deje que las comprima la prensa de fardos.
Dentro de una planta de recuperación de materiales (MRF): la cadena de clasificación
 Una planta de recuperación de materiales es el cuello de botella de todo el sistema de reciclaje. Aquí confluyen los residuos de todos los hogares y aquí se agravan todos los problemas de contaminación. El recorrido es: zona de descarga → preclasificación en cinta transportadora → criba de materiales 2D y 3D → imanes para metales → triturador de vidrio → clasificador óptico de plásticos → control de calidad → prensa de fardos.
Los clasificadores ópticos son el equipo más determinante de esta cadena. A medida que las botellas avanzan por una cinta de alta velocidad, los sensores de infrarrojo cercano (NIR) identifican en tiempo real la firma del polímero. Cuando el sensor detecta una botella de PET, un chorro preciso de aire comprimido la expulsa al otro lado de un separador; el resto cae a la siguiente etapa. El PET, el HDPE y el PP pasan cada uno por una estación de clasificación óptica propia. El personal de control de calidad resuelve el último 5–10 % de los casos que los sensores NIR no pueden determinar, además de retirar contaminantes sueltos: en una semana cualquiera puede haber de todo, desde cables eléctricos hasta bolas de bolos.
«Las importaciones de PET reciclado han aumentado significativamente en los últimos años; algunas estimaciones las sitúan hasta en el 50 %». — Laura Stewart, directora ejecutiva de NAPCOR (entrevista publicada por Argus Media, 2024)Tras la clasificación, el plástico se prensa en fardos rectangulares de 1.000–1.500 lb, se atan con alambre de acero y se apilan para su venta. Las especificaciones de los fardos modelo de APR normalizan la densidad, la tolerancia a la contaminación y las dimensiones, para que las MRF que los venden y los recicladores que los compran negocien calidades uniformes. Si en una instalación de recepción de material se usa previamente una trituradora de plástico para reducir los residuos voluminosos antes de que lleguen a la MRF, el prensado dentro de esta conserva las botellas intactas hasta que el reciclador esté listo para triturarlas.
La línea de lavado de botellas de PET: del fardo a las escamas limpias
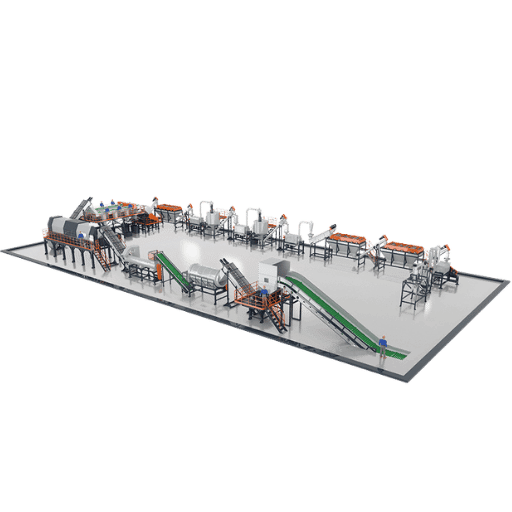 Los fardos llegan al reciclador sucios, con botellas de distintos colores y cubiertos de etiquetas. La función de una línea de lavado es convertirlos en escamas suficientemente limpias para que la extrusora posterior pueda producir gránulos sin que la contaminación estropee el plástico fundido. Una moderna línea de lavado de botellas de PET procesa los fardos en cinco etapas diferenciadas.
- Desempacado. Se corta el alambre y se sueltan los fardos sobre una cinta de alimentación.
- Retirada de etiquetas y prelavado: un equipo de lavado por fricción raspa mecánicamente las etiquetas de las botellas; el agua fría arrastra la suciedad y el papel suelto.
- Trituración en húmedo (granulación): las botellas se reducen a escamas de unos 8–12 mm, suficientemente pequeñas para lavarlas a fondo y suficientemente grandes para alimentar una extrusora.
- Lavado cáustico en caliente: las escamas circulan por un tanque calentado, normalmente a 80–85 °C, con 1,5–2,0 % NaOH y un tensioactivo. La sosa disuelve los adhesivos de etiquetas a base de PVA, esteriliza los restos orgánicos y saponifica los aceites. Cada reciclador aplica su propia receta; la decisión entre lavado en caliente o en frío depende de la calidad del material de entrada y de la calidad final deseada.
- Separación por flotación y hundimiento: las escamas de la fracción limpia entran en un tanque de agua. La densidad hace el trabajo: el PET (≈1,38 g/cm³) se hunde; los tapones de HDPE y PP (≈0,94 g/cm³) flotan. Cada fracción se recoge por separado. La fracción flotante se aclara y se seca en una secadora de plástico por compresión; la fracción que se hunde pasa por el aclarado final y la elutriación, donde una corriente de aire ascendente elimina cualquier resto de film ligero.
📐 Nota de ingeniería
La capacidad de procesamiento de las líneas de lavado de PET va desde 1.000 kg/h en las configuraciones básicas hasta 6.000 kg/h en los sistemas de alta capacidad para reciclar botellas y producir nuevas botellas. El factor limitante rara vez es la química del lavado; suele ser el tiempo de permanencia en el lavado por fricción necesario para reducir los restos de etiquetas por debajo de 50 ppm. Los operadores fijan los objetivos de su calculadora de capacidad de la línea de lavado de PET según el fardo más sucio que aceptarán, no según la media.
De las escamas a los gránulos: extrusión, SSP y rPET apto para uso alimentario
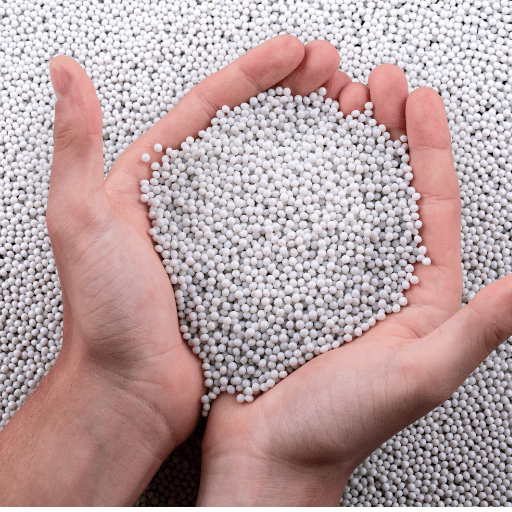 Las escamas limpias son la materia prima, pero la mayoría de los compradores quieren gránulos. El granceado transforma escamas sueltas e irregulares en gránulos cilíndricos uniformes de 3 mm, que se dosifican de forma constante en los equipos posteriores de moldeo por inyección y soplado de botellas. La extrusión también ofrece a los recicladores una última oportunidad para filtrar los contaminantes del plástico fundido.
Una granceadora de PET funde las escamas a unos 270–290 °C, hace pasar el plástico fundido por un paquete de mallas finas para retirar sólidos de menos de un milímetro y corta los cordones extruidos en gránulos a la salida de la matriz. El enfriamiento y el secado centrífugo completan el ciclo.
El rPET destinado al contacto con alimentos requiere una etapa final regulada: la policondensación en estado sólido (SSP). La SSP mantiene los gránulos secos a 200–220 °C durante 8–12 horas, al vacío o en una atmósfera de gas inerte. Ocurren dos cosas: se eliminan los contaminantes residuales (compuestos volátiles y sustancias que pueden migrar) y se recupera la viscosidad intrínseca (IV) del polímero, que el lavado había reducido a alrededor de 0.70 dL/g, hasta alcanzar el valor de ~0.80 dL/g propio del PET para botellas.
Para vender rPET destinado al contacto con alimentos en Estados Unidos, el proceso de la resina debe contar con una carta de no objeción (LNO) de la FDA que cubra la tecnología de descontaminación concreta utilizada (marco de 21 CFR 174–179). En la Unión Europea, la autorización equivalente se concede conforme al Reglamento UE 10/2011 sobre materiales plásticos destinados a entrar en contacto con alimentos. Ambos marcos exigen validar el proceso con contaminantes de ensayo; no son meros trámites, sino el motivo por el que un gránulo limpio de rPET puede volver a convertirse legalmente en una botella de refresco. Los parámetros de calidad de las escamas de PET antes de la SSP determinan si se mantiene la LNO; las escamas de mala calidad no superan las pruebas de desafío.
En qué se convierten realmente las botellas recicladas: aplicaciones del rPET y el rHDPE
 De una línea de lavado de botellas típica salen dos flujos de material reciclado. El PET tiene varios mercados finales; el HDPE —principalmente de los tapones en una línea de PET y de los programas específicos de botellas de HDPE— tiene menos aplicaciones. La norma ISO 14021 regula las declaraciones de «contenido reciclado» que pueden hacer legalmente las marcas en sus envases: el porcentaje debe poder justificarse y rastrearse.
Aplicaciones del rPET (escamas o gránulos transparentes):
- Fibra de poliéster: históricamente, el destino principal; se utiliza en moquetas, chaquetas de forro polar, tejidos para interiores de automóviles y relleno de almohadas.
- De botella a botella: una proporción creciente, impulsada por los requisitos de contenido reciclado de la UE y los compromisos de las marcas. Es un proceso de reciclaje en circuito cerrado.
- Láminas y termoformado: envases alimentarios tipo clamshell, blísteres y recipientes para productos de charcutería.
- Flejes: flejes industriales de alta resistencia que compiten con los flejes de acero para paletizar.
Aplicaciones del rHDPE (escamas de colores mezclados procedentes de un sistema de lavado de botellas de leche de HDPE):
Una realidad incómoda: según documentó Oceana al citar el artículo de 2018 de Roland Geyer y Trevor Zink, las garrafas de leche de EE. UU. rara vez se reciclan en circuito cerrado. El HDPE procedente de los residuos domésticos de EE. UU. suele acabar en tuberías de drenaje en vez de convertirse en otra garrafa de leche: es un proceso de infrarreciclaje, no un ciclo cerrado.
- Botellas de detergente: no aptas para el contacto con alimentos y compatibles con una amplia gama de colores.
- Tuberías de drenaje y conductos: infraestructuras enterradas donde las variaciones de color no se aprecian.
- Madera plástica y tarimas: tablas compuestas que mezclan rHDPE con harina de madera para fabricar bancos de exterior y material para muelles.
Economía: leyes de depósito, CRV y precios del rPET
 En EE. UU., dos sistemas económicos paralelos determinan si se recicla una botella. En los estados con depósito de envases, las devoluciones con reembolso impulsan la recogida. En los estados sin depósito, las MRF y los recicladores dependen de que haya compradores para los fardos en el mercado abierto.
| Estado | Depósito habitual | Notas |
|---|---|---|
| California | 5¢ / 10¢ (≥24 fl oz) | Programa CRV; incluye la mayoría de los envases de bebidas |
| Connecticut | 5¢ (10¢ para algunos envases desde 2023) | Ámbito ampliado con reformas recientes |
| Hawái | 5¢ | Programa HI-5 |
| Iowa | 5¢ | Devoluciones en comercios y centros de reembolso |
| Maine | 5¢ / 15¢ (vino y bebidas espirituosas) | La cobertura más amplia de las leyes de depósito de EE. UU. |
| Massachusetts | 5¢ | Solo bebidas carbonatadas y cerveza |
| Míchigan | 10¢ | El depósito habitual más alto |
| Nueva York | 5¢ | Bigger Better Bottle Bill (ampliación de 2009) |
| Oregón | 10¢ | Red de centros de devolución BottleDrop |
| Vermont | 5¢ / 15¢ (bebidas alcohólicas) | Ampliaciones de la reforma en curso |
La realidad: por qué solo se recicla ~30 % de las botellas de EE. UU.
 La cifra destacada —una tasa de reciclaje de botellas de PET del 30,2 % según NAPCOR en 2024— parece modesta. La realidad es más dura. El análisis de 2017 publicado en Science Advances por Roland Geyer concluyó que solo se ha reciclado el 9 % de todo el plástico producido —en todos los sectores de fabricación, categorías de producto y regiones productoras de plástico—. El informe de 2017 de Ellen MacArthur Foundation sobre la economía de los plásticos cuantificó aún más la brecha: del 14 % de los envases de plástico recogidos para reciclar, solo el 2 % se recicló de forma efectiva para obtener un producto de valor igual o superior; el 8 % se infrarrecicló y el 4 % se perdió durante el proceso.
Seguir el rastro del material perdido es el objetivo del cálculo de la «pérdida del 70 %»:
La ruta de reciclaje en 5 etapas: pérdidas acumuladas en cada punto de control
- Etapa 1 — Recogida (≈70 % de pérdida). La mayoría de las botellas de EE. UU. nunca llegan al flujo de reciclaje. Se tiran con la basura general, se abandonan como residuos o acaban en contenedores de basura.
- Etapa 2 — Rechazo en la MRF (5–15 %). La contaminación, el «wishcycling», los fardos mezclados y los enredos de film hacen que el material salga por la parte final de la MRF y acabe en el vertedero.
- Etapa 3 — Lavado y separación por flotación y hundimiento (5–10 %). Los restos de adhesivo, las resinas mal clasificadas y las escamas que no cumplen las especificaciones se pierden durante el reciclado.
- Etapa 4 — Rechazo por contaminación durante el granceado (3–5 %). La filtración del plástico fundido elimina los sólidos; los lotes que no cumplen las especificaciones se destinan a productos de menor calidad o se venden para fabricar fibra.
- Etapa 5 — Rendimiento efectivo en circuito cerrado: ~25–30 %. La proporción que vuelve como gránulos de rPET reciclable, lista para convertirse en otra botella.
⚠️ Importante: infrarreciclaje frente a reciclaje
El reciclaje cierra el ciclo: una botella se convierte en otra botella. El infrarreciclaje es un camino de sentido único: una botella se convierte en fibra para moquetas y, más adelante, esa fibra acaba convertida en nada. Ambos reducen a corto plazo el volumen de residuos que va al vertedero, pero solo el reciclaje en circuito cerrado aplaza indefinidamente su eliminación. Cuando los titulares del sector hablan de «miles de millones de botellas recicladas», la mayoría se infrarrecicla; no se recicla en circuito cerrado.
Perspectivas para 2026: demanda de rPET, requisitos de la UE y debilidad en EE. UU.
 Tres fuerzas están transformando el reciclaje de botellas de plástico de aquí a 2030, y empujan en direcciones distintas.
- El impulso regulatorio europeo: la Directiva de la UE sobre plásticos de un solo uso exige que las botellas de bebidas de PET contengan un 25 % de material reciclado en 2025, porcentaje que aumentará al 30 % en 2030, y que el 90 % de las botellas de PET se recoja por separado para 2029. Este requisito establece un nivel mínimo de demanda para el rPET de alta calidad apto para uso alimentario y genera competencia mundial por los mismos fardos limpios que buscan los recicladores de EE. UU.
- Obstáculos para los recicladores de EE. UU.: el informe de NAPCOR de 2024 muestra que la tasa de reciclaje de botellas de PET bajó del 32,5 % (2023) al 30,2 % (2024). Las importaciones de PET reciclado en EE. UU. alcanzaron una cuota récord. Laura Stewart, de NAPCOR, estimó que representaban aproximadamente la mitad de la oferta. La economía de los recicladores nacionales se ve presionada por las importaciones baratas, en un contexto de débil demanda de productos finales.
- Crecimiento del mercado a largo plazo: la previsión de 2025 de Custom Market Insights (publicada por Yahoo Finance) calcula que el mercado mundial del rPET crecerá desde aproximadamente US$14,3 billion en 2026 hasta US$25,9 billion en 2033. Esto favorece la inversión en capacidad, aunque el periodo 2024-2026 resulte irregular en EE. UU.
Preguntas frecuentes
P: ¿Debo aplastar las botellas de plástico antes de reciclarlas?
Ver respuesta
Si la recogida es de flujo único, puede aplastarlas; así ocupan menos. En los programas de doble flujo que usan sensores volumétricos para separar las fibras de los envases, las botellas aplastadas pueden confundir las cribas y acabar en el flujo equivocado. Si aprieta una botella, vuelva a ponerle el tapón después: mantendrá la forma comprimida y evitará que se suelte en la prensa de fardos.
P: ¿Hay que dejar puestos los tapones al reciclar botellas de plástico?
Ver respuesta
Déjelos puestos. Hace varios años, APR actualizó sus recomendaciones públicas para indicar que se dejaran los tapones, ya que las líneas modernas de lavado de los recicladores separan el tapón de polipropileno del cuerpo de PET durante la etapa de flotación y hundimiento. Los tapones sueltos caen por las cribas de las MRF y se pierden. Vacíe la botella, vuelva a enroscar el tapón y tírela al contenedor.
P: ¿Es seguro el PET reciclado para el contacto con alimentos y bebidas?
Ver respuesta
Sí, si se produce mediante un proceso de descontaminación validado. En EE. UU., la resina de rPET destinada al contacto con alimentos debe contar con una carta de no objeción (LNO) de la FDA para la tecnología de reciclaje concreta; suele utilizarse una etapa de policondensación en estado sólido mediante vacío y calor para eliminar los contaminantes residuales. En la UE, la autorización equivalente se concede conforme al Reglamento UE 10/2011 sobre materiales plásticos en contacto con alimentos. Las botellas que indican que contienen PET reciclado han pasado por estos procesos; el rPET que no supera las pruebas de desafío se destina a usos no alimentarios, como la fabricación de fibra o flejes.
P: ¿Le pagan por reciclar botellas de plástico?
Ver respuesta
Solo en los estados con depósito de envases. Diez estados de EE. UU. y Guam devuelven el depósito que pagó al comprar el producto —normalmente 5¢ o 10¢ por envase— si lleva la botella vacía a un centro de reembolso, centro de reciclaje, comercio o punto de recogida como BottleDrop de su zona. En los demás estados, la MRF vende la botella depositada en el contenedor de la calle como parte de un fardo, pero los consumidores no reciben esos ingresos.
P: ¿Cuántas botellas hacen falta para obtener $100 en los estados con depósito?
Ver respuesta
Con la tarifa de 10¢ de Míchigan, hacen falta 1.000 botellas para sumar $100. Con la tarifa habitual de 5¢ de California, hacen falta 2.000 botellas. Con la tarifa de 10¢ de California para envases de ≥24 fl oz, hacen falta 1.000. En los estados sin depósito, los consumidores no reciben nada por las botellas depositadas en el contenedor de la calle.
P: ¿Por qué dice la EPA que solo se recicla el 9 % del plástico si la tasa de reciclaje de botellas de PET es más alta?
Ver respuesta
Se utilizan dos denominadores distintos. La cifra del «9 %» que se cita con frecuencia (del artículo de 2017 de Roland Geyer en Science Advances) abarca todo el plástico producido en el mundo, incluidos los plásticos industriales, films, espumas, productos de polímeros mezclados y regiones sin infraestructuras de reciclaje. La cifra del 30 % de las botellas de PET (NAPCOR 2024) es mucho más concreta: corresponde a una sola resina, un solo formato de producto y Estados Unidos. Las botellas de PET son de los artículos de plástico más fáciles de reciclar, por lo que su tasa es considerablemente superior a la media de todos los plásticos.
P: ¿Las botellas de plástico se pueden reciclar o no?
Ver respuesta
Las botellas de PET (#1) y HDPE (#2) se pueden reciclar en la mayoría de los programas municipales de Estados Unidos y de los sistemas de los países desarrollados. Que realmente se reciclen depende de si el programa local las acepta, de si llegan a una planta de clasificación de residuos (MRF) en condiciones suficientemente limpias y de si en ese momento hay un recuperador dispuesto a comprar balas de esa calidad. La diferencia entre lo que se puede reciclar y lo que realmente se recicla es donde se explica la pérdida del 70 %.
P: ¿Tengo que quitar las etiquetas?
Ver respuesta
No. Las líneas de lavado de los recuperadores están diseñadas para quitar las etiquetas durante las fases de prelavado y lavado por fricción. Arrancarlas en casa no mejora el resultado y las recomendaciones estándar de APR no piden a los consumidores que lo hagan.
Artículos relacionados
- Soluciones completas para el reciclaje de plásticos — visión general de las líneas de reciclaje según el material de entrada.
- Línea de granceado de plásticos — cómo se transforman las escamas en gránulos en los flujos de PET, HDPE y PP.
- Sistemas de lavado de plásticos: descripción general — configuraciones de líneas de lavado para botellas de PET, bidones de HDPE, films y sacos tejidos.
- Selector de líneas de reciclaje de plásticos — encuentre la configuración adecuada según el material de entrada y el producto final.
Referencias y fuentes
- Informe de reciclaje de PET de NAPCOR 2024 — National Association for PET Container Resources
- El proceso de reciclaje de plásticos — Association of Plastic Recyclers (APR)
- Tapones puestos, por favor — preguntas frecuentes de APR — Association of Plastic Recyclers
- ASTM D7611-21: práctica estándar para el sistema de codificación de identificación de resinas — ASTM International
- Plásticos reciclados en envases alimentarios: carta de no objeción — US Food and Drug Administration
- Reglamento EU 10/2011 sobre materiales plásticos en contacto con alimentos — European Commission
- Directiva de la UE sobre plásticos de un solo uso — European Commission
- Leyes estatales sobre depósitos de envases de bebidas — National Conference of State Legislatures
- La botella de plástico que creías haber reciclado quizá acabó reciclada en un producto de menor valor — Oceana, con referencias a Geyer 2017 y Ellen MacArthur Foundation
- Índice de precios del R-PET, T1 de 2026 — ChemAnalyst
Sobre este análisis
Este informe sobre el reciclaje de botellas de plástico sintetiza datos de 2024-2026 de NAPCOR, Association of Plastic Recyclers, la Directiva de la UE sobre plásticos de un solo uso y el índice de precios del R-PET de ChemAnalyst. El detalle técnico sobre las líneas de lavado de PET y la extrusión de gránulos refleja las configuraciones de equipos que Kitech diseña para empresas recuperadoras de botellas de todo el mundo. Las cifras citadas como datos de NAPCOR de 2024 pueden revisarse cuando se publique el informe de 2025.







