
Póngase en contacto con Kitech Company



Deshidratación de plásticos de un vistazo: secadora por compresión frente a secadora centrífuga
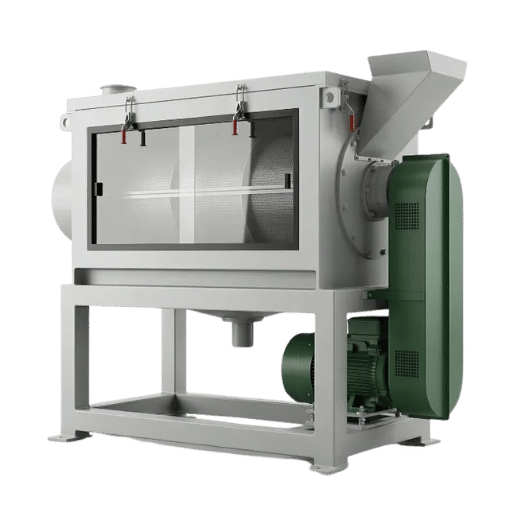 Antes de entrar en los detalles técnicos, aquí tiene la respuesta en diez segundos. Una secadora centrífuga, también conocida como equipo de deshidratación centrífuga, hace girar las escamas de plástico húmedas a unas 1.500 RPM y utiliza la fuerza centrífuga para expulsar el agua superficial a través de una malla filtrante. Una secadora por compresión, también llamada prensa de tornillo para deshidratación, hace pasar el film húmedo por un husillo cónico que lo comprime contra un cilindro perforado. Después, convierte la fricción en calor para evaporar rápidamente la humedad residual y densificar el material en una sola pasada. Ambas se utilizan en líneas de lavado de plásticos, pero sus funciones se solapan solo en parte.
Especificaciones rápidas (línea de referencia de 1.000 kg/hr)
| Parámetro | Secadora centrífuga | Secadora por compresión |
|---|---|---|
| Mecanismo | Fuerza centrífuga a ~1.500 RPM | Prensa de tornillo + calor por fricción |
| Rango de caudal | 300–4.000 kg/hr | 100–2.000 kg/hr |
| Potencia (1.000 kg/hr) | ~45 kW | ~55–75 kW |
| Humedad de salida (film) | ~10 % (por sí sola) | 1–5 % (normalmente 3 %) |
| Humedad de salida (plástico rígido) | 1–2 % (HDPE/PP) | No apta |
| Forma de salida | Escamas sueltas y esponjosas | Grumos densos y semiplastificados |
| Más adecuada para | Escamas rígidas de PET / HDPE / PP | Film tejido de PE / LDPE / PP |
Cómo funciona cada tecnología: compresión mecánica frente a fuerza centrífuga de alta velocidad
 La física explica por qué estas dos máquinas no son intercambiables. Cada una elimina el agua de una forma muy distinta y, como veremos, esa diferencia determina qué materias primas puede procesar.
Secadora centrífuga: mecanismo de giro y expulsión
El plástico húmedo entra en un rotor vertical u horizontal rodeado por una malla perforada. El rotor gira a unas 1.500 RPM y genera una fuerza centrífuga varios cientos de veces superior a la gravedad. Las palas fijadas al rotor golpean el material y lo impulsan hacia delante siguiendo una trayectoria helicoidal, mientras que el agua, retenida en la superficie principalmente por la tensión superficial, sale despedida a través de la luz de malla. Las mallas más finas, normalmente de 0.5 a 2 mm, permiten evacuar más agua, pero también aumentan la pérdida de partículas finas. Imagínese un escurridor de ensalada a escala industrial: así funciona, en esencia. Este sistema funciona muy bien con escamas rígidas. Las escamas de PET, HDPE y PP tienen poca superficie en relación con su masa; el agua se adhiere al exterior y una sola pasada centrífuga reduce la humedad residual al 1-2 %. Sin embargo, si se utiliza la misma máquina con film de PE, aparece un modo de fallo que los proveedores rara vez anuncian.Secadora por compresión: prensado para escurrir + calor por fricción
Una secadora por compresión es, ante todo, una prensa de tornillo y, después, una secadora. Las escamas de film húmedo, que suelen llegar de una etapa previa de trituración o fragmentación, caen en el cilindro y entran en contacto con un husillo de aleación endurecida accionado por un reductor de baja velocidad y alto par. La geometría del husillo, con espiras menos profundas o un eje de mayor diámetro a medida que avanza el material, aumenta la relación de compresión a lo largo de su recorrido. Las paredes del cilindro están perforadas con orificios de drenaje o una malla filtrante. A medida que aumenta la presión, el agua se exprime físicamente a través de esos orificios. Esta es la fase de escurrido, que reduce la humedad a granel de aproximadamente un 30 % a un porcentaje de una sola cifra. La segunda fase, la de secado, es donde esta tecnología se distingue realmente de una centrífuga. En el extremo de salida del husillo, cuando el material ya está comprimido y sometido a contrapresión (algunos modelos avanzados incorporan una compuerta hidráulica para aumentarla), la fricción entre las partículas y contra la pared del cilindro genera calor de verdad. El PE y el LDPE, cuyos puntos de fusión se sitúan entre 105-130°C, alcanzan un estado semiplastificado. El agua atrapada por capilaridad se evapora rápidamente en forma de vapor a través de los orificios de drenaje, y el polímero reblandecido se fusiona en grumos densos e irregulares, más parecidos a gránulos compactados que a escamas esponjosas. A la salida de la máquina, la materia prima tiene una densidad similar a la de los gránulos y ya está parcialmente compuesta, por lo que algunos catálogos llaman a la secadora por compresión aglomeradora densificadora. Esa es su ventaja decisiva: no solo deshidrata, sino que también densifica en un solo ciclo de máquina.📐 Nota de ingeniería
Especifique un husillo para la secadora por compresión con un recubrimiento de aleación resistente al desgaste; las opciones habituales son un recargue de Cr-Mo o acero boronizado. Los husillos de acero sin tratar muestran un desgaste visible tras 800-1.500 horas de funcionamiento con film posconsumo con partículas abrasivas. Los conjuntos de malla filtrante y barras de drenaje deben poder sustituirse como un cartucho de cambio rápido; prevea 4.000-6.000 horas entre sustituciones, en función del nivel de contaminación.
Humedad residual: ¿quién consigue realmente menos del 3 %?
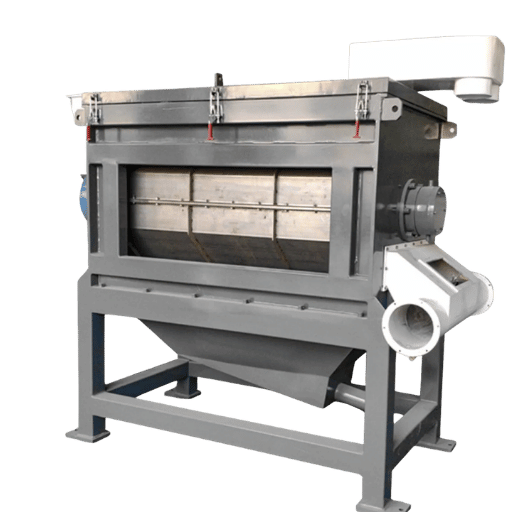 El nivel mínimo de humedad es la especificación más importante de un equipo de deshidratación y también aquella en la que las fichas técnicas de los proveedores más exageran. Esto es lo que ofrece en producción la comparación entre una secadora por compresión de plástico y una secadora centrífuga, según la materia prima.
| Material | Solo centrífuga | Solo secadora por compresión | Combinación óptima |
|---|---|---|---|
| Film de PE / LDPE | ~10 % (límite de la torta de filtración) | 1–5% | Secadora por compresión → 1–3 % |
| Sacos tejidos de PP | 8–12% | 2–5% | Centrífuga + secadora por compresión → 2 % |
| Escama de PET (grado alimentario) | 1–2% | No aplicable (material rígido) | Centrífuga + secado térmico → <0.5 % |
| Escama rígida de HDPE / PP | 1–2% | No aplicable (material rígido) | Solo centrífuga (suficiente) |
Fuentes: cifras contrastadas con datos publicados del sector (guía de deshidratación Energycle 2026; informe técnico de secadoras por compresión de Boxin). Los resultados en planta varían según la humedad de entrada, el desgaste de la malla y el nivel de contaminación.
¿Hasta qué nivel de humedad puede llegar realmente una secadora por compresión de plástico? (Y qué trampa comercial conviene vigilar)
Los operarios hacen esta pregunta casi a diario y la respuesta sincera es 1-3 % en film de PE/LDPE, siempre que la geometría del husillo, la presión del cilindro y el tiempo de permanencia estén ajustados a la materia prima concreta. El límite inferior del 1 % se alcanza en líneas optimizadas que procesan film agrícola limpio y predrenado, con un sistema hidráulico de bloqueo por contrapresión. En film mixto posconsumo contaminado y con la malla filtrante desgastada, lo habitual es llegar al 5 %. Quien prometa menos del 1 % con una secadora por compresión por sí sola está realizando pruebas en condiciones de laboratorio o está vendiendo. La química explica por qué cada punto porcentual de humedad cuenta. A 200°C, dentro del cilindro de la granceadora, el agua residual se evapora de golpe y se convierte en vapor, cuyo volumen aumenta más de 1.000×, lo que provoca dos fallos posteriores a la vez. Primero, el vapor atrapado crea huecos en el polímero fundido; cuando se libera la presión del cabezal de extrusión, los huecos se convierten en burbujas y en gránulos porosos que se rechazan en la venta. Segundo, el agua a temperaturas de extrusión ataca las cadenas del polímero por hidrólisis y rompe los enlaces de cadena larga que dan al PE su resistencia a la tracción. Los gránulos pueden parecer perfectos por fuera y, aun así, acabar clasificados como material de relleno cuando el comprador realiza una prueba de MFI.⚠️ Advertencia sobre afirmaciones exageradas de los proveedores
Algunas fichas técnicas de secadoras centrífugas indican una humedad inferior al 3 % o al 2 % en film, pero físicamente es imposible conseguirlo con una sola centrifugadora. El film blando se aplasta contra la malla y forma una torta de filtración densa que retiene el agua en sus pliegues. Si encuentra estas cifras, pregunte si proceden de pruebas con escamas rígidas (donde sí son posibles) o con film (donde no lo son). Para obtener un producto de la máxima calidad, la especificación APR FPE-CG-01 exige menos de un 0,5 % de volátiles según ASTM D6980, medidos en las 96 horas posteriores a la extrusión de los gránulos. Solo la combinación por etapas de centrifugado y secado térmico alcanza ese nivel de forma fiable con materias primas rígidas, y ninguna máquina mecánica por sí sola lo consigue únicamente con film.
Comparativa de caudal, consumo energético y espacio ocupado
 Una vez definidos los objetivos de humedad, la siguiente pregunta que se hace cualquier responsable de planta es cuánto consumirá la línea. La intuición dice que una secadora por compresión de alta presión debe consumir más electricidad que una simple centrífuga, pero, a nivel de sistema, ocurre justo lo contrario. El trabajo mecánico desplaza el agua; el trabajo térmico la hierve. La física favorece al primero por un factor de tres a cuatro.
Especificaciones comparadas (línea de film de PE de 1.000 kg/hr)
| Parámetro | Solo secadora centrífuga | Solo secadora por compresión | Centrífuga + secado térmico |
|---|---|---|---|
| Potencia instalada | ~45 kW | ~65 kW | ~165 kW (45 + 120 térmicos) |
| Consumo energético anual (6.000 hr) | 270.000 kWh | 390.000 kWh | 990.000 kWh |
| Energía por tonelada (kWh/t) | ~45 | ~65 | ~165 |
| Superficie ocupada (m²) | 4–6 | 8–12 | 25–35 (incluye secadora de tubos) |
| Humedad de salida del film | ~10% | 1–3% | 2–4 % (tras el secado térmico) |
40–60%
Reducción total de energía de secado al sustituir el secado exclusivamente térmico por un proceso que empieza con secado mecánico
$72,000
Ahorro energético anual: secadora por compresión frente a secado exclusivamente térmico a 1.000 kg/hr, $0.10/kWh
8–14 mo
Periodo de amortización habitual de una secadora centrífuga gracias al ahorro energético en una línea de film
Compatibilidad de materiales: film de PE, escamas de PET, sacos tejidos de PP y plásticos rígidos
 Todos los recicladores acaban aprendiendo por las malas que una secadora centrífuga utilizada con film y una secadora por compresión utilizada con escamas rígidas pueden fallar de forma catastrófica. Usar la máquina equivocada con la materia prima equivocada no significa que el rendimiento sea bajo: significa que se destruye material. Elija el equipo según el material antes de considerar el caudal, el coste o el espacio ocupado.
¿Qué materiales puede procesar un equipo centrífugo de deshidratación?
Las escamas rígidas son su aplicación natural. Las escamas de botellas de PET, de garrafas de HDPE y de envases de PP tienen poca superficie en relación con su masa y solo retienen agua en el exterior. Una pasada centrífuga de alta velocidad expulsa esa agua a través de la malla y deja las escamas con una humedad residual del 1-2 %, listas para el granceado o para un acabado térmico opcional si se necesitan especificaciones de grado alimentario. Tras la trituración, los sacos tejidos de PP se comportan de forma lo bastante parecida a las escamas rígidas como para que también los procese una centrífuga de alta velocidad, aunque la humedad residual es algo mayor (8-12 %) porque la textura tejida retiene agua en los huecos entre filamentos. La centrífuga no procesa bien el film fino; el siguiente apartado explica por qué.Por qué fallan las secadoras centrífugas con el film: el problema de la torta de filtración
Introduzca film de PE húmedo en un rotor de 1.500 RPM y la misma fuerza centrífuga que expulsa el agua de las escamas rígidas lo apretará contra el interior de la malla. En cuestión de segundos, las capas de film se comprimen hasta formar una masa impermeable, una «torta de filtración», a través de la que el agua no puede salir. El rotor sigue girando, el consumo eléctrico se mantiene en los niveles nominales y aumenta el ruido aerodinámico, pero apenas sale agua de la máquina. Los operarios lo ven en la salida: el film queda aplastado como una lámina, en vez de salir esponjado y seco. La humedad final se mantiene en el 10 % o más. Este es el problema que se diseñó para resolver la secadora por compresión.| Materia prima | Secadora principal más adecuada | Motivo |
|---|---|---|
| Film agrícola de PE / LDPE | Secadora por compresión | La centrífuga falla al formarse una torta de filtración; la secadora por compresión exprime y densifica en una pasada |
| Tejido de PP (big bags, rafia) | Centrífuga de alta velocidad | Más rígido que el film; el diseño de altas RPM elimina el agua entre los filamentos |
| Escamas de botellas de PET (grado alimentario) | Centrífuga + secado térmico | Elimina el agua superficial; para alcanzar menos del 0,5 % se necesita un acabado por evaporación |
| Escama rígida de HDPE / PP | Solo centrífuga | 1–2 % es suficiente para el granceado; el secado térmico es opcional |
| Envases flexibles mixtos | Secadora por compresión (con tamiz previo) | La densificación compensa la variabilidad del material |
Coste total de propiedad: inversión, costes operativos y perspectiva a 5 años
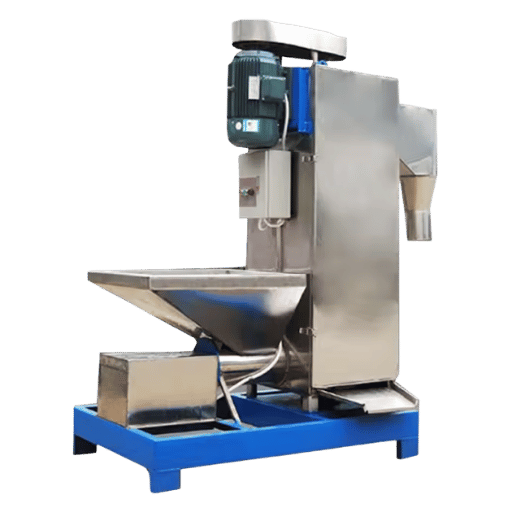 El coste de inversión en equipos de deshidratación parece pequeño comparado con el de toda la línea, hasta que se suman los costes operativos de cinco años. Las cifras que siguen se basan en un análisis publicado por el sector para una línea de 1.000 kg/hr (citado en la guía de sistemas de secado de Energycle); ajuste los cálculos a su tarifa eléctrica y horas de funcionamiento antes de firmar un pedido de compra.
Coste total de propiedad a 5 años: línea de film de 1.000 kg/hr, 6.000 hr/año, $0.10/kWh
| Partida de costes | Centrífuga + secado térmico | Centrífuga + secadora por compresión |
|---|---|---|
| Inversión (rango habitual) | $95,000–$140,000 | $70,000–$110,000 |
| Energía / año | $99,000 | $63,000 |
| Piezas de desgaste / año | $3,000–$5,000 | $5.000–$8.000 (malla filtrante + husillo de la secadora por compresión) |
| Costes operativos a 5 años | ~$510,000 | ~$345,000 |
| Coste total a 5 años | $605,000–$650,000 | $415,000–$455,000 |
Los rangos de inversión corresponden a equipos de importación asiática habituales en 2026 y pueden no reflejar el mercado actual; compruebe los presupuestos con los precios FOB vigentes. Las partidas energéticas se basan en un único análisis publicado por el sector; los resultados reales varían según la tarifa eléctrica, las horas de funcionamiento y la humedad de entrada.
💡 Consejo profesional: costes ocultos que muchos compradores pasan por alto
Estas tres partidas rara vez aparecen en las tablas de presupuestos que comparan centrífugas y secadoras por compresión, pero sí suelen figurar en los presupuestos operativos. La primera es el volumen de agua que debe recircularse y tratarse: en una línea con mucho secado térmico, ya ha pagado el doble de agua para el lavado, además de pagar por su tratamiento. La segunda es la tendencia de la granceadora posterior a perder un 5-10 % de caudal respecto al porcentaje de entrada de la materia prima, porque la extrusora consume energía en evaporar el agua en vez de emplearla para otras tareas. La tercera es el consumo de aire comprimido, que se duplica en las secadoras térmicas frente a las centrífugas porque el sistema de transporte neumático mueve las escamas calientes. Si el proveedor lo incluye en el presupuesto, pídale las especificaciones de consumo de aire.
Mantenimiento, piezas de desgaste y experiencia en planta
 El coste de las piezas de desgaste favorece a un tipo de línea en el caso de las escamas rígidas y al otro en el caso del film. Saber dónde se va el dinero permite tener los repuestos adecuados en stock antes de que una rotura de la malla a las 3 a. m. pare la línea durante cuarenta y ocho horas a la espera de un envío.
Desgaste de la secadora centrífuga
- Malla filtrante: vida útil habitual de 6.000-10.000 horas con escamas rígidas; la mitad si se procesa film contaminado. Sustitúyala mediante un cartucho de cambio rápido para completar el cambio en menos de treinta minutos.
- Palas: las escamas abrasivas de PET erosionan los bordes de ataque; repáselos o sustitúyalos cada 8.000-12.000 horas. El desgaste de las palas reduce el rendimiento de deshidratación un 15-20 % antes de que se produzca un fallo catastrófico.
- Rodamientos: los rodamientos del eje principal de altas RPM son el componente de desgaste más caro; prevea sustituirlos cada 12.000-18.000 horas si respeta los intervalos de lubricación.
- Vibración: un rotor desequilibrado, a menudo por un desgaste irregular de la malla o el fallo de una pala, es la primera señal de alarma. Instale un sensor de vibración con alarma a 4,5 mm/s RMS.
Desgaste de la secadora por compresión
- Eje del husillo: un recargue de Cr-Mo o un revestimiento boronizado dura 6.000-10.000 horas con film de PE limpio; mucho menos si la materia prima posconsumo está contaminada con partículas abrasivas. Vuelva a aplicar el recargue en vez de sustituirlo cuando la marca de desgaste alcance 2 mm de profundidad.
- Malla de drenaje / revestimiento del cilindro: vida útil habitual de 4.000-6.000 horas. La presión aquí es muy superior a la que soporta la malla de una centrífuga, así que planifique las sustituciones en consecuencia.
- Caja reductora: reductor de alto par que funciona de forma continua con una velocidad de salida de 200-400 RPM; cambio de aceite cada 4.000 horas y revisión completa prevista a las 25.000 horas.
- Compuerta hidráulica (si está instalada): sustituya las juntas anualmente y revise el cilindro cada 3-5 años.
📐 Nota de ingeniería: errores habituales en planta
Dos hábitos de los operarios reducen el caudal de deshidratación más que cualquier avería del equipo: saltarse el predrenado y tolerar las variaciones bruscas del caudal de alimentación. Dejar escurrir el material lavado sobre una criba vibratoria durante 10-30 segundos antes de la deshidratación mecánica reduce la carga posterior un 20-30 %. Los picos y cortes en el caudal de alimentación, habituales en líneas sin transportadores accionados por variador de frecuencia, reducen el rendimiento de deshidratación un 15-25 %. Ambas soluciones requieren cambios de software o configuración, no inversiones de capital.
Marco de decisión: regla de selección de la secadora en 4 cuadrantes
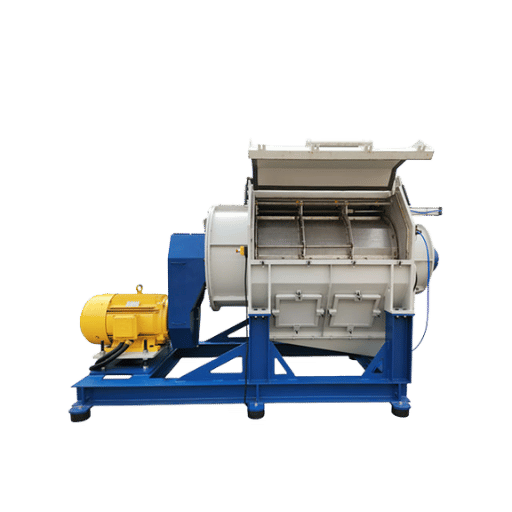 Si dejamos a un lado los detalles de las fichas técnicas, elegir entre una secadora por compresión de plástico y una centrífuga se reduce a dos preguntas: ¿cuál es el material predominante y qué caudal se necesita? Al situar estas variables en dos ejes, aparecen cuatro escenarios, cada uno con una recomendación clara.
Regla de selección de la secadora en 4 cuadrantes
| Caudal \ Material | Predominio de film (PE/LDPE/PP) | Predominio de material rígido (escamas de PET/HDPE/PP) |
|---|---|---|
| Bajo (<1,000 kg/hr) | Solo secadora por compresión (la densificación también sirve de aglomeración) | Solo secadora centrífuga (1–2 % de humedad es suficiente para el granceado) |
| Alto (≥1.000 kg/hr) | Etapa previa centrífuga + secadora por compresión (cribas en paralelo, caudal máximo) | Centrífuga de alta velocidad + secado térmico opcional (grado alimentario o calidad para film soplado) |
Ejemplos de escenarios
Escenario 1: reciclador de film de PE a 800 kg/hr (caudal bajo, predominio de film)
Una sola secadora por compresión. Su salida semiplastificada alimenta directamente la granceadora, sin necesidad de una etapa de aglomeración. Ahorro de inversión: unos $40k frente a una alternativa con centrífuga y secado térmico. Ahorro energético anual: ~$30k. Todo el sistema por etapas ocupa 12 m².
Escenario 2: procesador de escamas de PET a 2.000 kg/hr (caudal alto, predominio de material rígido)
Centrífuga de alta velocidad como equipo principal y secadora térmica de tubos para el acabado. Esta combinación alcanza el objetivo de menos del 0,5 % de volátiles de APR FPE-CG-01 según ASTM D6980. La secadora por compresión no es adecuada en este caso: la geometría de su husillo nunca se diseñó para materiales rígidos y pulverizaría las escamas de PET hasta convertirlas en un polvo invendible.
Escenario 3: reciclador de plásticos rígidos mixtos a 500 kg/hr (caudal bajo, predominio de material rígido)
Solo centrífuga, precedida por una criba vibratoria para el predrenado. Una humedad del 1-2 % es más que suficiente para el granceado de uso general, y el tiempo de permanencia ligeramente superior de la granceadora se encarga de eliminar la humedad residual. Inversión: ~$40k. No se necesita una etapa térmica.
Secadora por compresión de plástico o equipo de deshidratación de plásticos: ¿cuál es mejor?
Esta es la pregunta equivocada, aunque todas las webs de proveedores la plantean así. «Máquina de deshidratación de plásticos» suele ser una forma abreviada de referirse a un equipo centrífugo; una «secadora por compresión» es una prensa de husillo que genera calor por fricción. No compiten por el mismo trabajo. La pregunta adecuada es: ¿cuál debe ser la etapa principal de su línea y necesita después el material una etapa secundaria? En el caso de escamas rígidas, la centrífuga es la etapa principal y, a menudo, la única que necesita. Para el film, la secadora por compresión es la etapa principal, porque la centrífuga por sí sola no puede reducir la humedad residual por debajo del 10 %. Las líneas que procesan ambas materias primas utilizan las dos máquinas, con sistemas compartidos de cribado y transporte entre ellas.Perspectivas del sector: hacia dónde se dirige la deshidratación de plásticos en 2026
 La tecnología de deshidratación lleva una década estable. El marco normativo que la rodea, no. Tres fuerzas están transformando las especificaciones de los equipos de deshidratación de plásticos en 2026 y más adelante. Cualquier comprador de equipos que esté tomando una decisión de inversión a cinco años debería tenerlas en cuenta antes de firmar.
En primer lugar, el Reglamento de la UE sobre envases y residuos de envases (PPWR) entra en vigor en agosto de 2026. Las directrices de la Comisión Europea para la aplicación del PPWR establecen umbrales obligatorios de reciclabilidad para 2030 y objetivos mínimos de contenido reciclado que aumentarán hasta 2030 y 2040. El propio PPWR impulsa la demanda de material reciclado de calidad, y esa calidad empieza en la etapa de deshidratación. En los mercados de reciclaje de film plástico, los films con una humedad del 1-3 % alcanzan un precio superior al de los que tienen un 8-10 %, y esa diferencia aumenta a medida que las cuotas de contenido reciclado impulsadas por el PPWR endurecen el mercado.
En segundo lugar, se prevé que el mercado mundial de secadoras de plástico crezca de 1,45 billion de USD en 2025 a 1,58 billion de USD en 2026, aproximadamente un 9 % interanual, impulsado principalmente por la modernización de las plantas de reciclaje en Europa y Norteamérica. El informe de capacidad de APR de 2025 señala que hay más de 2 billion de libras de capacidad de reciclaje adicional sin utilizar en Estados Unidos y Canadá, gran parte de ella limitada por la etapa de secado. Sustituir las antiguas líneas exclusivamente térmicas por sistemas escalonados que priorizan los procesos mecánicos es la mejora con mayor ROI al alcance de la mayoría de los operadores.
En tercer lugar, la innovación en equipos sigue reduciendo el nivel mínimo de humedad. En K Show 2025 se presentaron diseños de secadoras por compresión para film que prometen una humedad residual inferior al 1 % en materias primas de PE en condiciones optimizadas, un avance significativo respecto al estándar del sector del 3 % de hace tres años.
💡 Si va a comprar en 2026
Incluya el objetivo de humedad en el pedido de compra como una especificación de rendimiento garantizada, no como un valor «habitual». Para film de PE, solicite una garantía de <2% en las condiciones especificadas de humedad y contaminación de la materia prima. Para escamas de PET, solicite <0.5% según ASTM D6980 si el proceso posterior es de calidad alimentaria o para film soplado. Si un proveedor no está dispuesto a incluir la especificación de humedad en el pedido, eso ya le dice algo.
Preguntas frecuentes
P: ¿Para qué se utiliza una secadora centrífuga en el reciclaje de plásticos?
Ver respuesta
En una línea de lavado de plásticos para reciclaje, una secadora centrífuga elimina el agua superficial de las escamas después del lavado. Hace girar el material a aproximadamente 1.500 RPM dentro de una malla filtrante perforada: la fuerza centrífuga expulsa el agua a través de la luz de malla mientras las palas transportan las escamas hacia delante. Es el equipo de deshidratación principal estándar para escamas rígidas de PET, HDPE y PP, en las que alcanza una humedad residual del 1-2 % en una sola pasada. Su rendimiento es bajo con film de PE/LDPE, porque el film flexible se comprime contra la malla y retiene agua en los pliegues.
P: ¿Una secadora por compresión de plásticos también limpia el plástico?
Ver respuesta
No. Una secadora por compresión deshidrata y densifica, pero no lava. La limpieza se realiza antes, en las etapas de lavadora de fricción y tanque de flotación y hundimiento de la línea de lavado. Introducir material contaminado y sin lavar en una secadora por compresión acelera drásticamente el desgaste del husillo y la malla.
P: ¿Cuál es la función principal de un equipo de deshidratación en una línea de lavado?
Ver respuesta
El equipo de deshidratación se sitúa entre los tanques de lavado y la extrusora de granceado. Su función es reducir la humedad residual hasta el umbral que la extrusora puede procesar sin defectos por evaporación súbita: normalmente, por debajo del 5 % para la densificación de film y por debajo del 1 % para el granceado de alta calidad. Sin una deshidratación eficaz, toda la inversión en las etapas de lavado previas se convierte en electricidad desperdiciada en la extrusora, donde la humedad provoca burbujas, hidrólisis del polímero y gránulos rechazados.
P: ¿Puede una secadora centrífuga por sí sola alcanzar la humedad adecuada para el granceado?
Ver respuesta
En la mayoría de los casos, sí, para escamas rígidas: las escamas rígidas de PET, HDPE y PP salen de la etapa centrífuga con una humedad del 1-2 %, suficiente para el granceado de uso general. Para film de PE/LDPE, no. El fallo por «torta de filtración» hace que una sola pasada por la centrífuga deje el film con aproximadamente un 10 % de humedad residual, muy por encima del límite del 5 % para film, y provoca expansión del vapor, hidrólisis del polímero y gránulos porosos en la extrusora. Para productos de calidad alimentaria o de film soplado, incluso las escamas rígidas necesitan un tratamiento térmico final para alcanzar la especificación de APR inferior al 0,5 % según ASTM D6980.
P: ¿Cuánto cuesta una secadora por compresión de plásticos en comparación con una secadora centrífuga?
Ver respuesta
En 2026, para una línea de 1.000 kg/hr, el precio de catálogo de una secadora centrífuga ronda los $25.000-$50.000 EXW Asia, mientras que el de una secadora por compresión ronda los $45.000-$80,000. La inversión inicial en la compactadora es mayor, pero se compensa con unos costes de explotación más bajos al procesar film y con la eliminación de una etapa de aglomeración independiente. Compruebe los presupuestos vigentes: los precios varían según el mercado del acero y de los motores eléctricos.
P: ¿Debo instalar una compactadora y una secadora centrífuga en serie?
Ver respuesta
En las líneas de alimentación mixta que procesan tanto film como plásticos rígidos, sí, pero con una disposición que permita cambiar el recorrido, no con un flujo fijo en serie. El film debe evitar la etapa centrífuga para no comprimirse como una torta de filtración y dirigirse directamente a la secadora por compresión. Las escamas rígidas deben evitar la secadora por compresión, que no está diseñada para esa geometría, y pasar solo por la centrífuga, con un tratamiento térmico posterior opcional si se requieren especificaciones de alta calidad. Las líneas que acoplan rígidamente las dos etapas en un único recorrido de transporte desperdician la inversión en al menos una de ellas, sea cual sea la materia prima procesada.
Planifique la etapa de secado de su línea de reciclaje
Tanto si va a modernizar una línea térmica antigua antes del plazo de 2026 del PPWR de la UE como si está dimensionando una nueva planta para materias primas mixtas, la elección del equipo de deshidratación es la decisión de mayor ROI de la línea. Kitech configura equipos auxiliares de deshidratación según el material y el rendimiento específicos de su proceso.
Explore la línea auxiliar de reciclaje de Kitech →Sobre este análisis
Esta guía compara las tecnologías de secado por compresión y secado centrífugo de plásticos para líneas de lavado de plásticos destinados al reciclaje. Las cifras de costes se basan en un análisis de una línea de film de 1.000 kg/hr publicado por fuentes del sector, y las referencias a normas proceden de APR FPE-CG-01 / ASTM D6980 y del reglamento PPWR de la UE de agosto de 2026. Los resultados en planta varían según la contaminación de la materia prima, el precio de la electricidad y la configuración de la línea. Antes de invertir, ajuste las cifras de humedad y TCO a los datos de sus propias pruebas piloto.
Referencias y fuentes
- Film de PE y envases flexibles: documento de orientación esencial FPE-CG-01 — Association of Plastic Recyclers (APR)
- La Comisión publica directrices para facilitar la aplicación del nuevo PPWR — Comisión Europea
- Reglamento sobre envases y residuos de envases — Dirección General de Medio Ambiente de la Comisión Europea
- Evaluación medioambiental y económica del reciclaje de residuos plásticos — Centro Común de Investigación de la Comisión Europea (JRC)
- Capacidad de reciclaje de plásticos en Estados Unidos y Canadá en 2025 — Association of Plastic Recyclers (APR)
- Técnica de deshidratación energéticamente eficiente para films reciclados — Investigación académica
- Panorama de los procesos y tecnologías de reciclaje de plásticos — Circular Plastics NL (consorcio de investigación del sector)
- ASTM D6980 — Método de ensayo estándar para determinar la humedad en plásticos mediante pérdida de peso (referenciado en APR FPE-CG-01)
- ASTM D7885 — Práctica estándar para evaluar el rendimiento del granceado de residuos plásticos
Artículos relacionados
- Descripción general de los equipos de la línea auxiliar de reciclaje de Kitech Systems
- Sistema auxiliar de deshidratación para líneas de reciclaje de films plásticos
- Instalación de una secadora centrífuga en líneas de lavado de escamas de PET
- Diseño y flujo de proceso de líneas de lavado para el reciclaje de plásticos







