
Póngase en contacto con Kitech Company

¿Qué es el reciclaje de PET? Proceso, códigos, mercados y equipos explicados

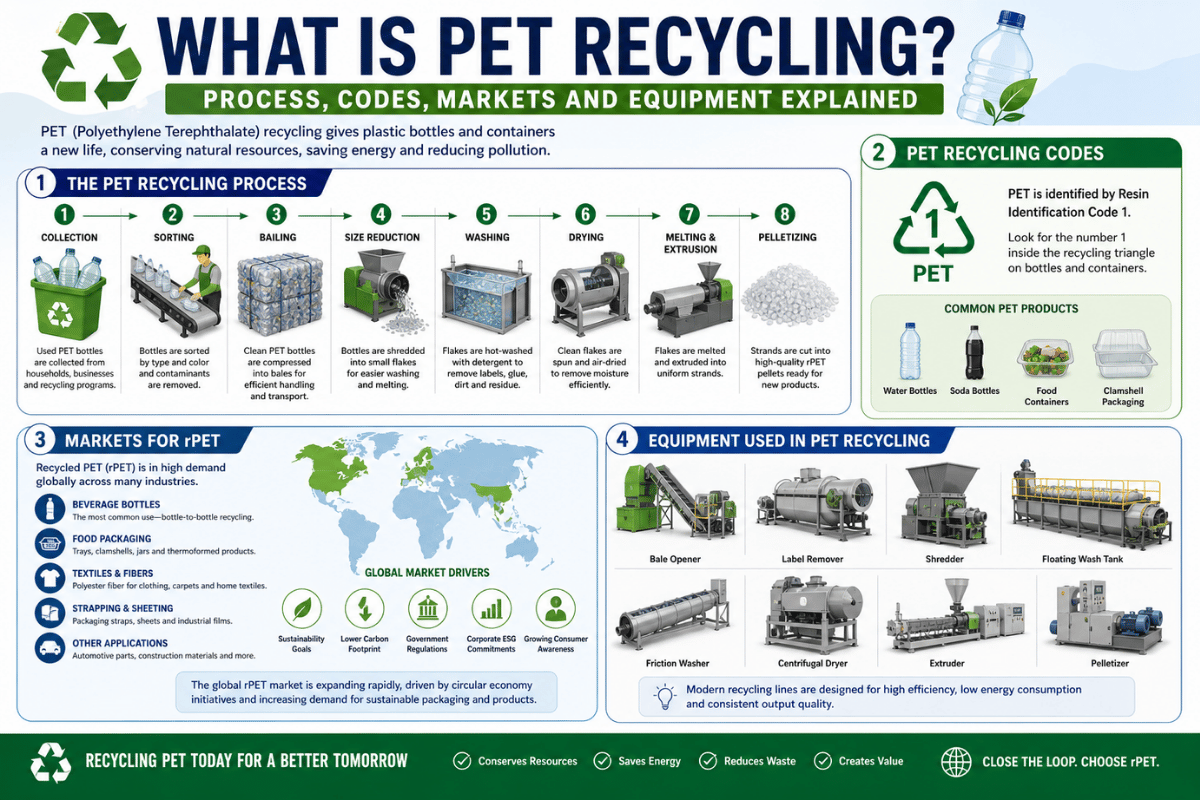
Esta guía completa sobre el reciclaje de PET debe responder a algo más que «¿se puede echar esta botella al contenedor?». Para una planta de reciclaje, las preguntas difíciles son dónde se gana calidad, por qué algunas corrientes siguen descartando PET #1 y qué etapas del proceso convierten las botellas posconsumo en escamas de PET listas para la venta, gránulos de RPET, materia prima para fibras o PET reciclado apto para fabricar botellas.
Datos básicos: reciclaje de PET en una página
- Material: PET o PETE, siglas de tereftalato de polietileno.
- Código: código de identificación de resina plástica #1.
- Entradas habituales: botellas de agua, botellas de refrescos, envases transparentes para alimentos y algunos embalajes de PET.
- Productos habituales: escamas limpias de PET, gránulos de RPET, fibra de poliéster reciclado, láminas, flejes y resina reciclada para fabricar botellas.
- Riesgo crítico para la planta: aunque la resina sea reciclable, el PVC, el PETG, las etiquetas, los adhesivos de etiquetas que no se desprenden, los materiales que no son PET, el color, el metal, la humedad y la precisión de la clasificación siguen perjudicando el valor final.
Para los compradores industriales, el reciclaje de PET consiste en transformar de forma controlada botellas o envases usados de PET en una materia prima limpia. El éxito depende menos de la idea de que «el PET es reciclable» que de controlar bien los aspectos prácticos: inspección, clasificación, lavado, resistencia, sequedad y pureza exigidas por el cliente final.
Las recomendaciones para los consumidores suelen limitarse a indicar que depositen las botellas en el contenedor de reciclaje, pero la rentabilidad de la planta empieza después, cuando llegan mezcladas con otros envases de plástico usados. La línea debe determinar qué plásticos recogidos en los hogares pueden convertirse en nuevos productos, qué escamas pueden destinarse a los mercados textil o de moquetas y qué materiales deben rechazarse antes de que acaben en un vertedero, una incineradora o una aplicación de bajo valor.
Por este motivo, una línea completa de reciclaje de PET suele diseñarse partiendo del producto final previsto y trabajando hacia atrás. Las escamas aptas para fabricar fibras, las escamas aptas para fabricar botellas y los gránulos de PET requieren líneas de lavado distintas, aunque la materia prima proceda de la misma corriente de botellas de plástico. Por eso, el reciclaje de botellas de PET en un circuito cerrado exige un control más estricto que su reciclaje en aplicaciones de menor calidad.
¿Qué es el plástico PET y por qué lleva el código de reciclaje #1?
Como resina de poliéster, el PET ofrece varias propiedades: es ligero, transparente y resistente en relación con su peso, y resulta especialmente adecuado para numerosos sistemas de llenado de alimentos y bebidas. En los códigos de reciclaje, PET o PETE se identifica con el #1. Una guía para consumidores del Departamento de Energía de Estados Unidos describe el PET/PETE como un plástico común, aceptado en muchos programas municipales y presente en numerosas botellas de agua y refrescos y en envases de comida preparada.
¿PET, PETE y plástico #1 son lo mismo?
Sí. PET y PETE significan lo mismo: tereftalato de polietileno. El código #1 permite a los clasificadores y consumidores identificar fácilmente la familia de resinas, pero no garantiza que cada envase vaya a producir PET reciclado de alto valor. El código tampoco significa que todos los envases de PET permanezcan en la misma corriente de valor. Las botellas transparentes de PET con etiquetas lavables se comportan de forma muy distinta a las botellas oscuras, los envases con mangas que cubren todo el cuerpo o los envases de PETG que aparecen en la misma bala.
| Código | Resina | Envase habitual | Aspecto crítico para la línea de PET |
|---|---|---|---|
| #1 | PET/PETE | Botellas de agua y refrescos | Corriente objetivo principal |
| #2 | HDPE | Garrafas de leche, botellas de productos de limpieza | Corriente separada; los tapones pueden separarse del PET por flotación |
| #3 | PVC | Algunas etiquetas, mangas, envases rígidos | Contaminante grave del PET |
| #5 | PP | Tapones y cierres | Suele separarse mediante flotación-hundimiento |
Para quien compra una planta, la cuestión no es solo «¿es PET?», sino también «¿se podrá clasificar, lavar, separar, secar y fundir el envase de forma que cumpla los requisitos del comprador de escamas o gránulos?».
Cómo funciona el proceso de reciclaje de botellas de PET

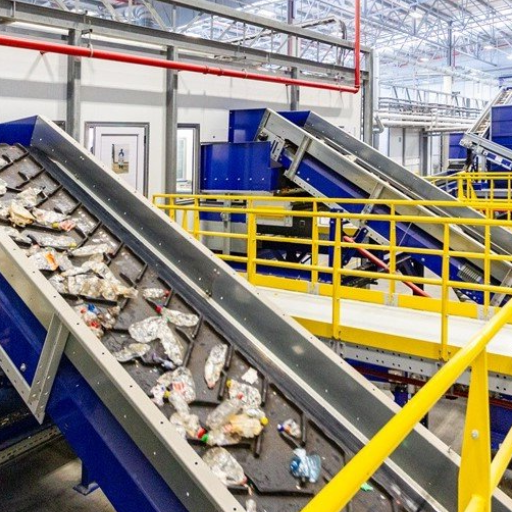
El proceso de reciclaje de botellas de PET empieza antes de que estas lleguen al equipo de lavado. La calidad de la recogida, la densidad de las balas, la mezcla de etiquetas y tapones, la variedad de colores, la humedad y otros factores influyen en la configuración de la línea. Una manipulación deficiente convierte una valiosa corriente de resina en residuos plásticos de menor calidad. Los centros de clasificación que abastecen al sector del reciclaje suelen separar pronto el PET transparente, porque el proceso se encarece cuando los contaminantes ya se han triturado y mezclado con las escamas. Este es un flujo industrial habitual:
| Etapa | Qué ocurre | Punto de control de calidad |
|---|---|---|
| 1 | Recogida y embalado en balas | Rechazar las balas mojadas o mezcladas y los materiales que claramente no sean PET. |
| 2 | Apertura de balas y alimentación | Mantener un caudal de alimentación constante para los equipos de clasificación y lavado. |
| 3 | Preclasificación y retirada de metales | Retirar cuanto antes los metales, los artículos de PVC, los films y los rechazos voluminosos. |
| 4 | Gestión de etiquetas y tapones | Reducir los restos de film de etiquetas, pulpa de papel, adhesivo y cierres. |
| 5 | Trituración o molienda | Mantener un tamaño de escama lo bastante uniforme para el lavado y la separación. |
| 6 | Lavado en caliente, lavado por fricción y aclarado | Eliminar azúcares, aceites, suciedad, cola, papel y residuos. |
| 7 | Separación por flotación-hundimiento y clasificación final | Separar el PET del PP/HDPE flotante y de los contaminantes restantes. |
| 8 | Deshidratación, secado y almacenamiento de escamas o granceado | Estabilizar la humedad antes del ensacado, la extrusión o la producción de gránulos. |
¿Cómo se recicla el plástico PET paso a paso?
En resumen, las botellas se recogen, se clasifican, se transportan en balas y se abren en una planta de reciclaje botella a botella; después se limpian, se trituran para obtener escamas de PET, se vuelven a lavar, se separan según su comportamiento y se secan. Por último, se venden como escamas o se funden para la siguiente etapa. Los sistemas locales recogen las botellas de PET de distintas maneras, pero una planta solo obtiene valor cuando el proceso de limpieza, las etapas de aclarado, la secuencia de lavado y secado y la inspección final demuestran que el producto tiene la calidad necesaria. El reciclaje botella a botella exige una descontaminación más estricta y la aprobación del comprador.
Para conocer mejor el flujo del proceso, tome este documento como punto de partida y consulte después el documento detallado sobre el proceso de reciclaje de botellas de PET, especialmente las etapas de lavado y los puntos de control del reciclaje botella a botella.
Por qué el PVC, las etiquetas, los tapones, el adhesivo y la humedad reducen el valor de las escamas de PET

Incluso en pequeñas proporciones, los contaminantes que entran en grandes volúmenes en la línea pueden reducir rápidamente el valor de las escamas de PET. Los materiales de las etiquetas de PVC y PLA son difíciles de retirar cuando se hunden junto con el PET en un tanque de flotación-hundimiento; incluso en niveles bajos, pueden perjudicar la corriente final de PET reciclado.
¿Por qué supone el PVC un problema tan grave en el reciclaje de PET?
Si no se retira antes de la trituración, el PVC puede avanzar junto con el PET durante parte del proceso y perjudicar la calidad del PET reciclado durante el tratamiento térmico. La regla es sencilla: siempre que sea posible, retire el PVC antes de triturar. Cuando las botellas ya se han convertido en una mezcla de escamas, resulta más difícil y caro retirar cada contaminante.
| Contaminante | Dónde aparece | Medida de control | Efecto comercial |
|---|---|---|---|
| PVC | Etiquetas, artículos rígidos, balas mezcladas | Preclasificación, clasificación NIR, control de calidad manual | Puede degradar la calidad o provocar el rechazo del producto |
| Etiquetas de papel | Superficie de la botella | Retirada de etiquetas y lavado en caliente | Aumenta la carga de pulpa y filtración |
| Adhesivo | Capa de adhesivo de la etiqueta | Lavado cáustico en caliente y lavado por fricción | Genera residuos y velos |
| Tapones y anillos | Piezas de cierre de PP/HDPE | Separación por flotación-hundimiento | Protege la pureza del polímero |
| Humedad | Escamas lavadas | Deshidratación y secado térmico | Afecta al almacenamiento y a la estabilidad de la extrusión |
Nota técnica: las directrices de APR indican como intervalos preferentes para la compatibilidad de envases de PET una viscosidad intrínseca de la resina PET de entre 0.72 y 0.90 decilitros por gramo y un punto de fusión cristalino de entre 225 y 255 deg C. Estos valores son importantes porque los materiales con un punto de fusión bajo o con componentes no cristalizables pueden volverse pegajosos durante el secado o la extrusión del PET.
En las plantas que procesan balas posconsumo mezcladas, conviene tratar el control de la contaminación como una inversión de capital, no como una tarea rutinaria de limpieza. Si la línea retira mal las etiquetas, lava de forma insuficiente y no seca bien, la calidad del producto resultante suele reflejar esas deficiencias.
Vías de reciclaje mecánico, para uso alimentario y químico del PET

La mayoría de los fabricantes empieza por el reciclaje mecánico: clasificar, triturar, lavar, separar y secar las escamas, y después venderlas o utilizarlas para fabricar gránulos. El PET reciclado para contacto con alimentos es una opción comercial más específica. EFSA indica que evalúa la seguridad de los procesos de reciclaje utilizados para producir plástico reciclado destinado a materiales en contacto con alimentos y que, actualmente, evalúa procesos basados en tecnologías de reciclaje mecánico de PET posconsumo.
Esta resina se puede calentar y fundir de nuevo, pero el calor por sí solo no la hace apta para uso alimentario. Para obtener una corriente reciclada segura se necesita un control documentado de las entradas, una limpieza suficiente para evitar la contaminación del polímero y un proceso capaz de producir nuevos envases o botellas, siempre que se cumplan los requisitos normativos y los del comprador.
En cuanto a las normas de referencia, ISO 15270 establece directrices para la recuperación y el reciclaje de residuos plásticos, mientras que ISO 18604 aborda los envases valorizables mediante reciclaje de materiales. Si el modelo de ventas incluye declaraciones sobre contenido reciclado, la terminología de cadena de custodia de ISO 22095 ofrece a los compradores un marco para determinar si el modelo de trazabilidad está listo para una auditoría. El criterio de selección es sencillo: no prometa envases para alimentos, botellas nuevas ni envases de alto valor hasta que el proceso, la documentación y la aprobación del comprador respalden esa afirmación.
| Vía | Ventajas | Limitaciones | Aplicación más adecuada |
|---|---|---|---|
| Escamas de reciclaje mecánico | Proceso menos profundo que la vía de granceado | Los requisitos del comprador pueden ser estrictos | Fibras, láminas, flejes y usos no alimentarios |
| Granceado | Manipulación más uniforme y filtración del plástico fundido | Más consumo energético y más equipos | Compradores que necesitan materia prima en gránulos de calidad constante |
| RPET apto para uso alimentario | Vía de mayor valor para reciclar botellas y fabricar botellas nuevas | Requiere descontaminación validada y un control estricto de las entradas | Cadenas de suministro de botellas y envases alimentarios |
| Vía química | Puede procesar algunas materias primas que las vías mecánicas rechazan | Economía y requisitos de proceso más complejos | Corrientes seleccionadas difíciles de reciclar |
La conclusión para quien compra es clara: no compre un sistema de reciclaje de PET basándose solo en el número de máquinas. Parta del producto final previsto y de los criterios de aceptación del comprador, y determine en función de ellos los requisitos de clasificación, lavado, descontaminación, filtración y secado.
Escamas de PET, gránulos de RPET y mercados finales

El primer producto comercializable de muchas líneas de lavado son las escamas limpias de PET. Los gránulos de RPET requieren extrusión y filtración, lo que suele facilitar un procesamiento posterior más fiable. La opción más adecuada depende de los clientes compradores, la calidad de la materia prima, el coste de la energía y de si el nuevo propietario de la planta quiere vender el material de inmediato o acercarse a su aplicación final.
Algunas escamas pueden utilizarse directamente para fabricar flejes, láminas o fibras. Otros materiales se transforman en fibras para prendas de vestir, cinturones de seguridad, moquetas o hilos industriales. Elegir una vía no depende solo del precio: también influyen la uniformidad del tamaño y la forma, la contaminación por materiales con bajo punto de fusión y el uso que el cliente vaya a dar al material en la industria del embalaje.
¿Es mejor vender escamas o gránulos de PET?
Venda escamas si su negocio está empezando, el comprador acepta escamas estándar y quiere reducir las etapas de procesamiento. Opte por los gránulos si los usuarios finales necesitan un perfil de fusión uniforme, si el material suministrado debe estar filtrado o si el propietario de la planta quiere facilitar la dosificación de aditivos en extrusoras o equipos de moldeo por inyección. El granceado requiere más energía, mano de obra, mallas filtrantes y mantenimiento, pero puede mejorar la uniformidad del producto.
| Producto | Mercado habitual | Control adicional necesario |
|---|---|---|
| Escamas de PET lavadas | Fibras, láminas, flejes | Pureza del polímero, restos de etiquetas, humedad |
| Escamas transparentes de alta calidad | Compradores de RPET de mayor valor | Clasificación por color y control del PVC |
| Gránulos de RPET | Cadenas de suministro de extrusión, láminas y moldeo | Filtración del plástico fundido y secado estable |
| RPET apto para contacto con alimentos | Botellas y envases alimentarios | Descontaminación validada y vía normativa aprobada |
Si su modelo de negocio depende de los precios locales de las escamas, compárelos con la guía más detallada sobre el precio de las escamas de PET antes de decidir qué equipos instalar.
Equipos para reciclar PET: de la apertura de balas al granceado

Una línea de reciclaje de PET rara vez es una sola máquina. A escala industrial puede incluir: abridor de balas, cintas transportadoras, prelavadora, separador de etiquetas, escáner óptico, detector de metales, trituradora, prelavadora en caliente, lavadora por fricción, tanque de flotación-hundimiento, tanque de aclarado, equipo de deshidratación, secador térmico, silo de almacenamiento, sistema de ensacado y granceadora opcional.
Una buena planificación empieza por determinar qué módulos son adecuados para las balas recibidas. Las botellas limpias de sistemas de devolución de envases requieren una sección inicial muy distinta de la necesaria para balas municipales mezcladas con mangas, arena, tapones y residuos domésticos.
| Módulo del equipo | Función principal | Cuándo resulta más importante |
|---|---|---|
| Abridor de balas | Descompactar la materia prima | Balas densas y alimentación irregular |
| Separador de etiquetas | Retirar las etiquetas antes de triturar | Etiquetas pegadas y mangas integrales |
| Trituradora o granulador | Triturar las botellas para obtener escamas de PET lavables | Todos los sistemas basados en escamas |
| Lavadora en caliente | Eliminar aceites, cola, azúcares y residuos | Escamas de PET limpias de mayor valor |
| Tanque de flotación-hundimiento | Separar el PET de las poliolefinas flotantes | Tapones, anillos y cierres mezclados |
| Equipo de deshidratación y secador | Controlar la humedad final | Ensacado, almacenamiento, extrusión y granceado |
| Sistema de granceado | Fundir y filtrar las escamas para obtener gránulos | Compradores que prefieren materia prima en gránulos |
Nota técnica: tome las cifras siguientes como campos que debe confirmar con el proveedor en la solicitud de oferta, no como garantías universales. Los equipos de la línea de lavado suelen especificarse según el estado de la materia prima, el producto final previsto y los límites de los servicios disponibles en la zona. Pregunte si las ofertas incluyen una tolerancia de malla de 0,3 mm, comprobaciones de cuello de botella de 50 mm, cargas auxiliares de 10 kW, tramos de cinta transportadora de 25 m, pasillos de servicio de 2 m y bolsas de retención de muestras de 1 kg.
La seguridad y la trazabilidad también deben figurar en la lista de comprobación de la oferta. Use la norma de bloqueo y etiquetado OSHA 29 CFR 1910.147 como referencia al comparar el acceso de mantenimiento a trituradoras, cintas transportadoras, lavadoras en caliente y secadores. Si se incluyen declaraciones de balance de masas, ISO 22095-2 puede ayudar a los equipos de compras a comparar la preparación de la documentación. Aplique este marco de decisión vinculado a ISO al redactar la solicitud de oferta: solicite la capacidad en kg/h, la potencia conectada en kW, el caudal de reposición de agua en m3/h, la humedad final en %, la mano de obra de clasificación manual en operarios por turno y la prueba de aceptación antes de la compra. Solicite también una prueba con 100 kg de material de entrada, una muestra retenida de 50 kg de escamas, una prueba de funcionamiento de 24 horas, una cláusula de respuesta de garantía de 30 días, una lista de piezas de desgaste para 6 meses, un plan de servicio de 12 meses, un objetivo de humedad del 2 %, una hoja de cargas de 150 kW y opciones de malla de 8 mm y 10 mm.
| Campo de dimensionamiento | Qué pedir en la oferta | Por qué afecta a la línea |
|---|---|---|
| Capacidad de entrada | Configuración para 500 kg/h, 1.000 kg/h o 2.000 kg/h | Determina la anchura de la cinta transportadora, el volumen de la lavadora y la carga del secador |
| Humedad de entrada | Balas con una humedad del 5 %, 10 % o 15 % | Modifica la gestión del agua de prelavado y la carga de residuos |
| Tamaño objetivo de las escamas | Referencia de malla de 8 mm, 10 mm o 12 mm | Afecta al tiempo de lavado, las partículas finas y la fusión posterior |
| Intervalo de lavado en caliente | Funcionamiento a 70 C, 80 C o 90 C | Controla el coste de eliminar cola de etiquetas, aceite y azúcar |
| Objetivo de secado | Humedad final solicitada del 1 %, 2 % o 3 % | Determina las necesidades de deshidratación, secado térmico y almacenamiento |
| Potencia disponible | Configuración con una carga conectada de 75 kW, 150 kW o 300 kW | Define la planificación del transformador, los servicios y los costes de explotación |
| Objetivo de rechazo de PVC | 0,5 %, 0,1 % o límite definido por el comprador | Determina si bastan la clasificación óptica y el control de calidad manual |
| Diseño del circuito de agua | Reposición de agua de 1 m3/h, 3 m3/h o 5 m3/h | Modifica el alcance de la filtración, la decantación y el tratamiento de aguas residuales |
| Modelo de mano de obra | 2 operarios, 4 operarios o 6 operarios por turno | Afecta a las estaciones de clasificación manual y al presupuesto de automatización |
| Superficie disponible | Espacio para una línea de 20 m, 40 m o 60 m de longitud | Condiciona la distribución, el acceso para el mantenimiento y el espacio para futuras ampliaciones |
Compare todos los módulos de la línea en la página sobre la línea de lavado de botellas de PET para utilizar esta lista como base de una primera conversación sobre dimensionamiento.
Para planificar proyectos con Kitech, la conversación práctica sobre los equipos debe centrarse en las fotos de la materia prima, la calidad objetivo de las escamas, la capacidad prevista de 500 kg/h o 2.000 kg/h y las especificaciones del comprador. Estos factores determinan si la línea de lavado necesita más clasificación, más tiempo de permanencia en el lavado en caliente o una etapa de granceado.
Mapa de control de la cadena de recuperación de PET en 9 etapas

Utilice este mapa de control para evaluar una propuesta de planta de reciclaje de PET. Le ayudará a centrarse en toda la cadena, desde la calidad de las balas hasta la aceptación del comprador, en lugar de limitarse a comparar la potencia de los motores o la longitud de la línea.
| Punto de control | Qué comprobar antes de comprar | Equipo o medida | Resultado comercial |
|---|---|---|---|
| Origen de la materia prima | Botellas de sistemas de devolución o balas municipales mezcladas | Auditoría de balas y clasificación de proveedores | Coste previsible de la materia prima |
| Riesgo de PVC | Mangas, PVC rígido, rechazos de origen desconocido | Clasificación manual y clasificación NIR | Menor probabilidad de rechazos |
| Carga de etiquetas | Proporción de envases con mangas integrales | Separador de etiquetas y lavado en caliente | Escamas más limpias |
| Mezcla de colores | Proporción de material transparente, azul, verde y oscuro | Clasificación por color | Mejor segmentación del mercado |
| Objetivo de lavado | Nivel de aceite, azúcar, cola y suciedad | Lavado en caliente y lavado por fricción | Menos residuos en el producto final |
| Separación por flotación-hundimiento | Restos de tapones de PP/HDPE | Diseño del tanque y control del agua | Mayor pureza del PET |
| Secado | Humedad objetivo exigida por el comprador o la extrusora | Secado centrífugo y térmico | Almacenamiento y procesamiento estables |
| Vía de producto final | Escamas, gránulos o vía apta para contacto con alimentos | Ensacado, extrusión, filtración y SSP cuando sea necesario | Adecuación a las especificaciones del comprador |
| Documentación justificativa | Fotos, muestras de materia prima, capacidad objetivo | Comprobación de la configuración | Menos ofertas para líneas de tamaño inadecuado |
Si aún no está preparado para solicitar una propuesta completa, pruebe primero las opciones más económicas y sencillas: envíe fotos de la materia prima, la capacidad objetivo y el nivel de calidad deseado para determinar si el diseño inicial debe incluir lavado en caliente, clasificación por color, granceadora o una etapa adicional de deshidratación.
¿Qué está cambiando en los mercados del reciclaje de PET?

La demanda de PET reciclado parece responder a tres tendencias relacionadas: objetivos más ambiciosos de contenido reciclado, mayor interés por los circuitos de reciclaje botella a botella y expectativas más exigentes de trazabilidad y calidad del RPET. Las previsiones del mercado varían según la fuente, por lo que los compradores de equipos deberían considerar las cifras concretas de crecimiento como orientativas hasta que haya contratos reales. Las políticas de economía circular pueden respaldar la demanda, pero los precios del material virgen siguen influyendo en lo que los compradores están dispuestos a pagar por poliéster reciclado y otros productos de RPET.
Un buen sistema de reciclaje de PET facilita la transformación sostenible de envases de PET en materia prima útil, pero ninguna máquina puede recuperar el valor perdido por una recogida deficiente. El lavado solo permite ahorrar agua cuando se especifican conjuntamente la clasificación inicial, la retirada de etiquetas y el control del agua de proceso. Al planificar los equipos, las soluciones de reciclaje deben evaluarse según los contratos de compra del producto final, no solo por el número de máquinas.
En pocas palabras, primero se recogen las botellas de PET, pero el valor solo se recupera si el proceso de limpieza protege la calidad de la resina. El PET se puede calentar y algunas vías de procesamiento posteriores permiten obtener productos moldeados; aun así, los fabricantes de envases necesitan pruebas de que las escamas tienen la limpieza suficiente. Por eso, antes de dar por hecho que el PET reciclado puede volver directamente a los envases de alta gama del mercado mundial, conviene comparar la oferta, la lista de comprobación de preparación y los criterios de aceptación del comprador.
| Cambio | Por qué importa | Medida para quienes compran plantas |
|---|---|---|
| Interés por el RPET apto para uso alimentario | Las aplicaciones de mayor valor requieren pruebas del proceso | Planifique cuanto antes la vía de descontaminación |
| Presión para diseñar productos reciclables | Las etiquetas, las tintas, el color y los cierres afectan al valor de la corriente | Siga los indicadores de compatibilidad de envases del tipo APR |
| Diferencias de calidad entre balas mezcladas | Una materia prima de baja calidad eleva los costes de lavado y rechazo | Clasifique a los proveedores e inspeccione las balas antes de dimensionar la línea |
Para planificar en 2026, conviene disponer de suficiente capacidad de clasificación, lavado y deshidratación para obtener el producto final deseado, en lugar de basarse en las balas fáciles de procesar que espera recibir.
Preguntas frecuentes sobre el reciclaje de PET
¿Se pueden reciclar todas las botellas de PET de la misma manera?
No. Las botellas transparentes de sistemas de depósito y devolución, el PET de color, las botellas con funda, los artículos de PETG y las balas municipales de materiales reciclables mezclados se comportan de manera distinta. Los equipos de clasificación deben evaluar el material de entrada según el color, el tipo de etiqueta, la composición de los tapones, el riesgo de PVC, el contenido de agua y la calidad del producto final deseado. Si dos balas llevan el código #1, pero una tiene fundas termorretráctiles completas y muchos restos de residuos, la línea de lavado no las tratará como si fueran el mismo material de entrada.
¿Cómo funciona el reciclaje del plástico PET?
La recepción, evaluación, clasificación, apertura de balas, lavado, trituración en escamas, separación, deshidratación y secado preparan las botellas para venderlas en forma de escamas o transformarlas en gránulos. Las muestras destinadas a volver a convertirse en botellas requieren un control más preciso del material de entrada, registros de proceso más completos y pruebas más sólidas de descontaminación. Las plantas también deben analizar las escamas después del lavado, porque el color, los restos de PVC, la humedad, el adhesivo de las etiquetas y las partículas finas pueden determinar si el producto se destina a fibras, láminas, flejes o aplicaciones en contacto con alimentos.
¿Es mejor vender escamas o gránulos de PET?
En muchas aplicaciones de reciclaje de primera fase, las escamas son el punto de partida más limpio, ya que la línea puede limitarse a las etapas de lavado, separación, deshidratación, secado y ensacado. Incorporar una granceadora añade extrusión, filtración, consumo energético, requisitos de experiencia para los operarios y mantenimiento, aunque puede interesar a clientes que buscan un material de entrada más uniforme. La mejor opción debe determinarse según los contratos con los clientes, no solo a partir de la capacidad de las máquinas.
¿Por qué supone el PVC un problema tan grave en el reciclaje de PET?
Cuando el PVC entra en el flujo de escamas de PET, puede resultar más difícil eliminarlo y perjudicar la calidad del PET reciclado durante la fusión y otras etapas del proceso térmico. Siempre que sea posible, retire aguas arriba las botellas y fundas de PVC, así como las partículas de etiquetas de PVC. No espere a haber triturado el material para eliminar el problema: incluso en fragmentos más pequeños y numerosos, seguirá siendo más difícil de resolver.
¿Qué es una línea de lavado de botellas de PET?
Una línea de lavado de botellas de PET funciona como un sistema integrado con varios subsistemas que clasifican, trituran, lavan, separan y secan las botellas usadas para obtener escamas limpias de PET. Algunas plantas añaden una etapa de granceado o descontaminación después del lavado.
¿Se puede utilizar PET reciclado en envases para alimentos?
Sí, pero que las escamas parezcan limpias no es suficiente. Para producir de forma fiable RPET apto para el contacto con alimentos y cumplir los requisitos reglamentarios, es necesario tener en cuenta la clasificación del material de entrada, el control del proceso, la descontaminación y las autoridades locales. La página de EFSA sobre el procedimiento es un buen ejemplo de lo formal que puede ser el proceso en el mercado de la UE: la solicitud debe detallar la tecnología, los usos previstos y la capacidad de descontaminación.
¿Qué equipos se necesitan para reciclar botellas de PET?
En teoría, una línea podría incluir como mínimo las siguientes etapas: apertura de balas, transporte por cintas, prelavado, retirada de etiquetas, clasificación, detección de metales, trituración, lavado en caliente, lavado por fricción, separación por flotación y hundimiento, aclarado, deshidratación, secado térmico, ensacado y, opcionalmente, granceado. La configuración adecuada depende del material de entrada y del producto final deseado.
Recursos relacionados sobre el reciclaje de PET
Referencias
Entradas relacionadas




Tendencia ahora



