
Contacte a Kitech Company

Reciclagem de tambores de HDPE: guia 2026 para receção segura, lavagem e aceitação da linha de produção

A reciclagem de tambores de HDPE começa antes de um tambor chegar ao triturador. A presença de um código de resina no corpo do recipiente não revela o que este continha, se ainda há resíduos nas paredes, que acessórios podem contaminar os flocos nem sequer se o reciclador está autorizado a aceitá-lo.
Para um reciclador ou comprador de equipamento do setor da reciclagem, esta distinção é importante ao avaliar uma linha para reciclar plástico de polietileno de alta densidade destinado a aplicações industriais específicas. Uma linha pode ter capacidade mecânica para triturar um tambor e, ainda assim, receber matéria-prima inadequada. Também pode produzir flocos visualmente limpos que um comprador a jusante rejeita por não cumprirem a especificação acordada.
Este guia apresenta o processo de decisão para cada tambor e descreve os requisitos para aceitar flocos secos, servindo como guia prático para o processamento de tambores de plástico. Abrange a qualificação da matéria-prima, os controlos do processo e as evidências para a aceitação em fábrica. Para uma explicação de um projeto comercial e da configuração das máquinas, consulte o sistema de lavagem de tambores de HDPE da Kitech.
Programas bem geridos de reciclagem de tambores de plástico podem reduzir os resíduos enviados para aterro, preservar os recursos naturais e fornecer HDPE reciclado que pode ser transformado em novos produtos. Um sistema de reciclagem de tambores de plástico é diferente de uma linha de produção de tambores novos. Estes benefícios dependem do controlo dos materiais perigosos e da adequação do processo de reciclagem ao fluxo de tambores recebido; não são um resultado automático da recolha.
Encaminhe os tambores antes de dimensionar a linha de reciclagem
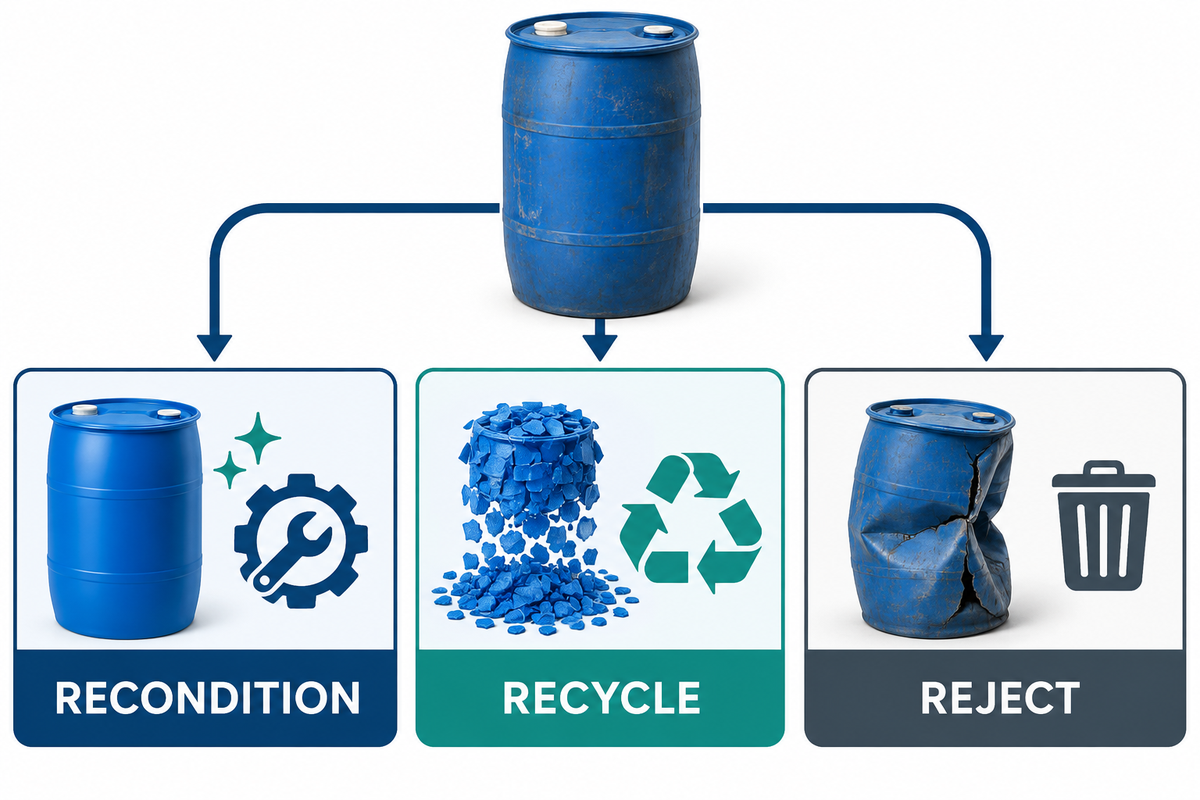
Na prática, um tambor usado tem pelo menos três destinos: pode ser recondicionado para reutilização, submetido a reciclagem mecânica para obtenção de matéria-prima polimérica ou rejeitado de forma controlada e encaminhado para gestão de resíduos. Os tambores recondicionados destinam-se à reutilização; as comparações de mercado entre embalagens novas e recondicionadas são uma questão distinta; e os recicladores trituram os tambores usados depois de qualificar a matéria-prima. O destino deve ser decidido com base no pior cenário possível quanto ao conteúdo, ao estado de esvaziamento e à facilidade de limpeza do tambor, e não com base na marcação HDPE.
A reutilização e a reciclagem mecânica exigem decisões de aceitação diferentes. Para ser reutilizado, o tambor tem de manter a integridade necessária da embalagem e passar pelo processo de recondicionamento aplicável. Para reciclagem mecânica, tem de cumprir a especificação escrita da matéria-prima definida pelo reciclador; os danos têm de permanecer dentro dos padrões de segurança e dos limites de processamento da instalação.
Nos Estados Unidos, importa considerar separadamente os limites legais aplicáveis aos recipientes que contiveram resíduos perigosos. As orientações da U.S. EPA sobre tambores usados indicam que os geradores abrangidos têm de cumprir a disposição da RCRA relativa a recipientes vazios antes de os enviarem para recondicionamento, e assinalam que as instalações continuam a receber tambores que não estão legalmente vazios. O facto de um recipiente estar legalmente vazio não prova que uma determinada linha de reciclagem consiga processá-lo em segurança ou com eficácia.
| Categoria de decisão | Evidência mínima | Motivo habitual para interromper o processo |
|---|---|---|
| Reutilização: conteúdo | Conteúdo anterior conhecido e compatível com a utilização seguinte | Histórico desconhecido ou incompatibilidade com o próximo conteúdo |
| Reutilização: estado | Corpo e fechos em bom estado, com inspeção obrigatória concluída | Fissuras, deformação, degradação ou falha no ensaio de estanquidade |
| Reutilização: processo | Sequência de recondicionamento qualificada concluída | Limpeza parcial apresentada como recondicionamento completo |
| Reciclagem: polímero | Corpo de HDPE confirmado | Estrutura mista, não identificada ou excluída |
| Reciclagem: resíduos | Classe de resíduos dentro dos limites escritos da instalação | Produto químico persistente, desconhecido ou excluído |
| Reciclagem: acessórios | Fechos, revestimentos interiores, rótulos e metal removíveis ou toleráveis | Material estranho acima da capacidade de separação |
| Suspender: evidências | Documentos sobre o conteúdo e a limpeza em fase de verificação | Conflito impossível de resolver |
| Rejeitar: segurança | Manuseamento autorizado e destino definido | Fuga, pressão ou estado inseguro |
| Rejeitar: aceitação | Autorização confirmada pela instalação recetora | Sem destino autorizado para receção |
A abordagem deve ser prudente. O trabalho do Plastic Drum Institute demonstrou que alguns resíduos do conteúdo anterior podem permanecer após o recondicionamento e estudou a utilização da lavagem de flocos e da regranulação. Este trabalho não prova que todos os resíduos anteriores permaneçam. Demonstrou a necessidade de avaliar separadamente as alegações de que o recipiente está vazio, foi lavado e é quimicamente adequado para a utilização seguinte.
Aplique a verificação de receção de tambores em 8 pontos antes da trituração
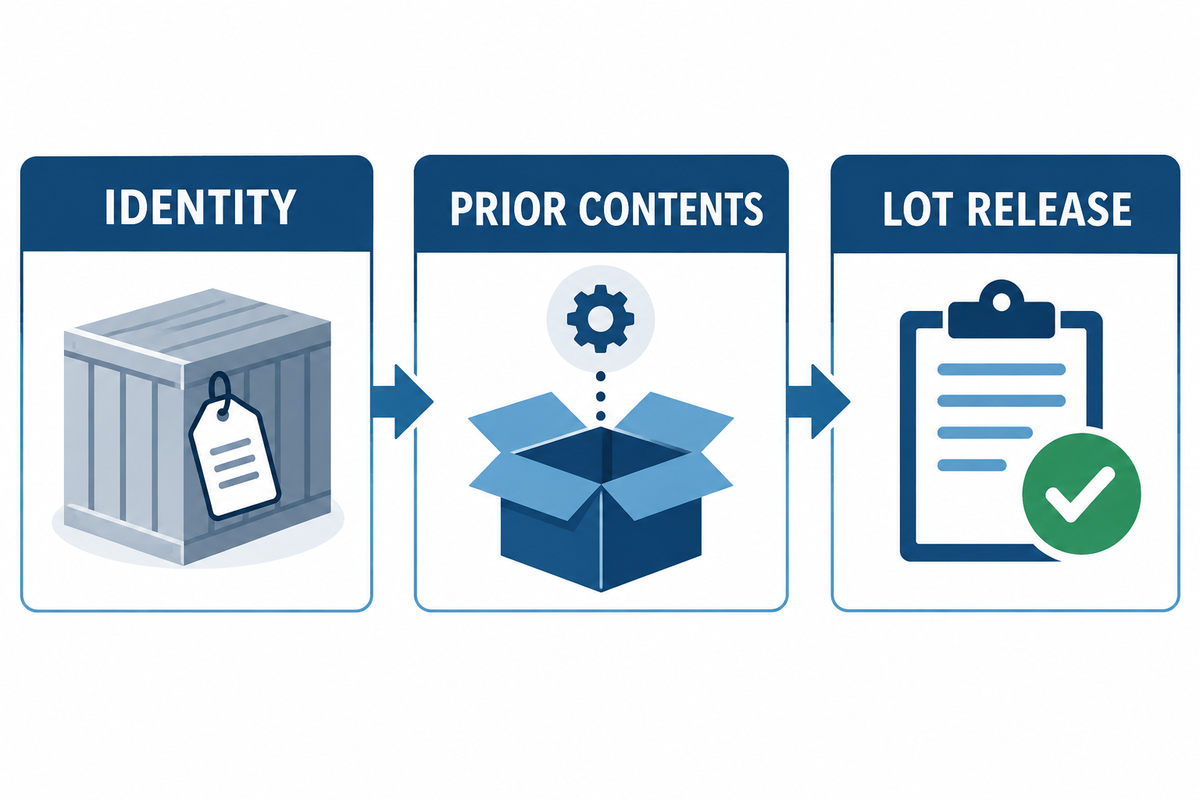
A verificação de receção de tambores em 8 pontos transforma uma inspeção visual informal numa decisão documentada de libertação do lote. Para cada ponto, use um de quatro resultados: aceitar, suspender para obter evidências, reprocessar ou rejeitar. Não autorize a redução de tamanho enquanto persistir uma questão por resolver que seja crítica para a segurança ou para a qualidade.
- Conteúdo anterior: confirme a disponibilidade das declarações do fornecedor, das fichas de dados de segurança, dos registos de limpeza e dos rótulos originais. Se a documentação não estiver disponível, suspenda a decisão.
- Estado de esvaziamento: verifique se há líquido livre, lamas, pó, pressão, odor intenso e contaminação externa. Aplique a definição aplicável de recipiente vazio e a definição específica da instalação.
- Resina do corpo: confirme que o corpo do tambor é de HDPE. Considere a marcação da resina uma indicação de identidade, não um critério de aceitação.
- Fechos e revestimentos interiores: identifique tampões, tampas, juntas, torneiras, tubos de imersão, camadas de barreira e revestimentos interiores removíveis. Descreva os materiais que a linha consegue separar.
- Metal: retire aros, pegas e cintas. Confirme a estratégia da instalação para os ímanes e detetores de metais da linha.
- Rótulos e adesivo: avalie a carga de rótulos, o material da superfície e o tipo de adesivo face à capacidade de remoção da linha.
- Cor: quando a especificação a jusante exigir uniformidade, separe as cores natural, branca, azul, preta e mista.
- Limites de contaminação: defina limites observáveis ou mensuráveis para sujidade, resíduos de produto, odor, humidade e substâncias excluídas.
A amostragem deve representar o lote. O guia mais abrangente da Kitech sobre reciclagem de HDPE explica os restantes circuitos de recuperação de materiais, fora desta verificação de receção específica para tambores. Inspecionar o tambor mais limpo à frente da carga não diz muito sobre a amostra que está no meio. Registe a base da amostragem, a pessoa que autorizou a libertação, fotografias ou resultados de ensaios, o destino final e quaisquer custos de eliminação atribuídos ao material rejeitado. A verificação só é útil se o turno seguinte conseguir repetir a decisão.
Adapte a receita de lavagem ao tipo de resíduo
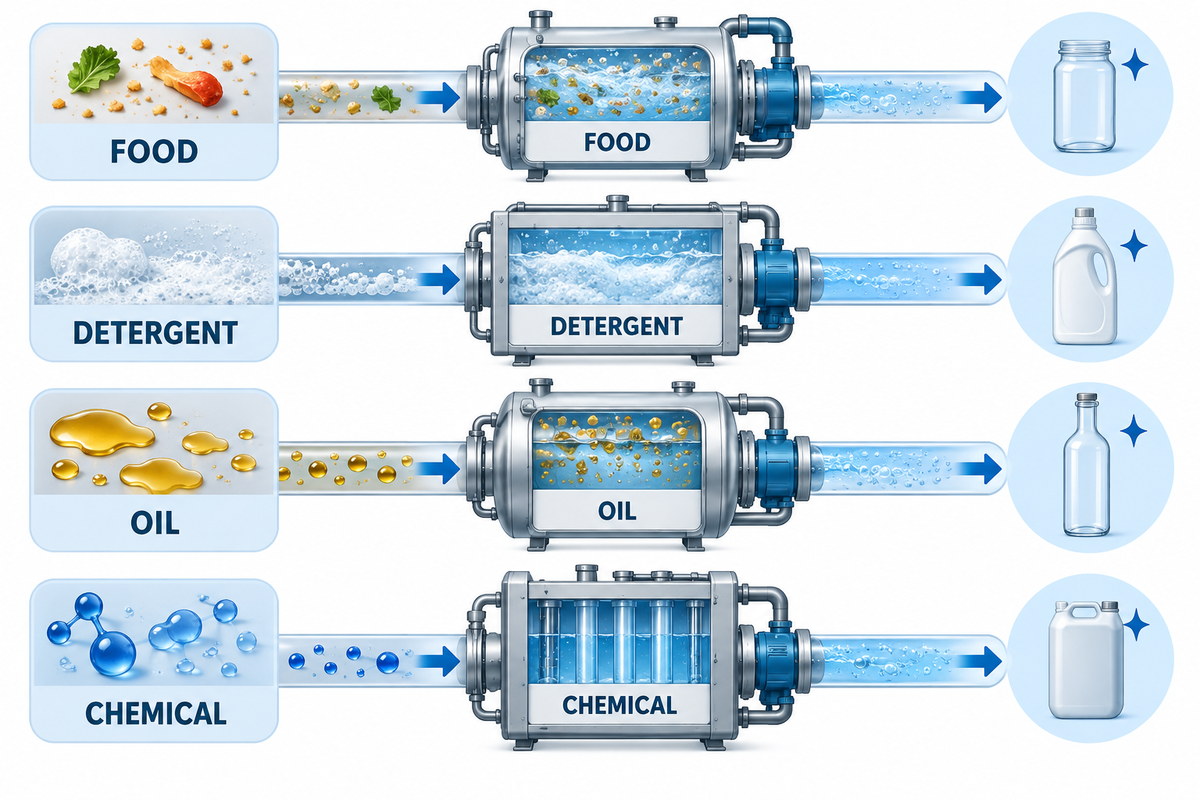
Há muitas variáveis numa receita de lavagem. O guia da Kitech sobre linhas de lavagem de plástico aborda as etapas gerais de lavagem, enquanto esta secção se centra nos tipos de resíduos presentes nos tambores. Entre as variáveis contam-se a ação mecânica, a temperatura, os produtos químicos, o tempo de contacto, a qualidade da água, o enxaguamento e a gestão dos sólidos. Alterar o conteúdo anterior pode afetar todo o lote tratado com essa receita; as orientações da EPA sobre tambores usados documentam por que motivo o histórico de resíduos e o estado de esvaziamento exigem verificações distintas. Por exemplo, resíduos alimentares, tensioativos, óleo mineral e revestimentos industriais não devem partilhar parâmetros não testados só porque os recipientes são de HDPE.
Como devem ser tratados os resíduos alimentares e solúveis em água?
Ao contrário dos tambores novos, os tambores com materiais anteriormente aceites para contacto com alimentos (FCM) são esvaziados, limpos previamente e verificados para confirmar que atingiram um ponto final de enxaguamento definido e que os flocos finais estão nas condições especificadas. A utilização alimentar anterior não qualifica os FCM reciclados nem outros materiais reciclados para contacto com alimentos, fabrico de novos recipientes ou substituição de materiais novos sem as evidências exigidas. Isso exige um fluxo de entrada definido e controlado, um enquadramento regulamentar aplicável e evidências que sustentem a utilização pretendida.
O que muda quando o resíduo é detergente ou tensioativo?
A espuma pode ocultar os níveis de líquido e perturbar a estabilidade do funcionamento. Durante um ensaio com matéria-prima, monitorize a espuma, os sólidos em suspensão, a concentração dos produtos químicos e os resíduos transportados para o enxaguamento. Se utilizar um antiespumante, registe o tipo e a dose para que os seus efeitos na lavagem e no tratamento da água possam ser avaliados durante o ensaio.
Porque precisam os óleos e os revestimentos de um ensaio próprio?
O calor e/ou a fricção podem ajudar a remover o material estranho, mas também podem afetar o consumo de energia, a carga do banho de lavagem, o odor e as exigências impostas à estação de tratamento de águas residuais. Identifique o tipo de resíduo e inspecione os flocos depois de enxaguados e secos. Um tanque de lavagem visualmente limpo não é uma especificação do produto final.
O que fazer com resíduos desconhecidos ou de elevado perigo?
Mantenha-os fora do fluxo de matéria-prima habitual até um especialista autorizado identificar o material e definir o seu destino. Não use uma receita de lavagem mais agressiva como substituto do histórico do conteúdo, da autorização da instalação ou do manuseamento seguro dos resíduos.
| Tipo de resíduo | Variáveis do ensaio | Evidências para libertação | Motivo para suspender |
|---|---|---|---|
| Alimentar ou solúvel em água | Pré-enxaguamento, fricção, temperatura, volume de enxaguamento | Ponto final de enxaguamento definido, verificações do odor e dos flocos | Alergénio desconhecido ou alegação de contacto com alimentos sem evidências |
| Detergente ou tensioativo | Controlo da espuma, renovação da água, etapas de enxaguamento | Circuito de lavagem estável e poucos resíduos transportados | Espuma descontrolada ou perturbação no tratamento de águas residuais |
| Óleo ou revestimento | Calor, produtos químicos, tempo de contacto, fricção | Resultados do filme residual, do odor e da qualidade a jusante | Contaminação persistente ou carga excessiva para o tratamento |
| Produto químico desconhecido ou excluído | Nenhum na linha habitual | Registo autorizado de identificação e destino | Evidências sobre o conteúdo em falta ou contraditórias |
Estruture a linha em torno dos pontos de controlo, não de uma lista de máquinas
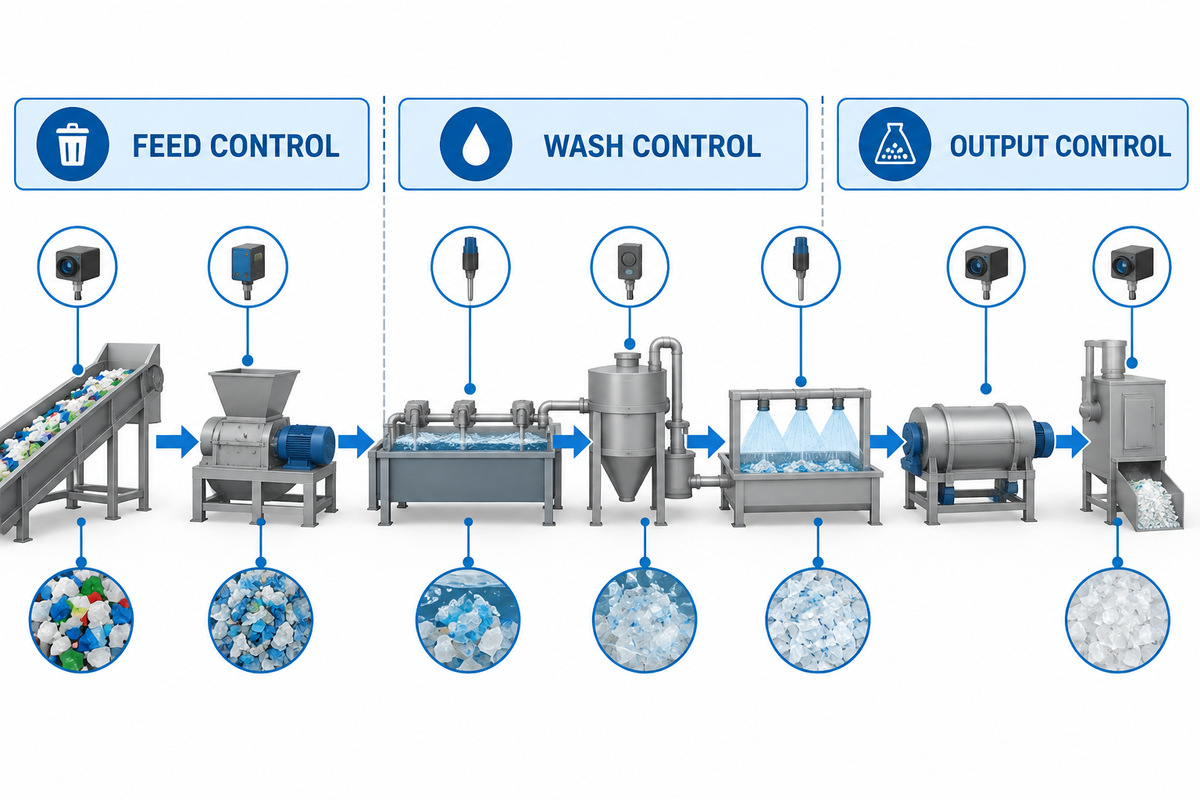
Uma linha convencional para plásticos rígidos pode incluir tambores, redução de tamanho, proteção contra metais, lavagem, separação por densidade, enxaguamento, desidratação, secagem e separação final. A visão geral da Kitech sobre linhas de reciclagem de plásticos rígidos apresenta o contexto mais amplo do sistema. A pergunta certa não é se todos os fornecedores incluem essas máquinas nas suas listas. É o que cada máquina tem de remover, o que é medido e o que acontece quando o resultado sai dos limites de controlo. Esta abordagem baseada em pontos de controlo também mantém a resposta da linha alinhada com os perigos documentados pela EPA associados a tambores usados.
| Etapa | Função principal | Ponto de controlo | Resposta a uma falha |
|---|---|---|---|
| Preparação | Abrir em segurança, esvaziar e retirar os acessórios maiores | Evidências sobre o conteúdo e resíduos visíveis ou livres | Suspender ou desviar o tambor |
| Trituração ou granulação | Criar uma gama controlada de tamanhos de partículas | Débito de alimentação, carga do motor, estado das facas, proteção contra metais | Parar, desobstruir e inspecionar; não deixar o metal avançar na linha |
| Lavagem por fricção ou a quente | Soltar resíduos de produto, sujidade, rótulos e adesivo | Temperatura, produtos químicos, tempo de contacto, sólidos e espuma | Colocar o produto final em quarentena e repor a janela validada |
| Separação por densidade e enxaguamento | Remover materiais estranhos separáveis e resíduos transportados da lavagem | Estado da água, transbordo, separação dos materiais e ponto final do enxaguamento | Corrigir o circuito e repetir o ensaio do lote |
| Desidratação e secagem | Cumprir os requisitos de humidade da etapa seguinte | Humidade medida num ponto de amostragem acordado | Ajustar a alimentação ou as condições de secagem; separar o produto húmido |
| Controlo final da qualidade | Libertar os flocos para venda | Pureza, metal, partículas finas, cor, odor e humidade | Reprocessar, desvalorizar ou rejeitar segundo uma regra escrita |
Isto também evita comparações de capacidade enganadoras. O débito de entrada não é o mesmo que a produção aceite de flocos secos. Uma mistura de tambores muito contaminada pode aumentar a massa rejeitada, as necessidades de lavagem e o tempo de paragem, mesmo que o triturador pareça estar a funcionar.
Defina a qualidade do produto final em função da utilização seguinte
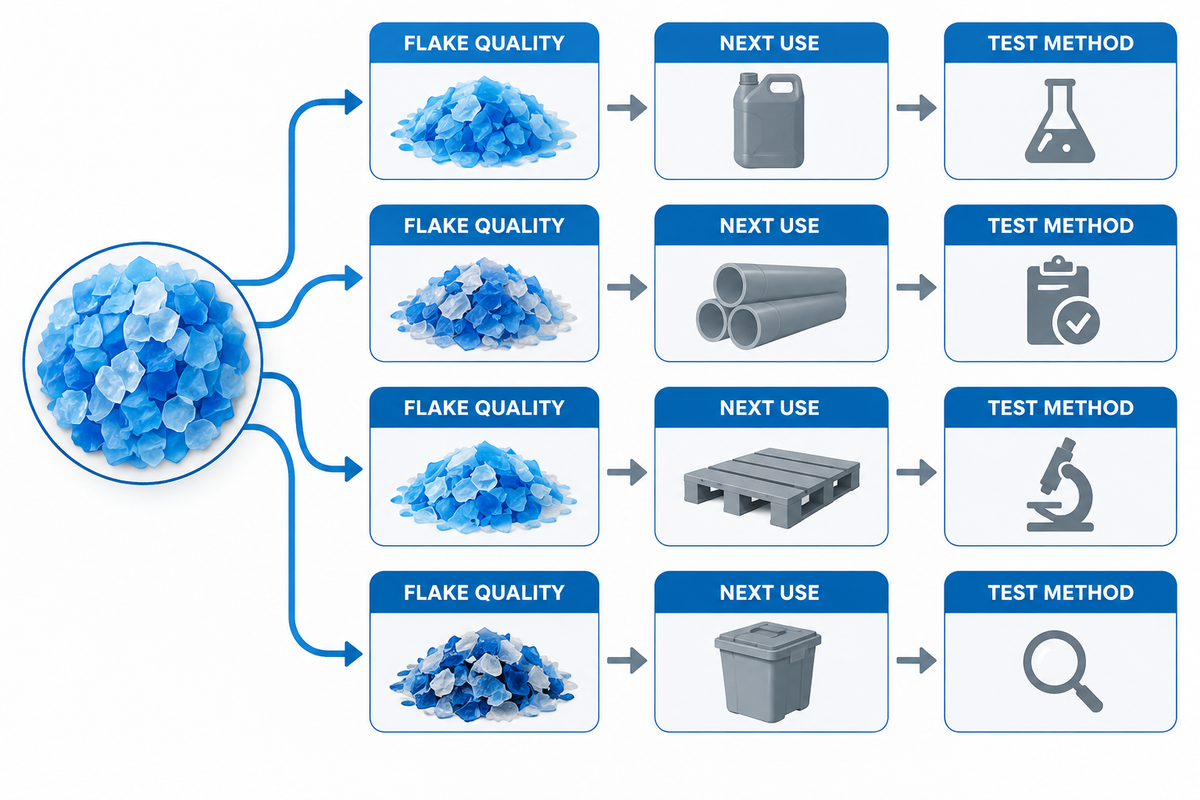
A especificação «flocos de HDPE limpos» é incompleta. A visão geral da Kitech sobre sistemas de lavagem de plástico apresenta o contexto das famílias de equipamentos, mas os limites para libertação do produto final cabem ao comprador a jusante. Um fabricante de compostos para tubos, um produtor de garrafas não alimentares, um extrusor de perfis e um fabricante de produtos moldados de cores mistas podem definir limites e métodos de ensaio diferentes. Comece pelo processo do utilizador seguinte e trabalhe no sentido inverso até à linha de reciclagem. Para aplicações em contacto com alimentos, a FDA exige controlo da origem, informações sobre o processo e evidências da remoção de contaminantes, em vez de uma alegação genérica de flocos limpos.
- Pureza do polímero: método especificado e limite máximo para o teor de polímeros diferentes do HDPE e incompatíveis.
- Metal: sensibilidade de deteção, dimensão da amostra e destino a dar a uma amostra reprovada.
- Humidade: local de ensaio, condicionamento, método e limite acordados com o comprador.
- Partículas finas e dimensão das partículas: método de peneiração e distribuição aceitável.
- Defina a classe de cor ou a mistura, não «maioritariamente azul».
- Odor e contaminação residual: ensaio acordado ou método de aceitação qualificado.
Os protocolos da RecyClass ilustram a importância do método: definem a preparação, a lavagem, a secagem e o condicionamento para uma avaliação específica da reciclabilidade. Siga essa disciplina, mas não apresente as condições laboratoriais de um protocolo como limites comerciais de flocos aplicáveis a todos os transformadores.
Calcule o rendimento e as cargas de resíduos a partir de um lote de ensaio
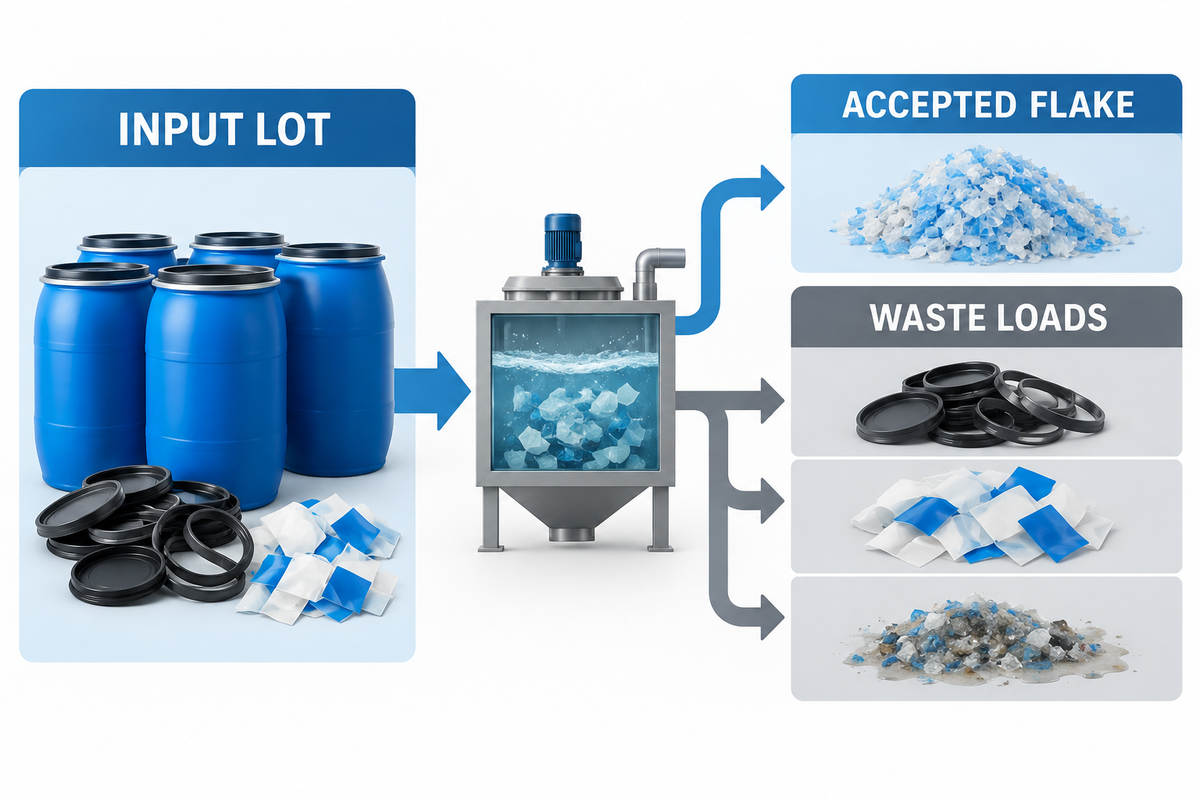
Um balanço de massa revela pressupostos ocultos. Considere, a título de exemplo, um lote recebido de 1 000 kg. Suponha que o ensaio regista 70 kg de fechos, metal e rótulos; 80 kg de resíduos esvaziados e sólidos capturados; 25 kg de partículas finas; 800 kg de flocos secos aceites; 15 kg de sólidos secos equivalentes em lamas medidas; e 10 kg de perdas não explicadas. A base do lote e da amostragem é relevante, pois as orientações da EPA sobre amostragem representativa distinguem fluxos homogéneos de resíduos heterogéneos ou não classificados.
| Fluxo | Massa | Proporção do lote recebido |
|---|---|---|
| Flocos secos de HDPE aceites | 800 kg | 80.0% |
| Acessórios removidos | 70 kg | 7.0% |
| Resíduos e sólidos capturados | 80 kg | 8.0% |
| Partículas finas | 25 kg | 2.5% |
| Sólidos das lamas medidos | 15 kg | 1.5% |
| Perdas não explicadas | 10 kg | 1.0% |
Com estes pressupostos, o rendimento de flocos secos aceites é 800 ÷ 1 000 = 80%. A massa contabilizada é 990 kg, ficando uma diferença de 1%. Os números são fictícios e não devem ser entendidos como uma alegação de desempenho da Kitech. Servem para mostrar a importância do denominador: não inclua a massa de lamas húmidas num balanço de sólidos secos nem compare uma alegação de débito de entrada com uma taxa de produção de flocos secos.
Especifique o ensaio de aceitação antes de pedir um orçamento
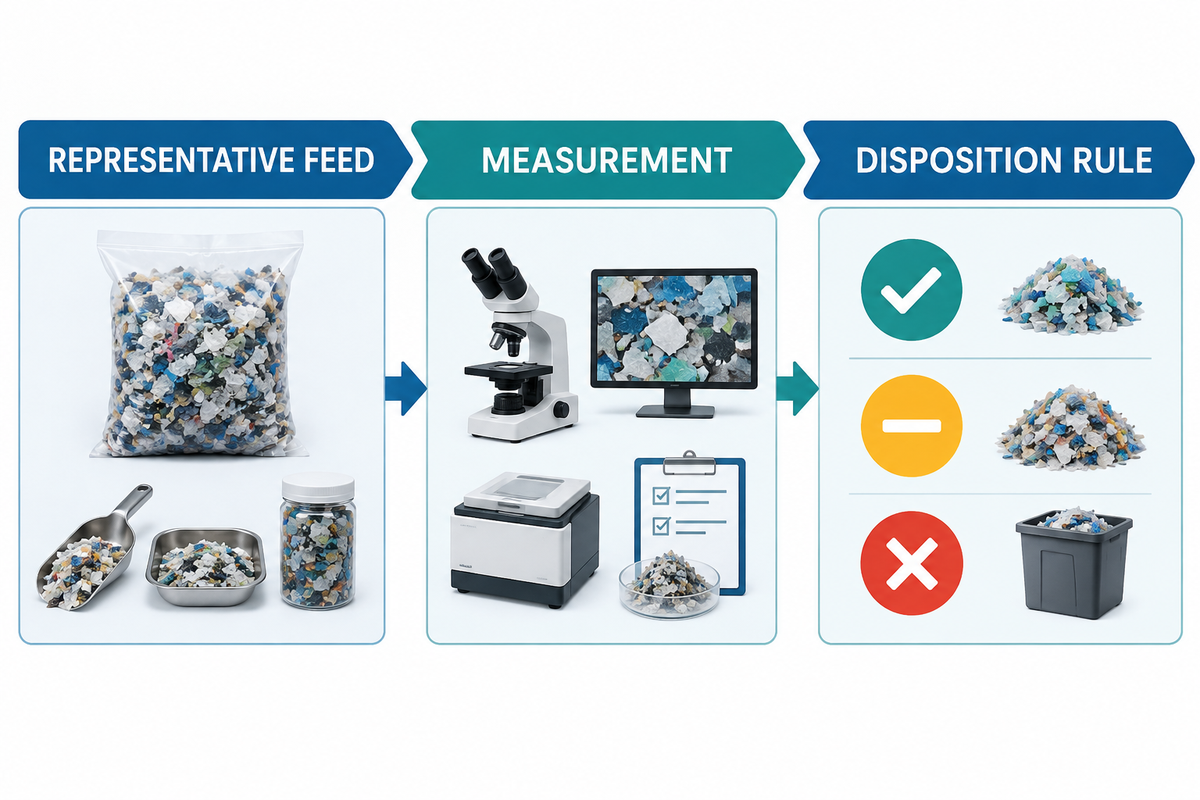
Um pedido de orçamento (RFQ) sólido define o ensaio com detalhe suficiente para evitar que os fornecedores apresentem preços com base em interpretações diferentes. A descrição da matéria-prima também deve indicar de que forma a amostra representa o fornecimento proposto, em conformidade com as orientações da EPA sobre amostragem representativa. O mapa de limites de aceitação da matéria-prima aos flocos associa cada compromisso a um material de entrada, uma medição, um responsável e uma regra de destino.
O que deve constar do pedido de orçamento e do plano de aceitação em fábrica?
- Fotografias representativas da matéria-prima e análise da composição, mistura de cores, densidade aparente e humidade. Exclusão do conteúdo anterior, se aplicável.
- Massa fixa do lote de ensaio e janela de processo estável após o arranque.
- Definição do débito: taxa de entrada, produção bruta lavada ou taxa de produção de flocos secos aceites.
- Especificação do produto final, pontos e métodos de amostragem e responsabilidade laboratorial.
- Categorias do balanço de massa: acessórios, resíduos, partículas finas, lamas, material reprocessado e perdas durante o processo.
- Limites de fornecimento: água, calor, ar, produtos químicos, efluentes e lamas.
- Regras para equipamento bloqueado, interrupção da alimentação, repetição de ensaios, produto fora de especificação e tempo de paragem.
- Controlos, interfaces de segurança, peças sobresselentes e de desgaste, formação e colocação em funcionamento.
Registe o débito, a pureza, o rendimento, o tempo de paragem e as águas residuais. Uma taxa de entrada mais elevada com menor rendimento de flocos aceites não equivale a uma taxa de entrada inferior que cumpra a especificação do comprador. Uma demonstração curta com tambores selecionados manualmente não equivale a um ensaio prolongado com a mistura de matéria-prima declarada.
A comparação final distinguirá três tipos de evidência: declarações dos fornecedores, observações feitas durante o ensaio e resultados medidos. Sempre que pertinente, deverá mostrar as diferenças entre processos, em vez de pressupor que uma única configuração serve para todos os tambores.
Perguntas frequentes
Os tambores químicos de HDPE podem ser sempre reciclados?
Não. O facto de o corpo do tambor ser tecnicamente reciclável em HDPE não significa que todos tenham o mesmo destino. A decisão de reciclar tambores, incluindo tambores enfardados, depende do conteúdo anterior documentado, do cumprimento das regras aplicáveis a recipientes vazios, da contaminação residual, do estado dos tambores, das licenças e da política de aceitação do reciclador e da especificação dos flocos a jusante. Tambores com conteúdo desconhecido, não vazios, com fugas ou excluídos devem ficar suspensos até ser definido e documentado o destino, em vez de serem reciclados.
O reciclador também deve distinguir a conformidade para transporte da aceitação no processo. Um recipiente pode cumprir uma regra e, ainda assim, ter um odor, revestimento interior, pigmento ou resíduo absorvido que não cumpra a especificação do material do comprador. Antes de expedir um lote misto, obtenha por escrito os limites da instalação recetora.
Os tambores de plástico têm de ser lavados antes da trituração?
A ordem segura do processo depende do conteúdo, da conceção da instalação e do procedimento operacional aprovado. Em geral, os tambores têm de ser esvaziados e qualificados antes da redução de tamanho, mas algumas instalações acrescentam o esvaziamento e a pré-lavagem dos recipientes inteiros. Outras incluem ainda a trituração, seguida de lavagem. A regra essencial é não introduzir resíduos sem controlo num equipamento de corte comum só porque existe um equipamento de lavagem a jusante.
Que contaminantes têm de ser removidos dos tambores de HDPE?
Entre os alvos habituais de remoção na reciclagem mecânica contam-se produto livre, sujidade, fechos e revestimentos interiores que não sejam de HDPE, aros e elementos metálicos, rótulos ou mangas incompatíveis, adesivo, partículas finas e cores fora de especificação. Os alvos aplicáveis dependem da capacidade de separação da linha e dos limites definidos pelo comprador de flocos. Cada alvo exige um método de inspeção ou amostragem definido; «parece limpo» não é uma especificação para libertar o lote.
Qual é a diferença entre recondicionar tambores e reciclá-los?
O recondicionamento inclui a limpeza, recuperação, inspeção e ensaio do tambor para permitir a sua reutilização. A reciclagem mecânica de um tambor aceite inclui a lavagem e a separação do material para produzir matéria-prima secundária de HDPE.
Como verificam os compradores a capacidade de uma linha de lavagem de tambores de HDPE?
Opere a linha com tambores dentro de uma janela de funcionamento estável, acordada por ambas as partes. Registe a composição e a taxa de entrada do material, as paragens, a produção de flocos secos aceites, as rejeições e os fluxos secundários, a pureza, a humidade, as cargas de resíduos nas águas residuais e o consumo de serviços. Indique se o valor do débito corresponde à entrada ou ao produto aceite. Repita ou prolongue o ensaio se o inventário inicial, a seleção manual da matéria-prima e/ou a utilização de denominadores variáveis não permitirem fechar o balanço de massa.
Referências e fontes
- U.S. EPA — Gestão e recondicionamento de tambores usados
- eCFR — 40 CFR 261.7, Resíduos perigosos em recipientes vazios
- (Reusable Industrial Packaging Association — Códigos de boas práticas operacionais)
- Plastic Drum Institute — Estudo sobre o recondicionamento de resinas
- RecyClass — Protocolo de avaliação da reciclabilidade de recipientes de HDPE
- Association of Plastic Recyclers — Orientações para a triagem por NIR
- U.S. FDA — Plásticos reciclados em embalagens para alimentos
- U.S. EPA — Orientações para amostragem representativa
Artigos relacionados



Tendências



