
Póngase en contacto con Kitech Company


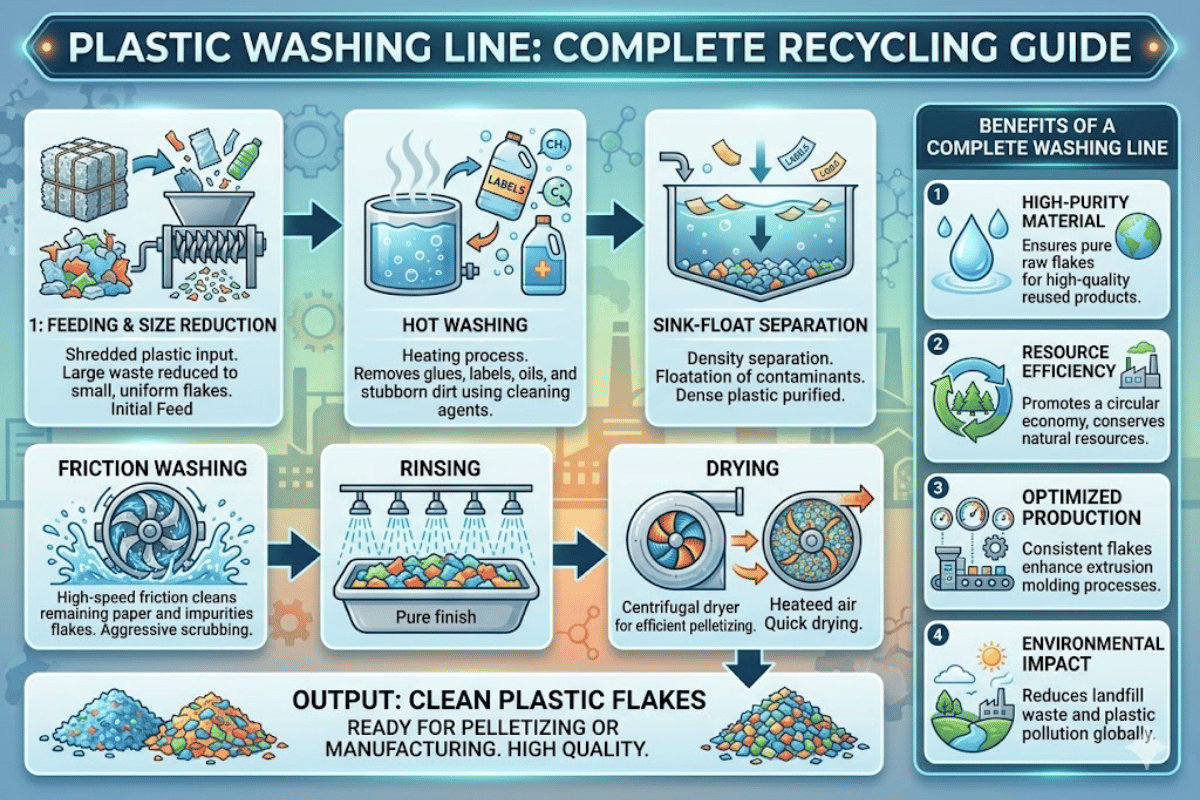
Línea de lavado de plástico para reciclaje: funcionamiento, tipos y cómo elegir
Especificaciones rápidas: línea de lavado de plástico
| Parámetro | Valor |
| Capacidad de producción | ³00–5.000 kg/h |
| Tipos de materiales | PET, PE, PP, HDPE, ABS, PS |
| Calidad del producto | Humedad ≤1 % (PET de grado alimentario), ≤3 % (rígidos), ≤5 % (film) |
| Consumo de agua | 3–8 m³/ton (con recirculación en circuito cerrado) |
| Consumo eléctrico | 50–80 kWh/ton |
| Inversión | $50,000–$500,000+ |
El mercado mundial del reciclaje de plásticos crece a un ritmo sin precedentes. Una legislación más estricta, el encarecimiento de las resinas vírgenes y la creciente demanda de material reciclado han llevado a operadores de todo el mundo a invertir en infraestructuras de procesamiento más sostenibles. En el centro de toda operación de reciclaje hay una línea de lavado de plásticos: un sistema que transforma residuos plásticos posconsumo y posindustriales contaminados en escamas limpias y sueltas, aptas para el granceado. No invertir en un sistema de lavado significa comprar una extrusora que producirá un producto final contaminado que los compradores rechazarán.
Según las previsiones, el mercado mundial del plástico alcanzará un valor de $1.2tn en 2040, impulsado por el aumento del uso de material reciclado, según la OCDE. Esta guía explica cómo funciona una línea de lavado de plásticos, cuáles son los tipos más comunes para los distintos flujos de materiales, cuáles son sus componentes principales, cómo elegir el sistema adecuado, cómo comparar costes y qué prácticas operativas conviene seguir. Incluye los conocimientos clave para operadores e inversores.
¿Qué es una línea de lavado de plástico?
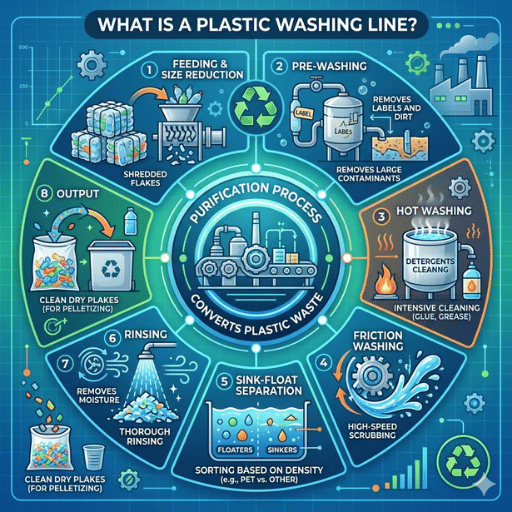
Una línea de lavado de plástico es un conjunto de equipos integrados que limpia residuos plásticos contaminados —es decir, un flujo definido de residuos posconsumo y posindustriales recogidos— para obtener escamas o fragmentos con relativamente pocas impurezas, que después pueden grancearse y transformarse en nuevos productos. Un proceso habitual incluye prelavado, lavado por fricción, lavado en caliente, separación por densidad y secado.
El término «línea de lavado para el reciclaje de plásticos» engloba distintas configuraciones de equipos diseñadas para procesar diferentes flujos de materiales. Una línea de lavado de botellas de PET tiene una configuración muy distinta de una línea de lavado de film de PE, y también difieren la complejidad y las especificaciones del producto final de ambos sistemas.
El mercado de estos equipos está creciendo rápidamente. Se prevé que el segmento de las líneas de lavado de PET, por sí solo, pase de $1.2bn a $2.1bn antes de 2033, debido a la creciente demanda de rPET de grado alimentario y a los objetivos de recuperación de botellas para fabricar nuevas botellas en la UE y Norteamérica.
Plastics Recyclers Europe afirma que un sistema de lavado correctamente diseñado puede aumentar hasta un 30 % el rendimiento del reciclaje de HDPE y polipropileno frente a la clasificación manual sin lavado. Por su parte, la Agencia Europea de Medio Ambiente confirma que el reciclaje de plástico reduce las emisiones de CO₂ en Europa en aproximadamente 250 millones de toneladas al año, una cifra que depende en gran medida de la limpieza del material obtenido en la fase de lavado.
«La fase de lavado es el cuello de botella más ignorado de la cadena de reciclaje. Sin ella, incluso la granceadora más eficiente produce un material contaminado que nadie quiere comprar».
— Ingeniero de reciclaje
Tanto si va a invertir en una nueva planta de reciclaje como si va a adaptar una instalación de lavado ya existente, comprender los conceptos que se exponen a continuación le ayudará a elegir la configuración más adecuada.
Idea clave: la línea de lavado no es un equipo secundario. Junto con la granceadora, constituye una fase esencial del proceso, de la que depende en última instancia la producción que podrá vender.
¿Cómo funciona una línea de lavado de plástico?
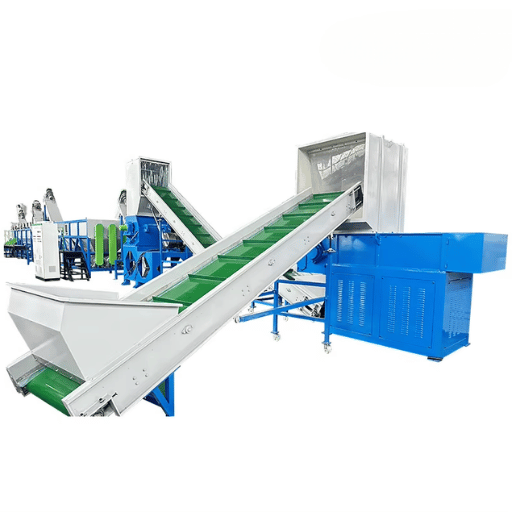
Una línea de lavado de plástico suele eliminar los contaminantes mediante una secuencia de fases. Cada una retira contaminantes específicos y las siguientes aprovechan la eficacia de las anteriores. A continuación se describen las cuatro fases más habituales; un diseño medio suele incluir:
-
- Apertura de balas y alimentación: se abren los bloques compactados de residuos plásticos y se alimentan las cintas transportadoras a un ritmo controlado. Una alimentación uniforme y constante evita atascos y mantiene un flujo regular en cada fase posterior.
- Reducción de tamaño (trituración): un molino granulador industrial o una trituradora reduce el material a escamas de 10 50 mm. Los fragmentos pequeños aumentan al máximo la superficie disponible para las fases de lavado posteriores.
- Prelavado: un tromel o tambor giratorio elimina la suciedad suelta, la arena, las piedras y los pequeños objetos metálicos mediante boquillas de pulverización y el movimiento rotatorio del material.
-
- Lavado por fricción: unas cuchillas de alta velocidad (800 1.200 rpm) generan una intensa acción mecánica que desprende la suciedad superficial, las etiquetas y los restos de adhesivo.
- Lavado en caliente: en los flujos de PET de grado alimentario y los residuos posindustriales muy sucios, las escamas se sumergen durante 15 30 minutos en agua a 85 95 C con una solución de NaOH al 1-2 %. Así se eliminan químicamente los residuos pegajosos y las proteínas que no salen con un lavado en frío convencional.
- Separación por densidad (tanque de flotación): un depósito de agua separa las escamas de plástico del film, los tapones de PP y las etiquetas, que tienden a flotar. Así se consigue una separación eficaz sin clasificación óptica.
- Enjuague y deshidratación: se enjuagan con agua los restos de suciedad o de film que queden en las escamas limpias y, después, se secan mediante un sistema centrífugo de deshidratación.
- Secado: el material limpio se deshidrata primero mediante un sistema centrífugo y después se seca con un circuito de aire de gran capacidad y varias velocidades, a unos 120 160 C. Así se garantiza que la humedad final quede por debajo de los límites especificados (1 % para PET y 5 % para film).
¿Cómo elimina los contaminantes del plástico el lavado por fricción?
El equipo de lavado por fricción limpia mediante abrasión, sin recurrir a productos químicos disueltos. Un eje giratorio con paletas de acero (800 1.200 rpm) se encuentra dentro de un tambor con malla filtrante y golpea las escamas de plástico, que también chocan con las paletas y las paredes mientras reciben agua pulverizada. Esta acción triple limpia intensamente y elimina etiquetas de papel, restos de aceite y adhesivos finos, sin calor ni productos químicos. La malla perforada deja pasar el agua y las partículas desprendidas, pero retiene las escamas limpias. En residuos posindustriales con poca suciedad o contaminación por aceite, el lavado por fricción puede ser suficiente.
📐 Nota de ingeniería
Las cuchillas del equipo de lavado por fricción giran a unas 800 1.200 RPM. Los tanques de lavado en caliente para PET de grado alimentario funcionan a 85 95 C con NaOH al 1-2 % y cuentan con aprobación interna de la FDA NOL y la EFSA para su uso con PET reciclado destinado a todo tipo de contacto.
💡 La regla de contaminación en 3 fases
Adapte la intensidad del lavado al nivel de contaminación del material de entrada:
- Fase 1 (contaminación leve; lavado en frío por fricción): residuos industriales limpios, recortes de fábrica y rechazos de producción
- Fase 2 (contaminación moderada; lavado en frío y en caliente): botellas posconsumo y otros plásticos domésticos
- Fase 3 (contaminación intensa; prelavado, lavado en caliente y tratamiento químico): residuos recuperados del mar, sacos tejidos de plástico muy sucios y film agrícola
Idea clave: el proceso de lavado sigue una única lógica: triturar el material, lavarlo en varias fases, separarlo por densidad, secarlo y expedirlo. Un sistema básico incorpora pocas fases y procesos; uno de grado alimentario incluye todas las fases con la intensidad adecuada.
Tipos de líneas de lavado de plástico según el material
Las líneas de lavado de plástico se configuran según el material. El tipo de material que se desea procesar influye en la configuración del lavado, la velocidad de procesamiento y la inversión. Hay cuatro tipos básicos de líneas de lavado:
| Tipo | Material | Capacidad de producción | Proceso clave | Calidad del producto | Inversión |
|---|---|---|---|---|---|
| Botellas de PET | Botellas de PET posconsumo | 500–5.000 kg/h | Lavado en caliente + eliminación de etiquetas + separación por flotación | Humedad ≤1 %, apto para FDA/EFSA | $150K–$500K+ |
| Film de PE/PP | Film agrícola, sacos | 300–2.000 kg/h | Lavado por fricción + secado por prensado | Humedad ≤5 % | $80K–$250K |
| HDPE/PP rígido | Bidones, cajas, contenedores | 500–3.000 kg/h | Lavado por fricción + lavado en caliente + separación por densidad | Humedad ≤3 % | $100K–$300K |
| Sacos tejidos de PP | Sacos de cemento y fertilizantes | 300–1.500 kg/h | Prelavado intensivo + lavado por fricción | Humedad ≤5 % | $60K–$200K |
Línea de lavado de botellas de PET
La configuración más exigente es la línea de lavado de botellas de PET. El reciclaje de botellas de PET para usos alimentarios exige eliminar prácticamente toda la contaminación. Para disolver los adhesivos y esterilizar las escamas es necesario lavarlas en caliente a 85-95C con sosa cáustica.
Los sistemas de eliminación de etiquetas, en seco o en húmedo, retiran las etiquetas de papel y las fundas plásticas antes de que lleguen al agua de lavado. Un tanque de flotación separa los tapones y anillos de PE/PP de las escamas de PET por diferencia de densidad. El producto final —escamas limpias y secas de PET, con una humedad inferior al 1 %— puede venderse como rPET de grado alimentario o alimentarse directamente a una granceadora de plásticos para reciclarlo de botella a botella.Línea de lavado de film de PE/PP
En el lavado de film, la diferencia de densidad entre PE y PP no es tan importante porque los films son muy ligeros y tienden a enredarse más. Además, suelen contener mucha tierra y arena, sobre todo los films agrícolas. Una línea de lavado de film de PE utiliza una primera fase de prelavado para desprender la suciedad y después una fase de lavado por fricción para eliminar los restos. La principal diferencia está en el secado: el film retiene mucha más humedad que las escamas, por lo que necesita una prensa de secado que lo comprima mecánicamente antes del secado térmico.
Línea de lavado de plástico rígido (HDPE/PP)
Tanto si se trata de bidones, contenedores, cajas y otros envases de HDPE rígido y polipropileno como de piezas de automoción, suelen presentar restos de aceite, trazas de productos químicos y etiquetas de papel relativamente pesadas. Todo ello puede tratarse eficazmente en una línea de lavado de plástico rígido de HDPE/PP (polímeros asociados), que combina el lavado por fricción con el lavado en caliente y la separación por densidad. Se pueden añadir equipos de clasificación óptica en la fase previa para retirar el PVC (y otros polímeros distintos del PP/HDPE objetivo), que de otro modo comprometerían la calidad final del material reciclado.
Línea de lavado de sacos tejidos de PP
Los sacos tejidos de polipropileno para cemento, fertilizantes y cereales suelen acumular algunos de los niveles más altos de contaminación entre los sacos de este material: restos de polvo en el tejido, tierra incrustada en las costuras y adhesivo de las etiquetas impresas. Un sistema de lavado de sacos tejidos de polipropileno utiliza una fase de prelavado con grandes volúmenes de agua y una elevada proporción de agua por saco, seguida de varias fases de lavado por fricción.
¿Qué diferencia hay entre una línea de lavado de botellas de PET y una línea de lavado de film?
Hay tres diferencias básicas entre un sistema para procesar PET y una línea para film. En primer lugar, las líneas de PET necesitan un lavado en caliente (85095C) con NaOH para obtener un producto de grado alimentario, mientras que las líneas de film suelen utilizar lavado en frío por fricción, ya que el film normalmente no se recicla para fabricar productos destinados al contacto con alimentos. En segundo lugar, las líneas de PET emplean tanques de flotación para separar los tapones y las etiquetas por densidad; esto no es necesario cuando se procesa un flujo de film de un solo polímero.
En tercer lugar, las líneas de film dependen en gran medida de mecanismos de secado por prensado para extraer el agua retenida entre las finas capas de film, mientras que las escamas de PET expulsan el agua fácilmente en una centrífuga convencional. Por estas diferencias, disponer de líneas específicas resulta muy rentable cuando se procesan tanto film como PET.✔ Ejemplo real
Una empresa de reciclaje de tamaño medio en Ciudad Ho Chi Minh procesa 40 toneladas/día de botellas de PET posconsumo. Tras instalar una línea de lavado en caliente que funciona a 90 C con NaOH al 1,5 %, en lugar de una línea de lavado en frío, la pureza de las escamas aumentó del 92 % al 99,3 %. Esto le permitió empezar a vender su rPET a clientes del sector alimentario por aproximadamente el doble del precio de las escamas de grado fibra. La mejora costó $85.000 y se amortizó en 14 meses.
Idea clave: elegir una línea de lavado adecuada para el material de entrada principal redujo los costes operativos y mejoró la calidad del producto frente al uso de una línea de lavado universal.
¿No sabe qué configuración necesita para su material?
Descúbralo con nuestro selector gratuito de líneas de reciclaje de plástico.Componentes y equipos clave
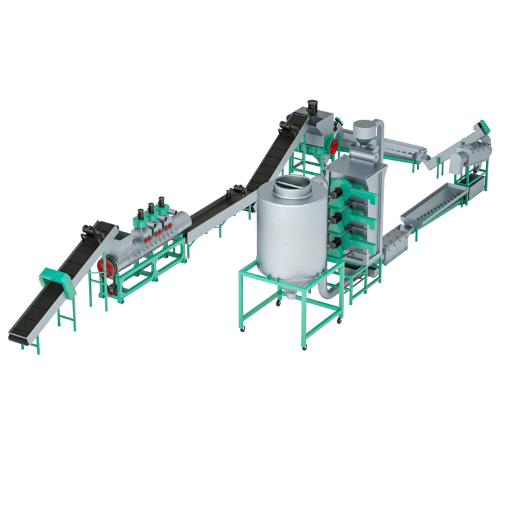
Las líneas de lavado de plástico se construyen con módulos que pueden configurarse para distintos materiales y capacidades de producción. Estas son algunas de las máquinas principales que incluyen:
- Trituradora / molino granulador: transforma el plástico, ya sea en balas o suelto, en escamas uniformes de 10-50 mm. Las trituradoras de un solo eje se utilizan para piezas rígidas grandes, mientras que los molinos granuladores producen un material más fino y uniforme a partir de film y botellas.
- Tambor de prelavado (tromel): malla filtrante giratoria con perforaciones que hace rodar continuamente el material y desprende la tierra, la arena y las piedras mediante chorros de agua antes de las fases principales de lavado.
- Equipo de lavado por fricción: ¡el campeón en la eliminación de contaminantes! Las paletas de alta velocidad (800-1.200 RPM) agitan las escamas contra la malla filtrante para limpiarlas y, después, las enjuagan con agua para eliminar los contaminantes desprendidos.
- Tanque de lavado en caliente: depósito calentado a 85-95 o C, con dosificación de productos químicos (NaOH, detergente) y agitación para disolver adhesivos, aceites y otros residuos orgánicos. Es necesario para producir PET de grado alimentario.
- Tanque de separación por flotación: separa los polímeros según su densidad en el agua. El PET se hunde; los demás (PE, PP, PVC) flotan. Evita la necesidad de productos químicos y de procesos de clasificación con alto consumo energético.
- Secador centrífugo: hace girar a gran velocidad las escamas mojadas y elimina por fuerza centrífuga la humedad superficial. Es la primera fase de secado para todos los tipos de material.
- Deshidratación / prensa de secado: utiliza presión mecánica para extraer el agua del film y las fibras cuando es necesario eliminar la humedad retenida entre las capas. Es imprescindible en las líneas de film de PE/PP.
- Secador térmico: el aire caliente (120–160°C) reduce la humedad residual hasta los niveles previstos. Es la última fase de secado antes del almacenamiento o el granceado.
- Opcional: clasificador láser/óptico: la clasificación óptica por infrarrojo cercano (NIR) elimina los polímeros no deseados y los contaminantes de color. Añade $30.000–$80.000 al coste, pero mejora considerablemente la pureza del producto cuando el material de entrada procede de flujos mezclados.
📐 Nota de ingeniería
Las cuchillas de los equipos de lavado por fricción suelen fabricarse en acero para herramientas templado (HRC 55–60) o acero inoxidable para entornos corrosivos. El tamaño de los orificios de la malla filtrante oscila entre 2–8 mm, según el tamaño deseado de las escamas. Los orificios más pequeños producen un material más limpio, pero reducen la capacidad de producción en un 10–15 %. Sustituya las mallas cuando el desgaste de los orificios supere el 20 % de su diámetro original. Si opta por acero inoxidable, al solicitar productos de acero inoxidable a TiAlloy debe indicar el grado, el estado y las dimensiones; el fabricante del equipo de lavado confirmará el diseño de la pieza de desgaste.
⚠️ Error habitual
Puede parecer lógico eliminar la fase de prelavado para ahorrar costes, pero la experiencia sobre el terreno demuestra que esto aumenta hasta un 40 % la contaminación en las fases posteriores, obliga a repetir lavados y reduce la capacidad de producción total. El tambor de prelavado representa un 5–8 % de la inversión total del sistema, pero evita entre un 30–40 % de los problemas de contaminación en las fases posteriores.
💡 Idea clave: Una línea de lavado solo es tan eficaz como su componente más débil. Cada máquina trata un tipo específico de contaminación: eliminar una fase reduce la calidad de todo el producto.
Cómo elegir la línea de lavado de plástico adecuada
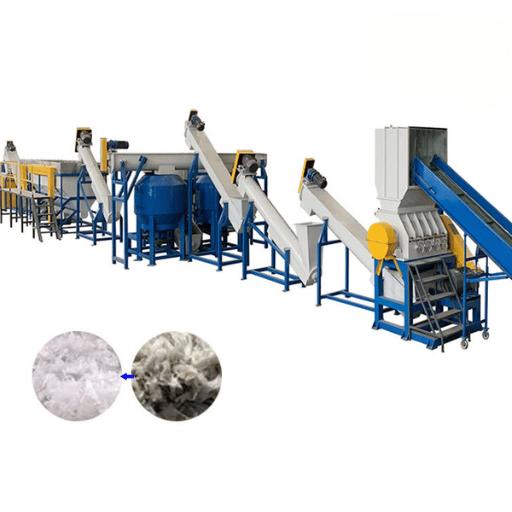
Elegir la configuración adecuada depende de cinco factores. Si se equivoca en cualquiera de ellos, puede incurrir en un coste elevado y obtener un producto de calidad inferior. Siga nuestro método de selección de 5 factores:
Factor 1: Tipo de material. El PET, el film de PE/PP, el HDPE rígido y los sacos tejidos requieren distintas estaciones de proceso. El PET necesita lavado en caliente y separación por flotación; el film requiere secado por compactación. Procesar film en una línea de lavado de PET consume mucha energía y da lugar a un producto de baja calidad.
Factor 2: nivel de contaminación. La contaminación del material de entrada determina la intensidad de lavado necesaria, según la regla de contaminación en 3 fases presentada anteriormente. La contaminación leve (residuos posindustriales) se puede tratar mediante un proceso en frío solo por fricción. La contaminación intensa (residuos recuperados en el campo o en el mar) requiere prelavado, lavado en caliente y tratamiento químico.
Factor 3: capacidad objetivo. La velocidad de los sistemas de lavado varía mucho según la capacidad de producción prevista. Los sistemas pequeños funcionan a 300 Kg/hr; las líneas de procesamiento de fábrica alcanzan los 5000 Kg/hr. El tamaño de la línea influye en el espacio que ocupa, el consumo eléctrico y de agua y la inversión inicial.
Factor 4: presupuesto. Los sistemas básicos de lavado en frío para material posindustrial (300 kg/hr, solo lavado por fricción, sin lavado en caliente) cuestan entre $50.000- $80.000. Los sistemas de gama media con lavado en caliente, separación por densidad y secadores de disco cuestan $120.000-$250.000 para 1.000 kg/hr. Las líneas automatizadas y en línea, con clasificadores ópticos y tratamiento de agua, alcanzan los $300,000tainb+ y requieren un presupuesto considerable. El consumo eléctrico en estos ejemplos, de 50-80 kWh/ton, es bastante similar.
Factor 5: calidad del producto final. Las escamas de grado fibra, destinadas a textiles, pajitas de papel y otros usos, toleran más contaminación residual y humedad. El rPET de grado alimentario requiere lavado en caliente, cumplimiento de los requisitos de la EFSA y la FDA y un contenido de humedad inferior al 1 %. Para utilizarlo en el motor de un coche o en un frigorífico, basta con una calidad intermedia. El grado de fibra específico que se quiera obtener determina el número de procesos y la inversión necesaria.
| Si su material es… | Y la contaminación es… | Configuración recomendada | Presupuesto |
|---|---|---|---|
| Botellas de PET posconsumo | Media-alta | Lavado en caliente + lavado por fricción + flotación + clasificación óptica | $150K–$500K+ |
| Film agrícola de PE/PP | Alta | Prelavado + lavado por fricción + secado por prensado | $80K–$250K |
| Botellas/envases de HDPE | Media | Lavado por fricción + lavado en caliente + separación por densidad | $100K–$300K |
| Sacos tejidos de PP | Alta | Prelavado intensivo + lavado por fricción + lavado en caliente | $60K–$200K |
¿Cuánto cuesta una línea de lavado de plástico?
Los costes se dividen en varios niveles. Las configuraciones básicas de lavado en frío para material posindustrial (300 kg/hr, solo lavado por fricción, sin lavado en caliente) cuestan entre $50.000- $80.000 y son adecuadas si el material de entrada está completamente limpio. Las configuraciones de gama media (1.000 kg/hr, lavado en caliente y separación por densidad) cuestan $120.000-$250,000 y cubren la mayoría de las operaciones posconsumo. Las líneas automatizadas de gran capacidad (2.000+ kg/hr, en línea, con clasificación óptica y tratamiento de aguas residuales) alcanzan los $300.000-Tandukeg+. El coste depende de opciones como el lavado en caliente, el nivel de automatización y calidad, y la inclusión de un sistema independiente de tratamiento de aguas residuales.
⚠️ Error habitual
Elegir una línea de lavado comercial con una o dos capacidades por encima de las que permite el suministro actual de material supone un gasto excesivo inevitable del 25-35 % y deja el equipo infrautilizado durante años. Dimensione el sistema según el volumen de material al que tiene acceso actualmente y prevea ampliarlo de forma modular para aumentar la capacidad.
✔ Ejemplo real
Un reciclador de Kenia consideró que una línea de lavado de HDPE de 1.000 kg/hr, con un coste de $200.000, no podía procesar más de 400 kg/hr con la materia prima local, y redujo su capacidad a un sistema Taseke de 500 kg/hr. Al planificar la inversión según el material disponible hoy, en lugar de contar con el acceso previsto para mañana, el empresario pudo invertir en un sistema de tratamiento de agua y en capital circulante, y alcanzar la rentabilidad en 11 meses en vez de 24.
Si va a abrir una nueva planta de reciclaje, nuestra guía sobre el proceso de inversión completo de 7.5 pasos para abrir su propia planta de reciclaje de plástico es un buen punto de partida.
Idea clave: dimensione la línea de lavado según el volumen de material de entrada confirmado hoy. Ampliar la capacidad de forma modular más adelante resulta más inteligente y económico que tener hoy equipos infrautilizados.
¿Aprovecha al máximo las capacidades de su sistema? Utilice nuestra calculadora de capacidad para evaluar su eficiencia de procesamiento:
Instalación, puesta en marcha y mantenimiento
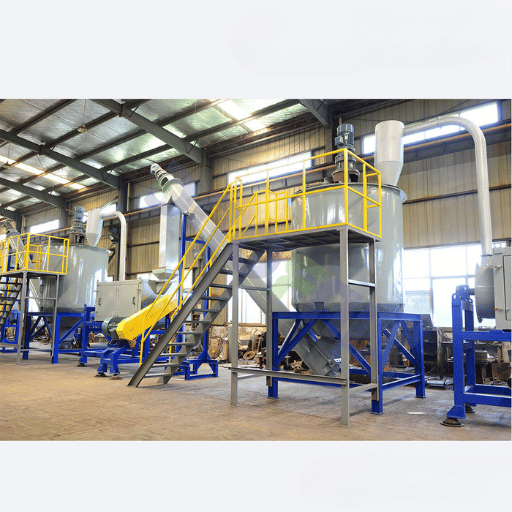
Instalar una línea de lavado de plástico no consiste simplemente en descargar los equipos y tender las tuberías. La preparación inicial del emplazamiento, la puesta en marcha y el mantenimiento operativo adecuados pueden marcar la diferencia entre que el sistema funcione a su capacidad nominal o se convierta en un costoso cuello de botella.
Calendario de instalación (4–8 semanas)
- 2.1 Activación y preparación de los cimientos durante las semanas 1.ª y 2.ª. Conexión del sistema eléctrico y de las instalaciones de suministro y drenaje de agua
- Semanas 2-4: colocación de los equipos, montaje mecánico, alineación de la cinta transportadora y conexión de tuberías y válvulas.
- Semanas 4-5: cableado eléctrico, programación del PLC, montaje del cuadro de control y calibración de sensores
- Semanas 5-6: puesta en marcha del sistema de agua, prueba de fugas y calibración de la premezcla y la dosificación de precisión.
- Semanas 6-8: varias pruebas con material de entrada real, optimización del caudal y formación de los operarios
Calendario de mantenimiento preventivo
| Componente | Inspección | Sustitución |
|---|---|---|
| Cuchillas del equipo de lavado por fricción | Inspección visual semanal | Cada 2.000–3.000 horas de funcionamiento |
| Mallas filtrantes / placas perforadas | Medición mensual del desgaste | Cuando el desgaste de los orificios supere el 20 % |
| Rodamientos (todas las etapas) | Análisis trimestral de vibraciones | Según las especificaciones del fabricante o cuando fallen |
| Cintas transportadoras | Comprobación mensual de la tensión y la alineación | Cada 8.000–12.000 horas |
| Filtros de tratamiento de agua | Diferencial de presión semanal | Cuando el caudal disminuya un 25 % o más |
⚠️ Importante
El tratamiento del agua es el coste que más a menudo se pasa por alto en los proyectos de líneas de lavado. Si no se implanta un circuito cerrado de reciclaje de agua, los costes operativos y las tasas gubernamentales por emisiones pueden superar las cuotas de arrendamiento de los equipos. Reserve otros $20.000-$80.000 para el tratamiento del agua.
⚠️ Ejemplo de advertencia
Un reciclador de film de Izmir hizo funcionar las cuchillas de su equipo de lavado por fricción durante 4,500hours más allá del intervalo de mantenimiento recomendado. Cuando las cuchillas fallaron, también se averió un rodamiento del eje y la línea de producción quedó parada durante 12days. El coste: $8.200 en piezas, $15.000 en producción perdida y tres cargamentos de gránulos rechazados.
El juego de cuchillas habría costado$1,200..💡 Consejo profesional
Cada dólar invertido en mantenimiento preventivo ahorra $3-$5 en reparaciones de emergencia, producción perdida y material desechado. Mantenga siempre un juego de cuchillas de repuesto en las instalaciones: ese inventario de $1.200 evitará más de $20.000 en tiempo de inactividad.
Preguntas frecuentes

P: ¿Cuál es el caudal habitual de una línea de lavado de plásticos?
Ver respuesta
El caudal depende del tipo de material y de la configuración del sistema. Las líneas para botellas de PET procesan entre 500 y 5.000 kg/hr. Las líneas para film de PE/PP procesan entre 300 y 2.000 kg/hr. Los sistemas para plásticos rígidos de HDPE/PP procesan entre 500 y 3.000 kg/hr, y las líneas para sacos tejidos de PP gestionan entre 300 y 1.500 kg/hr. El caudal real también depende del nivel de contaminación y del contenido de humedad del material de entrada.
P: ¿Cuánta agua consume una línea de lavado por tonelada?
Ver respuesta
Una línea de lavado con recirculación de agua en circuito cerrado consume 3–8 m³ por tonelada de plástico procesado. Sin recirculación, el consumo puede alcanzar los 15–25 m³/ton. Invertir en un sistema de tratamiento y recirculación del agua reduce tanto el coste del agua como la exposición a sanciones regulatorias.
P: ¿Puede una línea de lavado procesar varios tipos de plástico?
Ver respuesta
Desde el punto de vista técnico, sí: algunos operarios cambian de un material a otro ajustando la temperatura del agua, la velocidad de las cuchillas y el tamaño de las mallas filtrantes. Sin embargo, las líneas dedicadas ofrecen resultados más uniformes que las configuraciones para varios materiales. Por ejemplo, alternar entre botellas de PET y film de PE exige equipos de secado y temperaturas de lavado distintos. La mayoría de los recicladores con experiencia utiliza líneas específicas para cada material principal y asume el mayor coste de inversión a cambio de una mejor calidad del producto y menos demoras en los cambios.
P: ¿Qué diferencia hay entre el lavado en frío y el lavado en caliente?
Ver respuesta
El lavado en frío utiliza agua a temperatura ambiente y agitación mecánica para eliminar la suciedad superficial, las etiquetas sueltas y los contaminantes ligeros. El lavado en caliente calienta el agua a 85–95°C y añade un 1–2 % de NaOH (sosa cáustica) para disolver adhesivos, aceites, restos de alimentos y contaminación orgánica que el agua fría no puede descomponer. El lavado en caliente es necesario para reciclar PET de calidad alimentaria y para cualquier material de entrada contaminado con adhesivos o productos químicos. Añade $30.000–$60.000 al coste del sistema, además de los gastos continuos de energía y productos químicos.
P: ¿Cuánto dura la instalación completa?
Ver respuesta
Una instalación completa suele tardar 4–8 semanas desde la llegada de los equipos hasta la primera puesta en producción. Incluye los trabajos de cimentación, el montaje mecánico, el cableado eléctrico, la puesta en marcha del sistema de agua y la formación de los operarios con material de prueba.
P: ¿Una línea de lavado de plásticos necesita equipos de tratamiento de agua?
Ver respuesta
Sí. El agua de lavado recoge contaminantes como microplásticos, restos de detergente, aceites y sólidos en suspensión. La mayoría de las jurisdicciones exige tratar las aguas residuales antes de verterlas. Se recomienda encarecidamente un sistema de recirculación en circuito cerrado: reduce el consumo de agua dulce en un 70–85 % y elimina la mayoría de los problemas de cumplimiento relacionados con los vertidos. Reserve $20.000–$80.000 para el tratamiento del agua, según la capacidad del sistema y la normativa local.
Encuentre la línea de lavado de plásticos adecuada para su operación
Indique el tipo de material, la capacidad máxima y el presupuesto que desea; nuestros ingenieros le propondrán una configuración del sistema en 24hours.
Solicite un presupuesto gratuito del sistema →Acerca de esta guía
Kitech fabrica sistemas de lavado de plásticos en seis versiones optimizadas para distintos materiales, desde botellas de PET hasta film agrícola. Esta guía se basa en información sectorial de acceso público de la OCDE, la EEA y las normas ISO, así como en información técnica contrastada en más de 500 máquinas instaladas en más de 80 plantas de todo el mundo. Como no hemos podido verificar de forma independiente todas las fuentes de datos, hemos indicado estimaciones en lugar de citar datos concretos.
Referencias y fuentes
- Perspectivas mundiales del plástico — Organización para la Cooperación y el Desarrollo Económicos (OCDE)
- El reciclaje de plásticos, clave para reducir la huella de carbono (2023) — Agencia Europea de Medio Ambiente (EEA)
- Informe anual de Plastics Recyclers Europe (2023) — Plastics Recyclers Europe (PRE)
- ISO 15270:2008 — Plásticos: directrices para la recuperación y el reciclaje — Organización Internacional de Normalización
- El coste oculto del plástico — Duke University Nicholas Institute
- Retos de las aguas residuales del reciclaje de plásticos — Water Online
Artículos relacionados
- Guía de compra de líneas de lavado de film de PE — Comparativa de capacidad, coste y configuración
- Línea de reciclaje de HDPE: guía completa — Desde la recogida hasta el granceado
- Máquinas para reciclar plástico: tipos, selección y coste — Resumen de equipos para nuevos recicladores
- Cómo funciona una línea de lavado de film de PE — Flujo del proceso y detalles técnicos
- Eficiencia energética en las líneas de reciclaje de plásticos — Reducción de kWh/ton y de los costes operativos
Revisado por el equipo de ingeniería de Kitech. Parámetros técnicos validados en más de 500 instalaciones de todo el mundo.







