
Póngase en contacto con Kitech Company


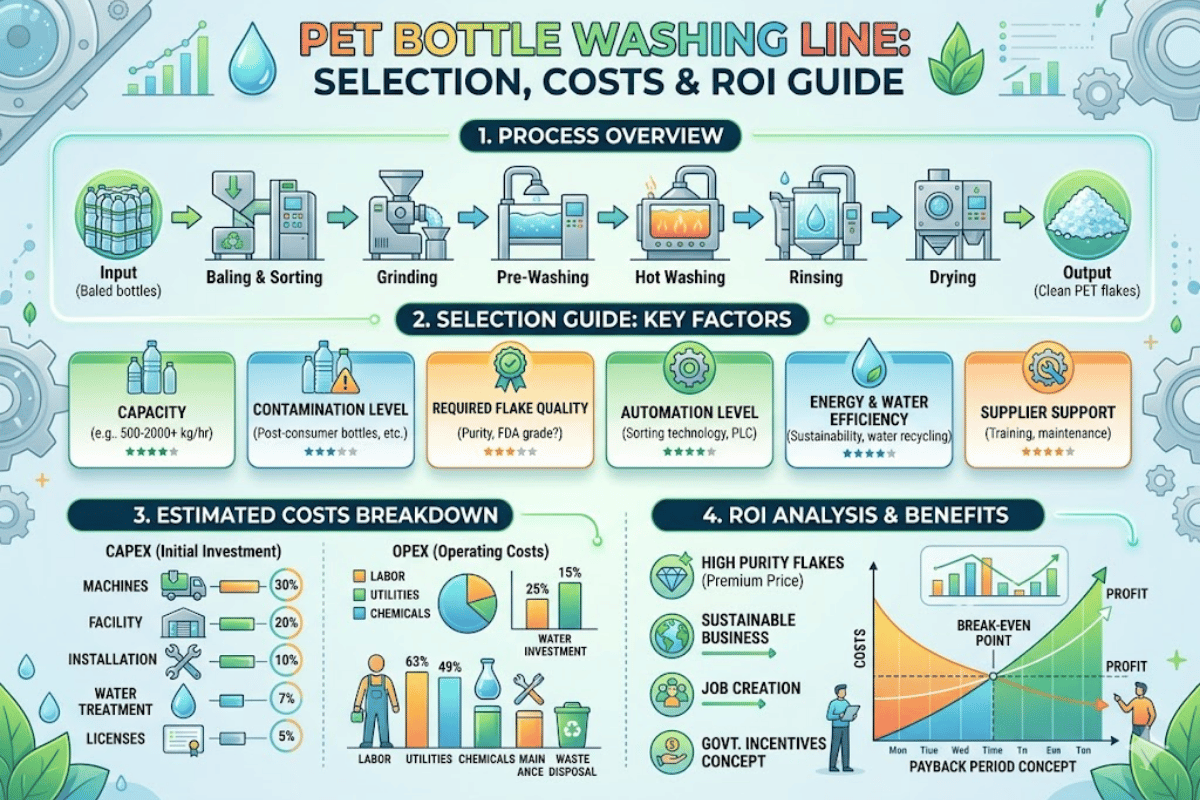
Una línea de lavado de botellas de PET transforma plásticos de consumo contaminados en escamas recicladas de alta calidad, listas para volver a fundirse y fabricar fibras, flejes o láminas. Elegir un sistema adecuado —en cuanto a capacidad de producción, configuración de lavado en una o varias etapas y conexión con los procesos posteriores— puede marcar la diferencia entre que su planta de reciclaje sea rentable en menos de 18 meses o apenas alcance el punto de equilibrio. Este artículo aborda la ingeniería de las líneas de lavado de PET, el debate entre el lavado en caliente y en frío, una comparación real del coste por GPa y los errores que suelen cometer quienes se inician en el sector.
Datos rápidos: línea de lavado de botellas de PET
| Capacidad de producción | 500–5.000 kg/h |
| Consumo eléctrico | 80–780 kW (varía según el modelo y la configuración de lavado en caliente) |
| Longitud de la línea | ³0–65 m |
| Humedad de las escamas de salida | < 1% |
| Contaminación por PVC | < 100 ppm (estándar) |
| Normas principales | CE, UL, CSA; sistema de gestión de calidad ISO 9001 |
¿Qué es una línea de lavado de botellas de PET y cómo funciona?
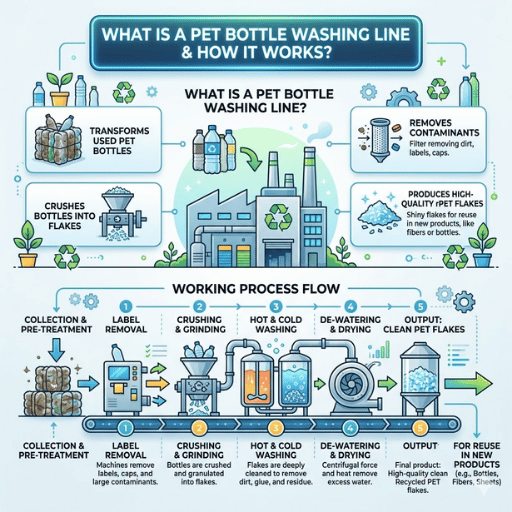 El tereftalato de polietileno (PET) es el plástico que más se recicla. La línea de lavado de botellas de PET es la maquinaria industrial que permite reciclar botellas de plástico a gran escala. Procesa las balas de botellas usadas, prensadas en bloques y recogidas en la vía pública, en sistemas de devolución de envases o por chatarreros, mediante varias etapas.
La importancia del proceso reside en que cada etapa elimina un grupo específico de impurezas. Los abridores de balas separan las botellas compactadas. El separador de etiquetas y el tromel eliminan las etiquetas sueltas, la suciedad, el polvo y otras partículas extrañas pequeñas antes de reducir el tamaño.
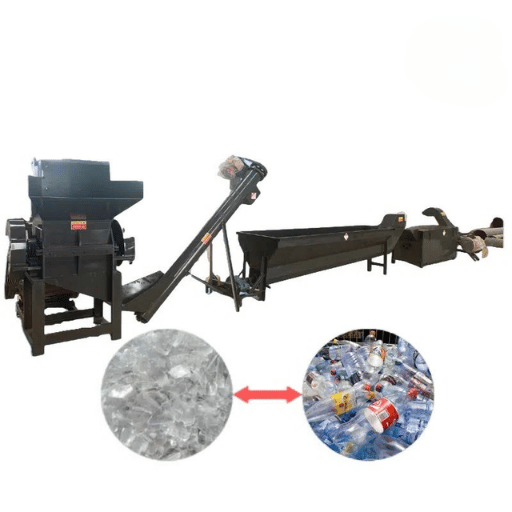
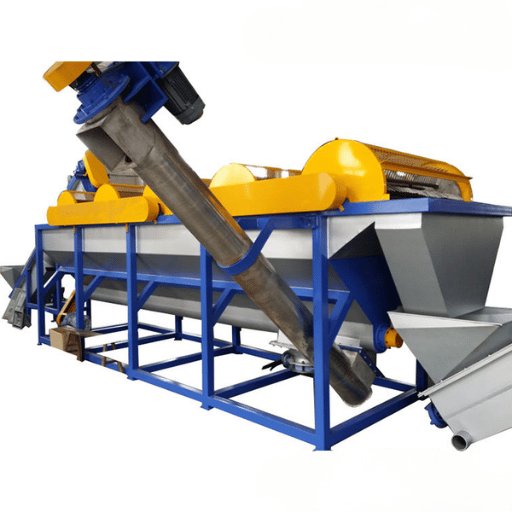
Una trituradora reduce las botellas enteras a escamas de 12-18 mm con cuchillas de acero inoxidable de alta resistencia. Los transportadores de husillo y las cintas transportadoras llevan el material a la etapa siguiente. Tras la trituración, un equipo de lavado por fricción elimina mecánicamente la suciedad y otros residuos muy adheridos, algo casi imposible de conseguir con agua fría.
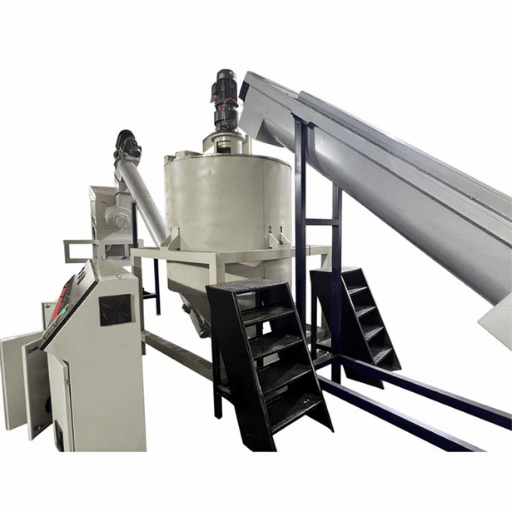
El equipo de lavado en caliente completa la limpieza al elevar la temperatura del agua a 80-90 C y desprende y elimina adhesivos muy adheridos, aceites y grasas que el agua fría no puede quitar. Un tanque de separación por flotación separa los plásticos según su densidad: las escamas de PET (1,38 g/cm) se depositan en el fondo del tanque por efecto de la fuerza centrífuga, mientras que los tapones de PP y las etiquetas de PE suben rápidamente a la superficie. Una criba vibratoria dirige los plásticos hacia los equipos de deshidratación, que utilizan centrífugas y corrientes de aire caliente para secarlos hasta alcanzar menos del 1 % de humedad total.
Todo el sistema de reciclaje funciona de forma continua y automatizada, desde la entrada de las balas hasta la obtención de escamas de PET limpias, y está controlado por un armario eléctrico con PLC. El informe técnico ISO/TR 23891:2020 sobre el reciclaje de plásticos deja claro que los procesos estándar del reciclaje mecánico, como el descrito, son esenciales para una economía circular mundial de los plásticos.
📐 Nota de ingeniería
El equilibrado dinámico de las cuchillas de la trituradora con una precisión de 3-5 g es fundamental para mantener las vibraciones dentro de niveles aceptables y prolongar la vida útil de las cuchillas. Los rotores desequilibrados aceleran el desgaste de los rodamientos y generan escamas de peor calidad y con un perfil más irregular.
Ambos factores afectan directamente a la eficiencia del lavado en las etapas posteriores y a la calidad final de las escamas. El intervalo entre cambios de cuchillas suele ser de 500 – 1000 horas de funcionamiento, según el nivel de contaminación de la materia prima.Líneas de reciclaje de PET con lavado en caliente o en frío: ¿cuál necesita?
 Decidir si se incluye una etapa de lavado en caliente en la línea de lavado de PET es la decisión más importante al definir las especificaciones. Determina el nivel máximo de calidad del producto final y los mercados a los que podrá dirigirse en el futuro, así como sus costes de explotación durante los próximos años.
| Parámetro | Línea de lavado en caliente | Línea de lavado en frío |
|---|---|---|
| Temperatura de lavado | 80–90°C | Ambiente (15–30°C) |
| Agente químico | Solución de NaOH (1–2 %) | Agua con tensioactivo opcional |
| Eliminación de adhesivos | Excelente: disuelve la mayoría de los adhesivos | Moderada: solo elimina los adhesivos poco adheridos |
| Calidad del producto de salida | PET reciclado para fabricar botellas aptas para uso alimentario | Fibras, flejes y láminas |
| Impacto en la inversión de capital | +15–25 % respecto a una línea solo de lavado en frío | Coste base |
| Consumo energético | Mayor (calentamiento y tratamiento de aguas residuales) | Menor |
¿Puede una línea de lavado en frío de PET producir escamas de rPET aptas para uso alimentario?
No por sí sola. Una línea de lavado de PET en frío puede producir escamas adecuadas para aplicaciones de fibra de poliéster y flejes. Sin embargo, los mercados de productos aptos para uso alimentario y de fabricación de botellas a partir de botellas requieren una descontaminación profunda, que solo se consigue con lavado en caliente —junto con una etapa posterior de SSP (policondensación en estado sólido) o un proceso de descontaminación aprobado—. Si su plan de negocio contempla vender al mercado de escamas de rPET de mayor valor, el lavado en caliente es imprescindible.Cómo dimensionar una línea de lavado de botellas de PET para su planta
Elegir la capacidad adecuada para una planta de reciclaje de PET empieza por tres variables: el volumen diario de materia prima, el horario de funcionamiento y el rendimiento de producción previsto.| Modelo | Capacidad | Longitud de la línea | Potencia | Aplicación habitual |
|---|---|---|---|---|
| KT-PET-500 | 500 kg/h | ~30 m | 80–120 kW | Puesta en marcha / pequeña escala |
| KT-PET-1000 | 1.000 kg/h | ~40 m | 150–220 kW | Reciclaje a escala media |
| KT-PET-2000 | 2.000 kg/h | ~50 m | 280–380 kW | Instalación industrial |
| KT-PET-3000 | 3.000 kg/h | ~55 m | 400–520 kW | Operación a gran escala |
| KT-PET-5000 | 5.000 kg/h | ~65 m | 600–780 kW | Planta de gran capacidad |
💡 Fórmula para dimensionar la capacidad
Capacidad necesaria (kg/h) = materia prima diaria (kg) horas de funcionamiento al día rendimiento del proceso (habitualmente 0,85-0,92).
Por ejemplo, una planta que procesa 16 toneladas/día con un horario de 16 horas y un rendimiento del 88 % necesitará: 16.000 16 0.88 = 1.136 kg/h; especifique una KT-PET-1000 o una KT-PET-2000 para disponer de margen de capacidad.Coste de una línea de lavado de botellas de PET: cuánto pagará realmente
 En el sector de los equipos de reciclaje de plásticos, disponer de precios transparentes es valioso.
Aunque el coste exacto de una línea de lavado de PET depende de la personalización, la capacidad y el nivel de automatización, estos son los intervalos que suelen encontrar los compradores con experiencia:
| Configuración | Capacidad | Intervalo de precios FOB |
|---|---|---|
| Nivel básico (lavado en frío) | 500–800 kg/h | $80,000–$150,000 |
| Gama media (lavado en caliente) | 1.000–2.000 kg/h | $150,000–$280,000 |
| Industrial (lavado en caliente, totalmente automática) | 3.000–5.000 kg/h | $300,000–$800,000 |
La regla del 30-40 %: el equipo no representa toda la inversión
El precio de venta de la propia línea de lavado de PET suele representar entre el 30 y el 40 por ciento de la inversión total del proyecto. El 60 al 70 por ciento restante incluye la planificación de las instalaciones y los aspectos relacionados, como el tratamiento del agua, los sistemas eléctricos, las reformas del edificio y el capital circulante para comprar balas de botellas y mantener las operaciones durante la puesta en marcha.
Una planta de reciclaje que presupuesta $200.000 para una línea de lavado de 1000kg/hr debería prever un gasto total del proyecto de $500,000Kinalof. Muchos recicladores primerizos infravaloran este presupuesto, y algunos proyectos fracasan no por la ineficiencia del equipo, sino porque se agota el capital circulante antes de que la planta alcance un rendimiento operativo estable.¿Es rentable reciclar botellas de PET?
📐 Nota de ingeniería: cálculo del punto de equilibrio
Beneficio mensual = (toneladas de escamas de rPET producidas precio de venta) – (coste de la materia prima + electricidad + agua + mano de obra + mantenimiento). Para una KT-PET-1000 que procesa 16 horas/día, 300 días/año: producción anual de 4.224 toneladas (con un rendimiento del 88 %). A los precios actuales de las escamas de rPET: el mercado mundial de escamas de PET reciclado alcanzó $11,23 billion en 2024 y se prevé que llegue a $29,42 billion en 2033, con una tasa de crecimiento anual compuesto del 11,38 %. Las plantas del sector bien gestionadas suelen recuperar la inversión en un plazo de entre 12 y 24 meses.
5 errores costosos que conviene evitar al comprar una línea de lavado de PET
 Hay una serie de errores evitables que se repiten entre especialistas del sector y responsables de operaciones de plantas de reciclaje. Estos son los cinco más graves:
- Omitir el lavado en caliente de las especificaciones para reducir la inversión inicial y luego instalar los módulos como adaptación. Añadir más adelante un módulo de lavado en caliente de lo previsto incrementa considerablemente los costes de ingeniería y de capital. Adaptar el tratamiento del agua, renovar el sistema eléctrico y reorganizar la distribución de la planta puede costar más que especificar el lavado en caliente desde el inicio.
- Descuidar el mantenimiento de las cuchillas de la trituradora. Las cuchillas dañadas o desafiladas requieren más energía, generan más calor en la cámara de corte y producen escamas irregulares. Ese calor puede alterar la cristalinidad del PET y reducir de forma permanente el valor del producto. Mantenga las cuchillas afiladas o cámbielas cada 500-1.000 horas. El intervalo puede variar según la contaminación de la materia prima.
- No realizar una clasificación previa suficientemente exhaustiva durante el lavado. Los contaminantes que entran por el abridor de balas y pasan por todas las etapas posteriores —husillos, botellas de PVC, envases concentrados, material enlatado, etc.— hasta llegar al final podrían haberse eliminado mucho antes, por ejemplo, mediante clasificación manual o separadores automáticos. Según operadores con experiencia, el peso total de la producción puede reducirse en más de un 50 % si la clasificación previa de la entrada es deficiente.
- Presupuestar solo el equipo es un error muy frecuente. Si se olvida el coste total del proyecto y se tiene en cuenta que la línea de lavado representa solo el 30-40 % de la inversión, pueden infravalorarse considerablemente los demás conceptos: preparación de las instalaciones, tratamiento del agua, infraestructura eléctrica y capital circulante para comprar balas durante 3-6 meses. Los proyectos fracasan cuando se quedan sin capital circulante antes de alcanzar un funcionamiento estable, incluso cuando las máquinas de reciclaje operan de forma óptima.
- Elegir únicamente por precio y no comprobar las garantías. Cada fabricante establece límites distintos para los residuos de PVC aceptables (por ejemplo, < 100 ppm o < 20 ppm). Solicite resultados de análisis de laboratorio independientes sobre plásticos procesados en otras plantas pertinentes, en lugar de confiar solo en las afirmaciones del fabricante. Su comprador de las etapas posteriores es quien determina los estándares de rendimiento:
La necesidad de mantenimiento más importante es mantener afiladas las cuchillas de la trituradora. Una cuchilla desafilada aumenta el consumo eléctrico y la generación de calor, y empeora la calidad del producto. Este problema es habitual en plantas de reciclaje de todo el mundo. — KITECH Engineering Team, Jiangsu Kitech Machinery Co., Ltd
Calidad de las escamas de PET: calidades, normas y mercados finales
 El reciclaje de PET produce escamas limpias cuyo valor de mercado depende de varios factores de calidad cuantificables. La especificación de compatibilidad de reciclaje más utilizada en el sector es la guía de diseño para PET rígido de la Association of Plastic Recyclers (APR).
| Parámetro de calidad | Objetivo estándar | Objetivo prémium |
|---|---|---|
| Contenido de humedad | < 1% | < 0.5% |
| Contaminación por PVC | < 100 ppm | < 50 ppm |
| Pureza de las escamas | > 98% | > 99.5% |
| Contenido de metal | < 20 ppm | < 10 ppm |
| Tamaño de las escamas | 12–18 mm | 12–16 mm |
Preguntas frecuentes
P: ¿Qué capacidad de línea de lavado de PET necesito para mi planta de reciclaje?
Ver respuesta
La capacidad depende del volumen diario de materia prima, las horas de funcionamiento y el rendimiento del sistema. Por lo general, una operación de 8 Tonne/Day con dos turnos necesitará una línea de lavado de 1,000kg/hr. Una operación de 20+Tonne/day debería considerar un intervalo de 2-3 Tonne/hr.
P: ¿Cuánta agua y electricidad consume una línea de lavado de PET?
Ver respuesta
Un sistema de reciclaje de agua en una línea de lavado de PET puede recuperar el 80-90 % del agua del sistema. El consumo eléctrico de una línea de lavado de PET será de 80kw para una línea de media tonelada/hora, o de 780kw para un sistema de 5 toneladas/hora. Las líneas de lavado en caliente pueden consumir hasta 2-3 veces más energía que las de lavado en frío, ya que hay que tener en cuenta el coste energético del calentamiento. Las cifras exactas dependen de la configuración de la línea y del coste de los suministros.
P: ¿Qué mantenimiento requiere una línea de lavado de botellas de PET?
Ver respuesta
El mantenimiento preventivo periódico incluye afilar o cambiar las cuchillas de la trituradora cada 500-1.000 horas de funcionamiento, lubricar los rodamientos, inspeccionar el tromel, analizar la calidad y la composición química del agua y realizar las tareas de limpieza habituales. El cambio y afilado de las cuchillas es la tarea que más repercute en el rendimiento: descuidarla aumentará los costes energéticos y reducirá la calidad del producto. Reserve cada año el 3 % del precio de compra del equipo para los costes de mantenimiento.
P: ¿Cuánto se tarda en instalar y poner en marcha una línea de lavado de PET?
Ver respuesta
El equipo suele tardar 60 días desde la emisión del pedido de compra en llegar a las instalaciones del proyecto. Además, se necesitarán entre 2-4 semanas para la instalación y puesta en marcha in situ.
P: ¿Puede una línea de lavado de PET procesar balas de plásticos mezclados?
Ver respuesta
Si una línea de lavado de PET está diseñada para procesar botellas de PET, no necesariamente será adecuada para el flujo de materia prima plástica mezclada que se utiliza en una planta típica de separación de residuos plásticos mixtos. Las balas mixtas con grandes cantidades de PP, PE o PVC no se pueden procesar sin una etapa adicional de clasificación previa a la entrada en la línea de lavado. Las configuraciones que incluyen separadores ópticos o puestos de clasificación manual son adecuadas para entradas con contaminación «moderada», pero las balas muy mezcladas requieren equipos de clasificación previa antes de la línea de procesamiento.
P: ¿Qué diferencia hay entre una línea de lavado de PET y una línea de reciclaje de PET?
Ver respuesta
Una línea de lavado de PET incorpora equipos diseñados para limpiar botellas de PET y convertirlas en escamas. «Línea de reciclaje de botellas de PET» es un término más amplio que puede incluir etapas posteriores de granulación para producir gránulos de rPET. Algunas soluciones de reciclaje integradas combinan el equipo de lavado de botellas de PET con una granceadora de PET en proyectos llave en mano.
¿Listo para especificar su línea de lavado de botellas de PET?
Nuestro equipo de ingeniería puede preparar una propuesta detallada del equipo que incluya especificaciones, planos de distribución de fábrica y estimaciones de costes transparentes, adaptadas a su materia prima, capacidad del sistema y mercado objetivo.
Solicite un presupuesto gratuito →Sobre este análisis
Este «Manual de reciclaje de residuos de botellas de PET y líneas de lavado» está escrito por KITECH (Jiangsu Kitech Machinery Co., Ltd), fabricante profesional de líneas de lavado de botellas de PET desde hace 25 años, con instalaciones en 80 países y regiones de todo el mundo. Todos los parámetros técnicos y datos de costes utilizados proceden de proyectos de ingeniería que hemos ejecutado directamente. Los datos de mercado citados proceden de las empresas independientes de investigación de mercado que se indican en las referencias siguientes. Al citar especificaciones estándar del sector, hemos recurrido a normas ISO y directrices de APR, en lugar de limitarnos a nuestra propia gama de datos de producto.
Referencias y fuentes
- ISO/TR 23891:2020 — Reciclaje de plásticos — International Organization for Standardization
- Guía de diseño para PET rígido de APR – Association of Plastic Recyclers
- Normas y contaminación por plásticos – ISO
- Tamaño del mercado de escamas de PET reciclado e informe del sector, 2033 – Grand View Research
- Informe del mercado de líneas de lavado para el reciclaje de botellas de PET – Reports and Data
Artículos relacionados
- Cómo iniciar un negocio de reciclaje de botellas de PET – Planificación empresarial y estrategias de acceso al mercado
- Guía de las prensas para botellas de PET – Selección de equipos de enfardado previos al procesamiento
- Separador de etiquetas de botellas de PET: tipos y selección – Comparativa de tecnologías de eliminación de etiquetas
- Eficiencia energética en líneas de reciclaje de plásticos — Reducción de los costes operativos mediante la optimización de los equipos







