Contacte a Kitech Company
5 tipos de plástico reciclado (e os dois códigos que exigem fluxos separados)

Neste guia de reciclagem, os 5 tipos de plástico são PET (#1), HDPE (#2), LDPE (#4), PP (#5) e PS (#6): cinco termoplásticos que os recicladores industriais separam segundo o código de resina ASTM D7611 e a forma do material. Em todas as categorias comunicadas de resíduos plásticos pós-consumo, a APR comunicou 5,1 billion pounds of post-consumer plastic recovered for recycling nos Estados Unidos, enquanto a Europa comunicou 13,5 million tonnes (Mt) of installed plastic recycling capacity e dispõe de fluxos próprios para PVC (#3) e alguns materiais da categoria Outros (#7).
Principais conclusões de engenharia:
- Dos sete tipos de plástico identificados com um número de 1 a 7 ao abrigo da ASTM D7611/D7611M-26, o foco comercial da reciclagem mecânica incide também em cinco termoplásticos: tereftalato de polietileno (#1), polietileno de alta densidade (#2), polietileno de baixa densidade (#4), polipropileno (#5) e poliestireno (#6).
- Segundo os dados da EPA dos EUA por tipo de material e o relatório de reciclagem de PET de 2024 da NAPCOR, a taxa de reciclagem de garrafas nos EUA foi de 30,2% para PET (#1), de acordo com o relatório da NAPCOR. Já as taxas da EPA, relativas a 2018, foram de 29,1% para garrafas e frascos de PET, 29,3% para garrafas de HDPE natural e 8,7% para todos os resíduos plásticos municipais. A Plastics Recyclers Europe indica que as películas flexíveis de poliolefinas, incluindo LDPE/LLDPE #4, representam a maior parcela individual (26%) da capacidade de reciclagem instalada de 13.5 Mt na Europa.
- Segundo o relatório 2352421 do U.S. Department of Energy OSTI, uma contaminação de apenas 100 ppm de cloreto de polivinilo (#3 PVC) pode degradar e descolorar PET (#1) durante a extrusão.
- As películas flexíveis de baixa densidade (#4 LDPE, sacos tecidos de #5 PP) são frequentemente processadas em sistemas de granulação 3 em 1 com cortador-compactador (150 to 2 000 kg/h), enquanto as escamas rígidas (tambores de #2 HDPE, recipientes de #5 PP, material plástico recuperado por moagem de #6 PS) podem ser processadas em sistemas de granulação de parafuso único, com filtros contínuos de polímero fundido a laser adaptados ao nível de contaminação.
Quais são os 5 tipos de plástico reciclados neste guia dos 7 códigos?
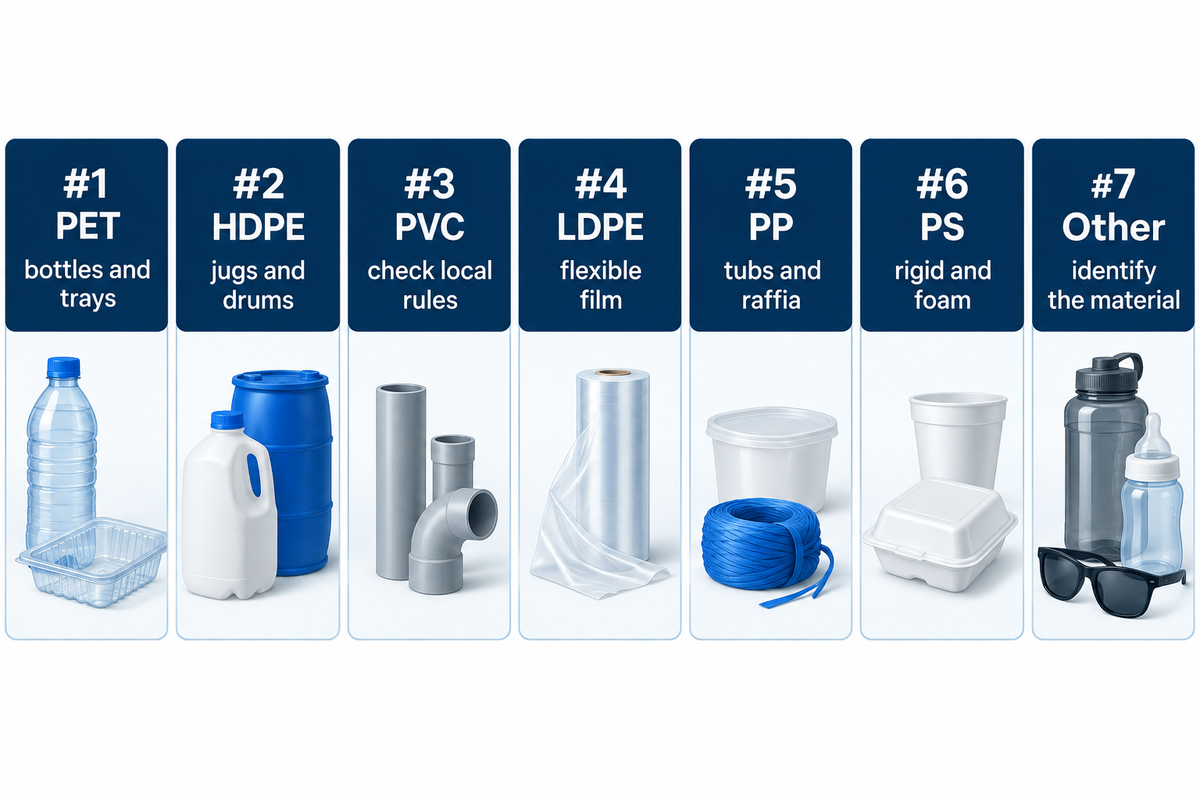
Uma primeira abordagem aos diferentes tipos de plástico começa por reconhecer que, embora as embalagens apresentem um número de plástico de 1 a 7 dentro de um triângulo, a retransformação mecânica em grande escala depende da categoria da resina e do volume recolhido. Ao abrigo da ASTM D7611/D7611M-26, os códigos de identificação da resina descrevem a resina polimérica de base utilizada num produto, mas não garantem a sua aceitação na recolha seletiva porta a porta.
O que é o plástico? Quais são os 7 principais tipos de plástico? Cada polímero plástico sintético é constituído por monómeros de origem petroquímica ou biológica, por exemplo, etileno, propileno, estireno, cloreto de vinilo e ácido tereftálico, ligados por processos industriais para formar macromoléculas longas. Devido ao baixo peso e à afinidade química, os plásticos são utilizados numa grande variedade de produtos, como tubagens rígidas, dispositivos médicos e outros artigos de uso quotidiano. Enquanto os polímeros termoendurecíveis formam ligações cruzadas irreversíveis e carbonizam quando aquecidos, muitos dos 7 tipos de plástico abrangidos pelos códigos de identificação de resinas plásticas do NIH são termoplásticos, concebidos para amolecer e fluir acima da temperatura de transição vítrea ou do ponto de fusão. Os cinco principais fluxos de resina constituem a base da reciclagem e reutilização comerciais e ajudam a reduzir a poluição por plásticos e o impacto ambiental.
- PET ou PETE (#1, tereftalato de polietileno): resina de poliéster transparente e resistente, amplamente utilizada em embalagens alimentares, garrafas de bebidas e alimentos, bem como em tabuleiros termoformados.
- HDPE (#2, polietileno de alta densidade): poliolefina linear rígida e resistente a produtos químicos, utilizada no fabrico de garrafões de leite, frascos de champô e outros recipientes industriais e tambores.
- LDPE (#4 — polietileno de baixa densidade / LLDPE): poliolefina ramificada e dúctil, utilizada em sacos de plástico, película extensível para paletes, cobertura morta agrícola e frascos flexíveis.
- PP (#5 — polipropileno): poliolefina versátil e resistente ao calor, utilizada em recipientes alimentares aptos para micro-ondas, tampas de garrafas, peças automóveis e sacos tecidos de ráfia.
- PS (#6 — poliestireno / poliestireno expandido): polímero estirénico rígido ou expandido, utilizado em embalagens de proteção, carcaças de eletrodomésticos, placas de isolamento e artigos descartáveis para restauração.
Em contrapartida, os dois códigos restantes — PVC (#3, cloreto de polivinilo) e Outros (#7, resinas mistas, multicamada e especiais) — só são aceites quando os programas municipais de recolha seletiva porta a porta indicam expressamente aquele tipo de produto. Embora os dados da EPA dos EUA registem uma taxa global de reciclagem de resíduos plásticos municipais de 8,7% (3 090 thousand tons recicladas num total de 35 680 thousand tons geradas, considerando bens duradouros, películas e artigos multimateriais), esse valor agregado oculta taxas de recuperação elevadas em fluxos limpos de um só material. Nas unidades europeias de reciclagem, a Plastics Recyclers Europe contabiliza 13.5 Mt de capacidade de reciclagem mecânica instalada, distribuída por películas de poliolefinas (incluindo #4 LDPE/LLDPE), com 26%; PET (#1, 24%); PP rígido (#5, 14%); HDPE rígido (#2, 13%); PVC (#3, 8%); e PS/EPS (#6, 2%).

Matriz de densidade dos polímeros, ponto de fusão e taxa de recuperação dos 5 plásticos recicláveis
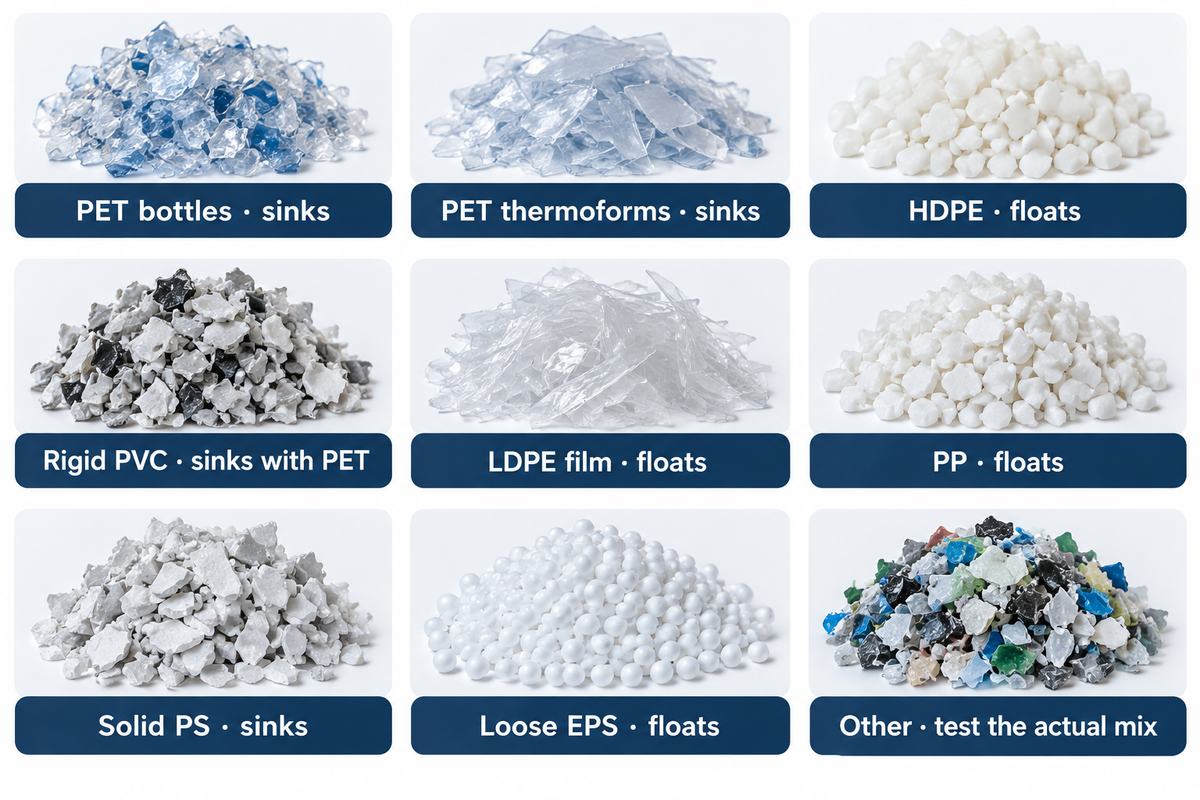
Para engenheiros de fábrica e equipas de aprovisionamento que avaliam diferentes plásticos, a reciclabilidade é determinada por três parâmetros físicos: densidade relativa (que determina se as escamas flutuam ou afundam num banho de água a 1,00 g/cm³), intervalo de temperaturas de fusão (que evita a degradação térmica de diferentes polímeros no cilindro da extrusora) e economia do preço mínimo de venda (MSP). Segundo o estudo de 2024 da Association of Plastic Recyclers (APR) sobre a reciclagem de plásticos pós-consumo nos EUA, em 2024 foram recuperados para reciclagem 5,1 billion pounds de plástico pós-consumo gerado nos EUA — mais 114,9 million pounds (+2,3%) do que em 2022 —, tendo 94% (4,8 billion pounds) sido processados por recicladores da América do Norte.
A modelação dos custos do ciclo de vida no relatório AMS 100-64 do NIST também explica por que motivo a granulação mecânica prevalece sobre a despolimerização química: a reciclagem mecânica alcança preços mínimos de venda de $0,38/lb para PP (#5), $0,46/lb para LDPE (#4), $0,54/lb para PET (#1) e $0,63/lb para HDPE (#2) — valores substancialmente inferiores tanto aos preços das resinas virgens ($0,79/lb to $1,19/lb) como aos das outras vias de reciclagem modeladas ($0,73/lb to $2,01/lb). A separação por flutuação e afundamento em água a 1,00 g/cm³ apresentada na Tabela 1 aplica-se a polímeros sem carga. Por isso, teste se o carbonato de cálcio (CaCO₃) ou o talco elevam a densidade relativa do PP #5 ou do HDPE #2 composto o suficiente para que afunde juntamente com as resinas mais pesadas.
| Tipo de polímero e categoria de resina | Nível e estado de reciclabilidade | Densidade relativa (adimensional) ou densidade (unidades indicadas) | Banho de água a 1,00 g/cm³ | Temperatura de fusão / amolecimento (°C) | Referência de recuperação e capacidade nos EUA / UE | MSP da reciclagem mecânica do NIST ($/lb) | Principais produtos reciclados e utilizações finais |
|---|---|---|---|---|---|---|---|
| Garrafas de PET / PETE #1 (garrafas de bebidas e frascos para alimentos) | Nível 1 de reciclagem (plástico #1 de 5) — recolha seletiva porta a porta e sistema de depósito | 1,33–1,38 | Afunda | 250–260 °C | 30,2% de taxa de reciclagem de garrafas nos EUA (NAPCOR) | $0,54/lb (face a $1,19 da resina virgem) | Escamas lavadas com solução cáustica quente, grânulos de rPET tratados por SSP, fibra descontínua de poliéster, cintas |
| Artigos termoformados de PET #1 (embalagens articuladas e tabuleiros para blisters) | Nível 1B de reciclagem (subfluxo do #1) — triagem ótica | 1,33–1,38 | Afunda | 245–255 °C | PET que não é de garrafas modelado como fluxo separado (modelo da EPA dos EUA) | $0,54/lb (valor de referência do NIST para PET) | Tabuleiros termoformados de rPET para produção de chapas, enchimento de fibras e resina para garrafas com viscosidade aumentada por SSP |
| HDPE #2 (polietileno de alta densidade) | Nível 1 de reciclagem (plástico #2 de 5) — recolha seletiva porta a porta e industrial | 0,94–0,97 | Flutua | 125–135 °C | 29,3% de taxa de reciclagem de garrafas naturais nos EUA (EPA); 13% das 13.5 Mt da UE | $0,63/lb (face a $0,79 da resina virgem) | Grânulos de filamento extrudido ou de anel de água com parafuso único, destinados a tubos de drenagem corrugados, paletes, caixas e garrafas não alimentares |
| PVC #3 (cloreto de polivinilo) | Categoria PVC: confirmar a aceitação na recolha seletiva porta a porta local | 1,30–1,45 (rígido) | Afunda (afunda juntamente com o PET) | 140–170 °C (degrada-se acima de 200 °C) | Recuperação insignificante de resíduos municipais nos EUA; capacidade de 8% na UE (inclui perfis para construção) | N/A (contaminante nos resíduos municipais) | Circuitos próprios de reciclagem de tubos, perfis para janelas e revestimentos, além de fluxos de pavimentos e cabos |
| LDPE / LLDPE #4 (polietileno de baixa densidade) | Nível 2 de reciclagem (plástico #3 de 5) — comercial e entrega em ponto de recolha | 0,91–0,94 | Flutua | 105–115 °C | Películas de poliolefinas em conjunto: 26% da capacidade de 13.5 Mt da UE (PRE, maior fluxo da UE) | $0,46/lb (face a $0,81 da resina virgem) | Grânulos de anel de água produzidos com cortador-compactador, destinados a sacos do lixo, películas agrícolas, telas para construção e madeira plástica |
| PP #5 (PP rígido e ráfia) | Nível 1 de reciclagem (plástico #4 de 5) — recolha seletiva porta a porta e comercial | 0,89–0,92 | Flutua | 160–170 °C | 14% das 13.5 Mt da UE para PP rígido e +48M residentes nos EUA com acesso à reciclagem, através da PP Coalition | $0,38/lb (face a $0,86 da resina virgem) | Grânulos compactados de ráfia/película e grânulos rígidos para moldação por injeção, destinados a caixas para baterias automóveis, caixas de transporte e baldes de tinta |
| PS sólido #6 (poliestireno rígido HIPS / GPPS) | Nível 2 de reciclagem (plástico #5A de 5) — material plástico recuperado por moagem rígido | 1,04–1,06 | Afunda | 180–240 °C (Tg ~100 °C) | 2% das 13.5 Mt da UE para estirénicos em conjunto (PRE) | Não modelado no NIST AMS 100-64 | Grânulos HIPS/GPPS extrudidos com parafuso único, destinados a carcaças de eletrodomésticos, bobinas, molduras e cabides |
| Espuma de EPS #6 (poliestireno expandido) | Nível 2 de reciclagem (plástico #5B de 5) — compactação a frio/térmica | 15–30 kg/m³ (a granel) | A espuma solta flutua; testar o material de alimentação densificado | 180–240 °C | Compactação de 40:1 to 50:1 em blocos de 300–600 kg/m³ | Não modelado no NIST AMS 100-64 | Blocos de EPS densificado reextrudidos para produzir placas de isolamento térmico em XPS e molduras arquitetónicas |
| Outros #7 (PC, ABS, PA, PLA, multicamada) | Categoria Outros: confirmar a aceitação na recolha seletiva porta a porta local | 1,04–1,25 (variável) | Afunda | Imiscíveis / com vários pontos de fusão | O modelo da EPA dos EUA não prevê uma parcela exclusiva para #7 na entrada do centro de triagem (modelo da EPA dos EUA), e as embalagens flexíveis multicamada exigem vias de reciclagem próprias | N/A (mistura heterogénea) | PC/ABS/PA pós-industriais separados em unidades de REEE/VFV; embalagens flexíveis multicamada substituídas por mono-PE (#4) |
Os principais fluxos de garrafas rígidas: recolha, triagem e lavagem de PET (#1) e HDPE (#2)
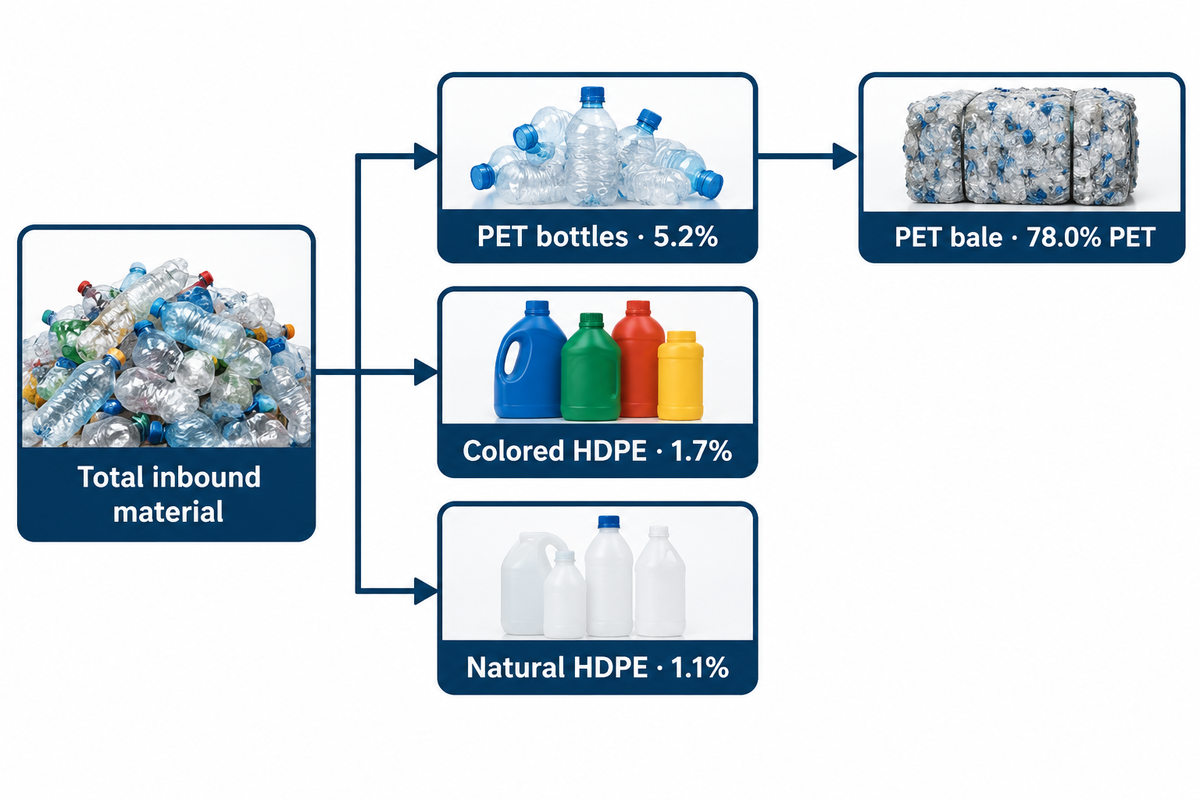
Fluxos de materiais de plástico de grau 1 e grau 2 em centros de triagem de fluxo único
Na gestão de resíduos municipais, o tereftalato de polietileno (PET ou PETE) é considerado uma resina de “plástico de grau 1” (a resina pós-consumo de maior valor na recolha seletiva porta a porta), seguido imediatamente pelo polietileno de alta densidade (HDPE), de grau 2. A modelação dos fluxos de materiais da EPA dos EUA (estudo da EPA, PMC9004285) estima que, nos centros de triagem de fluxo único modelados nos EUA, o material total recebido inclui 5,2% de garrafas PET (548 000 metric tons/year), 1,7% de garrafas de HDPE colorido (177 000 metric tons/year) e 1,1% de garrafas de HDPE natural, sem pigmentos (115 000 metric tons/year). A utilização generalizada de plástico em produtos normalizados moldados por sopro permite prever o seu comportamento reológico. Por isso, os sistemas de triagem ótica e os recicladores mecânicos recorrem a uma gestão eficaz dos resíduos para transformar as garrafas de plástico recolhidas e adequadas em resina pós-consumo (PCR), com rendimentos que dependem da contaminação e das perdas do processo.
Ainda assim, antes da extrusão, as garrafas enfardadas têm de ser descontaminadas. O PET representa 78,0% do conteúdo modelado dos fardos de PET à saída dos centros de triagem (estudo da EPA sobre fluxos de materiais (PMC9004285)). Segundo o modelo da EPA, o restante inclui 7,2% de polietileno (proveniente de tampas de HDPE/LDPE), 3,3% de polipropileno (proveniente de tampas de garrafas e rótulos de BOPP), 0,9% de revestimentos internos de tampas em EVA e 6,1% de sujidade e humidade. Para cada tonelada métrica de alimentação de fardos de PET, o modelo da EPA estima um consumo de 251,7 kWh de eletricidade, 0.0047 metric tons de hidróxido de sódio (NaOH) para remover rótulos e adesivos com solução cáustica quente e 0.188 metric tons de água de processo.
Na reciclagem de garrafas rígidas, os recicladores podem separar subfluxos de acordo com as especificações dos fardos do comprador.
- As garrafas de bebidas moldadas por sopro (PET para garrafas #1) utilizam PET copolímero de alta viscosidade intrínseca (IV 0,72–0,84 dL/g), enquanto as embalagens articuladas para frutos vermelhos e os tabuleiros para blisters (PET termoformado #1) utilizam resina para chapas com IV mais baixa (0,60–0,68 dL/g), frequentemente revestida com agentes de desmoldagem de silicone e adesivos acrílicos agressivos sensíveis à pressão. Quando estes artigos termoformados são misturados com escamas de garrafas, confirme as especificações dos fardos do comprador e os requisitos de viscosidade do polímero fundido antes de presumir que a policondensação em estado sólido (SSP) tornará a mistura adequada.
- Os garrafões translúcidos de homopolímero para leite e água (#2 HDPE natural, índice de fluidez de 0.7 to 0,9 g/10 min) são vendidos a um preço superior ao dos frascos de detergente, óleo de motor e champô em copolímero (#2 HDPE pigmentado, MFI 0.25 to 0,40 g/10 min), por várias razões. O rHDPE natural pode ser colorido de qualquer forma para produzir embalagens para produtos de higiene pessoal. Já o HDPE de cores mistas é incorporado em grânulos cinzentos-escuros ou pretos, usados no fabrico de produtos corrugados de drenagem, como tubos e paletes industriais.
Fluxos de reciclagem de películas flexíveis, recipientes rígidos e espuma: LDPE (#4), PP (#5) e PS (#6)
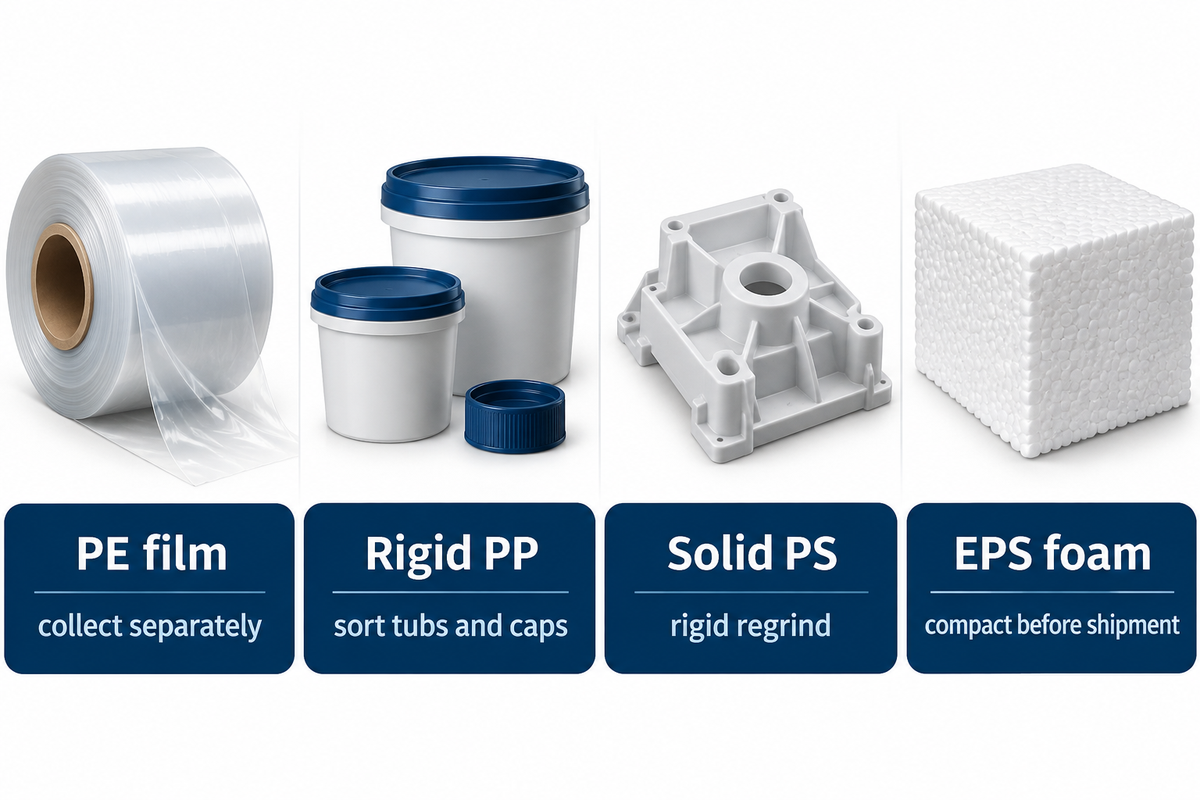
Estabilidade térmica do PP 5, capacidade de processamento de película de LDPE e compactação de EPS
Quando os engenheiros de embalagens avaliam o “PP 5” em recipientes rígidos e tampas, o código identifica o polipropileno (#5), uma das poliolefinas recicláveis mais comuns e de crescimento mais rápido, juntamente com o polietileno de baixa densidade (#4 LDPE). Presente em muitos mercados industriais e de consumo, o PP #5 tem baixa densidade (0,89–0,92 g/cm³) e um ponto de fusão cristalino elevado, de 160–170 °C. Isto permite que alguns tipos sejam utilizados em embalagens alimentares para enchimento a quente e aquecimento no micro-ondas, desde que o recipiente final seja adequado ao uso previsto e tenha sido avaliada a migração de substâncias químicas potencialmente nocivas. Graças a subsídios para equipamentos financiados pela Polypropylene Recycling Coalition da The Recycling Partnership, mais de 48 million Americans passaram a ter acesso à reciclagem de PP na recolha seletiva porta a porta, aumentando todos os anos a recolha de recipientes, tampas e caixas de PP pós-consumo.
Um equívoco frequente nos guias para consumidores é que o LDPE #4 e o polietileno linear de baixa densidade (LLDPE) — usados em sacos de plástico, sacos de compras, película retrátil e película agrícola — raramente são reciclados porque os ecopontos municipais de recolha porta a porta não aceitam película solta. Os centros de triagem rejeitam sacos de plástico porque as películas finas e flexíveis se enrolam nos discos e filtros em estrela rotativos, concebidos para cartão e garrafas rígidos. Quando recolhidas separadamente em centros de distribuição comerciais, programas de recolha agrícola ou pontos de entrega no comércio, as películas de poliolefinas, incluindo LDPE/LLDPE #4, representam 26% de toda a capacidade de reciclagem de plástico instalada na Europa (cerca de 3,5 million tonnes em 13.5 Mt, segundo a Plastics Recyclers Europe), ultrapassando até o PET (24%). Uma análise comercial publicada pela Plastics Today descreve ensaios com película de PE reciclada em aplicações não alimentares selecionadas, cujo desempenho depende do material recuperado e do uso previsto.
Por sua vez, o poliestireno (#6 PS) apresenta duas formas físicas distintas: poliestireno sólido de alto impacto ou de uso geral (HIPS/GPPS, densidade 1,04-1,06 g/cm³), recuperado de revestimentos de eletrodomésticos, carcaças de equipamentos eletrónicos e copos de iogurte; e espuma de poliestireno expandido (EPS), utilizada em caixas para peixe, proteção de eletrodomésticos e isolamento de edifícios. O EPS é composto sobretudo por ar retido e, por isso, tem uma baixa densidade aparente, de 10-30 kg/m³, o que torna antieconómico o transporte de EPS solto. Os recicladores industriais resolvem este problema utilizando compactadores de parafuso a frio ou densificadores térmicos nos pontos de recolha, comprimindo o EPS numa proporção de 40:1 to 50:1 e formando blocos de 300–600 kg/m³ que alimentam diretamente linhas de granulação de poliestireno com parafuso único.
Por que motivo os dois códigos restantes, PVC (#3) e Outros (#7), exigem vias de recuperação próprias
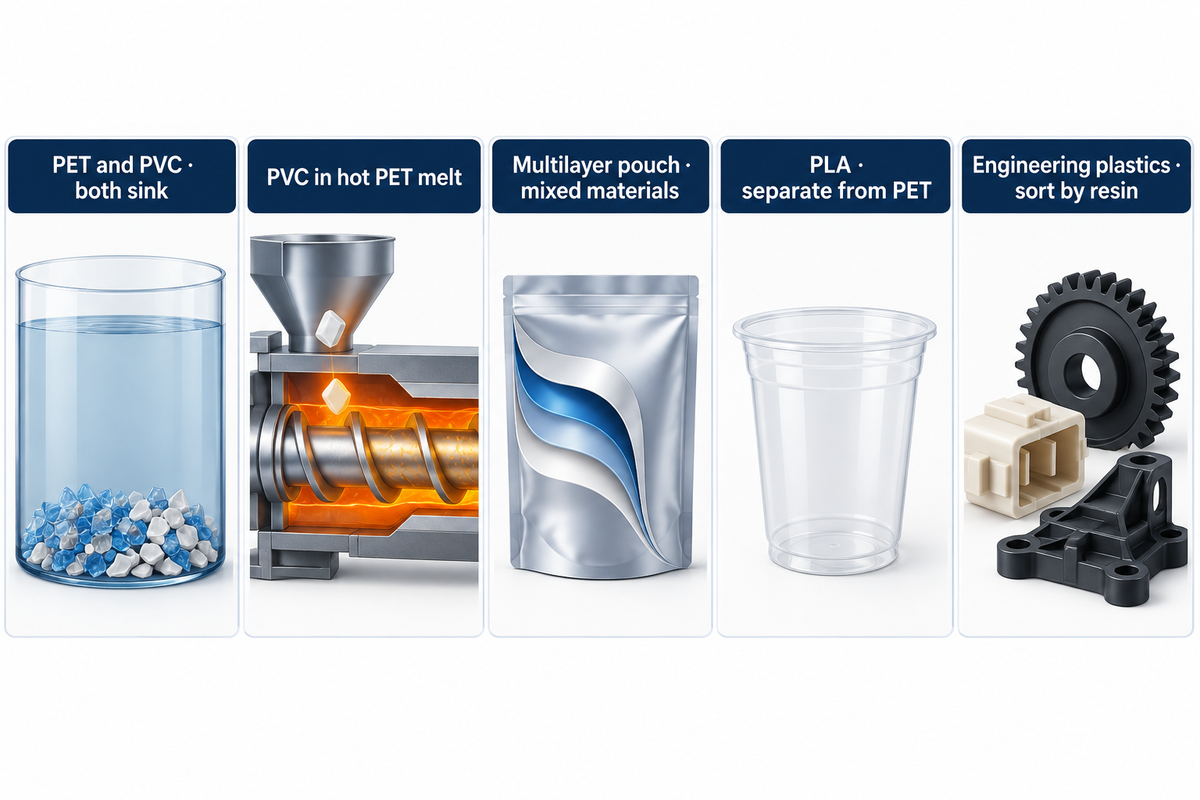
As instalações de gestão de resíduos mantêm frequentemente o cloreto de polivinilo (#3 PVC) e os materiais mistos da categoria Outros (#7) separados dos circuitos habituais de reciclagem de recipientes, películas e fluxos comerciais. Mesmo no caso de plásticos muito utilizados, recuperar materiais valiosos de embalagens mistas exige um controlo rigoroso da química de degradação dos polímeros e da separação de fases nas extrusoras industriais, para evitar a poluição ambiental durante a retransformação do polímero fundido.
Em primeiro lugar, o #3 (PVC) é um polímero clorado (cerca de 57% de cloro em massa), muito utilizado em materiais de construção, perfis para janelas, tubos médicos, revestimento de cabos e películas retráteis. Num centro de triagem de resíduos pós-consumo, o PVC contamina a reciclagem do #1 (PET) por dois motivos:
- O PVC rígido tem uma densidade relativa de 1,30-1,45 g/cm³, sobrepondo-se à do PET (#1), de 1,33-1,38 g/cm³. Num tanque convencional de separação por flutuação e afundamento com água a 1,00 g/cm³, ambos os polímeros afundam juntos. Assim, não é possível utilizar apenas a separação por densidade para distinguir ou remover PVC das escamas de garrafas de PET.
- Embora o PVC amoleça e seja processado a 140–170 °C, o PET exige temperaturas de 260–280 °C no cilindro da extrusora. Tal como documentado no relatório técnico 2352421 do U.S. DOE OSTI e em investigação revista por pares sobre extrusão de PET, acima de 200 °C o PVC sofre desidrocloração autocatalítica rápida, libertando gás corrosivo de ácido clorídrico (HCl). Por esse motivo, o PVC é reciclado em circuitos fechados próprios para perfis de construção, tubos, pavimentos e cabos, separado dos fluxos mistos de recolha seletiva porta a porta.
Em segundo lugar, o código #7 (“Outros”) abrange resinas fora dos códigos #1 a #6 e algumas estruturas laminadas. Nos fluxos de resíduos pós-consumo, os plásticos do número 7 dividem-se em três grupos incompatíveis.
- As embalagens alimentares flexíveis com base estável (PET/Alu/PE ou PA/EVOH/PE) laminam polímeros diferentes cuja mistura apresenta energia livre de Gibbs positiva. Durante a fusão, o PET e o polietileno separam-se em fases distintas, que podem reduzir a resistência mecânica. Para eliminar este fluxo de resíduos, os transformadores de embalagens estão a passar para materiais recicláveis monomaterial, como películas barreira de mono-PE, incluindo BOPE, e mono-PP, incluindo BOPP — um mercado que cresce de USD 4,45 billion in 2025 to USD 7,21 billion by 2035.
- Visualmente idêntico aos copos transparentes de PET #1, o PLA #7 (bioplástico de ácido poliláctico) funde a 150–160 °C e degrada-se em ácido láctico às temperaturas de secagem e extrusão do PET, tornando as escamas de rPET lavadas turvas, amareladas e inutilizáveis, mesmo com níveis mínimos de contaminação.
- Os termoplásticos, como o policarbonato (que historicamente suscitou preocupações de saúde humana relacionadas com a migração de bisfenol A para os alimentos) e a PA/náilon, têm boas propriedades mecânicas e valor, mas só são economicamente viáveis em linhas próprias de desmantelamento de REEE e VFV, e não nos resíduos domésticos.

Separação por densidade, por flutuação e afundamento, e triagem ótica NIR dos 5 tipos de plástico
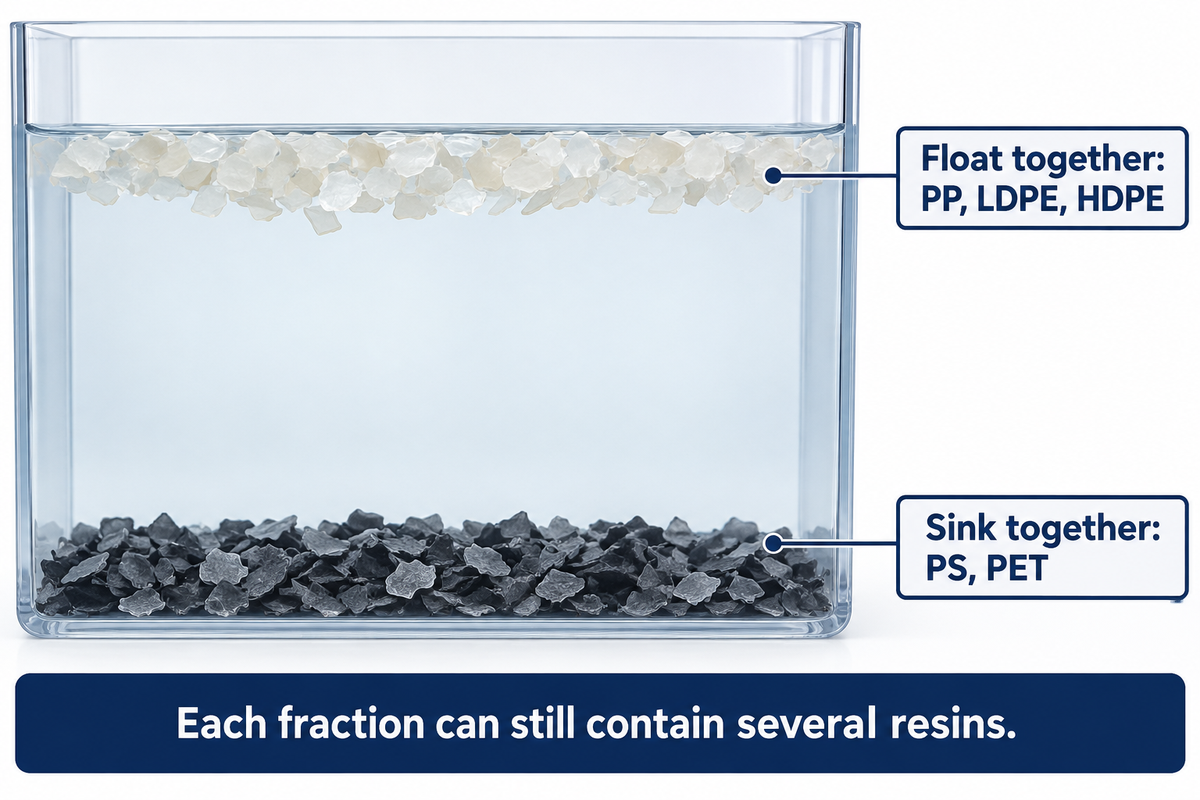
Porque não se podem simplesmente triturar e fundir diferentes tipos de plástico juntos numa única extrusora? Como referem frequentemente os especialistas em ciência dos materiais nas discussões sobre termodinâmica dos polímeros, os polímeros de elevado peso molecular são termodinamicamente imiscíveis: a mistura de poliolefinas semicristalinas apolares (#2 HDPE, #4 LDPE, #5 PP) com poliésteres polares (#1 PET) ou polímeros estirénicos aromáticos (#6 PS) cria interfaces frágeis que fissuram sob tensão mínima, enquanto as temperaturas de fusão dos polímeros variam entre 105 °C (LDPE) e 260 °C (PET). Para obter um elevado grau de pureza de uma única resina, é necessário um processo rigoroso de separação física e espectroscópica em várias etapas.
As modernas unidades de reciclagem podem separar os fardos recebidos através de etapas sequenciais de separação mecânica e ótica, conforme ilustrado pelo modelo de processo da EPA para PET.
- Os crivos rotativos de tambor eliminam partículas finas (<15-25 mm), como vidro, gravilha e tampas de garrafa, enquanto as pás oscilam no sentido balístico, fazendo saltar recipientes rígidos 3D (por exemplo, garrafas #1 PET, jerricãs #2 HDPE, caixas #5 PP, etc.) e permitindo a passagem de materiais flexíveis 2D (por exemplo, película #4 LDPE e papel).
- As correias transportadoras de alta velocidade passam sob sensores de infravermelhos próximos (NIR), que leem bandas de absorção molecular para identificar resinas como PET (#1), HDPE (#2), PVC (#3), LDPE (#4), PP (#5) e PS (#6). Os sensores de fluorescência de raios X (XRF) podem detetar elementos como o cloro no PVC, e os sistemas de triagem podem utilizar jatos de ar comprimido para expelir o material identificado.
- Depois de os granuladores húmidos reduzirem os plásticos triados a flocos de 10–14 mm, o material plástico recuperado por moagem entra num tanque de separação por flutuação e afundamento cheio de água (densidade 1,00 g/cm³). Como as poliolefinas têm densidade inferior à da água—PP (#5) a 0,89–0,92 g/cm³, LDPE (#4) a 0,91–0,94 g/cm³ e HDPE (#2) a 0,94–0,97 g/cm³—as três flutuam até à superfície, onde são recolhidas por pás raspadoras. Em contrapartida, PS (#6) a 1,04–1,06 g/cm³ e PET (#1) a 1,33–1,38 g/cm³ afundam até ao transportador de sem-fim no fundo. Este corte por densidade separa automaticamente as tampas e os rótulos de PP/HDPE flutuantes dos flocos de garrafas PET que afundam, e retira também PET, PS, metal e pedra, mais pesados, das correntes flutuantes de HDPE/PP/LDPE.
- Quando os flocos rígidos de PP (#5) e HDPE (#2) se misturam na fração flutuante, ou quando é necessário separar PS (#6) de ABS/PET na fração que afunda, os recicladores utilizam hidrociclones, banhos calibrados de sal ou de outros meios (1,05–1,20 g/cm³) ou separadores triboelétricos de flocos, juntamente com separadores de flocos por cor/NIR, para obter correntes de polímero único limpas.

Diferenças na lavagem e desidratação industriais: flocos rígidos e películas flexíveis de PE/PP
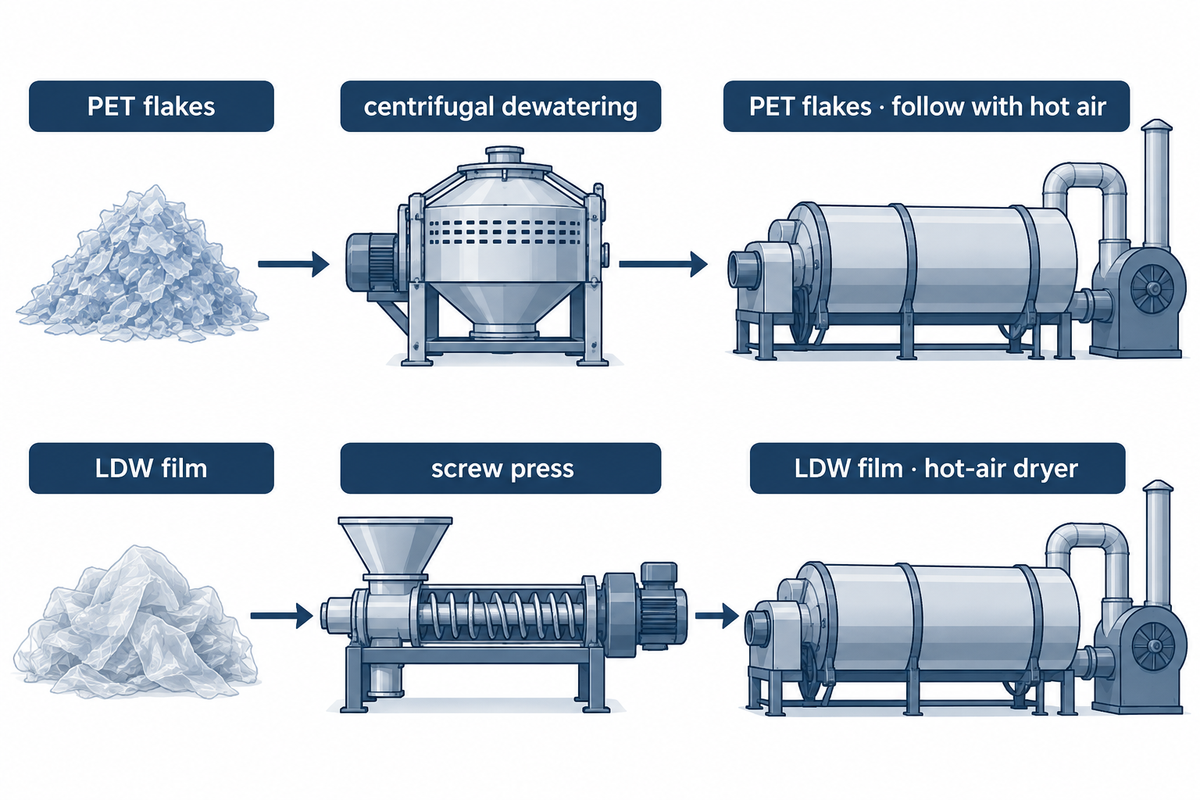
Depois de o código da resina permitir a triagem dos recicláveis, distinguem-se cinco tipos de plástico. Predominam dois sistemas mecânicos de lavagem e secagem: sistemas de lavagem de flocos rígidos (garrafas #1 PET, bidões/garrafões de leite #2 HDPE, caixas #5 PP, HIPS rígido #6) e sistemas de lavagem de películas flexíveis (película agrícola/de estiramento #4 LDPE/LLDPE e sacos de ráfia tecidos #5 PP). O processamento de película num sistema destinado a flocos rígidos pode obstruir a malha filtrante, deixar resíduos de adesivo e fazer chegar humidade excessiva à extrusora.
Numa linha de lavagem de flocos rígidos, os flocos triturados de 10–14 mm têm uma baixa relação entre a área superficial e a massa e podem conter adesivos persistentes de caseína impermeável, adesivos termofusíveis ou acrílicos, açúcares residuais, óleos e sujidade. Após a pré-lavagem a frio e a granulação húmida, os flocos rígidos de PET (#1) podem entrar numa máquina de lavagem cáustica a quente, aquecida a vapor ou eletricamente, com hidróxido de sódio e um tensioativo de baixa formação de espuma para remover resíduos. As máquinas de lavagem por fricção de alta velocidade removem a cola solta e a polpa da superfície dos flocos. Um secador mecânico centrífugo remove a humidade superficial dos flocos rígidos antes da secagem por ar quente e de qualquer secagem adicional necessária para a extrusão ou policondensação no estado sólido.
Em contrapartida, uma linha de lavagem de películas flexíveis para sacos de compras #4 LDPE, película para paletes e ráfia #5 PP processa película fina que retém água entre camadas dobradas e pode conter areia, terra e polpa de rótulos de papel. Só os secadores centrífugos podem deixar humidade excessiva na película LDPE lavada para uma extrusão estável. Conforme documentado pela Plastics Technology e pelas linhas industriais de lavagem e reciclagem de plástico da Kitech Machinery, as linhas de elevada capacidade para películas utilizam pré-trituradores robustos, tanques de lavagem por flutuação com tambores de pás que desdobram suavemente a película para libertar a sujidade retida, máquinas de lavagem por fricção de alta velocidade e um secador espremedor com prensa de sem-fim robusto. No interior do espremedor, um sem-fim de compressão cónico retira mecanicamente a água através de malhas filtrantes perfuradas no cilindro da extrusora, deixando os flocos de película com cerca de 15–20% de humidade após a prensagem e cerca de 3–5% após a secagem por ar quente, antes da granulação no cutter-compactor da linha LDW da Kitech.

Seleção de equipamentos de granulação e filtragem contínua do polímero fundido por tipo de plástico
Geometrias dos grânulos de plástico reciclado e compatibilidade com filtros de extrusora
No final da reciclagem mecânica, os flocos lavados e as películas prensadas têm de ser homogeneizados, desgaseificados, filtrados enquanto polímero fundido e cortados em grânulos uniformes de plástico reciclado (regranulado), para garantir a consistência do MFI e da densidade aparente. A produção industrial de regranulado é classificada pela família do polímero e pela geometria de corte dos grânulos:
- Os grânulos lisos e lenticulares de poliolefinas (#4 LDPE, #2 HDPE, #5 PP) são cortados diretamente na face da matriz por um anel rotativo arrefecido a água. Destinam-se à extrusão de película soprada, tubos e perfis, bem como à moldagem por injeção.
- Os grânulos cilíndricos cortados em filamento (#2 HDPE, #5 PP, #6 PS e ABS) são extrudidos em filamentos de polímero fundido, arrefecidos num banho de água e cortados por um granulador rotativo, formando cilindros de 3×3 mm. Estes grânulos são utilizados em material recuperado por moagem rígido, em concentrados de cor compostos e em polímeros estirénicos.
- Os grânulos esféricos cortados debaixo de água são cortados no interior de uma câmara de água pressurizada. A cristalização e a policondensação no estado sólido podem restaurar a viscosidade intrínseca do rPET (#1 PET) para utilizações finais como fios de poliéster ou garrafas para contacto alimentar validadas separadamente.
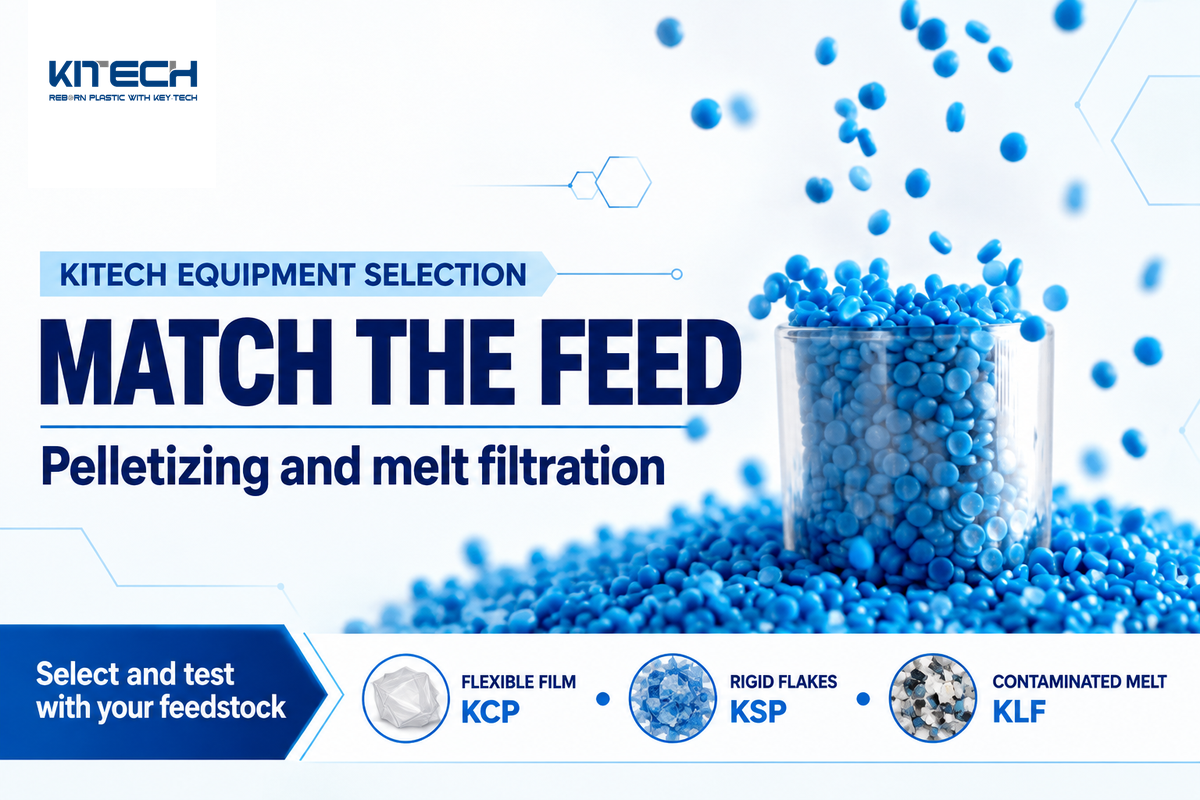
A escolha do mecanismo de alimentação da extrusora ou do sistema de mudança de malha filtrante errado para a resina pretendida provoca falta de alimentação no sem-fim, porosidade causada por gases voláteis ou paragens constantes para substituir a malha. Nas aplicações de máquinas de reciclagem de plástico por setor, a equipa de engenharia e fabrico da Kitech Machinery constrói três sistemas especializados de granulação de plástico e filtragem a laser do polímero fundido, adaptados à reologia e à densidade aparente dos 5 plásticos mais reciclados:
- A película solta e lavada de #4 LDPE/LLDPE e os resíduos tecidos/não tecidos de #5 PP têm uma densidade aparente de apenas 20–50 kg/m³ e formam pontes nas tremonhas de alimentação convencionais. O sistema de granulação 3 em 1 da série KCP da Kitech (150–1 300 kg/h, energia específica 0,30–0,40 kWh/kg) e o sistema de elevada capacidade 5G KCP Plus (600–2 000 kg/h, L/D 50:1, energia específica 0,32 kWh/kg) integram um tambor vertical cutter-compactor diretamente na entrada tangencial de alimentação da extrusora de sem-fim único. As lâminas do rotor de alta velocidade cortam, aquecem por fricção, pré-secam e densificam a película a 80–110 °C (imediatamente abaixo do seu ponto de fusão), forçando a entrada do material densificado (350–450 kg/m³) no sem-fim, enquanto a desgaseificação sob vácuo de câmara dupla remove as tintas de impressão e a humidade.
- Os flocos rígidos triturados #2 HDPE, #5 PP e #6 PS/HIPS, ou o ABS triado separadamente de bidões, caixas, frascos de champô e EPS densificado, já têm uma densidade aparente relativamente elevada (300-500 kg/m³). O sistema de granulação de sem-fim único da série KSP da Kitech (300-1 200 kg/h, energia específica 0,20-0,30 kWh/kg) utiliza um alimentador doseador de sem-fim de precisão e pode ser configurado com extrusão em duas etapas, desgaseificação por vácuo e granulação em filamento ou por anel de água.
- As correntes pós-consumo com contaminantes de papel, alumínio e borracha podem obstruir frequentemente os sistemas convencionais de mudança de malha filtrante por pistão ou placa, criando um estrangulamento analisado pela Plastics Technology e pela Recycling Today. O filtro laser contínuo do polímero fundido da série KLF da Kitech (KLF350 para 200–1 000 kg/h, KLF500 para 1 000–2 500 kg/h e KLF700 para 2 500–4 000 kg/h) substitui os conjuntos de malha metálica por discos perfurados a laser preparados para pressões até 30 MPa na linha KCP Plus integrada. Lâminas raspadoras rotativas removem os contaminantes da superfície do disco e descarregam-nos por meio de um sem-fim transportador, limitando a perda de polímero fundido.
Tenha em conta que todas as capacidades de processamento indicadas—150–1 300 kg/h para a série KCP, 600–2 000 kg/h para a 5G KCP Plus e 300–1 200 kg/h para a série KSP—são valores publicados. A capacidade real depende da lavagem e desidratação a montante, da humidade de entrada das películas ou dos flocos rígidos e da qualidade de granulação exigida na extrusora. Se as instalações estiverem a planear uma nova linha de lavagem e granulação ou a modernizar a filtragem do polímero fundido para resinas pós-consumo, contacte a equipa de engenharia da Kitech Machinery indicando a mistura de polímeros pretendida, o perfil de contaminantes e os requisitos de capacidade horária, para obter um ensaio de material personalizado e uma configuração de linha.

Perguntas frequentes
O que significa «PP 5» no contexto dos plásticos?
«PP 5» designa o polipropileno ao abrigo do Código de Identificação da Resina #5 (ASTM D7611), um termoplástico resistente ao calor e de baixa densidade (0,89-0,92 g/cm³), que funde a 160-170 °C. O PP 5 encontra-se em recipientes alimentares, incluindo alguns próprios para utilização no micro-ondas, bem como em tampas de garrafas, caixas de baterias automóveis e sacos tecidos. É reciclado nas correntes municipais e comerciais de poliolefinas.
O que significa «plástico de grau 1»?
«Plástico de grau 1» identifica o polietileno tereftalato (PET ou PETE) marcado com o Código de Identificação da Resina #1 no interior do triângulo sólido da ASTM D7611. O PET é um termoplástico de poliéster transparente e resistente, com uma densidade relativa de 1.33 a 1,38 g/cm³ (o que significa que afunda num tanque de separação por flutuação e afundamento com água a 1,00 g/cm³) e um ponto de fusão cristalino entre 250 °C e 260 °C.
Porque são o PVC (#3) e a categoria «Outros» (#7) triados separadamente dos plásticos reciclados com maior frequência?
A reciclagem municipal de PVC (#3) e da categoria «Outros» (#7) depende do programa local e da forma do produto, pois estes materiais podem perturbar a extrusão mecânica do polímero fundido em correntes mistas. O PVC rígido tem uma densidade semelhante à do PET (1,30–1,45 g/cm³) e afunda com ele nos banhos de água, mas degrada-se acima de 200 °C no interior de extrusoras de PET que operam a 260–280 °C, libertando gás de ácido clorídrico corrosivo durante a degradação. Já as bolsas multicamada #7 combinam polímeros imiscíveis.
Que tipos de grânulos de plástico são produzidos na reciclagem industrial?
Os recicladores produzem grânulos de plástico reciclado a partir de tipos de plástico comuns. As poliolefinas flexíveis, como a película #4 LDPE e os sacos tecidos #5 PP, são normalmente processadas em extrusoras cutter-compactor 3 em 1 (como a série KCP da Kitech), que produzem grânulos lenticulares cortados por anel de água. As extrusoras de sem-fim único (como a série KSP) podem produzir grânulos cortados por anel de água ou em filamento a partir de flocos rígidos, como bidões #2 HDPE, caixas #5 PP e PS #6 sólido ou densificado, após redução de dimensão e filtragem contínua do polímero fundido adequada à matéria-prima.
É possível lavar sacos flexíveis de LDPE (#4) e garrafas rígidas de HDPE (#2) na mesma linha de reciclagem?
Normalmente, são processados em linhas separadas porque, embora ambos sejam poliolefinas flutuantes, os flocos rígidos de HDPE são adequados para um secador centrífugo, enquanto a película fina de LDPE exige frequentemente um espremedor com prensa de sem-fim e um secador de ar quente a jusante, antes da extrusão cutter-compactor.
Referências e fontes
- Agência de Proteção Ambiental dos Estados Unidos (EPA) – Plásticos: dados específicos por material (produção de resíduos sólidos urbanos e taxas de reciclagem).
- Agência de Proteção Ambiental dos Estados Unidos: Reciclagem de plásticos nos Estados Unidos: fluxos de materiais plásticos e processos de reciclagem de polietileno tereftalato (PET) (PMC9004285).
- Instituto Nacional de Normas e Tecnologia (NIST) – A economia da reciclagem de plásticos nos Estados Unidos: situação atual, desafios e oportunidades (NIST AMS 100-64).
- Institutos Nacionais de Saúde (NIH), Gabinete de Instalações de Investigação — Códigos de identificação das resinas plásticas (#1-#7 classificação dos polímeros)
- ASTM International ASTM D7611 / D7611M-26 Prática normalizada para a codificação de artigos fabricados em plástico para identificação da resina
- Departamento de Energia dos Estados Unidos (DOE), Gabinete de Informação Científica e Técnica (OSTI) Relatório 2352421: Estudo cinético da pirólise do policloreto de vinilo (PVC) com caracterização do PVC desidroclorado
- Associação de Recicladores de Plástico (APR) Estudo de 2024 sobre a reciclagem de plásticos pós-consumo nos Estados Unidos (5.1 mil milhões de libras recuperadas)
- Associação Nacional de Recursos para Recipientes PET (NAPCOR) Relatório de reciclagem de PET de 2024 (taxa de reciclagem de garrafas PET de 30,2% nos Estados Unidos)
- Recicladores de Plásticos da Europa (PRE) Indicadores da indústria de reciclagem de plásticos 2024/2025 (13.5 Mt de capacidade instalada na Europa por polímero)
- The Recycling Partnership Relatório de impacto da coligação para a reciclagem de polipropileno (#5)
- Plastics Technology Como escolher o sistema de filtragem do polímero fundido adequado para a reciclagem pós-consumo
- Recycling Today Sistemas de filtragem do polímero fundido para recicladores de plásticos pós-consumo
- Plastics Today Estudo conclui que a película LDPE reciclada é viável para aplicações comerciais não alimentares
- Google Patents / WIPO WO2023104820A1: Processo de reciclagem de polietileno proveniente de fluxos de resíduos de embalagens cartonadas laminadas
Artigos relacionados
Tendências