
Contacte a Kitech Company


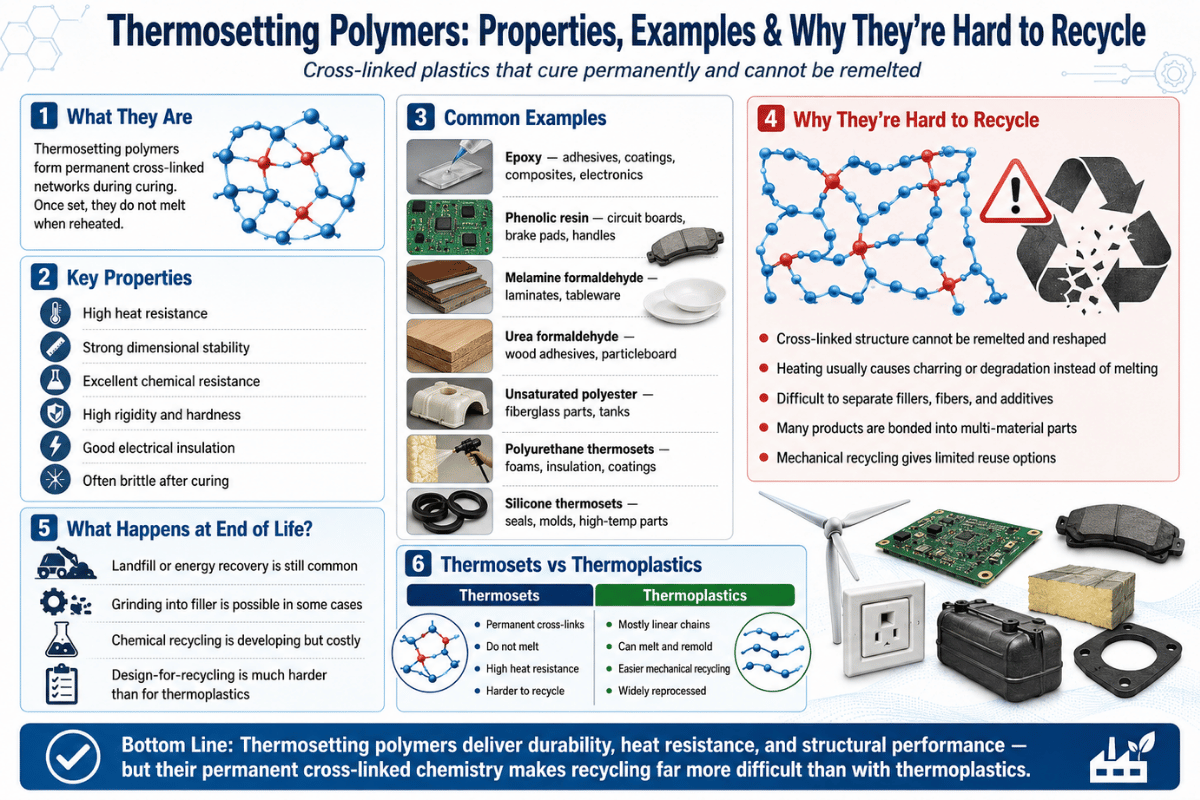
Especificações rápidas — polímero termoendurecível em resumo
| Classe de polímero | Termoendurecível (rede 3D de ligações cruzadas) |
| Cura | Reação química irreversível e exotérmica |
| Transição vítrea (Tg) | 100–250 °C (consoante a resina) |
| Temperatura máxima de serviço contínuo | 120–300 °C (as resinas fenólicas e BMI atingem o limite superior) |
| Reciclável por processamento por fusão | Não — apenas por moagem mecânica, pirólise, solvólise ou reformulação como vitrímero |
| Exemplos comuns | Epóxi, resina fenólica, poliéster, poliuretano, melamina, ureia-formaldeído, éster vinílico |
| Normas de referência | ASTM D7028 (Tg por DMA), ISO 11357 (DSC), ASTM D2583 (dureza Barcol) |
O que é um polímero termoendurecível?
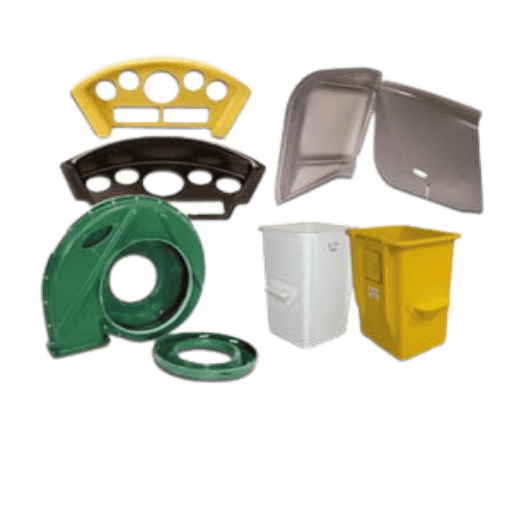 Um polímero termoendurecível — também designado polímero termofixo — é um polímero que endurece de forma irreversível quando aquecido ou quando se lhe adiciona um catalisador químico que provoca a formação de ligações cruzadas entre as cadeias poliméricas. A maioria dos engenheiros usa tradicionalmente este termo como designação abrangente dos plásticos termoendurecíveis, incluindo resinas epóxi, fenólicas e de poliéster, bem como toda a gama de matrizes de compósitos curadas usadas na engenharia aeroespacial, naval e eletrónica, entre outras áreas.
A cura determina o ciclo de vida de um termoendurecível. Quando é vertido, pulverizado ou aplicado no local sob a forma de líquido ou pré-polímero viscoso, semelhante a um xarope (resina + endurecedor e, por vezes, um catalisador), o calor ou um iniciador desencadeia uma reação química que forma ligações covalentes entre cadeias poliméricas adjacentes. O resultado é uma molécula única e enorme, sem ponto de fusão, que os cientistas dos materiais descrevem como infusível e insolúvel.
Ao contrário de uma resina termoplástica, que pode voltar a ser fundida e moldada em novas formas, para que um termoendurecível flua é necessário quebrar as ligações covalentes cruzadas, o que destrói o material.
A irreversibilidade explica praticamente todas as diferenças de propriedades entre um termoendurecível e o seu equivalente termoplástico. As ligações cruzadas resistem a temperaturas elevadas, mantêm a forma sob carga e impedem que os solventes dissolvam a rede — a mesma química que permite utilizar o material a altas temperaturas, em ambientes onde qualquer termoplástico amoleceria. Mas também impossibilitam a refusão da peça: a química que confere à resina fenólica uma temperatura de serviço de 250 °C é a mesma que faz com que uma pá eólica em fim de vida acabe num aterro. A entrada da Wikipédia sobre polímeros termoendurecíveis reúne a definição alinhada com a IUPAC e as variantes históricas da designação.
Como são fabricados os polímeros termoendurecíveis: o processo de cura
 A produção de termoendurecíveis passa por três estágios de cura. No estado inicial, ainda sem reação, denominado estágio A, o material é um líquido pouco viscoso ou um sólido flexível, que é introduzido no molde e impregna as fibras de reforço. À medida que a resina polimeriza, avança para o estágio B: um gel parcialmente reticulado, que já não flui, mas continua flexível.
Quando a cura está completa, no estágio C, o material é inelástico, infusível e dimensionalmente estável. É a sequência ABC que todas as oficinas de moldação por sobreposição, linhas RTM e prensas SMC procuram controlar.
Como são fabricados os polímeros termoendurecíveis?
Predominam três processos de produção. Moldação por compressão: coloca uma carga de resina pré-misturada com reforço entre pratos aquecidos. É um processo comum para os painéis de carroçaria em SMC (composto de moldação em folha) e para os componentes de travão de veículos de alta velocidade. Moldação por transferência de resina (RTM): injeta uma resina pouco viscosa num molde fechado, previamente carregado com pré-formas de fibra seca. As peças têm um elevado nível de acabamento e permitem controlar melhor o teor de fibra. Moldação manual ou por saco de vácuo: é o processo de referência para peças grandes e maioritariamente planas, como cascos de barcos e pás de turbinas eólicas; o elevado custo de mão de obra torna-se irrelevante dada a dimensão da peça. Também é possível moldar termoendurecíveis por injeção, embora o processo seja diferente do usado para termoplásticos (canais frios e moldes quentes, em vez do inverso), para evitar a cura prematura no cilindro da extrusora.📐 Nota de engenharia — medição da cura
A evolução da cura é acompanhada através do aumento da temperatura de transição vítrea (Tg), medida de acordo com os métodos DSC/DMA da TA Instruments, alinhados com as normas ASTM D7028 e ISO 11357. Um pré-impregnado epóxi normalizado pode atingir Tg ≈ 130 °C após uma cura de 2 horas a 121 °C e Tg ≈ 180 °C após uma pós-cura a 177 °C. Os termoendurecíveis com cura insuficiente tendem a apresentar uma Tg inferior à esperada, menor resistência química e fluência superior à esperada. Estas falhas muitas vezes só se manifestam semanas ou meses após a entrega da peça.
Propriedades principais dos polímeros termoendurecíveis
 Uma matriz reticulada confere aos termoendurecíveis o seu perfil característico: baixa fluência, estabilidade dimensional sob carga, forte adesão às fibras, resistência ao calor e a temperaturas elevadas, resistência química e excelente isolamento elétrico. Estas propriedades têm como contrapartida a fragilidade, ciclos longos (5–30 minutos) e a impossibilidade de reciclar o material por refusão. Um aquecimento rápido pode provocar fissuras na peça devido ao calor libertado pela reação de cura, caso o ciclo não seja controlado.
✔ Vantagens
- Embora sejam menos dúcteis do que os metais e os termoplásticos, as propriedades da rede reticulada tornam os termoendurecíveis adequados a aplicações que exigem resistência a temperaturas elevadas. Estas propriedades devem-se aos seguintes fatores:
- Temperaturas de serviço contínuo superiores às da maioria dos termoplásticos (até 300 C para resinas fenólicas, 250 C para BMI).
- Forte adesão a fibras de reforço de vidro, carbono e aramida
- Estabilidade dimensional sob carga: depois de curado, o material não sofre fluência a temperaturas elevadas.
- Resistência química a combustíveis, fluidos hidráulicos e muitos solventes
⚠ Limitações
- Excelente isolamento elétrico: a rigidez dielétrica dos epóxis curados é normalmente de 14-20kv/mm.
- Resistentes, mas frágeis na forma pura — nas classes para o setor aeroespacial, são tenacificados com borracha ou misturas termoplásticas.
- Ciclos de produção lentos (5-30 mins), em comparação com a moldação por injeção de termoplásticos (segundos).
- Os pré-impregnados e os sistemas de dois componentes têm prazo de validade e tempo de vida útil da mistura limitados
- Não podem ser reciclados por fusão — as opções para o fim de vida são limitadas e dispendiosas.
Os polímeros termoendurecíveis são frágeis?
Os termoendurecíveis curados puros são mais frágeis do que os metais dúcteis ou os termoplásticos elastoméricos: a densidade de ligações cruzadas que lhes confere resistência ao calor também reduz a deformação até à rotura. Os epóxis para o setor aeroespacial são normalmente tenacificados com borracha de butadieno-acrilonitrilo com terminação carboxílica (CTBN) ou com aditivos termoplásticos, como a polietersulfona. Isto aumenta a tenacidade à fratura (KIC) de cerca de 0,6 MPa·m1/2 num epóxi puro para 1,5–2,5 MPa·m1/2 numa classe tenacificada. Num compósito reforçado com fibras, a arquitetura das fibras e a resistência da interface são mais importantes do que a fragilidade da matriz.7 exemplos comuns de polímeros termoendurecíveis
 Embora a família dos termoendurecíveis seja mais vasta do que a maioria das listas sugere, sete resinas representam a maior parte do volume comercial. Cada uma tem uma composição química, uma gama de temperaturas de serviço e aplicações que correspondem diretamente às perguntas dos compradores.
| Resina | Tg / temperatura de serviço | Ano da primeira utilização | Principais aplicações |
|---|---|---|---|
| Resinas epóxi (DGEBA + endurecedor amínico) | Tg 120–220 °C / serviço 120–180 °C | 1936 (Castan) / comercialização em 1947 | Pré-impregnados aeroespaciais, matriz para pás eólicas, encapsulamento de componentes eletrónicos, adesivos estruturais |
| Resina fenólica / baquelite (fenol-formaldeído) | Tg ~170 °C / serviço até 300 °C (com carbonização) | 1907 (Baekeland) | Isoladores elétricos, tomadas, materiais de fricção para travões, escudos térmicos ablativos |
| Poliéster insaturado (UPR) | Tg 70–110 °C / serviço 60–95 °C | Comercialização em 1937 | Cascos de barcos em fibra de vidro, painéis de carroçaria em SMC, banheiras e bases de duche |
| Éster vinílico | Tg 100–140 °C / serviço 80–120 °C | Comercialização em 1965 | Depósitos resistentes à corrosão, tubos de PRFV, estruturas secundárias navais |
| Poliuretano (termoendurecível) | Tg muito variável / serviço –40 a +120 °C | 1937 (Bayer) | Espumas rígidas, elastómeros para moldação, painéis automóveis RIM, revestimentos, adesivos |
| Melamina-formaldeído | Serviço até ~120 °C, superfície resistente a riscos | Comercialização em 1933 | Laminados decorativos (bancadas), louça de mesa, revestimentos de superfície |
| Ureia-formaldeído | Serviço até ~80 °C | Comercialização em 1929 | Aglomerados e MDF: ligante, acabamentos têxteis, peças moldadas de baixo custo |
Qual é um exemplo de polímero termoendurecível?
A baquelite — resina de fenol-formaldeído patenteada pelo químico belga-americano Leo Baekeland em 1907 — é o exemplo clássico e continua a ser utilizada em isoladores elétricos, tomadas e materiais de fricção para travões. O marco histórico da baquelite, reconhecido pela American Chemical Society, documenta a descoberta e a cronologia da patente (concedida a 7 de dezembro de 1909). A baquelite foi o primeiro plástico totalmente sintético e é também um termoendurecível — serviu de modelo para toda a família de materiais de rede curada que surgiu depois. Para mais contexto industrial, consulte o nosso guia dos sete códigos de identificação das resinas plásticas.Termoendurecível vs. termoplástico: a diferença fundamental
 Os termoendurecíveis e os termoplásticos diferem numa característica molecular que determina todas as outras propriedades: a conectividade das cadeias. Os termoplásticos são constituídos por cadeias poliméricas longas e separadas, unidas por forças intermoleculares fracas. Ao aquecê-los, as cadeias deslizam umas sobre as outras, fazendo com que o material amoleça e flua. No estado curado, os termoendurecíveis já não são constituídos por cadeias: formam uma única rede de ligações covalentes, infusível e insolúvel. O calor não rompe as ligações de forma reversível; acaba por as quebrar através da decomposição química, destruindo o material em vez de o fundir.
| Dimensão | Polímero termoendurecível | Polímero termoplástico |
|---|---|---|
| Estrutura molecular | Rede covalente 3D | Cadeias lineares ou ramificadas |
| Comportamento ao calor | Carboniza ou arde; não funde | Amolece e flui; pode voltar a ser fundido |
| Reciclável por processamento por fusão | Não | Sim — consulte o nosso guia de termoplásticos recicláveis por fusão |
| Temperatura máxima de serviço típica | 120–300 °C | 60–250 °C (classes de engenharia) |
| Tempo de ciclo | Minutos (limitado pelo tempo de cura) | Segundos (limitado pelo arrefecimento) |
| Retenção de rigidez à temperatura de serviço | Elevada (fluência limitada) | Diminui acima da Tg ou da Tm |
| Exemplos comuns | Resina epóxi, fenólica, de poliéster | PET, HDPE, PP, ABS, PC |
Aplicações por setor: onde se utilizam os termoendurecíveis
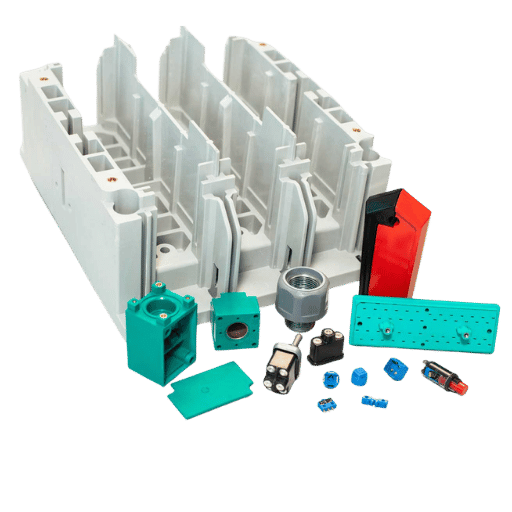 Os termoendurecíveis são utilizados quando o calor, as cargas a que a peça está sujeita ou a necessidade de isolamento tornam os termoplásticos inadequados. Conhecendo os aspetos a observar, é fácil identificar as tendências de utilização em cada setor.
| Setor | Termoendurecível típico | Aplicações |
|---|---|---|
| Aeroespacial | Epóxi tenacificado | Estruturas primárias reforçadas com fibra de carbono (revestimentos das asas, painéis da fuselagem) |
| Energia eólica | Epóxi + fibra de vidro | Pás de turbina com até 100 m de comprimento; os projetos-piloto já utilizam sistemas epóxi recicláveis |
| Automóvel | Poliéster SMC, poliuretano RIM, resina fenólica | Painéis da carroçaria, revestimentos interiores do capô, pastilhas de fricção para travões, componentes elétricos |
| Eletrónica | Epóxi (FR-4), resina fenólica | Placas de circuito impresso, encapsulantes, conectores, tomadas |
| Setor naval | Resina de poliéster, éster vinílico | Cascos de barcos, depósitos de combustível, estruturas de convés |
| Construção | Ureia-formaldeído, melamina, poliuretano | Ligantes para aglomerados, laminados, espuma de isolamento |
| Bens de consumo | Melamina, resina fenólica | Louça de mesa, cabos de panelas, bolas de bilhar (sim, ainda são de resina fenólica) |
Porque é difícil reciclar polímeros termoendurecíveis
 Dos 158 milhões de toneladas métricas de produtos químicos (incluindo polímeros e resinas) produzidos anualmente em todo o mundo, um estudo de 2024 da Royal Society of Chemistry, realizado por Uekert e colegas, indica que apenas cerca de 10% são reciclados. Dentro deste total, os termoendurecíveis apresentam os piores resultados: estima-se que, na maioria das jurisdições, as taxas de recuperação de resíduos termoendurecíveis curados sejam inferiores a 1%. O problema não está na logística nem na triagem. Está na química e assenta em três obstáculos independentes.
Os 3 obstáculos químicos à reciclagem de termoendurecíveis
Assim, restam quatro vias viáveis para o fim de vida, cada uma claramente definida em função da aplicação:
- As ligações covalentes cruzadas são extremamente resistentes ao calor, tal como as ligações que mantêm unidas as cadeias adjacentes no interior de cada cadeia. Como não é possível fundir e reorganizar a rede sem a queimar, o processo de granulação por fusão, tão comum na reciclagem de termoplásticos, não é aplicável.
- A rede curada é insolúvel. As resinas epóxi, fenólicas e de poliéster curadas não se dissolvem em nenhum sistema de solventes normalmente disponível e viável à escala industrial a temperaturas inferiores à sua temperatura de degradação térmica. É possível provocar alguma degradação química em sistemas laboratoriais de solvólise, mas, em geral, os custos energéticos e dos produtos químicos excedem o valor do material recuperado.
- Os termoendurecíveis são, na sua maioria, heterogéneos. A maioria dos componentes termoendurecíveis contém cargas ou é reforçada com fibras. A extração da resina de fibras de vidro muito mais duradouras, de fibras de carbono de elevada resistência ou de cargas minerais exige uma etapa adicional de processamento que, em geral, inviabiliza economicamente a recuperação.
- Moagem mecânica: (quando este processo é realizado como tratamento de superfície na oficina ou na instalação, ou no local, é muitas vezes designado «cura de fragmentos». Os fragmentos impregnados de resina são recuperados e misturados com cargas para produzir novos compósitos (que voltarão a ser moídos) ou são usados como combustível ou carga em fornos de cimento. Quando são reincorporados em material virgem, os compósitos podem perder 30-50% da sua resistência mecânica. Este processo é mais indicado para peças grandes reforçadas com fibras.
- Pirólise — decomposição numa atmosfera sem oxigénio a 500-700 C para recuperar fibras e um óleo de qualidade combustível. É adequada a compósitos de fibra de carbono, nos quais a utilização das fibras justifica o custo energético.
- Solvólise — despolimerização química em fluidos supercríticos ou com reagentes especializados. Permite recuperar fibras e monómeros de maior valor, mas os custos de investimento e dos reagentes impedem a sua aplicação à escala comercial.
- Reformulação como vitrímero — substituição das ligações cruzadas puramente estáticas por ligações que podem ser trocadas a determinadas temperaturas. O tema é abordado numa secção posterior. É necessário reformular a resina a montante; esta não é uma solução para reciclar resíduos termoendurecíveis.
⚠️ Erro comum
Uma discussão muito partilhada no r/AskEngineers defende que «a reciclagem de plásticos é uma fraude de relações públicas». O argumento aplica-se aos termoendurecíveis e à maioria dos fluxos mistos de resinas contaminadas. Não se aplica a termoplásticos limpos de uma só resina — garrafas PET, bidões de HDPE e sacos tecidos de PP — que são regularmente reciclados por fusão para produzir grânulos à escala industrial. Confundir estas duas categorias é a razão mais comum para os compradores avaliarem mal o verdadeiro valor dos seus resíduos plásticos.
Termoendurecíveis recicláveis emergentes: vitrímeros e redes covalentes adaptáveis
 A química que condena os resíduos termoendurecíveis ao aterro está a mudar. A introdução de vitrímeros e redes covalentes adaptáveis (CANs) substitui a estrutura permanentemente reticulada por ligações covalentes permutáveis a temperaturas elevadas. Estas ligações atuam como ligações cruzadas reversíveis abaixo da temperatura de permuta.
A possibilidade de dissolver ou voltar a formar a estrutura surge a temperaturas superiores à temperatura de permuta, de forma semelhante ao que acontece com um termoplástico.
Revisões recentes — incluindo uma revisão de 2024 sobre vitrímeros na National Library of Medicine e uma revisão de 2024 sobre química covalente dinâmica na ACS Chemical Reviews — catalogam dezenas de mecanismos de permuta de ligações, da transesterificação à permuta de uretano vinilógico. Uma revisão da Wiley sobre materiais poliméricos circulares documenta também a via de valorização de termoendurecíveis existentes em sistemas com ligações dinâmicas.
A energia eólica está a avançar mais rapidamente para a comercialização. O programa CETEC (Circular Economy for Thermosets Epoxy Composites) da Vestas anunciou em 2023 um processo químico para recuperar resinas epóxi de pás em fim de vida. Atualmente, as turbinas Vestas são 85% recicláveis, com uma meta declarada de 100% até 2040. A Siemens Gamesa lançou comercialmente a sua RecyclableBlade em 2021: a primeira pá eólica concebida para permitir a recuperação da resina no fim de vida. A regulamentação impulsiona o mercado: as proibições de deposição em aterro da UE e o Regulamento Conceção Ecológica para Produtos Sustentáveis (ESPR), cuja entrada em vigor se prolonga até 2027, obrigam a divulgar a reciclabilidade ao nível do produto.
Se, num horizonte de aprovisionamento de 5-year, especificar peças termoendurecíveis — compósitos, encapsulantes, espumas, adesivos estruturais —, comece já a perguntar aos fornecedores pelas resinas de classe vitrímero. Em 2024, esta química ainda está à escala-piloto; até 2027, é provável que passe a ser um requisito de compra, não uma opção.
Perguntas frequentes
P: Qual é o polímero termoendurecível mais resistente?
Ver resposta
Considerando apenas a resistência à tração da matriz curada, os epóxis tenacificados para o setor aeroespacial atingem cerca de 80–100 MPa. Na prática, o termoendurecível «mais resistente» em serviço é quase sempre um compósito reforçado com fibras: um laminado de epóxi e fibra de carbono pode atingir uma resistência à tração de 1 500–2 000 MPa na direção das fibras, muito superior à da matriz isolada. As resinas de bismaleimida (BMI) e éster cianato superam os epóxis convencionais a temperaturas superiores a 200 °C.
P: Os polímeros termoendurecíveis são biodegradáveis?
Ver resposta
Não. Os termoendurecíveis mais comuns — epóxi, fenólico, poliéster e poliuretano — não são biodegradáveis. As suas redes reticuladas resistem à ação enzimática e microbiana. Algumas composições termoendurecíveis de origem biológica (resinas fenólicas à base de lenhina e epóxis à base de óleos vegetais) estão a ser investigadas, mas a biodegradação não é uma solução comercial para o fim de vida. Não especifique termoendurecíveis como «biodegradáveis» sem resultados de ensaios segundo uma norma independente.
P: Porque são os polímeros termoendurecíveis utilizados como isoladores elétricos?
Ver resposta
Há três razões. Em primeiro lugar, têm uma rigidez dielétrica elevada — normalmente 14–20 kV/mm nos epóxis curados. Em segundo lugar, a rede reticulada não amolece às temperaturas de serviço habituais, pelo que o isolador mantém a forma sob carga térmica. Em terceiro lugar, os termoendurecíveis resistem à fluência sob tensão mecânica prolongada, mantendo os terminais de uma tomada de resina fenólica no lugar durante décadas.
P: Os polímeros termoendurecíveis têm ponto de fusão?
Ver resposta
Não. Um termoendurecível curado não tem um verdadeiro ponto de fusão, porque a rede de ligações covalentes cruzadas não contém cadeias que possam deslizar umas sobre as outras. O aquecimento acima da temperatura de decomposição (normalmente 300–500 °C) provoca degradação química — carbonização, libertação de gases e eventual combustão — em vez de fusão. Uma propriedade mais próxima é a temperatura de transição vítrea (Tg), que corresponde à passagem de um estado vítreo para um estado elástico, não à fusão.
P: É possível voltar a moldar plásticos termoendurecíveis?
Ver resposta
Os termoendurecíveis curados não podem ser remodelados por aquecimento. As ligações cruzadas são permanentes. As únicas formas de remodelar uma peça de termoendurecível curada são triturá-la para a usar como carga, decompô-la quimicamente (solvólise ou pirólise) ou, no caso de peças concebidas de raiz, especificar uma resina vitrímera cujas ligações dinâmicas permitam uma troca controlada de ligações a temperaturas elevadas.
P: Qual é a maior aplicação dos polímeros termoendurecíveis?
Ver resposta
Em volume, a resina de ureia-formaldeído e a resina fenólica usadas como aglutinantes em painéis de madeira (aglomerado, MDF e contraplacado) representam a maior aplicação final individual de polímeros termoendurecíveis no mundo. Em valor, os compósitos de epóxi para o setor aeroespacial e a energia eólica atingem os preços mais elevados por tonelada — um quilograma de pré-impregnado de classe aeroespacial pode custar várias vezes mais do que um adesivo corrente para madeira.
Sobre esta análise
Texto da autoria da equipa editorial da Kitech Recycling. A nossa atividade de fabrico centra-se em equipamentos para reciclagem de termoplásticos — granuladores, linhas de lavagem e trituradores destinados a PET, PE, PP e HDPE — e não em processos químicos para termoendurecíveis. Os dados sobre termoendurecíveis apresentados neste artigo provêm de bibliografia disponível publicamente, e não de testes próprios da marca; as orientações sobre processos de reciclagem baseiam-se na experiência direta com clientes na gestão de fluxos de resíduos termoplásticos em mais de 80 países.
Procura plásticos termoendurecíveis com temperaturas de processamento flexíveis, que possam ser fundidos novamente e granulados?
Explore os equipamentos de granulação de termoplásticos →Referências e fontes
- Polímero termoendurecível — Wikipédia (definição alinhada com a IUPAC e nomenclatura histórica)
- Leo Hendrik Baekeland e a invenção da baquelite — American Chemical Society, National Historic Chemical Landmarks
- Compreender a reologia dos termoendurecíveis (PDF) — TA Instruments, nota de aplicação AAN015
- Mapeamento do fim de vida dos produtos químicos para uma economia circular (Uekert et al., 2024) — RSC Sustainability, Royal Society of Chemistry
- Vitrímero como alternativa sustentável aos termoendurecíveis tradicionais (2024) — National Library of Medicine (PMC)
- Novos avanços nos polímeros de redes covalentes através da química covalente dinâmica — ACS Chemical Reviews, 2024
- Rumo a materiais poliméricos e processos de fabrico circulares — Macromolecular Rapid Communications, Wiley, 2024
- Panorama nacional: factos e números sobre materiais, resíduos e reciclagem — U.S. Environmental Protection Agency
- É possível reciclar as turbinas eólicas? (programa CETEC) — Vestas Wind Systems
- RecyclableBlade — Siemens Gamesa
Artigos relacionados
- Reciclagem de termoplásticos: guia completo sobre HDPE, PP, PVC, ABS e PS — a alternativa reciclável apresentada neste guia
- Tipos de plástico: explicação dos 7 códigos de resina
- Plásticos recicláveis: o que pode e não pode ser reciclado
- Reciclagem mecânica ou química de plásticos: que via escolher e quando
- Granulador de plástico: guia de seleção de equipamentos e custos
- Economia circular do plástico: a situação dos fabricantes em 2026







