Póngase en contacto con Kitech Company
5 tipos de plástico reciclado (y los dos códigos que requieren circuitos separados)

Esta guía sobre reciclaje identifica 5 tipos de plástico: PET (#1), HDPE (#2), LDPE (#4), PP (#5) y PS (#6); son cinco termoplásticos que los recicladores industriales clasifican según el código de resina ASTM D7611 y la forma del material. En todas las categorías declaradas de residuos plásticos posconsumo, APR informó de que se recuperaron para el reciclaje 5,1 billion pounds de plástico posconsumo en Estados Unidos, mientras que Europa registró 13,5 million tonnes (Mt) de capacidad instalada de reciclaje de plástico y cuenta con circuitos específicos para el PVC (#3) y algunos materiales de la categoría Otros (#7).
Conclusiones clave de ingeniería:
- De los siete tipos de plástico marcados con un número del 1 al 7 según ASTM D7611/D7611M-26, el reciclaje mecánico comercial se centra también en cinco termoplásticos: tereftalato de polietileno (#1), polietileno de alta densidad (#2), polietileno de baja densidad (#4), polipropileno (#5) y poliestireno (#6).
- Según los datos de la EPA de EE. UU. por tipo de material y el informe de reciclaje de PET de NAPCOR de 2024, la tasa de reciclaje de botellas de PET (#1) en EE. UU. fue del 30,2 % en el informe de NAPCOR. Las tasas de 2018 de la EPA fueron del 29,1 % para botellas y tarros de PET, del 29,3 % para botellas de HDPE natural y del 8,7 % para todos los residuos plásticos municipales. Además, Plastics Recyclers Europe informa de que los films flexibles de poliolefinas, incluido el LDPE/LLDPE #4, representan la mayor parte individual (26 %) de los 13.5 Mt de capacidad de reciclaje instalada en Europa.
- Según el informe OSTI 2352421 del Departamento de Energía de EE. UU., una contaminación de tan solo 100 ppm de cloruro de polivinilo (#3 PVC) puede degradar y decolorar el PET (#1) durante la extrusión.
- Los films flexibles de baja densidad (#4 LDPE, sacos tejidos de #5 PP) suelen procesarse en sistemas de peletización 3 en 1 con cortador-compactador (150 to 2.000 kg/h), mientras que las escamas rígidas (bidones de #2 HDPE, cubetas de #5 PP, material triturado de #6 PS) pueden procesarse en sistemas de peletización de husillo único con filtros láser de fundido continuo adaptados al nivel de contaminación.
¿Cuáles son los 5 tipos de plástico que se reciclan en esta guía de 7 códigos?
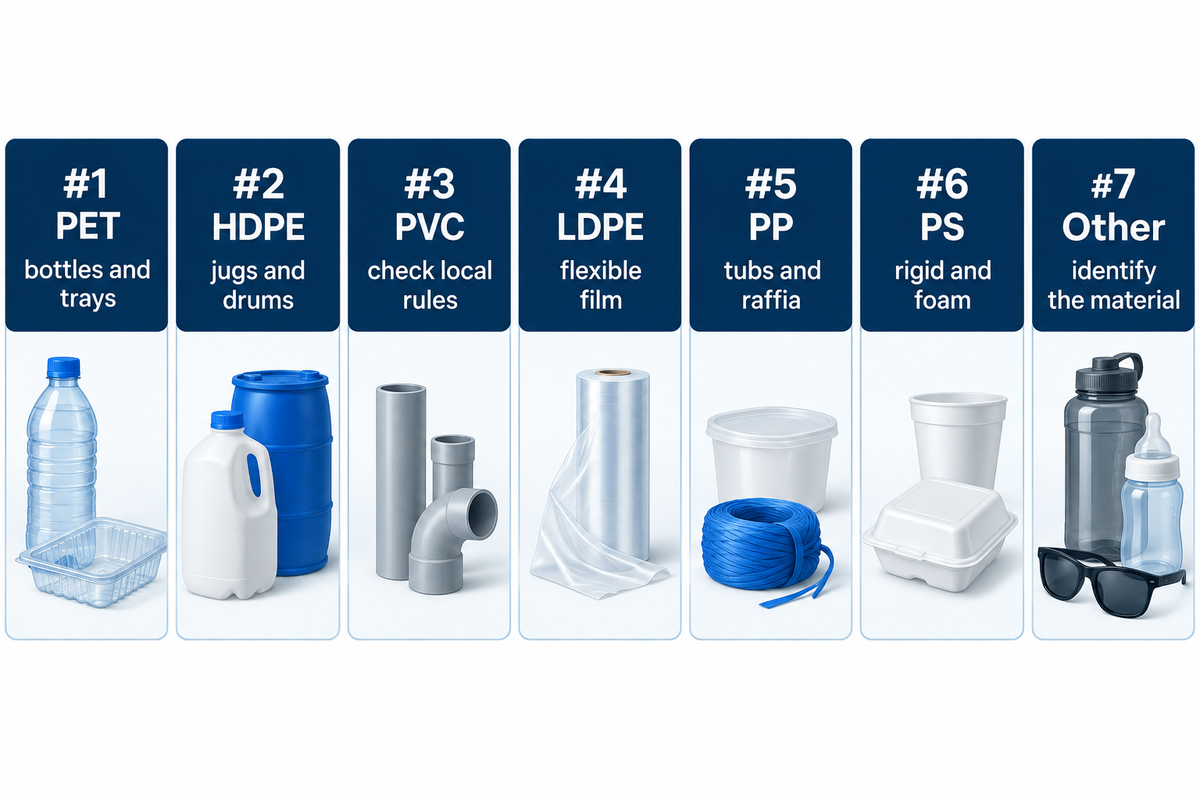
Para comprender los distintos tipos de plástico, conviene saber que, aunque los envases llevan un número del 1 al 7 dentro de un triángulo, el reprocesamiento mecánico a gran escala depende de la categoría de resina y del volumen recogido. Según ASTM D7611/D7611M-26, los códigos de identificación de resinas describen la resina polimérica base de un producto, pero no garantizan que se acepte en la recogida selectiva municipal.
¿Qué es el plástico? ¿Cuáles son los 7 tipos principales de plástico? Cada polímero plástico sintético se fabrica con monómeros de origen petroquímico o biológico, como etileno, propileno, estireno, cloruro de vinilo y ácido tereftálico, que se enlazan mediante procesos industriales para formar macromoléculas largas. Por su bajo peso y afinidad química, los plásticos se utilizan en una amplia variedad de productos, como tuberías rígidas, dispositivos médicos y otros artículos de uso cotidiano. Al calentarse, los polímeros termoestables forman enlaces cruzados irreversibles y se carbonizan; en cambio, muchos de los 7 tipos de plástico incluidos en los códigos de identificación de resinas plásticas del NIH son termoplásticos, diseñados para ablandarse y fluir por encima de su temperatura de transición vítrea o punto de fusión. Los cinco principales circuitos de resina constituyen la base del reciclaje y la reutilización comercial, y ayudan a reducir la contaminación por plásticos y su impacto ambiental.
- PET o PETE (#1, tereftalato de polietileno): resina de poliéster transparente y resistente, muy utilizada en envases alimentarios, botellas de bebidas y alimentos, y bandejas termoformadas.
- HDPE (#2, polietileno de alta densidad): poliolefina lineal, rígida y resistente a los productos químicos, que se utiliza para fabricar garrafas de leche, botellas de champú y otros tipos de envases industriales y bidones.
- LDPE (#4 — polietileno de baja densidad / LLDPE): poliolefina ramificada y dúctil que se utiliza en bolsas de plástico, film estirable para palés, acolchado agrícola y botellas flexibles.
- PP (#5 — polipropileno): poliolefina versátil y resistente al calor que se utiliza en recipientes aptos para microondas, tapones de botellas, piezas de automoción y sacos tejidos de rafia.
- PS (#6 — poliestireno / poliestireno expandido): polímero estirénico rígido o espumado que se utiliza en embalajes de protección, carcasas de electrodomésticos, paneles aislantes y artículos desechables para hostelería.
En cambio, los dos códigos restantes —PVC (#3, cloruro de polivinilo) y Otros (#7, resinas mixtas, multicapa y especiales)— solo se aceptan cuando los programas municipales de recogida selectiva indican expresamente que admiten ese formato de producto. Aunque los datos de la EPA de EE. UU. registran una tasa global de reciclaje de residuos plásticos municipales del 8,7 % (3.090 thousand tons recicladas de 35.680 thousand tons generadas entre todos los bienes duraderos, films y artículos multimaterial), esa cifra agregada oculta las altas tasas de recuperación de los circuitos limpios de un solo material. En las plantas de reciclaje europeas, Plastics Recyclers Europe documenta 13.5 Mt de capacidad instalada de reciclaje mecánico, distribuida entre films de poliolefinas (incluido el LDPE/LLDPE #4), con un 26 %; PET (#1), con un 24 %; PP rígido (#5), con un 14 %; HDPE rígido (#2), con un 13 %; PVC (#3), con un 8 %; y PS/EPS (#6), con un 2 %.

Matriz de densidad, punto de fusión y tasa de recuperación de polímeros para los 5 plásticos reciclables
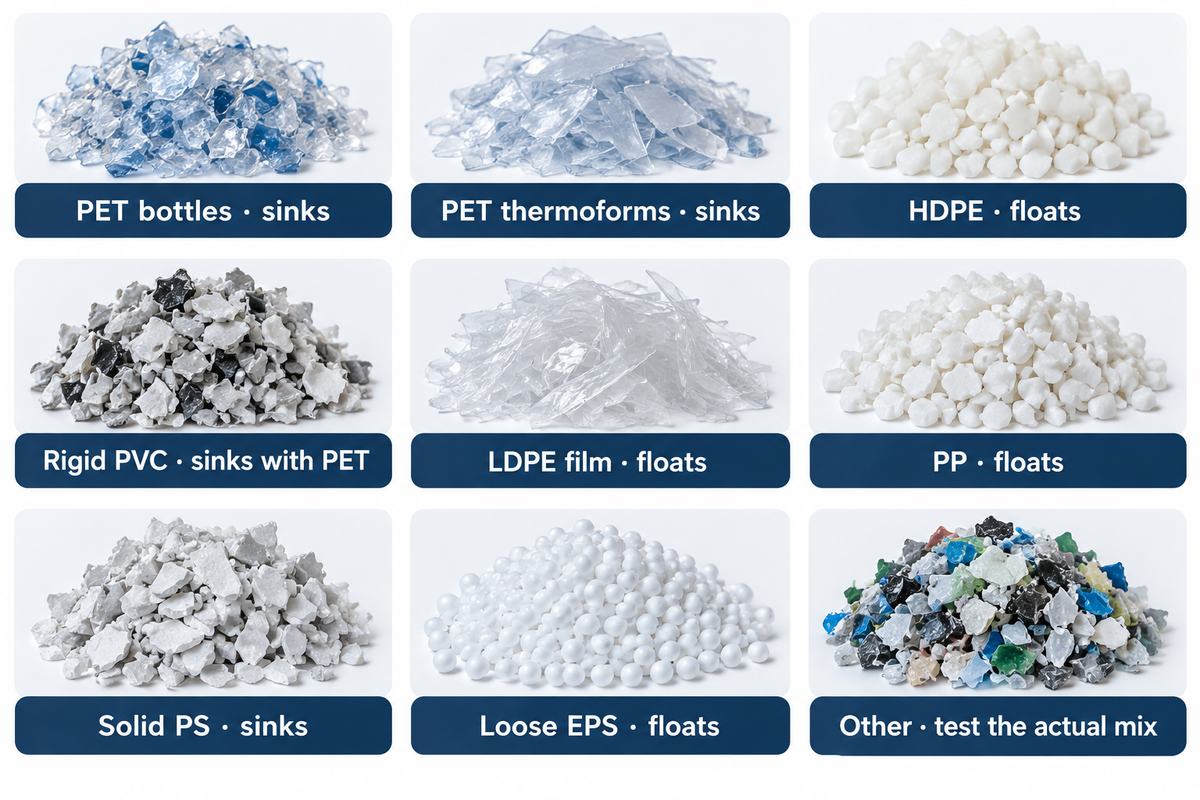
Para los ingenieros de planta y los equipos de compras que evalúan distintos plásticos, la reciclabilidad depende de tres parámetros físicos: la densidad relativa (que determina si las escamas flotan o se hunden en un baño de agua de 1,00 g/cm³), el intervalo de temperatura de fusión (que evita la degradación térmica entre polímeros en el cilindro de extrusión) y la rentabilidad según el precio mínimo de venta (MSP). Según el estudio de 2024 de la Association of Plastic Recyclers (APR) sobre el reciclaje de plástico posconsumo en EE. UU., en 2024 se recuperaron para el reciclaje 5,1 billion pounds de plástico posconsumo generado en EE. UU., un aumento de 114,9 million pounds (+2,3 %) respecto a 2022; el 94 % (4,8 billion pounds) fue procesado por recicladores de Norteamérica.
El análisis del coste del ciclo de vida del informe NIST AMS 100-64 también explica por qué la peletización mecánica predomina frente a la despolimerización química: el reciclaje mecánico alcanza precios mínimos de venta de $0,38/lb para PP (#5), $0,46/lb para LDPE (#4), $0,54/lb para PET (#1) y $0,63/lb para HDPE (#2), todos muy inferiores tanto a los precios de la resina virgen ($0,79/lb to $1,19/lb) como a los de otras vías de reciclaje modelizadas ($0,73/lb to $2,01/lb). La separación por flotación y hundimiento en agua a 1,00 g/cm³ de la Tabla 1 se aplica a polímeros sin cargas; por tanto, compruebe si las cargas de carbonato cálcico (CaCO₃) o talco elevan lo suficiente la densidad relativa de la alimentación de PP #5 o HDPE #2 compuesto para que se hunda junto con las resinas pesadas.
| Tipo de polímero y categoría de resina | Nivel y estado de reciclabilidad | Densidad relativa (adimensional) o densidad (unidades indicadas) | Baño de agua a 1,00 g/cm³ | Temperatura de fusión / ablandamiento (°C) | Referencia de recuperación y capacidad de EE. UU. / UE | MSP del reciclaje mecánico según NIST ($/lb) | Principales productos reciclados y usos finales |
|---|---|---|---|---|---|---|---|
| Botellas de PET / PETE #1 (botellas y tarros de bebidas y alimentos) | Nivel 1 de reciclaje (plástico #1 de 5) — recogida selectiva y sistema de depósito | 1,33–1,38 | Se hunde | 250–260 °C | 30,2 % de tasa de reciclaje de botellas en EE. UU. (NAPCOR) | $0,54/lb (frente a $1,19 de resina virgen) | Escamas lavadas con sosa cáustica en caliente, granza de rPET tratada con SSP, fibra cortada de poliéster y flejes |
| Envases termoformados de PET #1 (bandejas tipo clamshell y blíster) | Nivel 1B de reciclaje (subcircuito del #1) — clasificación óptica | 1,33–1,38 | Se hunde | 245–255 °C | PET que no procede de botellas, modelizado como circuito separado (modelo de la EPA de EE. UU.) | $0,54/lb (referencia de PET del NIST) | Bandejas termoformadas de rPET para láminas, relleno de fibra y resina para botellas con viscosidad mejorada mediante SSP |
| HDPE #2 (polietileno de alta densidad) | Nivel 1 de reciclaje (plástico #2 de 5) — recogida selectiva e industrial | 0,94–0,97 | Flota | 125–135 °C | 29,3 % de tasa de reciclaje de botellas naturales en EE. UU. (EPA); 13 % de los 13.5 Mt de la UE | $0,63/lb (frente a $0,79 de resina virgen) | Granza de hebra de polímero extruido o de anillo de agua, producida con husillo único, para tuberías de drenaje corrugadas, palés, cajas y botellas no alimentarias |
| PVC #3 (cloruro de polivinilo) | Categoría PVC: compruebe si se acepta en la recogida selectiva local | 1,30–1,45 (rígido) | Se hunde (se hunde junto con el PET) | 140–170 °C (se degrada >200 °C) | Recuperación insignificante de residuos municipales en EE. UU.; 8 % de la capacidad de la UE (incluye perfiles de construcción) | No aplicable (contaminante en residuos municipales) | Circuitos específicos de reciclaje para tuberías, perfiles de ventanas y revestimientos, además de circuitos de suelos y cables |
| LDPE / LLDPE #4 (polietileno de baja densidad) | Nivel 2 de reciclaje (plástico #3 de 5) — recogida comercial y en puntos de entrega | 0,91–0,94 | Flota | 105–115 °C | Los films de poliolefinas en conjunto: 26 % de los 13.5 Mt de capacidad de la UE (PRE; el mayor circuito de la UE) | $0,46/lb (frente a $0,81 de resina virgen) | Granza de anillo de agua producida con cortador-compactador, para bolsas de basura, film agrícola, láminas de construcción y madera plástica |
| PP #5 (polipropileno rígido y rafia) | Nivel 1 de reciclaje (plástico #4 de 5) — recogida selectiva y comercial | 0,89–0,92 | Flota | 160–170 °C | 14 % de los 13.5 Mt de la UE corresponde al PP rígido y +48M residentes de EE. UU. tienen acceso gracias a PP Coalition | $0,38/lb (frente a $0,86 de resina virgen) | Granza compactada de rafia y film, y granza rígida para moldeo por inyección, destinada a carcasas de baterías de automoción, contenedores y cubos de pintura |
| PS sólido #6 (poliestireno rígido HIPS / GPPS) | Nivel 2 de reciclaje (plástico #5A de 5) — material triturado rígido | 1,04–1,06 | Se hunde | 180–240 °C (Tg ~100 °C) | 2 % de los 13.5 Mt de la UE corresponde a los estirénicos en conjunto (PRE) | No modelizado en NIST AMS 100-64 | Granza de HIPS/GPPS extruida con husillo único para carcasas de electrodomésticos, bobinas, marcos de fotos y perchas |
| Espuma de EPS #6 (poliestireno expandido) | Nivel 2 de reciclaje (plástico #5B de 5) — compactación en frío o térmica | 15–30 kg/m³ (a granel) | La espuma suelta flota; compruebe la alimentación densificada | 180–240 °C | Compactación de 40:1 a 50:1 en bloques de 300–600 kg/m³ | No modelizado en NIST AMS 100-64 | Bloques densificados de EPS que se vuelven a extruir para fabricar paneles aislantes térmicos de XPS y molduras arquitectónicas |
| Otros #7 (PC, ABS, PA, PLA, multicapa) | Categoría Otros: compruebe si se acepta en la recogida selectiva local | 1,04–1,25 (variable) | Se hunde | Inmiscibles / con varios puntos de fusión | El modelo no atribuye una proporción específica al #7 en la entrada de las plantas de selección de residuos (modelo de la EPA de EE. UU.) y los envases multicapa requieren circuitos de reciclaje específicos | No aplicable (mezcla heterogénea) | PC/ABS/PA posindustriales clasificados en plantas de RAEE y VFU; envases multicapa sustituidos por PE monomaterial (#4) |
Los pilares de las botellas rígidas: recogida, clasificación y lavado de PET (#1) y HDPE (#2)
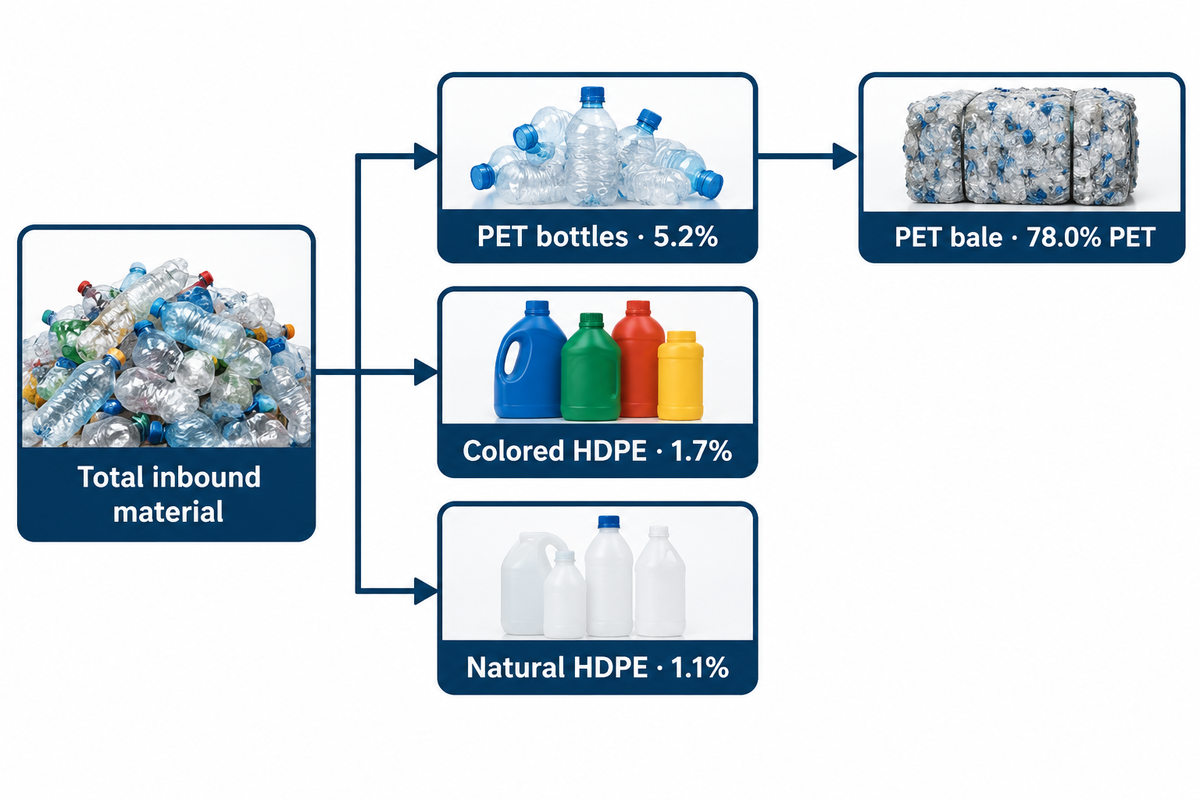
Flujos de materiales de plástico de grados 1 y 2 en plantas de clasificación de residuos de flujo único
En la gestión de residuos municipales, el tereftalato de polietileno (PET o PETE) se considera una resina de «plástico de grado 1» (la resina posconsumo de mayor valor en la recogida selectiva), seguido inmediatamente por el polietileno de alta densidad (HDPE), de grado 2. El modelizado del flujo de materiales realizado por la EPA de EE. UU. (estudio de la EPA, PMC9004285) estima que el material total que entra en las plantas de clasificación de residuos de flujo único modelizadas en EE. UU. incluye un 5,2 % de botellas de PET (548.000 metric tons/year), un 1,7 % de botellas de HDPE coloreado (177.000 metric tons/year) y un 1,1 % de botellas de HDPE natural sin pigmentos (115.000 metric tons/year). Como el uso generalizado del plástico en productos moldeados por soplado y de especificaciones normalizadas permite prever su comportamiento reológico, los clasificadores ópticos y los recicladores industriales aplican una gestión eficaz de residuos para transformar las botellas de plástico recogidas que reúnen los requisitos en resina posconsumo (PCR). El rendimiento depende de la contaminación y las pérdidas del proceso.
Aun así, las botellas embaladas en balas deben descontaminarse antes de la extrusión. El PET modelizado en las balas de PET posclasificación representa el 78,0 % (según el estudio de flujo de materiales de la EPA (PMC9004285)). Según el modelo de la EPA, el resto de una bala de PET posclasificación incluye un 7,2 % de polietileno (de tapones de HDPE/LDPE), un 3,3 % de polipropileno (de tapones de botella y etiquetas de BOPP), un 0,9 % de revestimientos de tapones de EVA y un 6,1 % de suciedad y humedad. Por cada tonelada métrica de PET alimentada en forma de bala, el modelo de la EPA calcula 251,7 kWh de electricidad, 0.0047 metric tons de hidróxido de sodio (NaOH) para eliminar en caliente las etiquetas y los adhesivos con sosa cáustica, y 0.188 metric tons de agua de proceso.
En el reciclaje de botellas rígidas, los recicladores pueden separar subcircuitos según las especificaciones de las balas exigidas por el comprador.
- Las botellas de bebidas moldeadas por soplado (PET #1 para botellas) utilizan copolímero de PET de alta viscosidad intrínseca (IV 0,72–0,84 dL/g), mientras que las bandejas de frutos rojos y blísteres (PET #1 termoformado) utilizan resina de lámina con menor IV (0,60–0,68 dL/g), a menudo recubierta de agentes de desmoldeo de silicona y adhesivos acrílicos agresivos sensibles a la presión. Si se mezclan con envases termoformados en escamas de botellas, compruebe las especificaciones de las balas del comprador y los requisitos de viscosidad de fusión antes de dar por hecho que la policondensación en estado sólido (SSP) hará que la mezcla sea adecuada.
- Las garrafas translúcidas de homopolímero para leche y agua (HDPE natural #2, índice de fluidez de 0.7 to 0,9 g/10 min) se venden a un precio superior al de las botellas de detergente, aceite de motor y champú de copolímero (HDPE pigmentado #2, MFI 0.25 to 0,40 g/10 min) por varios motivos. El rHDPE natural puede teñirse de cualquier color para fabricar envases de cuidado personal. En cambio, el HDPE de colores mezclados se transforma en granza gris oscuro o negra para fabricar productos de drenaje corrugados, como tuberías y palés industriales.
Circuitos de reciclaje de films flexibles, cubetas rígidas y espuma: LDPE (#4), PP (#5) y PS (#6)
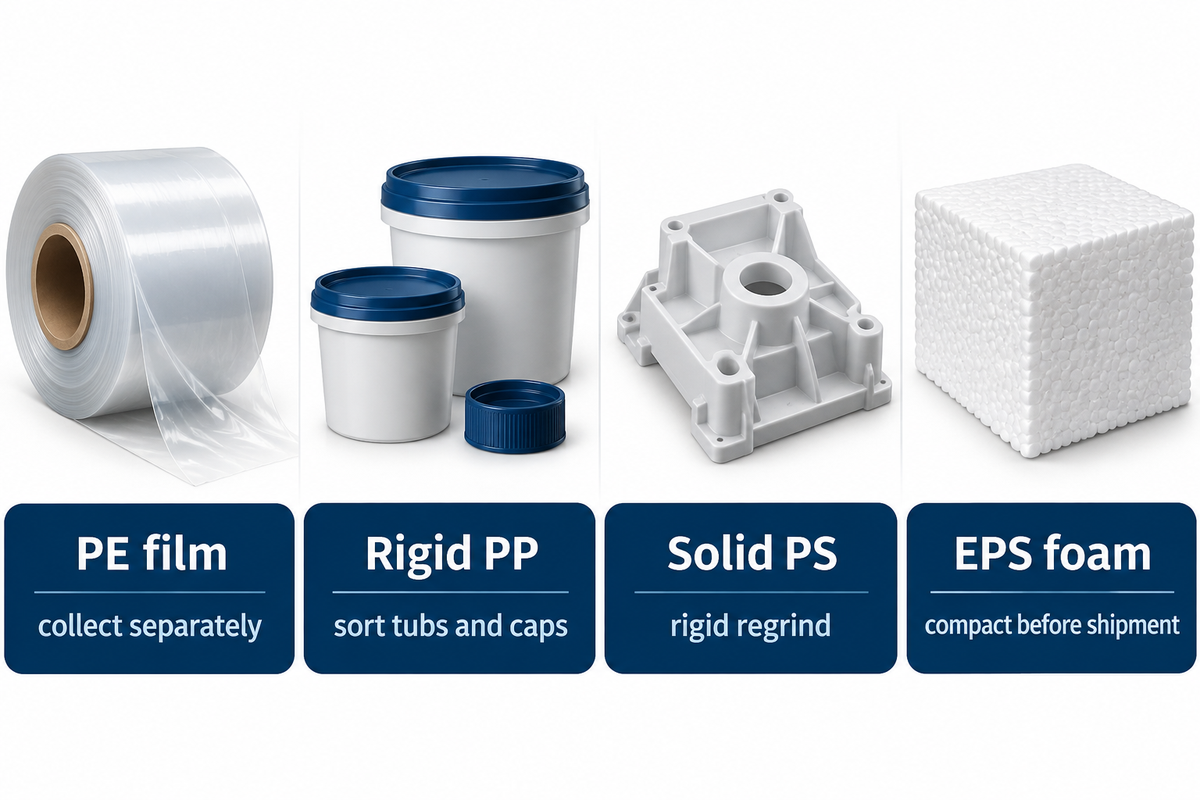
Estabilidad térmica del PP 5, capacidad de reciclaje de film de LDPE y compactación de EPS
Cuando los ingenieros de envases evalúan «PP 5» en cubetas rígidas y tapones, el código identifica el polipropileno (#5), una de las poliolefinas reciclables más comunes y de crecimiento más rápido, junto con el polietileno de baja densidad (LDPE #4). El PP #5, habitual en los mercados industrial y de consumo, tiene una densidad baja (0,89–0,92 g/cm³) y un punto de fusión cristalino alto, de 160–170 °C. Algunos grados pueden soportar el llenado en caliente y el recalentamiento en microondas si el envase acabado está homologado para el uso previsto y se ha evaluado la migración de sustancias químicas potencialmente nocivas. Gracias a las subvenciones para equipos financiadas por The Recycling Partnership’s Polypropylene Recycling Coalition, más de 48 million estadounidenses han obtenido acceso al reciclaje de PP mediante recogida selectiva, lo que mejora cada año la recogida de cubetas, tapones y envases de PP posconsumo.
Una idea equivocada frecuente en las guías de consumo es que el LDPE #4 y el polietileno lineal de baja densidad (LLDPE), utilizados en bolsas de plástico, bolsas de compra, envoltorios retráctiles y films agrícolas, apenas se reciclan porque los contenedores municipales de recogida selectiva rechazan el film suelto. Las plantas de clasificación municipales rechazan los residuos de bolsas de plástico porque los formatos flexibles y finos se enrollan en los filtros de discos y estrellas, diseñados para cartón rígido y botellas. Una vez recogidos por separado en centros de distribución comercial, programas de recogida agrícola o puntos de entrega en comercios, los films de poliolefinas, incluido el LDPE/LLDPE #4, representan el 26 % de toda la capacidad instalada de reciclaje de plástico en Europa (aproximadamente 3,5 million tonnes de 13.5 Mt, según Plastics Recyclers Europe), por delante incluso del PET (24 %). Un análisis comercial publicado por Plastics Today describe ensayos con film de PE reciclado en determinadas aplicaciones no alimentarias; el rendimiento depende del material recuperado y del uso previsto.
Por su parte, el poliestireno (#6 PS) se presenta en dos formas físicas distintas: poliestireno sólido de alto impacto o de uso general (HIPS/GPPS, densidad 1,04-1,06 g/cm³), recuperado de revestimientos de electrodomésticos, carcasas electrónicas y vasos de yogur; y espuma de poliestireno expandido (EPS), utilizada en cajas de pescado, material de amortiguación para electrodomésticos de línea blanca y aislamiento de edificios. El EPS está compuesto en gran medida por aire atrapado y, por tanto, tiene una densidad aparente baja, de 10-30 kg/m³, que hace que transportar EPS suelto no resulte rentable. Los recicladores industriales resuelven este problema con compactadores de husillo en frío o densificadores térmicos en los puntos de recogida, donde comprimen el EPS con una relación de 40:1 to 50:1 y lo convierten en bloques de 300–600 kg/m³ que alimentan directamente las líneas de peletización de poliestireno con husillo único.
Por qué los otros dos códigos, PVC (#3) y Otros (#7), requieren una recuperación por separado
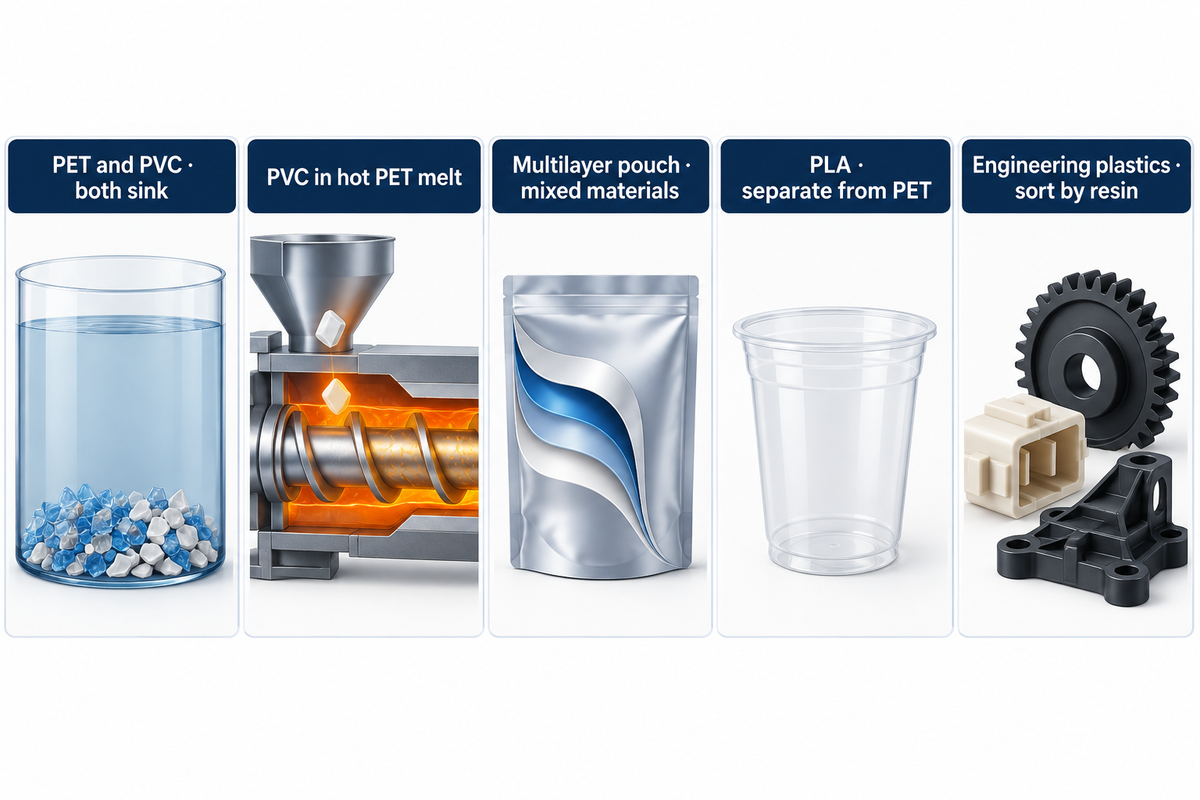
Las instalaciones de gestión de residuos suelen mantener el cloruro de polivinilo (#3 PVC) y los materiales mixtos de la categoría Otros (#7) separados de los circuitos habituales de envases, films y residuos comerciales. Incluso para los plásticos de uso extendido, recuperar materiales valiosos de envases mixtos exige controlar estrictamente la química de degradación de los polímeros y la separación de fases en las extrusoras industriales, para evitar la contaminación ambiental durante el reprocesamiento en fundido.
En primer lugar, el #3 (PVC) es un polímero clorado (~57 % de cloro en peso) muy utilizado en materiales de construcción, perfiles de ventanas, tubos médicos, revestimientos de cables y mangas retráctiles. En una planta de clasificación de residuos posconsumo, el PVC contamina el reciclaje de #1 (PET) por dos motivos:
- El PVC rígido tiene una densidad relativa de 1,30-1,45 g/cm³, que se solapa con la del PET (#1), de 1,33-1,38 g/cm³. En un tanque estándar de separación por flotación y hundimiento con agua a 1,00 g/cm³, ambos polímeros se hunden juntos hasta el fondo; por tanto, la separación por densidad por sí sola no permite distinguir ni retirar el PVC de las escamas de botellas de PET.
- El PVC se ablanda y procesa a 140–170 °C, mientras que el PET requiere temperaturas de 260–280 °C en el cilindro de extrusión. Según documentan el informe técnico OSTI 2352421 del Departamento de Energía de EE. UU. y la investigación revisada por pares sobre extrusión de PET, por encima de 200 °C el PVC sufre una deshidrocloración autocatalítica rápida y libera gas de ácido clorhídrico corrosivo (HCl). Por este motivo, el PVC se recicla en circuitos cerrados específicos para perfiles de construcción, tuberías, suelos y cables, separados de los circuitos mixtos de recogida selectiva.
En segundo lugar, el código #7 («Otros») abarca resinas ajenas a los códigos #1 a #6 y algunas estructuras laminadas. Dentro de los circuitos de residuos posconsumo, los plásticos con el número 7 se dividen en tres grupos incompatibles.
- Los envases alimentarios autoportantes (PET/Alu/PE o PA/EVOH/PE) laminan polímeros distintos cuya energía libre de mezcla de Gibbs es positiva. Durante la fusión, el PET y el polietileno se separan en fases y forman dominios diferenciados que pueden debilitar la resistencia mecánica. Para eliminar este flujo de residuos, los transformadores de envases están pasando a films de barrera reciclables monomateriales de PE, incluido BOPE, y de PP, incluido BOPP; un mercado que crecerá de USD 4,45 billion en 2025 a USD 7,21 billion en 2035.
- Visualmente idéntico a los vasos transparentes de PET #1, el PLA #7 (bioplástico de ácido poliláctico) se funde a 150–160 °C y se degrada en ácido láctico a las temperaturas de secado y extrusión del PET. Incluso una contaminación residual puede enturbiar, amarillear e inutilizar las escamas de rPET lavadas.
- Los termoplásticos como el policarbonato —que históricamente ha suscitado preocupación por los efectos en la salud humana de la lixiviación de bisfenol A en alimentos— y la PA o nailon tienen buenas propiedades mecánicas y valor, pero solo resultan viables económicamente en líneas específicas de desmontaje de RAEE y VFU, no en los residuos domésticos.

Separación por flotación y hundimiento según la densidad y clasificación óptica NIR en los 5 tipos de plástico
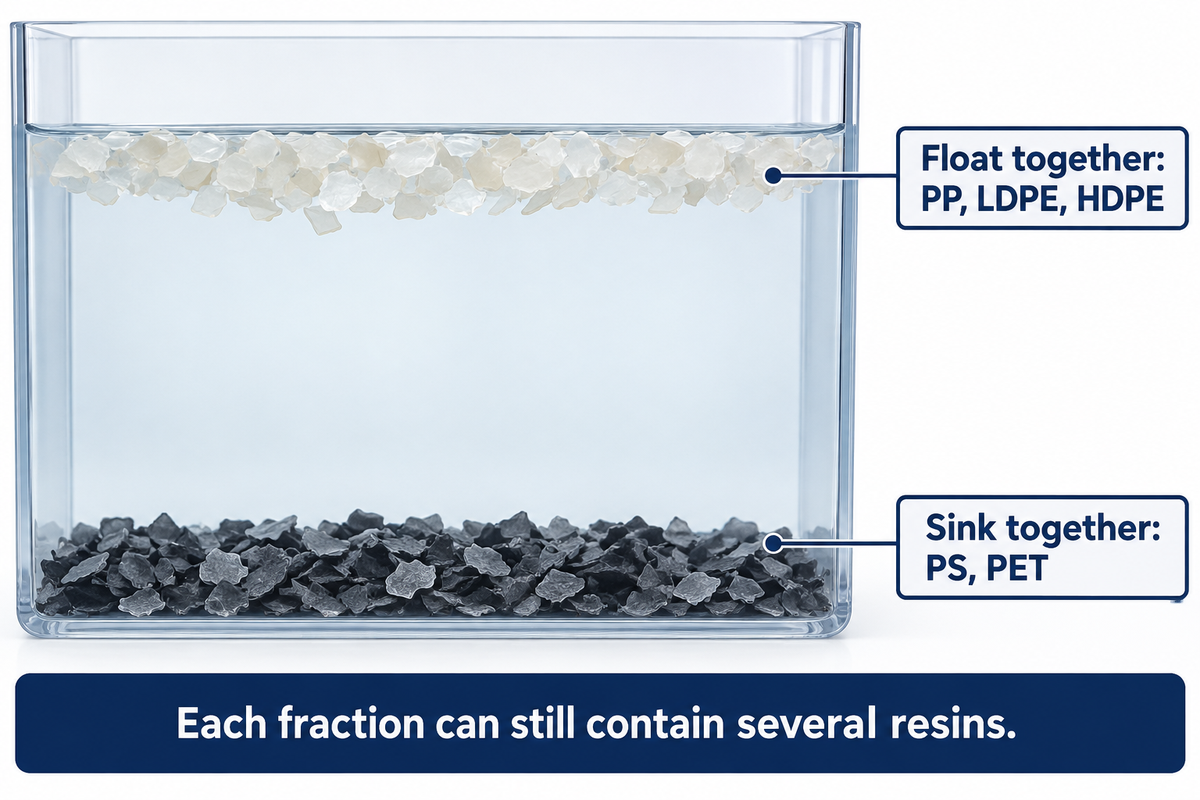
¿Por qué no se pueden triturar y fundir sin más distintos tipos de plástico juntos en una sola extrusora? Como señalan a menudo los especialistas en ciencia de materiales en los debates sobre termodinámica de polímeros, los polímeros de alto peso molecular son termodinámicamente inmiscibles: al mezclar poliolefinas semicristalinas apolares (#2 HDPE, #4 LDPE, #5 PP) con poliésteres polares (#1 PET) o estirénicos aromáticos (#6 PS), se forman interfaces débiles que se agrietan con una tensión mínima, mientras que las temperaturas de fusión de los polímeros van de 105 °C (LDPE) a 260 °C (PET). Para alcanzar una gran pureza de una sola resina, se necesita un proceso riguroso de separación física y espectroscópica en varias etapas.
Las plantas de reciclaje modernas pueden separar las balas recibidas mediante etapas consecutivas de separación mecánica y óptica, como muestra el modelo del proceso de PET de la EPA.
- Los trómeles giratorios con malla eliminan los finos (<15-25 mm), como vidrio, gravilla y tapones de botella, mientras que las paletas oscilan con un movimiento balístico, haciendo rebotar los envases rígidos 3D (p. ej., botellas de PET #1, garrafas de HDPE #2, cubetas de PP #5, etc.) y dejando pasar materiales flexibles 2D (p. ej., film plástico de LDPE #4 y papel).
- Las cintas transportadoras de alta velocidad pasan bajo sensores de infrarrojo cercano (NIR), que leen las bandas de absorción molecular para identificar resinas objetivo como PET (#1), HDPE (#2), PVC (#3), LDPE (#4), PP (#5) y PS (#6). Los sensores de fluorescencia de rayos X (XRF) pueden detectar elementos como el cloro del PVC, y los equipos de clasificación pueden expulsar el material señalado mediante chorros de aire comprimido.
- Una vez que las granuladoras húmedas reducen el tamaño de los plásticos clasificados a escamas de 10–14 mm, el material triturado pasa a un tanque de separación por flotación y hundimiento lleno de agua (densidad 1,00 g/cm³). Como las poliolefinas tienen una densidad inferior a la del agua —PP (#5), de 0,89–0,92 g/cm³, LDPE (#4), de 0,91–0,94 g/cm³, y HDPE (#2), de 0,94–0,97 g/cm³—, las tres flotan hasta las paletas desnatadoras de la superficie. En cambio, PS (#6), de 1,04–1,06 g/cm³, y PET (#1), de 1,33–1,38 g/cm³, se hunden hasta el transportador de husillo del fondo. Este corte por densidad separa automáticamente los tapones y las etiquetas flotantes de PP/HDPE de las escamas de botellas de PET que se hunden y, a la inversa, elimina el PET, el PS, el metal y la piedra, más pesados, de las corrientes flotantes de HDPE/PP/LDPE.
- Cuando las escamas rígidas de PP (#5) y HDPE (#2) se mezclan en la fracción flotante, o cuando hay que separar el PS (#6) del ABS/PET en la fracción hundida, las empresas de reciclaje utilizan hidrociclones, baños calibrados de sal o medios densos (1,05–1,20 g/cm³) o equipos triboeléctricos para clasificar escamas, junto con clasificadores por color/NIR, para obtener corrientes limpias de un solo polímero.

Diferencias entre el lavado y el secado industriales: escamas rígidas y film plástico flexible de PE/PP
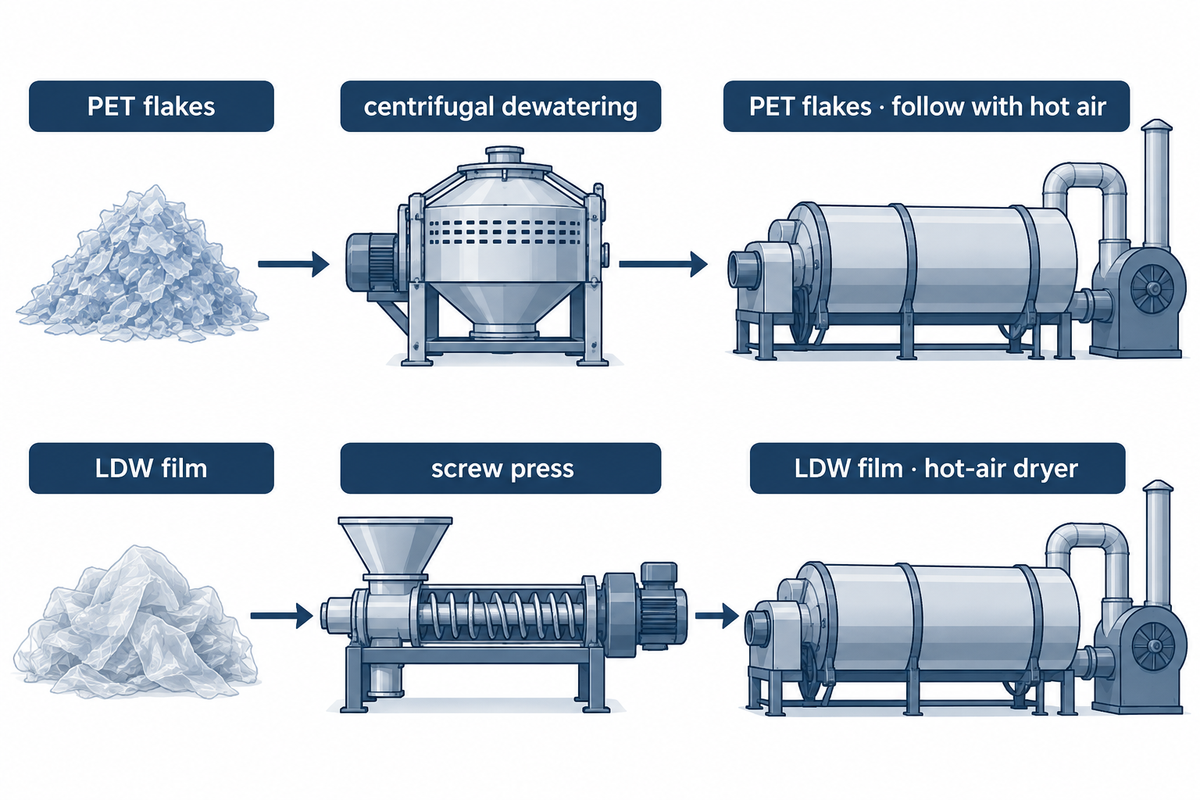
Una vez que el código de resina permite clasificar los materiales reciclables, se distinguen cinco tipos de plástico. Predominan dos sistemas mecánicos de lavado y secado: los sistemas de lavado de escamas rígidas (botellas de PET #1, bidones/garrafas de leche de HDPE #2, tarrinas de PP #5 y HIPS rígido #6) y los sistemas de lavado de film plástico flexible (film plástico estirable/agrícola de LDPE/LLDPE #4 y sacas tejidas de PP #5). Procesar film plástico en un sistema para escamas rígidas puede obstruir los filtros, dejar restos de adhesivo y arrastrar demasiada humedad hasta la extrusora.
En una línea de producción de lavado de escamas rígidas, las escamas trituradas de 10–14 mm tienen una relación entre superficie y masa baja y pueden llevar restos persistentes de adhesivos impermeables de caseína, termofusibles o acrílicos, azúcares, aceites y suciedad. Tras el prelavado en frío y la granulación húmeda, las escamas rígidas de PET (#1) pueden pasar a una lavadora cáustica caliente, calentada con vapor o electricidad, con hidróxido de sodio y un tensioactivo de baja espuma para eliminar los residuos. Las lavadoras de fricción de alta velocidad desprenden el pegamento y la pulpa de las superficies de las escamas. Un secador mecánico centrífugo elimina la humedad superficial de las escamas rígidas antes del secado por aire caliente y de cualquier secado adicional necesario para la extrusión o la policondensación en estado sólido.
En cambio, una línea de producción de lavado de film plástico flexible para bolsas de la compra de LDPE #4, film para palés y rafia de PP #5 procesa un film fino que retiene agua entre sus capas plegadas y puede llevar arena, tierra y pulpa de etiquetas de papel. Los secadores centrífugos por sí solos pueden dejar demasiada humedad en el film plástico de LDPE lavado para lograr una extrusión estable. Según documentan Plastics Technology y las líneas industriales de lavado y reciclaje de plástico de Kitech Machinery, las líneas de film plástico de alto rendimiento utilizan pretrituradoras de alta resistencia, tanques de lavado por flotación con tambores de paletas que despliegan suavemente el film para liberar la gravilla atrapada, lavadoras de fricción de alta velocidad y una secadora escurridora de prensa de husillo de alta resistencia. En su interior, un husillo de compresión cónico exprime mecánicamente el agua a través de filtros perforados del cilindro, y deja las escamas de film plástico con una humedad de aproximadamente 15–20 % tras el prensado y de aproximadamente 3–5 % después del secado por aire caliente, antes de la peletización en cortadora-compactadora de la línea LDW de Kitech.

Selección de equipos de peletización y filtración continua de la masa fundida según el tipo de plástico
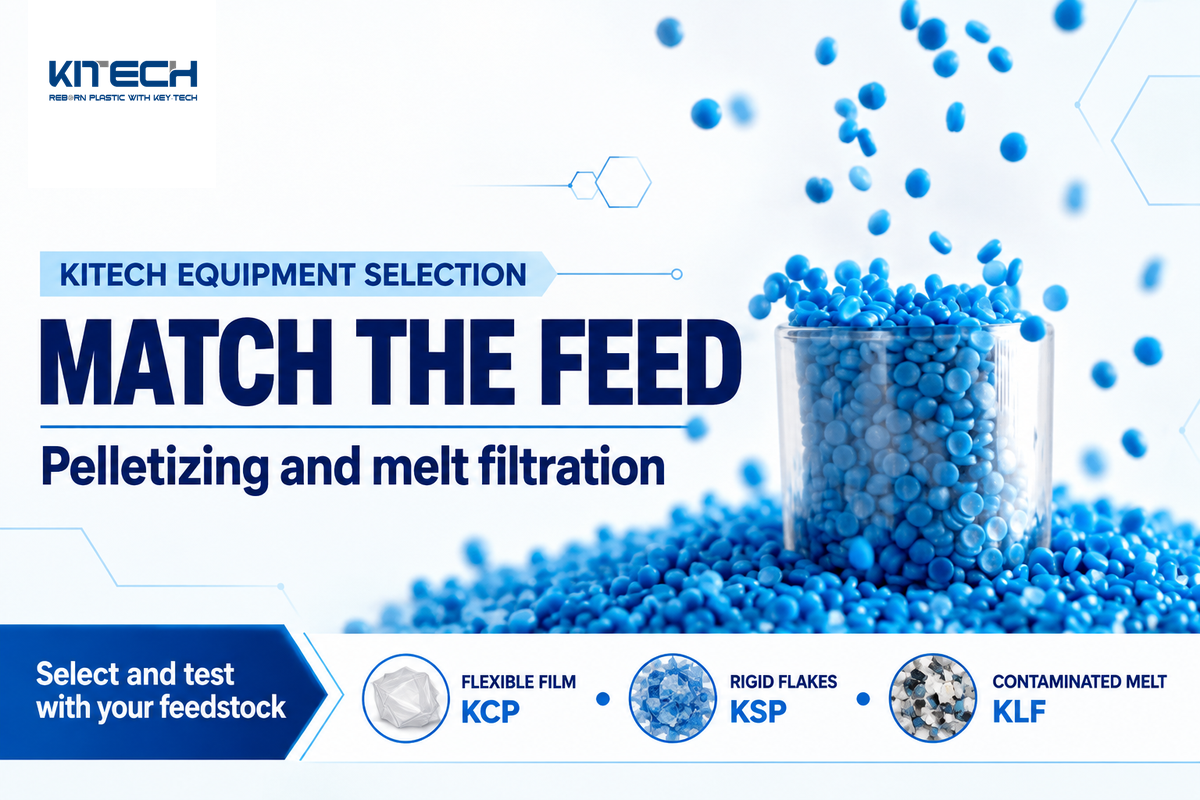
Geometrías de la granza de plástico reciclado y adecuación del conjunto extrusora-filtro
Al final del reciclaje mecánico, las escamas lavadas y el film plástico escurrido deben homogeneizarse, desgasificarse, filtrarse en estado fundido y cortarse para obtener granza de plástico reciclado (regranulado) uniforme en cuanto a MFI y densidad aparente. La producción industrial de regranulado se clasifica tanto por familia de polímeros como por geometría de corte de la granza:
- La granza lisa y lenticular de poliolefinas (#4 LDPE, #2 HDPE, #5 PP) se corta directamente en la salida de la matriz de extrusión mediante un anillo rotativo refrigerado por agua, para su uso en film soplado, extrusión de tuberías y perfiles y moldeo por inyección.
- Los gránulos cilíndricos cortados a partir de hebras de polímero extruido (#2 HDPE, #5 PP, #6 PS y ABS) se extruyen como hebras fundidas, se enfrían en un baño de agua y se trocean con una peletizadora rotativa; la granza resultante tiene forma de cilindros de 3×3 mm. Se utiliza en material triturado rígido, en masterbatches compuestos y en polímeros estirénicos.
- La granza esférica cortada bajo el agua se corta dentro de una cámara de agua presurizada, y la cristalización y la policondensación en estado sólido pueden restablecer la viscosidad intrínseca del rPET (#1 PET) para usos finales como hilo de poliéster o botellas de contacto alimentario validadas por separado.
Elegir un mecanismo de alimentación de la extrusora o un cambiador de filtros inadecuados para la resina objetivo provoca una alimentación insuficiente del husillo, porosidad causada por gases volátiles o paradas frecuentes para cambiar el filtro. Para las aplicaciones de maquinaria de reciclaje de plástico en distintos sectores, el equipo de ingeniería y fabricación de Kitech Machinery diseña tres sistemas especializados de peletización de plástico y filtración láser de la masa fundida, adaptados a la reología y la densidad aparente de los 5 plásticos reciclados con más frecuencia:
- El film plástico suelto y lavado de LDPE/LLDPE #4 y los residuos tejidos/no tejidos de PP #5 tienen una densidad aparente de solo 20–50 kg/m³ y forman puentes en las tolvas convencionales. El sistema de peletización 3 en 1 de la serie KCP de Kitech (150–1.300 kg/h, consumo energético específico 0,30–0,40 kWh/kg) y el sistema de alto rendimiento 5G KCP Plus (600–2.000 kg/h, L/D 50:1, consumo energético específico 0,32 kWh/kg) integran un tambor vertical de cortadora-compactadora directamente en la entrada tangencial de alimentación de la extrusora de husillo único. Las cuchillas del rotor de alta velocidad cortan, calientan por fricción, presecán y densifican el film plástico a 80–110 °C (justo por debajo de su punto de fusión), y fuerzan la entrada del material densificado (350–450 kg/m³) en el husillo, mientras que la desgasificación por vacío de doble cámara elimina las tintas de impresión y la humedad.
- Las escamas trituradas de HDPE #2, PP #5 y PS/HIPS #6 rígidos, o el ABS clasificado por separado procedente de bidones, cajas, botellas de champú y EPS densificado, ya tienen una densidad aparente relativamente alta (300-500 kg/m³). El sistema de peletización de husillo único de la serie KSP de Kitech (300-1.200 kg/h, consumo energético específico 0,20-0,30 kWh/kg) utiliza un alimentador de husillo dosificador de precisión y puede configurarse con extrusión de dos etapas, desgasificación por vacío y peletización en hebras o mediante anillo de agua.
- Las corrientes posconsumo con contaminantes de papel, aluminio y caucho pueden obstruir con frecuencia los cambiadores de filtros convencionales de pistón o de placa, un cuello de botella analizado por Plastics Technology y Recycling Today. El filtro láser continuo de la masa fundida de la serie KLF de Kitech (KLF350 para 200–1.000 kg/h, KLF500 para 1.000–2.500 kg/h y KLF700 para 2.500–4.000 kg/h) sustituye los paquetes de malla metálica por discos perforados con láser con una presión nominal de hasta 30 MPa en la línea KCP Plus integrada. Las cuchillas rascadoras rotativas limpian los contaminantes de la superficie del disco y los descargan mediante un husillo sinfín para limitar la pérdida de polímero fundido.
Tenga en cuenta que todos los caudales nominales indicados —150–1.300 kg/h en la serie KCP, 600–2.000 kg/h en la 5G KCP Plus y 300–1.200 kg/h en la serie KSP— son valores publicados. El caudal real depende del lavado y escurrido previos, de la humedad de entrada del film plástico o las escamas rígidas y de la calidad de granza que requiera la extrusora. Si su planta está proyectando una nueva línea de producción de lavado y peletización o quiere actualizar la filtración de la masa fundida para resinas posconsumo, póngase en contacto con el equipo de ingeniería de Kitech Machinery e indíquele la mezcla de polímeros prevista, el perfil de contaminantes y los requisitos de producción por hora para realizar una prueba de material y configurar la línea a medida.

Preguntas frecuentes
¿Qué significa «PP 5» en el contexto de los plásticos?
«PP 5» identifica el polipropileno según el código de identificación de resina #5 (ASTM D7611), un termoplástico resistente al calor y de baja densidad (0,89-0,92 g/cm³), que se funde a 160-170 °C. El PP 5 se encuentra en envases alimentarios, incluidos algunos aptos para microondas, así como en tapones de botella, carcasas de baterías de automóvil y sacos tejidos. Se recicla en las corrientes de poliolefinas comerciales y de recogida selectiva en contenedores en la calle.
¿Qué significa «plástico de grado 1»?
«Plástico de grado 1» identifica el tereftalato de polietileno (PET o PETE) marcado con el código de identificación de resina #1 dentro del triángulo sólido de ASTM D7611. El PET es un termoplástico de poliéster transparente y resistente, con una densidad relativa de 1.33 a 1,38 g/cm³ (por lo que se hunde en un tanque de separación por flotación y hundimiento con agua a 1,00 g/cm³) y un punto de fusión cristalino de 250 °C a 260 °C.
¿Por qué se clasifican por separado el PVC (#3) y otros plásticos (#7), en lugar de mezclarlos con los plásticos reciclados habitualmente?
El reciclaje en contenedores en la calle del PVC (#3) y otros plásticos (#7) depende del programa local y del formato del producto, porque estos materiales pueden interferir en la extrusión mecánica de la masa fundida cuando se mezclan con otros residuos. El PVC rígido tiene una densidad similar a la del PET (1,30–1,45 g/cm³) y se hunde junto con él en los baños de agua, pero se degrada a más de 200 °C dentro de extrusoras de PET a 260–280 °C, y al hacerlo libera gas de ácido clorhídrico corrosivo; por su parte, las bolsas multicapa #7 combinan polímeros inmiscibles.
¿Qué tipos de granza de plástico se producen en el reciclaje industrial?
Las empresas de reciclaje fabrican granza de plástico reciclado a partir de los tipos de plástico más comunes. Las poliolefinas flexibles, como el film plástico de LDPE #4 y los sacos tejidos de PP #5, suelen procesarse en extrusoras 3 en 1 con cortadora-compactadora (como la serie KCP de Kitech) para obtener granza lenticular cortada mediante anillo de agua. Las extrusoras de husillo único (como la serie KSP) pueden producir granza cortada mediante anillo de agua o en hebras a partir de escamas rígidas, como las de bidones de HDPE #2, tarrinas de PP #5 y PS #6 sólido o densificado, tras reducir su tamaño y elegir una filtración continua de la masa fundida adecuada para el material de alimentación.
¿Se pueden lavar bolsas flexibles de LDPE (#4) y botellas rígidas de HDPE (#2) en la misma línea de producción de reciclaje?
Por lo general, se procesan en líneas de producción distintas porque, aunque ambos son poliolefinas flotantes, las escamas rígidas de HDPE se adaptan a un secador centrífugo, mientras que el film plástico fino de LDPE suele necesitar una prensa escurridora de husillo y un secador de aire caliente posterior antes de la extrusión en una cortadora-compactadora.
Referencias y fuentes
- Agencia de Protección Ambiental de Estados Unidos (EPA) – Plásticos: datos específicos por material (generación de residuos sólidos urbanos y tasas de reciclaje).
- Agencia de Protección Ambiental de Estados Unidos: Reciclaje de plásticos en Estados Unidos: flujos de materiales plásticos y procesos de reciclaje del tereftalato de polietileno (PET) (PMC9004285).
- Instituto Nacional de Estándares y Tecnología (NIST) – La economía del reciclaje de plásticos en Estados Unidos: situación actual, retos y oportunidades (NIST AMS 100-64).
- Institutos Nacionales de Salud (NIH), Oficina de Instalaciones de Investigación — Códigos de identificación de resinas plásticas (#1-#7, clasificación de polímeros)
- ASTM International ASTM D7611 / D7611M-26: práctica estándar para la codificación de artículos de plástico manufacturados según su identificación de resina
- Departamento de Energía de Estados Unidos (DOE), Oficina de Información Científica y Técnica (OSTI) Informe 2352421: estudio cinético de la pirólisis del cloruro de polivinilo (PVC) y caracterización del PVC deshidroclorado
- Asociación de Recicladores de Plástico (APR) Estudio de reciclaje de plásticos posconsumo de Estados Unidos de 2024 (5.1 mil millones de libras recuperadas)
- Asociación Nacional para los Recursos de Envases de PET (NAPCOR) Informe de reciclaje de PET de 2024 (tasa de reciclaje de botellas de PET del 30,2 % en Estados Unidos)
- Recicladores de Plásticos de Europa (PRE) Cifras de la industria del reciclaje de plásticos 2024/2025 (13.5 Mt de capacidad instalada en Europa por polímero)
- The Recycling Partnership Informe de impacto de la coalición de reciclaje del polipropileno (#5)
- Plastics Technology Cómo elegir el sistema de filtración de la masa fundida adecuado para el reciclaje posconsumo
- Recycling Today Sistemas de filtración de la masa fundida de plástico para empresas de reciclaje posconsumo
- Plastics Today Un estudio concluye que el film plástico de LDPE reciclado es viable para aplicaciones comerciales no alimentarias
- Google Patents / WIPO WO2023104820A1: proceso de reciclaje de polietileno procedente de residuos de envases de cartón laminado
Entradas relacionadas
Tendencia ahora