Contacte a Kitech Company
Polímeros circulares: tecnologias de reciclagem em circuito fechado, especificações de resina e compromissos das marcas

Os polímeros circulares são plásticos pós-industriais e resinas pós-consumo reprocessados através de extrusão mecânica superlimpa, dissolução física com solventes ou despolimerização química. O peso molecular e a reologia do polímero fundido dos polímeros circulares são ajustados para cumprir as especificações do polímero virgem. Ao contrário do material plástico recuperado por moagem convencional em circuito aberto que é desvalorizado para madeira plástica não estrutural, materiais de construção ou tubagens de drenagem após um único ciclo de utilização, os polímeros reciclados apoiam as economias circulares regionais ao fechar o ciclo e regressar a garrafas para contacto alimentar e filmes de embalagem por sopro, coletores automóveis e filamentos têxteis. De acordo com os dados compilados pela Mordor Intelligence, a produção mundial atingiu 20,09 milhões de toneladas métricas em 2025, com o politereftalato de etileno (PET) a representar 41,62% do volume total e as aplicações de embalagem a absorverem 60,78% da produção total.
Os diretores e engenheiros de compras de embalagens e de operação de instalações de reciclagem de plástico enfrentam o desafio ambiental de qualificar os polímeros circulares por tipo de polímero. Devem considerar a viscosidade intrínseca (IV) e o índice de fluidez (MFI). Têm de verificar a filtração contínua do polímero fundido e determinar a presença de partes por milhão (ppm) de PVC no fluxo em circuito fechado, reduzindo simultaneamente o impacto ambiental e cumprindo as metas de sustentabilidade. Além disso, devem diferenciar entre as várias classes de polímeros circulares e as iniciativas de economia circular (por exemplo, Circular Polymers da Ascend), uma vez que a sua utilização na ciência dos polímeros é vasta.
Conclusões principais de engenharia
- Desambiguação de entidades: No comércio industrial de resinas, polímeros circulares designa resinas recicladas pós-consumo (PCR) em circuito fechado e recicladas quimicamente, ao passo que Circular Polymers by Ascend é o reciclador de alcatifas pós-consumo de Lincoln, Califórnia, adquirido pela Ascend Performance Materials em 2022, que desviou 85 milhões de libras de resíduos de alcatifas dos aterros, conforme noticiado pela PR Newswire.
- Balanço de energia e rendimento: De acordo com a Mordor Intelligence e a MDPI Sustainability, a reciclagem mecânica mantém 64,35% de quota de mercado em 2025 porque a extrusão de elevada eficiência e a triagem avançada consomem 883 a 1 131,7 kWh por tonelada métrica com um rendimento mássico de 80% a 96%, enquanto a dissolução com solventes requer 1 200 a 2 500 kWh/t (com >95% de recuperação de solvente segundo a Umbrex) e a pirólise térmica consome 3 000 a 6 000+ kWh/t equivalentes com um rendimento de óleo de pirólise de 60% a 75%.
- Limites críticos do CoA: Segundo a Energycle, o rPET garrafa a garrafa exige uma IV de 0.74 a 0.84 dL/g (referência de 0.80 ± 0.02 dL/g), humidade antes da extrusão inferior a 50 ppm, filtração contínua do polímero fundido de 40 a 80 μm e contaminação por PVC inferior a 5 a 10 ppm (visto que 100 ppm de PVC desencadeiam a cisão de cadeia por ácido clorídrico a 260–285°C).
- Prazos regulamentares (2026–2030): Conforme documentado na PPWR Connect ao abrigo do Regulamento (UE) 2025/40 da União Europeia (PPWR, aplicável a partir de 12 de agosto de 2026), os transformadores de embalagens têm de cumprir em 2030 mínimos de conteúdo reciclado pós-consumo de 30% para embalagens de PET sensíveis ao contacto e garrafas de bebidas de utilização única, 10% para plásticos não PET sensíveis ao contacto e 35% para outras embalagens de plástico, aumentando para 50%, 25% e 65% até 2040.
O que são polímeros circulares? Reciclagem de polímeros em circuito fechado vs. desvalorização (e a desambiguação da marca Ascend)
Na engenharia de polímeros e no comércio de resinas, os polímeros circulares representam matérias-primas secundárias e materiais de engenharia que substituem os materiais virgens numa base funcional de um para um ao longo da cadeia de valor, sem comprometer a resistência à tração, a transparência ótica ou a conformidade regulamentar para contacto alimentar. Alcançar um desempenho semelhante ao virgem requer inibir a cisão de cadeia por degradação termo-oxidativa, hidrolítica e térmica ao longo dos processos de recolha, lavagem, descontaminação e composição.
No quadro de transição europeu publicado pela Plastics Europe e pela Plastics Recyclers Europe (PRE), a capacidade instalada de entrada de reciclagem na Europa situa-se em 13,5 milhões de toneladas métricas (liderada por 26% de filmes de poliolefinas, 24% de PET, 14% de rígidos de polipropileno, 13% de rígidos de polietileno de alta densidade, 8% de PVC e 2% de PS/EPS segundo a PRE), servindo de base industrial para a meta de 65% de plásticos circulares até 2050 à medida que a capacidade regional cresce a uma taxa anual composta constante. Na América do Norte, os dados da Association of Plastic Recyclers (APR) revelam a recuperação anual de 5.1 mil milhões de libras de resíduos plásticos pós-consumo, embora a captação de fluxos de elevada pureza exija combinar a triagem ótica com equipamento de triagem e pré-processamento de plásticos rígidos mistos em cada instalação de triagem e reciclagem antes de os flocos chegarem à extrusora.
Uma vez que os motores de pesquisa misturam páginas institucionais de marcas com documentação de ciência dos materiais, as equipas de compras devem distinguir de imediato entre os dois significados da expressão:
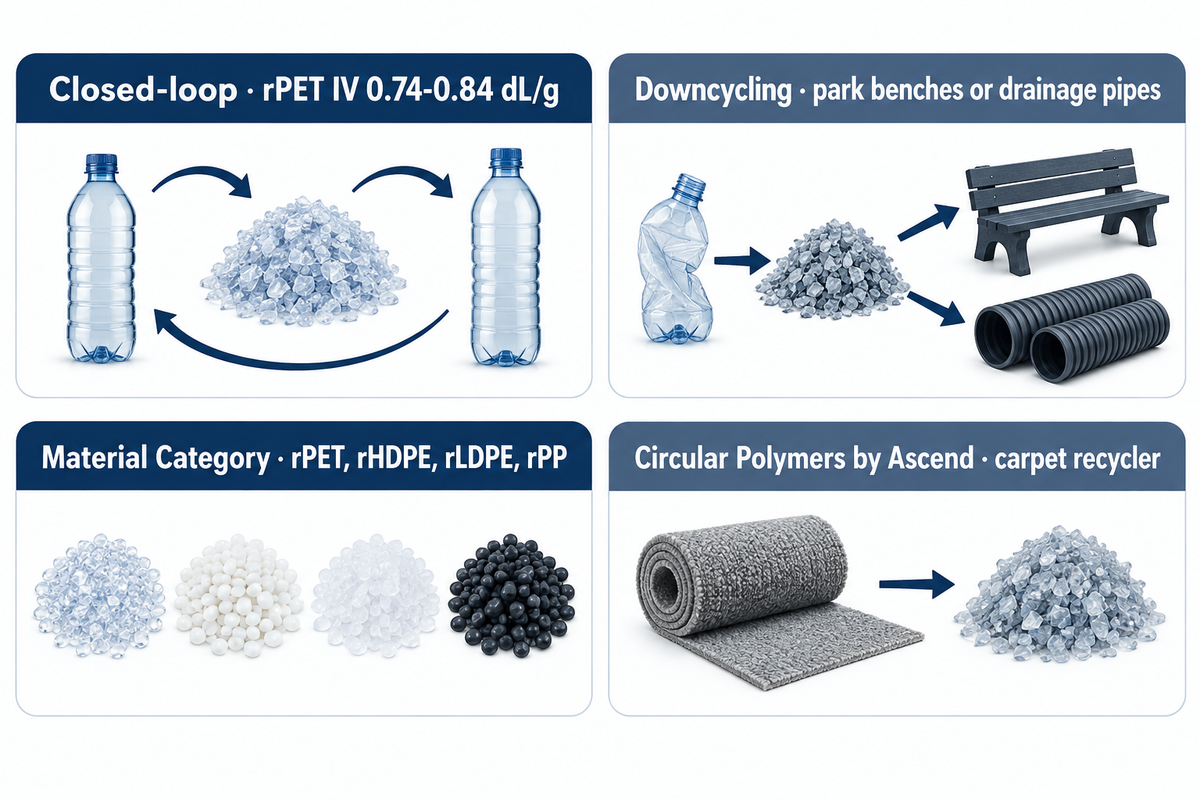
- Categoria de material (polímeros circulares): A classe global de resinas mecanicamente superlimpas, purificadas com solventes (como a dissolução de polipropileno da PureCycle Technology) ou despolimerizadas quimicamente (rPET, rHDPE, rLDPE, rPP e poliamida reciclada) certificadas para reentrar no fabrico em circuito fechado.
- Entidade empresarial (Circular Polymers by Ascend): A Circular Polymers by Ascend foi fundada em 2018 em Lincoln, Califórnia, e em novembro de 2022 a empresa foi maioritariamente adquirida pela Ascend Performance Materials (PR Newswire). A Circular Polymers é especializada na recuperação de alcatifas de nylon e polipropileno através da sua marca Cerene. Através da marca Cerene e de uma subvenção de $700 000 atribuída pelo Carpet America Recovery Effort (CARE Case Study) para a separação mecânica de alcatifas comerciais em rolo e mosaicos de alcatifa com base de poliuretano, que representam 30% das alcatifas descartadas na Califórnia segundo o CARE, a unidade de Lincoln separa mecanicamente as alcatifas em poliamida 6 (PA6), poliamida 66 (PA66), polipropileno (PP), PET e carbonato de cálcio, acrescentando 600 000 libras por mês de capacidade (+27% de aumento de produção) e desviando mais de 85 milhões de libras de alcatifas pós-consumo da deposição em aterro.
Como difere a reciclagem de polímeros em circuito fechado da desvalorização convencional?
A reciclagem de polímeros em circuito fechado preserva ou restaura o comprimento da cadeia molecular (mantendo a viscosidade intrínseca do rPET entre 0.74 e 0.84 dL/g com menos de 5 a 10 ppm de PVC e menos de 1% de humidade nos flocos segundo a Energycle e a Kitech), para que os grânulos de plástico recuperados voltem a cumprir a especificação original de garrafas, filme ou moldação por injeção. Na desvalorização convencional, os resíduos plásticos mistos ou degradados são fundidos sem remoção prévia de contaminantes, e o material plástico recuperado por moagem é encaminhado para fabricar bancos de jardim ou tubagens de drenagem.
Existem três mecanismos físicos importantes que definem a linha divisória entre a recuperação em circuito fechado e a desvalorização na indústria: a extensão de cadeia em estado sólido ou reativa, a descontaminação superficial ou em massa e a extrusão com tempo de residência estreito. Se as poliolefinas ou os poliésteres pós-consumo não forem especificamente concebidos para reutilização direta e forem triturados e fundidos sem lavagem cáustica a quente ou desgaseificação por vácuo, os resíduos de adesivos de rótulos, tintas de impressão e humidade cindem as cadeias principais do polímero, deixando um efeito irreversível no índice de fluidez e forçando o transformador a incorporar o reciclado em perfis de parede espessa de baixa margem.
Extrusão-granulação mecânica vs. dissolução com solventes vs. pirólise química (energia, rendimento e qualidade da resina)
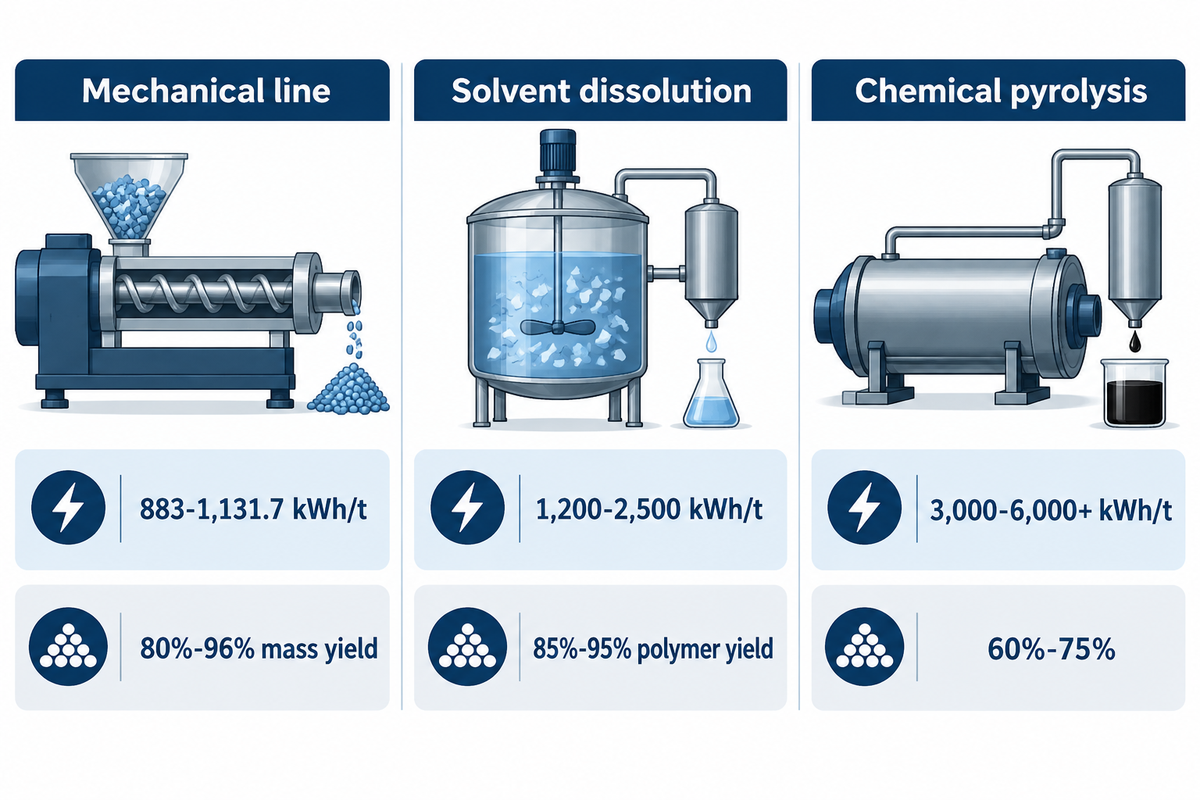
Ao equilibrar o consumo específico de energia (kWh por tonelada métrica), o rendimento mássico, a intensidade de capital e a profundidade de descontaminação, três tecnologias industriais fornecem as vias para a produção de polímeros circulares. A lavagem mecânica e a extrusão-granulação, em particular, continuam a ser a espinha dorsal económica para fluxos monomateriais triados. A dissolução física com solventes e as tecnologias de reciclagem avançada (incluindo a reciclagem de matérias-primas por despolimerização química, pirólise ou gaseificação para gás de síntese) destinam-se a resíduos de embalagens rígidas ou flexíveis multicamada, pigmentadas ou com contaminação cruzada.
Dissolução com solventes 1 200–2 500 kWh/t com 85–95% de rendimento vs. pirólise 3 000–6 000+ kWh/t com 30–50% de rendimento) com os preços mínimos de venda do NIST AMS 100-64 ($0.38–$0,63/lb) e os inventários de consumos de fardos de PET da EPA/PMC9004285 (251,7 kWh/t, 4,7 kg NaOH/t), juntamente com dados do US Department of Energy OSTI 1854363 e do European Commission Joint Research Centre (JRC 132067).
| Parâmetro do processo | Lavagem mecânica e extrusão-granulação | Dissolução física com solventes e purificação | Reciclagem química (pirólise e despolimerização) |
|---|---|---|---|
| Mecanismo principal | Triagem ótica, trituração húmida, lavagem cáustica a quente a 80–90°C, lavagem por fricção, secagem térmica, filtração contínua do polímero fundido e granulação com desgaseificação por vácuo (segundo dados da Kitech). | Dissolução seletiva do polímero-alvo em solvente aquecido (como xileno, ciclo-hexanol ou NMP conforme US5278282A), filtração de pigmentos e tintas insolúveis, precipitação por antissolvente ou evaporação rápida. | Solvólise/metanólise/glicólise para polímeros de condensação (PET, PA6); pirólise térmica ou catalítica (400–600°C) + craqueamento a vapor para poliolefinas (PE, PP) segundo a Umbrex. |
| Consumo específico de energia | 300–800 kWh/t (subsistema de extrusão); 883–1 131,7 kWh/t (linha integrada de triagem, lavagem, secagem e granulação segundo a MDPI). | 1 200–2 500 kWh/t equivalentes (impulsionados pela evaporação de solvente, extração e circuitos de recuperação de solvente >95% segundo a Umbrex). | 3 000–6 000+ kWh/t equivalentes (calor do reator de pirólise + hidrotratamento + craqueamento a vapor + repolimerização segundo o OSTI). |
| Rendimento mássico de polímero para polímero | 80%–96% de rendimento mássico a partir de fardos pré-triados; base de consumos de 251,7 kWh/t e 4,7 kg NaOH/t em fardos com 78% de PET modelada em PMC9004285. | 85%–95% de rendimento de polímero (atingindo 99,2% de recuperação de PP em xileno a 110°C durante 80 min conforme documentado em US5278282A). | 85%–90%+ de rendimento de monómero para despolimerização de PET; 60%–75% de rendimento de óleo líquido de pirólise (30%–50% de rendimento final de poliolefina após craqueamento a vapor) segundo a Umbrex. |
| Tolerância e limites da alimentação de material | Filme monomaterial de PE/PP, HDPE/PP rígido e garrafas de PET; requer <5–100 ppm de PVC e <1%–3% de humidade antes da extrusão segundo a Kitech. | Filmes de embalagem multicamada, rígidos pigmentados e poliolefinas contaminadas com odores; apresenta limitações com termoendurecíveis reticulados conforme o JRC 132067. | Copos, cuvetes e tabuleiros de poliolefinas mistas e embalagens complexas; sensível a halogéneos (PVC <50–100 ppm), compostos oxigenados de PET e metais pesados segundo a Energycle. |
| Economia comercial e quota de mercado | 64,35% de quota de mercado global em 2025 (Mordor); preço mínimo de venda NIST AMS 100-64 de $0,38/lb (PP) a $0,63/lb (HDPE); intervalo de mercado de flocos de $450–$1 350/t segundo a Energycle. | Escala comercial emergente; a viabilidade económica falha se a perda de solvente exceder 3%–5% por ciclo ou se o solvente residual violar os limites de contacto alimentar segundo a Umbrex. | Mais de $10B de financiamento global ($1B de capital de risco) na última década (Baker Institute); requer prémio de balanço de massa ISCC PLUS (+8%–16%) ou preços de €1,440–€1 850/t impulsionados por metas regulamentares. |
| Janela de temperatura de operação | Lavagem cáustica a quente a 80–90°C; zona do cilindro da extrusora de fusão e granulação a 130–285°C (segundo dados da Kitech). | Dissolução a 110°C em xileno durante 80 min (US5278282A) sem cindir a cadeia principal covalente do polímero. | Zona do reator de craqueamento térmico ou catalítico endotérmico a 400–600°C+ (Umbrex). |
| Descontaminação e remoção de odores | Remove 98%–99%+ dos adesivos e óleos superficiais; a desgaseificação por vácuo de duplo estágio e a filtração a laser de 40–150 μm eliminam voláteis e géis sólidos (segundo dados da Kitech). | Remove pigmentos ligados à matriz, dióxido de titânio e compostos organoléticos através de filtração em solução submicrométrica (JRC 132067). | Reverte o polímero para monómero ou nafta de hidrocarbonetos; requer hidrotratamento para remover enxofre, azoto e cloro (Umbrex). |
| Contabilidade da cadeia de custódia | Segregação física ou mistura controlada com CoA de lote PCR rastreável ao abrigo do Regulamento (UE) 2022/1616 (PPWR Connect). | Segregação física ou mistura controlada quando são operadas linhas dedicadas à dissolução de um único polímero (PPWR Connect). | Atribuição de créditos de balanço de massa ISCC PLUS ou REDcert² (isenta de utilização como combustível ou atribuição livre segundo a PPWR Connect). |
| Gama típica de capacidade de processamento da linha | Linhas modulares de lavagem e granulação de 100–3 000 kg/h para instalações internas e comerciais (segundo dados da Kitech). | Instalações regionais de purificação com solventes que exigem recuperação em condensador de circuito fechado (Umbrex). | Unidades de pirólise e craqueamento a vapor integradas em refinaria que coprocessam óleo de pirólise (OSTI). |
Uma recente avaliação do ciclo de vida (LCA) de Monte Carlo publicada na MDPI Sustainability (2026), que analisa a reciclagem mecânica de PET, HDPE, LDPE e PP, demonstra por que razão o pré-processamento mecânico avançado continua a ser a via com menor pegada de carbono para a produção de resinas de baixo carbono e redução das emissões de gases com efeito de estufa, mantendo simultaneamente uma qualidade de produto consistente a par dos polímeros de base biológica complementares. Na configuração mecânica de referência, a intensidade elétrica da instalação registou uma média de 1 131,7 kWh por tonelada métrica (com 515,3 m³ de gás natural e 67,7 GJ de procura cumulativa de energia por tonelada). Quando os operadores integraram a triagem baseada em sensores (SBS) com a extrusão de elevada eficiência (HEE), o consumo de eletricidade desceu para 883 kWh por tonelada métrica, superando as linhas de referência em mais de 95% das 10 000 iterações de Monte Carlo segundo a MDPI. De igual modo, a modelação do inventário de processos unitários em PMC9004285 para fardos de PET pós-consumo (78% PET, 7,2% PE, 3,3% PP) regista consumos na linha de lavagem de 251,7 kWh de eletricidade e 4,7 kg (0.0047 toneladas métricas) de hidróxido de sódio (NaOH) por tonelada métrica de alimentação de material, sustentando os preços mínimos de venda do NIST AMS 100-64 / DOE de $0,38/lb para PP, $0,46/lb para LDPE, $0,54/lb para PET e $0,63/lb para HDPE. Para os transformadores que expandem a recuperação de filme, dominar o processo completo de reciclagem de filme plástico desde o resíduo até ao grânulo de plástico é essencial para permanecer dentro desse patamar energético de 883 kWh/t.
Por que razão a pirólise consome 3 000–6 000 kWh/t enquanto a granulação mecânica utiliza 300–800 kWh/t?
A extrusão-granulação mecânica apenas aquece os termoplásticos acima do seu intervalo de fusão de 130°C a 285°C enquanto preserva as cadeias poliméricas covalentes, exigindo 300 a 800 kWh/t na extrusora (883 a 1 131,7 kWh/t em toda a instalação segundo a MDPI). A pirólise térmica tem de fornecer energia endotérmica de cisão de ligações a 400°C até 600°C+, hidrotratar o óleo de pirólise e voltar a craquear os hidrocarbonetos, perdendo 25% a 70% de massa segundo a Umbrex.
Apesar de ter atraído mais de $10 mil milhões em investimento global ($1 mil milhões em capital de risco) na última década (Rice University Baker Institute), os rendimentos de polímero da pirólise química nem sempre são elevados ou estáveis. Na prática industrial, os halogéneos, retardadores de chama, cargas e pigmentos presentes nos resíduos plásticos mistos envenenam os catalisadores do reator e formam resíduo carbonoso, o que significa que a reciclagem avançada continua a depender fortemente da triagem mecânica a montante, da desrotulagem e da lavagem a quente para preparar uma alimentação de material com baixo teor de halogéneos.
Qualificação de polímeros circulares: IV, MFI, ppm de humidade, limites de PVC e especificações de filtração contínua do polímero fundido
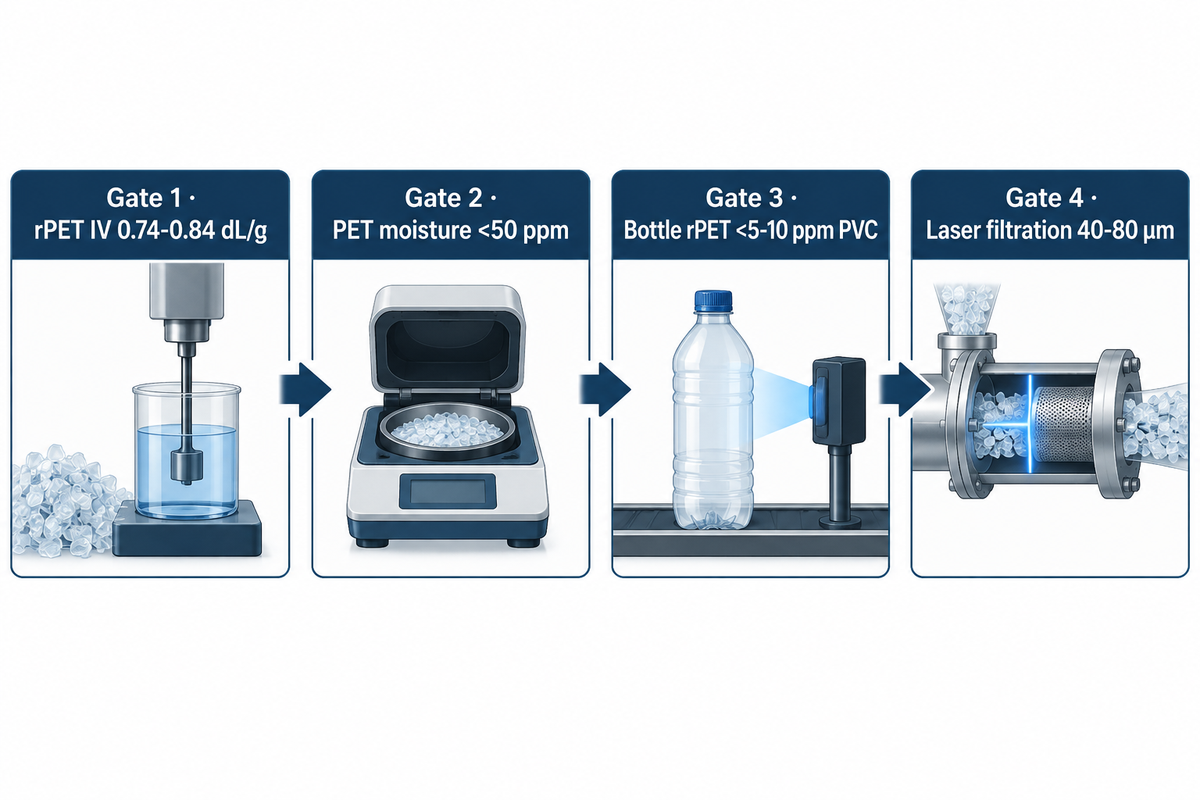
Embora as rápidas inovações na reciclagem permitam a flexibilidade de criar potencialmente um fornecimento que não está totalmente qualificado, no caso dos polímeros circulares, a variabilidade e a incerteza decorrentes das distribuições de peso molecular e do teor de humidade, associadas à contaminação cruzada vestigial por outros polímeros, afetam negativamente o inchamento na matriz de extrusão e o abatimento do párison, bem como a resistência à fissuração sob tensão.
Para evitar lotes de produção fora de especificação, os engenheiros industriais aplicam A Lista de Verificação de Qualificação do CoA de PCR de 4 Controlos (IV, MFI, Humidade e ppm de PVC) em cada lote de resina recebido, associando as tolerâncias do CoA do transformador (IV de rPET 0,74–0,84 dL/g, MFI de rHDPE 0,3–1,0 g/10 min, <50/500 ppm de humidade no polímero fundido, filtração a laser de 40–150 µm) e os diferenciais europeus à vista de rPET/rHDPE (+€340 a +€687,50/t) diretamente à configuração da linha de lavagem a montante:
| Controlo de qualificação | Resina-alvo e aplicação | Método de ensaio normalizado | Tolerância contratual do CoA | Modo de falha em fábrica se incumprido |
|---|---|---|---|---|
| Controlo 1: Viscosidade intrínseca (IV) e índice de fluidez (MFI) | Garrafas/folha de rPET de grau alimentar; rHDPE/rPP para moldação por sopro e injeção | ASTM D4603 / ISO 1628 (IV de PET); ASTM D1238 / ISO 1133 (MFI a 190°C ou 230°C / 2,16 kg) | IV de rPET: 0,74–0,84 dL/g (referência de 0.80 ± 0.02 dL/g segundo a Honest Ocean); moldação por sopro de rHDPE: 0,3–1,0 g/10 min; injeção de rPP/rHDPE: 4–30 g/10 min | Uma IV abaixo de 0.72 dL/g causa rebentamento da garrafa sob gaseificação; oscilações descontroladas do MFI provocam instabilidade no estiramento do párison ou enchimentos incompletos. |
| Controlo 2: Limite máximo de humidade antes da fusão | Flocos de PET higroscópicos vs. filme lavado de PE/PP não higroscópico | Titulação Karl Fischer / analisador em linha de perda por secagem | <50 ppm (0,005%) na garganta da extrusora de PET (<1% na entrada de flocos lavados segundo a Kitech); <500 ppm na garganta de PE/PP (<3% na entrada de filme espremido) | A água residual acima de 50 ppm no PET a 260–285°C desencadeia uma rápida cisão hidrolítica da cadeia; a humidade acima de 3% no filme de PE provoca vazios de vapor e formação de espuma segundo a Kitech. |
| Controlo 3: Limite vestigial de PVC e poliolefinas | Flocos de rPET pós-consumo para extrusão de pré-formas, folha e filamento | APR PET-A-01 / ensaio em estufa de laboratório de 500 g a 200°C durante 45–60 min; análise de cloro por XRF | <5–10 ppm de PVC para garrafa a garrafa (0,001% máx.); <30–50 ppm para folha/filamento; <100–150 ppm para fibra descontínua segundo a Energycle | O PVC sofre desidrocloração a 180–220°C, libertando gás HCl que torna o rPET amarelo ou castanho, cria pontos negros e reduz a IV para menos de 0.65 dL/g (Energycle). |
| Controlo 4: Grau de filtração contínua do polímero fundido | Filme de PE por sopro de espessura fina, rPET de grau garrafa e moldação por sopro de rígidos | Monitorização de ΔP em permutador de malha filtrante contínuo de disco a laser rotativo ou de pistão com retrolavagem | 40–80 μm (200–325 mesh) para filme fino e rPET de garrafa; 100–150 μm (100–150 mesh) para moldação por sopro de rígidos segundo a Kitech | As malhas filtrantes grossas (>150 μm) deixam passar fibras de papel, géis reticulados e partículas de PET/PA por fundir que rompem as bolhas de filme por sopro de 15–25 μm. |
Um equívoco operacional frequente na indústria da reciclagem consiste em assumir que um tanque padrão de separação por flutuação-decantação em água (densidade relativa de 1,00 g/cm³) irá separar o PVC do PET. Embora a água faça flutuar de forma limpa as tampas e os rótulos de poliolefinas (PP a 0.90 até 0,92 g/cm³ e HDPE a 0.94 até 0,96 g/cm³), o PET pós-consumo amorfo e semicristalino apresenta uma densidade de 1.33 a 1,40 g/cm³, que se sobrepõe diretamente ao PVC rígido não plastificado de 1.35 a 1,52 g/cm³. Conforme detalhado em estudos técnicos de falhas pela Energycle e pela Association of Plastic Recyclers (APR PET-A-01), ambos os polímeros afundam em conjunto para o sem-fim de descarga do material inferior. Quando fragmentos vestigiais de PVC entram numa extrusora de PET a operar entre 260°C e 285°C, o PVC sofre desidrocloração a partir de 180°C a 200°C (atingindo o pico acima de 220°C), libertando gás de ácido clorídrico (HCl). Sob uma pressão de 120 a 180 bar no cilindro da extrusora, o HCl atua como catalisador ácido que cinde as ligações éster, forma cromóforos de polieno conjugados e separa o rentável rPET de grau garrafa ($1 100 a $1 350 por tonelada métrica segundo a Energycle) do material plástico recuperado por moagem desvalorizado para fibra descontínua ($450 a $650 por tonelada métrica segundo a Energycle).
Quando se verifica uma degradação hidrolítica moderada no PET pós-consumo recebido, o peso molecular é restaurado através de policondensação em estado sólido (SSP) sob vácuo ou de extrusão reativa com extensores de cadeia multifuncionais. Ensaios reológicos revistos por pares na Polymers (PMC10519981) confirmam que o doseamento de 0.25 a 1,25 wt% de dianidrido piromelítico (PMDA) durante a extrusão de duplo sem-fim da extrusora acopla os grupos terminais hidroxilo e carboxilo, reduzindo sistematicamente o índice de fluidez e reconstruindo a resistência do polímero fundido para formação de espuma e extrusão de folha.
Que grau micrométrico de filtração contínua do polímero fundido e que especificações da linha de lavagem evitam defeitos de géis e pontos negros?
A eliminação de géis e de pontos negros carbonizados exige conjugar a lavagem a quente a montante a 80°C até 90°C com hidróxido de sódio cáustico (1% a 2% de NaOH) e a lavagem por fricção de alta velocidade — que removem 98% a 99%+ dos adesivos acrílicos, óleos e fibras de papel segundo a Kitech — com a filtração contínua do polímero fundido por disco a laser de 40 a 80 μm para filmes finos de embalagem e rPET de garrafa, ou filtração de 100 a 150 μm para rHDPE rígido.
No comissionamento de instalações, depender apenas da filtração do polímero fundido sem uma lavagem a quente a montante é um erro dispendioso: se os resíduos de adesivo e as fibras de celulose não forem saponificados e enxaguados numa linha industrial de lavagem de filme de PE (500–3 000 kg/h) ou numa linha de lavagem a quente de garrafas de PET que alcance <100 ppm de PVC, as malhas filtrantes finas de 50 μm colmatam em poucos minutos, fazendo disparar a pressão na cabeça de extrusão acima de 250 bar e queimando o polímero fundido.
Contabilidade de balanço de massa ISCC PLUS, metas do PPWR da UE 2026–2030 e preços de grânulos de plástico reciclados vs. virgens
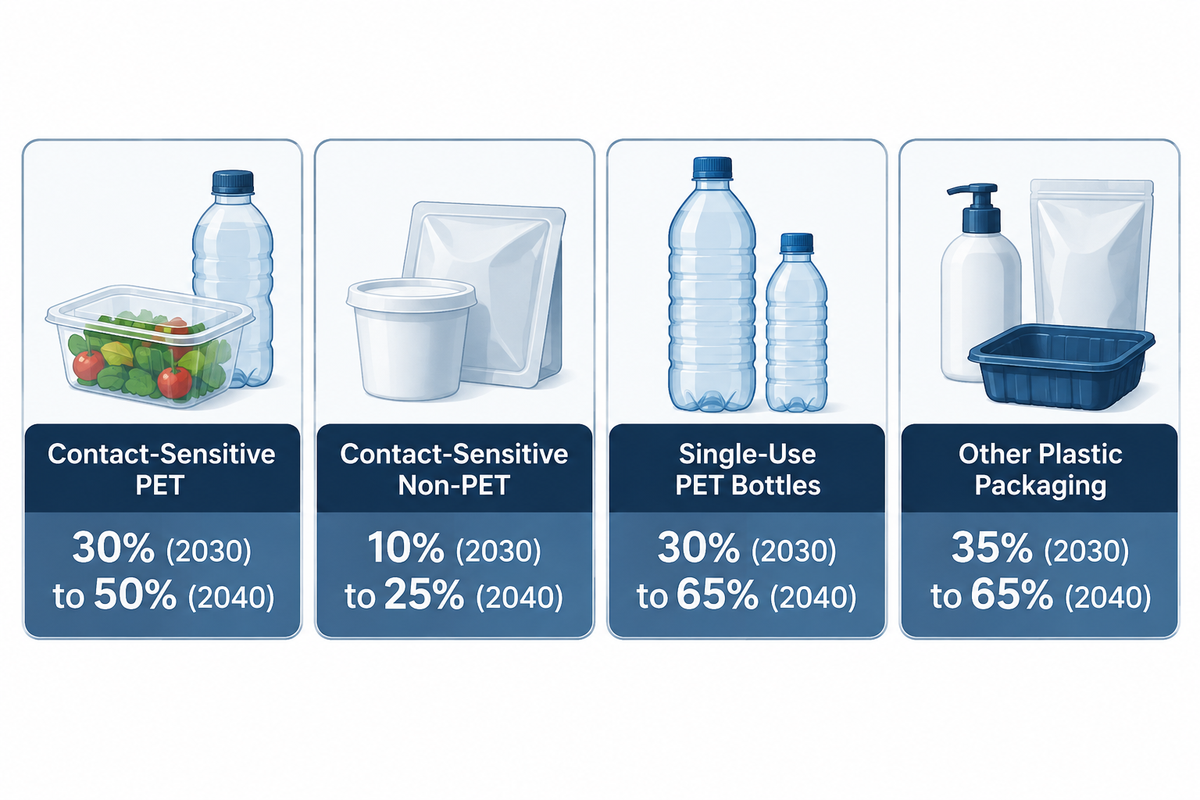
A aquisição de polímeros circulares passou de compromissos voluntários de sustentabilidade empresarial para uma obrigação legal vinculativa ao abrigo do Regulamento (UE) 2025/40 da União Europeia, o Regulamento relativo às embalagens e resíduos de embalagens (PPWR), que entra em aplicação geral a 12 de agosto de 2026. Compreender como calcular o conteúdo reciclado de acordo com o artigo 7.º, bem como os modelos de cadeia de custódia, determinará se o contrato de fornecimento de um transformador supera uma auditoria.
Conforme analisado pela PPWR Connect e pelo Guia do PPWR da Comissão Europeia C(2026)3702, o artigo 7.º estabelece um teor mínimo de reciclado pós-consumo (PCR) por unidade de embalagem e calculado em média por instalação de fabrico e por ano (excluindo qualquer componente plástico que represente menos de 5% do peso total da unidade de embalagem). Importa salientar que o PIR está explicitamente excluído do artigo 7.º. Entretanto, as poliolefinas produzidas pelos recicladores químicos através do processo de pirólise são comercializadas ao abrigo de sistemas de balanço de massa ISCC PLUS ou REDcert², nos quais os créditos circulares são atribuídos por atribuição livre ou ao abrigo de uma isenção de utilização como combustível, mesmo quando os grânulos de plástico físicos não contêm moléculas recicladas segregadas, e o cumprimento do artigo 7.º do PPWR pelos créditos de balanço de massa depende da metodologia que a Comissão Europeia adotar até 31 de dezembro de 2026.
Para responder a esta situação, as equipas de aprovisionamento utilizam a Árvore de Decisão de Aprovisionamento de Balanço de Massa vs. Segregação Física para o PPWR 2030/2040:
| Categoria de embalagem do artigo 7.º do PPWR da UE | Meta mín. PCR 2030 | Meta mín. PCR 2040 | Modelo principal de cadeia de custódia | Preços de grânulos de plástico 2025–2026 e exposição a auditorias |
|---|---|---|---|---|
| Embalagens sensíveis ao contacto fabricadas principalmente a partir de PET (tabuleiros alimentares, cuvetes, recipientes para laticínios e cosmética) | 30% (PPWR) | 50% (PPWR) | Segregação física ou mistura controlada (autorizada pela EFSA ao abrigo dos Regulamentos (UE) 2022/1616 e 2025/351). | €1,440–€1 850/t DDP Noroeste da Europa vs. €970–€1 200/t de PET virgem (diferencial de +€340 a +€687,50/t; prémio secundário de $250/t segundo a Mordor Intelligence). |
| Embalagens sensíveis ao contacto fabricadas com plásticos diferentes do PET (filmes de PE de grau alimentar, cuvetes de PP, tampas de HDPE) | 10% (PPWR) | 25% (PPWR) | Balanço de massa ISCC PLUS / REDcert² (pirólise química) ou HDPE/PP mecânico proveniente de sistemas de depósito em circuito fechado. | +8%–16% de acréscimo de certificação ISCC PLUS; exposto ao ato de execução da Comissão de 31 de dezembro de 2026 sobre as regras de atribuição do balanço de massa (PPWR Connect). |
| Garrafas de plástico de utilização única para bebidas (PET) (baseia-se na meta de 25% da SUPD em 2025) | 30% (PPWR) | 65% (PPWR) | Segregação física (lavagem cáustica superlimpa + circuito garrafa a garrafa com SSP). | $1,100–$1 350/t de rPET de grau garrafa vs. $450–$650/t de flocos fora de especificação para fibra segundo a Energycle; elevada carga de cor ou tinta compromete o patamar mínimo de reciclabilidade do Anexo II. |
| Todas as outras embalagens de plástico não sensíveis ao contacto (manga extensível industrial, filme retrátil, garrafas de detergente não alimentar, paletes) | 35% (PPWR) | 65% (PPWR) | Segregação física ou mistura controlada através de linhas mecânicas de lavagem de filme e rígidos de elevada eficiência. | Menor custo de conformidade: a reciclagem mecânica interna através de linhas PFW/KCP proporciona um custo de grânulo de plástico de $0.38–$0,63/lb (NIST) e retorno do investimento (ROI) em 11–24 meses (segundo dados da Kitech). |
Os transformadores devem igualmente coordenar as metas de conteúdo reciclado do artigo 7.º com as classes de desempenho de reciclabilidade do Anexo II do artigo 6.º: a incorporação de pigmentos escuros, adesivos por lavar ou masterbatch de negro de fumo numa embalagem para atingir uma quota de 35% de PCR pode fazer descer a unidade abaixo do patamar mínimo de reciclabilidade de Classe C do Anexo II, que será proibido a partir de 1 de janeiro de 2030 (PPWR Connect).
Compromissos globais das marcas em polímeros circulares e portefólios de produtores (SABIC, Borealis, LyondellBasell, Eastman)
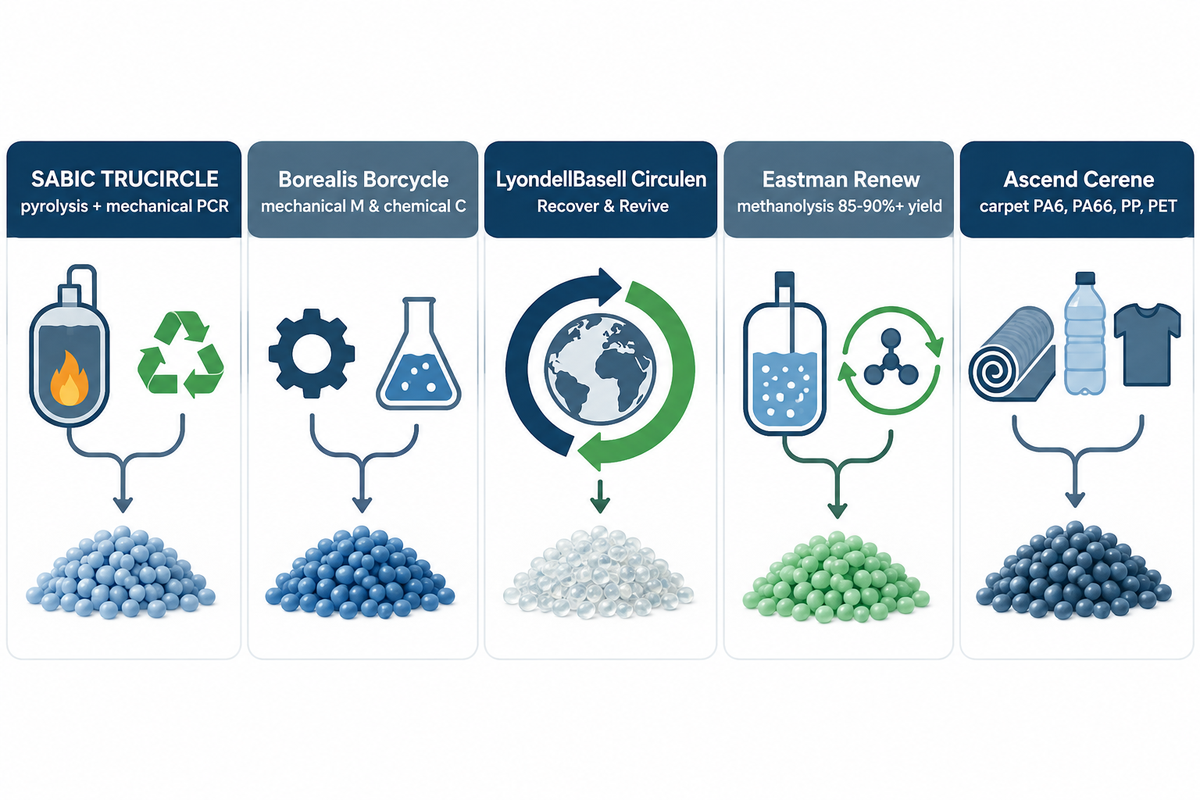
Os principais produtores petroquímicos e formuladores de especialidades reestruturaram as suas linhas de produtos em portefólios dedicados de polímeros circulares, conjugando graus de PCR descontaminados mecanicamente com resinas certificadas por balanço de massa ISCC PLUS. Ainda assim, os fornecimentos comerciais na Europa, América do Norte, Ásia-Pacífico e Médio Oriente e África permanecem limitados devido a uma acentuada escassez global de resíduos plásticos pós-consumo triados e de baixa contaminação, bem como à procura crescente de materiais reciclados.
Os dados de segmentação de mercado da Mordor Intelligence mostram que o PET lidera o setor com 41,62% em 2025; contudo, o Nylon-6 (poliamida) reciclado é a resina de engenharia com crescimento mais rápido, a uma taxa CAGR de 8,37% até 2031, impulsionada sobretudo por componentes automóveis sob o capot e conectores elétricos, além da recuperação de alcatifas. A National Association for PET Container Resources (NAPCOR) na América do Norte regista uma taxa de reciclagem de garrafas de PET nos Estados Unidos de 30,2%, explicando assim a dificuldade das empresas globais de bens de grande consumo em garantir alimentação de material de grau alimentar. Segue-se a comparação entre os principais portefólios dos produtores:
| Produtor e portefólio de referência | Via principal de reciclagem | Famílias de polímeros-alvo | Certificação e principais aplicações industriais |
|---|---|---|---|
| SABIC — TRUCIRCLE™ | Craqueamento a vapor de óleo de pirólisis (tacoil) + composição mecânica de PCR | PE, PP, policarbonato (PC) e misturas de PBT circulares certificados | Balanço de massa ISCC PLUS; embalagens flexíveis para contacto alimentar, dispositivos médicos e revestimentos interiores automóveis. |
| Borealis — Borcycle™ M & Borcycle™ C | Reciclagem mecânica avançada (Borcycle M) e pirólise química (Borcycle C) | Poliolefinas (compostos de rHDPE, rLDPE, rLLDPE e rPP) | ISCC PLUS e EuCertPlast; filme extensível, garrafas de detergente doméstico e para-choques automóveis. |
| LyondellBasell — CirculenRecover & CirculenRevive | Superlimpeza mecânica (Recover) e pirólise catalítica MoReTec (Revive) | Homopolímeros e copolímeros de HDPE, LDPE e polipropileno | Balanço de massa ISCC PLUS; grades rígidas de logística, tampas de cosmética e filmes alimentares multicamada com barreira. |
| Eastman — Renew (Molecular Recycling) | Tecnologia de renovação de poliéster (despolimerização por metanólise para monómeros DMT e EG) | Copoliéster Tritan™ Renew, Cristal™ Renew e poliésteres especiais | Balanço de massa ISCC PLUS (85–90%+ de rendimento de monómero segundo a Umbrex); garrafas de hidratação, cosmética de luxo e armações de óculos. |
| Ascend Performance Materials — Cerene™ & ReDefyne™ | Separação mecânica de alcatifas pós-consumo (Lincoln, CA) e composição de poliamidas | PA6, PA66, PP e PET recuperados de alcatifas pós-consumo | Reduz a pegada de carbono em coletores de admissão de ar automóveis, reservatórios de radiador e ferramentas elétricas de consumo (PR Newswire). |
Em paralelo com a I&D empresarial sobre despolimerização e pirólise, os registos de propriedade intelectual revelam progressos rápidos na dissolução seletiva com solventes e na valorização com líquidos iónicos. Os dados fundamentais de dissolução seletiva na patente norte-americana US5278282A (Rensselaer Polytechnic Institute) demonstraram 99,2% de recuperação de polipropileno em xileno a 110°C (80 minutos), 99,7% de recuperação de barreira de EVOH em NMP a 83°C (120 minutos) e separações sequenciais por temperatura com um único solvente em resíduos multicamada, como o ciclo-hexanol a separar LDPE a 100°C, PP a 125°C e HDPE a 161°C, ou o xileno a separar LDPE a 60°C, LLDPE a 85°C e HDPE a 105°C. Famílias de patentes mais recentes (WO2022128487A1 e WO2024030678A1) alargam a purificação com solventes e a despolimerização com solventes eutéticos profundos a resíduos de embalagens mistas. Ainda assim, como salientam repetidamente os painéis técnicos da Plastics Recycling Conference anual, a estagnação das taxas de reciclagem municipal significa que a procura de poliolefinas recicladas supera largamente a capacidade de pirólise, tornando as iniciativas de reciclagem interna e o controlo do processo de reciclagem de HDPE para obtenção de flocos mais limpos a via comercial mais prática para cumprir as quotas de 2030.
Como qualificar fabricantes de linhas chave na mão de lavagem e granulação para grânulos de plástico circulares de grau alimentar e grau filme
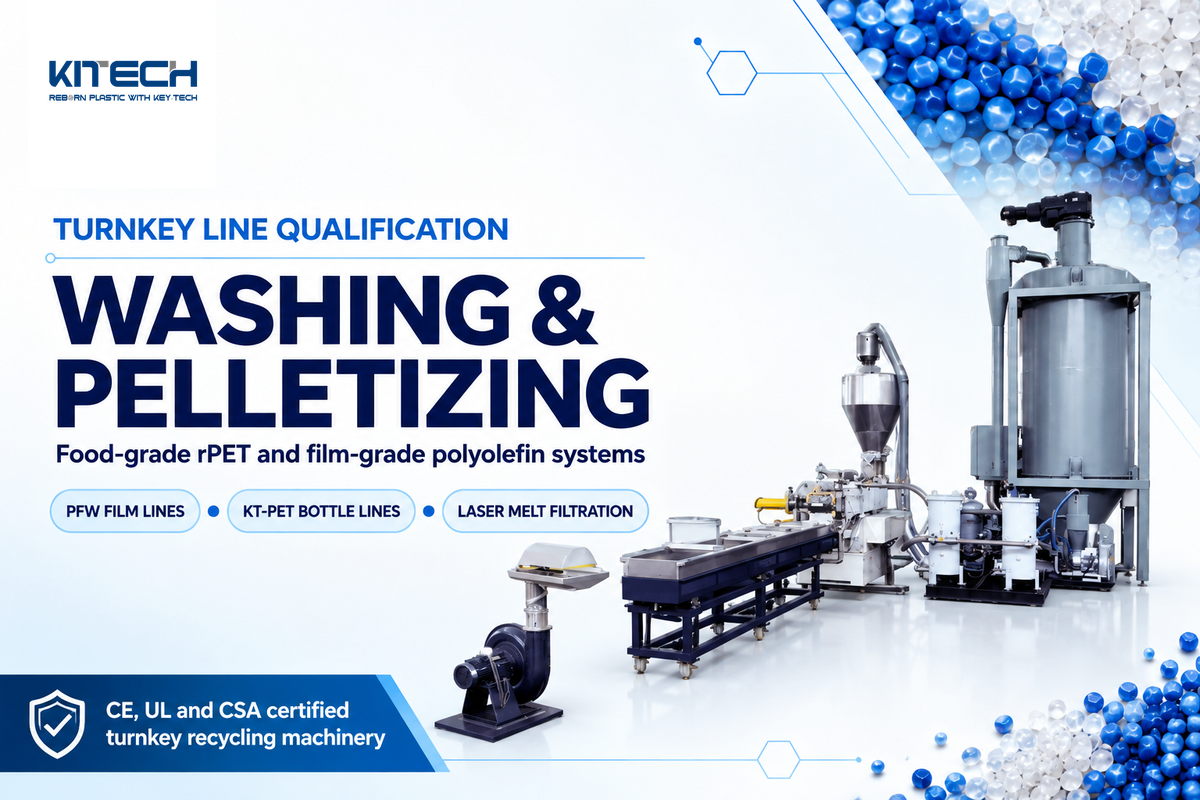
Uma vez que os grânulos de plástico PCR de grau alimentar e grau filme são vendidos com um prémio de $250 a €687,50/MT face à resina virgem (Mordor Intelligence), cada vez mais transformadores de embalagens e recicladores de média e grande dimensão justificam a aquisição de sistemas de lavagem e granulação para processar plásticos em fim de vida em materiais reciclados de elevada pureza. Para atingir as especificações de grânulos de plástico em circuito fechado, o conjunto de desafios e oportunidades operacionais durante a lavagem, a temperatura cáustica e a filtração do polímero fundido tem de ser otimizado de acordo com a contaminação da alimentação de material.
Um erro frequente nas aquisições consiste na compra de uma linha básica de lavagem a frio ($80 000 a $150 000 para 500 a 800 kg/h segundo dados da Kitech) para folhas de termoformação sem adesivos, rPET garrafa a garrafa e filme por sopro de espessura fina. A água fria não consegue saponificar acrílicos reticulados nem adesivos termofusíveis de rótulos. Por conseguinte, as soluções sustentáveis para flocos de grau circular exigem uma configuração industrial de lavagem a quente ($300 000 a $800 000+ para 3 000 a 5 000 kg/h segundo dados da Kitech) que inclua desrotulagem mecânica de garrafas, lavagem cáustica com NaOH a 80°C até 90°C, lavadoras por fricção de alta velocidade e filtração de água em circuito fechado.
Ao avaliar os sistemas de reciclagem de plástico com certificação CE, UL e CSA desenvolvidos pela Kitech em mais de 80 países, as equipas de engenharia auditam tanto as tolerâncias de construção mecânica como a eficiência de consumos. Operando a partir de um polo industrial de 20 000 m² com maquinagem CNC e soldadura robotizada sob gestão da qualidade ISO 9001, a Jiangsu Kitech Machinery Co., Ltd. equilibra dinamicamente cada rotor de triturador, lavadora por fricção e secador dentro de uma tolerância de 3 a 5 gramas, prolongando a vida útil do rolamento em 40% enquanto elimina a vibração estrutural a alta velocidade, e apoia as linhas chave na mão com uma garantia de entrega de 60 dias e diagnóstico remoto na nuvem 24/7 por PLC Siemens, conforme documentado nas especificações de engenharia da Kitech.
As especificações de equipamento próprias publicadas para as linhas de lavagem de filme de PE Kitech e para as linhas de lavagem de garrafas de PET Kitech abrangem desde a Kitech PFW-500 até à PFW-3000 (500–3 000 kg/h, 80–450 kW, 2–12 m³/h de água, <3% de humidade nos flocos) e desde a KT-PET-500 até à KT-PET-5000 (500–5 000 kg/h, 80–780 kW, equilibragem dinâmica do rotor de 3–5 g, <1% de humidade, <100 ppm de PVC) ao longo de 9 escalões de modelos padrão:
| Série de modelo e categoria-alvo | Capacidade de processamento nominal | Potência total dos motores | Especificações de água e processo térmico | Pureza e humidade final dos flocos |
|---|---|---|---|---|
| Kitech PFW-500 (Escalão para filme de PE agrícola e de embalagem) | 500 kg/h | 80–120 kW | Consumo de água de 2–3 m³/h (60%–70% de poupança por reciclagem de água em circuito fechado segundo a Kitech); lavagem a quente a 85°C; área de implantação de 300 m² | 98%–99%+ de remoção de sujidade e óleo; <3% de humidade residual no filme por espremedura centrífuga + prensa de sem-fim (segundo dados da Kitech) |
| Kitech PFW-1000 (Escalão para filme extensível e retrátil pós-consumo) | 1 000 kg/h | 150–200 kW | Consumo de água de 4–6 m³/h (60%–70% de poupança de água em circuito fechado segundo a Kitech); lavagem cáustica a 85°C; área de implantação de 500 m² | 98%–99%+ de remoção de sujidade e óleo; <3% de humidade residual no filme pronto para granulação de filme por sopro (segundo dados da Kitech) |
| Kitech PFW-1500 (Escalão para filme LLDPE de logística comercial) | 1 500 kg/h | 220–280 kW | Consumo de água de 6–8 m³/h (60%–70% de água reciclada segundo a Kitech); peças de contacto em SUS304; área de implantação de 800 m² | <3% de humidade pronta para extrusão direta KCP de duplo estágio com desgaseificação por vácuo e filtração a laser (segundo dados da Kitech) |
| Kitech PFW-2000 (Escalão para filme industrial pesado de PE/PP) | 2 000 kg/h | 280–350 kW | Consumo de água de 8–10 m³/h (60%–70% de água reciclada segundo a Kitech); lavagem a quente a 85°C; área de implantação de 1 100 m² | <3% de humidade; retorno do investimento (ROI) em 11–24 meses segundo a Kitech |
| Kitech PFW-3000 (Escalão de elevado rendimento para filme municipal e agrícola) | 3 000 kg/h | 380–450 kW | Consumo de água de 10–12 m³/h (60%–70% de água reciclada segundo a Kitech); pré-trituração de duplo veio; área de implantação de 1 500 m² | 98%–99%+ de descontaminação; <3% de humidade para composição de poliolefinas circulares de elevado rendimento (segundo dados da Kitech) |
| Kitech KT-PET-500 (Escalão regional para garrafas de PET pós-consumo) | 500 kg/h | 80–130 kW | 30 m de comprimento de linha; trituração húmida (dimensão dos flocos de 12–18 mm); lavagem a quente com NaOH a 80–90°C; 80%–90% de recuperação de água (segundo dados da Kitech) | <1% de humidade final nos flocos; <100 ppm de PVC; >98% de pureza dos flocos segundo a Kitech |
| Kitech KT-PET-1000 (Escalão para rPET de termoformação e grau garrafa) | 1 000 kg/h | 150–220 kW | 38 m de comprimento de linha; desrotuladora de garrafas inteiras (>98% de remoção); lavagem cáustica a 80–90°C; 80%–90% de recuperação de água (segundo dados da Kitech) | <1% de humidade final nos flocos; <5–10 ppm de PVC com triagem NIR/XRT; >98% de pureza dos flocos (segundo dados da Kitech) |
| Kitech KT-PET-2000 (Escalão de rPET para pré-formas e folha em contacto alimentar) | 2 000 kg/h | 280–380 kW | 48 m de comprimento de linha; tanques duplos de flutuação-decantação + lavagem com NaOH a 80–90°C; 80%–90% de recuperação de água (segundo dados da Kitech) | <1% de humidade final nos flocos; <5–10 ppm de PVC; retenção de IV de 0,74–0,84 dL/g (segundo dados da Kitech) |
| Kitech KT-PET-3000 / KT-PET-5000 (Escalão de grande escala garrafa a garrafa) | 3 000–5 000 kg/h | 450–780 kW | 55–65 m de comprimento de linha; lavagem cáustica a quente multiestágio; 80%–90% de recuperação de água; equilibragem dinâmica do rotor de 3–5 g (segundo dados da Kitech) | Produção de flocos de rPET de grau alimentar pronta para reator SSP e moldação de pré-formas garrafa a garrafa (segundo dados da Kitech) |
Como integram as linhas chave na mão de lavagem e granulação a lavagem cáustica a quente com a filtração a laser do polímero fundido?
As lavadoras por fricção de alta velocidade para lavagem e os sistemas de secagem mecânica estão integrados nas linhas de lavagem e granulação. As linhas chave na mão de lavagem e granulação integram lavagem cáustica a quente a 80°C até 90°C, lavagem por fricção de alta velocidade e secagem mecânica por prensa de sem-fim ou centrífuga (reduzindo a humidade dos flocos para menos de 1% no PET ou 3% no filme de PE segundo a Kitech) diretamente a montante das extrusoras com compactador-cortador equipadas com desgaseificação por vácuo de dupla zona e filtração a laser do polímero fundido de 40 a 150 μm.
Ao integrar a lavagem superficial e a granulação, determinados gases voláteis presentes nos flocos são reduzidos e, consequentemente, evitam-se aumentos de pressão no permutador de malha filtrante. Isto permite que as extrusoras produzam grânulos de plástico circulares uniformes e desodorizados num processo contínuo.
Perguntas frequentes sobre polímeros circulares
1. Qual é a diferença entre polímeros circulares e a Circular Polymers by Ascend?
Os polímeros circulares enquanto classe de materiais referem-se aos plásticos reciclados em circuito fechado (resinas mecanicamente superlimpas, purificadas com solventes ou despolimerizadas quimicamente) que substituem os polímeros virgens em aplicações de especificação equivalente. A Circular Polymers by Ascend é uma empresa específica de reciclagem fundada em 2018 em Lincoln, Califórnia, e adquirida pela Ascend Performance Materials em 2022, que converte alcatifas pós-consumo em PA6, PA66, PP e PET (PR Newswire).
2. O rHDPE e o rPP reciclados mecanicamente podem ser utilizados em embalagens para contacto alimentar?
Sim, mas apenas sob regras rigorosas de recolha em circuito fechado e descontaminação. De acordo com a PPWR Connect, o rPET reciclado mecanicamente representa mais de 95% das aprovações para contacto alimentar da EFSA e da FDA dos Estados Unidos devido à baixa difusividade do PET e à descontaminação por lavagem cáustica a 80–90°C + SSP, ao passo que o rHDPE e o rPP reciclados mecanicamente apenas se qualificam para contacto alimentar quando provenientes de sistemas de depósito em circuito fechado e processados ao abrigo do Regulamento (UE) 2022/1616 e do Regulamento (UE) 2025/351.
3. Como funciona a contabilidade de balanço de massa ISCC PLUS para os polímeros circulares?
A contabilidade de balanço de massa ISCC+ apoia entradas de alimentação de material circular (isto é, nafta biocircular ou óleo de pirólise) num craqueador a vapor e atribui créditos reciclados aos graus de polímero. Sob atribuição livre, os grânulos de plástico físicos enviados a um transformador podem não conter moléculas recicladas e o reconhecimento ao abrigo do artigo 7.º do PPWR da UE depende do ato de execução da Comissão de 31 de dezembro de 2026 (PPWR Connect).
4. Qual é o período típico de retorno do investimento (ROI) para uma linha interna de lavagem e granulação de plástico?
Segundo a Kitech, as instalações industriais de reciclagem que operam uma linha de lavagem de filme de PE série PFW da Kitech (500 a 3 000 kg/h) ou uma linha de lavagem de garrafas KT-PET (500 a 5 000 kg/h) alcançam o retorno total do capital em 11 a 24 meses, impulsionadas por uma poupança de água em circuito fechado de 60% a 70% e pelo diferencial de valor de $450 a $1 350/t entre os resíduos enfardados e os flocos limpos.
5. Por que razão é necessária a lavagem a quente com soda cáustica (NaOH) antes da policondensação em estado sólido (SSP)?
Conforme documentado na Kitech e na Energycle, a lavagem cáustica a quente (1% a 2% de NaOH a 80–90°C) e a lavagem por fricção de alta velocidade removem os contaminantes superficiais externos — saponificando os adesivos acrílicos dos rótulos, os resíduos de bebidas e os óleos, mantendo o PVC abaixo de 5 a 10 ppm. A policondensação em estado sólido (SSP) aquece em seguida o rPET cristalizado a 200–220°C sob vácuo para difundir os voláteis e elevar a viscosidade intrínseca até 0.80 ± 0.02 dL/g.
Referências e fontes
- Plastics Europe (2024). Roteiro para a Transição dos Plásticos: Fatores Viabilizadores para Alcançar 65% de Plásticos Circulares até 2050. https://plasticseurope.org/wp-content/uploads/2024/09/2310838_RoadmapCopyChange_110924.pdf
- Mordor Intelligence (2026). Dimensão e Quota do Mercado de Polímeros Circulares e Análise da Indústria 2026–2031. https://www.mordorintelligence.com/industry-reports/circular-polymers-market
- PR Newswire / Ascend Performance Materials (2022). Ascend Adquire Participação Maioritária no Reciclador Circular Polymers. https://www.prnewswire.com/news-releases/ascend-buys-majority-stake-in-recycler-circular-polymers-301671767.html
- Carpet America Recovery Effort (CARE). Estudo de Caso de Beneficiários CARE: Circular Polymers (Lincoln, CA). https://carpetrecovery.org/care-grantee-case-study-circular-polymers/
- MDPI Sustainability (2026). Avaliação Ambiental e Energética da Reciclagem Mecânica Avançada de Plásticos (SBS + HEE). Disponível em: https://www.mdpi.com/2071-1050/18/8/3862.
- Umbrex Chemicals & Advanced Materials Practice. Guia Industrial sobre Polímeros Circulares e Reciclagem Química. Disponível em: https://umbrex.com/resources/industry-primers/chemicals-advanced-materials-industry-primers/circular-polymers-chemical-recycling-industry-primer/.
- Rice University, Baker Institute for Public Policy (2024). A Controvérsia em Contexto: Perspetivas Baseadas em Evidências sobre a Reciclagem Química. https://www.bakerinstitute.org/research/controversy-context-evidence-based-insights-chemical-recycling
- US National Institute of Standards and Technology (NIST AMS 100-64 / SP 1500-206). Estado Atual da Infraestrutura e das Tecnologias de Reciclagem dos Estados Unidos para Resíduos de Polímeros e Workshop de Economia Circular. https://www.osti.gov/servlets/purl/1854363
- US Department of Energy OSTI (1854363) & NIH PubMed Central (PMC9004285 / PMC10519981). Balanços de Massa e Energia para PET Pós-Consumo e Extensão Reativa de Cadeia. Disponível em: https://pmc.ncbi.nlm.nih.gov/articles/PMC9004285/.
- Biblioteca Técnica da Energycle. O PVC na Reciclagem de Garrafas de PET: Compreender os Desafios e as Soluções. Disponível em: https://www.energycle.com/pvc-in-pet-bottle-recycling-understanding-the-challenges-and-solutions/.
- PPWR Connect & Comissão Europeia C(2026)3702 (2026). Artigo 7.º do Regulamento (UE) 2025/40 relativo a Embalagens e Resíduos de Embalagens da UE: Conteúdo Reciclado e Cadeia de Custódia por Balanço de Massa. https://ppwrconnect.com/blog/ppwr-recycled-content-mass-balance-chain-of-custody
- Patente Norte-Americana US5278282A & WIPO WO2022128487A1 / WO2024030678A1. Processo de Dissolução Seletiva para a Separação e Reciclagem de Resíduos Plásticos Misturados. Disponível em: https://patents.google.com/patent/US5278282A/en.
- Jiangsu Kitech Machinery Co., Ltd. Especificações Técnicas da Linha de Lavagem de Filme de PE Série PFW e da Linha de Lavagem de Garrafas KT-PET. Disponível em: https://kitech-recycling.com/plastic-recycling-solutions/pe-film-washing-line/.
Artigos relacionados
Tendências