Póngase en contacto con Kitech Company


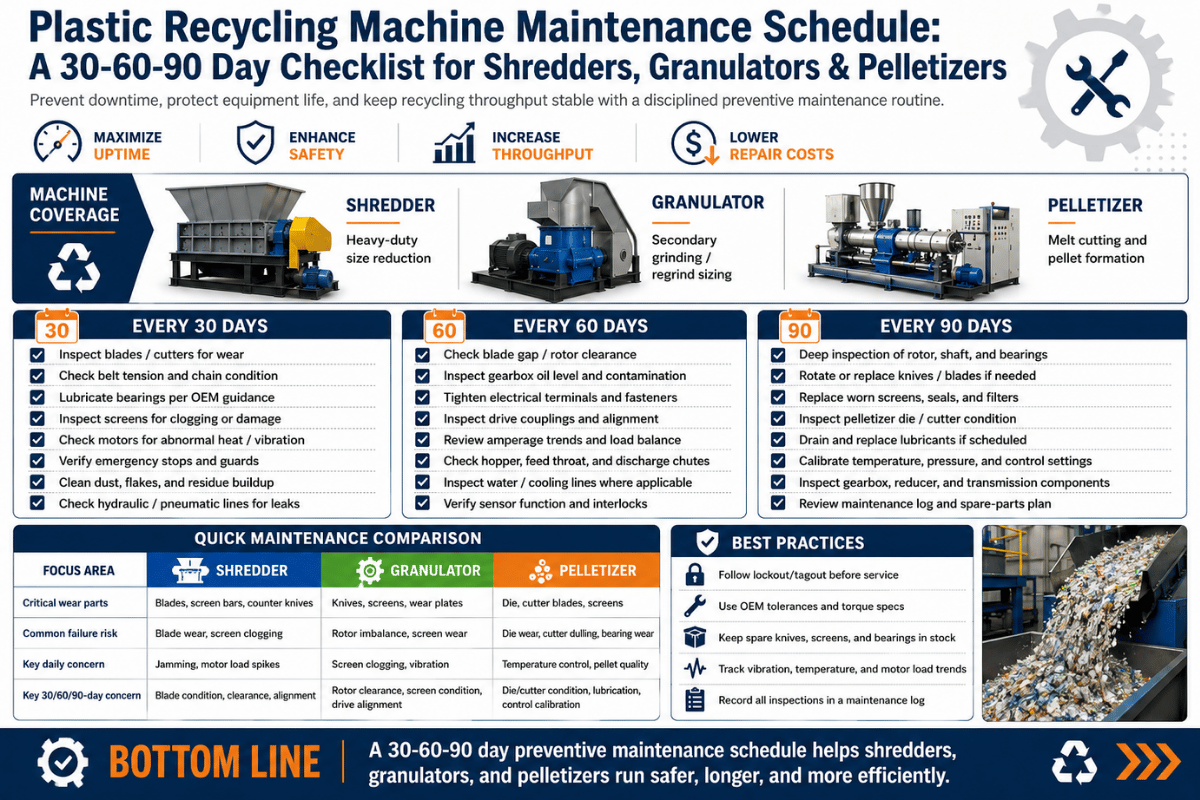
Resumen: frecuencia de mantenimiento de 30-60-90 días
| Frecuencia | Ejemplos de tareas | Tiempo por intervención | Herramientas principales |
| Diaria | Inspección antes de la puesta en marcha, nivel de aceite y retirada de material residual | 10–15 min | Termómetro infrarrojo, linterna y cepillo |
| Semanal | Limpieza de la malla filtrante y la placa rompedora, registro de vibraciones y revisión de correas | 45–60 min | Cepillo de latón y pinza amperimétrica |
| Mensual | Inspección de rodamientos, medición de vibraciones y calibración de sensores | 60–90 min | Analizador de vibraciones, comparador de reloj y multímetro |
| Trimestral | Lavado del sistema de refrigeración y termografía del cuadro eléctrico | 90–120 min | Medidor de TDS, cámara termográfica y llave dinamométrica |
| Anual | Medición del desgaste del husillo y el cilindro de la extrusora, y cambio del aceite de la caja de engranajes | 4–6 h | Medidor de interiores y micrómetro (0,01 mm) |
| Transversal | Prueba del enclavamiento de seguridad y del procedimiento LOTO, y revisión del registro de mantenimiento | 15–30 min | Registro de pruebas y multímetro |
Qué debe incluir un calendario de mantenimiento de maquinaria de reciclaje de plástico
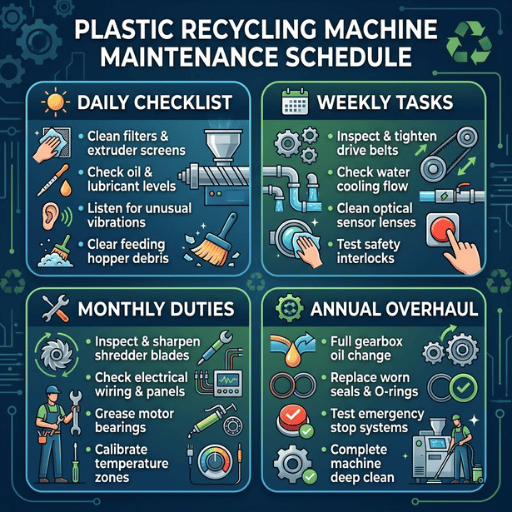 Un calendario de mantenimiento para equipos de reciclaje de plástico es un programa aprobado de antemano que reúne cuatro frecuencias —diaria, semanal, mensual y trimestral— en un único calendario, para que operarios, jefes de turno e ingenieros sepan exactamente qué tareas deben realizar y cuándo. Un calendario fiable incluye limpieza, sustitución de piezas, calibración, lubricación, inspección de piezas de desgaste y otras tareas necesarias para mantener el flujo de material. El mantenimiento periódico según estas frecuencias mejora directamente la eficiencia operativa, aumenta la disponibilidad de los equipos y eleva la producción por turno.
El coste de las paradas imprevistas es elevado. Según estimaciones del sector, una extrusora puede generar pérdidas de varios cientos de dólares por minuto; muchas fuentes citan cifras cercanas a los $260 por minuto, en función de la escala de producción. Para reciclar plásticos de forma rentable, hay que reducir el tiempo de parada, no aumentarlo. En una operación 24/7, una avería de 4 horas en todo un trimestre podría costar lo mismo que el plan de mantenimiento programado para esos tres meses.
Casi todas las operaciones de extrusión siguen uno de estos tres enfoques, y su coste depende en gran medida del nivel de disciplina con que se aplique cada uno:
- Reactivo (funcionar hasta averiarse): menor gasto programado, pero más paradas imprevistas y averías graves.
- Preventivo (basado en calendario): frecuencia de 30/60/90 días que se utiliza en este artículo; suele considerarse entre 4-5 veces más barato que el mantenimiento reactivo.
- Predictivo (basado en el estado y en sensores): tareas del calendario habitual complementadas con lecturas de sensores que permiten anticipar fallos de rodamientos con cientos de horas de antelación.
💡 Conclusión principal
Mantenga el calendario de mantenimiento como un documento actualizado. Si los operarios lo revisan en cada cambio de turno, podrán detectar a tiempo el desgaste o una obstrucción y dejar que el siguiente operario lo solucione durante la parada programada, antes de que una avería genere costes.
Días 1–30: tareas de mantenimiento diarias y semanales
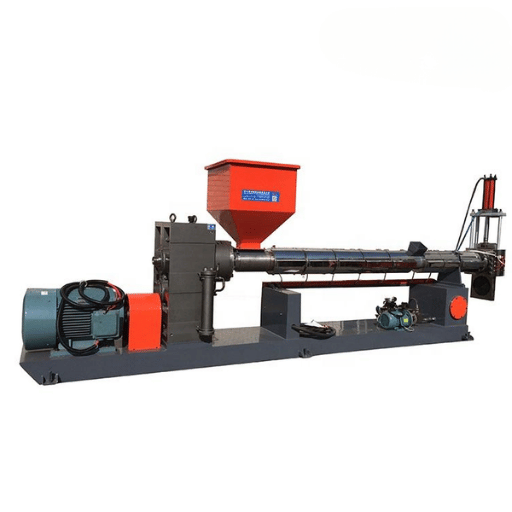
Lista diaria (10–15 minutos por turno)
- Antes de la puesta en marcha, haga una inspección visual: compruebe si hay ruidos anómalos, restos de plástico en las uniones de brida y resguardos de seguridad en su sitio.
- Compruebe el nivel de aceite de la caja de engranajes con el visor (rellene solo si está por debajo de la marca inferior; superar la marca puede provocar fugas en las juntas).
- Compruebe que funcionan todos los botones de parada de emergencia: deben detener el accionamiento en menos de 1 segundo. Anote cualquier retraso.
- Compruebe si se forman puentes de material en la garganta de alimentación y elimínelos con un cepillo y herramientas de latón (nunca use aire comprimido sobre superficies calientes).
- Compruebe el caudal de agua en los indicadores del circuito de refrigeración: si se interrumpe el flujo, pueden formarse puentes de material en una garganta de alimentación fría en 20 minutos en una extrusora de 75 mm.
- Compruebe que el imán separador está limpio: la contaminación metálica puede dañar las cuchillas en 4 horas.
- El operario debe firmar el registro de mantenimiento al cambiar de turno: sin firma, no se pone en marcha.
Lista semanal (45–60 minutos)
Las revisiones semanales permiten examinar los sistemas con más detalle sin retirar las cubiertas principales. Se pasa de «comprobar el nivel» a «rellenar los puntos de engrase» de las piezas móviles, y se realiza la primera limpieza programada del cambiador de mallas y la placa rompedora. Por debajo de 200 C, use solo cepillos de latón; nunca de acero sobre cromo.- Limpie el cambiador de mallas y la placa rompedora, y anote la presión del plástico fundido al arrancar para llevar un registro de tendencias.
- Añada grasa a los engrasadores del cojinete de empuje: solo 2 dosis, no 10. El exceso de lubricación puede expulsar el retén y contaminar el cárter de la caja de engranajes.
- Compruebe si las correas de transmisión presentan grietas, vitrificación o una tensión incorrecta. Sustituya cualquier correa con daños visibles en los cordones.
- Recorra la máquina con una pinza amperimétrica; cada zona de calentamiento debe consumir una corriente dentro del 10 % del valor indicado en la placa de características.
- Cierre la válvula de venteo y compruebe la descompresión en las líneas de doble husillo que procesan material reciclado posconsumo.
💡 Consejo profesional — grado del lubricante
Los aceites para engranajes ISO VG 220 son habituales en extrusoras convencionales de husillo simple de menos de 75 kw. Para extrusoras de doble husillo de más de 110 kw o líneas de reciclaje de alto par, utilice ISO VG 320. Si se mezclan aditivos a base de zinc y aditivos sin cenizas al rellenar, se forman residuos que con el tiempo obstruyen las electroválvulas de los cambiadores de mallas. Vacíe el aceite por completo y no mezcle productos.
Días 31–60: inspección y servicio mensuales
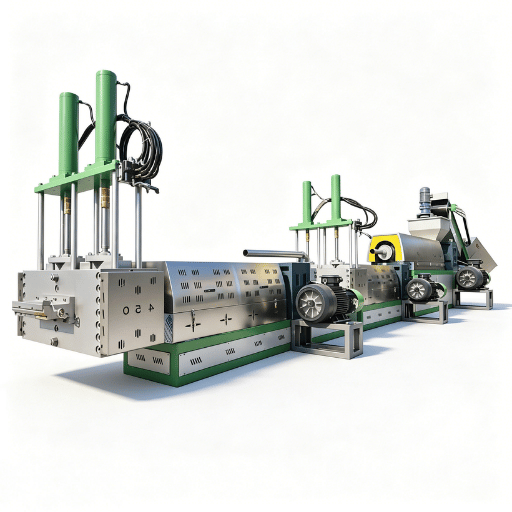 Las tareas mensuales amplían las comprobaciones básicas del operario con un seguimiento más profundo de los sistemas y sus subsistemas. En rodamientos, cajas de engranajes, sensores y sistemas de refrigeración, no basta con representar los promedios en gráficos y registros de tendencias: hay que medirlos y compararlos con una referencia numérica. Con el tiempo, las piezas se degradan siguiendo patrones de fallo que no se aprecian en una inspección visual: aumenta el consumo de corriente del accionamiento, cambian las vibraciones y las bandas calefactoras consumen una corriente fuera de lo normal sin motivo aparente.
Medición de vibraciones según ISO 10816-3
La vibración es uno de los valores mensuales más habituales para decidir cuándo intervenir. ISO 10816-3 clasifica los equipos industriales en distintos niveles de severidad. Para los equipos de Clase II —el rango de tamaño de la mayoría de las extrusoras, molinos granuladores y accionamientos de granceadoras para reciclaje de plástico—, el gráfico de severidad de vibraciones ISO 10816-3 publicado establece 4.5mm/sec rms (0.25in/sec peak) como el punto en que empiezan los daños en los conjuntos de motores y bombas. En condiciones normales de funcionamiento, el nivel suele estar más cerca de 1.4mm/sec rms. Configure los umbrales de alarma del sistema de monitorización de estado en 4,5 mm /s rms para las carcasas de las cajas de engranajes y los cojinetes de empuje. La señal mecánica de un rodamiento averiado aparece en el espectro cientos de horas antes de que se oiga ruido, lo que da tiempo suficiente para sustituirlo durante una parada programada en vez de hacerlo de urgencia.
📐 Nota de ingeniería
Al medir las vibraciones de una línea de reciclaje, tome siempre lecturas en tres ejes (horizontal/vertical/axial) de la carcasa del rodamiento, con la máquina a plena temperatura de funcionamiento y bajo una carga estable. Las lecturas en frío pueden quedar un 20–30%por debajo del valor real y ocultar un fallo incipiente.
Tareas mensuales en toda la línea de reciclaje
- Inspección de rodamientos: medición de temperatura y vibraciones, registro de ruidos audibles y sustitución al primer indicio de desgaste irregular.
- Calibración de sensores: termopares de temperatura, transductores de presión y sensores de caudal del plástico fundido; compare sus lecturas con un patrón calibrado.
- Revisión del rendimiento del sistema de refrigeración: pH y conductividad del agua, y acumulación de cal en las superficies de intercambio térmico.
- Compruebe la presión del sistema hidráulico en los cambiadores de mallas de doble husillo; sustituya las juntas que presenten fugas de fluido.
- Revise el registro de mantenimiento: tendencias de frecuencia de obstrucciones, corriente de referencia del accionamiento y presión al arrancar con el equipo limpio.
Días 61–90: revisión trimestral y servicio anual
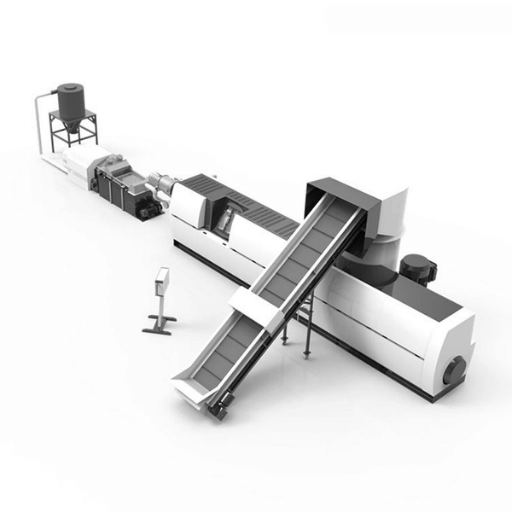 El mantenimiento trimestral es la intervención programada más amplia y, a la vez, la más estratégica. Cada 90 días, se desmontan los ejes y las camisas para inspeccionarlos y volver a montarlos; se hace un contralavado y una descalcificación de los circuitos de refrigeración, se abren los cuadros eléctricos para realizar una inspección termográfica, se cambia el aceite de la bomba de vacío del venteo en las extrusoras de doble husillo que procesan PET reciclado y se mide la holgura entre el husillo y el cilindro.
Tareas trimestrales (cada 3 meses)
- Lave y descalcifique todos los circuitos de refrigeración; compruebe que, tras el lavado, la lectura de TDS vuelve a situarse por debajo de 500 S/cm.
- Abra el cuadro eléctrico y aspire el polvo con nitrógeno seco (el aire comprimido del taller contiene humedad y aceite). Compruebe el par de apriete de los contactores principales y haga una termografía de la barra colectora a plena carga.
- Mida el diámetro exterior de la espira del husillo y el diámetro interior del cilindro en las líneas de extrusión; anote si alguna zona de una espira presenta un desgaste superior a 0,2 mm respecto a las especificaciones originales.
- Cambie el aceite de la bomba de vacío de la extrusora de doble husillo con venteo al procesar PET lavado con una humedad residual superior al 0,1 %.
- Sustituya las bandas calefactoras cuyo consumo de corriente difiera en más del 10%del valor indicado en la placa. Si una banda consume un 30%más, sus bobinados ya se han quemado y pronto necesitará una nueva.
Servicio anual (cada 12 meses o 4.000 horas de funcionamiento)
Una vez al año, realice una revisión estructural completa antes de ampliar la línea: cambie el aceite de la caja de engranajes cuando el motor alcance las 4.000 horas (o las primeras 2.000 tras el rodaje), compruebe la precarga de los cojinetes de empuje, inspeccione por completo el dispositivo de alivio de presión y sustituya las correas, juntas o piezas que hayan mostrado desgaste en las tres revisiones trimestrales anteriores.⚠️ Importante — no omita el lavado trimestral del circuito de refrigeración
Los operarios de planta informan de que las líneas de reciclaje que retrasan el lavado trimestral del circuito de refrigeración suelen perder entre un 15-20 % de su capacidad de transferencia térmica al final del primer año. Las pérdidas de producción posteriores se acumulan hasta que se renueva el circuito con aceite nuevo.
Calendarios específicos por equipo: trituradora, molino granulador, granceadora, extrusora y línea de lavado
El calendario de 30-60-90 días anterior puede aplicarse a prácticamente cualquier máquina de una línea de reciclaje. La diferencia principal está en los subsistemas que requieren más atención: en la trituradora, el desgaste de las cuchillas y el equilibrado del rotor; en el sistema de lavado, las juntas de las bombas y las incrustaciones en el circuito de agua; y en la extrusora, el husillo, el cilindro y el cambiador de mallas.| Equipo | Comprobación diaria | Comprobación mensual | Comprobación trimestral |
|---|---|---|---|
| Trituradora | Inspección visual de las cuchillas, imán de la tolva y presión hidráulica | Equilibrado del rotor, temperatura de los rodamientos y separación de las cuchillas | Giro o sustitución de las cuchillas, análisis del aceite de la caja de engranajes |
| Molino granulador | Inspección del filo de las cuchillas, estado de la malla filtrante y residuos | Medición de la holgura de las cuchillas y valor de referencia de la corriente del accionamiento | Reafilado o sustitución de cuchillas, cambio de la malla filtrante |
| Granceadora | Limpieza de la matriz de extrusión, caudal de agua y temperatura del plástico fundido | Inspección de los orificios de la matriz de extrusión (con lupa) y desgaste de la cuchilla | Reparación o sustitución de la matriz de extrusión, revisión completa de la filtración del agua |
| Extrusora | Medición de la corriente de las bandas calefactoras, desviación de los termopares y par en vacío | Vibraciones de la caja de engranajes y registro de presión del cambiador de mallas | Medición del desgaste del husillo y el cilindro, aceite del venteo de vacío |
| Línea de lavado | Fugas en las juntas de las bombas, alineación de la cinta transportadora y nivel de agua | Limpieza a fondo del tanque de lavado y desgaste de las palas del agitador | Revisión de la bomba y sustitución de la malla filtrante |
¿Con qué frecuencia se deben afilar las cuchillas de una trituradora de plástico?
La frecuencia de afilado de las cuchillas de una trituradora depende principalmente de tres factores: la abrasividad del material plástico de alimentación, el volumen procesado por turno y el origen de la barra utilizada para endurecer las cuchillas. Los operarios de planta indican que las cuchillas de acero para herramientas de una trituradora con carga media suelen necesitar un reafilado cada 200-500 horas de funcionamiento y una sustitución completa cada 2-6 meses en procesos continuos. El PVC reforzado, los compuestos con fibra de vidrio y los flujos posconsumo contaminados con metal duplican o triplican el desgaste de las cuchillas frente al HDPE virgen o el film de LDPE. Controle mensualmente el desgaste con una galga de espesores, en lugar de guiarse por el calendario. Cuando el filo se haya desgastado más de 0,5 mm respecto al perfil original, cambiará la distribución del tamaño de las partículas y aumentará la contaminación de las escamas de plástico reciclado. Para obtener más información sobre la selección y el dimensionamiento de trituradoras, consulte las guías sobre trituradoras de plástico de un solo eje y trituradoras de uno o dos ejes. Cada tipo de máquina cuenta también con su propia guía: conceptos básicos de los molinos granuladores de plástico, guía de granceadoras de plástico y guía de líneas de lavado de plástico, donde se explican los aspectos en los que se basa el plan de mantenimiento.Piezas de desgaste críticas e intervalos de sustitución
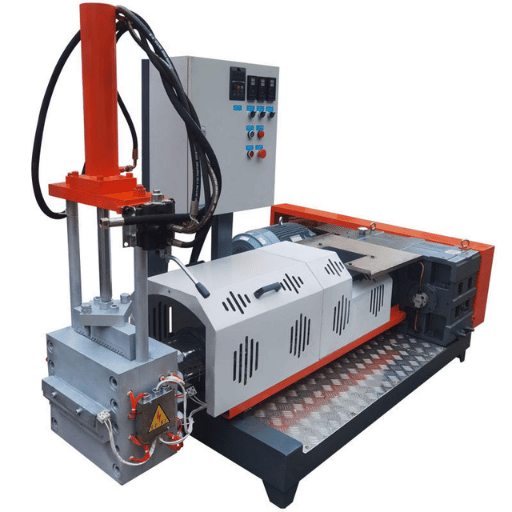 Los datos siguientes proceden de distintos recursos del sector del reciclaje y guías de servicio de fabricantes de equipos originales. Los resultados reales dependerán de la configuración de la máquina, el diseño de las herramientas, el nivel de contaminación del material de alimentación y los turnos de trabajo. Utilice estos datos como punto de partida y ajústelos según las tendencias que registre el equipo de mantenimiento durante los primeros tres meses.
| Pieza de desgaste | Intervalo de servicio habitual | Indicador de sustitución |
|---|---|---|
| Cuchillas de trituradora (de un eje) | 200–500 horas de funcionamiento (reafilado); 2–6 meses (sustitución) | >0,5 mm de desgaste, variación del tamaño de las partículas |
| Cuchillas de molino granulador | 300–800 horas entre reafilados | Aumento de partículas finas y de la corriente del accionamiento |
| Paquete de mallas filtrantes de extrusora (material posconsumo) | 2–12 horas (film de PE) o semanalmente (PP virgen) | La presión del plástico fundido aumenta >15 % respecto al valor de referencia con el equipo limpio |
| Bandas calefactoras | Sustituir con una desviación de corriente de ±10 % | Lectura de corriente de 0 (circuito abierto) o un 30 % por encima (cortocircuito) |
| Aceite de caja de engranajes (husillo simple de menos de 75 kW) | 2.000 horas (rodaje) y 4.000 horas a partir de entonces | El color pasa de ámbar a marrón y aumenta el recuento de partículas |
| Grasa del cojinete de empuje (complejo de litio NLGI 2) | 15 g por engrasador cada 250 horas | Ruido audible en los rodamientos y aumento de temperatura |
| Juntas y rodetes de las bombas del sistema de refrigeración | Anualmente o cuando el caudal disminuya >10 % | Fugas visibles y pérdida de presión |
¿Qué lubricante se recomienda para las piezas móviles de la maquinaria de reciclaje de plástico?
Para lubricar las cajas de engranajes de extrusoras convencionales de husillo simple de menos de 75k W se utilizan aceites industriales para engranajes ISO VG 220 con aditivos de extrema presión (EP). En extrusoras de reciclaje de doble husillo o alto par de más de 110k W, se debe utilizar ISO VG 320. Para cojinetes de empuje y puntos de mantenimiento, es habitual usar grasa de complejo de litio NLGI 2 en equipos de reciclaje de plástico: ofrece un alto punto de goteo, estabilidad frente a cargas y cizallamiento, y compatibilidad con los retenes de labio de la caja de engranajes del fabricante original. Las grasas para automoción (grasas de litio multiuso estándar y aceites para engranajes GL-5) no son adecuadas para una línea de reciclaje. Los productos multiuso para automoción contienen aditivos de azufre y fósforo en cantidades que exigen el uso de arandelas de empuje de bronce en las cajas de engranajes industriales, y no ofrecen la viscosidad adecuada para el intervalo de temperaturas habitual de una extrusora en funcionamiento. Antes de rellenar, compruebe siempre el lubricante en el manual de servicio del fabricante original. La mezcla de aditivos diferentes puede generar lodos que aparecen en las electroválvulas de los cambiadores de mallas y las obstruyen.💡 Consejo profesional — repuestos en almacén
Mantenga un kit básico de repuestos en la planta: 2 bandas calefactoras por zona, 4-10 termopares tipo K (del tamaño adecuado para su línea), un juego completo de mallas filtrantes para rotación, un kit de juntas para la caja de engranajes y una placa rompedora. La experiencia en planta indica que disponer de este kit reduce un 50 % el tiempo medio de reparación de las averías más comunes.
Buenas prácticas para la resolución de problemas y el registro de mantenimiento
La eficacia de un calendario de mantenimiento depende del registro de mantenimiento. La cláusula 7.5 de ISO 9001:2015 exige pruebas documentadas de los procedimientos de mantenimiento rutinario en cualquier instalación con un sistema de gestión de calidad. Además, las reclamaciones de garantía de la maquinaria de reciclaje pueden depender de que el operario demuestre que ha llevado un registro continuo de las inspecciones.Síntomas habituales y causas iniciales
| Síntoma | Causa probable | Primera medida |
|---|---|---|
| Aumento gradual de la corriente del accionamiento (3–5 % en 2 semanas) | Contacto entre el husillo y el cilindro, o rozamiento en los rodamientos | Programe una medición del desgaste y tome una muestra del aceite de la caja de engranajes |
| Caudal irregular o picos de presión | Placa rompedora obstruida o refrigeración desgastada de la garganta de alimentación | Retire el paquete de mallas filtrantes y compruebe el caudal del agua de refrigeración |
| Alarma de vibración por encima de 4,5 mm/s rms | Desgaste o desalineación de los rodamientos, o rotor desequilibrado | Extraiga el rodamiento y compruebe la alineación con un comparador de reloj |
| Lectura de 0 A en la banda calefactora | Bobina abierta, fusible fundido o conexión rota | Compruebe la continuidad con un multímetro y sustituya la banda |
| El aceite de la bomba de vacío pasa de ámbar a marrón en <200 horas | Humedad residual elevada en el material de alimentación de PET | Compruebe el secado en la etapa anterior y cambie el aceite de la bomba |
¿Debe actualizarse periódicamente el calendario de mantenimiento?
Sí: el propio calendario forma parte del programa de mantenimiento. Revise mensualmente el registro, recalibre trimestralmente la frecuencia de las tareas según los fallos reales y actualice el calendario cada año. Si un calendario de mantenimiento no se modifica tras 12 meses de datos de producción, o es perfecto (algo poco habitual) o nadie lo consulta.
Registro de mantenimiento: 14 campos por entrada
Exporte el registro mensualmente a CSV. Los auditores y evaluadores de garantías prefieren gráficos de tendencias a archivadores de papel. Un registro de mantenimiento bien estructurado alimenta directamente los análisis de mantenimiento predictivo y reduce el tiempo de diagnóstico cuando se produce un fallo. En líneas con sistemas de filtración láser autolimpiantes, el registro permite planificar el cambio de mallas según el estado del equipo, en lugar de hacerlo por calendario.
- Fecha / turno / ID del operario / número de serie de la máquina
- Código de tarea / descripción de la tarea / tiempo empleado (min)
- Valor medido / tolerancia prevista / resultado (apto o no apto)
- Piezas sustituidas (n.º de pieza + lote) / próxima fecha de vencimiento / firma del supervisor
Protocolos de seguridad durante el mantenimiento
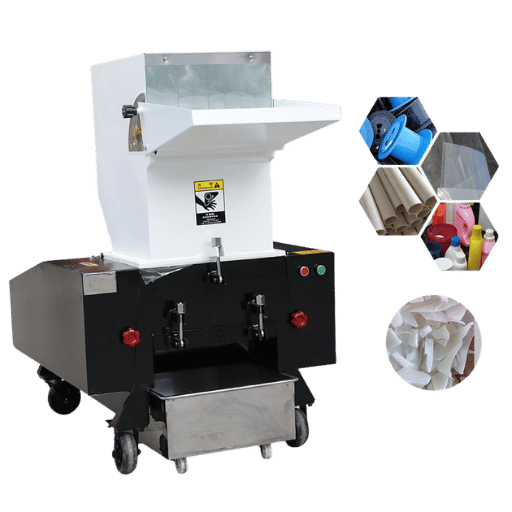 Todo servicio y mantenimiento requiere medidas de control para reducir el riesgo de energías peligrosas. En Estados Unidos, OSHA 29 CFR 1910.147 («Control de energías peligrosas / norma de bloqueo y etiquetado») establece los procedimientos cuando existe riesgo en el punto de intervención (al abrir la máquina, retirar un paquete de mallas filtrantes o tocar un husillo). Su cumplimiento es obligatorio: las normas se aplican al levantar un resguardo de seguridad, al trabajar en la máquina o cuando alguien introduce la mano en el sistema.
Lista de seguridad previa al mantenimiento
- Aplique el bloqueo y etiquetado al seccionador principal, el suministro hidráulico y el suministro neumático (según OSHA 1910.147).
- Confirme la ausencia de energía en el puesto de trabajo con un medidor: darlo por hecho puede ser mortal.
- Deje que el calor residual descienda por debajo de 60 C antes de abrir los cilindros o las zonas calientes.
- Tras cada sustitución, confirme que los resguardos, los enclavamientos y los botones de parada de emergencia siguen funcionando.
- EPI: gafas de seguridad, guantes resistentes a cortes (de Kevlar durante los trabajos en caliente) y protección auditiva en las zonas de molinos granuladores y trituradoras.
- Aplique la regla de dos personas para cualquier tarea de mantenimiento interno que requiera desmontar componentes hidráulicos.
- Firme la entrada del registro de mantenimiento antes de restablecer el suministro de energía.
Funcionamiento de la parada de emergencia
Compruebe todos los mandos de parada de emergencia cada mes. Según los requisitos de seguridad funcional de la categoría 3 de ISO 13849-1, la función de seguridad debe detener el accionamiento del husillo dentro del tiempo de respuesta validado del sistema de seguridad; en maquinaria de reciclaje con un mantenimiento adecuado, suele ser muy inferior a un segundo. Cualquier retraso indica un acoplamiento de seguridad desacoplado, una resistencia de frenado defectuosa o un relé que ha superado su vida útil. Sustitúyalo; no intente repararlo.⚠️ Error habitual
Los operarios comprueban visualmente las puertas de seguridad, pero omiten las pruebas de los enclavamientos eléctricos. Una puerta que parece cerrada, pero tiene un contacto de enclavamiento defectuoso, ofrece poca protección: compruebe el circuito de enclavamiento con un multímetro en cada revisión de seguridad trimestral.
Perspectivas del sector: del mantenimiento por calendario al predictivo
La industria del reciclaje de plásticos avanza claramente hacia el mantenimiento basado en el estado y el mantenimiento predictivo, impulsada por dos factores. En primer lugar, se prevé que el mercado mundial del reciclaje de plásticos crezca de unos $47,9 billion en 2025 a $67,6 billion en 2030: una tasa de crecimiento anual compuesta de alrededor del 7 % que aumenta la presión sobre los objetivos de disponibilidad. En segundo lugar, según las previsiones de Fortune Business Insights, el propio mercado del mantenimiento predictivo crecerá de $13,65 billion en 2025 a $97,37 billion en 2034: una tasa de crecimiento anual compuesta de alrededor del 28 %, con la fabricación y el reciclaje entre los sectores de mayor crecimiento.Mantenimiento por calendario o predictivo: criterios para decidir
| Enfoque | Más adecuado para | Coste de instalación habitual |
|---|---|---|
| Por calendario (esta guía) | Líneas de un turno, <12 h/día, operarios con experiencia | Herramientas y registro únicamente |
| Híbrido (calendario + sensores de vibración) | Líneas de dos turnos o 24/7, con materias primas variadas | $400–800 por motor crítico |
| Predictivo (basado en el estado + AI) | Plantas con varias líneas y costes por parada >$500/hr | $5.000–15.000 de instalación + software mensual |
¿Listo para crear un plan de mantenimiento de 30-60-90 días para su línea?
El equipo de ingeniería de Kitech diseña planes de mantenimiento a medida según la producción, la geometría del husillo y el perfil de contaminación, especialmente para plantas con varias líneas que funcionan 24/7 y procesan mezclas de PE/PP/PET.
Preguntas frecuentes
P: ¿Con qué frecuencia deben limpiarse o sustituirse los filtros de una máquina de reciclaje de plásticos?
Ver respuesta
Los filtros del agua de proceso y del aire de entrada se limpian semanalmente y se sustituyen cada 200-500 horas, según el nivel de contaminación. En las líneas de reciclaje de plásticos, los paquetes de mallas filtrantes de la extrusora se cambian con mucha más frecuencia: cada 2 a 12 horas en las líneas de reciclaje de film de PE y semanalmente cuando se procesa PP virgen. Utilice la presión del plástico fundido al inicio de una operación con filtros limpios como referencia: cuando las lecturas superen en un 15 % el valor de referencia, sustituya las mallas, independientemente del tiempo que lleven instaladas.
P: ¿Cómo deben mantenerse los componentes eléctricos de una máquina de reciclaje de plásticos?
Ver respuesta
Abra el cuadro eléctrico cada trimestre. Limpie la acumulación de polvo con nitrógeno seco; no use nunca aire comprimido de taller, ya que contiene humedad y aceite. Compruebe el par de apriete de los contactores del motor y tome imágenes térmicas de la barra colectora con la carga máxima. Vuelva a apretar las conexiones cuya temperatura supere la temperatura ambiente en más de 20 C. La intensidad media de las bandas calefactoras debe mantenerse dentro del 10 % de los valores nominales indicados en la placa, tanto si son nuevas como usadas. Si queda fuera de ese margen, sospeche de las bandas.
P: ¿Puedo utilizar grasa para automoción en los reductores de las extrusoras?
Ver respuesta
Los reductores industriales de las extrusoras de reciclaje de plásticos utilizan siempre aceite para engranajes ISO VG 220 o ISO VG 320 con aditivos EP, no grasa multiusos. Los aditivos de azufre y fósforo del aceite de automoción GL-5 dañan las arandelas axiales de bronce de los reductores industriales. ¡No lo utilice nunca!
P: ¿Con qué frecuencia debe sustituirse el husillo de una extrusora de plásticos?
Ver respuesta
Debe sustituirse si el desgaste del diámetro exterior de la espira del husillo supera los 0,2 mm (lo que equivale a un ciclo de desgaste), por encima o por debajo del valor original, y la producción queda más de un 8 % por debajo del valor nominal con las RPM constantes. Al procesar PET posconsumo abrasivo en una línea de reciclaje, esto suele ocurrir tras unas 18.000-25.000 horas de funcionamiento en una línea típica. Las líneas de PP virgen alcanzan rápidamente las 40.000+ horas. Procesar PVC en un sistema acelera el desgaste por un factor de dos a tres
P: ¿Merece la pena el mantenimiento predictivo para las pequeñas empresas de reciclaje?
Ver respuesta
En accionamientos de menos de 75 kW (100 HP), los sensores de vibración sencillos, que cuestan $400-800 instalados por motor, se amortizan en 12 a 18 meses si se utilizan en una línea de un turno. Si la línea funciona menos horas, establezca un plan cuidadoso de sustituciones por calendario y registre a mano los patrones de vibración. Plantéese pasar a un plan específico para cada máquina cuando la producción alcance tres líneas o tres turnos al día.
P: ¿Por qué establecer un sistema de mantenimiento preventivo?
Ver respuesta
El mantenimiento preventivo reduce las paradas imprevistas, prolonga la vida útil de los equipos de capital, garantiza que los productos cumplan la norma de calidad ISO 9001 y mantiene vigentes las garantías del fabricante. Las comparativas del sector suelen mostrar que, una vez contabilizados los costes de piezas, mano de obra y paradas, los programas estructurados de mantenimiento preventivo permiten ahorrar entre 4 y 5 veces más que el mantenimiento reactivo.
P: ¿Hay alguna plantilla descargable de calendario de mantenimiento?
Ver respuesta
Basta con una hoja de cálculo que se prepara en cinco minutos y contiene 14 campos para registrar la tabla de severidad de vibraciones ISO 10816-3, la normativa OSHA 29 CFR 1910.147 sobre consignación y bloqueo, y los requisitos de seguridad funcional de la maquinaria de ISO 13849-1, para identificar los fallos relacionados con el tiempo en el proceso una vez establecido el calendario de mantenimiento. Guárdela cada mes como archivo CSV para analizar tendencias generales. Un software de sistema informatizado de gestión del mantenimiento puede agilizar el proceso, pero no es imprescindible para poner en marcha el programa.
Acerca de esta guía de mantenimiento
Este calendario de mantenimiento de 30-60-90 días para maquinaria de reciclaje de plásticos combina los umbrales publicados de vibración de ISO 10816-3, los requisitos de consignación y bloqueo de OSHA 29 CFR 1910.147 y las normas de seguridad funcional de ISO 13849-1 con el nivel de detalle que aporta trabajar con trituradoras, granuladoras, granceadoras y sistemas de lavado para PET, PE, PP y plásticos rígidos. Revisado por el equipo de ingeniería de Kitech. Los intervalos de mantenimiento indicados son valores de referencia iniciales: ajústelos según los datos de sus propios registros de mantenimiento tras los tres primeros meses de producción.
Referencias y fuentes
- OSHA 29 CFR 1910.147 — Control de energías peligrosas (consignación y bloqueo) — Administración de Seguridad y Salud Ocupacional de Estados Unidos
- ISO 13849-1:2023 — Seguridad de las máquinas — Partes de los sistemas de mando relativas a la seguridad — Organización Internacional de Normalización
- Cómo interpretar la tabla de severidad de vibraciones ISO 10816-3 — Acoem USA (análisis del sector)
- Tamaño, cuota y previsiones del mercado del mantenimiento predictivo 2026–2034 — Fortune Business Insights
- Tamaño, cuota y previsiones del mercado del reciclaje de plásticos hasta 2030 — Research and Markets (editor de estudios del sector)
- Tendencias de la economía circular 2026: de la preparación a la acción — TOMRA
Artículos relacionados
- Guía de trituradoras de plástico: selección, dimensionamiento y funcionamiento
- Trituradora o granuladora de plástico: cuándo utilizar cada una
- Coste de una granceadora de plásticos: planificación del presupuesto según el tamaño de la línea
- Guía completa del reciclaje de PET: proceso, equipos y calidad
- Filtro láser autolimpiante: cómo reducir las paradas para cambiar las mallas