Póngase en contacto con Kitech Company


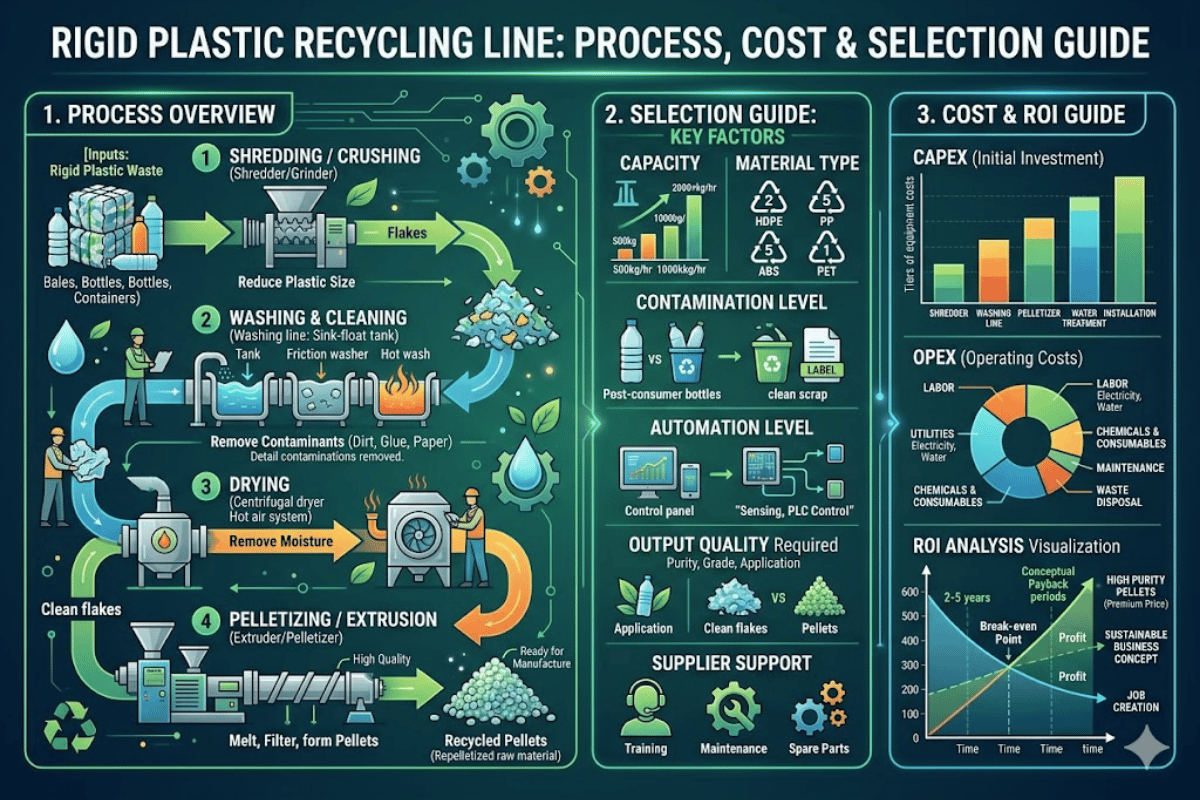
Cómo una línea de reciclaje de plástico rígido transforma residuos voluminosos en gránulos reutilizables
Especificaciones rápidas: línea de reciclaje de plástico rígido
| Resinas compatibles | HDPE (#2), PP (#5), PVC (#³), ABS (#7), PS (#6) |
| Etapas del proceso | Trituración → Lavado → Secado → Granceado |
| Rango de producción | 100–2.000+ kg/h (tres niveles de capacidad) |
| Pureza del producto | 95–99 % según la configuración de lavado |
| Rango de inversión | $80.000–$900.000+ USD |
| Normas aplicables | ISO 15270 (recuperación de residuos plásticos), Directiva de la UE 2018/851 |
¿Qué es una línea de reciclaje de plástico rígido?
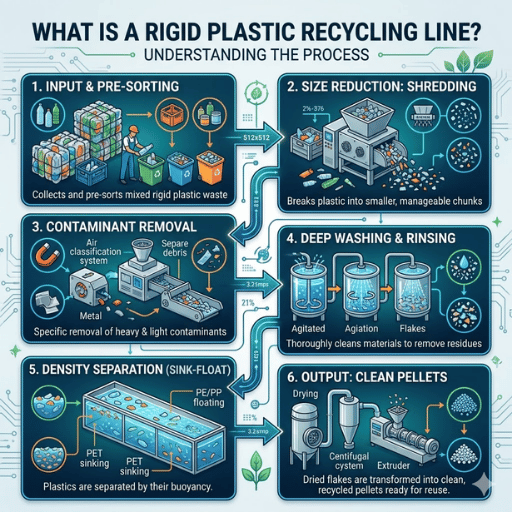 Una línea de reciclaje de plástico rígido es una serie de máquinas de procesamiento que transforma residuos en materias primas y, a menudo, produce gránulos o escamas listos para volver a extruirse y fabricar nuevos productos de plástico. El reciclaje de plástico rígido comprende la aplicación de las directrices y normas de ISO 15270 para recuperar y reciclar residuos plásticos; estas incluyen el reciclaje mecánico, en el que la estructura química del polímero permanece inalterada.
Entre los plásticos rígidos que suelen procesarse en líneas de reciclaje se encuentran HDPE (2#), PP (5#), PVC (3#), ABS (7#) y PS (6#); son termoplásticos con una capacidad moderada para conservar su forma. Algunos ejemplos son los bidones químicos de 200L, las cajas apilables de distribución en pilas de 3 palés o las tuberías de PVC a presión. Debido a la forma de estos materiales y a la complejidad de su perfil de contaminación, no son compatibles con una única línea de reciclaje; una sola línea no puede procesar ambas categorías.
La lógica de ingeniería lo explica: los plásticos rígidos que conservan su forma requieren una reducción de tamaño en dos etapas, con trituradora y granulador, accionamientos de alto par para fracturar objetos rígidos y resistentes que requieren mucha energía, y lavado multietapa para eliminar la contaminación superficial y los restos de adhesivo. En cambio, las líneas de film incorporan un secador de compactación que extrae el agua del material plegado; este proceso simplemente no puede aplicarse a un plástico duro que conserva su forma.
Otro ejemplo: recibimos cajas de un distribuidor de alimentación del Sudeste Asiático. Las cajas incluyen cajas para botellas de PP, cajas contenedoras de HDPE y carcasas electrónicas de ABS usadas y contaminadas con etiquetas adhesivas, restos de agua de goteo diluida y suciedad acumulada por todo el almacén, según los datos granulares. Una línea de reciclaje convencional tardaría casi cuatro minutos en procesar estas cajas. Una línea de reciclaje de plástico rígido correctamente configurada procesa entre 500-1.000 kg/h a diario y produce un 97-98 %. De regranulado puro para máquinas de moldeo por inyección.
💡 Diferencia clave
El reciclaje de plástico rígido es una especialidad del reciclaje mecánico: la molécula química del polímero permanece inalterada. Aunque también puede procesarse mediante otras vías térmicas, resulta más eficiente en costes y energía que otros procesos de despolimerización, como la pirólisis.
El proceso de reciclaje en 4 etapas: trituración, lavado, secado y granceado
 Todas las líneas de reciclaje de plástico rígido siguen el mismo proceso principal, aunque la configuración de los equipos de cada etapa varía según el tipo de material de entrada y su nivel de contaminación. Así funciona el proceso y por qué es fundamental para su producción.
Etapa 1: trituración de alta resistencia
Las cajas de plástico rígido, los bidones industriales, los parachoques de automóviles y las tuberías de pared gruesa se introducen en la tolva de la trituradora, que reduce su tamaño. Este proceso es muy distinto del de las granuladoras de alta velocidad diseñadas para procesar film fino o PE moldeado por soplado. Una trituradora de plástico rígido es una máquina de baja velocidad y alto par: suele funcionar a 40-120 RPM y lleva un rotor de doble o de un solo eje. El material de entrada se reduce a fragmentos de 30-100 mm. Una malla filtrante situada en la base de la carcasa controla el tamaño de salida, y las piezas sobredimensionadas se desvían para volver a triturarse en una segunda operación.¿Cómo se trituran los plásticos duros?
Una trituradora de plástico industrial es un equipo de alto par que hace girar cuchillas para cortar el material entre la cuchilla y una barra de la caja de engranajes fija. Funciona a bajas RPM para evitar que la temperatura del plástico fundido alcance el nivel de lavado, y proporciona un par elevado para impedir que las cuchillas se atasquen al procesar materiales de entrada muy gruesos o contaminados. Las trituradoras de plástico de un solo eje suelen utilizarse con materiales de entrada de paredes moderadamente gruesas, mientras que las de doble eje están diseñadas para procesar cargas sin lavar de bidones de 200 litros, envases petroquímicos multicapa y carcasas de residuos electrónicos contaminadas o muy sucias.Etapa 2: lavado y eliminación de contaminantes
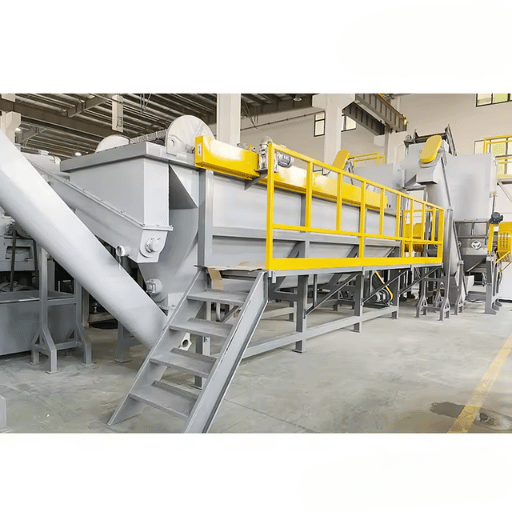
Esta estación separa los materiales posconsumo sucios o contaminados; el equipo de lavado por fricción es el más importante de todos. El MX-200-300 Zefobap separa los fragmentos de plástico rígido clasificados y triturados, y los conduce por el husillo de deshidratación centrífuga, que elimina el 90 % de la humedad superficial residual. Por último, un secador por fricción utiliza calor mecánico para reducir la humedad residual del material a menos del 2 %. Es necesario alcanzar un nivel bajo de humedad residual para estabilizar la extrusión; de lo contrario, se forman burbujas durante el proceso de granceado que provocan defectos de aspecto y resistencia en los controles de calidad posteriores. Las escamas lavadas se introducen en una unidad de lavado por fricción que elimina los restos de la superficie. Después de triturar el plástico en un granulador que lo reduce a gránulos de 5-12 mm, una granceadora de plásticos extruye el material en un flujo de gránulos en bruto. Estos se utilizan más adelante como sustituto puro y de alta calidad, con una proporción del 98-99 % respecto al HDPE/PP virgen, y se reutilizan como materia prima en líneas de moldeo por inyección y extrusión conforme a las normas estadounidenses.
📐 Nota de ingeniería
Los distintos contaminantes requieren operaciones de nanomización más intensas o rápidas para ejercer mayor esfuerzo de cizallamiento. Es habitual procesar fuera de línea bidones de HDPE posconsumo lavados para eliminar depósitos de aceite, a una velocidad de 800-1.200 C RPM. Utilice agua caliente entre 75-90C y mantenga un tiempo de permanencia de entre 8-12 minutos. Aumentar el tiempo de permanencia para elevar la productividad no supone un ahorro de costes: observará un incremento significativo de los rechazos posteriores, ya que la contaminación superficial seguirá presente en el material triturado.
Etapa 3: secado por fricción
Las escamas lavadas se introducen en un husillo de deshidratación centrífuga, que elimina aproximadamente el 90 % del agua superficial residual durante el procesamiento. Después pasan a un secador por fricción, que aplica calor mecánico para reducir la humedad residual a menos del 2 %. El contenido de humedad residual es importante: si es superior, se forman burbujas en el flujo de plástico fundido que provocan defectos de aspecto y resistencia en los controles de calidad posteriores.Etapa 4: granceado
Las escamas secas entran en un granulador de plásticos que las reduce a gránulos de 5-12 mm; después, una granceadora de plásticos extruye los gránulos para obtener gránulos secos muy uniformes. El proceso para obtener gránulos vírgenes es idéntico al de estos gránulos reciclados e incluye enfriar el flujo en baños de agua y cortarlo en piezas uniformes con una granceadora de cordón extruido o subacuática. Los gránulos reciclados primarios, con calidad equivalente a la del material virgen, se reutilizan directamente para fabricar Mazoel mediante moldeo por inyección en línea o congeladores de EE. UU.HDPE, PP y PVC: requisitos específicos de cada material para la línea
No todos los plásticos rígidos pueden procesarse en la misma línea de reciclaje. Aunque las tres resinas rígidas más habituales —HDPE, PP y PVC— tienen ventanas de procesamiento solapadas, presentan diferencias de densidad, temperatura de fusión y propiedades químicas que exigen técnicas de procesamiento específicas y precisas. Los errores pueden dañar irreparablemente los equipos o deteriorar la calidad del gránulo final.| Propiedad | HDPE (#2) | PP (#5) | PVC (#3) |
|---|---|---|---|
| Densidad (g/cm³) | 0.941–0.965 | 0.895–0.920 | 1.30–1.45 |
| Temperatura de fusión | 130–136°C | 160–170°C | 160–200°C (ventana estrecha) |
| Compatibilidad de la línea | Línea de poliolefinas (con PP) | Línea de poliolefinas (con HDPE) | Solo línea específica para PVC |
| Pureza habitual del producto | 98–99% | 97–98% | 95–97% |
| Material de entrada habitual | Botellas, bidones, cajas, tuberías | Piezas de automoción, cajas alimentarias, contenedores industriales | Recortes de tuberías, perfiles de ventanas, conductos |
| Aplicaciones finales | Moldeo por soplado, moldeo por inyección, extrusión de tuberías | Moldeo por inyección, componentes de automoción | Extrusión de tuberías, extrusión de perfiles |
¿Se puede reciclar el plástico rígido?
En principio, sí: prácticamente el 100 % de los termoplásticos rígidos de gran volumen —HDPE, PP, PVC, ABS, PS y PC— son reciclables. Aunque un proceso pueda volver a granularlos y reprocesarlos, mezclarlos resulta ineficiente. Las resinas predominantes tienden a sobrerrepresentar las mezclas de materiales y cualquier resto de elementos extraños, productos químicos o suciedad implica costes de procesamiento elevados y poco rentables si el material de entrada no se separa antes de entrar en la línea. Un clasificador de bidones químicos del norte de Europa puede conseguir bidones de HDPE de 200 litros, pero quizá tenga dificultades si sus clientes llevan pequeños lotes mezclados o residuos mezclados, con etiquetas manchadas de aceite, cubiertas de labena u otros contaminantes. El regranulado de cajas de calidad industrial puede alcanzar un 10 % de contaminación si se clasifica de este modo, pero puede elegirse una configuración de lavado Wet Fribhis específica para procesar la carga disponible.⚠️ La regla del 0,5 % de PVC
En absoluto: salvo las etiquetas de tinte específicas que se aplican durante el proceso de fabricación, procesar PVC en una línea de HDPE/PP garantiza la degradación del cilindro de la extrusora y produce Xorkyum inutilizable. Si el flujo de residuos contiene PVC, debe separarse antes en circuitos de tanques de flotación-hundimiento diseñados para el rango de densidad del PVC, o procesarse en una línea específica.
Componentes clave de los equipos: función de cada máquina
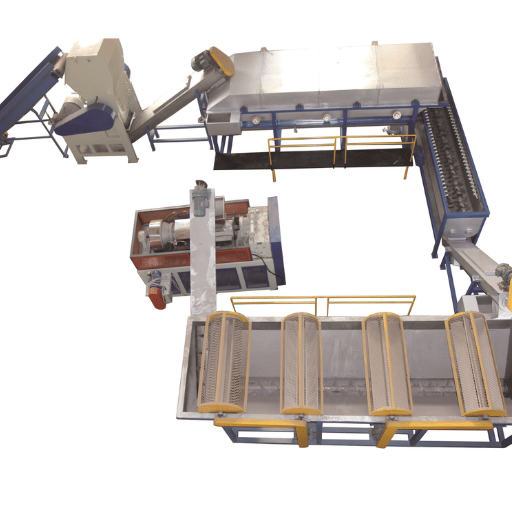 Una línea de reciclaje de plástico rígido consta de procesos integrados e interdependientes; no es un conjunto aislado de equipos. Los operarios pueden adaptar cada etapa al material de entrada, y una gestión inadecuada del flujo o la creación de cuellos de botella pueden costar tiempo y dinero en todo el sistema. A continuación se describe cada máquina de las distintas fases de granulación de plástico rígido.
| Máquina | Función | Característica de diseño clave para plástico rígido |
|---|---|---|
| Trituradora | Reducción primaria de artículos voluminosos a 30–100 mm | Accionamiento de alto par, casetes de cuchillas reemplazables, protección contra sobrecargas |
| Granulador | Reducción fina a 5–12 mm después del lavado | Diseño de rotor abierto para facilitar la limpieza al cambiar de material |
| Equipo de lavado por fricción | Fregado superficial de alta intensidad | Interior de acero inoxidable, velocidad del rotor ajustable (800–1.200 RPM) |
| Tanque de lavado en caliente | Disuelve adhesivos, etiquetas y restos de aceite | Control termostático (60–90°C), opción de recuperación de energía |
| Separador por flotación-hundimiento | Separación de materiales y contaminantes por densidad | Separa el PVC de las poliolefinas por diferencia de densidad |
| Secador centrífugo | Elimina la humedad superficial después del lavado | Humedad residual de salida inferior al 2 % |
| Extrusora y granceadora | Funde el material y forma gránulos reciclados uniformes | Cilindro multizona, malla filtrante para plástico fundido, matriz de extrusión adaptable a cada resina |
«En el reciclaje posindustrial de plástico rígido, especialmente de materiales de automoción, el material triturado suele conservar olores químicos intensos y residuos volátiles. El exceso de calor por fricción generado por los compactadores cortadores puede intensificar estos olores en lugar de eliminarlos. Para obtener material triturado limpio, la alimentación forzada con una desgasificación mejorada es la opción técnicamente superior».
Coste de una línea de reciclaje de plástico rígido: presupuesto según la capacidad
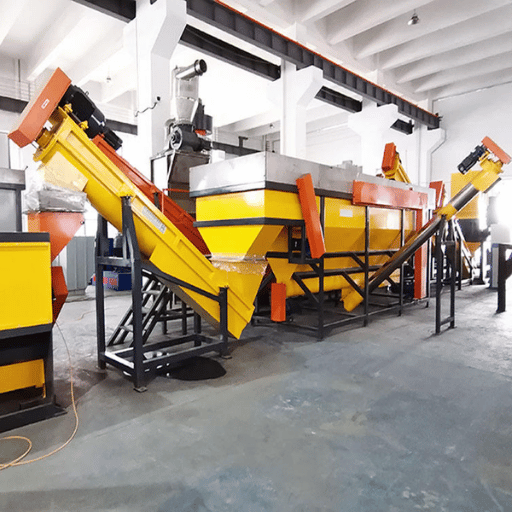 El coste de los equipos de una línea de reciclaje de plástico rígido depende principalmente de la capacidad de producción, los requisitos para tratar la contaminación y el grado de automatización. Según las medias del sector de varios fabricantes, los precios se agrupan en tres grandes niveles.
| Parámetro | Serie compacta | Serie estándar | Serie de alta resistencia |
|---|---|---|---|
| Producción | 100–500 kg/h | 500–1.000 kg/h | 1.000–2.000+ kg/h |
| Rango de precios | $80,000–$180,000 | $200,000–$420,000 | $400,000–$900,000+ |
| Potencia instalada | 80–160 kW | 200–350 kW | 400–800 kW |
| Sistema de lavado | Lavado en frío y secador por fricción | Prelavado, lavado por fricción y lavado en caliente | Línea de lavado completa de 5 etapas |
| Automatización | Semiautomática | Control PLC totalmente automático | Industria 4.0 / SCADA |
| Adecuado para | Residuos industriales limpios | HDPE/PP posconsumo | Plantas de reciclaje a gran escala |
5 factores clave que determinan el coste de la línea
La coyuntura económica del reciclaje de plástico rígido es cada vez más favorable. Actualmente, los gránulos de HDPE reciclado se comercializan a un precio medio aproximado de $2.187 por tonelada métrica. Dado que se prevé que el mercado mundial de HDPE reciclado alcance los $38,7 billion en 2034, los operadores que inviertan en sistemas de lavado y granceado de calidad podrán obtener precios superiores por el material triturado de alta pureza.
- Capacidad de producción: ampliar las máquinas de reciclaje de plástico de 300 kg/h a 1.000 kg/h suele más que duplicar el coste de los equipos, pero puede multiplicar por más de tres los ingresos potenciales.
- Nivel de contaminación del material de entrada: una mayor contaminación exige etapas de lavado más intensivas, sistemas de detergente y tratamiento del agua, cada uno de los cuales incrementa la inversión inicial.
- Tipo de resina: el PVC y los flujos de resinas mezcladas requieren equipos específicos o procesos de separación por etapas. Las líneas solo para poliolefinas son las más rentables de construir y operar.
- Grado de automatización: los sistemas de alimentación manual cuestan menos al principio, pero generan mayores costes laborales y una producción más variable. Los sistemas automatizados con control PLC reducen los costes de operación por kilogramo a gran escala.
- Especificación de pureza del producto: si su cliente final exige una pureza del 99 %+ cercana al grado apto para contacto alimentario, la filtración adicional del plástico fundido y un control más estricto del proceso aumentan la inversión.
| Su situación | Nivel recomendado | Motivo |
|---|---|---|
| Residuos industriales limpios, menos de 500 kg/h | Compacta ($80K–$180K) | Se necesita poco lavado; basta con lavado en frío y secador por fricción |
| HDPE/PP mezclados posconsumo, 500–1.000 kg/h | Estándar ($200K–$420K) | Se necesita un lavado completo en caliente para alcanzar una pureza del 97–98 % |
| Planta de gran capacidad, más de 1.000 kg/h, con mucha contaminación | Alta resistencia ($400K–$900K+) | Lavado de 5 etapas y automatización SCADA para funcionamiento continuo |
| Flujo de residuos compuesto principalmente por PVC | Línea específica para PVC | No mezcle nunca PVC con poliolefinas: provoca corrosión y fallos de calidad |
Cómo elegir la línea de reciclaje de plástico rígido adecuada para su operación
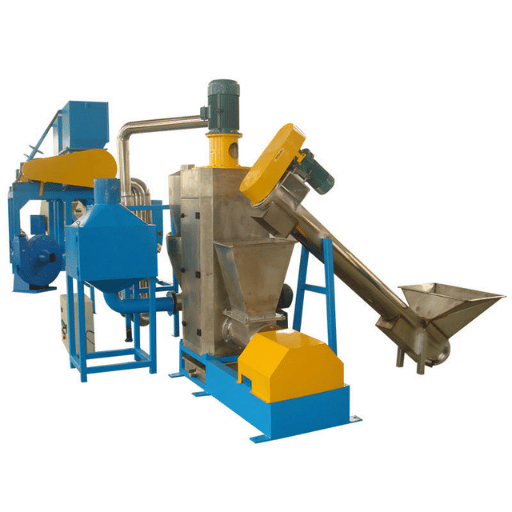 Elegir una línea de reciclaje no es como comprar una bañera: es una decisión de diseño del proceso que parte de su flujo de residuos y permite seleccionar los equipos adecuados. Este práctico método de 5 pasos ayuda a los operadores experimentados de plantas de reciclaje a adaptar la configuración de la línea a sus necesidades específicas.
- ✔ Paso 1: identifique el tipo principal de resina. ¿Poliolefina HDPE/PP? ¿PVC? ¿Mezcla de ABS/PS? Esto determina si necesita una sola línea o varias líneas específicas.
- ✔ Paso 2: mida el nivel de contaminación. Recoja muestras representativas y mida por peso el contenido no plástico. Menos del 5 % = basta con un lavado básico. 5–15 % = se necesita un lavado completo en caliente. Más del 15 % = sistema de alta resistencia de 5 etapas.
- ✔ Paso 3: calcule la producción necesaria. Ajuste el volumen diario de residuos y las horas de funcionamiento a un nivel de capacidad. Sobredimensionar la línea un 20–30 % deja margen para crecer en el futuro sin tener que sustituirla por completo.
- ✔ Paso 4: defina los requisitos de pureza del producto. Consulte las especificaciones de su comprador. Los compradores de material triturado estándar aceptan un 95–97 %. Las aplicaciones de moldeo por inyección suelen exigir un 98 %+. Las aplicaciones relacionadas con alimentos requieren un 99 %+ y certificación de filtración del plástico fundido.
- ✔ Paso 5: solicite una evaluación del flujo de residuos. Comparta con el fabricante de los equipos muestras del material de entrada, la producción objetivo y las especificaciones del producto. Una auditoría profesional de residuos antes de recibir el presupuesto evita costosos desajustes entre el material de entrada y las capacidades de la línea.
⚠️ Error habitual: priorizar la velocidad frente a la calidad del lavado
El error de procesamiento más habitual al intentar alcanzar objetivos de producción ambiciosos en el reciclaje de plástico rígido es aumentar la velocidad de la línea para reducir el tiempo de permanencia en el lavado. Esto solo incrementa la tasa de reflujo del material triturado en las etapas posteriores. Compruebe siempre los parámetros de lavado con los niveles de contaminación observados antes de aumentar la producción.
¿Está listo para configurar su línea de reciclaje de plástico rígido?
Si desea saber qué configuración de línea funcionará con su flujo de residuos, hable con nosotros. Elaboraremos recomendaciones en 48 horas, incluida una propuesta para usted.
Solicite una propuesta para la línea →O utilice la herramienta de selección de granuladores para comparar configuraciones.
Preguntas frecuentes
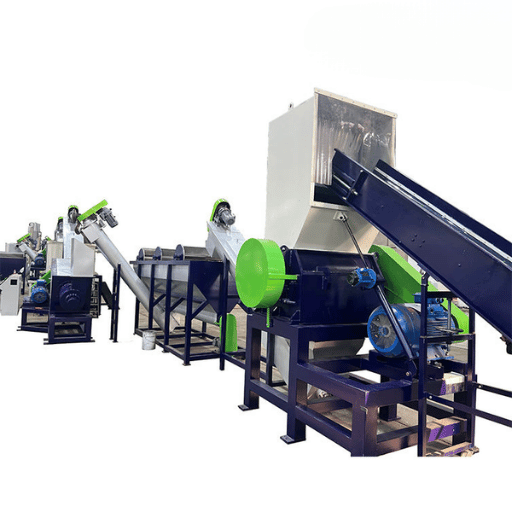
P: ¿Qué es el reciclaje de plástico rígido?
Ver respuesta
El reciclaje de plásticos rígidos consiste en convertir objetos de plástico de uso cotidiano que mantienen su forma —botellas, cajas, bidones, tuberías y piezas de automoción— en materias primas de calidad para alimentación, normalmente gránulos o escamas limpios. El proceso emplea trituración, lavado, secado y granceado para eliminar de forma fiable las impurezas y los contaminantes y devolver el material en unas condiciones lo más próximas posible a las necesarias para el moldeo por inyección.
¿Se pueden procesar HDPE y PP en la misma línea de reciclaje?
Ver respuesta
Sí. HDPE y PP son poliolefinas y tienen puntos de fusión compatibles, por lo que pueden mezclarse y reprocesarse en una misma línea de lavado de plásticos rígidos para obtener una mezcla de material molido de poliolefinas. El PVC debe mantenerse completamente separado del HDPE y el PP, incluso en cantidades mínimas, para evitar la corrosión de la extrusora y la contaminación de los gránulos.
¿Es necesaria una línea de lavado para reciclar plásticos rígidos?
Ver respuesta
Depende en gran medida del origen del residuo. Los plásticos rígidos posconsumo —bidones, cajas y recipientes en uso— casi siempre requieren una línea de lavado completa para eliminar restos de alimentos, etiquetas, arena, aceite residual, etc. Los recortes industriales limpios de procesos de transformación, como los bebederos de piezas moldeadas por inyección y los recortes de producción, podrían pasar directamente del Graninator o la granceadora a la siguiente etapa del proceso, sin lavado, lo que reduciría considerablemente el coste de los equipos y el consumo de agua.
¿Qué pureza puede alcanzar el material de salida de una línea de lavado de plásticos rígidos?
Ver respuesta
Una línea de lavado bien diseñada, con lavado en caliente y separación por flotación y hundimiento, puede alcanzar una pureza del 97–99 % en el material molido de HDPE y PP. La pureza real del material de salida depende del nivel de contaminación de la materia prima, del número de etapas de lavado y de si se incluye una filtración del plástico fundido en la etapa de granceado. Las líneas que procesan residuos industriales limpios suelen alcanzar más del 99 % sin lavado en caliente, mientras que los bidones posconsumo muy contaminados pueden requerir las cinco etapas para llegar al 98 %.
¿Cuánto cuesta una línea de reciclaje de plásticos rígidos?
Ver respuesta
Los precios dependen de la capacidad de procesamiento: las líneas compactas pequeñas (100-500kg/h) se asocian a un precio a partir de 1 granulador bien equipado, y las líneas con un rango de capacidad de 500-1000kg/h, de $200.000-$420,000,. Las líneas de servicio pesado (1000+kg/h), con un rango similar de $400.000-$900.000, van del 10.º al 2te, todo incluido. Una mayor capacidad, la gestión de la contaminación y el nivel de automatización elevan el precio.
¿Cuánto se tarda en instalar y poner en marcha la línea?
Ver respuesta
Calcule 2–4 semanas para la instalación mecánica y 1–2 semanas más para la puesta en marcha con su materia prima real. La formación de los operarios está incluida.
Sobre este análisis
Esta guía ha sido redactada por el equipo de ingeniería de Kitech a partir de su experiencia en la ingeniería, el diseño y la puesta en marcha de sistemas de reciclaje de plásticos rígidos en 80 países, para flujos de residuos de HDPE, PP y PVC. Los costes indicados y los parámetros técnicos representan valores medios del sector para distintos proveedores de equipos. Cuando los costes dependen de cada proyecto, así se indica y se presentan cifras cuando procede.
Póngase en contacto con nuestro equipo de aplicaciones y facilítenos información sobre sus instalaciones para que podamos elaborar datos de ingeniería específicos para su flujo de residuos.Referencias y fuentes
- ISO 15270:2008- Plásticos: directrices para la recuperación y el reciclaje de residuos plásticos- Organización Internacional de Normalización
- Facilitar y acelerar la transición de Europa hacia la economía circular (2025) — Comisión Europea
- Requisitos obligatorios de contenido reciclado para envases de plástico — Plastics Europe
- Normas ASTM sobre plásticos (comité D20) ASTM Internationale
- PYRANE 2012. Identificación de la contaminación real de polietileno y polipropileno en plásticos reciclados. Cuantificación real de la contaminación cruzada de PE y PP. Es necesario cuantificar con precisión la contaminación cruzada entre dos tipos de polímeros y aislar la contaminación real al reciclar plásticos.
- Tamaño y previsiones del mercado del HDPE reciclado ($16.8B en 2024, $38.7B en 2034) [88 Pages] For Market.Us
- Tendencia y previsiones del precio del HDPE reciclado (R-HDPE) – ChemAnalyst
Artículos relacionados
- Equipos para el reciclaje de plásticos rígidos: clasificación y uso — Categorías de máquinas y sus respectivas aplicaciones en la industria.
- Máquinas de reciclaje de plástico: tipos, selección y guía de costes — Una visión general más amplia de todas las categorías de máquinas de reciclaje de plástico.
- Coste de una línea de granceado de plásticos: lo que pagará realmente — Desglose detallado de los costes específicos de la etapa de granceado.
- Trituradora de un eje o de doble eje: cuál elegir — Guía comparativa de la etapa principal de reducción de tamaño.
- Línea de reciclaje de HDPE: proceso completo y guía de equipos — Proceso de reciclaje y selección de equipos específicos para HDPE.
Revisado por el equipo de ingeniería de Kitech. Kitech diseña, desarrolla y fabrica sistemas de reciclaje de plásticos, incluidas líneas de trituración, lavado y granceado para flujos de residuos de HDPE, PP, PVC y plásticos rígidos mixtos. Certificaciones CE, UL y CSA. Sistema de gestión de la calidad ISO 9001:2015.