
Póngase en contacto con Kitech Company


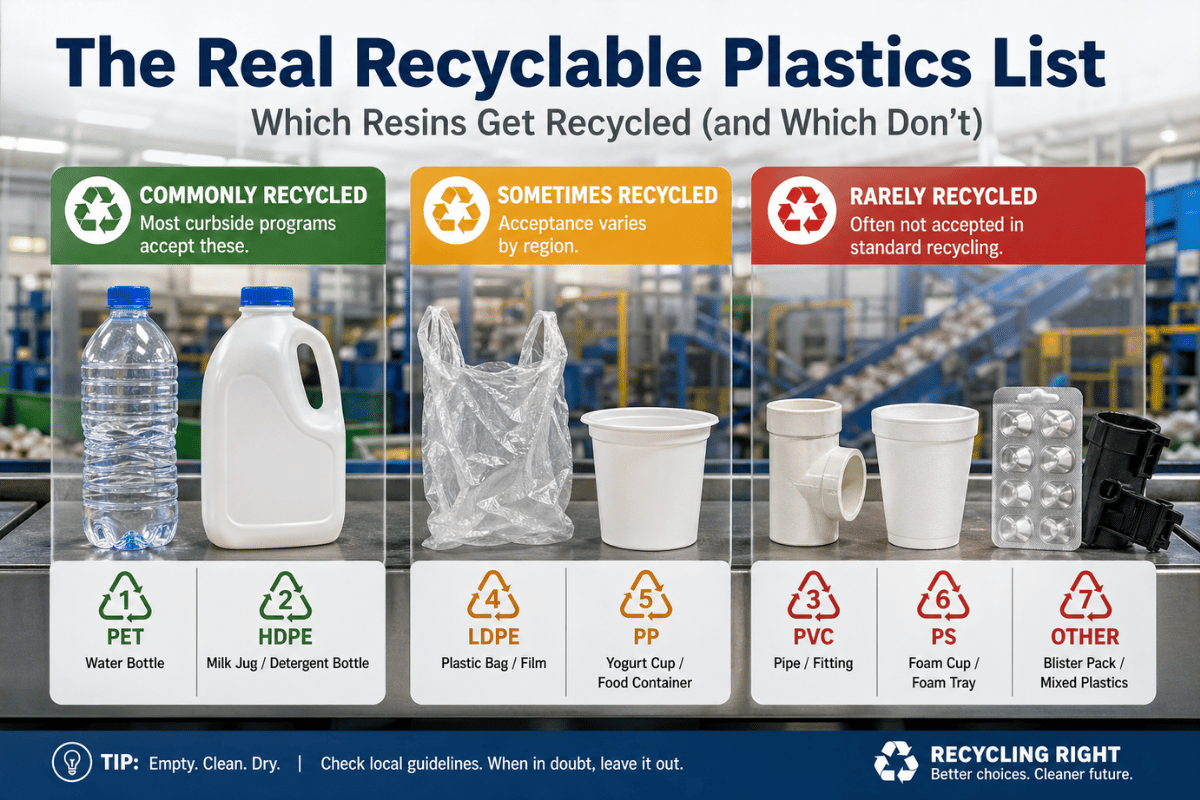
Los plásticos reciclables se clasifican en siete categorías de códigos de resina. Sin embargo, la mayoría de los programas de recogida selectiva de Estados Unidos solo reciclan de forma habitual dos tipos: #1 PET y #2 HDPE. Los otros cinco (#3 PVC, #4 LDPE, #5 PP, #6 PS y #7 Otros) quedan en una zona gris: el símbolo indica que son «reciclables», pero el sistema actual no permite reciclar estos tipos de resina en la mayoría de los hogares. Esta tabla clasifica las siete resinas según las prácticas de reciclaje actuales, la cantidad de residuos plásticos que generan y los resultados del reciclaje en el marco de la legislación EPR de 2025-2026.
Datos clave: reciclabilidad de los plásticos de un vistazo
| Código | Resina | Recogida selectiva | Tasa de reciclaje en EE. UU. | Mercado final habitual |
|---|---|---|---|---|
| #1 | PET / PETE | Sí | 30,2 % de las botellas (2024) | Botellas de rPET, fibra de poliéster |
| #2 | HDPE | Sí | ~29 % de las botellas (2018) | Madera plástica, botellas para productos no alimentarios |
| #3 | PVC | No | Prácticamente 0 % | Usos especializados (tuberías, pavimentos) |
| #4 | LDPE | No (puntos de recogida) | Cifras bajas de un solo dígito | Madera compuesta, bolsas para contenedores |
| #5 | PP | Limitada | 8 % a nivel nacional (2024) | Piezas de automoción, botes de pintura |
| #6 | PS / Styrofoam | No | Prácticamente 0 % | Compactación especializada de espuma |
| #7 | Otros / PLA / Multicapa | No | ~0 % (el PLA requiere compostaje industrial) | Ninguno a gran escala |
Fuentes: Informe de reciclaje de PET de NAPCOR de 2024, US EPA 2018 Facts and Figures, informe anual de 2024 de The Recycling Partnership PP Coalition.
Cómo interpretar los 7 códigos de reciclaje: el sistema de identificación de resinas
El triángulo de flechas que aparece en la base de una botella de plástico es el Código de Identificación de Resina (RIC): un número del 1 al 7 creado por la Society of the Plastics Industry en 1988 y estandarizado ahora como ASTM D7611-21. Los códigos indican qué tipo de resina plástica contiene el artículo para que las plantas de recuperación puedan clasificar los flujos de plástico. Que un envase lleve el símbolo de reciclaje no significa que todos los centros acepten ese artículo para reciclarlo.
La diferencia es importante. Según el alcance de la norma ASTM, el RIC existe «únicamente para identificar la resina plástica utilizada en un artículo manufacturado». Que la planta local de recuperación de materiales (MRF) acepte realmente ese plástico depende de las normas y los equipos del programa local de reciclaje, de la demanda del mercado final y de si el artículo tiene una forma que se pueda clasificar. Un envase de yogur de polipropileno #5 puede aceptarse en un código postal y rechazarse a solo tres millas de distancia.
💡 Consejo práctico
Considere el número de resina como una indicación para clasificar, no como un pase para la recogida selectiva. Compruebe qué materiales acepta su gestor de residuos o consulte una herramienta como RecycleCheck por código postal.
#1 PET (tereftalato de polietileno): el plástico más reciclable
El PET, también llamado a veces plástico PET y etiquetado como PETE, es el plástico transparente de las botellas de refrescos y agua, los tarros de aliño para ensaladas y la mayoría de los envases tipo concha para alimentos y bebidas. Es la resina más reciclada de Norteamérica y la única que mantiene un volumen constante de mercado para fabricar nuevas botellas.
Según el Informe de reciclaje de PET de NAPCOR de 2024, la tasa de reciclaje de botellas de PET en EE. UU. fue del 30.2 por ciento en 2024 (frente al máximo del 32.5 por ciento en 2023, revisado desde el 33.0 por ciento anterior). La tasa de recogida en Norteamérica fue del 39.2 por ciento, muy por encima del umbral del 30 por ciento que utiliza Ellen MacArthur Foundation para determinar si el reciclaje «funciona en la práctica y a escala».
¿Se reciclan los plásticos #1?
Sí: prácticamente todos los programas de recogida selectiva de EE. UU. aceptan PET, y es la resina que más fácilmente encuentra un mercado. Tras su recogida, el PET se clasifica, se prensa en balas, se tritura hasta obtener escamas de plástico, se lava y se transforma en botellas nuevas o en fibra de poliéster para prendas, alfombras y acolchados. Este es el tipo de plástico reciclado que abastece la mayoría de los mercados finales de rPET. De hecho, los datos de NAPCOR muestran que las aplicaciones para botellas absorben más del 60 por ciento del rPET vendido en EE. UU. para uso doméstico.
La recuperación de envases termoformados (envases tipo concha y recipientes de charcutería) es el nuevo ámbito de crecimiento: en 2024 se recogieron 264 millones de libras de envases termoformados de PET en EE. UU. y Canadá, un 52 por ciento más que en 2023.El descenso de 2024 resulta llamativo. El contenido medio de rPET posconsumo en las botellas de PET de EE. UU. se mantuvo en el 15.9 por ciento en 2024, por encima de la media de los tres años anteriores, del 13.7 por ciento, aunque bajó ligeramente. Los motivos: las importaciones de rPET alcanzaron niveles récord y representaron el 23 por ciento del suministro total de rPET, lo que presionó a la baja los precios para las empresas nacionales de recuperación y los usuarios de polímeros.
#2 HDPE (polietileno de alta densidad): flujos de color y natural
El HDPE es el plástico rígido de las garrafas de leche, los envases de detergente, las botellas de aceite de motor y los botes de champú. Es opaco, más flexible que el PET y la mayoría de los programas de reciclaje de EE. UU. lo aceptan en la recogida selectiva. Según las últimas estadísticas federales definitivas (US EPA Facts and Figures de 2018,), la tasa de reciclaje de botellas de HDPE fue del 29.3 por ciento, a la par que la del PET, pese a la creencia habitual de que el HDPE se recicla a la mitad de esa tasa.
Las plantas MRF separan el HDPE en dos flujos distintos, que se venden a precios diferentes.
- Figura 4. Jerarquía de valor: el HDPE se divide en HDPE natural (garrafas de leche translúcidas y garrafas de agua), el flujo de mayor valor, cuyo material se utiliza para fabricar gránulos de calidad equivalente al rPET para contacto con alimentos y envases de detergente.
- El HDPE de color se utiliza en tuberías, muebles de jardín, madera plástica, tarimas y botellas para productos no alimentarios. Según ICIS, los precios de los gránulos de HDPE natural bajaron un 12 % en agosto de 2025, lo que indica una demanda débil y un exceso de oferta.
¿Se reciclan los plásticos #2?
Sí, aunque con algunas limitaciones. Por lo general, se aceptan los envases de cuello estrecho, como botellas y garrafas. Los plásticos rígidos, como los cubos, las cajas y otros envases duros de HDPE, normalmente no se aceptan en los programas de recogida selectiva de flujo único: atascan los equipos de las plantas MRF y acaban llegando directamente a recicladores de plásticos rígidos.
Enjuague siempre el envase con agua, vuelva a colocar el tapón y tire a la basura los tapones sueltos: son demasiado pequeños y se cuelan por las mallas filtrantes de las plantas MRF. Consulte los equipos de granceado de HDPE para ver cómo se transforman las escamas de rHDPE en resina nueva en el proceso de fabricación.#3–#6 Las resinas problemáticas: PVC, LDPE, PP y PS, lo que no acepta la recogida selectiva
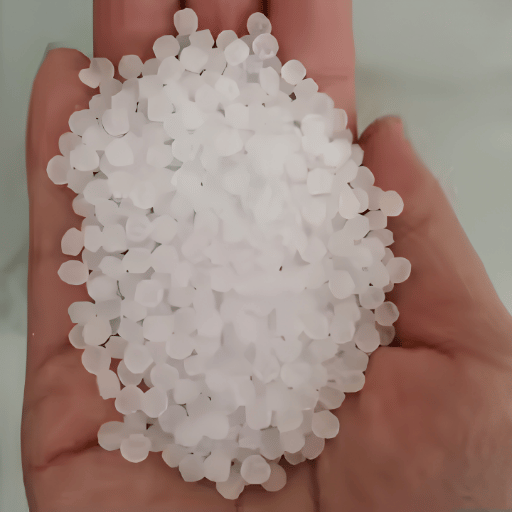
Aquí es donde el sistema de códigos de resina deja de funcionar para la mayoría de los hogares de EE. UU. El triángulo de flechas es el mismo para los códigos #3 a #6, pero los resultados del reciclaje varían enormemente: tres de las cuatro resinas son prácticamente imposibles de reciclar mediante la recogida selectiva de flujo único.
El PVC #3 se encuentra en tuberías, pavimentos, blísteres y film retráctil. No se acepta en la recogida selectiva de flujo único a una escala significativa en ningún lugar de EE. UU. El PVC es uno de los materiales menos reciclables porque el cloro contamina lotes enteros de otros plásticos y corroe la maquinaria de reciclaje (en su encuesta de plantas MRF de 2025, Greenpeace agrupó el PVC con el LDPE #4, el PS #6, Otros #7 y el PLA entre los plásticos que no alcanzan ningún umbral de reciclaje razonable).
El LDPE #4 incluye bolsas de la compra, bolsas de pan, bolsas de verduras congeladas, bolsas de tintorería, film y bolsas de plástico, y film retráctil: plásticos de un solo uso habituales que no se aceptan en la recogida selectiva. APR señala que las bolsas y el film de plástico «se enredan en los equipos de clasificación de las plantas MRF y hay que cortarlos con cuchillas varias veces al día», por lo que la mayoría de los programas de recogida selectiva los prohíben. Sin embargo, existe una vía específica: los puntos de recogida en supermercados y grandes superficies, donde el film se convierte en materia prima para fabricar madera compuesta y bolsas para contenedores, materiales de envasado que los fabricantes valoran para tarimas de exterior y fibras estructurales.
El PP #5 está en una zona gris. Se encuentra en vasos de yogur y tarrinas de charcutería, envases de medicamentos con receta, botellas de kétchup y recipientes aptos para microondas. En 2024, la tasa nacional de reciclaje de PP rondaba el 8 por ciento: mejor que el 1-3 por ciento que mencionan muchos artículos antiguos, pero todavía muy por detrás del PET y el HDPE. La cobertura mejora a medida que las plantas MRF incorporan clasificadores ópticos específicos para PP; la coalición se ha fijado como objetivo alcanzar un 30 por ciento de reciclaje residencial para 2030.
El PS #6, incluido el poliestireno expandido (Styrofoam), es el plástico rígido con peores resultados de reciclaje. La espuma de PS es aproximadamente un 95 por ciento aire, por lo que resulta demasiado costoso para las plantas MRF recogerla, almacenarla y enviarla a otro destino. La mayoría de los programas de recogida selectiva no aceptan ningún tipo de PS, ni rígido ni en espuma, y lo envían a centros de eliminación de residuos. Los programas de compactación de PS dan buenos resultados, pero requieren flujos de recogida específicos.
¿Se reciclan los plásticos #5?
En un número cada vez mayor de códigos postales de EE. UU., aunque no en todas las ciudades, sí. En 2024, la coalición de polipropileno de The Recycling Partnership había conseguido que alrededor del 65 por ciento de los hogares de EE. UU. pudieran depositar PP en la recogida selectiva, frente a menos del 50 por ciento cinco años antes. Si su municipio acepta plásticos #5, estos pasan por el mismo sistema MRF que los demás plásticos rígidos: clasificación óptica, prensado en balas, trituración, lavado y granceado. Si no los acepta, una tarrina de yogur #5 es un contaminante, aunque lleve el triángulo.
#7 Otros (PLA, bioplásticos y multicapa): el triángulo engañoso
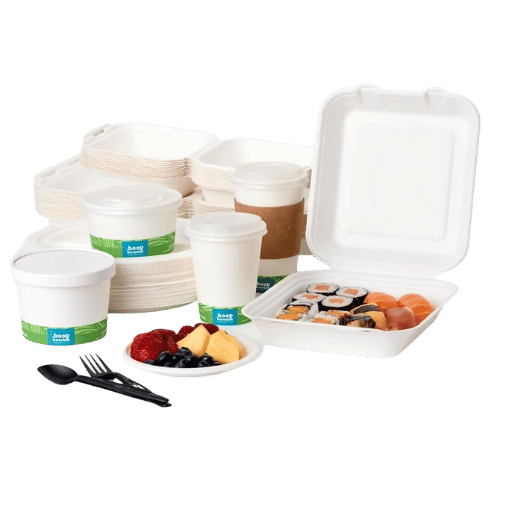
El código #7 es una categoría general que agrupa botellas y envases que se parecen a los #1 o #5, pero contienen en realidad otros tipos de plástico. Incluye policarbonato, acrílico, nailon, plásticos reforzados con fibra de vidrio, films barrera multicapa (bolsas de patatas fritas y envases flexibles para zumos) y, lo más desconcertante, bioplástico PLA.
El PLA (ácido poliláctico) es un plástico de almidón de maíz que se utiliza en algunos vasos y utensilios transparentes. Su aspecto es indistinguible del PET. También es la principal causa de contaminación en las plantas de recuperación de PET.
«Muchas personas llevan su PLA #7 (plástico de origen biológico y compostable) a las instalaciones de reciclaje, aunque no sea reciclable. En la planta MRF, este plástico se clasifica erróneamente en el flujo de PET y contamina el material reciclado».
— EcoEnclose, asesoría en envases sosteniblesEl engañoso mito del compostaje. El principal problema es la incompatibilidad térmica: el PLA se ablanda a aproximadamente 160°C, mientras que el PET se reprocesa a unos 240°C. En una bala de PET, unos pocos vasos de PLA pueden adherirse a las herramientas, quemarse y deteriorar la calidad del producto final apto para contacto con alimentos. Además, el PLA no es compostable en casa, aunque se afirme lo contrario: requiere instalaciones comerciales de compostaje que mantengan temperaturas de 55-60°C y niveles de humedad adecuados. En 2025, había infraestructuras de este tipo en menos de 200 condados de EE. UU. (Datos de una sola fuente; confirme el punto de fusión en la ficha técnica del fabricante de la resina correspondiente a su calidad de PLA).
En pocas palabras, un vaso «compostable» en el contenedor es un contaminante. Si no hay una instalación de compostaje de PLA con respaldo institucional, lo mejor es tirar el PLA a la basura. Para más información sobre los problemas de los bioplásticos, consulte nuestra guía sobre plásticos biodegradables.
Cómo se reciclan realmente los plásticos: del contenedor al gránulo
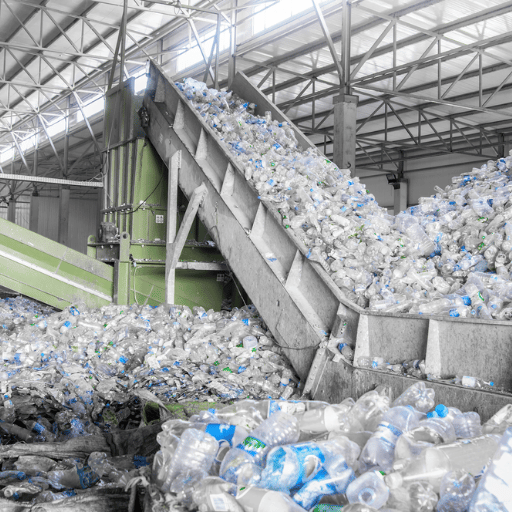
Una vez depositado en un contenedor, un envase de plástico debe recorrer seis etapas para volver a la cadena de suministro. La página de Plastic Recycling Process de APR explica el proceso en detalle; a continuación se resume el ciclo de vida y el fin de vida para orientar a los equipos de compras B2B.
📐 Nota de ingeniería: flujo de 6 etapas entre la planta MRF y la empresa de recuperación
- Zona de descarga: los materiales reciclables mezclados que llegan de los gestores de residuos se clasifican manualmente para retirar los elementos no reciclables (cinchas, mangueras, fibras afelpadas y aparatos electrónicos).
- Clasificación: extracción del cartón, seguida del cribado del papel 2D, un separador magnético para el acero y un separador de corrientes de Foucault para el aluminio, y clasificación óptica (NIR: infrarrojo cercano) de plásticos PET/HDPE/PP según su firma de reflectancia
- Prensado en balas: los plásticos clasificados se funden y comprimen en balas de 1.000 a 1.500 lb, que se atan con alambre y se venden a empresas de recuperación.
- Trituración y lavado: las balas se introducen en trituradoras que producen gránulos o escamas de plástico homogéneos. Las escamas se enjuagan con agua caliente y detergente para eliminar etiquetas, adhesivos y contaminantes superficiales.
- Separación por flotación y hundimiento: separa el HDPE (densidad ~0,95 g/cm ) del PET (densidad ~ 1,38 g/cm ) en un tanque de agua, lo que permite separar automáticamente los 2 flujos de material de las botellas y los tapones mezclados.
- Extrusión del plástico fundido y granceado: las escamas sin procesar se funden, se filtran a través de varias mallas filtrantes y se transforman en gránulos uniformes para fabricar nuevos productos.
Para las aplicaciones en contacto con alimentos, el último proceso de descontaminación química sobrecalienta las escamas en una cámara de vacío con muy poco oxígeno; después, obtiene una carta de no objeción de la FDA. Sin este último paso, la resina reciclada solo puede destinarse a aplicaciones sin contacto con alimentos.
La eficiencia de este sistema mejoró en 2024. El rendimiento mensual de recuperación de las empresas de recuperación de PET de EE. UU. y Canadá, en relación con el material recibido, pasó del 81,5 % al 85,2 % interanual, señal de que los sistemas de recuperación de pérdidas en las etapas de trituración, lavado y filtrado del plástico fundido vuelven a mejorar. El molino granulador de plásticos y los equipos de granceado, situados en las etapas 4 y 6, transforman las escamas lavadas en gránulos uniformes para fabricar nuevos productos plásticos.
Reciclaje mecánico y químico: cuándo conviene cada uno
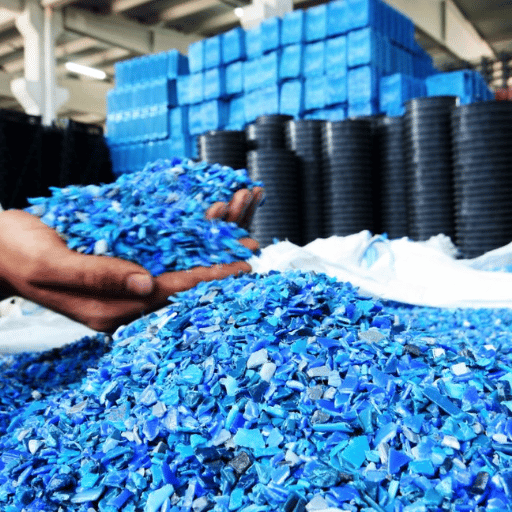
Todos los procesos anteriores son mecánicos: trituran, lavan y vuelven a fundir físicamente los plásticos para convertirlos en gránulos. El reciclaje químico, también llamado reciclaje avanzado, despolimerización o pirólisis, descompone el polímero en monómeros o materias primas de hidrocarburos para volver a polimerizarlos o transformarlos mediante procesos petroquímicos.
✔ Reciclaje mecánico
- Tecnología consolidada y extendida (todas las plantas MRF y empresas de recuperación de EE. UU.)
- Estimaciones del sector: ~$350-700/tonelada de coste de producción de rPET
- Ideal para flujos limpios de botellas de una sola resina (PET, HDPE, PP)
- Limitación: cada ciclo degrada ligeramente las cadenas de polímeros; presenta dificultades con materiales de entrada multicapa o contaminados.
⚠ Reciclaje químico / avanzado
- Nota: según NAPCOR, empezó a utilizarse a escala comercial «por primera vez en 2024».
- Estimaciones del sector: $1.200+/tonelada, un coste significativamente superior al del reciclaje mecánico
- Permite procesar plásticos mezclados, contaminados y difíciles de reciclar mecánicamente.
- Está siendo objeto de escrutinio tanto por la contabilidad de carbono como por la definición de «reciclaje» frente a la fabricación de combustible.
Las estimaciones de costes del sector varían según la fuente; considérelas órdenes de magnitud generales. Conclusión práctica: el reciclaje mecánico sigue siendo el proceso predominante para botellas transparentes y rígidas de PET y HDPE, mientras que el reciclaje químico cubre la capacidad necesaria para procesar film multicapa de un solo material, materias primas mezcladas y contaminadas, y plásticos #7 Otros, que superan las capacidades del reciclaje mecánico. Ninguno de los dos procesos resuelve todos los problemas: ambos dependen de la disponibilidad de materia prima y de la demanda.
El mercado B2B de resinas recicladas (rPET, rHDPE) y la regla de compra 60/40
Si su empresa utiliza resina reciclada para fabricar productos —botellas, fibra, envases o componentes para la construcción—, las condiciones han cambiado en 2024-2025. Future Market Insights estima que el mercado mundial de envases de PET reciclado alcanzará un valor de $9,16 billion USD 2025, con previsiones de $9,8 billion en 2026 y $20,7 billion en 2036. ChemAnalyst afirma que el precio medio del R-PET en Q4 2025 fue de aproximadamente $625 por tonelada métrica (~$0.28/lb). ICIS informa de que el precio de las escamas y los gránulos de R-PET bajó alrededor de un 5 % m/m en agosto de 2025, mientras que el de los gránulos de HDPE natural cayó un 12 %.
Esta noticia resulta llamativa porque contradice la explicación popular según la cual los compromisos de las grandes marcas con el contenido reciclado elevarían de forma permanente el coste del PET reciclado por encima del virgen. Las importaciones de esta materia prima (el 23 % del inventario de EE. UU. en 2024) y la nueva capacidad de las instalaciones de despolimerización redujeron los precios hasta acercarlos a la paridad con el material virgen en muchas especificaciones.
Matriz de decisión para la compra de material reciclado
| Aplicación | Resina recomendada | Umbral de pureza de la bala | Ejemplo de producto final |
|---|---|---|---|
| Rígido para contacto con alimentos | rPET (se requiere FDA LNO) | ≥98 % PET, <0.5% PVC | Botellas de bebidas, envases tipo concha para charcutería |
| Rígido para productos no alimentarios | rHDPE (pigmentado o natural) | ≥95 % HDPE | Botellas de detergente, botellas de aceite de motor |
| Fibra / textil | Escamas de rPET | ≥90 % PET | Alfombras de poliéster, forro polar, relleno de fibra |
| Madera compuesta / tarimas | rHDPE + rPP (se permite mezcla) | ≥85 % de poliolefinas | Tarimas tipo Trex, bancos de parque |
| Tuberías y conducciones | rHDPE pigmentado | ≥95 % HDPE | Tuberías de drenaje, canalizaciones eléctricas |
💡 La regla 60/40 para comprar material reciclado
Los informes sobre resultados nulos recogen un fenómeno que los profesionales del sector observan una y otra vez: rara vez resulta rentable recuperar materia prima de rPET o rHDPE con una pureza inicial inferior a aproximadamente el 60 por ciento (es decir, con más de un 40 por ciento de contaminación fuera de especificación), ni siquiera después de un lavado intensivo. La otra parte de esta regla: prepárese para destinar aproximadamente el 40 por ciento de la energía total del proceso al lavado y la descontaminación cuando la pureza inicial cae por debajo del 80 por ciento. Negocie el suministro de balas según estos umbrales, no solo por peso.
Para los compradores B2B que especifican una solución completa de reciclaje de plásticos —molino granulador, línea de lavado y granceadora—, la configuración del equipo depende de la pureza de las balas que pueda obtener en la fase anterior. Consulte la línea industrial de reciclaje de plásticos de Kitech para ver configuraciones adaptadas a la pureza de la materia prima.
Errores habituales al reciclar (reciclaje ilusorio) y cómo comprobar las normas locales
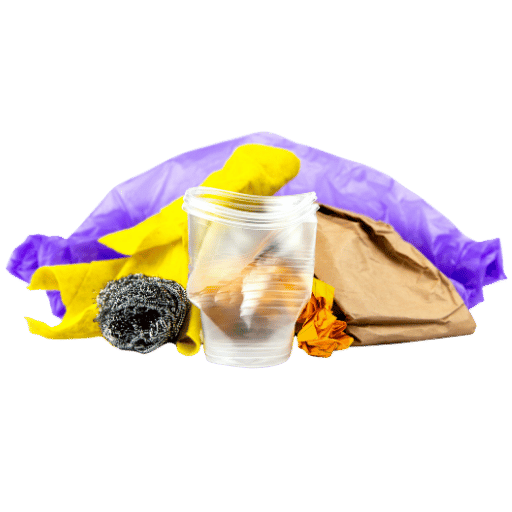
El «reciclaje ilusorio» consiste en tirar al contenedor artículos dudosos con la esperanza de que se reciclen. Los profesionales del sector señalan que es una de las principales fuentes de contaminación en las plantas MRF de EE. UU. y la causa de que muchos programas registren una contaminación media del 17-25 por ciento en la recogida selectiva.
- ✔ Bolsas de plástico en el contenedor de recogida selectiva. Llévelas a un punto de recogida de un supermercado. Los trabajadores de las plantas de reciclaje afirman que tienen que cortar las bolsas de los equipos varias veces al día; una bolsa de materiales reciclables mezclados suele acabar directamente en el vertedero, sin abrir.
- ✔ Aunque parezca contradictorio, deje el tapón puesto. Los tapones sueltos son más pequeños que las mallas de clasificación y se cuelan en el flujo de residuos. Durante la recuperación, el tapón (normalmente de HDPE) y la botella (de PET) se separan de forma natural en el tanque de flotación y hundimiento.
- ✔ Envases negros de comida para llevar. La mayoría de las plantas MRF de EE. UU. utilizan clasificadores ópticos NIR que no detectan el plástico negro: el negro de humo absorbe la señal infrarroja. Los plásticos negros se envían a eliminación aunque estén fabricados con PET #1 o PP #5.
- ✔ Los objetos más pequeños que un teléfono inteligente —pajitas, botellas pequeñas, utensilios de plástico y anillas— se cuelan por las mallas filtrantes de las plantas MRF y acaban en el flujo de residuos finos de vidrio, sea cual sea su código de resina.
- ✔ Envases contaminados con alimentos. Una caja de pizza manchada de grasa o un vaso de yogur con restos deterioran toda la bala. Vacíelos, retire los restos y enjuáguelos si es necesario.
- ✔ Envases de varios materiales: bolsas de patatas fritas revestidas de aluminio, envases flexibles para zumos con varias capas de plástico y cartones con boquillas de plástico. Las capas no se pueden separar de forma rentable y casi siempre acaban en el vertedero.
- ✔ Vasos de PLA compostable. El triángulo indica #7. Las empresas de recuperación los consideran contaminantes. Si no tiene acceso a una instalación de compostaje industrial, debe tirarlos a la basura.
La forma más fiable de saber qué acepta el programa local es consultar la herramienta RecycleCheck por código postal o la página web del servicio municipal de limpieza. Los materiales aceptados se revisan 2-3 veces al año, a medida que cambian los equipos de clasificación de las plantas MRF y las condiciones del mercado final.
Qué cambiará en 2025-2026: leyes EPR, reciclaje avanzado y economía circular
El cambio más significativo en la reciclabilidad de los plásticos en EE. UU. desde la introducción del código SPI de identificación de resinas en 1988 ha sido la expansión de la legislación estatal sobre responsabilidad ampliada del productor (EPR). A fecha de 2026, siete estados de EE. UU. han implantado leyes de EPR que abarcan los envases de plástico: California, Colorado, Maryland, Maine, Minnesota, Oregón y Washington. Los productores —marcas y empresas de envases— son ahora responsables de la reciclabilidad de los envases y de su gestión al final de su vida útil.
Hay tres fechas concretas que conviene tener en cuenta:
- 2026 — primer año del programa EPR de Oregón; fechas límite de registro de productores en Maine, Maryland y Colorado.
- 2032 — La ley SB 54 de California exige que todos los envases regulados sean reciclables o compostables, que el uso de envases de plástico se reduzca un 25 percent y que la tasa de reciclaje alcance el 65 percent.
- En curso — crecimiento del reciclaje químico; NAPCOR señala que la despolimerización funciona a escala comercial «por primera vez en 2024», y ACC hace seguimiento de doce instalaciones de reciclaje avanzado de plásticos en Norteamérica.
«2026 será el primer año completo del programa EPR de Oregón y un año decisivo para la política estatal de reciclaje de envases. Varios estados pasarán del registro al cobro de tasas operativas, y los productores de envases notarán por primera vez el efecto real de las tasas basadas en el principio de que quien contamina paga, calculadas según la reciclabilidad del envase.»
— Perspectivas de política para febrero de 2026 de la revista Resource RecyclingSi va a lanzar su producto en 2026-27, puede tomar ya dos medidas: comprobar si sus envases figuran en la lista de materiales preferentes de la Guía de diseño de APR e incluir las tasas EPR en el presupuesto de envases de cualquier estado donde vaya a producirse un volumen superior al mínimo exento. Los sistemas de tasas favorecen el PET y el HDPE monomateriales; los envases multicapa y el #7 Otros soportarán las multas más elevadas.
Preguntas frecuentes
P: ¿Se pueden reciclar todos los plásticos?
Ver respuesta
No. En teoría se pueden reciclar la mayoría de los plásticos; en la práctica, en EE. UU. solo el #1 PET y el #2 HDPE se reciclan de forma fiable mediante programas de recogida en acera y a la escala que se afirma. El #5 PP está mejorando, pero sigue por debajo del 10 percent. En la práctica, el #3, el #4, el #6 y el #7 no se reciclan.
P: ¿Qué plásticos no se pueden reciclar?
Ver respuesta
En la recogida en acera de EE. UU.: el #3 PVC, el #6 PS (incluida la espuma) y el #7 Otros (incluidos el PLA, el policarbonato y los films multicapa). Las bolsas de #4 LDPE se recogen en puntos de entrega de comercios, no en la recogida en acera. La aceptación habitual del #5 PP depende del alcance de cada programa. El estudio de 2025 de Greenpeace sobre plantas de clasificación de residuos considera que los cinco no se reciclan de forma efectiva a gran escala.
P: ¿Por qué algunos plásticos no son reciclables?
Ver respuesta
Hay tres problemas: la economía de la recogida (la espuma contiene un 95 percent de aire y los films bloquean los equipos), la química del reprocesamiento (el cloro del PVC deteriora los equipos y el PLA se deforma a temperaturas imposibles) y la demanda del mercado final (no hay mercado para los residuos). La reciclabilidad «en teoría» no significa nada si estos tres factores no encajan.
P: ¿Es seguro utilizar plástico reciclado en envases alimentarios?
Ver respuesta
Sí, si la resina reciclada cuenta con una carta de no objeción de la FDA (LNO). Las empresas que recuperan PET y HDPE aplican un proceso de descontaminación al vacío y con calor si quieren producir gránulos de plástico aptos para el contacto con alimentos. La FDA de EE. UU. mantiene una lista actualizada de los procesos que cumplen los requisitos; al solicitar una oferta de rPET de grado alimentario, pida la LNO de su proveedor.
P: ¿Qué plásticos numerados son mejores para reciclar?
Ver respuesta
#1 PET y #2 HDPE: limpios, monomateriales, con mercados finales consolidados y una vía de recuperación de botella a botella.
P: ¿Qué productos se fabrican con plástico reciclado?
Ver respuesta
El rPET se convierte en botellas, ropa y relleno de fibras de poliéster, alfombras y envases tipo concha. El rHDPE se convierte en botellas de detergente, madera plástica, tarimas, vallas, tuberías y muebles de jardín. El rPP se convierte en paneles interiores de automóviles y botes de pintura; a medida que se amplían los sistemas de clasificación de las plantas de recuperación de materiales (MRF), también se utiliza en una variedad cada vez mayor de envases.
¿Va a comprar o especificar resina reciclada?
Si está diseñando o instalando una línea de PET, HDPE o plásticos mixtos (o aprovechando la disponibilidad actual de rPET para desarrollar un producto), la pureza del material de entrada, la química del lavado y la configuración de la granceadora determinan si su producto final cumple los requisitos de la FDA, de la marca o de la especificación de inversión.
Descubra las soluciones de reciclaje de plásticos de Kitech →Acerca de esta guía sobre plásticos reciclables
Esta guía reúne datos del informe de reciclaje de PET de 2024 de NAPCOR, los datos de 2018 de la EPA de EE. UU. sobre residuos sólidos municipales (MSW) vigentes a nivel federal, el informe anual de 2024 de la Coalición del Polipropileno de The Recycling Partnership y la legislación estatal de EPR publicada durante el periodo 2024-2026. Cuando las cifras son estimaciones del sector que no se han verificado con fuentes primarias —por ejemplo, los intervalos de costes del reciclaje químico o los datos de mercado final por categoría—, lo indicamos. Las normas sobre qué materiales se aceptan en la recogida en acera cambian demasiado rápido para que esta guía pueda mantenerse al día; compruébelo con su empresa de recogida cuando vaya a desecharlos.
Referencias y fuentes
- Informe de reciclaje de PET de NAPCOR de 2024 — National Association for PET Container Resources
- Plásticos: datos específicos por material — Agencia de Protección Ambiental de EE. UU.
- El proceso de reciclaje de plásticos — Association of Plastic Recyclers (APR)
- ASTM D7611-21: Práctica normalizada para codificar artículos de plástico manufacturados con fines de identificación de resinas — ASTM International
- Informe anual de 2024 de la Coalición del Polipropileno — The Recycling Partnership
- Ley SB 54 de California para la prevención de la contaminación por plásticos y la responsabilidad de los productores de envases — CalRecycle
- La política estatal está redefiniendo el reciclaje de plásticos en EE. UU. — Resource Recycling, febrero de 2026
- Comerciantes de mitos sobre el plástico: las afirmaciones sobre circularidad no se sostienen — Greenpeace USA, diciembre de 2025
Artículos relacionados
- Reciclaje de plástico ABS: proceso, equipos y mercados de reutilización — análisis en profundidad del reciclaje de plásticos de ingeniería
- Guía de plásticos biodegradables: PLA, PHA y la cuestión de la compostabilidad — separación de bioplásticos
- Granceadora de HDPE — equipos para reciclar plástico #2 HDPE
- Molino granulador de plásticos — flujo de recuperación de la etapa 4







