Póngase en contacto con Kitech Company
Polímeros circulares: tecnologías de reciclaje en circuito cerrado, especificaciones de resina y compromisos de las marcas

Los polímeros circulares son plásticos posindustriales y resinas posconsumo reprocesados mediante extrusión mecánica superlimpia, disolución física con disolventes o despolimerización química. El peso molecular y la reología de fusión de los polímeros circulares se ajustan para cumplir las especificaciones del polímero virgen. A diferencia del material triturado convencional de circuito abierto que se degrada hacia madera plástica no estructural, materiales de construcción o tuberías de drenaje tras un único ciclo de uso, los polímeros reciclados respaldan las economías circulares regionales al cerrar el ciclo y reincorporarse a botellas aptas para el contacto con alimentos y films plásticos de envase soplado, colectores de automoción y filamentos textiles. Según los datos recopilados por Mordor Intelligence, la producción mundial alcanzó 20,09 millones de toneladas métricas en 2025, donde el tereftalato de polietileno (PET) representó el 41,62 % del volumen total y las aplicaciones de envase absorbieron el 60,78 % de la producción total.
Los directores e ingenieros de compras de envases y de operación de plantas de reciclaje de plástico afrontan el reto medioambiental de homologar los polímeros circulares según el tipo de polímero. Deben evaluar la viscosidad intrínseca (IV) y el índice de fluidez (MFI). Asimismo, deben verificar la filtración continua del polímero fundido y determinar la presencia de partes por millón (ppm) de PVC en el flujo de circuito cerrado, reduciendo al mismo tiempo el impacto ambiental y cumpliendo los objetivos de sostenibilidad. Además, deben distinguir entre las distintas clases de polímeros circulares y las iniciativas de economía circular (por ejemplo, Circular Polymers de Ascend), dado que su uso en la ciencia de polímeros es muy amplio.
Conclusiones clave de ingeniería
- Desambiguación de entidades: En el comercio industrial de resinas, polímeros circulares designa las resinas recicladas posconsumo (PCR) de circuito cerrado y las recicladas químicamente, mientras que Circular Polymers by Ascend es el reciclador de moquetas posconsumo de Lincoln, California, adquirido por Ascend Performance Materials en 2022, que desvió 85 millones de libras de residuos de moquetas de los vertederos, según informó PR Newswire.
- Balance de energía y rendimiento: Según Mordor Intelligence y MDPI Sustainability, el reciclaje mecánico conserva el 64,35 % de la cuota de mercado en 2025 porque la extrusión de alta eficiencia y la clasificación avanzada consumen de 883 a 1.131,7 kWh por tonelada métrica con un rendimiento másico del 80 % al 96 %, mientras que la disolución con disolventes requiere de 1.200 a 2.500 kWh/t (con >95 % de recuperación de disolvente según Umbrex) y la pirólisis térmica consume de 3.000 a 6.000+ kWh/t equivalentes con un rendimiento de aceite de pirólisis del 60 % al 75 %.
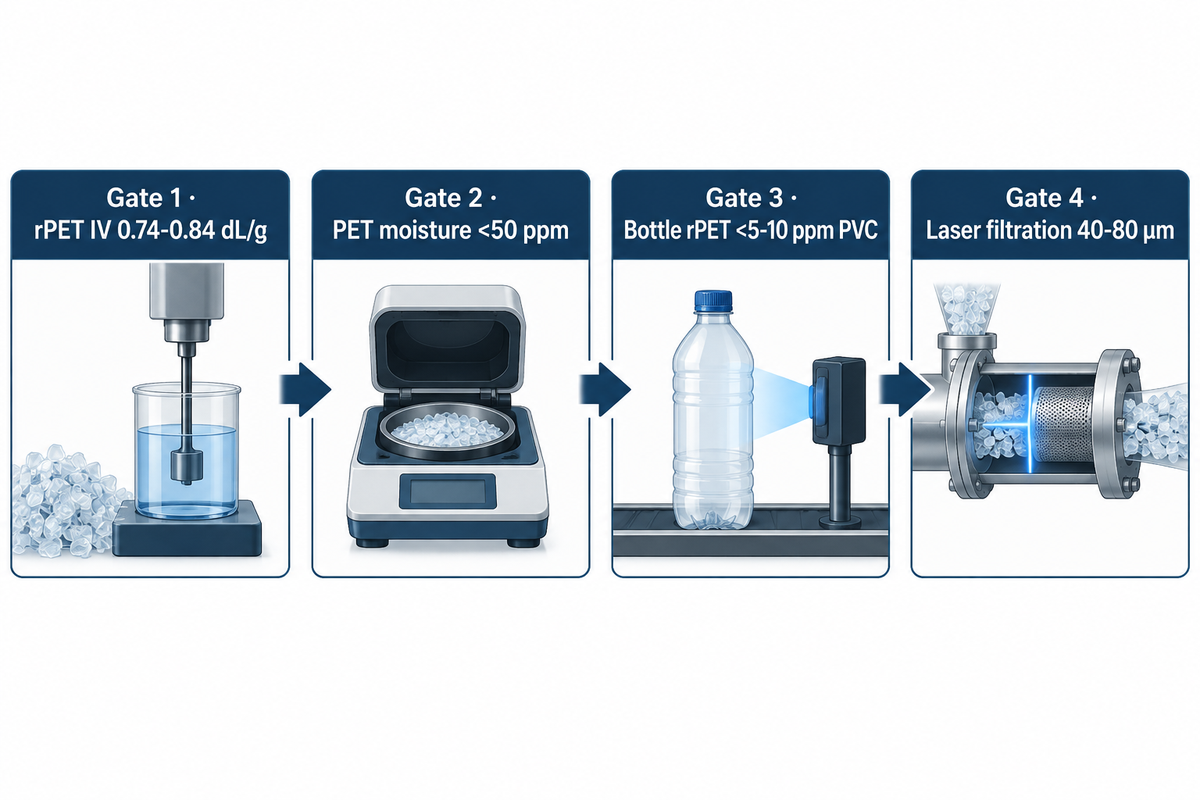
- Límites críticos del CoA: Según Energycle, el rPET botella a botella requiere una IV de 0.74 a 0.84 dL/g (referencia de 0.80 ± 0.02 dL/g), una humedad previa a la extrusión inferior a 50 ppm, una filtración continua del fundido de 40 a 80 μm y una contaminación por PVC inferior a 5 a 10 ppm (ya que 100 ppm de PVC provocan la escisión de cadena por ácido clorhídrico a 260–285°C).
- Plazos reglamentarios (2026–2030): Según se documenta en PPWR Connect conforme al Reglamento (UE) 2025/40 de la Unión Europea (PPWR, aplicable a partir del 12 de agosto de 2026), los transformadores de envases deben cumplir en 2030 unos mínimos de contenido reciclado posconsumo del 30 % para envases de PET sensibles al contacto y botellas de bebidas de un solo uso, del 10 % para plásticos distintos del PET sensibles al contacto y del 35 % para el resto de envases de plástico, porcentajes que aumentarán al 50 %, 25 % y 65 % en 2040.
¿Qué son los polímeros circulares? Reciclaje de polímeros en circuito cerrado frente a infrarreciclaje (y desambiguación de la marca Ascend)
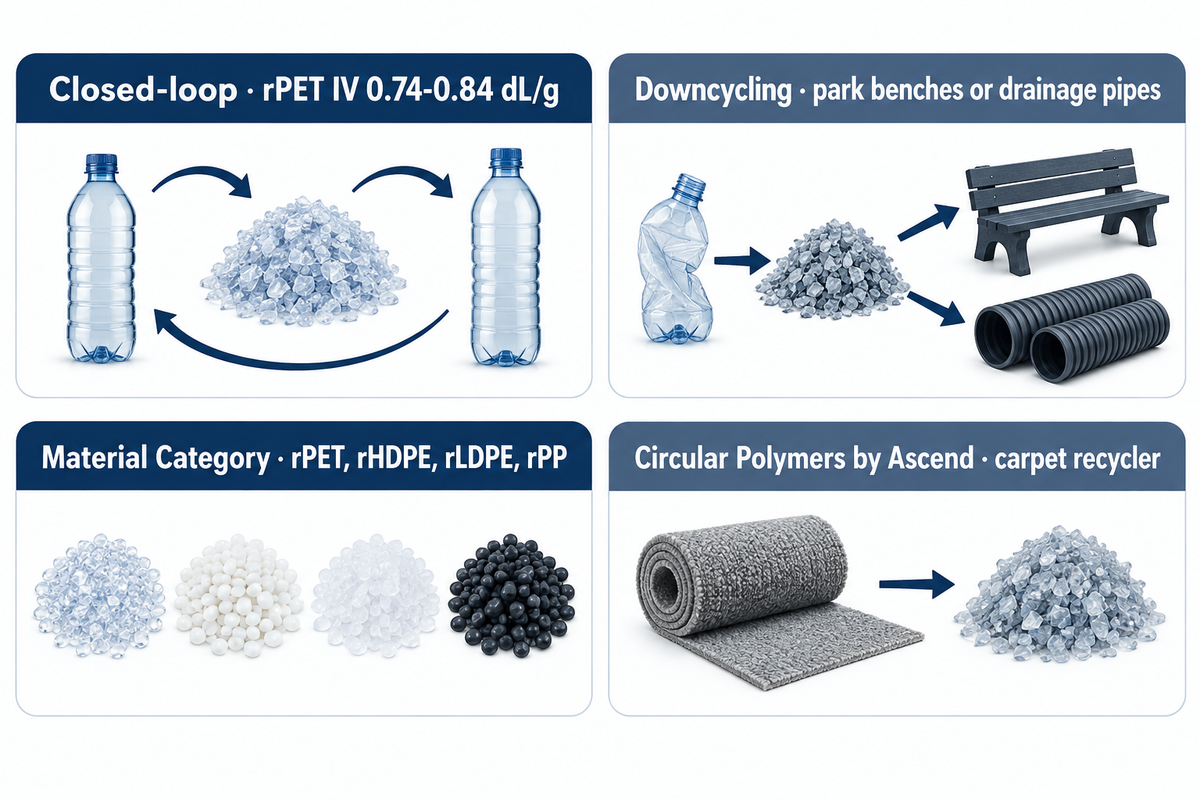
En la ingeniería de polímeros y el comercio de resinas, los polímeros circulares representan materias primas secundarias y materiales técnicos que sustituyen a los materiales vírgenes de forma funcional uno a uno en toda la cadena de valor, sin comprometer la resistencia a la tracción, la transparencia óptica ni el cumplimiento normativo para el contacto con alimentos. Alcanzar un rendimiento equivalente al virgen exige inhibir la escisión de cadena por degradación termooxidativa, hidrolítica y térmica durante los procesos de recogida, lavado, descontaminación y formulación.
Dentro del marco europeo de transición publicado por Plastics Europe y Plastics Recyclers Europe (PRE), la capacidad instalada de entrada de reciclaje en Europa se sitúa en 13,5 millones de toneladas métricas (encabezada por un 26 % de films plásticos de poliolefina, un 24 % de PET, un 14 % de rígidos de polipropileno, un 13 % de rígidos de polietileno de alta densidad, un 8 % de PVC y un 2 % de PS/EPS según PRE), lo que sirve de base industrial hacia el objetivo del 65 % de plásticos circulares para 2050 a medida que la capacidad regional se expande a una tasa de crecimiento anual compuesto constante. En Norteamérica, los datos de la Association of Plastic Recyclers (APR) muestran que se recuperan anualmente 5.1 mil millones de libras de residuos plásticos posconsumo, aunque captar flujos de alta pureza requiere combinar la clasificación óptica con equipos de clasificación y preprocesamiento de plásticos rígidos mixtos en cada planta de reciclaje y clasificación antes de que las escamas de plástico lleguen a la extrusora.
Dado que los motores de búsqueda combinan páginas corporativas de marcas con documentación de ciencia de materiales, los equipos de compras deben distinguir de inmediato entre los dos significados del término:
- Categoría de materiales (polímeros circulares): La clase mundial de resinas superlimpiadas mecánicamente, purificadas con disolventes (como la disolución de polipropileno de PureCycle Technology) o despolimerizadas químicamente (rPET, rHDPE, rLDPE, rPP y poliamida reciclada) certificadas para reincorporarse a la fabricación en circuito cerrado.
- Entidad corporativa (Circular Polymers by Ascend): Circular Polymers by Ascend se fundó en 2018 en Lincoln, California, y en noviembre de 2022 la empresa fue adquirida mayoritariamente por Ascend Performance Materials (PR Newswire). Circular Polymers se especializa en la recuperación de moquetas de nailon y polipropileno a través de su marca Cerene. Mediante su marca Cerene y una subvención de $700.000 concedida por Carpet America Recovery Effort (CARE Case Study) para la separación mecánica de moquetas comerciales en rollo y losetas de moqueta con soporte de poliuretano, que representan el 30 % de las moquetas desechadas en California según CARE, la planta de Lincoln separa mecánicamente las moquetas en poliamida 6 (PA6), poliamida 66 (PA66), polipropileno (PP), PET y carbonato cálcico, añadiendo 600.000 libras al mes de capacidad (+27 % de crecimiento de producción) y desviando más de 85 millones de libras de moquetas posconsumo del vertedero.
¿En qué se diferencia el reciclaje de polímeros en circuito cerrado del infrarreciclaje convencional?
El reciclaje de polímeros en circuito cerrado preserva o restaura la longitud de la cadena molecular (manteniendo la viscosidad intrínseca del rPET entre 0.74 y 0.84 dL/g con menos de 5 a 10 ppm de PVC y menos del 1 % de humedad en las escamas de plástico según Energycle y Kitech), de modo que la granza recuperada vuelve a cumplir la especificación original para botellas, film plástico o moldeo por inyección. En el infrarreciclaje convencional, los residuos plásticos mixtos o degradados se funden sin eliminación previa de contaminantes y el material triturado se destina a fabricar bancos de parque o tuberías de drenaje.
Existen tres mecanismos físicos importantes que definen la línea divisoria entre la recuperación en circuito cerrado y el infrarreciclaje en la industria: la extensión de cadena en estado sólido o reactiva, la descontaminación superficial o en masa y la extrusión con un tiempo de residencia estrecho. Si las poliolefinas o los poliésteres posconsumo no están diseñados específicamente para su reutilización directa y se trituran y funden sin lavado cáustico en caliente ni desgasificación al vacío, los restos de adhesivos de etiquetas, tintas de impresión y humedad rompen las cadenas principales del polímero, dejando un efecto irreversible en el índice de fluidez y obligando al transformador a mezclar el reciclado en perfiles de pared gruesa de bajo margen.
Extrusión-granulación mecánica frente a disolución con disolventes y pirólisis química (energía, rendimiento y calidad de la resina)
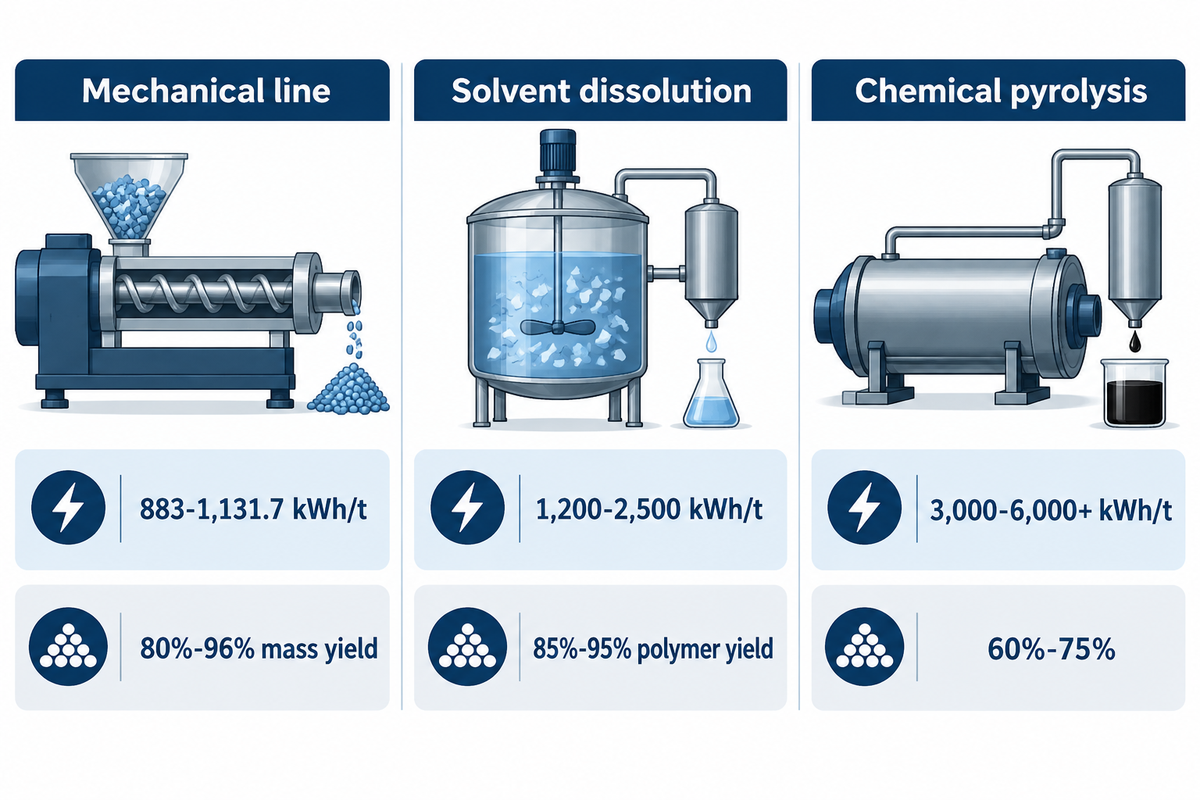
Al equilibrar el consumo específico de energía (kWh por tonelada métrica), el rendimiento másico, la intensidad de capital y la profundidad de descontaminación, tres tecnologías industriales ofrecen las vías para producir polímeros circulares. El lavado mecánico y la extrusión-granulación, en particular, siguen siendo la columna vertebral económica para los flujos monomateriales clasificados. La disolución física con disolventes y las tecnologías de reciclaje avanzado (incluido el reciclaje de material de alimentación mediante despolimerización química, pirólisis o gasificación a gas de síntesis) se dirigen a los residuos de envases rígidos o flexibles multicapa, pigmentados o con contaminación cruzada.
Disolución con disolventes 1.200–2.500 kWh/t con un rendimiento del 85–95 % frente a pirólisis 3.000–6.000+ kWh/t con un rendimiento del 30–50 %) con los precios mínimos de venta de NIST AMS 100-64 ($0.38–$0,63/lb) y los inventarios de consumos de balas de PET de EPA/PMC9004285 (251,7 kWh/t, 4,7 kg NaOH/t), junto con los datos de US Department of Energy OSTI 1854363 y del European Commission Joint Research Centre (JRC 132067).
| Parámetro del proceso | Lavado mecánico y extrusión-granulación | Disolución física con disolventes y purificación | Reciclaje químico (pirólisis y despolimerización) |
|---|---|---|---|
| Mecanismo principal | Clasificación óptica, trituración en húmedo, lavado cáustico en caliente a 80–90°C, lavado por fricción, secado térmico, filtración continua del fundido y granulación con desgasificación al vacío (según datos de Kitech). | Disolución selectiva del polímero objetivo en disolvente calentado (como xileno, ciclohexanol o NMP según US5278282A), filtración de pigmentos y tintas insolubles, precipitación con antidisolvente o evaporación súbita. | Solvólisis/metanólisis/glicólisis para polímeros de condensación (PET, PA6); pirólisis térmica o catalítica (400–600°C) + craqueo con vapor para poliolefinas (PE, PP) según Umbrex. |
| Demanda específica de energía | 300–800 kWh/t (subsistema de extrusión); 883–1.131,7 kWh/t (línea de producción integrada de clasificación, lavado, secado y granulación según MDPI). | 1.200–2.500 kWh/t equivalentes (impulsados por la evaporación de disolvente, el agotamiento y los circuitos de recuperación de disolvente >95 % según Umbrex). | 3.000–6.000+ kWh/t equivalentes (calor del reactor de pirólisis + hidrotratamiento + craqueo con vapor + repolimerización según OSTI). |
| Rendimiento másico de polímero a polímero | Rendimiento másico del 80 %–96 % a partir de balas preclasificadas; base de consumos de 251,7 kWh/t y 4,7 kg NaOH/t sobre balas con un 78 % de PET modelada en PMC9004285. | Rendimiento de polímero del 85 %–95 % (alcanzando el 99,2 % de recuperación de PP en xileno a 110°C durante 80 min según se documenta en US5278282A). | Rendimiento de monómero del 85 %–90 %+ para la despolimerización de PET; rendimiento de aceite líquido de pirólisis del 60 %–75 % (rendimiento final de poliolefina del 30 %–50 % tras el craqueador de vapor) según Umbrex. |
| Tolerancia y límites del material de alimentación | Film plástico monomaterial de PE/PP, HDPE/PP rígido y botellas de PET; requiere <5–100 ppm de PVC y <1 %–3 % de humedad previa a la extrusión según Kitech. | Films plásticos de envase multicapa, rígidos pigmentados y poliolefinas contaminadas con olores; presenta dificultades con los termoestables reticulados según JRC 132067. | Tarrinas, envases y bandejas de poliolefinas mixtas y envases complejos; sensible a los halógenos (PVC <50–100 ppm), compuestos oxigenados de PET y metales pesados según Energycle. |
| Economía comercial y cuota de mercado | 64,35 % de cuota de mercado mundial en 2025 (Mordor); precio mínimo de venta según NIST AMS 100-64 de $0,38/lb (PP) a $0,63/lb (HDPE); rango de mercado de escamas de plástico de $450–$1.350/t según Energycle. | Escala comercial emergente; la rentabilidad fracasa si la pérdida de disolvente supera el 3 %–5 % por ciclo o si el disolvente residual incumple los límites de contacto con alimentos según Umbrex. | Más de $10B de financiación mundial ($1B de capital riesgo) en la última década (Baker Institute); requiere una prima de balance de masas ISCC PLUS (+8 %–16 %) o precios impulsados por mandatos de €1,440–€1.850/t. |
| Ventana de temperatura de operación | Lavado cáustico en caliente a 80–90°C; zona del cilindro de extrusión y granulación del fundido a 130–285°C (según datos de Kitech). | Disolución a 110°C en xileno durante 80 min (US5278282A) sin romper la cadena principal covalente del polímero. | Zona del reactor de craqueo térmico o catalítico endotérmico a 400–600°C+ (Umbrex). |
| Descontaminación y eliminación de olores | Elimina el 98 %–99 %+ de los adhesivos y aceites superficiales; la desgasificación al vacío de doble etapa y la filtración láser de 40–150 μm eliminan los volátiles y los geles sólidos (según datos de Kitech). | Elimina pigmentos ligados a la matriz, dióxido de titanio y compuestos organolépticos mediante filtración en solución submicrónica (JRC 132067). | Restablece el polímero a monómero o nafta de hidrocarburos; requiere hidrotratamiento para eliminar azufre, nitrógeno y cloro (Umbrex). |
| Contabilidad de la cadena de custodia | Segregación física o mezcla controlada con CoA de lote PCR trazable conforme al Reglamento (UE) 2022/1616 (PPWR Connect). | Segregación física o mezcla controlada cuando se operan líneas de producción dedicadas a la disolución de un solo polímero (PPWR Connect). | Asignación de créditos de balance de masas ISCC PLUS o REDcert² (exenta de uso como combustible o atribución libre según PPWR Connect). |
| Rango típico de capacidad de la línea de producción | Líneas de producción modulares de lavado y granulación de 100–3.000 kg/h para plantas de reciclaje internas y comerciales (según datos de Kitech). | Plantas de reciclaje regionales de purificación con disolventes que requieren recuperación en condensador de circuito cerrado (Umbrex). | Unidades de pirólisis y craqueo con vapor integradas en refinería que coprocesan aceite de pirólisis (OSTI). |
Un reciente análisis del ciclo de vida (LCA) de Monte Carlo publicado en MDPI Sustainability (2026) que evalúa el reciclaje mecánico de PET, HDPE, LDPE y PP demuestra por qué el preprocesamiento mecánico avanzado sigue siendo la vía con menor huella de carbono para producir resinas bajas en carbono y reducir las emisiones de gases de efecto invernadero, manteniendo al mismo tiempo una calidad de producto constante junto con los polímeros de base biológica complementarios. En la configuración mecánica de referencia, la intensidad eléctrica de la planta de reciclaje promedió 1.131,7 kWh por tonelada métrica (con 515,3 m³ de gas natural y 67,7 GJ de demanda energética acumulada por tonelada). Cuando los operadores integraron la clasificación basada en sensores (SBS) con la extrusión de alta eficiencia (HEE), la demanda eléctrica descendió a 883 kWh por tonelada métrica, superando a las líneas de producción de referencia en más del 95 % de las 10.000 iteraciones de Monte Carlo según MDPI. Del mismo modo, la modelización del inventario de procesos unitarios en PMC9004285 para balas de PET posconsumo (78 % PET, 7,2 % PE, 3,3 % PP) registra unos consumos en la línea de lavado de 251,7 kWh de electricidad y 4,7 kg (0.0047 toneladas métricas) de hidróxido de sodio (NaOH) por tonelada métrica de material de alimentación, respaldando los precios mínimos de venta de NIST AMS 100-64 / DOE de $0,38/lb para PP, $0,46/lb para LDPE, $0,54/lb para PET y $0,63/lb para HDPE. Para los transformadores que amplían la recuperación de film plástico, dominar el proceso completo de reciclaje de film plástico desde el residuo hasta la granza resulta esencial para mantenerse dentro de ese límite energético de 883 kWh/t.
¿Por qué la pirólisis consume 3.000–6.000 kWh/t mientras que la granulación mecánica utiliza 300–800 kWh/t?
La extrusión-granulación mecánica solo calienta los termoplásticos por encima de su rango de fusión de 130°C a 285°C mientras preserva las cadenas poliméricas covalentes, requiriendo de 300 a 800 kWh/t en la extrusora (de 883 a 1.131,7 kWh/t en toda la planta de reciclaje según MDPI). La pirólisis térmica debe suministrar energía endotérmica de escisión de enlaces a 400°C hasta 600°C+, hidrotratar el aceite de pirólisis y volver a craquear los hidrocarburos, perdiendo del 25 % al 70 % de la masa según Umbrex.
A pesar de haber atraído más de $10 mil millones en inversión mundial ($1 mil millones en capital riesgo) durante la última década (Rice University Baker Institute), los rendimientos de polímero de la pirólisis química no siempre son elevados ni estables. En la práctica industrial, los halógenos, retardantes de llama, cargas y pigmentos presentes en los residuos plásticos mixtos envenenan los catalizadores del reactor y forman coque carbonoso, lo que significa que el reciclaje avanzado sigue dependiendo en gran medida de la clasificación mecánica previa, el desetiquetado y el lavado en caliente para preparar un material de alimentación con bajo contenido en halógenos.
Homologación de polímeros circulares: IV, MFI, ppm de humedad, umbrales de PVC y especificaciones de filtración continua del fundido
Si bien las rápidas innovaciones en el reciclaje ofrecen la flexibilidad de generar un suministro que aún no está totalmente homologado, en el caso de los polímeros circulares, la variabilidad y la incertidumbre debidas a las distribuciones del peso molecular y del contenido de humedad, sumadas a la contaminación cruzada por trazas de otros polímeros, afectan negativamente al hinchamiento en la matriz de extrusión y al descuelgue del párison, así como a la resistencia al agrietamiento por tensión ambiental.
Para evitar tiradas de producción fuera de especificación, los ingenieros de planta aplican La lista de verificación de homologación del CoA de PCR de 4 controles (IV, MFI, humedad y ppm de PVC) en cada lote de resina entrante, vinculando las tolerancias del CoA del transformador (IV de rPET 0,74–0,84 dL/g, MFI de rHDPE 0,3–1,0 g/10 min, <50/500 ppm de humedad en el fundido, filtración láser de 40–150 µm) y los diferenciales europeos al contado de rPET/rHDPE (+€340 a +€687,50/t) directamente con la configuración de la línea de lavado previa:
| Control de homologación | Resina objetivo y aplicación | Método de ensayo normalizado | Tolerancia contractual del CoA | Modo de fallo en planta si se incumple |
|---|---|---|---|---|
| Control 1: Viscosidad intrínseca (IV) e índice de fluidez (MFI) | Botellas/láminas de rPET de grado alimentario; rHDPE/rPP para moldeo por soplado e inyección | ASTM D4603 / ISO 1628 (IV de PET); ASTM D1238 / ISO 1133 (MFI a 190°C o 230°C / 2,16 kg) | IV de rPET: 0,74–0,84 dL/g (referencia de 0.80 ± 0.02 dL/g según Honest Ocean); moldeo por soplado de rHDPE: 0,3–1,0 g/10 min; inyección de rPP/rHDPE: 4–30 g/10 min | Una IV inferior a 0.72 dL/g provoca el reventón de la botella bajo carbonatación; las oscilaciones incontroladas del MFI causan inestabilidad por estiramiento del párison o llenados incompletos. |
| Control 2: Límite máximo de humedad previo a la fusión | Escamas de plástico de PET higroscópicas frente a film plástico lavado de PE/PP no higroscópico | Valoración Karl Fischer / analizador en línea de pérdida por secado | <50 ppm (0,005 %) en la garganta de alimentación de la extrusora de PET (<1 % en la entrada de escamas de plástico lavadas según Kitech); <500 ppm en la garganta de PE/PP (<3 % en la entrada de film plástico exprimido) | El agua residual por encima de 50 ppm en el PET a 260–285°C desencadena una rápida escisión hidrolítica de la cadena; una humedad superior al 3 % en el film plástico de PE provoca poros de vapor y espumación según Kitech. |
| Control 3: Límite de trazas de PVC y poliolefinas | Escamas de plástico de rPET posconsumo para extrusión de preformas, láminas y filamentos | APR PET-A-01 / horneado en estufa de laboratorio de 500 g a 200°C durante 45–60 min; escaneo de cloro por XRF | <5–10 ppm de PVC para botella a botella (0,001 % máx.); <30–50 ppm para lámina/filamento; <100–150 ppm para fibra cortada según Energycle | El PVC sufre deshidrocloración a 180–220°C, liberando gas HCl que vuelve amarillo o marrón el rPET, genera puntos negros y reduce la IV por debajo de 0.65 dL/g (Energycle). |
| Control 4: Grado de filtración continua del fundido | Film plástico soplado de PE de calibre fino, rPET grado botella y moldeo por soplado de rígidos | Monitorización de ΔP en cambiador de filtros continuo de disco láser rotativo o de pistón con contralavado | 40–80 μm (200–325 mesh) para film plástico fino y rPET de botella; 100–150 μm (100–150 mesh) para moldeo por soplado de rígidos según Kitech | Las mallas filtrantes gruesas (>150 μm) dejan pasar fibras de papel, geles reticulados y partículas de PET/PA sin fundir que rompen las burbujas de film plástico soplado de 15–25 μm. |
Un error operativo frecuente en la industria del reciclaje consiste en suponer que un tanque estándar de separación por flotación y hundimiento en agua (gravedad específica de 1,00 g/cm³) separará el PVC del PET. Mientras que el agua hace flotar limpiamente los tapones y etiquetas de poliolefina (PP a 0.90 hasta 0,92 g/cm³ y HDPE a 0.94 hasta 0,96 g/cm³), el PET posconsumo amorfo y semicristalino presenta una densidad de 1.33 a 1,40 g/cm³, que se solapa directamente con el PVC rígido no plastificado de 1.35 a 1,52 g/cm³. Tal como detallan los estudios técnicos de fallos de Energycle y de la Association of Plastic Recyclers (APR PET-A-01), ambos polímeros se hunden juntos hacia el sinfín de descarga inferior. Cuando entran trazas de fragmentos de PVC en una extrusora de PET que opera entre 260°C y 285°C, el PVC experimenta una deshidrocloración que comienza entre 180°C y 200°C (alcanzando su máximo por encima de 220°C) y libera gas de ácido clorhídrico (HCl). Bajo una presión del cilindro de extrusión de 120 a 180 bar, el HCl actúa como catalizador ácido que rompe los enlaces éster, forma cromóforos de polieno conjugados y separa el rentable rPET grado botella ($1.100 a $1.350 por tonelada métrica según Energycle) del material triturado rebajado para fibra cortada ($450 a $650 por tonelada métrica según Energycle).
Cuando se observa una degradación hidrolítica moderada en el PET posconsumo entrante, el peso molecular se restaura mediante policondensación en estado sólido (SSP) bajo vacío o mediante extrusión reactiva con extensores de cadena multifuncionales. Los ensayos reológicos revisados por pares en Polymers (PMC10519981) confirman que dosificar de 0.25 a 1,25 wt% de dianhídrido piromelítico (PMDA) durante la extrusión de doble husillo acopla los grupos terminales hidroxilo y carboxilo, reduciendo sistemáticamente el índice de fluidez y reconstruyendo la resistencia del fundido para la espumación y la extrusión de láminas.
¿Qué micraje de filtración continua del fundido y qué especificaciones de la línea de lavado previenen los defectos de geles y puntos negros?
Eliminar los geles y los puntos negros carbonizados exige combinar un lavado previo en caliente con hidróxido de sodio cáustico (1 % a 2 % de NaOH) a 80°C hasta 90°C y un lavado por fricción de alta velocidad —que desprenden del 98 % al 99 %+ de los adhesivos acrílicos, aceites y fibras de papel según Kitech— con una filtración continua del fundido por disco láser de 40 a 80 μm para films plásticos finos de envase y rPET de botella, o una filtración de 100 a 150 μm para rHDPE rígido.
En la puesta en marcha de plantas de reciclaje, confiar únicamente en la filtración del fundido sin un lavado en caliente previo constituye un error costoso: si los residuos de adhesivo y las fibras de celulosa no se saponifican y enjuagan en una línea de lavado industrial de film plástico de PE (500–3.000 kg/h) o en una línea de lavado en caliente de botellas de PET que alcance <100 ppm de PVC, las mallas filtrantes finas de 50 μm se colmatan en cuestión de minutos, disparando la presión en el cabezal de extrusión por encima de 250 bar y quemando el polímero fundido.
Contabilidad de balance de masas ISCC PLUS, mandatos del PPWR de la UE 2026–2030 y precios de la granza reciclada frente a la virgen
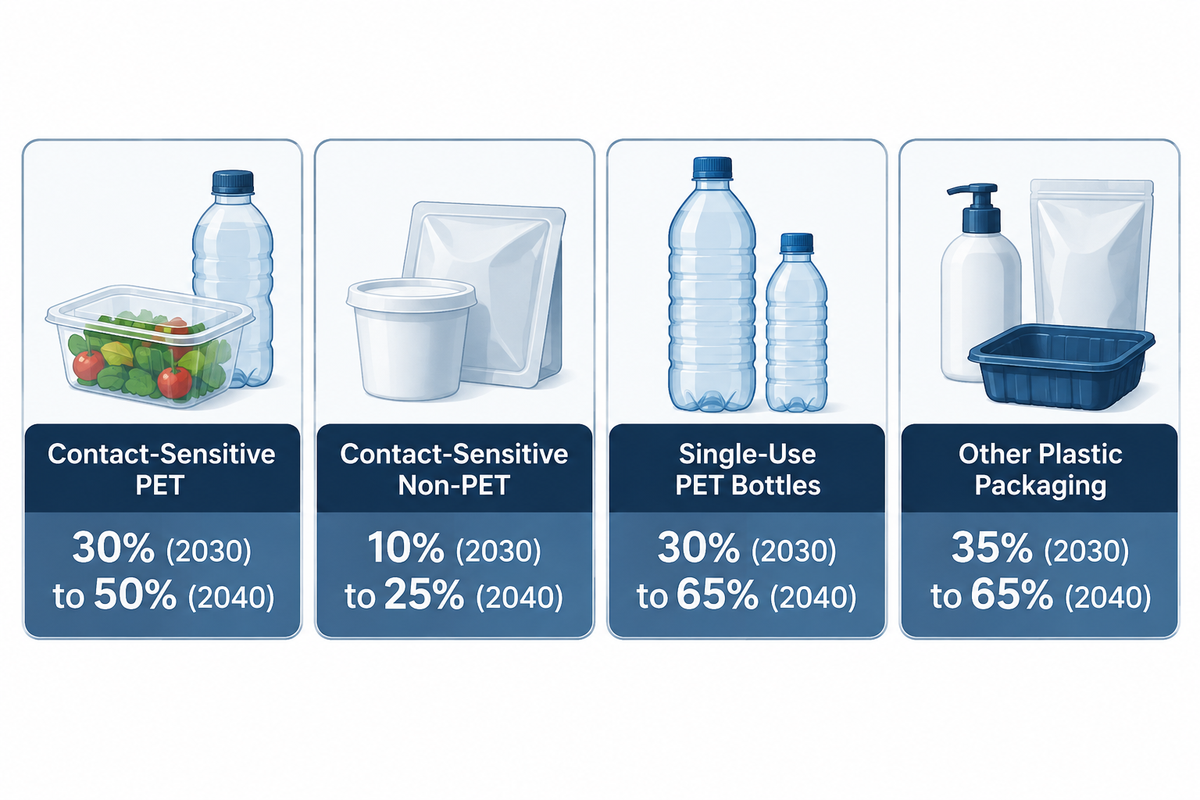
La adquisición de polímeros circulares ha pasado de ser un compromiso voluntario de sostenibilidad corporativa a convertirse en una obligación legal vinculante en virtud del Reglamento (UE) 2025/40 de la Unión Europea, el Reglamento sobre los envases y residuos de envases (PPWR), que entra en aplicación general el 12 de agosto de 2026. Comprender cómo calcular el contenido reciclado conforme al artículo 7, así como los modelos de cadena de custodia, determinará si el contrato de suministro de un transformador supera una auditoría.
Tal como analizan PPWR Connect y la Guía del PPWR de la Comisión Europea C(2026)3702, el artículo 7 establece un contenido mínimo de reciclado posconsumo (PCR) por unidad de envase y promediado por planta de fabricación y año (excluyendo cualquier componente plástico que represente menos del 5 % del peso total de la unidad de envase). Cabe señalar que el PIR queda explícitamente excluido del artículo 7. Mientras tanto, las poliolefinas producidas por los recicladores químicos mediante el proceso de pirólisis se comercializan bajo esquemas de balance de masas ISCC PLUS o REDcert², en los que los créditos circulares se asignan mediante atribución libre o bajo exención de uso como combustible, incluso cuando la granza física no contiene moléculas recicladas segregadas, y el hecho de que los créditos de balance de masas satisfagan el artículo 7 del PPWR depende de la metodología que adopte la Comisión Europea antes del 31 de diciembre de 2026.
Para abordar esta situación, los equipos de aprovisionamiento utilizan el Árbol de decisión de aprovisionamiento de balance de masas frente a segregación física para el PPWR 2030/2040:
| Categoría de envase del artículo 7 del PPWR de la UE | Objetivo mín. PCR 2030 | Objetivo mín. PCR 2040 | Modelo principal de cadena de custodia | Precios de la granza 2025–2026 y exposición a auditorías |
|---|---|---|---|---|
| Envases sensibles al contacto fabricados principalmente con PET (bandejas de alimentos, cestillas, envases lácteos y cosméticos) | 30 % (PPWR) | 50 % (PPWR) | Segregación física o mezcla controlada (autorizada por la EFSA conforme a los Reglamentos (UE) 2022/1616 y 2025/351). | €1,440–€1.850/t DDP noroeste de Europa frente a €970–€1.200/t de PET virgen (diferencial de +€340 a +€687,50/t; prima secundaria de $250/t según Mordor Intelligence). |
| Envases sensibles al contacto fabricados con plásticos distintos del PET (films plásticos de PE de grado alimentario, tarrinas de PP, cierres de HDPE) | 10 % (PPWR) | 25 % (PPWR) | Balance de masas ISCC PLUS / REDcert² (pirólisis química) o HDPE/PP mecánico procedente de sistemas de depósito en circuito cerrado. | +8 %–16 % de sobrecoste por certificación ISCC PLUS; expuesto al acto de ejecución de la Comisión del 31 de diciembre de 2026 sobre las reglas de atribución del balance de masas (PPWR Connect). |
| Botellas de plástico de un solo uso para bebidas (PET) (amplía el mandato del 25 % de la SUPD en 2025) | 30 % (PPWR) | 65 % (PPWR) | Segregación física (lavado cáustico superlimpio + circuito botella a botella con SSP). | $1,100–$1.350/t de rPET grado botella frente a $450–$650/t de escamas de plástico fuera de especificación para fibra según Energycle; una alta carga de color o tinta pone en riesgo el nivel mínimo de reciclabilidad del Anexo II. |
| Todos los demás envases de plástico no sensibles al contacto (capuchón estirable industrial, film plástico retráctil, botellas de detergente no alimentario, palés) | 35 % (PPWR) | 65 % (PPWR) | Segregación física o mezcla controlada mediante líneas de lavado mecánico de alta eficiencia para film plástico y rígidos. | Menor coste de cumplimiento: el reciclaje mecánico interno mediante líneas PFW/KCP ofrece un coste de granza de $0.38–$0,63/lb (NIST) y un retorno de la inversión (ROI) de 11–24 meses (según datos de Kitech). |
Los transformadores también deben coordinar los objetivos de contenido reciclado del artículo 7 con los grados de rendimiento de reciclabilidad del Anexo II del artículo 6: incorporar pigmentos oscuros, adhesivos sin lavar o masterbatch de negro de humo en un envase para alcanzar una cuota del 35 % de PCR puede situar la unidad por debajo del límite mínimo de reciclabilidad de Grado C del Anexo II, que quedará prohibido a partir del 1 de enero de 2030 (PPWR Connect).
Compromisos mundiales de las marcas en polímeros circulares y carteras de productores (SABIC, Borealis, LyondellBasell, Eastman)
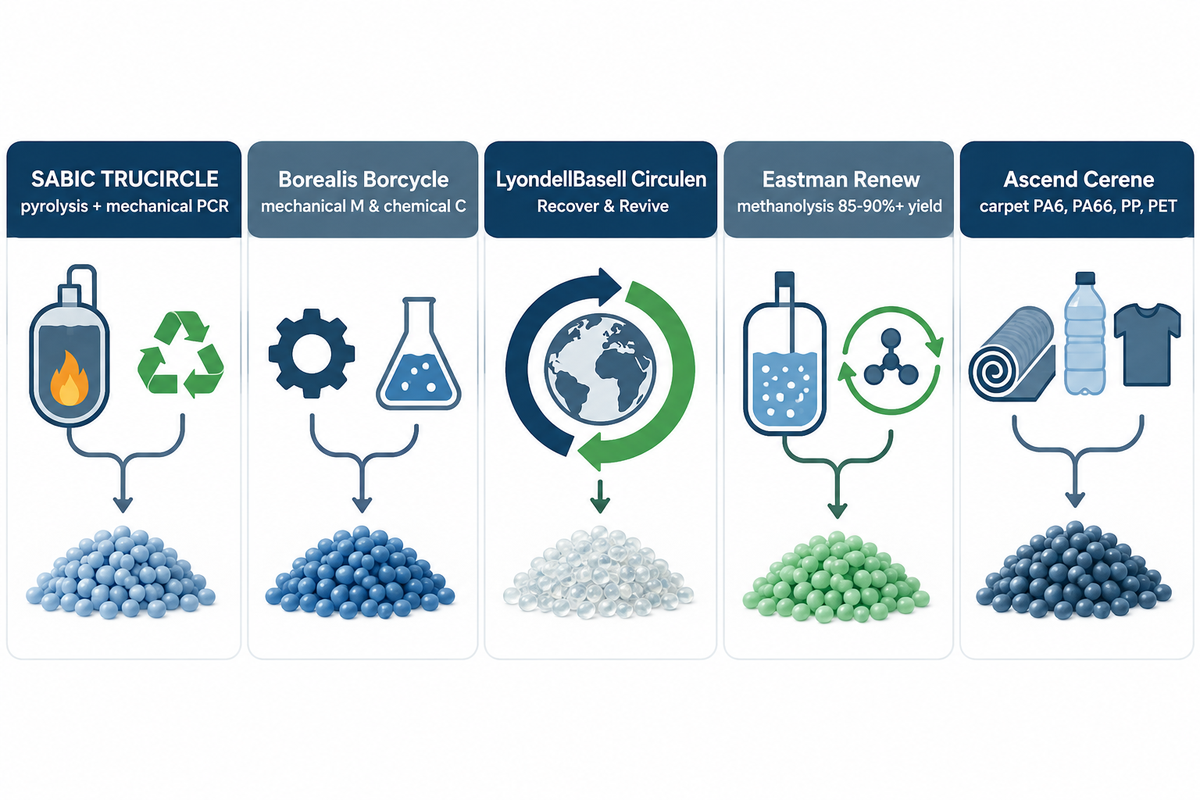
Los principales productores petroquímicos y formuladores de especialidades han reestructurado sus líneas de productos en carteras dedicadas de polímeros circulares, combinando grados de PCR descontaminados mecánicamente con resinas certificadas por balance de masas ISCC PLUS. No obstante, los suministros comerciales en Europa, Norteamérica, Asia-Pacífico y Oriente Medio y África se ven limitados debido a una importante escasez mundial de residuos plásticos posconsumo clasificados y de baja contaminación, así como a la creciente demanda de materiales reciclados.
Los datos de segmentación de mercado de Mordor Intelligence muestran que el PET lidera el sector con un 41,62 % en 2025; sin embargo, el Nylon-6 (poliamida) reciclado es la resina técnica de más rápido crecimiento con una tasa CAGR del 8,37 % hasta 2031, impulsada principalmente por los componentes de automoción bajo el capó y los conectores eléctricos, además de la recuperación de moquetas. La National Association for PET Container Resources (NAPCOR) en Norteamérica informa de una tasa de reciclaje de botellas de PET en Estados Unidos del 30,2 %, lo que explica por qué las empresas mundiales de bienes de consumo tienen dificultades para asegurar material de alimentación de grado alimentario. A continuación se muestra la comparativa entre las principales carteras de los productores:
| Productor y cartera principal | Vía principal de reciclaje | Familias de polímeros objetivo | Certificación y aplicaciones industriales clave |
|---|---|---|---|
| SABIC — TRUCIRCLE™ | Craqueo con vapor de aceite de pirólisis (tacoil) + formulación mecánica de PCR | PE, PP, policarbonato (PC) y mezclas de PBT circulares certificados | Balance de masas ISCC PLUS; envases flexibles aptos para contacto con alimentos, productos sanitarios y revestimientos interiores de automoción. |
| Borealis — Borcycle™ M & Borcycle™ C | Reciclaje mecánico avanzado (Borcycle M) y pirólisis química (Borcycle C) | Poliolefinas (compuestos de rHDPE, rLDPE, rLLDPE y rPP) | ISCC PLUS y EuCertPlast; film plástico estirable, botellas de detergente doméstico y parachoques de automoción. |
| LyondellBasell — CirculenRecover & CirculenRevive | Superlimpieza mecánica (Recover) y pirólisis catalítica MoReTec (Revive) | Homopolímeros y copolímeros de HDPE, LDPE y polipropileno | Balance de masas ISCC PLUS; cajas rígidas de logística, tapones cosméticos y films plásticos alimentarios multicapa con barrera. |
| Eastman — Renew (Molecular Recycling) | Tecnología de renovación de poliéster (despolimerización por metanólisis a monómeros DMT y EG) | Copoliéster Tritan™ Renew, Cristal™ Renew y poliésteres especiales | Balance de masas ISCC PLUS (rendimiento de monómero del 85–90 %+ según Umbrex); botellas de hidratación, cosmética de lujo y monturas ópticas. |
| Ascend Performance Materials — Cerene™ & ReDefyne™ | Separación mecánica de moquetas posconsumo (Lincoln, CA) y formulación de poliamidas | PA6, PA66, PP y PET recuperados de moquetas posconsumo | Reduce la huella de carbono en colectores de admisión de aire de automoción, depósitos de radiador y herramientas eléctricas de consumo (PR Newswire). |
En paralelo a la I+D corporativa sobre despolimerización y pirólisis, los registros de propiedad intelectual muestran un rápido avance en la disolución selectiva con disolventes y la valorización con líquidos iónicos. Los datos fundamentales de disolución selectiva de la patente estadounidense US5278282A (Rensselaer Polytechnic Institute) demostraron un 99,2 % de recuperación de polipropileno en xileno a 110°C (80 minutos), un 99,7 % de recuperación de barrera de EVOH en NMP a 83°C (120 minutos) y separaciones secuenciales por temperatura con un único disolvente en residuos multicapa, como el ciclohexanol separando LDPE a 100°C, PP a 125°C y HDPE a 161°C, o el xileno separando LDPE a 60°C, LLDPE a 85°C y HDPE a 105°C. Familias de patentes más recientes (WO2022128487A1 y WO2024030678A1) amplían la purificación con disolventes y la despolimerización con disolventes eutécticos profundos a los residuos de envases mixtos. Aun así, como señalan reiteradamente los paneles técnicos de la Plastics Recycling Conference anual, el estancamiento de las tasas de reciclaje municipal implica que la demanda de poliolefinas recicladas supera con creces la capacidad de pirólisis, convirtiendo las iniciativas de reciclaje interno y el control del proceso de reciclaje de HDPE para obtener escamas de plástico más limpias en la vía comercial más práctica para cumplir las cuotas de 2030.
Cómo homologar fabricantes de líneas de lavado y granulación llave en mano para granza circular de grado alimentario y grado film
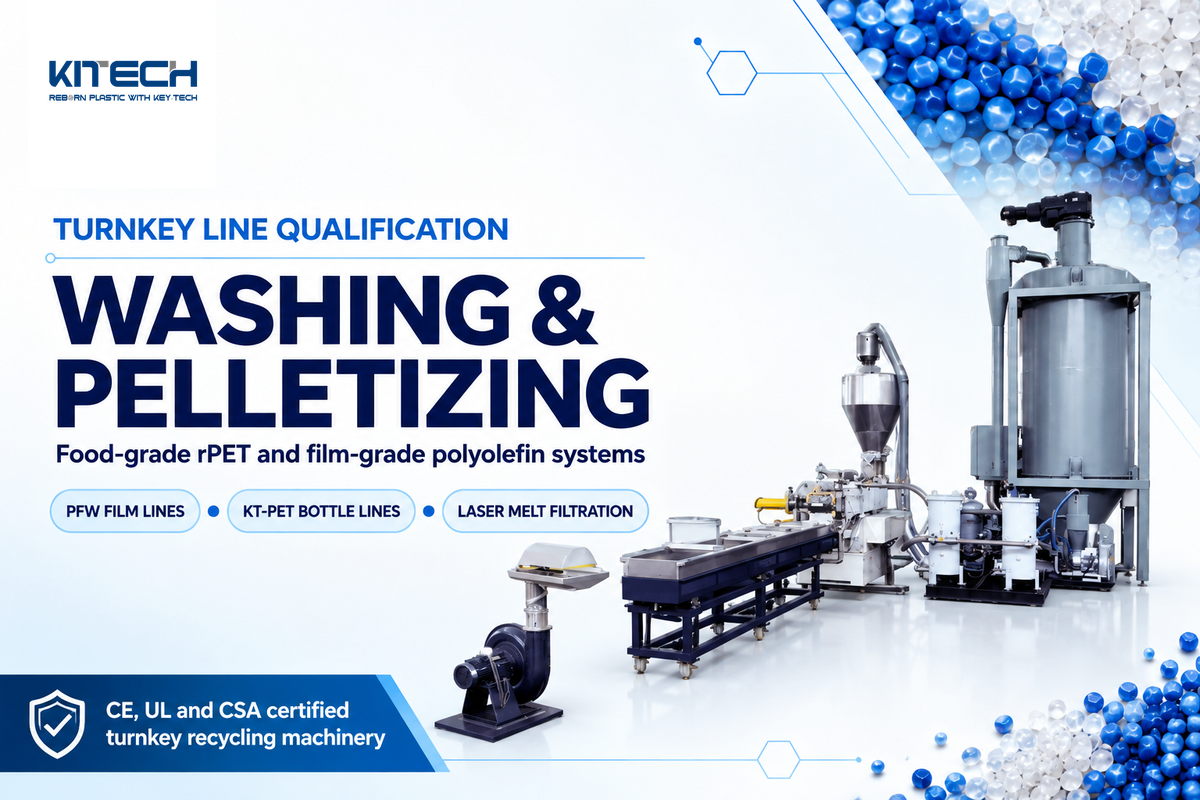
Dado que la granza PCR de grado alimentario y grado film se vende con una prima de $250 a €687,50/MT sobre la resina virgen (Mordor Intelligence), cada vez más transformadores de envases y recicladores medianos y grandes justifican la adquisición de sistemas de lavado y granulación para procesar plásticos al final de su vida útil y convertirlos en materiales reciclados de alta pureza. Para alcanzar las especificaciones de granza en circuito cerrado, el conjunto de retos y oportunidades operativas durante el lavado, la temperatura cáustica y la filtración del fundido debe optimizarse en función de la contaminación del material de alimentación.
Un error frecuente en las compras consiste en adquirir una línea de lavado en frío básica ($80.000 a $150.000 para 500 a 800 kg/h según datos de Kitech) para láminas de termoformado sin adhesivos, rPET botella a botella y film plástico soplado de calibre fino. El agua fría no puede saponificar los acrílicos reticulados ni los adhesivos termofusibles de las etiquetas. Por consiguiente, las soluciones sostenibles para obtener escamas de plástico de grado circular requieren una configuración industrial de lavado en caliente ($300.000 a $800.000+ para 3.000 a 5.000 kg/h según datos de Kitech) que incluya desetiquetado mecánico de botellas, lavado cáustico con NaOH a 80°C hasta 90°C, lavadoras por fricción de alta velocidad y filtración de agua en circuito cerrado.
Al evaluar los sistemas de reciclaje de plástico con certificación CE, UL y CSA diseñados por Kitech en más de 80 países, los equipos de ingeniería auditan tanto las tolerancias de construcción mecánica como la eficiencia de consumos. Operando desde un campus de fabricación de 20.000 m² con mecanizado CNC y soldadura robotizada bajo gestión de calidad ISO 9001, Jiangsu Kitech Machinery Co., Ltd. equilibra dinámicamente cada rotor de trituradora, lavadora por fricción y secadora dentro de una tolerancia de 3 a 5 gramos, prolongando la vida útil de los rodamientos en un 40 % al tiempo que elimina la vibración estructural a alta velocidad, y respalda las líneas de producción llave en mano con una garantía de entrega de 60 días y diagnóstico remoto en la nube 24/7 mediante PLC Siemens, según se documenta en las especificaciones de ingeniería de Kitech.
Las especificaciones de equipos de primera mano publicadas para las líneas de lavado de film plástico de PE Kitech y las líneas de lavado de botellas de PET Kitech abarcan desde Kitech PFW-500 hasta PFW-3000 (500–3.000 kg/h, 80–450 kW, 2–12 m³/h de agua, <3 % de humedad en escamas de plástico) y desde KT-PET-500 hasta KT-PET-5000 (500–5.000 kg/h, 80–780 kW, equilibrado dinámico de rotor de 3–5 g, <1 % de humedad, <100 ppm de PVC) a lo largo de 9 niveles de modelos estándar:
| Serie de modelo y categoría objetivo | Capacidad nominal | Potencia total instalada | Especificaciones de agua y proceso térmico | Pureza y humedad final de las escamas de plástico |
|---|---|---|---|---|
| Kitech PFW-500 (Nivel para film plástico de PE agrícola y de envase) | 500 kg/h | 80–120 kW | Consumo de agua de 2–3 m³/h (60 %–70 % de ahorro por reciclaje de agua en circuito cerrado según Kitech); lavado en caliente a 85°C; superficie en planta de 300 m² | 98 %–99 %+ de eliminación de suciedad y aceite; <3 % de humedad residual en el film plástico mediante exprimido centrífugo + prensa de husillo (según datos de Kitech) |
| Kitech PFW-1000 (Nivel para film plástico estirable y retráctil posconsumo) | 1.000 kg/h | 150–200 kW | Consumo de agua de 4–6 m³/h (60 %–70 % de ahorro de agua en circuito cerrado según Kitech); lavado cáustico a 85°C; superficie en planta de 500 m² | 98 %–99 %+ de eliminación de suciedad y aceite; <3 % de humedad residual en el film plástico listo para granulación de film soplado (según datos de Kitech) |
| Kitech PFW-1500 (Nivel para film plástico LLDPE de logística comercial) | 1.500 kg/h | 220–280 kW | Consumo de agua de 6–8 m³/h (60 %–70 % de agua reciclada según Kitech); piezas de contacto en SUS304; superficie en planta de 800 m² | <3 % de humedad lista para extrusión directa KCP de doble etapa con desgasificación al vacío y filtración láser (según datos de Kitech) |
| Kitech PFW-2000 (Nivel para film plástico industrial pesado de PE/PP) | 2.000 kg/h | 280–350 kW | Consumo de agua de 8–10 m³/h (60 %–70 % de agua reciclada según Kitech); lavado en caliente a 85°C; superficie en planta de 1.100 m² | <3 % de humedad; retorno de la inversión (ROI) en 11–24 meses según Kitech |
| Kitech PFW-3000 (Nivel de alto rendimiento para film plástico municipal y agrícola) | 3.000 kg/h | 380–450 kW | Consumo de agua de 10–12 m³/h (60 %–70 % de agua reciclada según Kitech); pretrituración de doble eje; superficie en planta de 1.500 m² | 98 %–99 %+ de descontaminación; <3 % de humedad para formulación de poliolefinas circulares de alto rendimiento (según datos de Kitech) |
| Kitech KT-PET-500 (Nivel regional para botellas de PET posconsumo) | 500 kg/h | 80–130 kW | 30 m de longitud de línea de producción; trituración en húmedo (tamaño de escamas de plástico de 12–18 mm); lavado en caliente con NaOH a 80–90°C; 80 %–90 % de recuperación de agua (según datos de Kitech) | <1 % de humedad final en escamas de plástico; <100 ppm de PVC; >98 % de pureza de escamas de plástico según Kitech |
| Kitech KT-PET-1000 (Nivel para rPET de termoformado y grado botella) | 1.000 kg/h | 150–220 kW | 38 m de longitud de línea de producción; desetiquetadora de botellas enteras (>98 % de eliminación); lavado cáustico a 80–90°C; 80 %–90 % de recuperación de agua (según datos de Kitech) | <1 % de humedad final en escamas de plástico; <5–10 ppm de PVC con clasificación NIR/XRT; >98 % de pureza de escamas de plástico (según datos de Kitech) |
| Kitech KT-PET-2000 (Nivel de rPET para preformas y láminas en contacto con alimentos) | 2.000 kg/h | 280–380 kW | 48 m de longitud de línea de producción; tanques dobles de separación por flotación y hundimiento + lavado con NaOH a 80–90°C; 80 %–90 % de recuperación de agua (según datos de Kitech) | <1 % de humedad final en escamas de plástico; <5–10 ppm de PVC; retención de IV de 0,74–0,84 dL/g (según datos de Kitech) |
| Kitech KT-PET-3000 / KT-PET-5000 (Nivel de gran escala botella a botella) | 3.000–5.000 kg/h | 450–780 kW | 55–65 m de longitud de línea de producción; lavado cáustico en caliente multietapa; 80 %–90 % de recuperación de agua; equilibrado dinámico del rotor de 3–5 g (según datos de Kitech) | Producción de escamas de plástico de rPET de grado alimentario lista para reactor SSP y moldeo de preformas botella a botella (según datos de Kitech) |
¿Cómo integran las líneas de lavado a granulación llave en mano el lavado cáustico en caliente con la filtración láser del fundido?
Las lavadoras por fricción de alta velocidad para el lavado y los sistemas de secado mecánico están integrados dentro de las líneas de producción de lavado a granulación. Las líneas llave en mano de lavado a granulación integran lavado cáustico en caliente a 80°C hasta 90°C, lavado por fricción de alta velocidad y secado mecánico por prensa de husillo o centrífugo (reduciendo la humedad de las escamas de plástico por debajo del 1 % para PET o del 3 % para film plástico de PE según Kitech) directamente aguas arriba de las extrusoras con compactador-cortador equipadas con desgasificación al vacío de doble zona y filtración láser del fundido de 40 a 150 μm.
Al integrar el lavado superficial y la granulación, se reducen determinados gases volátiles presentes en las escamas de plástico y, como resultado, se evitan los incrementos de presión en el cambiador de filtros. Esto permite a las extrusoras producir granza circular uniforme y desodorizada en un proceso continuo.
Preguntas frecuentes sobre los polímeros circulares
1. ¿Cuál es la diferencia entre los polímeros circulares y Circular Polymers by Ascend?
Los polímeros circulares como clase de materiales se refieren a los plásticos reciclados en circuito cerrado (resinas superlimpiadas mecánicamente, purificadas con disolventes o despolimerizadas químicamente) que sustituyen a los polímeros vírgenes en aplicaciones de especificación equivalente. Circular Polymers by Ascend es una empresa específica de reciclaje fundada en 2018 en Lincoln, California, y adquirida por Ascend Performance Materials en 2022 que transforma moquetas posconsumo en PA6, PA66, PP y PET (PR Newswire).
2. ¿Pueden utilizarse el rHDPE y el rPP reciclados mecánicamente en envases en contacto con alimentos?
Sí, pero únicamente bajo estrictas normas de recogida en circuito cerrado y descontaminación. Según PPWR Connect, el rPET reciclado mecánicamente representa más del 95 % de las autorizaciones de contacto con alimentos de la EFSA y de la FDA de Estados Unidos debido a la baja difusividad del PET y a la descontaminación por lavado cáustico a 80–90°C + SSP, mientras que el rHDPE y el rPP reciclados mecánicamente solo son aptos para el contacto con alimentos cuando proceden de sistemas de depósito en circuito cerrado y se procesan conforme al Reglamento (UE) 2022/1616 y al Reglamento (UE) 2025/351.
3. ¿Cómo funciona la contabilidad de balance de masas ISCC PLUS para los polímeros circulares?
La contabilidad de balance de masas ISCC+ respalda las entradas de material de alimentación circular (es decir, nafta biocircular o aceite de pirólisis) en un craqueador de vapor y asigna créditos reciclados a los grados de polímero. Bajo la atribución libre, la granza física enviada a un transformador puede no contener moléculas recicladas y el reconocimiento conforme al artículo 7 del PPWR de la UE depende del acto de ejecución de la Comisión del 31 de diciembre de 2026 (PPWR Connect).
4. ¿Cuál es el periodo típico de retorno de la inversión (ROI) para una línea interna de lavado y granulación de plástico?
Según Kitech, las plantas de reciclaje industriales que operan una línea de lavado de film plástico de PE serie PFW de Kitech (500 a 3.000 kg/h) o una línea de lavado de botellas KT-PET (500 a 5.000 kg/h) logran recuperar la totalidad del capital en un plazo de 11 a 24 meses, impulsadas por un ahorro de agua en circuito cerrado del 60 % al 70 % y por el diferencial de valor de $450 a $1.350/t entre el residuo embalado y las escamas de plástico limpias.
5. ¿Por qué se requiere un lavado cáustico en caliente con sosa cáustica (NaOH) antes de la policondensación en estado sólido (SSP)?
Tal como se documenta en Kitech y Energycle, el lavado cáustico en caliente (1 % a 2 % de NaOH a 80–90°C) y el lavado por fricción de alta velocidad eliminan los contaminantes superficiales externos —saponificando los adhesivos acrílicos de las etiquetas, los restos de bebidas y los aceites mientras mantienen el PVC por debajo de 5 a 10 ppm—. A continuación, la policondensación en estado sólido (SSP) calienta el rPET cristalizado a 200–220°C bajo vacío para difundir los volátiles y elevar la viscosidad intrínseca hasta 0.80 ± 0.02 dL/g.
Referencias y fuentes
- Plastics Europe (2024). Hoja de ruta para la transición de los plásticos: facilitadores para alcanzar un 65 % de plásticos circulares en 2050. https://plasticseurope.org/wp-content/uploads/2024/09/2310838_RoadmapCopyChange_110924.pdf
- Mordor Intelligence (2026). Tamaño y cuota del mercado de polímeros circulares y análisis de la industria 2026–2031. https://www.mordorintelligence.com/industry-reports/circular-polymers-market
- PR Newswire / Ascend Performance Materials (2022). Ascend adquiere una participación mayoritaria en el reciclador Circular Polymers. https://www.prnewswire.com/news-releases/ascend-buys-majority-stake-in-recycler-circular-polymers-301671767.html
- Carpet America Recovery Effort (CARE). Caso de estudio de beneficiarios de CARE: Circular Polymers (Lincoln, CA). https://carpetrecovery.org/care-grantee-case-study-circular-polymers/
- MDPI Sustainability (2026). Evaluación ambiental y energética del reciclaje mecánico avanzado de plásticos (SBS + HEE). Disponible en: https://www.mdpi.com/2071-1050/18/8/3862.
- Umbrex Chemicals & Advanced Materials Practice. Guía industrial sobre polímeros circulares y reciclaje químico. Disponible en: https://umbrex.com/resources/industry-primers/chemicals-advanced-materials-industry-primers/circular-polymers-chemical-recycling-industry-primer/.
- Rice University, Baker Institute for Public Policy (2024). La controversia en contexto: perspectivas basadas en la evidencia sobre el reciclaje químico. https://www.bakerinstitute.org/research/controversy-context-evidence-based-insights-chemical-recycling
- US National Institute of Standards and Technology (NIST AMS 100-64 / SP 1500-206). Estado actual de la infraestructura y las tecnologías de reciclaje de Estados Unidos para los residuos de polímeros y taller de economía circular. https://www.osti.gov/servlets/purl/1854363
- US Department of Energy OSTI (1854363) y NIH PubMed Central (PMC9004285 / PMC10519981). Balances de materia y energía para el PET posconsumo y la extensión reactiva de cadena. Disponible en: https://pmc.ncbi.nlm.nih.gov/articles/PMC9004285/.
- Biblioteca técnica de Energycle. El PVC en el reciclaje de botellas de PET: comprensión de los retos y las soluciones. Disponible en: https://www.energycle.com/pvc-in-pet-bottle-recycling-understanding-the-challenges-and-solutions/.
- PPWR Connect y Comisión Europea C(2026)3702 (2026). Artículo 7 del Reglamento (UE) 2025/40 sobre los envases y residuos de envases de la UE: contenido reciclado y cadena de custodia por balance de masas. https://ppwrconnect.com/blog/ppwr-recycled-content-mass-balance-chain-of-custody
- Patente estadounidense US5278282A y WIPO WO2022128487A1 / WO2024030678A1. Proceso de disolución selectiva para la separación y el reciclaje de residuos plásticos mezclados. Disponible en: https://patents.google.com/patent/US5278282A/en.
- Jiangsu Kitech Machinery Co., Ltd. Especificaciones técnicas de la línea de lavado de film plástico de PE serie PFW y de la línea de lavado de botellas KT-PET. Disponible en: https://kitech-recycling.com/plastic-recycling-solutions/pe-film-washing-line/.
Entradas relacionadas
Tendencia ahora