
Póngase en contacto con Kitech Company

Control del proceso de reciclaje de HDPE: guía práctica para obtener escamas más limpias

El proceso de reciclaje de HDPE es una ruta industrial que transforma botellas, garrafas de leche, envases de detergente y bidones clasificados en escamas lavadas o gránulos de plástico reciclado. Un proceso habitual incluye la recepción y clasificación, la reducción de tamaño, el lavado, la separación por densidad, el aclarado, el escurrido, el secado y, si lo requiere el cliente, la extrusión, la filtración del plástico fundido y la granulación.
El plástico HDPE es polietileno de alta densidad, un termoplástico muy utilizado en envases rígidos. Las garrafas de leche y las botellas de detergente son ejemplos conocidos, pero sus tapones, etiquetas, colores y residuos también condicionan el proceso de reciclaje.
Otros envases de HDPE y recipientes de plástico pueden llegar en la misma corriente de recogida. Antes de triturar el material aceptado para reutilizarlo, la clasificación debe excluir el PET, el PVC, el film de LDPE y las bolsas de plástico de la fracción de HDPE rígido.
Las tuberías y las tablas de corte también pueden fabricarse con HDPE, mientras que la madera plástica puede admitir una gama distinta de colores o propiedades. No se deben utilizar esos productos para justificar una especificación de plástico reciclado procedente de botellas sin hacer antes una prueba con el comprador.
A diferencia del HDPE virgen, fabricado a partir de materias primas derivadas del petróleo, los materiales reciclados tienen un historial de procesado y una mezcla variable de aditivos, colores y contaminantes. Por eso, las plantas de reciclaje califican el plástico usado por lotes.
Una ruta rentable no presupone que todos los artículos de HDPE tengan el mismo comportamiento del plástico fundido, la misma resistencia química ni el mismo uso previsto. Mide la propiedad física que le importa al comprador, protege la resina de HDPE y evita que residuos plásticos incompatibles entren en un lote que no sea apto para uso alimentario.
El reciclaje en circuito cerrado y las declaraciones de aptitud para uso alimentario requieren pruebas adicionales. La tecnología de reciclaje puede producir contenido reciclado para muchos productos, pero la granulación por sí sola no demuestra la aptitud para el contacto con alimentos ni elimina la degradación del polímero. Las normas de responsabilidad ampliada del productor pueden influir en la recogida y la demanda de contenido reciclado; no sustituyen la especificación de calidad de la planta.
Describir las etapas del proceso es relativamente fácil. Controlarlo es difícil. Un pequeño cambio en la mezcla de colores de entrada, las etiquetas, los tapones, los residuos, la suciedad o el grosor de pared puede afectar significativamente al resultado. Un plan de proceso útil parte de un resultado definido y trabaja hacia atrás para determinar la materia prima y los controles necesarios.
La regla operativa: no considere la temperatura, la dosis de productos químicos, el tiempo de residencia, el caudal de producción ni la humedad final como ajustes universales. Valídelos con material representativo, la ruta de transformación posterior y el método de ensayo del comprador.
Este manual se centra en el control del proceso de HDPE rígido posconsumo. La guía general de Kitech sobre el reciclaje de HDPE es más amplia e incluye información sobre mercados, definiciones y reciclaje de otros productos de HDPE. Kitech ha podido responder a una amplia variedad de preguntas sobre el reciclaje de HDPE al separar las cuestiones relacionadas con el HDPE rígido de las que afectan a otras categorías de HDPE.
Empiece por la especificación del producto, no por la lista de máquinas
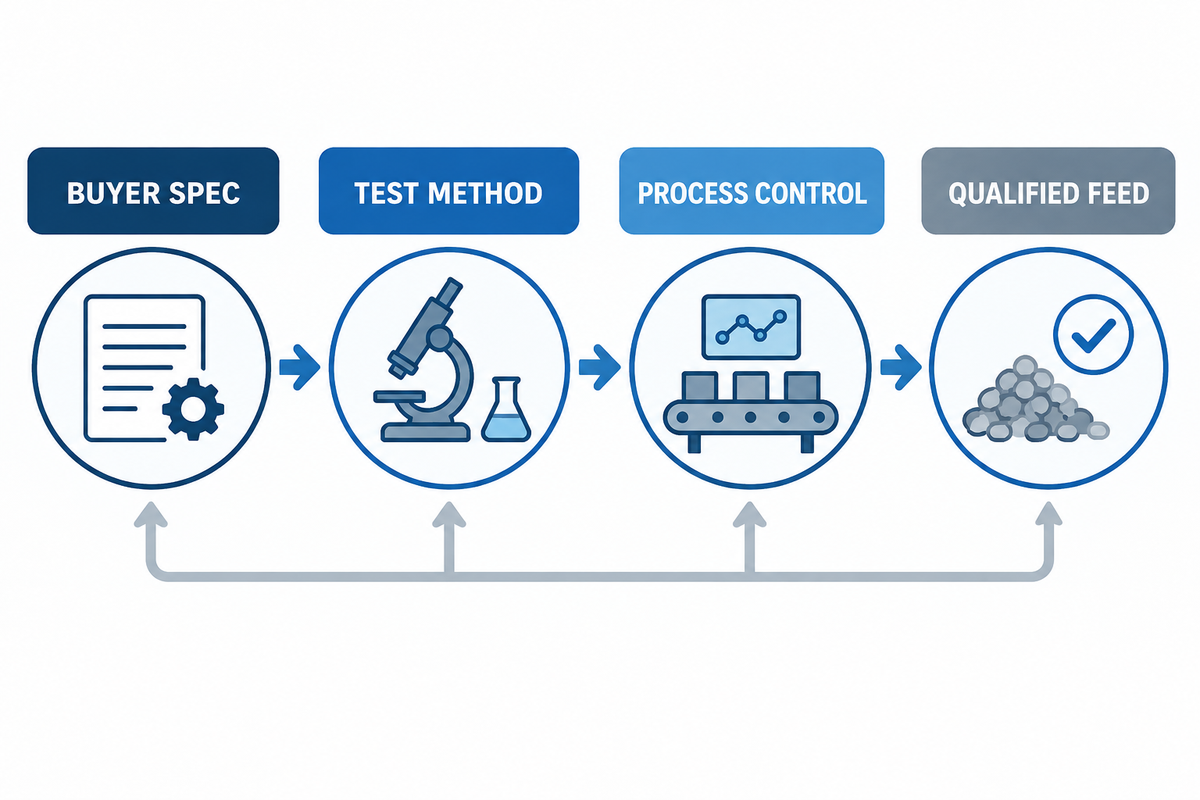
Para un transformador, un producto «aceptable» puede tener que cumplir requisitos de identidad del polímero, color y humedad, estar libre de etiquetas, partículas finas y otros contaminantes, y presentar un olor aceptable. Un cliente de moldeo también puede exigir el índice de fluidez adecuado, ausencia de partículas finas y contaminantes, y una geometría del gránulo que cumpla la especificación acordada.
Exprese los requisitos del cliente como resultados medibles. Defina el tamaño de la muestra, el método de ensayo, la frecuencia de los ensayos, el límite y la medida que se tomará si no se cumplen los requisitos. El marco de la EPA para los sistemas de reciclaje recuerda que el procesado y la refabricación están conectados: el resultado aceptado, y no una máquina aislada, es lo que define el éxito. La frase «las escamas deben estar limpias y ser de alta calidad» no servirá para resolver una disputa. Sí lo hará una especificación firmada.
| Decisión | Qué definir antes de elegir el equipo | Cómo afecta a la línea de producción |
|---|---|---|
| Formato del producto | Escamas lavadas, gránulos compuestos o resina cualificada para una aplicación | Determina si se incluyen la extrusión, la filtración, la mezcla y la granulación |
| Ruta de color | Natural, blanco, mezcla de colores o campañas separadas | Modifica la clasificación, el almacenamiento, la limpieza y los controles de liberación de lotes |
| Límites de contaminantes | Resinas incorrectas, metal, etiquetas, partículas finas, humedad, olor y productos químicos residuales | Establece las etapas de eliminación y los puntos de inspección necesarios |
| Prueba posterior de transformación | Aceptación para extrusión, moldeo o composición | Revela defectos que pueden pasar inadvertidos en una inspección visual de las escamas |
Califique las botellas y los bidones de entrada antes de reducir su tamaño
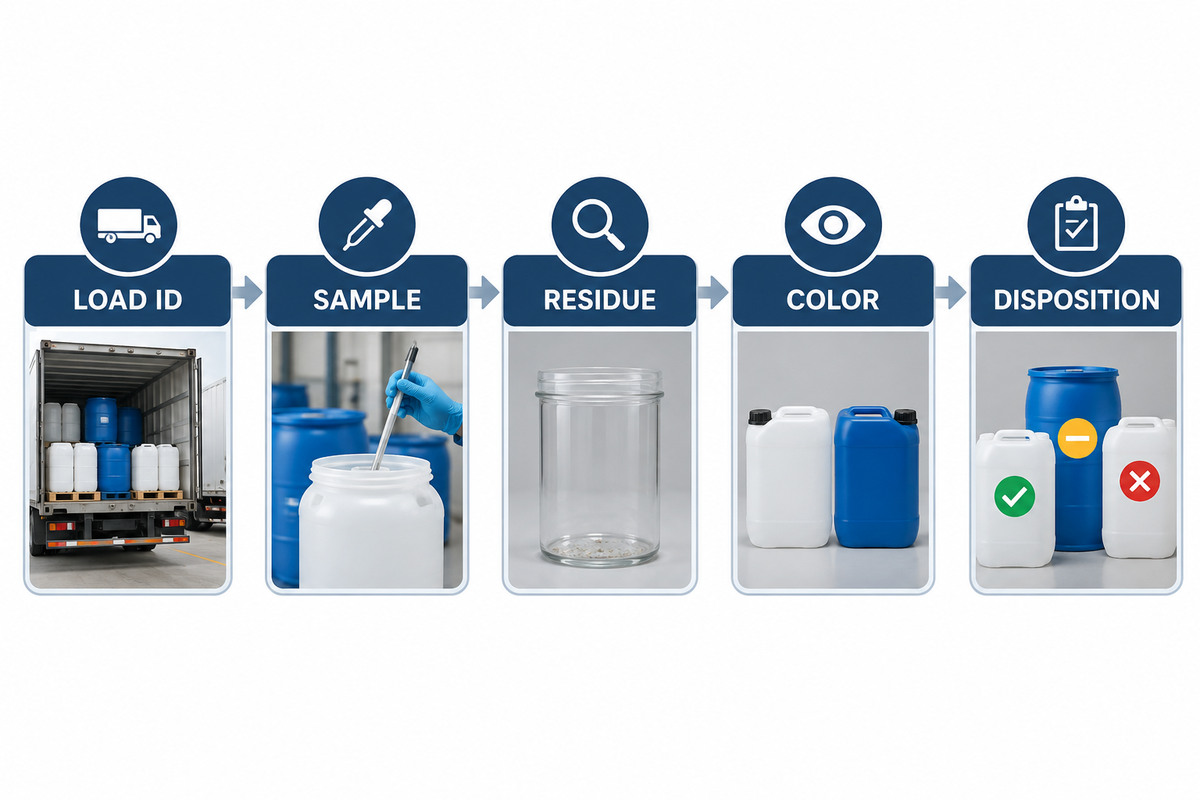
La recepción es la primera etapa de control, no una actividad de almacenamiento. La EPA señala que el procesado puede requerir clasificación, limpieza y descontaminación adicional, por lo que hay que caracterizar la carga antes de cortarla. Asigne un identificador a la carga e identifique al proveedor, la familia de envases, la fracción natural o de color, los elementos evidentemente ajenos al HDPE, los componentes adheridos, la suciedad, los líquidos residuales y los olores inusuales. Fotografíe las muestras y la fracción rechazada. Esta documentación permite relacionar los cambios del proceso con las condiciones reales del material.
No se debe presuponer que las botellas de leche, los envases de productos químicos domésticos y los bidones de pared gruesa admiten la misma receta de procesado. Sus residuos, etiquetas, geometría y necesidades de energía de corte pueden ser distintos. Se debe documentar que los bidones cuyo contenido anterior se desconoce están vacíos y registrar la aprobación de seguridad, salud y medio ambiente de la planta antes de procesarlos. El lavado no sustituye el control de materiales peligrosos.
Utilice técnicas de muestreo que representen la media de la carga, no solo la superficie superior. Si las balas o las cargas varían según el proveedor o la temporada, conserve la información de las entregas recibidas para cada campaña. Esta información ayuda al equipo a distinguir entre un problema del material y uno de la máquina.
Asigne a cada contaminante la etapa de eliminación adecuada
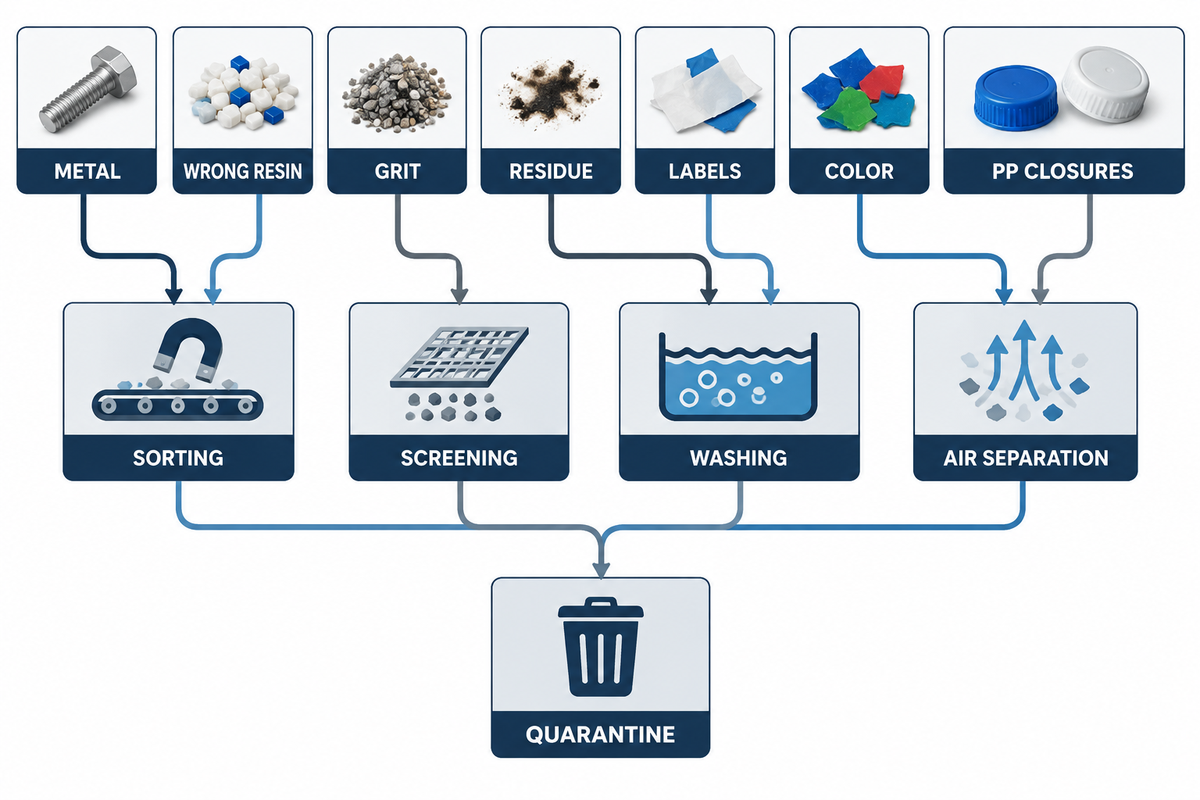
No se debe dar por hecho que un lavado más intenso eliminará todos los contaminantes. Cada contaminante debe retirarse en la etapa en la que sea más fácil identificarlo y menos probable que dañe el equipo o contamine el circuito de agua.
| Categoría de contaminante | Etapa de control principal | Prueba de conformidad |
|---|---|---|
| Metales férricos y alambre de las balas | Protección magnética antes del corte e inspección del material rechazado | Peso del material rechazado registrado e inspección del equipo |
| PVC, PET y otras resinas incorrectas | Clasificación manual u óptica antes de la granulación; volver a verificar en una etapa posterior | Muestra para identificar la resina y recuento de resinas incorrectas |
| Tierra suelta, arenilla y partículas finas | Cribado en seco o prelavado antes del lavado intensivo | Rechazos del filtro y evolución de los sólidos en el agua de lavado |
| Leche, detergente, aceite o película orgánica | Campaña validada de prelavado, fricción y lavado en caliente | Olor, residuos visibles, estado del agua y prueba posterior de transformación |
| Etiquetas de papel o film y adhesivo | Desprendimiento mecánico, lavado por fricción o en caliente, aclarado y separación por aire | Inspección de etiquetas residuales y carga del filtro de plástico fundido |
| Contaminación cruzada de colores | Separación en origen, clasificación óptica o manual y limpieza entre campañas | Medición del color o patrón visual aprobado para cada lote |
| Tapones de PP | Control en origen y clasificación; no dependa únicamente de la densidad del agua | Análisis de polímeros de la fracción flotante del producto |
| Vapores u olor químico inusual | Poner en cuarentena antes de triturar; revisar el contenido anterior y los controles de seguridad, salud y medio ambiente de la planta | Decisión sobre el destino documentada, muestra conservada y ruta de manipulación segura aprobada |
Según la definición de la EPA, la refabricación incluye clasificación, separación y descontaminación adicionales. Esto implica que ningún paso aislado de una cadena de separación puede demostrar la calidad final. El rendimiento de la eliminación debe comprobarse en cada etapa y confirmarse en el producto final.
Controle cada etapa del proceso de reciclaje de HDPE
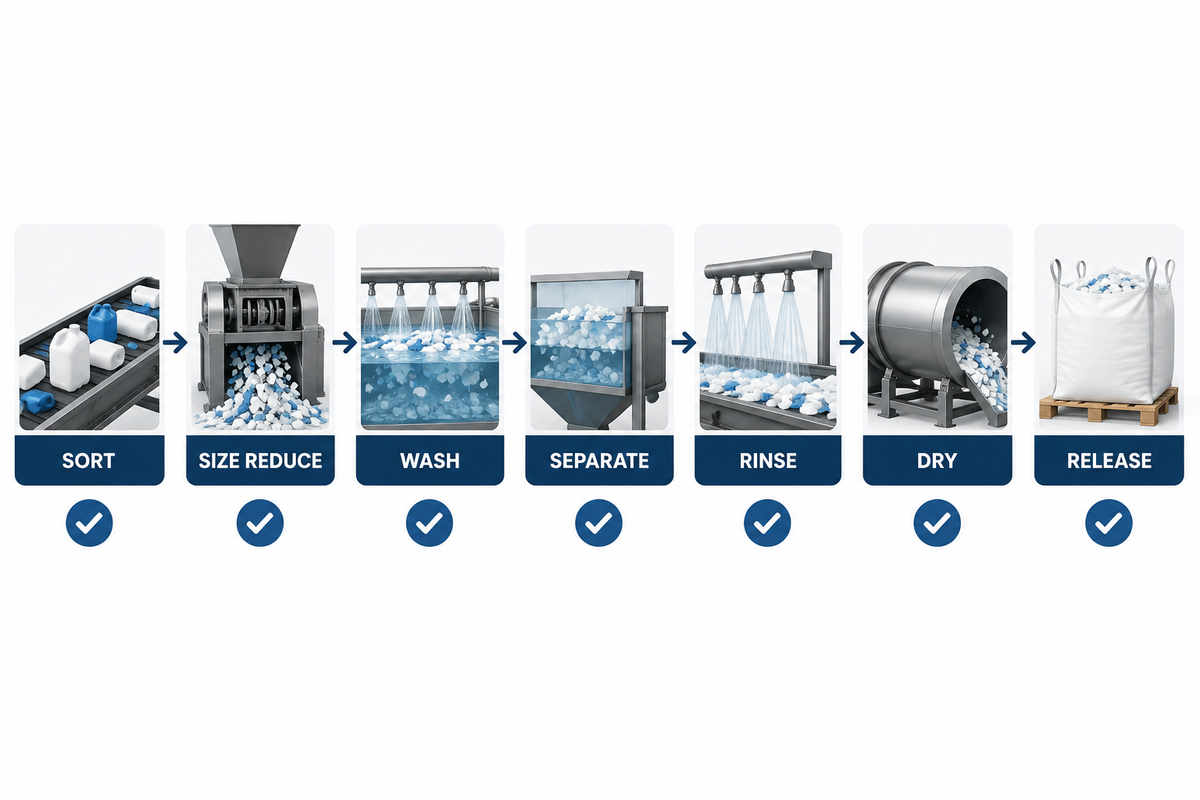
- Clasifique y proteja el sistema de corte. Separe las resinas incompatibles, los objetos peligrosos, los metales y los colores no adecuados. Supervise el flujo de material rechazado; no dé por hecho que la clasificación se mantiene estable.
- Clasifique y reduzca el tamaño del material. Puede ser necesario triturar de forma gruesa los bidones pesados antes de granularlos. Controle el estado de las cuchillas, la carga del motor, el filtro, el material sobredimensionado y las partículas finas. El tamaño adecuado de las escamas es el que permite lavarlas, transportarlas, secarlas y alimentarlas de forma constante en el sistema evaluado; puede variar de un sistema a otro.
- Lave y trate el material según su nivel de contaminación. Utilice el cribado y el prelavado para eliminar sólidos. Ajuste la intensidad de fricción, la temperatura, la dosis de productos químicos y el tiempo de residencia únicamente a niveles establecidos con muestras representativas y compatibles con las restricciones de aguas residuales y las fichas de datos de seguridad del material.
- La separación por densidad tiene limitaciones. Se retira el material extraño denso y se inspeccionan las fracciones flotante y hundida. La separación por densidad complementa la clasificación de resinas realizada previamente.
- Aclare las escamas para eliminar los contaminantes. Controle el estado del agua y el arrastre de residuos. Un lavado intenso seguido de un aclarado final con agua sucia puede devolver a la superficie de las escamas la suciedad o los productos químicos que se habían desprendido.
- Escurra y seque el material para la siguiente etapa del proceso. El escurrido mecánico reduce la carga térmica. Mida la humedad en el punto relevante —venta, almacenamiento o entrada a la extrusora— y no solo a la salida de la secadora.
- Elimine los fragmentos ligeros de etiquetas y libere el lote. La separación por aire puede eliminar eficazmente fragmentos de papel y film, pero la decisión final de liberación debe basarse en una inspección visual del polímero, pruebas de humedad, partículas finas y olor, y resultados de ensayos posteriores.
El sistema de lavado de botellas de leche y bidones de HDPE de Kitech es un ejemplo de configuración comercial. El sistema debe evaluarse en función de sus temperaturas, intervalos de productos químicos, capacidad y servicios auxiliares, comparándolos con la materia prima y las pruebas de aceptación de su planta.
Comprenda las limitaciones de la separación por flotación y hundimiento entre HDPE y PP
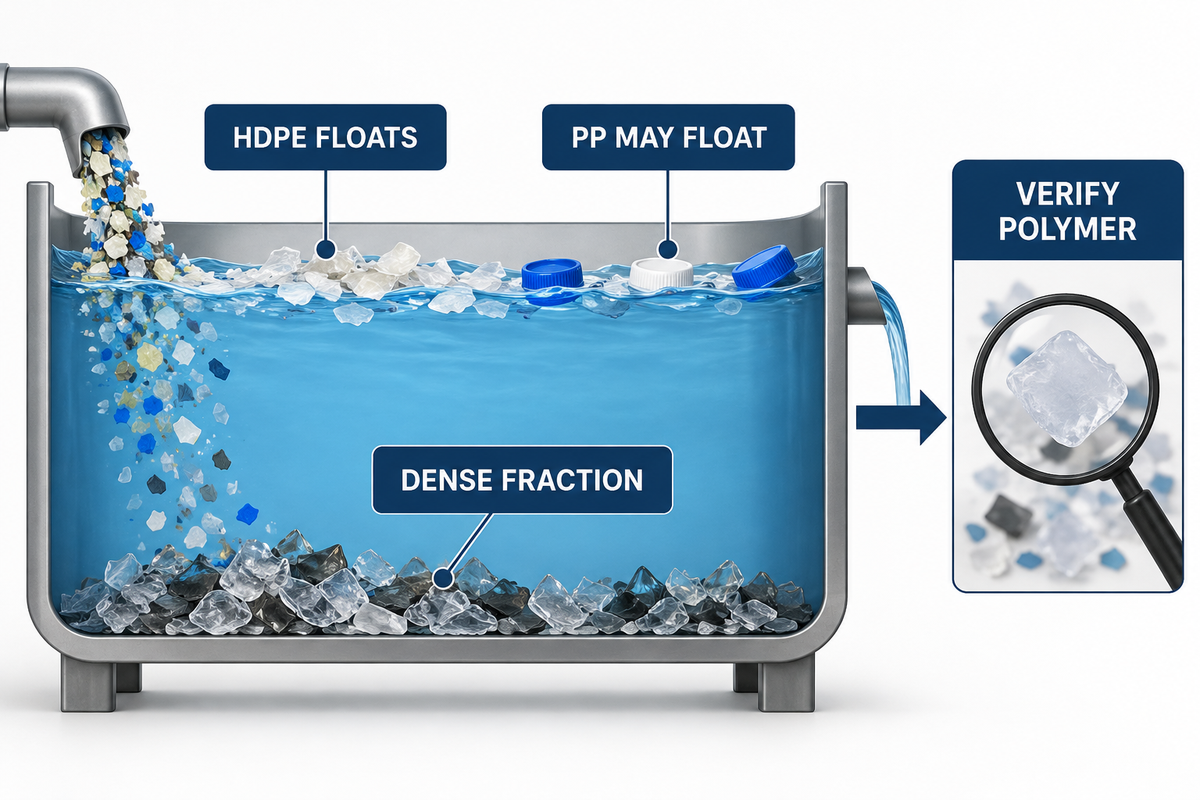
Las escamas de HDPE son menos densas que el agua, por lo que normalmente flotan, mientras que los materiales más densos, como el PET, el PVC, el metal y la arenilla, se hunden. Sin embargo, el PP también suele flotar. Por tanto, la etapa de separación por densidad del proceso de lavado de botellas y bidones de HDPE de Kitech resulta útil para eliminar contaminantes densos, pero por sí sola no separa completamente el HDPE del PP.
Las piezas reales complican el proceso. Las cargas pueden aumentar la densidad. Las etiquetas adheridas, el aire atrapado, la suciedad y una humectación incompleta pueden alterar el comportamiento. Un tapón unido a un fragmento de botella se comporta de forma distinta a una probeta limpia de laboratorio.
No especifique «tapones de PP eliminados por flotación y hundimiento» sin indicar un método de ensayo. Defina la mezcla de tapones de entrada, tome muestras de ambas fracciones, identifique los polímeros y acuerde con el comprador un nivel residual aceptable.
Elija la ruta del producto: escamas lavadas o gránulos de plástico reciclado
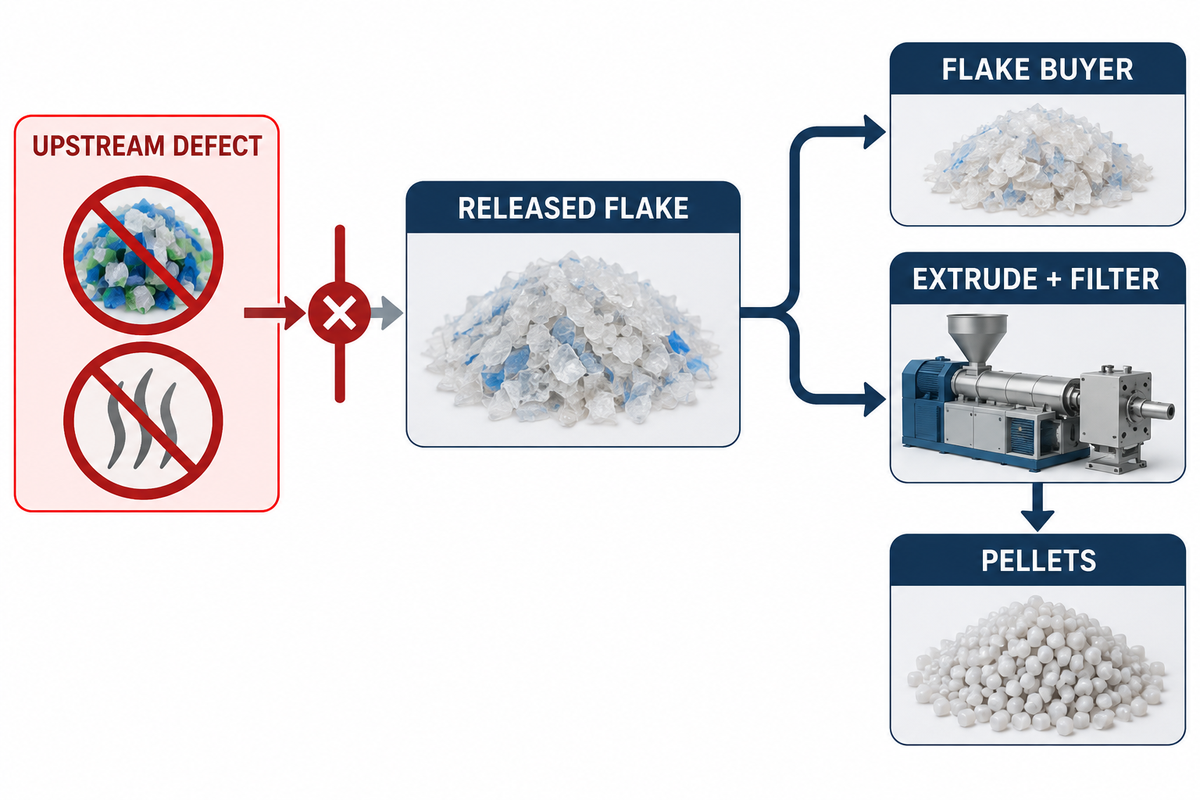
Las escamas lavadas son un producto adecuado si hay un comprador cualificado que pueda recibirlas, el lote cumple los límites acordados de contaminantes y humedad, y el comprador realiza la extrusión y la filtración. Así se evita otro ciclo térmico y se reduce la carga de equipos y energía para el reciclador. La secuencia comercial de la línea de lavado de Kitech muestra cómo las escamas limpias pueden pasar a una etapa opcional de granulación.
La granulación puede aportar valor cuando el comprador necesita una materia prima de entrada más densa y uniforme, filtración del plástico fundido, mezcla, composición, geometría controlada del gránulo o un índice de fluidez determinado. También aumenta los costes de inversión, energía y mantenimiento, y puede reducir el rendimiento.
| Pregunta | Conviene optar por escamas lavadas | Conviene optar por la granulación |
|---|---|---|
| Capacidad del comprador | El comprador dispone de equipos adecuados de extrusión y filtración | El comprador necesita resina lista para alimentar el proceso |
| Uniformidad del producto | Se aceptan y documentan las variaciones entre lotes | La homogeneización y una alimentación controlada de gránulos aportan valor |
| Sólidos residuales | El comprador se encarga de la filtración | El reciclador debe entregar el plástico fundido filtrado |
| Rentabilidad | La prima por los gránulos no cubre el coste de transformación | La demanda cualificada cubre la electricidad, la mano de obra, los filtros, las paradas y la pérdida de rendimiento |
La extrusión no puede corregir un polímero incorrecto, un olor desagradable causado por residuos ni una mezcla importante de colores. La filtración del plástico fundido no convierte los polímeros incompatibles en HDPE. Corrija los defectos en las etapas previas antes de que lleguen a la extrusora.
Convierta el proceso en un plan de aceptación
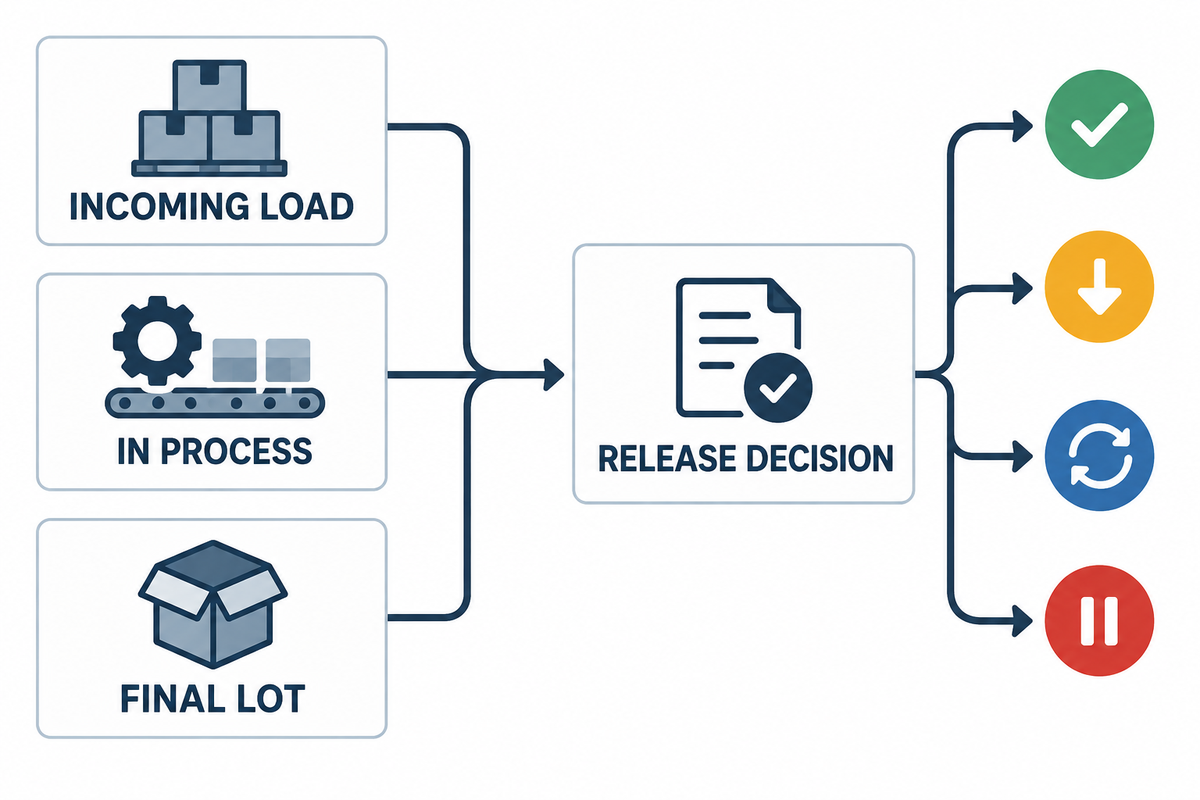
Un plan adecuado consta de tres elementos. El primero protege la planta frente a una materia prima que no está diseñada para procesar. El segundo indica si cada etapa de eliminación cumple su función. El tercero protege al comprador y proporciona al reciclador un criterio de liberación repetible.
| Nivel | Registro | Medida del comprador |
|---|---|---|
| Recepción | Identificación de la carga, mezcla de envases, color, resinas incorrectas, metal, residuos, suciedad, olor y fotografías | Aceptar, separar, renegociar el precio o rechazar la carga |
| Durante el proceso | Flujos de rechazo, tamaño de las escamas, carga del motor, estado del agua, temperatura, adición de productos químicos, separación por flotación y hundimiento, evolución de la humedad | Corregir la etapa antes de perder un lote entero |
| Lote final | Mezcla de polímeros, color, metal, etiquetas, partículas finas, humedad, olor, comportamiento del plástico fundido y muestra conservada | Liberar, rebajar de categoría, reprocesar o retener para investigar |
Realice pruebas con distintas materias primas, incluidas las difíciles, durante la aceptación en fábrica y en planta. Para una prueba estable, acuerde los límites del balance de masa, el plan de muestreo, la duración de la prueba, el tratamiento de las paradas y las mediciones de servicios auxiliares. Documente los rechazos, el consumo de productos químicos y agua, las intervenciones de los operarios, los cambios de filtros, la calidad del producto final y el rendimiento.
Este es el cuello de botella oculto en muchas comparaciones de líneas: la capacidad nominal de entrada no equivale a la producción aceptada por hora. Una línea que alimenta rápidamente, pero produce escamas fuera de especificación, demasiados rechazos, condiciones inestables del agua o paradas frecuentes, no ha cumplido el objetivo comercial.
Diagnostique los síntomas sin hacer suposiciones
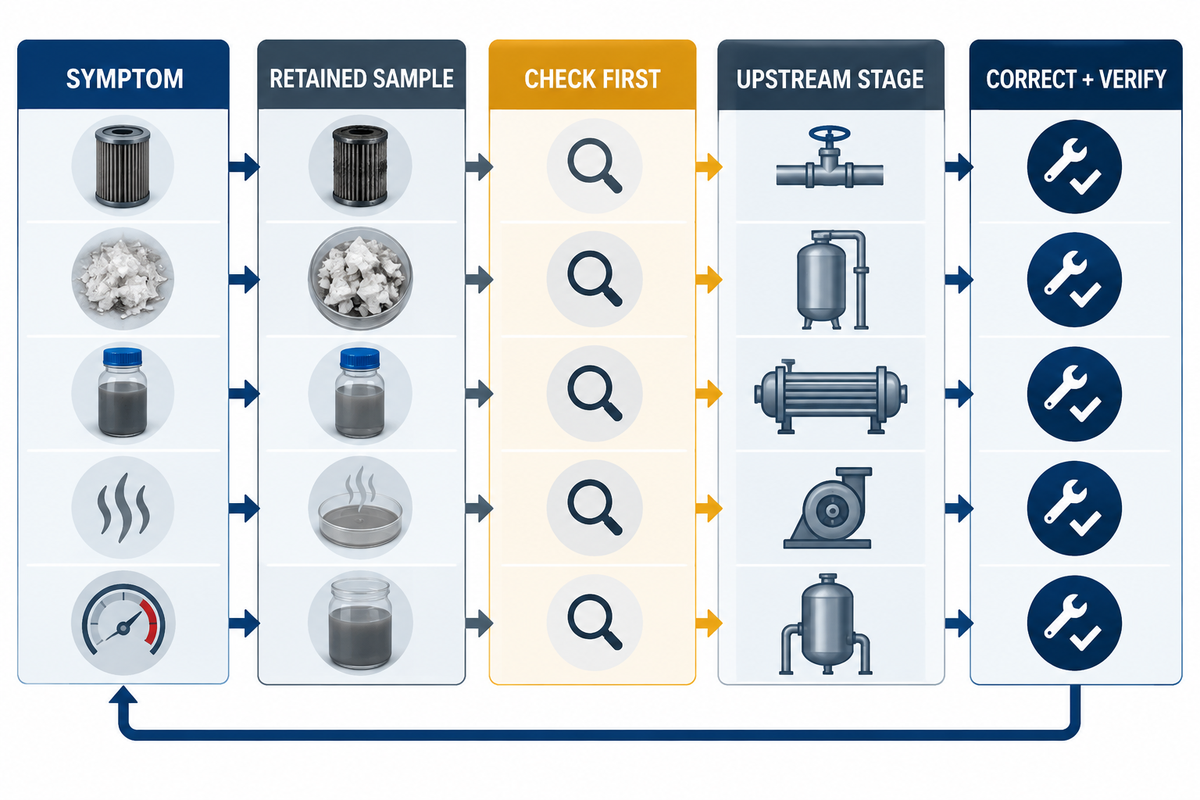
Utilice los mismos límites entre etapas que se describen en el proceso del sistema de lavado de HDPE para rastrear cada síntoma hacia las etapas previas; cambiar la extrusora no corrige un fallo de clasificación, del agua de lavado o del secado.
| Síntoma | Primera comprobación | Medida probable en una etapa previa |
|---|---|---|
| Cambios frecuentes del filtro de plástico fundido | Analice las escamas retenidas en busca de etiquetas, papel, arenilla, metal y material degradado | Rastree los sólidos hasta la clasificación, el lavado, el aclarado o la separación por aire antes de cambiar la extrusora |
| Escamas húmedas en la extrusora | Punto de muestreo, método de medición de la humedad, carga de escurrido, temperatura del aire y tiempo de residencia | Estabilice la alimentación de material y el escurrido mecánico antes de añadir energía térmica |
| El producto natural se vuelve gris | Mezcla de colores de entrada, campaña anterior, zonas muertas, transportadores y tolvas | Mejore la separación y valide el procedimiento de limpieza |
| Olor persistente | Proveedor, contenido anterior, muestra conservada, estado del agua y almacenamiento | Separe el material de origen y realice una prueba de lavado controlada; no intente enmascarar la causa aplicando únicamente calor |
| Rendimiento inestable | Geometría del envase, grosor de pared, dosificación de la alimentación, estado de las cuchillas y carga del motor | Separe las campañas de material de pared gruesa y corrija el cuello de botella real |
No trate los ajustes del proceso como recetas universales
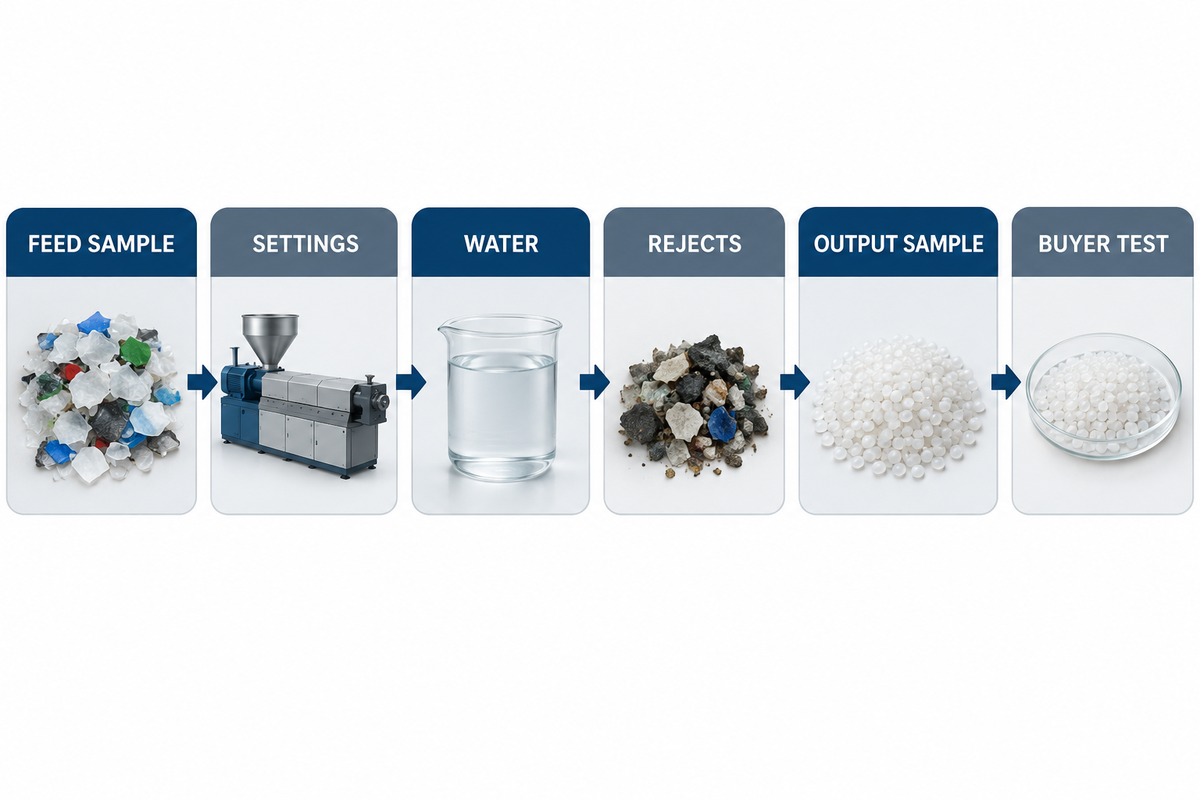
Las temperaturas de lavado, las concentraciones de sosa cáustica, las dosis de tensioactivos, el tamaño de las escamas, la humedad y el rendimiento publicados pueden servir como punto de partida. No son límites absolutos. Tanto la página de producto actual de Kitech como su artículo general muestran intervalos de ejemplo, lo que demuestra la importancia de la configuración y el contexto.
Antes de recomendar una línea, el proveedor debe solicitar muestras representativas de la materia prima, intervalos mensuales de composición, dimensiones y grosor de pared de los envases, fotografías de los contaminantes, contenido anterior, estrategia de color, formato requerido del producto, métodos de ensayo del comprador, servicios auxiliares disponibles en la zona, restricciones de aguas residuales, espacio disponible y horario de funcionamiento. La propuesta debe indicar qué afirmaciones se han demostrado, calculado o supuesto, y cuáles quedan pendientes de confirmación en la planta.
Durante las pruebas, se debe cambiar una sola variable cada vez. Hay que mantener la condición de referencia o inicial. Documente las muestras de entrada y salida, los ajustes de funcionamiento, el estado del agua, los rechazos y los resultados de los ensayos posteriores. Este método resulta más útil que afirmar de forma general que el producto es puro.
Aplique con cautela las directrices actuales de diseño para el reciclaje
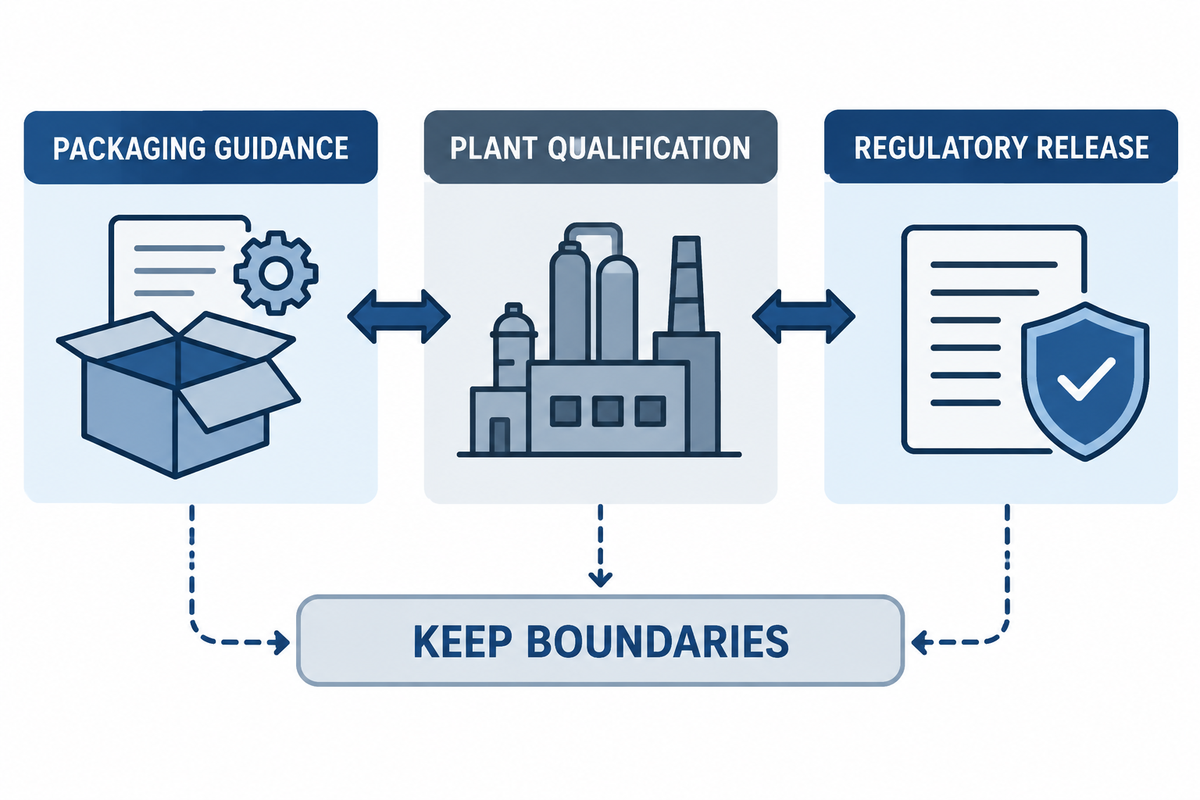
Las directrices de diseño para el reciclaje y los métodos de evaluación citados en este artículo para elementos del envase como adhesivos, barreras, cierres y etiquetas los publican, respectivamente, APR y RecyClass. Las directrices actuales de RecyClass para envases utilizan categorías de compatibilidad y remiten las características no contempladas a protocolos de evaluación. RecyClass señala que sus directrices se revisan mediante campañas de ensayos y aprobaciones tecnológicas.
Estas directrices ayudan a determinar la compatibilidad de los envases con una corriente de reciclaje; no sustituyen el acuerdo del reciclador sobre la materia prima, las pruebas en la línea de lavado, la especificación de la resina final ni la revisión legal específica de cada jurisdicción. Que un envase esté diseñado para ser reciclable no significa que se obtenga automáticamente resina reciclada apta para el contacto con alimentos.
El uso en contacto con alimentos requiere una cualificación independiente. Lavar en caliente o granular una fracción de polímero no garantiza por sí mismo que sea apta para el contacto con alimentos. Para producir resina reciclada apta para ese uso en el mercado de destino, el reciclador y el transformador necesitan una vía de autorización, materia prima controlada y trazabilidad, además de un proceso de descontaminación y liberación validado por el comprador.
Preguntas frecuentes
¿Cuáles son las principales etapas del proceso de reciclaje de HDPE?
La ruta industrial habitual comprende la recepción y cualificación de la materia prima, la clasificación por resina y color, la protección frente a metales, la trituración o granulación, el prelavado, el lavado por fricción o en caliente cuando sea necesario, la separación por flotación y hundimiento, el aclarado, el escurrido, el secado, la separación de etiquetas ligeras y la liberación final tras el control de calidad. La extrusión, la filtración del plástico fundido y la granulación son etapas opcionales que se eligen según la especificación del producto del comprador.
¿Puede la separación por flotación y hundimiento retirar los tapones de PP del HDPE?
No de forma fiable por sí sola. El HDPE limpio y muchos tapones de PP son menos densos que el agua, por lo que pueden formar parte de la fracción flotante. Las cargas, la suciedad, las etiquetas y el aire atrapado añaden incertidumbre. Controle el material en origen y clasifíquelo; después, verifique el producto flotante final mediante un método de identificación de polímeros acordado por las partes.
¿Necesitan lavado en caliente todas las corrientes de botellas de HDPE?
No. El lavado en caliente se justifica cuando hay determinados contaminantes, como adhesivos, aceite, residuos orgánicos u otras películas que un proceso en frío validado no puede eliminar. La temperatura, los productos químicos y el tiempo de residencia deben establecerse mediante pruebas representativas. Un mayor uso de calor o sosa cáustica no demuestra que el resultado sea mejor, salvo que los datos de liberación confirmen una mejora.
¿Debe vender el reciclador escamas o gránulos de HDPE?
Venda las escamas a un comprador cualificado que acepte su calidad medida y disponga de equipos adecuados de extrusión y filtración. Granule el material cuando un cliente necesite un producto uniforme, listo para alimentar el proceso, y el valor añadido justifique el coste de transformación y la pérdida de rendimiento. Tome la decisión basándose en las especificaciones y pruebas con el comprador, no en la suposición de que los gránulos siempre tienen más valor.
¿Qué nivel de pureza o humedad deben cumplir las escamas de HDPE?
No existe un límite válido para todas las aplicaciones. Para transformar el polímero, el comprador y el reciclador deben acordar el tipo de polímero, el color, el material extraño, las etiquetas, las partículas finas, la humedad, el olor y los métodos de ensayo. El punto y el método de muestreo son importantes: una muestra tomada a la salida de la secadora puede no representar las escamas después del almacenamiento y el transporte.
¿La granulación hace que el HDPE reciclado cumpla los requisitos para el contacto con alimentos?
No. La granulación cambia el formato y homogeneiza el plástico fundido. Puede filtrar algunos sólidos, pero por sí sola no demuestra la descontaminación ni la aceptación reglamentaria. El uso en contacto con alimentos requiere una vía aplicable en la jurisdicción correspondiente, materia prima controlada, trazabilidad y un proceso validado de transformación y liberación para esa aplicación.
¿Qué debe demostrar una prueba de puesta en marcha de una línea de lavado de HDPE?
El funcionamiento estable debe demostrarse con materia prima representativa limpia, media y difícil. El rendimiento debe cumplir los criterios de aceptación acordados, expresarse como media con desviación estándar y acompañarse de las mediciones del consumo de servicios auxiliares. Deben aplicarse controles en cada etapa del proceso. El producto final debe estar libre de los contaminantes especificados y superar los ensayos frente a la especificación. El protocolo de prueba debe describir la estrategia de muestreo y definir la duración de la operación estable, el tratamiento de las paradas y la respuesta ante fallos.
Diseñe la línea basándose en pruebas
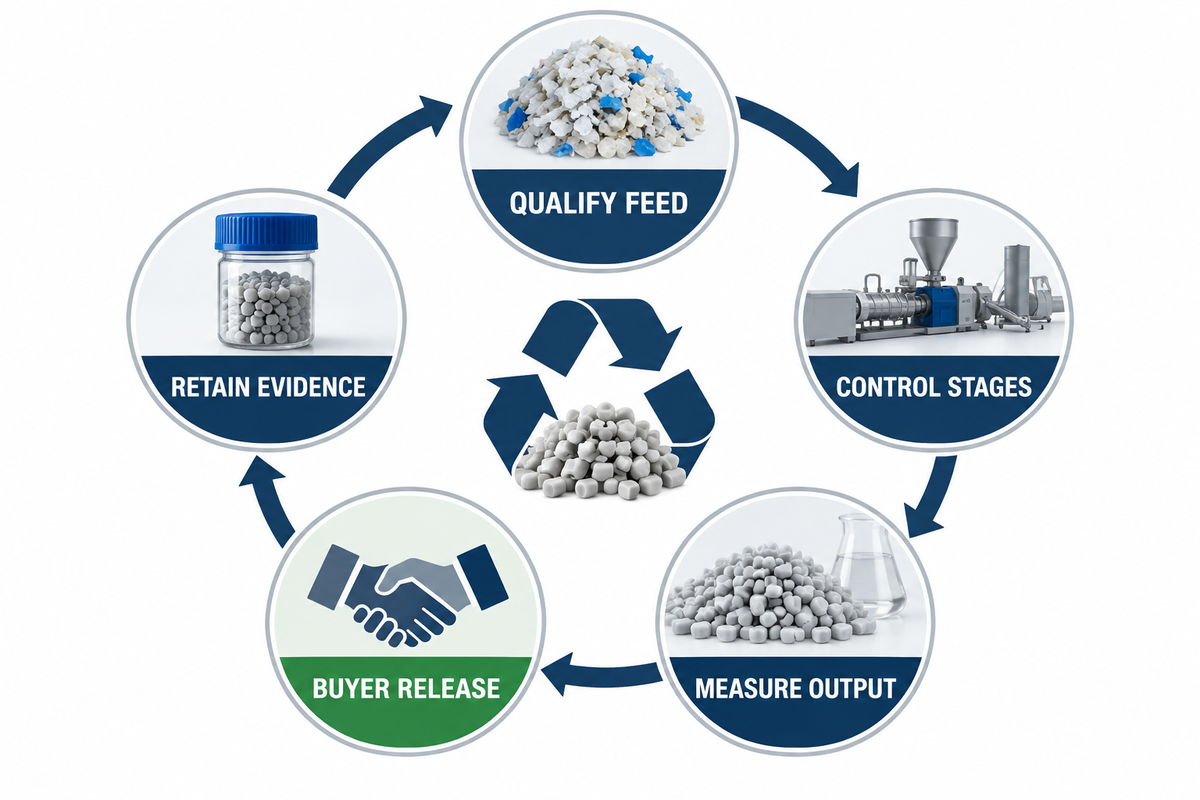
Reciclar HDPE no consiste simplemente en disponer máquinas en una línea continua. Se trata de controlar el proceso desde la recepción de una carga conocida hasta la aprobación del producto. Este enfoque se ajusta a la cadena de recogida, tratamiento y fabricación de la EPA. Primero, determine cuál será el producto final. Después, decida dónde se eliminará cada contaminante y mida si el proceso está funcionando. Por último, analice el producto final para asegurarse de que cumple los requisitos del comprador posterior.
Al diseñar un proyecto de lavado de HDPE rígido, facilite a Kitech la mezcla de botellas y bidones, el perfil de contaminación, la estrategia de color, la producción objetivo, los análisis, los servicios disponibles, las limitaciones de las instalaciones y cualquier otra información pertinente antes de solicitar una configuración. Estos datos proporcionan a Kitech y a cualquier otro proveedor la base para elaborar una propuesta de proceso. También sirven de base para que su equipo acepte el proyecto.
Hable sobre el material de entrada y los criterios de aceptación. Aporte información representativa sobre el material, los requisitos del producto final y las limitaciones de las instalaciones. Consulte a Kitech para evaluar una línea de lavado de HDPE.
Referencias y fuentes
- EPA de EE. UU., el sistema de reciclaje de Estados Unidos
- RecyClass, directrices de diseño de envases para el reciclaje
- RecyClass, protocolos de ensayo de envases de HDPE
- RecyClass — Directrices de diseño para el reciclaje
- FDA de EE. UU., plásticos reciclados en envases alimentarios
- Recycling, reconsiderar el reciclaje de botellas de PE-HD
- Association of Plastic Recyclers, recursos sobre HDPE
Entradas relacionadas



Tendencia ahora



