
Póngase en contacto con Kitech Company


Actualizado en junio de 2026 · Revisado por el equipo técnico de Kitech.
El reciclaje de polímeros consiste en recuperar y transformar plástico desechado en material aprovechable. Puede seguir un ciclo cerrado e interminable o un recorrido de una sola dirección hasta convertirse en combustible. La vía elegida —mecánica, química o avanzada— depende del material de partida: el tipo de plástico que se procesa, su familia de resinas, su grado de contaminación y la legislación vigente en materia de reciclaje, especialmente la que entrará en vigor en 2026. Esta guía presenta las cuatro categorías principales de reciclaje y sus tecnologías, qué plásticos se reciclan realmente y los nuevos marcos normativos, desde la experiencia directa de un fabricante de equipos.
En pocas palabras: el reciclaje de polímeros suele dividirse en cuatro tipos, definidos a menudo como primario, secundario (ambos mecánicos), terciario (químico) y cuaternario (recuperación de energía), según normas como ASTM D5033 o clasificaciones de grupos sectoriales como la familia ISO 15270. El método más habitual para procesar la mayor parte de los residuos plásticos es el reciclaje mecánico, que vuelve a fundir termoplásticos. El reciclaje químico descompone algunos plásticos hasta sus componentes básicos. Sin embargo, las tasas mundiales de reciclaje son alarmantemente bajas, en torno al 9 %: la categoría de reciclaje de un material, y no solo su código de resina, determina si puede avanzarse hacia una economía circular.
El reciclaje de polímeros de un vistazo
| Categoría | Proceso | Resultado |
|---|---|---|
| Primario | Mecánico (residuos limpios) | Producto de la misma calidad (ciclo cerrado) |
| Secundario | Mecánico (mezclado/usado) | Producto de menor calidad (reciclaje de menor valor) |
| Terciario | Químico / despolimerización | Monómeros o materia prima |
| Cuaternario | Recuperación de energía (combustión) | Calor / electricidad |
Las 4 categorías principales del reciclaje de polímeros (clasificación de métodos)
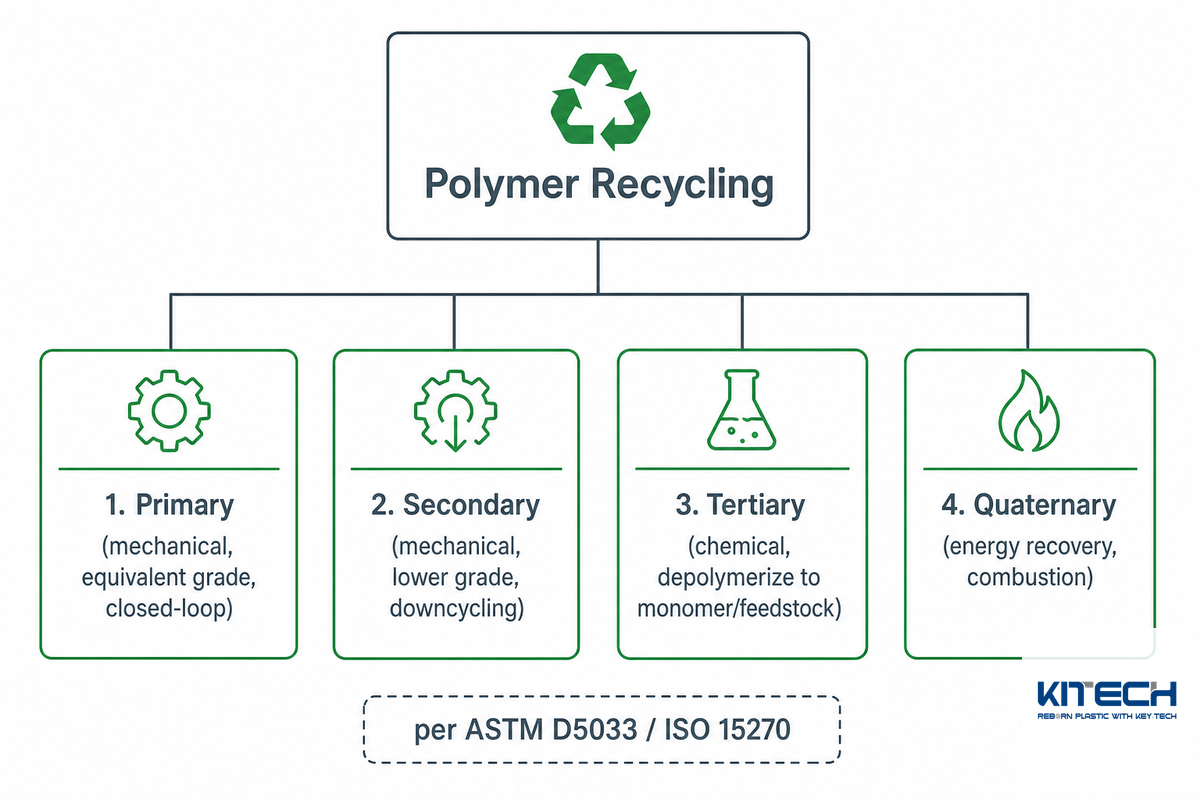
Estas cuatro vías se aplican a todos los tipos de polímeros: desde los polímeros de uso común y otros termoplásticos hasta los termoestables reticulados y los composites de polímeros técnicos. Determinan si una mezcla de polímeros o un polímero individual pueden volver a la producción y al reciclaje en lugar de acabar en un vertedero. El reciclaje de plásticos rara vez se resuelve con una única solución sencilla: en la práctica, abarca el reciclaje y la valorización en cadenas de suministro renovables y sostenibles. Un error frecuente y costoso es contabilizar la recuperación de energía cuaternaria como reciclaje en un informe de sostenibilidad: exagera la circularidad, hace que la auditoría no se supere e invita a investigar posibles casos de ecoblanqueo.
Encontrará cuatro grupos diferenciados de tecnologías de reciclaje: primario, secundario, terciario y cuaternario. Aunque las normas pueden clasificarlos de forma distinta, la taxonomía más coherente procede de una comparativa de normas revisada por pares y de ASTM D5033: el reciclaje primario consiste en reprocesar mecánicamente la misma resina para obtener productos con propiedades similares a las del material original, completando así un ciclo cerrado. En el reciclaje secundario, los plásticos usados, posiblemente mezclados, se reprocesan mecánicamente para obtener productos con menores requisitos de rendimiento (también llamado reciclaje de menor valor). El reciclaje terciario consiste en descomponer químicamente el plástico en monómeros (para una posible síntesis de monómeros) o convertirlo en materia prima para la industria química. Por último, el reciclaje cuaternario recupera energía mediante la combustión controlada de residuos plásticos.
Lo que suele desconcertar a los lectores, incluso a los profesionales del sector, son las distintas formas en que las dos principales normas de reciclaje definen estas categorías. La norma ASTM D5033 clasifica las vías numéricamente, del 1 al 4. En cambio, la familia ISO 15270 define las categorías según el tipo de proceso (mecánico, químico y recuperación de energía) y agrupa bajo el título «reciclaje mecánico» lo que ASTM distingue como «primario» y «secundario»; la diferencia se establece únicamente por la calidad del resultado. La evolución de las normas ISO —su guía única de 2008 está siendo sustituida por una serie (Partes 3, 4 y una nueva Parte 5 de 2025 para materiales orgánicos/biológicos)— ha introducido una quinta categoría que debe considerarse formalmente: el compostaje industrial de plásticos «compostables» certificables. El compostaje doméstico, sin embargo, queda fuera del ámbito del reciclaje de plásticos propiamente dicho.
💡 Idea clave
La jerarquía de residuos más extendida ordena los cuatro tipos así, priorizando el uso de los recursos de mayor valor: • Primario (mecánico de ciclo cerrado): el mejor.
• Secundario (reciclaje mecánico de menor valor) • Terciario (químico) • Cuaternario (recuperación de energía): la alternativa menos recomendable al vertedero y una forma útil de detectar a proveedores que presentan la incineración como «reciclaje».
¿Qué polímeros se pueden reciclar realmente? (Guía de reciclabilidad de las resinas)
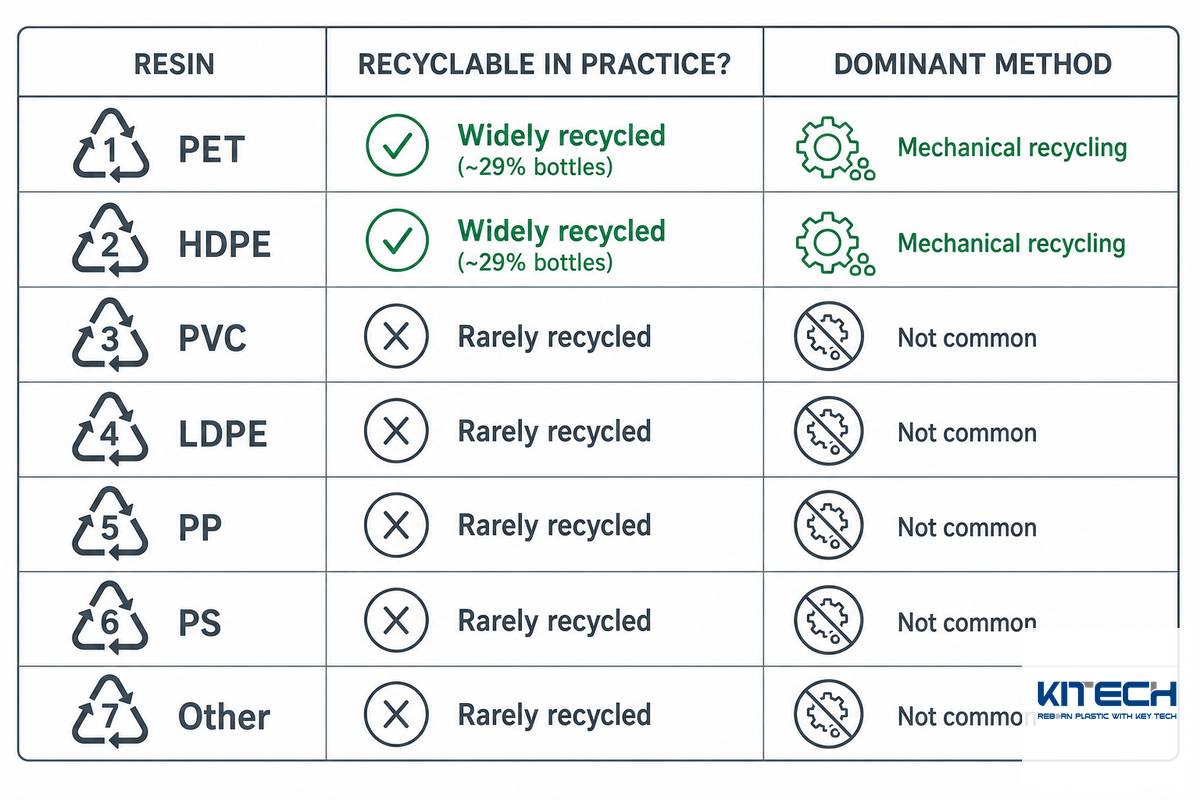
La estructura química y la estabilidad térmica de una resina determinan su destino. En la práctica, solo PET (#1) y HDPE (#2) se reciclan en cantidades significativas: alrededor del 29 % de las botellas en EE. UU. El PVC, el poliestireno y la mayoría de los materiales poliméricos #7 son difíciles de reciclar y ofrecen pocas opciones al comprador, porque algunos polímeros toleran el reprocesamiento repetido y la mayoría no.
El código de identificación de resinas —las flechas en forma de triángulo con un número en el centro— indica de qué material se trata, no si es reciclable. En la mayoría de los flujos de residuos, solo se recuperan de forma fiable y en cantidades significativas los dos primeros códigos: #1 tereftalato de polietileno (PET) y #2 polietileno de alta densidad (HDPE). En EE. UU., las tasas de reciclaje de las botellas de bebidas de PET son del 29,1 %, frente al 29,3 % de las botellas de bebidas de HDPE natural (datos de la EPA de EE. UU. de 2018), muy por encima de la tasa general del 8,7 % para los residuos plásticos. Los códigos de resina inferiores son, en su mayoría, contaminantes en balas clasificadas destinadas a equipos de reciclaje. La tabla «Guía de reciclabilidad de las resinas» muestra con qué frecuencia se recicla cada código de plástico y qué tipo de procesamiento suele recibir.
| Clase de resina (código) | Reciclabilidad real | Método y resultado principales |
|---|---|---|
| PET (1) | Se recicla ampliamente (~29 % de las botellas) | Mecánico → escamas/fibra de rPET; químico → monómero |
| HDPE (2) | Se recicla ampliamente (~29 % de las botellas) | Mecánico → tuberías, madera plástica, botellas |
| PVC (3) | Rara vez se recoge en contenedores de acera; contamina el flujo | Reciclaje mecánico limitado; incluso trazas de PVC arruinan el rPET |
| LDPE/LLDPE (4) | Solo film recogido en puntos de entrega de comercios | Mecánico → film, revestimientos |
| PP (5) | Cada vez más aceptado (>60 % de los hogares de EE. UU., 2025) | Mecánico → cajas, automoción |
| PS (6) | Rara vez se recicla | Limitado; la despolimerización para obtener estireno está en desarrollo |
| PLA (7, bioplástico) | No se recoge en contenedores de acera; contamina el PET | Compostaje industrial (vía orgánica), no reciclaje mecánico |
| PC (7, policarbonato) | Uso especializado; reciclable por vía química | Metanólisis → BPA (95–96 %) |
| ABS (7, técnico) | Limitado (depende de los residuos electrónicos y de su clasificación) | Molienda mecánica; separación por densidad |
| Multicapa / composite (7) | ~5 % reciclable mediante métodos convencionales | Solo por vía química (materia prima); capas unidas inmiscibles |
Tasas: datos de la EPA de EE. UU. sobre materiales plásticos por tipo (2018).
«Reciclaje de plásticos termoestables 101». La diferencia fundamental es química, no numérica: los termoplásticos (PET, PE, PP, PS) tienen cadenas lineales que vuelven a fundirse, por lo que pueden reciclarse mecánicamente; los termoestables (espuma de poliuretano, resina epoxi, materiales compuestos ignífugos y reforzados con fibra) quedan fijados en una red 3D con enlaces covalentes reticulados y no pueden volver a fundirse en absoluto. Por eso, una guía que afirma que «los termoestables no son reciclables» acierta a medias y está desactualizada en parte: no pueden reciclarse por fusión, pero existen vías químicas (la glicólisis de la espuma de poliuretano recupera poliol y es la vía más desarrollada para los termoestables), y los vitrímeros reprocesables son una línea de investigación activa. Para profundizar en las familias de resinas, consulte nuestro análisis de los tipos de plásticos reciclables y códigos de resina y por qué el plástico termoestable se comporta de forma diferente a los termoplásticos.
¿Se pueden reciclar los plásticos termoestables?
No mediante fusión. Los termoestables, como la espuma de poliuretano y el epoxi, tienen una reticulación permanente, por lo que no pueden volver a fundirse y moldearse como una botella de PET. Se reciclan mediante procesos químicos: la glicólisis de espuma de poliuretano recupera poliol aprovechable y, actualmente, es la única vía de reciclaje químico de termoestables con madurez industrial. En los demás casos, los termoestables se trituran para usarlos como material de relleno o se destinan a la recuperación de energía.
Imagine un gestor de residuos que recibe una bala mezclada procedente de la recogida en contenedores de acera. Hay compradores para las botellas de PET y las garrafas de HDPE natural; no para los blísteres de PVC, el film metalizado de aperitivos ni una bandeja suelta de poliestireno. Y lo que es peor: el operario no puede fundirlos juntos sin más. PE, PP, PS, PA y PET son en gran medida inmiscibles y no se funden conjuntamente para formar una resina aprovechable. Por eso, la primera decisión real de reciclaje se toma durante la clasificación, no en la extrusora, y depende de lo que el mercado de destino esté dispuesto a pagar por cada resina. Quienes buscan líneas específicas para cada resina suelen empezar por el reciclaje de HDPE, el reciclaje de ABS o el LDPE reciclado.
Reciclaje mecánico: cómo funciona y cuáles son sus límites
El reciclaje mecánico de plástico es la forma predominante de reciclaje de materiales, pero cada ciclo provoca la degradación del polímero: la rotura de cadenas las acorta y deteriora las propiedades térmicas y mecánicas en cada lote. Un lote de escamas transparentes de botellas de PET permite ver cómo ocurre en la práctica: el primer ciclo mecánico aún puede producir rPET de calidad alimentaria, pero tras la tercera o cuarta refusión, la caída de la viscosidad intrínseca lo destina a fibras y flejes, y después a usos no alimentarios. En pocos años, el mismo plástico puede descender tres peldaños en la escala de valor.
El reciclaje mecánico es el método de referencia para procesar la inmensa mayoría del plástico reciclado en todo el mundo. Vuelve a fundir y da forma a los termoplásticos sin alterar su estructura química, al menos en teoría. En la práctica, el polímero cambia un poco con cada ciclo, y ese es el límite con el que acaba topándose todo operador.
¿Cuáles son las etapas del reciclaje mecánico de plásticos?
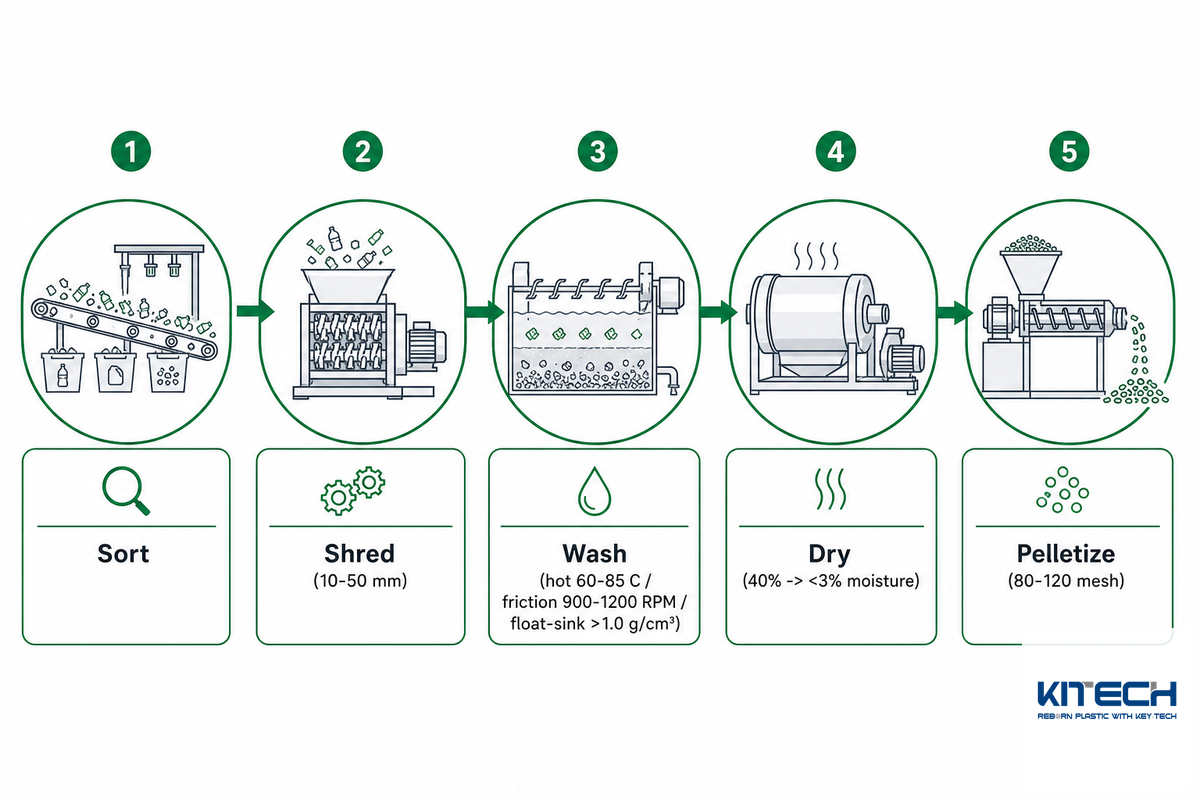
Una línea de reciclaje mecánico consta de cuatro etapas diseñadas para cada función: reducción de tamaño, lavado y eliminación de contaminantes, secado y control de la humedad y, después, granceado. En las líneas de Kitech, el proceso sigue esta secuencia. Cada etapa se dimensiona según el tamaño de partícula, el nivel de contaminación y el contenido de humedad del material de entrada, y los equipos se adaptan a un caudal de 300 a 3.000 kg/h para que ningún paso se convierta en un cuello de botella.
- Trituración (reducción de tamaño): las trituradoras de uno o dos ejes reducen los residuos a gránulos uniformes de 10-50 mm. La potencia del motor va de 15 kW para film ligero a 200 kW para bidones de HDPE y piezas rígidas de ABS.
- Lavado: el lavado cáustico en caliente a 60-85 °C disuelve los adhesivos y los residuos orgánicos; los equipos de lavado por fricción giran a 900-1.200 RPM y eliminan la suciedad de la superficie por abrasión; los tanques de flotación y hundimiento separan los materiales por densidad (el PET se hunde por encima de 1,0 g/cm³; las tapas de PP/PE flotan).
- Secado: las secadoras centrífugas y las prensas de husillo extraen la humedad y la reducen de ~40 % a menos del 3 %. Si se omite este paso, la extrusora produce burbujas y gránulos débiles.
- Granceado: las extrusoras de una o dos etapas, con filtros de fusión de 80-120 mesh, eliminan los contaminantes finos y producen gránulos limpios listos para el siguiente transformador.
Dos de estas etapas determinan la calidad del producto. Consulte nuestro análisis en profundidad de la separación por flotación y hundimiento en el reciclaje de plásticos y descubra cómo el secado y el control de la humedad protegen la calidad de los gránulos.
📐 Nota de ingeniería: por qué el reciclaje mecánico reduce el valor del material
Cada ciclo de refusión rompe cadenas de polímeros y reduce el peso molecular. En condiciones controladas, cuatro pasadas de extrusión por fusión de PET para botellas redujeron hasta ~19 % la viscosidad intrínseca (de un valor nominal de ~0.80 a ~0.65 dL/g) y ~29 % el alargamiento a rotura, mientras que la cristalinidad aumentó del 23 % al 29,5 %: el material se vuelve quebradizo y rígido. Ese es el «reciclaje de menor valor» a medida que avanza el proceso, que deja fuera del alcance varias aplicaciones exigentes en otros usos de materiales. Por eso, el plástico reciclado debe mezclarse con polímero virgen o recubrirse con una barrera.
Hay dos factores prácticos que importan más para el reciclaje de plásticos que cualquier manual de química. En primer lugar, el reciclaje mecánico no es, en sentido estricto, un proceso totalmente físico: la rotura de cadenas del polipropileno, las cadenas ramificadas de las poliamidas y la transesterificación del PET/policarbonato durante el procesado en fundido hacen que, en algunos casos, se trate de reciclaje «material». En segundo lugar, la composición del material de entrada es el verdadero límite de capacidad: incluso una fracción porcentual baja de PVC en una carga de PET puede provocar emisiones de HCl que degraden el producto. Por tanto, la clasificación y el control de la composición del material son aspectos que deben resolverse en los equipos de manipulación de la carga, no elementos secundarios del proceso. La calidad de la masa fundida se recupera compensando el resto con extensores de cadena o diluyéndola con resina virgen.
Reciclaje químico: descomponer los polímeros en sus componentes básicos
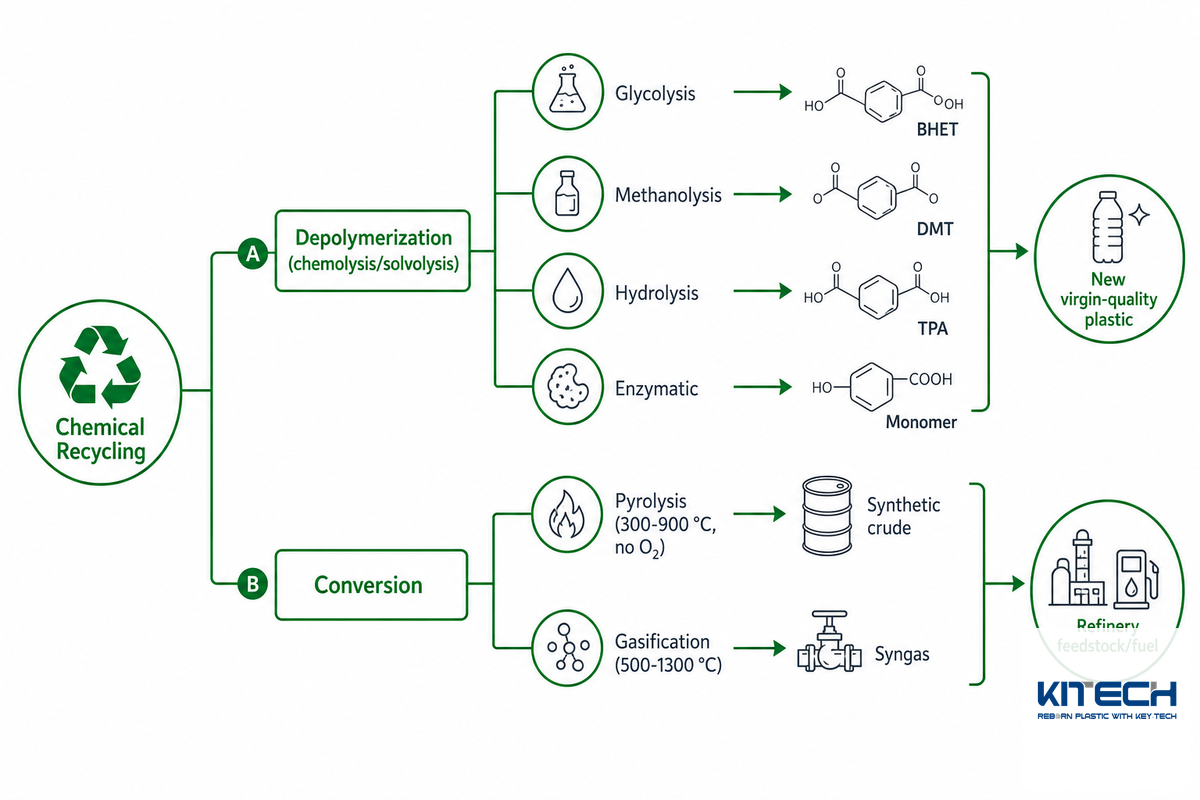
Más allá del reciclaje mecánico, el reciclaje de materia prima —incluidos el reciclaje de poliolefinas y el de poliestireno— emplea calor, sistemas catalíticos y agentes químicos para descomponer las redes poliméricas y obtener nuevos componentes básicos para polímeros. A su vez, la compatibilización de mezclas poliméricas permite aprovechar flujos mixtos de reciclaje mecánico.
Los procesos químicos reorganizan las moléculas de un polímero. A grandes rasgos, existen dos vías que el sector agrupa bajo un mismo término poco claro. Una descompone los polímeros en monómeros (despolimerización, también llamada quimiólisis o solvólisis) para reincorporarlos a la fabricación de plásticos. La otra es un proceso de descomposición fisicoquímica denominado conversión, que transforma residuos plásticos clasificados en materia prima para refinerías (pirólisis o gasificación) y para su uso posterior en plantas químicas. (No se incluye un proceso especializado llamado disolución).
Para conocer los procesos, la GAO de EE. UU. describe las condiciones de funcionamiento: la pirólisis se realiza a 300-900 °C sin oxígeno y produce crudo sintético; la gasificación se lleva a cabo a 500-1.300 °C con poco oxígeno y produce gas de síntesis; la despolimerización emplea calor, sustancias químicas, catalizadores o enzimas, algunos de los cuales actúan a temperaturas próximas a 40-70 °C. La conversión es la vía más consolidada y avanzada en su escalado; la despolimerización se encuentra en fase de primeros proyectos piloto y la purificación es la menos desarrollada.
Según revisiones científicas revisadas por pares, los rendimientos representativos de la despolimerización del PET son los siguientes: la glicólisis (160-300 °C) recupera aproximadamente un 70-90 % de monómero BHET; la metanólisis produce hasta ~98 % de tereftalato de dimetilo (DMT); y la hidrólisis proporciona aproximadamente un 78-96 % de ácido tereftálico (TPA). Las cifras exactas varían según las condiciones y el catalizador. Los mejores sistemas enzimáticos funcionan a temperaturas de apenas 40-70 °C y ofrecen rendimientos similares. La metanólisis del policarbonato recupera ~95-96 % de BPA. El nailon-6 produce hasta aproximadamente un 85-90 % de caprolactama sobre el peso total.
⚠️ El enlace que lo determina todo
Además, la recuperación de monómeros limpios solo es aplicable actualmente a algunos polímeros de condensación, como PET, policarbonato, nailon y PLA, porque están diseñados con un grupo éster o amida que se puede romper fácilmente. Los productos basados en olefinas, como los plásticos de mayor volumen del mundo —polipropileno (PP) y polietileno (PE)—, nunca se diseñaron con un enlace de este tipo que pudiera escindirse selectivamente. Por tanto, no hay forma de descomponerlos selectivamente en sus respectivos monómeros: el reciclaje de poliolefinas para obtener monómeros queda descartado y el reciclaje de polímeros como PE y PP sigue siendo mecánico o termina en la producción de combustible.
Solo se pueden descomponer de forma no selectiva en diversos hidrocarburos mediante craqueo. Por eso, tal como está planteado actualmente, el reciclaje químico no sirve para «todos los plásticos».
La pirólisis es tanto un proceso de producción de combustible como de transformación del plástico: una revisión de 2025 concluyó que convierte el 60-80 % del plástico en combustible líquido (hasta un 85 % en la pirólisis rápida a 450-600 °C), y que el aceite de pirólisis se vende a $600-900/tonne. La diferencia fundamental —materia prima o combustible— es el tema de la siguiente sección. Como ejemplo de un proceso posterior relacionado con la despolimerización, recomendamos consultar la policondensación en estado sólido para rPET.
Reciclaje avanzado y despolimerización: el ciclo infinito frente a la realidad de 2026
El «reciclaje avanzado» se presenta como la panacea de la economía circular que hará posible un reciclaje infinito. Las patentes existen: Carbios cuenta con un proceso enzimático para PET que logra una despolimerización superior al 90 % en menos de 10 horas a 72 °C; Loop Industries tiene patentes de vías de glicólisis, metanólisis e hidrólisis para obtener monómeros. Sin embargo, la realidad de 2026 es mucho más compleja que lo que promete la publicidad: la mayoría de las empresas de reciclaje de polímeros que apuestan por el reciclaje avanzado aún no han demostrado que sus procesos funcionen a escala comercial.
Según una estimación del sector citada por Yale Environment 360, de los 2 million tons de capacidad de reciclaje avanzado que entrarán en funcionamiento, menos de 500.000 tons se destinarán realmente a producir plástico nuevo; el resto se usará como combustible. El historial es aún peor: en enero de 2025 solo había ocho plantas de reciclaje químico activas en EE. UU. Una instalación de Indiana incluida en los proyectos de Brightmark se declaró en quiebra y aún no había alcanzado su capacidad, y el Departamento de Energía retiró en mayo de 2025 un contrato de $375 million para una instalación de Eastman, al afirmar que esos proyectos «no son económicamente viables». La capacidad prevista —más de 6 million tons/year de plástico en 169 proyectos— sigue siendo enormemente optimista frente a la realidad.
«Falta mucha transparencia sobre cuánto plástico están reciclando».
Veena Singla, científica sénior, Natural Resources Defense Council
Espectro de integridad de cadena: hasta dónde rompe cada método el polímero
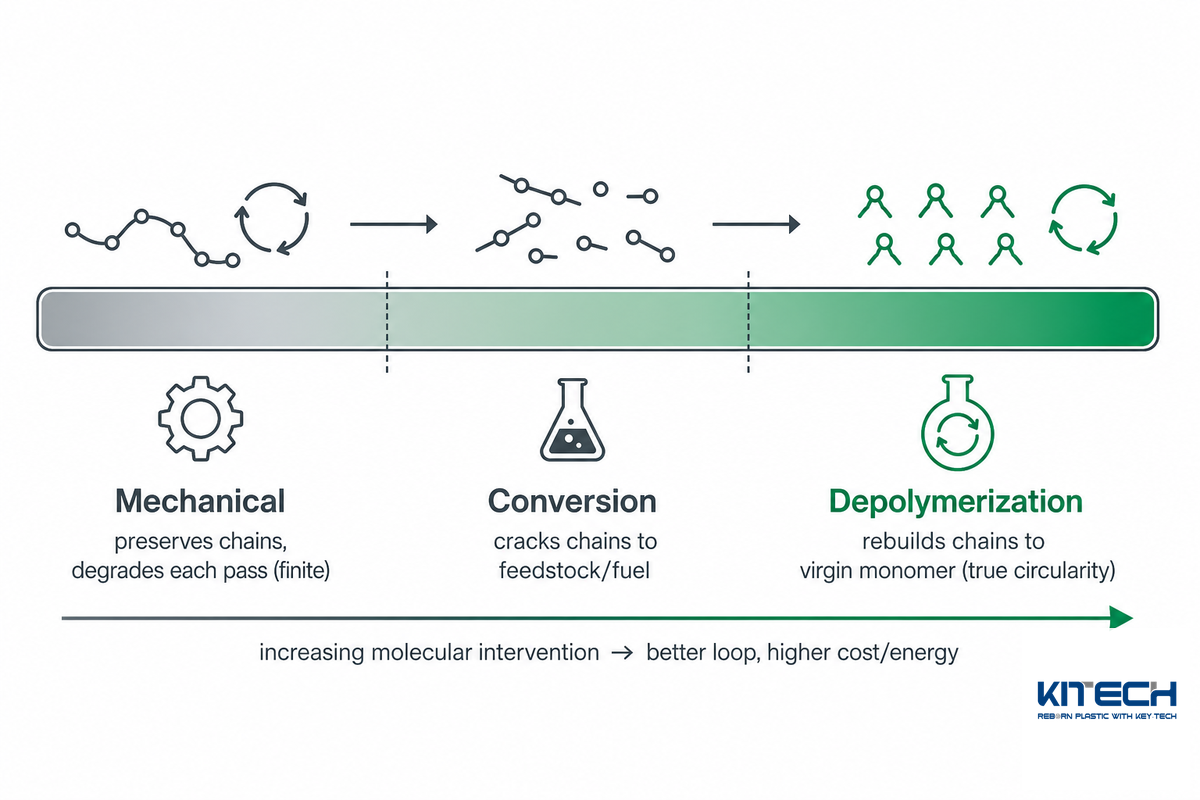
Este es un modelo mental práctico que he elaborado: el «espectro de integridad de cadena», que representa el efecto de cada proceso sobre la cadena del polímero. El reciclaje mecánico conserva las cadenas, pero las degrada en cada ciclo (reutilización limitada). La conversión rompe las cadenas y genera materia prima mixta o combustible (se pierde la identidad del polímero). La despolimerización reconstruye las cadenas al recuperar monómeros de calidad virgen (circularidad real, si el proceso puede funcionar). Cuanto más a la derecha se avanza en esta secuencia de métodos, mejor es el ciclo ideal y mayores son el coste, el consumo energético y la falta de madurez, aunque esto último no siempre se percibe a primera vista. La realidad para un equipo de compras en 2026, si decide que no todo es publicidad, es que el cuello de botella está en la economía, no en la química: el plástico virgen sigue siendo más barato y la demanda continúa siendo demasiado limitada.
Mecánico, químico o avanzado: árbol de decisión desde el material de entrada hasta el proceso
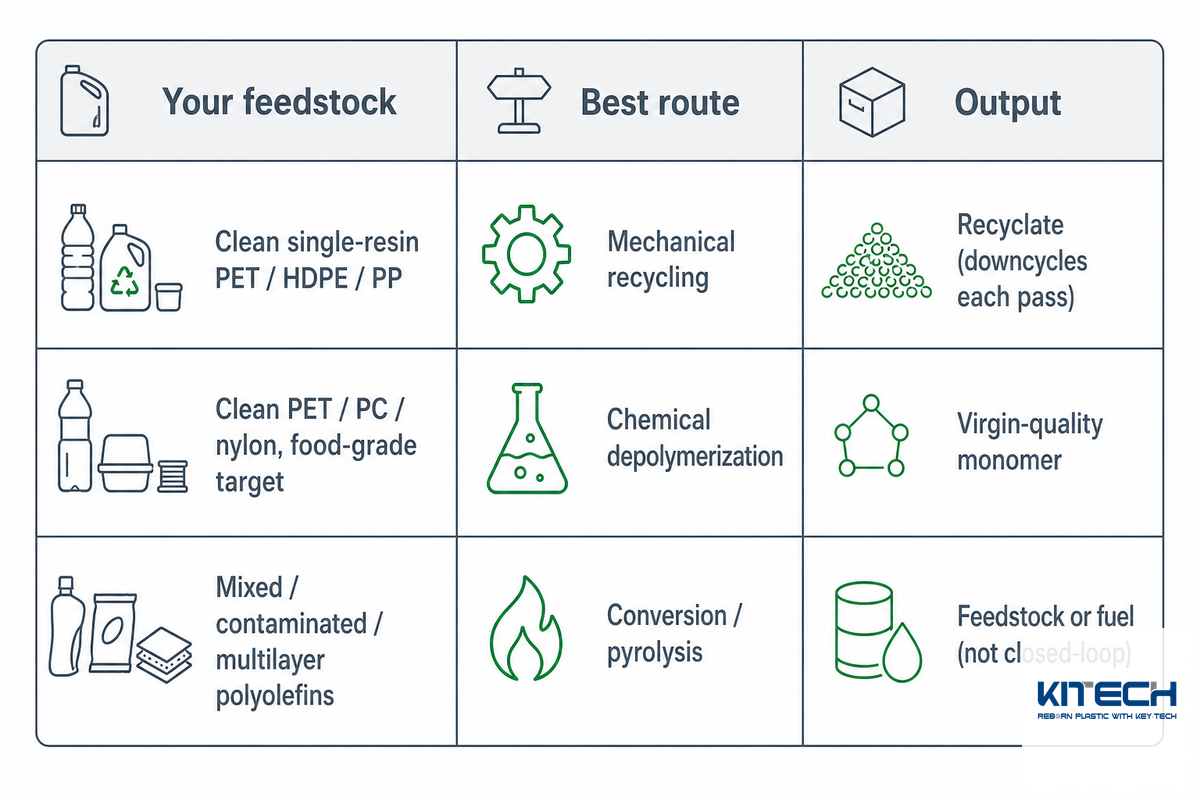
«La decisión sobre la vía depende de tres variables de entrada… ¿qué grado de limpieza tiene el material y de qué resina única está compuesto?… ¿a qué familia de polímeros pertenece?… ¿qué requisitos debe cumplir el polímero en su uso final?» Todo esto conduce a una decisión de compra, no solo científica.
- PET/HDPE/PP limpios, de una sola resina y para usos finales no críticos Reciclaje mecánico: menor coste, tecnología más madura y menor consumo energético. Puede degradarse y mezclarse con resina virgen.
- PET/PC/nailon limpios, para contacto alimentario o con un objetivo de calidad virgen: despolimerización (reciclaje químico) cuando existe una planta. Recupera el monómero, pero requiere inversión de capital y energía, y su disponibilidad a escala es limitada.
- Convertir poliolefinas mezcladas, contaminadas o multicapa en materia prima o combustible: no es circular, sino más una forma de desviar residuos que de «reciclar».
✔ Reciclaje mecánico
- Tecnología madura, menor coste y menor consumo energético
- Procesa grandes volúmenes de PET/HDPE/PP limpios
- ⚠ El material pierde calidad en cada ciclo; sensible a la contaminación
⚠ Reciclaje químico / avanzado
- Recupera monómeros de calidad virgen (despolimerización)
- Procesa algunas corrientes mezcladas o contaminadas
- … Alta inversión de capital y consumo energético; baja capacidad; las poliolefinas se convierten únicamente en combustible
Pensemos en un reciclador de film plástico que recibe una corriente limpia de LDPE de una sola resina, destinada a fabricar bolsas de basura, un uso no crítico: el árbol de decisión conduce directamente al reciclaje mecánico, porque la materia prima está limpia, la resina es una poliolefina que, en cualquier caso, no puede despolimerizarse para recuperar monómeros y el comprador no necesita un producto de calidad virgen. Si la misma planta aspirase a producir rPET de calidad alimentaria, tendría que optar por la despolimerización. Con una tasa de reciclaje de plásticos en EE. UU. de solo 8,7 % (U.S. EPA), elegir una vía incorrecta no es un simple error de redondeo: determina si el material vuelve a utilizarse o sale silenciosamente del circuito. Aspectos que suelen pasarse por alto: el reciclaje mecánico solo traslada el problema (el material reciclado también acaba desechándose), y como mucho sustituye a la resina virgen en una proporción de 1:1, lo que limita el contenido reciclado máximo por línea. En la práctica, actualmente no hay una opción de reciclaje mecánico para procesar envases alimentarios multicapa, así que el reciclaje químico vuelve a depender de su disponibilidad y coste.
Circuito cerrado frente a circuito abierto: por qué que sea reciclable no significa que se recicle
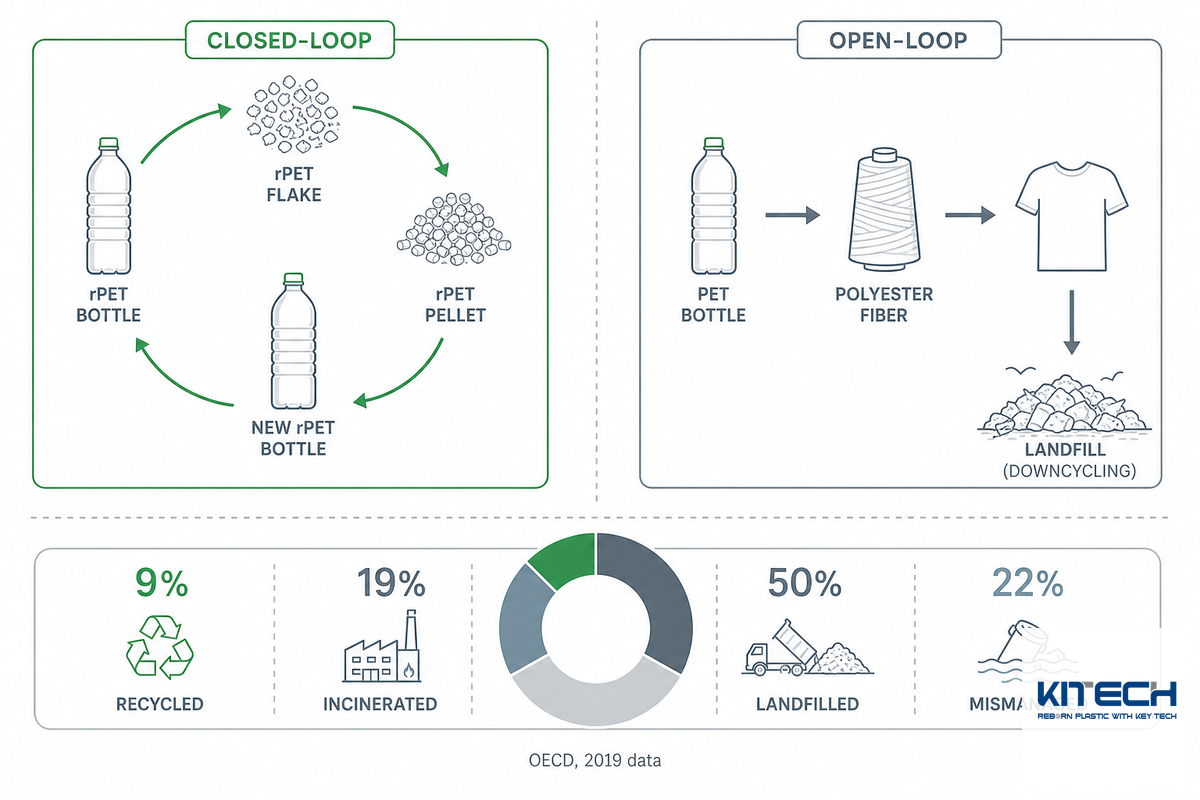
La tasa de reciclaje mide cuánto plástico y residuos de polímeros vuelven realmente a utilizarse, en lugar de perderse en los márgenes del sistema de gestión de residuos. El reciclaje de residuos plásticos —incluidos los residuos mezclados y las balas de plásticos mezclados— depende de la clasificación, de la viabilidad económica del reciclaje y del uso real de los plásticos recuperados.
El reciclaje en circuito cerrado transforma un producto para volver a fabricar ese mismo producto (una botella de PET puede convertirse en otra botella de PET). El reciclaje en circuito abierto degrada el material para fabricar un producto de menor calidad, destino de gran parte del plástico mundial. Para quienes no están familiarizados con la jerga, la diferencia entre «reciclable» y «reciclado» es enorme. Por ejemplo, el informe Global Plastics Outlook de la OCDE (datos de 2019, publicado en 2022) estima que solo se recicla ~9 % de los residuos plásticos del mundo, pese a que se recoge 15 % para su clasificación, ya que ~40 % de lo recogido se pierde como residuo. La incineración (19 %), los vertederos (50 %) y la gestión inadecuada del plástico (22 %) absorben el resto. Pese al concepto de economía circular, para la mayoría de los polímeros, el primer paso es el único que llegan a dar.
Piense en esa bolsa de plástico con fuelle y cierre resellable, etiquetada como «reciclable», diseñada para mantener los alimentos frescos mediante varias capas de PET, PE y quizá aluminio. En una planta de recuperación de materiales (MRF), los equipos de infrarrojo cercano solo identifican las ~2 micras externas y, por tanto, asignan la bolsa a un único tipo de resina. Durante el proceso posterior en las instalaciones de tratamiento, estos tipos de plástico inmiscibles no se pueden procesar juntos correctamente. Estimamos que 17-20 % de los envases de plástico pertenecen a la categoría «multicapa», pero solo alrededor de 5 % se considera reciclable con los métodos actuales. Por eso, la bolsa «reciclable» acaba en la basura no por culpa del vertedero, sino pese a lo que promete el marketing… lo que importa es el método utilizado, no lo que indica la bolsa; y si su objetivo es obtener material reciclado de calidad, consulte nuestra guía sobre grados de calidad de los gránulos reciclados.
Perspectivas del sector en 2026: qué impulsa realmente el reciclaje de polímeros
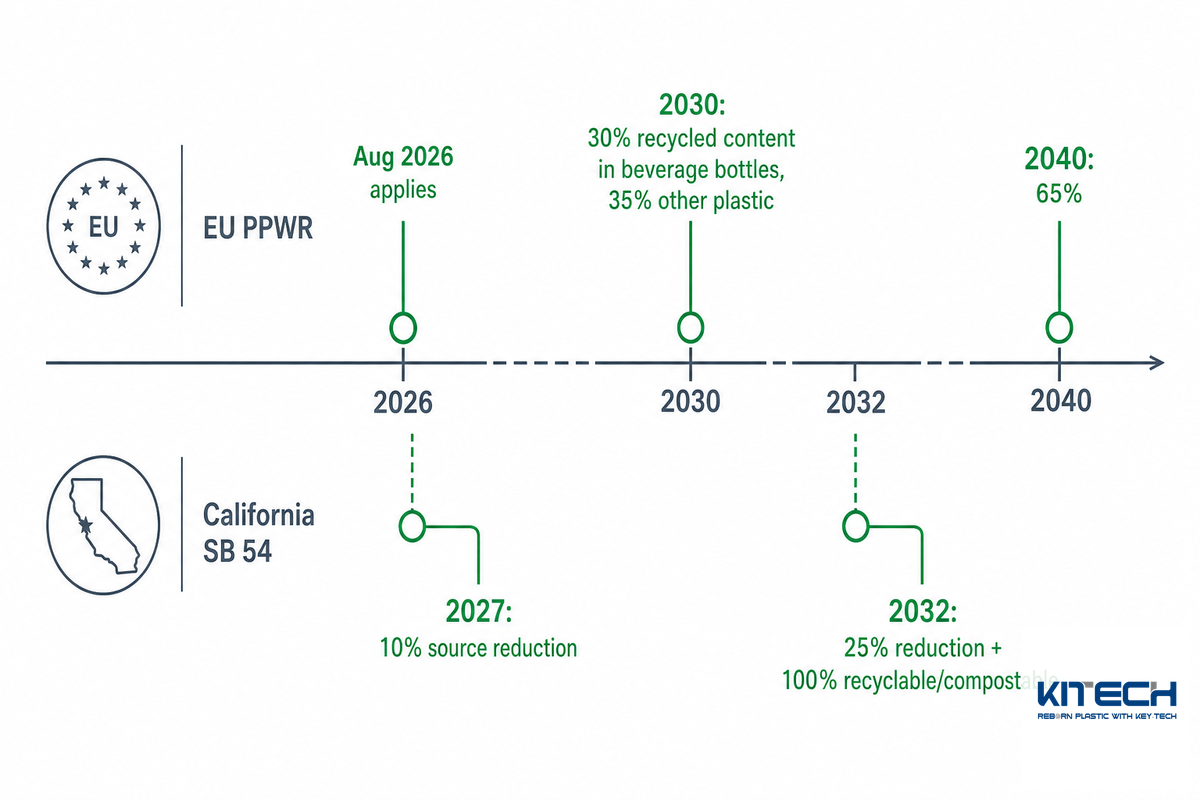
Estas normas impulsan una economía circular en desarrollo, alineada con los Objetivos de Desarrollo Sostenible de la ONU, y premian la producción de polímeros y materiales sostenibles frente a los polímeros vírgenes. Este cambio se basa en el reciclaje y la reutilización, así como en una gestión rigurosa de los residuos en los distintos sectores del reciclaje.
En 2026, el motor del reciclaje de polímeros será la regulación, no el diseño de un reactor nuevo. El volumen de búsquedas de términos generales sobre métodos de reciclaje se ha estabilizado mientras el sector pasa de la teoría a la aplicación; sin embargo, el calendario regulatorio será el que active la inversión. En la UE, el Reglamento sobre los envases y residuos de envases (PPWR, Reglamento 2025/40) se aplica desde el 12 de agosto de 2026, y sus cuotas mínimas obligatorias de contenido reciclado entrarán en vigor en 2030: 30 % de contenido reciclado en las botellas de plástico de bebidas de un solo uso para 2030 (que aumentará al 65 % para 2040) y 35 % en otros envases de plástico. En EE. UU., la ley SB 54 de California exige que 100 % de los envases incluidos en su ámbito sean reciclables o compostables y una reducción de 25 % en el origen para 2032; además, exige informar sobre el registro de los productores antes del 1 de junio de 2026.
Así que 2026 no supone un «shock de demanda» de contenido reciclado: la normativa entra en vigor en 2030. Lo que ocurre ahora es que el calendario de compras se adelanta: las marcas están asegurando ya el suministro de resina reciclada y, sobre todo, la capacidad de reciclaje necesaria para cumplir en 2030. La ley tampoco se limita a fijar porcentajes: el PPWR restringe las PFAS que contaminan los alimentos, establece requisitos de seguridad para el contacto alimentario y define grados de reciclabilidad (Grado A ≥ 95 %, Grado B ≥ 80 %, Grado C ≥ 70 % en peso). El producto reciclado también debe cumplir otros requisitos de seguridad y diseño, más allá de alcanzar una cifra.
Por eso, la contabilidad por balance de masas es ahora una cuestión clave para los compradores. Con el método de asignación «libre» del sector, una materia prima compuesta por 90 % de material virgen y 10 % de material reciclado puede venderse y etiquetarse como 100 % reciclada; así, un producto marcado como «30 % reciclado» podría no contener físicamente nada de material reciclado. Las Guías Verdes de la FTC solo permiten el método de promedio móvil, e ISO 22095 solo permite la asignación proporcional; por eso, los compradores que exigen garantías solicitan una cadena de custodia física, no un crédito.
«El vaso que lleva esta etiqueta podría contener físicamente 0 por ciento de contenido reciclado y quizá tampoco sea fácil de reciclar.»
Renee Sharp, directora de defensa de los recursos naturales y la industria petroquímica, Natural Resources Defense Council
El error de los compradores es tratar un mandato de 2030 como si fuera un problema de 2030: para entonces, el suministro contratado de resina reciclada será escaso y tendrá un precio superior, así que quienes esperen acabarán pagando más. Para un comprador en 2026 que procese PET transparente o HDPE, la vía más segura para cumplir sus obligaciones de 2030 es el reciclaje mecánico, con una cifra auditada del contenido físico de plástico reciclado. Quienes busquen calidad virgen o material de calidad alimentaria deberían recurrir ya a una fuente de material despolimerizado; pero, sobre todo, deben asegurarse de que exista capacidad física y auditar la declaración del balance de masas. Y atención al plástico multicapa y a las poliolefinas de composición irregular: siguen siendo un hueso duro de roer.
Del método a la máquina: cómo adaptar los equipos a su corriente de residuos
Todo método de reciclaje depende, en última instancia, de las máquinas. La viabilidad de una corriente depende de la materia prima —sus aditivos, colores, sustancias químicas heredadas y contaminantes—, aunque la familia del polímero y el caudal parezcan adecuados. Una línea mecánica es como una cadena continua: trituradora, estación de lavado, secadora y granceadora, dimensionadas según la corriente de residuos. El error de compra más habitual es dimensionar una línea según el caudal anunciado e ignorar la calidad de la materia prima: si se introduce en una línea de lavado de PET una corriente con apenas unos puntos porcentuales de PVC, el HCl liberado durante el secado decolorará el producto hasta que se elimine esa contaminación en una fase previa. Adapte la línea a la materia prima más sucia que realmente vaya a procesar, no a la más limpia. Imagine una planta de reciclaje que procesa 1.000 kg/h de bidones de HDPE posconsumo: la trituradora, el equipo de lavado por fricción, la secadora y la granceadora deben dimensionarse como una sola cadena, porque una trituradora sobredimensionada y una secadora insuficiente dejan escamas húmedas que generan espuma en la extrusora; el cuello de botella simplemente cambia de sitio, pero no desaparece. Kitech fabrica precisamente eso: una línea específica, adaptada a cada corriente de residuos, con un caudal de 300 – 3,000kg/hr y certificaciones «CE/UL/CSA listed». Al comparar el coste del reciclaje de polímeros entre distintas vías, los compradores pueden apoyarse en las directrices de diseño para el reciclaje de la asociación de reciclaje de plásticos (APR) y en la bibliografía general sobre el reciclaje de polímeros para definir las especificaciones de una línea. El reciclaje químico es otra categoría de inversión de capital: requiere un pretratamiento de la materia prima y un reactor, y la mayoría de los compradores solo recurre a él cuando la solución mecánica no puede cumplir sus objetivos de calidad virgen o alimentaria.
| Vía | Equipos principales | Materia prima más adecuada |
|---|---|---|
| Mecánica | Trituradora, sistema de lavado, secadora, granceadora | PET/HDPE/PP/film limpios de una sola resina |
| Química / avanzada | Preparación de la materia prima + reactor de despolimerización o pirólisis | Corrientes mezcladas, contaminadas o destinadas a productos de calidad alimentaria |
¿No sabe qué línea de reciclaje se adapta mejor a su corriente y caudal?
Descubra nuestras soluciones de reciclaje de plásticos →También se pueden suministrar las máquinas por separado: las trituradoras, la línea de lavado y la granceadora.
Preguntas frecuentes
¿Cuáles son los cuatro tipos de reciclaje de polímeros?
Ver respuesta
ASTM D5033 y la familia ISO 15270 agrupan el reciclaje de polímeros en cuatro categorías: primario (reprocesamiento mecánico de residuos limpios para obtener un producto de calidad equivalente, es decir, circuito cerrado), secundario (reprocesamiento mecánico de residuos mezclados o usados para obtener un producto de menor calidad, es decir, degradación en ciclo abierto), terciario (reciclaje químico que despolimeriza el plástico en monómeros o lo convierte en materia prima) y cuaternario (recuperación de energía mediante combustión controlada). ISO también está incorporando una quinta vía, orgánica o biológica, para plásticos compostables certificados.
¿Se pueden reciclar todos los plásticos?
Ver respuesta
No. El código de resina solo identifica el material; no garantiza que sea reciclable. En la práctica, solo PET (#1) y HDPE (#2) se reciclan de forma significativa (~29 % de las botellas en EE. UU.); el PVC, el LDPE, el PS y la mayoría de los plásticos #7 apenas se aceptan y suelen actuar como contaminantes. Los termoestables, como la espuma de poliuretano y el epoxi, no se pueden reciclar por fusión, y aproximadamente 5 % de las bolsas multicapa se puede reciclar mediante métodos convencionales.
¿Es mejor el reciclaje químico que el mecánico?
Ver respuesta
Depende de la materia prima y del objetivo. El reciclaje mecánico es más barato, está más consolidado y consume menos energía; además, procesa bien el PET/HDPE/PP limpio, pero degrada el material en cada ciclo. El reciclaje químico (despolimerización) puede recuperar monómeros de calidad virgen y procesar algunas corrientes contaminadas, pero implica altos costes de capital y energía, capacidad operativa limitada y no puede despolimerizar selectivamente las poliolefinas. Para la mayoría de los operadores en 2026, el reciclaje mecánico sigue siendo la opción habitual y el químico se reserva para objetivos de calidad alimentaria o virgen.
¿Qué es la despolimerización?
Ver respuesta
La despolimerización es una vía de reciclaje químico que rompe un polímero para obtener sus monómeros —sus componentes básicos originales— mediante calor, sustancias químicas o enzimas. En el caso del PET, la glicólisis recupera 70–90 % de monómero BHET, que puede volver a polimerizarse para producir plástico de calidad virgen.
¿Por qué solo se recicla una pequeña parte del plástico?
Ver respuesta
La OCDE estima que solo se recicla alrededor de 9 % de los residuos plásticos del mundo. Las pérdidas son estructurales: solo se recoge 15 % para reciclar, y 40 % de esa cantidad se descarta como residuo por contaminación y errores de clasificación. La débil demanda del mercado final, la diferencia de coste frente al plástico virgen barato y la pérdida de compradores internacionales tras la prohibición de importaciones de China en 2018 hacen que la mayor parte del plástico recogido acabe en vertederos o se incinere, en lugar de volver a convertirse en productos.
¿Cuál es la diferencia entre el reciclaje en circuito cerrado y en circuito abierto?
Ver respuesta
El reciclaje en circuito cerrado convierte un producto en el mismo producto (botella a botella con rPET), y conserva su valor. El reciclaje en circuito abierto degrada el material para darle un uso de menor calidad —por ejemplo, convertir botellas en fibra o madera plástica—, tras lo cual normalmente sale del circuito por completo.
¿Tiene el polímero reciclado la misma calidad que el material virgen?
Ver respuesta
En general, el polímero reciclado mecánicamente es de menor calidad que el virgen: la rotura de cadenas reduce el peso molecular y las propiedades mecánicas en cada ciclo, por lo que el material reciclado suele mezclarse con resina virgen o intercalarse entre capas vírgenes para cumplir las especificaciones. Solo la despolimerización química hasta obtener monómeros puede restablecer una calidad equivalente a la virgen, y esta vía todavía no está ampliamente disponible a escala comercial.
¿Qué equipos se necesitan para reciclar polímeros?
Ver respuesta
Una línea de reciclaje mecánico necesita una trituradora, un sistema de lavado, una secadora y una granceadora, dimensionados según la corriente de residuos y el caudal. El reciclaje químico requiere, en cambio, un pretratamiento de la materia prima y un reactor de despolimerización o pirólisis: se trata de otra categoría de plantas, con una inversión de capital mucho mayor.
Nuestra perspectiva
Fabricamos trituradoras, sistemas de lavado y granceadoras para empresas de reciclaje de plásticos en más de 80 países. Por eso, los parámetros del proceso que se indican en esta guía —temperaturas de lavado, velocidades de fricción, cortes de densidad en separación por flotación, objetivos de humedad y de luz de malla— son los valores con los que trabajan realmente nuestras líneas, no estimaciones genéricas. Para los temas que quedan fuera de nuestra experiencia directa —tasas mundiales de reciclaje, química de la despolimerización y el texto del PPWR—, citamos directamente fuentes gubernamentales, académicas y normativas. Revisado por el equipo técnico de Kitech.
Referencias y fuentes
- Perspectivas mundiales sobre los plásticosOCDE
- Plásticos: datos específicos por materialAgencia de Protección Ambiental de Estados Unidos
- Panorama de ciencia y tecnología: reciclaje avanzado de plásticosOficina de Rendición de Cuentas del Gobierno de Estados Unidos
- Reciclaje de plásticos: retos y oportunidadesHopewell et al., Phil. Trans. R. Soc. B (NIH PMC)
- Despolimerización en un sistema circular de plásticosACS Chemical Reviews (NIH PMC)
- ¿Puede el reciclaje «avanzado» reducir los residuos?Yale Environment 360
- Reglamento sobre los envases y residuos de envases (PPWR)Comisión Europea
- Estrategia para la innovación en plásticosDepartamento de Energía de Estados Unidos
- Potencial y limitaciones de los termoestables reciclablesPolymer Reviews
- El último engaño de la industria del plástico: el balance de masasNatural Resources Defense Council
Artículos relacionados
- Tipos de plásticos reciclables: códigos de resina del 1 al 7el mapa de resinas detrás del decodificador
- Diseño de plantas de reciclaje de plásticos para varias corrientescuando una sola línea no sirve para todas las resinas
- Guía de costes de una planta de reciclaje de plásticos 2026CAPEX, OPEX y ROI según la capacidad
- Grados de calidad de los gránulos recicladosqué diferencia el material de calidad alimentaria del material de relleno
- Reciclaje de HDPEla vía de reciclaje mecánico de la resina #2







