Contacte a Kitech Company



Desidratação de plásticos em resumo: secador por compressão ou centrífugo
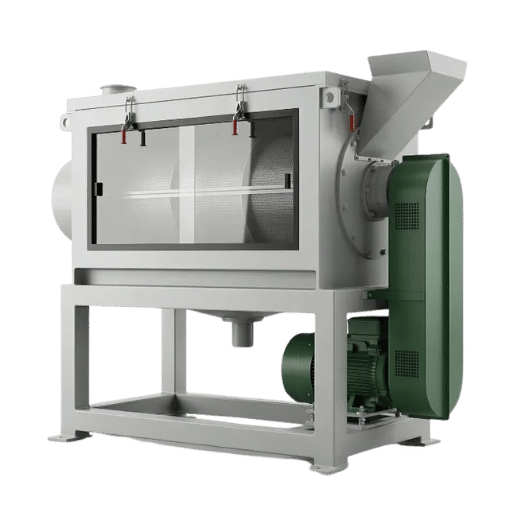 Antes de entrar nos aspetos técnicos, aqui fica a resposta em dez segundos. Um secador centrífugo — também conhecido como máquina centrífuga de desidratação — faz rodar fragmentos de plástico húmidos a cerca de 1 500 RPM e usa a força centrífuga para expelir a água superficial através de um filtro de malha. Um secador por compressão (também chamado prensa de parafuso para desidratação) faz passar película húmida por um fuso cónico contra um cilindro perfurado; depois, transforma a fricção em calor para evaporar a humidade residual e densificar o material numa só passagem. Os dois equipamentos têm funções parcialmente coincidentes, mas não idênticas, numa linha de lavagem e reciclagem de plásticos.
Especificações rápidas (linha de referência de 1 000 kg/hr)
| Parâmetro | Secador centrífugo | Secador por compressão |
|---|---|---|
| Mecanismo | Força centrífuga a ~1 500 RPM | Prensa de parafuso e calor por fricção |
| Intervalo de capacidade | 300–4 000 kg/hr | 100–2 000 kg/hr |
| Potência (1 000 kg/hr) | ~45 kW | ~55–75 kW |
| Humidade à saída (película) | ~10% (isolado) | 1–5% (normalmente 3%) |
| Humidade à saída (plástico rígido) | 1–2% (HDPE/PP) | Não adequado |
| Forma à saída | Fragmentos soltos e leves | Agregados densos e semiplastificados |
| Mais indicado para | Fragmentos rígidos de PET / HDPE / PP | Película de PE / LDPE / PP tecido |
Como funciona cada tecnologia: compressão mecânica ou força centrífuga de alta velocidade
 A física explica por que razão estas duas máquinas não são intercambiáveis. Cada uma remove a água de uma forma muito diferente e, como veremos, essa diferença determina os materiais que consegue processar.
Secador centrífugo: rotação e projeção da água
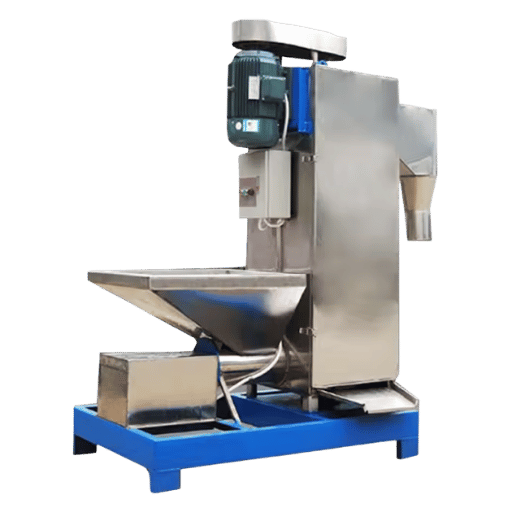
O plástico húmido entra num rotor vertical ou horizontal rodeado por um filtro perfurado. O rotor gira a cerca de 1 500 RPM e gera uma força centrífuga várias centenas de vezes superior à gravidade. As pás fixadas ao rotor atingem o material e fazem-no avançar em espiral, enquanto a água — retida à superfície sobretudo pela tensão superficial — é projetada para fora através da malha filtrante. Uma malha mais fina — normalmente de 0.5 a 2 mm — permite escoar mais água, mas aumenta a perda de partículas finas. Imagine uma centrifugadora de salada à escala industrial e terá uma ideia de como funciona. Este processo funciona muito bem com fragmentos rígidos. Os fragmentos de PET, HDPE e PP têm pouca área superficial por unidade de massa; a água adere ao exterior e uma única passagem pela centrífuga reduz a humidade residual para 1-2%. Mas, ao usar a mesma máquina com película de PE, surge um problema que os fornecedores raramente divulgam.Secador por compressão: prensagem e calor por fricção
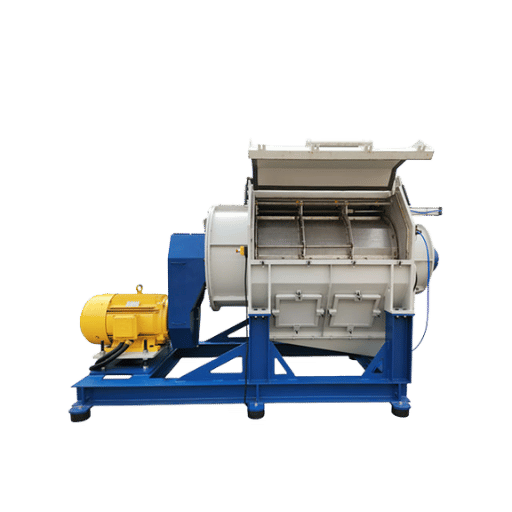
Um secador por compressão é, antes de mais, uma prensa de parafuso e, depois, um secador. Os fragmentos de película húmida — normalmente provenientes de uma etapa anterior de trituração ou fragmentação — caem num cilindro e entram em contacto com um fuso de liga endurecida, acionado por um redutor de baixa velocidade e elevado binário. A geometria do fuso — com filetes menos profundos ou um veio mais espesso à medida que o material avança — aumenta a taxa de compressão ao longo do seu comprimento. As paredes do cilindro têm orifícios de drenagem ou um filtro. À medida que a pressão aumenta, a água é expelida fisicamente por esses orifícios. Esta é a fase de prensagem, que reduz a humidade geral de cerca de 30% para valores de um dígito. A segunda fase — a secagem — é o que realmente distingue esta tecnologia de uma centrífuga. Na saída do fuso, o material já está comprimido e sujeito a contrapressão (alguns modelos avançados acrescentam uma comporta hidráulica para aumentar ainda mais a pressão). A fricção entre as partículas e contra a parede do cilindro gera calor. O PE e o LDPE, com pontos de fusão entre 105-130°C, atingem um estado semiplastificado. A água retida por capilaridade evapora rapidamente sob a forma de vapor através dos orifícios de drenagem, e o polímero amolecido funde-se em agregados densos e irregulares, semelhantes a grânulos compactados, em vez de fragmentos leves. À saída da máquina, obtém-se matéria-prima com densidade semelhante à dos grânulos, já parcialmente composta — por isso, alguns catálogos chamam ao secador por compressão um aglomerador densificador. Esse é o seu trunfo: não se limita a desidratar, também densifica numa só operação.📐 Nota técnica
Especifique um fuso de secador por compressão com revestimento de liga resistente ao desgaste — as opções mais comuns são o revestimento de Cr-Mo ou o aço boronizado. Os fusos de aço sem tratamento apresentam desgaste visível após 800-1 500 horas ao processar película pós-consumo com partículas abrasivas. Os conjuntos de barras de drenagem e filtros devem ser substituíveis em cassete de troca rápida; conte com 4 000-6 000 horas entre substituições, consoante o nível de contaminação.
Humidade residual: qual equipamento consegue realmente atingir <3%?
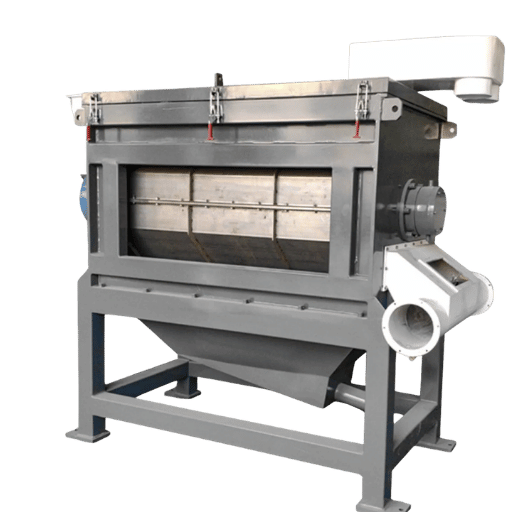 O nível mínimo de humidade é a especificação mais importante de uma máquina de desidratação e aquela em que as fichas técnicas dos fornecedores mais distorcem a realidade. Eis os resultados reais da comparação entre o secador por compressão de plástico e o secador centrífugo em produção, por tipo de matéria-prima.
| Material | Apenas centrífuga | Apenas secador por compressão | Combinação ideal |
|---|---|---|---|
| Película de PE / LDPE | ~10% (limite da torta de filtração) | 1–5% | Secador por compressão → 1–3% |
| Sacos de PP tecido | 8–12% | 2–5% | Centrífuga + secador por compressão → 2% |
| Fragmentos de PET (grau alimentar) | 1–2% | N/A (material rígido) | Centrífuga + secagem térmica → <0.5% |
| Fragmentos rígidos de HDPE / PP | 1–2% | N/A (material rígido) | Apenas centrífuga (suficiente) |
Fontes: valores validados com dados publicados do setor (guia de desidratação Energycle 2026; nota técnica da Boxin sobre secadores por compressão). Os resultados no terreno variam consoante a humidade da matéria-prima, o desgaste do filtro e o nível de contaminação.
Até que nível de humidade consegue chegar um secador por compressão de plástico? (E que alegações de marketing deve questionar)
Os operadores fazem esta pergunta quase todos os dias e a resposta honesta é 1-3% em película de PE/LDPE, quando a geometria do fuso, a pressão no cilindro e o tempo de permanência estão ajustados à matéria-prima específica. O limite inferior de 1% é alcançado em linhas otimizadas que processam película agrícola limpa e pré-drenada, com bloqueio hidráulico de contrapressão. O limite superior de 5% é típico de películas pós-consumo contaminadas e misturadas, com malha filtrante desgastada. Quem afirmar que consegue menos de 1% apenas com um secador por compressão está a testar em condições de laboratório ou a tentar vender o equipamento. A química explica por que razão cada ponto percentual de humidade conta. A 200°C, no cilindro da extrusora de granulação, a água residual evapora rapidamente sob a forma de vapor — aumentando o seu volume mais de 1 000× — e provoca duas falhas a jusante. Primeiro, o vapor retido cria vazios no polímero fundido; quando a pressão na matriz de extrusão é libertada, os vazios transformam-se em bolhas e grânulos porosos, que são rejeitados na venda. Segundo, a água a temperaturas de extrusão ataca as cadeias poliméricas por hidrólise, quebrando as ligações longas que dão resistência à tração ao PE. Os grânulos podem parecer perfeitos à superfície e, mesmo assim, ser reclassificados como material de enchimento quando o comprador faz um ensaio MFI.⚠️ Aviso sobre alegações exageradas dos fornecedores
Algumas fichas técnicas de secadores centrífugos indicam uma humidade inferior a 3% ou 2% para películas — um resultado fisicamente impossível com uma única centrífuga, porque a película flexível fica achatada contra o filtro e forma uma torta de filtração densa, retendo água nas dobras. Se encontrar estes valores, pergunte se foram obtidos com ensaios de fragmentos rígidos (em que são possíveis) ou de película (em que não são). Para obter um produto da mais alta qualidade, a especificação APR FPE-CG-01 exige menos de 0,5% de voláteis segundo a norma ASTM D6980, medidos no prazo de 96 horas após a extrusão dos grânulos — um nível que só a combinação por etapas de centrífuga e secagem térmica consegue atingir de forma consistente com matéria-prima rígida e que nenhuma máquina mecânica isolada consegue alcançar apenas com películas.
Comparação da capacidade, do consumo energético e da área ocupada
 Depois de definir os níveis de humidade pretendidos, a pergunta seguinte de qualquer responsável pela instalação é quanto vai consumir a linha. A intuição sugere que um secador por compressão de alta pressão consome mais eletricidade do que uma simples centrífuga — mas, no conjunto do sistema, acontece o contrário. O trabalho mecânico desloca a água; o trabalho térmico faz com que ferva. A física favorece o primeiro em três a quatro vezes.
Especificações comparadas (linha de película de PE de 1 000 kg/hr)
| Parâmetro | Apenas secador centrífugo | Apenas secador por compressão | Centrífuga + secagem térmica |
|---|---|---|---|
| Potência instalada | ~45 kW | ~65 kW | ~165 kW (45 + 120 térmica) |
| Consumo energético anual (6 000 hr) | 270 000 kWh | 390 000 kWh | 990 000 kWh |
| Energia por tonelada (kWh/t) | ~45 | ~65 | ~165 |
| Área ocupada (m²) | 4–6 | 8–12 | 25–35 (inclui secador de tubos) |
| Humidade da película à saída | ~10% | 1–3% | 2–4% (após secagem térmica) |
40–60%
Redução total da energia de secagem ao substituir a secagem exclusivamente térmica por uma etapa mecânica inicial para películas
$72,000
Poupança anual de energia — secador por compressão face à secagem exclusivamente térmica a 1 000 kg/hr, $0.10/kWh
8–14 mo
Prazo típico de retorno do investimento num secador centrífugo, através da poupança energética numa linha de película
Compatibilidade com os materiais: película de PE, fragmentos de PET, sacos de PP tecido e plásticos rígidos
 Mais cedo ou mais tarde, todos os recicladores aprendem da pior maneira que um secador centrífugo usado com películas e um secador por compressão usado com fragmentos rígidos podem falhar catastroficamente. Usar a máquina errada com a matéria-prima errada não se traduz apenas num desempenho inferior — destrói o material. Escolha o equipamento em função do material, antes de considerar a capacidade, o custo ou a área ocupada.
Que materiais pode processar um secador centrífugo de desidratação?
Os fragmentos rígidos são o material ideal para este tipo de equipamento. Fragmentos de garrafas PET, de garrafões de HDPE e de recipientes de PP têm uma relação entre área superficial e massa reduzida e retêm água apenas no exterior. Uma passagem a alta velocidade pela centrífuga projeta essa água superficial através do filtro e reduz a humidade residual dos fragmentos para 1-2%, deixando-os prontos para granulação ou, se necessário, para uma etapa de acabamento térmico que cumpra as especificações de grau alimentar. Após a trituração, os sacos de PP tecido comportam-se de forma suficientemente semelhante aos fragmentos rígidos para também poderem ser processados numa centrífuga de alta velocidade, embora a humidade residual seja ligeiramente superior (8-12%), porque a textura do tecido retém água nos espaços entre filamentos. A centrífuga não é adequada para películas finas — a subseção seguinte explica a razão.Porque falham os secadores centrífugos com películas: o problema da torta de filtração
Introduza película de PE húmida num rotor a 1 500 RPM e a mesma força centrífuga que expulsa a água dos fragmentos rígidos fixa a película, leve e flexível, contra o interior do filtro. Em poucos segundos, as camadas de película comprimem-se e formam uma camada impermeável — uma «torta de filtração» — que impede a saída da água. O rotor continua a girar, o consumo de corrente mantém-se nos valores nominais e o ruído aerodinâmico aumenta, mas quase não sai água da máquina. Os operadores percebem o problema na saída: a película fica achatada numa folha, em vez de sair leve e seca. A humidade final mantém-se nos 10% ou mais. O secador por compressão foi concebido precisamente para resolver este problema.| Matéria-prima | Secador primário mais indicado | Porquê |
|---|---|---|
| Película agrícola de PE / LDPE | Secador por compressão | A centrífuga forma uma torta de filtração; o secador por compressão remove a água e densifica numa só passagem |
| PP tecido (big bags, ráfia) | Centrífuga de alta velocidade | Mais rígido do que a película; a rotação elevada remove a água retida entre os filamentos |
| Fragmentos de garrafas PET (grau alimentar) | Centrífuga + secagem térmica | A água superficial é removida mecanicamente; para atingir menos de 0,5%, é necessário um acabamento por evaporação |
| Fragmentos rígidos de HDPE / PP | Apenas centrífuga | 1–2% é suficiente para granulação; a etapa térmica é opcional |
| Embalagens flexíveis mistas | Secador por compressão (com pré-filtro) | A densificação compensa a variabilidade dos materiais |
Custo total de propriedade: investimento, custos operacionais e perspetiva a 5 anos
 O custo de aquisição dos equipamentos de desidratação parece reduzido face ao custo da linha completa, até se comparar com os custos operacionais acumulados ao longo de cinco anos. Os valores abaixo baseiam-se numa análise publicada no setor para uma linha de 1 000 kg/hr (citada no guia de sistemas de secagem da Energycle). Antes de assinar uma encomenda de compra, ajuste os valores à sua tarifa de eletricidade e ao tempo de funcionamento.
Custo total de propriedade a 5 anos — linha de película de 1 000 kg/hr, 6 000 hr/ano, $0.10/kWh
| Categoria de custos | Centrífuga + secagem térmica | Centrífuga + secador por compressão |
|---|---|---|
| Investimento (intervalo típico) | $95,000–$140,000 | $70,000–$110,000 |
| Energia / ano | $99,000 | $63,000 |
| Peças de desgaste / ano | $3,000–$5,000 | $5 000–$8 000 (filtro e fuso do secador por compressão) |
| Custos operacionais a 5 anos | ~$510,000 | ~$345,000 |
| Custo total a 5 anos | $605,000–$650,000 | $415,000–$455,000 |
Os intervalos de investimento refletem equipamentos importados da Ásia, típicos de 2026, e podem não corresponder ao mercado atual — confirme os preços cotados com os preços FOB em vigor. Os custos energéticos baseiam-se numa análise publicada do setor; os resultados reais variam consoante a tarifa de eletricidade, o tempo de funcionamento e a humidade da matéria-prima.
💡 Dica profissional — custos ocultos que muitos compradores não consideram
Estes três custos raramente aparecem nas tabelas de orçamentos para uma centrífuga ou um secador por compressão, mas estão sempre presentes no orçamento de funcionamento. O primeiro é o volume de água recirculada e tratada: numa linha com elevada dependência da secagem térmica, usa-se, paga-se e trata-se o dobro da água já consumida na máquina de lavagem. O segundo é a tendência para a granuladora a jusante perder 5-10% de capacidade face à quantidade de matéria-prima recebida, porque a extrusora gasta energia a evaporar água em vez de a usar para outros fins. O terceiro é o consumo de ar comprimido, que duplica nos secadores térmicos em comparação com os centrífugos, porque o sistema de transporte pneumático movimenta os fragmentos quentes. Se incluir este equipamento no orçamento, peça aos fornecedores as respetivas especificações de consumo de ar.
Manutenção, peças de desgaste e realidade no terreno
 O custo das peças de desgaste favorece os fragmentos rígidos numa situação e as películas noutra. Saber onde será gasto o dinheiro permite ter as peças sobresselentes certas em stock, antes de um filtro rasgado às 3 a.m. parar a linha durante quarenta e oito horas à espera de uma entrega.
Desgaste do secador centrífugo
- Filtro / malha — vida útil típica de 6 000-10 000 horas com fragmentos rígidos; reduz-se para metade com películas contaminadas. Substitua por uma cassete de troca rápida para concluir a mudança em menos de trinta minutos.
- Pás — os fragmentos abrasivos de PET desgastam as arestas de ataque; recondicione ou substitua após 8 000-12 000 horas. O desgaste das pás reduz a eficiência de desidratação em 15-20% antes de provocar uma avaria catastrófica.
- Rolamentos — os rolamentos do veio principal, que gira a alta velocidade, são a peça de desgaste mais dispendiosa; conte com a sua substituição após 12 000-18 000 horas, cumprindo os intervalos de lubrificação adequados.
- Vibração — o rotor desequilibrado, muitas vezes devido ao desgaste irregular do filtro ou a uma falha das pás, é o primeiro sinal de problema; instale um sensor de vibração com alarme a 4,5 mm/s RMS.
Desgaste do secador por compressão
- Fuso — o revestimento de Cr-Mo ou a superfície boronizada dura 6 000-10 000 horas com película de PE limpa; muito menos com matéria-prima pós-consumo contaminada com partículas abrasivas. Volte a aplicar o revestimento em vez de substituir a peça quando o sulco de desgaste atingir 2 mm de profundidade.
- Filtro de drenagem / revestimento do cilindro — duração típica de 4 000-6 000 horas. A pressão aqui é muito superior à exercida sobre o filtro centrífugo, pelo que deve planear os intervalos de substituição em conformidade.
- Caixa redutora — redutor de elevado binário com funcionamento contínuo e rotação de saída de 200-400 RPM; mude o óleo a cada 4 000 horas e planeie uma revisão geral após 25 000 horas.
- Comporta hidráulica (se instalada) — substitua os empanques anualmente e recondicione o cilindro a cada 3-5 anos.
📐 Nota técnica — problemas comuns no terreno
Dois hábitos dos operadores reduzem a capacidade de desidratação mais do que qualquer avaria do equipamento: saltar a etapa de pré-drenagem e aceitar variações bruscas no caudal de alimentação. Deixar o material lavado escorrer num crivo vibratório durante 10-30 segundos antes da desidratação mecânica reduz a carga a jusante em 20-30%. As variações e interrupções do caudal de alimentação — comuns nas linhas sem transportadores acionados por variadores de frequência — reduzem a eficiência de desidratação em 15-25%. Ambas as melhorias podem ser feitas através de alterações ao software ou à configuração, sem investimento em novos equipamentos.
Critérios de decisão: regra de seleção do secador em 4 quadrantes
 Sem os detalhes das fichas técnicas, a escolha entre um secador por compressão de plástico e um secador centrífugo resume-se a duas perguntas: qual é o material predominante e qual é a capacidade pretendida? Ao cruzar estes dois fatores, surgem quatro cenários, cada um com uma recomendação clara.
Regra de seleção do secador em 4 quadrantes
| Capacidade \ Material | Predominam as películas (PE/LDPE/PP) | Predominam os materiais rígidos (fragmentos de PET/HDPE/PP) |
|---|---|---|
| Baixa (<1,000 kg/hr) | Apenas secador por compressão (a densificação também funciona como aglomeração) | Apenas secador centrífugo (1–2% de humidade é suficiente para granulação) |
| Alta (≥1 000 kg/hr) | Etapa centrífuga inicial + secador por compressão (filtros em paralelo, capacidade máxima) | Centrífuga de alta velocidade + etapa térmica opcional (grau alimentar ou grau para película soprada) |
Exemplos de cenários
Cenário 1 — Reciclagem de película de PE a 800 kg/hr (baixa capacidade, predominam as películas)
Um único secador por compressão. À saída, o material semiplastificado alimenta diretamente a granuladora, sem passar por um aglomerador. Poupança no investimento: cerca de $40k face a uma alternativa com centrífuga e secador térmico. Poupança anual de energia: ~$30k. Toda a linha ocupa 12 m².
Cenário 2 — Processamento de fragmentos de PET a 2 000 kg/hr (alta capacidade, predominam os materiais rígidos)
Centrífuga de alta velocidade como equipamento primário, com um secador térmico de tubos para acabamento. Esta combinação cumpre o limite de voláteis inferior a 0,5% da APR FPE-CG-01, segundo a ASTM D6980. Um secador por compressão seria inadequado: a geometria do fuso nunca foi concebida para material rígido e pulverizaria os fragmentos de PET, tornando-os invendáveis.
Cenário 3 — Reciclagem de materiais rígidos mistos a 500 kg/hr (baixa capacidade, predominam os materiais rígidos)
Apenas uma centrífuga, precedida de um crivo vibratório para pré-drenagem. Uma humidade de 1-2% é suficiente para a granulação de uso geral e o tempo de permanência ligeiramente superior na granuladora remove a humidade residual. Investimento: ~$40k. Não é necessária uma etapa térmica.
Secador por compressão de plástico ou máquina de desidratação de plásticos: qual é melhor?
Esta é a pergunta errada, embora todos os sites de fornecedores a formulem assim. «Máquina de desidratação de plásticos» costuma ser uma forma abreviada de designar uma unidade centrífuga; uma «máquina de secagem por compressão» é uma prensa de fuso que gera calor por fricção. Não desempenham a mesma função. A pergunta mais adequada é: qual delas deve ser a fase principal da sua linha e será que o material precisa de uma fase secundária? Para fragmentos de plástico rígido, a centrífuga é a fase principal e, muitas vezes, a única necessária. Para película de plástico, a máquina de secagem por compressão é a fase principal, pois a centrífuga, por si só, não consegue reduzir a humidade residual para menos de 10%. As linhas que processam ambas as matérias-primas usam as duas máquinas, com sistemas partilhados de crivagem e transporte entre elas.Perspetivas do setor: o futuro da desidratação de plásticos em 2026
 A tecnologia de desidratação em si mantém-se estável há uma década. O enquadramento regulamentar, porém, não. Três fatores estão a redefinir as especificações de desidratação de plásticos em 2026 e nos anos seguintes, e qualquer comprador de equipamento que tome uma decisão de investimento para cinco anos deve ponderá-los antes de assinar.
Em primeiro lugar, o Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR) entra em vigor em agosto de 2026. As orientações da Comissão Europeia para a implementação do PPWR estabelecem limiares obrigatórios de reciclabilidade até 2030 e metas mínimas de conteúdo reciclado que aumentam até 2030 e 2040. O próprio PPWR aumenta a procura de material reciclado com qualidade para reciclagem, e essa qualidade começa na fase de desidratação. Nos mercados de reciclagem de película de plástico, as películas com 1-3% de humidade obtêm um preço superior ao das películas com 8-10%; esse prémio aumenta à medida que as quotas de conteúdo reciclado impulsionadas pelo PPWR apertam o mercado.
Em segundo lugar, prevê-se que o mercado mundial de secadores de plástico cresça de USD 1,45 billion em 2025 para USD 1,58 billion em 2026 — cerca de 9% face ao ano anterior —, impulsionado sobretudo pela modernização de instalações de reciclagem na Europa e na América do Norte. O relatório de capacidade de 2025 da APR assinala mais de 2 billion de libras adicionais de capacidade de reciclagem não utilizada nos EUA e no Canadá, em grande parte limitada pela fase de secagem. Substituir linhas antigas exclusivamente térmicas por sistemas faseados que privilegiam primeiro a ação mecânica é a modernização com maior ROI disponível para a maioria dos operadores.
Em terceiro lugar, a inovação em equipamento continua a reduzir o limite mínimo de humidade. A K Show 2025 apresentou modelos de secadores de película por compressão que alegam atingir menos de 1% de humidade residual com matéria-prima de PE, em condições otimizadas — um avanço significativo face ao padrão do setor de 3% observado há três anos.
💡 Se está a comprar em 2026
Inclua a meta de humidade na encomenda de compra como uma especificação de desempenho garantido, e não como uma alegação «típica». Para película de PE, solicite uma garantia de <2% nas condições especificadas de humidade da matéria-prima e contaminação. Para fragmentos de PET, solicite <0.5% segundo a ASTM D6980 se o processo a jusante for de qualidade alimentar ou para película soprada. Se os fornecedores não aceitarem incluir a especificação de humidade na encomenda, isso diz-lhe algo.
Perguntas frequentes
P: Para que serve um secador centrífugo na reciclagem de plásticos?
Ver resposta
Numa linha de lavagem de plásticos, o secador centrífugo remove a água superficial dos fragmentos após a fase de lavagem. O material roda a cerca de 1 500 RPM no interior de um filtro perfurado; a força centrífuga faz passar a água pela malha, enquanto as pás transportam os fragmentos para a frente. É a máquina de desidratação principal padrão para fragmentos rígidos de PET, HDPE e PP, nos quais atinge 1-2% de humidade residual numa única passagem. O desempenho é fraco com películas de PE/LDPE, porque a película flexível se comprime contra o filtro e retém água nas dobras.
P: Uma máquina de secagem por compressão de plásticos também limpa o plástico?
Ver resposta
Não. Uma máquina de secagem por compressão desidrata e densifica; não lava. A limpeza ocorre a montante, nas fases de lavagem por fricção e no tanque de separação por flutuação e afundamento da linha de lavagem. Alimentar a máquina de secagem por compressão com material contaminado e não lavado acelera significativamente o desgaste do fuso e do filtro.
P: Qual é a função principal de uma máquina de desidratação numa linha de lavagem?
Ver resposta
A máquina de desidratação situa-se entre os tanques de lavagem e a extrusora de granulação. A sua função é reduzir a humidade residual até ao limite que a extrusora consegue processar sem defeitos causados pela evaporação súbita — normalmente abaixo de 5% para a densificação de películas e abaixo de 1% para a granulação de alta qualidade. Sem uma desidratação eficaz, todo o investimento nas fases de lavagem a montante acaba por se traduzir em eletricidade desperdiçada na extrusora, onde a humidade provoca bolhas, hidrólise do polímero e grânulos rejeitados.
P: Um secador centrífugo, por si só, consegue atingir o teor de humidade adequado para a granulação?
Ver resposta
Para fragmentos rígidos, sim, na maioria dos casos: os fragmentos rígidos de PET, HDPE e PP saem da centrífuga com 1-2% de humidade, o que é suficiente para a granulação de uso geral. Para películas de PE/LDPE, não. A falha de «torta de filtração» significa que uma única passagem pela centrífuga deixa a película com cerca de 10% de humidade residual, muito acima do limite de 5% para películas, provocando expansão do vapor, hidrólise do polímero e grânulos porosos na extrusora. Para material de qualidade alimentar ou para película soprada, até os fragmentos rígidos precisam de um acabamento térmico para atingir a especificação APR inferior a 0,5%, segundo a ASTM D6980.
P: Quanto custa uma máquina de secagem por compressão de plásticos, em comparação com um secador centrífugo?
Ver resposta
Numa linha de 1 000 kg/hr em 2026, o preço indicado para um secador centrífugo é de cerca de $25 000-$50 000 EXW Asia, enquanto o de uma máquina de secagem por compressão é de $45 000-$80,000. O investimento inicial na máquina de compressão é superior, mas é compensado por custos de funcionamento mais baixos com película como matéria-prima e pela eliminação de uma fase separada de aglomeração. Confirme as cotações atuais: os preços variam com os mercados do aço e dos motores elétricos.
P: Devo usar em série uma máquina de compressão e um secador centrífugo?
Ver resposta
Para linhas com matérias-primas mistas que processam película e plásticos rígidos, sim — mas com um sistema de seleção do percurso, não com um fluxo fixo em série. A película deve contornar a fase centrífuga para evitar a compressão em torta de filtração e seguir diretamente para a máquina de secagem por compressão. Os fragmentos rígidos devem contornar essa máquina, que não foi concebida para essa geometria, e passar apenas pela centrífuga, com uma fase térmica opcional a seguir para cumprir especificações de alta qualidade. As linhas que ligam rigidamente as duas fases a um único percurso de transporte desperdiçam investimento em pelo menos uma delas, qualquer que seja a matéria-prima processada.
Planeie a fase de secagem da sua linha de reciclagem
Quer esteja a modernizar uma antiga linha térmica antes do prazo de 2026 do PPWR da UE, quer esteja a dimensionar uma nova instalação para matérias-primas mistas, a escolha do sistema de desidratação é a decisão com maior ROI na linha. A Kitech configura equipamento auxiliar de desidratação de acordo com o seu material e caudal específicos.
Explore a linha auxiliar de reciclagem da Kitech →Sobre esta análise
Este guia compara tecnologias de secagem por compressão de plásticos e secagem centrífuga para linhas de lavagem de plásticos, com valores de custos baseados numa análise de uma linha de película de 1 000 kg/hr publicada por fontes do setor e referências normativas da APR FPE-CG-01 / ASTM D6980 e do regulamento PPWR da UE de agosto de 2026. Os resultados no terreno variam consoante a contaminação da matéria-prima, o preço da eletricidade e a configuração da linha; valide os valores de humidade e TCO com os dados dos seus próprios ensaios-piloto antes de assumir o investimento.
Referências e fontes
- Película de PE e embalagens flexíveis — documento de orientação essencial FPE-CG-01 — Association of Plastic Recyclers (APR)
- Comissão publica orientações para apoiar a implementação do novo PPWR — Comissão Europeia
- Regulamento relativo às embalagens e aos resíduos de embalagens — Direção-Geral do Ambiente da Comissão Europeia
- Avaliação ambiental e económica da reciclagem de resíduos de plástico — Centro Comum de Investigação da Comissão Europeia (JRC)
- Capacidade de reciclagem de plásticos nos EUA e no Canadá em 2025 — Association of Plastic Recyclers (APR)
- Técnica de desidratação energeticamente eficiente para películas recicladas — Investigação académica
- Mapeamento dos processos e das tecnologias de reciclagem de plásticos — Circular Plastics NL (consórcio de investigação do setor)
- ASTM D6980 — Método de ensaio padrão para determinar a humidade em plásticos por perda de peso (referenciado através da APR FPE-CG-01)
- ASTM D7885 — Prática padrão para avaliar o desempenho da granulação de resíduos de plástico
Artigos relacionados
- Linha auxiliar de reciclagem da Kitech Systems — visão geral do equipamento
- Sistema auxiliar de desidratação para linhas de reciclagem de películas de plástico
- Instalação de um secador centrífugo em linhas de lavagem de fragmentos de PET
- Configuração de linhas de lavagem para reciclagem de plásticos e fluxo do processo