
Contacte a Kitech Company


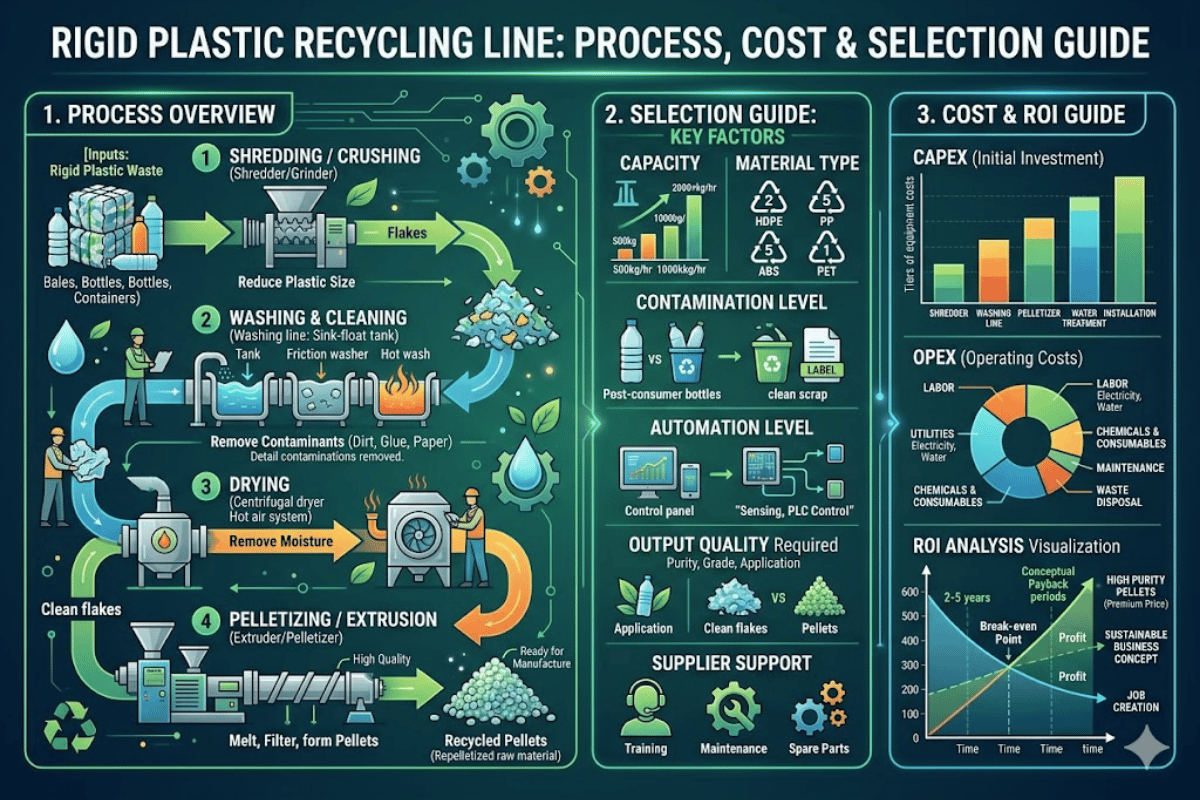
Como uma linha de reciclagem de plásticos rígidos transforma resíduos volumosos em grânulos reutilizáveis
Especificações rápidas: linha de reciclagem de plásticos rígidos
| Resinas compatíveis | HDPE (#2), PP (#5), PVC (#³), ABS (#7), PS (#6) |
| Estágios do processo | Trituração → Lavagem → Secagem → Granulação |
| Intervalo de capacidade | 100–2 000+ kg/h (três níveis de capacidade) |
| Pureza do material à saída | 95–99%, consoante a configuração de lavagem |
| Intervalo de investimento | $80 000–$900 000+ USD |
| Normas aplicáveis | ISO 15270 (valorização de resíduos de plástico), Diretiva da UE 2018/851 |
O que é uma linha de reciclagem de plásticos rígidos?
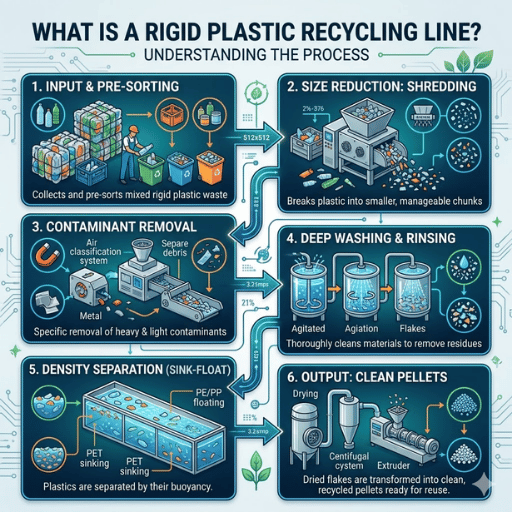 Uma linha de reciclagem de plásticos rígidos é um conjunto de máquinas de processamento que transforma resíduos em matérias-primas (e muitas vezes produz grânulos ou fragmentos prontos para serem reextrudidos e convertidos em novos produtos de plástico). A reciclagem de plásticos rígidos segue as diretrizes e normas da ISO 15270 para a recuperação e reciclagem de resíduos de plástico; estas abrangem a reciclagem mecânica, em que a estrutura química do polímero permanece inalterada.
Entre os plásticos rígidos normalmente processados nestas linhas estão hdpe (2#), PP (5#), PVC (3#), ABS (7#) e PS (6#); são termoplásticos com uma retenção moderada da forma, como tambores químicos de 200L, caixas de distribuição empilhadas em pilhas de 3 paletes ou tubos de PVC pressurizados. As diferenças na forma e na complexidade da contaminação impedem que estas categorias sejam processadas na mesma linha de reciclagem.
A lógica de engenharia explica porquê: os plásticos rígidos que mantêm a forma requerem uma redução de tamanho em duas fases, com triturador e granulador, acionamentos de elevado binário para fraturar objetos rígidos de grandes dimensões, que exigem muita energia, e lavagem em várias fases para remover contaminantes superficiais e resíduos de adesivo. Já as linhas de filme plástico usam um secador de compressão para remover a água do material dobrado; este processo não é adequado a plásticos rígidos que mantêm a forma.
Outro exemplo: recebemos caixas de um retalhista alimentar do Sudeste Asiático. As caixas incluem caixas de garrafas em PP, caixas de transporte em hdpe e carcaças eletrónicas em ABS, já usadas e contaminadas com etiquetas adesivas, resíduos de água de lavagem diluída e sujidade acumulada no armazém, nos dados granulares. Uma linha de reciclagem convencional demoraria quase quatro minutos a processar estas caixas. Uma linha de reciclagem de plásticos rígidos corretamente configurada processa 500-1 000 kg/h diariamente, produzindo regranulado com 97-98%. de pureza, adequado para máquinas de moldação por injeção.
💡 Diferença fundamental
A reciclagem de plásticos rígidos é uma especialização da reciclagem mecânica: a molécula química do polímero mantém-se inalterada. Embora possa ser processado por outras vias térmicas, este método é mais económico e energeticamente mais eficiente do que processos alternativos de despolimerização, como a pirólise.
O processo de reciclagem em 4 estágios: trituração, lavagem, secagem e granulação
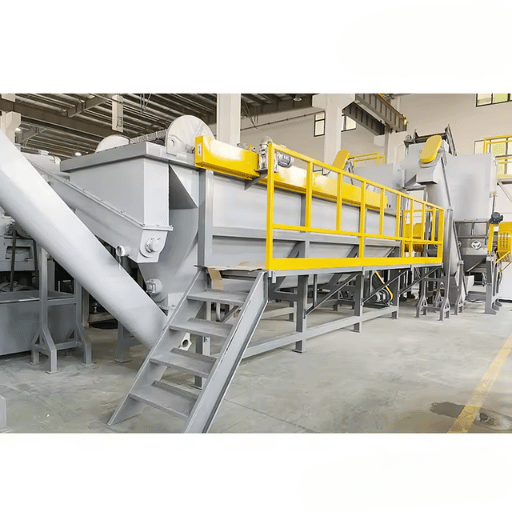 Todas as linhas de reciclagem de plásticos rígidos seguem o mesmo processo principal, mas a configuração dos equipamentos em cada estágio varia consoante o tipo de material de alimentação e o nível de contaminação. Saiba como funciona e porque é fundamental para o seu processo.
Estágio 1: trituração intensiva
Caixas de plástico rígido, tambores industriais, para-choques automóveis e tubos de parede espessa são introduzidos na tremonha de alimentação do triturador, onde são triturados e reduzidos de tamanho. Este processo é muito diferente do dos granuladores de alta velocidade concebidos para processar filme fino ou PE para moldação por sopro. Um triturador de plásticos rígidos funciona a baixa velocidade e com elevado binário: normalmente, 40-120 RPM, com rotor de veio duplo ou simples. O material introduzido é reduzido a peças de 30-100 mm. Uma malha de filtro no fundo da câmara controla o tamanho do material à saída, e as peças de maiores dimensões são encaminhadas para uma segunda operação de trituração.Como funciona a trituração de plásticos rígidos?
Um triturador industrial de plástico é um equipamento de elevado binário que força as lâminas rotativas a cortar o material entre a lâmina e uma barra na caixa de engrenagens fixa. Funciona a baixa RPM para evitar que a temperatura dos plásticos fundidos suba até ao nível de lavagem e a elevado binário para impedir que as lâminas de corte parem quando se processam materiais de alimentação muito espessos ou contaminados. Os trituradores de veio simples são frequentemente usados com materiais de alimentação de parede moderadamente espessa, enquanto os trituradores de veio duplo são concebidos para processar cargas por lavar de tambores de 200 litros, embalagens petroquímicas multicamada e carcaças contaminadas ou sujas de resíduos eletrónicos.Estágio 2: lavagem e remoção de contaminantes
Esta estação separa os materiais pós-consumo sujos ou contaminados; a máquina de lavagem por fricção é o equipamento mais importante. O MX-200-300 Zefobap separa os fragmentos de plástico rígido já triturados e classificados, que passam pelo fuso de desidratação centrífuga, responsável por remover 90% da humidade superficial residual. Por fim, um secador por fricção usa calor mecânico para reduzir o teor de humidade residual do material para menos de 2%. É necessário manter este teor de humidade baixo para garantir uma extrusão estável; caso contrário, formam-se bolhas durante a granulação, prejudicando o aspeto e a resistência nos testes de qualidade a jusante. Os fragmentos lavados são introduzidos numa unidade de lavagem por fricção que remove os resíduos superficiais. Após a trituração do plástico num granulador, que o reduz a grânulos de 5-12 mm, uma máquina de granulação de plástico extrude o material, formando um filamento de grânulos. Estes são usados mais adiante como substituto puro e de alta qualidade para 98-99% de hdpe/PP virgem, reutilizados como matéria-prima em linhas de moldação por injeção e extrusão segundo as normas dos EUA.
📐 Nota de engenharia
Contaminantes diferentes exigem operações nanomizer com maior força de corte ou velocidade. É prática comum tratar tambores de hdpe pós-consumo, lavados para remover depósitos de óleo, fora da linha, a uma RPM de 800-1 200 C. Use água quente entre 75-90C e mantenha o tempo de permanência entre 8-12 minutos. Aumentar o tempo de permanência para elevar a produtividade não é uma medida de redução de custos: vai notar um aumento significativo das rejeições a jusante, causado pela persistência da contaminação superficial no material moído!
Estágio 3: secagem por fricção
Os fragmentos lavados são introduzidos num fuso de desidratação centrífuga, que remove cerca de 90% da água superficial residual após o processamento; em seguida, passam por um secador por fricção, que usa calor mecânico ativo para reduzir a humidade residual para menos de 2%. O teor de humidade residual é importante: se for superior, formam-se bolhas no fluxo de material fundido, prejudicando o aspeto e a resistência nos testes de qualidade a jusante.Estágio 4: granulação
Os fragmentos secos entram num granulador de plástico, que os reduz a grânulos de 5-12 mm; depois, uma máquina de granulação de plástico extrude os grânulos, formando grânulos secos muito uniformes. O processo para produzir grânulos virgens é idêntico ao usado para estes grânulos reciclados e inclui o arrefecimento do fluxo em banhos de água e, em seguida, o corte em peças uniformes com um granulador de filamento extrudido ou submerso.. Os grânulos reciclados primários, com qualidade equivalente à dos grânulos virgens, são depois reutilizados diretamente para produzir Mazoel com máquinas de moldação por injeção ou congeladores em linha dos EUA.HDPE, PP e PVC: requisitos da linha específicos para cada material
Nem todos os plásticos rígidos podem ser processados na mesma linha de reciclagem. Embora as três resinas rígidas mais comuns — hdpe, PP e PVC — tenham intervalos de processamento sobrepostos, estes materiais têm densidades, pontos de fusão e propriedades químicas diferentes, que exigem técnicas de processamento específicas e precisas. Erros podem danificar irreparavelmente os equipamentos ou degradar a qualidade dos grânulos de base.| Propriedade | HDPE (#2) | PP (#5) | PVC (#3) |
|---|---|---|---|
| Densidade (g/cm³) | 0.941–0.965 | 0.895–0.920 | 1.30–1.45 |
| Temperatura de fusão | 130–136°C | 160–170°C | 160–200°C (intervalo estreito) |
| Compatibilidade da linha | Linha de poliolefinas (com PP) | Linha de poliolefinas (com HDPE) | Apenas linha dedicada a PVC |
| Pureza típica do material à saída | 98–99% | 97–98% | 95–97% |
| Material de alimentação típico | Garrafas, tambores, caixas, tubos | Peças automóveis, caixas alimentares, contentores industriais | Sobras de tubos, perfis de janela, condutas |
| Aplicações finais | Moldação por sopro, moldação por injeção, extrusão de tubos | Moldação por injeção, componentes automóveis | Extrusão de tubos, extrusão de perfis |
É possível reciclar plástico rígido?
Em princípio, sim: praticamente 100% dos termoplásticos rígidos de grande volume (hdpe, PP, PVC, ABS, PS e PC) são recicláveis. Embora seja possível regranulá-los e reprocessá-los, a mistura resulta num processo ineficiente. As resinas dominantes tendem a ocupar um volume excessivo nas misturas de materiais, e quaisquer elementos estranhos, produtos químicos ou sujidade residuais implicam custos de processamento elevados e pouco rentáveis, se o material de alimentação não for separado antes de entrar na linha. Um centro de triagem de tambores químicos do Norte da Europa pode obter tambores de hdpe de 200 litros, mas os resultados podem ser fracos se os clientes trouxerem pequenas quantidades de materiais misturados ou com resíduos, com etiquetas impregnadas de óleo ou outras contaminações. O regranulado de caixas de classe industrial pode atingir 10% de contaminação quando triado desta forma, mas é possível selecionar uma configuração de lavagem Wet Fribhis específica para processar a carga em causa.⚠️ A regra dos 0,5% de PVC
De modo algum, salvo no caso de etiquetas de corante específicas aplicadas durante o fabrico: processar PVC numa linha de hdpe/PP provoca a degradação do cilindro da extrusora e produz Xorkyum inutilizável. Se o fluxo de resíduos contiver PVC, este tem de ser separado previamente em circuitos de tanque de flutuação e afundamento, concebidos para o intervalo de densidade do PVC, ou processado numa linha dedicada.
Principais componentes do equipamento: função de cada máquina
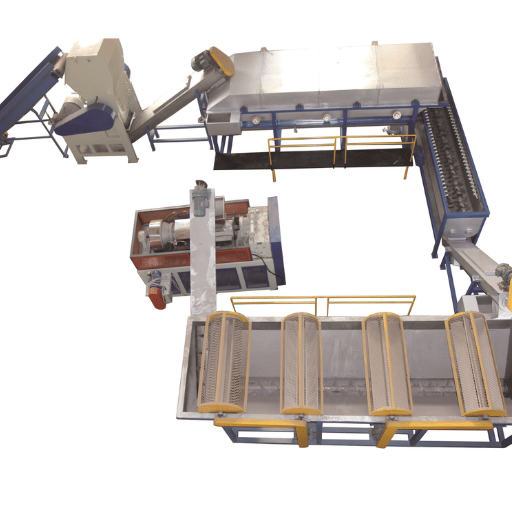 Uma linha de reciclagem de plásticos rígidos integra processos interdependentes; não é apenas um conjunto de equipamentos isolados. Os operadores podem personalizar cada estágio consoante o material de alimentação, e a gestão inadequada do fluxo ou a criação de estrangulamentos podem custar tempo e dinheiro a todo o sistema. Este guia analisa máquina a máquina as fases da granulação de plásticos rígidos.
| Máquina | Função | Principal característica de conceção para plástico rígido |
|---|---|---|
| Triturador | Redução primária do tamanho de peças volumosas para 30–100 mm | Acionamento de elevado binário, cassetes de lâminas substituíveis, proteção contra sobrecarga |
| Granulador | Redução fina do tamanho para 5–12 mm após a lavagem | Rotor aberto para facilitar a limpeza durante a mudança de material |
| Máquina de lavagem por fricção | Lavagem de superfície intensiva | Interior em aço inoxidável, velocidade do rotor ajustável (800–1 200 RPM) |
| Tanque de lavagem a quente | Dissolve adesivos, etiquetas e resíduos de óleo | Controlo termostático (60–90°C), opção de recuperação de energia |
| Separador por flutuação e afundamento | Separação de materiais e contaminantes com base na densidade | Separa o PVC das poliolefinas por diferença de densidade |
| Secador centrífugo | Remove a humidade superficial após a lavagem | Humidade residual à saída inferior a 2% |
| Extrusora + máquina de granulação | Funde e molda grânulos reciclados uniformes | Cilindro multizona, filtro de malha para o material fundido, matriz de extrusão adaptada a cada resina |
“Na reciclagem pós-industrial de plásticos rígidos — sobretudo de materiais automóveis —, o material moído contém frequentemente odores químicos fortes e resíduos voláteis. O calor excessivo gerado pela fricção nos compactadores de corte pode intensificar estes odores, em vez de os eliminar. Para obter material moído limpo, a alimentação forçada com desgaseificação reforçada é a solução tecnicamente superior.”
Custo de uma linha de reciclagem de plásticos rígidos: orçamento por nível de capacidade
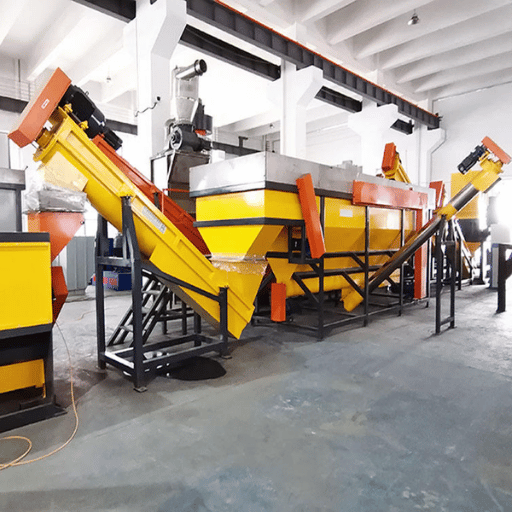 O custo do equipamento para uma linha de reciclagem de plásticos rígidos depende sobretudo da capacidade de processamento, dos requisitos de tratamento da contaminação e do grau de automatização. Os preços dividem-se em três grandes níveis, com base nas médias do setor calculadas a partir de vários fabricantes.
| Parâmetro | Série compacta | Série standard | Série intensiva |
|---|---|---|---|
| Capacidade de processamento | 100–500 kg/h | 500–1 000 kg/h | 1 000–2 000+ kg/h |
| Intervalo de preços | $80,000–$180,000 | $200,000–$420,000 | $400,000–$900,000+ |
| Potência instalada | 80–160 kW | 200–350 kW | 400–800 kW |
| Sistema de lavagem | Lavagem a frio + secador por fricção | Pré-lavagem + fricção + lavagem a quente | Linha de lavagem completa em 5 estágios |
| Automatização | Semiautomática | Controlo totalmente automático por PLC | Indústria 4.0 / SCADA |
| Mais indicada para | Resíduos industriais limpos | HDPE/PP pós-consumo | Instalações de reciclagem de grande escala |
5 fatores fundamentais que influenciam o custo da linha
A conjuntura económica da reciclagem de plásticos rígidos é cada vez mais favorável. Atualmente, os grânulos de hdpe reciclado são transacionados por cerca de $2 187 por tonelada métrica, em média. Com a previsão de que o mercado mundial de HDPE reciclado atinja $38,7 billion até 2034, os operadores que investem em sistemas de lavagem e granulação de qualidade estão em posição de obter preços superiores pelo material moído de elevada pureza.
- Capacidade de processamento – Aumentar a capacidade das máquinas de reciclagem de plásticos de 300 kg/h para 1 000 kg/h normalmente mais do que duplica o custo do equipamento, mas pode mais do que triplicar o potencial de receitas.
- Nível de contaminação do material de alimentação – Uma contaminação mais elevada exige estágios de lavagem mais intensivos, sistemas de detergente e tratamento de água, cada um com impacto no investimento inicial.
- Tipo de resina – Os fluxos de PVC e de resinas mistas exigem equipamento de processamento dedicado ou processos de separação por fases. As linhas exclusivas para poliolefinas são as mais económicas de construir e operar.
- Grau de automatização – Os sistemas de alimentação manual custam menos inicialmente, mas implicam custos laborais mais elevados e maior variação da capacidade de processamento. Em grande escala, os sistemas automatizados controlados por PLC reduzem o custo operacional por quilograma.
- Especificação de pureza à saída – Se o cliente a jusante exigir uma pureza de 99%+, próxima da classe para contacto com alimentos, a filtragem adicional do material fundido e camadas mais rigorosas de controlo do processo aumentam o investimento.
| A sua situação | Nível recomendado | Motivo |
|---|---|---|
| Resíduos industriais limpos, menos de 500 kg/h | Compacta ($80K–$180K) | Necessidade mínima de lavagem; basta lavagem a frio + secador por fricção |
| HDPE/PP pós-consumo mistos, 500–1 000 kg/h | Standard ($200K–$420K) | É necessária uma lavagem completa a quente para atingir 97–98% de pureza |
| Instalação de grande capacidade, mais de 1 000 kg/h, contaminação elevada | Intensiva ($400K–$900K+) | Lavagem em 5 estágios + automatização SCADA para funcionamento contínuo |
| Fluxo de resíduos composto sobretudo por PVC | Linha dedicada a PVC | Nunca misture PVC com poliolefinas: provoca corrosão e falhas de qualidade |
Como escolher a linha de reciclagem de plásticos rígidos mais adequada à sua operação
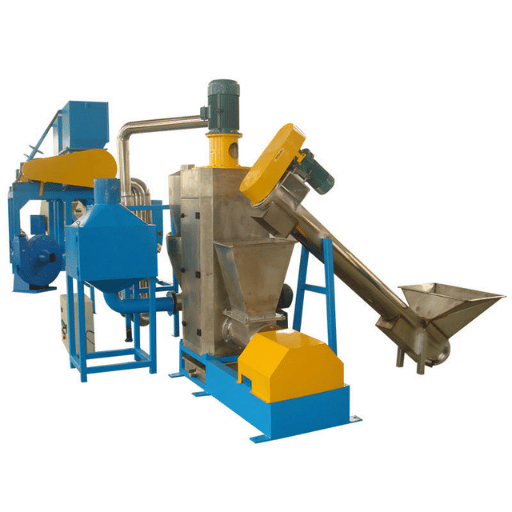 Escolher uma linha de reciclagem não é como comprar uma banheira: é uma decisão de conceção do processo que começa pelo seu fluxo de resíduos e, a partir daí, define o equipamento. Eis um método prático em 5 etapas, usado por operadores experientes de instalações de reciclagem para adaptar a configuração da linha às necessidades específicas.
- ✔ Etapa 1: identifique o seu principal tipo de resina. Poliolefinas HDPE/PP? PVC? Mistura de ABS/PS? Isto determina se precisa de uma linha ou de linhas dedicadas separadas.
- ✔ Etapa 2: meça os níveis de contaminação. Recolha amostras representativas e meça em peso o teor de materiais que não são plástico. Menos de 5% = basta uma lavagem básica. 5–15% = é necessária uma lavagem completa a quente. Mais de 15% = sistema intensivo em 5 estágios.
- ✔ Etapa 3: calcule a capacidade de processamento necessária. Relacione o volume diário de resíduos e as horas de funcionamento com um nível de capacidade. Dimensionar a linha com uma margem de 20–30% permite acomodar o crescimento futuro sem substituir toda a linha.
- ✔ Etapa 4: defina os requisitos de pureza do material à saída. Conheça as especificações do seu comprador. Os compradores de material moído standard aceitam 95–97%. As aplicações de moldação por injeção exigem normalmente 98%+. As aplicações associadas a alimentos exigem 99%+ e certificação da filtragem do material fundido.
- ✔ Etapa 5: solicite uma avaliação do fluxo de resíduos. Partilhe com o fabricante do equipamento amostras do seu material de alimentação, a capacidade de processamento pretendida e as especificações do material à saída. Uma auditoria profissional aos resíduos antes da proposta evita incompatibilidades dispendiosas entre o material introduzido e as capacidades da linha.
⚠️ Erro comum: dar prioridade à velocidade em detrimento da qualidade da lavagem
O erro de processamento mais comum ao tentar atingir metas ambiciosas de capacidade de reciclagem de plásticos rígidos é aumentar a velocidade da linha para reduzir o tempo de permanência na lavagem. Isso só aumenta a taxa de recirculação do material moído a jusante. Teste sempre os parâmetros de lavagem para os níveis de contaminação observados antes de aumentar a capacidade de processamento.
Pronto para configurar a sua linha de reciclagem de plásticos rígidos?
Se quiser saber qual a configuração de linha mais adequada ao seu fluxo de resíduos, fale connosco. Em 48 horas, apresentaremos recomendações, incluindo uma solução para si.
Solicitar uma proposta para a linha →Ou use a ferramenta de seleção de granuladores para comparar configurações.
Perguntas frequentes
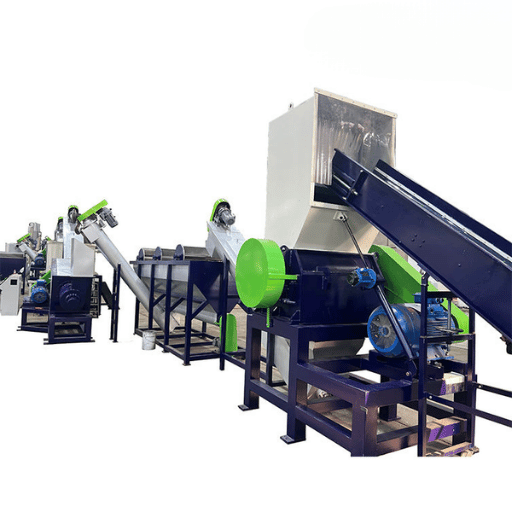
P: O que é a reciclagem de plásticos rígidos?
Ver resposta
A reciclagem de plásticos rígidos consiste na principal etapa mecânica de conversão de artigos de plástico do quotidiano que mantêm a forma — garrafas, caixas, tambores, tubos e peças automóveis — em matérias-primas de qualidade adequada à alimentação do processo, geralmente grânulos ou fragmentos de plástico limpos. O processo recorre à trituração, lavagem, secagem e granulação para remover de forma fiável todas as impurezas e contaminações e devolver o material com características tão próximas quanto possível das de um material de qualidade para moldagem por injeção.
P: O HDPE e o PP podem ser processados na mesma linha de reciclagem?
Ver resposta
Sim. O HDPE e o PP são ambos poliolefinas e têm pontos de fusão compatíveis, pelo que podem ser misturados e reprocessados numa única linha de lavagem de plástico rígido, produzindo material moído de poliolefinas misto. O PVC tem de ser mantido completamente separado — incluindo em quantidades vestigiais — do HDPE e do PP, para evitar a corrosão da extrusora e a contaminação dos grânulos de plástico.
P: É necessária uma linha de lavagem para reciclar plásticos rígidos?
Ver resposta
Depende muito da origem dos resíduos. Os plásticos rígidos pós-consumo — tambores, caixas e recipientes em utilização — quase sempre exigem uma linha de lavagem completa para remover restos de alimentos, rótulos, areia, resíduos de óleo, entre outros contaminantes. Os resíduos industriais limpos de transformação, como canais de injeção e aparas de produção, podem eventualmente seguir diretamente do Graninator ou granulador para a etapa seguinte do processamento, dispensando por completo a lavagem e reduzindo significativamente os custos com equipamento e o consumo de água.
P: Que pureza do material de saída pode atingir uma linha de lavagem de plásticos rígidos?
Ver resposta
Uma linha de lavagem bem concebida, com lavagem a quente e separação por flutuação e afundamento, pode alcançar uma pureza de 97–99% no material moído de HDPE e PP. A pureza efetiva do produto depende do nível de contaminação da matéria-prima, do número de estágios de lavagem e da inclusão de filtragem do fundido na etapa de granulação. As linhas que processam sucata industrial limpa atingem frequentemente mais de 99% sem lavagem a quente, enquanto os tambores pós-consumo muito contaminados podem exigir os cinco estágios para atingir 98%.
P: Quanto custa uma linha de reciclagem de plásticos rígidos?
Ver resposta
Os preços dependem da capacidade de processamento: as linhas compactas pequenas (100-500kg/h) têm um preço a partir de 1 granulador bem equipado; uma linha (capacidade de 500-1000kg/h) custa entre $200 000-$420,000,. As linhas para trabalhos pesados (1000+kg/h), semelhantes, situam-se na faixa dos $400 000-$900 000, entre o 10.º e o 2.º, com tudo incluído. Uma capacidade de processamento elevada, a gestão da contaminação e o nível de automatização estão associados a preços mais altos.
P: Quanto tempo demora a instalação e a colocação em funcionamento?
Ver resposta
Conte com 2–4 semanas para a instalação mecânica, mais 1–2 semanas para a colocação em funcionamento com a sua matéria-prima real. A formação dos operadores está incluída.
Sobre esta análise
Este guia foi elaborado pela equipa de engenharia da Kitech com base na nossa experiência na conceção, engenharia e colocação em funcionamento de sistemas de reciclagem de plásticos rígidos em 80 países, para fluxos de resíduos de PEAD, PP e PVC. Os custos indicados e os parâmetros técnicos representam valores médios do setor, considerando vários fornecedores de equipamento. Quando os custos dependem do projeto, assinalámos esse facto e apresentámos valores sempre que adequado.
Indique à nossa equipa de aplicações os detalhes das suas instalações para obter dados de engenharia relativos ao seu fluxo específico de resíduos.Referências e fontes
- ISO 15270:2008- Plásticos: Diretrizes para a recuperação e reciclagem de resíduos de plástico- Organização Internacional de Normalização
- Facilitar e acelerar a transição da Europa para a economia circular (2025) — Comissão Europeia
- Requisitos obrigatórios de conteúdo reciclado nas embalagens de plástico — Plastics Europe
- Normas ASTM para plásticos (comissão D20) ASTM Internationale
- PYRANE 2012. Identificação da verdadeira contaminação de polietileno e polipropileno em plásticos reciclados. Quantificação efetiva das contaminações cruzadas de PE e PP. É necessário quantificar com rigor a contaminação cruzada entre dois tipos de polímero e, também, isolar a contaminação efetiva na reciclagem de plásticos.
- Dimensão e previsão do mercado de PEAD reciclado ($16.8B até 2024, $38.7B até 2034) [88 Pages] For Market.Us
- Tendência de preços e previsão do PEAD reciclado (R-HDPE) – ChemAnalyst
Artigos relacionados
- Equipamento de reciclagem de plásticos rígidos: categorias e utilização — categorias de máquinas e respetivas aplicações na indústria.
- Máquina de reciclagem de plástico: tipos, seleção e guia de custos — Visão geral mais abrangente das várias categorias de máquinas de reciclagem de plástico.
- Custo de uma linha de granulação de plástico: quanto vai realmente pagar — Análise detalhada dos custos da etapa de granulação.
- Triturador de veio único ou de veio duplo: qual escolher — Guia comparativo da etapa principal de redução de dimensão.
- Linha de reciclagem de HDPE: guia completo do processo e dos equipamentos — processo de reciclagem de HDPE e seleção de equipamentos.
Revisto pela equipa de engenharia da Kitech. A Kitech concebe, desenvolve e fabrica sistemas de reciclagem de plástico, incluindo linhas de trituração, lavagem e granulação para fluxos de resíduos rígidos de HDPE, PP, PVC e mistos. Com certificação CE, UL e CSA. Gestão da qualidade ISO 9001:2015.







