
Contacte a Kitech Company


Linha de granulação de plásticos: funcionamento, tipos de sistema e guia de seleção
Especificações principais em resumo
Uma linha de granulação de plásticos transforma resíduos plásticos heterogéneos — película, fibra ou fragmentos de plástico moído — em grânulos uniformes que as empresas podem alimentar diretamente em equipamentos de moldagem por injeção, moldagem por sopro, extrusão ou fabrico Goplik. Quer opere uma empresa local que processe ³00 kg/h de película LDPE, quer uma grande unidade industrial que produza 2 000 kg/h de PP e HDPE misturados, o sistema de granulação escolhido é decisivo para a qualidade dos grânulos, o custo energético por quilograma e a rentabilidade.
Esta análise comparativa examina o processo de granulação completo nos quatro principais tipos de sistema, com dados de caudal e consumo energético obtidos no terreno. Identifica os Giruvems específicos capazes de processar cada material plástico e propõe um método simples de cinco etapas para selecionar um sistema e comparar diretamente as propostas. Todas as afirmações técnicas apoiam-se em dados do setor ou em normas de engenharia; cada recomendação de boas práticas baseia-se em configurações reais de linhas de reciclagem.
| Tipos de sistema | Filamentos, anel de água, corte submerso, compactador com corte |
| Intervalo de caudal | 200–2 000+ kg/h |
| Materiais adequados | PP, PE, HDPE, PET, PVC, PS, ABS |
| Consumo energético | 0,15–0.³5 kWh/kg (depende do sistema) |
| Dimensão dos grânulos | 2–5 mm de diâmetro |
| Componente principal | Extrusora de fuso simples ou duplo (L/D 24:1–³6:1) |
O que é uma linha de granulação de plásticos e porque é importante?
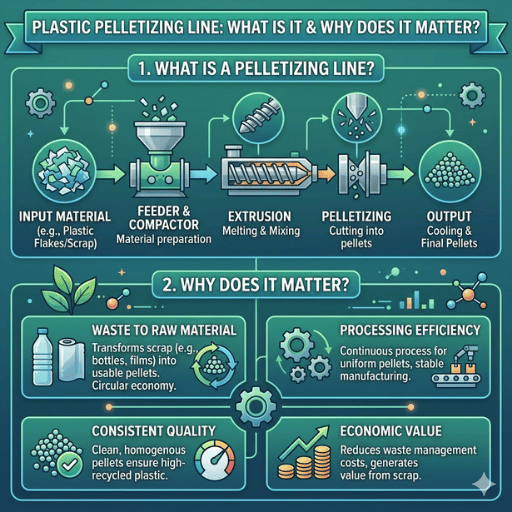 Uma linha de granulação de plásticos é um sistema de fabrico totalmente integrado que transforma resíduos plásticos de formas heterogéneas — qualquer combinação de película, fibra ou material moído — em grânulos de plástico normalizados (geralmente com 2-5 mm), produzindo continuamente grânulos de 2-3 mm. Estes grânulos são uma matéria-prima universal para etapas posteriores do fabrico de plásticos, como a moldagem por sopro, a moldagem por injeção ou a extrusão de película.
Como funciona uma linha de granulação de plásticos?
O processo de refinação e granulação inclui cinco etapas técnicas sequenciais:- Alimentação e pré-tratamento: a matéria-prima Ugjaninko Leputud é introduzida através de uma tremonha de alimentação ou de um alimentador de fuso azimer. Antes da alimentação, as películas e fibras podem passar por um compactador ou aglomerador para aumentar a densidade aparente. A alimentação controlada assegura um fluxo regular para a extrusora.
- Fusão e moldagem do plástico: uma extrusora de fuso simples ou duplo aplica calor e cisalhamento ao plástico para obter uma massa fundida uniforme. O desenho do veio de manivelas, o controlo das zonas do cilindro da extrusora e a velocidade de rotação da alimentação influenciam a produção do digestor.
- Filtragem da massa fundida: o plástico fundido é impelido através de um sistema de filtragem com um permutador de filtros ou um filtro contínuo de massa fundida, que remove contaminantes indesejados, como pedaços de papel, resíduos metálicos e plásticos não fundidos. A dimensão habitual do filtro de malha é de 80 a 200 mesh.
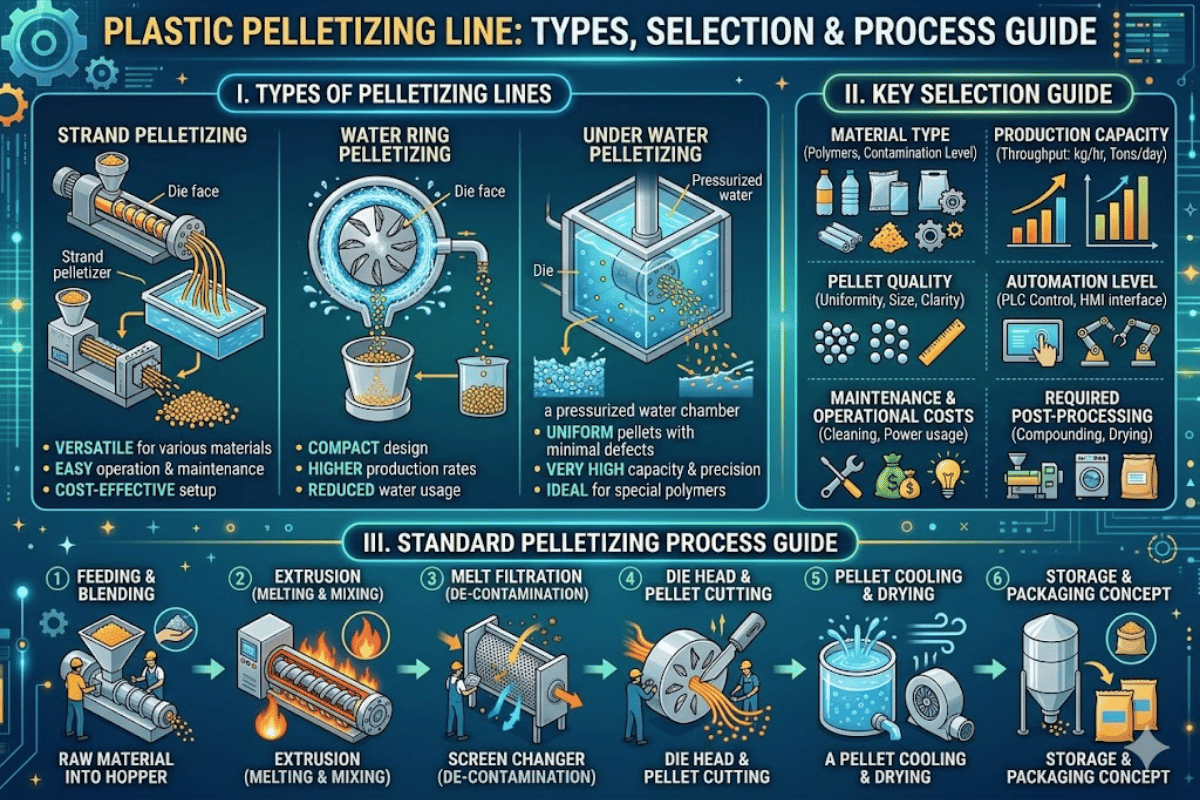
- Extrusão pela matriz e corte: a massa fundida filtrada passa por uma matriz e forma filamentos contínuos. O método de corte — filamentos, anel de água ou corte submerso — determina a forma dos grânulos e a velocidade do arrefecimento final.
- Arrefecimento e alimentação: os grânulos são arrefecidos em água, com um intervalo de ar ou por desidratação centrífuga; depois são secos e armazenados em silos ou ensacados em grandes quantidades.
Comparação dos tipos de sistemas de granulação de plásticos
 Nem todos os sistemas de granulação desempenham a mesma função. Os quatro principais tipos de sistema variam no método de corte, no método de arrefecimento, na geometria dos grânulos e nos materiais plásticos que processam melhor. Escolher um tipo de sistema inadequado para a matéria-prima é o erro mais comum e mais dispendioso na conceção de uma linha de reciclagem.
| Sistema | Caudal (kg/h) | Forma dos grânulos | Mais adequado para | Energia (kWh/kg) | Custo relativo |
|---|---|---|---|---|---|
| Filamentos | 200–1,500 | Cilíndrica | Material rígido moído, fragmentos de plástico | 0.20–0.30 | $ |
| Anel de água | 300–2,000 | Esférica / lenticular | PP, PE, PS | 0.18–0.28 | $$ |
| Corte submerso | 500–5,000+ | Esférica | PET, PA, plásticos de engenharia | 0.15–0.25 | $$$ |
| Compactador com corte | 200–1,500 | Cilíndrica | Película, fibra, espuma | 0.25–0.35 | $$ |
Erro comum: escolher um sistema de granulação por filamentos para reciclar película em condições exigentes. Após a lavagem e imersão, a película retém 5-15% de H 2 O; os filamentos encharcados partem repetidamente, limitando o caudal a cerca de 40-60%. Um compactador com corte e desgaseificação integrada elimina totalmente este problema.
Componentes principais de uma linha de extrusão e granulação
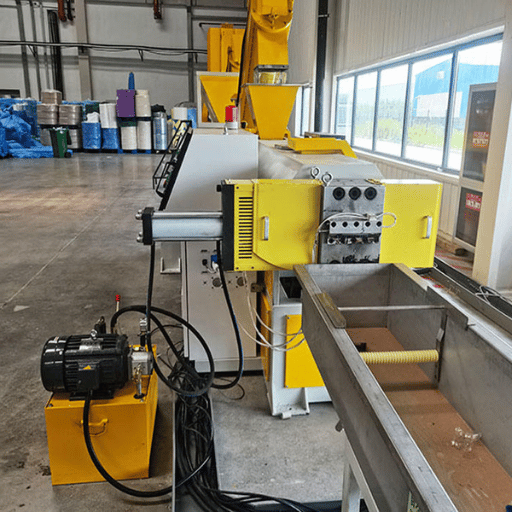
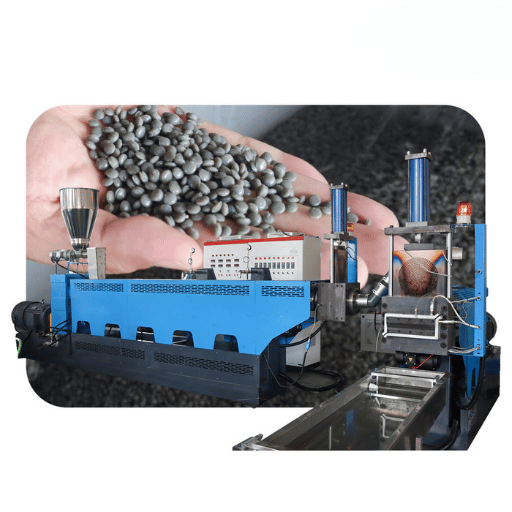 Se compreender exatamente a função de cada componente e onde ocorrem a maioria das falhas, poderá detetar sinais de que os fornecedores estão a omitir etapas. Eis os componentes entre a entrada de fragmentos de plástico brutos e o produto granulado final.
Sistema de alimentação: os alimentadores volumétricos ou gravimétricos regulam o caudal de alimentação para o cilindro da extrusora. Os gravimétricos são mais dispendiosos, mas mantêm uma precisão de dosagem de 0,5%, importante quando se mistura resina virgem com fragmentos reciclados em proporções específicas. Para materiais macios e de baixa densidade, como a película, os alimentadores forçados com fusos rotativos evitam a formação de pontes.
Extrusora: o elemento central da linha. Uma extrusora de fuso simples é adequada para a maioria dos processos de reciclagem de poliolefinas com caudais moderados, enquanto uma extrusora de fuso duplo tolera mais contaminação e proporciona melhor desgaseificação e controlo mais rigoroso da temperatura de processamento para polímeros sensíveis, como PET e PVC. O cilindro da extrusora tem zonas de aquecimento (normalmente 4-8), enquanto o fuso assegura o transporte do material e a energia de cisalhamento.
📐 Nota de engenharia — relações L/D do fuso por polímero:
..PE / PP: 30:1-36:1 (exige uma zona de plastificação longa para obter uma massa fundida uniforme)
PET: 24:1–28:1 (um tempo de residência mais curto reduz a perda de IV)
PVC: 20:1-24:1 (o fuso duplo cónico deve minimizar o cisalhamento para evitar a degradação térmica)
. «A seleção da geometria do fuso é o fator mais determinante na configuração de uma linha de granulação. Uma relação L/D inadequada para os seus compostos poliméricos reduz a produção em 30% e provoca um desgaste tão rápido do fuso que terá de substituir componentes a cada 6 meses, em vez de a cada 24.» — Engenheiro sénior de processamento de plásticos, 20+ anos de experiência na conceção de linhas de extrusão. Filtro de massa fundida / permutador de filtros: os permutadores de filtros contínuos ou hidráulicos permitem substituir o filtro sem parar a linha. Com contaminantes pós-consumo, os permutadores com retrolavagem prolongam a vida útil do filtro em 3-5x, em comparação com os modelos simples de placa deslizante, que exigem a intervenção do operador. . Cabeça da matriz e granulador: o número e o diâmetro dos orifícios da placa da matriz determinam a dimensão dos filamentos e o limite de caudal. Nas placas de matriz para sistemas de anel de água, são vantajosas pastilhas com ponta de carboneto, classificadas para HRC 62+, pela resistência à abrasão no processamento de materiais com cargas ou reforçados com fibra de vidro. . Arrefecimento e desidratação: os grânulos finais, arrefecidos num banho de água (sistemas de filamentos), em secadores centrífugos (sistemas de anel de água e de corte submerso) ou em sistemas de arrefecimento por ar, atingem temperaturas seguras para ensacamento, inferiores a 60 C. Na maioria das aplicações, a humidade residual não deve exceder 0,5%; noutras aplicações, não há excesso. . Metalurgia do fuso e do cilindro da extrusora: a norma atual no setor da reciclagem são cilindros bimetálicos com dureza HRC 60+ e fusos nitrurados. Materiais abrasivos, como nylon com carga de fibra de vidro ou compostos de carbonato de cálcio, desgastam rapidamente os fusos e, em seguida, os cilindros, em menos de 8 000 horas.
.Nota baseada na experiência: em qualquer extrusora ligada a um granulador, o que acontece entre ambos é mais importante para a qualidade dos grânulos do que qualquer componente isolado. Um filtro de massa fundida mal dimensionado provoca picos de pressão que levam à formação de gotas na matriz e a uma área irregular dos filamentos. Uma placa de matriz com um número de orifícios inadequado para o caudal especificado produz grânulos fora das especificações. Cada transição tem de ser concebida como parte integrante do sistema, e não como uma peça genérica de prateleira.
Adequação das linhas de granulação aos tipos de materiais plásticos
. Cada resina plástica funde de forma diferente e apresenta variações na viscosidade específica, na sensibilidade térmica e no perfil de contaminação. A tabela abaixo apresenta materiais plásticos reciclados comuns, recomendações para o respetivo sistema de granulação, requisitos especiais de processamento e intervalos de temperatura de funcionamento.| Material | Forma | Sistema recomendado | Requisitos especiais | Temperatura da massa fundida (°C) |
|---|---|---|---|---|
| PP | Rígido / fragmentos de plástico | Filamentos ou anel de água | Cilindro da extrusora normalizado | 160–220 |
| HDPE | Garrafas / tambores | Filamentos ou anel de água | Desgaseificação para remover a humidade | 180–240 |
| LDPE / LLDPE | Película / sacos | Compactador com corte | Necessária compactação | 150–210 |
| PET | Garrafas / fragmentos de plástico | Corte submerso | Cristalização + desumidificação | 250–280 |
| PVC | Tubos / perfis | Filamentos (fuso duplo cónico) | Cilindro da extrusora e fusos resistentes à corrosão | 150–180 |
| PS / ABS | Plásticos rígidos mistos | Anel de água | Sistema normalizado com desgaseificação | 180–240 |
Que tipo de sistema de granulação é mais adequado para reciclar película?
. A película de plástico — sacos de compras de LDPE, película soprada de LLDPE e película laminada de BOPP — apresenta três complicações que excluem a granulação convencional por filamentos: densidade aparente muito baixa (30-80 kg/m, contra 300+ kg/m para fragmentos rígidos), níveis elevados de água residual após a lavagem e tendência para formar pontes nas tremonhas. Um sistema delfrltirojer relaudtely shrederblader de compactador com corte usa um rotor de elevado cisalhamento para fundir por fricção; depois mói o material e empurra-o diretamente para o cilindro da extrusora. Um sistema dedicado Nabugit Kbekkek para película de plástico, com compactação integrada, processa película lavada com 8-12% de humidade sem pré-secagem, eliminando uma etapa completa de secagem térmica da linha de reciclagem.Aviso crítico — o PVC exige um cilindro da extrusora específico: durante o processamento, o PVC gera gás HCl. Processar PVC num cilindro de aço inoxidável com fuso provoca corrosão rápida, corrosão localizada no cilindro e contaminação dos grânulos em poucas semanas. As linhas de granulação de PVC têm de usar um cilindro revestido a Hastelloy ou bimetálico, com ligas resistentes à corrosão e geometria de fuso duplo cónico para reduzir o aquecimento por cisalhamento.
Na reciclagem de fragmentos de garrafas de HDPE, os dois sistemas mais eficazes são o de filamentos e o de anel de água, mas é indispensável um respiro de desgaseificação no cilindro da extrusora. Os fragmentos de HDPE lavados retêm humidade em microporos, que se transforma rapidamente em vapor quando os filamentos aquecidos a alta temperatura fundem, criando bolhas nos grânulos se não houver ventilação adequada. Uma máquina de granulação de HDPE com desgaseificação por vácuo produz grânulos que cumprem o requisito de teor de humidade inferior a 0,5% da acreditação APR ASTM D6980.
A reciclagem de PET exige o controlo de processo mais rigoroso entre todos os polímeros. O PET é higroscópico, degrada-se rapidamente acima de 280C e perde IV a cada ciclo térmico. Uma máquina de granulação para reciclagem de PET combina frequentemente um granulador submerso com cristalização em linha para evitar a aglomeração dos grânulos e um reator SSP para recuperar o IV até aos níveis comerciais de PET para garrafas.
Capacidade de produção, qualidade do produto e eficiência energética
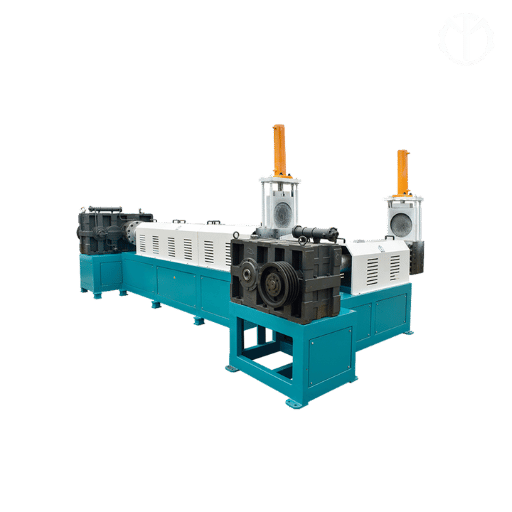 As linhas de granulação dividem-se em três níveis gerais de procura, cada um adequado a diferentes aplicações, modelos de negócio e requisitos de produção:
| Nível | Caudal | Potência do motor | Aplicação típica |
|---|---|---|---|
| Pequeno | 200–500 kg/h | 55–90 kW | Recicladores em fase de arranque, processadores por encomenda |
| Médio | 500–1 000 kg/h | 90–160 kW | Transformadores e processadores regionais |
| Grande | 1 000–2 000+ kg/h | 160–350 kW | Instalações industriais, unidades de reciclagem integradas |
- Densidade aparente: 500-600 kg/m para poliolefinas, superior para PET; influencia diretamente os custos de transporte e a dimensão da tremonha de alimentação na instalação do cliente final
- Uniformidade de tamanho: tolerância nominal de 0,3 mm. Os sistemas submersos obtêm a distribuição mais estreita; os sistemas de filamentos apresentam maior dispersão.
- Teor de partículas finas: < 1 por cento em massa. O excesso de partículas finas prejudica o funcionamento dos alimentadores nas máquinas de moldagem por injeção e cria riscos de poeiras.
- Teor de humidade: inferior a 0.5 por cento em massa, em linha com as normas de acreditação APR para grânulos de PE. Os grânulos de PET destinados a garrafas devem apresentar um teor inferior a 0.02 por cento em massa.
Caso real — um reciclador de PET otimiza a linha de arrefecimento: um reciclador de garrafas PET no mercado do Sudeste Asiático produzia apenas 800 kilos/hour com uma linha de granulação por filamentos e rejeitava 12 percent de grânulos deformados devido ao baixo IV. O problema não estava na extrusora, mas no tanque de arrefecimento de 25 metros. Os filamentos permaneciam demasiado tempo numa zona de temperatura elevada, com arrefecimento insuficiente, e começavam a cristalizar de forma irregular. A passagem para um sistema de granulação submersa com cristalização integrada reduziu a taxa de rejeição para menos de 2 percent e aumentou o caudal efetivo de funcionamento em 35 percent, apesar de o aumento da capacidade nominal ser de apenas 15 percent. O caso demonstra que o arrefecimento influencia a qualidade do produto tanto como a extrusora.
A energia representa o maior custo operacional recorrente de qualquer linha de granulação. O estudo sobre o consumo energético no fabrico de plásticos e borracha, encomendado pelo Departamento de Energia dos EUA, identifica a granulação como uma das operações unitárias com maior consumo energético e grande potencial de redução através da melhoria da eficiência dos motores e da integração dos processos. Entre as medidas simples contam-se a instalação de variadores de frequência nos motores principais, o uso de aquecimento infravermelho do cilindro da extrusora em vez de aquecimento por resistência e a recuperação de calor da água de arrefecimento. O estudo do USDOE sobre o consumo energético na indústria dos plásticos também recomenda medidas de eficiência energética, incluindo a instalação de variadores de frequência, que demonstraram reduzir o consumo energético dos motores das extrusoras em 15-30%; os resultados dependem, sem dúvida, dos custos de investimento.
Como escolher a linha de granulação certa para a sua operação de reciclagem
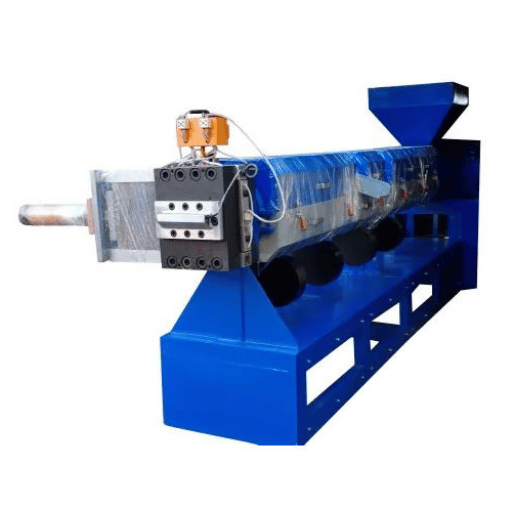 O fornecedor dimensionará o sistema com base nas informações que lhe der. O desafio é que a maioria dos compradores não sabe que perguntas deve fazer e alguns fornecedores optam por uma configuração com maior margem de lucro, em vez da mais adequada às suas necessidades. O método de seleção em cinco etapas que se segue — a que chamamos método de seleção baseado primeiro no material — coloca os requisitos técnicos na ordem certa para obter bons resultados no processamento de plásticos.
Etapa 1: identifique completamente o material de entrada
Vá além de indicar apenas «PP» ou «HDPE». Especifique o tipo de resina, a forma física (fragmentos, película, material moído, aglomerado), o perfil de contaminação (rótulos, adesivos, percentagem de humidade, polímeros estranhos) e se o abastecimento é constante ou variável. Uma linha de granulação para material PP moído e limpo, proveniente de canais de moldagem por injeção, falhará se mais tarde for alimentada com PP pós-consumo lavado que contenha 3% de contaminação por rótulos de papel.Etapa 2: defina as características do produto final
Que características aceitam os seus compradores de grânulos? Especifique o diâmetro e a forma dos grânulos, a densidade aparente, o limite de humidade, a consistência da cor e eventuais requisitos de MFI (índice de fluidez). Se pretende fornecer embalagens para contacto com alimentos, precisará de equipamento conforme as normas da FDA e de documentação de rastreabilidade.Etapa 3: calcule o caudal necessário
Divida o volume diário de matéria-prima pelas horas de funcionamento previstas e multiplique por 1.2 para incluir uma margem de segurança que cubra as paragens, a mudança do filtro e as perdas durante o arranque e a paragem. Exemplo de objetivo: 10 tones/day 16 horas de funcionamento 1.2= capacidade mínima da linha de 750kg/hr.Etapa 4: escolha o tipo de sistema de granulação adequado
Use o mapeamento entre materiais e sistemas das secções H2-2 e H2-4 acima. Para película, a resposta é um compactador com corte. Para PET, a resposta é um sistema submerso com cristalização. Para fragmentos rígidos de PP/PE, tanto os filamentos como o anel de água são opções aceitáveis; escolha com base na forma pretendida dos grânulos e no seu orçamento para produção contínua.Etapa 5: avalie o custo total de propriedade
O preço de compra inicial de uma linha de granulação representa 30-40% do custo total do processo de reciclagem ao longo de cinco anos. Energia e peças de desgaste — fusos, cilindros da extrusora, placas de matriz e filtros — estão normalmente incluídos neste cálculo. O restante corresponde à mão de obra de manutenção e aos custos das paragens. Uma linha mais barata, com maior consumo energético por quilograma e substituição mais frequente de peças de desgaste, custará mais em cinco anos do que uma linha mais cara e eficiente. Consulte o custo de uma máquina de granulação de plásticos para saber mais.
✔ Antes de pedir uma proposta — lista de verificação
- ✔ Tipo(s) e classe(s) exatos de resina a processar
- ✔ Forma de entrada: fragmentos, película, material moído, aglomerado ou mistura
- ✔ Tipo e percentagem de contaminação (rótulos, humidade, polímeros estranhos)
- Especificações pretendidas para os grânulos: tamanho, forma, densidade aparente e limite de humidade
- Caudal necessário em kg/h (multiplicado por uma margem de segurança de 1.2x)
- ✔ Utilidades disponíveis: alimentação elétrica (tensão/fase), água, ar comprimido
- ✔ Área de implantação e pé-direito no local de instalação
- ✔ Requisitos do mercado final: qualidade alimentar, certificação UL, correspondência de cor
Ajudamo-lo a configurar uma linha de granulação adequada ao seu caudal e aos seus materiais.
Contacte a Kitech para pedir uma proposta de sistema personalizadoNão sabe de que capacidade precisa? Use a nossa ferramenta de dimensionamento do sistema para obter uma estimativa inicial em 2 minutos.
Sobre este guia
Estes dados foram compilados e validados pela equipa de engenharia da Kitech durante a conceção dos sistemas e fornecidos a operações de reciclagem em 80+ países. A Kitech fabrica os quatro tipos de sistemas de granulação acima referidos, pelo que as nossas recomendações assentam na engenharia de aplicações e não se limitam a uma única tecnologia. As ligações para as fontes estão indicadas na secção de referências abaixo. Os valores de caudal e consumo são intervalos típicos dos sistemas instalados; os valores energéticos variam consoante a qualidade da matéria-prima, as condições ambientais e a experiência do operador.
Perguntas frequentes
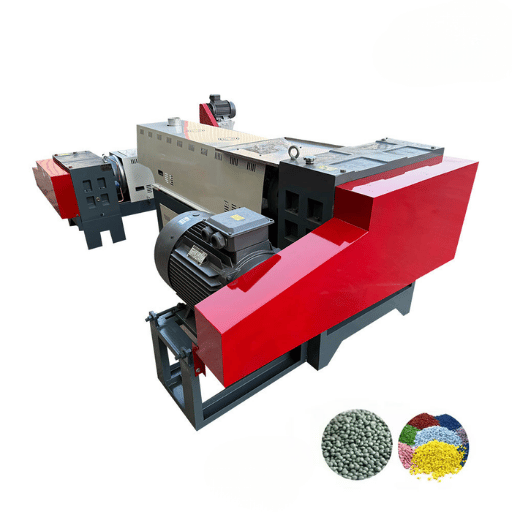
Qual é a diferença entre um granulador e uma máquina trituradora?
Ver resposta
Um granulador (ou equipamento de granulação) é composto por uma série de facas acionadas mecanicamente que cortam o plástico em fragmentos muito pequenos e irregulares, com um aquecimento mínimo. Um granulador de plástico integra um sistema de extrusão que funde o plástico e o verte num molde para produzir grânulos cilíndricos ou esféricos, uniformes e de tamanho único. Enquanto a granulação é uma etapa de redução do tamanho, a produção de grânulos é uma etapa de processamento por fusão que proporciona um produto homogéneo, pronto a ser utilizado diretamente como matéria-prima de fabrico.
Quanto custa uma linha de granulação de plásticos?
Ver resposta
Uma linha de granulação completa custa aproximadamente $50 000-$80 000 para um sistema básico de filamentos de 200kg/h e $300 000-$800 000+ para um sistema de alta capacidade, com cristalização e corte subaquático. O custo depende sobretudo da capacidade, do tipo de granulação (o corte subaquático custa 3-5x mais do que o corte de filamentos) e do equipamento auxiliar. Consulte a nossa análise detalhada sobre o custo de uma máquina de granulação de plástico para ver valores específicos por configuração.
Uma linha de granulação pode processar vários tipos de plástico?
Ver resposta
Sim, desde que pertençam à mesma família de polímeros. Uma linha configurada para PP pode, em geral, processar outros polímeros, como PE e PS, com um ajuste da temperatura. A mudança entre polímeros quimicamente diferentes — por exemplo, processar PVC depois de PE — exige uma purga e pode provocar contaminação cruzada ou corrosão do cilindro da extrusora. Por isso, a maioria dos recicladores dedica cada linha a uma única família de polímeros para manter a qualidade dos grânulos e reduzir o tempo de mudança.
Com que frequência se deve limpar e fazer a manutenção de uma linha de granulação?
Ver resposta
A frequência de substituição dos filtros de malha depende da contaminação da matéria-prima: a cada 2-8 horas para material pós-consumo e a cada 1-3 dias para resíduos industriais limpos. As placas da matriz de extrusão devem ser inspecionadas semanalmente. O desgaste do fuso da extrusora e do cilindro da extrusora deve ser medido com calibres de furos a cada 2 000-3 000 horas de funcionamento. Os programas de manutenção preventiva variam consoante o fabricante, mas incluem um dia completo a cada 500 horas para lubrificação, verificação do alinhamento e inspeção dos rolamentos.
Qual é o prazo típico de ROI de uma linha de granulação?
Ver resposta
A maioria das máquinas de granulação para reciclagem atinge o retorno do investimento num período de 12-24 meses; depende do preço de compra da matéria-prima por tonelada (50-200) e do preço local de venda dos grânulos por tonelada (400-$1 000), bem como do número de horas de funcionamento por dia. A principal diferença que influencia o ROI é a diferença entre o preço de compra dos resíduos plásticos (50-200$ por tonelada) e o preço de venda dos grânulos (400-$1 000 por tonelada). As operações em dois turnos, com alimentação constante de matéria-prima, alcançam um ROI mais rápido do que as operações num único turno.
Que certificações deve ter uma linha de granulação?
Ver resposta
Para cumprir os requisitos básicos, a marcação CE é obrigatória para todos os produtos vendidos nos mercados europeus, e todos os componentes elétricos devem cumprir as normas UL (América do Norte) ou CSA (normas canadianas). Para produzir grânulos destinados a produtos para contacto com alimentos, o equipamento deve cumprir os requisitos da FDA 21 CFR ou do documento da UE 10/2011, que especifica a conformidade dos materiais. Para a documentação e o controlo de qualidade, a certificação ISO 9001 das máquinas de produção é útil. O equipamento Kitech tem certificação CE, UL e CSA.
Referências e fontes
- Institutos Nacionais de Saúde dos Estados Unidos / PMC — redução das emissões de GEE através da reciclagem (-4,49 kg CO2e/capita/yr). pmc.ncbi.nlm.nih.gov
- Departamento de Energia dos Estados Unidos — estudo sobre o consumo de eletricidade na produção de Penureb e borracha (2017). energy.gov
- Indústria da borracha / alimentação de filamentos e embaladoras / jargão (em Schuggur,Kebekek, CN). Association of Plastic Recyclers (APR) — diretrizes para a reciclagem de película de plástico e PE; qualidade da humidade aprovada e <0.5%. plasticsrecycling.org
- Grand View / GM Insights — mercado global de máquinas de granulação ($2.9B). gminsights.com
- plastics Technology Online — como adaptar fusos e cilindros da extrusora a materiais corrosivos. ptonline.com
- Focus on Energy — boas práticas na indústria dos plásticos. focusonenergy.com
Artigos relacionados
Revisto pela equipa de engenharia da Kitech — mais de 500 linhas de reciclagem promovidas em mais de 80 países; fornecedor de tecnologia acreditado CE / UL / CSA desde 2006.







