
Póngase en contacto con Kitech Company



Cómo funciona una granceadora de plásticos: tipos, componentes y guía de selección
Cada año se generan millones de toneladas de residuos plásticos, ya sean subproductos industriales o residuos posconsumo. Para convertirlos en una materia prima valiosa se utiliza la granceadora de plásticos, el equipo central de cualquier línea de reciclaje y una de las máquinas más importantes del proceso. Esta transforma los residuos poliméricos fundidos o triturados en gránulos uniformes, listos para reutilizarse en procesos de inyección, moldeo por soplado y fabricación de film. En esta guía se explica cómo funcionan los sistemas de granceado, se comparan las tres principales tecnologías de corte, se abordan los aspectos clave del control del proceso y se ofrece una guía práctica para elegir el equipo adecuado para su operación de reciclaje.Especificaciones principales
| Parámetro | Valor |
|---|---|
| Tipos de granceadora | De cordones, bajo el agua (UWP), de anillo de agua |
| Capacidad de producción | 50–3.000+ kg/hr |
| Formas de los gránulos | Cilíndricos (de cordones) / esféricos (corte en la matriz) |
| Polímeros compatibles | PE, PP, PET, PS, ABS, PA, PC y compuestos |
| Diámetro de los orificios de la placa de la matriz | 2,0–6,0 mm (estándar) |
| Humedad residual | <0.05% (UWP) a <1% (de cordones) |
¿Qué es una granceadora de plásticos?
 Una granceadora de plásticos es un equipo que recibe polímero termoplástico o residuos plásticos triturados y los transforma en pequeños gránulos uniformes (normalmente de 2-5 mm de diámetro). Estos pequeños gránulos de plástico, también llamados nurdles o granulados, pasan después a equipos de procesos posteriores, como máquinas de inyección o moldeo por soplado, o a una matriz de extrusión para film.
Independientemente del método de corte, el proceso de granceado es el mismo. Por lo general, el plástico se introduce en una extrusora y se procesa mediante acción termomecánica hasta fundirse y pasar por un cambiador de mallas filtrantes. A continuación, el polímero fundido atraviesa una matriz con varios orificios, que pueden llegar a ser cientos, y se corta en piezas del tamaño de un gránulo. Después, se seca, se enfría y se transporta mediante un sistema de cintas hasta un silo de gránulos. Cada etapa influye en la calidad del gránulo, incluida su forma, tamaño y humedad.
El granceado es relevante para el reciclaje porque la U.S. EPA afirma que reciclar plásticos puede ahorrar hasta un 50 % de la energía necesaria para producir resina virgen. Cuando los residuos plásticos reciclados se grancean conforme a normas como las directrices de APR (que establecen un contenido de humedad inferior al 0,5 %, según ASTM D6980), los gránulos resultantes pueden sustituir al material virgen en numerosas aplicaciones. En el reciclaje de PP, el consumo energético suele situarse entre 1 y 4 kWh/kg con el caudal de diseño. El tamaño y el rendimiento del motor, así como el poder calorífico de los residuos, también influyen en los resultados.
Para los transformadores de plásticos que quieren comprar material reciclado, el grado de formación de los gránulos determina si pueden procesarlo mediante métodos convencionales sin modificaciones. Si los gránulos se deshacen en las tolvas o generan características inconsistentes en el producto final, puede deberse a que las granceadoras de plásticos no se especificaron teniendo en cuenta el caudal, el tamaño de los gránulos, la humedad residual y la densidad aparente.
¿Cómo transforma los residuos en gránulos una granceadora de plásticos?
El proceso consta de seis etapas. 1) Los residuos plásticos clasificados se introducen en la tolva de la extrusora mediante un dispositivo dosificador y se trituran. 2) Se calienta el cilindro de la extrusora por encima del punto de fusión del polímero mientras el husillo genera presión. 3) El polímero pasa por un cambiador de mallas filtrantes que elimina los residuos y las partículas extrañas. 4) A continuación, el material atraviesa a presión una placa de la matriz con orificios perforados en su superficie para formar cordones. 5) Un sistema de granceado situado junto a la matriz o a varios pies de distancia corta los cordones en gránulos. 6) Los gránulos se enfrían o se templan en un baño de agua, un anillo de agua o una cámara presurizada. Después, se transportan neumáticamente hasta una unidad de secado con secador centrífugo. Desde allí, los gránulos secos se trasladan neumáticamente al almacenamiento. La transformación completa dura entre 3-45 segundos, según el tipo de sistema.Comparativa de tres sistemas de granceado: de cordones, bajo el agua y de anillo de agua
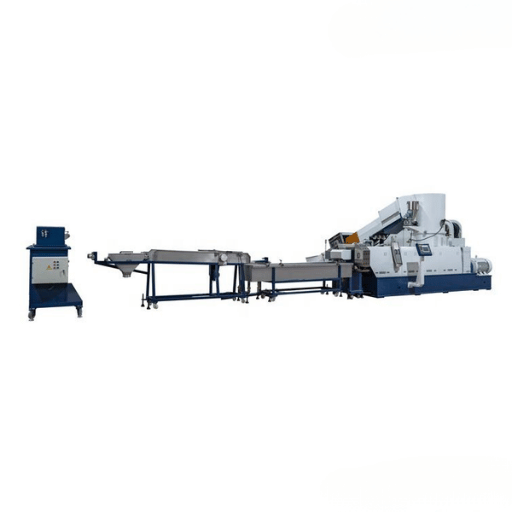 Las tres principales tecnologías de granceado realizan la misma tarea básica: cortar el polímero caliente en gránulos. Sin embargo, la ubicación y el método de corte varían, lo que influye en aspectos como la forma y la humedad de los gránulos, la inversión inicial y el tiempo que requiere la intervención del operario.
| Característica | De cordones | Bajo el agua (UWP) | De anillo de agua |
|---|---|---|---|
| Capacidad de producción | 100–2.000 kg/hr | 500–3.000+ kg/hr | 200–1.500 kg/hr |
| Forma de los gránulos | Cilíndrica | Esférica | Lenticular |
| Materiales más adecuados | PET, PA, PP, compuestos con carga (hasta un 90 % de carga) | Todos los polímeros | PE (LDPE, LLDPE, HDPE), PP, PC, PS |
| Enfriamiento | Baño de agua + cuchilla de aire | Cámara de agua presurizada | Anillo de agua + centrífuga |
| Humedad residual | <1% | <0.05% | <0.5% |
| Coste relativo | $$ (el más bajo para empezar) | $$$$ (el más alto) | $$$ (rango medio) |
| Intervención del operario | Alta (convencional) / baja (ASP) | Baja (automatizado) | Baja |
✔ Ventajas del sistema de cordones
- La inversión inicial más baja de los tres sistemas
- Admite compuestos con hasta un 90 % de carga
- Mantenimiento sencillo: la trayectoria visible de los cordones facilita la localización de problemas
- Las granceadoras automáticas de cordones (ASP) reducen la dependencia del operario
⚠ Limitaciones del sistema de cordones
- Mayor humedad residual (<1%) que los sistemas de corte en la matriz
- Los modelos convencionales requieren que el operario supervise la trayectoria de los cordones
- El baño de agua abierto puede generar polvo y partículas finas
- No es adecuado para plásticos fundidos pegajosos o de baja viscosidad
✔ Ventajas del sistema UWP
- La mayor capacidad de producción (3.000+ kg/hr)
- Gránulos esféricos con una excelente fluidez
- Funcionamiento cerrado y sin polvo
- Humedad residual ultrabaja (<0.05%)
⚠ Limitaciones del sistema UWP
- La inversión inicial más alta de los tres sistemas
- El sistema de agua de proceso añade complejidad
- La puesta en marcha requiere una coordinación precisa de las temperaturas
- No es ideal para porcentajes de carga muy elevados (>70 %)
✔ Ventajas del anillo de agua
- Buen equilibrio entre coste, capacidad de producción y calidad de los gránulos
- Adecuado para PE, PP y otras poliolefinas
- Requiere menos presión de agua que el sistema UWP
- Diseño compacto
⚠ Limitaciones del anillo de agua
- No es adecuado para polímeros con temperaturas de fusión elevadas, como el PET
- La forma lenticular puede no ajustarse a todas las especificaciones del cliente
- Capacidad máxima de producción moderada frente al sistema UWP
¿Cómo funciona el granceado bajo el agua?
En un sistema de granceado bajo el agua, el polímero fundido se extruye a través de una placa de matriz caliente directamente a una cámara de agua presurizada. Un cabezal de corte giratorio con numerosas cuchillas —el bloque de corte— queda a ras de la superficie de la placa de la matriz, de modo que cada cordón de plástico fundido se corta en cuanto sale. El baño de agua interno enfría bruscamente las gotas y las convierte en esferas en unas décimas de segundo. La mezcla de gránulos y agua se bombea de forma continua a un secador centrífugo, que separa los gránulos del agua de proceso en menos de 10 segundos (el polímero nunca entra en contacto con el aire). El agua de proceso pasa por un filtro y un sistema de control de temperatura antes de volver al circuito cerrado. Como el corte se realiza bajo el agua, en un entorno sellado, no hay problemas de polvo, exposición del operario a humos o emisiones ni entrada de materiales externos en el flujo de producto.«El granceado bajo el agua funciona en un circuito cerrado sin contacto con el aire. No hay riesgo de gases, emisiones de polvo ni contaminación del producto». — John Bell, Reduction Engineering Scheer, en Plastics TechnologyDescubra más sobre los sistemas de granceado de un solo husillo o compárelos con un sistema de granceado con compactación.
Componentes clave de una granceadora
 La fiabilidad de todo el sistema de granceado depende del rendimiento de cada uno de sus componentes. Siga los enlaces para conocer sus funciones.
Extrusora (de uno o dos husillos): La extrusora es el motor principal de la granceadora y genera el flujo del plástico fundido. Se encarga de fundir, transportar y comprimir el material. En el reciclaje, las extrusoras de un solo husillo tienen una relación L/D de entre 28:1 y 36:1. Las unidades de doble husillo suelen utilizarse para la composición.
Placa de la matriz: Su función es extruir el material con la forma de gránulo deseada. Los tamaños habituales de los gránulos corresponden a placas con entre 200 y 800 orificios de 2.5 a 4 mm de diámetro. El patrón de los orificios de alimentación, la longitud del tramo recto y el ángulo de conicidad pueden ayudarle a mejorar la calidad del producto.
📐 Nota de ingeniería: Especificación de la placa de la matriz: el número de orificios y su diámetro determinan el tamaño básico del gránulo, aunque las dimensiones finales también dependen de la velocidad de corte, la viscosidad del plástico fundido y la expansión en la matriz. Rango estándar: entre 200–800 orificios de 2,5–4,0 mm de diámetro. Se especifica acero inoxidable 316L para aplicaciones corrosivas, incluidas las que procesan PVC y compuestos halogenados.
Sistema de corte: consta de una cortadora rotativa situada aguas abajo, en la matriz, o de una cortadora rotativa de corte en la matriz. Los componentes mecánicos cortan a más de 3.000 revoluciones por minuto. La calidad de las cuchillas depende del material: acero para herramientas, Stellite o carburo de tungsteno, especialmente si se procesan polímeros con cargas abrasivas. Las cuchillas desgastadas generan colas y partículas finas no deseadas.
Sistema de enfriamiento: un baño de agua (cordones), una cámara de agua presurizada o un anillo de agua extraen el calor de distintas formas. La temperatura del agua de proceso debe mantenerse dentro de un intervalo reducido para evitar que se formen gránulos dobles o se fracturen los cordones.
Secador centrífugo: después del corte y durante el enfriamiento inicial, los gránulos giran a gran velocidad dentro de un secador especial para eliminar el exceso de agua de proceso de su superficie. Solo un secador centrífugo bien diseñado puede reducir al 0,05 % la humedad residual de los gránulos UWP.
Bomba de plástico fundido y cambiador de mallas filtrantes: la bomba de engranajes se instala justo después de la extrusión para proporcionar una presión constante a la matriz o a la granceadora. El cambiador de mallas filtrantes, situado antes de la placa de la matriz, elimina contaminantes como papel, metal y polímero sin fundir, que podrían causar problemas en la matriz.
⚠️ Importante
Como se aprecia en la fotografía, si se rompiera la cuchilla fija, podría salir despedida y causar lesiones en la granceadora. Utilice siempre el par de apriete especificado al invertir o instalar las cuchillas fijas.
- Alineación de la placa de la matriz: compruebe su concentricidad con el buje de la cortadora
- Antes de ajustar las cuchillas según las especificaciones del fabricante, compruebe la holgura con una galga de espesores.
- Temperatura del agua de proceso: confirme que se encuentra dentro de ±2°C del valor objetivo
- Compruebe el estado de los rodillos de alimentación para detectar ranuras de desgaste pronunciadas (sistemas de cordones).
- Para calibrar el sistema de control, compare la temperatura que indica el termopar y la lectura digital del sensor de velocidad con las lecturas de un termómetro y un tacómetro portátiles.
Compatibilidad de materiales: ¿qué plásticos se pueden grancear?
No todos los sistemas de granceado son compatibles con todos los materiales plásticos. La temperatura de fusión, la viscosidad, el porcentaje de carga y la sensibilidad al agua influyen en la elección del método de corte. En la tabla se muestran los tipos de resina más habituales y las tecnologías de granceado utilizadas.| Material | Temperatura de fusión (°C) | Sistema recomendado | Forma del gránulo | Observaciones especiales |
|---|---|---|---|---|
| HDPE | 130–137 | De cordones o de anillo de agua | Cilíndrica / lenticular | La resina reciclada más común |
| Film de LDPE / LLDPE | 110–125 | De anillo de agua o compactación + de cordones | Lenticular | Requiere compactador cuando la densidad aparente es baja |
| PP (rígido y tejido) | 160–170 | De cordones o de anillo de agua | Cilíndrica / lenticular | Preste atención a la carga de carbonato cálcico |
| PET | 250–260 | De cordones (convencional) | Cilíndrica | Requiere cristalización; alta sensibilidad a la humedad |
| PS | 210–250 | De cordones o UWP | Cilíndrica / esférica | Propenso a generar partículas finas; corte cerca del punto de reblandecimiento Vicat |
| ABS | 220–260 | De cordones o UWP | Cilíndrica / esférica | Adecuado para aplicaciones de composición |
| Compuestos | Variable | UWP o doble husillo + de cordones | Variable | Masterbatch de color, cargas y mezclas |
¿Cómo convertir el plástico en gránulos?
El granceado de residuos plásticos consta de siete etapas. Separe los residuos recibidos por tipo de resina. Tritúrelos en escamas con un molino granulador o una trituradora. Elimine los restos de etiquetas, pegamento, suciedad y producto mediante un aclarado. Séquelos hasta que el contenido de humedad sea inferior al 0,5 % (los polímeros sensibles al agua, como PET o PA, se degradan prematuramente por hidrólisis). Introduzca las escamas limpias y secas en una extrusora mediante una tolva de compactación o de alimentación forzada. Un filtro reduce las pulsaciones; después, el polímero fundido atraviesa el paquete de mallas filtrantes y llega al cabezal de la matriz. El sistema de corte crea los gránulos. Mida la distribución del tamaño de los gránulos, la densidad aparente y el contenido de humedad de acuerdo con las especificaciones del cliente o con los valores del índice de fluidez ASTM D1238 para evaluar la calidad.Cómo elegir la granceadora adecuada para su línea de reciclaje
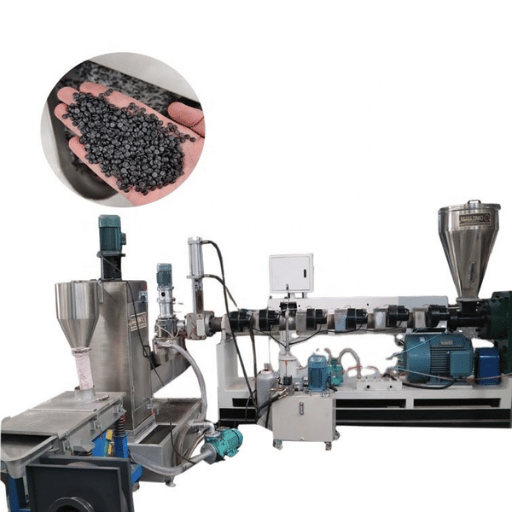 La elección de una granceadora es una decisión compleja en la que intervienen varios factores. Las cuatro preguntas siguientes ofrecen un punto de partida lógico para reducir las opciones antes de solicitar presupuestos.
Marco de selección de granceadora en 4 preguntas:
- ¿Qué material va a procesar? Esta pregunta permite descartar rápidamente las opciones inadecuadas. Los residuos fibrosos de film deben pasar antes por un compactador. El PET debe pasar por un cristalizador y un secador. Los compuestos con un alto porcentaje de carga requieren una placa de matriz resistente a la abrasión. Si procesa varios materiales fundidos, empiece por el que ofrezca peores prestaciones.
- ¿Qué capacidad de producción necesita? Este dato sirve para dimensionar la unidad. Por debajo de 500 kg/hr, se considera un tamaño pequeño o mediano (de cordones o de anillo de agua). Entre 500 y 1500 kg/hr, el tamaño es mediano y las tres tecnologías ofrecen resultados bastante comparables. Por encima de 1500kg/hr, el sistema UWP destaca por su rendimiento y automatización.
- ¿Qué forma deben tener los gránulos del producto final? Las máquinas de moldeo por inyección suelen utilizar gránulos esféricos (UWP) o cilíndricos (de cordones). Las granceadoras de film suelen admitir gránulos lenticulares (de anillo de agua). Confírmelo con los clientes o compradores antes de especificar el equipo.
- ¿Cuál es su presupuesto de inversión? Los sistemas de cordones básicos cuestan algo menos de $50.000. Los sistemas de anillo de agua de gama media y las granceadoras automáticas de cordones cuestan entre $50.000 y $150,000. Los sistemas UWP de gran capacidad cuestan más de $150,000. Tenga en cuenta que el coste total de propiedad de un sistema UWP podría ser menor: aunque la inversión inicial es mayor, los costes de mano de obra son mucho más bajos y no hay gastos de control del polvo.
💡 Consejo profesional
Elija cuidadosamente el equipo individual o las líneas de granceado completas según el coste total de propiedad, no solo el precio de compra. Las granceadoras UWP requieren una mayor inversión inicial, pero reducen los costes de mano de obra por kilogramo y funcionan sin polvo (no se necesita un sistema de captación de polvo). Además, su contenido de humedad ultrabajo evita el secado posterior en muchas aplicaciones de transformación.
Problemas habituales de las granceadoras y cómo prevenirlos
 Incluso con las mejores especificaciones, una maquinaria de granceado produce artículos defectuosos cuando se desvían los parámetros. A continuación se describen los cinco problemas más habituales, junto con sus causas fundamentales y soluciones prácticas basadas en una amplia experiencia sobre el terreno y en guías de resolución de problemas.
| Problema | Causa fundamental | Prevención |
|---|---|---|
| Tamaño irregular de los gránulos (partículas finas) | El cordón está demasiado frío en el punto de corte; rotor desgastado | Corte cerca del punto de reblandecimiento Vicat; utilice rotores de Stellite o acero para herramientas y mantenga los filos afilados |
| Colas (protuberancias) | Corte defectuoso; placa de la matriz mellada | Vuelva a ajustar la separación según las especificaciones del fabricante; compruebe si hay ranuras en la placa de la matriz; cambie a un filo de rotor nuevo |
| Huecos por contracción / gránulos huecos | El agua de proceso está demasiado caliente o demasiado fría | Ajuste correctamente la temperatura de los cordones; compruebe si entran compuestos volátiles por la toma de vacío |
| Gránulos dobles / en forma de cremallera | Agua de proceso demasiado caliente; caudal de agua bajo | Reduzca la temperatura del agua; aumente el caudal; compruebe la separación entre los orificios de la matriz |
| Obstrucción de los orificios de la matriz | Materia prima contaminada; cambiador de mallas filtrantes inadecuado | Prefiltre la materia prima; dimensione correctamente la luz de malla del cambiador de mallas filtrantes |
¿Cuáles son los problemas más habituales de una granceadora?
Entre los cinco defectos más habituales del granceado se encuentran el tamaño irregular de los gránulos, las colas o rebabas en sus bordes, los huecos causados por la contracción, los gránulos dobles que se fusionan y las obstrucciones de los orificios de la matriz, que limitan el caudal. Las medidas preventivas probadas incluyen tres controles del proceso: el equilibrio de temperatura entre el plástico fundido y el medio de enfriamiento, la separación y el afilado de las cuchillas, y la limpieza del material de alimentación. El mantenimiento preventivo, con revisiones de las cuchillas cada ocho horas, limpieza de la placa de la matriz en cada turno y registros de la temperatura del agua caliente, ayuda a eliminar posibles problemas antes de que generen material defectuoso.⚠️ Importante
Una cuchilla fija agrietada puede soltarse y salir despedida por el equipo de granceado, rompiendo o mellando los filos de corte y dando lugar a una reparación costosa. Al instalar o girar las cuchillas fijas, compruebe y siga siempre las recomendaciones del fabricante sobre el par de apriete.
Preguntas frecuentes
¿Qué máquina convierte el plástico en gránulos?
Ver respuesta
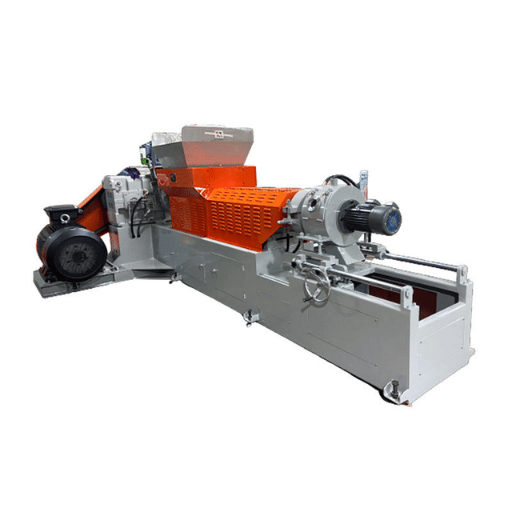
Una granceadora de plásticos (también llamada granuladora o máquina de granceado, entre otros nombres) convierte material termoplástico o en forma de pasta en gránulos uniformes. Hay tres tipos habituales, cada uno produce gránulos de forma distinta y se adapta a diferentes necesidades de producción.
¿Es rentable grancear plástico reciclado?
Ver respuesta
Sí. El material reciclado suele venderse por un 40-70 % del precio de la resina virgen y, según la EPA, producirlo requiere hasta un 50 % menos de energía. La rentabilidad depende del coste del material de alimentación, la calidad de los gránulos y la demanda del mercado en cada región del país.
Los gránulos de HDPE y polipropileno posconsumo pueden ofrecer los márgenes más altos, gracias a la demanda de los mercados del moldeo por inyección y del film. Las instalaciones que utilizan residuos industriales preclasificados suelen alcanzar el punto de equilibrio en un plazo de entre un año y un año y medio.
¿Qué diferencia hay entre una granceadora y un molino granulador?
Ver respuesta
Los molinos granuladores producen escamas de plástico triturándolo. Después, una granceadora puede transformarlas en gránulos uniformes mediante calor y reformado con una placa de matriz y una extrusora.
¿Cuánto cuesta una máquina de granceado de plásticos?
Ver respuesta
Los precios van desde $20.000 para las granceadoras de cordón extruido de gama básica hasta $150.000+ para los sistemas submarinos de gran capacidad. Una línea de granceado completa —extrusora, matriz, enfriamiento y secado— cuesta de media $50.000-$250.000, según el caudal y el nivel de automatización de los controles. Consulte el desglose completo de costes en Coste de una línea de granceado de plásticos: lo que pagará realmente.
¿Qué caudal puede procesar una granceadora?
Ver respuesta
El caudal varía según el tipo de granceadora: las de cordón extruido procesan 100-2,000kg/hr, los sistemas de anillo de agua, 200-1.500 kg/hr, y las granceadoras submarinas, 500+ kg/hr. En la práctica, el caudal depende de la viscosidad del material, el índice de fluidez, el diseño de la placa de la matriz y la geometría del husillo de la extrusora. Los materiales más viscosos, como el PP con cargas, se procesan más despacio que la resina sin cargas, lo que reduce la producción en un 15-25 %.
¿Es seguro utilizar granceadoras de plásticos?
Ver respuesta
Las granceadoras actuales cumplen las normas CE, UL y CSA. La seguridad se garantiza mediante carcasas alrededor de las cámaras de corte, paradas de emergencia, puertas de acceso con enclavamiento y alimentación automática de las cuchillas, que el operario no puede ajustar durante el funcionamiento. Los principales riesgos son la temperatura elevada en la zona de la placa de la matriz (250C+ para plásticos técnicos) y las piezas giratorias.
Un mantenimiento adecuado, como aplicar el par de apriete correcto al fijar las cuchillas fijas, evita fallos mecánicos que podrían provocar la proyección de piezas.
¿Listo para definir las especificaciones de su sistema de granceado?
Indíquenos el material, el caudal y la forma de gránulo que necesita. Nuestros sistemas modulares nos permiten asesorarle sobre la configuración más adecuada.
Acerca de esta guía de granceado
Kitech diseña y fabrica sistemas de granceado de plásticos para más de 500 instalaciones en más de 80 países. Los tipos de gránulos incluyen PE, PP, PET y plásticos técnicos. Las aplicaciones abarcan procesos de cordón extruido, anillo de agua y cordón extruido submarino, con caudales de entre 50 y 3000kg/hr. Este contenido se basa en la experiencia práctica del equipo de ingeniería de Kitech en la puesta en marcha de sistemas de cordón extruido, cordón extruido submarino y anillo de agua, así como en estudios revisados por pares y fuentes de publicaciones industriales citadas.
Referencias y fuentes
- Agencia de Protección Ambiental de Estados Unidos: ahorro de energía gracias al reciclaje de plásticos
- Plastic Recyclers (APR): directrices para el reciclaje de film de PE (ASTM D6980)
- Alabi et al. (2025) — «Tecnologías avanzadas para el reciclaje de residuos plásticos» — PMC/NIH
- ISO — Normas y contaminación del medio ambiente por plásticos.
- Bell, J. — «Cómo resolver siete problemas habituales del granceado» — Plastics Technology
- ASTM D4000 / ISO 1874 — Parámetros termodinámicos de los plásticos
Artículos relacionados
- Coste de una línea de granceado de plásticos: lo que pagará realmente
- Molino granulador de plásticos: tipos y principio de funcionamiento
- Máquina de reciclaje de plásticos: tipos, selección y guía de costes
- Eficiencia energética en las líneas de reciclaje de plásticos
- Herramienta de planificación de la capacidad de granceado







