Contacte a Kitech Company



Como funcionam os granuladores de plástico: tipos, componentes e guia de seleção para compradores
Todos os anos, milhões de toneladas de resíduos plásticos são geradas como subprodutos industriais ou resíduos pós-consumo. A transformação destes resíduos numa matéria-prima valiosa passa pelo granulador de plástico. Esta máquina está no centro de qualquer linha de reciclagem e é um dos equipamentos de reciclagem mais importantes: transforma polímeros fundidos ou resíduos triturados em grânulos uniformes, prontos a reutilizar em processos de injeção, sopro e produção de filme. Este guia explica o funcionamento dos sistemas de granulação, compara as três principais tecnologias de corte, aborda os aspetos de controlo do processo e apresenta um guia prático para selecionar o equipamento de granulação adequado à sua operação de reciclagem.Especificações resumidas
| Parâmetro | Valor |
|---|---|
| Tipos de granulador | Filamento, subaquático (UWP), anel de água |
| Intervalo de caudal | 50–3 000+ kg/hr |
| Formatos dos grânulos | Cilíndrico (filamento) / esférico (corte na matriz) |
| Polímeros compatíveis | PE, PP, PET, PS, ABS, PA, PC e compostos |
| Diâmetro dos orifícios da placa da matriz | 2,0–6,0 mm (padrão) |
| Humidade residual | <0.05% (UWP) a <1% (filamento) |
O que é um granulador de plástico?
 Um granulador de plástico é um equipamento que recebe polímeros termoplásticos ou resíduos de plástico triturados e os transforma em pequenos grânulos uniformes (normalmente com 2-5 mm de diâmetro). Estas pequenas esferas de plástico, também chamadas pérolas ou grânulos, seguem depois para equipamentos a jusante, como máquinas de injeção ou de moldagem por sopro, ou para uma matriz de extrusão de filme.
Independentemente do método de corte, o processo de granulação segue os mesmos princípios. Normalmente, os plásticos são alimentados numa extrusora e submetidos a um processo termomecânico até fundirem; depois, são transportados através de um sistema de mudança de filtro. Em seguida, o polímero fundido passa por uma matriz com vários orifícios, que podem chegar às centenas, é cortado em pedaços do tamanho de grânulos, seco, arrefecido e transportado por um sistema de transporte até um silo de grânulos. Cada etapa influencia a qualidade dos grânulos, incluindo a forma, o tamanho e o teor de humidade.
A granulação é relevante para a reciclagem porque a U.S. EPA refere que a reciclagem de plásticos pode poupar até 50% da energia necessária para produzir resina virgem. Quando os resíduos plásticos reciclados são granulados segundo normas como as diretrizes da APR (que estipulam um teor de humidade inferior a 0,5%, conforme descrito na ASTM D6980), os grânulos resultantes substituem matéria-prima virgem em muitas aplicações. Normalmente, o consumo de energia na reciclagem de PP situa-se entre 1 e 4 kWh/kg à capacidade de projeto, tendo em conta que a potência e a eficiência do motor, bem como o poder calorífico dos resíduos, influenciam os resultados.
Para os transformadores de plástico que pretendem comprar plástico reciclado, o grau de formação dos grânulos determina se é possível recorrer aos processos convencionais sem alterações. Se os grânulos se desfizerem nas tremonhas de alimentação ou apresentarem características inconsistentes no produto final, a causa pode estar em granuladores de plástico cujas especificações de caudal, tamanho dos grânulos, humidade residual e densidade aparente não foram adequadamente definidas.
Como transforma um granulador de plástico os resíduos em grânulos?
O processo é composto por seis etapas. 1) Os resíduos de plástico separados são triturados e introduzidos na tremonha da extrusora por um doseador. 2) O cilindro da extrusora é aquecido acima do ponto de fusão do polímero, enquanto o fuso da extrusora gera pressão. 3) O polímero passa por um sistema de mudança de filtro que remove detritos e partículas estranhas. 4) O material é então forçado a atravessar uma placa de matriz com orifícios perfurados na face, formando filamentos. 5) Um sistema de granulação, instalado junto à face da matriz ou a alguns metros desta, corta os filamentos em grânulos. 6) Os grânulos são arrefecidos ou temperados num banho de água, num anel de água ou numa câmara pressurizada. Em seguida, são transportados pneumaticamente para a unidade de secagem, num secador centrífugo. Depois de secos, seguem por transporte pneumático até ao armazenamento. A transformação completa demora 3-45 segundos, consoante o tipo de sistema.Filamento, sistema subaquático ou anel de água: comparação de três sistemas de granulação
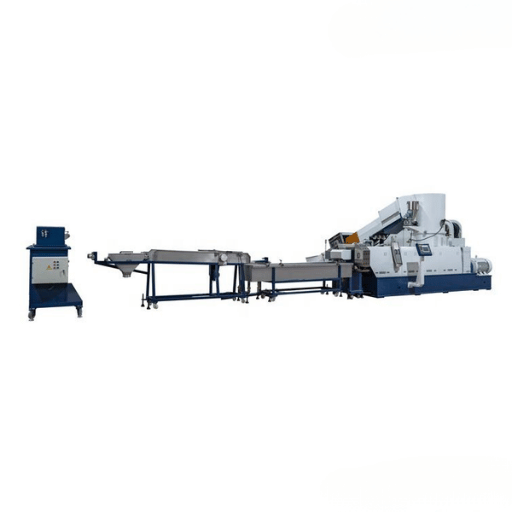 As três principais técnicas de granulação fazem essencialmente o mesmo: cortam o polímero quente em grânulos. No entanto, diferem na localização e no método de corte, o que influencia tudo, desde a forma dos grânulos e o teor de humidade até ao investimento de capital e ao tempo de trabalho necessário ao operador.
| Característica | Filamento | Subaquático (UWP) | Anel de água |
|---|---|---|---|
| Caudal | 100–2 000 kg/hr | 500–3 000+ kg/hr | 200–1 500 kg/hr |
| Forma dos grânulos | Cilíndrica | Esférica | Lenticular |
| Materiais mais indicados | PET, PA, PP, compostos com carga (até 90% de carga) | Todos os polímeros | PE (LDPE, LLDPE, HDPE), PP, PC, PS |
| Arrefecimento | Banho de água + faca de ar | Câmara de água pressurizada | Anel de água + centrífuga |
| Humidade residual | <1% | <0.05% | <0.5% |
| Custo relativo | $$ (entrada mais económica) | $$$$ (mais elevado) | $$$ (intermédio) |
| Intervenção do operador | Elevada (convencional) / baixa (ASP) | Baixa (automatizado) | Baixa |
✔ Vantagens da granulação por filamento
- Menor investimento de capital dos três sistemas
- Processa compostos com até 90% de carga
- Manutenção simples — o percurso visível do filamento facilita a identificação de problemas
- Os granuladores automáticos de filamento (ASP) reduzem a dependência do operador
⚠ Limitações da granulação por filamento
- Humidade residual superior (<1%) à dos sistemas de corte na face da matriz
- Os modelos convencionais exigem a intervenção do operador para orientar os filamentos
- O banho de água aberto pode gerar poeiras e partículas finas
- Inadequada para materiais fundidos pegajosos ou de baixa viscosidade
✔ Vantagens do sistema UWP
- Maior capacidade de produção (3 000+ kg/hr)
- Grânulos esféricos com excelente fluidez
- Funcionamento fechado e sem poeiras
- Humidade residual ultrabaixa (<0.05%)
⚠ Limitações do sistema UWP
- Maior investimento de capital dos três sistemas
- O sistema de água de processo aumenta a complexidade
- O arranque exige uma coordenação precisa das temperaturas
- Não é ideal para percentagens de carga muito elevadas (>70%)
✔ Vantagens da granulação por anel de água
- Bom equilíbrio entre custo, caudal e qualidade dos grânulos
- Adequada para PE, PP e outras poliolefinas
- Requer menos pressão de água do que o sistema UWP
- Ocupa pouco espaço
⚠ Limitações da granulação por anel de água
- Inadequada para polímeros com temperaturas de fusão elevadas, como o PET
- A forma lenticular pode não corresponder a todas as especificações dos clientes
- Caudal máximo moderado em comparação com o sistema UWP
Como funciona a granulação subaquática?
Na granulação subaquática, o polímero fundido é extrudido através de uma placa de matriz aquecida diretamente para uma câmara de água pressurizada. Uma cabeça de corte rotativa com várias lâminas — o bloco de corte — fica encostada à face da placa da matriz, para que cada filamento de material fundido seja cortado no instante em que sai. O banho de água interno arrefece bruscamente as gotas e transforma-as em esferas em poucas décimas de segundo. A suspensão de grânulos e água é bombeada continuamente para um secador centrífugo, que separa os grânulos da água de processo em menos de 10 segundos (o polímero nunca entra em contacto com o ar). A água de processo passa por um filtro e por um sistema de controlo da temperatura antes de entrar num circuito fechado de recirculação. Como o corte ocorre debaixo de água, num ambiente selado, não há poeiras, exposição dos operadores a fumos ou emissões, nem incorporação de materiais externos no fluxo de produto.«A granulação subaquática funciona num sistema fechado, sem contacto com o ar. Não existe risco de gases, emissão de poeiras ou contaminação do produto.» — John Bell, Reduction Engineering Scheer, num artigo da Plastics TechnologySaiba mais sobre sistemas de granulação com fuso único ou compare-os com um sistema de granulação com compactação.
Principais componentes de uma máquina de granulação
 A fiabilidade de todo o sistema de granulação depende do desempenho de cada componente. Siga as ligações para conhecer as respetivas funções.
Extrusora (de fuso único ou de fuso duplo): A extrusora é o elemento central do granulador e cria o fluxo de material fundido. É responsável por fundir, transportar e comprimir o material. As extrusoras de fuso único usadas na reciclagem têm uma relação L/D entre 28:1 e 36:1. As unidades de fuso duplo são geralmente utilizadas na composição de misturas.
Placa da matriz: A placa da matriz dá ao grânulo a forma pretendida. Os tamanhos habituais das placas variam entre 200 e 800 orifícios, com diâmetros de 2.5 a 4 mm. Otimize a qualidade do produto ajustando o padrão dos orifícios de alimentação, o comprimento da zona cilíndrica e o ângulo de conicidade.
📐 Nota de engenharia: Especificação da placa da matriz — o número de orifícios multiplicado pelo diâmetro determina o tamanho base do grânulo, mas as dimensões finais também dependem da velocidade do cortador, da viscosidade do material fundido e do inchamento da matriz. Intervalo padrão: 200–800 orifícios com 2,5–4,0 mm de diâmetro. O aço inoxidável 316L é especificado para aplicações corrosivas, incluindo PVC e compostos halogenados.
Sistema de corte: O sistema de corte é composto por um cortador rotativo a jusante, instalado na face da matriz, ou por um cortador rotativo na própria face da matriz. Os componentes mecânicos cortam a 3 000+ rotações por minuto. A qualidade das lâminas pode ser avaliada pelo uso de aço para ferramentas, Stellite ou carboneto de tungsténio, sobretudo no processamento de polímeros com cargas abrasivas. As lâminas desgastadas provocam filamentos e partículas finas indesejados.
Sistema de arrefecimento: Um banho de água (filamento), uma câmara de água pressurizada ou um anel de água extraem calor de formas diferentes. A temperatura da água de processo tem de se manter dentro de um intervalo estreito; caso contrário, formam-se grânulos duplos ou os filamentos começam a fraturar.
Secador centrífugo: Após o corte e o arrefecimento inicial, os grânulos são submetidos a uma rotação rápida num secador especial para remover o excesso de água de processo à superfície. Apenas um secador centrífugo bem concebido consegue remover a humidade residual de 0,05% dos grânulos produzidos por UWP.
Bomba de material fundido e sistema de mudança de filtro: A bomba de engrenagens é instalada imediatamente após a extrusão do material fundido para manter uma pressão constante na face da matriz ou no granulador. Um sistema de mudança de filtro instalado antes da placa da matriz remove contaminantes como papel, metal e polímero não fundido, que poderiam causar problemas na matriz.
⚠️ Importante
Como se vê na fotografia, se a contralâmina se partir, pode saltar e causar ferimentos no granulador. Utilize sempre o binário especificado ao inverter ou instalar contralâminas!
- Alinhamento da placa da matriz — verifique a concentricidade com o cubo do cortador
- A folga entre as lâminas pode ser verificada com um apalpa-folgas antes de ajustar as lâminas às especificações do fabricante original.
- Temperatura da água de processo — confirme que está dentro de ±2°C do valor pretendido
- O estado dos rolos de alimentação é avaliado pela presença de sulcos longos de desgaste (sistemas de filamento).
- A calibração do sistema de controlo compara as leituras digitais da temperatura do termopar e do sensor de velocidade com as leituras de um termómetro portátil e de um tacómetro.
Compatibilidade dos materiais: que plásticos podem ser granulados?
Nem todos os sistemas de granulação são compatíveis com todos os materiais plásticos. A temperatura de fusão, a viscosidade, o teor de carga e a sensibilidade à água influenciam a seleção do método de corte. Segue-se uma tabela com os tipos de resina mais comuns e as tecnologias utilizadas nos granuladores.| Material | Temperatura de fusão (°C) | Sistema recomendado | Forma dos grânulos | Observações especiais |
|---|---|---|---|---|
| HDPE | 130–137 | Filamento ou anel de água | Cilíndrica / lenticular | Resina reciclada mais comum |
| Filme de LDPE / LLDPE | 110–125 | Anel de água ou compactação + filamento | Lenticular | Requer um compactador devido à baixa densidade aparente |
| PP (rígido + tecido) | 160–170 | Filamento ou anel de água | Cilíndrica / lenticular | Atenção à carga de carbonato de cálcio |
| PET | 250–260 | Filamento (convencional) | Cilíndrica | Requer cristalização; elevada sensibilidade à humidade |
| PS | 210–250 | Filamento ou UWP | Cilíndrica / esférica | Propenso a formar partículas finas; cortar perto do ponto de amolecimento Vicat |
| ABS | 220–260 | Filamento ou UWP | Cilíndrica / esférica | Adequado para aplicações de composição |
| Compostos | Variável | UWP ou fuso duplo + filamento | Variável | Concentrado de corantes, materiais com carga, misturas |
Como transformar plástico em grânulos?
A granulação de resíduos plásticos envolve sete etapas. Separe os resíduos recebidos por tipo de resina. Triture-os em fragmentos de plástico com um granulador ou triturador. Lave-os para remover etiquetas, cola, sujidade e resíduos do produto. Seque-os até um teor de humidade inferior a 0,5% (os polímeros sensíveis à água, como PET ou PA, degradam-se prematuramente por hidrólise). Carregue os fragmentos limpos e secos numa extrusora através de um compactador ou de uma tremonha de alimentação forçada. Um filtro reduz as pulsações; em seguida, o polímero fundido passa pelo conjunto de filtros e entra na cabeça da matriz. O sistema de corte na matriz forma os grânulos. Meça a distribuição dos tamanhos dos grânulos, a densidade aparente e o teor de humidade de acordo com as especificações do cliente ou com os valores do índice de fluidez segundo a ASTM D1238, para avaliar a qualidade.Como escolher o granulador certo para a sua linha de reciclagem
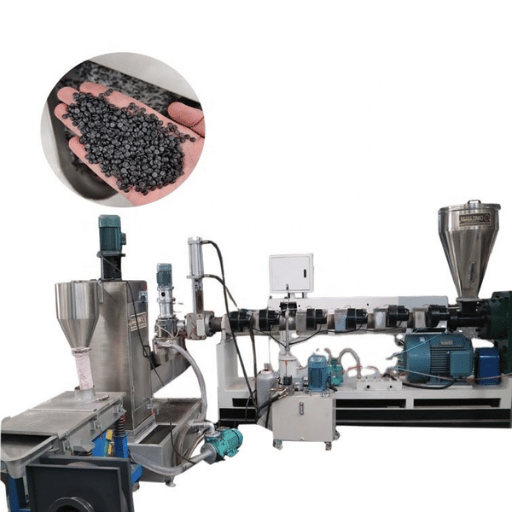 A seleção de um granulador é uma decisão complexa, que envolve vários fatores. As quatro perguntas seguintes são um ponto de partida lógico para reduzir as opções antes de solicitar orçamentos.
Método de seleção de granulador em 4 perguntas:
- Que material vai processar? Esta pergunta elimina rapidamente as opções inadequadas. Os resíduos de filme fibroso têm de passar por um compactador a montante. O PET tem de passar por um cristalizador e um secador. Os compostos com elevada carga precisam de uma placa da matriz resistente à abrasão. Se processar vários materiais fundidos, comece pelo que apresenta o pior desempenho.
- Qual é o caudal necessário? Este valor ajuda a dimensionar a unidade. Abaixo de 500 kg/hr, trata-se de uma unidade pequena ou média (filamento ou anel de água). Entre 500 e 1500 kg/hr, a unidade é de dimensão média e as três tecnologias são bastante comparáveis. Acima de 1500kg/hr, o sistema UWP destaca-se pela eficiência e automação.
- Que forma devem ter os grânulos no produto final? Os transformadores por injeção utilizam geralmente grânulos esféricos (UWP) ou cilíndricos (filamento). Os granuladores de filme costumam aceitar grânulos lenticulares (anel de água). Confirme os requisitos com os clientes ou compradores antes de especificar o equipamento.
- Qual é o orçamento de investimento? Os sistemas de filamento de entrada custam pouco menos de $50 000. Os sistemas de anel de água de gama média e os granuladores automáticos de filamento custam entre $50 000 e $150,000. Os sistemas UWP de grande capacidade custam mais de $150,000. Tenha em conta que o custo total de propriedade pode ser inferior com UWP, uma vez que exige um investimento inicial mais elevado, mas reduz bastante os custos de mão de obra e elimina os custos de controlo de poeiras.
💡 Dica profissional
Escolha cuidadosamente o equipamento individual ou as linhas de granulação completas, tendo em conta o custo total de propriedade e não apenas o preço de compra. Os granuladores UWP implicam custos de capital mais elevados, mas têm custos operacionais de mão de obra por quilograma inferiores, graças ao funcionamento sem poeiras (não é necessário um sistema de recolha de poeiras), e um teor de humidade ultrabaixo que elimina a secagem a jusante em muitas aplicações de transformação.
Problemas comuns dos granuladores e como evitá-los
 Mesmo com as melhores especificações, os equipamentos de granulação produzem material defeituoso quando os parâmetros se desviam dos valores definidos. Seguem-se os cinco problemas de granulação mais comuns, as respetivas causas principais e soluções práticas, baseadas numa vasta experiência no terreno e em guias de resolução de problemas.
| Problema | Causa principal | Prevenção |
|---|---|---|
| Tamanho irregular dos grânulos (partículas finas) | Filamento demasiado frio no ponto de corte; rotor desgastado | Corte perto do ponto de amolecimento Vicat; utilize rotores de Stellite ou aço para ferramentas; mantenha os gumes afiados |
| Filamentos salientes | Corte irregular; placa da matriz com entalhes | Ajuste novamente a folga segundo as especificações do fabricante; verifique se há sulcos na placa da matriz; utilize um gume de rotor novo |
| Vazios de contração / grânulos ocos | Água de processo demasiado quente ou demasiado fria | Ajuste corretamente a temperatura dos filamentos; verifique se há compostos voláteis arrastados no orifício de vácuo |
| Grânulos duplos / unidos | Água de processo demasiado quente; caudal de água baixo | Reduza a temperatura da água; aumente o caudal; verifique o espaçamento dos orifícios da matriz |
| Obstrução dos orifícios da matriz | Matéria-prima contaminada; sistema de mudança de filtro inadequado | Pré-filtre a matéria-prima; escolha corretamente a malha do sistema de mudança de filtro |
Quais são os problemas mais comuns dos granuladores?
Os 5 defeitos mais comuns na granulação incluem grânulos de tamanho fora das especificações, caudas ou filamentos nas extremidades dos grânulos, vazios de retração que formam cavidades, grânulos duplos que se fundem e obstruções nos orifícios da matriz que limitam a produção. As medidas preventivas comprovadas incluem 3 controlos do processo: o equilíbrio entre a temperatura do material fundido e a do meio de arrefecimento, a folga entre as lâminas e o seu fio, e a limpeza da matéria-prima. A manutenção preventiva, como a verificação das lâminas a cada oito horas, a limpeza da placa da matriz em cada turno e o registo da temperatura da água aquecida, ajuda a eliminar potenciais problemas antes de gerarem desperdício.⚠️ Importante
Uma contra-faca rachada pode soltar-se e ser projetada para dentro do granulador, partindo ou embotando as arestas de corte — uma reparação dispendiosa. Verifique e siga sempre as recomendações do fabricante relativas ao binário de aperto quando instala ou roda as contra-facas.
Perguntas frequentes
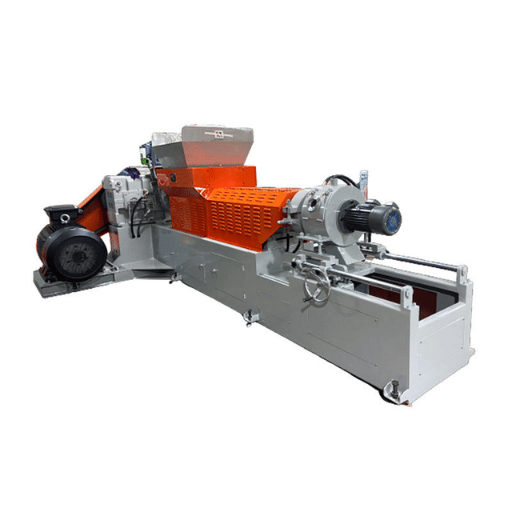
Que máquina transforma plástico em grânulos?
Ver resposta
Uma máquina de granulação de plásticos (também chamada granulador, entre outros nomes) transforma materiais em suspensão ou termoplásticos em grânulos uniformes. Existem 3 tipos comuns, que produzem grânulos com formas diferentes e respondem a necessidades de produção distintas.
É rentável granullar plástico reciclado?
Ver resposta
Sim. O material reciclado pode geralmente ser vendido por 40-70% dos preços da resina virgem, e a EPA concluiu que a sua produção consome até 50% menos energia. A rentabilidade varia consoante o custo da matéria-prima, a qualidade dos grânulos e a procura do mercado em regiões específicas do país.
Os grânulos de HDPE e polipropileno pós-consumo podem proporcionar as margens mais elevadas, graças à forte procura nos mercados de moldagem por injeção e de película. As instalações que utilizam sucata industrial pré-selecionada costumam atingir o ponto de equilíbrio ao fim de um ano a um ano e meio.
Qual é a diferença entre uma máquina de granulação e um granulador?
Ver resposta
Os granuladores produzem fragmentos de plástico por trituração. Depois, estes podem ser transformados em grânulos uniformes numa máquina de granulação, que aquece e reformula o material com uma placa de matriz e uma extrusora.
Quanto custa uma máquina de granulação de plásticos?
Ver resposta
Os preços vão de $20 000 para máquinas de granulação de filamento extrudido de gama baixa até $150 000+ para sistemas subaquáticos de elevada capacidade. Uma linha de granulação completa — extrusora, matriz, arrefecimento e secagem — custa, em média, $50 000-$250 000, consoante a produção e os controlos automatizados. Consulte a nossa análise completa dos custos em Custo de uma linha de granulação de plásticos: quanto vai realmente pagar.
Que capacidade de produção pode ter uma máquina de granulação?
Ver resposta
A capacidade de produção varia consoante o tipo de máquina: as máquinas de granulação de filamento extrudido processam 100-2 000 kg/h, os sistemas de anel de água 200-1 500 kg/h e as máquinas de granulação subaquática 500+ kg/h. Na prática, a capacidade depende da viscosidade do material, do índice de fluidez do fundido, do desenho da placa da matriz e da geometria do fuso da extrusora. Materiais mais viscosos, como PP com carga, são processados mais lentamente do que a resina pura, reduzindo a produção em 15-25%.
As máquinas de granulação de plástico são seguras de operar?
Ver resposta
As máquinas de granulação atuais cumprem as normas CE, UL e CSA. A segurança é assegurada por proteções em torno das câmaras de corte, paragens de emergência, portas de acesso com interbloqueio e alimentação automática das facas, que o operador não pode ajustar durante o funcionamento. O principal risco de segurança são as temperaturas elevadas na zona da placa da matriz (250C+ para plásticos de engenharia) e as peças rotativas.
A manutenção, incluindo o aperto correto das contra-facas, previne falhas mecânicas que poderiam projetar peças.
Pronto para especificar o seu sistema de granulação?
Indique o material, a capacidade de produção e a forma dos grânulos de que necessita. Os nossos sistemas modulares permitem-nos recomendar a configuração mais adequada.
Sobre este guia de granulação
A Kitech concebe e produz sistemas de granulação de plásticos para mais de 500 instalações em mais de 80 países. Os tipos de grânulos incluem PE, PP, PET e plásticos de engenharia. As aplicações incluem processos de filamento extrudido, anel de água e filamento extrudido subaquático, com capacidades de 50 a 3000 kg/h. Este conteúdo baseia-se na experiência prática da equipa de engenharia da Kitech na colocação em serviço de sistemas de filamento extrudido, filamento extrudido subaquático e anel de água, bem como em investigação revista por pares e fontes de publicações industriais citadas.
Referências e fontes
- Agência de Proteção Ambiental dos Estados Unidos — poupança de energia na reciclagem de plástico
- Plastic Recyclers (APR) — Diretrizes para a reciclagem de filme de PE (ASTM D6980)
- Alabi et al. (2025) — “Tecnologias avançadas para a reciclagem de resíduos de plástico” — PMC/NIH
- ISO — Normas e poluição do ambiente por plásticos.
- Bell, J. — “Como resolver 7 problemas comuns na granulação” — Plastics Technology
- ASTM D4000 / ISO 1874 — Parâmetros termodinâmicos dos plásticos
Artigos relacionados
- Custo de uma linha de granulação de plásticos: quanto vai realmente pagar
- Granulador de plástico: tipos e princípio de funcionamento
- Máquina de reciclagem de plástico: tipos, seleção e guia de custos
- Eficiência energética em linhas de reciclagem de plástico
- Ferramenta de planeamento da capacidade de granulação