
Póngase en contacto con Kitech Company


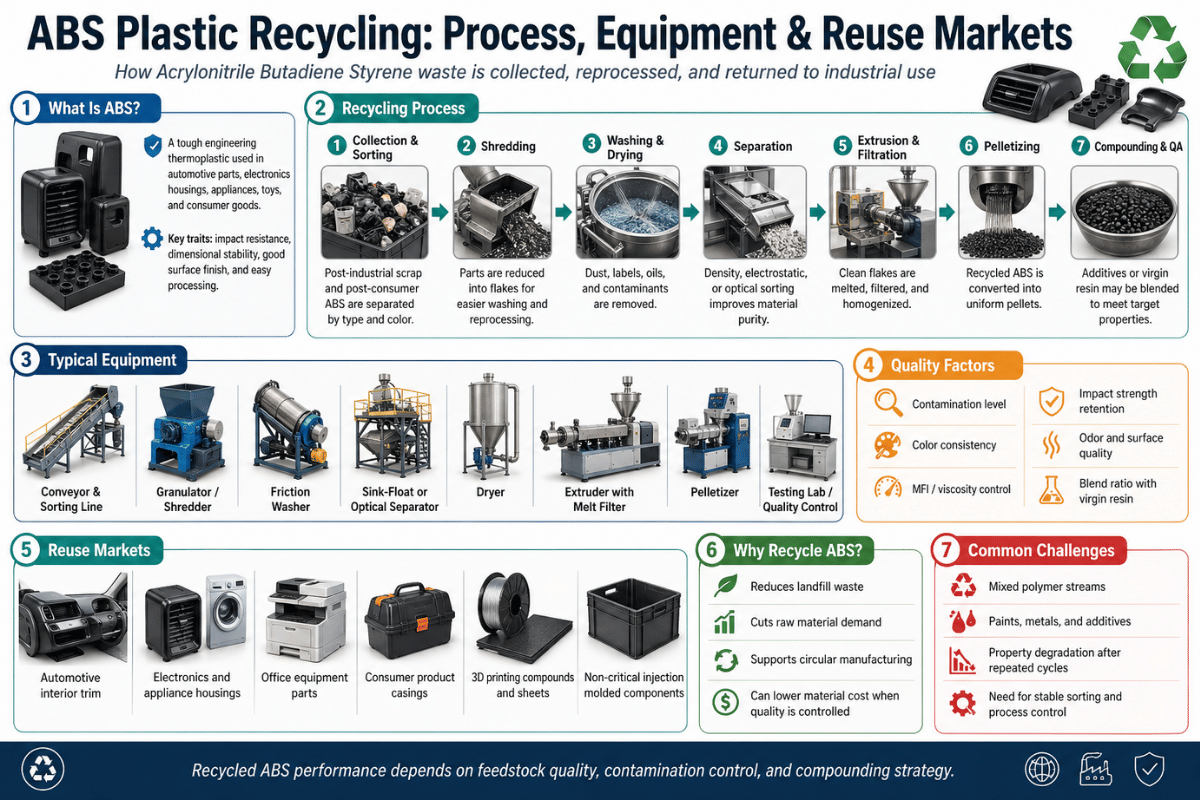
El reciclaje de plásticos ABS transforma piezas interiores de automóviles al final de su vida útil, carcasas de residuos electrónicos y desechos industriales en polímero ABS, cuyo precio ronda el 50 por ciento del de la resina virgen. Aunque el acrilonitrilo butadieno estireno se puede reciclar tanto por medios mecánicos como químicos, a menudo no se recicla porque puede clasificarse con el código de identificación de resinas #7, es decir, «Otros», una categoría que la mayoría de los programas de reciclaje en acera no aceptan. Como consecuencia, existe un mercado de reciclaje B2B valorado en $9,4 billion en 2025 y cuya previsión es alcanzar los $19,8 billion para 20³4, abastecido casi en su totalidad por material triturado industrial, WEEE y componentes de vehículos al final de su vida útil (ELV). Así funciona en la práctica el reciclaje, desde la cadena de suministro de maquinaria y los precios actuales de los residuos hasta los usos en los mercados finales y la normativa que exigirá que la legislación de la UE disponga de suministro de ABS reciclado para 20³0 y 20³6.
Datos básicos
| Código de identificación de la resina | #7 (Otros), según ASTM D7611 |
| Temperatura de transición vítrea (Tg) | ~105 °C (221 °F) |
| Densidad | 1,04 – 1,07 g/cm³ |
| Composición (habitual) | ~50 % estireno + ~50 % acrilonitrilo/butadieno |
| Reciclable mecánicamente | Sí: requiere un secado previo de ³–4 h a 80 °C |
| Reciclable químicamente | Sí: solvólisis (acetona/agua) y pirólisis |
| Valor de los residuos en EE. UU. (material triturado industrial) | $0,14 – $0,30 / lb (Q1–Q2 2025) |
| Principales materias primas | WEEE, vehículos ELV, juguetes posconsumo y residuos de impresión 3D |
¿Se puede reciclar el plástico ABS? Código de resina, propiedades e importancia de su recuperación
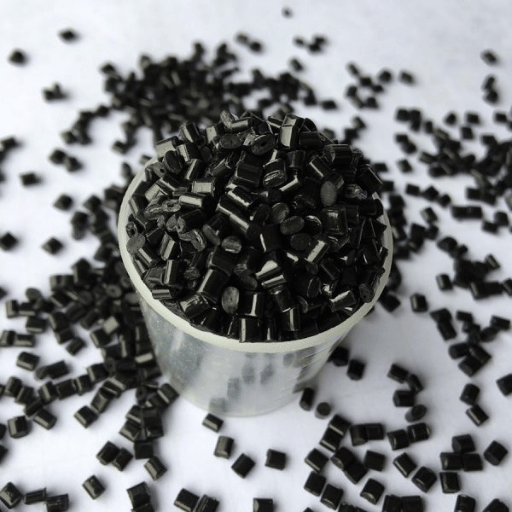
Sí, tanto química como mecánicamente: se tritura, se lava y se grancea. Sin embargo, la dificultad es logística, no técnica. El ABS se identifica con el código #7, «Otros», una categoría que la mayoría de los municipios no incluye en sus sistemas de recogida y que suele quedar excluida al separar plásticos mezclados. Por eso, hoy la gran mayoría del ABS reciclado procede de flujos industriales B2B, no de la recogida en contenedores locales.
El acrilonitrilo butadieno estireno es un termoplástico amorfo y vítreo, con una Tg de aproximadamente 105 C y una densidad de 1,04-1,07 g/cm. Al ser termoplástico, puede fundirse y volver a procesarse sin transformarse en otro compuesto químico. Esa es la razón técnica por la que se puede reciclar. Desde los años 50 se utiliza en componentes del interior de vehículos, carcasas electrónicas, filamento de impresión 3D y objetos domésticos.
¿Cuál es el código de reciclaje del plástico ABS?
Sigue vigente el sistema internacional de identificación de SPI (establecido en ASTM D7611), que asigna códigos identificativos. Los códigos del #1 al 6 se reservaron, respectivamente, para PET, HDPE, PVC, LDPE, PP y PS. Los demás materiales se incluyeron en el código 7, que, aunque las marcas prefieran pasarlo por alto, abarca ABS, mezclas de polietileno, bioplásticos y policarbonatos. Esta clasificación afecta a la separación: un flujo con el código #7 no permite identificar automáticamente el ABS, por lo que la clasificación óptica o por infrarrojo cercano desempeña un papel fundamental en el procesamiento.
En el sector se suele creer erróneamente que el ABS lleva el código 9; no es así, ya que no existe ningún sistema de codificación que vaya más allá del número 7. Si encuentra una guía que clasifique el plástico ABS con un código distinto del 7, no se fíe de esa fuente.
💡 Por qué es importante recuperarlo
Reciclar y reutilizar cada kilogramo de ABS evita alrededor de 2kg de emisiones equivalentes de CO frente al uso de materia prima virgen, reduce considerablemente la necesidad de utilizar productos petroquímicos como estireno, acrilonitrilo y butadieno y, de cara al futuro, facilita el cumplimiento de cuotas de contenido reciclado previstas en normativas relevantes que se aplicarán a casi todos los plásticos en la UE entre 2026 y 2036. La reducción del impacto ambiental es real, pero el principal incentivo para los clientes industriales es cumplir la normativa obligatoria sobre contenido reciclado.
¿Cómo se recicla el plástico ABS? Métodos mecánicos, químicos y con disolventes
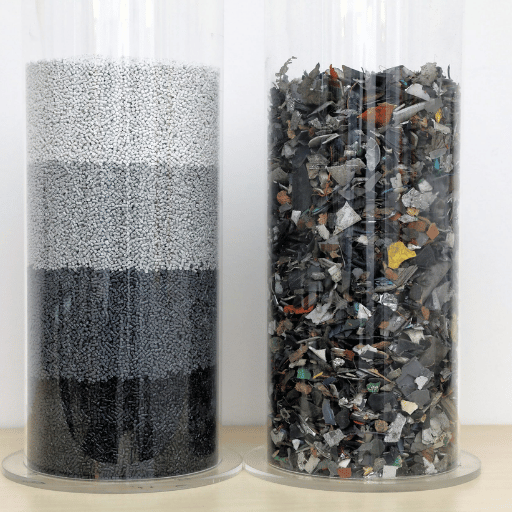
Hay tres estrategias industriales reconocidas para reprocesar ABS, que se diferencian por la materia prima y su grado de contaminación. El reciclaje mecánico predomina en grandes volúmenes; los métodos químicos y con disolventes se utilizan cuando la contaminación o la degradación del ABS residual hacen que el reprocesamiento mecánico no sea rentable, especialmente en flujos de reciclaje de circuito cerrado que deben cumplir especificaciones para el material reciclado.
¿Cómo se recicla el plástico ABS? El proceso mecánico en cinco pasos
El reciclaje mecánico sigue una secuencia habitual de recuperación de polímeros en cinco pasos:
- Recogida y separación: clasificar los plásticos con ABS en distintos flujos y separar los sustratos (grupos de piezas, componentes electrónicos y envases, piezas industriales, etc.) de los materiales mezclados.
- Trituración: reducir las piezas a escamas de ABS de 8-12 mm. Para triturar piezas rígidas de ABS se suele elegir una trituradora de un eje, ya que genera menos polvo y produce escamas de tamaño uniforme.
- Lavado y descontaminación: eliminar etiquetas, adhesivos, papel y suciedad superficial. Es fundamental cuando se utiliza materia prima posconsumo, que es lo más habitual. Suele omitirse si se trata de material triturado industrial limpio.
- Secado: reducir la humedad al 0,05 % antes de la extrusión. El ABS no se puede procesar sin secarlo. Es el fallo más habitual (véase el apartado «Equipos»).
- Granceado: extruir el material a través de un filtro de masa fundida y una matriz de extrusión, enfriarlo y cortarlo en gránulos aptos para la inyección o extrusión posteriores. El producto final son gránulos de ABS reciclado, el formato en que lo compra la mayoría de los clientes B2B.
Reciclaje químico: pirólisis y solvólisis
El reciclaje químico despolimeriza el ABS y lo transforma en productos distintos de la cadena polimérica. La pirólisis consiste en calentar el material (normalmente a 400-600 C) en ausencia de oxígeno para obtener compuestos aromáticos y aceites que, a su vez, pueden descomponerse en monómeros. La gasificación con agua supercrítica es una forma experimental de pirólisis descrita en la revisión de 2025 de MDPI Sustainability sobre reciclaje de residuos de ABS. El otro método es la mecan química asistida por plasma, que busca contrarrestar los efectos de los ciclos térmicos repetidos sobre las propiedades mecánicas.
La solvólisis disuelve el polímero en lugar de descomponerlo. El ejemplo mejor documentado es el de Lu et al. (2023, ScienceDirect). Consiguieron obtener ABS de alta calidad a partir de juguetes residuales utilizando acetona como disolvente y agua como antidisolvente, una combinación mucho más segura que las alternativas anteriores basadas en diclorometano.
Reciclaje con disolventes (disolución y precipitación)
La disolución y precipitación se sitúan entre el reciclaje mecánico y el químico propiamente dicho. El ABS se disuelve de forma selectiva en un flujo de plásticos heterogéneo mediante un sistema de disolventes modificado y, después, se vuelve a precipitar en forma de escamas relativamente puras mediante calor, la adición de un antidisolvente o la criodiferenciación con Cs a alta presión. «La pureza del producto recuperado es considerablemente mayor que la del ABS reciclado mecánicamente, pero la pérdida de aditivos —estabilizantes, colorantes y modificadores de impacto— suele obligar a formular de nuevo la resina recuperada antes de su uso comercial. Esta vía es una de las más estudiadas actualmente para su implantación industrial entre 2026-2030.
Equipos para una línea de reciclaje de ABS: trituradora → equipo de lavado → granceadora
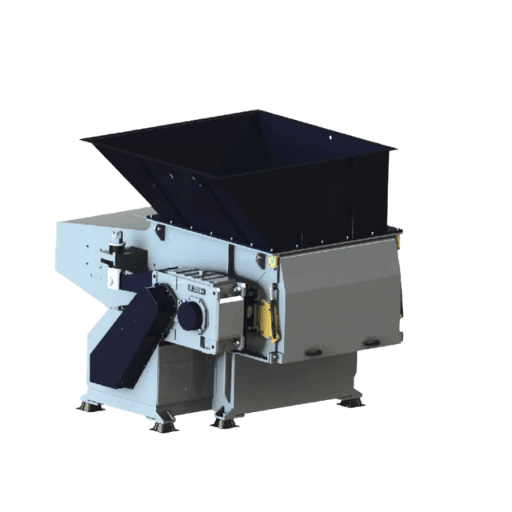
La línea de reciclaje de ABS consta de 4 grupos de equipos. Su configuración varía según la limpieza de la materia prima, el formato de salida deseado y el rendimiento.
Dimensionamiento de trituradoras y granuladores para ABS
Si la materia prima son carcasas rígidas de ABS, molduras de automoción o residuos electrónicos procedentes de programas de recogida de productos, la etapa inicial requiere una trituradora de un eje («single-shaft», también llamada a veces «single-ram» o «ram-fed»), con alimentación mediante empujador hidráulico y una malla filtrante de 30-80 mm, seguida de un granulador que reduce el triturado grueso a escamas de 8-12 mm. Para láminas más estrechas o residuos industriales de tamaño controlado, una trituradora puede ser excesiva. Elegir entre estos dos equipos es una de las dudas más frecuentes al seleccionar maquinaria; en nuestra guía para elegir entre trituradora y granulador explicamos en detalle cómo influye el tamaño de las partículas de entrada.
El procesamiento de ABS mezclado o de gran tamaño requiere una trituradora de plástico apta para ABS, con cuchillas de rotor de alta resistencia y una potencia de accionamiento principal de unos 40-60 kW. Puede procesar entre 300-1.500 kg/h, según el diámetro del rotor y la superficie abierta de la malla filtrante.
Consideraciones de lavado para ABS contaminado
El material triturado industrial limpio (bebederos, canales de colada y piezas defectuosas de fábrica) normalmente no requiere lavado. El ABS posconsumo —residuos de juguetes, molduras de parachoques con restos de adhesivo o plásticos de aparatos electrónicos con impresión— puede necesitar lavado por fricción, lavado cáustico en caliente, enjuague y desgasificado antes del desaguado. Un sistema de exprimido o secado térmico reducirá la humedad a alrededor del 3-5 % antes del secado final con desecante.
La trituración Hoshizaki debería tener una capacidad de procesamiento similar a la trituradora, no a la granceadora, ya que el material sucio debe permanecer más tiempo en el sistema.Granceado y secado previo del ABS
Un sistema para procesar masas fundidas de termoplásticos de ingeniería como el ABS debe incorporar un filtro de masa fundida antes de la matriz de extrusión de la granceadora (normalmente se utiliza una luz de malla de 60-100), porque incluso el ABS triturado y preclasificado contiene suficientes partículas finas e impurezas metálicas para obstruir las matrices. La configuración habitual de granulador y granceadora mecánicos incluye una extrusora LID de 28-32′, calentamiento de 80-120 C en la zona de alimentación hasta 220-240 C en la matriz, un intervalo de procesamiento muy inferior al umbral (~ 270 C) a partir del cual se produce la degradación térmica.
📐 Nota técnica
El secado previo del ABS triturado durante 3-4 horas @80 C es imprescindible y no se debe omitir; de lo contrario, aparecerán defectos de ráfagas (vetas plateadas y velos) y se reducirá notablemente la resistencia al impacto de la pieza moldeada. En los foros sobre moldeo por inyección, profesionales con experiencia recomiendan comprobar primero si el material está húmedo cuando aparecen ráfagas, antes de revisar compuertas, respiraderos, cizallamiento u otras variables del proceso.
⚠️ Errores habituales con ABS triturado
- Omitir el secado previo — Ráfagas, piezas frágiles y velos superficiales.
- Secado excesivo: algunos tipos de ABS pueden degradarse si se secan demasiado tiempo, fuera de los límites de tiempo y temperatura especificados en la ficha técnica. Los usuarios han observado que los secadores desecantes ajustados al límite máximo de tiempo de secado pueden causar «florecimiento».
- Mezcla de colores: una carga de material triturado negro mezclada con materia prima beige estropea el aspecto de todas las piezas del lote. La clasificación del color antes del procesamiento es el factor que más influye en el precio de los residuos.
Clasificación de residuos plásticos mezclados: separación del ABS, el PS, el PC y el PE
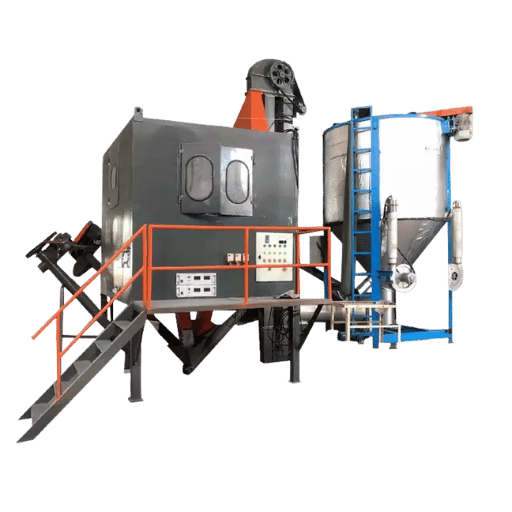
La clasificación determina si el ABS se puede recuperar de forma rentable o si el proceso genera pérdidas. La separación por densidad es la base: el ABS, con una densidad de 1,04-1,07 g/cm, es más denso que el PE (~0.95) y se hunde. Su densidad también es muy parecida a la del PS (~1.04), pero inferior a la del PC (~1.20). La coincidencia de densidades con el PS es el problema más importante en el reciclaje de plásticos mezclados: ambos plásticos se parecen a simple vista y la clasificación basada solo en la densidad no permite distinguirlos.
Una revisión bibliográfica de 2025 publicada por MDPI sobre el reciclaje de residuos de ABS presenta los siguientes procesos, que permiten separar PS y ABS a escala industrial: el ABS se vuelve más hidrófilo que el PS mediante tratamientos previos de modificación superficial —tratamiento por ebullición y reacción de Fenton—, seguidos de flotación asistida por microondas para aislar el ABS modificado del PS sin modificar; la separación triboelectrostática aprovecha las afinidades de carga de los distintos plásticos tras la trib ionización; la levitación magnética utiliza las diferentes densidades de los plásticos con una resolución inferior al porcentaje.
En particular, para los flujos de WEEE y ELV, un artículo de ScienceDirect de 2024 que evaluó la eficacia de la separación por densidad demostró que la clasificación híbrida por densidad y NIR recupera la mayor parte de la fracción rica en I, mientras que el pretratamiento de modificación superficial reduce los restos de PS y ABS.
El ABS se vuelve hidrófilo mediante tratamientos superficiales como el tratamiento con agua hirviendo, la reacción de Fenton y la flotación por microondas para separarlo selectivamente de los residuos plásticos mezclados. — Revisión de MDPI Sustainability (2025), Avances recientes en el reciclaje sostenible de residuos de plásticos ABS
💡 Consejo profesional
El PS y el ABS tienen una densidad similar, de aproximadamente 1,05 g/cm. Por eso, un tanque de separación por flotación no basta para separar limpiamente los dos tipos de plástico. Si la materia prima contiene ambos, prevea una clasificación NIR en la etapa inicial o algún tratamiento superficial de tipo Fenton antes de la flotación. Suponer que los flujos se separarán solo por densidad es el motivo más habitual de que las líneas de reciclaje de ABS produzcan material fuera de especificación.
Mercados y aplicaciones del ABS reciclado
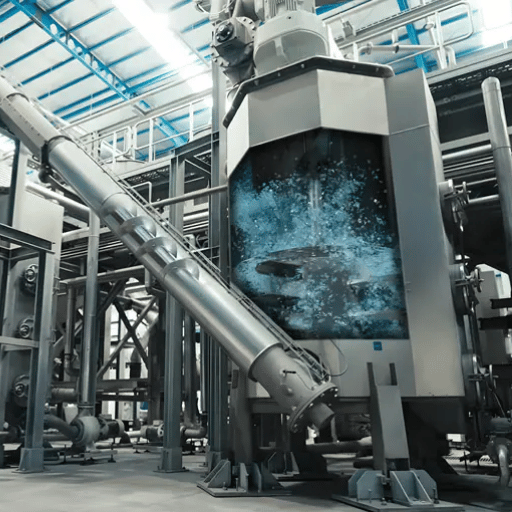
El ABS reciclado no se destina a un mercado homogéneo. Se utiliza en tres categorías de aplicaciones finales parecidas, pero distintas, determinadas por el grado, el nivel de contaminación y la uniformidad del color. Cada categoría tiene un segmento de mercado y un tipo de cliente claramente definidos.
¿Qué se hace con el ABS reciclado?
Una vez sale de la granceadora, lo más habitual para estabilizar el ABS reciclado es mezclarlo con resina virgen: en proporciones de aproximadamente 10-30 % para piezas estéticas y de hasta un 100 % de material reciclado para piezas estructurales. Sin embargo, si se procesa sin mezclar, el componente reciclado no alcanza las tolerancias superficiales ni el color deseados. Por eso, los principales mercados del ABS son:
- Piezas del interior de automóviles: sustratos de salpicadero, cubiertas del portón trasero y del maletero y tapacubos.
- Carcasas electrónicas: cuerpos de herramientas eléctricas, electrodomésticos y componentes del chasis de bastidores para servidores.
- Láminas para la construcción: extrusión de ABS con fibra de vidrio, por ejemplo, para señales, expositores de punto de venta y paneles interiores de autocaravanas.
- Filamento para impresión 3D: filamento FDM de ABS triturado y granceado para modelado industrial por deposición fundida, cada vez más utilizado en utillajes y plantillas para el moldeo por inyección con plásticos reciclados.
¿Cuánto se pierden las propiedades mecánicas?
La realidad es que depende mucho del número de ciclos de procesamiento, de si se ha mezclado con otros materiales y del grado de deterioro térmico. Un estudio de 2025 publicado en PMC (NIH) cuantificó la pérdida de resistencia al impacto al incorporar contenido reciclado posindustrial y observó una reducción media del 5,9 % en el ABS y del 14,5 % en las mezclas de ABS/PC. Son cifras bastante contraintuitivas que los ingenieros suelen pasar por alto, ya que las mezclas de ABS/PC se comercializan a menudo como un material de ingeniería más resistente.
En el otro extremo, los estudios académicos sobre el impacto de varios ciclos han observado reducciones superiores al 80 % en la resistencia al impacto del ABS reciclado sin resina virgen después de 4-5 ciclos de reprocesamiento. Además, una tesis de Clemson University sobre aplicaciones de ABS reciclado en impresión 3D registró pérdidas de resistencia al impacto del 13-49 % entre ciclos de reciclaje. La lección clave es añadir resina virgen al material reciclado para limitar la pérdida máxima de propiedades: la proporción es la herramienta. En piezas estéticas no se debe superar una proporción de 30/70 de material reciclado y virgen; en las estructurales se puede utilizar una proporción mayor.
| Grado de ABS reciclado | Aplicación final adecuada | Proporción habitual de material reciclado |
|---|---|---|
| Material triturado industrial limpio, de un solo color | Interiores de automóviles y carcasas electrónicas visibles | 10–30% |
| Material triturado industrial mezclado, de una sola gama de colores | Láminas para la construcción, autocaravanas y señalización | 30–60% |
| Gránulos para filamento (color clasificado, variación baja del MFR) | Filamento para impresión 3D de piezas industriales | 50–100% |
| Material triturado posconsumo de varios colores | Núcleos estructurales no estéticos y soportes ocultos | 60–100% |
💡 La regla del 30/70
El ABS convencional no se puede reciclar un número ilimitado de veces. Con cada ciclo térmico adicional, disminuyen considerablemente tanto el peso molecular del ABS como su resistencia al impacto; los efectos pueden acumularse hasta provocar pérdidas muy importantes. En las piezas estéticas se suele mezclar ABS reciclado con material virgen en una proporción de 30/70 (reciclado/virgen), ya que así las propiedades disminuyen de forma predecible. Por eso, la proporción 30/70 se acerca más a los valores de referencia que otras mezclas y la proporción 30/70 es lo más parecido a una norma operativa que ha tenido el sector del reciclaje de ABS.
Precios de los residuos de ABS y mercado mundial de ABS reciclado
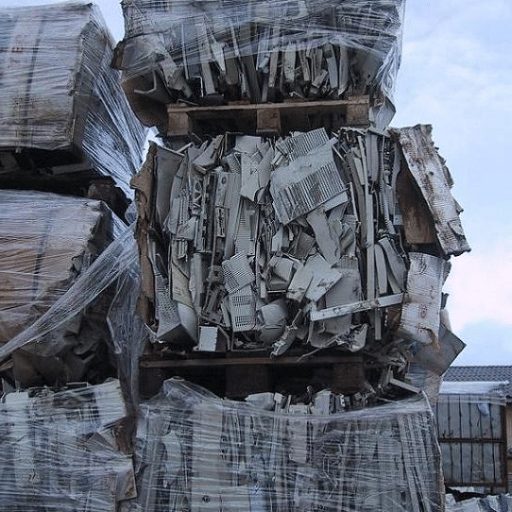
Los precios actuales de los residuos de ABS en los mercados B2B de EE. UU. y del resto del mundo se mueven en un intervalo estrecho. El grado y la uniformidad del color son los dos factores que más influyen. En 2025, el material triturado industrial a granel se situó entre (USD0.14 /lb) y (USD300 /MT) para cargas a granel de colores mezclados, mientras que el material triturado industrial limpio de un solo color alcanzó (USD0.30 /lb). Los grados especiales, como los gránulos de calidad para filamento o la resina de grado FDA, pueden superar (USD0.40 /lb) cuando la oferta es limitada.
| Categoría de calidad | Precio habitual (Q1–Q2 2025) | Perfil del comprador |
|---|---|---|
| Material triturado industrial limpio, de un solo color | $0,25 – $0,30 / lb | Fabricantes de equipos originales (OEM) de los sectores de automoción y electrónica de nivel 1 |
| Material triturado industrial mezclado, de una sola gama de colores | $0,18 – $0,25 / lb | Moldeadores de componentes de nivel 2 |
| Material triturado a granel (1.000+ MT), de varios colores | $0,14 – $0,18 / lb | Extrusores de láminas y exportadores |
| Material posconsumo contaminado de varios colores | $0,05 – $0,14 / lb | Transformadores para aplicaciones no estéticas |
El mercado mundial del ABS reciclado refleja esta estructura de precios. Según un informe sectorial de Dataintelo de 2025, su valor alcanzó USD 9,4 mil millones en 2025 y se estima que llegará a USD 19,8 mil millones en 2034 (tasa de crecimiento del 8,6 %), impulsado por las normas de contenido reciclado en automoción y los programas de recogida de aparatos electrónicos. En comparación, se prevé que el segmento más amplio de plásticos de ingeniería reciclados alcance USD 6,3 mil millones en 2030; por tanto, el reciclaje específico de ABS está creciendo más rápido que la media de los plásticos de ingeniería.
La uniformidad del color es el principal factor que determina el valor de los residuos en el mercado nacional de reventa. Un tráiler entero de material triturado de un solo color, blanco o negro, puede venderse en el extremo superior de la escala de precios, mientras que el mismo volumen de residuos mezclados de varios colores solo alcanza, de media, alrededor del 50 % de esos valores. La economía de la cadena de suministro de plásticos usados depende más de este factor que de los avances tecnológicos.
⚠️ Precios correspondientes a Q1–Q2 2025
Los precios superiores de los residuos plásticos dependen de los precios de la masa fundida virgen, del coste de las materias primas para combustible y gas y de la abundancia estacional de material recogido. Los precios de un índice publicado hace seis meses pueden haber quedado desfasados y solo sirven como referencia de la tendencia del mercado. Consulte el índice actual de residuos antes de vender.
PC-ABS y otras mezclas: consideraciones de reciclaje para plásticos de ingeniería
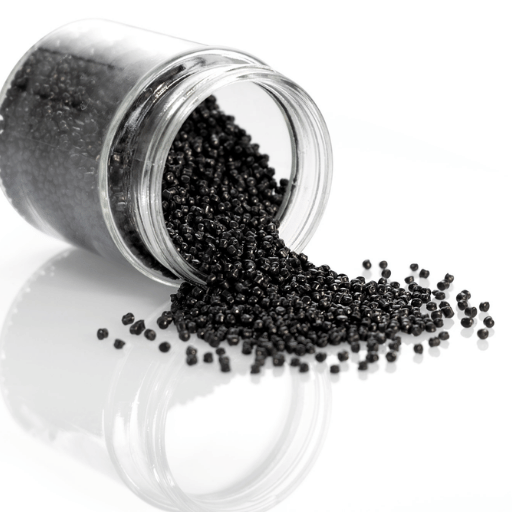
Las dos mezclas de ABS con mayor relevancia comercial son el policarbonato-ABS, en proporciones de alrededor de 60/40 a 70/30 en peso, y el material de ingeniería de uso general, empleado en láminas extruidas, piezas de inspección y molduras del interior de automóviles. El policarbonato de la mezcla aporta resistencia al impacto y un buen comportamiento a temperaturas elevadas, propiedades que el ABS puro no ofrece.
Sorprendentemente, reciclar PC-ABS es más difícil que reciclar ABS puro. El artículo de 2025 de PMC NIH citado anteriormente registró una caída de la resistencia al impacto del 14,5 % con contenido reciclado en PC-ABS, frente a solo un 5,9 % en pruebas comparables con ABS puro. El policarbonato tiene un intervalo térmico de procesamiento más estrecho, y los dos polímeros —que pueden separarse en fases si no se procesan con cuidado— son más sensibles a la degradación térmica o por llama. Un artículo posterior de ScienceDirect, basado en un ensayo de impacto realizado con BC-ABS (una mezcla patentada de mayor resistencia y resistencia térmica) y mezclas de resina virgen y reciclada, mostró que la resistencia al impacto depende en gran medida del porcentaje en masa de policarbonato y del número de ciclos de procesamiento.
En la práctica, el PC-ABS suele tener que separarse y mantenerse aislado de los flujos de ABS más puro. La contaminación cruzada degrada las especificaciones del flujo receptor, por lo que es más probable procesarlo mediante solvólisis o disociación química que mediante clasificación mecánica.
| Mezcla | Reciclabilidad mecánica | Vía recomendada |
|---|---|---|
| ABS puro | Alta (pérdida de resistencia al impacto del 5–10 % por ciclo) | Reciclaje mecánico con mezcla de resina virgen |
| PC-ABS (70/30 PC/ABS) | Moderada (pérdida de resistencia al impacto ~14,5 %) | Reciclaje mecánico en un flujo aislado y mezcla con resina virgen |
| PC-ABS (60/40) | Moderada-baja | Se recomienda la solvólisis después de >1 ciclo |
| Contaminación de ABS+PS | Difícil (densidades del PS y del ABS muy similares) | Modificación superficial y flotación, o solvólisis |
Dónde reciclar ABS: canales de servicio, programas de recogida y líneas internas
Para los generadores comerciales de residuos de ABS —moldeadores por inyección, fabricantes de electrónica de consumo y de componentes para interiores de automóviles— la cuestión meramente estética no es si pueden reincorporarse a algún proceso, sino qué canal ofrece el mayor valor neto final una vez descontados los costes de manipulación. Predominarán tres.
Los comerciantes y corredores de residuos son sus proveedores de largo recorrido para volúmenes pequeños y medianos. En los modelos de negocio basados en costes, los umbrales mínimos suelen partir de unas 10.000 lb (5 MT) por recogida. Los precios basados en costes siguen los niveles de calidad indicados anteriormente. Los márgenes de los comerciantes reducen más el valor de referencia en el caso del material mezclado o contaminado; el precio del triturado limpio de un solo color se aproxima al valor de referencia.
La responsabilidad ampliada del productor (RAP) y los acuerdos de recogida están ganando impulso para el ABS de aparatos electrónicos. Grandes fabricantes de equipos originales, como Dell y HP, están implantando sistemas de circuito cerrado para las carcasas de aparatos electrónicos al final de su vida útil: la resina se separa, se reprocesa y se destina a nuevas líneas de productos. La participación depende de que el generador cumpla los requisitos de documentación (trazabilidad de la cadena de custodia y clasificación por colores), que superan con creces las prácticas habituales de un comerciante de residuos.
Las líneas de reciclaje propias resultan viables económicamente para flujos superiores a unos 5 MT/mes; el punto de equilibrio depende del nivel de contaminación de la materia prima y de la forma final deseada. Aunque los flujos contaminados ofrecen ventajas de eficiencia de capital frente al reprocesamiento externalizado, los retornos industriales purificados (bebederos, canales de colada y piezas rechazadas) suelen generar un periodo de amortización de 24-36 meses. Entre sus ventajas están recuperar el 100 % del valor y proteger permanentemente la cadena de custodia, algo cada vez más importante para los clientes regulados de las fases posteriores. Kitech ofrece plantas completas de reciclaje de plásticos llave en mano (trituradora, línea de lavado y granceadora) para calidades de ABS de uso industrial.
Perspectivas del sector: economía circular, regulación y nuevas tecnologías de reciclaje de ABS
Desde 2026, 3 tendencias están transformando el ABS y todas apuntan a los mismos factores macroeconómicos: más material reciclado en el aglutinante, mayor trazabilidad de la cadena de custodia y más instalaciones propias de reciclaje en circuito cerrado.
En primer lugar, el Reglamento de la UE sobre envases y residuos de envases (PPWR), denominado oficialmente Reglamento (UE) 2025/40, entró en vigor el 11 de febrero de 2025 y será vinculante a partir del 12 de agosto de 2026. Establece que todos los envases deberán ser aptos para la reutilización o el reciclaje de aquí a 2030, y establece un sistema de clasificación de la reciclabilidad (de A a D). Para poder comercializarse en el mercado de la UE en 2030, un producto envasado deberá alcanzar la clase C (70 % reciclable) o una superior. El ABS utilizado en envases de plástico —una proporción menor de la demanda total del polímero que la destinada a la electrónica o al sector de la automoción, pero aun así significativa— queda plenamente sujeto a este reglamento.
En segundo lugar, el Reglamento de la UE sobre vehículos al final de su vida útil (ELV) avanza hacia el objetivo de incorporar un 25 % de plástico reciclado en los vehículos nuevos de aquí a 2036, y de que al menos el 20 % de esa cantidad proceda de un flujo de reciclaje de vehículos en circuito cerrado. Según un informe del JRC de la UE de 2022, los residuos plásticos actuales de la industria de la automoción ascienden a aproximadamente 350 kilotoneladas/año de residuos de ABS, la mayoría de los cuales se canaliza actualmente hacia vías de reciclaje poco eficientes. Por ello, el uso de ABS y PC-ABS en los acabados interiores depende cada vez más de la regulación y menos de las aspiraciones de sostenibilidad.
En tercer lugar, las últimas innovaciones en tecnología de reciclaje están acabando con las brechas de pérdida de propiedades de los materiales difíciles de reciclar que no pueden resolverse por medios mecánicos, mediante nuevas vías de recuperación. La revista de sostenibilidad de MDPI de 2025 informa sobre la mecanoc química asistida por plasma para restablecer las propiedades físicas del ABS reciclado en múltiples ciclos, la gasificación con agua supercrítica como vía para tratar flujos muy contaminados y la flotación asistida por microondas para resolver el solapamiento de densidades entre PS y ABS, difícil de abordar. Actualmente, todas estas tecnologías se encuentran en fase piloto o de demostración; muchas estarán más desarrolladas de aquí a 2030.
Consecuencia para el mercado: el reciclaje de ABS sigue una tendencia de duplicación hasta 2034 y crece más rápido que el conjunto de los plásticos técnicos reciclados, impulsado por una regulación cada vez más tangible entre 2026-2036. Si está planificando una inversión de capital en capacidad de reciclaje para aprovechar las principales normativas, probablemente le convenga hacerlo en los próximos 24 meses, ya que el periodo anterior a la fecha de aplicación del PPWR de 2026 y a la siguiente fase de implantación en los Estados miembros de la UE ofrecerá el acceso al mercado más económico de esta década.
Preguntas frecuentes
P: ¿Se puede reciclar el plástico ABS?
Ver respuesta
Sí. El ABS, acrilonitrilo-butadieno-estireno, es un termoplástico que puede triturarse mecánicamente y volver a grancearse, o disolverse químicamente y precipitarse de nuevo. El inconveniente es que el ABS está clasificado con el código de resina #7 («Otros») y, por lo general, los programas de recogida selectiva municipal no lo admiten.
La mayor parte del ABS reciclado se comercializa actualmente entre empresas del sector industrial, dentro de los mercados de materiales con el código #7.
P: ¿Se puede reciclar el ABS para siempre o es infinitamente reciclable?
Ver respuesta
No, el ABS no se puede reprocesar sin límite. Cada reprocesamiento reduce el peso molecular y degrada progresivamente las propiedades: 3, de hecho, lo que se traduce en una pérdida de resistencia al impacto de aproximadamente un 5-10 % por ciclo en el ABS virgen; los ciclos sucesivos se suman a la pérdida de propiedades existente (en las mezclas, la cifra puede superar el 80 %). La solución del sector a este problema consiste en mezclar ABS virgen con ABS reciclado en proporciones de 33/70.
P: ¿Es seguro utilizar plástico ABS reciclado?
Ver respuesta
Para la mayoría de las aplicaciones industriales y de consumo, sí. El ABS no está clasificado como carcinógeno y se utiliza, por ejemplo, en la fabricación de muñecas, interiores de automóviles y carcasas de aparatos electrónicos. El ABS reciclado que se ha lavado y descontaminado correctamente presenta el mismo perfil que el ABS virgen en aplicaciones sin contacto con alimentos.
No está aprobado para implantes médicos ni para aplicaciones en contacto con alimentos.
P: ¿Se puede reciclar el ABS junto con otros plásticos?
Ver respuesta
En una línea de reciclaje mecánico, es necesario separar el ABS de otros polímeros antes del granceado; si el flujo contiene una proporción elevada de otros plásticos, las mezclas no cumplirán las especificaciones. El flujo más difícil de separar es el de ABS mezclado con poliestireno, ya que sus densidades son muy similares, próximas a 1.05 gcm, y la separación por densidad deja de funcionar. Entre las posibles soluciones se incluyen un sistema NIR, un pretratamiento de modificación superficial mediante la reacción de Fenton para limpiar la superficie y el tratamiento de la mezcla con microondas para inducir la flotación.
Para el reciclaje químico de flujos mixtos, es posible utilizar la solvólisis para tratar el flujo en su conjunto y, después, reagrupar el ABS.
P: ¿Qué es el ABS reciclado posconsumo (PCR)?
Ver respuesta
El ABS PCR es ABS posconsumo procedente de productos al final de su vida útil (normalmente, aparatos electrónicos, componentes de automoción y electrodomésticos). A diferencia del PIR (reciclado posindustrial), que procede de la fabricación de productos que nunca llegaron a venderse a un consumidor, el PCR procede de productos que han cumplido un ciclo de vida útil. El PCR cuenta con registros más rigurosos de la cadena de custodia y es la calidad de ABS más pertinente para los requisitos propuestos por la UE sobre contenido reciclado.
P: ¿Cuál es el código de reciclaje del plástico ABS?
Ver respuesta
Según la norma ASTM D7611, el código de identificación de resinas utilizado para el ABS es el 7 («Otros»). La escala de códigos de identificación de resinas SPI/ASTM va del 1 al 7; no existe un código de identificación de resinas superior al 7. El ABS se incluye en el flujo 7 junto con otros plásticos, como el PC-ABS, los plásticos mezclados con policarbonato, los bioplásticos y otros plásticos que no pueden identificarse de otro modo.
¿Está construyendo una línea de reciclaje de ABS?
Los ingenieros de Kitech diseñan y construyen sistemas de trituración, lavado y granceado de distintos tamaños para el mercado del ABS, el PC-ABS y los plásticos técnicos, con conformidad CE/UL/CSA y entrega en 60 días.
Descubra soluciones de reciclaje de plásticos →Sobre este análisis
Esta guía sobre el reciclaje de plástico ABS reúne información sobre sus propiedades procedente de publicaciones científicas revisadas por pares (PMC NIH 2025, Clemson University, ScienceDirect 2023, MDPI 2025), textos normativos de la Comisión Europea sobre el Reglamento de envases y residuos de envases 2025/40 y el marco ELV, y precios de residuos publicados en mercados B2B durante Q1-Q2 2025. Dado que los datos eran limitados —especialmente los parámetros de configuración de los equipos—, describimos las prácticas habituales del sector en lugar de inventar especificaciones. KFWG, valorado por el equipo de ingeniería de Kitech, fabrica trituradoras, líneas de lavado y granceadoras para ABS, PC-ABS y plásticos técnicos.
Referencias y fuentes
- Avances recientes en el reciclaje sostenible de plásticos de acrilonitrilo-butadieno-estireno (ABS) — MDPI Sustainability, 2025.
- Reciclaje de acrilonitrilo-butadieno-estireno (ABS) procedente de residuos de juguetes mediante separación por densidad y disolventes más seguros — Lu et al., ScienceDirect, 2023.
- Efecto de la reciclabilidad en las propiedades de tracción e impacto del ABS revestido y del ABS/PC — PMC NIH, 2025.
- Análisis de las propiedades mecánicas del ABS reciclado impreso en 3D — tesis de Clemson University.
- Evaluación de la eficacia de la clasificación de plásticos procedentes de WEEE y ELV por densidad — ScienceDirect, 2024.
- Reglamento sobre envases y residuos de envases (UE) 2025/40 — European Commission Environment.
- Hacia objetivos de contenido de plástico reciclado en turismos nuevos y vehículos comerciales ligeros — EU Joint Research Centre, JRC129008.
- Códigos de identificación de resinas (RIC) según la norma ASTM D7611 — American National Standards Institute.
- Fundamentos y ventajas del reciclaje — U.S. Environmental Protection Agency.
- Informe de investigación del mercado del reciclaje de plástico ABS 2034 — Dataintelo, 2025.
- Informe del mercado de plásticos técnicos reciclados 2030 — Grand View Research.
Artículos relacionados
- Máquinas de reciclaje de plástico: tipos, selección y dimensionamiento del rendimiento
- Guía de configuración de líneas de granceado de plásticos
- Equipos de reciclaje de plásticos rígidos para plásticos técnicos
- Cómo iniciar un negocio de reciclaje de plásticos
- Guía de trituradoras industriales de plástico para operaciones de reciclaje







