
Contacte a Kitech Company


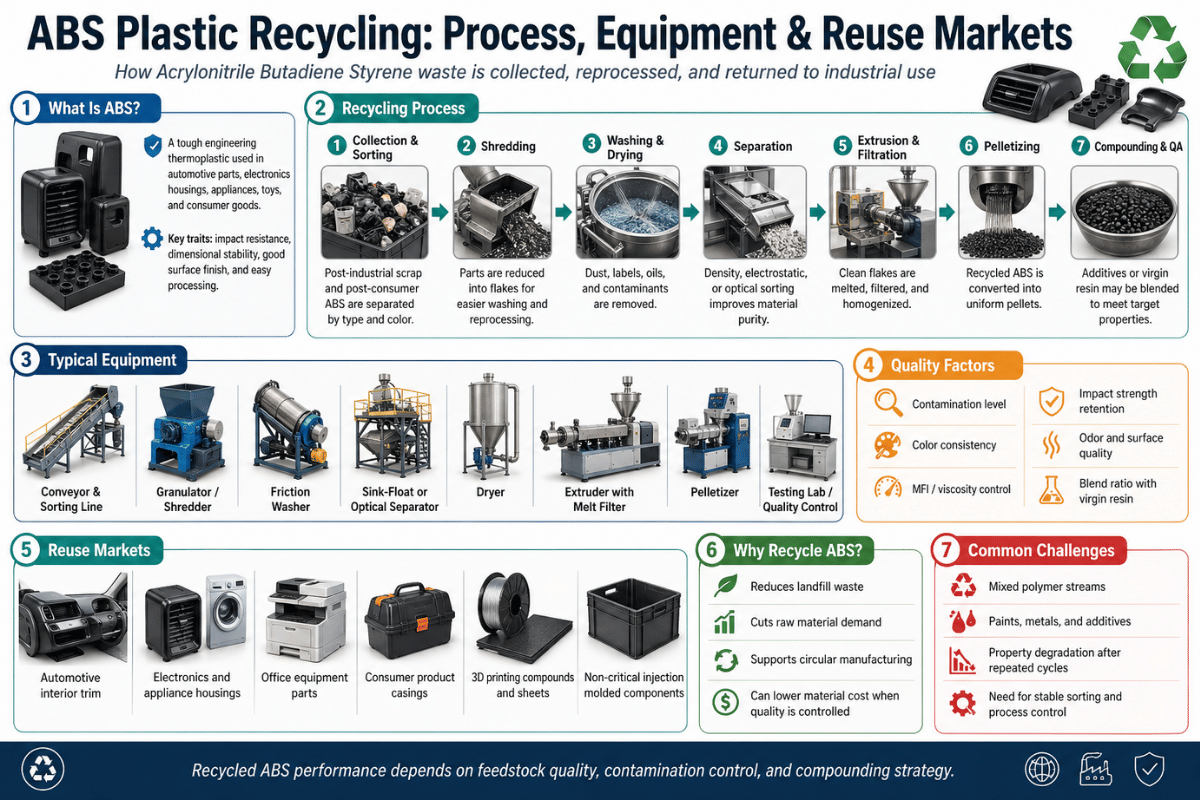
A reciclagem de plásticos ABS transforma componentes interiores de automóveis em fim de vida, carcaças de equipamentos eletrónicos e resíduos industriais em polímero ABS, com um preço de cerca de 50 por cento do da resina virgem. Embora o acrilonitrilo-butadieno-estireno possa ser reciclado por processos mecânicos e químicos, muitas vezes não o é porque pode ser classificado como código de identificação de resina #7 — ou seja, «Outros», uma categoria que a maioria dos programas de reciclagem de resíduos urbanos não aceita. Daqui resulta um mercado B2B de reciclagem avaliado em $9,4 mil milhões em 2025 e com previsão de atingir $19,8 mil milhões até 20³4, alimentado quase na totalidade por material regranulado industrial, WEEE e veículos em fim de vida (ELV). Veja como funciona, na prática, a reciclagem, a cadeia de fornecimento de máquinas, os preços atuais dos resíduos, as aplicações nos mercados finais e a regulamentação que exigirá, ao abrigo da legislação da UE, o fornecimento de ABS reciclado até 20³0 e 20³6.
Especificações principais
| Código de identificação da resina | #7 (Outros) — segundo ASTM D7611 |
| Temperatura de transição vítrea (Tg) | ~105 °C (221 °F) |
| Densidade | 1,04 – 1,07 g/cm³ |
| Composição (típica) | ~50% estireno + ~50% acrilonitrilo/butadieno |
| Reciclável mecanicamente | Sim — é necessário pré-secar durante ³–4 h a 80 °C |
| Reciclável quimicamente | Sim — solvólise (acetona/água) e pirólise |
| Valor da sucata nos EUA (material regranulado industrial) | $0,14 – $0,30 / lb (Q1–Q2 2025) |
| Principais matérias-primas | WEEE, setor automóvel ELV, brinquedos pós-consumo, resíduos de impressão 3D |
O plástico ABS é reciclável? Código da resina, propriedades e importância da recuperação
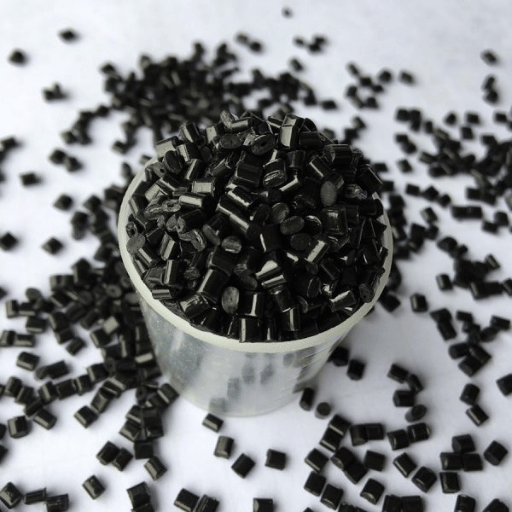
Sim — tanto quimicamente como mecanicamente, por trituração, lavagem e granulação. A dificuldade, porém, é logística, não técnica: o ABS é identificado pelo código #7 — «Outros» —, uma categoria indesejada que a maioria dos municípios não inclui nos fluxos de reciclagem de plásticos mistos. Por isso, a grande maioria do ABS reciclado atualmente provém de resíduos industriais B2B, e não da recolha nos contentores locais.
O acrilonitrilo butadieno estireno é um termoplástico amorfo vítreo, com Tg de aproximadamente 105 C e densidade de 1,04-1,07 g/cm. É um termoplástico, pelo que pode ser fundido e reprocessado sem se transformar noutro composto químico. É por isso que a reciclagem é tecnicamente possível. Desde os anos 50, o ABS tornou-se um dos principais plásticos usados em componentes interiores de automóveis, carcaças de equipamentos eletrónicos, filamento de impressão 3D e artigos domésticos.
Qual é o código de reciclagem do plástico ABS?
O sistema internacional da SPI (estabelecido pela ASTM D7611) continua a atribuir os códigos de identificação. Os códigos #1-6 foram reservados, respetivamente, para PET, HDPE, PVC, LDPE, PP e PS. Tudo o resto foi incluído no código 7, que, como as marcas preferem omitir na sua comunicação, abrange ABS, misturas de polietileno, bioplásticos e policarbonatos. Esta escolha de códigos afeta a triagem: um fluxo #7 não pode ser automaticamente separado para identificar o ABS, razão pela qual a triagem ótica ou por infravermelhos próximos tem um papel tão importante no processamento.
É comum pensar-se, erradamente, que o ABS tem o «código 9». Isso é falso: não existe qualquer sistema de codificação acima do número 7. Se encontrar um guia que classifique o plástico ABS com um código diferente de 7, não pode confiar nessa fonte.
💡 Porque é importante recuperar o material
Reciclar e reutilizar cada quilograma de ABS evita cerca de 2kg de emissões equivalentes de CO, em comparação com o uso de matéria-prima virgem, e reduz a necessidade de utilizar grandes quantidades de produtos petroquímicos — estireno, acrilonitrilo e butadieno. Além disso, permite cumprir as quotas regulamentares de conteúdo reciclado, previstas para quase todos os plásticos na UE entre 2026 e 2036. A redução do impacto ambiental é real, mas o principal incentivo para os clientes industriais é o cumprimento das regras obrigatórias sobre conteúdo reciclado.
Como se recicla o plástico ABS? Métodos mecânicos, químicos e com solventes
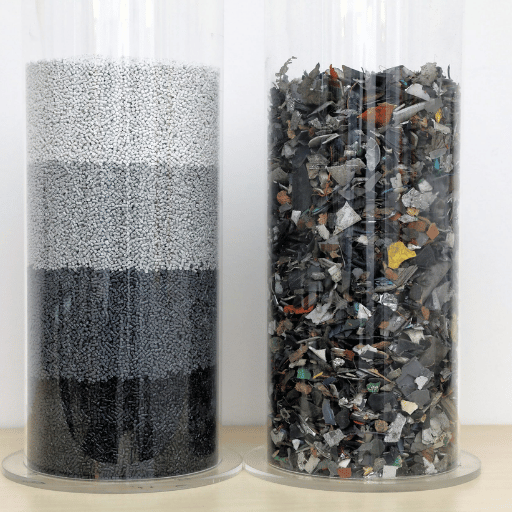
Existem três estratégias industriais reconhecidas para reprocessar ABS, que se distinguem pela matéria-prima e pelo grau de contaminação. A reciclagem mecânica predomina nos grandes volumes. Os métodos químicos e com solventes são usados quando a contaminação ou degradação do ABS torna o reprocessamento mecânico economicamente inviável, sobretudo nos fluxos de reciclagem em circuito fechado que exigem material reciclado conforme especificações.
Como se recicla o plástico ABS? O processo mecânico em cinco etapas
A reciclagem mecânica segue uma sequência conhecida de recuperação de polímeros em cinco etapas:
- Recolha e separação — separar os plásticos com ABS em diferentes fluxos e distinguir os materiais (grupos de peças, equipamentos eletrónicos e embalagens, componentes industriais, etc.) dos plásticos mistos.
- Trituração — reduzir as peças a fragmentos de ABS com dimensões de 8-12 mm. Para triturar peças rígidas de ABS, escolhe-se habitualmente um triturador de veio único, que produz menos pó e fragmentos de tamanho uniforme.
- Lavagem e descontaminação — remoção de rótulos, adesivos, papel e contaminantes superficiais. É essencial para matérias-primas pós-consumo, que são o caso mais comum. Geralmente, esta etapa é omitida quando se trata de material regranulado industrial limpo.
- Secagem — reduzir o teor de humidade para 0,05% antes da extrusão. O ABS não pode ser processado sem secagem. Esta é a causa mais comum de falhas (ver a secção «Equipamento»).
- Granulação — extrudir o material através de um filtro de fusão e de uma matriz de extrusão, arrefecê-lo e cortá-lo em grânulos adequados para moldagem por injeção ou extrusão nas etapas seguintes. O produto final são grânulos de ABS reciclado, a forma em que a maioria dos clientes B2B compra o material.
Reciclagem química: pirólise e solvólise
A reciclagem química despolimeriza o ABS, decompondo a cadeia polimérica. Na pirólise, o material é aquecido (normalmente a 400-600 C), na ausência de oxigénio, para produzir compostos e óleos que podem ser posteriormente decompostos em monómeros. A gaseificação com água supercrítica é uma forma experimental de pirólise referida na revisão de 2025 da MDPI Sustainability sobre a reciclagem de resíduos de ABS. O outro método descrito é a mecan química assistida por plasma, que procura contrariar os efeitos de vários ciclos térmicos nas propriedades mecânicas.
A solvólise dissolve o polímero, em vez de o decompor. Um dos exemplos mais bem documentados é o estudo de Lu et al. (2023, ScienceDirect). Os investigadores produziram ABS de elevada qualidade a partir de brinquedos usados, usando acetona como solvente e água como antissolvente — uma combinação muito mais segura do que os solventes diclorometânicos usados anteriormente.
Reciclagem com solventes (dissolução e precipitação)
A dissolução e precipitação situa-se entre a reciclagem mecânica e a reciclagem química propriamente dita. O ABS é dissolvido seletivamente num fluxo heterogéneo de plásticos, usando um sistema de solventes modificado, e depois precipitado novamente em fragmentos relativamente puros, por adição de um solvente quente ou antissolvente, ou por criofracionamento com Cs a alta pressão. O grau de pureza é substancialmente superior ao do ABS reciclado mecanicamente, mas a perda de aditivos — estabilizantes, corantes e modificadores de impacto — significa que a resina recuperada normalmente terá de ser recomposta antes da aplicação comercial. Esta via está atualmente entre as mais estudadas para implementação industrial em 2026-2030.
Equipamento para uma linha de reciclagem de ABS: triturador → lavadora → granulador
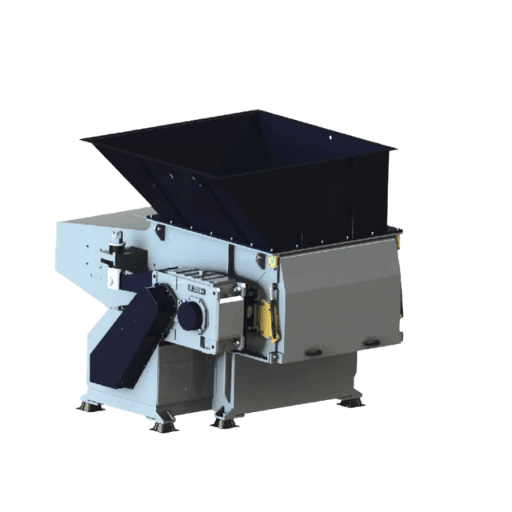
A linha de reciclagem de ABS é composta por 4 grupos de equipamentos. A configuração depende da limpeza da matéria-prima, da forma pretendida para o produto final e da capacidade de processamento.
Dimensionamento do triturador e do granulador para ABS
Se a matéria-prima for composta por carcaças rígidas de ABS, guarnições de automóveis ou resíduos de equipamentos eletrónicos recolhidos através de programas de retoma, a etapa inicial deve incluir um triturador de veio único («single-shaft» também é por vezes designado «single-ram» ou «ram-fed»), alimentado por um êmbolo hidráulico e equipado com um filtro de malha de 30-80 mm. Em seguida, um granulador reduz os fragmentos maiores a partículas de 8-12 mm. Para chapas mais estreitas ou resíduos industriais já calibrados, um triturador pode ser excessivo. A escolha entre estas duas máquinas é uma das dúvidas mais comuns na seleção de equipamento. Consulte o nosso guia de seleção entre triturador e granulador, que explica em pormenor a lógica de dimensionamento segundo o tamanho das partículas.
O processamento de matérias-primas mistas ou de grandes dimensões contendo ABS exige um triturador de plástico adequado para ABS, com facas de rotor para trabalhos pesados e potência de acionamento principal de cerca de 40-60 kW. A capacidade pode rondar 300-1 500 kg/h, dependendo do diâmetro do rotor e da área aberta do filtro.
Aspetos a considerar na lavagem de ABS contaminado
O material regranulado industrial limpo (canais de injeção, gitos e peças rejeitadas na fábrica) geralmente não precisa de lavagem. O ABS pós-consumo — resíduos de brinquedos, guarnições de para-choques com resíduos de cola ou inscrições em equipamentos eletrónicos — pode exigir lavagem por fricção, lavagem cáustica a quente e enxaguamento, seguido de desaguamento. A prensagem ou secagem térmica reduz a humidade para cerca de 3-5% antes da secagem final com dessecante.
A capacidade de processamento de material regranulado Hoshizaki deve ser próxima da do triturador, em vez da do granulador, pois o material sujo deve permanecer mais tempo no sistema.Granulação e pré-secagem do ABS
Um sistema de processamento de termoplásticos de engenharia como o ABS exige que o granulador tenha um filtro de fusão (geralmente, usa-se uma malha de 60-100) antes da matriz de extrusão. Mesmo o ABS regranulado previamente filtrado contém partículas finas e impurezas metálicas suficientes para obstruir a matriz. Uma configuração mecânica típica com granulador e extrusora inclui uma extrusora LID de 28-32′, aquecimento de 80-120 C na zona de alimentação até 220-240 C na matriz, dentro da janela de processamento do ABS e bastante abaixo do limiar de degradação térmica (~ 270 C).
📐 Nota de engenharia
É essencial pré-secar o ABS regranulado durante 3-4 horas @80 C. Esta etapa não pode ser ignorada, caso contrário surgem defeitos de escoamento (riscos prateados e superfície baça) e uma perda significativa de resistência ao impacto na peça moldada. Em grupos de discussão sobre moldagem por injeção, profissionais experientes recomendam verificar primeiro se o material está húmido quando surgem estes defeitos, antes de inspecionar canais, respiros, cisalhamento ou outras variáveis de processamento.
⚠️ Erros comuns com ABS regranulado
- Ignorar a pré-secagem — defeitos de escoamento, peças frágeis e superfície baça.
- Secagem excessiva — alguns tipos de ABS podem degradar-se se forem secos durante mais tempo do que os limites de tempo e temperatura indicados na ficha técnica. Há relatos de utilizadores de que os secadores com dessecante, quando funcionam perto do limite máximo de tempo de secagem, podem causar «florescimento».
- Mistura de cores — uma carga de material regranulado preto misturada com matéria-prima bege compromete o aspeto de todas as peças do lote. A separação prévia por cor é o principal fator de valorização da sucata.
Triagem de resíduos plásticos mistos: separação de ABS, PS, PC e PE
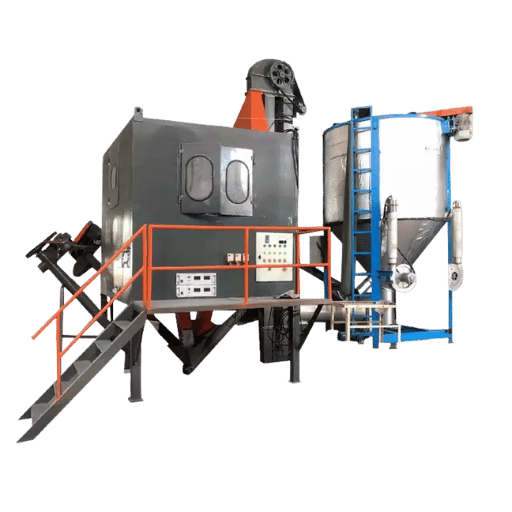
A triagem é decisiva para determinar se a reciclagem do ABS será rentável ou dará prejuízo. A separação por densidade é a base de todo o processo: o ABS, com densidade de 1,04-1,07 g/cm, é mais denso do que o PE (~0.95) e afunda. A densidade é também muito próxima da do PS (~1.04), mas inferior à do PC (~1.20). A sobreposição com o PS é o problema mais crítico na reciclagem de plásticos mistos: os dois plásticos são visualmente semelhantes e a classificação baseada apenas na densidade não os consegue distinguir.
Uma revisão da literatura de 2025 da MDPI sobre a reciclagem de resíduos de ABS apresenta os seguintes processos, que permitem separar PS e ABS à escala industrial: o ABS torna-se mais hidrófilo do que o PS após tratamentos superficiais prévios — tratamento por ebulição e reação de Fenton —, seguido de flotação assistida por micro-ondas para separar o ABS modificado do PS não modificado; a separação triboeletrostática baseia-se nas diferentes afinidades de carga dos plásticos após triboionização; a levitação magnética aproveita as diferenças de densidade dos plásticos, com resolução inferior a um por cento.
Em particular, no caso de matérias-primas WEEE e ELV, um artigo de 2024 publicado na ScienceDirect, que avaliou a eficiência da separação por densidade, demonstrou que a triagem híbrida por densidade + NIR capta a maioria da FRA rica em I, enquanto o pré-tratamento de modificação da superfície permite separar o material PS/ABS residual.
A hidrofilização do ABS através de tratamento superficial, incluindo tratamento por ebulição, reação de Fenton e flotação por micro-ondas, é usada para separar seletivamente o ABS dos resíduos de plásticos mistos. — Revisão da MDPI Sustainability (2025), Avanços recentes na reciclagem sustentável de resíduos de plásticos ABS
💡 Dica profissional
O PS e o ABS têm densidades muito semelhantes, de aproximadamente 1,05 g/cm. Por isso, um tanque de separação por flutuação e afundamento, por si só, não consegue separar devidamente os dois tipos de plástico. Se a matéria-prima contiver ambos, planeie a triagem NIR na etapa inicial ou algum tipo de tratamento superficial com Fenton antes da flotação. Partir do princípio de que os fluxos se vão separar apenas pela densidade é o erro mais comum que leva as linhas de reciclagem de ABS a produzirem material fora das especificações.
Mercados e aplicações do ABS reciclado
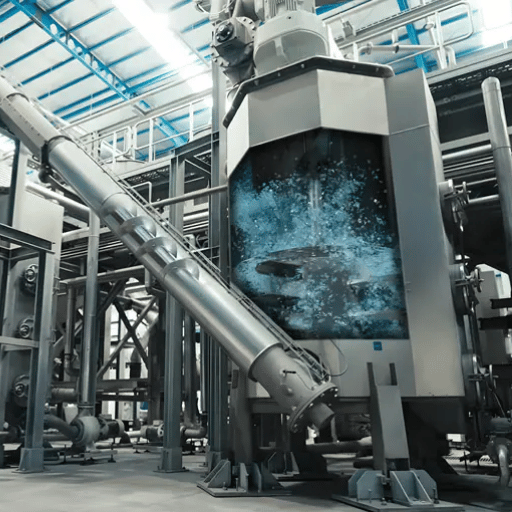
O ABS reciclado não se destina a um mercado homogéneo. Abastece três segmentos de utilização final com características semelhantes, mas distintas, definidos pela classe de material, pelo nível de contaminação e pela consistência da cor. Cada segmento tem um mercado e um perfil de cliente bem definidos.
Que destino tem o ABS reciclado?
Para estabilizar o ABS reciclado, a prática mais comum é misturá-lo com resinas virgens, em proporções de aproximadamente 10-30% para peças com requisitos estéticos e até 100% de material reciclado para peças estruturais. No entanto, o componente reciclado, usado isoladamente, não permite obter o acabamento superficial nem a cor pretendidos. Os principais mercados do ABS incluem:
- Componentes interiores de automóveis — substratos de tablier, coberturas de porta da bagageira e do compartimento de carga, tampões de rodas.
- Carcaças de equipamentos eletrónicos — corpos de ferramentas elétricas, eletrodomésticos e componentes de chassis de bastidores de servidores.
- Chapas para construção — extrusão de vidro galss à base de basalto em ABS, por exemplo, para sinalética, expositores de ponto de venda e painéis interiores de autocaravanas.
- Filamento para impressão 3D — filamento ABS FDM triturado e granulado para modelação por deposição de material fundido em aplicações industriais, cada vez mais utilizado no fabrico de ferramentas e gabaritos para ajudar na moldagem por injeção com plásticos reciclados.
Que perda há nas propriedades mecânicas?
A verdade é simples: depende muito do número de ciclos de processamento, da mistura com outros materiais e da exposição excessiva ao calor. Um estudo de 2025 publicado na PMC (NIH) quantificou a degradação da resistência ao impacto após a introdução de conteúdo reciclado pós-industrial e encontrou uma diminuição média de 5,9% para o ABS e de 14,5% para as misturas de ABS/PC. Estes valores são algo contraintuitivos e costumam passar despercebidos aos engenheiros, dado que a mistura ABS/PC é frequentemente apresentada como uma classe de engenharia mais resistente.
No extremo oposto, estudos académicos sobre os efeitos de vários ciclos de processamento registaram reduções superiores a 80% na resistência ao impacto do ABS reciclado sem resina virgem, após 4-5 ciclos de reprocessamento. Uma tese da Clemson University sobre aplicações de ABS reciclado na impressão 3D indicou perdas de 13-49% na resistência ao impacto entre ciclos de reciclagem. A principal conclusão destes valores é que a adição de resina virgem ao material reciclado limita a maior perda possível de propriedades. A proporção é o instrumento de controlo: para peças com requisitos estéticos, não se deve ultrapassar 30/70 de reciclado para virgem; nas peças estruturais, a proporção de reciclado pode ser superior.
| Classe de ABS reciclado | Utilização final adequada | Fração reciclada típica |
|---|---|---|
| Material regranulado industrial limpo, cor única | Interiores de automóveis, carcaças de equipamentos eletrónicos visíveis | 10–30% |
| Material regranulado industrial misto, família de cores única | Chapas para construção, autocaravanas / sinalética | 30–60% |
| Grânulos de qualidade para filamento (cor separada, pouca variação de MFR) | Filamento para impressão 3D de peças industriais | 50–100% |
| Material regranulado pós-consumo de várias cores | Núcleos estruturais sem requisitos estéticos, suportes ocultos | 60–100% |
💡 A regra 30/70
Existe um limite para o número de vezes que o ABS comum pode ser reciclado. A cada ciclo térmico adicional a que o ABS é sujeito, o peso molecular diminui e a resistência ao impacto também diminui; os efeitos podem acumular-se e causar perdas muito significativas. A prática de misturar ABS reciclado com ABS virgem na proporção de 30/70 (reciclado/virgem) é usada em peças cosméticas porque limita a redução das propriedades a um nível previsível. Assim, a proporção de 30/70 fica mais próxima do valor de referência do que as restantes proporções — e a proporção de 30/70 é, por isso, o que mais se aproxima de uma norma operacional na indústria da reciclagem de ABS.
Preços da sucata de ABS e mercado global de ABS reciclado
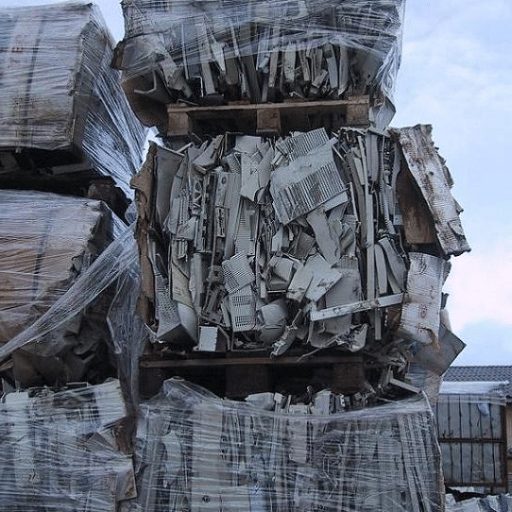
Os preços atuais da sucata de ABS nos EUA e nos mercados B2B globais variam dentro de uma faixa estreita. A classe de material e a consistência da cor são os dois fatores com maior influência. Em 2025, os preços do material regranulado industrial a granel situaram-se entre (USD0.14 /lb) e (USD0.30 /lb) para cargas mistas por cor, e em (USD300 /MT) para material regranulado industrial limpo de uma só cor. Classes especiais — grânulos de qualidade para filamento ou resina de qualidade FDA — podem atingir (USD0.40 /lb) quando a oferta é limitada.
| Classe de qualidade | Preço típico (Q1–Q2 2025) | Perfil do comprador |
|---|---|---|
| Material regranulado industrial limpo, cor única | $0,25 – $0,30 / lb | Fabricantes de nível 1 dos setores automóvel e eletrónico |
| Material regranulado industrial misto, cores de uma só família | $0,18 – $0,25 / lb | Fabricantes de componentes de nível 2 |
| Material regranulado a granel (1 000+ MT), cores mistas | $0,14 – $0,18 / lb | Extrusores de chapas, exportadores |
| Material pós-consumo de várias cores, contaminado | $0,05 – $0,14 / lb | Transformadores para aplicações sem requisitos estéticos |
O mercado global de ABS reciclado reflete esta estrutura de preços. Segundo um relatório setorial de 2025 da Dataintelo, o mercado foi avaliado em USD 9,4 billion em 2025, com previsão de atingir USD 19,8 billion em 2034 (taxa de crescimento de 8,6%). O crescimento é impulsionado pelas normas de conteúdo reciclado na indústria automóvel e pelos programas de retoma de equipamentos eletrónicos. Em comparação, prevê-se que o segmento mais amplo dos plásticos de engenharia reciclados atinja USD 6,3 billion em 2030. Assim, a reciclagem específica de ABS cresce mais depressa do que a média dos plásticos de engenharia.
A consistência da cor é o principal fator que determina o valor da sucata no mercado de revenda nacional. Um camião completo de material regranulado de uma só cor (branco ou preto) atinge o limite superior da tabela de preços por classe, enquanto o mesmo volume de resíduos com várias cores e três contaminantes vale, em média, cerca de 50% desses valores. A economia da cadeia de fornecimento de plásticos usados depende mais deste fator do que dos avanços tecnológicos.
⚠️ Preços relativos a Q1–Q2 2025
Os preços premium dos resíduos de plástico variam em função dos preços da resina virgem fundida, dos custos das matérias-primas de combustível e gás e da disponibilidade sazonal de material recolhido. Os preços indicados num índice com seis meses podem já estar desatualizados e servem apenas como referência das tendências do mercado. Consulte o índice atual da sucata antes de vender.
PC-ABS e outras misturas: aspetos de reciclagem dos plásticos de engenharia
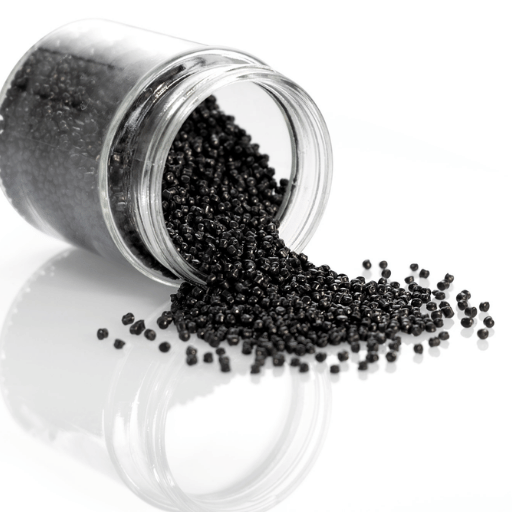
As duas misturas de ABS com maior relevância comercial são o policarbonato-ABS, numa proporção aproximada de 60/40 a 70/30 em peso, e o material de engenharia de uso geral, utilizado em chapas extrudidas, peças de inspeção e guarnições interiores de automóveis. O policarbonato confere à mistura maior resistência ao impacto e melhor desempenho a temperaturas elevadas do que o ABS puro.
Curiosamente, é mais difícil reciclar PC-ABS do que ABS puro! O artigo de 2025 da PMC NIH citado acima registou uma redução de 14,5% na resistência ao impacto do PC-ABS com conteúdo reciclado, contra apenas 5,9% nos ensaios comparáveis com ABS puro. O policarbonato tem uma janela térmica de processamento mais estreita e os dois polímeros — que podem separar-se em fases se não forem processados corretamente — são mais sensíveis à degradação térmica ou por chama. Um estudo posterior da ScienceDirect, baseado num ensaio de impacto após uma sessão com BC-ABS (uma mistura proprietária com maior resistência e resistência ao calor) e misturas de material virgem e reciclado, demonstrou que o impacto é fortemente afetado pela percentagem em massa de policarbonato e pelo número de ciclos de processamento.
Na prática, o PC-ABS tem frequentemente de ser separado e mantido à parte dos fluxos de ABS mais puro. Como a contaminação cruzada com PC-ABS degrada as especificações do fluxo recetor, é mais provável que este material seja tratado por solvólise ou dissociação química do que por triagem mecânica.
| Mistura | Reciclabilidade mecânica | Via recomendada |
|---|---|---|
| ABS puro | Elevada (perda de impacto de 5–10% por ciclo) | Reciclagem mecânica com mistura de resina virgem |
| PC-ABS (70/30 PC/ABS) | Moderada (perda de impacto de ~14,5%) | Reciclagem mecânica com fluxo separado e mistura de resina virgem |
| PC-ABS (60/40) | Moderada a baixa | Solvólise preferível após >1 ciclo |
| Contaminação com ABS+PS | Difícil (densidades do PS e do ABS semelhantes) | Modificação da superfície e flotação, ou solvólise |
Onde reciclar ABS: canais de serviço, programas de retoma e linhas internas
Para os geradores comerciais de resíduos de ABS — empresas de moldagem por injeção, fabricantes de eletrónica de consumo e fabricantes de componentes para interiores automóveis — a questão não é apenas estética: não se trata de saber se o material pode voltar a ser introduzido nalgum processo, mas sim qual o canal que proporciona o maior valor líquido final depois dos custos de reprocessamento. Três canais serão predominantes.
Os comerciantes e intermediários de resíduos são os seus fornecedores de longo alcance para volumes pequenos a médios. No modelo de negócio baseado nos custos, os volumes mínimos começam geralmente nos 10 000 lb (5 MT) por recolha. Os preços baseados nos custos seguem os escalões por classe de material indicados acima. As margens dos comerciantes reduzem mais os valores de referência no caso de material de cores mistas ou contaminado; os preços da granulação limpa de uma só cor aproximam-se do valor de referência.
Os regimes de responsabilidade alargada do produtor (EPR) e os programas de retoma estão a ganhar força para o ABS proveniente de equipamentos eletrónicos. Grandes fabricantes de equipamento original (OEM), incluindo Dell e HP, estão a implementar sistemas de ciclo fechado para as carcaças de equipamentos eletrónicos em fim de vida, nos quais a resina é separada, reprocessada e encaminhada para novos fluxos de produtos. A participação depende do cumprimento, pelo gerador, de requisitos de documentação (cadeia de custódia, separação por cor) que excedem largamente as práticas habituais dos comerciantes de resíduos.
As linhas de reciclagem internas tornam-se financeiramente viáveis para fluxos superiores a cerca de5 MT/mês, sendo o ponto de equilíbrio económico determinado pelo nível de contaminação da matéria-prima e pela forma final pretendida. Enquanto os fluxos contaminados podem proporcionar vantagens de investimento de capital face ao reprocessamento subcontratado, os retornos industriais purificados (canais de alimentação, canais de distribuição e peças rejeitadas) tendem a permitir recuperar o investimento em 24-36 meses. Entre as vantagens estão a captura de 100% do valor e a proteção permanente da cadeia de custódia, cada vez mais importante para clientes a jusante sujeitos a regulamentação; a Kitech oferece instalações completas de reciclagem de plásticos em pacotes chave na mão (triturador, lavagem, granulador) para classes de ABS destinadas a processamento industrial.
Perspetivas do setor: economia circular, regulamentação e tecnologias emergentes de reciclagem de ABS
3 tendências estão a transformar o ABS desde 2026, e todas apontam para os mesmos fatores macroeconómicos: mais material reciclado na composição, maior rastreabilidade da cadeia de custódia e mais instalações de reciclagem de ciclo fechado proprietárias.
Em primeiro lugar, o Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR), oficialmente designado Regulamento (UE) 2025/40, entrou em vigor em 11 de fevereiro de 2025 e é vinculativo a partir de 12 de agosto de 2026. Determina que todas as embalagens sejam reutilizáveis ou recicláveis até 2030 e estabelece um sistema de classificação da reciclabilidade (de A a D); para poder ser comercializado no mercado da UE em 2030, um artigo embalado terá de pertencer à classe C (70% reciclável) ou superior. O ABS utilizado em embalagens de plástico — uma parcela menor da procura total do polímero do que a utilização na eletrónica ou na indústria automóvel, mas ainda assim relevante — está totalmente abrangido por este regulamento.
Em segundo lugar, o Regulamento da UE relativo aos veículos em fim de vida (ELV) está a avançar para a meta de 25% de conteúdo de plástico reciclado em veículos novos até 2036, sendo pelo menos 20% desse conteúdo proveniente de um fluxo de reciclagem de veículos em ciclo fechado. De acordo com um relatório do JRC da UE de 2022, a geração atual de resíduos de plástico automóvel é de aproximadamente 350 kilotoneladas/ano de resíduos de ABS da indústria automóvel, a maioria dos quais é atualmente encaminhada para canais de reciclagem abaixo do ideal. A utilização de ABS/PC-ABS nos acabamentos interiores é, assim, cada vez mais impulsionada pela regulamentação, e não por preocupações de sustentabilidade.
Em terceiro lugar, as inovações mais recentes nas tecnologias de reciclagem estão a resolver lacunas de perda de propriedades em materiais difíceis de reciclar, que não podem ser corrigidas mecanicamente, através de novas vias de recuperação. A revista de sustentabilidade MDPI de 2025 apresenta a mecanoquímica assistida por plasma como forma de restabelecer as propriedades físicas do ABS reciclado em vários ciclos, a gaseificação com água supercrítica como opção para fluxos muito contaminados e a flotação assistida por micro-ondas para ultrapassar a sobreposição de densidades difícil de resolver entre PS e ABS. Atualmente, todas estas tecnologias estão à escala-piloto ou de demonstração; muitas deverão amadurecer até 2030.
Consequência para o mercado: a reciclagem de ABS apresenta uma tendência de duplicação até 2034, crescendo mais depressa do que o conjunto dos plásticos de engenharia reciclados, impulsionada por uma regulamentação cada vez mais palpável durante 2026-2036. Se está a planear um investimento de capital em capacidade de reciclagem para tirar partido das principais regulamentações, provavelmente deve fazê-lo nos próximos 24 meses, uma vez que o período anterior à data de aplicação do PPWR em 2026 e à implementação da próxima vaga de medidas pelos Estados-Membros da UE será a forma mais económica de entrar no mercado nesta década.
Perguntas frequentes
P: O plástico ABS é reciclável?
Ver resposta
Sim. O ABS (acrilonitrilo-butadieno-estireno) é um termoplástico que pode ser granulado mecanicamente e novamente transformado em grânulos, ou dissolvido quimicamente e reprecipitado. A questão é que o ABS está classificado com o código de resina #7 (“Outros”) e, regra geral, os programas de recolha seletiva porta a porta não o aceitam.
Atualmente, a maior parte do ABS reciclado é comercializada entre empresas (B2B) para aplicações industriais que utilizam materiais do grupo #7.
P: O ABS pode ser reciclado para sempre ou é infinitamente reciclável?
Ver resposta
Não, o ABS não pode ser reprocessado sem limites. Cada reprocessamento reduz o peso molecular e degrada gradualmente as propriedades — 3, na verdade —, traduzindo-se numa perda de cerca de 5-10% da resistência ao impacto por ciclo no ABS virgem, sendo que os ciclos sucessivos se somam à perda de propriedades existente (nas misturas, o valor pode ultrapassar 80%). A solução do setor consiste em misturar ABS virgem com ABS reciclado numa proporção de 33/70.
P: O plástico ABS reciclado é seguro?
Ver resposta
Na maioria das aplicações de consumo e industriais, sim. O ABS não é, por si só, um agente cancerígeno conhecido nem é utilizado, por exemplo, no fabrico de bonecas, interiores automóveis e caixas de equipamentos eletrónicos. O ABS reciclado que tenha sido devidamente lavado e descontaminado apresenta o mesmo perfil do ABS virgem em aplicações sem contacto com alimentos.
A sua utilização não está aprovada em implantes médicos nem em aplicações com contacto com alimentos.
P: O ABS pode ser reciclado com outros plásticos?
Ver resposta
Numa linha de reciclagem mecânica, é necessário separar o ABS dos outros polímeros antes da granulação; se o fluxo contiver uma elevada proporção de outros plásticos, a mistura não cumprirá as especificações. O fluxo mais difícil de separar é o de ABS misturado com poliestireno, uma vez que têm densidades muito semelhantes, próximas de 1.05 gcm, e a separação com base na densidade deixa de funcionar. As soluções possíveis incluem um sistema NIR, um pré-tratamento de modificação da superfície com a reação de Fenton para limpar a superfície e o tratamento da mistura com micro-ondas para induzir a flotação.
Na reciclagem química de fluxos mistos, é possível utilizar a solvólise para tratar o fluxo como um todo e, em seguida, voltar a agregar o ABS.
P: O que é ABS reciclado pós-consumo (PCR)?
Ver resposta
O ABS PCR é ABS pós-consumo proveniente de produtos em fim de vida (geralmente equipamentos eletrónicos, componentes automóveis e eletrodomésticos). Ao contrário do PIR (reciclado pós-industrial), proveniente do fabrico de produtos que nunca chegaram a ser vendidos a consumidores, o PCR provém de produtos que já tiveram uma vida útil. O PCR tem registos de cadeia de custódia mais rigorosos e é a classe de ABS mais relevante para as metas propostas pela UE relativas ao conteúdo reciclado.
P: Qual é o código de reciclagem do plástico ABS?
Ver resposta
Na norma astm D7611, o código de identificação da resina utilizado para o ABS é o7 (“Outros”). O código de identificação de resinas SPI/ASTM vai de 1-7; não existe um código de identificação de resina superior a 7. O ABS está incluído no fluxo 7, juntamente com outros plásticos, como PC-ABS, plásticos misturados com policarbonato, bioplásticos e outros plásticos que não podem ser identificados de outra forma.
Vai instalar uma linha de reciclagem de ABS?
Os engenheiros da Kitech concebem e constroem sistemas de trituração, lavagem e granulação, em vários tamanhos, para ABS, PC-ABS e termoplásticos de engenharia, com conformidade CE/UL/CSA e entrega em 60 dias.
Explore as soluções de reciclagem de plásticos →Sobre esta análise
Este guia sobre a reciclagem de plástico ABS reúne informações sobre propriedades provenientes de literatura científica sujeita a revisão por pares (PMC NIH 2025, Clemson Univ, ScienceDirect 2023, MDPI 2025), texto regulamentar da Comissão Europeia relativo ao Regulamento das Embalagens e dos Resíduos de Embalagens 2025/40 e ao quadro ELV, bem como preços de resíduos dos 1.º e 2.º trimestres de 2025 observados em mercados B2B publicados. Como os dados eram limitados — sobretudo no que respeita aos parâmetros de configuração do equipamento —, descrevemos as práticas predominantes do setor em vez de inventarmos especificações. A equipa de engenharia da Kitech avaliou a KFWG; a empresa fabrica trituradores, linhas de lavagem e granuladores para ABS, PC-ABS e termoplásticos de engenharia.
Referências e fontes
- Avanços recentes na reciclagem sustentável de plásticos de acrilonitrilo-butadieno-estireno (ABS) — MDPI Sustainability, 2025.
- Reciclagem de materiais de acrilonitrilo-butadieno-estireno (ABS) proveniente de resíduos de brinquedos através de separação por densidade e solventes mais seguros — Lu et al., ScienceDirect, 2023.
- Impacto da reciclabilidade nas propriedades de tração e de impacto do ABS revestido e do ABS/PC — PMC NIH, 2025.
- Análise das propriedades mecânicas de ABS reciclado impresso em 3D — tese da Clemson University.
- Avaliação da eficácia da triagem de plásticos por densidade a partir de WEEE e ELV — ScienceDirect, 2024.
- Regulamento relativo às embalagens e aos resíduos de embalagens (UE) 2025/40 — Direção-Geral do Ambiente da Comissão Europeia.
- Rumo às metas de conteúdo de plástico reciclado em automóveis de passageiros e veículos comerciais ligeiros novos — Centro Comum de Investigação da UE, JRC129008.
- Códigos de identificação de resinas (RIC), conforme especificados na ASTM D7611 — American National Standards Institute.
- Princípios básicos e benefícios da reciclagem — Agência de Proteção Ambiental dos EUA.
- Relatório de pesquisa do mercado de reciclagem de plástico ABS 2034 — Dataintelo, 2025.
- Relatório do mercado de plásticos de engenharia reciclados 2030 — Grand View Research.
Artigos relacionados
- Máquinas de reciclagem de plásticos: tipos, seleção e dimensionamento da capacidade de processamento
- Guia de configuração de linhas de granulação de plásticos
- Equipamento de reciclagem de plásticos rígidos para termoplásticos de engenharia
- Como iniciar um negócio de reciclagem de plásticos
- Guia de trituradores industriais de plástico para operações de reciclagem







