
Póngase en contacto con Kitech Company


Actualizado en junio de 2026 · Revisado por el equipo técnico de Kitech
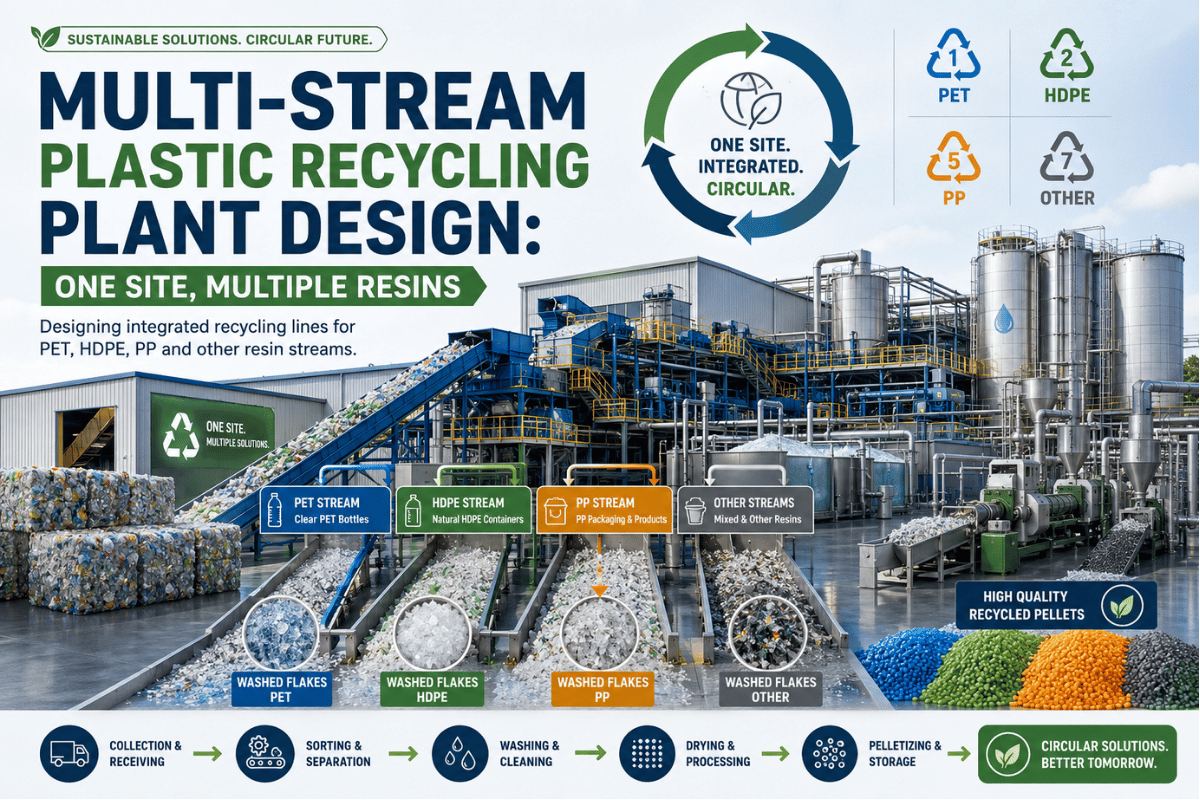
Un buen diseño de plantas de reciclaje de plásticos con varias corrientes consiste menos en comprar máquinas y más en decidir qué corrientes de polímeros pueden compartir línea, dónde deben separarse y cómo evitar que se contaminen entre sí. Una planta que recibe botellas de PET, plásticos rígidos de HDPE y PP, y film de PE en la misma zona de descarga debe separar esos materiales por densidad y tipo de polímero antes de lavar una sola escama de plástico. Si se elige mal la secuencia, se obtiene material reciclado de baja calidad; si se acierta, se puede vender rPET de calidad para botellas.
En resumen: Una planta de reciclaje de plásticos con varias corrientes está diseñada para procesar tres o más corrientes de polímeros distintas, normalmente botellas de PET, plásticos rígidos de HDPE/PP y film de PE, mediante equipos compartidos en las etapas iniciales y líneas paralelas en las posteriores, en lugar de una sola línea dedicada a una resina. El principal reto de diseño es la separación: clasificar la entrada mezclada por densidad y tipo de polímero antes del lavado, ya que cada corriente necesita una temperatura de lavado, un punto de fusión y una ruta de granceado distintos.
Conclusiones clave
- Los clasificadores de infrarrojo cercano (NIR) no detectan los plásticos negros ni los oscuros: el pigmento absorbe el haz, por lo que las bandejas negras y las fundas retráctiles que cubren todo el envase se clasifican mal, sea cual sea la resina. Diseñe la línea teniendo esto en cuenta; no dé por sentado que el sensor lo detecta todo.
- «Varias corrientes» es una decisión sobre la materia prima, no una mejora. Separar las corrientes reduce la contaminación; no existe una línea universal para todos los polímeros.
- La densidad permite hacer la primera separación: el PET se hunde (~1,38 g/cm³), mientras que el PE y el PP flotan (<1.0 g/cm³). La clasificación NIR y óptica completa la separación que no puede hacer el método de flotación-hundimiento.
- El consumo de energía y la mano de obra se concentran en el lavado y la extrusión; ahí están sus costes operativos, no en la trituradora.
- El Reglamento PPWR de la UE (Reglamento 2025/40) empieza a aplicarse el 12 de agosto de 2026 y aumenta las exigencias de contenido reciclado y diseño para el reciclaje en todas las corrientes que se procesan.
Especificaciones rápidas de una línea típica para varias corrientes
| Rango de capacidad | ≤500 / 500–1.500 / 1.500–3.500+ kg/h (tres niveles) |
| Corrientes de polímeros | PET, HDPE, PP, film de PE/LDPE (PVC/PS en menor proporción) |
| Etapas principales | recepción → preclasificación → reducción de tamaño → clasificación → lavado → secado → granceado → almacenamiento |
| Temperatura de lavado del PET | ~80–85 °C, 1–2 % de NaOH (sosa cáustica) + detergente |
| Consumo energético (granulación) | ~61,1 kWh/tonelada de entrada; las líneas completas de lavado y secado consumen mucho más |
| Formatos de salida | escamas de plástico lavadas o gránulos (rPET, rHDPE, rPP) |
¿Qué es una planta de reciclaje de plásticos con varias corrientes?
Una planta con varias corrientes procesa tres o más corrientes de polímeros distintas en líneas compartidas o paralelas, mientras que una planta de una sola corriente se dedica a una resina. Esa es toda la diferencia, y es importante porque la palabra «corriente» se usa con dos sentidos distintos. En las etapas previas, una instalación de recuperación de materiales (MRF) clasifica los materiales reciclables domésticos mezclados en productos separados. En una planta de plásticos, «varias corrientes» significa que la línea está diseñada para procesar varios de esos productos —botellas, plásticos rígidos y film—, en lugar de uno solo. El reciclaje de varias corrientes resulta conveniente cuando una planta debe transformar varios flujos de residuos entrantes en productos separados y comercializables.
Esto es lo que la mayoría de los folletos de equipos pasa por alto: procesar varias corrientes no es automáticamente la mejor opción. Es una decisión determinada por la materia prima. Cuando los materiales reciclables se recogen mezclados (recogida de una sola corriente), aumenta la contaminación cruzada y disminuye el valor del material recuperado; según fichas informativas de profesionales de organizaciones como el Institute for Local Self-Reliance, la recogida separada o en dos corrientes suele producir un material más limpio y de mayor valor. Así que, antes de especificar una sola tonelada de equipos, responda a esta pregunta: ¿cuánto varía el material de entrada?
| Si su situación es… | Opción de diseño | Motivo |
|---|---|---|
| Una sola resina constante (p. ej., solo botellas de PET o solo bidones de HDPE) | Línea de una sola corriente | Menor inversión inicial, controles más sencillos y máxima pureza por turno |
| Dos resinas con una separación predecible | Etapas iniciales compartidas + 2 líneas de lavado y granceado | Se reutilizan la recepción y la reducción de tamaño; las corrientes se separan en el lavado |
| 3+ resinas, balas de composición variable, plásticos rígidos mezclados y film | Diseño completo para varias corrientes | Requiere clasificación por densidad + NIR antes de cualquier lavado |
En las más de 500 instalaciones en 80+ países que hemos visto sobre el terreno, las plantas que tienen dificultades casi nunca son las que eligieron una solución «demasiado sencilla». Suelen ser las que compraron una sola línea y después empezaron a aceptar balas mezcladas, porque en cuanto entra un segundo polímero, aparece contaminación en los gránulos. Si su contrato de suministro ya mezcla PET, HDPE, PP y film, diseñe la planta desde el principio para varias corrientes: adaptar una distribución de una sola corriente para incorporar equipos de clasificación resulta mucho más caro que preverlos desde el inicio.
Para comprender mejor cómo encajan estas líneas en una planta, consulte nuestra descripción general de las soluciones integrales de reciclaje de plásticos y la configuración de las corrientes de plásticos rígidos y film.
Corrientes de polímeros que debe procesar una planta con varias corrientes
Cada corriente de polímeros se comporta de forma distinta en el agua, con el calor y en la trituradora; por eso no existe una línea universal. La densidad es el dato más útil para diseñar una planta, porque la separación por flotación-hundimiento es la operación más económica y de mayor rendimiento que se puede realizar. El PET se hunde; las poliolefinas flotan. Todo lo que viene después depende de esa separación.
Matriz de procesamiento de 10 corrientes de polímeros
| Clase de polímero | Densidad (g/cm³) | Flota / se hunde | Ruta de trituración y lavado | Mercado final habitual |
|---|---|---|---|---|
| Botella de PET | 1.38–1.39 | Se hunde | Granulación + lavado en caliente con sosa cáustica a 80–85 °C | De botella a botella, fibra |
| Bandeja de PET / termoformado | 1.33–1.39 | Se hunde | Granulación + lavado en caliente | Láminas, flejes |
| Plástico rígido de HDPE (botellas) | ~0.95 | Flota | Trituración + lavado por fricción templado | Tuberías, botellas no alimentarias |
| HDPE pigmentado (tapones, cajas) | ~0.95 | Flota | Trituración + lavado por fricción | Cajas, madera plástica |
| PP rígido | 0.90–0.905 | Flota | Trituración + lavado por fricción templado | Automoción, cajas |
| Rafia de PP / tejido | ~0.905 | Flota | Trituración + lavado por fricción | Flejes, compuestos |
| Film de LDPE | <0.93 | Flota | Lavado por fricción + deshidratación intensiva | Film, revestimientos, bolsas |
| Film de HDPE / LLDPE | ~0.94 | Flota | Lavado por fricción + deshidratación | Perfiles, bolsas |
| PVC (contaminante del PET) | 1.30–1.45 | Se hunde | Expulsión mediante NIR; solo en una línea separada | Reprocesamiento específico de PVC |
| PS / EPS | 1.04 (PS) | Se hunde (PS) | Línea específica / densificación de EPS | Aislamiento, marcos |
Valores de densidad según la tabla de densidades de plásticos de Hudson River Park y la prueba de flotación-hundimiento de PET de APR (escamas de PET medidas a 1,37 g/cm³).
La densidad permite hacer la separación principal, pero no purifica por completo el PET. Los estudios publicados indican que la densidad del PET se sitúa aproximadamente entre 1,33–1,37 g/cm³ y se solapa con la de algunos contaminantes. Por tanto, la separación por flotación-hundimiento por sí sola no permite obtener material de calidad para botellas: después se necesita clasificación NIR u óptica para retirar los materiales similares. Este dato explica por qué un diseño fiable para varias corrientes siempre combina una etapa de flotación-hundimiento con clasificación por sensores, en lugar de depender solo de una de ellas.
📐 Nota de ingeniería
La identificación de la resina debe confirmarse con el sistema de códigos de identificación de resinas ASTM D7611, y las rutas de recuperación deben ajustarse a las directrices ISO 15270 para la recuperación y el reciclaje de residuos plásticos. Incluya estos criterios en sus requisitos de aceptación para clasificar las balas entrantes según una base documentada, no mediante una valoración visual.
Distribución de la planta y flujo de materiales
El proceso de una planta con varias corrientes consta de ocho etapas, y la distribución debe permitir que el material limpio avance mientras los contaminantes se eliminan en las primeras fases. La secuencia es recepción → preclasificación → reducción de tamaño → clasificación → lavado → deshidratación y secado → granceado → almacenamiento. La verdadera dificultad está en decidir dónde ubicar las separaciones y las zonas de almacenamiento intermedio. Kitech diseña una configuración a medida para cada fábrica, y la mayoría de las plantas combina una zona inicial de clasificación compartida con líneas de lavado específicas para mejorar la limpieza de cada corriente de salida.
Recepción→
Preclasificación→
Reducción de tamaño→
Clasificación (densidad + NIR)→
Lavado→
Deshidratación + secado→
Granceado→
Almacenamiento
Dos reglas de distribución permiten ahorrar más que cualquier elección individual de maquinaria. Primero, sitúe la sección de secado junto a la extrusora. Si las escamas de plástico lavadas recorren una distancia larga antes de secarse y convertirse en gránulos, vuelven a absorber humedad durante el transporte y la alimentación húmeda reduce la calidad del gránulo. Segundo, el film y los plásticos rígidos no pueden compartir una línea de lavado: el film de PE se enrolla en las cintas transportadoras y los alimentadores y retiene agua, por lo que las líneas de film necesitan zonas de lavado más amplias, un secado más prolongado y alimentación forzada, mientras que los plásticos rígidos requieren una trituración más potente y un secado más corto. Intentar procesar ambos materiales en el mismo circuito de lavado suele provocar atascos en las cintas transportadoras y una producción irregular.
📐 Nota de ingeniería
Mantenga las cintas transportadoras inclinadas a unos 18–20° como máximo para evitar que el film ligero y las escamas retrocedan. Dimensione las tolvas de regulación para disponer de unos 15–30 minutos de capacidad intermedia al caudal nominal, de modo que una parada aguas abajo no deje sin material ni sature la etapa siguiente. El diseño de protecciones y accesos debe cumplir la norma ISO 14122 para que la distribución siga siendo fácil de mantener cuando la planta funcione en tres turnos.
Un ejemplo práctico: un contratista que puso en marcha una planta de 1.000 kg/h para plásticos rígidos mezclados y film situó el secador de film a 30 metres de la extrusora de film para adaptarse al edificio. En una semana, los gránulos de film mostraban vetas de humedad y hubo que reducir el caudal de la línea a 700 kg/h para compensarlo. Al trasladar el secador junto a la extrusora, se recuperó la producción nominal. Es una lección barata de aprender sobre el papel y cara de aprender con acero, por eso la distribución se define antes de elegir los equipos, no después. Para profundizar en la selección de componentes una vez fijada la distribución, consulte nuestras guías sobre la trituradora industrial de plástico y la línea de reciclaje de plásticos rígidos.
Clasificación, separación y control de la contaminación cruzada
Los plásticos mezclados se separan mediante una secuencia de clasificación por densidad y flotación-hundimiento, identificación de polímeros por infrarrojo cercano (NIR), clasificación óptica por color y eliminación de metales; ninguna tecnología puede hacerlo todo por sí sola. Este es el núcleo del diseño para varias corrientes y el punto en el que se gana o se pierde la mayor parte del rendimiento. Piense en ello como una serie de controles de pureza, cada uno de los cuales elimina una clase distinta de contaminantes antes de que el material llegue a la línea de lavado. La maquinaria de clasificación por sensores de proveedores consolidados como TOMRA identifica cada escama y expulsa los polímeros que no cumplen las especificaciones en la etapa de clasificación por polímero.
Secuencia de separación en 5 etapas
La secuencia de separación: cinco controles de pureza consecutivos, cada uno destinado a eliminar una clase distinta de contaminante:
- Control de elementos gruesosLa preclasificación manual o mecánica retira los objetos demasiado grandes, los elementos ajenos al material objetivo y los residuos evidentes antes de triturar nada.
- Control por densidadLa separación por flotación-hundimiento en agua separa los materiales que se hunden (PET) de los que flotan (PE/PP).
- Control por polímeroEl sistema NIR identifica el tipo de resina y expulsa los polímeros que no cumplen las especificaciones.
- Control por colorLa clasificación óptica retira las fracciones de color no deseado en las corrientes de mayor valor.
- Control de metalesLos imanes de banda extraen los metales ferrosos; los separadores por corrientes de Foucault retiran el aluminio y otros metales no ferrosos.
Ahora, un hallazgo que cambia toda la secuencia. Los clasificadores NIR no identifican de forma fiable los plásticos negros ni los oscuros. El pigmento negro de carbón absorbe el haz infrarrojo, por lo que el sensor no detecta nada que pueda clasificar: una bandeja negra de PP se lee igual que una cinta vacía. Las propias directrices de clasificación de la Association of Plastic Recyclers advierten de que los colores oscuros con negro de carbón atenúan la energía NIR reflejada y pueden clasificarse mal. Además, una funda retráctil que cubra todo el envase y esté hecha de otro polímero puede ocultar el material del recipiente y frustrar por completo la clasificación.
«El negro de carbón de los envases oscuros absorbe la luz infrarroja cercana, por lo que el clasificador no puede leer el polímero. Diseñamos la secuencia dando por hecho que algunos artículos negros y con funda pasarán sin detectarse; incluir un control de calidad manual y admitir esa pérdida forma parte de un diseño de planta honesto, no es reconocer un fracaso».
¿Qué puede hacer al respecto? Tres cosas. Prevea pérdidas residuales en lugar de prometer una captura del 100 %; añada un control de calidad manual después del NIR para las fracciones de alto valor; y, si puede influir en las materias primas de entrada, anime a sus proveedores a utilizar envases detectables (sin negro de carbono). La clasificación con sensores asistida por AI ayuda con el resto. Estudios revisados por pares señalan que integrar AI con la clasificación por sensores puede aumentar la precisión de separación y el rendimiento hasta un 95 %, y se está desarrollando la imagen de infrarrojo de onda media (MWIR) específicamente para resolver el punto ciego de los plásticos negros. El método de clasificación por infrarrojo cercano subyacente lleva mucho tiempo establecido; véase, por ejemplo, la patente US 6.610.981 B2 de la USPTO, que describe uno de los primeros aparatos para clasificar plásticos mediante NIR.
⚠️ Error habitual
Dimensionar por debajo de lo necesario la etapa de preclasificación para ahorrar espacio en planta. Cada contaminante que supera el primer control se multiplica en las etapas posteriores: desgasta las cuchillas de la trituradora, contamina el agua de lavado y acaba en los gránulos. Una etapa amplia de preclasificación manual o mecánica es la forma más económica de controlar la contaminación en la planta.
Según la experiencia de campo de Kitech en la puesta en marcha de líneas de clasificación, el error más costoso es confiar en una sola pasada NIR: como algunos artículos oscuros y con funda pasan sin detectarse, incorporamos una estación manual de control de calidad y una etapa de separación por corrientes de Foucault para los metales no ferrosos. Además, dimensionamos la preclasificación para las balas más sucias que se esperan, no para las más limpias. Esa tolerancia a una pérdida conocida, de aproximadamente el 5–10 % en una corriente contaminada, es lo que distingue a una planta que alcanza su objetivo de pureza de otra que se queda persiguiéndolo.
Los folletos de proveedores suelen indicar una pureza del 98–99 %. Considere esos valores orientativos y declarados por el proveedor; base sus propias especificaciones de aceptación en métodos de ensayo documentados y en los rangos de contaminación indicados por fuentes independientes del sector del reciclaje. Los objetivos de pureza realistas, respaldados por una etapa de control de calidad, envejecen mejor que las cifras de marketing.
Reducción de tamaño y lavado según la corriente
La reducción de tamaño y el lavado son las etapas en las que cada corriente sigue finalmente su propio proceso y en las que el diseño debe respetar la química de cada polímero. La mayoría de las líneas utiliza una trituradora de un solo eje para el corte grueso (aproximadamente 20–80 mm), seguida de un molino granulador para el corte fino (alrededor de 4–12 mm), antes del lavado y la extrusión. Las escamas más pequeñas se lavan mejor, pero consumen más energía y generan más partículas finas, por lo que la abertura de la malla filtrante elegida supone un equilibrio directo entre limpieza y rendimiento.
¿Qué tamaño de trituradora necesito para un caudal determinado?
Como punto de partida aproximado, ajuste la potencia instalada del motor de la trituradora al caudal objetivo y al material: para procesar film ligero a 1.000 kg/h podrían necesitarse del orden de 75–110 kW, mientras que los plásticos rígidos mezclados y densos pueden requerir más potencia porque ofrecen mayor resistencia al corte. A decir verdad, el dimensionamiento exacto depende de la densidad aparente, la contaminación y el tamaño objetivo de las escamas; por eso, solicite una prueba con su materia prima real en lugar de basarse en una tabla. Nuestro análisis detallado sobre la selección del tamaño de malla de la trituradora explica el equilibrio entre tamaños de escama, y la guía sobre el material de las cuchillas de la trituradora aborda el desgaste al procesar material contaminado.
El lavado es la etapa que distingue una línea de PET fiable de una instalación de aficionados. Las corrientes de botellas de PET necesitan un lavado en caliente con sosa cáustica. Las líneas europeas de reciclaje de PET suelen trabajar a unos 85 °C con sosa cáustica y detergente en varias etapas, y los protocolos publicados indican aproximadamente 80 °C con hidróxido de sodio al 1–2 % y un tiempo de residencia breve para disolver los adhesivos y retirar las etiquetas. Esta etapa de lavado en caliente con sosa cáustica libera el adhesivo, permite que la etiqueta flote y deja las escamas lo bastante limpias para reciclarlas en aplicaciones en contacto con alimentos.
| Corriente | Método de lavado | Factor determinante del diseño |
|---|---|---|
| Escamas de botellas de PET | Lavado en caliente con sosa cáustica a ~80–85 °C, NaOH al 1–2 %, detergente y varias etapas | Disolver el adhesivo de las etiquetas; limpieza apta para uso alimentario |
| Plástico rígido de HDPE / PP | Lavado por fricción templado + aclarado + separación por flotación | Eliminar suciedad y residuos; separar los materiales que flotan |
| Film de PE / LDPE | Lavado por fricción + deshidratación intensiva antes del secado | El film retiene agua y se enrolla en los equipos |
Temperaturas de lavado contrastadas con el protocolo de RecyClass para adhesivos en PET y las directrices de APR para el diseño de envases de PET.
La conclusión para el diseño es sencilla: si la materia prima incluye PET y film, deberá instalar al menos dos circuitos de lavado, no uno. Esta es la principal razón por la que una planta de verdad para varias corrientes cuesta más que la suma de sus máquinas, y por la que la distribución debe prever la separación antes del lavado, no después.
Granceado y calidad del producto final
El granceado transforma las escamas de plástico lavadas en gránulos uniformes y comercializables; el método de granceado y la calidad objetivo determinan quién comprará el producto. Las opciones habituales son el granceado por cordón extruido, con anillo de agua y bajo agua. Las corrientes de film y las que presentan poca contaminación suelen necesitar una extrusora con desgasificación para extraer los compuestos volátiles y la humedad residual antes de cortar el plástico fundido. Algunos compradores quieren escamas de plástico limpias para grancearlas ellos mismos; otros pagan una prima por los gránulos acabados. El rPET limpio se utiliza en líneas de fabricación de botellas a partir de botellas y de fibra de poliéster, convirtiendo residuos posconsumo en materia prima de marca.
| Producto | Calidad habitual | Compradores |
|---|---|---|
| rPET | Escamas o gránulos de calidad alimentaria / para fibra | Transformadores para fabricar botellas a partir de botellas, fabricantes de fibra y flejes |
| rHDPE | Gránulos de calidad para tuberías / moldeo por soplado | Fabricantes de tuberías, cajas y botellas no alimentarias |
| rPP | Gránulos de calidad para inyección / compuestos | Automoción, cajas, fabricantes de compuestos |
Un problema recurrente que Kitech observa en planta es que los operarios culpan a la granceadora de la baja calidad de los gránulos cuando el fallo real se encuentra en una etapa anterior: una granceadora que procesa 1.000 kg/h solo puede conservar la calidad de las escamas que entrega la línea de lavado. La contaminación aparece en forma de puntos negros y una baja resistencia del plástico fundido, por muy bueno que sea el sistema de corte. En el caso del rPP para automoción o del rPET de calidad alimentaria, la evidencia está en el lavado y la clasificación, no en la matriz de extrusión.
La consecuencia para el diseño es que la calidad del producto final se determina en las etapas previas, no en la granceadora. Una granceadora no puede recuperar escamas mal clasificadas y mal lavadas; solo convierte escamas contaminadas en gránulos contaminados. Si desea obtener rPET de calidad para botellas, invierta en clasificación y lavado en caliente con sosa cáustica; la granceadora simplemente conserva lo que ya se ha conseguido. Para conocer los propios equipos, consulte nuestra descripción general de la granceadora de plásticos y, para rutas específicas por material, nuestras notas sobre el reciclaje de ABS y el reciclaje de bioplásticos PLA.
Dimensionamiento del caudal y análisis de la inversión
El caudal es la variable principal: determina de una vez el tamaño de los equipos, el nivel de automatización y los costes operativos. La mayoría de las plantas con varias corrientes se sitúa en uno de tres niveles de capacidad; el nivel adecuado depende del suministro de materia prima y de los contratos de venta, no de las aspiraciones. Sobredimensionar una planta que no se puede abastecer cuesta tanto como quedarse corto con una que sí se puede alimentar. En las plantas instaladas por Kitech, el error más costoso en esta fase es sobredimensionar: una línea de nivel 3 sin suficiente materia prima consume energía y mano de obra para una producción que nunca alcanza, porque gran parte del consumo eléctrico conectado es fijo y no disminuye con el caudal. Dimensionamos según las toneladas aseguradas y los contratos de venta firmados, no según el máximo del folleto.
Escala de capacidad de 3 niveles
| Nivel | Producción | Características del diseño |
|---|---|---|
| Nivel 1 | ≤500 kg/h | Línea compacta, más clasificación manual y un flujo principal |
| Nivel 2 | 500–1.500 kg/h | Semiautomatizada, con NIR y 2+ líneas de lavado en paralelo |
| Nivel 3 | 1.500–3.500+ kg/h | Clasificación altamente automatizada y líneas paralelas completas para múltiples flujos |
Veamos ahora los costes de explotación, donde las decisiones de diseño se reflejan en la factura eléctrica. Los datos energéticos deben interpretarse con cuidado, porque dependen de los límites del proceso considerado. El Centro Común de Investigación de la UE estimó un consumo de unos 61,1 kWh por tonelada de residuos de entrada en procesos centrados en la granulación, mientras que la regranulación por sí sola consume aproximadamente 0,18–0,24 kWh/kg. Sin embargo, una planta completa que lava, seca y extruye consume mucho más: los estudios revisados por pares sobre el ciclo de vida indican cifras del orden de 883–1.132 kWh por tonelada, según la carga de secado. La diferencia entre estas cifras no es una contradicción; se debe a que unas corresponden a una etapa del proceso y otras a la línea completa.
En la práctica, la lección de diseño es clara: el consumo energético se concentra en el lavado y la extrusión, así que son esas etapas las que deben diseñarse para mejorar la eficiencia, no la trituradora. El consumo de energía y los costes laborales son los factores operativos que determinan si una línea completa se amortiza. El secado térmico, en particular, consume mucha energía; otra razón para procesar el film, que retiene más agua, en una línea de deshidratación específica y bien diseñada. Para consultar el modelo completo de costes, incluidos la inversión inicial, la mano de obra y el plazo de amortización, vea nuestra guía de costes de plantas de reciclaje de plástico para 2026, con información detallada sobre inversión inicial, costes de explotación y amortización.
Novedades en el diseño de plantas para múltiples flujos en 2026
En 2026, la regulación, más que el tamaño del mercado, es el principal factor que está transformando el diseño de las plantas. El Reglamento de la UE sobre los envases y residuos de envases (PPWR, Reglamento 2025/40) entró en vigor el 11 February 2025 y, por regla general, comenzará a aplicarse el 12 August 2026. Su objetivo declarado es que todos los envases sean reciclables de forma económicamente viable para 2030. Para los operadores de plantas, esto implica mayores obligaciones de contenido reciclado y más presión por la responsabilidad ampliada del productor, lo que favorece las líneas flexibles para varios polímeros, capaces de adaptarse a los cambios en la composición de los envases. Si está especificando una planta ahora, prevea etapas de clasificación adicionales y capacidad modular de lavado para poder incorporar otro flujo más adelante sin reconstruir la instalación.
En cuanto a la tecnología, la clasificación por sensores integrada con AI es el avance práctico: las revisiones de estudios revisados por pares señalan aumentos de hasta un 95 % en la precisión y el rendimiento, y se está desarrollando la imagen MWIR para poder identificar por fin los plásticos negros que la tecnología NIR convencional no detecta. El diseño orientado al reciclaje, los envases monomaterial, las tintas detectables y las fundas extraíbles son la tendencia más clara en envases, y los criterios de diseño de la Association of Plastic Recyclers avanzan hacia un marco nacional. Estos cambios hacen que la corriente de entrada sea más limpia y fácil de clasificar con el tiempo; por eso es un error adaptar en exceso una planta a la contaminación actual.
Como fabricante, Kitech observa que los compradores reducen este riesgo al especificar etapas de clasificación modulares que podrán incorporar más adelante: instalar una segunda unidad NIR en un edificio terminado cuesta mucho más que reservar desde ahora el espacio y la alimentación eléctrica necesarios. Por eso, el reto es prever esa capacidad adicional desde el primer día. En un proyecto de la UE sujeto al plazo de 2026, esa previsión convierte un riesgo de incumplimiento en una mejora planificada y de bajo coste.
Hay previsiones de mercado: se proyecta que los mercados de plásticos reciclados y clasificadores NIR crecerán a tasas anuales de un solo dígito alto hasta principios de la década de 2030. Sin embargo, considérelas una referencia general, no una base para dimensionar la planta. Las decisiones clave dependen del calendario normativo y de la capacidad de clasificación, no de la tasa de crecimiento anual compuesto. Si su proyecto de 2026 depende de compradores de la UE, ajuste el diseño y las fechas de cumplimiento a la fecha de aplicación del PPWR, el 12 August 2026, y prevea capacidad adicional para cumplir unos requisitos de contenido reciclado cada vez más estrictos.
Preguntas frecuentes
¿Qué diferencia hay entre el reciclaje de plástico de flujo único y el de múltiples flujos?
Ver respuesta
El reciclaje de flujo único recoge o procesa una resina (o materiales mezclados) en una sola línea, mientras que el diseño para múltiples flujos procesa tres o más flujos de polímeros distintos —como botellas de PET, plásticos rígidos de HDPE/PP y film de PE— mediante una recepción y preparación inicial compartidas y líneas paralelas de lavado y granulación en las etapas posteriores. El sistema de múltiples flujos no es automáticamente mejor: la recogida conjunta de un único flujo aumenta la contaminación cruzada, mientras que separar los flujos produce un material de salida más limpio y de mayor valor. La opción adecuada depende de la variabilidad del material de entrada.
¿Qué equipos necesita una planta de reciclaje de plástico para múltiples flujos?
Ver respuesta
Una planta para múltiples flujos necesita equipos para ocho etapas: recepción y preclasificación; reducción de tamaño (trituradora de un eje y granulador); separación (tanques de flotación y hundimiento por densidad, clasificadores NIR y ópticos, imanes y separadores por corrientes de Foucault); lavado (lavado cáustico en caliente para PET y lavado por fricción para film y plásticos rígidos); deshidratación y secado; granulación; y almacenamiento. Como el PET y el film requieren temperaturas y circuitos de lavado distintos, la mayoría de las plantas para múltiples flujos utiliza al menos dos líneas paralelas de lavado y granulación después de una etapa inicial de clasificación compartida.
¿Puede una sola línea de reciclaje procesar PET, HDPE, PP y film a la vez?
Ver respuesta
No como una única línea universal. Cada polímero requiere una ruta de separación, un proceso de lavado y una temperatura de fusión distintos: el PET se hunde y necesita un lavado cáustico a 80–85 °C, mientras que el film de PE flota y requiere lavado por fricción y una deshidratación intensiva. Una planta para múltiples flujos comparte la recepción y la clasificación iniciales y, después, separa los materiales en sublíneas paralelas. Una sola línea solo puede procesar un flujo cada vez, con cambios de material entre series; cada cambio requiere purgar la línea y supone perder producción. Por eso, un diseño auténtico para múltiples flujos implica procesar los materiales en paralelo después de una etapa de clasificación compartida y duplicar las etapas de lavado y granulación para cada familia de materiales, en lugar de esperar que una sola máquina lo haga todo a la vez.
¿Qué capacidad de producción debe tener una planta para múltiples flujos?
Ver respuesta
Dimensione la planta según el suministro de material y los canales de venta que tenga asegurados, no según sus aspiraciones. Las plantas para múltiples flujos suelen clasificarse en tres niveles: hasta 500 kg/h, de 500–1.500 kg/h y de 1.500–3.500+ kg/h, con un grado de automatización creciente en cada nivel. Una planta demasiado pequeña no podrá cubrir la demanda; una demasiado grande funcionará por debajo de su capacidad.
¿Qué certificaciones deben cumplir los equipos de una planta?
Ver respuesta
En la mayoría de los mercados, los equipos deben llevar el marcado CE (UE), y contar con UL o CSA cuando se exija el cumplimiento de las normas eléctricas de Norteamérica. La seguridad, el acceso y las protecciones de la planta deben ajustarse a ISO 14122; las rutas de valorización, a ISO 15270; y los materiales de entrada deben clasificarse según el sistema de identificación de resinas ASTM D7611. En la UE, los operadores también deben seguir las obligaciones del PPWR (Reglamento 2025/40), que comenzarán a aplicarse en August 2026.
¿Quién compra las escamas y los gránulos reciclados que produce una planta?
Ver respuesta
Depende de la calidad. El rPET apto para uso alimentario se destina a fabricantes de envases botella a botella y de fibras; el rHDPE, a fabricantes de tuberías, cajas y botellas para usos no alimentarios; y el rPP, a componentes de automoción, cajas y fabricantes de compuestos. Un material de salida más limpio y mejor clasificado accede a mercados de mayor valor. Por eso, el comprador queda prácticamente determinado en las etapas de clasificación y lavado, no en la de granulación. Los precios fluctúan con los mercados de resinas vírgenes y del petróleo, así que considere orientativa cualquier cifra que se le indique.
¿Está planificando una línea para múltiples flujos?
Envíenos los flujos que desea procesar y la capacidad prevista, y prepararemos una propuesta de distribución adaptada a su material de entrada, desde la secuencia de clasificación hasta las líneas de lavado paralelas. Solicite una consulta sobre la distribución de la planta o descargue nuestra comparativa de equipos.
Solicite una consulta sobre la distribución de la planta →Cómo elaboramos esta guía
Las pautas de distribución, los niveles de producción y la matriz de procesamiento por flujos de polímeros de esta guía se basan en la experiencia de Kitech en la puesta en marcha de líneas de trituración, lavado y granulación en 80+ países, contrastada con datos publicados sobre densidad, protocolos de lavado de APR y RecyClass, cifras energéticas del JRC de la UE y el calendario normativo del PPWR. Cuando no pudimos verificar de forma independiente las afirmaciones de los proveedores sobre la pureza, las identificamos como orientativas. Las plantas de tratamiento y reciclaje de residuos bien diseñadas permiten fabricar resina reciclada de forma más uniforme y con menor impacto ambiental que el vertido o la incineración. Revisado por el equipo técnico de Kitech.
Referencias y fuentes
- Gestión sostenible de materialesU.S. Environmental Protection Agency
- Separación de plásticos mezclados por densidadPMC / U.S. National Library of Medicine
- Tecnologías avanzadas para el reciclaje de residuos plásticos (clasificación con sensores AI)PMC / Biblioteca Nacional de Medicina de EE. UU.
- Clasificación NIR de envases rígidos completos (limitación del negro de carbón)Association of Plastic Recyclers (APR)
- Prueba de flotación o hundimiento de envases de PETAssociation of Plastic Recyclers (APR)
- Protocolo de evaluación de la reciclabilidad de adhesivos en botellas de PET (lavado a ~85 °C)RecyClass
- ISO 15270:2008, Directrices para la valorización y el reciclaje de residuos plásticosInternational Organization for Standardization
- ASTM D7611/D7611M-21, Sistema de codificación para la identificación de resinasASTM International
- Reglamento sobre los envases y residuos de envases (UE) 2025/40EUR-Lex, European Union
- Residuos de envases (resumen del PPWR)European Commission
- Impacto ambiental del reciclaje mecánico de plásticos posconsumo (energía)MDPI Sustainability
- Método y aparato para la clasificación NIR de plástico reciclado (US 6.610.981 B2)USPTO via Google Patents







