
Póngase en contacto con Kitech Company

Policondensación en estado sólido (SSP) para rPET: cómo recupera la IV

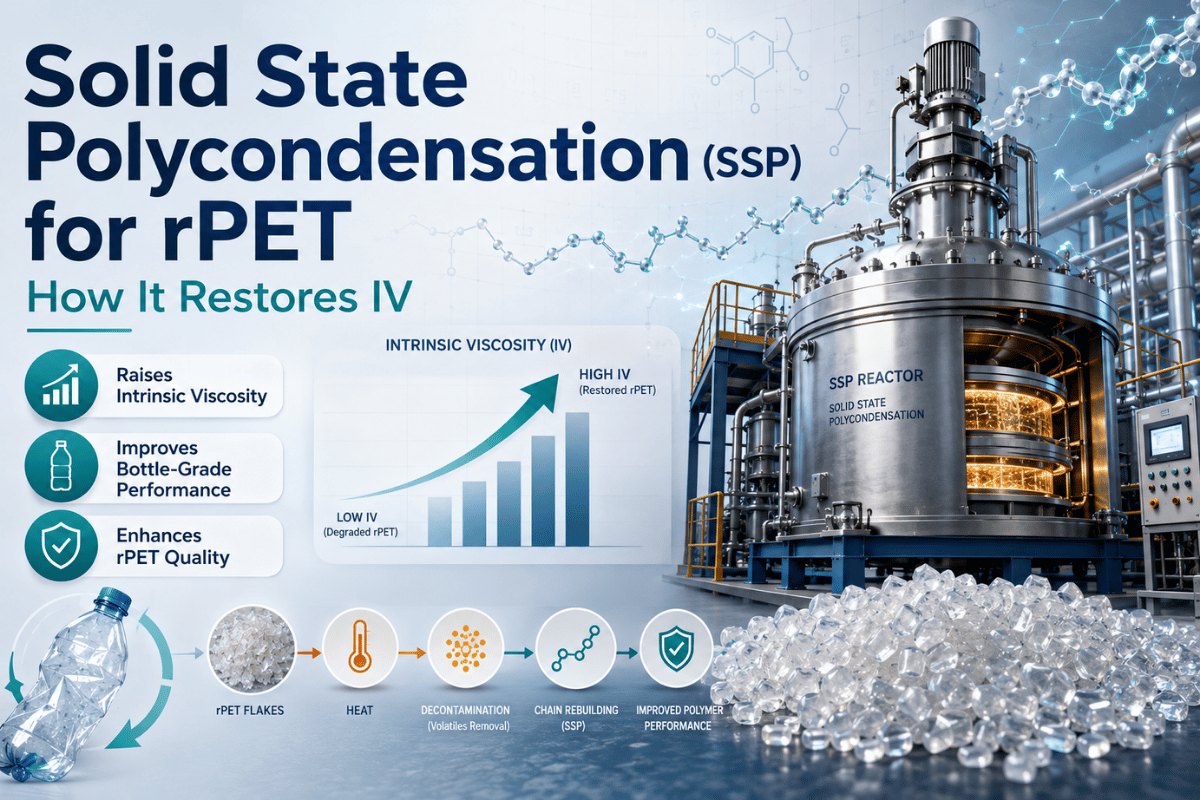
La policondensación en estado sólido es la etapa final que transforma el PET reciclado en un polímero apto para uso alimentario. Para lograrlo, el proceso SSP debe controlarse cuidadosamente dentro de unos límites de ingeniería precisos. Aquí encontrará los aspectos esenciales del proceso: objetivos de viscosidad intrínseca (IV) según el uso final, cómo cumplir la normativa de la FDA y la EFSA, y cómo aplicar la regla de selección basada primero en la IV para decidir entre un proceso en fase sólida o líquida. Tanto si está seleccionando una nueva línea de reciclaje de botella a botella como si está valorando la necesidad de ampliar la capacidad SSP antes de que entren en vigor los próximos objetivos de la política de la UE, esta información constituye la base técnica y normativa.
Proceso SSP: especificaciones rápidas
| Parámetro | Valor |
|---|---|
| Tipo de proceso | Policondensación en fase sólida (por debajo del punto de fusión) |
| Temperatura de reacción | 210–230°C (etapa de reacción) |
| Atmósfera | Nitrógeno (N₂) o vacío |
| Tiempo de reacción | 8–16 horas (sistema continuo) |
| Intervalo de aumento de IV | 0,60–0,72 → 0,78–1,0+ dL/g |
| Acetaldehído (objetivo para calidad alimentaria) | <1 ppm |
| Consumo energético | ~0,3–0,5 kWh/kg |
| Producto de salida | Gránulos de rPET de calidad alimentaria (botellas / fibra / envases) |
¿Qué es la policondensación en estado sólido (SSP) y por qué la necesita el rPET?
La policondensación en estado sólido es una etapa de postratamiento del PET sólido, por debajo de su temperatura de fusión —normalmente 180–230°C—, en la que el material termoplástico conserva la forma de partículas semicristalinas en lugar de pasar a una fase fundida. El proceso estabiliza y aumenta el peso molecular del PET al alargar las cadenas mediante reacciones de policondensación en fase sólida.
Durante esta fase, los grupos terminales carboxilo e hidroxilo disponibles se condensan y forman enlaces éster, lo que aumenta el peso molecular y, por tanto, la viscosidad intrínseca (IV). Los compuestos volátiles y los subproductos —etilenglicol (EG), agua y acetaldehído— se extraen de la matriz polimérica mediante vacío o un gas inerte (nitrógeno). Al eliminar estos compuestos del sistema, el equilibrio se desplaza hacia delante: las cadenas se alargan progresivamente y el peso molecular del PET recupera los valores exigidos para el contacto con alimentos.El PET reciclado (rPET) necesita esta etapa porque el reciclaje mecánico degrada el polímero. Cada vez que el PET pasa por una extrusora de fusión —durante la fabricación de botellas, su uso por el consumidor, la recogida y el reprocesado—, la escisión térmica e hidrolítica acorta las cadenas poliméricas y reduce la viscosidad intrínseca aproximadamente 0,05–0,15 dL/g por ciclo. Una botella de PET posconsumo suele llegar a la planta de lavado con una IV de 0,72–0,86 dL/g. Tras el lavado en caliente y la extrusión de fusión, la IV puede caer a 0,60–0,72 dL/g, por debajo del mínimo de 0.78 dL/g exigido para fabricar botellas de bebidas. La SSP recupera la IV original e incluso puede superarla sin volver a fundir el polímero, lo que evita una mayor degradación térmica.
Caso real
De residuo a material apto para uso alimentario. Un responsable de una planta de transformación del sudeste asiático procesa PET embalado en balas procedente de fuentes municipales.
Tras el lavado, los instrumentos del laboratorio de control de calidad registraron una IV de 0.62 gL/g en las escamas, un valor que no cumple los requisitos para uso alimentario (0.78 dL/g para botellas). Sin una línea SSP que trabaje a 220 °Celcius con flujo de N2 durante 12 horas, este plástico posconsumo solo podría destinarse a aplicaciones no alimentarias, como fibra o flejes, de mucho menor valor. Tras extruir el material con una línea SSP, su IV alcanzó 0.82, en pleno cumplimiento de los requisitos de la FDA para materiales de uso alimentario, con una prima de precio estimada de $180 a $220 por tonelada, según datos del sector de 2025.La SSP no es necesaria para todas las aplicaciones de rPET. Los productos de PET para fibra y flejes admiten valores de viscosidad intrínseca más bajos. Sin embargo, para las aplicaciones en contacto directo con alimentos —botellas de bebidas, bandejas y envases alimentarios—, los requisitos de la FDA y la EFSA hacen de la SSP una etapa obligatoria para cumplir la normativa.
El proceso SSP en 4 etapas: de escama a gránulo de calidad alimentaria
Los sistemas SSP industriales constan de cuatro etapas. Una unidad industrial de polimerización en estado sólido suele hacer pasar el rPET por cuatro etapas, cada una con un control de proceso específico. Comprender cómo funciona cada etapa y qué puede fallar es fundamental para seleccionar y operar correctamente una unidad SSP.
- Precristalizador (160-180C) – Las escamas o los gránulos amorfos de rPET se calientan en un tambor rotativo o en un lecho fluidizado para iniciar la cristalización. Si se omite esta etapa, las partículas de PET amorfo se aglomeran a las temperaturas elevadas de procesado y la producción se detiene. El calentamiento eleva la cristalinidad al 35–40 %, lo que evita que el material se pegue antes de entrar en el secador. Se requiere una precristalización de ≥35 % para evitar la aglomeración en las etapas posteriores. Tiempo de residencia: 30–60 minutos.
- Precalentador/secador (190-210C) – Las escamas cristalizadas se calientan de forma uniforme desde 160C hasta 190-210C mientras se reduce su humedad a <30ppm. Normalmente, se purgan con nitrógeno o aire seco para eliminar la humedad. El calentamiento también favorece ligeramente la inversión de la escisión de cadenas, al aumentar la temperatura y la movilidad de los grupos terminales funcionales. Este suele ser el mecanismo crítico que provoca fallos en el rendimiento de la SSP (véase la advertencia más abajo): un secado incompleto en esta zona genera grupos terminales carboxilo y crea más puntos de reacción para que se produzca este mecanismo adverso de escisión de cadenas en la etapa siguiente.
- Reactor SSP (210-230C, 8-16 horas) – Aquí tiene lugar la policondensación, que aumenta el peso molecular. Los reactores continuos pueden ser verticales y funcionar por gravedad, mientras que los reactores por lotes pueden ser tambores rotativos. El proceso puede operar con barrido de nitrógeno (preferible por su eficiencia) o al vacío; ambos métodos eliminan los subproductos de la policondensación (agua, vapor de etilenglicol y acetaldehído). Al expulsar estos subproductos, el equilibrio se desplaza hacia la formación de cadenas poliméricas (enlaces éster). Por ejemplo, la IV puede aumentar entre 0.02-0.04dL/gper hora, en función de la IV inicial, la temperatura, la fase gaseosa y las características del material de partida. Durante el proceso SSP también se descontamina el material para el contacto con alimentos, ya que los compuestos orgánicos volátiles migran fuera de la estructura polimérica junto con los subproductos de la reacción.
- Torre de enfriamiento (<50C) – Una vez alcanzado el aumento del peso molecular, el producto se enfría hasta la temperatura ambiente (alrededor de <50°C) antes de almacenarlo, transportarlo neumáticamente o enviarlo directamente a una granuladora. El enfriamiento en una atmósfera inerte evita la absorción de humedad y la aparición de coloración (amarilleamiento por oxidación). La alimentación directa, o en caliente, a la granuladora evita el enfriamiento a temperatura ambiente, permite ahorrar mucha energía (20-30%) y es la opción preferida en una instalación integrada.
Nota de ingeniería: control estricto del intervalo de temperatura
El intervalo de funcionamiento de 210-230C es fundamental. Por debajo de 180°C, la velocidad de policondensación es demasiado baja para lograr un aumento significativo de la IV durante los tiempos de ciclo comerciales disponibles. Por encima de 240°C, las partículas empiezan a ablandarse, se pegan entre sí y forman puentes en el reactor, lo que obliga a detenerlo manualmente.
Advertencia: el modo de fallo n.º 1 del SSP no es la energía, sino la humedad
Si las escamas de rPET entran en el reactor SSP con más de 100 ppm de humedad (objetivo: <30ppm), se hidrolizan y degradan las cadenas del polímero más deprisa de lo que la policondensación aumenta el peso molecular. En ese caso, el cambio neto de la IV es en realidad una disminución, no un aumento; es decir, se degrada el peso molecular en lugar de aumentar. Los profesionales del sector atribuyen a este «problema de humedad» más del 60% de los casos de rendimiento insuficiente de la SSP. El control estricto de la humedad antes y durante la entrada al reactor SSP es innegociable.
¿Cuál es la diferencia entre polimerización en estado sólido y policondensación?
Aunque a menudo se usan indistintamente en la documentación del sector, la policondensación y la polimerización en estado sólido describen dos niveles distintos de una misma tecnología. La policondensación describe el mecanismo que construye la estructura principal del polímero: una reacción por etapas en la que se eliminan moléculas pequeñas, como agua y etilenglicol. La polimerización en estado sólido describe el proceso global de formación del polímero en fase sólida, por debajo de su punto de fusión. En el reciclaje del PET, todas las tecnologías SSP utilizan la policondensación como mecanismo principal. Cuando un proveedor de equipos habla de un sistema SSP, se refiere a un reactor de policondensación que funciona en fase sólida. La diferencia es relevante sobre todo en contextos académicos o de citas normativas; en la práctica, ambos términos describen el mismo proceso industrial.
Objetivos de viscosidad intrínseca (IV) según la aplicación: cómo definir la especificación
La viscosidad intrínseca (IV) es el principal indicador de calidad de los gránulos de rPET que salen del proceso SSP. Mide directamente la longitud media de las cadenas poliméricas —es decir, el peso molecular— y, por tanto, determina los usos posibles del material. Definir la IV óptima antes de especificar el tiempo de residencia y la temperatura de la SSP es la decisión más importante al comprar cualquier línea de reciclaje de botella a botella.
| Aplicación | Objetivo de IV (dL/g) | Tiempo típico de SSP | Normativa aplicable |
|---|---|---|---|
| Botella de bebidas (calidad alimentaria) | 0.78–0.85 | 8–12h @ 215°C | FDA 21 CFR / EFSA |
| Envases alimentarios (bandeja / lámina) | 0.75–0.80 | 6–10h @ 210°C | EFSA |
| Fibra textil | 0.90–1.0 | 12–16h @ 225°C | — |
| Hilo industrial | 0.96–1.05 | 14–18h @ 230°C | — |
| Hilo para neumáticos | >1.2 | Se requiere LSP | — |
El responsable del diseño del proceso no solo dispone del tiempo para ajustar la IV: también influyen la temperatura, el caudal de gas, la distribución del tamaño de partícula y la IV inicial. Por ejemplo, el material triturado grueso de rPET requiere un 15–20 % más de tiempo de residencia en el reactor SSP para alcanzar la IV objetivo que el rPET granulado de geometría uniforme.
La regla de selección basada primero en la IV
Un marco de decisión específico para elegir entre SSP y LSP
- • Si su objetivo de IV es 0.85 dL/g, la SSP es la opción recomendada: 8-12h de proceso, bajo consumo energético y calidad alimentaria desde el inicio (para aplicaciones de envasado de alimentos y bebidas, incluidos la mayoría de los recipientes y las bandejas).
- • Si su objetivo de IV está entre 0.85 y 1.1 dL/g, puede optar por un ciclo SSP más largo (por ejemplo, 12-18 h a 225-230°C) o por un proceso híbrido SSP-LSP. El color y la descontaminación siguen siendo aspectos importantes para aplicaciones como las fibras textiles y los hilos industriales de alta tenacidad.
- • Si su objetivo de IV es > 1.1 dL/g, solo hay una tecnología viable: LSP, porque la SSP tiene dificultades para alcanzar pesos moleculares mucho mayores dentro de unos tiempos de producción realistas. Aplicaciones como los hilos para neumáticos y las fibras técnicas de alto rendimiento requieren una IV elevada.
Cómo produce la SSP rPET de calidad alimentaria: FDA, EFSA y descontaminación
Para que el PET reciclado cumpla las normas de la Autoridad Europea de Seguridad Alimentaria (EFSA) y de la Administración de Alimentos y Medicamentos de Estados Unidos (FDA) para el contacto con alimentos y bebidas, hay que eliminar del material reciclado los «migrantes»: sustancias procedentes del uso anterior del plástico que podrían transferirse a los alimentos. El proceso SSP lo hace de forma simultánea: utiliza calor para descomponer los contaminantes poliméricos residuales y arrastra los subproductos degradados mediante un flujo de gas inerte o vacío.
A 210–230°C y con un barrido continuo de nitrógeno, los contaminantes orgánicos volátiles —como el acetaldehído residual del procesado anterior, los disolventes, los compuestos de las tintas de impresión y los migrantes de impurezas introducidas durante el uso posconsumo— salen de la matriz polimérica y son arrastrados por el gas de purga. Este mecanismo de descontaminación mejora la pureza química del tereftalato de polietileno reciclado hasta cumplir las normas de contacto alimentario. Es la misma fuerza impulsora que elimina los subproductos de la policondensación, por lo que la descontaminación forma parte integral de la reacción SSP y no constituye una etapa aparte. Las evaluaciones de seguridad de la EFSA de 2025 sobre tecnologías de reciclaje basadas en SSP —entre ellas, el sistema EREMA VACUNITE (que utiliza la tecnología Polymetrix SSP V-LeaN), Starlinger iV+ y Boretech brtCOMBIPET— confirmaron eficiencias de descontaminación del 95,7–99,6 % para contaminantes sustitutos. Estas aprobaciones consolidan la SSP como la tecnología de referencia normativa para el rPET de uso alimentario reciclado de botella a botella.
En virtud de las partes 174–179 del 21 CFR, la aprobación de rPET para contacto alimentario sigue el procedimiento de Letter of No Objection (LNO) de la FDA. Para obtener la aprobación mediante este procedimiento, el solicitante debe presentar una solicitud LNO que, además de una descripción detallada por escrito del proceso de reciclaje propuesto, incluya los resultados de ensayos de desafío con contaminantes sustitutos que demuestren una descontaminación adecuada, así como pruebas de que los gránulos finales cumplen los límites de migración aplicables.
En el caso concreto del acetaldehído, el rPET de calidad alimentaria debería contener menos de 1 ppm en los gránulos terminados. Este objetivo se alcanza fácilmente con un reactor SSP bien configurado, ya que el acetaldehído se elimina como subproducto de reacción durante todo el ciclo de 8-16-h mediante vacío o barrido de nitrógeno.«La SSP es un tratamiento posterior al reciclaje que aumenta la IV, mejora el peso molecular, elimina contaminantes y recupera propiedades similares a las del material virgen, lo que permite reciclar de botella a botella.»
¿Cómo cumple la SSP los requisitos de la FDA y la EFSA para el contacto alimentario?
Tanto la FDA como la EFSA exigen lo que se conoce como ensayo de desafío: se somete deliberadamente el proceso de reciclaje a una prueba añadiendo contaminantes sustitutos en concentraciones superiores a las previstas al material posconsumo antes del reciclaje.
Los contaminantes sustitutos pertenecen a diversas clases químicas: polares, apolares, volátiles y no volátiles. La tecnología supera la prueba si las tasas de descontaminación de todos los sustitutos en los ensayos de desafío superan los umbrales fijados por los respectivos modelos de seguridad de los organismos.Las tecnologías SSP aprobadas superan este ensayo de desafío por varios motivos: el largo tiempo de residencia a temperaturas elevadas (8–16h a 210–230°C) proporciona fuerza impulsora térmica suficiente para que los migrantes se difundan y desorban; el efecto de «sumidero» continuo del barrido de nitrógeno o del vacío elimina las sustancias que migran y crea un gradiente de concentración permanente que dirige más contaminantes hacia la superficie y fuera del sólido; y las escamas sólidas tienen una relación entre superficie y volumen relativamente grande en comparación con la masa fundida. Para las instalaciones de reciclaje que quieren obtener la aprobación de la EFSA para su producto SSP, lo más sencillo es adquirir una plataforma SSP ya aprobada en lugar de volver a solicitar la aprobación para un sistema propio. La aprobación de un nuevo proceso de reciclaje puede tardar entre 2-3 años.
Error frecuente
La presencia de trazas de contaminación, por ejemplo, de tapones de colores mezclados y adhesivo en el flujo de entrada posconsumo, no impide obtener la aprobación para uso alimentario, pero puede reducir la producción certificada del proceso. La EFSA aprueba sistemas, no flujos de entrada variables, y cualquier cambio en el flujo posconsumo de salida exige evaluar la declaración de eficacia de descontaminación.
SSP frente a policondensación en fase líquida: cuándo elegir cada tecnología
La LSP, también llamada a veces polimerización en fase fundida, funciona a unos 275-295C, es decir, por encima del punto de fusión del PET. En esta fase fundida, la IV puede aumentar más deprisa —en 2-4h frente a 8-16h con SSP, por ejemplo— y alcanzar valores más altos gracias a una mayor movilidad de las cadenas. El principal coste es una mayor degradación térmica, que eleva la producción de acetaldehído y exige un consumo energético considerablemente superior.
La regla de selección basada primero en la IV ofrece la mejor orientación para elegir entre las tecnologías LSP y SSP.| Parámetro | SSP | Fase líquida (LSP) |
|---|---|---|
| Temperatura de reacción | 210–230°C | 275–295°C |
| IV alcanzable | 0.75 → 0,85–1,0+ dL/g | 0.75 → 1,0–1,3+ dL/g |
| Tiempo de reacción | 8–16 horas | 2–4 horas |
| Consumo energético | ~0,3–0,5 kWh/kg | ~0,8–1,2 kWh/kg |
| Control del acetaldehído | Excelente (<1 ppm) | Bueno (<5 ppm) |
| Color (amarilleamiento) | Bajo | Moderado (temperatura más alta) |
| Inversión en equipos (CAPEX) | Media | Alta |
| Más adecuada para | Botellas / fibra / envases (calidad alimentaria) | Hilo para neumáticos, hilo industrial (IV > 1.2) |
Ventajas de la SSP
- Menor consumo energético: ~0,3–0,5 frente a 0,8–1,2 kWh/kg
- Excelente control del acetaldehído (calidad alimentaria de serie)
- Mejor conservación del color (menos amarilleamiento)
- Vía de aprobación de la FDA/EFSA bien establecida
- Funcionamiento continuo y caudal escalable
- Inversión media (CAPEX): accesible comercialmente
Limitaciones de la SSP
- Más lenta: 8–16h frente a 2–4h para la LSP
- No permite superar de forma fiable una IV de ~1.1 dL/g
- Requiere un control preciso de la humedad (<30 ppm)
- Reactor de mayor tamaño que el equivalente para LSP
- La línea de 4 etapas añade complejidad al proceso frente a una única etapa de fusión
Para la gran mayoría de los recicladores de rPET que se dirigen a los mercados de botellas de bebidas, envases alimentarios y fibra textil, la SSP es la tecnología adecuada. La LSP no es una alternativa competidora en estos segmentos: es la tecnología necesaria para el nicho de IV > 1.1, al que la SSP no llega. El reciclaje químico —mediante rutas de despolimerización— constituye una vía tecnológica totalmente distinta, destinada a flujos de plásticos contaminados o mezclados en los que el reciclaje mecánico y la SSP no pueden alcanzar los estándares de calidad alimentaria. Para los flujos limpios de PET reciclado de botella a botella, la SSP sigue siendo la vía dominante y más rentable.
Integración de la SSP con su línea de granceado: guía de selección de equipos
El SSP nunca funciona como una unidad independiente: es una etapa dentro de una línea más amplia de reciclaje de PET que incluye clasificación, lavado, extrusión, granceado y pruebas de calidad. La maquinaria de SSP se conecta con los equipos de lavado previos y los sistemas de granceado posteriores, por lo que el diseño de integración entre el reactor de SSP y la granceadora es una decisión de ingeniería clave que afecta tanto a la inversión de capital como al consumo energético de toda la línea de reciclaje de PET.
En las líneas industriales son habituales dos arquitecturas de integración:
- Transporte en caliente (ideal para líneas continuas): las escamas de plástico procesadas mediante SSP salen del reactor a 180-200 C y se transportan neumática o mecánicamente hasta la extrusora de granceado mientras aún están calientes. Así se evita tener que recalentar las escamas desde la temperatura ambiente hasta la temperatura de extrusión, lo que permite ahorrar entre un 20 y un 30 % de la energía necesaria para la granceadora. Es necesario ajustar el caudal: la producción de SSP (kg/h) por hora debe corresponderse con el caudal de alimentación que puede admitir la granceadora.
- Transporte en frío (ideal para operaciones por lotes o productos mezclados): las escamas de plástico procesadas mediante SSP se enfrían por debajo de 50°C, se almacenan en silos y después se alimentan por separado a la granceadora. Esta opción ofrece flexibilidad operativa cuando las líneas de SSP y de granceado no funcionan con el mismo horario o cuando una sola granceadora procesa material procedente de varias líneas de SSP (con distintos valores de IV, etc.). Se recomienda llenar los silos con nitrógeno para evitar que el material vuelva a absorber humedad.
Lista de comprobación para adquirir un sistema de SSP
- IV objetivo: defina la especificación del valor de IV de salida según la aplicación (consulte la tabla de IV anterior).
- Caudal (kg/h): el caudal habitual de los sistemas industriales de SSP es de 150-2.000 kg/h; ajústelo a la capacidad de la granceadora.
- Atmósfera: barrido con nitrógeno (menor inversión de capital, mayores costes operativos por el suministro de N) o vacío (mayor inversión de capital, menores costes operativos, la opción más adecuada para líneas de proceso con una descontaminación intensiva).
- Precristalizador: necesario para material amorfo en forma de escamas o fragmentos; puede no ser necesario si se alimentan gránulos cristalizados.
- Interfaz de transporte en caliente o en frío: arquitectura de la interfaz con el fabricante de la granceadora.
- Formato de la materia prima: gránulos (respuesta de IV homogénea) y escamas (superficie específica variable, mayor tiempo de retención).
- Certificación para productos frescos: FDA LNO o EFSA Challenge Test, según la categoría de aptitud para el contacto con alimentos.
Las líneas de reciclaje de botella a botella requieren, después del SSP, una etapa de granceado diseñada para el comportamiento específico del plástico fundido de rPET, incluidos los efectos del tiempo de permanencia en la extrusora sobre la IV, la gestión de la presión en la matriz de extrusión y el granceado bajo agua para obtener una distribución de tamaño uniforme. Los sistemas de granceado de PET de Kitech para líneas de rPET, incluida la serie TSK (100–1.000 kg/h), están diseñados específicamente para el reciclaje de botellas de PET de botella a botella, con configuraciones de entrada compatibles con SSP y certificación CE/UL. El consumo energético de la etapa de granceado es de aproximadamente 0,2–0,4 kWh/kg, lo que sitúa el consumo total combinado de la línea de SSP y granceado en 0,5–0,9 kWh/kg.
Consejo profesional
Solicite siempre al proveedor de SSP los datos de uniformidad de la IV (coeficiente de variación), no solo la IV media. Por ejemplo, una línea que ofrece una IV media de 0.82 dL/g con un CV de 0.04 dL/g es mucho más valiosa que otra con una variación de 0.10 dL/g, ya que deja menos margen para ajustar los parámetros de funcionamiento de la granceadora y permite fabricar botellas de forma más uniforme en la etapa posterior de moldeo por soplado.
Normativa de la UE y rentabilidad de la inversión en SSP (2025–2030)
La justificación empresarial del SSP ha pasado de ser una iniciativa voluntaria de sostenibilidad corporativa a convertirse en un requisito legal para las marcas de bebidas. La Directiva de la UE sobre plásticos de un solo uso (SUPD), Directiva (UE) 2019/904, exige que las botellas compuestas principalmente de PET contengan un porcentaje mínimo de plástico reciclado: un mínimo obligatorio del 25 % a partir de enero de 2025, que aumentará hasta un mínimo del 30 % a partir de enero de 2030. A principios de 2024, el objetivo del 25 % ya está en vigor, y los Estados miembros de la UE que no lo cumplan podrían enfrentarse a medidas coercitivas. Las marcas que venden bebidas en la UE estarán sometidas a un mayor escrutinio de sus cadenas de suministro en los Estados que no alcancen sus respectivas cuotas de cumplimiento, por lo que el abastecimiento de material se ha convertido en una de sus prioridades.
Esto genera una demanda estructural significativa de rPET apto para uso alimentario, frente a los mercados generales de fibra y fleje de rPET. Para aplicaciones de alimentación y bebidas solo se permiten procesos de reciclaje aprobados por la Autoridad Europea de Seguridad Alimentaria (EFSA) o autorizados por la FDA que produzcan rPET apto para el contacto con alimentos. Los sistemas tecnológicos de SSP representan la mayoría de los que cuentan actualmente con aprobación reglamentaria, por lo que la oportunidad de mercado creada por la SUPD depende directamente de la disponibilidad de capacidad de reciclaje de rPET apto para uso alimentario.
$12.4B
Tamaño del mercado del rPET (2026)
$24.6B
Previsión del mercado del rPET (2036, CAGR 7,1 %)
55%
Cuota de la tecnología SSP/superlimpia en la demanda de procesamiento de rPET
Fuente: Future Market Insights, informe sobre el mercado de envases de rPET 2026-2036.
El segmento de botellas y envases de rPET 100 % crece más rápido que el mercado general de rPET: alcanzará los $3,5 billion en 2026 y se prevé que llegue a $7,9 billion en 2036, con una CAGR del 8,5 %. Para los recicladores que abastecen a marcas europeas de bebidas, el rPET apto para uso alimentario tiene una prima de precio estructural frente al rPET genérico que, según los analistas, se mantendrá al menos hasta 2030. La transición a una economía circular en los envases, en la que las botellas de bebidas se diseñan para reciclarse en nuevas botellas en lugar de destinarse a aplicaciones de menor valor, es la tendencia de demanda sostenible que subyace a este mercado. El SSP conecta la producción del reciclaje mecánico con el polímero apto para el contacto con alimentos y reduce la intensidad de las emisiones de carbono frente a la producción de PET virgen en un 50–75 % estimado.
En cuanto al calendario de inversión, una planta completa de SSP, con precristalizador, secador, reactor, torre de refrigeración e integración del granceado, tarda entre 12 y 18 meses desde el pedido de compra hasta la primera puesta en marcha. Si el objetivo es cumplir el mandato del 30 % en 2030, los recicladores deberían solicitar ofertas (RFQ) y clasificar a sus principales proveedores de equipos de SSP a más tardar a finales de 2028.
Preguntas frecuentes: policondensación en estado sólido de rPET
¿Qué es la polimerización en estado sólido?
La polimerización en estado sólido es una reacción de extensión de cadena que se lleva a cabo por debajo del punto de fusión del PET (180–230°C). El polímero permanece sólido durante todo el proceso, en forma de gránulos o escamas. El nitrógeno o el vacío eliminan los subproductos de la reacción (agua y etilenglicol), favoreciendo el crecimiento de las cadenas sin fundir el material.
¿Cuánto tarda el SSP para rPET?
Una línea continua de SSP suele tener un tiempo de permanencia de 8–16 horas en la etapa de reacción. La duración exacta depende de la IV inicial de la materia prima, la IV objetivo, la temperatura de reacción (210–230°C) y el caudal de purga de gas. Una materia prima de rPET con una IV inicial de 0.62 dL/g y un objetivo de 0.82 dL/g a 215°C suele requerir 10–12 horas. Los objetivos de IV más altos (p. ej., 0.96+ para hilo industrial) pueden prolongar el proceso hasta 16–18 horas a 230°C.
¿Qué viscosidad intrínseca necesita el rPET apto para uso alimentario?
El PET para botellas de bebidas requiere ≥0.78 dL/g (FDA/EFSA); las bandejas alimentarias admiten 0,75–0,80 dL/g. La IV por sí sola no garantiza la aptitud para uso alimentario: también se necesita un proceso de descontaminación certificado (EFSA Challenge Test o FDA LNO) que confirme la eliminación del acetaldehído y de los migrantes volátiles.
¿Es mejor el SSP que la policondensación en fase líquida para obtener rPET apto para botellas?
Para obtener rPET apto para botellas (IV objetivo de 0,78–0,85 dL/g), el SSP es la tecnología preferida. Funciona a menor temperatura, consume menos energía (~0,3–0,5 frente a ~0,8–1,2 kWh/kg), permite controlar mejor el acetaldehído (<1 ppm frente a <5 ppm) y cuenta con un historial de aprobaciones de la FDA y la EFSA más consolidado. La policondensación en fase líquida no es inferior: es la opción adecuada para objetivos de IV superiores a 1.1 dL/g (cordón para neumáticos, hilo de alta tenacidad), que el SSP no puede alcanzar. La elección depende del objetivo de IV, no de una preferencia general por una tecnología.
¿El SSP elimina todos los contaminantes del PET reciclado?
Los contaminantes orgánicos volátiles, como el acetaldehído, los disolventes residuales, los migrantes de tinta y las moléculas pequeñas de «sustancias químicas posconsumo», se eliminan en distintos grados (95,7–99,6 %) con una tecnología aprobada por la EFSA. Sin embargo, el proceso de SSP NO elimina colorantes, pigmentos a base de metales pesados (de tapones y etiquetas) ni aditivos no volátiles. El SSP no es una etapa de eliminación de contaminantes, sino de descontaminación. El lavado en caliente, la clasificación óptica por infrarrojo cercano y una selección cuidadosa de los flujos de material deben completarse en las etapas anteriores. El SSP no puede compensar una mala calidad del material de entrada.
¿Puede el rPET obtenido mediante SSP igualar la calidad del PET virgen?
En cuanto a la viscosidad intrínseca y las propiedades mecánicas, sí: el rPET procesado mediante SSP con una IV de 0,80–0,85 dL/g es funcionalmente equivalente al PET virgen con la misma IV. En cuanto al color (índice de amarillez), el rPET suele presentar valores ligeramente superiores a los del PET virgen debido a los cromóforos acumulados en ciclos térmicos anteriores. Esto es importante para las botellas transparentes de bebidas, en las que la transparencia visual forma parte de las especificaciones de marca. Actualmente, las principales marcas de bebidas aceptan mezclas con un 25–50 % de rPET procesado mediante SSP en botellas transparentes de PET sin que se aprecien cambios de color.
¿El plástico PET y el PETE son el mismo material?
Sí, son el mismo material. PETE es el código de identificación de resina ASTM (#1) impreso en los envases; PET es el nombre químico (tereftalato de polietileno). Toda la normativa sobre SSP, contacto con alimentos y reciclaje utiliza PET.
Referencias y lecturas adicionales
- Directiva de la UE sobre plásticos de un solo uso (Directiva 2019/904): Comisión Europea
- Evaluación de seguridad de la EFSA: tecnología iV+ rPET de Starlinger (PMC, 2022)
- Reciclaje mecánico industrial de PET de última generación: RSC Sustainability (2025)
- Informe sobre el mercado de envases de PET reciclado 2026–2036: Future Market Insights
- Objetivos clave para 2025 de la Directiva de la UE sobre plásticos de un solo uso: Plastics Engineering
Nota de transparencia
Este artículo divulgativo ha sido elaborado por Kitech, fabricante de granceadoras de PET y equipos de reciclaje. Los datos técnicos —parámetros de SSP, normas reglamentarias, cifras de mercado e IV objetivo— se han obtenido de la información pública indicada. La granceadora de la serie TSK de Kitech se cita en la sección sobre integración de equipos como un producto de Kitech adecuado para esta aplicación.
El equipo editorial de Kitech desarrolló el marco de la regla de selección basada primero en la IV.Relacionado: equipos de Kitech para líneas de rPET
Consulte la granceadora de rPET de la serie TSK de Kitech, diseñada para la producción de botella a botella, con entrada compatible con SSP y un caudal de 100–1.000 kg/h.
Entradas relacionadas




Tendencia ahora



