Póngase en contacto con Kitech Company

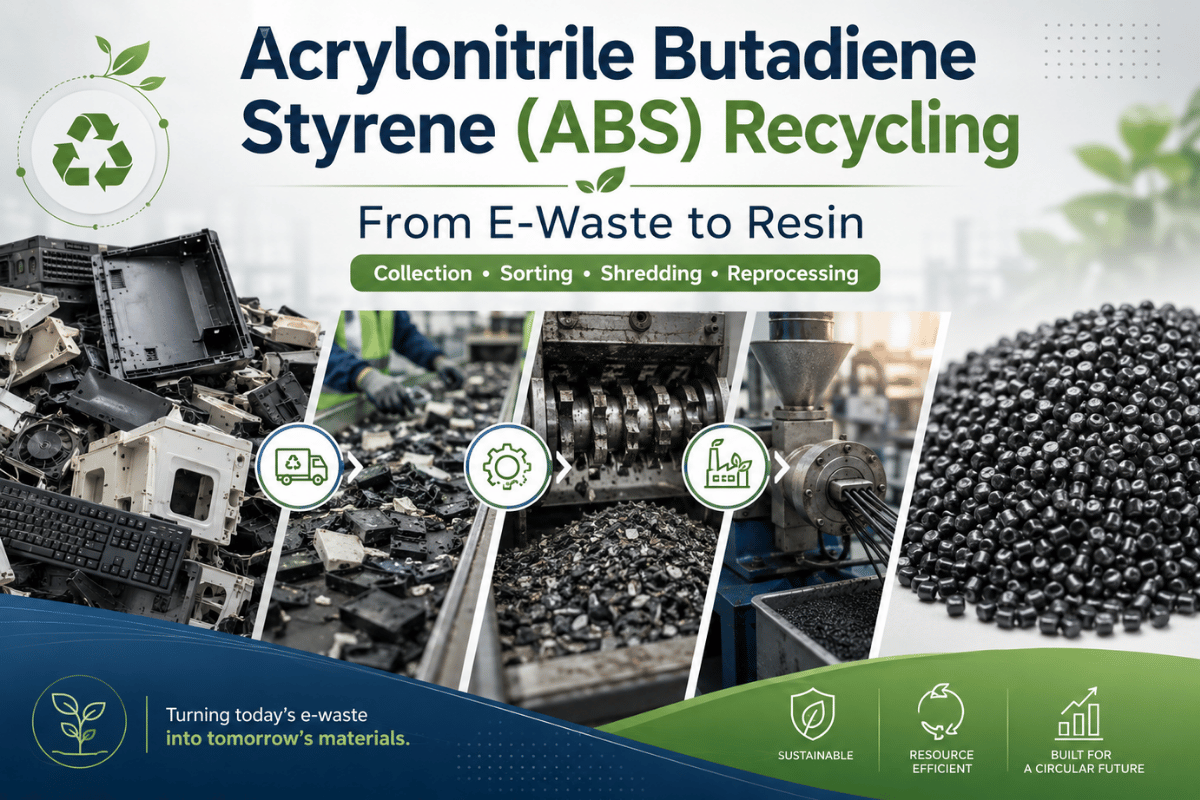
Reciclaje de acrilonitrilo butadieno estireno (ABS): de los residuos electrónicos a la resina

Datos rápidos: acrilonitrilo butadieno estireno (ABS)
| Código de identificación de la resina | #7 Otros (ASTM D7611) |
| Densidad | 1,04–1,07 g/cm³ |
| Temperatura de transición vítrea (Tg) | ~105°C |
| Composición | ~50 % estireno, ~³0 % acrilonitrilo, ~20 % butadieno |
| Temperatura de fusión (procesado) | 220–250°C |
| Reciclabilidad | Reciclable mecánicamente; 5–7 ciclos antes de que la pérdida de propiedades resulte inaceptable |
| ¿Es necesario el secado previo? | Sí — 80°C / 3–4 h, humedad objetivo ≤0,05 % |
Qué diferencia al ABS de otros plásticos rígidos y cómo condiciona su línea de reciclaje
¿Qué es el ABS y por qué cuesta reciclarlo? El ABS es un terpolímero termoplástico amorfo compuesto aproximadamente por un 50 por ciento de estireno, que aporta rigidez; un 30 por ciento de acrilonitrilo, que ofrece resistencia química; y un 20 por ciento de fase de caucho de butadieno, que proporciona resistencia al impacto. Esa fase de butadieno es lo que hace que el ABS funcione tan bien, pero también plantea un reto técnico al reciclarlo. Las fases de dieno son especialmente propensas a la oxidación por calor y radiación UV; por eso, el ABS degradado térmica y químicamente por UV tiende a volverse quebradizo y amarillear antes de que falle la matriz de estireno. En una línea de reciclaje, hay 2 características especialmente problemáticas. El intervalo de densidad de 1,04-1,07 g/cm se solapa casi por completo con la densidad del poliestireno (1.04-1.05g/cm), por lo que la separación por densidad no permite separar eficazmente el ABS del PS en una mezcla. Además, su Tg de ~105C supera las temperaturas del PP y el HDPE, pero queda por debajo de las del PC. Esto significa que el margen de temperaturas de la extrusora es más estrecho de lo que probablemente espera un operario acostumbrado a procesar resinas básicas: si trabaja a demasiada temperatura, la fase de butadieno se degrada más; si trabaja a una temperatura demasiado baja, el plástico no llega a fundirse y homogeneizarse por completo. El ABS está clasificado como #7, dentro de los siete tipos de plástico de la norma ASTM D7611, «Otros plásticos, incluidos los multimateriales». Por eso, casi todo el ABS queda fuera de la recogida selectiva municipal, ya que las plantas de reciclaje normalmente no pueden automatizar su recogida por separado. La mayor parte del material de acrilonitrilo butadieno estireno de origen industrial procede de vehículos al final de su vida útil (VFU), residuos electrónicos, productos al final de su vida útil y residuos generados durante la fabricación.¿Por qué cuesta reciclar el ABS?
Se combinan tres factores. El código de resina #7 deja el ABS fuera de la mayoría de los sistemas de recogida selectiva, por lo que rara vez existe un contenedor doméstico específico. Su densidad es similar a la del poliestireno, lo que impide clasificarlo mediante una separación sencilla por flotación y hundimiento. Además, el ABS de las corrientes de WEEE suele presentar niveles elevados de BFR, que deben medirse antes de que el material pueda volver al mercado conforme a RoHS o POPs EU 2014/1143.Cuatro corrientes de alimentación de ABS: WEEE, ELV, posconsumo y material molido industrial
Quizá ninguna otra decisión sea tan crítica en el reciclaje de plástico ABS como separar el material según su procedencia. Cada kilogramo de residuo de ABS que llega a una planta de reciclaje tiene un perfil determinado por su flujo de origen; este determina los problemas de contaminación, la clasificación inicial, los análisis químicos necesarios y el nivel de capacidad de la línea que se requiere para procesarlo. No tratar estos cuatro flujos por separado es la causa de la mayoría de los productos de baja calidad.| Flujo de material | Contaminación habitual | Riesgo de retardantes de llama | Requisito de clasificación principal | Nivel de línea recomendado |
|---|---|---|---|---|
| WEEE (residuos electrónicos) | 5–15 % (metales, fragmentos de placas de circuito impreso, cables) | ALTO — BFR/PBDE presentes en algunos dispositivos; se requiere un análisis preliminar con XRF | Clasificación química con NIR + XRF; se necesita una solución para el plástico negro | Alta resistencia (1.000–2.000+ kg/h) |
| VFU (vehículos al final de su vida útil) | 8–20 % (pintura, adhesivo, espuma, clips metálicos) | MEDIO — son habituales las calidades con retardantes de llama sin HBCD; verificar según el tipo de pieza | Separación triboelectrostática (PP/ABS); prelavado para eliminar adhesivos | Estándar a alta resistencia (500–1.500 kg/h) |
| Posconsumo | 10–30 % (etiquetas de papel, tapas de PP, residuos de alimentos) | BAJO — los artículos domésticos rara vez contienen BFR por encima del umbral | Clasificación primaria con NIR; lavado en caliente (≥70°C) para artículos con restos de alimentos | Estándar (500–1.000 kg/h) |
| Material triturado industrial | <1% (recortes de producción, bebederos, canales de alimentación) | MUY BAJO — la calidad y el lote se conocen por los registros de producción | Mínima — solo se requiere clasificar por color dentro de una única calidad | Compacta (100–500 kg/h) |
Degradación molecular del ABS a lo largo de los ciclos de reprocesado: qué muestran los datos
Cada vez que se funde y vuelve a fluir el ABS, se producen escisiones de cadena y oxidación térmica en el componente de caucho de polibutadieno. Aunque las fases de acrilonitrilo y estireno del ABS resisten mejor el calor, los nódulos ricos en butadieno, responsables de la tenacidad del ABS, tienen poca estabilidad térmica. Como resultado, la resistencia al impacto disminuye de forma bastante lineal y predecible con cada ciclo de fusión.¿Cómo afecta el reciclaje del acrilonitrilo butadieno estireno a sus propiedades?
Un estudio de 2025 sobre el reprocesado en varios ciclos (en PMC- NIH) observó una pérdida media de resistencia al impacto del 5,9 % por ciclo en el ABS y del 14,5 % por ciclo en las mezclas de ABS/PC. Las propiedades físicas del ABS sin carga parecían disminuir de forma sorprendentemente lineal durante los primeros 5 o 6 ciclos, y no parecían deteriorarse tanto como creen muchos operarios justo después del 3er ciclo. Sin embargo, la falta de linealidad se acentúa en las calidades con cargas o fibras de refuerzo: este estudio concreto observó que la resistencia a la tracción de los compuestos de ABS y fibra de melamina se desplomaba tras solo 3 ciclos de reprocesado, con una caída considerable, de 42,45 MPa a 18,47 MPa (-56 %).| Ciclo de reprocesado | Retención del impacto — ABS sin carga | Retención del impacto — mezcla de ABS/PC | Aplicación recomendada |
|---|---|---|---|
| Virgen (valor de referencia) | 100% | 100% | Todas las calidades, clase A de automoción |
| Ciclo 1 | ~94% | ~85% | Piezas técnicas visibles no estructurales |
| Ciclo 2 | ~88% | ~73% | Piezas estructurales no visibles, carcasas |
| Ciclo 3 | ~83% | ~62% | Aplicaciones no estructurales; mezclar con material virgen |
| Ciclo 4 | ~77% | ~53% | Solo para aplicaciones sometidas a esfuerzos bajos; se recomienda una mezcla 70/30 con material virgen |
| Ciclo 5+ | <72% | <45% | Infrarreciclaje o recuperación energética |
(PMC/NIH 2025, PMC11976218) – ABS sin carga: 5,9 %/ciclo; ABS/PC sin carga: 14,5 %/ciclo. Los valores absolutos se dedujeron del porcentaje por ciclo.
Para las mezclas, una proporción de 70 % de ABS virgen y 30 % de ABS reciclado, procedente de material triturado de ciclo 1 o ciclo 2, cumple los requisitos de rendimiento mecánico de la mayoría de las aplicaciones de automoción y consumo moldeadas por inyección. Este resultado coincide con nuestra propia experiencia: los datos muestran una retención de la resistencia al impacto de entre 85-95 % y de la resistencia a la tracción de 90-98 % al utilizar ABS posconsumo en condiciones comerciales habituales. Cuando se utiliza material triturado de ciclo 3 o posterior, la práctica habitual del sector consiste en destinarlo a aplicaciones menos exigentes, como accesorios para tuberías, insertos de protección para embalajes o perfiles de construcción, en lugar de reincorporarlo a componentes estructurales.Es más probable que el reciclaje evolucione hacia un modelo dual, en el que los procesos de disolución lideren la recuperación de alta pureza y el reciclaje mecánico gestione los grandes volúmenes de material, complementados por procesos físicos avanzados o térmicos para aplicaciones más específicas.
Simon MoonHowool Lee, Universidad Nacional de Hankyong | MDPI Sustainability, 2025
Matriz de decisión de tecnologías de clasificación: NIR, densidad, electrostática y modificación de superficies
La clasificación es la etapa en la que el procesado del ABS más se diferencia del reciclaje de plásticos básicos. La elección de tecnología depende del perfil del material, del nivel de mezcla de PS/ABS y, sobre todo, de si se procesa ABS negro u oscuro.Atención con el ABS negro: el NIR convencional no puede «ver» el ABS pigmentado con negro de carbono
La mayor parte del ABS negro y gris oscuro de WEEE contiene negro de carbono como colorante, que absorbe prácticamente toda la luz cercana al espectro infrarrojo. Por ello, los escáneres de identificación NIR no reciben ninguna señal de luz reflejada y clasifican el material como no identificado, enviándolo al contenedor de rechazo. No es un caso excepcional: la mayor parte del ABS de WEEE (decodificadores y carcasas de monitores y televisores) es negra, por lo que los sistemas NIR estándar rechazan la corriente de alimentación de mayor volumen. MWIR, LIBS + Machine Learning o Raman pueden ser alternativas.
| Tecnología | Eficacia de separación de ABS/PS | ¿Puede procesar ABS negro? | Inversión de capital habitual | Aplicación más adecuada |
|---|---|---|---|---|
| Espectroscopia NIR | 85–95 % (colores claros) | ❌ No | $60,000–$180,000 | Material posconsumo de color claro, material triturado industrial |
| MWIR / LIBS+ML | 90–97 % (incluido el negro) | ✔ Sí | $150,000–$350,000 | Corriente mixta de WEEE; recuperación de ABS negro |
| Separación por flotación y hundimiento según densidad | <70% (densidades solapadas 1.04–1.05 g/cm³) | ✔ Sí | $20,000–$80,000 | Solo para clasificación previa; insuficiente como separador principal de ABS/PS |
| Separación triboelectrostática | >95 % de pureza (PP/ABS) | ✔ Sí | $120,000–$280,000 | Flujo mixto de PP/ABS de VFU |
| Flotación por aire disuelto (DAF) | 97 % de pureza / 89 % de recuperación | ✔ Sí | $80,000–$200,000 | Líneas de proceso húmedo; ABS procedente de flujos mixtos de plástico rígido |
| Modificación de superficies (Fenton + espuma) | Hasta un 98 % de pureza tras el tratamiento | ✔ Sí | Complemento para un sistema húmedo existente | Para ABS de alta pureza; en fase de investigación a escala piloto |
Configuración de la línea de reciclaje de ABS y parámetros del proceso para cada etapa
El reciclaje de ABS se lleva a cabo en una línea comercial compuesta por cinco grupos funcionales: reducción de tamaño (trituración), lavado, secado, extrusión/mezclado y granceado. El proceso tiene parámetros específicos para el ABS, distintos de los del reciclaje de resinas básicas. Los intervalos indicados se aplican a las líneas Kitech y pueden incluir datos de campo recopilados durante la puesta en marcha de instalaciones.| Etapa | Equipo | Parámetros principales | Consideraciones específicas para ABS |
|---|---|---|---|
| Reducción de tamaño | Trituradora de plástico de un eje | Motor de 40–60 kW; luz de malla de 30–100 mm; producción de 300–1.500 kg/h | El ABS es más duro que el PP/HDPE: use una luz de malla menor para las carcasas de WEEE; se recomienda una cuchilla refrigerada por agua para tiradas largas |
| Lavado | Sistema de lavado de plásticos | Lavado en caliente ≥70°C; concentración de sosa cáustica 1–3 % NaOH; lavadora por fricción + tanque de flotación y hundimiento | El ABS absorbe agua: reduzca al mínimo el tiempo de remojo en la etapa de lavado en caliente y páselo al secador antes de que transcurran 15 min desde la salida |
| Secado previo | Secador de tolva deshumidificador | 80°C / 3–4 h; humedad objetivo ≤0,05 % (500 ppm); punto de rocío ≤–20°C | ⚠️ Consulte la nota técnica de ingeniería más abajo: es el parámetro individual más importante para la calidad del ABS |
| Extrusión | Extrusora de doble husillo (preferida) o de husillo simple con sección de mezclado | Zona de la matriz de extrusión 220–240°C; objetivo 230°C; relación L/D 28–32:1; filtro de masa fundida de 60–100 luces de malla; velocidad del husillo 150–300 rpm | Una temperatura del plástico fundido superior a 240°C acelera la oxidación de la fase de butadieno; se requiere desgasificación por venteo para el material reciclado con humedad residual |
| Granceado | Molino granulador de plásticos | Granceadora de cordón extruido (material triturado limpio) o granceadora bajo agua (alta producción, mezcla de colores) | Tamaño habitual de los gránulos de ABS: 3–5 mm de diámetro; tamice los gránulos para retirar partículas finas <2 mm antes de ensacarlos |
La variable más importante del reciclaje de ABS (nota técnica de ingeniería).
El ABS es higroscópico y vuelve a absorber humedad del aire hasta alcanzar un 0,2-0,4 %, algo que puede ocurrir a las pocas horas del lavado. Si se alimenta la extrusora con más de un 0,05 % de humedad, se observan de inmediato tres tipos de defectos: marcas plateadas (vetas plateadas causadas por el tamaño grande de las partículas en la superficie del gránulo), fragilidad del cordón extruido y velado superficial, incluso después del moldeo por inyección. Un secado excesivo antes de la entrada (por encima de 85 C durante 6 horas) empieza a degradar la fase de butadieno incluso antes de la extrusión. El intervalo de secado adecuado es 80 C / 3-4 horas con un punto de rocío de -20 C. No seque previamente en un secador convencional de aire caliente; se necesita un secador deshumidificador (de desecante).
| Nivel | Capacidad | Volumen mensual de entrada | Material habitual |
|---|---|---|---|
| Compacta | 100–500 kg/h | 30–150 MT/month | Material triturado industrial, material posindustrial limpio |
| Estándar | 500–1.000 kg/h | 150–300 MT/month | Posconsumo, VFU ligero |
| Alta resistencia | 1.000–2.000+ kg/h | 300–600+ MT/month | WEEE, ELV pesado, varias corrientes |
Retardantes de llama en ABS procedente de WEEE: la brecha de cumplimiento que muchos operadores pasan por alto
La trampa de los retardantes de llama: ¿por qué el ABS de WEEE clasificado mediante NIR puede seguir sin superar las pruebas RoHS?
La clasificación NIR y la separación por densidad confirman la identidad del polímero: confirman que el material es ABS y no PS. No cuantifican el bromo. Una clasificación NIR con control XRF permite determinar qué resina tiene, y nada más: no ofrece ninguna información sobre si la resina contiene éteres difenílicos polibromados (PBDE) como aditivo n.º 100 por encima de los límites de RoHS 2011/65/EU o del Reglamento POP de la UE 2019/1021.
Los operadores que justifican que un material «clasificado por NIR» cumple RoHS se exponen a responsabilidad normativa directa frente a sus clientes.| Sustancia | Normativa | Umbral (plástico reciclado) | Umbral (material homogéneo) |
|---|---|---|---|
| PBDE (éteres difenílicos polibromados) | Reglamento POP de la UE 2019/1021 | 500 ppm (UTC para artículos reciclados) | 100 ppm (RoHS 2011/65/EU por material homogéneo) |
| HBCD (hexabromociclododecano) | Reglamento POP de la UE 2019/1021 | 100 ppm (UTC para artículos reciclados) | 100 ppm |
| DecaBDE (éter decabromodifenílico) | Reglamento POP de la UE 2019/1021 (actualización de 2023) | 500 ppm (UTC) | En revisión — probablemente 200 ppm para 2027 |
UTC = nivel de contaminación incidental en trazas permitido por el Reglamento POP de la UE. Nota: el límite UTC de 500 ppm para PBDE solo es válido para artículos de plástico reciclado comercializados, no para la producción. Fuente: BSEF 2023.
Hay otro aspecto importante que debe tenerse en cuenta para cumplir la normativa: el límite de 500 ppm para PBDE del Reglamento POP en plástico reciclado NO equivale al límite de 100 ppm de RoHS para material homogéneo. El límite UTC del Reglamento POP se aplica al material reciclado utilizado en el mercado; pero si utiliza ese ABS reciclado para moldear y acabar un producto que está sujeto al Reglamento RoHS (electrónica, E&EE), el artículo final también debe cumplir el límite de 100 ppm para material homogéneo. Ambas normas son aplicables. El informe técnico de BSEF de 2023 indica que, con el umbral actual de 500 ppm, «el cumplimiento de los valores límite solo se garantiza mediante análisis de laboratorio» [6], y esto con un análisis XRF estándar, no con instrumentos de análisis de campo. El límite de detección in situ indicado por BSEF para PBDPE en ABS es de 200-300 ppm, muy por debajo de lo necesario para los límites UTC del Reglamento POP, pero muy por encima del límite de 100ppm necesario para verificar el cumplimiento de RoHS.Protocolo de cumplimiento de 5 pasos sobre retardantes de llama para corrientes de ABS de WEEE
- Análisis preliminar con XRF antes de la clasificaciónAntes de triturar, analice las carcasas completas de WEEE con un equipo pXRF portátil. Marque para retirarlos los elementos con lecturas superiores a >300 ppm de Br. Coste habitual del pXRF: $15.000–$30.000; tiempo de análisis: 30–60 sec/item.
- Separación por lotes: mantenga separados los lotes por tipo de dispositivo (marcos de televisores, carcasas de equipos informáticos y pequeños electrodomésticos). Los BFR aparecen en niveles dos veces superiores a la media en pantallas frente a pequeños electrodomésticos.
- Verificación de laboratorio para cada lote destinado a un producto final sujeto a RoHS: envíe muestras en forma de gránulos a un laboratorio certificado (ICP-MS o GC-MS). Este análisis determinará si el material contiene menos de 100 ppm de PBDE por material homogéneo. El coste del análisis oscila entre $150 y $400.
- El material de salida segregado StreamBFR- positivo molido debe gestionarse mediante eliminación segregada; el proceso debe tratar estos residuos peligrosos por separado, tal como exige la Directiva WEEE 2012/19/EU, y evitar que se mezclen con otras corrientes limpias.
- Trazabilidad documental: garantice la trazabilidad desde el grupo y tipo de producto hasta el gránulo final. A partir de 2026, las aplicaciones electrónicas de ABS posconsumo exigirán cada vez más un certificado de análisis conforme a las obligaciones de diligencia debida del PPWR.
Mercado del ABS reciclado: calidades, precios y dónde crece la demanda
El ABS reciclado no es un producto básico como el rPET o el rHDPE. Se vende según una determinada especificación de calidad, y el precio puede variar considerablemente en función de la uniformidad del color, el intervalo de MFI y la trazabilidad de la materia prima de entrada. Conocer la calidad del material permite maximizar el precio de venta potencial y definir el perfil de cliente objetivo. La mayor parte del ABS reciclado se incorpora a nuevos productos mediante moldeo por inyección, por lo que los compradores examinan minuciosamente la uniformidad del flujo de fusión de cada calidad.| Nivel de calidad | Especificación | Precio orientativo | Principales compradores |
|---|---|---|---|
| Calidad superior / material triturado de un solo color | Un solo color; MFI dentro de ±2 g/10 min respecto a la especificación; humedad analizada; procedencia de la materia prima certificada | $0.25–$0.35/lb ($0.55–$0.77/kg) | Fabricante de automoción Tier-1, fabricante de equipos originales de electrónica de consumo |
| Calidad estándar / colores mezclados | Se admite mezcla de colores; intervalo de MFI documentado; sin certificación | $0.14–$0.22/lb ($0.31–$0.49/kg) | Carcasas de electrodomésticos, productos de almacenamiento, moldeo por inyección de uso general |
| Calidad para filamento de impresión 3D | Control preciso de MFI (±1 g/10 min); baja humedad; diámetro uniforme tras la extrusión del filamento | $0.30–$0.45/lb ($0.66–$1.00/kg) | Fabricantes de compuestos para filamentos, cadenas de suministro de productos para creadores |
| Calidad inferior / material para mezclas | Alta contaminación, MFI fuera de especificación, mezcla de polímeros; se vende como materia prima para mezclas o para aplicaciones no estructurales | $0.06–$0.12/lb ($0.13–$0.26/kg) | Accesorios para tuberías, perfiles de construcción, valorización energética |
Las tendencias de precios que se muestran a continuación se basan en las cotizaciones del mercado al contado de Norteamérica y Europa de ene-2026. Los precios del ABS reciclado son muy volátiles, por lo que debe comprobar siempre los datos actuales del mercado antes de tomar decisiones de inversión.
Se prevé que el mercado del ABS reciclado crezca a una tasa anual compuesta del 8,6 %: de $9,4 billion en 2025 a unos $19,8 billion en 2034 (Dataintelo 2025). Este crecimiento supera al del mercado del ABS virgen (~4,7 % CAGR), ya que las empresas se ven impulsadas hacia la sostenibilidad por los fabricantes de equipos originales y las nuevas normas regulatorias. El reciclaje mecánico de ABS ofrece una ventaja económica estructural en la cadena de suministro: consume aproximadamente un 51 % menos de energía (46,5 MJ/kg frente a 94,5 MJ/kg en la producción de ABS virgen), lo que proporciona a los recicladores una ventaja real en costes operativos cuando los precios de los combustibles fósiles son elevados.Principales aplicaciones del ABS reciclado por nivel de calidad
El ABS reciclado de un solo color de calidad prémium se destina a interiores de automóviles (salpicadero, paneles de puertas y carcasas de HVAC) en aplicaciones que no requieren un acabado de Clase A. En mezclas de 70/30 de material virgen y reciclado, los proveedores de automoción Tier 1 utilizan ABS reciclado para piezas estructurales internas con propiedades mecánicas adecuadas. El segmento de mercado más amplio para el ABS reciclado de colores mezclados (material molido) abarca los electrodomésticos, los bienes de consumo y el almacenamiento. La clave es que, en esta fase, el color puede aplicarse a la pieza acabada mediante pintura o recubrimiento, en lugar de al material de resina en bruto. La aplicación de más rápido crecimiento es la impresión 3D (FDM). La buena adhesión entre capas del ABS, junto con la creciente demanda de filamentos sostenibles para impresión 3D, ha impulsado un nicho de mercado para los gránulos de ABS reciclado, que alcanzan un precio superior si se controla estrictamente el índice de fluidez (MFI). Consulte la guía de compra de gránulos de ABS y la guía de grados de calidad de gránulos reciclados para conocer los requisitos de especificación.Rentabilidad del reciclaje de ABS en las instalaciones: análisis del punto de equilibrio y cuándo compensa una línea propia
Cómo lograr la circularidad del plástico con ABS: ¿cuándo compensa? Hemos creado esta guía para ayudarle a decidir sobre la circularidad del plástico y responder a una pregunta concreta: ¿compensa reciclar el ABS en sus propias instalaciones o enviarlo a un transformador? La decisión depende de cinco variables clave: el volumen mensual de residuos, el nivel de contaminación, el capital disponible para invertir, el coste de la mano de obra local y el acceso a compradores del material reciclado.Caso: fabricante de productos electrónicos con 180MT/MTh de residuos de ABS en Polonia
El cliente era un fabricante por contrato que enviaba a un transformador coladas y canales de inyección de ABS limpios y de un solo color, con un volumen de residuos de 180 MT/MTh, a 85/MT. A cambio, recibía gránulos de ABS reciclado a 0.18/kg. Con una inversión de 140.000 en una línea compacta, ahorraría aproximadamente 34,000/year y recuperaría la inversión en poco más de 26 months, con las tarifas eléctricas europeas vigentes. El ahorro es aún mayor si los gránulos reciclados se utilizan internamente para complementar el consumo de ABS virgen. Sustituir ABS virgen (a un precio de $1.80-$2.20/kg) por ABS reciclado a 0.55-0.77/kg, incluso en una mezcla con un 30 % de ABS virgen, puede reducir significativamente el coste de los materiales.
| Volumen mensual | Nivel de contaminación | Opción recomendada | Periodo estimado de amortización |
|---|---|---|---|
| <30 MT | Cualquiera | Externalizar: no se recupera la inversión en la línea (CAPEX) | No aplicable |
| 30–150 MT | <5% (material triturado industrial) | Línea compacta propia ($80K–$180K) | 18–30 months |
| 30–150 MT | >10 % (posconsumo/WEEE) | Externalizar o invertir en una línea estándar con lavado | 30–42 months (el lavado aumenta el CAPEX) |
| 150–500 MT | <15% | Línea estándar propia ($200K–$420K) | 24–36 months |
| >500 MT | Cualquiera | Línea de gran capacidad para uso interno; análisis específico de retardantes de llama si procesa WEEE | 18–30 months |
Las estimaciones de amortización se basan en los precios europeos de la energía (0.12-0.18/kWh) y en los precios de mercado actuales de los gránulos de ABS reciclado. Los plazos reales dependen de las fluctuaciones del precio del ABS virgen y de los costes locales de mano de obra y de contaminación del material.
Costes de operación: 500 kg/h. Operar una línea estándar de reciclaje de ABS cuesta aproximadamente $3,000-$6,000/month en gastos directos (energía, agua, materiales, etc.), sin incluir la mano de obra. El personal es la variable de coste más importante: un sistema de 500 kg/hr requiere 2-3 personas por turno. Para obtener un análisis detallado de los costes de operación o asesoramiento sobre el tamaño de la línea, consulte la página de configuración de líneas de reciclaje de ABS.Previsiones para el reciclaje de ABS de 2026–2036: regulación, crecimiento de la demanda y momento de invertir
Tres presiones regulatorias y dos factores económicos redefinirán la propuesta de valor del reciclaje de ABS de aquí a 2036. Para acceder primero a los mercados sujetos a requisitos de cumplimiento, es fundamental ajustar las inversiones a estos plazos. Para los recicladores, estas fuerzas marcan el paso del ABS a una verdadera economía circular, en lugar de considerarlo un problema de eliminación.| Fecha | Hito | Impacto en el reciclaje de ABS |
|---|---|---|
| 12 ago 2026 | Entra en vigor el Reglamento de la UE sobre envases y residuos de envases (PPWR 2025/40) | Entran en vigor los requisitos de contenido reciclado; los envases de ABS (accesorios electrónicos, artículos para el hogar) deberán cumplir unos umbrales mínimos de contenido PCR, lo que impulsará la demanda de ABS PCR certificado |
| 2027 | Revisión de los límites de PBDE del Reglamento sobre COP | Se prevé que el umbral de PBDE se reduzca de 500 ppm a 350 ppm; los equipos XRF ya en uso cobrarán mayor importancia |
| ~2030 | El PPWR de la UE exige un umbral de reciclabilidad de clase C (70 %) para acceder al mercado europeo de envases; se prevé que el reciclaje químico por disolución alcance una escala comercial | Los operadores sin una certificación de reciclabilidad demostrada podrían quedar excluidos del mercado; se espera que las plantas piloto de reciclaje de ABS por disolución comiencen a operar comercialmente |
| ~2032 | Reglamento ELV de la UE: se exige aproximadamente un 15 % de plástico reciclado en la fabricación de vehículos nuevos | Los fabricantes de equipos originales del sector automovilístico necesitan ABS PCR certificado para aplicaciones interiores, lo que genera contratos de suministro a largo plazo para operaciones de rABS de alta calidad |
| 2036 | ELV de la UE: 25 % de plástico reciclado en vehículos nuevos (20 % procedente de circuito cerrado) | El reciclaje de ABS en circuito cerrado (ELV → rABS de calidad automovilística → vehículos nuevos) pasa a ser un requisito contractual, no un elemento diferenciador |
¿Por qué no se recicla más ABS mediante procesos químicos?
Aunque la tecnología de reciclaje químico del ABS por disolución está demostrada y permite recuperar eficazmente el polímero a nivel molecular mediante cetonas como MEK y acetona, actualmente no resulta rentable a pequeña escala. La extensa infraestructura de disolventes, los requisitos de contención de explosiones y el coste de los disolventes de calidad equivalente a la alimentaria generan demasiados gastos para ser competitivos por debajo de 5-10,000MT/yr frente a los materiales reciclados mecánicamente. Además, en cada ciclo de los circuitos de recuperación de disolventes se pierde un pequeño porcentaje de la materia prima, por lo que las cuentas solo salen cuando el rendimiento es lo bastante alto como para amortizar la planta de recuperación frente a esas pérdidas. Sin embargo, el reciclaje químico avanza hacia su comercialización entre 2029-2032, cuando la presión regulatoria para aumentar el % de PCR en electrónica y automoción podría aportar un volumen de materia prima de 5,000MT/yr + y justificar el coste. Entre 2026-2030, las opciones más racionales desde el punto de vista financiero son el reciclaje mecánico y la mejora de la clasificación óptica de la materia prima, por ejemplo mediante MWIR, DAF y separación triboelectrostática. Para la mayoría de los recicladores, la conclusión es que la disolución sigue siendo una opción que conviene vigilar, no una línea que deban construir hoy. Consulte el análisis del reciclaje mecánico frente al químico.Lista de medidas para inversores: periodo 2026–2030
- Encargue antes de agosto de 2026 una actualización de clasificación MWIR o LIBS+ML: la demanda de ABS PCR impulsada por el PPWR intensificará la competencia por la materia prima.
- Implante de inmediato una política de cribado de PBDE mediante pXRF: los reguladores están reduciendo progresivamente los niveles permitidos de contaminantes entre 2027-2030.
- Empiece a preparar la documentación de trazabilidad por lote: los requisitos del PPWR de 2026 exigen certificados de análisis a partir de ese año.
- Inicie el contacto con proveedores de Tier 1: las directivas de 2032 crean plazos de 5- a 6- años para nuevas cadenas de suministro de ABS ELV para automoción, con efecto inmediato.
- Siga de cerca los avances del reciclaje por disolución: evalúe posibles acuerdos de licencia o de tratamiento por encargo para su uso en torno a 2028-2030.
Preguntas frecuentes sobre el reciclaje de plástico ABS
¿Por qué es difícil reciclar ABS?
Hay tres motivos. En primer lugar, el ABS está clasificado con el código de resina #7 y normalmente no se recoge en los sistemas de recogida selectiva en la acera. En segundo lugar, su densidad está cerca de la del poliestireno, lo que dificulta su separación convencional por flotación y hundimiento. En tercer lugar, sobre todo cuando se recupera de residuos electrónicos, muchas calidades de ABS contienen retardantes de llama bromados que deben analizarse antes de comercializar el material. Por estos motivos, el reciclaje de ABS es una actividad especializada y no resulta adecuado para instalaciones de reciclaje de productos básicos de uso general.
¿Cuántas veces se puede reciclar el ABS?
La resistencia al impacto del ABS sin cargas disminuye una media del 5,9 % en cada ciclo de reprocesamiento mecánico (PMC NIH 2025). En el mejor de los casos, el material puede someterse a 5 to 7 ciclos de reprocesamiento mecánico antes de que su integridad estructural deje de ser viable para muchas aplicaciones. Después de 3-4 ciclos, incorporar un 30 % de ABS virgen prolonga su vida útil. Los materiales de ABS con cargas o fibras, sobre todo fibras de carbono, se degradan mucho más rápido. El uso de material reciclado tras 3-4 ciclos debe abordarse con cautela y con protocolos de ensayo rigurosos.
¿Puede el ABS reciclado igualar las prestaciones del ABS virgen?
El ABS industrial limpio, de un solo ciclo y reprocesado a partir de material triturado conserva aproximadamente un 94 % de su resistencia al impacto y un 96-98 % de sus propiedades de resistencia a la tracción respecto al material virgen. Añadir aproximadamente un 30 % de material virgen a la mezcla reciclada da como resultado materiales aptos para la mayoría de las aplicaciones de moldeo por inyección, como molduras de automoción y carcasas de electrónica de consumo. Para aplicaciones que requieran una elevada resistencia al impacto o soporten cargas estructurales importantes, debe especificarse una mayor proporción de material virgen o ABS reciclado de alto rendimiento sometido a un solo ciclo.
¿Es apto el ABS reciclado para el contacto con alimentos?
Por lo general, ni siquiera se recomienda el ABS virgen para el contacto directo con alimentos. El ABS reciclado plantea aún más consideraciones: la presencia de residuos de monómero de estireno, auxiliares de procesado y posibles contaminantes de su uso anterior implica que solo debe utilizarse en aplicaciones en contacto con alimentos si se ha sometido a ensayos conforme a normativas específicas sobre migración de materiales en contacto con alimentos (EU 10/2011 o FDA 21 CFR).
¿Qué código de reciclaje tiene el plástico ABS?
El ABS lleva el código de identificación de resina #7 según ASTM D7611, la categoría «Other» para las resinas que no están incluidas en los códigos 1–6. Los sistemas municipales de clasificación rara vez identifican el ABS como una categoría independiente, por lo que no entra en las corrientes de recogida selectiva. El reciclaje comercial de ABS utiliza material de alimentación industrial o posindustrial: WEEE, ELV y residuos de fabricación.
¿Cuál es la diferencia entre ABS PIR y ABS PCR?
El ABS reciclado posindustrial (PIR) procede de residuos de fabricación: bebederos, canales de alimentación o recortes de procesos de moldeo por inyección. Como su composición es conocida y presenta una contaminación mínima, el ABS PIR suele someterse a un único ciclo de reciclaje. El ABS reciclado posconsumo (PCR) procede de productos al final de su vida útil, incluidos los de la corriente de WEEE, ELV y residuos domésticos. El historial de procesamiento de este ABS puede ser desconocido, y suele presentar más contaminación y valores de MFI menos uniformes. El PIR de mayor calidad suele venderse con un precio superior para aplicaciones como la automoción y la electrónica de consumo, donde son importantes el historial de procesamiento y el control de calidad.
¿Por qué no se utiliza más la pirólisis para el ABS?
Aunque en teoría es un proceso sencillo, actualmente la pirólisis del ABS no resulta rentable con materia prima limpia. Este proceso descompone por completo la cadena polimérica y produce un fuelóleo valorado en torno a USD 0,04 to USD 0,08 per pound, muy por debajo del valor de los gránulos obtenidos mediante reciclaje mecánico (USD 0,25 to USD 0,35 per pound). La pirólisis suele reservarse para residuos plásticos mezclados muy contaminados que no pueden clasificarse mecánicamente.
Configure una línea de reciclaje de ABS para su materia prima
Indique el tonelaje mensual, el tipo de materia prima y el nivel de contaminación para que podamos recomendarle el tipo de línea, el sistema de clasificación de entrada y la tecnología de secado adecuados.
Ver línea de reciclaje de plásticos rígidos: solicite presupuesto →Nuestra perspectiva sobre la rentabilidad del reciclaje de ABS en 2026
Por nuestra experiencia en la implantación de sistemas de reciclaje de ABS en los mercados europeo y del sur de Asia, muchos clientes tienen problemas porque dimensionan por debajo de lo necesario el componente de secado o sobrestiman el alcance y las capacidades de su tecnología de clasificación. Aunque los parámetros preliminares de secado —como 80C durante 3-4 horas, con puntos de rocío controlados cuidadosamente— pueden parecer estándar en las especificaciones, a menudo explican la mayoría de los problemas de calidad del producto final. Del mismo modo, dar por hecho que la clasificación NIR por sí sola basta para procesar corrientes complejas de WEEE puede hacerle perder ingresos valiosos cuando las carcasas de ABS oscuro acaban por error en la cinta de rechazo.
Desde ahora y hasta 2030 es precisamente cuando los recicladores de ABS deben establecer operaciones trazables y conformes con la normativa: los contratos que garantizan el contenido reciclado para finales de la década se están firmando ahora.
Referencias y fuentes
- PMC/NIH (2025). Estudio de reprocesamiento en varios ciclos: pérdida de resistencia al impacto del ABS de 5,9 %/cycle; ABS/PC, 14,5 %/cycle. PMC11976218. pubmed.ncbi.nlm.nih.gov – Nivel 1
- Jung, S.M. (2025). Tecnologías avanzadas de reciclaje para ABS: revisión exhaustiva. MDPI Sustainability, 17(19), 8742. mdpi.com – Nivel 1
- Comisión Europea (2025). Reglamento sobre envases y residuos de envases (PPWR) 2025/40. Fecha de aplicación: 12 de agosto de 2026. ec.europa.eu – Nivel 1
- Comisión Europea (2023). Propuesta de Reglamento sobre vehículos al final de su vida útil: objetivos de contenido de plástico reciclado (15 % hacia 2032; 25 % en 2036). ec.europa.eu – Nivel 1
- BSEF (2023). Guía técnica sobre retardantes de llama bromados en plásticos reciclados: límite de PBDE de 500 ppm; límite de HBCD de 100 ppm. bsef.com – Nivel 2
- APR / Association of Plastic Recyclers (2023). Retos de la clasificación NIR de plásticos negros y oscuros plastics recycling.org – Nivel 2
- Dataintelo (2025). Informe del mercado del ABS reciclado: $9.4B (2025), $19.8B (2034), CAGR 8,6 % dataintelo.com – Nivel 3
Artículos relacionados
- Introducción al reciclaje de plástico ABS – Guía general para reciclar plástico ABS
- Comparativa de peletización con cordones, anillo de agua y bajo agua: guía de selección
- Lavado en caliente o en frío para reciclar plástico: qué proceso se adapta a su nivel de contaminación
- Línea de reciclaje de plásticos rígidos: especificaciones completas del equipo
Revisado por Kitech Engineering Team. Kitech diseña y pone en marcha líneas de reciclaje de plásticos rígidos para ABS, HDPE, PP y flujos de resinas técnicas destinados a los mercados europeo y asiático. Los datos técnicos que se muestran se basan en datos reales registrados en instalaciones; los precios y datos de mercado proceden de informes independientes de terceros y están sujetos a la volatilidad del mercado. Deben utilizarse para validar y confirmar la información antes de elaborar modelos de inversión financiera.
Entradas relacionadas




Tendencia ahora