
Póngase en contacto con Kitech Company


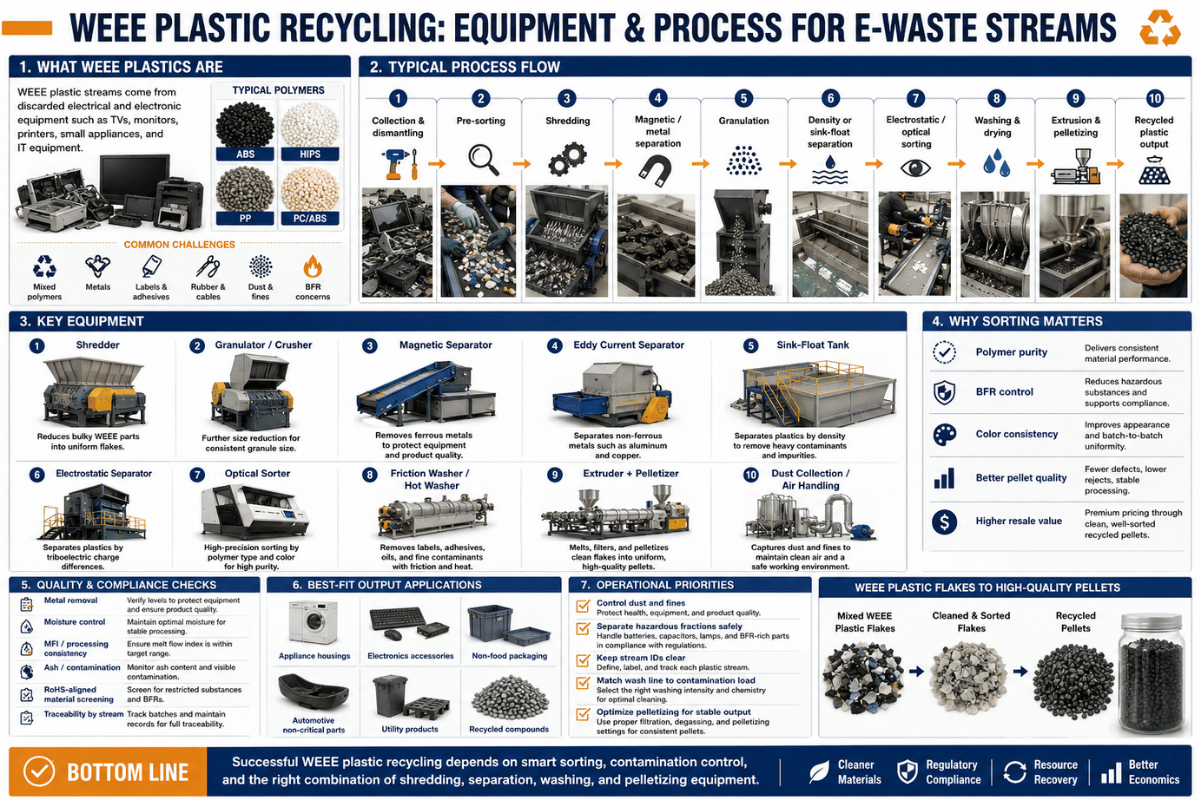
Líneas de reciclaje de plásticos WEEE: de residuos electrónicos mezclados a polímeros aptos para fabricar gránulos
Una línea de reciclaje de plástico WEEE procesa la corriente de plástico más compleja de la industria del reciclaje: carcasas de ABS con retardantes de llama, carcasas de HIPS de distintas densidades, marcos de televisores LCD con una alta carga de BFR y revestimientos interiores de puertas de frigorífico. De ella se obtienen escamas limpias con calidad de gránulo que aceptan las líneas de granceado posteriores. La clasificación es la parte más difícil, no el rendimiento. Según una revisión publicada en 2022 en la revista International Journal of Environmental Research and Public Health, entre el 40 and 50 percent del plástico recogido de residuos de aparatos eléctricos y electrónicos sigue sin reciclarse. Los residuos plásticos WEEE difieren de las corrientes de PET, HDPE o film para las que se diseñó una línea de lavado estándar en tres aspectos clave, y esas diferencias condicionan todas las decisiones sobre los equipos que se toman en esta guía.Especificaciones rápidas — Línea de reciclaje de plásticos WEEE
| Rango de capacidad | 850 – 10.000 kg/h |
| Mezcla habitual de polímeros | ABS, HIPS, PC, PC-ABS, PP, PE, PVC + fracciones con retardantes de llama |
| Tamaño objetivo de las escamas finales | 10 – 20 mm (Maisel 2020) |
| Humedad objetivo del producto final | < 3 % |
| Consumo energético a 10.000 kg/h | 423 kWh (Kitech WES10000) |
| Marco legal obligatorio (UE) | Directiva WEEE 2012/19/EU de la UE (versión consolidada vigente a 08/04/2024) |
¿Qué es el reciclaje de plásticos WEEE?
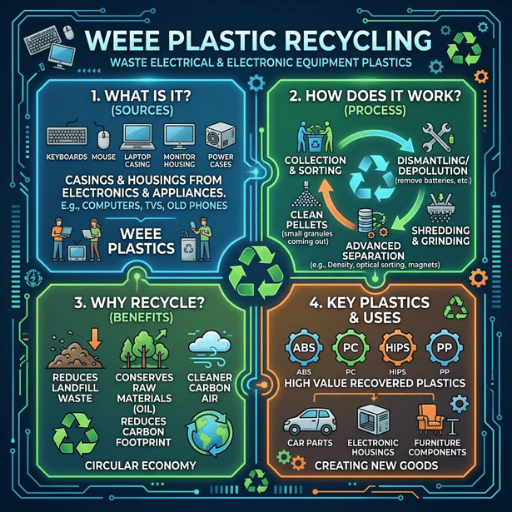 El reciclaje de plásticos de RAEE consiste en recuperar y reprocesar las fracciones plásticas de residuos de aparatos eléctricos y electrónicos: electrodomésticos como frigoríficos, televisores, aparatos de aire acondicionado, ordenadores y dispositivos domésticos, además de los pequeños aparatos electrónicos que se desechan cada año. El ámbito legislativo se establece en la Directiva WEEE 2012/19/EU de la UE, que define estos plásticos como un flujo de residuos específico que debe recogerse, tratarse y valorizarse en instalaciones especializadas. Esta directiva es el marco legal vigente; su versión consolidada actual está fechada el 8 de abril de 2024.
Tres aspectos prácticos condicionan todas las decisiones posteriores de reciclaje:
- Polímeros mezclados, no resinas aisladas. Una sola bolsa de material de entrada puede contener ABS, HIPS, PC, PC-ABS, PP, PE y PVC, en distintas proporciones.
- Retardantes de llama bromados (BFR). Aproximadamente el 9 % del volumen de plásticos WEEE —unas 234 kilotoneladas al año en todo el mundo— contiene BFR (Chaine et al., 2022). Estas sustancias son contaminantes orgánicos persistentes y requieren procedimientos especiales de manipulación.
- Baja tasa de recuperación actual. Según el mismo estudio, se calcula que entre el 40-50 % del plástico WEEE recogido todavía no se recicla adecuadamente, lo que indica que una línea de reciclaje de plástico WEEE compite directamente con el vertido, no con una recuperación óptima.
¿Qué plásticos contiene WEEE? Composición de los polímeros y realidad de los BFR
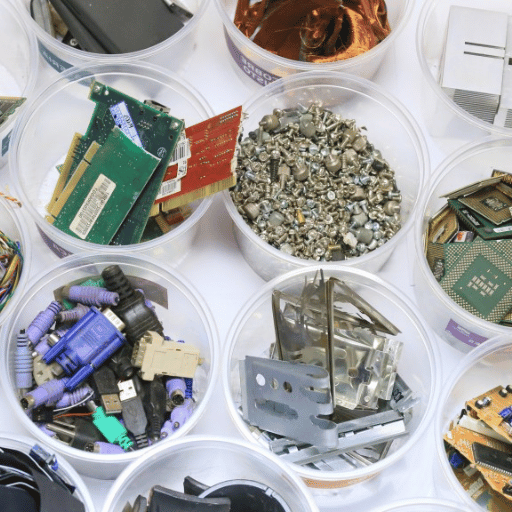 La gran mayoría del plástico de cualquier corriente WEEE está compuesta por solo cuatro polímeros. Los estudios sobre la composición del sector recogidos en la ficha informativa BFR Threshold Discussion 2022 y en los materiales de formación de PREVENT Waste Alliance indican que el ABS, el polipropileno, el HIPS y las mezclas de policarbonato / PC-ABS representan en conjunto aproximadamente el 75 % del peso.
| Polímero | Proporción de plástico en la corriente WEEE | Densidad (g/cm³) | Origen habitual en residuos electrónicos |
|---|---|---|---|
| ABS | ~17 % | 1.04 | Carcasas de ordenadores, envolventes de pequeños electrodomésticos y grandes electrodomésticos |
| HIPS | ~14 % | 1.05 | Revestimientos de frigoríficos, carcasas de televisores |
| PC y PC-ABS | ~12 % | 1.20 | Monitores, marcos de portátiles, carcasas de cargadores |
| PP | ~12 % | 0.90 | Carcasas de condensadores, bandejas interiores |
| PE | ~1 % | 0.91 – 0.96 | Aislamiento de cables, films de embalaje |
| PVC, PET, mezclas | ~25 % (resto) | 1.20 – 1.40+ | Cables, films, piezas estructurales |
¿Qué son los plásticos WEEE?
El plástico WEEE es la fracción de material polimérico que se recupera durante el tratamiento de aparatos eléctricos y electrónicos al final de su vida útil, una vez retirados los metales y los componentes peligrosos. Al tratarse de una mezcla heterogénea, el plástico WEEE contiene multitud de polímeros distintos, a veces incompatibles, y suele incluir diversos aditivos, cargas y retardantes de llama. A diferencia del PET posconsumo o de las botellas de leche de HDPE, que proporcionan corrientes de una sola resina, el plástico WEEE obtenido es heterogéneo desde el punto de vista mecánico y químico: contiene termoplásticos (ABS, HIPS, PP, PE, PC), plásticos técnicos (mezclas de PC-ABS, PPE modificado), cargas minerales y de óxido de antimonio, y retardantes de llama basados en sustancias bromadas. De hecho, el contenido de halógenos del plástico WEEE en general, incluso en televisores LCD, puede variar considerablemente según el modelo y el año de fabricación, desde el 47 % hasta el 72 %. Por tanto, varios camiones de WEEE pueden presentar composiciones químicas muy distintas.⚠️ Error habitual
«El plástico negro de WEEE no se puede clasificar». Quienes clasifican a simple vista suelen oír esto cuando los sensores de infrarrojo cercano (NIR) dejan de detectar polímeros cargados de negro de humo: el carbono absorbe la luz infrarroja y altera la huella del polímero que identifica el sensor. Sin embargo, con dos técnicas de clasificación distintas, la transmisión de rayos X y la separación por densidad en salmueras de salinidad graduada, es posible clasificar de forma fiable los plásticos negros de WEEE. Comprender mejor estas dos tecnologías permite ver cómo una línea de clasificación detallada puede resolver el problema del plástico negro.
Por qué los plásticos WEEE son más difíciles de reciclar que el PET, el HDPE o el film
 La separación del PET de otros plásticos transparentes, azules y verdes funciona porque el material de entrada llega desde el punto de recogida con una sola densidad. Las líneas de reciclaje de plásticos de RAEE no pueden partir de esa premisa por tres motivos. Para obtener dos flujos de densidad separados se necesita detectar la composición química de los polímeros con mayor precisión y disponer de más espacio para hacerlo.
Reto 1: solapamiento de densidades entre polímeros próximos
Los polímeros de WEEE no siempre se separan en corrientes de densidad máxima y mínima. Por ejemplo, el ABS (1.04) y el HIPS (1.05) tienen densidades tan próximas que flotan juntos en agua dulce; además, comparten la misma función de protección contra impactos, por lo que aparecen juntos en una misma trituración. Las diferencias en su comportamiento durante el endurecimiento hacen que la mezcla soporte distintas cargas de fuerza, así que será necesario separarlos durante el proceso. Motivo práctico de la disposición con salinidad graduada: separación por densidad en tanques con salinidad graduada, ajustando el coeficiente de salinidad paso a paso para separar repetidamente polímeros de distintas densidades en intervalos muy estrechos, en lugar de hacerlo en un único salto abrupto.Reto 2: los retardantes de llama bromados se concentran en la fracción pesada
Chaine et al. (2022) observaron que más del 95 % de los retardantes de llama bromados (BFR) presentes en los plásticos separados de WEEE se encontraban en la fracción de alta densidad. De hecho, otros plásticos con una densidad intrínsecamente alta, como los poliésteres y los policarbonatos, así como el cloruro de polivinilo con aditivos de metales pesados, también aparecen en el intervalo de densidad de 1,8-1,9. Las salmueras pueden ayudar: aunque los plásticos LME contienen cantidades variables de aditivos ignífugos halogenados en las capas superficiales, la fracción pesada de la línea casi siempre contiene pigmentos de metales pesados. Esto convierte la línea en un equipo de doble función: primero, al alejar los materiales de la luz intensa, se separa la carga de BFR; después, al apartarlos de los productos en contacto con alimentos o bienes de consumo, todos los retardantes halogenados contra el calor y la ignición quedan agrupados en la separación por densidad junto con otros poliésteres y materiales similares, que sin duda se separan.Reto 3: las mezclas de polímeros no se adaptan al procesado de una sola resina
Para obtener un flujo de PC-ABS de calidad hacen falta un equipo de clasificación y dos extrusoras. El HIPS negro puede superar los controles NIR como si fuera HIPS, pero su aspecto y tacto durante la extrusión son muy distintos. Por eso, una alimentación típica de RAEE puede contener proporciones desconocidas de piezas dominadas por mezclas (HIPS de alta resistencia al impacto, PC-ABS y otras) y, aunque con PET se alcance una precisión del índice de fluidez del 0,5 %, el valor puede variar mucho, entre un 5-10 %, al procesar un flujo de entrada típico de RAEE.| Nivel de densidad | Densidad (g/cm³) | Polímeros | Método de clasificación |
|---|---|---|---|
| Nivel 1: flotación de fracciones ligeras | 0.90 – 0.96 | PP, PE | Flotación en agua dulce (etapa 1) |
| Nivel 2: flotación de fracciones medias | 1.04 – 1.06 | ABS, HIPS | Salmuera de baja salinidad (etapa 2) |
| Nivel 3: densidad media-alta | 1.18 – 1.25 | PC, PC-ABS | Salmuera de alta salinidad (etapa 3) + acabado electrostático |
| Nivel 4: fracciones pesadas y BFR | 1.30 – 1.45+ | PVC, PET, ABS con BFR | Fracción de hundimiento; análisis por rayos X y químico para desviar los BFR |
El principio de los «4 niveles de densidad», ajustado a las densidades de los polímeros indicadas por BSEF, PREVENT y Maisel, explica por qué un proceso de reciclaje de plásticos de RAEE utiliza tres tanques de separación por densidad.
Equipos de una línea de reciclaje de plásticos WEEE: módulo por módulo
 Una línea de reciclaje de plásticos WEEE operativa consta de siete módulos, cada uno de los cuales resuelve un problema del flujo de entrada en una etapa del proceso. Cada módulo soluciona un problema; si se elimina cualquiera de ellos, la tasa de recuperación caerá en picado.
- Alimentador de banda y estación de clasificación manual. Una cinta transportadora de alta resistencia alimenta a un ritmo controlado las balas, el material suelto u otras materias primas. En la estación de preclasificación, los operarios retiran rápidamente los elementos claramente ajenos al plástico (carcasas, cables y baterías de plomo-ácido), así como las piezas peligrosas que se pasaron por alto en la etapa previa de descontaminación. Los fragmentos grandes de metales ferrosos y no ferrosos suelen separarse antes de llegar a la línea, en la operación de recuperación de una planta de reciclaje con gran inversión de capital; aun así, se cuelan pequeños elementos de fijación, tiras de cobre y restos de disipadores térmicos.
- Trituradora primaria. La trituradora de un eje procesa material aislante eléctrico usado y reduce los envolventes de grandes electrodomésticos (juntas de puertas, carcasas de televisores) a fragmentos de 50 mm. La acción de corte se basa en cizallamiento, no en impacto, como en una cizalla de papel. Si se utilizaran trituradoras de impacto que fragmentan el material por percusión, el producto resultante sería demasiado fino para la clasificación posterior.
- Trituradora secundaria. Los tornillos de ajuste de las cuchillas permiten afinar el tamaño hasta un rango de 10-20 mm, el que necesitan las instalaciones de clasificación posteriores (el objetivo es 20 mm, según Maisel 2020 y lo explicado en la sección 8).
- Lavadora por fricción. Las paletas de alta velocidad y efecto aglomerante eliminan adhesivos, residuos, polvo y contaminación superficial, y dejan las piezas con el motor sellado para su recirculación en circuito cerrado.
- Separación por densidad en varias etapas. Aquí se muestra el núcleo del proceso de «4 niveles de densidad»: dos tanques en serie, cada uno ajustado a una densidad de solución distinta. Se aprecia una característica técnica clave que distingue una línea diseñada específicamente para WEEE de otra concebida para procesar botellas de PET.
- Secado mecánico. Primer paso para reducir la humedad: el escurrido centrífugo alcanza un 5 % de humedad o menos; después, una secadora por compresión la reduce por debajo del 3 %.
- Pulido electrostático y depósito de almacenamiento intermedio. Tras los otros cuatro módulos de la línea, la separación electrostática elimina los contaminantes residuales entre partículas, las partículas finas de material no plástico y las escamas de lámina que queden. Las escamas de plástico se acumulan en un depósito intermedio para las operaciones posteriores de granceado y ensacado.
¿Cómo funciona una línea de reciclaje de plástico WEEE?
En resumen, una línea de reciclaje de plásticos WEEE, con una función precisa en cada etapa, puede procesar fragmentos de polímeros mezclados, envejecidos y contaminados, hasta obtener escamas de plástico acabadas de alta calidad listas para su comercialización, en 12 a 25 minutos. En las capacidades comprendidas entre WES1000 y WES10,000, el número de operarios necesarios oscila entre tres por turno como mínimo y ocho por turno como máximo.Cómo funciona una línea de reciclaje de plásticos WEEE: proceso paso a paso
 Equipo a nivel de módulo -esta es una vista de una línea de reciclaje de plástico. La vista alternativa es el flujo del proceso ‘lo que pasa al material a medida que avanza por las distintas etapas y qué defecto en él está siendo rectificado por los procesos. De Kitech Líneas de lavado WES dedicadas a RAEE tener nueve etapas secuenciales:
- Alimentación. Las balas y el plástico suelto se alimentan mediante un sistema de cintas transportadoras de alta resistencia. El caudal de alimentación se ajusta al rendimiento de diseño de la trituradora posterior.
- Trituración. Reducción de tamaño en dos etapas (trituración gruesa hasta 50 mm y trituración fina hasta 10-20 mm).
- Separación con agua de alta salinidad. En el primer tanque de separación por densidad, la salmuera se ajusta a aproximadamente 1,30 g/cm - para separar la fracción más pesada (PVC, PET, ABS con BFR), que se hunde.
- Separación con agua de baja salinidad. El segundo tanque, a aproximadamente 1,10 g/cm -, separa el ABS y el HIPS (1,04-1,05) del PC y el PC-ABS (1.20).
- Separación con agua dulce. El tercer tanque, sin sal -, separa el PE y el PP (densidad inferior a 1.0) del resto.
- Escurrido. El escurrido centrífugo elimina la mayor parte del agua superficial.
- Secado. Secado por compresión para las fracciones flexibles y secado con aire caliente en tubería para las fracciones rígidas. Se puede añadir un filtro láser autolimpiante al circuito de granceado posterior para eliminar más contaminantes.
- Separación electrostática. Pulido final: eliminación de partículas finas metálicas que hayan superado las etapas anteriores, tanto ferrosas como no ferrosas, y del polvo mineral.
- Envasado. Las escamas de polímero clasificadas se almacenan en sacas big bag o silos, separadas por código de polímero.
📐 Nota de ingeniería: gradiente de salinidad en 3 etapas
El diseño de tres tanques (1.30 1.10 fresh) está concebido para que cada clase de polímero pase por un único límite de densidad. Una configuración de dos tanques (que omite la etapa de densidad intermedia) enviaría el HIPS y el ABS junto con el PC y el PC-ABS a la misma fracción, por lo que sería necesaria una separación electrostática posterior para volver a separar los polímeros de densidad intermedia. Tres tanques suponen una mayor inversión inicial, pero reducen entre un 60-70 percent la necesidad de separación electrostática con una composición típica de WEEE. El uso de tres tanques en lugar de dos requiere un volumen seco superior a 12 t/day.
Selección de capacidad: de 850 kg/h a 10.000 kg/h
La codificación física de los tanques (1.30 1.10 fresh) permite un solo cruce de límite de densidad para cada serie de polímeros. Una configuración de dos tanques (que omite la etapa de densidad intermedia) enviaría el HIPS y el ABS junto con el PC y el PC-ABS a la misma fracción, por lo que sería necesaria una separación electrostática posterior para volver a separar los polímeros de densidad intermedia. Tres tanques suponen una mayor inversión inicial, pero reducen entre un 60-70 percent la necesidad de separación electrostática con una composición típica de WEEE. Se recomienda emplear tres tanques con un volumen seco superior a aproximadamente 12 t/day.| Modelo | Capacidad (kg/h) | Superficie ocupada LxW×H (m) | Consumo energético (kWh) | Operarios por turno |
|---|---|---|---|---|
| WES1000 | 850 – 1,000 | 70 × 15 × 5 | 130 | 3 – 5 |
| WES2000 | 1,700 – 2,000 | 90 × 15 × 6 | 170 | 3 – 6 |
| WES3000 | 2,550 – 3,000 | 120 × 18 × 6 | 260 | 3 – 8 |
| WES5000 | 4,250 – 5,000 | 130 × 18 × 6 | 365 | 3 – 8 |
| WES10000 | 8,000 – 10,000 | 150 × 20 × 6 | 423 | 3 – 8 |
WEEE llega en lotes, no de forma continua, por lo que el dimensionamiento depende de «qué caudal puede suministrar de forma constante el proveedor de componentes con una inversión de capital eficiente», y no de «cuál es el caudal máximo». El tamaño puede ajustarse en cinco unidades para el intervalo previsto de WEEE:
Criterio para decidir la capacidad
Más de 40 toneladas al día - WES10000. La eficiencia energética mejora con la escala: 423 KWh para procesar unos 10.000 kilos por hora (42 Wh/kg), frente a los 130 Wh/kg del WES1000.
Zegbrk_0015.
Para afinar el dimensionamiento según el volumen diario, la mezcla de polímeros y los turnos, utilice la calculadora de volumen: calcula la capacidad necesaria y ayuda a precisar otros aspectos, como la superficie ocupada y el consumo eléctrico.
- Fuente: especificaciones de Kitech WES Series - comprobar en la página del sistema de lavado de plásticos del fabricante.
- Volumen de plástico WEEE inferior a 12 tonnes-per-day: WES1000 o WES2000 (menor espacio ocupado, de tres a cinco operarios por turno, menor inversión inicial).
- De 12 a 40 toneladas al día - WES3000 o WES5000 (el gradiente de salinidad completo en tres etapas ofrece la amortización más rápida con este volumen).
Costes y economía del rendimiento: factores que determinan el precio
 En general, los datos públicos sobre precios de una línea completa de reciclaje de plásticos WEEE no son fiables: el mercado se basa en datos incompletos que no tienen en cuenta los costes laborales locales ni los niveles de contaminación del material de entrada. Los precios publicados para «líneas completas de reciclaje WEEE» suelen comparar elementos que no son equivalentes. Es más honesto desglosar el precio en 5 factores que explican la mayor parte de las diferencias entre presupuestos. [CALIFICACIÓN: el precio depende del material de entrada, la región y el alcance de la aplicación.
Utilice cualquier precio de lista como punto de partida para negociar, no como un presupuesto en firme.]
Cinco factores que determinan el coste de una línea de reciclaje de plásticos WEEE
- Capacidad. La inversión de capital en líneas de reciclaje de plásticos WEEE aumenta de forma sublineal con el caudal. Una línea WES10000 no cuesta 5 veces más que una WES2000, aunque teóricamente procese 5 veces más material, ya que la mayor parte del coste corresponde a infraestructuras compartidas.
- Número de etapas de separación por densidad. El gradiente de salinidad con dos o tres tanques es la variable que más influye en la inversión de capital de la sección de lavado. Añadir un tercer tanque aumenta el coste de capital, pero reduce la carga de separación electrostática.
- Tecnologías de clasificación instaladas. La combinación de NIR, rayos X y separación electrostática cuesta entre un 25 y un 40 % más que una línea basada solo en la densidad, pero es necesaria cuando el material de entrada contiene fracciones cargadas de BFR que deben separarse de los flujos de calidad alimentaria.
- Nivel de contaminación del material de entrada. Los plásticos WEEE preclasificados y con poca contaminación requieren una sección de lavado más sencilla. Los plásticos muy contaminados o mezclados requieren módulos de lavado en caliente, lavado por fricción prolongado y una infraestructura de tratamiento de agua de mayor capacidad.
- Consumo energético. La energía consumida por kilogramo procesado (kWh / kg de entrada) es el principal factor del coste de explotación durante los 10-15 años de vida útil de la línea. Una línea muy barata al instalarla puede acabar siendo la más cara al cabo de 10 años si su eficiencia energética es baja.
⚠️ Error habitual
«La línea con el presupuesto más bajo probablemente recuperará la inversión más rápido». No durante el funcionamiento continuo. En un horizonte de inversión de 5 años, el consumo eléctrico por kilogramo procesado y el porcentaje de disponibilidad suelen tener más peso que el coste inicial del equipo en el coste total de propiedad de las líneas competidoras.
Una Wes10000 que procesa 10.000 kg/h consume aproximadamente 423 kWh al año, es decir, unos 42 Wh por kilogramo de material de entrada. Una línea equivalente mal diseñada, con un consumo de 600 Wh/kg, cuesta aproximadamente 14 veces más en electricidad por kilogramo al año. Las líneas que parecen más baratas al instalarlas suelen ser las más caras al cabo de 18 meses.Calidad del producto: aspecto de los plásticos WEEE aptos para fabricar gránulos
La especificación objetivo influye más en el diseño de ingeniería que la especificación de los equipos: una línea que produce escamas rechazadas por las granceadoras no es una línea de reciclaje. La calidad depende principalmente de dos parámetros.Tamaño de partícula: de 10 a 20 mm
Un objetivo domina las especificaciones de ingeniería para el reciclaje de plásticos WEEE, impulsadas por un artículo de 2020 publicado en Resources, Conservation and Recycling:.«…el tamaño recomendado de las partículas de plástico después del preprocesamiento no debe ser inferior a 10 mm (tamaño mínimo). Las partículas menores de 10 mm no son aptas para los procesos de reciclaje» — Maisel et al. (2020), Preparing WEEE plastics for recycling, Resources, Conservation and Recycling, Vol 154El límite inferior del tamaño de las escamas (10 mm) es la principal restricción. Las escamas trituradas de menos de 10mm acaban como partículas finas, que la mayoría de los tanques de separación por densidad no pueden recuperar y los clasificadores NIR con malla filtrante no pueden distinguir de forma fiable. Si la trituradora de una línea trabaja con demasiada intensidad, convierte en residuos destinados al vertedero polímeros que todavía podrían recuperarse. Por encima de 20mm, la precisión de los clasificadores empieza a disminuir, porque la forma y el contenido de contaminantes de cada escama son demasiado variables.
Umbral de BFR: desviar antes del granceado
El material destinado al mercado de gránulos de calidad general también debe quedar por debajo del límite oficial de BFR (revisado en 2025 por el Reglamento de la UE sobre COP mencionado en la siguiente sección). Para la línea de reciclaje, esto significa que la fracción hundida de la etapa 1 (de alta salinidad) debe aislarse y tratarse químicamente o enviarse a la línea de residuos peligrosos, pero no reincorporarse al flujo de gránulos.
📐 Nota de ingeniería: por qué es importante capturar ≥ 95 % de los BFR
Las escamas de salida con el tamaño especificado de 10-20 mm, la humedad máxima especificada del 3 % y la eliminación de BFR cumplen los criterios de aceptación de la mayoría de las líneas de granceado posteriores sin necesidad de procesamiento adicional.
Chaine et al., (2022) señalan que más del 95 % de los BFR presentes en los plásticos WEEE se concentran en la fracción de alta densidad. Esto permite ajustar la densidad de la etapa 1 para retener los componentes peligrosos regulados, mientras que las etapas 2 y 3 proporcionan escamas sin BFR aptas para los mercados de aplicaciones convencionales. El 5 % residual de BFR en las fracciones más ligeras explica por qué se recomienda verificar la etapa final mediante transmisión o fluorescencia de rayos X antes del ensacado; así se detecta la pequeña cantidad de plásticos ligeros que puede escapar a la separación basada únicamente en la densidad.
Perspectivas del reciclaje de plástico WEEE en 2026: qué está cambiando
 Tres fuerzas regulatorias y de mercado están redefiniendo los requisitos de las líneas de reciclaje de plástico WEEE hasta 2026.
📈 Indicador de demanda de búsqueda
El volumen mensual de búsquedas de «weee recycling» aumentó de 320 en abril de 2025 a 720 en septiembre de 2025: una proporción de 1.47 en 6 meses (datos de tendencias de Google de DataForSEO). El aumento del interés de búsqueda entre los compradores tarda entre 6 y 12 meses en reflejarse en el mercado, por lo que las decisiones de planificación de capacidad hasta 2026 tendrán plazos de entrega más largos y una mayor demanda de presupuestos de equipos que en el ciclo anterior.
1. Límites más estrictos a la concentración de BFR (revisión del Reglamento de la UE sobre COP, julio de 2025)
La UE modificó el Reglamento sobre contaminantes orgánicos persistentes el 24 de julio de 2025. Estas reducciones de las concentraciones permitidas de BFR en material reciclado (incluido el plástico WEEE) entraron en vigor el 24 de julio de 2025. Esta actualización tiene una consecuencia directa en el diseño de la línea, aunque no sea técnica: cualquier línea construida antes del 24 de julio de 2025 que produjera material de calidad general hasta el límite permitido de BFR antes de la actualización tendrá que funcionar, a partir del 24 de julio de 2025, con un ajuste más conservador de separación por flotación en la fase 1 o instalar un módulo de verificación por rayos X aguas abajo para alcanzar el nivel permitido de BFR en el material de salida destinado al mercado europeo.2. Directiva WEEE 2012/19/EU: continúa su consolidación
La normativa vigente es la Directiva WEEE 2012/19/EU, cuyo texto consolidado más reciente entró en vigor el 8 de abril de 2024. El endurecimiento de los objetivos de recogida del anexo en las revisiones posteriores a la modificación impulsa más plástico WEEE hacia las líneas de reciclaje, sin alterar el alcance fundamental de la Directiva. Gestión sostenible de la electrónica“>La EPA supervisa iniciativas paralelas de gestión sostenible de materiales electrónicos a nivel estatal en Estados Unidos.3. WEEE transfronterizos en el marco del Convenio de Basilea
Las modificaciones sobre residuos electrónicos del Convenio de Basilea establecieron normas nuevas y más restrictivas para el movimiento transfronterizo de residuos electrónicos reciclados, y trasladaron más capacidad de REAT a las plantas de los países que generan WEEE. Para quienes compran equipos, el efecto neto es que la capacidad nacional de reciclaje de residuos electrónicos en los principales mercados (UE, Norteamérica, Asia Oriental y Asia Occidental) supera ya la generación total de WEEE durante buena parte del ciclo de vida de los equipos. Esto debería proporcionar un respaldo estructural a largo plazo para la inversión en líneas hasta 2026 y más allá. La regulación también aumenta indirectamente la proporción de fracciones de polímeros destinadas a la reutilización en aplicaciones de segunda vida, en lugar de a los objetivos de valorización energética de WEEE, lo que eleva el nivel de calidad que debe alcanzar el flujo de salida de una línea de reciclaje de plástico WEEE.Preguntas frecuentes
P: ¿Qué es el plástico WEEE?
Ver respuesta
Los plásticos WEEE son la fracción polimérica presente en los residuos de aparatos eléctricos y electrónicos). Incluyen las carcasas, las bandejas internas, el aislamiento de cables y las piezas estructurales de electrodomésticos y aparatos electrónicos al final de su vida útil. Cuatro polímeros —ABS, HIPS, PC y PP— representan aproximadamente el 75 % del peso.
P: ¿Qué plásticos se recuperan de los flujos de residuos electrónicos?
Ver respuesta
Los principales polímeros recuperables en un flujo genérico de WEEE son, por peso, ABS (~17 %), poliestireno de alto impacto (HIPS)(14 %), policarbonatos y mezclas de PC-ABS (12 %), y polipropileno (12 %). El polietileno representa alrededor del 1 % en el aislamiento de cables. El resto del flujo incluye PVC, PET, polímeros de ingeniería mezclados y una fracción rica en BFR que aparece en algunos casos.
La tasa de recuperación de cada polímero depende del ajuste de la separación por densidad y del grado en que la fracción estuviera recubierta previamente con retardantes de llama bromados.
P: ¿En qué se diferencia una línea de reciclaje de plástico WEEE de una línea de lavado de botellas de PET?
Ver respuesta
Una línea de lavado de botellas de PET procesa una sola resina con una densidad (1.38): toda la materia prima es el mismo polímero, por lo que basta un tanque de separación por flotación con agua limpia para separar el PET de los tapones y las etiquetas. Una línea de reciclaje de plásticos WEEE procesa de cinco a siete polímeros en un intervalo de densidad de 0.90 a 1.45+, con una fracción cargada de retardantes de llama que debe desviarse por completo del flujo de recuperación. Por ello, se necesitan tres o más etapas de separación por densidad, no solo una, además de un acabado electrostático y una verificación por rayos X del material de salida.
La inversión de capital por kg/h de capacidad es aproximadamente dos o tres veces mayor.
P: ¿Es seguro reciclar plásticos con retardantes de llama bromados?
Ver respuesta
No debería incorporar plástico de RAEE con BFR a la línea general de gránulos reciclados. Según Chaine et al., (2022), más del 95 % de los BFR presentes en la carga de plástico de WEEE se concentran en la fracción de alta densidad. Una operación de reciclaje bien ajustada separaría esa carga de alta densidad en la fase 1 y la procesaría químicamente o la enviaría a un gestor de residuos peligrosos.
P: ¿Cuánto cuesta una línea de reciclaje de plástico WEEE?
Ver respuesta
Depende del nivel de capacidad, del conjunto de tecnologías de clasificación y del grado de contaminación de la materia prima. Puede solicitar un presupuesto de WES indicando el volumen diario y las especificaciones del material de salida que necesita.
P: ¿Qué capacidades suelen tener las líneas de reciclaje de plástico WEEE?
Ver respuesta
Las líneas dedicadas a RAEE suelen partir de unos 850 kg/h y alcanzar los 10.000 kg/h en el extremo superior. Se ha comprobado que trabajar por debajo de 850 kg/h no resulta rentable debido a los elevados costes fijos (sistema de control, tratamiento de agua y separación electrostática). En una sola línea, superar los 10.000 kg/h suele estar limitado por la etapa previa de descontaminación y desmontaje que la alimenta.
La mayoría de las plantas que funcionan 24 horas operan entre 2.000 y 5,000kg/h, es decir, unas 35 a 85 toneladas al día.
¿Está dimensionando una línea de reciclaje de plástico WEEE para su operación?
Indíquenos la cantidad que procesa cada día, la mezcla de polímeros y la cantidad de contaminantes en la alimentación. El equipo de ingeniería de Kitech le enviará una propuesta de configuración con el número adecuado de etapas de separación por densidad y el conjunto de tecnologías de clasificación apropiado.
Solicite un diseño gratuito del sistema WES →Sobre este análisis
Este artículo combina estudios revisados por pares sobre corrientes de plástico WEEE (Maisel 2020 en Resources, Conservation and Recycling, y la revisión de Chaine et al. de 2022 sobre retardantes de llama bromados en IJERPH) con datos de ingeniería de la serie Kitech WES: cinco líneas de lavado diseñadas específicamente para WEEE, que procesan mezclas de plásticos de residuos electrónicos a 850 to 10.000 kg/h, respectivamente. Cuando no ha sido posible citar datos con suficiente fiabilidad, como los precios regionales o los costes de tratamiento de BFR, lo indicamos claramente en lugar de inventar cifras.
Referencias y fuentes
- Directiva 2012/19/EU sobre residuos de aparatos eléctricos y electrónicos (WEEE) — Unión Europea, versión consolidada vigente a 08/04/2024
- Reciclaje de plásticos procedentes de WEEE: revisión de los retos medioambientales y para la salud humana asociados a los retardantes de llama bromados — Chaine et al., Int J Environ Res Public Health, 2022
- Preparación de plásticos WEEE para el reciclaje: cómo optimizar el tamaño de las partículas en el pretratamiento para mejorar la eficiencia de separación de plásticos de alta calidad — Maisel et al., Resources, Conservation and Recycling, 2020
- Debate sobre el umbral de BFR de 2022: cifras actualizadas de plásticos WEEE — datos sobre la composición del sector
- Gestión sostenible de la electrónica — Agencia de Protección Ambiental de EE. UU.
- Residuos electrónicos en el marco del Convenio de Basilea — Secretaría del Convenio de Basilea
Artículos relacionados
- Reciclaje de plástico ABS: proceso, equipos y propiedades de la resina — información más detallada sobre el polímero WEEE más común
- 7 tipos de plástico: códigos de identificación y compatibilidad de reciclaje — fundamentos de la identificación de polímeros
- Reciclaje mecánico frente a químico de plásticos: ¿cuál conviene en cada caso? — cuándo tiene sentido el reciclaje químico para el plástico WEEE con BFR
- Guía para elegir una línea de lavado de plástico: flujos flexibles, rígidos y WEEE — comparación de la serie WES con las líneas LDW y RPW
- Trituradora de plástico de un solo eje: guía de selección — cómo elegir la trituradora primaria adecuada para la alimentación de WEEE







