
Póngase en contacto con Kitech Company


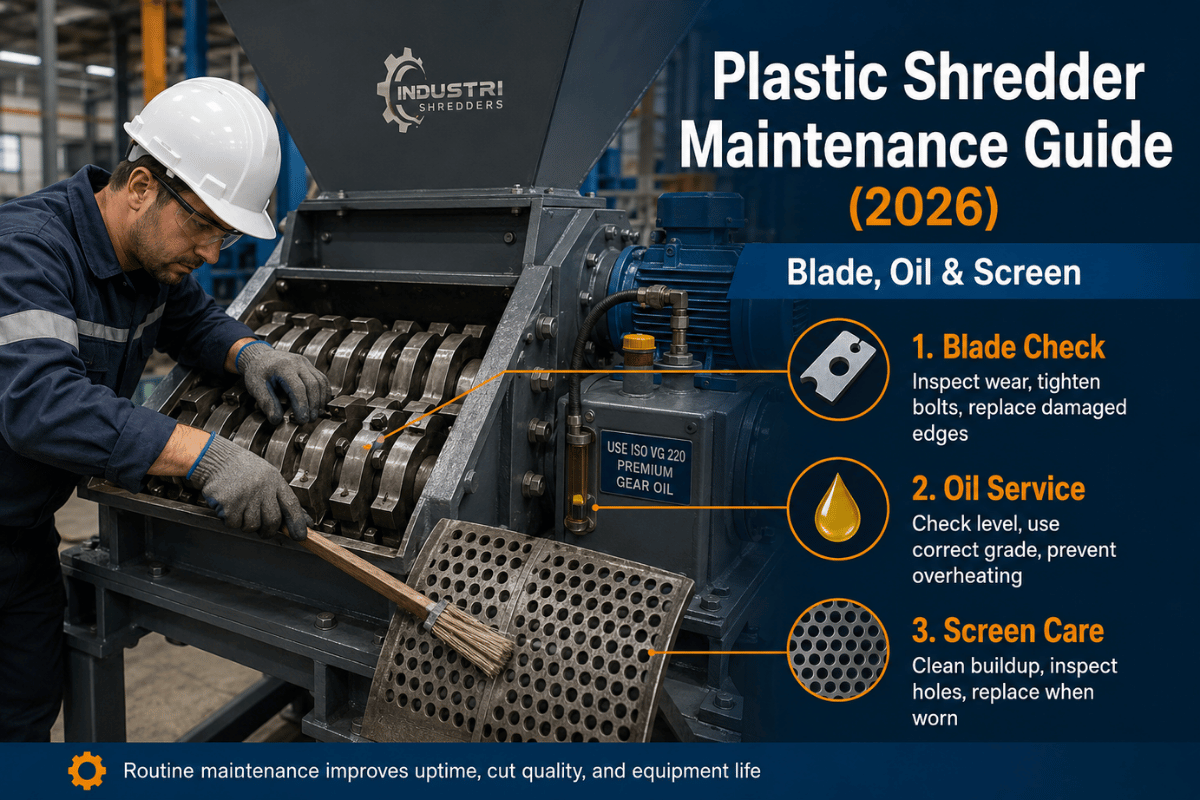
Datos clave: mantenimiento de un vistazo
| Intervalo de giro de las cuchillas (cuchilla de 4 lados) | Cada 3–6 meses / cuando la corriente aumenta >10 % |
| Cuándo sustituir las cuchillas | Redondeo del filo ≥1,5 mm, mellas visibles o 400–1.200 horas de servicio, según el tipo de acero |
| Aceite del reductor | Aceite industrial para engranajes ISO VG 220–320; primer cambio a las 500 hrs y, después, cada 2.000–3.000 hrs |
| Grasa para rodamientos | Grasa de complejo de litio NLGI #2; aplicación semanal; temperatura máxima del rodamiento: 70 °C |
| Luz de malla filtrante | 20–100 mm; sustituir si los orificios aumentan >5 % o aparecen grietas visibles |
| Tiempo de inspección diaria | 10–15 min por turno |
| Normas de referencia | OSHA 1910.147 (LOTO), NFPA 654 (polvo combustible), ISO 15270:2008 |
1. El coste de descuidar el mantenimiento de una trituradora de plástico
 Una trituradora industrial de plástico bien mantenida procesa residuos plásticos de forma fiable durante 8-15 años antes de necesitar una reparación general. Las máquinas sin mantenimiento se averían antes de llegar a los 3 años. Ahí reside el motivo empresarial de contar con un programa adecuado de mantenimiento planificado. El mantenimiento es esencial para alcanzar esa vida útil, no un extra opcional, y la diferencia de coste entre un mantenimiento adecuado y una reparación reactiva es la mayor variable individual en la cuenta de resultados de una línea de reciclaje. Los programas de mantenimiento estándar también reducen las paradas en general, lo que repercute en todas las fases posteriores que dependen de una producción constante de la trituradora.
3–5×
Diferencia de vida útil entre el mantenimiento periódico y el abandono (8–15 años frente a <3 años); las inspecciones periódicas prolongan la vida útil
10–15%
Porcentaje del gasto operativo total de una línea de reciclaje destinado al mantenimiento
15–30%
Penalización energética por trabajar con cuchillas desafiladas
2. Programa maestro de mantenimiento preventivo: tareas diarias, semanales, mensuales y trimestrales
 Una política de mantenimiento preventivo de una trituradora de plástico basada en factores críticos no puede reducirse a una única lista de comprobación: consta de cuatro ciclos distintos y anidados, sincronizados con diferentes ritmos de fallo. Este es un ejemplo concreto, una versión que KITECH entrega con cada trituradora de eje único, ajustada a las mejores prácticas de inspección visual periódica aplicadas en más de 500 centros de trabajo. Si los operarios inspeccionan periódicamente el desgaste de las cuchillas y la malla filtrante al cambiar de turno, en vez de esperar a las rondas semanales, quienes revisan los filos con regularidad detectan las tendencias de desgaste 7 días antes que los equipos que hacen rondas sin calendario fijo. Incluya esta rutina en el registro de turno a intervalos regulares para mantener el calendario previsto durante los relevos.
| Tarea | Frecuencia | Tiempo | Consecuencia de omitirla |
|---|---|---|---|
| Inspección visual de las cuchillas | Diaria (al inicio del turno) | 5 min | Mellas que pasan inadvertidas; baja la calidad de las partículas obtenidas |
| Limpieza de la cámara de corte y la malla filtrante | Diaria (al final del turno) | 10 min | Acumulación de residuos plásticos, riesgo por polvo y obstrucción de la malla filtrante |
| Comprobación del nivel de fluido hidráulico y del ciclo del empujador | Semanal | 5 min | El empujador se atasca bajo carga; falla la junta del cilindro |
| Aplicación de grasa y control de temperatura de los rodamientos | Semanal | 15 min | Gripado del rodamiento (el fallo más costoso del tren de transmisión) |
| Limpieza a fondo de la malla filtrante e inspección de grietas | Semanal | 15 min | El rendimiento cae un 30–50 % cuando la malla filtrante está obstruida |
| Comprobación del par de apriete de las fijaciones (rotor, pernos de las cuchillas y bastidor) | Mensual | 30 min | Aflojamiento por vibraciones; se producen desalineaciones en cadena |
| Inspección de la correa de transmisión o del acoplamiento | Mensual | 20 min | La correa patina; puede romperse repentinamente bajo carga |
| Giro de las cuchillas (cuchillas cuadradas → siguiente filo) | Cada 3–6 meses | 2–4 hrs | El consumo energético aumenta un 15–30 %; las partículas salen de forma irregular |
| Cambio del aceite del reductor | Cada 2.000–3.000 hrs | 1 hr | Desgaste acelerado de los engranajes; posible gripado del reductor |
| Inspección completa de rodamientos y juntas | Anual | 4–8 hrs | Fallo catastrófico de los rodamientos; parada de varias semanas |
💡 Consejo profesional
Cualquier tarea de mantenimiento preventivo que implique cuchillas, mallas filtrantes o rodamientos debe realizarse con bloqueo y etiquetado conforme al procedimiento de OSHA 29 CFR 1910.147: desconectar la energía, bloquear, etiquetar y verificar que no quede energía. Las cámaras de corte almacenan suficiente energía mecánica e hidráulica como para amputar fácilmente los dedos incluso después de aislar el interruptor principal.
El indicador de mantenimiento preventivo en el que más confiamos, por encima del calendario, es la corriente absorbida por el motor principal. Cualquier desviación persistente por encima del valor de referencia del 70-85 % de la corriente nominal indica que la cámara de corte está soportando más esfuerzo del necesario, casi siempre por cuchillas desafiladas o una malla filtrante casi obstruida. Las plantas que controlan la corriente del motor en cada turno identifican la necesidad de girar las cuchillas con 2 semanas de antelación respecto a las que se guían por el calendario. — KITECH Engineering Team
3. Giro, afilado y sustitución de cuchillas según el tipo de material
 El mantenimiento de las cuchillas es la tarea de mantenimiento preventivo con mayor impacto en cualquier trituradora. Las cuchillas desafiladas elevan entre un 15-30 % la corriente absorbida por el motor, producen escamas de plástico irregulares que pueden causar problemas más adelante en la granceadora y transfieren calor al rotor, lo que daña los rodamientos contiguos. «Afile las cuchillas cada 6-12 meses» es la recomendación tradicional sobre el tema y un criterio basado en el calendario que se repite en la mayoría de los artículos sobre mantenimiento de trituradoras de plástico. Sin embargo, no tiene en cuenta la variable que determina la vida útil de las cuchillas: las toneladas procesadas multiplicadas por la dureza del plástico introducido.
Los distintos tipos de plástico someten los filos a esfuerzos diferentes. Un mismo juego de cuchillas puede durar 6 meses con un material de entrada y solo 6 semanas con otro. Considere el afilado una tarea determinada por el tonelaje procesado, que además puede prolongar la vida útil de las mallas filtrantes de las etapas posteriores de granceado: las primeras señales de daño en el filo suelen aparecer varias semanas antes que el desgaste de la malla.
¿Con qué frecuencia deben afilarse las cuchillas de una trituradora de plástico?
La frecuencia de afilado depende del tipo de material procesado, no del tiempo transcurrido. Si se procesan termoplásticos blandos (film de LDPE o HDPE blando y estable) con cuchillas de acero para herramientas 6CrW2Si, la opción económica más barata, deben afilarse cada 400 to 600 horas de servicio. El acero para trabajo en caliente 13H, más difícil de mecanizar y utilizado para procesar HDPE/PP rígidos, ofrece un intervalo de servicio de aproximadamente el 150 % del mínimo. El acero para herramientas D2 de alto contenido en carbono y cromo, acero de crisol SKD-11 templado a 58-62 HRC, ofrece a los materiales PULP-LIKE 18 MESH (635 micron), al PVC revestido y a otras materias primas abrasivas entre dos y tres veces la vida útil mínima de las cuchillas: 800-1200 horas. Los plásticos técnicos reforzados con fibra de vidrio (PA-GF 30, PBT-GF) permiten aproximadamente la mitad de horas, ya que las afiladas fibras de vidrio desgastan continuamente la cuchilla por abrasión. Estos intervalos de servicio prácticos están bien documentados en el creciente número de estudios académicos sobre la evaluación experimental de cuchillas a pequeña escala para plásticos posconsumo.📐 Nota técnica
Hay dos señales de campo que le ayudarán a saber cuándo conviene vigilar la situación. Primero, si la corriente absorbida por el motor principal cae más de un 10 % respecto al valor de referencia con el mismo material de entrada, las cuchillas están soportando una carga mucho mayor de la debida, quizá por un bloqueo de cizallamiento u otro daño. Revise la máquina y valore girar o sustituir los rodamientos antes de que termine el turno. Segundo, si el redondeo del filo supera 1,5 mm (comparado con un perfil recién rectificado), la geometría se ha deteriorado y, en la práctica, las cuchillas aplastan y desgarran el plástico en lugar de cortarlo por cizallamiento. Ambas señales alertan del desgaste y descartan ignorar el problema, que obliga al rotor a trabajar más para descomponer un volumen determinado de plástico hasta alcanzar el tamaño requerido. No espere al siguiente giro programado de las cuchillas: la siguiente mella aún puede hacer que un fragmento atraviese la contracuchilla fija y provoque una reparación de $2.000+ además de un día de parada no programada. Según la variación de estas señales, una planta puede apurar otras 200-400 horas de uso de un costoso juego de cuchillas, aunque al límite.
Después de cada uso o cambio de cuchillas, compruebe la holgura entre las cuchillas del rotor y las del bastidor (debe mantenerse entre 0,3-0,8 mm). Si la holgura es excesiva, el material se corta y desgarra en vez de cizallarse. Como resultado, aumenta el consumo energético y el material obtenido queda fibroso.
Matriz de decisión: ¿girar, afilar o sustituir?
| Estado (material × horas) | Acción | Motivo |
|---|---|---|
| LDPE blando / film, <500 hrs, redondeo del filo <0.5 mm | GIRAR (siguiente cara a 90°) | Quedan tres filos de corte sin usar en una cuchilla cuadrada |
| HDPE rígido / PP, 800 hrs, se han usado los 4 lados | AFILAR (rectificado de precisión, máximo 3 ciclos) | El acero D2 admite 2–3 rectificados antes de alcanzar el espesor mínimo especificado |
| PVC + carga / compuesto reforzado con fibra de vidrio, >300 hrs | SUSTITUIR — juego completo | El desgaste abrasivo es irregular; las cuchillas a distintas alturas desequilibran el rotor |
| Mellas visibles ≥3 mm O cuchilla agrietada | SUSTITUIR — juego completo y bloquear de inmediato | Seguir trabajando puede proyectar fragmentos y dañar la contracuchilla |
4. Lubricación: aceite del reductor, rodamientos y calendario de engrase
 La lubricación durante el uso cumple dos funciones básicas: reduce las pérdidas por fricción y disipa el calor. El aceite degradado o una grasa incompatible con la aplicación pueden provocar una combinación perjudicial. El sobrecalentamiento prematuro de los rodamientos y el descascarillado de los engranajes son señales evidentes, y suelen dar lugar a una parada. Las dos secciones siguientes responden a las preguntas habituales sobre la elección de lubricantes y la frecuencia de aplicación.
¿Qué aceite lleva el reductor de una trituradora de plástico?
Los aceites industriales para engranajes ISO VG 220 e ISO VG 320 constituyen la gama estándar para los reductores de trituradoras de plástico. Sin embargo, esta recomendación refleja simplemente el diseño habitual de los reductores principales nuevos para transmisiones cerradas de servicio pesado, como la serie Mobilgear 600 XP de Mobil y el boletín de aceites sintéticos para engranajes LFFG 220/320 de SKF. Baje a VG 220 con temperaturas ambiente inferiores a 25 C y funcionamiento continuo; elija VG 320 con temperaturas ambiente más altas o en condiciones de carga de choque. El primer cambio del lubricante nuevo se realiza a las 500 horas de servicio, durante la puesta en marcha, para eliminar residuos de fabricación. Los cambios posteriores se realizan cada 2.000-3.000 horas de funcionamiento.| Componente | Lubricante | Frecuencia | Observaciones |
|---|---|---|---|
| Reductor | Aceite industrial para engranajes ISO VG 220–320 | Primer cambio a las 500 hrs; después, cada 2.000–3.000 hrs | Tome una muestra en cada cambio para analizar tendencias predictivas |
| Rodamientos del rotor y soportes con alojamiento | Grasa de complejo de litio NLGI #2 | Aplicación semanal, 2–4 bombeos por engrasador | Vigile la temperatura, no solo el calendario |
| Cilindro hidráulico del empujador | Fluido hidráulico antidesgaste ISO VG 46 | Filtro mensual; fluido anual | El aceite sucio es la principal causa de fallo de la bomba |
| Acoplamiento / cadena de transmisión (si se utiliza) | Lubricante para engranajes abiertos o aplicación por pulverización en cadenas | Mensual | Retire el exceso para evitar que se adhiera el polvo |
⚠️ Error habitual
Lubricar en exceso es tan perjudicial como no lubricar. Los profesionales señalan que, cuando un rodamiento recibe demasiada grasa, esta se amasa, se carboniza y forma una capa de incrustaciones que dificulta el flujo y deja de lubricar las piezas móviles como debería. En la mayoría de los soportes con alojamiento, bastan dos o cuatro bombeos con una pistola manual de engrase para el ciclo semanal. Es preferible respetar siempre la cantidad en gramos por ciclo recomendada por el fabricante en vez de bombear «hasta que salga por el otro lado…».
5. Cuidado de la malla filtrante: limpieza, inspección y sustitución
 La malla filtrante, situada entre el rotor y el recorrido del material hacia la etapa posterior, es el factor clave que controla el tamaño de las partículas obtenidas y la carga de recirculación. Sus orificios determinan si el plástico sale de la trituradora en fragmentos uniformes y manejables, listos para la siguiente etapa, o en fragmentos fibrosos que obstruyen el granulador posterior. Las mallas filtrantes obstruidas o corroídas reducen progresivamente el rendimiento: la producción media de PC cae un 30–50 % antes de que nadie perciba el cambio, porque «hoy la potencia está un poco más baja». El seguimiento de la disponibilidad en todo el sector revela que prestar atención diaria a la malla filtrante permite reducir considerablemente los costes operativos por ciclo de la máquina, sobre todo cuando el volumen de plástico alimentado es alto y la trituradora casi nunca se detiene.
Los granuladores de eje único suelen utilizar placas de malla AR400, con orificios de entre 20mm y 100mm. La forma más sencilla de elegir el tamaño de los orificios es adaptarlo al proceso posterior: una línea de lavado requiere fragmentos de 30–50mm; un granulador alternativo o la alimentación de una granceadora requieren 20–30 mm. Los orificios más pequeños aumentan la recirculación, la carga del motor y el desgaste de las cuchillas. Elija el tamaño adecuado de los orificios para equilibrar la alimentación de partículas.
Protocolo de limpieza diaria
- Bloquee el puerto de descarga siguiendo el procedimiento de bloqueo y etiquetado de OSHA y compruebe que no haya energía en el seccionador principal.
- Abra la puerta de acceso a la malla filtrante según el manual del fabricante y compruebe que los enclavamientos no hayan anulado las funciones de seguridad.
- Utilice un cepillo o aire comprimido (con una boquilla de 5-7 bar) para retirar los residuos plásticos y la suciedad de los orificios y de la cara inferior de la placa de malla.
- Si el material se ha vitrificado por el plástico fundido (algo que ocurre cuando se tritura PE blando con temperaturas ambiente de 50–70°C), deje que la malla filtrante se enfríe por debajo de 40 centigrade. Retire el material con un rascador de madera dura o de plástico duro, nunca metálico, porque dañaría la superficie y agrandaría los orificios con el tiempo.
- Compruebe si hay grietas visibles que partan de las esquinas de los orificios y si estos se han agrandado. Sustituya la malla filtrante cuando los orificios hayan aumentado más de un 5 % o aparezcan grietas.
⚠️ Importante: no utilice nunca agua a presión sobre mallas filtrantes calientes
Sumergir una malla AR 400 caliente en agua fría provoca microgrietas en todos los orificios. No verá las grietas el primer día, pero sí entre los días 21–28, durante el turno, cuando se produzca un desgarro. Espere a que la malla alcance la temperatura ambiente para evitarlo.
6. Solución de problemas: atascos, vibraciones, ruido y calor
 Casi todos los problemas que provocan paradas de las trituradoras presentan señales previas. Detectar los primeros indicios e identificar con precisión la causa raíz es clave para responder en 30 minutos, en lugar de afrontar días o semanas de una reparación imprevista de la máquina. A continuación se describen seis fallos habituales en las trituradoras de reciclaje de plástico que sufren paradas imprevistas, vinculados al componente crítico más probablemente afectado.
| Síntoma | Causa probable | Primera medida |
|---|---|---|
| Atasco en la cámara de corte; el motor se para | Sobrecarga O contaminación por cuerpos extraños (metal u objetos grandes que no se pueden triturar) | Aplicar el procedimiento de bloqueo y etiquetado (LOTO). Invertir el sentido de giro del rotor automáticamente; inspeccionar visualmente y retirar los objetos que no se puedan triturar. Instalar o mejorar el imán de entrada. |
| Vibración de alta frecuencia durante el giro | Desequilibrio de las cuchillas (juego no uniforme), fijaciones del rotor flojas o una cuchilla astillada | Aplicar el procedimiento LOTO. Comprobar que el juego de cuchillas sea uniforme y verificar el par de apriete de los pernos del rotor según las especificaciones del fabricante. |
| Ruido inusual (rozamiento, golpeteo) | Desgaste de los rodamientos, cuerpo extraño incrustado o acoplamiento sin lubricación | Detenga la máquina inmediatamente. Compruebe la temperatura de los rodamientos con un pirómetro e inspeccione la alineación del acoplamiento. |
| Temperatura de los rodamientos >70 °C | Grasa insuficiente, exceso de engrase o desalineación | Detenga la máquina, deje que se enfríe, purgue y vuelva a engrasar según las especificaciones del fabricante. |
| La producción cae 20 %+ con el mismo material de entrada | Cuchillas desafiladas, malla filtrante obstruida o separación incorrecta entre cuchillas | Compruebe si los filos de las cuchillas están redondeados; limpie la malla filtrante y reajuste la separación con calces a 0,3–0,8 mm. |
| El empujador hidráulico se para o da tirones | Nivel bajo de fluido, aceite sucio, bomba averiada o junta del cilindro deteriorada | Compruebe el nivel de fluido; cambie el filtro y analice una muestra de aceite para detectar partículas. |
📐 Nota de ingeniería — Riesgo de polvo combustible
Si llega a la trituradora un contenedor lleno de material de desecho con pernos, alambres u otros residuos, el primer incidente puede costar decenas de miles de dólares a las empresas que operan flotas de equipos. La práctica habitual del sector consiste en instalar un imán permanente y documentar la inspección manual obligatoria de cada bala que llega a la tolva de alimentación previa a la trituradora. Así se reduce el tiempo de parada cuando una sierra de corona se queda atascada en las cuchillas.
Los residuos acumulados en la cámara de corte y los lodos depositados en las superficies elevadas suponen un riesgo de explosión por polvo. Según la NFPA 654 – Guía para la prevención de incendios y explosiones de polvo durante la fabricación, el procesamiento y la manipulación de sólidos particulados combustibles, al trabajar con un porcentaje de polvo polimérico combustible deben evaluarse los riesgos, controlarse su acumulación (como mínimo, 1/32″ de profundidad en superficies horizontales) y aplicarse medidas para mitigar posibles explosiones. La abundancia de estudios sobre la combustibilidad de muestras de plástico confirma que esto debe incluirse en las inspecciones mensuales de mantenimiento preventivo.
7. Piezas de desgaste: intervalos de sustitución y existencias de repuestos
 Tener en stock un surtido de repuestos habituales permite sustituirlos en 4 horas, en lugar de esperar 4 semanas a que lleguen por transporte aéreo. Siga leyendo para saber qué categorías de consumibles de recambio conviene fabricar según su capacidad de producción y el tipo de material que procesa, antes de empezar a planificar.
| Pieza de desgaste | Intervalo de sustitución | Recomendación de existencias |
|---|---|---|
| Cuchillas del rotor (juego emparejado) | 400–1.200 h (según el grado del acero y el material) | Mantenga siempre 1 juego completo en stock; 2 juegos para líneas de >1.500 kg/hr |
| Contracuchillas fijas | 2.000–4.000 h (duran 2× lo que un ciclo de cuchillas del rotor) | 1 juego por trituradora |
| Malla filtrante (AR400) | 2.000–4.000 h, según la abertura y el material de entrada | 2 mallas por tamaño de abertura habitual |
| Rodamientos de soporte tipo chumacera | 8.000–15.000 h con una lubricación adecuada | 1 juego de repuesto por trituradora; 2 para líneas críticas para la producción |
| Correas de transmisión / acoplamientos | 3.000–5.000 h | 1 repuesto de cada tipo |
| Juntas hidráulicas + filtros | Filtros mensuales; juego de juntas anual | Juego completo de juntas + filtros para 6 meses |
8. Trituradora de un eje frente a la de dos ejes (y al molino granulador): diferencias de mantenimiento
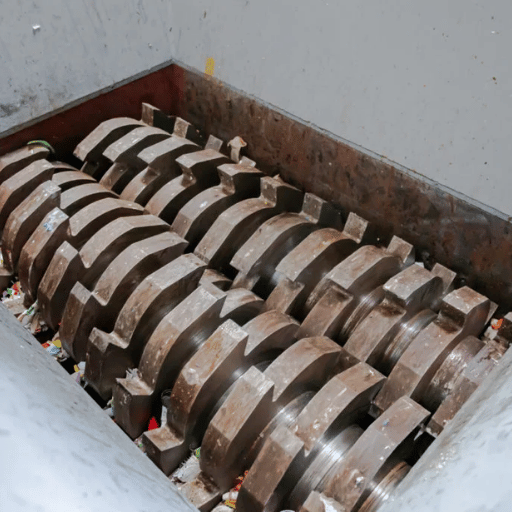 Los programas de mantenimiento no son iguales para los tres tipos de maquinaria esenciales para el reciclaje de plásticos. Aplicar el programa de una trituradora de un eje a una de dos ejes —o, peor aún, a un molino granulador de velocidad ultraalta— deja lagunas que pueden hacer fracasar la línea. La siguiente tabla se basa principalmente en las especificaciones de los equipos KITECH, aunque también tiene en cuenta el conjunto más amplio de piezas comunes a las trituradoras industriales de plástico:
| Aspecto del mantenimiento | Trituradora de un eje | Trituradora de dos ejes | Molino granulador |
|---|---|---|---|
| RPM del rotor | 60–120 (par elevado) | 15–60 (par muy elevado) | 400–600 (velocidad alta) |
| ¿Tiene malla filtrante? | Sí — mantenimiento diario/semanal de la malla | No — la salida son fragmentos irregulares | Sí — tolerancia reducida, revisión semanal |
| Separación entre cuchillas | 0,3–0,8 mm | 1,0–2,0 mm (mayor, corte por desgarro) | 0,05–0,20 mm (corte de precisión) |
| Punto de desgaste predominante | Cuchillas + malla filtrante + empujador hidráulico | Rodamientos entre ejes + cuchillas | Cuchillas del rotor + contracuchillas + malla filtrante |
| Tiempo de mantenimiento preventivo diario | 10–15 min | 15–20 min (menos piezas de desgaste) | 15–20 min (rodamientos de altas RPM) |
¿Cuál es la diferencia entre una trituradora de plástico y un molino granulador?
Una trituradora de plástico es una máquina de baja velocidad y par elevado que reduce el plástico a virutas de 20-100 mm. Utiliza un empujador hidráulico y una malla perforada para controlar el tamaño máximo del material de salida. Un molino granulador funciona a altas RPM (400-600 RPM), recibe material de un tamaño predeterminado procedente de la trituradora y produce material triturado de 3-12 mm, apto para el granceado o el moldeo por inyección directo. En la mayoría de las líneas de reciclaje, la trituradora es la primera etapa de reducción de tamaño, seguida por la línea de procesamiento en húmedo, la línea de procesamiento en seco y, después, el molino granulador: son equipos secuenciales, no alternativas entre sí. El mantenimiento sigue la misma secuencia: para mantener la trituradora en funcionamiento, hay que evitar que se acumulen residuos en el empujador y la malla; en el molino granulador, es necesario mantener una separación reducida entre las cuchillas y revisar con frecuencia los rodamientos de altas RPM. Para obtener una visión completa de las funciones y especificaciones de los equipos, consulte la página de KITECH sobre trituradoras de un eje y molinos granuladores.9. Perspectivas del sector en 2026: mantenimiento predictivo y sensores inteligentes
 El mercado de maquinaria para el reciclaje de plásticos ronda los USD 2,9 billion en 2024 y se prevé que alcance los USD 4,5 billion en 2034, impulsado por la presión regulatoria y los requisitos de contenido reciclado en los envases. Según el informe de capacidad de APR para EE. UU. y Canadá de 2025, la capacidad de reciclaje de plásticos rígidos se ha convertido en el cuello de botella para la disponibilidad de gránulos de PCR. Esto implica que cada hora de funcionamiento de la trituradora puede aportar una ventaja competitiva, además de reducir los costes operativos.
El mayor cambio en mantenimiento para 2026 es la disponibilidad de paquetes de sensores IIoT asequibles y de bajo coste. Estos ayudan a superar los límites de rendimiento y vida útil de las piezas mecánicas de desgaste, ya que permiten a los operadores conocer cómo funciona la trituradora, algo que antes no podían hacer, y sustituyen la intuición por datos sobre el funcionamiento. Un artículo reciente revisado por pares en MDPI Sensors (2025, vol 25, no 21, art 6610) presenta un sistema de mantenimiento predictivo basado en vibraciones que utiliza un microcontrolador ESP32 y un acelerómetro MEMS, con una lista de materiales inferior a USD 50 por cada punto de la máquina monitorizado. A fecha de 2025, pueden encontrarse estudios similares en ResearchGate sobre trituradoras móviles de plástico equipadas con IoT. El sector está logrando reducciones de dos dígitos en los costes de mantenimiento de las líneas de reciclaje instrumentadas con IoT.
Por qué el mantenimiento preventivo basado en calendario se queda corto
Recomendación para planificar la inversión en equipos de capital en 2026: en una línea KITECH típica, el coste previsto de instalar un sensor de vibración de clase ESP32 en el soporte tipo chumacera del rodamiento del rotor y un amperímetro de pinza en el cable principal del motor principal es inferior a USD 200; la inversión para evitar paradas imprevistas suele recuperarse en un periodo inferior a un trimestre con la línea en funcionamiento (>1,000kg/hr). Los ingenieros de diseño de KITECH pueden ayudarle a definir un plan de sensores para su trituradora de plástico, teniendo en cuenta los materiales y la arquitectura de control de su instalación.
Las fechas del calendario por sí solas no permiten medir el desgaste de las cuchillas. A modo de ejemplo, una línea de PET que procesa 1.500 kg/h manipula tres veces más material por hora de funcionamiento que una línea de HDPE de 500 kg/h; esto no demuestra que las cuchillas se desgasten a un ritmo tres veces mayor. Elija el sistema de cuchillas según el material y la producción requerida, inspeccione los filos y la holgura de corte, y gire las cuchillas compatibles para utilizar un filo sin desgaste a medida que se deterioren. Consulte el manual de la máquina y el desgaste observado para decidir cuándo inspeccionar, girar o sustituir las cuchillas.
Registre tanto las horas de funcionamiento como las toneladas acumuladas procesadas. Configure alertas de inspección según el manual de la máquina y el historial de desgaste de la planta, y revise el umbral que se alcance primero. Estas alertas sirven como recordatorios para inspeccionar; la rotación o sustitución de las cuchillas debe basarse en el estado real de los elementos de corte y en las instrucciones del fabricante. Los sensores predictivos que registran la corriente del disco, el espectro de vibración y la temperatura de los rodamientos en cada turno respaldan nuestras estimaciones, pero no las sustituyen.10. Preguntas frecuentes
P: ¿Puede una trituradora de plástico procesar plásticos duros?
Ver respuesta
Sí, si se elige el acero adecuado para las cuchillas. Los plásticos más habituales en los residuos de piezas rígidas (HDPE, PP, PVC) se trituran en trituradoras de un eje equipadas con cuchillas de acero para herramientas D2/SKD-11 o H13. Estos aceros suelen durar el doble que el acero dulce laminado en caliente o en frío estándar al procesar resinas sin cargas; para plásticos técnicos con fibra de vidrio PA-GF30, cambie las cuchillas con mayor frecuencia.
P: ¿Pueden integrarse las trituradoras de plástico en una línea de reciclaje completa?
Ver respuesta
Una trituradora de plástico constituye la primera etapa de procesamiento en casi todas las líneas modernas de reciclaje de plásticos y se dimensiona para alimentar los secadores, molinos granuladores y granceadoras posteriores. El tamaño de las partículas del material triturado de salida (luz de malla de 20-50 mm para aplicaciones en líneas de lavado o de 20-30 mm si la etapa siguiente es un molino granulador) debe adaptarse a la entrada de la instalación posterior; la gama completa de líneas de KITECH incorpora un diseño de tamaños propio basado en este criterio.
P: ¿Necesito una trituradora y un molino granulador?
Ver respuesta
En la mayoría de las líneas de reciclaje de plásticos y en la mayoría de los casos, sí. La trituradora alimentada por tolva desmenuza film, bidones y cajas grandes sin soporte hasta convertirlos en virutas de 30-50 mm de diámetro; después, estas pasan por la etapa de granulación, que las reduce a polvo de 3-12 mm de diámetro para inyección directa o granceado. Las líneas de alimentación directa con todas las especificaciones definidas para este proceso solo pueden procesar material de entrada que ya sea lo bastante pequeño; de lo contrario, el tamaño de las virutas puede sobrecargar los equipos posteriores.
P: ¿Cuánto debería durar una trituradora de plástico con un mantenimiento adecuado?
Ver respuesta
Un programa documentado de mantenimiento preventivo aplicado a una trituradora de plástico suele proporcionar una vida útil de 8-15 años antes de necesitar una reconstrucción completa; si no se aplica, pueden producirse fallos prematuros en un plazo de 3 años.
P: ¿Qué plásticos puede triturar una trituradora industrial?
Ver respuesta
Las trituradoras industriales de uno y dos ejes pueden procesar los materiales de entrada habituales en una línea de reciclaje de plástico, entre ellos, la mayoría de los plásticos rígidos (tuberías de PVC, palés de HDPE, escamas de PET y material fundido de PC rígido), así como residuos posconsumo densificados en forma de balas mixtas de film o botellas de PET, y envases flexibles como film estirable de LDPE o sacos tejidos de PP. Siempre que sea posible, deben excluirse el vidrio, los rodamientos metálicos y otros cuerpos extraños, preferiblemente mediante un imán de entrada, sobre todo al triturar algunos materiales reciclados posconsumo. Se recomienda instalar mallas filtrantes en línea para separar cualquier contaminación residual.
P: ¿Cuánto cuesta mantener una trituradora de plástico al año?
Ver respuesta
El mantenimiento de una trituradora industrial de plástico de tamaño medio (45-75 kW, producción de 500-1500 kgs/hr) cuesta, de media, entre USD 2.000-5.000 al año, sin contar la sustitución del motor, las correas y el variador. Los casos excepcionales suelen incluir cambios más frecuentes de cuchillas al procesar plásticos reforzados con fibra de vidrio. Los costes más altos se dan cuando el accionamiento hidráulico es potente (> 80 kW) y se procesa material con mucha fibra de vidrio, o cuando la línea procesa volúmenes comparables de material reforzado con fibra de vidrio y PVC.
¿Necesita una trituradora de plástico adaptada al mantenimiento preventivo y a las necesidades de su planta?
KITECH diseña, fabrica y suministra trituradoras de plástico para obtener material triturado, de uno y dos ejes, líneas integradas de reciclaje de plásticos y trituradoras para líneas de minerales en más de 80 mercados nacionales, siguiendo la documentación de mecanizado y montaje del fabricante (accionamientos y controles magnéticos, cuando corresponda). Todos los equipos incluyen una lista de comprobación de mantenimiento preventivo personalizada y las especificaciones de lubricación recomendadas por el fabricante para cada aplicación.
Descubra la gama de trituradoras de plástico →Acerca de esta guía de mantenimiento de trituradoras de plástico
La experiencia acumulada de KITECH en la explotación de trituradoras de reciclaje de plástico de uno y dos ejes, con registros de producción en más de 80 mercados de todo el mundo (500+ casos), se recoge ahora en esta guía. Se ha contrastado con las prácticas de bloqueo y etiquetado de OSHA 29 CFR 1910.147, las normas de combustibilidad NFPA 654 y las últimas investigaciones académicas (2024-2025) sobre la capacidad de las cuchillas de trituradoras de distintos aceros para conservar el filo con el paso del tiempo y según el material de entrada del filtro de producción. Las selecciones numéricas de componentes (vida útil de las cuchillas según el acero, frecuencia de cambio del aceite de la caja reductora y temperatura máxima de los rodamientos de 70 °C) proceden del fabricante de esta línea de equipos; las prácticas de la competencia revisadas por el equipo se identifican cuando corresponde.
Referencias y fuentes
- 29 CFR 1910.147 – Control de la energía peligrosa (bloqueo y etiquetado) – Administración de Seguridad y Salud Ocupacional de Estados Unidos
- OSHA – Información general sobre el control de la energía peligrosa – Departamento de Trabajo de Estados Unidos
- NFPA 654 – Norma para la prevención de incendios y explosiones de polvo durante la fabricación, el procesamiento y la manipulación de sólidos particulados combustibles – Asociación Nacional de Protección contra Incendios
- Mantenimiento predictivo de bajo coste basado en IoT mediante vibraciones (Sensors 2025, 25(21):6610) – artículo revisado por pares de MDPI
- Desarrollo de una trituradora móvil de plástico basada en IoT para optimizar la gestión de residuos en Batam (2025) – registro académico de ResearchGate
- Capacidad de reciclaje de plásticos en Estados Unidos y Canadá en 2025 – Informe de datos – Association of Plastic Recyclers (APR)
- Aceite para engranajes ISO VG 680, 460, 320, 220, 150, 100 – Serie Mobilgear 600 XP – Lubricantes ExxonMobil
- Paradas de los sistemas de trituración: estudio de campo – Recycling Today (2012, datos sobre trituradoras de metal; analogía de modos de fallo)
Artículos relacionados
- Guía completa sobre el reciclaje de PET: etapas del proceso, equipos y criterios de calidad
- Marcado CE para equipos de reciclaje de plástico: hoja de ruta de cumplimiento para 2026
- Trituradora de plástico de un eje: funcionamiento, materiales que tritura y criterios de selección
- Granceadora de HDPE: granceado posterior del material triturado de HDPE







