Póngase en contacto con Kitech Company


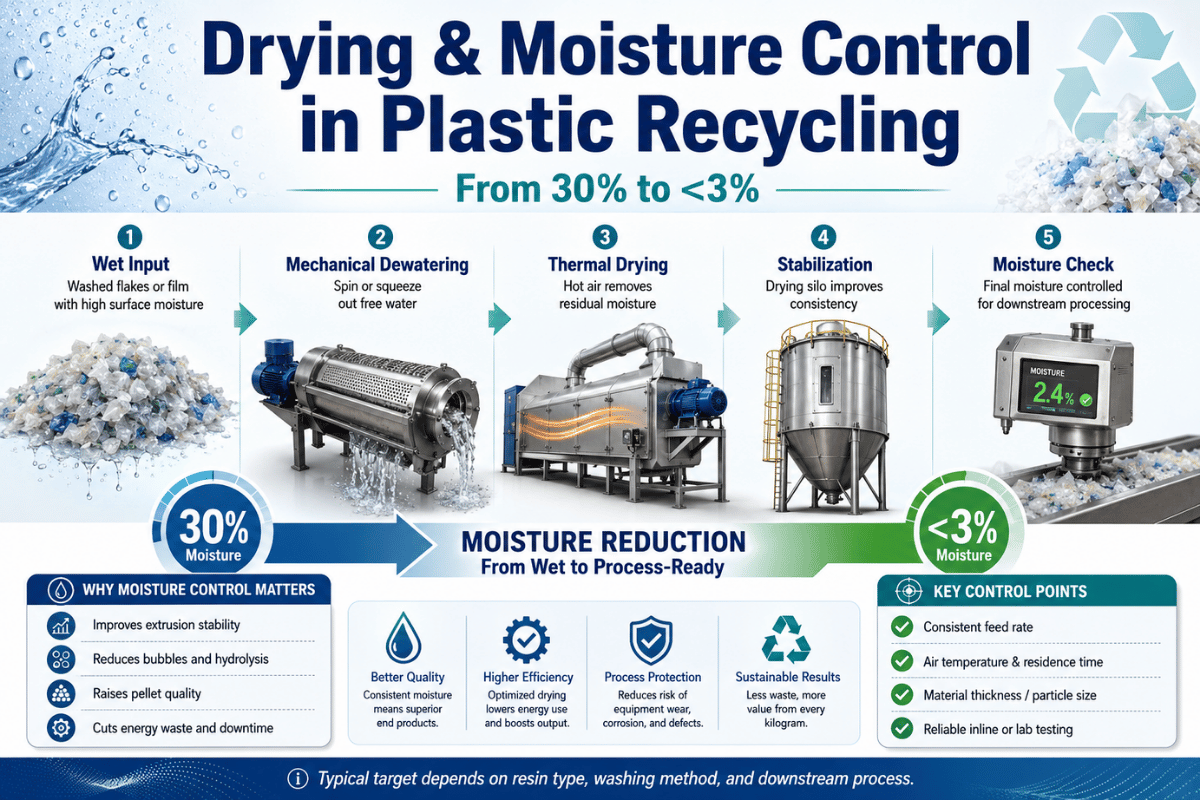
En los procesos de secado y control de humedad del reciclaje de plásticos, las decisiones que se toman antes de que el material llegue a la extrusora determinan la calidad final del gránulo. Si no se eliminan el agua libre, la humedad superficial y la humedad absorbida después del lavado, pueden aparecer vapor en la matriz de extrusión, lotes rechazados y un mayor consumo energético.
Esta guía ofrece a las plantas de reciclaje una metodología sencilla para elegir una solución de secado adecuada según la forma de la materia prima, la humedad objetivo, el punto de análisis y los riesgos del proceso posterior. Abarca todo el proceso: desde la configuración de la línea de lavado y la deshidratación hasta el secado térmico y con desecante, los controles con medidores de humedad y los criterios de liberación para el granceado.
Datos clave
| Etapa de control | Después del lavado y antes de la extrusión o el granceado |
| Principales tipos de humedad | Agua libre, humedad superficial y humedad absorbida |
| Secuencia habitual de equipos | Deshidratación mecánica, prensado, secado por aire caliente, secado con desecante y análisis de humedad |
| Dato de Kitech para film flexible | Prensa secadora de plásticos JGM: 200-1000 kg/h, humedad final del 3-5 % y separación del 92-95 % del agua en materiales flexibles adecuados |
| Criterio clave de decisión | Elija según el comportamiento del material, la humedad objetivo, la capacidad de la línea y el punto de análisis, no solo por el nombre del secador |
Índice
Por qué la humedad reduce de forma silenciosa el rendimiento en el reciclaje de plásticos
La humedad reduce el rendimiento y genera costes porque se presenta de varias formas a lo largo del proceso de reciclaje. El agua libre de las escamas puede escurrir con facilidad. La humedad superficial se adhiere al film, las etiquetas, las partículas finas y los bordes irregulares de corte, mientras que la humedad interna puede quedar atrapada en la materia prima sin que resulte visible en la superficie.
Según la Association of Plastic Recyclers, una planta de reciclaje de plásticos procesa resina plástica de origen posconsumo y posindustrial mediante trituración, lavado, separación por flotación y hundimiento, aclarado, secado, elutriación, descontaminación y etapas de fabricación. El secado no es una etapa secundaria: es un punto de control de calidad entre la eliminación del agua y la recuperación de polímeros valiosos.
Plastics Technology advierte que no basta con fijarse en el aspecto de la superficie: el HDPE y el PP reciclados pueden parecer secos aunque quede agua atrapada en los gránulos o la resina. Sin una gestión cuidadosa de la humedad, una planta puede enviar a extrusión un lote que parece seco y encontrarse después con vapor, plástico fundido espumoso, un tamaño de inyección irregular o una densidad inestable de los gránulos.
Error habitual
Muchas plantas dan por hecho que los gránulos procesados de HDPE y PP están secos porque su superficie parece limpia. Si al liberar el lote se omite el análisis en la salida del secador, el material húmedo puede entrar en la extrusora y generar vapor durante la puesta en marcha. El problema real no es simplemente la falta de capacidad de secado, sino no contar con un criterio documentado de liberación del material para la inspección previa al procesamiento.
Objetivos de humedad según el material y la forma de salida
No existe un único valor de humedad correcto para todos los materiales reciclados. Los distintos materiales, como las escamas de PET (que pueden estar muy húmedas antes del medio filtrante), el film de LDPE lavado o los gránulos de HDPE antes del granceado, se comportan de forma muy distinta. Por ello, el objetivo debe ajustarse a la forma de la materia prima, los procesos posteriores y las especificaciones del producto final.
| Forma del material/producto | Comportamiento de la humedad | Indicador práctico del objetivo | Nota sobre las condiciones de uso |
|---|---|---|---|
| Film de LDPE después del lavado | Agua atrapada en los pliegues y los fardos de film | Humedad final del 3-5 % según los datos de la prensa secadora JGM de Kitech | Dato de un único equipo del fabricante; verifique el resultado con una prueba de la materia prima |
| Sacos tejidos de PP | Agua retenida en la estructura del tejido y las partículas finas | Prensado seguido de un ajuste térmico del secado si el granceado requiere una humedad de entrada menor | No aplique sin pruebas los criterios de secado de escamas rígidas |
| Escamas rígidas de HDPE/PP | Principalmente humedad superficial, además de partículas finas y geometría hueca | En la práctica de laboratorio de APR, las escamas de poliolefinas se secan hasta quedar por debajo del 1 % en peso | La práctica de laboratorio de APR sirve como referencia, no como garantía universal de producción |
| Escamas de PET | Más sensibles a la humedad antes de la transformación en fundido | La práctica de APR para PET incluye controles de lavado, secado, elutriación y filtración del plástico fundido | Aplique secado y controles de calidad específicos para PET antes de la extrusión |
| Plásticos flexibles mezclados | Espesor variable, superficie expuesta y retención de agua | En el secado térmico industrial de plásticos flexibles suele buscarse una humedad residual inferior al 3 % | Ajuste el objetivo al tamaño y el espesor de las escamas, el caudal de aire y el tiempo de permanencia |
| Plásticos técnicos higroscópicos | La humedad puede quedar dentro del polímero | A menudo se requieren secado con desecante y control del punto de rocío | No confíe únicamente en la deshidratación superficial |
Opciones de secado según el tipo de plástico y los riesgos para el reciclado
Para una empresa de reciclaje, la configuración adecuada de los equipos depende del tipo de plástico, la carga de contaminantes y el proceso posterior. Los distintos plásticos absorben la humedad de manera diferente: el PET y la PA pueden absorber agua en el polímero, mientras que el PE y el PP suelen retener humedad superficial en las escamas, las etiquetas, las partículas finas y los pliegues del film. Un secador de plásticos por aire caliente puede eliminar la humedad superficial, pero quizá se necesite control con desecante cuando el agua absorbida se convierte en vapor durante la extrusión o el moldeo por inyección.
Un secado adecuado protege los gránulos de plástico del exceso de humedad y de un alto contenido de humedad, así como de la decoloración, la corrosión de las piezas metálicas y un comportamiento deficiente del plástico fundido. Considere el secador como parte de la línea completa, no como una solución aislada: el lavado, la clasificación, la deshidratación, el análisis de humedad y la liberación del lote afectan al reciclabilidad y al valor del plástico reciclado.
Escalera de control de humedad en 9 puntos: deshidrate, seque y analice
No instale un secador genérico de plásticos como si fuera simplemente un equipo tipo «caja». En su lugar, trace el recorrido desde el estado de la materia prima hasta la deshidratación adecuada, la etapa final de secado y el punto de análisis previo al granceado para planificar correctamente toda la línea de lavado.
| Estado del material/materia prima | Primera etapa de secado | Etapa final de control | Punto de análisis |
|---|---|---|---|
| Film húmedo después del lavado | Prensar para eliminar el agua libre | Secado térmico de acabado si lo requiere la extrusión | Antes de la aglomeración o el granceado |
| Film flexible después de la deshidratación | Comprobar la humedad del fardo de film | Ajuste del aire caliente o del prensado | Salida del secador |
| Sacos tejidos de PP | Prensa secadora | Comprobación del tiempo de permanencia | Antes del densificador o el granceador |
| Escamas rígidas de HDPE/PP | Deshidratación centrífuga | Secado térmico si no se alcanza el objetivo | Entrada al silo de escamas |
| Escamas de botellas de PET | Secado centrífugo y térmico | Predesecado específico para PET antes de la fusión | Antes de la extrusión |
| Gránulos reciclados mezclados | Control de la humedad durante el almacenamiento | Comprobación de liberación con medidor de humedad | Antes del envasado o la reutilización |
| Plásticos higroscópicos | Secador con desecante | Control del punto de rocío, el caudal de aire y el tiempo de permanencia | Salida de la tolva |
| Materia prima contaminada de bajo valor | Mejore primero el lavado y la eliminación de partículas finas | Evite secar la suciedad junto con los gránulos | Después del aclarado y antes del secador |
| Materia prima de alto valor para el granceado | Distribuya el secado por etapas según el material | Documente la humedad del lote | Registro de liberación del lote |
Ventajas
- La deshidratación mecánica elimina la mayor parte del agua antes de aplicar calor.
- Las prensas secadoras y las prensas de deshidratación son adecuadas para films y materiales tejidos con agua atrapada en los pliegues.
- El secado con desecante elimina la humedad absorbida en los plásticos higroscópicos.
Limitaciones
- Por ejemplo, una velocidad de centrifugado elevada por sí sola no suele secar por completo los films hasta dejarlos en condiciones adecuadas para una transformación estable en fundido en todas las circunstancias.
- El calor adicional no basta para resolver el problema: también hay que optimizar el caudal de aire, el punto de rocío y el tiempo de permanencia para evitar un consumo energético excesivo.
- Sin un punto de análisis específico en el sistema de secado para comprobar que se alcanza el nivel de humedad objetivo, sus metas se quedan en meras declaraciones y no llegan a convertirse en un sistema de control integrado.
«Recomendamos a las empresas de reciclaje que no pidan un secador estándar limitándose a facilitar un número de pedido, sino que exijan confirmar el estado de alimentación del material y sus niveles de humedad inicial y objetivo, establecer un plan de muestreo y verificación en un punto previo del proceso y evaluar los riesgos para el granceado asociados a un secado insuficiente».
Cómo llega la humedad a la extrusora y perjudica la calidad del gránulo
El material húmedo causa problemas visibles y ocultos durante la extrusión. Entre los visibles figuran el vapor, el plástico fundido espumoso, las burbujas alargadas, los acabados con vetas, las marcas plateadas y las superficies rugosas de los gránulos. Los daños menos visibles incluyen una baja viscosidad del plástico fundido, tamaños de inyección variables en el moldeo, una sustitución más frecuente del medio filtrante y la degradación del polímero.
Plastics Technology enumera defectos relacionados con la humedad, como ampollas, huecos, vetas plateadas, plástico fundido espumoso, baja viscosidad del plástico fundido, estelas de burbujas de gas e irregularidades en el caudal. En el reciclaje, los equipos pueden culpar a la extrusora, el cambiador de mallas filtrantes o el granceador aunque el material de entrada esté demasiado húmedo.
¿Qué contenido de humedad es aceptable antes del granceado de plásticos?
El contenido de humedad aceptable a la entrada del proceso de granceado depende del plástico, la forma de la materia prima y la calidad requerida para los gránulos. Por ejemplo, la práctica de laboratorio de APR para poliolefinas establece un contenido inferior al 1 % en peso en las escamas secas, mientras que el proceso de prensado de Kitech registra una humedad final del 3-5 % en materiales flexibles adecuados. Fije los límites de liberación a partir de pruebas y documéntelos para cada material; no aplique el mismo valor al PET, HDPE, LDPE, PP y PA.
Nota técnica
Las normas de laboratorio O-P-00 de APR para poliolefinas especifican escamas secas por debajo del 1 % en peso, secado hasta 60 °C, temperaturas de fusión en extrusión de 190 °C a 245 °C y un tiempo máximo de permanencia en el cilindro de la extrusora de 6 min. Considere estos valores como referencias de prácticas de laboratorio y verifíquelos con la materia prima real, la descarga de gránulos y la uniformidad de la extrusora durante la producción.
| Punto de control de especificaciones | Intervalo o valor que debe verificarse | Condición de uso |
|---|---|---|
| Prueba de prensado de film flexible | 200 kg/h a 1000 kg/h; humedad final del 3 % al 5 % | Para film de LDPE, film agrícola, tejidos de PP, PA y materia prima de HDPE adecuados |
| Dato de separación mecánica del agua | Separación del 92 % al 95 % del agua | Confirme el dato según el espesor real del film, el nivel de contaminación y el caudal de producción |
| Referencia de humedad de laboratorio de APR para poliolefinas | Por debajo del 1 % en peso; secado hasta 60 °C | Solo como referencia; no es una garantía de producción |
| Intervalo de referencia de extrusión de APR | Temperatura de fusión de 190 °C a 245 °C; permanencia máxima de 6 min | Utilícelo para evaluar los riesgos en las pruebas antes de autorizar la producción |
| Condiciones de secado térmico de plásticos flexibles | Humedad residual inferior al 3 % en condiciones industriales habituales | Ajústelo al espesor y tamaño de las escamas, la velocidad del aire y la humedad de entrada |
| Criterio inicial de muestreo a la salida del secador | Muestra compuesta de 1 kg más muestra de retención de 1 kg | Úselo solo como criterio inicial de control de calidad cuando la planta no tenga una norma más estricta |
| Criterio inicial para repetir el análisis durante el almacenamiento | 1 kg antes de entrar en el silo y 1 kg antes del ensacado | Úselo cuando los gránulos permanezcan expuestos a aire húmedo después del secado |
| Secuencia de pruebas de caudal de producción | Puntos de carga de 200 kg/h, 500 kg/h y 1000 kg/h | Realice la prueba solo si la línea y la materia prima admiten de forma segura ese caudal |
| Comprobación de puesta en marcha y estado estable | Seguimiento durante 2 hr tras la puesta en marcha y registro durante 4 hr en estado estable | Úselo cuando el vapor aparezca solo después del primer lote de material |
| Comprobación de la exposición durante el almacenamiento | Repetición del análisis a las 24 hr y 48 hr del secado | Úselo con gránulos o escamas almacenados en aire húmedo antes del envasado |
| Secuencia de retención de muestras del lote | 1 kg de materia prima húmeda, 1 kg a la salida del secador y 1 kg de material ensacado | Úselo para comparar dónde entra o vuelve a aparecer la humedad |
| Intervalo de revisión de humedad | Puntos de revisión del 3 %, 4 % y 5 % | Úselo como intervalo para analizar tendencias internas, no como límite universal de aceptación o rechazo |
| Secuencia de repetición de análisis por incidencia | 1 %, 2 %, 3 %, 4 %, 5 %, muestra de descarga de 1 kg, muestra de entrada a la tolva de 1 kg, reserva de film húmedo de 2 kg, reserva de escamas secas de 2 kg, muestra de limpieza de línea de 4 kg, repetición del análisis a las 24 hr, a las 48 hr y a las 72 hr de almacenamiento | Úselo cuando un lote supere el límite de humedad de la planta y el operario necesite repetir el análisis siguiendo un procedimiento uniforme |
| Frecuencia de revisión del historial de la línea | Revisión de tendencias a los 7 day, 30 day, 1 month, 3 month y 6 month | Úselo para relacionar los incumplimientos de humedad con los cambios de mallas filtrantes, los episodios de vapor y los registros de rechazos |
| Marco normativo | Cómo incluirlo en una solicitud de oferta de secador |
|---|---|
| ISO 15270:2008 | Utilice la terminología de requisitos de calidad de ISO al definir la recuperación, el reciclaje y las especificaciones del producto de salida. |
| ISO/CD 15270-3 | Utilice la terminología de reciclaje físico de ISO para los indicadores clave del proceso, la calidad del material reciclado y la comunicación entre empresas de reciclaje. |
| ISO/DIS 15270-1 | Tenga en cuenta la terminología de las revisiones de ISO al redactar principios generales para la recuperación de residuos posindustriales y posconsumo. |
| ISO 15270-5:2025 | Mantenga separado el ámbito del reciclaje orgánico de ISO de las afirmaciones sobre secado mecánico de PE, PP, PET, PA y ABS. |
| ASTM D6869 | Consulte el análisis de humedad por el método Karl Fischer cuando el comprador necesite un método de laboratorio que vaya más allá de un sencillo medidor de humedad de producción. |
| ASTM D7191 | Consulte el análisis de humedad con sensor de humedad relativa cuando el ensayo de resina o gránulos requiera un método de laboratorio documentado. |
Análisis de humedad y criterios de liberación de lotes antes del granceado
No hace falta empezar con un amplio proyecto de laboratorio. Deje de dar por aprobada automáticamente la descarga de gránulos y registre el nivel de humedad antes de que el material pase a la siguiente etapa. Los criterios de liberación deben especificar dónde y cuándo tomar la muestra, qué dispositivo se ha utilizado, qué límite se aplica y qué hacer si un lote no lo cumple.
¿Cómo deben medir las empresas de reciclaje la humedad de las escamas de plástico?
Mida la humedad justo antes del punto de decisión: después del secado final y antes del granceado, la alimentación al silo o el ensacado. En el caso de las escamas, tome muestras de varios puntos del flujo; no coja un único puñado de la parte superior de un silo de almacenamiento.
Los analizadores de humedad pueden servir para los gránulos y las resinas, pero el protocolo de muestreo es lo primero. Si la muestra se humedece durante el transporte o solo se recoge material de la superficie del recipiente de resina o gránulos, la lectura puede inducir a error al operario.
Hoja de control de deshidratación, secado y análisis
- Registre el material, su forma y la línea de lavado de origen.
- Registre el recorrido de secado: centrífugo, por prensado, por aire caliente, con desecante o combinado.
- Tome muestras a la salida del secador y antes del granceado.
- Retenga cualquier lote que supere el límite de humedad acordado.
- Anote los síntomas de extrusión junto con el registro del lote.
Comparativa de los riesgos de humedad para PET, HDPE, LDPE, PP, PA y ABS
El comportamiento de los materiales se divide en dos categorías: higroscópicos y no higroscópicos. Los plásticos higroscópicos absorben directamente la humedad ambiental en el polímero. Los materiales no higroscópicos suelen retener agua en las hendiduras y los pliegues de la superficie, en las partículas finas o en la geometría de las piezas huecas.
Esta diferencia afecta a la elección del secador y al punto de análisis de humedad.| Grupo de materiales | Riesgo de humedad | Implicaciones para el secado |
|---|---|---|
| Escamas de PET | Sensible antes de la transformación en fundido | Aplique secado y controles de calidad específicos para PET antes de la extrusión |
| Escamas rígidas de HDPE y PP | Principalmente humedad superficial | Secado centrífugo y térmico si no se alcanza el objetivo de liberación |
| Film de LDPE y film agrícola | Agua atrapada en los pliegues y en el film de gran superficie | La prensa secadora suele ser la etapa principal de deshidratación |
| PA, ABS y plásticos técnicos | Mayor riesgo de humedad interna | Puede ser necesario secar con desecante y controlar el punto de rocío |
Para films flexibles y materiales tejidos, la prensa secadora de plásticos de Kitech para eliminar la humedad del film flexible es la opción más directa.
Si una línea debe procesar distintas formas de material, compare las tecnologías de deshidratación y ajústelas a los flujos de material reales.Señales de fallo: vapor, plástico fundido espumoso, vetas y cambios de mallas filtrantes
Los problemas de humedad suelen reflejarse en las señales de control del proceso antes de que aparezca producto acabado rechazado.
Problemas como vapor durante la puesta en marcha, plástico fundido espumoso, vetas plateadas, huecos en los gránulos, irregularidades en el caudal o mallas filtrantes obstruidas indican que debe analizar la humedad del material antes de ajustar la velocidad del husillo, la temperatura de fusión o la luz de malla.| Señal observada | Posible relación con la humedad | Primera medida correctiva |
|---|---|---|
| Vapor en la matriz de extrusión | Agua que entra en la zona de fusión | Analice la descarga del secador y la entrada de la tolva |
| Plástico fundido espumoso | La humedad se vaporiza bajo el efecto del calor | Compruebe el tiempo de secado y el caudal de aire |
| Cambios frecuentes de mallas filtrantes | Partículas finas húmedas y contaminantes que llegan a la filtración del plástico fundido | Revise el lavado, la eliminación de partículas finas y el recorrido de secado |
| Gránulos quebradizos o débiles | Degradación del material o secado deficiente antes de la fusión | Separe los tipos de material y haga una prueba con la humedad bajo control |
Ubicación de los secadores en las líneas de lavado, deshidratación y granceado
El secado debe realizarse antes del envasado y el almacenamiento, no después.
Una planta que alimenta un proceso de granceado en caliente con escamas húmedas y mal lavadas puede secar los contaminantes junto con el producto en vez de eliminar la humedad del material limpio. Una secuencia mejor consiste en lavar, densificar cuando corresponda, aclarar, prensar mecánicamente, completar el secado, analizar la humedad y, después, envasar o trasladar el material al almacenamiento.¿Basta con un secador centrífugo después de lavar escamas de plástico?
En algunas escamas rígidas, quizá baste con eliminar parte del agua superficial mediante secado centrífugo para que el material supere el control a la salida de la planta. Esto no se aplica al film flexible, los sacos tejidos de PP ni las materias primas con pliegues y partículas finas; en esos casos se necesita un proceso combinado de prensado y, posiblemente, secado térmico antes del granceado.
Los planificadores de Kitech pueden adaptar estas opciones de secado a la configuración del sistema de lavado de plástico, sistema de lavado de film PP PE, línea de lavado de botellas de PET y comprobador de calidad de escamas de PET. El secador debe adaptarse al caudal de salida del lavado, no tener que compensarlo después.
Costes de la selección del secador: energía, espacio ocupado, rechazos y coste total de propiedad
El coste inicial de un secador barato aumenta si el proceso deja el material lo bastante húmedo como para causar defectos después del granceado. A menudo se consume energía adicional porque no se han controlado la deshidratación mecánica, la entrada de aire o el tiempo de permanencia, y no porque la línea necesite más calor. El control de costes depende del objetivo de humedad, la demanda energética, el espacio de instalación, el acceso para el mantenimiento y el caudal rechazado.
Un artículo de 2026 de Plastics Engineering presenta el secado de resinas como un problema de control energético relacionado con el punto de rocío, el caudal de aire, el tiempo de permanencia, la entrada de aire y la potencia del ventilador. Las plantas de reciclaje deben tener en cuenta la misma advertencia: añadir calor no siempre resuelve los problemas de humedad si entra aire húmedo en el proceso o el caudal de aire no se ajusta al tipo y al espesor del material.
Lista de comprobación del coste total de propiedad para elegir un secador
- Humedad inicial y forma del material
- Humedad residual objetivo a la salida del secador
- Demanda energética de calor y caudal de aire
- Espacio en planta y acceso para el mantenimiento
- Tasa de rechazo y tiempo de inactividad del cambiador de mallas, con o sin modificaciones del secado
- Coste de los análisis de lotes y tiempo del operario
Al comparar equipos de proceso, considere la comparativa entre una prensa secadora y un secador centrífugo y una línea de granceado de plásticos, un molino granulador de plásticos para gránulos reciclados y una granceadora de film plástico. La decisión de compra del secador adecuado debe basarse en una comparación de la rentabilidad de la línea completa, no en el precio de compra de un equipo aislado.
Perspectivas para 2026: mayor exigencia en la calidad del material reciclado y control de humedad con menos consumo energético
En 2026, el proceso de compra de secadores se centrará cada vez más en demostrar la calidad controlada del producto final y la reducción del consumo energético. No se trata de establecer un nuevo objetivo de secado predeterminado, sino de demostrar cómo se ha controlado la humedad durante el lote, especificar el recorrido previsto por el secador y describir una decisión de liberación controlada basada en el objetivo de humedad antes del granceado.
Un artículo de 2023 de Waste Management sobre plásticos flexibles describe el secado térmico como una de las operaciones que más energía consumen en el reciclaje de plásticos. También relaciona el rendimiento del secado mecánico con la velocidad del aire, el espesor y el tamaño de las escamas y la humedad tanto del producto sólido como del aire. En las propuestas, pruebe las tecnologías de secado antes de limitarse a aumentar la capacidad de calentamiento.
¿Está pensando en instalar un sistema de lavado o una operación de granceado en 2026? Empiece por incluir los requisitos de humedad en su solicitud de oferta. Pregunte a los proveedores qué humedad prevén en su planta, cuál será el objetivo a la salida del secador, cómo deben ser la muestra y el tiempo de permanencia en el secador, cuál es el consumo energético total previsto y qué consecuencias tendría no superar el análisis de un lote. Así podrá valorar todas las opciones, incluidas las soluciones de líneas de granceado de plásticos, las configuraciones de lavado en caliente y los sistemas de secado.
Preguntas frecuentes
P: ¿Cuál es el mejor secador para reciclar film plástico?
Mostrar respuesta
En el caso del film flexible, una etapa de secado por compactación suele eliminar la mayor parte del agua, ya que los pliegues del film la retienen. Puede ser necesario un secado final con aire caliente si la granceadora requiere una humedad residual más baja. Valide la configuración con una prueba que utilice el grosor de film, el nivel de contaminación y el caudal previstos.
P: ¿Qué nivel de humedad es aceptable antes de grancear plástico reciclado?
Ver respuesta
Depende del material y de la calidad del producto final. Las prácticas de APR para poliolefinas utilizan escamas secas con una humedad inferior al 1 % en peso, mientras que los datos de secado por compactación de film flexible pueden arrojar una humedad residual más alta. Utilice datos medidos en pruebas para cada material de alimentación, en lugar de aplicar una cifra universal.
P: ¿Cómo se elimina la humedad de los gránulos reciclados de HDPE y PP?
Consultar respuesta
Determine si la humedad está en la superficie, en las partículas finas o si se ha incorporado durante el almacenamiento. Utilice un sistema de deshidratación mecánica para las escamas lavadas y, cuando sea necesario, séquelas después de forma controlada con aire caliente. Antes de la extrusión, dé el visto bueno a los gránulos tras medir su humedad con un medidor.
Después del secado con aire caliente, los gránulos pueden volver a absorber humedad si se almacenan en un ambiente húmedo. Si la primera carga no genera vapor, pero las siguientes sí, compruebe el tiempo de permanencia en la tolva y la humedad del lugar de almacenamiento.
P: ¿Basta con un secador centrífugo después de lavar escamas de plástico?
Consultar respuesta
A veces. Puede funcionar con escamas rígidas si la prueba de humedad da un resultado satisfactorio.
P: ¿Hay que secar las escamas de PET con desecante antes de la extrusión?
Consultar respuesta
El PET es higroscópico cuando se funde, por lo que sus escamas requieren un secado y un control de calidad más estrictos que el film de PE lavado. Séquelas según las especificaciones de secado del proveedor de la línea de PET y mida la humedad antes de enviar el material a extrusión.
No mezcle los datos de secado del PET con los del HDPE o el PP: los riesgos en las etapas posteriores son distintos.
P: ¿Cómo deben medir los recicladores la humedad de las escamas de plástico?
Consultar respuesta
Tome muestras en un punto fijo entre el secado final y el proceso siguiente. Recoja varias muestras pequeñas a lo largo del flujo, en lugar de tomar un solo puñado de la parte superior de un contenedor.
P: ¿Por qué la humedad provoca burbujas o degradación durante la extrusión?
Consultar respuesta
El calor convierte la humedad residual en vapor, que forma burbujas, espuma o marcas de gas en el plástico fundido. El agua también puede acelerar la degradación del polímero en los plásticos sensibles a la humedad. Por eso son importantes los ajustes del secador, el tiempo de permanencia y una prueba de humedad antes de la extrusión, aunque los gránulos parezcan limpios.
¿Qué es una máquina de secado?
Ver respuesta
Una máquina de secado elimina el agua libre, la humedad superficial o la humedad absorbida del plástico lavado antes de almacenarlo, extruirlo o grancearlo. En el reciclaje, puede tratarse de un secador centrífugo, un secador por compactación, un secador de aire caliente, un secador desecante o un sistema por etapas.
¿Qué tipos de plástico puede procesar este sistema?
Mostrar respuesta
Un sistema de control de humedad puede configurarse para film de LDPE, sacos tejidos de PP, escamas rígidas de HDPE y PP, escamas de botellas de PET, PA, ABS y flujos mixtos de residuos posconsumo. Cada material requiere su propia ruta de secado, punto de medición y criterio de aceptación.
¿Cómo afecta la humedad al reciclaje de plásticos?
Leer respuesta
La humedad afecta al reciclaje de plásticos porque reduce la calidad de los gránulos, aumenta el vapor en la matriz de extrusión, eleva el consumo de energía y resta estabilidad a los procesos posteriores. También dificulta la comparación del rendimiento de los secadores si no se mide cada lote en el mismo punto de aceptación.
Diseñe su línea de control de humedad con Kitech
Tanto si su flujo de reciclaje contiene film húmedo, botellas de PET, escamas rígidas de HDPE/PP o plásticos posconsumo mezclados, Kitech puede diseñar sistemas de lavado, deshidratación, secado y granceado adaptados al intervalo de humedad deseado.
Solicite una revisión de su líneaNota de publicación
Los objetivos de humedad para el reciclaje de plásticos pueden definirse en función del material de entrada, la salida del equipo de lavado, el diseño del secador, el almacenamiento en condiciones ambientales y las necesidades de extrusión posteriores. Los intervalos anteriores son orientativos para la compra y las pruebas iniciales; no son límites de producción garantizados.
Artículos relacionados
Referencias y fuentes
- Proceso de reciclaje de plásticos – Association of Plastic Recyclers
- Prácticas normalizadas de procesamiento en laboratorio para PET – Association of Plastic Recyclers
- Directrices normalizadas de procesamiento en laboratorio para poliolefinas – Association of plastic Recyclers
- Evaluación del secado térmico para el reciclaje de plásticos flexibles – Waste Management / Universidad de Alicante
- Humedad en las resinas – Plastics Technology
- Conceptos básicos del secado – Plastics Technology
- Secado de resinas: el elefante energético que pasa desapercibido – Plastics Engineering
Revisado por el equipo de ingeniería de Kitech
Sistemas de reciclaje y diseños de líneas de lavado para residuos plásticos industriales, incluidos film, sacos tejidos, botellas de PE, escamas rígidas de HDPE/PP y plásticos posconsumo mezclados.