Contacte a Kitech Company


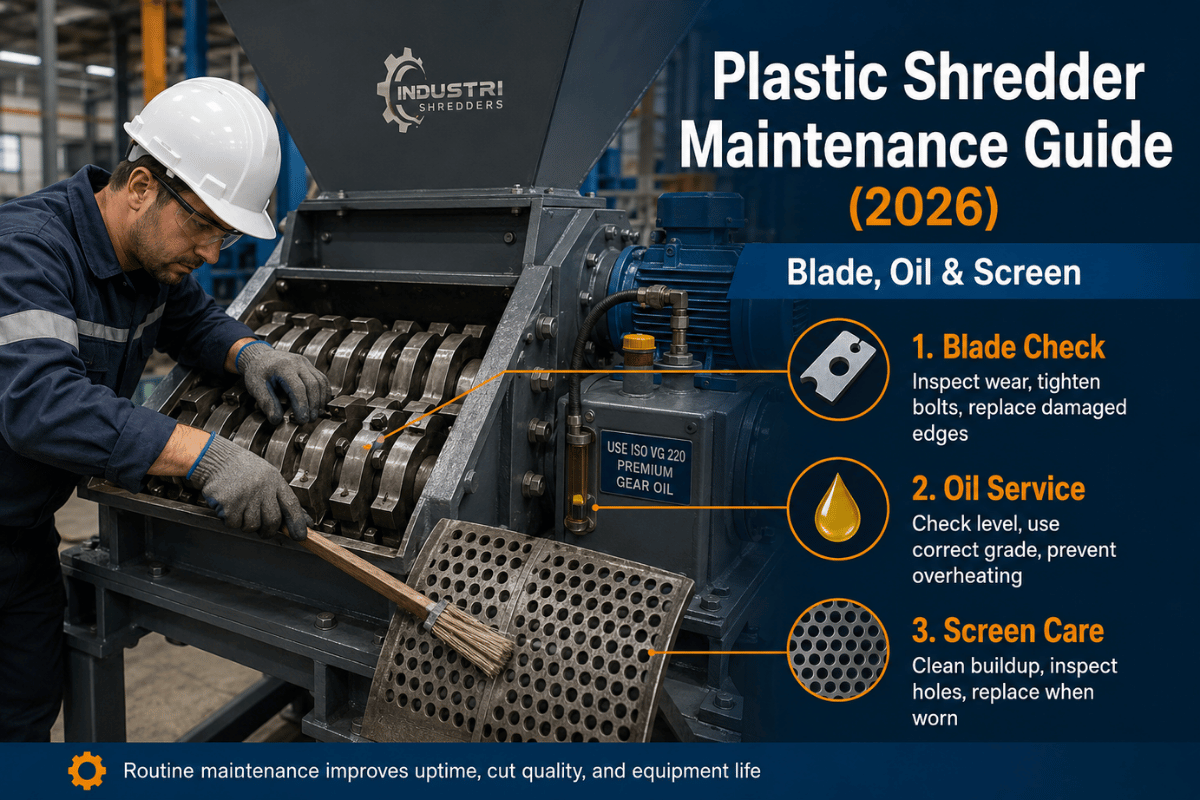
Dados essenciais: manutenção em resumo
| Intervalo de rotação das lâminas (lâmina de 4 faces) | A cada 3–6 meses / quando a corrente consumida aumenta >10% |
| Sinais para substituir as lâminas | Arredondamento do gume ≥1,5 mm, lascas visíveis ou 400–1 200 horas de serviço, conforme a classe do aço |
| Óleo da caixa redutora | Óleo industrial para engrenagens ISO VG 220–320; primeira mudança às 500 hrs e, depois, a cada 2 000–3 000 hrs |
| Massa lubrificante dos rolamentos | Massa lubrificante de complexo de lítio NLGI #2; aplicação semanal; temperatura máxima dos rolamentos: 70 °C |
| Abertura da malha do crivo | 20–100 mm; substituir quando os orifícios aumentarem >5% ou surgirem fissuras visíveis |
| Duração da inspeção diária | 10–15 min por turno |
| Normas de referência | OSHA 1910.147 (LOTO), NFPA 654 (poeiras combustíveis), ISO 15270:2008 |
1. O custo de não fazer a manutenção do triturador de plástico
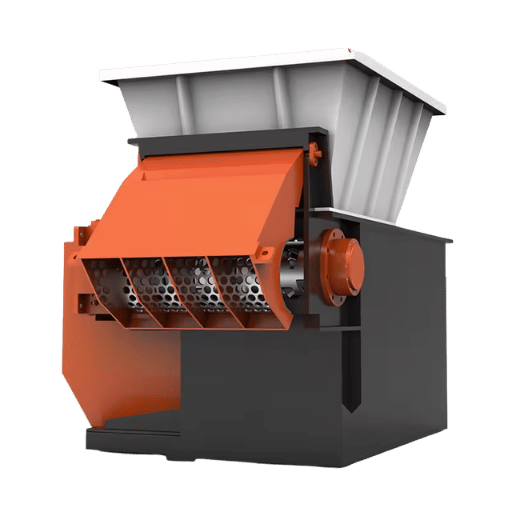 Um triturador industrial de plástico bem mantido processa resíduos de plástico de forma fiável durante 8-15 anos antes de precisar de uma reconstrução importante. As máquinas sem manutenção avariam antes de completarem 3 anos. Esta diferença justifica, por si só, a implementação de um programa de manutenção planeada. A manutenção é essencial para alcançar essa vida útil — não é um extra opcional — e a diferença de custos entre a manutenção adequada e as reparações reativas é a maior variável individual na conta de resultados de uma linha de reciclagem. Os programas de manutenção normalizados também reduzem, em geral, o tempo de paragem, com efeitos em todas as etapas seguintes que dependem de uma produção constante do triturador.
3–5×
Diferença na vida útil entre manutenção regular e falta de manutenção (8–15 yrs contra <3 yrs); as inspeções regulares prolongam a vida útil
10–15%
Peso da manutenção nas despesas operacionais totais de uma linha de reciclagem
15–30%
Aumento do consumo de energia quando se trabalha com lâminas rombas
2. Plano mestre de manutenção preventiva: tarefas diárias, semanais, mensais e trimestrais
 Uma política eficaz de manutenção preventiva de um triturador de plástico, baseada em fatores críticos, não se resume a uma lista de verificação unidimensional: consiste em quatro ciclos interligados, cada um sincronizado com um ritmo de avaria diferente. Eis um exemplo concreto, uma versão que a KITECH entrega com cada triturador de veio único, calibrada com base nas melhores práticas de inspeção visual regular aplicadas em mais de 500+ locais de operação. Ao inspecionarem regularmente o desgaste das lâminas e do crivo em cada mudança de turno, em vez de adiarem essa tarefa para as rondas semanais, os operadores detetam tendências de desgaste 7 dias mais cedo do que as equipas que fazem rondas sem calendário definido. Inclua esta rotina no registo do turno em intervalos regulares para manter os períodos previstos nas mudanças de turno.
| Tarefa | Frequência | Duração | Consequências de não executar |
|---|---|---|---|
| Inspeção visual das lâminas | Diariamente (no início do turno) | 5 min | Lascas não detetadas; diminuição da qualidade dos fragmentos produzidos |
| Limpeza da câmara de corte e do crivo | Diariamente (no fim do turno) | 10 min | Acumulação de resíduos de plástico, risco de poeiras e obstrução do crivo |
| Nível do fluido hidráulico e teste do ciclo do empurrador | Semanalmente | 5 min | O empurrador bloqueia sob carga; falha do vedante do cilindro |
| Aplicação de massa lubrificante nos rolamentos e verificação da temperatura | Semanalmente | 15 min | Gripagem do rolamento (a avaria mais dispendiosa da transmissão) |
| Limpeza profunda da malha do crivo e inspeção de fissuras | Semanalmente | 15 min | O débito diminui 30–50% devido à obstrução dos crivos |
| Verificação do aperto dos elementos de fixação (rotor, parafusos das lâminas, estrutura) | Mensalmente | 30 min | Afrouxamento causado por vibrações; desalinhamento com efeitos em cadeia |
| Inspeção da correia de transmissão ou do acoplamento | Mensalmente | 20 min | Deslizamento da correia; rotura súbita sob carga |
| Rotação das lâminas (lâminas quadradas → gume seguinte) | A cada 3–6 meses | 2–4 hrs | O consumo de energia aumenta 15–30%; os fragmentos produzidos ficam irregulares |
| Mudança do óleo da caixa redutora | A cada 2 000–3 000 hrs | 1 hr | Desgaste acelerado das engrenagens; possível gripagem da caixa redutora |
| Inspeção completa dos rolamentos e empanques | Anualmente | 4–8 hrs | Avaria catastrófica do rolamento; paragem de várias semanas |
💡 Conselho profissional
Qualquer tarefa de manutenção preventiva que envolva lâminas, crivos ou rolamentos exige o bloqueio e a etiquetagem, em conformidade com o procedimento OSHA 29 CFR 1910.147: desligar a alimentação, bloquear, etiquetar e verificar a ausência de energia. As câmaras de corte armazenam energia mecânica e hidráulica suficiente para amputar dedos facilmente, mesmo depois de o disjuntor principal ter sido isolado.
O indicador de manutenção preventiva em que mais confiamos, acima do calendário, é a corrente consumida pelo motor principal. Qualquer desvio persistente acima da linha de base de 70-85% da corrente nominal indica que a câmara de corte está sob esforço excessivo, quase sempre devido a lâminas rombas ou a um crivo quase obstruído. As instalações que monitorizam a corrente do motor em cada turno identificam a necessidade de rodar as lâminas 2 weeks antes das instalações que se orientam pelo calendário. — KITECH Engineering Team
3. Rotação, afiação e substituição das lâminas conforme o tipo de material
 A manutenção das lâminas é a tarefa de manutenção preventiva com maior impacto em qualquer triturador. As lâminas rombas consomem mais 15-30% de corrente do motor, produzem fragmentos de plástico irregulares que podem partir-se mais adiante no granulador e transferem calor para o rotor, danificando os rolamentos adjacentes. «Afiar a cada 6-12 meses» é a recomendação tradicional sobre o assunto, uma referência baseada no calendário que se repete na maioria dos artigos sobre estratégias de manutenção de trituradores de plástico. No entanto, essa recomendação não tem em conta a variável que, em última análise, determina a vida útil das lâminas: a tonelagem processada multiplicada pela dureza do plástico alimentado.
Os diferentes tipos de plástico desgastam os gumes de formas distintas; o mesmo conjunto de lâminas pode durar 6 meses com um material de alimentação e apenas 6 weeks com outro. Considere a afiação das lâminas uma tarefa determinada pela tonelagem processada, que também deve prolongar a vida útil dos crivos de granulação a jusante — os primeiros sinais de danos no gume surgem muitas vezes várias semanas antes do desgaste do crivo.
Com que frequência se devem afiar as lâminas de um triturador de plástico?
A frequência de afiação depende do tipo de material processado, não do tempo decorrido no calendário. No processamento de termoplásticos macios (película de LDPE ou HDPE macio e estável) em lâminas de aço-ferramenta 6CrW2Si, a opção económica de menor custo, a afiação deve ser feita a cada 400 to 600 horas de serviço. O aço para trabalho a quente 13H, mais difícil de maquinar e usado no processamento de HDPE/PP rígidos, permite um intervalo de serviço de cerca de 150 % do mínimo. O aço-ferramenta para cadinhos D2, com elevado teor de carbono e crómio, SKD-11, temperado a 58-62 HRC, permite processar materiais PULP-LIKE 18 MESH (635 micron), PVC revestido ou outros materiais de alimentação abrasivos durante duas a três vezes mais do que o período mínimo entre afiações: 800-1200 hours. Os plásticos de engenharia reforçados com fibra de vidro (PA-GF 30, PBT-GF) duram cerca de metade destas horas, porque as fibras de vidro afiadas desgastam continuamente as lâminas por abrasão. Estes intervalos práticos de serviço estão bem documentados no crescente conjunto de estudos académicos sobre a avaliação experimental de lâminas em pequena escala para plásticos pós-consumo.📐 Nota de engenharia
Dois sinais observáveis na instalação ajudam a perceber se basta continuar a vigiar a situação. Primeiro, se a corrente consumida pelo motor principal aumentar mais de 10% acima da linha de base com o mesmo material de alimentação, as lâminas estão sujeitas a um esforço significativamente superior ao normal, talvez devido a um bloqueio por cisalhamento ou a outros danos — inspecione-as e pondere rodar ou substituir os rolamentos antes do fim do turno. Segundo, se o arredondamento do gume ultrapassar 1,5 mm (comparado com um perfil acabado de retificar), a geometria está comprometida e, na prática, as lâminas esmagam e rasgam o plástico em vez de o cortarem por cisalhamento. Ambos são sinais de aviso de desgaste e mostram que ignorar o problema obrigará o rotor a trabalhar mais para reduzir o mesmo volume de plástico à mesma dimensão. Não espere pela próxima rotação programada das lâminas — a próxima lasca pode ser suficiente para projetar um fragmento através da contralâmina fixa e provocar uma reparação de $2 000+ e um dia de paragem não planeada. Com variações nestes sinais, uma instalação pode, no limite, prolongar mais 200-400 horas a vida útil de um conjunto de lâminas dispendioso.
Depois de cada ciclo ou substituição de lâminas, verifique a folga entre as lâminas do rotor e da estrutura (deve ser mantida entre 0,3-0,8 mm). Se a folga for excessiva, as lâminas cortam e rasgam o material em vez de o cisalharem. O consumo de energia aumenta e o material resultante fica fibroso.
Matriz de decisão: rodar, afiar ou substituir?
| Condição (material × horas) | Ação | Motivo |
|---|---|---|
| LDPE macio / película, <500 hrs, arredondamento do gume <0.5 mm | RODAR (face seguinte a 90°) | Restam três gumes de corte por usar numa lâmina quadrada |
| HDPE rígido / PP, 800 hrs, utilizadas as 4 faces | AFIAR (retificação de precisão, máx. 3 ciclos) | O aço D2 pode ser retificado 2–3 vezes antes de atingir a espessura mínima especificada |
| PVC + carga / composto reforçado com fibra de vidro, >300 hrs | SUBSTITUIR — conjunto completo | O desgaste abrasivo é irregular; diferenças na altura das lâminas provocam desequilíbrio do rotor |
| Lascas visíveis ≥3 mm OU lâmina fissurada | SUBSTITUIR — conjunto completo e bloquear imediatamente | Continuar a trabalhar pode projetar fragmentos e danificar a contralâmina |
4. Lubrificação: óleo da caixa redutora, rolamentos e plano de lubrificação
 Durante o funcionamento, a lubrificação tem dois objetivos básicos: reduzir as perdas por atrito e dissipar o calor. A degradação do óleo ou a incompatibilidade da massa lubrificante com a aplicação pode ter consequências graves — o sobreaquecimento prematuro dos rolamentos e a fragmentação das engrenagens são sinais evidentes, que normalmente levam a uma paragem. As duas secções seguintes abordam as dúvidas recorrentes sobre a escolha dos lubrificantes e a frequência de aplicação.
Que tipo de óleo usa a caixa redutora de um triturador de plástico?
O óleo industrial para engrenagens ISO VG 220 a ISO VG 320 constitui a gama padrão para caixas redutoras de trituradores de plástico. No entanto, esta gama reflete simplesmente o valor de projeto habitual para caixas redutoras principais novas, concebidas para transmissões fechadas de serviço pesado — por exemplo, a série Mobilgear 600 XP da Mobil e a ficha técnica do óleo sintético para engrenagens LFFG 220/320 da SKF. Opte por VG 220 para temperaturas ambiente inferiores a 25 C e funcionamento contínuo; escolha VG 320 para temperaturas ambiente mais elevadas ou aplicações sujeitas a cargas de choque. A primeira mudança do lubrificante após a colocação em serviço deve ocorrer às 500 horas de funcionamento, para remover resíduos de fabrico; as mudanças seguintes devem ser feitas a cada 2 000-3 000 horas de funcionamento.| Componente | Lubrificante | Frequência | Observações |
|---|---|---|---|
| Caixa redutora | Óleo industrial para engrenagens ISO VG 220–320 | Primeira mudança às 500 hrs e, depois, a cada 2 000–3 000 hrs | Recolha uma amostra em cada mudança para acompanhar tendências e prever problemas |
| Rolamentos do rotor e suportes com chumaceira | Massa lubrificante de complexo de lítio NLGI #2 | Aplicação semanal, 2–4 bombadas por ponto de lubrificação | Vigie a temperatura, não apenas o calendário |
| Cilindro hidráulico do empurrador | Fluido hidráulico antidesgaste ISO VG 46 | Mude o filtro mensalmente e o fluido anualmente | O óleo contaminado é a principal causa de avaria da bomba |
| Acoplamento / corrente de transmissão (quando aplicável) | Lubrificante para engrenagens abertas ou corrente | Mensalmente | Limpe o excesso para evitar a aderência de poeiras |
⚠️ Erro frequente
A lubrificação excessiva é tão prejudicial como a falta de lubrificação. Os profissionais relatam que, quando há massa lubrificante em excesso, esta fica pastosa, carboniza e transforma-se numa camada incrustada que impede a circulação entre as peças móveis e deixa de reduzir o atrito como deveria. Bastam duas a quatro bombadas com uma pistola manual para a maioria dos suportes com chumaceira num ciclo semanal — é sempre preferível respeitar a quantidade por ciclo, em gramas, indicada pelo fabricante, em vez de bombear «até sair do outro lado…».
5. Manutenção do crivo: limpeza, inspeção e momento de substituição
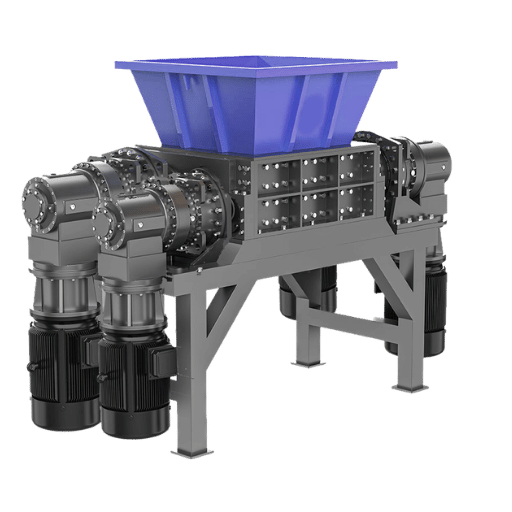 O crivo entre o rotor e o percurso do material a jusante é a principal variável que controla a dimensão dos fragmentos produzidos e a carga de recirculação — as aberturas determinam se o material plástico sai do triturador em fragmentos uniformes e manejáveis, prontos para a etapa seguinte, ou em fragmentos fibrosos que provocam bloqueios no granulador a jusante. Os crivos obstruídos ou corroídos reduzem gradualmente o débito — a produção média de PC cai 30–50% antes de alguém se aperceber da alteração, porque «hoje a potência parece apenas um pouco mais baixa». A monitorização da disponibilidade em toda a indústria mostra que a atenção diária dedicada ao crivo proporciona a maior redução dos custos operacionais por ciclo da máquina, sobretudo quando o volume de material plástico alimentado é elevado e o triturador quase nunca para.
Os granuladores de veio único usam, na maioria dos casos, placas de crivo AR400 com aberturas entre 20mm e 100mm. A escolha mais simples do tamanho da abertura consiste em adequá-lo ao processo a jusante: 30–50mm para fragmentos destinados a uma linha de lavagem e 20–30 mm para alimentação de granuladores ou peletizadoras de movimento alternativo. As aberturas menores aumentam a recirculação, a carga do motor e o desgaste das lâminas do equipamento — equilibre a alimentação de fragmentos escolhendo o tamanho correto da abertura.
Procedimento de limpeza diária
- Bloqueie a porta de descarga usando o procedimento de bloqueio e etiquetagem da OSHA e confirme a ausência total de energia no seccionador principal.
- Abra a porta de acesso ao crivo conforme as instruções do manual do fabricante e confirme que os interbloqueios mantêm as funções de segurança.
- Use uma escova ou ar comprimido (através de um bico com pressão de 5-7 bar) para remover resíduos de plástico e detritos das aberturas e da face inferior da placa do crivo.
- Se o material estiver vitrificado por fusão (o que acontece quando fragmentos de PE macio são processados a temperaturas ambiente de 50–70°C), deixe o crivo arrefecer abaixo de 40 centigrade e use um raspador de madeira dura ou plástico rígido para remover o material; nunca use um raspador de metal, pois risca a superfície do crivo e aumenta gradualmente o tamanho das aberturas.
- Verifique se existem fissuras visíveis a partir dos cantos das aberturas e se os orifícios aumentaram; substitua o crivo quando o aumento dos orifícios ultrapassar 5% ou surgirem fissuras visíveis.
⚠️ Importante — nunca use água a alta pressão em crivos quentes
Mergulhar um crivo AR 400 quente em água fria provoca microfissuras em cada abertura: não verá as fissuras no primeiro dia, mas elas tornar-se-ão visíveis no dia 21–28, durante o turno, quando ocorrer uma rotura. Espere que o crivo atinja a temperatura ambiente para evitar que isso aconteça.
6. Resolução de problemas: bloqueios, vibrações, ruído e calor
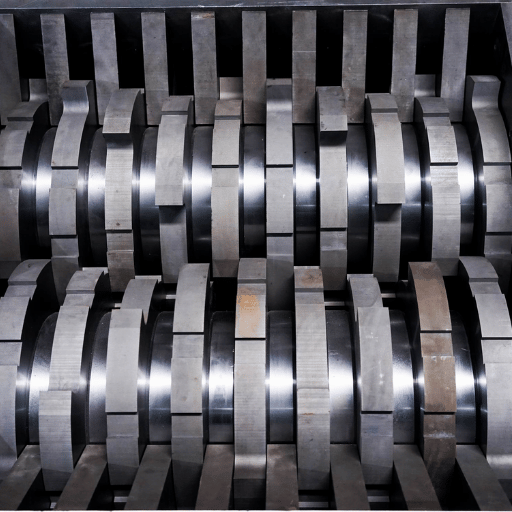 Quase todos os problemas que causam paragens nos trituradores dão sinais antes de ocorrer uma avaria. Interpretar esses primeiros indícios e identificar corretamente a causa raiz é essencial para responder em 30 minutos, em vez de deixar a máquina parada durante dias ou semanas para uma reparação imprevista. Seguem-se seis modos de falha comuns na maioria dos trituradores de reciclagem de plástico sujeitos a avarias não planeadas, associados ao componente crítico mais provavelmente envolvido.
| Sintoma | Causa provável | Primeira medida |
|---|---|---|
| Encravamento da câmara de corte; motor bloqueia | Sobrecarga OU contaminação por corpos estranhos (metal ou objetos grandes que não podem ser triturados) | Aplicar o bloqueio e etiquetagem (LOTO). Inverter automaticamente o sentido de rotação do rotor; inspecionar visualmente e retirar o objeto que não pode ser triturado. Instalar ou reforçar o íman na alimentação. |
| Vibração de alta frequência durante a rotação | Desequilíbrio das lâminas (conjunto incompatível), fixações do rotor soltas ou lâmina lascada | Aplicar o bloqueio e etiquetagem (LOTO). Confirmar a uniformidade do conjunto de lâminas; verificar o binário de aperto dos parafusos do rotor de acordo com as especificações do fabricante. |
| Ruído anormal (ranger, pancadas) | Desgaste dos rolamentos, corpo estranho alojado ou acoplamento sem lubrificação | Parar imediatamente a máquina. Verificar a temperatura dos rolamentos com um pirómetro; inspecionar o alinhamento do acoplamento. |
| Temperatura dos rolamentos >70 °C | Lubrificação insuficiente, excesso de massa lubrificante ou desalinhamento | Parar a máquina, deixar arrefecer, purgar e voltar a lubrificar de acordo com as especificações do fabricante. |
| A produção cai 20%+ com o mesmo material de alimentação | Lâminas rombas, filtro de malha obstruído ou folga incorreta entre lâminas | Verificar se o gume das lâminas está arredondado; limpar o filtro de malha; reajustar a folga com calços para 0,3–0,8 mm. |
| O empurrador hidráulico bloqueia ou avança aos solavancos | Nível baixo de fluido, óleo sujo, bomba avariada ou vedante do cilindro danificado | Verificar o nível do fluido; substituir o filtro; recolher uma amostra de óleo para analisar a presença de partículas. |
📐 Nota de engenharia — perigo de poeiras combustíveis
Se chegar ao triturador um contentor cheio de sucata com parafusos, arame ou outros detritos, o primeiro incidente poderá custar dezenas de milhares de dólares a uma empresa com uma frota de máquinas. A prática do setor consiste em instalar um íman permanente e exigir a inspeção manual de todos os fardos que chegam à tremonha de alimentação do pré-triturador, registando cada verificação. Assim, reduz-se o tempo perdido quando uma serra craneana fica presa nas lâminas.
Os resíduos acumulados na câmara de corte e a formação de lamas nas superfícies elevadas representam riscos de explosão de poeiras. De acordo com o NFPA 654 — Guia para a prevenção de incêndios e explosões de poeiras na produção, transformação e manuseamento de sólidos particulados combustíveis, a avaliação do risco, o controlo da acumulação de poeiras (com uma espessura mínima de 1/32″ em superfícies horizontais) e a mitigação de possíveis explosões são necessários quando se trabalha com determinadas percentagens de poeiras de polímeros combustíveis. A ampla disponibilidade de estudos sobre a combustibilidade de amostras de plástico confirma que este tema deve fazer parte das inspeções mensais de manutenção preventiva.
7. Peças de desgaste: intervalos de substituição e gestão de peças sobresselentes
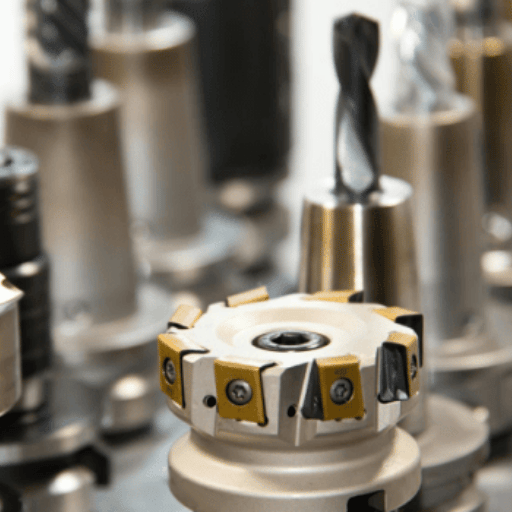 Manter em stock um conjunto de peças sobresselentes comuns permite substituir uma peça em 4 horas, em vez de esperar 4 semanas pelo transporte aéreo. Saiba quais as categorias de consumíveis de substituição a preparar para o seu caudal de produção e tipo de material, antes de iniciar o planeamento.
| Peça de desgaste | Intervalo de substituição | Recomendação de stock |
|---|---|---|
| Lâminas do rotor (conjunto emparelhado) | 400–1 200 h (dependendo da classe do aço e do material) | Manter sempre 1 conjunto completo em stock; 2 conjuntos para linhas >1 500 kg/hr |
| Contra-lâminas fixas | 2 000–4 000 h (duram 2× o ciclo de uma lâmina do rotor) | 1 conjunto por triturador |
| Filtro de malha (AR400) | 2 000–4 000 h, dependendo da abertura e do material de alimentação | 2 filtros para cada tamanho de abertura mais utilizado |
| Rolamentos com suporte | 8 000–15 000 h com lubrificação adequada | 1 conjunto sobresselente por triturador; 2 para linhas críticas para a produção |
| Correias de transmissão / acoplamentos | 3 000–5 000 h | 1 sobresselente por tipo |
| Vedantes hidráulicos + filtros | Filtros mensalmente; conjunto de vedantes anualmente | Kit completo de juntas + 6 meses de filtros |
8. Trituradores de veio único e de veio duplo (e granuladores): diferenças na manutenção
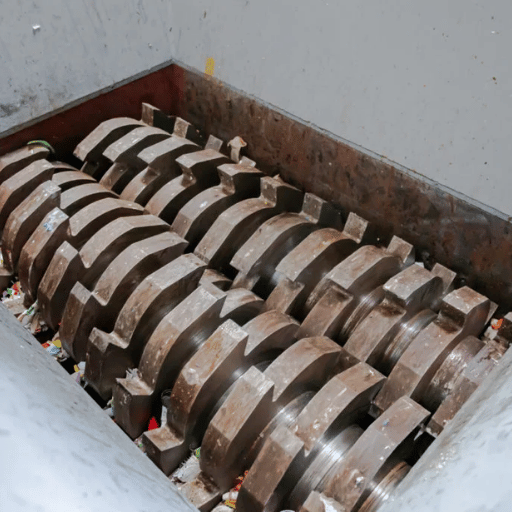 Os planos de manutenção diferem entre os 3 tipos de máquinas que estão no centro da reciclagem de plástico. Aplicar um plano concebido para um triturador de veio único num triturador de veio duplo — ou, pior ainda, num granulador de velocidade muito elevada — deixa lacunas que podem comprometer o funcionamento da linha. A tabela seguinte baseia-se sobretudo nas especificações dos equipamentos KITECH, tendo também em conta o conjunto mais amplo de peças comuns aos trituradores industriais de plástico:
| Aspeto da manutenção | Triturador de veio único | Triturador de veio duplo | Granulador |
|---|---|---|---|
| RPM do rotor | 60–120 (binário elevado) | 15–60 (binário muito elevado) | 400–600 (alta velocidade) |
| Tem filtro de malha? | Sim — limpeza diária/semanal do filtro | Não — a saída consiste em fragmentos irregulares | Sim — tolerância reduzida, requer atenção semanal |
| Folga entre lâminas | 0,3–0,8 mm | 1,0–2,0 mm (mais ampla, corte por rasgamento) | 0,05–0,20 mm (corte de precisão) |
| Principal ponto de desgaste | Lâminas + filtro de malha + empurrador hidráulico | Rolamentos entre veios + cortadores | Facas do rotor + contra-facas + filtro de malha |
| Tempo de manutenção preventiva diária | 10–15 min | 15–20 min (menos peças de desgaste) | 15–20 min (rolamentos de alta rotação) |
Qual é a diferença entre um triturador de plástico e um granulador?
Um triturador de plástico é uma máquina de baixa rotação e binário elevado que reduz o plástico a fragmentos de 20-100 mm. Utiliza um empurrador hidráulico e um filtro perfurado para controlar o tamanho máximo do material à saída. Um granulador é uma máquina de alta rotação (400-600 RPM), que recebe material do triturador com dimensões predefinidas e produz material moído de 3-12 mm, adequado para granulação ou moldação por injeção direta. Na maioria das linhas de reciclagem, o triturador é o primeiro estágio de redução de tamanho, seguindo-se o processamento por via húmida, o processamento a seco e, por fim, o granulador — são equipamentos sequenciais, não substitutos. A manutenção segue a mesma lógica: para manter o triturador em funcionamento, é necessário manter o empurrador e o filtro sem detritos; no granulador, são necessárias folgas reduzidas entre as lâminas e manutenção frequente dos rolamentos de alta rotação. Para uma visão completa das funções e especificações dos equipamentos, consulte a página de equipamentos da KITECH para trituradores de veio único e granuladores.9. Perspetivas para o setor em 2026: manutenção preditiva e sensores inteligentes
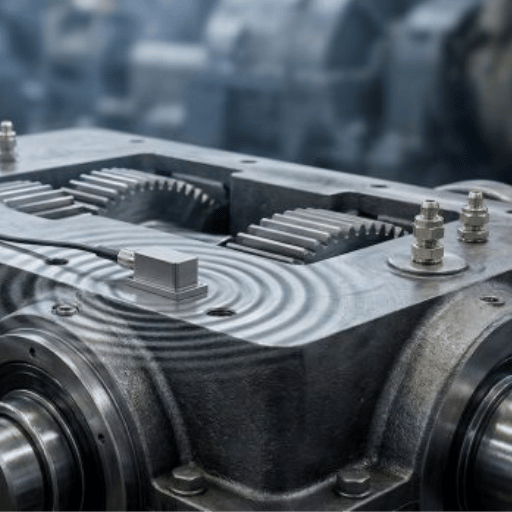 O mercado de maquinaria de reciclagem de plásticos ronda os USD 2,9 mil milhões em 2024 e deverá atingir os USD 4,5 mil milhões até 2034, impulsionado pela regulamentação e pelas exigências de conteúdo reciclado nas embalagens. De acordo com o relatório de capacidade dos EUA/Canadá da APR de 2025, a capacidade de reciclagem de plásticos rígidos tornou-se o principal constrangimento à disponibilidade de grânulos de plástico PCR — o que significa que cada hora de disponibilidade operacional do triturador se traduz numa vantagem competitiva, e não apenas numa redução dos custos operacionais.
A principal mudança de 2026 na manutenção são os conjuntos de sensores IIoT económicos — estes atuam diretamente sobre os limites de desempenho e durabilidade das peças sujeitas a desgaste mecânico, dando aos operadores visibilidade sobre o funcionamento do triturador, algo que antes não tinham, e substituindo a intuição por dados de monitorização do funcionamento. Uma publicação recente com revisão por pares na revista MDPI Sensors (2025, vol 25, no 21, art 6610) apresenta um sistema de manutenção preditiva baseado em vibrações, que utiliza um microcontrolador ESP32 e um acelerómetro MEMS, com uma lista de materiais inferior a USD 50 por ponto de monitorização da máquina. É possível encontrar investigação semelhante no ResearchGate sobre trituradores móveis de plástico equipados com IoT, publicada em 2025. O setor está a conseguir reduções de dois dígitos nos custos de manutenção em linhas de reciclagem instrumentadas com IoT.
Porque é que a manutenção preventiva baseada no calendário não é suficiente
Orientação para o planeamento do investimento em equipamento industrial em 2026: numa linha KITECH típica, a instalação de 1 sensor de vibração da classe ESP32 para monitorizar o suporte do rolamento do rotor e de 1 amperímetro de pinça no cabo de alimentação do motor principal custa menos de USD 200. O investimento em paragens não planeadas evitadas é frequentemente recuperado num período inferior a um trimestre numa linha com funcionamento (>1,000kg/hr). Os engenheiros de projeto da KITECH podem ajudar a definir o plano de sensores para o seu triturador de plástico, tendo em conta as características dos seus plásticos e da arquitetura de controlo.
As datas do calendário, por si só, não permitem avaliar o desgaste das lâminas. A título de exemplo, uma linha de reciclagem de PET que processe 1 500 kg/h movimenta, por hora de funcionamento, três vezes mais material do que uma linha de reciclagem de HDPE com capacidade de 500 kg/h; isso não significa que as lâminas se desgastem três vezes mais depressa. Escolha o sistema de facas em função do material e da produção necessária, inspecione as arestas de corte e a folga de corte e, à medida que as facas se desgastam, reposicione as compatíveis para usar uma aresta ainda não utilizada. Consulte o manual da máquina e avalie o desgaste observado para decidir quando deve inspecionar, rodar ou substituir as lâminas.
Registe as horas de funcionamento e as toneladas processadas acumuladas. Defina alertas de inspeção com base no manual da máquina e no historial de desgaste da instalação e verifique qual dos limites é atingido primeiro. Estes alertas servem para indicar quando deve inspecionar; a rotação ou substituição das lâminas deve depender do estado real das facas de corte e das instruções do fabricante. À medida que os sensores preditivos registam a corrente do disco, o espectro de vibração e a temperatura dos rolamentos em cada turno, apoiam — mas não substituem — as nossas estimativas.10. Perguntas frequentes
P: Um triturador de plástico consegue processar plásticos rígidos?
Ver resposta
Sim, desde que se escolha corretamente o aço das lâminas. Os plásticos mais comuns nos reciclados rígidos (HDPE, PP, PVC) são triturados em trituradores de veio único equipados com lâminas de aço para ferramentas D2/SKD-11 ou H13. Ao processar resinas sem cargas, estas lâminas tendem a durar o dobro das lâminas de aço macio laminado a quente ou a frio; nos plásticos de engenharia reforçados com fibra de vidro PA-GF30, deve aumentar-se a frequência de rotação das lâminas.
P: Os trituradores de plástico podem fazer parte de uma linha de reciclagem completa?
Ver resposta
Um triturador de plástico constitui a primeira etapa de processamento em quase todas as linhas modernas de reciclagem de plásticos e é dimensionado para alimentar secadores, granuladores e máquinas de granulação a jusante. A dimensão das partículas do material moído à saída (abertura de peneiração de 20-50 mm para linhas de lavagem ou de 20-30 mm se a etapa seguinte for um granulador) tem de corresponder à entrada da instalação a jusante. A gama completa de linhas de plásticos da KITECH inclui um dimensionamento específico concebido para este efeito.
P: Preciso de um triturador e de um granulador?
Ver resposta
Na maioria das linhas de reciclagem de plásticos e na maioria das situações, sim. O triturador alimentado por tremonha reduz películas grandes sem suporte, tambores e caixas a fragmentos com 30-50 mm de diâmetro, que passam depois pela etapa de granulação até obter material moído com 3-12 mm de diâmetro, adequado para injeção direta ou granulação. As linhas de alimentação direta totalmente especificadas só conseguem processar material de entrada que já tenha dimensões suficientemente reduzidas; caso contrário, o equipamento a jusante pode ficar sobrecarregado com o tamanho dos fragmentos recebidos.
P: Quanto tempo deve durar um triturador de plástico com manutenção adequada?
Ver resposta
Um plano documentado de manutenção preventiva aplicado a um triturador de plástico permite, normalmente, uma vida útil de 8-15 anos antes de uma reconstrução completa do equipamento. Sem esse plano, podem ocorrer avarias prematuras ao fim de 3 anos.
P: Que plásticos podem ser processados num triturador industrial?
Ver resposta
Os materiais de alimentação normalmente utilizados numa linha de reciclagem de plástico podem ser processados em trituradores industriais de veio único ou de veio duplo. Incluem a maioria dos plásticos rígidos (tubos de PVC, paletes de HDPE, fragmentos de PET e PC rígido para refusão), bem como resíduos pós-consumo densificados em fardos mistos de película de plástico ou garrafas PET e embalagens flexíveis, como película extensível de LDPE ou sacos de ráfia de PP. Sempre que possível, devem excluir-se vidro, rolamentos metálicos e outros corpos estranhos, de preferência com um íman na alimentação, sobretudo durante a moagem de alguns materiais reciclados pós-consumo. Recomendam-se filtros em linha para separar qualquer contaminação residual.
P: Quanto custa a manutenção anual de um triturador de plástico?
Ver resposta
A manutenção de um triturador industrial de plástico de dimensão média (45-75 kW, caudal de 500-1500 kgs/hr) custa, em média, entre USD 2 000-5 000 por ano, sem contar com a substituição do motor, das correias e do variador. Em anos fora do comum, pode ser necessário rodar as lâminas com maior frequência ao processar plásticos reforçados com fibra de vidro. Os custos mais elevados surgem em trituradores com acionamento hidráulico de potência elevada (> 80 kW) que processam materiais com muito conteúdo de fibra de vidro, ou quando a linha processa volumes semelhantes de material reforçado com fibra de vidro e PVC.
Precisa de um triturador de plástico adaptado às práticas de manutenção preventiva da sua instalação?
A KITECH concebe, fabrica e fornece mercados nacionais em mais de 80 países com trituradores de eixo único e de duplo eixo para reaproveitamento, linhas integradas de reciclagem de plásticos e trituradores para linhas de minerais, de acordo com a documentação OEM de maquinagem e montagem (acionamentos e controlos Magnet, se aplicável); todos são fornecidos com uma lista de verificação de manutenção preventiva personalizada e as especificações de lubrificação recomendadas pelo OEM para a sua aplicação.
Conheça a gama de trituradores de plástico →Sobre este guia de manutenção de trituradores de plástico
Este guia reúne a experiência acumulada da KITECH na operação de trituradores de reciclagem de plásticos de veio único e de veio duplo, com registos de produção em mais de 80 mercados mundiais (500+ casos). O conteúdo é enquadrado pelas práticas de bloqueio e etiquetagem da OSHA, 29 CFR 1910.147, pelas normas de combustibilidade NFPA 654 e pelos estudos académicos mais recentes (2024-2025) sobre a capacidade das lâminas dos trituradores para manter o gume ao longo do tempo em diferentes aços, tendo em conta os materiais de alimentação processados. Estes valores para a seleção de componentes (vida útil das lâminas consoante o aço, frequência de mudança do óleo da caixa redutora e limite de temperatura dos rolamentos de 70 °C) foram definidos pelo fabricante original do equipamento nesta linha; as práticas de concorrentes analisadas pela equipa estão identificadas quando aplicável.
Referências e fontes
- 29 CFR 1910.147 — Controlo de energias perigosas (bloqueio e etiquetagem) — Administração de Segurança e Saúde no Trabalho dos EUA
- OSHA — visão geral do controlo de energias perigosas — Departamento do Trabalho dos EUA
- NFPA 654 — Norma para a prevenção de incêndios e explosões de poeiras na produção, transformação e manuseamento de sólidos particulados combustíveis — National Fire Protection Association
- Manutenção preditiva de baixo custo baseada em IoT e vibração (Sensors 2025, 25(21):6610) — artigo revisto por pares da MDPI
- Desenvolvimento de um triturador móvel de plástico baseado em IoT para uma gestão otimizada de resíduos em Batam (2025) — registo académico do ResearchGate
- Capacidade de reciclagem de plástico nos EUA e no Canadá em 2025 — relatório de dados — Association of Plastic Recyclers (APR)
- Óleo para engrenagens ISO VG 680, 460, 320, 220, 150, 100 — série Mobilgear 600 XP — ExxonMobil Lubricants
- Paragens nos sistemas de trituração — estudo de campo sobre paragens operacionais — Recycling Today (2012, dados sobre trituradores de metal; analogia dos modos de falha)
Artigos relacionados
- Guia completo de reciclagem de PET — etapas do processo, equipamentos e critérios de qualidade
- Marcação CE para equipamentos de reciclagem de plástico — roteiro de conformidade para 2026
- Triturador de plástico de veio único — funcionamento, materiais que tritura e critérios de escolha
- Máquina de granulação de HDPE — granulação a jusante de matéria-prima de HDPE triturada