
Póngase en contacto con Kitech Company


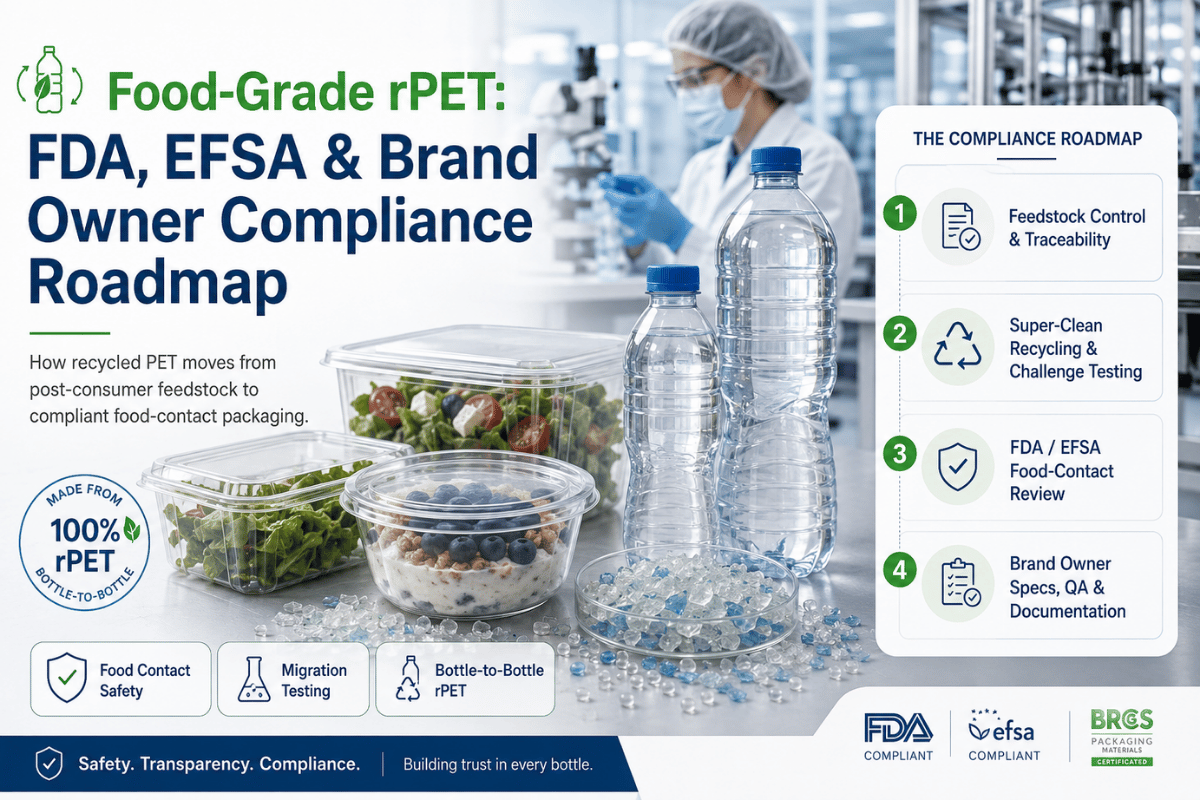
Datos clave: cumplimiento del rPET alimentario de un vistazo
| Límite de ingesta alimentaria | 0.0025 µg por kg de peso corporal al día (FDA y EFSA) |
| Límite de contaminantes residuales | < 3 mg por kg en la escama/gránulo reciclado |
| Normativa básica de la UE | Reg (EC) 1935/2004 + Reg (EU) 10/2011 + Reg (EU) 2022/1616 |
| Vía de autorización en EE. UU. | «Carta de no objeción» de la FDA (LNO) para el proceso de reciclaje, no para la resina |
| Cóctel estándar de sustancias sustitutas | Tolueno, clorobenceno, cloroformo, salicilato de metilo, fenilciclohe×ano, benzofenona, estearato de metilo |
| Objetivo de PCR del PPWR (botellas de bebidas de PET) | 30 % para 2030 → 65 % para 2040 |
Qué es el rPET alimentario: diferencia entre material y proceso
 El rPET alimentario es tereftalato de polietileno reciclado posconsumo que ha pasado por un proceso evaluado como adecuado por sus niveles de migración de contaminantes, de acuerdo con el umbral de ingesta de 0,0025 g/kg/bw/d. La definición parece sencilla, pero oculta el error más costoso del sector: las autoridades reguladoras autorizan procesos, no lotes de resina.
Un lote de gránulos de rPET solo es «apto para uso alimentario» si (a) las autoridades reguladoras han considerado adecuado el proceso de reciclaje que lo produjo (carta de no objeción de la FDA en EE. UU., dictamen científico de la EFSA y autorización de la Comisión Europea en la UE), (b) la materia prima de entrada se utilizó previamente en contacto con alimentos, como botella de bebidas, y (c) el propio lote de resina cumple los límites de migración en los análisis. Si falta cualquiera de estos tres factores, la resina o el lote suministrado no es técnicamente rPET apto para uso alimentario, por mucho que el proveedor lo afirme o lo indique expresamente en la etiqueta. En el uso abreviado del sector, «rPET seguro para alimentos» significa lo mismo y debe respaldarse con la misma cadena de pruebas.
Por eso, tres cargas de camión de gránulos de rPET aparentemente idénticas pueden tener situaciones reglamentarias muy distintas. Una se produjo con un proceso de reciclaje mecánico aprobado por la EFSA y una entrada adecuada de botellas de flujo único. La segunda se produjo con una carta de no objeción de la FDA, pero utilizó botellas de composición mixta que incluían recortes de bandejas. La tercera procedía de un reciclador asiático no identificado que imitaba los detalles del proceso y aun así invitaba a inspeccionar sus instalaciones. A simple vista, son indistinguibles. Desde el punto de vista legal, no podrían ser más diferentes; si el propietario de marca no distingue entre la autorización del proceso y la del material, acabará pagando al proveedor equivocado. El plástico reciclado como flujo de producto abarca todo el espectro de elegibilidad reglamentaria, desde rPET de calidad botella hasta PCR mixto sin ninguna aptitud para el contacto alimentario; solo una parte limitada cuenta con la autorización de las autoridades reguladoras.
⚠️ Idea equivocada habitual
«Reciclado» no significa «apto para uso alimentario». Un gránulo genérico con forma de botella de bebida, fabricado mediante un proceso anónimo, puede tener una composición química idéntica a la del PET virgen, pero carece de validez reglamentaria.
Hoja de ruta de la FDA: carta de no objeción y notificación de contacto alimentario
 La FDA no «autoriza» el rPET como producto. Evalúa si un proceso de reciclaje es adecuado y, después, publica una carta de no objeción al uso de ese plástico para determinados usos en contacto con alimentos. La información sobre el marco químico se explica en la Guía para la industria de la FDA: uso de plásticos reciclados en envases alimentarios (consideraciones químicas), que sustituyó al documento «Puntos que deben tenerse en cuenta» de 1992.
Esta vía es voluntaria en teoría, pero obligatoria en la práctica comercial. El reciclador solicita a la Oficina de Seguridad de Aditivos Alimentarios de la FDA que revise los datos presentados sobre la procedencia de la materia prima posconsumo (solo PET de calidad botella); el historial de contaminación de esa materia prima; las etapas de descontaminación; los datos de ensayos de desafío con sustancias sustitutas; y las condiciones de uso previstas en contacto con alimentos (p. ej., medio acuoso a temperatura ambiente, llenado en caliente, esterilización en autoclave). Si el personal de la FDA determina que el proceso puede limitar la ingesta alimentaria de cualquier migrante potencial a menos de 0,0025 g/kg de peso corporal al día, emite una carta de no objeción. El número del proceso del reciclador aparece entonces en la lista pública de Plásticos reciclados en envases alimentarios de la FDA.
Hay tres aspectos que suelen sorprender a quienes presentan una solicitud por primera vez. Primero, la LNO se refiere a un proceso concreto, no a un material específico: si cambia la materia prima de entrada o la temperatura de funcionamiento, la LNO deja de cubrir el producto obtenido. Segundo, los plazos de revisión de la FDA no son contractuales: la agencia prevé unos meses, pero puede detener el proceso para pedir aclaraciones. Tercero, una LNO no es una notificación de contacto alimentario (FCN). Las FCN se presentan por separado para nuevas sustancias en contacto con alimentos, conforme a 21 U.S.C. 348(h); la vía de la LNO se aplica específicamente a los procesos de reciclaje y funciona junto al sistema FCN, pero fuera de él.
En la práctica, si va a vender sus envases en EE. UU., su proveedor de rPET debe facilitarle el número de reciclaje de la LNO, la versión del proceso que la obtuvo y una declaración reciente que confirme que la resina que compra procede exactamente de ese proceso, operado dentro de los parámetros evaluados. Sin número, no hay pedido.
Hoja de ruta de la EFSA: Reglamento 2022/1616 y procedimiento de autorización
 El conjunto de normas de la UE es más amplio que el de EE. UU. El Reglamento (EC) 1935/2004 establece el principio básico: los materiales en contacto con alimentos no deben transferir componentes en cantidades que pongan en peligro la salud humana. El Reglamento (EU) 10/2011 regula específicamente los plásticos. El Reglamento (EU) 2022/1616, que entró en vigor el 10 de octubre de 2022, abarca los materiales y artículos de plástico reciclado destinados al contacto con alimentos. Desde el 10 de julio de 2023, ningún proceso nuevo de reciclaje de PET puede comercializar rPET para contacto alimentario destinado a la UE sin pasar por la evaluación de la EFSA.
El procedimiento de solicitud consta de cuatro etapas, descritas en la página de la EFSA sobre procesos de reciclaje de plásticos: registro previo de la solicitud en Connect.EFSA y notificación de los estudios; presentación y comprobación de integridad a través de la plataforma de presentación electrónica de la cadena alimentaria; evaluación del riesgo por el Panel de Materiales en Contacto con Alimentos de la EFSA (Panel CEF); y autorización posterior a la adopción por parte de la Comisión Europea junto con los Estados miembros de la UE. La EFSA aspira a completar la evaluación del riesgo en 6 meses si el expediente está completo, pero el plazo se detiene si el panel solicita estudios adicionales. Quienes planifican como si «6 meses» fuera un límite estricto suelen perder la fecha de lanzamiento.
El referente científico lo establece la Guía científica de la EFSA sobre los procesos mecánicos de reciclaje de PET posconsumo, publicada el 30 de julio de 2024. En ella se especifica cómo debe prepararse el ensayo de desafío, qué sustancias sustitutas deben utilizarse y cómo calcular el factor de descontaminación necesario para mantener la exposición alimentaria por debajo de 0,0025 g/kg de peso corporal al día.
Una vez que la Comisión autoriza el proceso, el reciclador puede inscribirse en el Registro de la UE de procesos de reciclaje autorizados y debe operar conforme a sus condiciones: la entrada debe consistir únicamente en envases de PET posconsumo destinados al contacto con alimentos; los parámetros de funcionamiento deben estar definidos; y la reducción de la contaminación debe verificarse con trazabilidad hasta el transformador. Un indicador público del rendimiento del paquete normativo de la UE es la página de la Comisión Europea sobre reciclaje de plásticos. Sin embargo, como mostró la investigación sectorial de Paula Leardini y Carolina Perujo Holland en ICIS, quienes presentan solicitudes por ambas vías suelen subestimar las diferencias de diseño entre el expediente de la EFSA y el procedimiento de la FDA: los dos mecanismos de evaluación no son equivalentes.
Tecnología de descontaminación: cómo el rPET alcanza la seguridad para el contacto alimentario
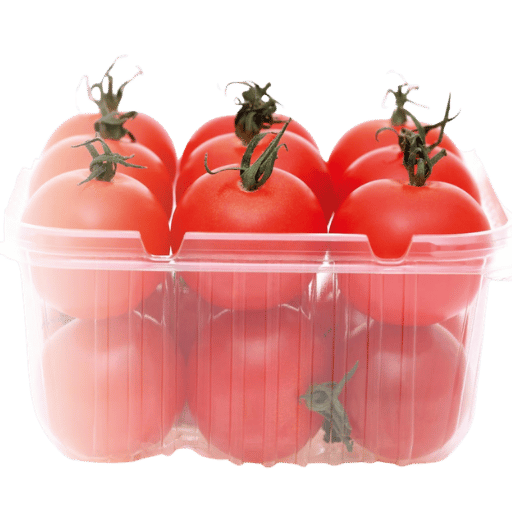 La descontaminación es la etapa de ingeniería de proceso que justifica el marco reglamentario. Entre las tecnologías de reciclaje, actualmente la EFSA solo autoriza procesos mecánicos de reciclaje de PET posconsumo. Las vías de reciclaje químico y avanzado (glicólisis, metanólisis y despolimerización enzimática) se autorizan según criterios distintos, ya que convierten el PET en monómeros y lo vuelven a polimerizar. En el ámbito mecánico, los procesos habituales emplean reactores de policondensación en estado sólido (SSP) asistidos por vacío y líneas con reactores de alta temperatura.
Hay un factor decisivo: la combinación de tiempo de residencia, temperatura y vacío. Las modernas líneas de PET posconsumo (PCR-PET) impulsan escamas de plástico o plástico fundido a través de un reactor calentado al vacío durante varias horas, a temperaturas justo por debajo del punto de fusión y con un vacío suficientemente intenso para eliminar los contaminantes orgánicos residuales. Equipos como Erema VACUREMA, Starlinger viscoSTAR / iV+, Polymetrix SSP, Bandera y Krones MetaPure cuentan cada uno con uno o varios dictámenes científicos de la EFSA y cartas de no objeción de la FDA que cubren determinados intervalos de funcionamiento. Si se modifica ese intervalo, la cobertura reglamentaria desaparece.
| Aspecto | Mecánico (SSP / reactor de vacío) | Químico (despolimerización) |
|---|---|---|
| Mecanismo de descontaminación | Volatilización mediante vacío y calor | Descomposición del PET → monómero → repolimerización |
| Vía de evaluación de la EFSA | Reglamento 2022/1616: consolidado | Evaluación caso por caso y demostración de la pureza de los monómeros |
| Materia prima de entrada habitual | Solo botellas de PET posconsumo aptas para uso alimentario | Ámbito más amplio (films, bandejas, PET mixto) |
| Consumo energético | Menor: el PET conserva su estructura polimérica | Mayor: requiere una etapa de polimerización |
| Madurez (escala industrial, 2026) | Numerosos dictámenes de la EFSA; vía predominante | Menos plantas autorizadas; en fase de expansión |
Ensayos de migración y de desafío: pruebas de cumplimiento
 Los ensayos de desafío convierten la ingeniería en pruebas reglamentarias. El reciclador contamina PET virgen (o escamas de plástico posconsumo) con un cóctel de moléculas sustitutas, introduce el material contaminado en el proceso de reciclaje bajo las condiciones de funcionamiento más desfavorables y mide cuánto queda de esas sustancias nocivas en el producto final. A continuación, el valor de descontaminación se incorpora a un modelo de ingesta alimentaria, que determina si algún residuo migraría a los alimentos por encima del límite de ingesta establecido. Si no lo supera, se autoriza el proceso.
📐 Nota de ingeniería: cóctel estándar de sustancias sustitutas
Las siete moléculas sustitutas sospechosas que figuran en el documento de la EFSA y en la mayoría de las autorizaciones de la FDA son: tolueno (volátil apolar), clorobenceno (volátil polar), cloroformo (pequeño, volátil y polar), salicilato de metilo (semivolátil polar), fenilciclohexano (pesado, no volátil y apolar), benzofenona (aromático pesado) y estearato de metilo (graso, pesado y apolar). Estos siete compuestos abarcan el número de moléculas y la diversidad de propiedades que cabe esperar de los contaminantes reales del PET. En el ensayo de desafío, las escamas de plástico se exponen a concentraciones iniciales específicas de estos siete compuestos, se procesan en la línea de reciclaje y se analizan las concentraciones residuales.
¿Qué incluye un certificado de análisis del rPET?
Un conjunto completo de certificados de análisis del rPET aporta pruebas por lote para la documentación reglamentaria. El CoA de cada lote debe incluir, como mínimo: (1) el número de LNO o del dictamen científico de la EFSA que autoriza el proceso; (2) una declaración de la materia prima de entrada (PET posconsumo apto para uso alimentario, procedencia de las botellas y ausencia de contaminación por termoformado); (3) viscosidad intrínseca (IV), normalmente de 0,72-0,84 dl/g para calidad botella; (4) humedad residual, a menudo inferior a 50 ppm antes de la extrusión; (5) contaminación por PVC inferior a 50 ppm y contaminación por adhesivo/pegamento inferior a 50 ppm; (6) resultado del ensayo de migración global frente al límite de 10 mg/dm del Reglamento 10/2011; (7) resultados de migración específica del conjunto de sustancias sustitutas conforme al modelo de ingesta alimentaria. Si el CoA se limita a indicar «cumple con la FDA/EFSA», sin el número de LNO o del dictamen ni los datos de análisis, no es un certificado de análisis: es material comercial. En foros de asociaciones del sector como IFSQN se señalan repetidamente puntos que pasan por alto los profesionales: el panel de GC-MS que solicita el transformador a menudo no incluye las siete sustancias sustitutas que el reciclador utilizó en su ensayo de desafío. Asegúrese de que ambos paneles de análisis coincidan; de lo contrario, el propietario de marca estará verificando una cuestión distinta de la que evaluó la autoridad reguladora.EE. UU., UE e India (FSSAI): comparación de los requisitos regionales
 Los tres marcos principales para el contacto alimentario con rPET —FDA, EFSA y FSSAI— aplican el umbral de 0.0025 µg/kg, pero difieren en la forma de alcanzarlo. Ninguno ofrece reconocimiento mutuo automático, por lo que los proveedores que abastecen a varias regiones deben demostrar por separado que una misma línea de reciclaje cumple los requisitos de contacto alimentario de cada conjunto de normas internacionales.
| Aspecto | EE. UU. (FDA) | UE (EFSA / EC) | India (FSSAI) |
|---|---|---|---|
| Documento de autorización | Carta de no objeción (LNO) | Dictamen científico de la EFSA + autorización de la EC en el Registro de la UE | Autorización de cumplimiento de la FSSAI |
| ¿Voluntario? | Voluntario en teoría, obligatorio en la práctica comercial | Obligatorio desde el 10 de julio de 2023 (Reglamento 2022/1616) | Obligatorio según las directrices preliminares sobre PET de 2022 |
| Registro público | Lista de plásticos reciclados de la FDA | Registro de la UE de procesos de reciclaje autorizados | Lista de la FSSAI (menos exhaustiva) |
| Reconocimiento mutuo | No: la LNO de la FDA no equivale a la autorización de la EFSA | No: se requiere un expediente independiente para la EFSA | No: la FSSAI realiza su propia evaluación |
| Plazo habitual (expediente completo) | ~6-12 meses | ~6 meses para la EFSA + autorización de la Comisión | Variable |
Criterios de decisión: ¿qué solicitudes se ajustan a su mercado?
Para un análisis jurídico más detallado, la revisión de los Requisitos de EE. UU. y la UE para los materiales reciclados en contacto con alimentos y el informe de SGS sobre materiales en contacto con alimentos comparan ambos marcos punto por punto.
- Botellas de bebidas o bandejas alimentarias destinadas solo a EE. UU.: solicitud de LNO a la FDA; no se necesita autorización de la EFSA
- Envases alimentarios destinados a la UE: dictamen científico de la EFSA + autorización de la EC; no se necesita autorización de la FDA
- Mercado dual (EE. UU. + UE): presentar ambas solicitudes, con referencias cruzadas a los datos del ensayo de desafío cuando los diseños lo permitan
- Comercialización principalmente en India: vía de la FSSAI conforme a las directrices sobre PET de 2022
- Venta B2B en varias regiones: exija que el proveedor tenga autorizaciones para varias jurisdicciones sobre la misma línea de reciclaje, no solo afirmaciones teóricas de «equivalencia»
Hoja de ruta de cumplimiento para propietarios de marca: de la auditoría del proveedor a la aprobación del material
 Un marco, al que llamaremos estructura de cumplimiento en tres capas, permite distinguir una cadena de suministro real de rPET apto para uso alimentario de otra que solo reúne documentación. Cada capa responde a una pregunta distinta y requiere pruebas diferentes.
Estructura de cumplimiento en tres capas
- Capa 1: autorización del proceso (autoridad reguladora). ¿Ha recibido el proceso de reciclaje una LNO de la FDA y/o un dictamen científico de la EFSA y la autorización de la EC? Pruebas: número de reciclaje de la LNO, número del dictamen de la EFSA y entrada en el Registro de la UE.
- Capa 2: especificación del material (lote de resina). ¿Cumple el lote concreto que va a comprar las condiciones de la autorización de la Capa 1? Pruebas: CoA por lote con IV, contaminación, datos de migración y resultados de los ensayos con sustancias sustitutas.
- Capa 3: auditoría de marca (transformador / propietario de marca). ¿Se ha incluido la resina en la lista de materiales aprobados de la marca, con trazabilidad y seguimiento continuo? Pruebas: documentación interna de control de calidad, protocolos de gestión de cambios y auditorías periódicas del reciclador.
¿Cómo puedo conseguir rPET conforme a los requisitos de la EFSA?
Pida al proveedor estas siete pruebas, en este orden. (1) el número del dictamen científico de la EFSA y la entrada en el Registro de la UE que confirme la autorización del proceso de reciclaje, no una carta de la empresa matriz; (2) la línea de reciclaje exacta que produjo su lote, identificada por número de serie o ID del proceso; (3) documentación que demuestre que la materia prima de entrada consistía exclusivamente en PET posconsumo apto para uso alimentario, con trazabilidad completa hasta el recolector de botellas; (4) el informe más reciente del ensayo de desafío que muestre el factor de descontaminación; (5) un CoA por lote que incluya IV, humedad residual, PVC, contaminación por pegamento, migración global y migración específica de las siete moléculas sustitutas; (6) una declaración firmada que confirme que el lote se produjo dentro del intervalo de funcionamiento evaluado en el expediente de la EFSA; (7) cláusulas de derecho de auditoría en el contrato de suministro, idealmente con una auditoría repetida cada 12 meses. Si el proveedor se muestra reacio ante cualquiera de estos siete puntos, no encargue el material.- Documento de autorización del proceso (LNO o dictamen de la EFSA + autorización de la EC)
- ID de la línea de reciclaje correspondiente al proceso autorizado
- ✔ Declaración de la materia prima de entrada con trazabilidad hasta el recolector
- Informe más reciente del ensayo de desafío y del factor de descontaminación
- CoA por lote: IV, contaminación residual, migración y panel de sustancias sustitutas
- Declaración de que el lote se produjo dentro del intervalo de funcionamiento evaluado
- ✔ Cláusula de derecho de auditoría + ciclo de auditoría repetida cada 12 meses
Implicaciones para los equipos y procesos de los recicladores que acceden al mercado del rPET alimentario
 Para los operadores de plantas de reciclaje que quieren pasar de vender gránulos sin aptitud para el contacto alimentario a vender rPET alimentario, el conjunto de equipos y su documentación determinan si la EFSA siquiera admitirá el expediente. La línea debe contar con tres zonas fundamentales para las autoridades reguladoras.
Zona 1: lavado de botellas. La línea de lavado de botellas de PET proporciona el nivel mínimo de limpieza que debe cumplir todo el proceso posterior. Lave a 80-90 C en una solución cáustica caliente (alcalinidad de aproximadamente 1-3 % de NaOH), mantenga el material en el baño durante unos 10-15 mins y garantice la separación de etiquetas y adhesivos; el PVC residual debe quedar por debajo de 50 ppm y el adhesivo, por debajo de 50 ppm. El producto final son escamas de plástico lavadas (< 0.5% de humedad), con una viscosidad intrínseca (IV) de 0.70-0.80 dl/g. Sin este nivel mínimo, ninguna etapa de descontaminación posterior puede llevar las propiedades químicas al nivel requerido para el uso alimentario.
Zona 2: aumento de la IV y descontaminación. Una granceadora de PET con descontaminación al vacío permite realizar la etapa clave de descontaminación. El PET fundido pasa por un reactor de vacío, donde la temperatura, el tiempo de residencia y el vacío eliminan conjuntamente las impurezas volátiles hasta quedar por debajo del límite de 3mg/kg. A continuación, la etapa de policondensación en estado sólido (SSP) eleva la viscosidad intrínseca de aproximadamente 0.75 a 0.80-0.84 dl/g, el intervalo adecuado para llenado en caliente, moldeo por soplado y termoformado.
📐 Nota de ingeniería: intervalo de funcionamiento de la descontaminación
Zona 3: filtración y documentación. Los filtros de plástico fundido autolimpiantes, los puntos de muestreo para GC-MS de calidad de laboratorio y la generación de un CoA por lote son lo que distingue una línea «preparada para superar una auditoría» de una línea que «debería superarla». Para obtener más información sobre la selección de equipos, consulte la guía sobre líneas de lavado de botellas de PET.
Los dictámenes científicos de la EFSA para el reciclaje mecánico de PET suelen especificar un reactor de vacío que funciona por debajo del intervalo de fusión del PET, con varias horas de tiempo de residencia y un vacío intenso suficiente para eliminar todas las sustancias químicas sustitutas del cóctel. Punto crítico: cualquier desviación respecto a los valores aceptados de temperatura, tiempo de residencia o vacío invalida la autorización del proceso para cada lote. Toda la instrumentación del proceso (registros de tendencias del PLC, sensores de vacío, supervisión del tiempo de residencia, etc.) debe poder bloquearse y auditarse.
Perspectivas del sector: plazos del PPWR, objetivos para 2030 y presión sobre los propietarios de marca
 El impulso normativo detrás del rPET apto para uso alimentario ya es una realidad. El Reglamento de la UE sobre envases y residuos de envases (Reglamento (UE) 2025/40) entró en vigor el 11 de febrero de 2025 y empezó a aplicarse con carácter general el 12 de agosto de 2026. A partir de enero de 2030, los envases de plástico que contengan ≥5 % de plástico en peso deberán incluir unas proporciones mínimas definidas de material reciclado posconsumo, procedente en su gran mayoría de botellas de PET posconsumo para los materiales destinados a entrar en contacto con alimentos: 30 % para las botellas de bebidas de plástico de un solo uso y 30 % para otros envases sensibles al contacto fabricados principalmente con PET; el porcentaje subirá al 65 % en 2040. Para 2030, los envases comercializados en la UE deberán ser reciclables; en 2035, los requisitos de reciclabilidad serán más estrictos.
Los compromisos de compra de las marcas del sector de la alimentación y las bebidas son otro factor de gran peso: los fabricantes deben demostrar ahora en los pliegos de licitación y en las declaraciones del envase que su rPET cumple unos umbrales específicos de contenido reciclado. El 46 % de PET reciclado que, según se ha informado, utilizó Coca-Cola Hellenic Bottling en 2024 superó el objetivo interempresarial del 35 %; PepsiCo Europe alcanzó el 58 % en 2022, frente a un objetivo del 50 %; y Danone registró una media del 37 % de PET reciclado en su categoría de aguas en 2024. Persisten las diferencias regionales —los objetivos globales de PepsiCo y Coca-Cola se han rebajado—, pero dentro del marco de adopción de la UE la tendencia es constante. Una revisión independiente de Eunomia/Oceana confirma que Coca-Cola, PepsiCo, Nestlé, Danone y Keurig Dr Pepper tienen objetivos activos de rPET en sus programas de botellas: consideran el perímetro regulatorio de la UE un nivel mínimo para la economía circular, no un límite máximo.
30%
Objetivo de PCR para botellas de bebidas de PET en 2030 (PPWR)
65%
Objetivo de PCR para botellas de bebidas de PET en 2040 (PPWR)
~9%
CAGR mediana del rPET apto para uso alimentario, 2024-2034
Preguntas frecuentes
P: ¿Qué es el rPET apto para uso alimentario?
Ver respuesta
El rPET apto para uso alimentario es tereftalato de polietileno circular fabricado mediante un proceso de reciclaje evaluado por los organismos reguladores (LNO de la FDA y/o dictamen de la EFSA y autorización de la EC). Se utiliza como materia prima PET posconsumo apto para uso alimentario y se somete a las pruebas pertinentes para que la migración de contaminantes se mantenga por debajo del límite de ingesta de 0,0025 g/kg de peso corporal al día. Deben cumplirse las tres condiciones a la vez.
P: ¿Es seguro para uso alimentario el rPET? ¿Está libre de BPA?
Ver respuesta
Cuando se produce mediante un proceso respaldado por una LNO de la FDA o autorizado por la EFSA y se somete a pruebas con la mezcla de sustancias sustitutivas, el rPET presenta una migración dentro del límite que también cumple el PET virgen. El PET, ya sea virgen o reciclado, no contiene BPA. Ambos tipos se fabrican a partir de etilenglicol y ácido tereftálico (o DMT); el BPA es un monómero del policarbonato, no del PET.
P: ¿Cuánto se tarda en obtener una carta de no objeción de la FDA?
Ver respuesta
La FDA no publica plazos. En la práctica, una solicitud completa de LNO para un proceso de reciclaje mecánico de PET suele recibir una carta de no objeción en unos meses, aunque el plazo puede alargarse si el organismo regulador solicita aclaraciones sobre los datos de los ensayos de desafío, las hipótesis relativas a la materia prima o las condiciones de uso. Prevea 12 meses para ir sobre seguro; calcule 6 meses en el mejor de los casos.
P: ¿Qué diferencia hay entre una LNO y una FCN de la FDA?
Ver respuesta
Una notificación de contacto alimentario (FCN) es el procedimiento formal previsto en el artículo 348(h) del título 21 del U.S.C. para presentar notificaciones previas a la comercialización de nuevas sustancias destinadas al contacto con alimentos; da lugar a una notificación efectiva jurídicamente vinculante para un único fabricante. Una carta de no objeción (LNO) para plásticos reciclados es una indicación no vinculante de que no hay objeciones al proceso de reciclaje, no a una sustancia. Las FCN y las LNO corresponden a ámbitos distintos del marco de autorización de la FDA. Para el rPET, la vía de la LNO es la más relevante.
P: ¿Por qué es más caro el rPET apto para uso alimentario que el PET virgen?
Ver respuesta
Hay tres motivos: (1) la recogida y clasificación de PET posconsumo apto para fabricar botellas requiere mucha mano de obra y capital; (2) las etapas de descontaminación (reactor de vacío + SSP) consumen más energía y requieren más tiempo de residencia que una línea de granceado convencional; (3) la documentación, las auditorías y el sistema de trazabilidad exigidos por la normativa encarecen el material. Aunque esa diferencia de precio ha disminuido a medida que el PPWR impulsa el crecimiento del sector, actualmente suele observarse una prima del 10-30 % sobre el material virgen, con variaciones regionales.
P: ¿Se puede utilizar rPET en aplicaciones de llenado en caliente?
Ver respuesta
Sí, siempre que la autorización del proceso correspondiente contemple específicamente el llenado en caliente (generalmente, contacto a 80-95C). Las condiciones de uso se especifican en la LNO de la FDA o en el dictamen científico de la EFSA. El rPET para llenado en caliente suele fabricarse con valores de IV en el tramo superior del intervalo de 0,80-0,84 dl/g. Consulte las condiciones de uso en el documento de autorización del proveedor, no en un folleto comercial.
P: ¿Qué documentos debe aportar un proveedor de rPET conforme con la EFSA?
Ver respuesta
Como mínimo: el número del dictamen científico de la EFSA; la entrada del Registro de la UE que confirme la autorización de la Comisión Europea; el número de registro de la línea de reciclaje, que debe corresponder al proceso autorizado; el informe más reciente del ensayo de desafío, con los factores de descontaminación frente a la mezcla estándar de sustancias sustitutivas; un certificado de análisis por lote que incluya IV, contaminación, migración global y migración específica; y una declaración firmada que confirme que el lote se ha producido dentro del intervalo operativo evaluado. Todos los proveedores serios incluyen en los contratos de suministro una cláusula que permite realizar auditorías.
Sobre este análisis
Sobre este análisis
Kitech fabrica los equipos de lavado de PET y descontaminación para granceado que utilizan los procesos de reciclaje evaluados por los organismos reguladores. Elaboramos esta guía porque demasiadas conversaciones con compradores de rPET apto para uso alimentario empiezan con «aprobación de la FDA» y terminan con el número de reciclaje de la LNO, que es el elemento que realmente determina si una botella puede comercializarse en EE. UU. o en la UE. Nuestra perspectiva es la de los equipos; la de los organismos reguladores, la química. Juntas determinan qué significa realmente que el rPET sea apto para uso alimentario.
Referencias y fuentes
- Directrices para el sector: uso de plásticos reciclados en envases alimentarios (consideraciones químicas) – U.S. Food and Drug Administration
- Plásticos reciclados en envases alimentarios: inventario público – U.S. Food and Drug Administration
- Procedimiento de solicitud para procesos de reciclaje de plásticos – European Food Safety Authority
- Directrices científicas sobre procesos mecánicos de reciclaje posconsumo de PET (2024) – EFSA Journal
- Reciclaje de plásticos: seguridad alimentaria – European Commission
- PET reciclado posconsumo: revisión de las consideraciones de seguridad alimentaria – National Library of Medicine PMC
- Residuos de envases: Reglamento PPWR 2025/40 – European Commission DG Environment
- Requisitos de EE. UU. y la UE para materiales reciclados destinados al contacto con alimentos – PackagingLaw.com
- Materiales en contacto con alimentos y uso de plásticos reciclados en una economía circular – SGS
- La UE ha aprobado dos docenas de solicitudes para rPET destinado al contacto con alimentos (2023) – Resource Recycling
Artículos relacionados
- Línea de lavado de botellas de PET: guía de selección, costes y ROI – dimensionamiento de la línea de lavado previa que alimenta el granceado de rPET apto para uso alimentario
- Proceso de reciclaje de botellas de PET – el proceso completo de reciclaje mecánico de PET
- Instalación de una planta de reciclaje de PET – planificación de la capacidad, distribución y economía de los equipos
- Plástico reciclado posconsumo – alcance del PCR, grados y conformidad para el contacto con alimentos
- Granceadoras de plásticos: descripción general – comparación y selección de tecnologías de granceado
- Precio de la escama de PET y factores del mercado – tendencias del coste de la materia prima bajo el PPWR
Revisado por el equipo de ingeniería de Kitech, especialista en equipos de lavado y granceado de PET, con más de 500 líneas de reciclaje instaladas en más de 60 países







