
Póngase en contacto con Kitech Company


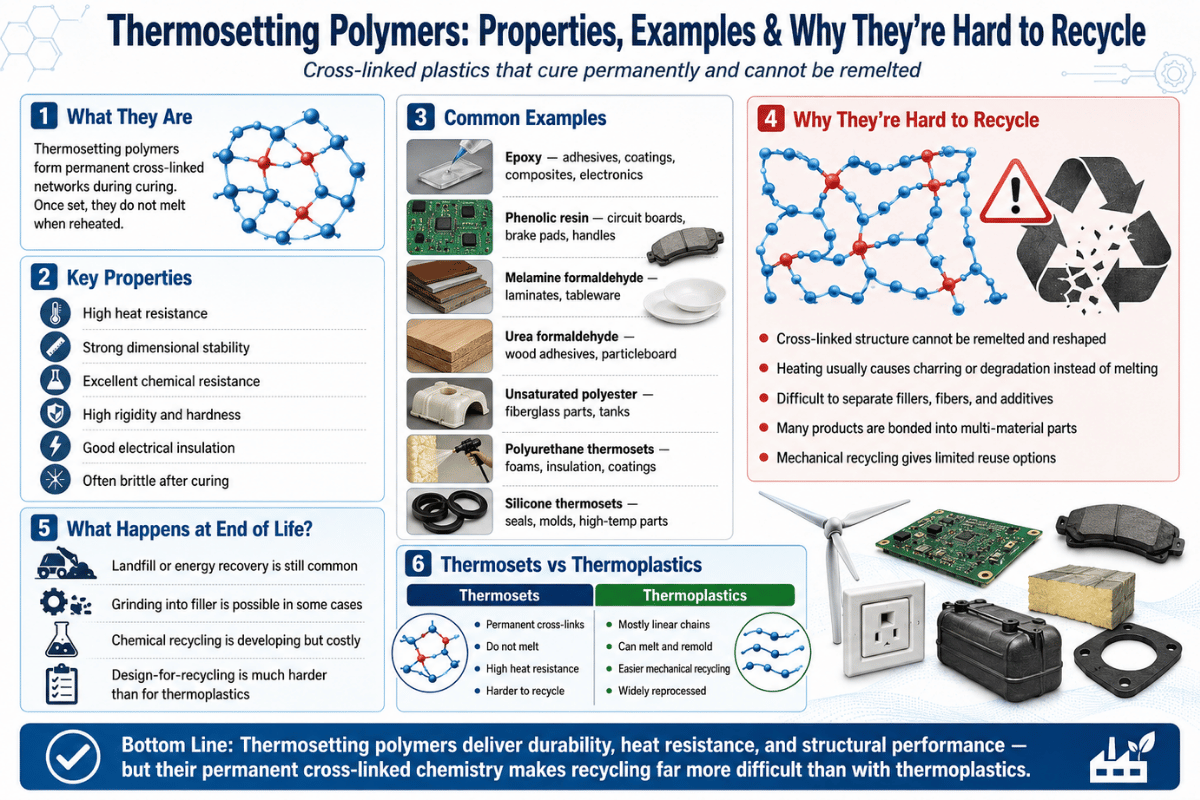
Datos rápidos: polímeros termoestables de un vistazo
| Clase de polímero | Termoestable (red reticulada 3D) |
| Curado | Reacción química irreversible y exotérmica |
| Temperatura de transición vítrea (Tg) | 100–250 °C (según la resina) |
| Temperatura máxima de servicio continuo | 120–300 °C (los fenólicos y BMI alcanzan los valores más altos) |
| Reciclable mediante procesado por fusión | No: solo mediante trituración mecánica, pirólisis, solvólisis o rediseño como vitrímero |
| Ejemplos habituales | Epoxi, fenólico, poliéster, poliuretano, melamina, urea-formaldehído y éster vinílico |
| Normas de referencia | ASTM D7028 (Tg mediante DMA), ISO 11357 (DSC), ASTM D2583 (dureza Barcol) |
¿Qué es un polímero termoestable?
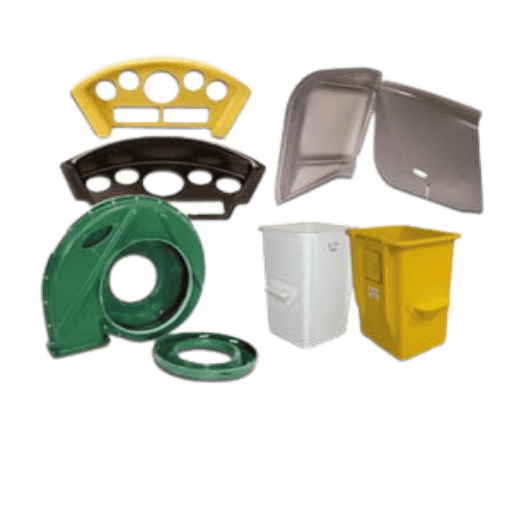 Un polímero termoestable, también conocido como polímero termoendurecible, es un polímero que se endurece de forma irreversible al aplicarle calor o añadir un catalizador químico que provoca la formación de enlaces entre sus cadenas poliméricas. La mayoría de los ingenieros utiliza tradicionalmente este término como categoría general para referirse a los plásticos termoestables, que incluyen resinas epoxi y fenólicas, resinas de poliéster y toda la gama de matrices de compuestos curadas que se emplean en ingeniería aeroespacial, naval y electrónica, entre otros campos.
El curado es lo que determina la vida útil de un termoestable. Cuando se vierte, se pulveriza o se aplica en su lugar como líquido o prepolímero viscoso (resina y endurecedor, a veces también un catalizador), el calor o un iniciador provocan una reacción química en la que se forman enlaces covalentes entre cadenas poliméricas vecinas. El resultado es una única molécula enorme, sin punto de fusión, que los científicos de materiales describen como infusible e insoluble.
A diferencia de una resina termoplástica, que se puede volver a fundir y moldear, para que un termoestable fluya hay que romper sus enlaces covalentes reticulados, lo que destruye el material.
La irreversibilidad es el único factor que explica prácticamente todas las diferencias de propiedades entre un termoestable y su equivalente termoplástico. Los enlaces reticulados resisten las altas temperaturas, mantienen la forma bajo carga e impiden que los disolventes disuelvan la red. Esta misma química permite trabajar a altas temperaturas en entornos donde cualquier termoplástico se ablandaría. También impide volver a fundir la pieza: la química que confiere a una resina fenólica una temperatura de servicio de 250 °C es la misma que acaba llevando un aerogenerador fuera de servicio al vertedero. La entrada de Wikipedia sobre polímeros termoestables recoge la definición alineada con la IUPAC y las variantes históricas del nombre.
Cómo se fabrican los polímeros termoestables: el proceso de curado
 La fabricación de termoestables se desarrolla en tres fases de curado. El estado inicial, aún sin reaccionar y denominado fase A, es un líquido de baja viscosidad o un sólido flexible que se introduce en el molde y empapa las fibras de refuerzo. A medida que la resina polimeriza, pasa a la fase B: un gel parcialmente reticulado que no fluye y aún es flexible.
Una vez completada la reacción, la fase C es inelástica, infusible y dimensionalmente estable. Todas las empresas de laminado, las líneas RTM y las prensas SMC intentan controlar esta secuencia ABC.
¿Cómo se fabrican los polímeros termoestables?
Predominan tres métodos de producción. Moldeo por compresión: se coloca una carga de resina y refuerzo premezclados entre platos calefactados. Es habitual para fabricar los paneles de carrocería SMC (compuesto de moldeo en lámina) de los automóviles y los componentes de freno para vehículos de alta velocidad. Moldeo por transferencia de resina (RTM): se inyecta una resina de baja viscosidad en un molde cerrado que ya contiene preformas de fibra seca. Las piezas tienen un acabado de gran calidad y permiten controlar mejor el volumen de fibra. Laminado manual o con bolsa de vacío: es el método de referencia para piezas grandes y mayoritariamente planas, como cascos de embarcaciones y palas de aerogenerador; el alto coste de mano de obra resulta irrelevante dado el tamaño de la pieza. También es posible el moldeo por inyección de termoestables, aunque funciona de forma distinta al de los termoplásticos (canales fríos y moldes calientes, en lugar de lo contrario) para evitar que el material se cure prematuramente en el cilindro de la extrusora.📐 Nota de ingeniería: medición del curado
El avance del curado se controla mediante el aumento de la temperatura de transición vítrea (Tg), medida con los métodos DSC/DMA de TA Instruments, conforme a ASTM D7028 e ISO 11357. Un prepreg epoxi estándar puede alcanzar una Tg ≈ 130 °C tras un curado de 2 horas a 121 °C y una Tg ≈ 180 °C después de un poscurado a 177 °C. Los termoestables con un curado insuficiente suelen presentar una Tg inferior a la prevista, menor resistencia química y una fluencia mayor de la esperada. Estos fallos a menudo no se manifiestan hasta semanas o meses después de entregar la pieza.
Propiedades clave de los polímeros termoestables
 Una matriz reticulada confiere a los termoestables su perfil de propiedades característico: baja fluencia, estabilidad dimensional bajo carga, gran adhesión a las fibras, resistencia al calor a altas temperaturas, resistencia química y excelentes propiedades de aislamiento eléctrico. Estas ventajas se obtienen a costa de la fragilidad, tiempos de ciclo largos (5–30 minutos) y la imposibilidad de reciclarlos mediante refusión. Un calentamiento rápido puede agrietar la pieza por el calor exotérmico del curado si el ciclo no se controla.
✔ Ventajas
- Aunque son menos dúctiles que los metales y los termoplásticos, las propiedades de la red reticulada hacen que resulten idóneos cuando se requieren altas prestaciones a temperatura elevada. Se deben a los siguientes factores:
- Temperaturas de servicio continuo superiores a las de la mayoría de los termoplásticos (hasta 300 C para los fenólicos y 250 C para BMI).
- Gran adhesión a las fibras de refuerzo de vidrio, carbono y aramida
- Estabilidad dimensional bajo carga: una vez curado, no fluye a temperaturas elevadas.
- Resistencia química a combustibles, fluidos hidráulicos y muchos disolventes
⚠ Limitaciones
- Ofrecen un excelente aislamiento eléctrico: la rigidez dieléctrica de los epoxis curados suele ser de 14-20kv/mm.
- Resistentes y frágiles en estado puro; en las calidades aeroespaciales se refuerzan con caucho o mezclas de termoplásticos.
- Tiempos de ciclo largos (5-30 mins) en comparación con el moldeo por inyección de termoplásticos (segundos).
- Limitaciones de vida útil y tiempo de trabajo para prepregs y sistemas de dos componentes
- No se pueden reciclar por fusión: las opciones al final de su vida útil son limitadas y caras.
¿Son frágiles los polímeros termoestables?
Los termoestables curados puros son más frágiles que los metales dúctiles o los termoplásticos elastoméricos: la densidad de reticulación que les da resistencia al calor también reduce la deformación que soportan antes de romperse. Los epoxis para el sector aeroespacial suelen reforzarse con caucho de butadieno-acrilonitrilo con terminación carboxilo (CTBN) o con aditivos termoplásticos como la polietersulfona, lo que eleva la tenacidad a la fractura (KIC) de aproximadamente 0,6 MPa·m1/2 en un epoxi sin modificar a 1,5–2,5 MPa·m1/2 en una calidad reforzada. En un compuesto reforzado con fibras, la fragilidad de la matriz importa menos que la arquitectura de las fibras y la resistencia de la interfaz.7 ejemplos habituales de polímeros termoestables
 Aunque la familia de los termoestables es más amplia de lo que suelen sugerir muchas listas, siete resinas representan la inmensa mayoría del volumen comercial. Cada una tiene una química, un intervalo de temperaturas de servicio y unas aplicaciones que responden claramente a las preguntas de los compradores.
| Resina | Tg / temperatura de servicio | Año del primer uso | Aplicaciones principales |
|---|---|---|---|
| Resinas epoxi (DGEBA y endurecedor de amina) | Tg 120–220 °C / servicio 120–180 °C | 1936 (Castan) / uso comercial desde 1947 | Prepregs aeroespaciales, matriz de palas de aerogenerador, encapsulado electrónico y adhesivos estructurales |
| Fenólica / baquelita (fenol-formaldehído) | Tg ~170 °C / servicio hasta 300 °C (con carbonización) | 1907 (Baekeland) | Aislantes eléctricos, bases de enchufe, materiales de fricción para frenos y escudos térmicos ablativos |
| Poliéster insaturado (UPR) | Tg 70–110 °C / servicio 60–95 °C | Uso comercial desde 1937 | Cascos de embarcaciones de fibra de vidrio, paneles de carrocería SMC para automóviles y bañeras y platos de ducha |
| Éster vinílico | Tg 100–140 °C / servicio 80–120 °C | Uso comercial desde 1965 | Depósitos resistentes a la corrosión, tuberías de PRFV y estructuras secundarias navales |
| Poliuretano (termoestable) | La Tg varía mucho / servicio de –40 a +120 °C | 1937 (Bayer) | Espumas rígidas, elastómeros de colada, paneles de automoción RIM, recubrimientos y adhesivos |
| Melamina-formaldehído | Servicio hasta ~120 °C; superficie resistente a los arañazos | Uso comercial desde 1933 | Laminados decorativos (encimeras), vajillas y recubrimientos superficiales |
| Urea-formaldehído | Servicio hasta ~80 °C | Uso comercial desde 1929 | Aglutinante para tableros de partículas y MDF, acabados textiles y piezas moldeadas de bajo coste |
¿Cuál es un ejemplo de polímero termoestable?
La baquelita, resina de fenol-formaldehído patentada por el químico belga-estadounidense Leo Baekeland en 1907, es el ejemplo por excelencia y todavía se utiliza en aislantes eléctricos, bases de enchufe y materiales de fricción para frenos. El hito de la baquelita según la American Chemical Society documenta el descubrimiento y el calendario de la patente (concedida el 7 December 1909). La baquelita fue el primer plástico totalmente sintético y también es un termoestable: sentó las bases de toda la familia de materiales de red curada que vino después. Para conocer mejor el contexto industrial, consulte nuestra guía de los siete códigos de resina plástica.Termoestable frente a termoplástico: la diferencia clave
 Los termoestables y los termoplásticos se diferencian en una característica molecular que determina todas las demás propiedades: la conectividad de las cadenas. Los termoplásticos están formados por largas cadenas poliméricas independientes unidas por fuerzas intermoleculares débiles. Al calentarlas, las cadenas se deslizan unas junto a otras, por lo que el material se ablanda y fluye. En estado curado, los termoestables ya no están formados por cadenas, sino por una única red de enlaces covalentes, infusible e insoluble. El calor no libera los enlaces; acaba rompiéndolos mediante la descomposición química, lo que destruye el material en lugar de fundirlo.
| Característica | Polímero termoestable | Polímero termoplástico |
|---|---|---|
| Estructura molecular | Red covalente 3D | Cadenas lineales o ramificadas |
| Respuesta al calor | Se carboniza o se quema; no se funde | Se ablanda y fluye; se puede volver a fundir |
| Reciclable mediante procesado por fusión | No | Sí: consulte nuestra guía sobre termoplásticos reciclables por fusión |
| Temperatura máxima de servicio habitual | 120–300 °C | 60–250 °C (calidades de ingeniería) |
| Tiempo de ciclo | Minutos (limitado por el curado) | Segundos (limitado por el enfriamiento) |
| Retención de la rigidez a temperatura elevada | Alta (fluencia limitada) | Disminuye por encima de Tg o Tm |
| Ejemplos habituales | Resina epoxi, fenólica y de poliéster | PET, HDPE, PP, ABS, PC |
Aplicaciones por sector: dónde se utilizan los termoestables
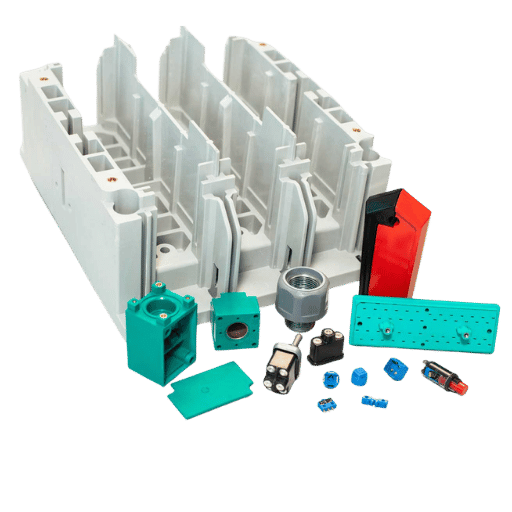 Los termoestables se emplean cuando el calor, la carga que soporta el componente o la necesidad de aislamiento hacen que un termoplástico no sea adecuado. Una vez que sabe qué buscar, es fácil identificar las tendencias de cada sector.
| Sector | Termoestable habitual | Aplicaciones |
|---|---|---|
| Aeroespacial | Epoxi reforzado | Estructuras primarias reforzadas con fibra de carbono (revestimientos de alas y paneles de fuselaje) |
| Energía eólica | Epoxi y fibra de vidrio | Palas de aerogenerador de hasta 100 m de longitud; los proyectos piloto ya utilizan sistemas de epoxi reciclables |
| Automoción | Poliéster SMC, poliuretano RIM y resina fenólica | Paneles de carrocería, revestimientos de capó, pastillas de freno y componentes eléctricos |
| Electrónica | Epoxi (FR-4) y resina fenólica | Placas de circuito impreso, materiales de encapsulado, conectores y bases de enchufe |
| Sector naval | Resina de poliéster y éster vinílico | Cascos de embarcaciones, depósitos de combustible y estructuras de cubierta |
| Construcción | Urea-formaldehído, melamina y poliuretano | Aglutinantes para tableros de partículas, laminados y espuma aislante |
| Bienes de consumo | Melamina y resina fenólica | Vajillas, mangos de ollas y bolas de billar (sí, todavía de resina fenólica) |
Por qué es difícil reciclar los polímeros termoestables
 De los 158 millones de toneladas métricas de productos químicos (incluidos polímeros y resinas) que se producen cada año en el mundo, un estudio de 2024 de la Royal Society of Chemistry realizado por Uekert y sus colaboradores señala que solo se recicla alrededor del 10 %. Dentro de esa cifra, los termoestables son la categoría con peores resultados: se estima que las tasas de recuperación de residuos termoestables curados están por debajo del 1 % en la mayoría de las jurisdicciones. No se trata de un problema logístico ni de clasificación, sino de un problema químico con tres obstáculos independientes.
Las 3 barreras químicas al reciclaje de termoestables
Esto deja cuatro vías viables para el final de la vida útil, cada una claramente definida según la aplicación:
- Los enlaces covalentes reticulados son muy resistentes al calor; los mismos enlaces unen las cadenas entre sí y mantienen unidos los átomos dentro de cada cadena. Como no se puede fundir y reorganizar la red sin quemarla, el granceado por fusión, método habitual para reciclar termoplásticos, no sirve.
- La red curada es insoluble. Las resinas epoxi, fenólicas y de poliéster curadas no se disuelven en ningún sistema de disolventes de disponibilidad habitual y viabilidad industrial a temperaturas inferiores a las de su degradación térmica. En sistemas de solvólisis a escala de laboratorio es posible aplicar algunos tratamientos químicos, pero el coste energético y químico suele superar el valor del material recuperado.
- Los termoestables son, en su mayoría, heterogéneos. La mayor parte de sus componentes contiene cargas o refuerzos de fibra. Extraer la resina de fibras de vidrio mucho más duraderas, fibras de carbono de alta resistencia o cargas minerales añade una etapa al procesado que, en general, haría inviable una recuperación rentable.
- Trituración mecánica: cuando este proceso se realiza en el taller o en la planta para tratar la superficie, o directamente en el lugar de uso, suele llamarse «curado de virutas». Las virutas impregnadas de resina se recuperan y se mezclan con cargas para fabricar nuevos compuestos (que volverán a triturarse) o se emplean como combustible o carga en hornos de cemento. Al reincorporar el material a producto virgen, el compuesto puede perder un 30-50 % de su resistencia mecánica. Este método es más adecuado para piezas grandes reforzadas con fibras.
- Pirólisis: descomposición en una atmósfera sin oxígeno a 500-700 C para recuperar fibras y un aceite de calidad combustible. Es adecuada para compuestos de fibra de carbono cuyo valor justifica el coste energético.
- Solvólisis: despolimerización química en fluidos supercríticos o con reactivos especializados. Permite recuperar fibras y monómeros de mayor valor, pero los costes de capital y de reactivos impiden su implantación a escala comercial.
- Reformulación como vitrímero: sustituir los enlaces reticulados estáticos por enlaces que puedan intercambiarse a determinada temperatura. Se explica en una sección posterior. Requiere reformular la resina antes de fabricar el producto; no es una solución para reciclar residuos termoestables.
⚠️ Error frecuente
Un hilo muy difundido en r/AskEngineers sostiene que «el reciclaje de plásticos es un engaño de relaciones públicas». El argumento es válido para los termoestables y para la mayoría de los flujos de resinas mezcladas y contaminadas. No lo es para los termoplásticos limpios de una sola resina —botellas de PET, bidones de HDPE y sacos tejidos de PP—, que se reciclan habitualmente por fusión para obtener gránulos a escala industrial. Confundir ambas categorías es la razón más común por la que los compradores calculan mal el valor real de sus residuos plásticos.
Nuevos termoestables reciclables: vitrímeros y redes covalentes adaptables
 La química que condena los residuos termoestables al vertedero está cambiando. La aparición de los vitrímeros y las redes covalentes adaptables (CAN) sustituye la estructura reticulada permanente por enlaces covalentes intercambiables a temperaturas elevadas. Estos actúan como enlaces reticulados reversibles por debajo de la temperatura de intercambio.
La posibilidad de disolver o reformar la estructura se consigue por encima de la temperatura de intercambio, de forma similar a lo que ocurre con un termoplástico.
Revisiones recientes —entre ellas, una revisión de 2024 sobre vitrímeros en la National Library of Medicine y una revisión de 2024 sobre química covalente dinámica en ACS Chemical Reviews— recopilan decenas de mecanismos de intercambio de enlaces, desde la transesterificación hasta el intercambio de uretano vinilógico. Una revisión de Wiley sobre materiales poliméricos circulares documenta también la vía para revalorizar termoestables existentes y convertirlos en sistemas de enlaces dinámicos.
La energía eólica es el sector que más rápido avanza hacia la comercialización. El programa CETEC de Vestas (Economía circular para compuestos epoxi termoestables) anunció en 2023 un proceso químico para recuperar resinas epoxi de palas al final de su vida útil. Las turbinas actuales de Vestas son reciclables en un 85 %, con un objetivo declarado del 100 % para 2040. Siemens Gamesa comercializó su RecyclableBlade en 2021: la primera pala eólica diseñada para recuperar la resina al final de su vida útil. La normativa impulsa este mercado: las prohibiciones de vertido en la UE y el Reglamento de diseño ecológico para productos sostenibles (ESPR), cuya entrada en vigor se prolongará hasta 2027, obligan a declarar la reciclabilidad de los productos.
Si tiene previsto adquirir piezas termoestables en los próximos 5 años —compuestos, materiales de encapsulado, espumas y adhesivos estructurales—, empiece ya a preguntar a sus proveedores por las resinas de calidad vitrímero. La química de 2024 aún está en fase piloto; para 2027, probablemente será un requisito de compra, no una opción.
Preguntas frecuentes
P: ¿Cuál es el polímero termoestable más resistente?
Ver respuesta
Si se mide únicamente la resistencia a la tracción de la matriz curada, los epoxis reforzados para el sector aeroespacial alcanzan aproximadamente 80–100 MPa. En condiciones de servicio, el «termoestable más resistente» suele ser un compuesto reforzado con fibras: un laminado de epoxi y fibra de carbono puede alcanzar una resistencia a la tracción de 1.500–2.000 MPa en la dirección de las fibras, muy superior a la de la matriz por sí sola. Las resinas de bismaleimida (BMI) y éster de cianato superan al epoxi estándar a temperaturas superiores a 200 °C.
P: ¿Son biodegradables los polímeros termoestables?
Ver respuesta
No. Los termoestables más habituales —epoxi, fenólico, poliéster y poliuretano— no son biodegradables. Sus redes reticuladas resisten el ataque enzimático y microbiano. Algunas químicas termoestables de origen biológico (fenólicos a base de lignina y epoxis a base de aceites vegetales) están en fase de investigación, pero la biodegradación no es una vía comercial para gestionar estos materiales al final de su vida útil. No especifique termoestables «biodegradables» sin resultados de ensayos realizados conforme a una norma independiente.
P: ¿Por qué se utilizan polímeros termoestables como aislantes eléctricos?
Ver respuesta
Se combinan tres motivos. Primero, su rigidez dieléctrica es elevada: normalmente de 14–20 kV/mm para epoxi curado. Segundo, la red reticulada no se ablanda a las temperaturas de servicio habituales, por lo que el aislante conserva su forma bajo carga térmica. Tercero, los termoestables resisten la fluencia bajo tensiones mecánicas prolongadas, de modo que una base de enchufe fenólica mantiene sus terminales en su sitio durante décadas.
P: ¿Tienen punto de fusión los polímeros termoestables?
Ver respuesta
No. Un termoestable curado no tiene un verdadero punto de fusión porque su red de enlaces covalentes no contiene cadenas que puedan deslizarse. Al calentarlo por encima de la temperatura de descomposición (normalmente 300–500 °C), se degrada químicamente —se carboniza, desprende gases y acaba ardiendo— en lugar de fundirse. Una propiedad más próxima es la temperatura de transición vítrea (Tg), que marca el paso de un estado vítreo a uno gomoso, no la fusión.
P: ¿Se pueden volver a moldear los plásticos termoestables?
Ver respuesta
Los termoestables curados no se pueden volver a moldear mediante calentamiento. Los enlaces cruzados son permanentes. Las únicas formas de dar otra forma a una pieza de termoestable curada son triturarla para utilizarla como carga, descomponerla químicamente (mediante solvólisis o pirólisis) o, en el caso de piezas de nuevo diseño, especificar una resina vitrimérica cuyos enlaces dinámicos permitan un intercambio controlado de enlaces a temperaturas elevadas.
P: ¿Cuál es la principal aplicación de los polímeros termoestables?
Ver respuesta
Por volumen, la resina de urea-formaldehído y la resina fenólica utilizadas como aglutinantes en paneles de madera (tableros de partículas, MDF y contrachapado) representan el mayor uso final individual de los polímeros termoestables en todo el mundo. Por valor, los materiales compuestos de epoxi para el sector aeroespacial y la energía eólica alcanzan los precios por tonelada más altos: un kilogramo de prepreg de calidad aeroespacial puede venderse por muchas veces el precio de un adhesivo convencional para madera.
Sobre este análisis
El equipo editorial de Kitech Recycling es el autor de este artículo. Nuestra actividad de fabricación se centra en equipos de reciclaje de termoplásticos: granceadoras, líneas de lavado y trituradoras para PET, PE, PP y HDPE; nunca en la química de los termoestables. Los datos sobre termoestables que se presentan aquí proceden de publicaciones de acceso público, no de pruebas propias de la marca. Las recomendaciones sobre procesos de reciclaje se basan en nuestra experiencia directa con clientes en la gestión de residuos termoplásticos en más de 80 países.
¿Busca plásticos termoestables con temperaturas de procesamiento flexibles que se puedan volver a fundir y grancear?
Descubra nuestros equipos de granceado de termoplásticos →Referencias y fuentes
- Polímero termoestable — Wikipedia (definición acorde con la IUPAC y denominación histórica)
- Leo Hendrik Baekeland y la invención de la baquelita — American Chemical Society, National Historic Chemical Landmarks
- Comprender la reología de los termoestables (PDF) — TA Instruments, nota de aplicación AAN015
- Cartografía del final de vida de los productos químicos para una economía circular (Uekert et al., 2024) — RSC Sustainability, Royal Society of Chemistry
- El vitrímero como alternativa sostenible a los termoestables tradicionales (2024) — National Library of Medicine (PMC)
- Nuevos avances en polímeros de red covalente mediante química covalente dinámica — ACS Chemical Reviews, 2024
- Hacia materiales poliméricos y procesos de fabricación circulares — Macromolecular Rapid Communications, Wiley, 2024
- Panorama nacional: datos y cifras sobre materiales, residuos y reciclaje — U.S. Environmental Protection Agency
- ¿Se pueden reciclar los aerogeneradores? (programa CETEC) — Vestas Wind Systems
- RecyclableBlade — Siemens Gamesa
Artículos relacionados
- Reciclaje de termoplásticos: guía completa sobre HDPE, PP, PVC, ABS y PS — la alternativa reciclable a esta guía
- Tipos de plástico: explicación de los 7 códigos de resina
- Plásticos reciclables: cuáles se pueden reciclar y cuáles no
- Reciclaje mecánico o químico de plásticos: qué vía elegir y cuándo
- Granceadora de plásticos: guía para elegir equipos y conocer los costes
- Economía circular del plástico: situación de los fabricantes en 2026







