Póngase en contacto con Kitech Company

Separación por flotación-hundimiento en el reciclaje de plásticos: cómo limpia PET y PE la clasificación por densidad

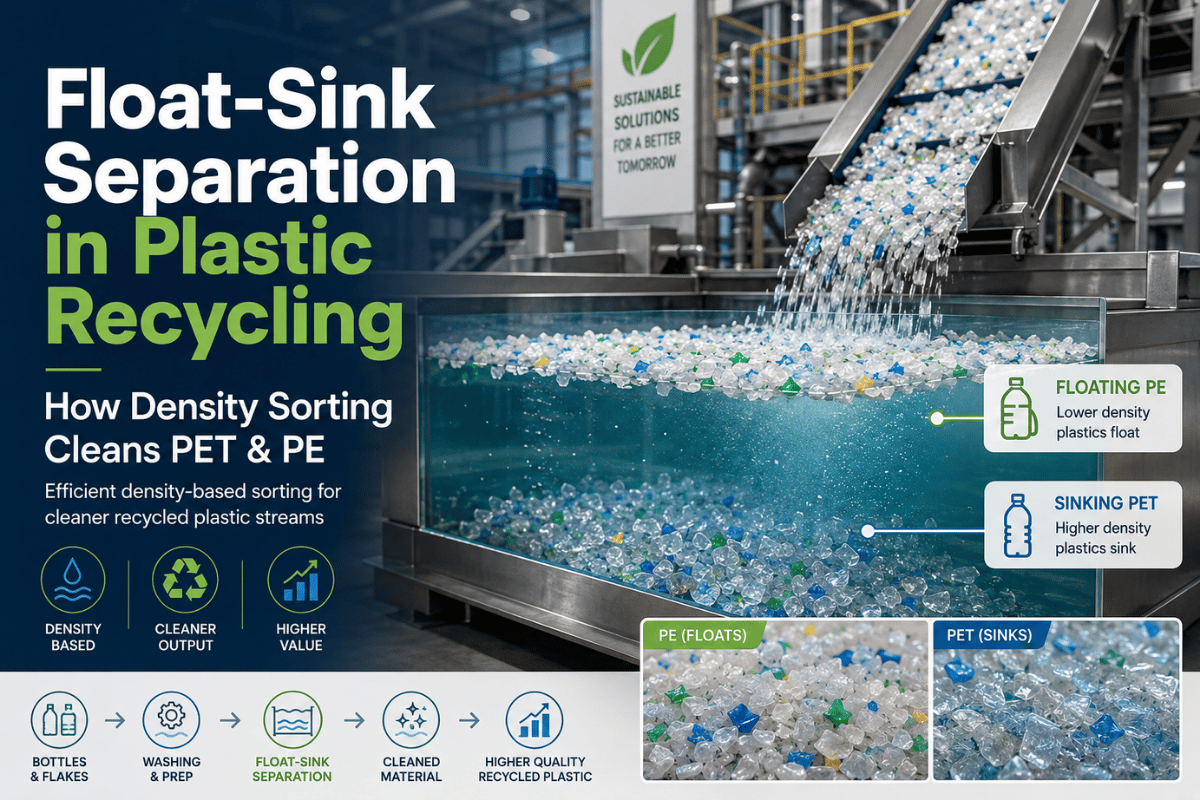
En cualquier línea de lavado de plásticos, solo hay un indicador que determina el valor de mercado de las escamas obtenidas: si el polímero objetivo flota o no en la fase líquida. La separación por flotación-hundimiento, también conocida como separación por hundimiento-flotación o clasificación por densidad, es hoy la etapa de separación mecánica más extendida en el reciclaje de plásticos.
Al aprovechar la diferencia entre la densidad relativa de un polímero y la del líquido en el que está disperso, un tanque de separación por hundimiento-flotación bien diseñado y basado en agua puede producir escamas de PET o HDPE sin contaminantes con un tiempo de residencia de dos a cinco minutos, sin añadir productos químicos, con pocas piezas móviles internas y sin sensores ópticos ni láseres. La pureza del material obtenido —ya se mida por el contenido de PVC en partes por millón, el bajo nivel de humedad o un porcentaje muy alto de pureza del polímero— determinará si las escamas sirven para hilar fibras, son aptas para el reciclaje alimentario de botella a botella o solo para productos de envasado de uso general. En esta guía repasamos los principios físicos, la densidad de los polímeros, el diseño de los equipos, los niveles de pureza esperables en condiciones reales y el papel de la separación por flotación-hundimiento en una línea de soluciones completas de reciclaje de plásticos.
Datos clave — Separación por flotación-hundimiento
| Principio de separación | Diferencia de densidad relativa en un medio líquido |
| Fracción flotante | PE (0,91–0,97 g/cm³), PP (0,89–0,91 g/cm³) |
| Fracción hundida | PET (1,33–1,45), PVC (1,38–1,65), PS (1,04–1,06) |
| Medio estándar | Agua (1,00 g/cm³ a 23°C según ASTM D792) |
| Opción de medio denso | Salmuera de CaCl₂ / NaCl (1,05–1,35 g/cm³) |
| Rango de caudal industrial | 250–10.000+ kg/h |
| Tiempo de residencia habitual | 2–5 minutos (30 min para ensayos de varias etapas con PP/PET) |
| Objetivo para PET apto para fibra | PVC < 40 mg/kg |
| Norma de densidad | ISO 1183 / ASTM D792 |
La ciencia de la separación por flotación-hundimiento — aplicación del principio de Arquímedes a la clasificación de polímeros
¿Qué es la separación por flotación-hundimiento en el reciclaje de plásticos?
El proceso de flotación-hundimiento. La separación por flotación-hundimiento es el método húmedo básico para separar plásticos por densidad: las escamas de plástico triturado se introducen en un tanque lleno de agua, donde los polímeros se clasifican según su densidad relativa. Es la técnica de separación húmeda por densidad más utilizada para separar plásticos de los flujos de residuos sólidos posconsumo. Aumenta la tasa de reciclaje de envases posconsumo al permitir que los materiales se desvíen del vertedero o la incineración. Los materiales con una densidad relativa inferior a 1,0 g/cm³ —principalmente PP y PE— flotan hasta la superficie, mientras que aquellos con una densidad relativa superior a 1,0 g/cm³ —habitualmente PET, PVC, PS y ABS en aplicaciones estándar— se hunden y pueden retirarse mediante transportadores de husillo u otros mecanismos de separación física, como ruedas de paletas.
Según el principio de Arquímedes, todo cuerpo sumergido en un líquido experimenta una fuerza de flotación igual al peso del líquido desplazado. Así, cuando la densidad de un objeto es inferior a la del medio, la fuerza de flotación basta para vencer la gravedad y hacerlo subir; si es superior, se hunde. Como el agua a 23°C tiene una densidad media aproximada de 0,9975 g/cm³, según la norma ASTM D792, sirve de forma natural como línea divisoria entre las poliolefinas, que flotan, y otros plásticos más densos en la mayoría de las aplicaciones industriales.La densidad de los plásticos puede determinarse con precisión mediante procedimientos de medición como el método de inmersión, recogido en ISO 1183 (normas húngaras), o el método de desplazamiento ASTM D792, que utiliza agua para realizar las mediciones. Ambas normas definen la densidad del plástico a 23°C, una temperatura que coincide con la temperatura de funcionamiento real de los tanques de flotación-hundimiento y favorece la estabilidad de la separación.
La referencia a ISO 1183 en el sitio web de Radwag señala que, de acuerdo con el principio de Arquímedes, la densidad del plástico se calcula pesando una muestra primero en el aire y luego sumergida en agua destilada; la diferencia se debe a las fuerzas de flotación.Antes de valorar las implicaciones para el proceso, conviene señalar una limitación: la técnica separa los plásticos únicamente por densidad, no por color, peso molecular, calidad ni contenido de aditivos. Afecta sobre todo a los materiales que se encuentran en los límites de densidad. En un estudio de Delft University of Technology (Hu, Fraunholz y Rem, 2010), se observó que 2 mm de aire en los bordes de una escama de PET de 200 mm suponen un error de 10 kg/m en la densidad media, suficiente para trasladar entre 2-5 % del PET de entrada a la fracción flotante.
Por eso, el prehumectado de la superficie es esencial para que una planta funcione correctamente.Fracciones de poliolefinas: PP, LDPE y HDPE. Las poliolefinas tienen densidades de 0,89 g/cm – 0,97 g/cm y suelen separarse de forma fiable mediante flotación-hundimiento en agua corriente. La eficacia del método para recuperar poliolefinas de envases posconsumo también se ha demostrado en un estudio (Bauer et al., Montanuniversitaet Leoben, 2018): los flujos de residuos de las muestras utilizadas contenían siempre más de 90 wt% de poliolefinas en la fracción ligera recuperada. Si la densidad por sí sola no permite separar todos los materiales porque sus densidades coinciden —como ocurre con PP y LDPE— o están muy próximas —como la del PS, de 1,04 – 1,06 g/cm—, será necesario utilizar otro medio líquido o una etapa secundaria, como se explica más adelante.
Tabla de referencia de densidades de polímeros: qué plásticos flotan, cuáles se hunden y cuándo se necesita salmuera
Utilice la tabla para comparar la densidad según ISO 1183 y ASTM D792 de doce polímeros principales, así como su comportamiento en agua pura y en una solución de CaCl de 1,10 g/cm. Las diferencias de densidad entre grupos de polímeros determinan si se necesita agua corriente, salmuera o una etapa secundaria. La clasificación de plásticos por densidad empieza por conocer la densidad relativa exacta de cada polímero del flujo de entrada: esta tabla sirve de guía práctica para evaluar nuevas materias primas o diseñar el medio de clasificación. La herramienta de comparación de materiales plásticos de Kitech ofrece una calculadora interactiva para evaluar la viabilidad de la separación según el flujo de entrada específico.
| Polímero | Densidad (g/cm³) ISO 1183 / ASTM D792 | Comportamiento en agua | Comportamiento en salmuera (1,10 g/cm³) | Observaciones |
|---|---|---|---|---|
| PP (homopolímero) | 0.90–0.91 | Flota | Flota | Copolímero 0,89–0,91 |
| LDPE | 0.91–0.94 | Flota | Flota | Los grados para film se solapan con PP en 0.91 |
| HDPE | 0.94–0.97 | Flota | Flota | Grado para tuberías en el límite superior (0,96–0,97) |
| PS (cristal) | 1.04–1.05 | ⚠ Hundimiento en el límite | Flota | Las burbujas de aire pueden hacer que el PS flote si no se prehumecta |
| ABS (estándar) | 1.04–1.06 | ⚠ Hundimiento en el límite | Flota | Los grados FR alcanzan 1,18–1,22; se necesita salmuera para WEEE |
| HIPS | 1.03–1.06 | ⚠ Hundimiento en el límite | Flota | Habitual en carcasas de WEEE |
| PA6 (Nylon 6) | 1.12–1.14 | Se hunde | Se hunde | Los grados reforzados con GF alcanzan 1.23 |
| PA66 (Nylon 66) | 1.13–1.15 | Se hunde | Se hunde | Los grados modificados con FR alcanzan 1.19 |
| PMMA (acrílico) | 1.17–1.20 | Se hunde | Se hunde | Los grados modificados contra impactos pueden bajar a 1.10 |
| PC (policarbonato) | 1.19–1.22 | Se hunde | Se hunde | Grado con 30 % GF: 1,40–1,43 |
| PET (grado para botellas) | 1.33–1.45 | Se hunde | Se hunde | El PET reciclado posconsumo puede bajar a 1,33–1,37 |
| PVC (rígido, PVC-U) | 1.38–1.41 | Se hunde | Se hunde | PVC plastificado: 1,30–1,70 (variable según el % de plastificante) |
– agua y plástico >0,05 g/cm³; el agua pura no es adecuada para la separación, salvo que se prehumecte. Fuentes: ISO 1183; ASTM D792; PDF de metrología de Radwag, PMC8724085 (Meneses Quelal et al. 2022).
Nota de ingeniería — Criterio para decidir si se necesita salmuera
Sin embargo, como ocurre con la mayoría de los polímeros, cuando la diferencia de densidad entre los polímeros de interés es inferior a 0.05g/cm, el agua corriente no ofrece buenos resultados para la clasificación de plásticos a escala industrial. Algunos polímeros con densidades dentro de este estrecho intervalo son ABS (1,04 – 1,06), PS (1,04 – 1,05) y HIPS (1,03 – 1,06). Una solución de CaCl con una densidad aproximada de 1,05 – 1.10g/cm eleva el umbral y permite que estos polímeros floten mientras las impurezas más densas, como PET (1.33) y PVC (1.38), se hunden. Este es el método habitual en nuestras líneas de clasificación de WEEE (residuos de aparatos eléctricos y electrónicos), que procesan ABS y PS presentes en carcasas de residuos electrónicos.
Tenga en cuenta también que la salmuera común de NaCl no es lo bastante soluble como para alcanzar las densidades necesarias para que algunos plásticos floten, como PVC y PA6. Para separar materiales como el PVC a densidades elevadas, se necesita una solución de CaCl o similar, o un medio aún más denso, como las siliconas.Configuración del tanque de flotación-hundimiento y del tanque de hundimiento: diseño, dimensionamiento y parámetros de caudal
¿Cuál es el tiempo de residencia adecuado para la separación industrial por flotación-hundimiento?
Los tanques industriales estándar de separación por flotación y hundimiento suelen funcionar con un tiempo de residencia (RT) de 2-5 minutos para plásticos rígidos posconsumo (es decir, cierres de PET, HDPE y PP), cuando la diferencia de densidad respecto al agua es elevada (>0.1g/cm) y el proceso de lavado elimina la contaminación de las escamas. Para plásticos con una diferencia de densidad menor (p. ej.
PS, ABS o corrientes de plástico mezcladas), el tiempo de residencia suele aumentar a 10–30 min. En un estudio de 2025, Lipp et al., de TU Wien, utilizaron un tanque de flotación con agua corriente a 25°C para separar PP de la contaminación de etiquetas de PET, con un tiempo de residencia de 30 minutos, y lograron un corte de densidad por encima de 1.000 kg/m³. Un tiempo de residencia de 3 minutos es el objetivo de diseño estándar para la mayoría de las líneas de lavado de PET o HDPE: suficiente para garantizar una separación fiable y lo bastante breve para mantener razonables el volumen del tanque y la inversión.Factores que alargan el proceso: partículas de menos de 10mm, exceso de contaminantes adheridos (etiquetas, restos de alimentos), falta de prehumectado, movimiento del agua demasiado lento y temperaturas inferiores a 15C. El agua fría aumenta la tensión superficial. En nuestro sitio web hay una calculadora automática de caudal para calcular correctamente las necesidades de su tanque de separación.
Nota de ingeniería — Estimación del volumen del tanque
Fórmula conservadora para dimensionar el tanque:
V = (Q_mass ÷ ρ_bulk_wet) × t × 2.0
Donde: Q_mass = caudal (kg/h); ρ_bulk_wet ≈ 0,30 kg/L (escamas de plástico húmedas); t = tiempo de residencia (horas); 2.0 = factor de seguridad para el espacio libre y el volumen de agua.
Ejemplo — 1.000 kg/h, tiempo de residencia de 3 min: V = (1.000 ÷ 0.30) × (3÷60) × 2.0 = 333 L × 0,05 × 2.0 = 33 L de volumen efectivo → volumen bruto del tanque de 0,35–0,5 m³, incluido el espacio libre sobre el agua (30–40 % adicional). Una línea de 2.000 kg/h requiere el doble, con un mínimo de 0,70–1,0 m³.
La geometría del tanque es tan importante como su volumen. El proceso de separación depende de un flujo laminar, no turbulento, que evita que las fracciones flotantes y hundidas vuelvan a mezclarse. Los tiempos de residencia se calculan para ajustarse a este patrón de flujo según el tipo de material de entrada: el campo de velocidades dentro del tanque debe mantenerse laminar en toda la sección transversal, incluidas las zonas donde se acumulan partículas sólidas procedentes de restos de etiquetas contaminadas. Incluso con grandes diferencias de densidad, las turbulencias reducen la eficiencia de separación casi a cero.
Un tanque de flotación-hundimiento bien diseñado separa el flujo de material entrante en la superficie del agua: los plásticos ligeros ascienden, mientras que los materiales pesados (PET, PVC, escamas de vidrio y arena) se hunden hasta el fondo. El agua entra por la parte inferior y la fracción flotante se extrae mediante un vertedero o una rasqueta de paletas, sin alterar la fracción hundida depositada. El material hundido se extrae por separado mediante válvulas de fondo accionadas por un husillo o un transportador. Así se obtiene la denominada «función de tanque de hundimiento»: el material hundido se recoge de forma independiente a la separación de la fracción flotante. Un cuerpo de tanque de hundimiento independiente, con un husillo de extracción propio, permite retirar el material hundido sin interferir con el desnatado de la fracción flotante.Lista de comprobación para evaluar proveedores: equipos de tanques de flotación-hundimiento
- El cuerpo del tanque debe ser como mínimo de AISI 304; puede actualizarse a AISI 316 para cualquier aplicación con salmuera (NaCl o CaCl).
- Válvulas de descarga inferior de doble estación con velocidad de paletas ajustable y controlada por variador: los accionamientos de velocidad fija no permiten ajustar el tiempo de residencia sin vaciar el tanque.
- Accionamiento de husillo o paletas de velocidad variable en el transportador de salida, para ajustar el tiempo de residencia sobre la marcha cuando cambia el material de entrada, sin vaciar el tanque.
- Recirculación de agua en circuito cerrado, con un caudal de reposición de 2–3 m³/h por cada 1.000 kg/h de plástico procesado: la reposición continua mantiene estables las condiciones de separación.
- Vertedero o rasqueta de paletas en la salida de la fracción flotante para retirar continuamente las poliolefinas sin interrumpir el proceso por lotes.
- Sensores de nivel del tanque compatibles con PLC y sensor opcional de control de densidad, con alarma automática cuando la densidad se desvía de los valores establecidos.
- Registros de limpieza de fácil acceso y bocas de fondo extraíbles para descargar partículas sólidas, partículas finas y lodos. Los fabricantes de maquinaria de prestigio suelen recomendar revisar estos accesos como mínimo cada trimestre.
La medida que la mayoría de los fabricantes omite y que tiene un efecto real es esta: DEBE prehumectar el material de entrada antes del proceso de flotación-hundimiento.
Los estudios de TU Delft han demostrado que la superficie virgen del plástico, en especial las hendiduras y superficies de las geometrías estructuradas del film (plegado, enrollado o espumado), retiene pequeñas bolsas de aire. Estas alteran tanto la densidad efectiva del material que la propia densidad provoca errores sistemáticos de clasificación. Haga pasar el material por agua antes de llenar el tanque de flotación-hundimiento, a un caudal de 1 m/s, o utilice una etapa de remojo previo con un equipo de lavado por fricción. Omitir el prehumectado ahorra minutos, pero reduce la recuperación y la pureza en varios puntos porcentuales.Separación por flotación-hundimiento según el flujo de plástico: botellas de PET, envases de HDPE, film de PP/PE y WEEE
El resultado de la separación varía según el tipo de plástico y la composición del material de entrada. Este resumen recoge polímeros habituales y datos reales de los registros de puesta en marcha de Kitech y de publicaciones:
Reciclaje de botellas de PET: rendimiento de la separación por densidad
PET (rango de densidad relativa de 1,33 – 1,45 g/cm³): se hunde claramente en agua corriente, mientras que los tapones y las etiquetas de PP y PE quedan flotando. La gran diferencia de densidad convierte a las botellas de PET en la «aplicación de referencia» de la separación por flotación-hundimiento. El PVC, el material que suele preocuparle, es un contaminante importante porque su densidad suele hacer que se hunda junto con el PET. La guía de reciclaje de botellas de PET explica el procedimiento completo.
Caso — Rusia, línea de lavado de PET Kitech RPW1000
Material de entrada de muestra: mezcla posconsumo de botellas de PET de varios colores, con un porcentaje elevado de tapones y etiquetas de PP o PE reciclados posconsumo (PCR). Tras la separación por flotación-hundimiento y el lavado en caliente, el material contiene menos de 40 mg/kg de PVC y <1% de humedad. Puede procesarlo cualquier hilatura de fibra en una aplicación de hilatura directa, sin necesidad de filtrado adicional del plástico fundido.
Reciclaje de envases de HDPE
HDPE (rango de densidad relativa de 0,94 – 0,97 g/cm³): flota claramente en agua corriente y se separa del resto de materiales. Las etiquetas de papel, los fragmentos de vidrio, cualquier resto de PVC —que se hunde en agua corriente— y las trazas de PP o PE más ligeros presentes en los flujos de PCR quedan separados.
Por lo general, la separación por flotación-hundimiento por sí sola produce HDPE con una pureza mínima de 97 %+, con solo trazas de PP o PE que flotan junto a él. La fracción final está lista para la regranulación con calidad para moldeo por soplado y tuberías.Caso — Arabia Saudí, línea de lavado de HDPE Kitech RPW2000
Material de entrada de muestra: envases alimentarios de HDPE reciclado posconsumo, como botellas de aceite y detergente. En la primera puesta en marcha del equipo, el material obtenido únicamente tras la separación por flotación-hundimiento contenía 97 %+ de HDPE y presentaba una composición seca y equilibrada. El cliente vende estas balas directamente a fabricantes de compuestos para moldeo por soplado, que las consideran un producto prémium de valor por la uniformidad del color incluso en materiales reciclados posconsumo. Por ello, alcanzan precios muy superiores a los de las balas de residuo genérico.
El material estaba cargándose para su entrega en un plazo de 22 días. Capacidad de la línea: 1.600 kg/h.Reciclaje de film de PP/PE
Mezcla de films de polipropileno (PP) y polietileno (PE): es el caso más difícil para la separación por flotación-hundimiento. En agua corriente, tanto el PE como el PP flotan. La diferencia de densidad entre ambos es tan pequeña que los tanques estándar no pueden distinguirlos. El solapamiento de sus densidades, en el rango de 0,89 – 0,95 g/cm³, impide que un tanque con agua pura diferencie entre PP y PE.
De hecho, estudios de TU Wien y de la Universidad de Córdoba demuestran que, incluso con una precisión de separación excelente de 10 kg/m, la fracción de PP recuperada de una corriente mixta de PP/LDPE es de solo un 87 % aproximadamente; el resto aparece en la fracción de densidad incorrecta porque se encuentra dentro de la banda de densidad. [72] Para separar PP de PE en un tanque de flotación y hundimiento se necesitan aditivos químicos —por ejemplo, una mezcla de alcohol y agua—, además de un sistema más complejo de tratamiento de aguas residuales y gestión de productos químicos que permita alcanzar una densidad elevada de 0,93 – 0,96 g/cm³. Debido a esta complejidad añadida, las películas de plástico mezcladas suelen procesarse con clasificadores ópticos NIR.Reciclaje de plásticos WEEE: retos de gestión de residuos y soluciones con salmuera
¿Pueden los tanques de flotación-hundimiento procesar plásticos WEEE?
Sí, pero con grandes problemas. Los plásticos presentes en las carcasas de WEEE (ABS, HIPS, PC, PP, PE) suelen encontrarse en bandas de densidad muy próximas entre sí (1,03 – 1,22 g/cm³). Para separarlos eficazmente no basta con la separación por flotación-hundimiento en agua. Sin embargo, una solución salina con una densidad de 1,05-1,10 g/cm³ puede separar eficazmente los plásticos de ABS y PS que flotan de los plásticos más pesados (por ejemplo, PVC > 1,38 g/cm³, PA > 1,12 g/cm³) y de los contaminantes densos que se hunden, logrando una clasificación primaria útil. El problema es que los plásticos de las carcasas de WEEE suelen incorporar retardantes de llama y otros aditivos similares, que alteran de forma impredecible la densidad aparente de cada escama. Un estudio de 2024 publicado en la revista Materials (Fiorente et al., Politecnico di Bari) solo pudo recuperar 55,85 % del PP de un flujo mixto de plásticos WEEE en agua corriente (frente a más del 99 % de recuperación del PP virgen, en gran medida porque los aditivos modifican su densidad). En cambio, una combinación de separación con salmuera a distintas concentraciones —incluido el uso de hasta 90 % w/v de melaza de caña como alternativa más respetuosa con el medio ambiente a las sales inorgánicas pesadas— logró separar la mayoría de las fracciones.
Matriz resumen de aplicaciones
| Flujo de plástico | Densidad (g/cm³) | Separación en agua | Medio necesario | Resultado habitual |
|---|---|---|---|---|
| Botellas de PET | 1.33–1.45 | Se hunden limpiamente | Agua corriente | rPET para fibras o uso alimentario |
| Envases de HDPE | 0.94–0.97 | Flotan limpiamente | Agua corriente | Moldeo por soplado, tuberías |
| Mezcla de films de PP/PE | 0.89–0.95 | Ambos flotan: no hay separación | Etanol 23–31 % o NIR | Gránulos de poliolefinas mezcladas |
| PVC (contaminante) | 1.38–1.65 | Se hunden limpiamente | Agua corriente | Se elimina en la fracción hundida |
| ABS/PS (WEEE) | 1.02–1.08 | En el límite: poco fiable | Salmuera de CaCl₂ 1,05–1,10 | Fracciones de polímeros de residuos electrónicos |
| PP (procedente de una línea de PET) | 0.89–0.91 | Flota y se separa del PET | Agua corriente | Fracción de tapones de PP |
Para conocer la configuración de línea de reciclaje adecuada para su material de entrada, consulte las soluciones de reciclaje de plásticos de Kitech para cada tipo de flujo. El tanque de flotación-hundimiento separa los plásticos por densidad en cada etapa del proceso, por lo que dimensionar y ubicar correctamente esta unidad es clave para la rentabilidad de la mayoría de las plantas de reciclaje.
Separación por flotación-hundimiento, clasificación óptica NIR y separación por densidad del aire: cuándo utilizar cada método
Las 3 principales tecnologías de clasificación de plásticos utilizadas en las líneas de reciclaje posconsumo son la clasificación mediante sensores NIR, la separación por densidad del aire y la separación por flotación-hundimiento. Cada una es una técnica distinta, adecuada para unos intervalos de funcionamiento concretos; la elección depende en gran medida de las diferencias de densidad del material de entrada, de su grado de humedad y del nivel de pureza que se quiera alcanzar.
| Factor | Flotación-hundimiento (densidad) | Clasificación óptica NIR | Separación por densidad del aire |
|---|---|---|---|
| Criterio de separación | Densidad relativa | Tipo de polímero (espectro IR) | Relación entre masa y resistencia aerodinámica |
| Pureza (flujos mixtos) | 60–75 % (mezclados); >90 % (un solo polímero) | >95 % para las fracciones seleccionadas | 50–80 % (depende del tamaño y la forma) |
| Consumo energético | ~24 kWh/ton (baño estático) | ~$150–300/ton de OPEX | Bajo (soplante y clasificador) |
| ¿Funciona con escamas húmedas? | Sí: proceso húmedo | Necesita escamas secas | Necesita escamas secas y de flujo libre |
| Plásticos negros | Funciona (se basa en la densidad y no distingue colores) | Falla: el negro de carbono bloquea la señal NIR | Funciona |
| Polímeros de densidad similar | No permite separarlos (p. ej., PP y LDPE) | Permite separarlos por tipo de polímero | No permite separarlos |
| Coste de inversión (escala media) | Generalmente más bajo | $2–5M (sistema de escala media) | Bajo–medio |
[Fuentes: revista MDPI, Processes 2026. DOI: 10.3390/pr14071144; informe de ingeniería de PatSnap/EuREKA; tabla comparativa de Microplastics.today (2024-2025)]
Marco para decidir la tecnología: cómo elegir el método de clasificación
| Si el flujo contiene… | Utilice… | Porque… |
|---|---|---|
| Botellas de PET posconsumo mezcladas con tapones de PP/PE | Flotación-hundimiento (principal) | La gran diferencia de densidad permite separar a granel los polímeros; los tapones de PP/PE flotan y se separan limpiamente |
| Film mixto de poliolefinas (PE + PP, ambos <1.0 g/cm³) | NIR o preclasificación del material de entrada | La flotación-hundimiento no puede separar PP de PE: ambos flotan |
| WEEE (ABS/PS/PC mezclados con PE/PP) | Flotación-hundimiento en varias etapas + salmuera | Separación por densidad probada a escala industrial para WEEE; la salmuera ajusta el punto de corte |
| Plásticos pigmentados en negro (negro de carbono) | Flotación-hundimiento o separación por densidad del aire | Los sensores NIR no detectan el negro de carbono; la separación por densidad no se ve afectada por el color |
| Separación por color o calidad dentro de un mismo tipo de polímero | Clasificación óptica NIR | La flotación-hundimiento no distingue el color ni el peso molecular dentro de un mismo polímero |
Error frecuente: la clasificación NIR no es una alternativa a la flotación-hundimiento. Necesita escamas secas, por lo que se utiliza como preclasificación o clasificación posterior dentro de una línea de reciclaje en seco; no puede procesar plásticos húmedos en una línea de lavado. La separación por flotación-hundimiento se integra en la etapa de lavado y admite escamas húmedas mientras avanzan por la línea de lavado a pleno caudal. Ambas técnicas se aplican en etapas distintas y se complementan en las líneas de lavado de mayor calidad.
Cómo se integra la separación por flotación-hundimiento en una línea completa de lavado de plásticos
La flotación-hundimiento no se utiliza de forma aislada: es la etapa que define la separación por densidad en el reciclaje mecánico y uno de los pasos más decisivos de los sistemas que reciclan residuos plásticos posconsumo. Su rendimiento depende en gran medida tanto de las etapas previas, que preparan el material, como de los objetivos de calidad que debe cumplir el producto final. Esta es la secuencia habitual en las líneas de lavado de plásticos rígidos, con la flotación-hundimiento en la etapa 5:
- Etapa 1: ALIMENTACIÓN Y PRECLASIFICACIÓN: tambores magnéticos (para retirar metales), alimentación mediante cinta transportadora y control visual manual de la calidad.
- Etapa 2: REDUCCIÓN DE TAMAÑO: trituración del material para obtener escamas pequeñas y uniformes de aproximadamente 15-30 mm, de modo que cada fragmento se comporte de forma predecible en el tanque de separación.
- Etapa 3: PRELAVADO: primer aclarado con agua fría para desprender los contaminantes superficiales poco adheridos, que después se evacuan. Así se pretrata el material y se reduce la carga de la siguiente etapa de limpieza por fricción.
- Etapa 4: LAVADO POR FRICCIÓN: proceso de agitación mecánica en equipos de lavado con rotor de alta velocidad para retirar elementos adheridos a la superficie, como restos de adhesivo, etiquetas de papel y diversos recubrimientos. Durante esta etapa se expulsa el aire atrapado en la superficie de las escamas, que quedan listas para entrar en el tanque de separación. Además de eliminar la contaminación superficial, el lavado por fricción también sirve como etapa de prehumectación.
- ETAPA 5: SEPARACIÓN POR FLOTACIÓN-HUNDIMIENTO: el material se introduce en un tanque lleno de una solución densa que separa los plásticos triturados según su densidad; las poliolefinas flotan y se retiran mediante un transportador de rebose, mientras que los contaminantes densos, el PET y los plásticos pesados, como el PVC, se depositan en el fondo del tanque y salen por un transportador helicoidal inferior.
- Etapa 6 (opcional): LAVADO EN CALIENTE: los materiales se calientan a entre 80 y 95°C para eliminar adhesivos difíciles y restos de alimentos. Esta etapa suele integrarse en muchas líneas antes de la separación por flotación-hundimiento o incorporarse a ella si puede haber adhesivos en las escamas.
- Deshidratación: secador centrífugo para escamas filamentosas; prensa de exprimido + secador térmico para las fracciones de film.
- Control de calidad, almacenamiento y granceado: envío al silo de almacenamiento o directamente a la línea de granceado posterior.
Perspectiva interna: el coste oculto del lavado en caliente
Los ingenieros de puesta en marcha de Kitech ya han visto este patrón: los operarios reducen el consumo de vapor al omitir el lavado en caliente y luego venden las escamas por debajo del valor anunciado. El lavado en caliente elimina restos de adhesivo y de otros films que flotan por el tanque de flotación-hundimiento; en esta etapa, la separación no elimina las películas superficiales que recubren las escamas. Estos residuos provocan después una degradación de la viscosidad intrínseca (IV) durante la extrusión y generan quejas por olores en el mercado. El valor que se pierde en las escamas supera con creces el ahorro de vapor. Si su objetivo es obtener un producto de calidad alimentaria o textil, omitir la etapa de lavado en caliente no es una opción.
La arquitectura de la línea de lavado de Kitech —ya sea la serie RPW (PET / HDPE rígido), la serie LDW (film de PE / PP) o la serie WES (WEEE – residuos de aparatos eléctricos y electrónicos)— sitúa el tanque de separación por flotación y hundimiento como punto clave de control de calidad. Las plantas de reciclaje de plásticos utilizan esta etapa para determinar la calidad comercial de su producción antes del granceado posterior. Esta ubicación permite detectar y separar eficazmente la contaminación de la alimentación de material justo después del calibrado final y del lavado por fricción: así se obtiene la corriente más limpia posible antes del lavado en caliente (en las configuraciones para plásticos rígidos) y se determina si se necesitan una o dos etapas de separación. El configurador del sistema de lavado de plásticos de Kitech adapta su arquitectura a este proceso. Para conocer la alternativa básica de conversión mecánica de plásticos frente a la alternativa química, consulte «Reciclaje mecánico de plásticos frente a alternativas químicas».
Pureza de las escamas tras la separación por flotación-hundimiento: estándares de calidad del producto y calidades que se pueden alcanzar
La concentración de PVC de las escamas, expresada en mg/kg, es posiblemente el atributo del material de desecho de PET más sensible para el mercado. En el caso de los plásticos rígidos —especialmente PET y HDPE—, el proceso de separación debe alcanzar estos umbrales de pureza de forma constante para acceder a los mercados finales más valiosos. Las aplicaciones de calidad textil exigen que los niveles de PVC estén por debajo de límites específicos; las aplicaciones de contacto alimentario botella a botella están sujetas a las restricciones más estrictas. Este es el gráfico de oferta y demanda de 2022, actualizado con las directrices esenciales de EC y EFSA para 2025 y años posteriores.
| Plástico / calidad | Límite de PVC (mg/kg) | Objetivo de humedad | Norma de referencia |
|---|---|---|---|
| PET — hilatura de fibras | < 40 mg/kg | < 1% | Práctica del sector; datos de Kitech RPW1000 |
| PET — calidad alimentaria (botella a botella) | ≤ 20 mg/kg | < 1% | EFSA Journal 2025, 23(12):e9766 |
| PET — envases de uso general | < 100 mg/kg | < 1.35% | Práctica del sector |
| HDPE — moldeo por soplado (no alimentario) | < 200 ppm de polímero mezclado | < 3% | Práctica del sector |
| HDPE — extrusión de tuberías | < 100 ppm | < 3% | Requisitos de fluidez del plástico fundido de ISO 1133 |
Nota de ingeniería: cómo alcanzar menos de 40 mg/kg de PVC
Una sola etapa de flotación y hundimiento sirve como paso de purificación principal: puede dejar el PVC por debajo de 40 mg/kg en el PET acabado cuando la contaminación inicial por PVC ya es baja y el prelavado es adecuado. Bauer et al. (2018, Montanuniversitaet Leoben) demostraron que una sola etapa de flotación y hundimiento para una corriente mixta de chatarra daba como resultado solo un 50-65 wt% de poliolefinas en las fracciones ligeras, lo que genera agrupaciones de poliolefinas de densidad media que siempre requieren otra etapa para alcanzar los objetivos óptimos de alta pureza. Dos etapas de flotación y hundimiento reducen el PVC en un 40-60 % frente a una sola etapa. Para obtener menos de 40 mg/kg de PVC, las condiciones deben incluir un tiempo de residencia de 4 minutos, válvulas de descarga inferiores dobles en las estaciones y un desnatado continuo de la superficie para retirar el PE/PP flotante. Los tapones de PS y PET hundidos (densidad 1,04-1,06 g/cm3) son la segunda causa más frecuente de discrepancias en las especificaciones de PVC: se hunden con el PET, pero dan positivo como PVC.
Perspectiva interna: lógica de precios de las escamas
Para los ingenieros de procesos de Kitech, que llevan dos décadas diseñando líneas de lavado de alta calidad, el precio de venta de las escamas depende de dos factores: su humedad y su contenido de PVC. Las escamas con un 1,5 % de humedad alcanzan un precio superior al de un material equivalente con un 4 % de humedad, porque un menor contenido de humedad permite procesar más material en la extrusora y reduce la cantidad de material rechazado en la compra. La prima de valor obtenida por tonelada suele multiplicar varias veces el valor de una etapa de secado adicional. En línea con esta lógica comercial, un tanque de separación reduce la cantidad de ajustes que deben realizar los equipos posteriores para «corregir» la distribución de densidades.
Para calcular cómo influye el rendimiento de separación en la rentabilidad de su línea, consulte nuestra herramienta de cálculo del ROI de líneas de lavado.
El futuro de la clasificación por densidad: normativa de la UE, medios avanzados y próximos avances
Las tecnologías de separación —y, en particular, la inversión global en separación por flotación y hundimiento— están evolucionando debido a tres tendencias simultáneas previstas para los próximos tres a cinco años: plazos regulatorios más estrictos, sustitución de la salmuera por medios densos de origen biológico y aparición de la monitorización de calidad basada en AI.
1. Reglamento de la UE sobre envases y residuos de envases (PPWR 2025/40)
El PPWR 2025/40, un mecanismo clave del Plan de Acción para la Economía Circular de la UE, exige un aumento considerable del contenido reciclado posconsumo. El artículo 7 (Reglamento 2025/40, en vigor desde el 11 February 2025 y aplicable desde el 12 August 2026) establece objetivos obligatorios: un 30 % de contenido reciclado en las botellas de bebidas de plástico de un solo uso para 2030, que aumentará al 65 % para 2040; y un 30 % en otros envases de PET en contacto con alimentos para 2030, que aumentará al 50 % para 2040. A partir de 2028, las tasas variables de responsabilidad ampliada del productor (EPR), moduladas según el grado de reciclabilidad, ejercerán una presión financiera directa para producir rPET de mayor pureza. La demanda de rPET de calidad textil y alimentaria aumentará considerablemente a medida que se acerquen estos objetivos, y la infraestructura de separación por densidad es un requisito básico para procesar residuos plásticos con los volúmenes y niveles de pureza exigidos. Las líneas de lavado de plásticos rígidos deben diseñarse para que la separación alcance menos de 40 mg/kg de PVC a pleno caudal. Las plantas de reciclaje que recurran a la incineración o al vertedero como alternativa se enfrentarán a sanciones económicas directas mediante las tasas variables de EPR a partir de 2028. Para conocer los aspectos pertinentes del cumplimiento en el mercado de la UE relacionados con los equipos de reciclaje con certificación CE, consulte la guía enlazada.
2. Medios densos de origen biológico y ecológicos
Dos avances permiten abordar los problemas de aguas residuales y las limitaciones de densidad de los sistemas salinos tradicionales (NaCl o CaCl). En el foro Material Science de septiembre de 2024, investigadores de Politecnico di Bari presentaron lo que se conoce como separación por flotación y hundimiento en varias etapas para plásticos presentes en WEEE, utilizando distintos medios densos «verdes» derivados de recursos biológicos en lugar de sales minerales. Probaron melaza de caña como medio denso de origen biológico, con concentraciones escalonadas: 10 %, 45 %, 60 % y 90 % w/v. En distintas etapas, recuperaron un 100 % de PS o un 100 % de PVC y generaron aguas residuales considerablemente menos contaminadas que los procesos tradicionales basados en salmuera, todo ello en el contexto de una separación eficaz de WEEE. Su comercialización está aún en una fase inicial, pero avanzar hacia soluciones de salmuera de circuito cerrado que utilicen medios biológicos de menor coste es el camino claro para separar ABS, PC y PS en corrientes de WEEE.
3. Clasificación y monitorización mejoradas con AI
Los clasificadores ópticos basados en inteligencia artificial (AI) se están extendiendo en la parte seca de las líneas de reciclaje: Cortex, de AMP Robotics, alcanza 60 picks/min con una precisión del 99 %; su solución GAINnext consigue una pureza >95 % en PET/PP/HDPE de calidad alimentaria, al incorporar la clasificación de calidades basada en IA a la detección NIR (infrarrojo cercano) existente. En la línea húmeda, está creciendo el interés por utilizar IA en los tanques para que la visión artificial y los sensores de densidad detecten anomalías en el proceso de separación y ajusten automáticamente la velocidad de las paletas o el caudal de agua para compensar las desviaciones. Hay plantas piloto en funcionamiento en dos líneas europeas y la comercialización está prevista para 2027.
El análisis de distintas tecnologías de procesamiento mecánico (en seco y en húmedo) concluyó que los separadores de flotación-hundimiento en húmedo son adecuados para recuperar PO de las fracciones de residuos, ya que pueden procesar productos de plástico posconsumo (plástico posconsumo)”.
— Bauer M., Lehner M., Schwabl D. et al. (2018). Separación por densidad mediante hundimiento-flotación de plásticos posconsumo para su reciclaje como materia prima. Journal of Material Cycles and Waste Management, 20, 1781–1791. DOI: 10.1007/s10163-018-0748-z
Para orientar la selección de equipos según los plazos del PPWR y las necesidades del mercado europeo, consulte la página de configuraciones de líneas de lavado de Kitech y asocie su capacidad y sus objetivos de consumo energético y pureza con los modelos de línea correspondientes.
Preguntas frecuentes: separación por flotación-hundimiento en el reciclaje de plásticos
Sobre este análisis
El departamento de ingeniería de Kitech ha elaborado este análisis a partir de 25 años de experiencia en el diseño de equipos de lavado de plásticos y de la puesta en marcha de más de 500 sistemas de lavado en más de 80 países. Las estadísticas de pureza de PET para fibra y de los valores de salida de HDPE proceden de informes de puesta en marcha de sistemas de Kitech instalados en Rusia, Arabia Saudí y México; no se presentan estimaciones ni simulaciones. Se incluyen materiales revisados por pares con enlaces DOI.
Los datos de densidad de polímeros de la tabla correspondiente se han obtenido de informes de medición conforme a ISO 1183 / ASTM D792.¿Preparado para definir las especificaciones de un sistema de separación por flotación-hundimiento?
Los ingenieros de Kitech analizan la materia prima, los objetivos de pureza del producto y el caudal deseado para ofrecer configuraciones de tanque óptimas. Certificaciones UL, CSA y CE. Capacidad de producción: 250-10.000 kg/hr
Referencias y fuentes
- Bauer, M., Lehner, M., Schwabl, D., Knaus, C. E., and Gepp, C. E.: Separación por densidad mediante flotación-hundimiento de plásticos posconsumo para su reciclaje como materia prima.Journal of Material Cycles and Waste Management, 20, 1781-1791, https://doi.org/10.1007/s10163-018-0748-z, 2018.
- Fiorente A., Petrella A., Todaro F., Notarnicola M. (2024). Recuperación de plásticos procedentes de WEEE mediante tratamiento ecológico por flotación-hundimiento. Materials, 17(12), 3041.PMC11205700
- Meneses Quelal M.V.,Manzo J. et al.2021. Técnica de hundimiento-flotación para separar residuos plásticos mezclados. Enviromental Science and Pollution Researc.PMC8724085
- EFSA CEP Panel (2025). Evaluación de la seguridad del proceso brtCOMBIPET (RECYC338). EFSA Journal, 23(12), e9766. DOI: 10.2903/j.efsa.2025.9766
- European Commission (2025). Reglamento (UE) 2025/40 sobre envases y residuos de envases (PPWR). Official Journal of the European Union. ec.europa.eu
- Hu B. Fraunholz, N. Rem P.C. (2010). Tecnologías de humectación para mejorar la precisión de las separaciones por flotación-hundimiento. The Open Waste Management Journal, 3, 71–80.Bentham Open
- ISO 1183: Plásticos: procedimientos para determinar la densidad de plásticos no celulares. International Organization for Standardization. iso.org
Artículos relacionados
Reciclaje de PET: guía completa del procesoProceso integral de lavado y granceado de botellas de PET
Reciclaje mecánico y químico de plásticos: diferenciasQué proceso se adapta a cada flujo de materiales
Granceadoras de cordón, de anillo de agua y bajo aguaCómo elegir la tecnología de corte adecuada
Sistemas de lavado de plásticos de KitechLíneas para plásticos flexibles, rígidos y residuos electrónicos (WEEE): de 250 a 10.000 kg/h
Entradas relacionadas




Tendencia ahora