Póngase en contacto con Kitech Company

Guía de compra de pellets de ABS: fuentes recicladas, especificaciones y consejos de sustitución

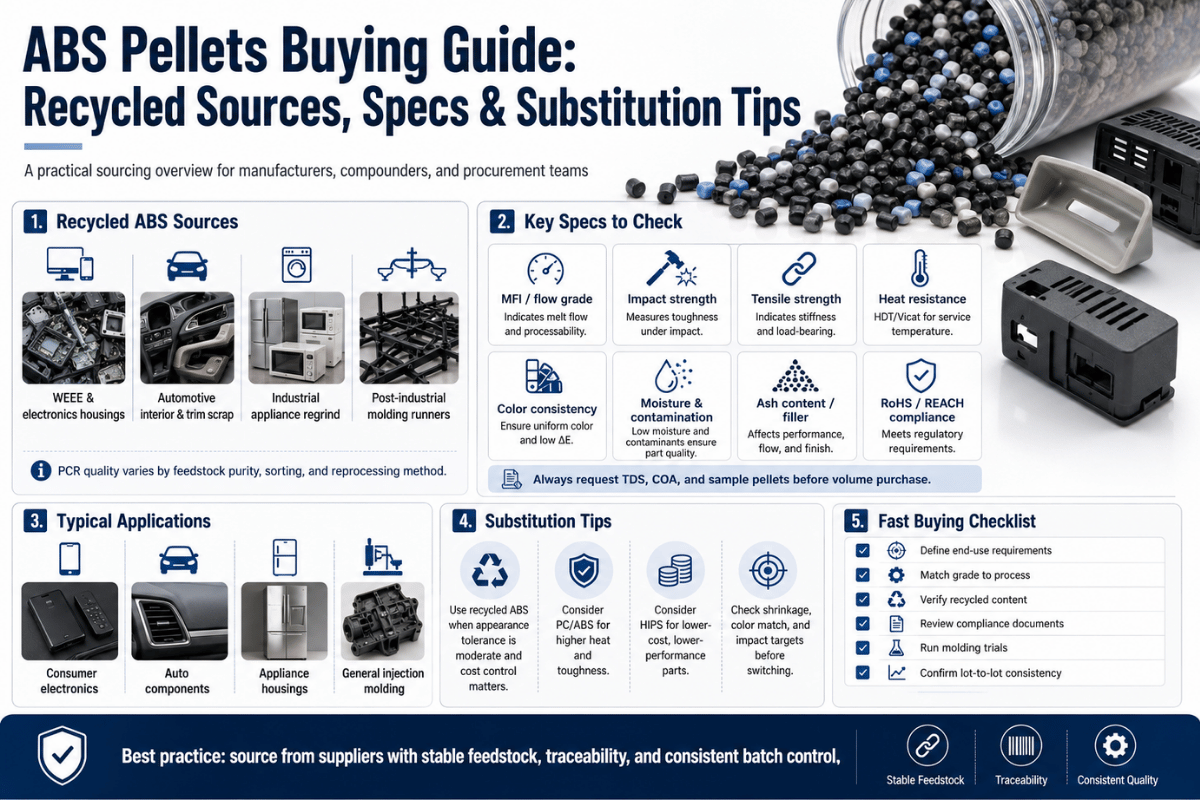
Al hacer un pedido de pellets de ABS para su producción industrial, el departamento de compras encontrará pocos datos en la oferta del proveedor. Después, las piezas empiezan a deformarse. Aparecen vetas plateadas. El tercer lote no supera la prueba de inflamabilidad UL 94. Normalmente, el problema no está en la máquina, sino en que se ha elegido el grado equivocado o la resina no se ha secado; o en que el contenido reciclado apenas va más allá del logotipo GRS impreso en el embalaje.
Esta guía de compra de pellets de ABS está dirigida a responsables de compras, ingenieros de producción y cualquier otra persona que seleccione ABS a escala industrial. Abarca desde los fundamentos del material hasta la selección del grado, las diferencias entre los grados para moldeo por inyección y extrusión, los materiales comparables, los estándares de calidad para material virgen y reciclado, los precios de referencia actuales y una lista de siete puntos para evaluar proveedores, basada en las normas ASTM, ISO y UL vigentes.
NO es una guía de compra de filamentos para impresión 3D. Las búsquedas habituales sobre pellets de ABS llevan a componentes para impresoras 3D; esta guía está pensada para la compra de plástico en volúmenes de varias toneladas y cubre una necesidad de los compradores profesionales.
¿Qué son los pellets de ABS?
El ABS —acrilonitrilo-butadieno-estireno— es un termoplástico técnico amorfo. En su fabricación se combinan tres monómeros para obtener un conjunto específico y equilibrado de propiedades:
- Acrilonitrilo (producido a partir de propileno y amoniaco): aporta buena resistencia al calor y a los productos químicos.
- Butadieno (coproducto del craqueo con vapor de etileno): aporta una gran resistencia al impacto y tenacidad.
- Estireno (obtenido del etilbenceno mediante deshidrogenación): aporta rigidez, facilidad de transformación y un acabado brillante.
El ABS se comercializa en forma de pellets, un formato estándar en la industria que facilita su envío y transporte. Las piezas de 2-5 mm fluyen libremente hacia las tolvas de secado y se alimentan de manera uniforme en las máquinas de moldeo por inyección y las extrusoras. Esto ofrece varias ventajas frente al uso de escamas o material triturado. La densidad aparente y la humedad son más uniformes, lo que mejora la regularidad de las piezas durante la fabricación. Si desea saber cómo se transforma el plástico en pellets, lea más sobre el funcionamiento del granceado de plásticos.
✅ VENTAJAS
- Excelente resistencia al impacto a temperatura ambiente
- Buena calidad superficial y facilidad de pintado
- Hay grados aptos para galvanoplastia
- Amplio margen de transformación con equipos estándar
- Equilibrio entre rigidez y tenacidad
- Gran estabilidad dimensional con el paso del tiempo
⚠️ LIMITACIONES
- Baja resistencia a los rayos UV y a la intemperie (grados estándar)
- Arde y sigue ardiendo si no lleva un aditivo retardante de llama
- Resistencia química limitada a los disolventes aromáticos
- Baja temperatura de servicio continuo (~85°C para el grado GP)
- Higroscópico: debe secarse antes de la transformación
- Se raya con más facilidad que el PC
Las normas de referencia para especificar pellets de ABS son ASTM D4673-23 (que abarca plásticos y aleaciones de ABS para moldeo por inyección y extrusión) e ISO 19062-1:2015 (la norma ISO equivalente actualmente vigente; tenga en cuenta que ISO 2580 se retiró en 2015 y ya no es una referencia válida). Al redactar los pedidos de compra, especifique siempre los materiales conforme a la norma vigente.
Guía de grados de pellets de ABS
No todos los pellets de ABS son iguales: existe un sistema completo de clasificación, no un único material. Para el ABS, el marco de ASTM D4673-23 agrupa los materiales por familia de aplicación y luego los subdivide por clase y grado según cinco propiedades clave: resistencia a tracción en el límite elástico, módulo de flexión, resistencia al impacto Charpy, temperatura de reblandecimiento Vicat y HDT. Los proveedores comerciales utilizan designaciones abreviadas de los grados que se corresponden con este marco.
¿Qué grado de ABS debo utilizar para el moldeo por inyección?
Para determinarlo, hay que responder a tres preguntas sobre el diseño de cualquier pieza: (1) ¿qué condiciones de uso tendrá en cuanto a impactos o esfuerzos mecánicos?; (2) ¿debe soportar temperaturas elevadas durante el servicio?; y (3) ¿qué requisitos de seguridad contra incendios o eléctricos se aplican en su entorno de uso? En la tabla siguiente se muestran los grados comerciales habituales de ABS y sus propiedades definitorias y condiciones de uso.
| Grado | Nombre completo | Propiedad definitoria | Aplicaciones principales | Coste relativo |
|---|---|---|---|---|
| GP | Uso general | Equilibrio entre rigidez y resistencia moderada al impacto | Carcasas, envolventes, electrónica de consumo, paneles de revestimiento | Base (1×) |
| HI | Alta resistencia al impacto | Resistencia al impacto Izod de hasta 350+ J/m; alargamiento de hasta 50 % | Uniones a presión, bisagras integrales, soportes de paragolpes de automóviles, cascos de seguridad | 1.05–1.10× |
| HR / HH | Alta resistencia al calor / alta temperatura | HDT elevada a 95–110°C (frente a ~85°C para el grado GP) | Bajo el capó de automóviles, componentes de electrodomésticos próximos a fuentes de calor | 1.15–1.25× |
| FR | Retardante de llama | Certificado UL 94 V-0 o V-2; propagación limitada de la llama | Envolventes eléctricas, equipos informáticos, cuadros eléctricos, interiores de electrodomésticos | 1.20–1.40× |
| GF | Reforzado con fibra de vidrio | Aumenta la rigidez un 50–80 %; reduce la deformación y la fluencia | Soportes estructurales, apoyos de carga, componentes de precisión | 1.30–1.750× |
| EP | Grado para galvanoplastia | Química superficial controlada para favorecer la adhesión del metal | Emblemas cromados para automóviles, mandos de grifo, herrajes decorativos | 1.25–1.35× |
📋 CASO REAL: COSTE DE ESPECIFICAR UN GRADO SUPERIOR AL NECESARIO
Un equipo de compras de un proveedor mediano de interiores para automóviles decidió cambiar a ABS de uso general (GP) para los soportes de montaje del salpicadero, en lugar de un grado de alta resistencia al impacto (HI), para ahorrar $0.15/kg en materias primas. Las tres primeras series de producción salieron perfectas. Unos seis meses después empezaron a acumularse las devoluciones en garantía: las pestañas se agrietaban al instalar componentes nuevos en invierno. La causa estaba clara: el alargamiento a la rotura de los grados GP oscila entre el 10-20 %; los soportes con uniones a presión necesitan el 40-50 % de alargamiento de los grados HI para soportar montajes repetidos a bajas temperaturas ambiente. En una producción de 20.000 t/año, el ahorro de $0.15/kg equivalía a $30.000. Las reclamaciones en garantía supusieron una pérdida directa de $3.000, a la que se sumó el coste reputacional de las piezas defectuosas y otros perjuicios (además de clientes fabricantes de automóviles muy descontentos). Elegir el grado no es una decisión de compras, sino un requisito de especificación.
🔖 MATRIZ PARA ELEGIR EL GRADO DE ABS
Cómo elegir el grado de ABS adecuado en menos de dos minutos
Responda a estas tres preguntas: (1) ¿La pieza estará expuesta a posibles impactos o esfuerzos mecánicos? (Si la respuesta es sí: elija al menos el grado HI); (2) ¿Funcionará de forma continua a temperaturas ambiente superiores a 80 °C? (Si la respuesta es sí: utilice un grado HR o HH); y (3) ¿Es la pieza un componente o dispositivo que se encuentra dentro o cerca de equipos eléctricos y necesita una certificación de seguridad contra incendios, por ejemplo UL94? (Si la respuesta es sí: utilice un grado FR con designación UL94 certificada). (Si la respuesta es no a todas las preguntas anteriores, utilice el grado GP).
Grados para moldeo por inyección y extrusión
¿De verdad importa si el grado es para moldeo por inyección o extrusión?
Este es, con diferencia, el error más habitual al comprar ABS. Muchos profesionales de compras creen que los grados para moldeo por inyección y los grados para extrusión son categorías de producto distintas, por lo que requieren adquirir materiales por separado y seguir procedimientos de homologación diferentes. No es así. La norma de clasificación vigente (ASTM D4673-23) contempla aplicaciones tanto de moldeo por inyección como de extrusión dentro del mismo marco estructural y abarca estas categorías de grado (GP, HI, HR, FR, GF, etc.) en ambas formas de transformación.
Entonces, ¿qué diferencia las resinas para moldeo por inyección de las de extrusión? Principalmente, el índice de fluidez del plástico fundido (MFI o, a veces, MFR), que mide la facilidad con que fluye en condiciones estándar de temperatura y carga (se expresa en gramos por diez minutos, o g/10 min):
- En el moldeo por inyección, el MFI es más alto (10-30 g/10 min para un material de uso general): esto corresponde a un peso molecular menor, que permite llenar la cavidad con más rapidez y menos presión y formar geometrías más complejas. Ensayo estándar: ASTM 200C/5kg de carga.
- Los materiales para extrusión y moldeo por soplado suelen procesarse con valores de MFI más bajos (1-5g/10 min): esto mejora la resistencia del plástico fundido cuando sale de la matriz de extrusión y evita que el perfil del producto acabado se descuelgue o deforme.
Cuando solicite precios de ABS a un proveedor, pida una ficha técnica que especifique el MFI de la resina recomendada y compruebe que se ajusta a los parámetros del proceso previsto. Muchos proveedores ofrecen variantes de sus materiales de grado GP con distintos pesos moleculares dentro de los intervalos indicados; puede y debe aprovechar esta posibilidad para elegir el grado adecuado.
🔧 NOTA DE PROCESO: EL ABS ES HIGROSCÓPICO
Los pellets de ABS absorben la humedad del aire y, durante la transformación, esta puede estropear la superficie. El defecto se manifiesta en forma de vetas, marcas de gas (marcas de ráfaga) y burbujas en las piezas acabadas. Debe evitarse: seque siempre los pellets de ABS a 80 to 90°C durante 2 to 4 horas para que la humedad del material durante la transformación, ya sea virgen, recuperado o triturado, se mantenga por debajo del 0,2 %.
Si los lotes abiertos llevan más de 48h almacenados al aire libre, vuelva a secarlos. En cualquier proceso continuo y estable, la tolva de secado es, con diferencia, la inversión más económica para mantener una calidad uniforme de las piezas.Si su planta cuenta con líneas de moldeo por inyección y de extrusión que utilizan la misma especificación de ABS, la opción más práctica es homologar una única familia de resinas base (GP o HI) y especificar valores de MFI distintos para cada proceso. Así se reduce la necesidad de recurrir a varios proveedores para obtener resinas de ABS específicas sin sacrificar los requisitos de rendimiento.
ABS frente a PC, HIPS y PP
El posicionamiento del ABS se sitúa entre las resinas commodity y los plásticos técnicos, en un equilibrio entre coste y prestaciones. Para comprar y desarrollar productos con criterio, es fundamental compararlo con productos similares, como PC, HIPS y PP. Elegir y diseñar con el «material equivocado» provoca problemas acumulativos de costes y fallos en una proporción aproximada de 50/50.
| Propiedad | ABS | PC | HIPS | PP |
|---|---|---|---|---|
| Temperatura de flexión bajo carga (HDT) | ~85°C (GP) | ~130°C | ~75°C | ~100°C (reforzado) |
| Resistencia al impacto (a temperatura ambiente) | Excelente | Excelente | Moderada | Buena |
| Calidad superficial / facilidad de pintado | Excelente | Buena | Buena | Deficiente (requiere tratamiento) |
| Resistencia química | Moderada | Moderada | Moderada | Buena |
| Facilidad de transformación | Muy fácil | Moderada | Fácil | Fácil |
| Coste relativo (aproximado) | Medio (1×) | Alto (1,8–2,2×) | Bajo (0,75–0,85×) | Bajo (0,70–0,80×) |
🔀 GUÍA DE SELECCIÓN DE MATERIALES CON SI/ENTONCES
- SI la aplicación funciona de manera continua POR ENCIMA DE 90C, ENTONCES elija PC o una mezcla de PC/ABS (no ABS básico).
- Si necesita resistencia a grasas, aceites y combustibles, considere el PP o una poliamida resistente a los productos químicos.
- SI el componente debe admitir galvanoplastia o tener una superficie brillante, utilice ABS (grado GP o EP).
- SI el coste es el factor principal y los requisitos estructurales son reducidos, ENTONCES el poliestireno de alto impacto (HIPS) será el estirénico de menor coste.
- SI necesita las prestaciones térmicas del PC y la facilidad de transformación del ABS a menor coste, ENTONCES elija una mezcla de PC/ABS (utilizada por fabricantes de interiores de automóviles y de envolventes para equipos informáticos).
- Si no se da ninguna de las excepciones descritas, es muy probable que la especificación inicial ideal sea ABS GP.
Para aplicaciones que combinan requisitos térmicos elevados con una buena resistencia al impacto —como los revestimientos interiores de automóviles y las carcasas de grandes electrodomésticos—, una línea de granceado de plásticos de alta calidad puede producir pellets uniformes de mezcla PC/ABS a partir de compuestos correctamente clasificados y lograr las prestaciones combinadas deseadas sin pagar el sobrecoste de comprar el compuesto premezclado a un fabricante de compuestos.
Pellets de ABS virgen frente a reciclado
¿El ABS reciclado ofrece suficiente calidad para uso industrial?
Respuesta breve: sí, pero… La respuesta detallada es importante para decidir la compra. Antes se consideraba que el ABS reciclado no podía igualar al material virgen, y eso sí era cierto para el material triturado obtenido de una mezcla de productos de consumo. Pero no se aplica a los pellets de ABS reciclado limpios, separados y verificados, procedentes de flujos industriales.
Dato: según los datos de recicladores certificados, el ABS reciclado «bien tratado» —es decir, procesado a partir de material de entrada previamente clasificado y bien definido— recupera el 75-85 % de la resistencia a tracción del material virgen. No es una afirmación publicitaria: MGG Polymers (Austria), uno de los mayores recicladores de plásticos electrónicos de Europa, validó recientemente las características de rendimiento de su grado «MGG ABS C7515»: el material obtuvo una RTI (índice térmico relativo) de impacto certificada por UL de 80C y una RTI de tracción de 95C, una mejora considerable frente a las especificaciones de muchos clientes, que aspiran a 75C. Está claro que este material no es «de calidad inferior».
La palabra clave aquí es «certificado». La diferencia de calidad entre el ABS reciclado certificado y el material sin certificar es tan grande como la que existe entre el plástico virgen y el material triturado de baja calidad. Esto es lo que debe tener en cuenta al evaluar un proveedor de ABS reciclado:
- Reconocimiento UL 746D / UL 746S: estándar del sector para plásticos reciclados destinados a aplicaciones eléctricas. Es necesario realizar los ensayos en 5 lotes (posconsumo), que incluyen resistencia al fuego, impacto, resistencia a tracción, HDT y rigidez dieléctrica. Requisito previo para DL (preconsumo): sistema de gestión de la calidad conforme a ISO 9001.
- ISO 9001: cuenta con el reconocimiento de UL. Valida un programa sistemático de garantía de calidad y la trazabilidad de los lotes, requisitos de cualquier reciclador.
- GRS (Global Recycled Standard): certificación de cadena de custodia que acredita el porcentaje % y el origen del contenido reciclado. Cada vez se exige más en las cadenas de suministro de fabricantes de equipos originales de la UE y Norteamérica.
- Declaración de conformidad con RoHS / REACH: garantiza que los pellets reciclados cumplen las restricciones sobre sustancias en toda la Unión Europea. Asegúrese siempre de solicitar una declaración específica sobre las SVHC y no se conforme con una simple carta de «conformidad con RoHS».
📋 ACTUALIZACIÓN NORMATIVA DE LA UE — FEBRERO DE 2025
La norma del 30 % de contenido reciclado: conceptos básicos para compradores de ABS
El nuevo Reglamento de la UE sobre los envases y residuos de envases (PPWR) se aprobó en febrero de 2025 y se aplicará en el mercado a partir de agosto de 2026. Este reglamento establece un contenido mínimo del 30 % de material reciclado para la mayoría de los tipos de envases de plástico. Sin embargo, los contratos de clientes OEM para componentes electrónicos y subconjuntos de automoción que requieren plástico en una carcasa exterior o un componente estructural ya han empezado a trasladar estos requisitos a los proveedores. Desde hace varios años, varios fabricantes exigen piezas OEM con un requisito similar de contenido reciclado.
Al buscar ABS para el mercado de la UE, sus criterios de homologación deben basarse en pruebas del contenido reciclado del suministro y en su verificación por parte del fabricante de equipos originales (OEM).📋 CASO REAL: FALLO POR ABS RECICLADO SIN CERTIFICAR
A un fabricante por contrato de productos electrónicos le ofrecieron pellets de ABS reciclado a un precio un 22 % inferior al del grado reciclado virgen. El proveedor presentó un certificado GRS, pero no el reconocimiento de UL ni datos del MFI por lote. Las primeras piezas fabricadas cumplían los requisitos estéticos y dimensionales básicos.
El tercer lote de producción no superó el ensayo aleatorio de inflamabilidad UL 94 V-0. Causa raíz: los residuos electrónicos posconsumo de flujos mezclados habían añadido una cantidad considerable de compuesto de ABS sin retardante de llama a la mezcla reciclada, un nivel de contaminación que la auditoría GRS no puede detectar. El coste de purgar la línea, las 48 horas de interrupción de la producción y el transporte urgente del material de sustitución eliminaron tres meses de ahorro. La moraleja: un certificado GRS verifica el origen del contenido reciclado, pero no su comportamiento frente al fuego.Un proveedor que comparte datos reales de Cpk y le permite probar las placas vale más que un proveedor de bajo coste, cualquier día de la semana. El material representa solo entre el 15 to 20 % del coste de una pieza acabada, así que cada céntimo ahorrado en material se pierde con una tasa de defectos del 2 %.
— Ingeniero sénior de utillaje, fabricante de moldes de inyección con sede en Huangyan (más de 20 años de experiencia en la transformación de ABS)
En los fabricantes que gestionan sus propias líneas de reciclaje de plástico ABS, la uniformidad del material de entrada es, con diferencia, el factor que más influye en la variación de la calidad de los pellets resultantes. La maquinaria de granceado de plásticos de Kitech está diseñada para producir pellets con geometría y densidad aparente estables a partir de diversos termoplásticos reciclados. Así, el control directo del material de entrada permite asegurar la retención de las propiedades mecánicas que esperan los compradores de ABS reciclado certificado. El corte en la cara de la matriz, la granulación en anillo de agua y la granulación bajo agua influyen en la morfología. Aquí analizamos los sistemas de granceado de plásticos para reciclar ABS según su capacidad de producción.
Precio de los pellets de ABS por kilogramo
El ABS es una excepción a las expectativas de estabilidad de precios y de una evolución acorde con las materias primas que suelen tener los compradores de polímeros de gran consumo. Al estar compuesto por tres monómeros, las fluctuaciones de precios pueden originarse simultáneamente en tres cadenas independientes de materias primas petroquímicas. A continuación se indican intervalos de referencia orientativos y las principales variables que hacen subir o bajar los precios.
| Tipo de material | Intervalo orientativo ($/kg) | Variables clave |
|---|---|---|
| ABS virgen GP | $1,20 – $2.20/kg* | Grado, volumen, origen (FOB China frente a precios al contado occidentales) |
| ABS virgen de grado FR / HH | $1,80 – $3.50/kg* | Sistema de aditivos retardantes de llama, estado de la certificación UL |
| ABS reciclado certificado (UL/GRS) | $0,90 – $1.70/kg* | Nivel de certificación, uniformidad del material de entrada, volumen de producción |
| ABS reciclado sin certificar / material triturado | $0,60 – $1.20/kg* | Riesgo elevado — sin garantía de propiedades; se aplica el caso 2 anterior |
*Intervalos orientativos a principios de 2025. Los precios del ABS son sensibles a las fluctuaciones de los mercados de materias primas petroquímicas. Consulte los precios actuales con sus proveedores de ABS y su proveedor de datos sobre materias primas (ICIS, ChemAnalyst) antes de elaborar modelos de costes.
La cadena de factores que determinan los precios es relevante para los contratos a plazo. El ABS se encuentra al final de tres cadenas petroquímicas distintas:
- Acrilonitrilo: se produce a partir de propileno (corriente de refinería de GLP) y amoniaco; el exceso de oferta aumenta cuando crece la producción de GLP y gas natural.
- Butadieno: se obtiene como subproducto en las operaciones de craqueo con vapor de etileno; su precio sube cuando las plantas de craqueo de nafta reducen su actividad.
- Estireno: se obtiene mediante la deshidrogenación del etilbenceno; su precio sigue las fluctuaciones del benceno y el etileno.
Cuando sube el precio del crudo, estas tres materias primas suelen encarecerse con cierto retraso, pero la subida no es uniforme ni se produce al mismo tiempo. Los calendarios regionales de mantenimiento de las plantas de craqueo, los cambios en el equilibrio entre oferta y demanda y los precios al contado de cada región pueden alejar el precio del ABS de la evolución del crudo. Si compra grandes volúmenes y quiere reducir las variaciones mensuales de los precios al contado, pida al proveedor un desglose de costes que muestre el componente de las materias primas; le dará una imagen del riesgo más realista que seguir únicamente la evolución del precio del crudo.
Pasarse al ABS circular certificado cuando los requisitos específicos y la viabilidad técnica lo permitan ofrece dos ventajas: reduce la exposición al riesgo de unas materias primas cuyo precio depende de los monómeros vírgenes y puede ayudarle a cumplir los requisitos de contenido reciclado de sus clientes de la UE. El coste total de propiedad también debe tener en cuenta el valor de que su mezcla contribuya a cumplir el objetivo de contenido reciclado de la UE.
7 comprobaciones antes de comprometerse con un proveedor
La mayoría de los problemas de calidad de los gránulos de ABS se detectan antes de procesar siquiera un kilo en su línea de producción. La siguiente lista de comprobación garantiza que se apliquen los procedimientos mínimos de diligencia debida a todos los proveedores nuevos de ABS, o a los actuales cuando lancen un producto nuevo al mercado.
1. Solicite un certificado de análisis (COA) y compárelo con la ficha técnica (TDS)
El COA corresponde a un lote concreto, mientras que la TDS indica un intervalo orientativo de propiedades. Compare los valores de MFI, resistencia a la tracción y densidad, junto con sus tolerancias, con los publicados en la TDS. Si el proveedor se niega a facilitar el COA durante la compra, busque otro y confirme que todas las marcas comerciales y números de lote coinciden con lo que espera recibir.
🌡️ 2. Compruebe el contenido de humedad a la llegada
El ABS absorbe humedad. Antes de aceptar el material en gránulos, compruebe que el nivel de humedad sea inferior al 0,2 % para evitar defectos en el moldeo por inyección. Utilice el analizador de humedad con cada lote nuevo y al comienzo de cada turno en operaciones continuas. Los niveles superiores al 0,3 % provocan vetas plateadas que no se pueden eliminar en las fases posteriores sin purgar por completo la máquina, con el coste a su cargo.
🏆 3. Verifique las certificaciones de forma independiente
Los datos de encapsulación Eeurkif para aplicaciones eléctricas solo son válidos si se obtienen directamente de la base de datos Product iQ de UL. Incluya los certificados de transacción GRS y el seguimiento correspondiente en la base de datos GRS. Compruebe que la certificación ISO 9001 esté vigente y actualizada suscribiéndose a su registro en línea, y configure recordatorios para controlar los periodos de validez y evitar que los certificados caduquen sin que usted lo sepa.
4. Pague por adelantado una muestra de homologación antes de comprar grandes volúmenes
Un pedido mínimo de 25 kg de gránulos permite realizar una prueba de producción completa con el material recibido: comprobar su humedad, secarlo, procesarlo por inyección (o extrusión) e inspeccionar las dimensiones y el aspecto de las piezas de prueba, además de algunas propiedades mecánicas básicas. Procese la muestra con la misma maquinaria y las mismas herramientas que prevé utilizar en producción (es decir, no con una máquina de pruebas). Si en esta fase se detecta una desviación de las especificaciones, el coste se limitará a una prueba fallida, en lugar de provocar una parada de producción.
5. Exija datos de Cpk y muestras límite
Un proveedor de ABS de confianza controla la capacidad del proceso (Cpk) en su línea de fabricación y facilita datos que muestran la uniformidad de distintas propiedades, como MFI, densidad y propiedades mecánicas, en varios lotes. Un Cpk de 1.33 o superior para las propiedades clave demuestra que el proceso de fabricación está bajo un control estricto. Las muestras límite son piezas moldeadas y gránulos físicos tomados en los extremos del intervalo de la propiedad analizada. Pueden servir como una especie de «patrón de referencia» para el fabricante en el laboratorio de control de calidad de recepción, sin tener que invertir en un laboratorio totalmente equipado.
📄 6. Exija la documentación RoHS y REACH
La declaración escrita de conformidad relativa a sustancias debe incluir la lista completa de las sustancias analizadas, no limitarse a indicar que «cumple». La declaración REACH SVHC confirma que no hay ninguna SVHC en una concentración superior al 0,1 % (w/w). Si el ABS reciclado se utiliza en productos destinados a la venta en la UE, solicite el número de notificación REACH SCIP correspondiente (obligatorio desde el Jan. 1, 2021). Actualmente, una declaración de conformidad de una sola frase es del todo insuficiente.
🏭 7. Confirme las condiciones de transporte, almacenamiento y conservación
Los gránulos de ABS deben transportarse y almacenarse en sacos herméticos o contenedores a granel que impidan la entrada de humedad. Pregunte cómo se almacena el material en el almacén del proveedor: si los gránulos permanecen durante meses en un muelle de carga húmedo antes del envío, pueden absorber suficiente humedad como para necesitar un secado prolongado en sus instalaciones antes de procesarlos. En condiciones adecuadas de almacenamiento en seco, los contenedores sellados deberían conservarse bien durante al menos 12-24 meses. Compruebe las fechas de fabricación que figuran en el certificado de análisis del proveedor para confirmar que realmente produjo el material y no le envió material que llevaba dos años almacenado en una zona tropical.
📋 CASO REAL: LA TRAMPA DE LA HUMEDAD
Un fabricante por contrato que adquiría ABS para equipos de restauración pidió una prueba de producción de 25 kg a un nuevo proveedor, que ofrecía un precio 30 cents/lb más bajo. El COA del proveedor era impecable y el contenido de humedad del primer envío estaba dentro de la tolerancia (p. ej., < 0.2%). Sin embargo, una segunda entrega de 2000 lb. tenía un contenido de humedad del 0.35%. El resultado: aparecieron líneas plateadas visibles en todas las piezas acabadas durante la fase UV, una vez terminado el moldeo. El fabricante perdió un día y medio de producción de la línea (entre el secado y la resolución del problema) antes de identificar y solucionar la causa. Un solo palé —con un coste aproximado de $200— y una hora en la zona de recepción con un sencillo analizador de humedad portátil habrían permitido detectar el problema de inmediato. Analice el material recibido *antes* de poner en marcha la máquina, no cuando toque detenerla.
En los fabricantes que producen sus propios gránulos de ABS reciclado, el molino granulador de plásticos situado antes de la línea de granceado determina la calidad y uniformidad del material de entrada para obtener los gránulos. Los ajustes del molino —la luz de malla, la velocidad del rotor y la holgura entre cuchillas— afectan directamente a la densidad aparente y al contenido de partículas finas de los gránulos finales, dos factores que se reflejan directamente en los resultados del control de calidad de recepción.
Perspectivas del mercado del ABS 2025–2026
El mercado del ABS se ve impulsado en dos direcciones a la vez: por una demanda consolidada y en constante crecimiento de piezas y sistemas para automoción y electrónica, y por la presión sobre la resina virgen —a través de obligaciones normativas, objetivos de sostenibilidad de los fabricantes de equipos originales (OEM) y la rentabilidad del contenido reciclado—, que está acelerando la adopción de ABS reciclado certificado.
Indicadores clave del mercado para quienes compran ABS de cara a 2025–2026:
- Crecimiento anual compuesto del mercado de plásticos reciclados: 7,35-8,6 % (2026-2031): La disponibilidad actual de resina reciclada no puede seguir el ritmo del acelerado crecimiento de la demanda. La oferta de ABS reciclado certificado sigue siendo limitada frente a la de resina virgen, por lo que los descuentos en el precio no son tan generosos como esperaban incluso los compradores más astutos.
- Crecimiento anual compuesto de los plásticos reciclados para automoción: 10,22 % hasta 2031: Es la aplicación con mayor crecimiento para el uso de material reciclado, y resulta directamente relevante para el ABS, que representa la mayor parte de los revestimientos interiores, los sistemas interiores y las carcasas de automoción.
- Asia-Pacífico representa el 48,7 % del mercado mundial de plásticos reciclados (2025): Para quienes compran ABS, la cadena de suministro asiática apenas tiene margen de maniobra. Abastece de resina virgen y reciclada a la mayoría de los fabricantes mundiales de prendas de vestir: productores chinos, coreanos (LG Chem, Samsung SDI downstream) y japoneses (Toray, Techno UMG).
- Obligaciones de contenido reciclado del PPWR de la UE (en vigor desde Feb 2025, aplicables desde Aug 2026): Para abastecerse en el mercado europeo, el objetivo de contenido reciclado del 30 % no es un riesgo futuro: será un requisito de los clientes a la vuelta de la esquina. Una estrategia de compra prudente consiste en identificar y homologar a los proveedores clave antes de que empiecen a aplicarse las obligaciones en August 2026.
- El reciclaje avanzado o químico crece a un ritmo anual compuesto del 8,71 %: Los proyectos piloto de reciclaje químico de ABS (disolución, pirólisis) avanzan hacia la escala comercial en 2025-2026. La calidad y uniformidad del material obtenido podrían superar las de la resina reciclada mecánicamente, y quienes se adelanten a los demás compradores en las primeras cadenas de suministro tendrán acceso prioritario a este recurso limitado.
Perspectivas a medio plazo: los precios del ABS virgen dependerán de las fluctuaciones del coste de las materias primas petroquímicas; los del ABS reciclado certificado dependerán más de la capacidad disponible para recoger y procesar el material. Como estrategia de compra de materias primas, esto implica estar dispuesto y preparado para probar tanto material virgen como reciclado, homologar esos procesos y adaptar los contratos a la demanda para alternar entre calidades.
Preguntas frecuentes
¿Qué diferencia hay entre los gránulos de ABS y el filamento de ABS?
Los gránulos son un producto industrial: plástico fundido, sin aditivos ni colorantes, que se obtiene al salir del proceso de fabricación de polímeros, se bombea a distintos envases a granel y se envía a plantas de moldeo, extrusión u otros procesos posteriores. El filamento es un producto de consumo: los gránulos de ABS se tamizan, calientan y funden; después se moldean con una matriz de extrusión fija para obtener un diámetro determinado, se hacen pasar por un calibrador para mantener las tolerancias, se enrollan en bobinas, a menudo se tiñen y finalmente se venden para impresión 3D. El filamento para impresoras 3D FDM de sobremesa cuesta $15-$50/kg, frente a menos de $2/kg por los gránulos utilizados en máquinas industriales de extrusión y moldeo por inyección. Esa diferencia de precio se debe en parte a la comodidad que paga el consumidor y, en parte, a la mano de obra necesaria para el procesamiento posterior.
¿Se pueden utilizar directamente los gránulos de ABS para imprimir en 3D?
Sí, pero solo en sistemas de impresión 3D alimentados con gránulos (con cabezales extrusores de gránulos o máquinas FDM industriales). Las impresoras 3D FDM de sobremesa habituales necesitan filamento. Los sistemas alimentados con gránulos se usan para impresión de gran formato y prototipado industrial, y ofrecen un ahorro considerable en el coste del material frente al filamento, aunque requieren una mayor inversión en el equipo. Para investigación o producción de bajo volumen, algunos operadores de impresoras 3D fabrican su propio filamento a partir de gránulos con una extrusora de filamento de sobremesa. Es más difícil mantener una tolerancia de diámetro de 0,05 mm que con el filamento comercial.
¿Cuál es la cantidad mínima de pedido de gránulos de ABS?
Cantidades mínimas de pedido: los proveedores de plataformas de compraventa al contado ofrecen muestras de homologación de 25-50 kg; los distribuidores regionales parten de 250-500 kg por calidad; los contratos directos con fabricantes y los acuerdos de suministro a largo plazo parten de 5-20 toneladas métricas por pedido. Para compras a granel, los precios FOB suelen aplicarse a partir de unas 5 toneladas, y las tarifas de carga de contenedor, a partir de 20+ toneladas. Solicite por separado el precio de las muestras de prueba y el del suministro de producción: un buen proveedor hará una excepción razonable y le ofrecerá un lote de prueba pequeño de 25 kg antes de los pedidos más grandes.
¿Cómo se secan los gránulos de ABS antes de procesarlos?
Seque el ABS a 80-90C durante 2-4 horas en una tolva deshumidificadora, normalmente con aspiración. El objetivo es alcanzar un contenido de agua inferior al 0,2 %. Para producciones de lotes pequeños se utiliza el secado en horno (de bandejas), pero los gránulos deben distribuirse en una capa fina sobre una bandeja para asegurar un calentamiento uniforme. No utilice un horno de aire caliente sin un sistema de extracción de humedad, ya que la circulación de aire húmedo es menos eficaz. Si el material ha permanecido en un saco abierto más de 48 horas, es necesario volver a secarlo. Mantenga los gránulos secos en un recipiente de transferencia cerrado o en una tolva de alimentación sellada para evitar que vuelvan a absorber humedad antes del procesamiento.
¿Qué calidad de ABS es adecuada para piezas interiores de automoción?
En las aplicaciones de interior de automoción se suele especificar ABS HI (High Impact) o HR/HH (High Heat), según la temperatura de servicio prevista. Los paneles de puerta, los componentes del salpicadero y los marcos de los cuadros de instrumentos requieren una calidad resistente al impacto. Las zonas adyacentes directamente a fuentes de calor o con conductos de aire (HVAC) necesitan calidades industriales resistentes a altas temperaturas, como HR o una mezcla de PC/ABS. Las piezas expuestas al sol —si no hay techo de cristal— requieren calidades con una HDT superior. Para piezas estéticas y de tipo pasacables se suelen utilizar calidades aptas para galvanoplastia. Antes de elegir el material, obtenga la aprobación del fabricante de equipos originales de automoción (OEM) en la lista de materiales aprobados (AML).
¿Se pueden reciclar los gránulos de ABS?
Sí. El ABS se puede reciclar mecánicamente. El ABS posindustrial (desechos de producción) es la materia prima de mayor calidad para el reciclaje mecánico porque está más limpia: se conoce su calidad, no tiene suciedad y presenta un tamaño uniforme. El ABS posconsumo (de computadoras y componentes de automoción al final de su vida útil) requiere clasificación, limpieza y análisis antes del granceado. Las etapas de procesamiento incluyen trituración, lavado, secado, composición en fundido y granceado. La granceadora de ABS de calidad OEM es, con diferencia, el componente más importante para conseguir que los gránulos reciclados sean competitivos en el mercado.
¿Cuál es el plazo de conservación de los gránulos de ABS?
Los gránulos de ABS, si están bien sellados y almacenados, suelen tener un plazo de conservación nominal de 24 meses desde la fecha de fabricación en condiciones normales (15-25 C, rH inferior al 60 %, sin exposición a radiación UV ni a vapores químicos). Si se almacenan correctamente, sus propiedades no se ven afectadas de forma significativa durante ese periodo. La principal preocupación es la absorción de humedad, no la pérdida de propiedades; por eso, un envase abierto en un espacio con mucha humedad o un almacenamiento prolongado acortan el plazo de conservación. Confirme la fecha en el COA o en la etiqueta y compárela con su calendario de uso. El material puede tener ya varios meses, por lo que deberá secarlo y analizarlo antes de utilizarlo en una aplicación crítica.
EQUIPOS DE RECICLAJE KITECH
¿Va a crear una línea de producción de gránulos de ABS reciclado?
Kitech diseña, fabrica y suministra sistemas de granceado de plásticos diseñados para ABS y otros termoplásticos técnicos: granceadoras de cordón extruido, de corte en cabezal bajo agua y de anillo de agua para plantas de reciclaje de 100kg/hr a 2,000kg/hr.
Descubra los sistemas de granceado →Entradas relacionadas




Tendencia ahora