Contacte a Kitech Company

Guia de compra de grânulos de ABS: fontes recicladas, especificações e dicas de substituição

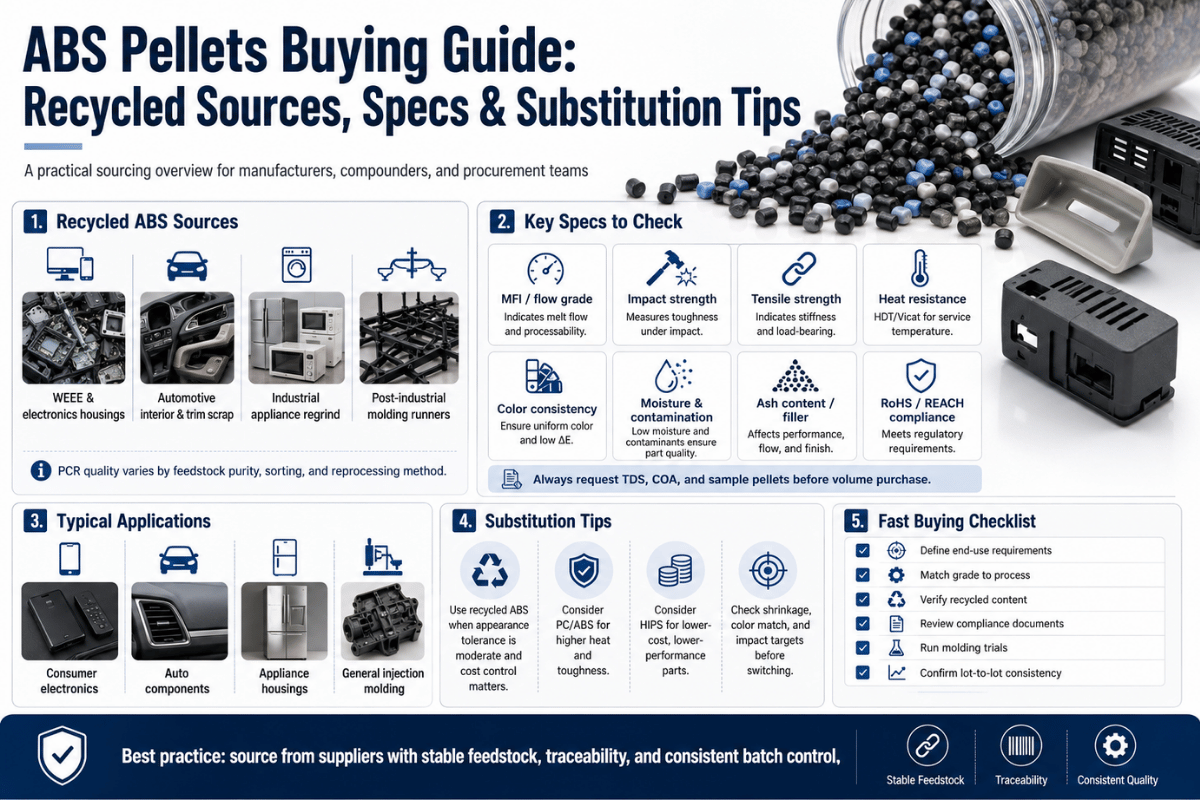
Quando encomenda grânulos de ABS para a sua produção industrial, o departamento de compras encontra pouca informação na proposta do fornecedor. Depois, as peças começam a deformar-se. Surgem estrias prateadas. O terceiro lote não passa nos ensaios de inflamabilidade UL 94. Normalmente, a culpa não é da máquina: trata-se da classe errada ou de resina que não foi seca, ou de material reciclado cujo conteúdo não vai muito além do logótipo GRS impresso na embalagem.
Este guia de compra de grânulos de ABS destina-se a responsáveis de compras, engenheiros de produção e a todas as pessoas que selecionam ABS para produção industrial. Abrange desde os fundamentos do material até à seleção da classe, às diferenças entre classes para moldação por injeção e extrusão, aos materiais comparáveis, aos padrões de qualidade para material virgem e reciclado, aos preços de referência atuais e a uma lista de verificação de 7 pontos para avaliar fornecedores, baseada nas normas ASTM, ISO e UL em vigor.
Este NÃO é um guia de compra de filamentos para impressão 3D. As pesquisas mais comuns por grânulos de ABS conduzem a componentes para impressoras 3D; este guia destina-se à compra de plástico em volumes de várias toneladas e responde, assim, a uma necessidade dos compradores profissionais.
O que são grânulos de ABS?
O ABS — acrilonitrilo-butadieno-estireno — é um termoplástico de engenharia classificado como amorfo. Durante o fabrico, três monómeros combinam-se para formar um conjunto equilibrado e específico de propriedades:
- Acrilonitrilo (produzido a partir de propileno e amoníaco): confere boa resistência ao calor e a produtos químicos.
- Butadieno (coproduto da pirólise a vapor do etileno): proporciona elevada resistência ao impacto e tenacidade.
- Estireno (obtido a partir de etilbenzeno por desidrogenação): confere rigidez, facilidade de processamento e acabamento brilhante.
O ABS é fornecido em grânulos, o formato industrial padrão, fácil de expedir e transportar. As partículas de 2-5 mm fluem livremente para as tremonhas de alimentação dos secadores e alimentam as máquinas de moldação por injeção e as extrusoras de forma uniforme. Em comparação com a utilização de fragmentos e material regranulado, isto traz algumas vantagens: a densidade aparente é mais consistente, tal como a humidade, o que melhora a uniformidade das peças durante o fabrico. Para saber como o plástico passa da matéria-prima a grânulos, leia mais sobre o processo de granulação de plástico.
✅ VANTAGENS
- Excelente resistência ao impacto à temperatura ambiente
- Boa qualidade de superfície e facilidade de pintura
- Disponível em classes próprias para galvanização
- Ampla janela de processamento em equipamentos padrão
- Equilíbrio entre rigidez e tenacidade
- Elevada estabilidade dimensional ao longo do tempo
⚠️ LIMITAÇÕES
- Fraca resistência aos UV e às intempéries (classes padrão)
- Arde e continua a arder sem aditivo retardador de chama
- Resistência limitada a solventes aromáticos
- Baixa temperatura de serviço contínuo (~85°C para a classe de uso geral)
- Higroscópico — tem de ser seco antes do processamento
- Risca-se com mais facilidade do que o PC
As normas de referência para especificar grânulos de ABS são a ASTM D4673-23 (abrange plásticos e ligas de ABS para moldação por injeção e extrusão) e a ISO 19062-1:2015 (a atual norma ISO equivalente em vigor — note que a ISO 2580 foi retirada em 2015 e já não é uma referência válida). Ao redigir encomendas, especifique sempre os materiais segundo a norma atualmente em vigor.
Classes de grânulos de ABS explicadas
Nem todos os grânulos de ABS são iguais: existe um sistema de classificação completo, e não apenas um material. Para o ABS, o quadro da ASTM D4673-23 agrupa os materiais por família de aplicação e subdivide-os depois por classe e categoria, com base em cinco propriedades fundamentais: resistência à tração no limite de cedência, módulo de flexão, resistência ao impacto Charpy, temperatura de amolecimento Vicat e HDT. Os fornecedores comerciais utilizam designações abreviadas que correspondem a este quadro.
Que classe de ABS devo usar para moldação por injeção?
A resposta depende de três questões relacionadas com o projeto de cada peça: (1) o ambiente de serviço e a exposição a impactos mecânicos ou tensão; (2) os requisitos de serviço a temperaturas elevadas; e (3) as condições de serviço relacionadas com o fogo ou com normas de segurança elétrica. Na tabela abaixo, associámos as classes comerciais de ABS mais comuns às respetivas propriedades distintivas e condições de serviço.
| Classe | Designação completa | Propriedade distintiva | Principais aplicações | Custo relativo |
|---|---|---|---|---|
| GP | Uso geral | Equilíbrio entre rigidez e resistência moderada ao impacto | Caixas e invólucros, eletrónica de consumo, painéis de acabamento | Base (1×) |
| HI | Alta resistência ao impacto | Resistência ao impacto Izod até 350+ J/m; alongamento até 50% | Encaixes de pressão, dobradiças integrais, suportes de para-choques automóveis, capacetes de segurança | 1.05–1.10× |
| HR / HH | Resistente ao calor / alta temperatura | HDT elevada para 95–110°C (face a ~85°C para GP) | Compartimentos sob o capô de automóveis, componentes de eletrodomésticos junto de fontes de calor | 1.15–1.25× |
| FR | Retardador de chama | Certificação UL 94 V-0 ou V-2; propagação limitada da chama | Invólucros elétricos, equipamento informático, quadros de disjuntores, interiores de eletrodomésticos | 1.20–1.40× |
| GF | Reforçado com fibra de vidro | Aumento da rigidez de 50–80%; reduz a deformação e a fluência | Suportes estruturais, elementos de suporte de carga, componentes de precisão | 1.30–1.750× |
| EP | Classe para galvanização | Química de superfície controlada para adesão do metal | Emblemas automóveis cromados, manípulos de torneiras, ferragens decorativas | 1.25–1.35× |
📋 EXEMPLO PRÁTICO: CUSTO DA SOBRE-ESPECIFICAÇÃO DA CLASSE
Considere uma equipa de compras de um fornecedor de interiores automóveis de média dimensão que substituiu a classe de alta resistência ao impacto (HI) por ABS de uso geral (GP) nos suportes de fixação do painel de instrumentos, para poupar $0.15/kg em matérias-primas. Os três primeiros lotes correram na perfeição. Só cerca de seis meses mais tarde começaram a surgir reclamações ao abrigo da garantia: patilhas partidas durante a instalação de componentes novos no inverno. A explicação era clara: o alongamento na rotura da classe GP varia entre 10-20%; os suportes de encaixe de pressão precisam do alongamento de 40-50% das classes HI para resistir a montagens repetidas com temperaturas ambiente baixas. A poupança de $0.15/kg numa produção de 20,000-t/yr correspondia a $30 000. As reclamações ao abrigo da garantia provocaram uma perda direta de $3 000, e os danos reputacionais causados por peças automóveis defeituosas tiveram ainda outros custos (além de deixarem alguns clientes fabricantes de equipamento original do setor automóvel muito insatisfeitos). Escolher uma classe não é uma decisão de compras: é um requisito de especificação.
🔖 MATRIZ DE DECISÃO DA CLASSE DE ABS
Como selecionar a classe de ABS correta em menos de dois minutos
Responda a estas três perguntas: (1) A peça estará sujeita a possíveis impactos ou tensões mecânicas? (Se sim: use, pelo menos, a classe HI); (2) A peça funcionará continuamente com temperaturas ambiente superiores a 80 °C? (Se sim: use a classe HR ou HH); e (3) A peça é um componente ou dispositivo, ou está instalada dentro ou perto de equipamento elétrico que exige certificação de segurança contra incêndios, por exemplo, UL94? (Se sim: use uma classe FR com designação UL94 certificada). (Se a resposta for «não» a todas as perguntas anteriores, use a classe GP).
Classes para moldação por injeção e extrusão
A escolha entre uma classe para moldação por injeção e uma classe para extrusão faz realmente diferença?
Este é, de longe, o erro mais comum na compra de ABS. Muitos profissionais de compras julgam que as classes para moldação por injeção e para extrusão são categorias de produtos distintas, exigindo a compra de materiais diferentes e processos de qualificação próprios. Não é esse o caso. A norma de classificação atualmente em vigor (ASTM D4673-23) prevê aplicações de moldação por injeção e de extrusão no mesmo quadro estrutural, abrangendo as mesmas classes de material (GP, HI, HR, FR, GF, etc.) em ambos os processos.
O que distingue, então, as resinas para moldação por injeção das resinas para extrusão? É sobretudo o índice de fluidez do fundido (MFI ou, por vezes, MFR), que mede a facilidade com que o material flui em condições normalizadas de temperatura e carga (expresso em gramas por dez minutos, ou g/10 min):
- Na moldação por injeção, o MFI é mais elevado (10-30 g/10 min para uma classe de uso geral): corresponde a um peso molecular mais baixo, permitindo o enchimento mais rápido da cavidade a menor pressão e a formação de geometrias mais complexas. Ensaio padrão: ASTM 200C/5kg de carga.
- Os materiais para extrusão e moldação por sopro têm, geralmente, valores de MFI mais baixos (1-5g/10 min). Isto melhora a resistência do material fundido quando sai da matriz de extrusão, evitando a flacidez e a deformação do perfil do produto acabado.
Sempre que pedir preços de ABS ao fornecedor, solicite uma ficha técnica que especifique o MFI da resina recomendada e confirme se corresponde aos parâmetros previstos para o seu processo. Muitos fornecedores disponibilizam variantes das suas classes GP com os valores de peso molecular referidos acima; pode e deve aproveitar essa opção para selecionar a classe adequada.
🔧 NOTA DE PROCESSAMENTO: O ABS É HIGROSCÓPICO
Os grânulos de ABS absorvem a humidade do ar… e, durante o processamento, esta pode estragar o acabamento da superfície. O problema manifesta-se sob a forma de estrias, marcas de gás (marcas de esborratamento) e bolhas na superfície das peças acabadas. É essencial evitá-lo: seque sempre os grânulos de ABS a 80 to 90°C durante 2 to 4 horas, para que o teor de humidade antes do processamento seja inferior a 0,2%, quer se trate de material virgem, recuperado ou regranulado.
Se os lotes abertos ficarem expostos ao ar durante mais de 48h, volte a secá-los. Para qualquer processo contínuo estável, o secador com tremonha de alimentação é, de longe, o investimento mais económico para garantir uma qualidade consistente das peças.Se os seus produtores tiverem linhas de moldação por injeção e de extrusão que utilizam a mesma especificação de ABS, a opção mais prática é qualificar uma única família de resinas base (GP ou HI) e especificar valores de MFI próprios para cada processo. Assim, reduz a necessidade de recorrer a vários fornecedores para obter resinas de ABS diferentes, sem comprometer os requisitos de desempenho.
ABS, PC, HIPS e PP
O ABS ocupa uma posição entre as resinas de grande consumo e os plásticos de engenharia, com uma relação custo-desempenho em que as comparações relativas com produtos equivalentes, como PC, HIPS e PP, são fundamentais para uma compra e um desenvolvimento de produto bem ponderados. Comprar e conceber com o «material errado» conduz a problemas acumulados de custos e falhas, numa proporção aproximada de 50/50.
| Propriedade | ABS | PC | HIPS | PP |
|---|---|---|---|---|
| Temperatura de deflexão térmica (HDT) | ~85°C (GP) | ~130°C | ~75°C | ~100°C (reforçado) |
| Resistência ao impacto (à temperatura ambiente) | Excelente | Excelente | Moderada | Boa |
| Qualidade de superfície / facilidade de pintura | Excelente | Boa | Boa | Fraca (requer tratamento) |
| Resistência química | Moderada | Moderada | Moderada | Boa |
| Facilidade de processamento | Muito fácil | Moderada | Fácil | Fácil |
| Custo relativo (aproximado) | Médio (1×) | Elevado (1,8–2,2×) | Baixo (0,75–0,85×) | Baixo (0,70–0,80×) |
🔀 GUIA DE SELEÇÃO DE MATERIAL: SE/ENTÃO
- SE a aplicação funcionar continuamente ACIMA DE 90C, ENTÃO escolha PC ou uma mistura de PC/ABS (não ABS básico)
- Se precisar de resistência a massas lubrificantes, óleos e combustíveis, considere PP ou nylon resistente a produtos químicos
- SE o componente precisar de galvanização ou de uma superfície brilhante, ENTÃO utilize ABS (classe GP ou EP)
- SE o custo for o principal fator e os requisitos estruturais forem reduzidos, ENTÃO o poliestireno de alto impacto (HIPS) será o estirénico de menor custo.
- SE precisar do desempenho térmico do PC e da facilidade de processamento do ABS a um custo inferior, ENTÃO escolha uma mistura de PC/ABS (utilizada por fabricantes de interiores automóveis e de invólucros para equipamento informático)
- Na ausência das exceções acima descritas, é muito provável que a especificação de material ideal para começar seja ABS GP
Para aplicações que combinam requisitos térmicos elevados com boa resistência ao impacto — como acabamentos interiores automóveis e invólucros de grandes eletrodomésticos — uma linha de granulação de plástico de alta qualidade pode produzir grânulos consistentes de mistura PC/ABS a partir de composto devidamente separado, alcançando as propriedades pretendidas sem o custo adicional de comprar composto pré-misturado a um fabricante de compostos.
Grânulos de ABS virgem e reciclado
O ABS reciclado tem qualidade suficiente para uso industrial?
Resposta curta: sim, mas… A resposta completa depende de como se avalia o material, e isso é importante para as compras. A ideia de que o ABS reciclado não podia igualar o material virgem aplicava-se, de facto, a material regranulado proveniente de produtos de consumo de fluxos mistos. Não se aplica a grânulos de ABS reciclado limpos, separados e verificados, provenientes de fluxos industriais.
Facto: segundo dados de recicladores certificados, o ABS reciclado «bem tratado» — ou seja, processado a partir de matéria-prima pré-selecionada e bem definida — recupera 75-85% da resistência à tração do material virgem. Não se trata apenas de conversa de marketing: a MGG Polymers (Austria), um dos maiores recicladores de plásticos provenientes de equipamentos eletrónicos da Europa, validou recentemente as características de desempenho da sua classe «MGG ABS C7515». O material obteve uma classificação UL RTI (índice térmico relativo) de impacto de 80C e RTI de tração de 95C — uma melhoria significativa face às especificações de muitos clientes, que visam 75C. É evidente que este material não é de «qualidade inferior».
A palavra-chave aqui é certificado. A diferença de qualidade entre ABS reciclado certificado e material sem certificação é tão grande como a diferença entre plástico virgem e material regranulado de má qualidade. Eis o que deve verificar ao avaliar um fornecedor de ABS reciclado:
- Reconhecimento UL 746D / UL 746S — norma industrial para plásticos reciclados destinados a aplicações elétricas. É necessário realizar ensaios em 5 lotes (pós-consumo), incluindo resistência ao fogo, impacto, resistência à tração, HDT e rigidez dielétrica. Para material pré-consumo, é exigido um sistema de gestão da qualidade (QMS) conforme a ISO 9001.
- ISO 9001: reconhecimento UL. Valida a existência de um programa sistemático de garantia da qualidade e a rastreabilidade dos lotes, requisitos aplicáveis a qualquer reciclador.
- GRS (Norma Global de Reciclagem): certificação de cadeia de custódia que certifica a percentagem de conteúdo reciclado % e a sua origem. Cada vez mais exigida nas cadeias de fornecimento OEM na UE e na América do Norte.
- Declaração de conformidade RoHS / REACH: garante que os grânulos reciclados cumprem as restrições relativas a substâncias em toda a União Europeia. Peça sempre uma declaração específica para as SVHC e não aceite apenas uma simples carta a dizer «conforme com RoHS».
📋 ATUALIZAÇÃO REGULAMENTAR DA UE — FEVEREIRO DE 2025
Regra dos 30% de conteúdo reciclado: o essencial para quem compra ABS
O novo Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR) entrou em vigor em fevereiro de 2025 e será aplicado no mercado a partir de agosto de 2026. O regulamento estabelece um conteúdo mínimo de 30% de material reciclado na maioria dos tipos de embalagens de plástico. Contudo, os contratos com clientes fabricantes de equipamento original para componentes eletrónicos e subconjuntos automóveis já começaram a transmitir estes requisitos aos fornecedores, e vários fabricantes exigem há alguns anos peças conformes com requisitos semelhantes de conteúdo reciclado.
Para adquirir ABS destinado ao mercado da UE, os critérios de qualificação devem basear-se em provas do conteúdo reciclado fornecido e na respetiva verificação pelo fabricante de equipamento original.📋 EXEMPLO PRÁTICO: FALHA DE ABS RECICLADO NÃO CERTIFICADO
Um fabricante contratado de equipamento eletrónico recebeu uma proposta para grânulos de ABS reciclado a um preço 22% inferior ao da classe virgem reciclada. O fornecedor apresentou um certificado GRS, mas não tinha reconhecimento UL nem dados de MFI por lote. As primeiras peças produzidas cumpriam os requisitos estéticos e dimensionais básicos.
O terceiro lote de produção falhou o ensaio aleatório por amostragem para inflamabilidade UL 94 V-0. Causa principal: resíduos eletrónicos pós-consumo de fluxos mistos tinham introduzido uma quantidade significativa de composto de ABS sem retardador de chama na mistura reciclada, uma contaminação que a auditoria GRS não consegue detetar. Os custos da purga da linha, da interrupção de produção de 48 horas e do transporte urgente de material de substituição eliminaram as poupanças de três meses. A lição: um certificado GRS confirma a origem do conteúdo reciclado, mas não o desempenho perante o fogo.Um fornecedor que partilhe dados Cpk reais e permita testar amostras vale mais do que qualquer fornecedor que faça propostas a preços irrealisticamente baixos. O material representa apenas 15 to 20% do custo de uma peça acabada; por isso, qualquer cêntimo poupado em material desaparece com uma taxa de defeitos de 2%.
— Engenheiro sénior de ferramentas, fabricante de moldes de injeção sediado em Huangyan (mais de 20 anos de experiência no processamento de ABS)
Nas empresas que operam as suas próprias linhas de reciclagem de plástico ABS, a consistência da matéria-prima de alimentação continua a ser, de longe, o fator de variação mais importante na qualidade dos grânulos produzidos. A maquinaria de granulação de plástico da Kitech foi concebida para produzir grânulos com geometria e densidade aparente estáveis a partir de vários termoplásticos reciclados. O controlo direto da matéria-prima permite assegurar a retenção das propriedades mecânicas esperada pelos compradores de ABS reciclado certificado. O corte à face da matriz, a granulação em anel de água e a granulação subaquática afetam a morfologia; aqui, avaliamos os sistemas de granulação de plástico para diferentes capacidades de processamento na reciclagem de ABS.
Preço dos grânulos de ABS por quilograma
O ABS é uma exceção às expectativas de estabilidade de preços e de resposta proporcional dos compradores de polímeros de grande consumo. Como é composto por três monómeros, as flutuações de preços podem ter origem simultaneamente em três cadeias independentes de matérias-primas petroquímicas. Seguem-se intervalos de referência indicativos e as principais variáveis que fazem os preços subir ou descer.
| Tipo de material | Intervalo indicativo ($/kg) | Principais variáveis |
|---|---|---|
| ABS GP virgem | $1,20 – $2.20/kg* | Classe, volume, origem (China FOB ou mercado à vista ocidental) |
| ABS FR / HH virgem | $1,80 – $3.50/kg* | Sistema de aditivos retardadores de chama, estado da certificação UL |
| ABS reciclado certificado (UL/GRS) | $0,90 – $1.70/kg* | Nível de certificação, consistência da matéria-prima, volume de produção |
| ABS reciclado / regranulado sem certificação | $0,60 – $1.20/kg* | Risco elevado — sem garantia das propriedades; aplica-se o exemplo 2 acima |
*Intervalos indicativos no início de 2025. Os preços do ABS são sensíveis às flutuações nos mercados de matérias-primas petroquímicas. Antes de elaborar modelos de custos, confirme os preços atuais junto dos fornecedores de ABS e do seu fornecedor de dados de matérias-primas (ICIS, ChemAnalyst).
A cadeia de fatores que determina os preços é relevante para os contratos a prazo. O ABS está a jusante de três cadeias petroquímicas distintas:
- Acrilonitrilo: produzido a partir de propileno (corrente das refinarias de GPL) e amoníaco — há excesso de oferta quando aumenta a produção de GPL e gás natural
- Butadieno: produzido como subproduto durante a pirólise a vapor do etileno — os preços sobem quando as unidades de pirólise de nafta reduzem a produção
- Estireno: produzido por desidrogenação do etilbenzeno — acompanha as flutuações do benzeno e do etileno
Quando os preços do petróleo bruto sobem acentuadamente, as três matérias-primas tendem a acompanhar esse movimento com algum atraso, mas a subida não é uniforme nem ocorre em simultâneo. Os calendários de manutenção das unidades de pirólise regionais, as alterações no equilíbrio entre a oferta e a procura e os preços à vista regionais podem afastar os preços do ABS de uma simples indexação ao petróleo bruto. Para os compradores de grandes volumes que procuram reduzir as variações mensais dos preços à vista, pedir ao fornecedor uma discriminação de custos (que indique a parcela das matérias-primas) dá uma perspetiva de risco mais realista do que acompanhar apenas a evolução do petróleo bruto.
Sempre que os requisitos especiais e a viabilidade técnica o permitam, a transição para ABS circular certificado tem uma dupla vantagem: reduz a exposição ao risco dos preços das matérias-primas virgens, determinados pelo custo dos monómeros, e pode ajudar a cumprir os requisitos da UE relativos ao conteúdo reciclado aplicáveis aos seus clientes. O custo total de propriedade deve incluir também o valor da sua mistura enquanto contributo elegível para cumprir o prazo da UE relativo ao conteúdo reciclado.
7 verificações antes de se comprometer com um fornecedor
A maioria dos problemas de qualidade dos grânulos de ABS é evidente antes de processar sequer um quilo na sua linha de produção. A lista de verificação seguinte garante que são cumpridos os procedimentos mínimos de diligência na avaliação de todos os novos fornecedores de ABS, ou dos fornecedores atuais quando lançam um novo produto.
1. Peça um certificado de análise (COA) e compare-o com a ficha técnica (TDS)
O COA é específico de um lote; a TDS indica um intervalo de propriedades. Compare os valores de MFI, resistência à tração e densidade, incluindo as tolerâncias, com os valores publicados na TDS. Se o fornecedor se recusar a apresentar o COA durante a compra, procure outro fornecedor e confirme que todas as marcas registadas e números de lote correspondem ao material que espera receber.
🌡️ 2. Teste o teor de humidade à chegada
O ABS absorve humidade. Antes de aceitar o material granulado, confirme que o teor de humidade é inferior a 0,2% para evitar defeitos na moldagem por injeção. Utilize o analisador de humidade em cada novo lote e no início de cada novo turno em operações contínuas. Valores superiores a 0,3% provocam estrias prateadas, que não podem ser eliminadas nas etapas seguintes sem uma purga completa, a expensas suas.
🏆 3. Verifique as certificações de forma independente
Os dados de encapsulamento Eeurkif para aplicações elétricas só são válidos se forem obtidos diretamente na base de dados Product iQ da UL. Inclua os certificados de transação GRS e consulte os respetivos registos na base de dados GRS. Confirme que a certificação ISO 9001 está atualizada e é válida, subscrevendo o registo online, e defina lembretes para acompanhar os prazos de validade e evitar que os certificados expirem sem o seu conhecimento.
4. Pague uma amostra de qualificação antes de comprar grandes volumes
Uma encomenda mínima de 25 kg de grânulos permite realizar um ensaio completo de produção com o material recebido: verificação da humidade, secagem, moldagem por injeção (ou extrusão) e inspeções dimensionais e visuais das peças de teste, além de alguns ensaios básicos de propriedades mecânicas. Teste a amostra nas mesmas máquinas e ferramentas que prevê utilizar na produção (ou seja, não numa máquina de ensaio). Uma divergência em relação às especificações detetada nesta fase implicará apenas um ensaio falhado, em vez de uma paragem da produção.
5. Exija dados Cpk e amostras-limite
Um fornecedor de ABS reputado acompanha a capacidade do processo (Cpk) na sua linha de produção e fornece dados que demonstram a consistência de várias propriedades, como MFI, densidade e resultados de ensaios mecânicos, ao longo de vários lotes. Um Cpk igual ou superior a 1.33 para as propriedades principais demonstra um processo de produção rigorosamente controlado. As amostras-limite são peças moldadas e grânulos recolhidos nos limites do intervalo da propriedade testada. Podem servir de referência de «padrão de excelência» no laboratório de controlo de qualidade à receção do fabricante, sem necessidade de investir em equipamento laboratorial completo.
📄 6. Exija documentação RoHS e REACH
A declaração escrita de conformidade relativa às substâncias deve apresentar a lista completa das substâncias testadas, e não limitar-se a dizer «está em conformidade». A declaração REACH SVHC confirma a ausência de qualquer SVHC numa concentração superior a 0,1 % (w/w). Se o ABS reciclado se destinar a produtos para venda na UE, peça o respetivo número de notificação REACH SCIP (obrigatório desde 1 de jan. de 2021). Atualmente, uma declaração de conformidade com uma única frase é totalmente inadequada.
🏭 7. Confirme as condições de expedição, armazenamento e prazo de conservação
Os grânulos de ABS devem ser armazenados e expedidos em sacos ou contentores a granel herméticos, que impeçam a entrada de humidade. Informe-se sobre as condições de armazenamento do material no armazém do fornecedor: guardar grânulos durante meses numa zona de carga húmida antes da expedição pode permitir a entrada de humidade suficiente para exigir uma secagem prolongada nas suas instalações antes de processar o material. Em recipientes selados e devidamente armazenados em local seco, o material deverá conservar-se em boas condições durante pelo menos 12-24 meses. Consulte as datas de fabrico no certificado de análise do fornecedor para confirmar que o material foi realmente produzido nessa altura, em vez de lhe terem enviado material que esteve armazenado durante dois anos em condições tropicais.
📋 EXEMPLO REAL: A ARMADILHA DA HUMIDADE
Um fabricante por contrato de equipamento para restauração encomendou a um novo fornecedor um ensaio de produção de 25 kg de ABS, com um preço 30 cents/lb inferior ao de outros fornecedores. O COA do fornecedor estava impecável e o teor de humidade da primeira remessa encontrava-se dentro da tolerância (por exemplo, < 0.2%). No entanto, uma segunda entrega de 2000 lb. tinha um teor de humidade de 0.35%. Resultado: surgiram linhas prateadas visíveis em todas as peças acabadas na fase UV, apenas depois de concluída a moldagem. Foram necessárias mais de um dia e meio de produção (para secagem e diagnóstico) para identificar e resolver o problema. Uma única palete, com um custo de cerca de $200, e uma hora no cais de receção com um simples analisador portátil de humidade teriam permitido detetar o problema de imediato. Teste os materiais recebidos *antes* de ligar a máquina, não quando chegar a altura de a parar.
Para os fabricantes que produzem os seus próprios grânulos de ABS reciclado, o granulador de plástico a montante da linha de granulação determina a qualidade e a consistência do material de entrada. As definições do granulador — dimensão do filtro de malha, velocidade do rotor e folga das facas — afetam diretamente a densidade aparente e o teor de partículas finas dos grânulos finais, ambos refletidos nos resultados do controlo de qualidade à receção.
Perspetivas para o mercado do ABS 2025–2026
O mercado do ABS está a ser puxado em duas direções ao mesmo tempo: a procura constante e consolidada de peças e sistemas para os setores automóvel e eletrónico, e a pressão sobre a resina virgem — impulsionada por exigências regulamentares, metas de sustentabilidade dos fabricantes de equipamento original (OEM) e pela economia do conteúdo reciclado — que está a acelerar a adoção de ABS reciclado certificado.
Principais indicadores do mercado para quem compra ABS em 2025–2026:
- CAGR do mercado dos plásticos reciclados de 7,35-8,6% (2026-2031): a disponibilidade de resina reciclada ainda não acompanha o crescimento acelerado da procura. A oferta de ABS reciclado certificado continua limitada face à resina virgem, pelo que os descontos nos preços não são tão generosos como até os compradores mais experientes esperavam.
- CAGR dos plásticos reciclados para o setor automóvel de 10,22% até 2031: é a aplicação com maior crescimento na utilização de conteúdo reciclado, diretamente relevante para o ABS, que representa a maior parte dos revestimentos interiores, sistemas interiores e caixas de componentes automóveis.
- A Ásia-Pacífico representa 48,7% do mercado mundial dos plásticos reciclados (2025): para quem compra ABS, há pouca margem de manobra na cadeia de abastecimento asiática, que fornece resina virgem e reciclada à maioria dos fabricantes mundiais de vestuário, incluindo produtores chineses, coreanos (LG Chem, Samsung SDI, nas etapas seguintes da cadeia) e japoneses (Toray, Techno UMG).
- Requisitos da PPWR da UE relativos ao conteúdo reciclado (em vigor desde fev. de 2025, aplicáveis a partir de ago. de 2026): para o abastecimento destinado ao mercado europeu, a meta de 30% de conteúdo reciclado não é um risco futuro: é uma exigência iminente dos clientes. Uma estratégia de aprovisionamento prudente passa por identificar os principais fornecedores para qualificação antes do início da conformidade obrigatória em agosto de 2026.
- A reciclagem avançada/química cresce a uma CAGR de 8,71%: os projetos-piloto de ABS reciclado por via química (dissolução, pirólise) estão a avançar para a escala comercial em 2025-2026. A qualidade e a consistência do material produzido poderão superar as da resina reciclada mecanicamente; os compradores que se anteciparem nas primeiras cadeias de abastecimento terão prioridade no acesso a este recurso limitado.
Perspetivas a médio prazo: os preços do ABS virgem acompanharão a flutuação dos custos das matérias-primas petroquímicas; os preços do ABS reciclado certificado dependerão mais da capacidade de recolha e processamento do material. Em termos de estratégia de aprovisionamento de matérias-primas, isso significa estar disponível e disposto a testar fluxos de material virgem e reciclado, qualificar esses processos e adaptar os contratos à procura, alternando entre classes de material.
Perguntas frequentes
Qual é a diferença entre grânulos de ABS e filamento de ABS?
Os grânulos são um produto industrial: plástico fundido sem aditivos nem corantes, obtido na saída do processo de produção de polímeros, acondicionado em vários tipos de embalagem a granel e enviado para instalações de moldagem, extrusão ou outras etapas de processamento. O filamento é um produto de consumo: os grânulos de ABS são filtrados, aquecidos e fundidos, moldados através de uma matriz de extrusão fixa para obter um determinado diâmetro, puxados através de um calibrador para manter as tolerâncias, enrolados em bobinas, muitas vezes tingidos e, por fim, vendidos para impressão 3D. O filamento usado em impressoras 3D FDM de secretária custa $15-$50/kg, contra menos de $2/kg pelos grânulos usados em máquinas industriais de extrusão e moldagem por injeção. Esta diferença de preço deve-se, em parte, ao prémio de conveniência para o consumidor e, em parte, ao trabalho de processamento adicional.
É possível utilizar grânulos de ABS diretamente na impressão 3D?
Sim, mas apenas em sistemas de impressão 3D alimentados com grânulos (cabeças extrusoras para grânulos ou máquinas FDM industriais). As impressoras 3D FDM de secretária comuns precisam de filamento. Os sistemas alimentados com grânulos são usados na impressão de grande formato e na prototipagem industrial; permitem reduzir significativamente o custo do material, tendo em conta o investimento necessário no equipamento. Para investigação ou produção de baixo volume, alguns operadores de impressoras 3D produzem o seu próprio filamento a partir de grânulos com uma extrusora de filamento de secretária. É mais difícil manter uma tolerância de diâmetro de 0,05 mm do que na produção comercial de filamento.
Qual é a quantidade mínima de encomenda de grânulos de ABS?
As quantidades mínimas de encomenda variam: os fornecedores em plataformas de negociação à vista disponibilizam 25-50 kg para amostras de qualificação; os distribuidores regionais começam nos 250-500 kg por classe de material; as encomendas diretas ao fabricante e os contratos de fornecimento de longo prazo começam nas 5-20 toneladas métricas por encomenda. Nas compras a granel, os preços FOB aplicam-se geralmente a partir de cerca de 5 toneladas; a economia do transporte em contentor começa nas 20+ toneladas. As amostras para ensaio devem ser orçamentadas separadamente do fornecimento para produção. Um bom fornecedor abrirá uma exceção para um pequeno lote de teste de 25 kg antes de aceitar encomendas maiores.
Como secar grânulos de ABS antes do processamento?
Seque o ABS a 80-90C durante 2-4 horas num secador desumidificador com tremonha, geralmente com alimentação por aspirador. O objetivo é atingir um teor de água inferior a 0,2%. A secagem em estufa (secador de tabuleiros) é usada na produção de pequenos lotes, mas os grânulos devem ser distribuídos numa camada fina no tabuleiro para garantir um aquecimento uniforme. Não use uma estufa de ar quente sem sistema de extração de humidade, pois a circulação de ar húmido é menos eficiente. É necessário voltar a secar o material se este tiver ficado num saco aberto durante mais de 48 horas. Mantenha os grânulos secos num recipiente de transferência fechado ou numa tremonha de alimentação selada para evitar que voltem a absorver humidade antes do processamento.
Qual é a classe de ABS ideal para peças do interior automóvel?
As aplicações no interior automóvel especificam normalmente ABS HI (alto impacto) ou HR/HH (alta resistência térmica), consoante a temperatura de serviço prevista. Os painéis das portas, os componentes do tablier e os contornos dos painéis de instrumentos requerem uma classe resistente ao impacto. As zonas adjacentes a fontes de calor ou atravessadas por condutas (HVAC) exigem classes industriais de alta temperatura, como HR, ou uma mistura de PC/ABS. Nas zonas expostas ao sol (quando não há teto de vidro), são necessárias classes com HDT mais elevado. As peças estéticas e do tipo ilhó usam frequentemente classes para galvanoplastia. Antes de escolher, obtenha a aprovação do OEM automóvel para a lista de materiais certificados (AML).
É possível reciclar grânulos de ABS?
Sim, o ABS pode ser reciclado mecanicamente. O ABS pós-industrial (refugo de produção) é a matéria-prima de melhor qualidade para reciclagem mecânica, por ser a mais limpa: classe de material conhecida, sem sujidade e com dimensões consistentes. O ABS pós-consumo (computadores, componentes automóveis em fim de vida) requer triagem, limpeza e ensaios antes da granulação. As etapas de processamento incluem trituração, lavagem, secagem, composição por fusão e granulação. A peletizadora OEM para ABS é, de longe, o componente mais importante para garantir a comercialização dos grânulos reciclados.
Qual é o prazo de conservação dos grânulos de ABS?
Em condições normais de armazenamento, os grânulos de ABS devidamente selados e armazenados têm, em geral, um prazo de conservação nominal de 24 meses a partir da data de fabrico (15-25 C, rH inferior a 60% e protegidos da radiação UV e de vapores químicos). Se forem armazenados corretamente, as propriedades do ABS não são significativamente afetadas durante este período. A principal preocupação é a absorção de humidade, e não a perda de propriedades; por isso, uma embalagem aberta num espaço com muita humidade ou um armazenamento prolongado reduzem o prazo de conservação. Confirme a data no COA ou no rótulo e compare-a com o calendário previsto de utilização. O material pode ter vários meses e deve ser seco e testado antes de ser utilizado numa aplicação crítica.
KITECH RECYCLING EQUIPMENT
Vai construir uma linha de produção de grânulos de ABS reciclado?
A Kitech concebe, constrói e fornece sistemas de granulação de plásticos, concebidos para ABS e outros termoplásticos de engenharia: granuladores de filamento, de corte na face da matriz submerso e de anel de água, para instalações de reciclagem com capacidades de 100kg/hr a 2,000kg/hr.
Explore os sistemas de granulação →Artigos relacionados




Tendências