
Póngase en contacto con Kitech Company

Calidades de gránulos de plástico reciclado: explicación de las normas rA-rD

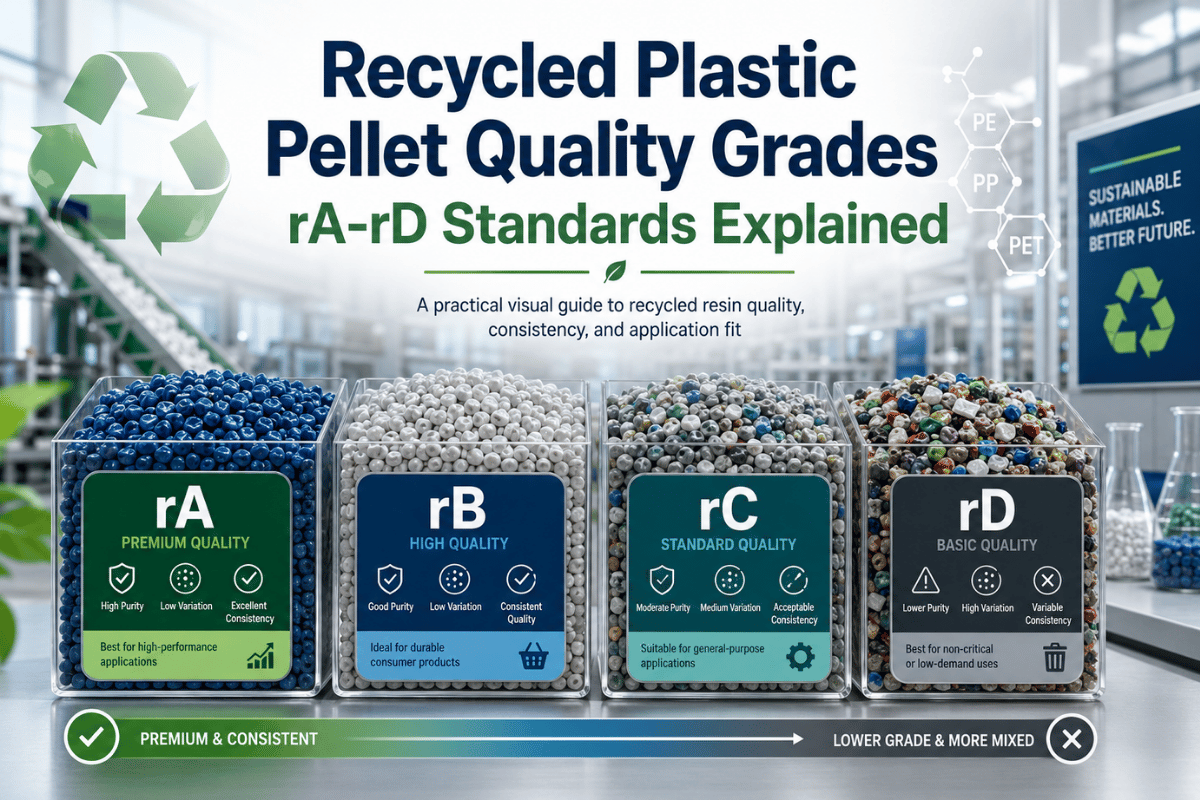
Cuando los responsables de compras piden precio a un proveedor de gránulos reciclados para calidades «de primera», las respuestas nunca coinciden. «Tenemos rHDPE de primera calidad», afirma un proveedor. «Podemos presupuestar gránulos reciclados de calidad comercial», responde otro. «Calidad estándar… sin especificaciones que lo respalden», dice un tercero. Como prácticamente todas las calidades de resina plástica virgen se ajustan a normas ISO y cuentan con fichas de especificaciones publicadas, compararlas entre sí resulta más sencillo que moverse por este confuso mundo de etiquetas informales para los gránulos reciclados. Naturalmente, los compradores pierden dinero por esta ambigüedad, pero las paradas de producción y las retiradas de productos pueden salir más caras, sobre todo en los sectores de la automoción y la alimentación, que suministran a consumidores.
Esta guía le ayudará a elegir gránulos reciclados con criterio.
«Gránulos reciclados» no define una calidad: por qué es importante
Intente buscar en el catálogo de ASTM una especificación genérica y universal de calidad y rendimiento para gránulos de plástico reciclado: no la encontrará.ASTM ofrece ASTM D5491-08(2022), una norma de clasificación para film de polietileno reciclado posconsumo, y ASTM D5577-19, para identificar contaminantes en materiales reciclados. El Comité Europeo de Normalización (CEN) publicó EN 18065:2025 en agosto de 2025, que clasifica los niveles de calidad de los datos (DQL 1-4) de los plásticos reciclados; clasifica la transparencia de los datos del material reciclado, no su rendimiento. Indica qué datos acompañan al material, pero no cómo se comportará en una máquina de moldeo por inyección.
Al no existir un sistema normalizado, el sector creó su propio léxico. De hecho, un informe de 2024 publicado en Nature Communications documentó la venta de plásticos HDPE PCR de calidad comercial denominados «Natural» y «Jazz»: una prueba que, tras la revisión por pares, confirmó que esta nomenclatura de calidades es informal, comercial y no regulada. Un informe de la California Integrated Waste Management Board constató que muchos materiales de los productores se situaban en el nivel 1 de su escala de cinco calidades y que no disponían de equipos de control de calidad en línea para obtener otras calidades.
En la práctica, 2 sacos de «gránulos de HDPE reciclado» de dos proveedores distintos pueden diferir en un 5-10 en el valor de MFR, tener una humedad de un orden de magnitud superior y causar consecuencias muy distintas por su nivel de contaminación al utilizarlos en producción. Si compra resina reciclada, debe especificar lo que necesita; no limitarse a confiar en que todo salga bien. Descubra más en nuestra guía sobre qué es un gránulo de plástico y cómo se fabrica.
Marco de clasificación en 4 niveles: primera, comercial, utilitaria y triturado
Aunque ninguna norma internacional las define oficialmente, en la práctica las calidades comerciales de los gránulos de plástico reciclado se clasifican en cuatro niveles. Este marco sintetiza el sistema de cinco calidades de CIWMB/CSU Chico, las calidades de mercado de DataIntelo y datos de MFI revisados por pares sobre gránulos PCR comerciales.10 A continuación se indican las expectativas que debe plantear a cualquier proveedor de gránulos de plástico reciclado.
Caso de compra — Róterdam, Países Bajos. Una responsable de compras que busca rHDPE para fabricar botellas de detergente recibe dos ofertas: «rHDPE de primera calidad» a «€1850/MT» y «gránulos de HDPE reciclado» a «€1420/MT». Sin una terminología común para los materiales, no puede avanzar en la comparación de las ofertas. El material más barato podría tener un MFR de 0,95g/10’, incompatible con el proceso.
El material más caro ya se ha validado a 190C/2.16kg según ASTM D1238-23a frente a las especificaciones de MFI de calidad comercial. Con la tabla siguiente, podrá facilitar las especificaciones adecuadas para cerrar el pedido.| Nivel de calidad | Consistencia del MFI | Humedad | Contaminación | Aplicaciones habituales |
|---|---|---|---|---|
| Primera | ±5–10 % del objetivo | <750 ppm | <0.05% | Film, envases para productos no alimentarios, automoción, moldeo por inyección de precisión |
| Comercial | ±15 % del objetivo | <1,500 ppm | 0.05–0.95% | Moldeo por inyección general, moldeo por soplado, extrusión de tuberías |
| Utilitaria | ±30 % del objetivo | <5,000 ppm | 0.5–2% | Tuberías de construcción, usos agrícolas, drenaje, piezas industriales |
| Triturado | Sin controlar | Variable | >2 % posible | Mezcla con resina virgen; madera plástica; piezas moldeadas de bajas especificaciones |
Una salvedad importante: una calidad más sostenible no siempre es más cara en todos los momentos del ciclo de mercado. Durante el punto álgido de la caída del petróleo crudo de 2020, algunas calidades de HDPE reciclado llegaron a cotizar brevemente con una ligera prima respecto al material virgen, porque el precio de este último bajó más deprisa de lo que se reajustaban los contratos de reciclado. La mayoría de las veces, los gránulos certificados de primera calidad se venden con un descuento del 5 to 15 percent frente a los gránulos sin clasificar; aun así, los compradores deben analizar ambos escenarios.
Los 8 parámetros de calidad que definen cada nivel
Solicite siempre datos de ensayo que respalden cada afirmación de calidad para los ocho parámetros. Al evaluar a un nuevo proveedor de resina reciclada, pida los informes de ensayo para comprobar que cumple estos parámetros.
| # | Parámetro | Norma de ensayo | Umbral de calidad de primera | Qué indica una desviación |
|---|---|---|---|---|
| 1 | Índice de fluidez del plástico fundido (MFI/MFR) | ASTM D1238-23a / ISO 1133 | ±5–10 % de la especificación de calidad | Rotura de cadenas, reticulación, contaminación por PP en HDPE |
| 2 | Densidad | ASTM D792 / D1505-25 / ISO 1183-1 | rHDPE: 0,941–0,965 g/cm³ | Contaminación por cargas o aditivos (>0,970 g/cm³ no es preferible para reciclar HDPE) |
| 3 | Contenido de humedad | ASTM D4019 | <750 ppm (calidad para film); <200 ppm (rPET/PA higroscópico) | Marcas de flujo, huecos, degradación hidrolítica en el plástico fundido |
| 4 | Contaminación / geles | ASTM D5577-19 / D6265-23 | <15 geles por pulg. cuadrada (primera); <0.05% de partículas sin fundir | Mezcla de polímeros, clasificación o lavado insuficientes |
| 5 | Color (valor L*) | Colorimetría (CIE L*a*b*) | L* > 60 para aplicaciones de color natural/transparente | Material de entrada de colores mezclados, degradación oxidativa, contaminación por negro de humo |
| 6 | Tamaño y uniformidad de las partículas | ASTM D7486-22 | 3–5 mm; coeficiente de variación del tamaño ≤ 10 % | Corte irregular en la matriz de extrusión, formación de puentes en la tolva, plastificación desigual en el cilindro de la extrusora |
| 7 | Olor / COV totales (TVOC) | VDA 270 / ISO 16000-6 (GC-MS) | TVOC < 50 μg/g (productos no alimentarios); VDA 270 ≤ 3 (automoción) | COV residuales de envases de alimentos, detergentes o productos químicos |
| 8 | Estabilidad térmica (DSC / FTIR) | DSC / ASTM E1131 / FTIR-ATR | Un único pico de fusión; sin picos de polímeros secundarios | Contaminación por mezcla de polímeros: por ejemplo, un pico secundario de PP en HDPE indica el límite de calidad «Jazz» |
Es cierto que siempre se habla del índice de fluidez (parámetro 1), pero, en realidad, los parámetros 7 y 8 son los que más suelen poner en entredicho las afirmaciones de calidad de primera. Según el origen de la recogida (mezclas de envases de detergentes y productos lácteos) y la exigencia del proceso, el r-HDPE posconsumo puede contener entre 150-400 g/g de COV totales incluso antes de la desodorización; el límite de tolerancia para productos «relacionados con alimentos» es de 50g/g, lo que supone un aumento de «factor» 8-10. Detectar contaminación por pp en HDPE mediante calor (picos adicionales en DSC) probablemente sea más rápido que esperar a completar toda una batería de ensayos de propiedades mecánicas.
Posconsumo (PCR) y posindustrial (PIR): el límite de calidad alcanzable
El origen del material de entrada —si el plástico lo han utilizado consumidores o procede de residuos de fabricación— determina directamente el límite de calidad que puede alcanzar cualquier sistema de granceado.
Resina posconsumo (PCR)
- Procedente de residuos domésticos o comerciales
- Pureza muy variable; riesgo de mezcla de polímeros
- rHDPE 12-18 % por debajo del virgen; rPP 10-15 % por debajo
- PCR necesario para el PPWR de la UE y APR, así como para las afirmaciones de sostenibilidad de marca
- representará el 61,4 % de los ingresos mundiales por gránulos reciclados en 2025.
- Salvo el rPET de calidad alimentaria fabricado mediante SSP, puede alcanzar el cumplimiento de 21 CFR de la FDA
Resina posindustrial (PIR)
- Recortes de fábrica, bebederos y canales de alimentación: nunca utilizados por consumidores
- Un solo polímero, sin contaminación y a menudo clasificado previamente por color
- Los complementos cuestan un 8-12 % más que los mismos para las calidades posconsumo
- El PIR no se contabiliza en el cálculo de PCR del US Plastics Pact ni puede optar a la certificación PCR de APR.
- Idóneo para aplicaciones técnicas exigentes que requieren una composición uniforme
La suposición habitual de que los gránulos PCR siempre son de menor calidad que los PIR tiene una excepción importante. El rPET posconsumo procesado mediante policondensación en estado sólido (SSP) y descontaminación de alta eficacia puede alcanzar valores de viscosidad intrínseca (IV) y una pureza apta para contacto alimentario que la mayoría de las fuentes PIR no pueden igualar. Las directrices normativas del Gobierno de Canadá confirman que los procesos de reciclaje de rPET y rHDPE de calidad alimentaria están «relativamente avanzados», mientras que la mayoría de los demás flujos de polímeros no lo están. Para todos los demás polímeros, el PIR sigue siendo el material de entrada con mayor potencial para producir calidades de primera. Consulte nuestra guía específica sobre la normativa de la FDA y la EFSA para el rPET de calidad alimentaria para conocer todos los requisitos.
Cómo varían los criterios de clasificación según el tipo de polímero
Uno de los errores de clasificación más habituales es aplicar exactamente el mismo parámetro —por lo general, el MFI— como criterio principal a todas las calidades de plástico. El parámetro principal y las condiciones de ensayo adecuados dependen de la calidad de la resina.
| Polímero | Parámetro principal de clasificación | Condiciones de ensayo estándar | Observaciones sobre la calidad de primera |
|---|---|---|---|
| rHDPE | MFR (índice de fluidez) | 190°C / 2,16 kg (ASTM D1238) | Grado de HDPE para moldeo por soplado posconsumo: MFR 0,1–0,89 g/10 min. El grado “Natural” equivale al material virgen de primera calidad. La contaminación por PP (inmiscible) es la barrera n.º 1. |
| rPP | MFI | 230°C / 2,16 kg (ASTM D1238) | 2–12 g/10 min para moldeo por inyección. El rPP procedente de flujos mezclados de automoción, envases y fibras puede tener distintos objetivos de MFI. Temperatura de proceso: 200–230°C (10–20°C inferior a la del material virgen). |
| rPET | Viscosidad intrínseca (IV) | IV medida en solución (no MFI) | El proceso SSP puede restablecer la IV hasta valores próximos a los del material virgen. Es posible obtener rPET de calidad alimentaria con autorización de descontaminación de la FDA/EFSA. El MFI es una comprobación secundaria. |
| rLDPE / rLLDPE | MFR (calidad para film) | 190°C / 2,16 kg | MFR para film: 0,5–2,5 g/10 min. La mezcla de flujos de film flexible limita el nivel máximo de pureza. La calidad comercial es el máximo práctico para la mayoría de los flujos de LDPE posconsumo. |
| rABS | MFI + temperatura de deflexión térmica | 220°C / 10 kg (ABS) | Los ciclos térmicos múltiples reducen considerablemente la resistencia al calor y la resistencia al impacto. En la mayoría de los flujos posconsumo, el límite es la calidad utilitaria. El rABS procedente de residuos electrónicos puede contener sustancias restringidas (REACH). |
La UE ha establecido normas específicas para caracterizar cada polímero reciclado clave: EN 15342 para PS, EN 15344 para PE, EN 15345 para PP, EN 15346 para PVC y EN 15348 para PET. Cada norma especifica la propiedad de ensayo principal para ese polímero reciclado. Si trabaja con HDPE, consulte nuestra guía completa sobre el reciclaje de HDPE. Para el rPET, nuestras páginas informativas sobre la granceadora para reciclaje de PET explican la tecnología de descontaminación que permite obtener resultados aptos para el contacto alimentario.
Cómo elegir la calidad para cada aplicación: matriz de compra
Una vez que sabe a qué nivel de calidad pertenece un lote de gránulos, la siguiente pregunta es si ese nivel es adecuado para la aplicación prevista. La tabla relaciona la calidad con los usos finales, tomando como referencia los ensayos de aplicación de CIWMB, los requisitos ESCR de ASTM y el marco de la FDA/EFSA para el contacto alimentario.
Caso de cliente — Monterrey, México: un fabricante de componentes para automoción que compra PP reciclado para los paneles de revestimiento del interior de vehículos necesita cumplir la clase 3 de olor de VDA 270 y mantener la resistencia a la tracción dentro del 15 % del PP virgen. Sin una tabla de calidades, podría aceptar una oferta de «PP reciclado en general» procedente de flujos de residuos separables y sin ensayos de olor. Con la tabla siguiente, exige como mínimo calidad comercial: un informe de ensayo certificado que indique TVOC inferior a 50 g/g y un MFI dentro del 15 % del valor especificado para su función.
| Aplicación | Primera | Comercial | Utilitaria | Mezcla con triturado |
|---|---|---|---|---|
| Envases para alimentos y bebidas | ✅ + certificación | ❌ | ❌ | ❌ |
| Piezas para interiores de automóviles | ✅ | ⚠️ requiere ensayo de olor | ❌ | ❌ |
| Moldeo por inyección de bienes de consumo | ✅ | ⚠️ con informe de ensayo | ❌ | ❌ |
| Moldeo por soplado (botellas de HDPE) | ✅ | ✅ | ❌ | ❌ |
| Film agrícola / film para envases | ✅ | ✅ | ❌ | ❌ |
| Tuberías de construcción / conductos | ✅ | ✅ | ✅ | ⚠️ mezcla <25% |
| Cajas, palés, contenedores | ✅ | ✅ | ✅ | ✅ |
| Madera plástica / aplicaciones industriales de bajas especificaciones | ✅ | ✅ | ✅ | ✅ |
Adecuado para el uso previsto | Condicional: exigir informes de ensayo documentados | No adecuado para el uso previsto
Nota: los productos sanitarios con funciones críticas para la seguridad deben fabricarse siempre con material virgen. Los componentes de productos sanitarios que no sean críticos para la seguridad (carcasas y envases) pueden admitir gránulos PIR de primera calidad si están respaldados por datos de ensayo verificables.
Certificaciones que validan las afirmaciones de calidad
Una afirmación comercial sobre la calidad sin certificación de terceros es solo una declaración publicitaria. Estos procesos de certificación y especificaciones de ensayo acreditan la legalidad y la comercialización de la afirmación de calidad.
Global Recycled Standard (GRS) — Textile Exchange
GRS es la certificación que más se solicita para gránulos reciclados en las cadenas de valor internacionales. Establece dos niveles equivalentes de requisitos:
- 20 % de contenido reciclado: requerido para cadenas de suministro B2B y certificación de transacciones
- 50 % de contenido reciclado: utilizado en etiquetas comerciales para clientes y en Amazon Climate Pledge.
Los certificados cubren todos los aspectos de idoneidad: contenido reciclado, cadena de custodia y distribución, sostenibilidad de la gestión, responsabilidad social y regulación química. El coste de certificación es de aproximadamente Dollars-GBP por instalación y año; el proceso dura 3-6 meses desde el registro hasta la certificación. Novedad de 2026: Textile Exchange anunció la certificación Materials Matter el December 12, 2025; sustituirá a GRS 4.0 y se implantará antes del December 31, 2027. Si su proveedor ya está registrado en GRS, compruebe el plazo indicado para actualizar la certificación.
Norma de certificación APR PCR (noviembre de 2024)
En noviembre de 2024, la Association of Plastics Recyclers publicó APR-PCR-101; esta norma exige:
- Mínimo de 90 % de plástico posconsumo en el producto certificado
- Se permite hasta un 10 % de PIR, pero no se considera PCR apto para certificación.
- Supervisión de la cadena de custodia respaldada por ISO 14021 (definición), ISO 22095 (cadena de custodia) y EN 15343 (trazabilidad).
- Cuotas anuales: $850 (miembro de APR) / $1.700 (no miembro) por centro.
Principales normas de ensayo ASTM para verificar la calidad
- ASTM D1238-23a — Caudal/índice de fluidez del plástico fundido (versión vigente de 2023)
- ASTM D1505-25 — Densidad mediante técnica de gradiente de densidad (versión de 2025)
- ASTM D5577-19: técnicas para separar e identificar contaminantes en plásticos reciclados.
- ASTM D7486-22: medición de partículas finas y polvo en gránulos de plástico.
- ASTM D5491-08(2022): clasificación de fuentes de film de PE reciclado posconsumo.
EN 18065:2025 — la nueva norma de la UE sobre niveles de calidad de datos
Publicada en agosto de 2025, la norma europea vigente desde febrero de 2026, EN 18065:2025, establece una clasificación DQL 1-4 para plásticos reciclados, especialmente aplicable a los pasaportes digitales de producto y la documentación comercial B2B. DQL 4-A significa apto para contacto alimentario (se aplican EFSA, FDA y VDA 284 para automoción). Tenga en cuenta que esta norma no establece umbrales de rendimiento, sino únicamente umbrales de transparencia de datos. Complementa las normas ASTM/ISO, pero no las sustituye.
Cómo determina su equipo de granceado el límite de calidad
El eslabón más débil del proceso de fabricación determina el límite de calidad de los gránulos reciclados. A menudo, ese punto débil está en la etapa de filtración del plástico fundido. Un estudio independiente revisado por pares (Fuel Processing Technology, 2022) confirmó que incorporar filtración del plástico fundido al flujo de PP mejora directamente las propiedades mecánicas del material reciclado, lo que demuestra lo que los operadores con experiencia llevan décadas observando.
La elección de la tecnología de filtración depende del nivel de contaminación de entrada:
- Filtros de malla metálica / cambiadores de malla filtrante de pistón (abertura efectiva mínima de 32 micras): cuando la contaminación de entrada se sitúa en el nivel de 0,05 %, pueden ser una opción viable y garantizar una producción de calidad de primera con un sistema estándar de paquete de mallas.
- Mallas filtrantes láser (orificio efectivo mínimo de 70 micras): cuando la contaminación de entrada oscila entre 3 y 5 por ciento, la filtración láser ofrece una clasificación más eficiente a escala micrométrica y un tamaño uniforme en toda la superficie de filtrado frente a las mallas tejidas con una clasificación nominal de micras similar.
- Filtración continua autolimpiable: mantiene las líneas de producción en funcionamiento sin interrupciones, incluso al procesar material de entrada de calidad irregular. Esto es especialmente importante para quienes procesan plástico posconsumo, que suele ser difícil de clasificar en lotes con niveles de contaminación uniformes.
Caso práctico: mejorar la calidad y vender en mercados de alto valor (Vietnam). Un reciclador de plásticos que utilizaba un sistema básico de granceado por cordón extruido con malla metálica de 150 micras instaló un filtro de plástico fundido ultrafino Kitech de 80 micras. Su producto pasó de inmediato de calidad utilitaria a comercial, porque las partículas finas de plástico sin fundir, los metales y otros contaminantes que antes quedaban atrapados en los gránulos permanecían ahora en el filtro. De repente, compradores japoneses y surcoreanos —conocidos por exigir gránulos de alta calidad y pagar una prima por ellos— aceptaban su plástico. La diferencia de calidad amortizó toda la mejora durante el primer año.
Un control de temperatura muy preciso, combinado con sistemas eficaces de filtración del plástico fundido, puede producir un MFI con una tolerancia constante de ±5 % respecto al valor objetivo. Los sistemas de granceado bajo agua ofrecen una geometría superior de los gránulos y una fluidez uniforme, aspectos esenciales para aplicaciones de automoción y electrónica.
La gama de granceadoras de plástico de Kitech, desde granuladores estándar hasta líneas específicas para HDPE, ofrece una calidad de producción uniforme a partir de material posconsumo variable. El sistema de filtración láser autolimpiante automático sin malla elimina los cambios manuales de malla y mantiene una filtración fina en flujos PCR contaminados. Consulte las especificaciones de la página de la granceadora de HDPE.
Triturado y gránulos reciclados: cuándo es adecuado cada formato
El plástico triturado —plástico triturado o molido que no se ha vuelto a extruir ni se ha convertido en gránulos— ocupa el nivel más bajo de la jerarquía de calidad, pero tiene usos legítimos. Comprender las diferencias entre formatos evita especificar de más (pagar por gránulos cuando el triturado es suficiente) o de menos (usar triturado cuando se necesitan gránulos).
| Propiedad | Triturado (sin procesar) | Gránulos reciclados |
|---|---|---|
| Forma física | Irregular, de 2–12 mm; anguloso | Cilindro/esfera uniforme, 3–5 mm |
| Consistencia del MFI | Sin controlar; variable entre lotes | Puede alcanzar ±5 % con filtración fina |
| Eliminación de contaminantes | Ninguna (tras la trituración) | Filtrado durante la extrusión del plástico fundido |
| Perfil de humedad | Variable; requiere secado previo | Secado tras el granceado; más estable |
| Coste de procesamiento (relativo) | Menor | + $50–$200/MT de coste de granceado |
| Valor de mercado frente al material virgen | Descuento del 20–60 % | Descuento del 12–18 % (rHDPE) |
| Aplicaciones adecuadas | Madera, drenaje, aplicaciones industriales de bajas especificaciones; mezclado con material virgen (10–25 %) | Todas las aplicaciones, incluidos el film y el moldeo por inyección de precisión |
Para aplicaciones de moldeo por inyección semiestructurales, el estándar del sector para el contenido de triturado es añadir un 10-25 % a la resina virgen; este nivel es suficientemente bajo para evitar problemas de cambios de color y variaciones en el índice de fluidez (MFI). Con más del 50 % de triturado, las aplicaciones se limitan a la construcción, el drenaje y algunos usos industriales con requisitos dimensionales y estéticos menos estrictos. Para los recicladores de plástico que quieren pasar de un modelo basado en triturado a otro de mezclas granuladas y ofrecer gránulos reciclados, el reto específico consiste en transformar triturado de film flexible de baja densidad aparente en gránulos uniformes; explicamos cómo hacerlo en la página de la granceadora de film plástico.
Las fuerzas del mercado de 2025–2026 que están redefiniendo la demanda por calidades
La dinámica comercial de las calidades de los gránulos de plástico reciclado está cambiando de raíz, no por futuras políticas, sino por la legislación vigente y su aplicación en el ámbito de las políticas públicas. El Reglamento (UE) 2025/40 sobre los envases y residuos de envases (PPWR), que entró en vigor el 11 de febrero de 2025 y será de aplicación general a partir del 12 de agosto de 2026, incluye, entre otras medidas:
- Un 30 % de contenido reciclado en los envases de PET sensibles al contacto para 2030
- Un 10 % en otros plásticos sensibles al contacto y un 35 % en otros envases de plástico
- Umbrales cada vez más exigentes hasta 2040
Según el análisis de ICIS/CPCIF de noviembre de 2025, publicado por Resource Recycling, la UE necesitará ~5,4 millones de toneladas métricas/año (MMT/y) de PE, PP y PET reciclados para cumplir los mínimos del PPWR aplicables a los envases de plástico en 2030. Se prevé que esta cantidad se duplique con creces para 2040, hasta ~11.5 MMT/y. El valor del mercado mundial de gránulos de plástico reciclado alcanzó los $8,6 Billion en 2025 y se prevé que llegue a $16,4 Billion en 2034. Se espera que el valor mundial de los gránulos de plástico reciclado crezca a una tasa compuesta anual (CAGR) del 7,4 % durante el periodo previsto (2026-2034). Se espera que Europa sea el mercado regional más grande y de mayor crecimiento, con una CAGR del 8,1 % durante el periodo previsto.
El «problema de suministro» no se debe a la capacidad, sino a la disponibilidad de materia prima. Según los datos sectoriales disponibles, se estima que solo se recicla con un valor adecuado el 14 % de todos los envases de plástico recogidos para su reciclaje en el mundo. Es posible que apenas el 2 % se recicle efectivamente para aplicaciones de mayor valor. Alrededor del 25 % de los envases de plástico recogidos se descartan durante la clasificación por contaminación y mezcla de polímeros. En resumen, la disponibilidad de gránulos reciclados de «calidad virgen», aptos para aplicaciones de «alto valor» como los envases alimentarios, los interiores de automóviles o el moldeo por inyección de precisión, es limitada en un mercado cuyo crecimiento viene impulsado por la normativa. Para los transformadores de envases de plástico y los fabricantes de compuestos, los acuerdos de suministro a largo plazo con productores certificados de material de calidad virgen son esenciales, no una capacidad simplemente deseable. Las obligaciones de información sobre sostenibilidad a nivel directivo —la CSRD en la UE y las normas de divulgación climática de la SEC en EE. UU.— hacen que el contenido reciclado trazable y certificado sea un asunto de alta dirección, y no una mera partida de compras. Para los fabricantes comprometidos con un modelo de economía circular, los gránulos reciclados de alta calidad procedentes de fuentes verificadas de calidad virgen son tanto una exigencia normativa como una ventaja competitiva.
Preguntas frecuentes
¿Qué diferencia hay entre los gránulos de plástico reciclado posconsumo y posindustrial?
La resina posconsumo (PCR) procede de artículos desechados tras su uso por los consumidores. Puede tratarse de envases o de cualquier tipo de producto de plástico. La resina posindustrial (PIR) procede de artículos desechados por los fabricantes durante sus operaciones, como el material sobrante de las entradas y canales de colada en el proceso de moldeo por inyección. Como la PIR procede de una única materia prima polimérica y no está contaminada por residuos de consumo, suele ser más limpia y uniforme que la PCR. En la mayoría de los casos, la PIR cuesta entre un 8 y un 12 por ciento más que un contenido de PCR comparable debido a la diferencia de calidad. Solo la PCR puede obtener la certificación APR PCR y declararse en las alegaciones conforme al PPWR.
¿Qué es el índice de fluidez y por qué es importante en los gránulos reciclados?
El índice de fluidez (MFI), también conocido como índice de fluidez en fundido (MFR), indica hasta qué punto puede fluir un plástico termoplástico en condiciones controladas (temperatura y presión estándar). En el caso del HDPE, el MFR se mide a 190C con una carga de 2,16 kg (ASTM D1238-23a / ISO 1133). El MFR habitual del HDPE reciclado posconsumo (PCR) de calidad alimentaria disponible comercialmente y apto para el moldeo por soplado está entre 0.1 y 0,89 g / 10 min. Al reutilizar gránulos de plástico reciclado, el MFI aumenta gradualmente debido a la escisión de cadenas en cada etapa del proceso, o disminuye por procesos de reticulación y degradación. Por ello, los gránulos reciclados cuyo MFI no se controla suelen dar problemas en el moldeo, como llenados incompletos, fallos dimensionales y deformaciones. Por tanto, un requisito básico es controlar la tolerancia del MFI del lote suministrado: dentro del 15 % para una calidad comercial o del 5 % para un producto de calidad virgen, sin superar esos límites.
¿Cómo puedo saber si los gránulos reciclados son aptos para uso alimentario?
Para certificar un plástico reciclado como apto para uso alimentario, se necesita un documento de aprobación reglamentaria basado en una evaluación científica y de riesgos, no una declaración del productor de los gránulos. Por ejemplo, solicite una opinión favorable de la FDA conforme a 21 CFR Part 170-199 (Estados Unidos) o de la EFSA (Europa) sobre el proceso de descontaminación aplicado. En el caso del HDPE reciclado, la certificación para contacto alimentario exige demostrar que el proceso de descontaminación es muy eficaz y que se aplican procedimientos de cadena de custodia. En cuanto a la aprobación para contacto con alimentos (FCA), las directrices reglamentarias del Gobierno canadiense indican que «las tecnologías de reciclaje de RPET (PET reciclado) y RH DPE (H DPE reciclado) se consideran bastante maduras, mientras que otras corrientes de residuos plásticos, como RP P (polipropileno reciclado) y R L DPE (polietileno lineal de baja densidad reciclado), aún no han obtenido una FCA amplia para otros plásticos». Por tanto, solicite una carta de opinión favorable individual de los organismos reguladores correspondientes, en lugar de la certificación GRS, que solo certifica el contenido reciclado.
¿Qué certificaciones debería solicitar al comprar gránulos de plástico reciclado?
Para cualquier tipo de gránulo de plástico reciclado destinado a una aplicación final, solicite la certificación GRS (Textile Exchange), así como informes de MFI (ASTM D1238), densidad (ASTM D792/D1505) y contaminación (ASTM D5577). Si necesita acreditar el contenido posconsumo en envases de productos al final de su vida útil conforme al PPWR de la UE (Reglamento sobre los envases y residuos de envases) o a los objetivos de sostenibilidad de una empresa, solicite la certificación APR PCR (APR-PCR-101, edición de noviembre de 2024), que certifica un contenido posconsumo mínimo del 90 % y la cadena de custodia de dicho contenido según los procedimientos de ISO 22095. Si los gránulos se destinan a la automoción, solicite el resultado del ensayo de olor VDA 270. Si se destinan a aplicaciones en contacto con alimentos, solicite la carta de conformidad para contacto alimentario mencionada anteriormente. Tenga en cuenta que la certificación GRS pasará a la nueva Materials Matters Standard el 31 de diciembre de 2026 y familiarícese con el cumplimiento de su proveedor en relación con esta transición.
¿Cómo afecta el equipo de granceado a la calidad de los gránulos de plástico reciclado obtenidos?
El factor que limita la calidad máxima de los gránulos reciclados que puede obtenerse de una materia prima determinada en una línea de granceado concreta es el sistema de filtración. Por lo general, basta con un cambiador continuo de mallas autolimpiable de al menos 32 mesh para producir gránulos de calidad virgen, siempre que la contaminación de entrada sea baja (<0.05%). Para el nivel medio de contaminación de entrada del 3-5% habitual en la PCR, se necesita un sistema de filtración continua autolimpiable de alto rendimiento, a menudo basado en tecnología de filtro láser, para alcanzar altos niveles de limpieza sin interrupciones de la producción. Una filtración avanzada, combinada con un control preciso de la temperatura en la matriz de extrusión, puede lograr una uniformidad del MFI de hasta el 5%, la tolerancia exigida para muchas aplicaciones, incluidas las de automoción y electrónica. Los granceadores submarinos ofrecen una uniformidad geométrica superior a la de los sistemas de cordón extruido y reducen la variabilidad en los procesos posteriores. Mejorar la limpieza de los gránulos mediante una filtración más fina del plástico fundido suele ser la forma más rápida de elevar la calidad de la producción de un transformador de calidad utilitaria o comercial a calidad virgen.
Artículos relacionados
- Granceador de cordón extruido, de anillo de agua o submarino: ¿cuál produce gránulos reciclados de mayor calidad?
- ¿Qué es un gránulo de plástico? Explicación de los métodos de producción y sus aplicaciones
- rPET de calidad alimentaria: normativa de la FDA y la EFSA para envases reciclados
- Guía completa del reciclaje de HDPE: propiedades, proceso y aplicaciones
- Filtro láser autolimpiable para el reciclaje de plásticos: cómo funciona y cuándo utilizarlo
- Línea de granceado de plásticos: configuraciones completas del sistema para residuos posconsumo
Entradas relacionadas




Tendencia ahora



