
Contacte a Kitech Company


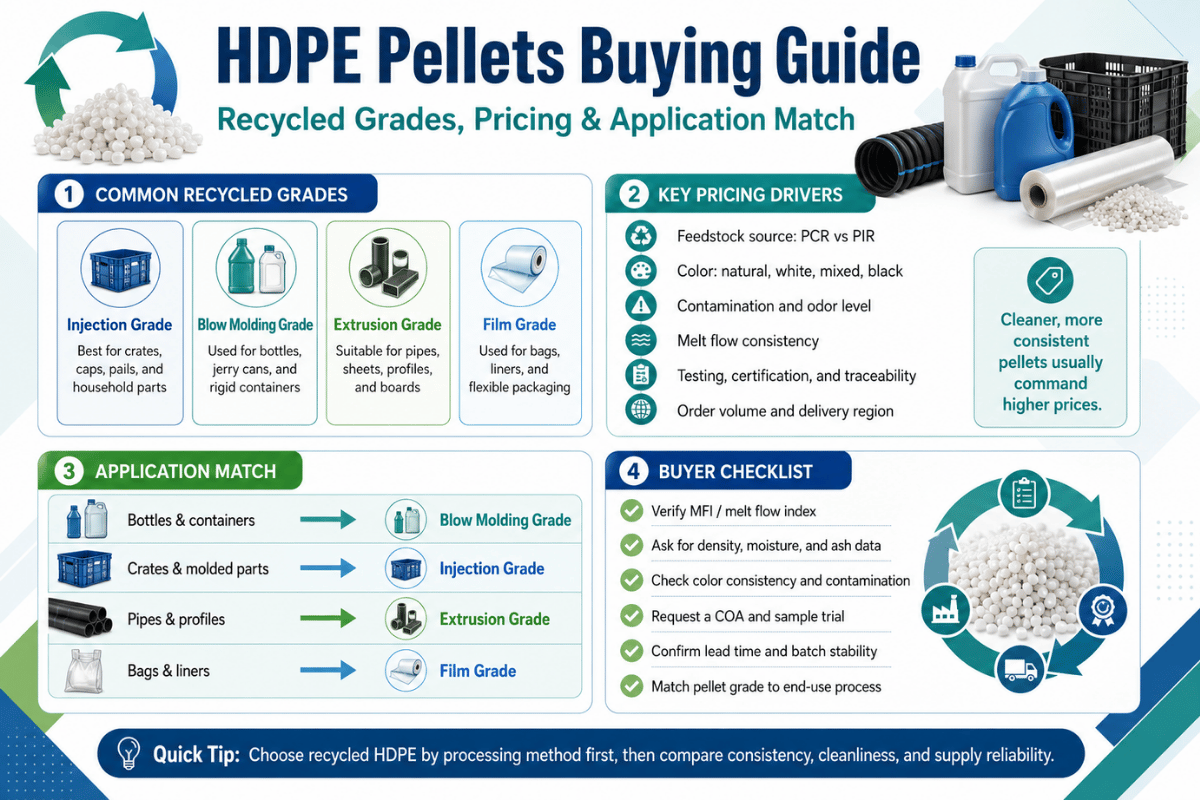
⚡ Especificações rápidas: grânulos de HDPE em resumo
| Código de identificação da resina | #2 (HDPE) |
| Densidade | 0,941–0,965 g/cm³ (ASTM D792) |
| Ponto de fusão | 120–1³0°C |
| Resistência à tração | 26–³3 MPa (ASTM D638) |
| Intervalo de MFI (todas as classes) | 0,05–20 g/10 min @ 190°C/2.16 kg (ASTM D1238) |
| ESCR (dependente da classe) | 100–5 000+ horas (ASTM D1693) |
| Diâmetro normalizado dos grânulos | 2–5 mm, cilíndricos |
| Intervalo de preços à vista (Q3–Q4 2025) | $1,080–$1,400/MT (consoante a região e a classe) |
O que são grânulos de HDPE? Propriedades, aplicações e importância da forma granulada
O polietileno de alta densidade (HDPE) é um termoplástico produzido a partir do monómero etileno, através de um processo de polimerização a baixa pressão (utilizando catalisadores Ziegler-Natta ou metalocénicos, com uma gama típica de 10-80 bar). A estrutura linear do HDPE, com relativamente poucas ramificações, resulta numa cristalinidade de 70%-90% e confere-lhe maior rigidez e resistência do que ao polietileno de baixa densidade (LDPE). Por exemplo, a resistência à tração do HDPE varia entre 26 e 33 MPa, segundo a ASTM D638, enquanto a do LDPE varia entre 8 e 25 MPa, consequência direta do empacotamento mais compacto das suas moléculas lineares. Nas aplicações industriais de transformação por fusão, os grânulos de HDPE são a forma do material conhecida informalmente como «plástico» pronto a ser transformado numa infinidade de produtos; na Europa e em muitas regiões da Ásia, também se usa o termo «granulado». O tamanho padrão é um cilindro de 2mm-5mm. Ao encher a tremonha de uma extrusora, este formato ocupa um volume previsível, o que ajuda a garantir tempos de fusão consistentes e um baixo teor de humidade (em comparação com o pó ou com grânulos reprocessados, são mais porosos e absorvem mais humidade). Para quem compra, compreender o que é um grânulo de plástico e como é produzido é importante, porque as características dos grânulos, o teor de partículas finas, a densidade aparente e a relação entre a superfície e o volume afetam diretamente a regularidade com que o material é alimentado e fundido no equipamento utilizado. Como afetam a processabilidade e a previsibilidade? A procura mundial de HDPE foi superior a 48 milhões de toneladas métricas em 2024, distribuída pelos seguintes métodos: moldação por sopro 35%, moldação por injeção 25%, extrusão de tubos 20%, filme 12%, moldação rotacional e outros 8%. A reciclabilidade do HDPE está bem estabelecida: o seu código RIC é «2» e, nos EUA, 27–30% das garrafas de HDPE descartadas são recicladas todos os anos (NIST, 2024). Instituto Nacional de Normas e Tecnologia, 2024. Entre as principais propriedades relevantes para quem compra plásticos estão a resistência à tração relativamente elevada do HDPE, de 26 a 33 MPa; a densidade de 0,941 – 0,965 g/cm3; o módulo de flexão entre 800 – 1400 MPa; a absorção de humidade quase nula, inferior a 0,01%; e a excelente resistência química à maioria dos ácidos, bases, álcoois e soluções salinas comuns. Desvantagens: a fissuração sob tensão ambiental (ESCR), à qual o HDPE é notoriamente vulnerável quando exposto a certos líquidos; é o modo de falha mais comum que muitos compradores não têm em conta. Além disso, a luz UV e alguns solventes orgânicos, como o benzeno e o tolueno, degradam o HDPE ao longo do tempo.📐 Nota de engenharia: ESCR, o fator diferenciador oculto entre classes
O ESCR varia entre 100 horas para a classe de injeção de uso geral e mais de 5 000 horas para classes de tubos de elevado peso molecular. Já vimos como o ESCR pode diminuir rapidamente se uma peça de HDPE for submetida simultaneamente a esforço mecânico e à exposição a detergentes ou tensioativos, como acontece em embalagens de detergente, tubagens para processos químicos e embalagens de detergente. Se a sua aplicação envolver contacto com qualquer substância com propriedades detergentes sob esforço mecânico, especifique um ESCR mínimo (por exemplo, 500 horas segundo a ASTM D1693) na encomenda de compra, tal como especificaria o índice de fluidez do fundido (MFI).
Classificação das classes de grânulos de HDPE: escolha do índice de fluidez adequado
Quando utilizar uma taxa de fluidez alta ou baixa (MFI) — Como referido no parágrafo anterior, ao comprar grânulos de HDPE, talvez a melhor abordagem seja basear a escolha da classe sobretudo no MFI. O MFI (índice de fluidez), expresso em gramas por 10 minutos @ 190°C/2.16 kg de carga (ASTM D1238), é o «peso molecular inverso». Isto deve-se à relação inversa entre o MFI e o peso molecular: os materiais com peso molecular mais elevado têm menor fluidez e fluem com contrapressão elevada, mas são geralmente resistentes; os materiais com peso molecular mais baixo fluem mais facilmente para matrizes complexas, entre outras, mas apresentam menor resistência e resistência ao impacto. Por isso, a seleção de HDPE começa pelo MFI — é a decisão mais determinante na especificação da classe e depende inteiramente do equipamento de processamento e dos requisitos da aplicação final.Segue-se uma tabela de referência que relaciona cada processo com o intervalo correspondente de índice de fluidez do HDPE (MFI), previsto para permitir um processamento sem problemas, com base nas práticas habituais do setor, nos conhecimentos sobre ciência dos materiais e na opinião geral dos profissionais quanto às melhores práticas: tenha em conta que as especificações do fornecedor do equipamento de processo devem sempre prevalecer na definição dos valores ideais.Do ponto de vista do projeto do granulador «Ao selecionar o nosso equipamento de granulação com base nos parâmetros de produção habituais, começamos por analisar o produto de HDPE pretendido — em especial, a forma como os grânulos serão alimentados no equipamento de processamento a jusante. A especificação MFI do HDPE é geralmente o primeiro aspeto a considerar, porque uma linha de granulação mal concebida ou mal operada, destinada a produzir, por exemplo, um produto com MFI de 4 a 7, também teria dificuldades se estivesse configurada para processar grânulos com MFI de 30 ou 50.» Uma diferença entre a especificação MFI pretendida e a da sua linha pode ir de 5 g/10 min até ao valor MFI especificado completo, causando problemas operacionais e frustração constantes, mesmo que todos os outros parâmetros de funcionamento estejam otimizados.
| Método de transformação | Intervalo de MFI (g/10 min) | Produtos típicos | Porquê este MFI? |
|---|---|---|---|
| Moldação por injeção | 8–20 | Tampas, fechos, caixas, paletes, tampas de parede fina | Um MFI alto preenche bem cavidades complexas; um MFI baixo provoca contrapressão excessiva e peças incompletas |
| Moldação por sopro | 0.3–1.5 | Garrafões de leite, garrafas, bidões, IBC | A resistência do tubo extrudido exige um peso molecular elevado; um MFI demasiado alto provoca o abatimento do tubo extrudido e paredes finas |
| Extrusão de tubos / perfis | 0.1–0.5 | Tubos de água, tubos de gás, condutas, perfis | É necessário um peso molecular muito elevado para resistir à pressão a longo prazo; as classes PE100/PE4710 situam-se neste intervalo |
| Extrusão de película | 0.05–0.3 | Geomembranas, película agrícola, revestimentos | Um peso molecular ultr elevado proporciona resistência ao rasgamento e integridade de barreira ao longo de anos de utilização no exterior |
| Moldação rotacional | 2–8 | Depósitos, equipamento de parques infantis, caiaques, contentores | Um MFI intermédio equilibra a fluidez do pó no molde rotativo com a resistência ao impacto da parede final |
| Moldação de chapas / por compressão | 0.5–2.0 | Placas de HDPE, placas náuticas, tábuas de corte | Um MFI baixo a intermédio proporciona rigidez estrutural e resistência ao impacto em aplicações com secções espessas |
Existem diferentes classes de HDPE?
Claro — e o nome de uma classe de material inclui mais do que o MFI. Uma classe de HDPE descreve não só o índice de fluidez do fundido (processabilidade), a densidade (entre 0.941 e 0,965 g/cm3, que determina a cristalinidade e a rigidez), o MWd (unimodal ou bimodal nas classes de MWd mais elevado, que oferecem maior resistência à fissuração sob tensão ambiental (ESCR) em tubos e aplicações sob pressão) e um pacote de aditivos, mas também, possivelmente, a classificação por células para aplicações em tubos (o código D3350, que especifica ainda a densidade, o MFI, o módulo de flexão, a resistência à tração, a ESCR e o teor de negro de fumo). Por isso, a menos que o material seja especificado segundo a ASTM D3350, peça ao fornecedor uma ficha técnica e confirme se o pacote de aditivos do material é adequado à aplicação pretendida (uma classe para uso alimentar requer estabilizadores UV e antioxidantes diferentes dos de uma classe com 50-70% de material reciclado para mobiliário de exterior, embora ambas tenham o mesmo MFI).Grânulos de HDPE virgem ou reciclado: qual deve especificar?
No entanto, em muitos mercados, já não se pode partir do princípio de que o HDPE reciclado será sempre mais barato. Nos Estados Unidos, o HDPE reciclado pós-consumo rondava $ $1 394 por MT em setembro de 2025 (ou até ultrapassava um pouco alguns graus virgens comercializados no mesmo período, segundo o IMARC Group); na Europa, os grânulos de HDPE reciclado colorido a 30%, destinados a componentes de embalagem moldados por sopro, foram importados por cerca de $ $1 080-$1 150 por tonelada no mesmo período (segundo a Procurement Resource), preços novamente muito próximos dos do HDPE virgem. A procura por conteúdo reciclado, impulsionada por legislação estatal como a California SB54 e pela política PPWR do Parlamento Europeu, ultrapassa a capacidade de processamento das infraestruturas de reciclagem existentes. Assim, a escolha entre material virgem e reciclado deve basear-se nos requisitos da aplicação e na legislação, e não na ideia de que o conteúdo reciclado é automaticamente uma opção de baixo custo.✔ Vantagens dos grânulos de HDPE virgem
- MFI consistente entre lotes (normalmente ±0,5 g/10 min)
- Aprovado para contacto com alimentos ao abrigo da FDA 21 CFR 177.1520
- ESCR até 5 000+ horas disponível (classes de elevado peso molecular)
- Disponível em branco natural / opções de cor translúcidas
- Sem preocupações com contaminação ou odores residuais
- Dados de ensaios ASTM estáveis e verificáveis, diretamente do produtor
- Não exige aprovação de processo regulamentar
⚠ Grânulos de HDPE reciclado: aspetos a considerar
- Redução de 5–15% na resistência à tração por ciclo de reciclagem — o histórico térmico provoca a cisão das cadeias poliméricas e reduz o seu comprimento molecular médio
- A distribuição do MFI é mais ampla entre lotes; alguns processos que exigem especificações rigorosas requerem misturas.
- Cor: cinzenta a escura; limita as aplicações em cores naturais
- Contacto com alimentos: apenas com uma carta de aprovação da FDA para o processo de descontaminação de PCR reconhecido
- A ESCR é geralmente inferior; teste sempre e confirme no certificado de análise (CoA) os resultados do ensaio ASTM D1693 específicos da classe para cada lote entregue.
- Em mercados com procura elevada de material reciclado, o preço pode igualar ou ultrapassar o do material virgem (preços de 2025).
- Cumpre os novos requisitos da União Europeia PPWR e da california SB 54 relativos às metas de conteúdo reciclado pós-consumo.
Preços dos grânulos de HDPE em 2025–2026: referências, diferenças regionais e fatores de custo
Os preços da resina de HDPE variam bastante consoante a região e são notoriamente voláteis. Indicar um preço «por tonelada» sem especificar a classe, a região e a data seria misturar mercados cujos preços diferem normalmente 20-30% ou mais.| Região | Classe | Preço (USD/MT) | Período / Fonte |
|---|---|---|---|
| China | Uso geral (classe de embalagem) | ~$1,114 | Preço à vista no Q3 2025 (Procurement Resource) |
| Europa | HDPE virgem (geral) | $1,100–$1,250 | Q4 2025, tendência descendente (Procurement Resource) |
| Europa | Grânulos reciclados coloridos (moldação por sopro) | $1,080–$1,150 | Importação, a par do material virgem (Procurement Resource) |
| América do Norte | Virgem (película/injeção, classes variadas) | $1,100–$1,400 | Média de 2024 (Laird Plastics) |
| América do Norte | HDPE reciclado pós-consumo | ~$1,394 | Média de setembro de 2025 (IMARC Group) |
Os preços dependem do custo do etileno como matéria-prima e da procura regional. A data indicada reflete as condições de mercado nesse dia. Antes de tomar qualquer decisão de compra, peça ao fornecedor os preços atualizados.
Quanto custa 1 tonelada de HDPE?
Dados de mercado do Q3-Q4 2025. Uma tonelada de grânulos de HDPE virgem tem um valor de mercado entre ~$1 080-$1 400 USD, consoante a classe dos grânulos virgens e a localização geográfica. A China situa-se no limite inferior deste intervalo, a ~$1,114/MT no Q3 2025, devido aos preços mais baixos da energia e das matérias-primas. Os mercados norte-americano e europeu apresentam valores variáveis consoante a classe virgem e as condições contratuais. Na América do Norte, o HDPE pós-consumo rondava ~$1,394/MT em setembro de 2025, um valor igual ou superior ao de algumas classes virgens. A procura na América do Norte, impulsionada pelas normas de conformidade CA SB54 em alguns estados, ultrapassou a disponibilidade de matéria-prima reciclada. Conte com um desconto de cerca de 3% – 8% face ao preço à vista em acordos de compra por contrato direto para volumes >20 MT com os principais fabricantes de material virgem. Os cinco fatores principais que influenciam os preços dos grânulos de HDPE:- Custo do etileno: principal matéria-prima; acompanha o petróleo bruto e os diferenciais entre nafta e etano
- Preços regionais da energia: os custos do gás na Europa fazem subir os custos de produção face ao Médio Oriente e aos EUA, criando diferenças estruturais entre regiões
- Utilização da capacidade: •A nova capacidade das unidades de cracking no Médio Oriente e na América do Norte manteve a oferta de HDPE acima da procura e pressionou os preços do material virgem em 2023.
- Procura obrigatória por sustentabilidade: os requisitos da UE PPWR e da CA SB54 relativos ao conteúdo de PCR estão a criar um prémio estrutural para o rPEAD certificado. Prevê-se que esse prémio aumente ao longo do próximo ano e até 2027.
- Fluxos comerciais: o excesso de oferta da China é exportado a baixo preço e afeta diretamente os mercados à vista europeus e do Sudeste Asiático
Como comprar grânulos de HDPE: tipos de fornecedores, MOQ e lista de verificação de compra em 7 pontos
A cadeia de abastecimento de resina de HDPE tem quatro níveis. Escolha o nível adequado às suas necessidades de volume e especificações para reduzir custos e riscos.| Tipo de fornecedor | Nomes representativos | Quantidade mínima de encomenda habitual | Mais indicado para |
|---|---|---|---|
| Produtores petroquímicos | Dow, INEOS, LyondellBasell, SABIC, Chevron Phillips, ExxonMobil, Reliance Industries | 20+ MT (vagão ferroviário ou contentor ISO) | Compradores de grandes volumes com especificações estáveis e recorrentes |
| Distribuidores regionais | Laird Plastics, distribuidores nacionais de resinas | 500 kg – 5 MT | Compradores de volumes médios que precisam de apoio técnico e prazos de entrega mais curtos |
| Misturadores de resinas recicladas | Misturadores regionais de rHDPE (específicos do mercado) | 1–10 MT | Aplicações sujeitas a requisitos de PCR; classes de rHDPE misturadas com CoA |
| Empresas comerciais / corretores | Comerciantes internacionais de matérias-primas, fornecedores de HDPE listados na Alibaba | 1–20 MT, negociável | Acesso ao mercado à vista e descoberta de preços — é essencial verificar a qualidade antes de assumir um compromisso |
Lista de verificação de compra de grânulos de HDPE em 7 pontos
- Se o modo melhorado estiver ativo, indique no pedido de compra o intervalo de MFI e o processo de tratamento: “Grânulos de HDPE para moldação por injeção, intervalo de MFI entre 12 e 16 g/10min@190C/2.16kg, de acordo com ASTMD1238”. Não basta indicar apenas “HDPE”.
- Peça um certificado de análise com, pelo menos, os seguintes campos: densidade (ASTM D792), MFI (ASTM D1238), ESCR (ASTM D1693 — para aplicações que exijam contacto com produtos químicos ou estejam sujeitas a carga contínua), resistência à tração (ASTM D638) e declaração dos aditivos utilizados.
- Especifique se o material é virgem ou reciclado. Para contacto com alimentos, são necessários documentos que comprovem a conformidade com FDA 21 CFR 177.1520 e uma carta da FDA que reconheça o processo de descontaminação na reciclagem (não basta uma alegação genérica de “HDPE de qualidade alimentar”).
- Verifique os aditivos utilizados. Determine o tipo e a dosagem de estabilizador UV necessários para aplicações no exterior, os antioxidantes usados para facilitar o processamento e os agentes nucleantes necessários se o material sofrer muita movimentação ou se forem necessárias tolerâncias dimensionais apertadas. Confirme também se a utilização prevista cumpre regulamentos como REACH, RoHS, NSF e FDA.
- Confirme a norma ASTM segundo a qual o produto é fabricado. As classes para tubos têm de cumprir a ASTM D3350; os produtos em contacto com água potável têm de cumprir a NSF/ANSI 61; os componentes em contacto com equipamentos alimentares têm de cumprir a NSF/ANSI 51; e os produtos para uso industrial geral têm de cumprir a ISO 1872-1.
- Verifique a embalagem e as condições de armazenamento. Confirme que o produto é fornecido em sacos de polietileno selados, com um máximo de 25kg, ou em sacos para granel. O teor de humidade livre não deve exceder 0.05 percent. O armazenamento prévio deve evitar a exposição à luz solar e ao calor direto.
- Faça um pedido experimental antes de comprar 24 000kg de uma só vez. Fornecedores conceituados e de qualidade vendem lotes experimentais de 500 kg a 1 MT, mesmo com um pequeno acréscimo de preço. Um ensaio de 500–1 000 kg nos seus próprios moldes e às temperaturas de produção permite prever os resultados com muito mais fiabilidade do que os dados laboratoriais da ficha técnica do fornecedor.
Verificação da qualidade e armazenamento: normas, certificado de análise e manuseamento antes do processamento
Um certificado de análise que inclua apenas o índice de fluidez e a densidade não é suficiente para utilizar o plástico no fabrico de um produto. Os métodos de ensaio ASTM a especificar para as resinas plásticas dependem dos requisitos da aplicação final.| Ensaio | Norma | O que revela | Quando exigir |
|---|---|---|---|
| Índice de fluidez | ASTM D1238 | Facilidade de processamento; indicador do peso molecular | Todos os pedidos |
| Densidade | ASTM D792 | Cristalinidade; rigidez e nível de barreira | Todos os pedidos |
| Resistência à fissuração por tensão ambiental (ESCR) | ASTM D1693 | Resistência a longo prazo à fissuração por tensão química; indicador essencial de falhas | Moldação por sopro, tubos, armazenamento de produtos químicos e todas as classes de rHDPE |
| Resistência à tração | ASTM D638 | Desempenho estrutural; deteta diluição do conteúdo reciclado ou degradação | Aplicações estruturais; primeiros pedidos de classes de rHDPE |
| Condicionamento dos provetes | ASTM D618 | Condições de ensaio reproduzíveis para comparar fornecedores | Para comparar dados de laboratórios de diferentes fornecedores |
| Tempo de indução oxidativa (OIT) | ASTM D3895 | Nível residual de antioxidantes; permite prever a estabilidade durante o processamento térmico e a vida útil no exterior | Classes recicladas; aplicações no exterior ou expostas a UV |
💡 Sugestão: verificação independente por terceiros
Nos primeiros pedidos a um novo fornecedor, sobretudo a empresas comerciais, envie 500 g do produto para um laboratório certificado pela HOKLAS, ACLASS, CNAS ou ILAC e peça um relatório de ensaio do índice de fluidez, da densidade e do ensaio ESCR (se aplicável). O custo total é de $200–$400. É o seguro mais barato disponível na compra de plásticos e pode poupar milhares ou dezenas de milhares de dólares se um lote defeituoso causar várias semanas de paragem da produção.
Condições de armazenamento antes do processamento
Os grânulos de HDPE são praticamente não higroscópicos (0,01% de humidade livre, segundo a ASTM D570), mas a condensação resultante da acumulação de calor em períodos de tempo quente pode gerar até 1 500-2 000 ppm de humidade livre à superfície e no interior dos grânulos de resina. De acordo com estudos recentes sobre a estabilidade do processamento de plásticos, mesmo uma contaminação ligeira com diferentes resinas de grande consumo pode afetar drasticamente a fusão do polímero durante o processamento e a eficiência da produção. Um estudo publicado em 2025 indica uma degradação significativa da eficiência do processo se tampas de polipropileno (PP) ou resíduos de rótulos derretidos estiverem presentes na matéria-prima de HDPE pós-consumo em concentrações superiores a 0,5%. Os profissionais do setor recomendam manter a humidade livre abaixo de 0,05%, armazenando os grânulos:- • em local fresco e seco, longe de fontes de calor e caldeiras
- Humidade: <65% RH; armazene em sacos de polietileno selados ou em silos e contentores cobertos
- Proteção UV: mantenha o material no interior e/ou cubra-o com mangas ou embalagens de proteção impermeáveis aos raios UV. A radiação UV degrada os aditivos antioxidantes presentes no HDPE sem pigmento preto durante o armazenamento antes do processamento.
- Separação dos polímeros: armazene os grânulos de HDPE separadamente do PP, LDPE e PET para evitar contaminação cruzada, que pode afetar a estabilidade do processamento acima de 0,5% de concentração.
- Prazo de armazenamento: ilimitado se forem respeitadas as condições adequadas. O HDPE resiste à degradação natural (não sofre auto-oxidação em condições ambientais) e à hidrólise.
Perspetivas para o mercado de HDPE em 2025–2026: crescimento do volume, pressão sobre os preços e exigências de sustentabilidade
Três forças estão a transformar o mercado mundial de HDPE e a forma como os compradores adquirem grânulos até 2026: o excesso de capacidade, que faz baixar os preços do material virgem; uma lacuna estrutural na oferta de HDPE reciclado pós-consumo (PCR); e prazos de cumprimento regulamentar que já não são meras hipóteses. Os grânulos de HDPE — principal matéria-prima para a moldação por sopro, a extrusão de tubos e as peças moldadas por injeção — estão no centro destas três dinâmicas. Tendência da procura de HDPE reciclado: o mercado mundial de HDPE, virgem e reciclado, está a transformar-se rapidamente. O mercado mundial de HDPE reciclado foi avaliado em USD 19,44 mil milhões em 2025 e deverá crescer para USD 21,05 mil milhões em 2026, com uma taxa de crescimento anual composta (CAGR) de -0,38% entre 2025 e 2026. A Fortune Business Insights prevê que atinja USD 39,86 mil milhões até 2034. Este crescimento deve-se menos à procura tradicional e mais à procura impulsionada pelo cumprimento de requisitos de produção certificada de plástico reciclado, em particular através de regulamentos que estabelecem requisitos obrigatórios para as embalagens. Nos EUA, a lei SB54 da Califórnia exige que 30% das embalagens vendidas até 2030 sejam feitas de plástico reciclado pós-consumo (PCR) e estabelece metas intermédias a partir de 2025. Na UE, foi implementado um regime semelhante através do Regulamento relativo às embalagens e aos resíduos de embalagens (PPWR), com metas idênticas para as embalagens da UE. Realidade da lacuna na oferta de PCR: a capacidade de transformação de HDPE reciclável na Europa duplicou entre 2018-2022, mas estagnou entre 2022-2023, porque o excesso de oferta mais amplo de poliolefinas reduziu as margens dos recicladores (fonte: Plastics Recyclers Europe, relatório HDPE & PP Rigids 2023). A diferença entre as metas obrigatórias de utilização de PCR e a oferta disponível e certificada de PCR é um desafio crítico de aprovisionamento para os transformadores europeus que entram em 2026. O rHDPE da América do Norte enfrenta uma limitação semelhante. A volatilidade dos preços e as inversões — em que certas classes de rHDPE podem ficar mais caras do que o plástico virgem, como aconteceu em 2025 — são manifestações diretas deste desfasamento entre a oferta e a procura. Perspetivas de preço do HDPE virgem: o último trimestre de 2025 caracteriza-se atualmente por preços baixos do HDPE virgem na China, na Europa e na América do Norte. Esta descida deve-se sobretudo à entrada em funcionamento de nova capacidade no Médio Oriente, à atividade de compra prudente a jusante e à sazonalidade. A análise de consenso do mercado da Procurement Resource (perspetivas para o Q4 2025) prevê que a fraqueza dos preços do HDPE virgem provavelmente se prolongue até ao Q1-Q2 2026. Os compradores com flexibilidade no calendário de aprovisionamento poderão encontrar nos próximos meses uma oportunidade favorável para renegociar contratos de material virgem. Recomendação: Se o seu processo de produção exigir HDPE PCR certificado em 2026 ou 2027, devido a um compromisso de sustentabilidade da marca, a uma exigência de um cliente retalhista ou a uma obrigação regulamentar, comece já a qualificar fornecedores, sem esperar pelo prazo da obrigação. As cadeias de fornecimento de rHDPE pós-consumo exigem prazos de qualificação mais longos do que as de material virgem; as fontes de PCR certificado para uso alimentar são limitadas, e é provável que os prémios no mercado à vista para rHDPE certificado aumentem ainda mais à medida que se aproximam as metas para 2030. O compromisso antecipado com contratos protege tanto a segurança do abastecimento como os custos.Perguntas frequentes sobre grânulos de HDPE
Existem diferentes classes de HDPE?
Ver resposta
Sim, e as diferenças entre classes são importantes para o processamento. As classes de HDPE diferem no MFI, na densidade, na distribuição do peso molecular e nos aditivos. As classes com elevado índice de fluidez para moldação por injeção têm MFI entre 8 e 20 g/10 min; as classes de HDPE para moldação por sopro lenta, com MFI mais baixo, situam-se entre 0.3 e 1,5 g/10 min; e as classes para extrusão lenta de tubos situam-se entre 0.1 e 0,5 g/10 min.
Valores de MFI altos e baixos não são adequados para o outro tipo de aplicação. Os fabricantes de tubos por extrusão consultam frequentemente a classificação de materiais para tubos da ASTM D3350, um sistema de especificação muito completo e com vários parâmetros. Caso contrário, encomende sempre com base numa ficha de especificações e indique ao fornecedor o seu tipo de processo e o intervalo de MFI preferido em cada ordem de compra.Quanto custa 1 ton de HDPE?
Ver resposta
Os preços atuais dos grânulos de HDPE virgem para Q3-Q4 2025 situam-se entre $1 080-$1 400 USD / tonne, consoante o tipo e a localização. No mercado à vista chinês, os preços estavam perto do limite inferior deste intervalo no final de setembro de 2025 (~$1 114 / MT); na América do Norte, os preços contratuais dependem da classe e do volume. Em setembro de 2025, o HDPE reciclado pós-consumo (PCR) na América do Norte custava aproximadamente $1 394/ MT, um valor equivalente e, em muitos casos, superior ao de alguns tipos de grânulos virgens, devido a uma procura impulsionada por obrigações que excede a oferta. O preço do etileno usado como matéria-prima e a oferta e procura regionais também influenciam os preços; peça cotações atualizadas aos fornecedores antes de definir o orçamento.
Qual é mais resistente: HDPE ou polietileno?
Ver resposta
O HDPE é um PE mais resistente e rígido. HDPE, abreviatura de polietileno de alta densidade, designa o PE de alta densidade; esta distinção indica que este tipo de polietileno é o mais resistente e rígido da família. Em comparação com o polietileno de baixa densidade (LDPE) convencional, cuja resistência à tração se situa entre 8-25 MPa e cujo módulo de flexão se situa entre 150-250 MPa, segundo os métodos de ensaio ASTM D638, o PE de alta densidade tem uma resistência à tração 2-3 pontos superior (26-33 MPa) e um módulo de flexão cerca de cinco pontos superior (800-1 400 MPa). O HDPE alcança esta resistência graças à sua estrutura linear, com menos ramificações moleculares, que permite um maior empacotamento das cadeias moleculares e uma cristalinidade de cerca de 70-90%, em comparação com 40-60% no LDPE.
O polipropileno (PP) tem uma resistência semelhante, mas oferece maior durabilidade a altas temperaturas (over 80C), sendo por isso utilizado em recipientes para enchimento a quente e garrafas de plástico esterilizáveis.Quanto tempo dura o HDPE no exterior?
Ver resposta
Uma estabilização UV adequada permite garantir uma vida útil de 20-50+ anos para um produto de HDPE utilizado no exterior. O negro de fumo, com uma incorporação de 2-3%, é um excelente estabilizador UV, pois bloqueia fisicamente a radiação UV. Isto permite que produtos como tubos de HDPE, geomembranas de HDPE ou cadeiras e mesas de exterior em HDPE tenham uma vida útil de várias décadas. Quando não é possível usar preto, por exemplo, num produto de HDPE colorido para exterior, utilizam-se absorvedores de UV e HALS (estabilizadores de luz por aminas impedidas). Sem aditivos UV, o HDPE fica sujeito à fotodegradação e à fragilização da superfície em menos de 6 a 18 meses de exposição ao ar livre. Ao comprar grânulos para produtos destinados ao exterior, consulte sempre as fichas técnicas para verificar o tipo de pacote UV e confirmar que proporciona uma vida útil segura.
Que certificações existem para o HDPE destinado ao contacto com alimentos?
Ver resposta
O HDPE virgem cumpre os requisitos FDA 21 CFR 177.1520 para contacto com alimentos nos EUA. Na Europa, o plástico destinado a este fim tem de cumprir o Regulamento (EU) No. 10/2011 relativo aos materiais e objetos de plástico destinados a entrar em contacto com alimentos. Se o plástico for utilizado no fabrico de equipamentos (por exemplo, superfícies de preparação de alimentos e tábuas de corte), também tem de cumprir a NSF/ANSI 51 Food Equipment Materials.
Para o HDPE reciclado, a conformidade para contacto com alimentos exige também um processo específico, para além de os polímeros cumprirem as especificações: o método de descontaminação utilizado na reciclagem tem de ter uma carta de não objeção da FDA. Não aceite sem confirmação uma alegação genérica de “qualidade alimentar”; peça documentação e confirme que o material cumpre os requisitos regulamentares da jurisdição onde será utilizado.Processa HDPE internamente a partir de fluxos reciclados?
A Kitech concebe linhas de granulação com filamento, anel de água e granulação subaquática, adaptadas aos fluxos de reciclagem de HDPE, permitindo controlar totalmente o tamanho dos grânulos, as especificações de MFI e as dosagens de aditivos.
Explore as linhas de granulação da Kitech →Revisto pela Kitech Engineering Team. Os dados de preços apresentados neste artigo provêm de relatórios de mercado publicados nas datas indicadas e podem não refletir as condições atuais do mercado. Recomenda-se sempre obter cotações atualizadas dos fornecedores antes de qualquer compra. Os intervalos de MFI por aplicação apresentados neste artigo são recomendações de profissionais do setor, baseadas em várias fontes sobre processos de transformação; consulte sempre as especificações do fornecedor do equipamento.
Referências e fontes
- Quantificação dos fluxos de polietileno de alta densidade nos Estados Unidos através da análise do fluxo de materiais – Chatterjee et al., National Institute of Standards and Technology (NIST), ASME MSEC 2024
- 21 CFR 177.1520, polímeros de olefinas (condições de contacto com alimentos)U.S. Food and Drug Administration
- Promoção da gestão sustentável de materiais: factos e números – U.S. Environmental Protection Agency
- Impacto das flutuações sazonais dos fluxos de entrada na estabilidade do processamento de HDPE – MDPI / PubMed Central, 2025
- California SB 54, embalagens de plástico: requisitos de conteúdo reciclado pós-consumoCalifornia Legislature
- Mercado de HDPE e PP rígidos na Europa: relatório de 2023 – Plastics Recyclers Europe
- Análise da tendência dos preços do HDPE 2025–2026Procurement Resource
Artigos relacionados
- O que é um grânulo de plástico? Formas, utilizações e processo de fabrico
- Classes de qualidade de grânulos reciclados: como os compradores avaliam as resinas PCR
- Reciclagem de HDPE: da recolha pós-consumo à resina granulada
- Granulação com filamento, anel de água ou subaquática: qual é a opção certa para a sua linha?
- Máquina de granulação de HDPE da Kitech: especificações de produção e guia de configuração







