
Contacte a Kitech Company

Reciclagem de bioplástico PLA: o que é possível hoje e o mito da compostagem

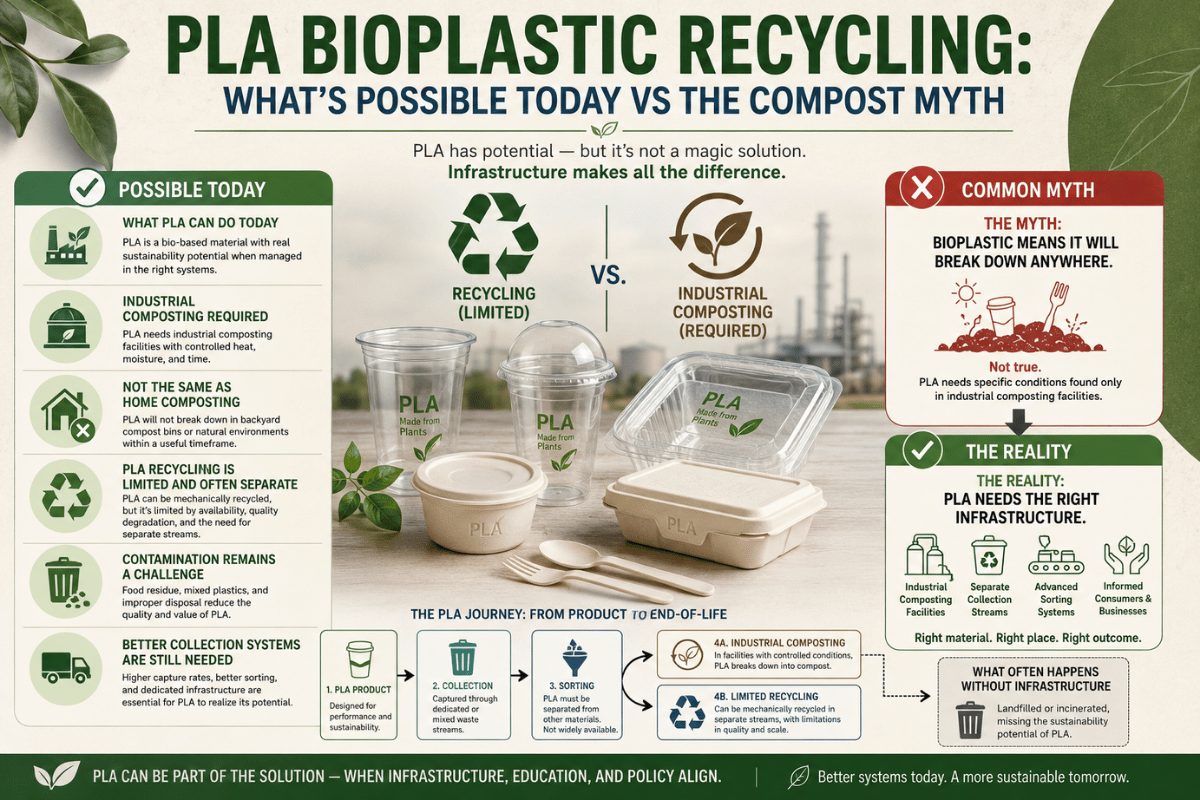
PLA em resumo — principais propriedades do material
| Parâmetro | Valor | Fonte |
|---|---|---|
| Temperatura de fusão (Tm) | 130–180°C | NCBI PMC8199738 |
| Temperatura de transição vítrea (Tg) | 60–65°C | NCBI PMC8199738 |
| Densidade | 1,21–1,30 g/cm³ | NCBI PMC8199738 |
| Resistência à tração | 15,5–150 MPa | NCBI PMC8199738 |
| Código de identificação da resina | #7 (Outros) | Norma da indústria |
| Norma de compostagem industrial | EN 13432 (6–12 semanas a 55–60°C) | Norma europeia |
O que é o PLA e porque não pode ser colocado no ecoponto habitual
O ácido poliláctico (PLA) é um poliéster termoplástico obtido a partir de açúcares vegetais fermentados — normalmente amido de milho ou cana-de-açúcar. Ao contrário do polietileno, do polipropileno ou do PET, a cadeia de carbono do PLA provém de matérias-primas biológicas e não do petróleo. Essa origem torna-o efetivamente diferente dos plásticos convencionais em termos de consumo de energia e emissões durante a produção. No processamento posterior e na reciclagem, porém, comporta-se como um termoplástico: funde, pode ser extrudido e causa problemas quando entra no fluxo de reciclagem errado. A temperatura de fusão do PLA varia entre 130-180C, consoante a classe do material e a cristalinidade, e a sua temperatura de transição vítrea situa-se entre 60-65C. Em comparação, o PET tem uma Tg de cerca de 80C e uma Tm de 250-260C. Esta diferença não é apenas teórica. Explica porque o PLA não pode partilhar uma linha de extrusão com PET e porque contamina lotes de PET quando escapa à triagem. A densidade do PLA (1,21-1,30 g/cm) é suficientemente próxima da do PET (1,29-1,40 g/cm) para provocar erros de identificação na maioria dos sistemas de triagem. Três propriedades levam à rejeição nas instalações convencionais de triagem e recuperação de materiais:- O PLA tem o código de identificação da resina #7 (Outros), uma categoria que a maioria dos programas municipais não recolhe nem processa.
- Com uma Tg de 60-65C, o PLA amolece antes de atingir as temperaturas de processamento dos plásticos de uso corrente. Uma extrusora de fluxo misto, a funcionar às temperaturas otimizadas para HDPE ou PP, degrada o PLA em vez de o processar.
- A espectroscopia NIR — a tecnologia de triagem automatizada dominante — tem dificuldade em distinguir PLA de PET à velocidade das linhas de produção, provocando encaminhamentos sistematicamente errados.
Nota técnica — erros de identificação de PLA na triagem NIR
Ao combinar a espectroscopia NIR para identificar o tipo de plástico, através das absorções características das ligações moleculares e da composição química, verifica-se que as assinaturas das ligações C-O e C=O do PLA e do PET são quase indistinguíveis entre 1600-1800 nm (Figura 1). Mesmo à velocidade habitual de 2-3 m/s nas instalações de triagem e recuperação de materiais, com uma janela de identificação inferior a 100ms por objeto, o PLA acaba por ser encaminhado para os fluxos de PET e de plásticos rígidos mistos nas instalações que não têm calibração específica para identificar PLA. O problema não se limita à oportunidade perdida de reciclar: é isto que desencadeia a cascata de contaminação descrita abaixo.
A crise da contaminação por PLA: porque os recicladores rejeitam lotes inteiros
Situação na indústria: política formal de rejeição da APR
As embalagens de PLA estão oficialmente incluídas nas orientações de conceção para plásticos rígidos da Association of Plastic Recyclers (APR), na categoria «Embalagens que não cumprem os requisitos de aceitação». Não se trata de uma sugestão informal: é a regra usada nas políticas de receção das instalações de triagem e recuperação de materiais da América do Norte e pelos responsáveis pelas compras que definem os critérios de aceitação dos materiais.
A regra dos 10%: como 1 parte de PLA em cada 10 destrói um lote inteiro
Em março, o estudo da University of Florida «Impact of bioplastic contamination on the mechanical recycling of conventional plastics», publicado na revista científica com revisão por pares Waste Management Journal (Staplevana et al., DOI: 10.1016/j.wasman.2024.05.028), recentemente revisto por pares e aceite para publicação em 2024, apresentou dados que confirmam o que os operadores das instalações de triagem e recuperação de materiais observam há anos. Os investigadores avaliaram a contaminação por PLA, um tipo de bioplástico, em fluxos de reciclagem de polietileno de alta densidade (HDPE). Identificaram três «pontos de viragem»:- Concluiu-se que uma contaminação por PLA de apenas 1% reduz drasticamente a qualidade do material reciclado, tornando-o logo inadequado para as classes comerciais.
- Uma contaminação por PLA de 10% reduz em 50% a resistência máxima à tração de uma placa de HDPE reciclado.
- Com 2,5% de PLA e exposição à radiação UV, a resistência à tração diminui 51%. Isto significa que os contaminantes em baixas concentrações se degradam durante a vida útil do produto quando este é exposto no exterior.
O PLA pode ser reciclado com PET?
Não. O PLA não pode ser processado juntamente com PET por reciclagem mecânica. Como a temperatura de transição vítrea do PLA é inferior (60-65°C vs. cerca de 80°C para o PET), o PLA atua como contaminante na massa fundida de PET, provocando separação de fases e estrias à superfície, além de fragilizar o produto final. A lista de materiais rejeitados da APR define expressamente esta incompatibilidade. A reciclagem química é uma exceção possível em condições próximas da despolimerização total, que permitem tratar separadamente o PET e o PLA com base na química dos respetivos monómeros (consulte a secção sobre reciclagem química abaixo ou reciclagem mecânica vs. química de plásticos para uma comparação detalhada dos processos). Na prática, em todas as operações de reciclagem de garrafas PET, os procedimentos estabelecidos determinam que todos os artigos identificados como PLA sejam excluídos dos materiais recebidos, antes de estes chegarem aos equipamentos de triagem. Uma análise espectral adicional para identificar e rejeitar bioplásticos poderá ser necessária apenas na zona de receção da instalação e deverá representar apenas uma pequena fração do custo de um lote contaminado!Reciclagem mecânica de PLA: cadeia de equipamentos e parâmetros de processo
(Nota: a Kitech produz equipamentos de granulação e reciclagem de plásticos; as recomendações sobre materiais e desempenho apresentadas neste artigo estão de acordo com as especificações declaradas dos equipamentos quanto aos materiais e ao caudal necessário.)
Ao processar um fluxo dedicado de PLA pós-industrial — por exemplo, aparas de pré-formas ou chapas, artigos para restauração ou películas para restauração triadas —, a reciclagem mecânica transforma esses materiais em grânulos de plástico utilizáveis e comercializáveis, sem alterar a estrutura molecular. O resultado depende da eficácia com que as impurezas (sobretudo outros plásticos além do PLA, humidade, entre outras) são eliminadas nas etapas de triagem, lavagem e secagem, bem como do controlo da temperatura da extrusora, que deve ficar abaixo da temperatura de fusão e degradação do PLA para evitar a degradação. O processamento mecânico de resíduos rígidos ou em película de PLA segue normalmente 5 etapas:Reciclagem mecânica de PLA — etapas do processo
- Pré-triagem, separação e rejeição. Para garantir a máxima qualidade do produto final, conforme Staplevana et al., todas as resinas estranhas conhecidas ou suspeitas (PET, HDPE, PP, etc.) devem ser removidas na receção, de preferência através de triagem automatizada. Mesmo uma contaminação de 1% por materiais que não sejam PLA pode reduzir significativamente a qualidade e as propriedades do material. A triagem é indispensável para obter grânulos de elevada qualidade.
- Redução de tamanho. Os trituradores, os granuladores ou os moinhos reduzem os materiais rígidos e em película (incluindo recipientes, tampas, etc.) a fragmentos com dimensões nominais entre 10-20mm. Para materiais deformáveis e de baixa viscosidade, como películas ou tecidos não tecidos, os trituradores de baixa velocidade e elevado binário evitam a formação indesejada de partículas finas, que podem causar problemas de alimentação (formação de pontes).
- Lavagem. Para remover resíduos alimentares ou adesivos, lava-se o material com água morna (60-70°C). O ideal é que a lavagem seja breve e a temperatura apenas a necessária, pois um tempo excessivo e temperaturas superiores à Tg podem provocar aderência ou deformação.
- Secagem. Como a maioria dos polímeros naturais ou de origem biológica, o PLA é higroscópico e exige um teor de humidade muito baixo, inferior a < 0.02% nos grânulos, para manter a qualidade, o índice de fluidez e o aspeto da superfície. Acima desse teor, formam-se bolhas de vapor no cilindro da extrusora. Uma etapa de secagem — normalmente por centrifugação e ar quente, com temperatura de entrada de 70-80°C e um tempo de permanência de 2-4 horas para evitar atingir a Tg — assegura a produção adequada de grânulos.
- Extrusão. Os fragmentos de PLA secos são alimentados numa extrusora de fuso único, com temperaturas no cilindro de 130–180°C, dentro do intervalo de processamento do PLA. Um granulador (de filamento, anel de água ou submerso) corta o material extrudido fundido em grânulos uniformes.
Nota técnica — parâmetros de extrusão de PLA
O PLA exige, portanto, uma janela de processamento reduzida e uma progressão adequada da temperatura ao longo do cilindro da extrusora: 130C (alimentação) 155C (transição) 175C (dosagem), com a matriz de extrusão a 170-180C. Temperaturas superiores a 200C provocam degradação, libertando gases ácidos (que causam uma coloração amarelada) e quebrando as cadeias, o que reduz o peso molecular. O fuso deve ter uma relação L/D superior a 25:1 para assegurar uma plastificação suficiente. As gamas KSP da Kitech variam entre L/D 25 e 35 nos vários modelos KSP (L/D 25 a 35), e a linha 5G KCP Plus atinge até 50:1 para a homogeneização profunda exigida no processamento de películas. A adição de um filtro de malha de 80-120 mesh à filtragem da massa fundida ajuda a remover géis não fundidos, que causam defeitos superficiais nas peças moldadas por injeção a jusante. No caso de PLA pós-consumo com tintas de impressão ou adesivos, recomenda-se incluir uma saída de desgaseificação por vácuo.
Seleção de equipamentos em função do caudal e da forma do PLA
| Volume de entrada | Forma do PLA | Sistema recomendado | Tipo de granulador |
|---|---|---|---|
| <50 kg/month | Apenas resíduos de impressão 3D | Extrusora de filamento de secretária | Extrusão por bocal |
| 150–1 300 kg/h | PLA em película, fibra ou forma rígida | Série Kitech KCP | Anel de água ou filamento |
| 300–1 200 kg/h | Fragmentos ou material moído de PLA rígido | Série Kitech KSP | Filamento ou anel de água |
| 600–2 000 kg/h | Película de PLA em grande volume, com contaminação mista | Kitech 5G KCP Plus (filtro autolimpante) | Submerso |
De acordo com as especificações dos produtos Kitech, o PLA é um tipo de resina compatível com as séries KCP, 5G KCP Plus e KSP. O guia «Granulador de filamento, de anel de água ou submerso» inclui uma tabela que compara os tipos de granulador.
O PLA pode ser reciclado várias vezes?
Sim, dentro de certos limites. A molécula de PLA degrada-se progressivamente a cada ciclo de processamento mecânico, reduzindo as propriedades de resistência à tração ao longo de 2-3 ciclos, até ficarem abaixo das especificações do produto. Misturar resina virgem com cerca de 20-30% de material reciclado permite recuperar as propriedades exigidas, à semelhança dos grânulos de r-PLA produzidos comercialmente pela TotalEnergies Corbion. Os processos de reciclagem química descritos abaixo interrompem este ciclo de degradação e recuperam ácido láctico com qualidade equivalente à matéria-prima virgem, independentemente do histórico de processamento.Reciclagem química de PLA: recuperação de ácido láctico à escala comercial
A reciclagem química decompõe o polímero nos seus componentes básicos, o ácido láctico. Estes monómeros de ácido láctico podem voltar a ser polimerizados para produzir PLA equivalente ao material virgem. Os processos químicos também evitam a redução do peso molecular que ocorre na reciclagem mecânica e, ao contrário desta, não se limitam a materiais não contaminados ou de camada única: podem processar fluxos de resíduos de PLA multicamada e contaminados. A maioria dos processos de reciclagem química à escala industrial baseia-se na hidrólise catalisada por ácidos ou bases a altas temperaturas. Na presença de água e de um catalisador, a ligação éster da molécula de PLA sofre hidrólise e liberta monómeros de ácido L-láctico. Estes são isolados e purificados, sendo depois convertidos em lactida, o dímero cíclico do ácido láctico, que pode voltar a ser polimerizado para formar um novo polímero PLA. (Em alternativa, o processo de despolimerização enzimática, que está na base do projeto ReBioCycle financiado pela UE e atualmente em fase de demonstração, é descrito na secção sobre as perspetivas do mercado.)Facto: a reciclagem química consome menos energia do que a produção de PLA virgem
A experiência operacional da TotalEnergies Corbion na sua primeira instalação comercial de reciclagem química de PLA demonstrou que o processo de despolimerização química exige menos energia do que o fabrico de PLA virgem a partir de matérias-primas primárias de ácido láctico. Isto contraria a ideia generalizada de que os processos químicos consomem, em geral, mais energia do que os mecânicos. Neste caso, a redução do consumo energético resulta da eliminação da etapa de fermentação na produção de PLA virgem, que é a etapa com maior consumo de energia.
«Tornámos realidade um circuito fechado comercial para o PLA, em vez de o deixar como uma mera ambição de I&D. Conseguimos as mesmas certificações para o PLA reciclado quimicamente e para o material virgem — incluindo a certificação para contacto alimentar — e até a nossa equipa interna de I&D ficou surpreendida com o desempenho energético».
Vantagens da reciclagem química
- Sem degradação do peso molecular — produto final equivalente à classe virgem
- Processa PLA contaminado e multicamada que as linhas de reciclagem mecânica rejeitam
- Consumo de energia inferior ao da produção de PLA virgem
- O produto final mantém as certificações para contacto alimentar e compostabilidade EN 13432
Limitações atuais
- Os custos de investimento e de operação são muito superiores aos da reciclagem mecânica
- Exige matéria-prima de PLA dedicada e triada — não bioplásticos mistos
- Atualmente, a escala comercial está limitada a 5 t/month a nível mundial
- O acesso a instalações que processem PLA continua muito concentrado geograficamente na Europa Ocidental e na Coreia do Sul
Compostagem industrial vs. reciclagem mecânica: escolher o destino final adequado para o PLA
A maioria dos resíduos de PLA não é adequada para reciclagem mecânica. Os resíduos de PLA — provenientes de cápsulas de café usadas e recipientes alimentares com restos de comida, embalagens com várias camadas de materiais ou artigos alimentares certificados como compostáveis — são muitas vezes mais adequados à compostagem do que ao processamento do PLA para obter um produto granulado de plástico. A escolha depende de fatores como o volume, a composição, a contaminação dos fluxos de materiais e a capacidade de processamento específica da empresa. Nas condições definidas pela norma EN 13432 — temperatura constante entre 55-60C, flora microbiana ativa e controlo da humidade —, o PLA biodegrada-se totalmente em menos de 6 a 12 semanas. A TotalEnergies Corbion comunicou que, numa instalação certificada de compostagem industrial nos Países Baixos, os sacos de chá com PLA se tinham degradado totalmente em 22 dias após a receção, decompondo-se muito mais depressa do que resíduos alimentares equivalentes, como cascas de laranja ou papel. Para cumprir estes requisitos específicos, é necessário recorrer a infraestruturas certificadas de compostagem industrial; a compostagem doméstica, que geralmente funciona abaixo de 40°C, não é suficiente.Verificação de factos: o PLA biodegrada-se nos aterros?
Não. A investigação publicada pela NCBI (PMC8199738) demonstrou que, em condições normais de aterro e à temperatura ambiente, a degradação do PLA registada ao longo de 100 anos foi inferior a 1%. A designação «biodegradável» refere-se estritamente à decomposição do PLA em condições industriais controladas, NÃO à deposição em aterros ou no ambiente ao ar livre.
Nos aterros, o PLA persiste tanto como qualquer plástico convencional.Que via de fim de vida do PLA se adequa à sua instalação?
| Cenário | Via recomendada | Condição essencial |
|---|---|---|
| Fluxo limpo e triado de embalagens de PLA >1 tonne/month | Reciclagem mecânica + granulação | Exige uma linha dedicada de triagem e lavagem |
| PLA misturado com resíduos alimentares ou contaminação orgânica | Compostagem industrial (EN 13432) | A instalação tem de possuir certificação EN 13432 |
| PLA de elevada pureza quando se exige um produto reciclado de qualidade alimentar | Reciclagem química (despolimerização) | Exige acesso a um processador especializado |
| PLA <1% do fluxo recebido | Rejeitar na receção / valorização energética | Impedir a entrada nos fluxos de plásticos convencionais |
| Apenas resíduos de impressão 3D (<50 kg/month) | Extrusora de filamento de secretária | Consulte abaixo a secção sobre impressão 3D |
PLA na impressão 3D: reciclagem de resíduos de filamento na origem
Em ambientes de fabrico aditivo de secretária e profissionais, o PLA (ácido poliláctico) é o material dominante na impressão 3D. Tem uma temperatura de fusão baixa, mantém uma precisão dimensional relativamente elevada e é de origem biológica. Qualquer operação de impressão 3D intensiva gera impressões falhadas, estruturas de suporte descartadas, filamento purgado e restos de bobinas usadas — resíduos com impacto ambiental e um custo direto de material. A verdadeira questão não é saber se é possível integrar os resíduos de PLA na economia circular, mas a partir de que volume isso se torna viável. A reciclagem de resíduos de PLA da impressão 3D segue, em geral, as mesmas etapas básicas de processamento que os seus congéneres bioplásticos industriais: granulação/trituração, secagem e, em seguida, extrusão. A diferença está simplesmente na escala — na dimensão do equipamento e no volume produzido. Um reciclador industrial de embalagens de bioplástico poderá procurar produzir grânulos de r-PLA e atingir várias toneladas/mês, com um custo por unidade/lote em quilogramas. O valor está na escala do produto que consegue vender e nas receitas geradas a essa escala. Um laboratório de impressão 3D poderá procurar produzir filamento reciclado à escala de quilogramas/mês, sendo o valor obtido através da poupança na compra de filamento novo, que a equipa teria usado na impressora ou nas estruturas de suporte das impressões.Impressão 3D vs. reciclagem industrial de PLA — comparação de escala e equipamento
| Parâmetro | Impressão 3D (de secretária) | Reciclagem industrial de PLA |
|---|---|---|
| Volume típico | 0,5–30 kg/mês | 1–500+ toneladas/mês |
| Formato de entrada | Impressões falhadas, estruturas de suporte, aparas de filamento de PLA, bobinas vazias | Película de plástico, embalagens rígidas, fibra, material regranulado |
| Equipamento principal | Triturador de plástico de secretária + extrusora de filamento + bobinadora | Triturador industrial + sistema de lavagem + granulador |
| Produto de saída | Filamento reciclado (1,75 mm ou 2,85 mm) em bobina | Grânulos de r-PLA (2–5 mm, prontos para venda) |
| Temperatura de extrusão | 180–200 °C | 130–180 °C (perfil de temperatura por zonas) |
| Compatibilidade com materiais de impressão 3D | Apenas PLA — não misturar com resíduos de ABS, PETG ou TPU | Apenas fluxo de PLA dedicado |
| Custo de investimento aproximado | €500–€3,000 | €50,000–€800,000+ |
Quando passar da escala de secretária para a escala industrial
Acima de 50 kg por mês, as extrusoras de filamento de secretária deixam simplesmente de ser eficientes e o diâmetro do filamento produzido começa a degradar-se. A este volume, pondere usar um granulador industrial para produzir grânulos em vez de filamento — o material de saída pode servir de matéria-prima para formuladores ou até ser trocado por crédito em loja junto de fornecedores de filamento. A vantagem deste método face à produção de filamento é eliminar por completo o controlo do diâmetro e o problema que este representa para a impressão de alta precisão.
Perspetivas do mercado de reciclagem de PLA: regulamentação da UE impulsiona a procura industrial [2025–2030]
Três forças simultâneas reforçam o argumento estrutural a favor do investimento na reciclagem de PLA: um mercado de bioplásticos em rápido crescimento, regulamentação obrigatória da UE em vigor desde 2025 e projetos à escala comercial que já demonstram a viabilidade da tecnologia. Os operadores com metas empresariais de redução de resíduos e compromissos de produção sem resíduos enfrentam um mercado que cresce a uma taxa anual composta de 12,4%, enquanto as obrigações regulamentares se tornam mais exigentes. Quem investir agora em infraestruturas, equipamento ou parcerias tem uma clara vantagem de oportunidade.$35.2B
Mercado da reciclagem de bioplásticos deverá crescer 12,4% até 2034
€1.2B
O PPWR 2025/40 impulsionará a circularidade na UE, com a meta de triplicar a capacidade de compostagem industrial até 2027
10 000 t/yr
Meta do projeto europeu ReBioCycle de reciclagem enzimática de PLA
Como encontrar infraestruturas ou parceiros para a reciclagem de PLA
3. Se não dispõe de processamento próprio de PLA: (1) contacte os produtores de materiais de PLA, que oferecem opções de retoma e processamento por encomenda para os materiais das suas próprias classes — NatureWorks, TotalEnergies Corbion e Novamont também podem indicar parceiros de processamento; (2) consulte o diretório de membros da European Bioplastics para encontrar operadores de compostagem industrial certificados pela UE no seu país ou região que aceitem material de PLA certificado segundo a EN 13432; e (3) com um volume mínimo de processamento de 5 toneladas/mês, uma linha de reciclagem mecânica dedicada e personalizada é um investimento rentável e económico, com um retorno do investimento em 12-18 meses, dependendo do preço atual dos grânulos de r-PLA. A página de especificações dos granuladores da Kitech inclui uma prática calculadora online do dimensionamento do sistema e um formulário de consulta, para que possa conceber a solução ideal para os seus requisitos específicos.Está a planear uma linha de reciclagem de PLA?
O engenheiro da kitech pode enviar-lhe, no prazo de 24 horas e sem custos, uma análise personalizada da capacidade e as especificações do sistema.
Solicite as especificações do sistemaPerguntas frequentes — dúvidas comuns sobre a reciclagem de bioplásticos de PLA
O PLA pode ser colocado na reciclagem porta a porta?
Não. O PLA tem o código de resina #7 (Outros) e é excluído de praticamente todos os sistemas de reciclagem porta a porta. A Association of Plastic Recyclers (APR) classifica formalmente as embalagens de PLA como não cumprindo os requisitos de acesso à reciclagem convencional. A menos que a sua autoridade local indique expressamente que aceita PLA certificado segundo a EN 13432, este material deve ser encaminhado para os resíduos indiferenciados.
Como eliminam os resíduos de PLA as instalações industriais?
Há 3 opções para o PLA gerado numa instalação com um fluxo próprio. Película de plástico em folha de PLA pura, limpa, bem separada e em grandes quantidades, ou qualquer outra embalagem rígida, deve ser reciclada mecanicamente para produzir grânulos (se o volume total for superior a 1 tonelada / mês). Os fluxos de PLA com restos de alimentos ou matéria orgânica podem ser encaminhados para uma instalação de compostagem industrial conforme com a EN 13432 (a 55-60 °C durante 6-12 semanas).
Quando se processa PLA de elevada pureza, uma solução no local para produzir plástico reciclado conforme com os requisitos de contacto com alimentos ou produtos compostáveis certificados exige a despolimerização química do fluxo de entrada. Se o PLA representar menos de 1% da entrada, o fluxo não deve ser aceite para evitar a contaminação de plásticos virgens de melhor qualidade, podendo ser enviado para incineração.O PLA pode ser reciclado juntamente com plástico PET?
Não — e há uma razão importante para isso. Estudos demonstraram que mesmo pequenas quantidades de PLA — até 1% numa corrente de reciclagem de HDPE, como destacado em Waste Management (2024, Staplevana et al.) — degradam significativamente as propriedades do material reciclado, reduzindo em 50% a resistência à tração quando há 10% de contaminação por PLA. O seu ponto de fusão mais baixo provoca separação de fases e resultados quebradiços quando é coextrudido com PET, HDPE ou PP.
A política rigorosa de rejeição da APR resultou de problemas de incompatibilidade deste tipo.O que posso fazer com filamento de PLA usado?
O filamento de PLA degradado e as impressões falhadas podem ser processados num sistema de trituração e extrusão: triturar em fragmentos finos, secar a 50–60 °C durante 1–2 horas e, em seguida, extrudir a 180–200 °C por um bico calibrado e enrolar numa bobina nova. A qualidade diminui a cada ciclo — depois de dois ou três ciclos, misture o filamento reciclado com aproximadamente 30–40% de filamento novo para manter o desempenho de impressão. Se não tiver equipamento de reciclagem doméstico, alguns fabricantes de filamento têm programas de retoma. Consulte o sítio da marca para verificar a disponibilidade atual do programa e guarde o PLA usado em separado, para estar pronto quando surgir uma opção.
O PLA é 100% biodegradável?
O PLA só é biodegradável em condições controladas específicas. À temperatura ambiente de um aterro, a investigação do NCBI (PMC8199738) confirma que o PLA se degrada menos de 1% em 100 anos — persistindo nesse ambiente tanto como qualquer plástico convencional. Nas condições de compostagem industrial da EN 13432 (55–60 °C, humidade controlada e atividade microbiana), o PLA decompõe-se em 6–12 semanas. A compostagem doméstica, que raramente ultrapassa os 40 °C, não proporciona condições adequadas num prazo razoável. A descrição correta é compostável em instalações industriais, e não simplesmente biodegradável. Qualquer rótulo de embalagem que alegue biodegradabilidade sem indicar as condições necessárias é enganador.
Quantas vezes se pode reciclar mecanicamente o PLA?
Normalmente, dois a três ciclos de processamento antes de a resistência à tração deixar de cumprir as especificações de utilização. Cada ciclo de fusão e extrusão provoca a cisão térmica das cadeias, reduzindo progressivamente o peso molecular e o desempenho mecânico. A TotalEnergies Corbion aborda diretamente esta questão ao misturar PLA reciclado com resina equivalente virgem, produzindo um produto de r-PLA consistente que cumpre as mesmas normas de contacto com alimentos e de compostabilidade que o material virgem.
Há várias estratégias para prolongar o número de ciclos eficazes. Secar bem o PLA antes de cada ciclo (4–6 horas a 50–60 °C) minimiza a degradação hidrolítica. Processar na parte inferior do intervalo de fusão (170–180 °C em vez de 200 °C+) abranda a cisão das cadeias. Após o segundo ciclo, misturar o PLA reciclado com 30–40% de resina virgem mantém as propriedades dentro das especificações até ao terceiro ou mesmo ao quarto ciclo. Para o material que já esgotou o seu potencial de reciclagem mecânica, a despolimerização química recupera monómeros de ácido láctico com qualidade equivalente à do material virgem — reiniciando, na prática, o ciclo de vida, independentemente do historial de processamento anterior.
Referências
- Avaliação do ciclo de vida e caracterização do material de ácido poliláctico. NCBI PMC8199738 — Avaliação do ciclo de vida e caracterização do material de ácido poliláctico. pmc.ncbi.nlm.nih.gov/articles/PMC8199738
- Geyer R, Jambeck JR, Law KL (2017). Produção, utilização e destino de todos os plásticos alguma vez produzidos. Science Advances, 3(7). DOI: 10.1126/sciadv.1700782
- Staplevana MJ, Ansari AJ, Ahmed A, Hai FI (2024). Impacto da contaminação por bioplásticos na reciclagem mecânica de plásticos convencionais. Waste Management, 185, 1-9. DOI: 10.1016/j.wasman.2024.05.028.
- PlasticsEurope (2024). Total Corbion PLA: os primeiros bioplásticos reciclados quimicamente disponíveis no mercado. plasticseurope.org
- TotalEnergies Corbion / European Bioplastics (2023). Bioplásticos de PLA compostáveis: rumo a uma economia circular. european-bioplastics.org
- APR (2024). Embalagens que não cumprem os requisitos de acesso. plastics recycling.org
- European Commission (2025). Regulamento relativo às embalagens e aos resíduos de embalagens 2025/40. environment.ec.europa.eu
Artigos relacionados
- Reciclagem mecânica vs. química de plástico — qual é o processo mais adequado em cada caso?
- Reciclagem de garrafas PET: guia completo para instalações
- Granulador de filamento vs. de anel de água vs. submerso: como escolher
- Marcação CE para equipamento de reciclagem de plástico: guia de conformidade de 2026
Artigos relacionados




Tendências



