
Contacte a Kitech Company


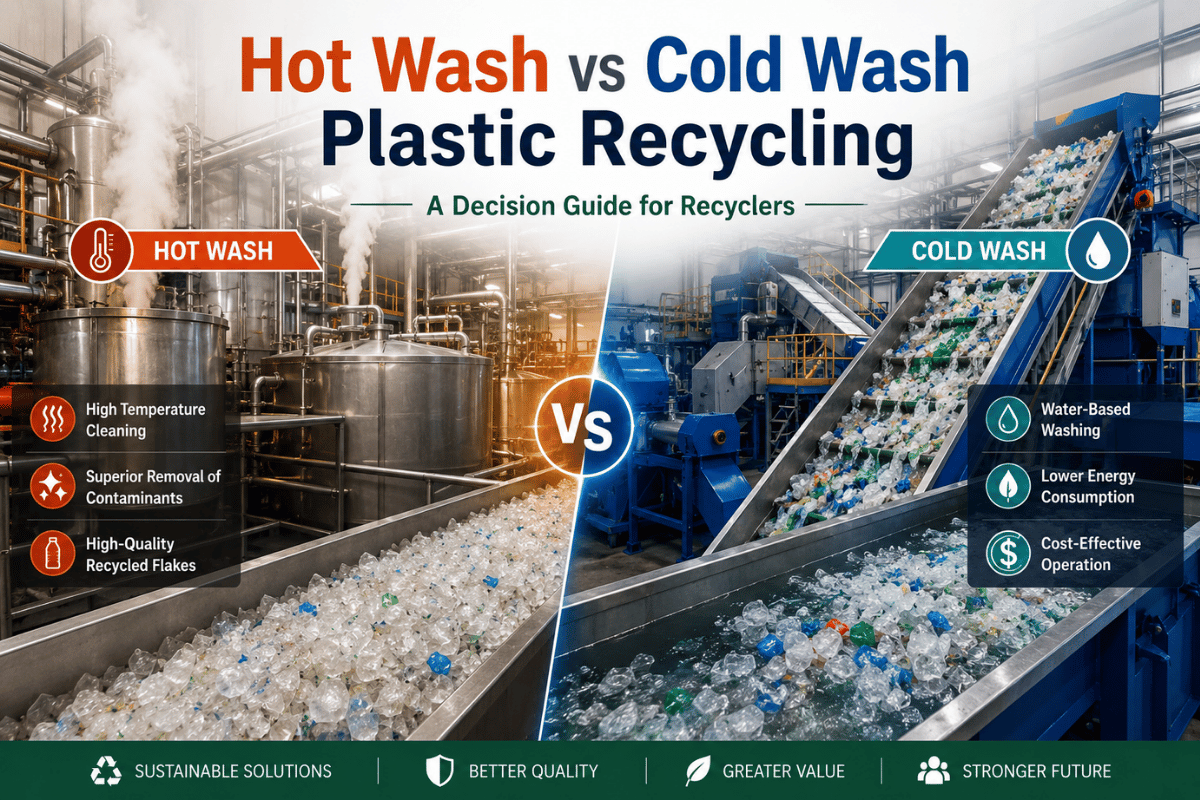
Especificações rápidas: lavagem a quente ou a frio
| Parâmetro | Lavagem a frio | Lavagem a quente |
|---|---|---|
| Temperatura da lavagem principal | 20-30°C | 85-95°C |
| Soda cáustica (NaOH) | Nenhum ou detergente suave | Solução a 1-2% |
| Tempo de permanência (lavagem principal) | ~5-10 min | 15-20 min |
| Remoção de rótulos adesivos | Limitada | Eficaz |
| Adequada para rPET de qualidade alimentar | Não (com raras exceções) | Sim, com LNO da FDA + parecer da EFSA |
| Objetivo de IV para qualidade de garrafa | ~0,74-0,80 dL/g | 0,78-0,84 dL/g |
Fontes: Association of Plastic Recyclers PET-P-00 Standard Lab Practices; guias de parâmetros do setor (RecyclingToday). Os valores representam operações industriais típicas e variam em função da matéria-prima e do fornecedor do equipamento.
O que significa, na prática, «lavagem a quente» e «lavagem a frio» na reciclagem de plástico
 Todas as linhas de reciclagem de garrafas PET, tanto com lavagem a quente como a frio, utilizam água, cisalhamento mecânico e desidratação. Quando falo em lavagem a quente ou a frio, refiro-me à temperatura do tanque de lavagem principal, não às etapas de pré-lavagem ou separação por flutuação e afundamento, que decorrem à temperatura ambiente em ambas as configurações. A mesma matéria-prima de plástico PET, um fardo de resíduos de garrafas de plástico pós-consumo, pode ser processada em qualquer configuração; é a arquitetura da máquina de reciclagem, e não a química do polímero, que determina se a lavagem é a quente ou a frio.
Na lavagem a frio, todas as etapas com água decorrem, em média, entre 20-30 graus. O PET passa pela pré-lavagem, separação por densidade em tanque de flutuação e afundamento, lavagem por fricção e enxaguamento final. A lavagem a frio depende da força mecânica, dos tensioativos e do volume de água de enxaguamento para desprender a sujidade.
Em contrapartida, a lavagem a quente inclui uma etapa aquecida com soda cáustica, normalmente a 85-95°C, com uma alimentação de hidróxido de sódio a 1-2% e detergente a 0,3-0,5%, entre a lavagem e o enxaguamento final. As PET Standard Laboratory Processing Practices da Association of Plastic Recyclers (PET-P-00) definem esta etapa cáustica como a característica distintiva da lavagem a quente, pois altera radicalmente a química da extração de contaminantes: o calor amolece os adesivos, o álcali saponifica os óleos e o tempo de permanência permite que ambas as reações se completem.
💡 Dica profissional
Alguns fornecedores de máquinas chamam «linha de lavagem a quente» a qualquer instalação com um enxaguamento morno. Confirme se a ficha técnica indica tanto a temperatura (≥85°C) como um sistema de dosagem de soda cáustica no tanque principal de lavagem. Estes são os parâmetros que definem a lavagem a quente; um enxaguamento morno sem solução cáustica é apenas um enxaguamento morno.
Quando a lavagem a frio é suficiente (e quando não é)
 A lavagem a frio faz sentido quando a matéria-prima já chega limpa. Um sistema completo de lavagem de plásticos KITECH pode ser concebido apenas para lavagem a frio ou preparado para lavagem a quente, consoante o tipo de fardos processados. Para decidir, basta perguntar: quão sujo está o material de entrada e quão limpo tem de ser o produto final?
Para responder, apresento esta tabela, que serve de base ao resto do artigo.
📐 Matriz de contaminação da matéria-prima em 4 níveis
Para o Nível 1 e os fluxos limpos do Nível 2, a lavagem a frio proporciona aos recicladores as características que procuram: menor consumo de energia, operação mais simples e menor stress térmico no polímero. A IV não é afetada, porque os fragmentos não permanecem tempo suficiente em água alcalina a 90°C para hidrolisar as cadeias de poliéster.
A lavagem a frio falha de forma previsível perante três contaminantes persistentes: rótulos adesivos (sobretudo os sensíveis à pressão e de manga retrátil), resíduos de óleo e alimentos e carga biológica. A água fria, por si só, tem dificuldade em remover camadas persistentes de impurezas, especialmente em fluxos muito contaminados. Nos ensaios da APR sobre a água de lavagem e os rótulos, observou-se que «os adesivos sensíveis à pressão dispersam-se na soda cáustica quente»; à temperatura ambiente, esses adesivos espalham-se, voltam a depositar-se nos fragmentos e surgem mais à frente como pontos negros.
| Nível | Perfil da matéria-prima | Lavagem recomendada |
|---|---|---|
| Nível 1 | PET separado na origem, com sistema de depósito e reembolso; garrafas transparentes; carga orgânica mínima | A lavagem a frio é suficiente |
| Nível 2 | Separado em centros de triagem de resíduos urbanos; cores mistas; resíduos orgânicos moderados; poucos rótulos adesivos | Lavagem a frio com fricção prolongada OU considerar lavagem a quente se o comprador exigir maior pureza |
| Nível 3 | Resíduos urbanos de fluxos mistos; rótulos adesivos de manga retrátil; resíduos alimentares; vestígios de óleo | É necessária lavagem a quente |
| Nível 4 | Resíduos industriais pós-consumo com gordura, contaminação alimentar e adesivos com corantes | Lavagem a quente + soda cáustica + segundo enxaguamento a quente |
⚠️ Ideia errada frequente
A lavagem a frio é sempre mais barata. Por tonelada, os custos operacionais são inferiores, mas os fragmentos de um fardo de Nível 3 lavado a frio acabam por ser vendidos para aplicações de baixo valor (cintas de arqueação, fibra ou nenhuma aplicação). No caso de matéria-prima suja, a lavagem a quente costuma ser mais vantajosa do ponto de vista económico, pois o preço dos fragmentos compensa largamente os custos energéticos.
Quando a lavagem a quente se torna obrigatória、
 Três condições tornam a lavagem a quente a opção de base, independentemente da preferência por investimento de capital (CAPEX):
- Produto rPET de qualidade alimentar. Não existe nenhum processo comercial de reciclagem mecânica que produza rPET para contacto alimentar sem lavagem cáustica a quente e uma etapa posterior de descontaminação (normalmente policondensação no estado sólido). Trata-se de uma exigência regulamentar, não de um critério de qualidade.
- Matérias-primas com muitos adesivos. Rótulos sensíveis à pressão e de manga retrátil, adesivos termofusíveis nos fechos e migração de corantes exigem todos uma solução cáustica com pH superior a 10 para se soltarem e permanecerem em solução. A temperatura elevada faz o trabalho mais pesado!
- Carga orgânica elevada. Os resíduos de bebidas e alimentos e o óleo que resistem ao enxaguamento a frio são saponificados e removidos por flutuação a 85-95°C com detergente. Esta etapa a alta temperatura determina se os fragmentos lavados a quente cumprem as especificações de qualidade para garrafas.
«Na reciclagem de PET de garrafa para garrafa, a lavagem cáustica a quente não é uma melhoria: é o ponto de partida. Todos os processos aceites a incluem; as questões tecnológicas prendem-se com a temperatura, a duração e as etapas de descontaminação subsequentes».
Desempenho lado a lado: limpeza, energia e qualidade do produto final

Como se comparam a lavagem a quente e a lavagem a frio nas linhas de garrafas PET?
Resposta curta: a lavagem a quente exige significativamente mais energia e aquecimento de água, mas produz fragmentos adequados para aplicações de qualidade alimentar e fibra de alto valor. A lavagem a frio tem custos operacionais bastante inferiores, mas limita a qualidade e, por conseguinte, o valor das aplicações. Para uma resposta mais completa, consulte a tabela abaixo, que apresenta parâmetros do processo com referências do setor:| Parâmetro de desempenho | Linha de lavagem a frio | Linha de lavagem a quente |
|---|---|---|
| Eficácia na remoção de adesivos | Limitada; os rótulos sensíveis à pressão espalham-se frequentemente | Elevada; o álcali com pH superior a 10 mantém a cola solúvel |
| Vestígios residuais de rótulos (especificação-alvo) | Variável; frequentemente acima de 50 ppm em matéria-prima de Nível 2-3 | Habitualmente abaixo de 50 ppm com controlos de qualidade |
| Objetivo de IV para qualidade de garrafa | ~0,74-0,80 dL/g | 0,78-0,84 dL/g |
| Consumo de energia (relativo) | Referência (1×) | Cerca de 3-4× a referência devido ao aquecimento da água |
| Água (sistemas de circuito fechado) | ~1-1,5 m³/tonelada de fragmentos | ~1-1,5 m³/tonelada de fragmentos (a recuperação de calor melhora o rácio) |
| Dosagem de soda cáustica + detergente | Nenhuma ou apenas tensioativo | 1-2% NaOH + 0,3-0,5% de detergente |
| Condutividade do enxaguamento final (indicador de controlo de qualidade) | Menos relevante | Objetivo <200 μS/cm para confirmar a remoção da soda cáustica |
| Mercados finais elegíveis | Cintas de arqueação, fibra, embalagens não alimentares | rPET de qualidade alimentar, garrafa para garrafa, fibra de qualidade superior |
Diferenças entre equipamentos: o que inclui cada linha

Que equipamentos são necessários para uma linha de reciclagem a frio de garrafas PET?
Uma linha de PET a frio inclui normalmente nove módulos em série: abridor de fardos, pré-selecionador, removedor de rótulos, triturador, lavadora por fricção, separador de flutuação e afundamento, tanque de enxaguamento a frio, desidratador centrífugo e secador térmico. Numa versão a quente, o tanque de lavagem a frio (e o respetivo sistema de dosagem de soda cáustica) é substituído por um tanque de lavagem cáustica a quente (com o respetivo sistema de dosagem), podendo também substituir-se o enxaguamento a frio por um tanque de enxaguamento a quente. Embora a diferença entre estes fluxos pareça pequena, determina toda a química do processo:✔ Módulos da lavagem a frio
- Abridor de fardos
- Pré-selecionador (manual ou ótico NIR)
- Removedor de rótulos (mecânico ou por ar quente para mangas retráteis)
- Triturador (saída de 30-50 mm)
- Lavadora por fricção (a frio)
- Tanque de separação por flutuação e afundamento
- Tanque de enxaguamento a frio
- Desidratador centrífugo (2 000-3 000 rpm)
- Secador térmico (humidade-alvo <0.3%)
✔ Elementos adicionais da lavagem a quente
- Tanque de lavagem a quente isolado (85-95°C)
- Sistema de dosagem de soda cáustica (NaOH)
- Sistema de dosagem de detergente
- Lavadora por fricção a quente e alto cisalhamento
- Etapa de enxaguamento a quente antes do enxaguamento a frio
- Sensor de condutividade no enxaguamento final
- Unidade de recuperação de calor (opcional, mas cada vez mais comum)
📐 Nota de engenhariaDepois da centrifugação, a humidade residual fica nos 2-3%; o secador térmico reduz-na ainda mais, para <0.3%, antes da extrusão (e muitas vezes para <0.2% no caso de material para garrafas, para evitar a degradação hidrolítica da IV na massa fundida). Desidratadores de dimensões demasiado reduzidas aumentam o consumo de energia do secador e o risco de degradação da IV.
Para dimensionar os módulos de lavagem por fricção e desidratação em função da capacidade de processamento, a calculadora de capacidade da linha de lavagem de PET e a comparação de modelos de linhas de lavagem da KITECH são bons pontos de partida. O secador espremedor de plástico é o módulo específico cujo dimensionamento deve ser ajustado ao da centrífuga.
Comparação de custos e ROI
 Agora que conhece todos os detalhes dos parâmetros, aqui fica a resposta curta: pequenas diferenças acumulam-se rapidamente no CAPEX e no OPEX, em função da capacidade de processamento, do país, das tarifas de eletricidade e do fornecedor. A única coisa que pode esperar que seja semelhante é o formato.
CAPEX. As linhas de lavagem a quente têm um custo adicional em relação às linhas apenas a frio, devido ao investimento nos equipamentos necessários: tanque preparado para lavagem a quente, sistema de adição de soda cáustica, enxaguamento a quente, equipamento de recuperação de calor e instrumentação adicional. O consenso do setor e as especificações dos equipamentos indicam frequentemente um custo adicional entre duas e três vezes o dos sistemas apenas a frio, embora as especificações dos orçamentos variem bastante.
OPEX. Uma das principais diferenças no consumo de energia resulta da necessidade de manter o tanque de lavagem a 85-95°C. As avaliações do ciclo de vida do Centro Comum de Investigação da UE sobre a economia da reciclagem de resíduos de plástico identificam as necessidades energéticas da lavagem a quente como um fator significativo nos custos da reciclagem de PET. A investigação até 2025 continua a apontar a eficiência energética a custos competitivos como um desafio por resolver. A recuperação de calor e a reutilização de água em circuito fechado (até 80% em sistemas bem concebidos) podem reduzir substancialmente a diferença nos custos operacionais.
Preço de venda. O preço dos fragmentos é muitas vezes o fator que altera por completo os cálculos de ROI. Os fragmentos lavados a frio de fluxos de Nível 2-3 costumam ter como destino os mercados da fibra ou das cintas de arqueação; o rPET de qualidade alimentar alcança um preço superior, devido às metas obrigatórias de conteúdo reciclado nos mercados de embalagens em questão (mais informações na secção de perspetivas).
Para calcular os valores da sua situação específica, o calculador de ROI da reciclagem de PET da KITECH permite introduzir a capacidade de processamento, a tarifa de eletricidade, o custo da matéria-prima e a classe de material pretendida. O guia da KITECH sobre o preço atual dos fragmentos de PET acompanha a evolução divergente dos preços do rPET para fibra e para aplicações alimentares.
Qualidade do produto final e conformidade alimentar

Que nível de pureza devem ter os fragmentos de PET?
É a aplicação que determina o tipo de lavagem, e não o contrário. A aplicação deve ser escolhida primeiro; só depois se determina, em grande medida, o tipo de lavagem.| Aplicação final | Lavagem necessária | Principais etapas de conformidade |
|---|---|---|
| Garrafa para garrafa (qualidade alimentar) | Lavagem a quente + descontaminação | LNO da FDA; parecer científico da EFSA; etapa posterior de SSP/descontaminação |
| Fibra de qualidade superior (vestuário, geotêxtil) | Recomenda-se lavagem a quente | Consistência da cor e da IV; menor contaminação em ppm |
| Cintas de arqueação, chapa, embalagens não alimentares | A lavagem a frio é muitas vezes suficiente | Especificação de contaminação definida pelo comprador |
| Aplicações de engenharia e industriais | Lavagem a frio ou a quente, consoante o comprador | Objetivo de IV dependente das especificações do processo de fusão |
📐 Nota de engenhariaNa prática, o teor de humidade residual dos fragmentos finais deve ser inferior a 0,3%; nas linhas para garrafas, o objetivo é 0,1-0,2%, com secagem por infravermelhos ou a vácuo. Acima de 0,3%, ocorre cisão hidrolítica das cadeias durante a fusão, reduzindo a IV em 0,02-0,05 dL/g por passagem. Esta redução pode bastar para desvalorizar material de qualidade para garrafas e encaminhá-lo para revenda como material de qualidade para fibra.
Perspetivas do setor: evolução da tecnologia de lavagem em 2025-2026
 Três tendências tornam mais dinâmica a decisão entre lavagem a quente e a frio no resto desta década. Cada uma influencia, de forma subtil, a conceção de novas linhas e a adaptação das existentes pela indústria da reciclagem:
1. Metas de conteúdo reciclado. A partir de 1 January 2030, o Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR) impõe metas mínimas de conteúdo reciclado para todas as embalagens de plástico: 10-35%, consoante a aplicação e o polímero; em 2040, os mínimos aumentam para 25-65%. Entretanto, a estratégia geral da Comissão Europeia — tornar todas as embalagens recicláveis, do ponto de vista económico e não só, até 2030 — estimula a procura de fragmentos adequados para aplicações de qualidade alimentar, que tendem a favorecer a lavagem a quente.
2. Maior ênfase na eficiência térmica através da recuperação de calor e da recirculação de água. Nos novos sistemas de lavagem a quente, os módulos de recuperação de calor já não são considerados um extra opcional. Uma revisão sistemática da tecnologia de circularidade do PET, publicada na Resources, Conservation and Recycling em 2025, conclui que a eficiência energética e a competitividade dos custos continuam a ser os principais obstáculos. Os circuitos de reutilização de água e os permutadores de calor estão a ser incluídos em especificações que antes não os contemplavam.
3. Aperfeiçoamento da química de descontaminação. Tanto em estudos-piloto e laboratoriais como em aplicações comerciais, a eficácia da química cáustica a quente está a ser analisada em profundidade, incluindo no que respeita aos COV na água de lavagem. Um exemplo é o estudo de 2024, arquivado no PMC, sobre a otimização dos COV nas águas de lavagem da reciclagem de PET. É provável que se sigam parâmetros mais rigorosos para a água de lavagem.
Está a planear a capacidade até 2028? A conclusão prática: será difícil adaptar posteriormente uma linha concebida apenas para lavagem a frio para produzir material de qualidade alimentar. Por isso, uma linha modular que reserve desde já espaço e infraestrutura para um futuro tanque cáustico, equipamento de dosagem e sondas de condutividade é mais económica (e permite modernizar a instalação quando estiver preparado).
Perguntas frequentes
P: É preciso lavar o plástico antes da reciclagem?
Ver resposta
Sim. As linhas de reciclagem industriais são concebidas para lavar plástico pós-consumo e remover sujidade, restos de alimentos, resíduos, adesivos e rótulos. À escala industrial, a lavagem é uma operação mecânica: os fragmentos são centrifugados e agitados vigorosamente na água de processo (e, na lavagem a quente, em soda cáustica e detergente). Não se trata de um simples enxaguamento como o que se pode fazer em casa ou num ecoponto.
P: É possível lavar plástico com água quente em casa?
Ver resposta
Usar água quente da torneira é uma forma habitual de começar a remover restos de alimentos pegajosos e outros resíduos de uma única garrafa PET, mas não equivale à lavagem industrial a quente, dada a química e a ação mecânica envolvidas: a combinação de temperatura muito elevada (85-95 Celsius), soda cáustica a 1-2%, tempo de permanência e fricção de alto cisalhamento.
P: Que temperatura atinge a lavagem a quente na reciclagem de PET?
Ver resposta
Na reciclagem industrial de PET, o tanque principal de soda cáustica da etapa de lavagem a quente é geralmente mantido a 85-95 Celsius, com 1-2% de NaOH e um tempo de permanência de 15-20 minutos.
P: A lavagem a quente é sempre necessária para obter rPET de qualidade alimentar?
Ver resposta
Na reciclagem mecânica comercial, sim. Qualquer Letter of No-Objection da FDA e todos os pareceres científicos da EFSA que apoiam a produção de PET de garrafa para garrafa dependem da utilização de um processo de fabrico com lavagem cáustica a quente, seguida de descontaminação, como a policondensação no estado sólido. Não há como contornar esta exigência regulamentar; qualquer modernização que eliminasse a etapa de lavagem a quente impossibilitaria a revenda para aplicações de qualidade alimentar.
P: Quanto acrescenta a lavagem a quente aos custos operacionais por tonelada, em comparação com a lavagem a frio?
Ver resposta
O principal fator de custo é a eletricidade necessária para manter a água de lavagem a 85-95 Celsius, juntamente com a dosagem de soda cáustica e detergente. A diferença de custos por tonelada métrica depende da tarifa local de eletricidade, da capacidade de processamento da linha e do grau de implementação da recuperação de calor. As comparações de referência comuns no setor indicam que os custos operacionais da lavagem a quente (especificamente no módulo de lavagem) são cerca de duas a quatro vezes superiores aos da lavagem a frio, embora esta comparação específica dependa do valor de revenda esperado para os fragmentos.
P: É possível adaptar posteriormente uma linha de lavagem a frio para lavagem a quente?
Ver resposta
Tudo depende das especificações originais da linha de reciclagem de plástico. Em geral, é mais fácil adaptar linhas modulares com espaço reservado de forma criteriosa, capacidade elétrica e termóstatos instalados para os bicos de dosagem, de modo a incluir a lavagem a quente. Uma linha concebida com as especificações mínimas de custo para funcionar apenas a frio costuma exigir uma conversão significativa, incluindo a instalação completa de um tanque cáustico bem isolado, um enxaguamento a quente e instrumentação de condutividade a jusante do equipamento existente.
Sobre esta análise
Estas orientações foram elaboradas de acordo com as condições de funcionamento documentadas pela Association of Plastic Recyclers (PET-P-00 Standard Lab Practices) e com referências de processos do setor sobre a reciclagem de plástico por lavagem a quente ou a frio, tendo também em conta as regras regulamentares da EFSA e da FDA. Os custos são apresentados deliberadamente em intervalos, uma vez que a economia dos processos varia bastante consoante as tarifas de eletricidade, os níveis de contaminação da matéria-prima e os mercados finais pretendidos, incluindo a eficiência proporcionada pela calculadora de ROI e capacidade da KITECH.
Referências e fontes
- Práticas-padrão de processamento laboratorial de PET (PET-P-00) — Association of Plastic Recyclers
- Rótulos para PET — avaliação da água de lavagem (PET-S-01) — Association of Plastic Recyclers
- Submissões sobre plásticos reciclados pós-consumo (PCR) para contacto com alimentos — U.S. Food and Drug Administration
- Processos de reciclagem de PET para materiais em contacto com alimentos: a EFSA adota pareceres científicos — European Food Safety Authority
- Orientações científicas sobre os critérios de avaliação de PET reciclado (2024) — EFSA Journal
- Resíduos de embalagens — Ambiente — European Commission
- PPWR — Regulamento relativo às embalagens e aos resíduos de embalagens (texto final) — European Recycling Platform
- Revisão sistemática das tecnologias de circularidade do PET (2025) — Resources, Conservation and Recycling
- Controlo e otimização do perfil de compostos orgânicos voláteis na água de lavagem de PET — PMC, U.S. National Library of Medicine
- Guia de lavagem e secagem de fragmentos de PET — RecyclingToday
Artigos relacionados
- Linha de lavagem de garrafas PET: guia de seleção, custos e ROI
- Linha de lavagem de plásticos — visão geral dos equipamentos
- Linha de lavagem de filme de PE — diferenças em relação ao PET
- Eficiência energética nas linhas de reciclagem de plásticos
- Instalação de reciclagem de PET — configuração e dimensionamento







