Contacte a Kitech Company

Policondensação no estado sólido (SSP) para rPET: como recupera a IV

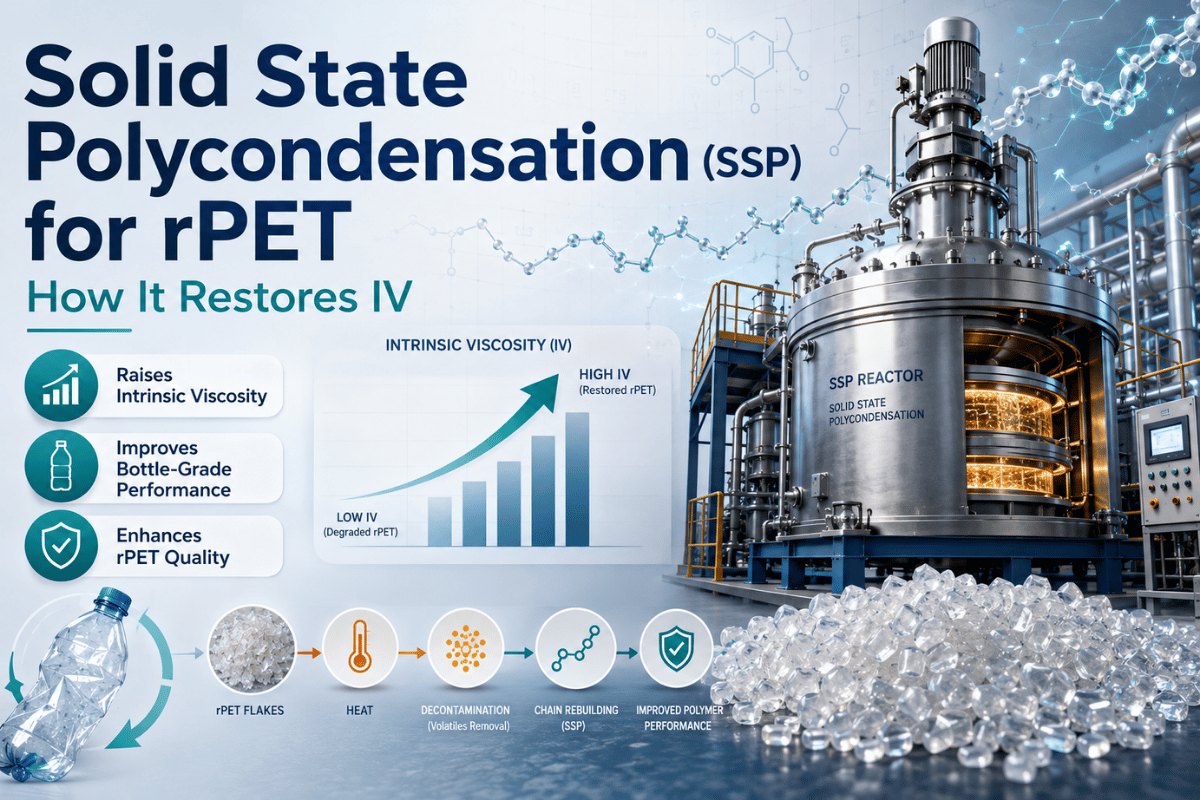
A policondensação no estado sólido é a etapa final que transforma PET reciclado num polímero apto para contacto alimentar. Para isso, o processo SSP tem de ser cuidadosamente controlado dentro de limites de engenharia rigorosos. Saiba aqui o essencial sobre o processo: abordamos os valores de viscosidade intrínseca (IV) por aplicação, as formas de cumprir os requisitos da FDA e da EFSA e como aplicar a regra de seleção «IV primeiro» para decidir entre um processo em fase sólida ou líquida. Quer esteja a escolher uma nova linha de reciclagem de garrafa a garrafa, quer esteja a avaliar a necessidade de nova capacidade SSP antes da entrada em vigor dos próximos objetivos das políticas da UE, esta informação constitui a base técnica e regulamentar.
Processo SSP — especificações rápidas
| Parâmetro | Valor |
|---|---|
| Tipo de processo | Policondensação em fase sólida (abaixo do ponto de fusão) |
| Temperatura de reação | 210–230°C (estágio de reação) |
| Atmosfera | Azoto (N₂) ou vácuo |
| Tempo de reação | 8–16 horas (sistema contínuo) |
| Intervalo de aumento da IV | 0,60–0,72 → 0,78–1,0+ dL/g |
| Acetaldeído (valor pretendido para grau alimentar) | <1 ppm |
| Consumo de energia | ~0,3–0,5 kWh/kg |
| Produto final | Grânulos de rPET de grau alimentar (garrafas / fibras / embalagens) |
O que é a policondensação no estado sólido (SSP) e por que precisa dela o rPET?
A policondensação no estado sólido é uma etapa de pós-processamento realizada com PET sólido, abaixo da sua temperatura de fusão — normalmente entre 180–230°C —, na qual o material termoplástico permanece sob a forma de partículas semicristalinas, em vez de entrar em fase fundida. O processo estabiliza e aumenta a massa molecular do PET através do prolongamento das cadeias, por meio de reações de policondensação em fase sólida.
Durante esta fase, os grupos terminais carboxilo e hidroxilo disponíveis condensam-se para formar ligações éster, aumentando a massa molecular (e, consequentemente, a viscosidade intrínseca, IV). Os compostos voláteis e os subprodutos — etilenoglicol (EG), água e acetaldeído — são extraídos da matriz do polímero através de vácuo ou de um gás inerte (azoto). A remoção destes compostos voláteis do sistema desloca o equilíbrio da reação, prolongando progressivamente as cadeias e recuperando a massa molecular do PET até às especificações para contacto alimentar.O PET reciclado (rPET) precisa desta etapa porque a reciclagem mecânica degrada o polímero. Sempre que o PET passa por uma extrusora de fusão — durante a produção da garrafa, o uso pelo consumidor, a recolha e o reprocessamento —, a cisão térmica e hidrolítica encurta as cadeias poliméricas e reduz a viscosidade intrínseca em aproximadamente 0,05–0,15 dL/g por ciclo. Uma garrafa de PET pós-consumo chega normalmente à instalação de lavagem com uma IV de 0,72–0,86 dL/g. Após a lavagem a quente e a extrusão por fusão, a IV pode descer para 0,60–0,72 dL/g — abaixo do mínimo de 0.78 dL/g exigido para aplicações de garrafas para bebidas. A SSP recupera e pode até superar a IV original sem voltar a fundir o polímero, evitando mais degradação térmica.
Exemplo real
Do lixo a material de grau alimentar. Um responsável por uma instalação de processamento no Sudeste Asiático transforma fardos de PET provenientes de fontes municipais.
Após a lavagem, os fragmentos são analisados pelos instrumentos do controlo de qualidade, que registam uma IV de 0.62 gL/g, abaixo dos requisitos de grau alimentar (0.78 dL/g para garrafas). Sem uma linha SSP a 220 °Celcius, com fluxo de N2 durante 12 horas, este plástico pós-consumo só poderia ser destinado a aplicações sem contacto alimentar, como fibras ou cintas, por um valor consideravelmente inferior. Depois de processado numa linha SSP, o material apresentou uma IV de 0.82, cumprindo plenamente os requisitos para materiais de grau FDA e permitindo um prémio de preço estimado entre $180 e $220 por tonelada, com base em dados do setor de 2025.A SSP não é necessária para todas as aplicações de rPET. Os produtos de PET para fibras e cintas podem aceitar valores inferiores de viscosidade intrínseca. Contudo, para aplicações com contacto direto com alimentos — garrafas para bebidas, tabuleiros e embalagens alimentares —, os requisitos da FDA e da EFSA tornam a SSP uma etapa obrigatória para garantir a conformidade.
O processo SSP em 4 estágios: do fragmento ao grânulo de grau alimentar
Os sistemas SSP industriais têm quatro estágios. Uma unidade de polimerização no estado sólido à escala industrial conduz normalmente o rPET por quatro estágios, com controlo especializado do processo em cada um. Compreender o funcionamento de cada estágio e o que pode correr mal é essencial para selecionar e operar corretamente uma unidade SSP.
- Pré-cristalizador (160-180C) – Os fragmentos ou aparas de rPET amorfo são aquecidos num tambor rotativo ou num leito fluidizado para iniciar a cristalização. Se este estágio for ignorado, as partículas de PET amorfo aglomeram-se a temperaturas de processamento elevadas, provocando a paragem da produção. O aquecimento eleva a cristalinidade para 35–40%, evitando que o material adira antes de entrar no secador. É necessária uma pré-cristalização ≥35% para evitar a aglomeração nas etapas seguintes. Tempo de residência: 30–60 minutos.
- Pré-aquecedor/secador (190-210C) – Os fragmentos cristalizados são aquecidos uniformemente de 160C até 190-210C, reduzindo simultaneamente o teor de humidade para <30ppm. Normalmente, faz-se uma purga com azoto ou ar seco para remover a humidade. Este estágio de aquecimento também promove uma reversão ligeira da cisão das cadeias, à medida que aumentam a temperatura e a mobilidade dos grupos terminais funcionais. Este é frequentemente o mecanismo crítico de falha no desempenho da SSP (ver aviso abaixo), pois uma secagem incompleta nesta zona gera grupos terminais carboxilo, criando mais locais de reação para este mecanismo adverso de cisão das cadeias ocorrer no estágio seguinte.
- Reator SSP (210-230C, 8-16 horas) – É aqui que ocorre a policondensação (aumento da massa molecular). Os reatores contínuos podem funcionar por gravidade na vertical, enquanto os reatores descontínuos podem ser tambores rotativos. O processo pode operar com varrimento de azoto (preferido pela eficiência) ou sob vácuo, que remove os subprodutos da policondensação (água, vapor de etilenoglicol e acetaldeído). A remoção destes subprodutos desloca o equilíbrio no sentido da formação de cadeias poliméricas (ligações éster). Por exemplo, a IV pode aumentar entre0.02-0.04dL/gpor hora (partindo de uma IV inicial, que depende da temperatura, da fase gasosa e da IV inicial dos materiais). A descontaminação para contacto alimentar também ocorre durante a operação SSP, à medida que os compostos orgânicos voláteis migram para fora da estrutura do polímero juntamente com os subprodutos da reação.
- Torre de arrefecimento (<50C) – Depois de se atingir o aumento da massa molecular, o fluxo de produto é arrefecido até à temperatura ambiente (cerca de<50°C), antes de ser armazenado, alimentado pneumaticamente ou enviado diretamente para uma granuladora. O arrefecimento sob atmosfera inerte evita a absorção de humidade e a formação de cor (amarelecimento por oxidação). A alimentação direta, ou a quente, da granuladora evita o arrefecimento à temperatura ambiente e proporciona uma poupança de energia significativa (20-30%), sendo preferível numa instalação integrada.
Nota de engenharia — controlo rigoroso da janela de temperatura
A janela de operação de 210-230C é essencial. Abaixo de 180°C, a taxa de policondensação é demasiado lenta para obter um aumento significativo da IV dentro dos tempos de ciclo comerciais disponíveis. Acima de240°C, as partículas começam a amolecer, fazendo com que os fragmentos adiram uns aos outros e formem pontes no reator, o que obriga a uma paragem manual.
Aviso – O modo de falha n.º 1 do SSP não é a energia: é a humidade
Se os fragmentos de rPET entrarem no reator SSP com mais de 100 ppm de humidade (o objetivo é<30ppm), sofrem hidrólise, degradando as moléculas das cadeias poliméricas mais rapidamente do que a policondensação aumenta a massa molecular. Neste caso, a variação líquida da IV é, na realidade, uma diminuição, e não um aumento (ou seja, há degradação da massa molecular em vez de aumento). Mais de 60% dos casos de desempenho insuficiente de sistemas SSP, segundo profissionais do setor, são atribuídos a este «problema de humidade». O controlo rigoroso da humidade antes e durante a entrada no reator SSP é um parâmetro inegociável.
Qual é a diferença entre polimerização no estado sólido e policondensação?
Embora sejam frequentemente usados como sinónimos em documentos do setor, policondensação e polimerização no estado sólido referem-se a dois níveis distintos da mesma tecnologia. A policondensação descreve o mecanismo de formação da cadeia principal do polímero: uma reação por etapas que elimina moléculas pequenas, como água e etilenoglicol. A polimerização no estado sólido descreve o processo global de produção de polímero em fase sólida, abaixo do ponto de fusão do material. Na reciclagem de PET, todas as tecnologias SSP usam a policondensação como mecanismo principal. Quando um fornecedor de equipamento menciona um sistema SSP, refere-se a um reator de policondensação que opera em fase sólida. Esta distinção é relevante sobretudo em contextos de citação académica ou regulamentar; na operação, os dois termos descrevem o mesmo processo industrial.
Valores-alvo de viscosidade intrínseca (IV) por aplicação: definição das especificações
A viscosidade intrínseca (IV) é o principal indicador de qualidade dos grânulos de rPET produzidos pela SSP. A IV mede diretamente o comprimento médio das cadeias poliméricas (ou seja, a massa molecular) e, por conseguinte, determina as aplicações possíveis do material rPET. Definir a IV ideal antes de especificar o tempo de residência e a temperatura da SSP é a decisão mais importante na compra de qualquer linha de reciclagem de garrafa a garrafa.
| Aplicação | IV pretendida (dL/g) | Tempo SSP típico | Norma regulamentar |
|---|---|---|---|
| Garrafa para bebidas (grau alimentar) | 0.78–0.85 | 8–12h @ 215°C | FDA 21 CFR / EFSA |
| Embalagem alimentar (tabuleiro / folha) | 0.75–0.80 | 6–10h @ 210°C | EFSA |
| Fibra têxtil | 0.90–1.0 | 12–16h @ 225°C | — |
| Fio industrial | 0.96–1.05 | 14–18h @ 230°C | — |
| Fio para pneus | >1.2 | É necessário LSP | — |
Mas o responsável pelo desenho do processo não se limita ao tempo para ajustar a IV: a temperatura, o caudal de gás, a distribuição granulométrica e a IV existente também são fatores relevantes. Por exemplo, a moagem grosseira de rPET exige mais 15–20% de tempo de residência no reator SSP para atingir a IV pretendida, em comparação com rPET granulado de geometria uniforme.
A regra de seleção «IV primeiro»
Uma metodologia de decisão para escolher entre SSP e LSP
- • Se a IV pretendida for 0.85 dL/g, a SSP é a opção preferencial: 8-12h de processo, custos de energia reduzidos e material de grau alimentar desde o início (as aplicações incluem embalagens para alimentos e bebidas, incluindo a maioria dos recipientes e tabuleiros).
- • Se a IV pretendida estiver entre 0.85 e 1.1 dL/g, pode optar por um ciclo SSP mais longo (por exemplo,12-18 h a 225-230°C) ou, em alternativa, por uma abordagem híbrida SSP-LSP (a cor e a descontaminação continuam a ser fatores importantes em aplicações como fibras têxteis e fios industriais de elevada resistência).
- • Se a IV pretendida for > 1.1 dL/g, só há uma tecnologia viável: LSP (porque a SSP tem dificuldade em produzir uma massa molecular significativamente superior dentro de horários comerciais realistas). Aplicações como o fio para pneus e as fibras altamente técnicas exigem uma IV elevada.
Como a SSP produz rPET de grau alimentar: FDA, EFSA e descontaminação
Para que o PET reciclado cumpra as normas da Autoridade Europeia para a Segurança dos Alimentos (EFSA) e da Administração de Alimentos e Medicamentos dos Estados Unidos (FDA) para contacto com alimentos e bebidas, é necessário remover do material reciclado os «migrantes» — substâncias provenientes da utilização anterior do plástico que poderiam passar para os alimentos. O processo SSP faz isso simultaneamente, usando calor para decompor quaisquer contaminantes poliméricos residuais e removendo os subprodutos degradados através de um fluxo de gás inerte (ou de vácuo).
A 210–230°C, com varrimento contínuo de azoto, os contaminantes orgânicos voláteis — incluindo o acetaldeído remanescente de processamentos anteriores, solventes residuais, compostos de tintas de impressão e migrantes de impurezas introduzidas durante o uso pós-consumo — saem da matriz do polímero e são arrastados pelo gás de purga. Este mecanismo de descontaminação melhora a pureza química do tereftalato de polietileno reciclado, colocando-o em conformidade com as normas para contacto alimentar. É a mesma força motriz que remove os subprodutos da policondensação, pelo que a descontaminação é parte integrante da reação SSP, e não uma etapa separada. As avaliações de segurança da EFSA de 2025 sobre tecnologias de reciclagem baseadas em SSP — incluindo o sistema EREMA VACUNITE (que utiliza a tecnologia Polymetrix SSP V-LeaN), Starlinger iV+ e Boretech brtCOMBIPET — confirmaram eficiências de descontaminação entre 95,7–99,6% para contaminantes substitutos. Estas aprovações estabelecem a SSP como a opção regulamentar de referência para rPET destinado ao contacto alimentar em sistemas de reciclagem de garrafa a garrafa.
Nos termos das Partes 174–179 do 21 CFR, a aprovação da FDA para o contacto alimentar com rPET segue o processo da Carta de Não Objeção (LNO). Para obter a aprovação através deste processo, o requerente tem de apresentar um pedido baseado numa LNO que inclua, além de uma descrição escrita detalhada do processo de reciclagem proposto, os resultados dos ensaios de desafio com contaminação substituta, que demonstrem uma descontaminação adequada, bem como provas de que os grânulos finais cumprem os limites de migração aplicáveis.
No caso específico do acetaldeído, o ideal é que o rPET de grau alimentar apresente menos de 1 ppm nos grânulos finais. Este valor pode ser facilmente alcançado num reator SSP devidamente configurado, uma vez que o acetaldeído é removido como subproduto da reação durante todo o ciclo de reação de 8-16-h, através de vácuo ou de purga com azoto.«A SSP é um tratamento pós-reciclagem que melhora a IV, aumenta a massa molecular, remove contaminantes e recupera propriedades semelhantes às do material virgem, permitindo a reciclagem de garrafa a garrafa.»
Como cumpre a SSP os requisitos da FDA e da EFSA para contacto alimentar?
Tanto a FDA como a EFSA exigem o chamado ensaio de desafio, no qual o processo de reciclagem é deliberadamente submetido a condições exigentes, adicionando contaminantes substitutos em concentrações superiores às esperadas ao material pós-consumo antes da reciclagem.
Os contaminantes substitutos abrangem diversas classes químicas — polares, apolares, voláteis e não voláteis. A tecnologia é aprovada se a taxa de descontaminação dos vários substitutos nos ensaios de desafio superar os limites definidos pelos modelos de segurança das respetivas entidades.As tecnologias SSP aprovadas passam este ensaio de desafio por vários motivos: o longo tempo de residência a temperaturas elevadas (8–16h a 210–230°C) proporciona força motriz térmica suficiente para a difusão e dessorção dos migrantes; o efeito contínuo de «sumidouro», criado pela purga de azoto ou pelas condições de vácuo, remove as substâncias em migração e mantém um gradiente de concentração permanente, que impulsiona a migração de mais contaminantes para a superfície e para fora do sólido; além disso, os fragmentos sólidos têm uma relação entre superfície e volume relativamente elevada em comparação com o material fundido. Para obter a aprovação da EFSA para o seu produto SSP, as instalações de reciclagem conseguem-no mais facilmente adquirindo uma plataforma SSP já aprovada do que voltando a apresentar o seu sistema proprietário. A aprovação de um novo processo de reciclagem pode demorar 2-3 anos.
Erro frequente
A presença até de vestígios de contaminação, como os provenientes de tampas de várias cores e de cola na matéria-prima pós-consumo, não impede a aprovação para contacto alimentar, mas pode reduzir a produção certificada do processo. Isto porque a EFSA aprova sistemas, não fluxos de matéria-prima variáveis, e uma alteração na produção a partir do fluxo pós-consumo exige uma avaliação da alegação de eficácia da descontaminação.
SSP vs. policondensação em fase líquida: quando escolher cada tecnologia
A LSP (também designada, por vezes, polimerização em fase fundida) opera a cerca de 275-295C, ou seja, acima do ponto de fusão do PET. Nesta fase fundida, a IV pode aumentar mais rapidamente (em 2-4h, em comparação com 8-16h na SSP, por exemplo) e atingir valores superiores, graças à maior mobilidade das cadeias em comparação com a SSP. A principal desvantagem é o aumento da degradação térmica, que eleva a produção de acetaldeído e exige um consumo de energia mais elevado.
A regra de seleção «IV primeiro» é a melhor orientação para escolher entre as tecnologias LSP e SSP.| Parâmetro | SSP | Fase líquida (LSP) |
|---|---|---|
| Temperatura de reação | 210–230°C | 275–295°C |
| IV alcançável | 0.75 → 0,85–1,0+ dL/g | 0.75 → 1,0–1,3+ dL/g |
| Tempo de reação | 8–16 horas | 2–4 horas |
| Consumo de energia | ~0,3–0,5 kWh/kg | ~0,8–1,2 kWh/kg |
| Controlo do acetaldeído | Excelente (<1 ppm) | Bom (<5 ppm) |
| Cor (amarelecimento) | Baixo | Moderado (temperatura mais elevada) |
| Investimento em equipamento (CAPEX) | Médio | Elevado |
| Mais indicada para | Garrafas / fibras / embalagens (grau alimentar) | Fio para pneus, fio industrial (IV > 1.2) |
Vantagens da SSP
- Menor consumo de energia: ~0,3–0,5 vs. 0,8–1,2 kWh/kg
- Controlo superior do acetaldeído (grau alimentar por defeito)
- Melhor retenção da cor (menos amarelecimento)
- Via de aprovação FDA/EFSA bem estabelecida
- Operação contínua, capacidade de produção escalável
- Investimento médio — acessível comercialmente
Limitações da SSP
- Mais lenta: 8–16h vs. 2–4h para LSP
- Não consegue exceder de forma fiável uma IV de ~1.1 dL/g
- Exige um controlo rigoroso da humidade (<30 ppm)
- Reator com maior área ocupada do que o equivalente LSP
- A linha com 4 estágios acrescenta complexidade ao processo em comparação com uma única etapa de fusão
Para a grande maioria dos recicladores de rPET que visam os mercados das garrafas para bebidas, das embalagens alimentares e das fibras têxteis, a SSP é a tecnologia adequada. A LSP não é uma alternativa concorrente nestes segmentos: é a tecnologia necessária para o nicho restrito de IV > 1.1, que a SSP não consegue alcançar. Note-se que a reciclagem química (por vias de despolimerização) é uma via tecnológica totalmente distinta, destinada a fluxos de plásticos contaminados ou mistos, nos quais a reciclagem mecânica e a SSP não conseguem cumprir as normas de grau alimentar; para fluxos limpos de PET destinados à reciclagem de garrafa a garrafa, a SSP continua a ser a opção dominante e mais económica.
Integração da SSP na linha de granulação: guia de seleção de equipamento
O SSP nunca funciona como unidade isolada — é uma etapa de uma linha mais ampla de reciclagem de PET, que inclui triagem, lavagem, extrusão, granulação e ensaios de qualidade. O equipamento de SSP liga-se aos equipamentos de lavagem a montante e aos sistemas de granulação a jusante, pelo que o projeto de integração entre o reator de SSP e a granuladora é uma decisão de engenharia fundamental, com impacto tanto no investimento de capital como no consumo energético de todo o processo de reciclagem de PET.
Nas linhas industriais, são comuns duas arquiteturas de integração:
- Transporte a quente (ideal para linhas contínuas): os fragmentos de plástico à saída do reator de SSP, a 180-200 °C, são transportados por via pneumática ou mecânica até à extrusora granuladora, ainda quentes. Assim, evita-se ter de reaquecer os fragmentos desde a temperatura ambiente até às temperaturas de extrusão, reduzindo em 20 a 30% a energia necessária para a granuladora. É necessário compatibilizar os caudais: a produção de SSP (kg/h) tem de corresponder ao caudal de alimentação que a granuladora consegue aceitar.
- Transporte a frio (ideal para operações por lotes ou produtos misturados): os fragmentos de plástico do SSP arrefecem até abaixo de 50°C, são armazenados em silos e, em seguida, alimentados separadamente à granuladora. Esta opção oferece flexibilidade operacional quando as linhas de SSP e de granulação não funcionam segundo o mesmo horário ou quando uma única granuladora recebe material de várias linhas de SSP (com diferentes valores de IV, etc.). Recomenda-se encher os silos sob azoto para evitar qualquer reabsorção de humidade.
Lista de verificação para aquisição de sistemas de SSP
- IV pretendida — defina a especificação do valor de IV à saída de acordo com a aplicação (consulte a tabela de IV acima).
- Caudal (kg/h) — capacidade típica de SSP industrial: 150-2 000 kg/h; compatibilize com a capacidade da granuladora.
- Atmosfera — varrimento com azoto (menor investimento de capital, custos operacionais elevados para o fornecimento de azoto) ou vácuo (maior investimento de capital, custos operacionais reduzidos, mais indicado para linhas com processos de descontaminação intensiva).
- Pré-cristalizador — necessário para fragmentos ou flocos de material amorfo; poderá não ser necessário se a alimentação for feita com grânulos cristalizados.
- Interface de transporte a quente ou a frio — arquitetura da interface a definir com o fabricante original do equipamento da granuladora.
- Forma da matéria-prima — pellets (resposta de IV homogénea) e mangas (área específica variável, maior tempo de retenção).
- Certificação para contacto com alimentos — FDA LNO ou ensaio de desafio da EFSA, de acordo com a classe de material para contacto com alimentos.
As linhas de reciclagem de garrafa a garrafa requerem, a jusante do SSP, uma etapa de granulação concebida para o comportamento específico do PET reciclado (rPET) durante a fusão — incluindo a sensibilidade da IV ao tempo de residência na extrusora, a gestão da pressão na matriz de extrusão e a granulação subaquática para obter uma distribuição granulométrica estreita. Os sistemas de granulação de PET da Kitech para linhas de rPET — incluindo a Série TSK (100–1 000 kg/h) — foram concebidos especificamente para a reciclagem de garrafas PET em circuito garrafa a garrafa, com configurações de entrada compatíveis com SSP e certificação CE/UL. O consumo energético da etapa de granulação é de cerca de 0,2–0,4 kWh/kg, perfazendo um consumo total de 0,5–0,9 kWh/kg para a linha combinada de SSP e granulação.
Dica profissional
Consulte sempre os dados de uniformidade da IV (coeficiente de variação) do fornecedor de SSP, e não apenas a IV média. Por exemplo, uma linha que fornece uma IV média de 0.82 dL/g, com um CV de 0.04 dL/g, tem um valor significativamente superior a outra com uma variação de 0.10 dL/g, uma vez que permite uma margem menor para ajustar os parâmetros de funcionamento da granuladora e assegura maior consistência no fabrico de garrafas durante a etapa subsequente de moldação por sopro.
Regulamentação da UE e viabilidade do investimento em SSP (2025–2030)
A justificação comercial para investir em SSP passou de iniciativas voluntárias de sustentabilidade empresarial para uma exigência legal de conformidade dirigida às marcas de bebidas. A Diretiva da UE relativa aos plásticos de utilização única (SUPD), Diretiva (UE) 2019/904, exige que as garrafas predominantemente fabricadas em PET contenham uma percentagem mínima de plástico reciclado — a partir de um mínimo obrigatório de 25% desde janeiro de 2025, que aumentará para um mínimo de 30% em janeiro de 2030. No início de 2024, a meta de 25% já está em vigor, e os Estados-Membros da UE que não a cumpram poderão ser alvo de medidas de fiscalização. As marcas que vendem bebidas na UE serão sujeitas a um escrutínio acrescido das respetivas cadeias de abastecimento nos Estados que não cumpram as quotas aplicáveis, tornando o aprovisionamento de material uma das suas principais prioridades.
Isto gera uma procura estrutural significativa de rPET de qualidade alimentar, em contraste com os mercados de fibras e cintas de rPET de uso geral. Só são permitidos em aplicações alimentares e de bebidas os processos de reciclagem aprovados pela Autoridade Europeia para a Segurança dos Alimentos (EFSA) ou autorizados pela FDA, que produzam rPET adequado para contacto com alimentos. As tecnologias de SSP representam a maioria dos sistemas atualmente aprovados pelas entidades reguladoras; por isso, a oportunidade de mercado criada pela SUPD depende diretamente da disponibilidade de capacidade de reciclagem de rPET de qualidade alimentar.
$12.4B
Dimensão do mercado de rPET (2026)
$24.6B
Previsão do mercado de rPET (2036, CAGR 7,1%)
55%
Quota do SSP e das tecnologias de superlimpeza na procura de processamento de rPET
Fonte: Future Market Insights, relatório do mercado de embalagens de rPET 2026-2036.
O segmento de garrafas e recipientes 100% rPET está a crescer mais depressa do que o mercado de rPET em geral: $3,5 mil milhões em 2026, com previsão de atingir $7,9 mil milhões até 2036, a uma CAGR de 8,5%. Para os recicladores que fornecem marcas europeias de bebidas, o rPET de qualidade alimentar beneficia de um prémio estrutural de preço face ao rPET de base, que os analistas esperam que se mantenha pelo menos até 2030. A transição para uma economia circular nas embalagens — em que as garrafas de bebidas são concebidas para reciclagem em circuito garrafa a garrafa, em vez de reciclagem descendente — é a tendência subjacente de procura sustentável. O SSP faz a ligação entre a produção da reciclagem mecânica e o polímero de qualidade para contacto com alimentos, reduzindo em cerca de 50–75% a intensidade das emissões de carbono face à produção de PET virgem.
Do ponto de vista do calendário de investimento, uma instalação completa de SSP, incluindo pré-cristalizador, secador, reator, torre de arrefecimento e integração da granulação, demora entre 12 e 18 meses desde a encomenda até à primeira operação. Para cumprir a obrigação de 30% em 2030, os recicladores deverão enviar pedidos de cotação (RFQ) e selecionar os principais fornecedores de equipamento de SSP até ao final de 2028.
Perguntas frequentes — policondensação no estado sólido de rPET
O que é a polimerização no estado sólido?
A polimerização no estado sólido é uma reação de extensão das cadeias, realizada abaixo do ponto de fusão do PET (180–230°C). O polímero permanece sólido durante todo o processo, sob a forma de grânulos ou fragmentos. O azoto ou o vácuo removem os subprodutos da reação (água e etilenoglicol), promovendo o crescimento das cadeias sem fundir o material.
Quanto tempo demora o SSP para rPET?
Uma linha contínua de SSP funciona normalmente com um tempo de residência de 8–16 horas na etapa de reação. A duração exata depende da IV inicial da matéria-prima, da IV pretendida, da temperatura de reação (210–230°C) e do caudal de purga de gás. Uma matéria-prima de rPET com IV inicial de 0.62 dL/g, destinada a atingir 0.82 dL/g a 215°C, requer normalmente 10–12 horas. Valores de IV pretendidos mais elevados (por exemplo, 0.96+ para fio industrial) podem prolongar o processo até 16–18 horas a 230°C.
Que viscosidade intrínseca é necessária para rPET de qualidade alimentar?
Para garrafas de bebidas, é necessária uma IV ≥0.78 dL/g (FDA/EFSA); os tabuleiros alimentares aceitam 0,75–0,80 dL/g. A IV, por si só, não garante a qualidade alimentar — também é necessário um processo de descontaminação certificado (ensaio de desafio da EFSA ou FDA LNO) que confirme a remoção de acetaldeído e de migrantes voláteis.
O SSP é melhor do que a policondensação em fase líquida para rPET destinado a garrafas?
Para rPET destinado ao fabrico de garrafas (IV pretendida de 0,78–0,85 dL/g), o SSP é a tecnologia preferencial. Funciona a temperaturas mais baixas, consome menos energia (~0,3–0,5 vs. ~0,8–1,2 kWh/kg), permite um melhor controlo do acetaldeído (<1 ppm vs. <5 ppm) e tem um historial mais consolidado de aprovações da FDA/EFSA. A policondensação em fase líquida (LSP) não é inferior — é a solução indicada para valores de IV acima de 1.1 dL/g (cordão para pneus, fio de alta tenacidade), que o SSP não consegue atingir. A escolha depende da IV pretendida, não de uma preferência geral por determinada tecnologia.
O SSP remove todos os contaminantes do PET reciclado?
Os contaminantes orgânicos voláteis, como o acetaldeído, os solventes residuais, os migrantes de tintas e as «substâncias químicas pós-consumo» de pequenas moléculas, são eliminados em graus variáveis (95,7–99,6%) por uma tecnologia aprovada pela EFSA; contudo, o processo de SSP não remove corantes, pigmentos à base de metais pesados (de tampas e rótulos) nem aditivos não voláteis. O SSP não é uma etapa de remoção de contaminação — é uma etapa de descontaminação. A lavagem a quente, a triagem ótica por infravermelhos próximos e uma seleção cuidada dos fluxos de material têm de ser concluídas a montante. O SSP não compensa uma matéria-prima de fraca qualidade.
O rPET tratado por SSP pode igualar a qualidade do PET virgem?
Quanto à viscosidade intrínseca e às propriedades mecânicas, sim — o rPET tratado por SSP com uma IV de 0,80–0,85 dL/g é funcionalmente equivalente ao PET virgem com a mesma IV. Quanto à cor (índice de amarelecimento), o rPET apresenta normalmente valores ligeiramente superiores aos do PET virgem, devido à acumulação de cromóforos durante ciclos térmicos anteriores — um aspeto importante em aplicações de garrafas transparentes para bebidas, nas quais a transparência visual é uma especificação da marca. As principais marcas de bebidas aceitam atualmente misturas com 25–50% de rPET tratado por SSP em garrafas transparentes de PET sem impacto visível na cor.
PET e plástico PETE são o mesmo material?
Sim — são o mesmo material. PETE é o código de identificação da resina ASTM (#1) impresso nas embalagens; PET é o nome químico (politereftalato de etileno). Toda a regulamentação relativa a SSP, contacto com alimentos e reciclagem utiliza PET.
Referências e leituras complementares
- Diretiva da UE relativa aos plásticos de utilização única (Diretiva 2019/904) — Comissão Europeia
- Avaliação de segurança da EFSA — tecnologia iV+ rPET da Starlinger (PMC, 2022)
- Reciclagem mecânica industrial de PET de última geração — RSC Sustainability (2025)
- Relatório do mercado de embalagens de PET reciclado 2026–2036 — Future Market Insights
- Principais metas de 2025 da Diretiva da UE relativa aos plásticos de utilização única — Plastics Engineering
Nota de transparência
Este artigo informativo é publicado pela Kitech, fabricante de granuladoras de PET e equipamento de reciclagem. Os dados técnicos — parâmetros de SSP, normas regulamentares, valores de mercado e IV pretendida — foram obtidos a partir das informações públicas indicadas. A granuladora da Série TSK da Kitech é referida na secção sobre integração de equipamentos como um produto da Kitech adequado para esta aplicação.
O enquadramento da regra de seleção com prioridade à IV foi desenvolvido pela equipa editorial da Kitech.Relacionado: equipamento da Kitech para linhas de rPET
Consulte a granuladora da Série TSK da Kitech para rPET — concebida para produção em circuito garrafa a garrafa, com alimentação compatível com SSP e caudal de 100–1 000 kg/h.
Artigos relacionados




Tendências