
Contacte a Kitech Company


Planeamento da capacidade de reciclagem de plástico: guia prático para dimensionar a produção, os equipamentos e a área da instalação
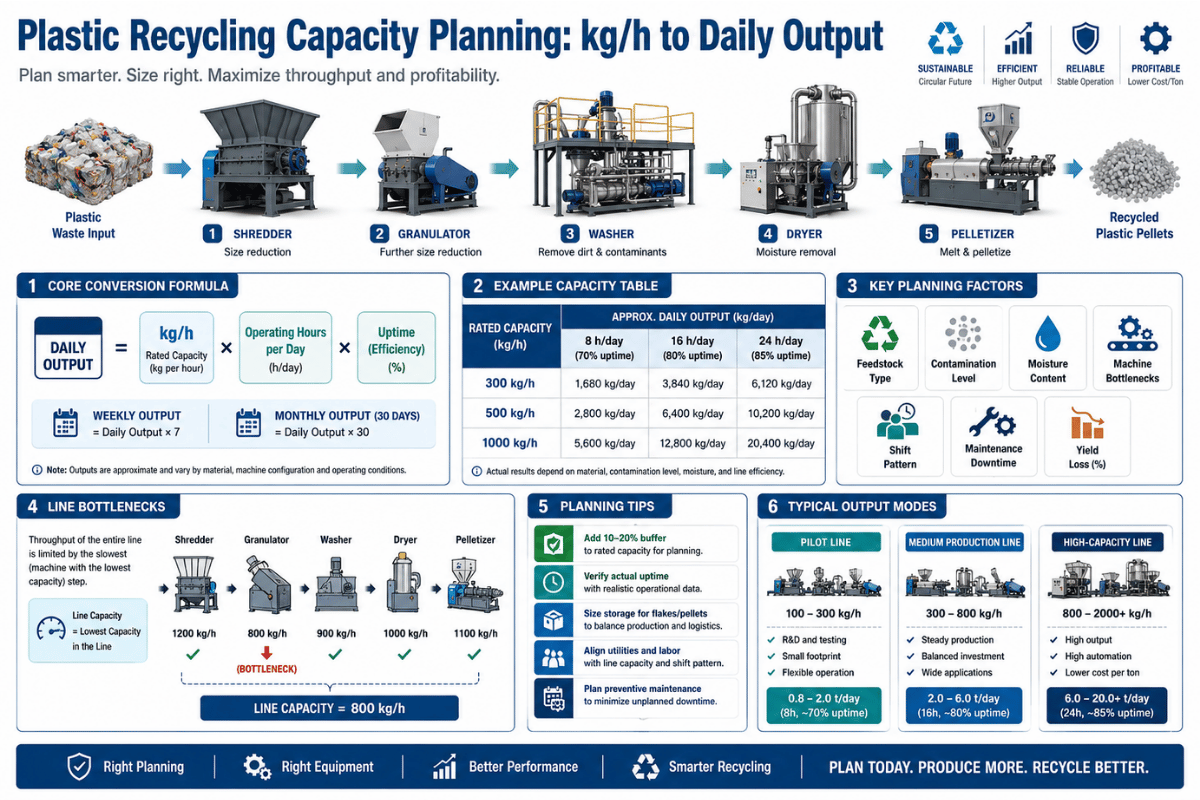
O planeamento da capacidade de reciclagem de plástico consiste em converter uma meta de tonelagem — diária, mensal ou anual — no débito adequado, em kg/h, no equilíbrio certo da linha, desde o triturador até à máquina de granulação, e na área, no investimento de capital e na equipa necessários. Com os cálculos certos, uma instalação de reciclagem transforma matéria-prima pós-consumo em resina granulada de forma rentável. Com os cálculos errados, paga-se por equipamentos parados ou recorre-se a horas extraordinárias para cumprir contratos que nunca deveriam ter sido assinados.Referência rápida: dados para o planeamento da capacidade
| Horas efetivas/ano (um turno, OEE de 70%) | ~1 400 h |
| Horas efetivas/ano (2 turnos, OEE de 70%) | ~3 000 h |
| Horas efetivas/ano (operação industrial 24/7, OEE de 70%) | ~6 000 h |
| Referência de OEE no fabrico de plásticos | 62–75% habitual, 78–84% de classe mundial |
| Consumo específico de energia na reciclagem mecânica | ~60–180 kWh por tonelada de entrada |
| Intervalo de investimento de capital (mecânico) | ~$150 000 (100–300 kg/h) até $5 M+ (2 000 kg/h+) |
Porque é que o planeamento da capacidade determina o ROI da instalação de reciclagem antes da compra
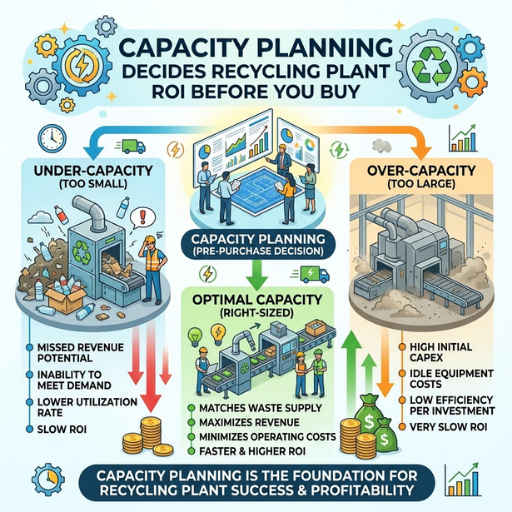 O planeamento da capacidade é a primeira decisão que define o limite de rentabilidade de uma instalação de reciclagem. A Association of Plastic Recyclers (APR) refere que mais de 85 instalações nos Estados Unidos e no Canadá já processam cerca de 5 mil milhões de libras de plástico por ano, com capacidade para receber mais 2 mil milhões de libras — o equivalente a retirar diariamente dos aterros 479 camiões articulados de 18 rodas totalmente carregados, segundo uma análise da Resource Recycling. Em todo o setor, o fator limitador é a recolha e a procura, não os equipamentos. Numa instalação individual, o fator limitador é ter dimensionado a linha para a matéria-prima que é realmente possível garantir.
O que este guia NÃO é.
Há três tipos de falhas que se repetem quando o planeamento da capacidade é feito sem preparação suficiente:
Se procura dados de mercado dos Estados Unidos ou mundiais, encontrará esses números gerais no final deste artigo. No essencial, porém, este guia explica como dimensionar uma linha para a sua instalação, para que a capacidade nominal em kg/h se traduza em toneladas rentáveis no armazém. Isso exige planeamento operacional da capacidade, um tema que a análise da APR não aborda.
- ⚠️Linha sobredimensionada. Máquina de granulação com capacidade nominal de 2 000 kg/h, mas o parque de fardos só fornece 500 kg/h de matéria-prima limpa. Resultado: utilização de 25% e um investimento de capital que nunca é amortizado — o cenário mais comum quando os compradores perseguem a capacidade nominal em vez de um débito sustentável.
- ⚠️Linha subdimensionada. A equipa comercial assina um contrato de fornecimento de 5 000 t/yr antes de a linha ser dimensionada pela equipa de compras. Todos os turnos funcionam com uma carga de 95%, as avarias triplicam, os defeitos de qualidade aumentam e as margens desaparecem em horas extraordinárias e retrabalho.
- ⚠️Estrangulamento mal dimensionado. Triturador com capacidade nominal de 1 500 kg/h, máquina de lavagem de 1 200 kg/h, máquina de granulação de 600 kg/h. O débito da linha corresponde ao estágio mais lento, menos as perdas da acumulação de material; os outros dois estágios foram pagos e nunca são utilizados.
Definições da capacidade de reciclagem de plástico: débito, kg/h, t/d, OEE
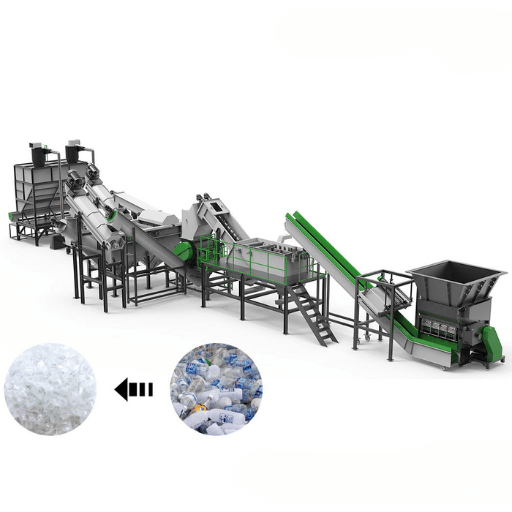 O primeiro passo é compreender os termos sem ideias preconcebidas. Uma proposta de um fornecedor que indique «capacidade de 1 000 kg/h» pode significar três coisas muito diferentes, consoante a definição utilizada pelo vendedor. As propostas do setor são pouco rigorosas neste ponto, por isso convém converter todas as especificações para a mesma referência antes de as comparar.
| Termo | Definição | Onde aparece |
|---|---|---|
| Capacidade nominal (kg/h) | Débito máximo com matéria-prima limpa, material ideal e condições de ensaio instrumentadas — o valor que os fornecedores imprimem na ficha técnica. | Propostas de fornecedores, material de marketing |
| Débito efetivo (kg/h) | Produção real durante um período estável de funcionamento, tendo em conta a variabilidade normal da matéria-prima e as paragens breves. Normalmente, 70–90% da capacidade nominal. | Relatórios de produção, dados do ERP |
| Produção diária (t/d) | Débito efetivo × horas de turno programadas, em toneladas (1 t = 1 000 kg). | Indicadores diários, relatórios de turno |
| Capacidade anual (t/yr) | Débito efetivo × horas anuais de funcionamento × OEE — é este valor que determina os contratos de fornecimento e o ROI da instalação. | Planos de negócio, contratos |
| OEE | Eficiência Global dos Equipamentos — Disponibilidade × Desempenho × Qualidade. Contabiliza todas as perdas entre o tempo programado e a produção conforme. | Painéis de controlo de operações |
O que é o OEE numa linha de reciclagem?
O OEE (Eficiência Global dos Equipamentos) combina três fatores de perda independentes num único valor, correspondente à percentagem das horas de produção programadas da instalação que se traduz efetivamente em produto conforme e comercializável. A fórmula é simples: OEE = Disponibilidade × Desempenho × Qualidade. A Disponibilidade mede o tempo de funcionamento face às horas programadas, após as paragens planeadas e não planeadas. O Desempenho compara o ritmo real de produção com a velocidade de projeto da linha durante o funcionamento. A Qualidade desconta o material fora de especificação, os ciclos de regranulação e os grânulos rejeitados. A perguntas frequentes sobre OEE no setor indica que o valor de 85% frequentemente citado como «classe mundial» foi desenvolvido para linhas dedicadas de grande volume e raramente se mantém em ambientes com matérias-primas variadas. Dados de referência independentes para o fabrico de plásticos situam o OEE normal entre 62% e 75%, com operações de classe mundial a atingir 78–84% — o que significa que uma instalação com produção programada 24/7 e OEE de 70% converte cerca de 6 100 das 8 760 horas do ano em tempo produtivo de funcionamento. Essa é a diferença entre capacidade teórica e capacidade real, e a maior variável em qualquer plano de capacidade.💡 Sugestão profissional
Apresente sempre as propostas dos fornecedores nas mesmas unidades antes de as comparar. Converta lb/hr em kg/h (× 0.4536) e nunca aceite uma proposta que indique apenas «capacidade» sem especificar se é nominal ou efetiva. Uma diferença não declarada de 10–30% entre os dois valores distorce todas as decisões seguintes.
Como converter kg/h em produção diária, mensal e anual
Converter a capacidade nominal em kg/h em t/yr para um contrato exige uma multiplicação, uma divisão e uma verificação de realismo. Essa verificação distingue os contratos que são cumpridos daqueles que deixam stock parado. Eis os cálculos:
Fórmula da capacidade anual
t/yr anuais = kg/h nominais × horas efetivas por ano × OEE ÷ 1 000
Em que horas efetivas por ano = horas programadas × (1 − fração de paragens planeadas), e o OEE contabiliza as perdas de disponibilidade, desempenho e qualidade, além do tempo programado.
| Capacidade nominal | Um turno (~1 400 h/yr) | 2 turnos (~3 000 h/yr) | Operação industrial 24/7 (~6 000 h/yr) |
|---|---|---|---|
| 500 kg/h | ~700 t/yr | ~1 500 t/yr | ~3 000 t/yr |
| 1 000 kg/h | ~1 400 t/yr | ~3 000 t/yr | ~6 000 t/yr |
| 2 000 kg/h | ~2 800 t/yr | ~6 000 t/yr | ~12 000 t/yr |
⚡ A regra industrial das 6 000 horas
Para uma instalação de reciclagem com produção programada 24/7 e um OEE saudável (~70%), pode usar-se esta estimativa inicial prática:
Toneladas anuais realistas ≈ kg/h × 6 000 ÷ 1 000
Uma máquina de granulação de 500 kg/h, em ritmo industrial 24/7, produz cerca de 3 000 t/yr. Uma linha de 1 000 kg/h produz cerca de 6 000 t/yr. Uma linha de 2 000 kg/h produz cerca de 12 000 t/yr. Ajuste o multiplicador ao regime de turnos real: ~3 000 para 2 turnos, ~1 400 para um turno, ~4 500 para 24/5 em 3 turnos.
O valor que nunca deve utilizar é 8 760 × capacidade nominal. Isso pressupõe que não há paragens, algo que nenhuma linha de reciclagem consegue alcançar.
Nota de engenhariakg/h e lb/hr não são unidades equivalentes. 1 kg/h = 2,2046 lb/hr, pelo que um fornecedor que anuncia «1 000 lb/hr» oferece 454 kg/h, não 1 000 kg/h. Ao comparar uma unidade fabricada na China, com capacidade nominal de 1 000 kg/h, com uma unidade fabricada nos Estados Unidos, com capacidade nominal de 1 000 lb/hr, a unidade especificada no sistema métrico oferece 2,2× mais débito. Apresente sempre as propostas num único sistema de unidades antes de assinar.
Como se calcula a capacidade de reciclagem de plástico?
O cálculo da capacidade de reciclagem de plástico segue estas quatro etapas:- Confirme a capacidade nominal em kg/h por escrito junto do fornecedor, em unidades métricas e com a matéria-prima específica que utilizará — não com o material de ensaio da fábrica.
- Escolha o regime de turnos e converta-o em horas programadas por ano. Referências industriais comuns: um turno ≈ 2 000 h, 2 turnos ≈ 4 000 h, 24/5 em 3 turnos ≈ 6 000 h, 24/7 = 8 760 h.
- Aplique um multiplicador de OEE com base na maturidade operacional: 0.65 para uma instalação nova no primeiro ano, 0.70 para operações estabelecidas, 0.78+ para operações de classe mundial. A maioria das instalações fica entre 0,65–0,72 nos primeiros três anos.
- Multiplique e divida: t/yr anuais = kg/h × horas programadas × OEE ÷ 1,000. Compare o resultado com as obrigações do contrato de fornecimento. Se não exceder o volume contratado em pelo menos 15%, a linha que está a comprar é demasiado pequena.
Seleção de equipamentos por tipo de material
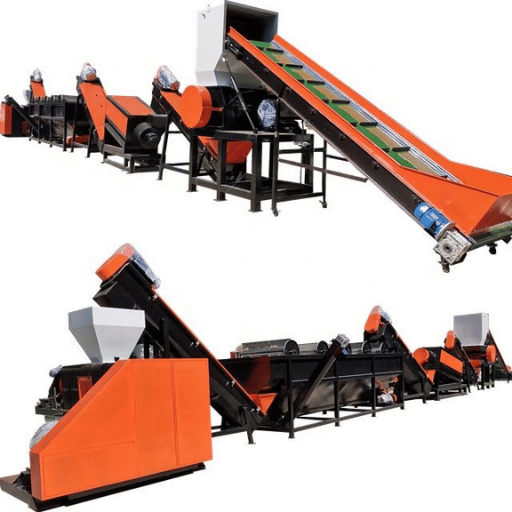 A mesma linha de triturador, máquina de lavagem e máquina de granulação produz valores de kg/h muito diferentes, consoante processe garrafas PET, tambores de HDPE, sacos tecidos de PP ou película de LDPE. A densidade aparente, a contaminação, a humidade e a resistência do material alteram o débito. Por isso, a seleção de equipamentos por tipo de material é indissociável do planeamento da capacidade — o valor de kg/h indicado numa proposta só é significativo quando associado à resina utilizada na medição.
A matriz abaixo resume os intervalos de débito efetivo típicos das três etapas principais da linha, por tipo de matéria-prima comum. Utilize-a para verificar se as propostas dos fornecedores correspondem à resina que pretende realmente processar.
| Material | Triturador kg/h (habitual) | Máquina de lavagem kg/h (habitual) | Máquina de granulação kg/h (habitual) | Rendimento (entrada → grânulos) |
|---|---|---|---|---|
| Garrafas PET (pós-consumo) | 800–2,500 | 600–2,000 | 500–1,800 | ~70–80% |
| Tambores de HDPE / garrafas de leite | 600–2,000 | 500–1,800 | 450–1,500 | ~80–88% |
| Sacos tecidos de PP | 400–1,200 | 350–1,100 | 300–1,000 | ~75–85% |
| LDPE / película agrícola | 300–1,000 | 300–900 | 250–800 | ~60–75% (perdas elevadas por contaminação) |
| Plásticos rígidos mistos | 700–2,200 | 500–1,800 | 400–1,500 | ~70–82% |
- A película e os materiais tecidos são processados mais lentamente do que a matéria-prima rígida em todas as etapas. Uma linha dimensionada para tambores de HDPE terá um débito 30–40% inferior com sacos tecidos de PP. Dimensione-a tendo em conta o material mais lento da mistura.
- O rendimento de PET é inferior ao de HDPE devido às perdas na lavagem causadas por rótulos, cola e líquidos residuais. Uma linha de lavagem de PET de 1 000 kg/h produz normalmente 700–800 kg/h de fragmentos limpos.
- As linhas para materiais mistos têm de ser dimensionadas para o material que cria o estrangulamento. Se 70% da matéria-prima for HDPE e 30% for película, a capacidade da linha é determinada pelo débito da película, não pela média.
Dimensionamento do estrangulamento: equilíbrio entre triturador → máquina de lavagem → secador → máquina de granulação
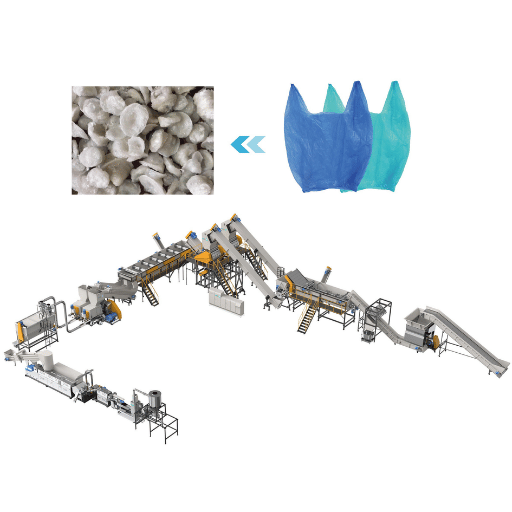 O débito de uma linha de reciclagem corresponde ao débito do seu estágio mais lento, menos as perdas de acumulação entre etapas. Esta é a regra do estrangulamento, o segundo princípio mais desrespeitado no planeamento da capacidade, logo depois do erro das 8 760 horas.
Imagine uma linha com quatro etapas:
Triturador 1 500 kg/h → máquina de lavagem 1 200 kg/h → secador 1 000 kg/h → máquina de granulação 600 kg/h
Neste caso, o débito da linha é de 600 kg/h, determinado pela máquina de granulação. Os equipamentos a montante — triturador, máquina de lavagem e secador — foram pagos, ocupam espaço, consomem eletricidade em espera e não acrescentam um único kg/h acima do limite imposto pela máquina de granulação. São cerca de $200 000 a $400 000 de investimento de capital sem retorno. Só há duas soluções: aumentar a capacidade da máquina de granulação ou reduzir a capacidade dos estágios a montante para que funcionem continuamente, em vez de ligarem e desligarem de forma cíclica.
A regra prática do setor para equilibrar uma linha é dimensionar cada estágio a montante para 1,3× a 1,5× o débito do estágio seguinte. Essa margem adicional absorve as variações de alimentação, a acumulação de material e as paragens breves sem deixar o estrangulamento sem matéria-prima. Assim, uma máquina de granulação de 600 kg/h requer um secador com capacidade nominal de 800–900 kg/h, uma máquina de lavagem de 1 000–1 200 kg/h e um triturador de 1 200–1 500 kg/h. Uma capacidade superior é desperdiçada; uma inferior desloca o estrangulamento para montante.
«A reciclagem de plásticos funciona — quando todo o sistema é concebido para funcionar com ela. Não é um slogan. É um facto sustentado por dados e por histórias das empresas e comunidades que compõem a cadeia de valor da reciclagem de plásticos.»As máquinas de granulação tendem a ser o estágio limitador do débito nas linhas de reciclagem mecânica, porque a extrusora tem de manter a qualidade dos grânulos estável apesar das variações de humidade, contaminação e densidade aparente da matéria-prima. Dados de monitorização do setor publicados pela Guidewheel indicam que as paragens da extrusora duram, em média, 209 minutos e acumulam cerca de 280 horas por ano por linha — um valor que contribui diretamente para o défice de OEE da instalação.
⚠️ Importante
A filtragem do material fundido com autolimpeza aumenta o débito em 5–15% com matéria-prima contaminada, ao reduzir as paragens para mudança de filtros. Nas linhas que processam película, plástico rígido pós-consumo ou fardos mistos, inclua este fator nos cálculos do estrangulamento — consulte a nossa apresentação do sistema de filtragem laser com autolimpeza automática para conhecer os aumentos típicos por tipo de material.
Consumo específico de energia, água e mão de obra por tonelada
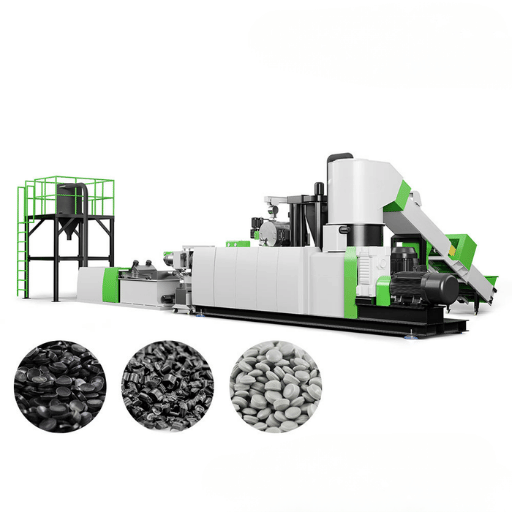 O planeamento da capacidade que se limita aos kg/h ignora os custos operacionais associados à mesma equação. Uma linha de 1 000 kg/h que consome 200 kWh por tonelada é estruturalmente menos rentável do que outra que consome 80 kWh por tonelada, mesmo que ambas produzam a mesma quantidade de grânulos. O Centro Comum de Investigação da Comissão Europeia estimou um consumo médio de eletricidade de cerca de 61,1 kWh por tonelada de resíduos de entrada para granuladores de plástico, com base nas necessidades específicas de vários modelos, no relatório Avaliação ambiental e económica da reciclagem de resíduos de plástico. Esse valor diz respeito apenas ao granulador — uma linha mecânica completa, incluindo lavagem, secagem, extrusão e granulação, consome normalmente 100–180 kWh/tonelada com matérias-primas limpas de PET/HDPE, e mais com película e materiais rígidos contaminados.
~61 kWh/t
Apenas granulador (JRC da UE)
100–180 kWh/t
Linha mecânica completa, matéria-prima limpa
3–6 m³/t
Água de lavagem (linha de garrafas PET)
6–12 trabalhadores
Por turno, linha de 1 000 kg/h
| Etapa | Eletricidade (kWh/t) | Água (m³/t) | Mão de obra (operadores/turno) |
|---|---|---|---|
| Trituração / granulação | 40–80 | ~0 | 1–2 (alimentação + monitorização) |
| Lavagem | 15–35 | 3–6 | 2–3 (separação + controlo da lavagem) |
| Secagem / desidratação | 15–30 | ~0 | 1 (partilhado) |
| Granulação / extrusão | 30–60 | ~0.2 (arrefecimento) | 2–3 (extrusora + ensacamento) |
Conversão da capacidade em área da instalação, investimento de capital e equipa
Um valor de capacidade, por si só, é incompleto. Os investidores, financiadores e responsáveis pelo ordenamento do território querem conhecer a área física, o nível de investimento de capital e o número de trabalhadores implícitos na meta de kg/h. A análise da Wiley revista por pares sobre o investimento de capital em instalações de reciclagem de plástico confirma que o investimento total está fortemente relacionado com a capacidade da instalação (e com as perdas de energia), apoiando a abordagem habitual de planear por níveis de capacidade, em vez de discriminar desde o primeiro dia cada equipamento individual. Abaixo, quatro níveis resumem a capacidade, a área, o investimento de capital e a equipa típica de instalações de reciclagem mecânica, com valores de referência para 2025–2026. Utilize-os como orientação, não como orçamento — os custos reais variam consoante a região, o nível de automatização e as infraestruturas auxiliares (ramal ferroviário, tratamento de água, integração de enfardadeira).| Nível | Capacidade (kg/h) | Produção anual (t/yr, OEE 24/7 de 70%) | Área ocupada (m²) | Intervalo de investimento de capital (USD) | Equipa (2 turnos) |
|---|---|---|---|---|---|
| Muito pequena | 100–300 | 600–1,800 | 300–600 | $150K – $400K | 4–6 |
| Pequena | 300–800 | 1,800–4,800 | 600–1,500 | $400K – $1,2 M | 8–12 |
| Média | 800–2,000 | 4,800–12,000 | 1,500–3,500 | $1,2 M – $3 M | 14–22 |
| Grande escala industrial | 2,000–5,000+ | 12,000–30,000+ | 3,500–8,000+ | $3 M – $10 M+ | 25–45 |
Critérios de decisão: ajuste o nível à realidade da matéria-prima
- Se a matéria-prima garantida for <1,500 t/yr e não houver perspetivas de expansão → nível muito pequeno.
- Se a matéria-prima for 1 500–4 500 t/yr e houver um contrato de fornecimento confirmado → nível pequeno.
- Se a matéria-prima for 5 000–12 000 t/yr e houver contratos plurianuais → nível médio.
- Se houver >12 000 t/yr de matéria-prima + perspetivas de procura impulsionadas pela EPR + fornecimento integrado de MRF → nível industrial de grande escala.
Dimensionar a linha um nível acima da matéria-prima garantida é o erro de planeamento da capacidade mais comum — e mais dispendioso.
5 erros comuns no planeamento da capacidade (e como evitá-los)
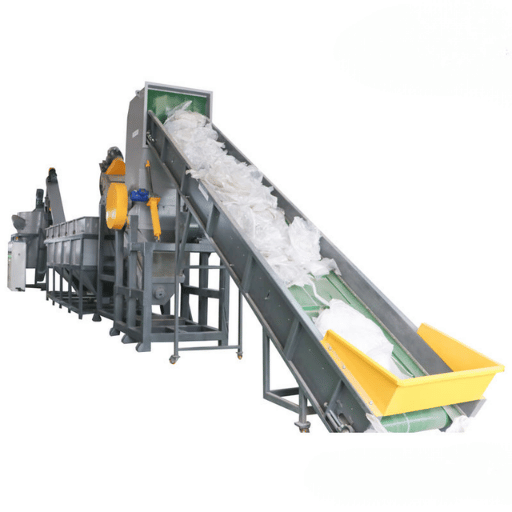 Os mesmos padrões repetem-se em novos operadores, expansões de instalações e modernizações de equipamento. Os 5 padrões abaixo estão na origem da maioria das decisões falhadas sobre capacidade na reciclagem mecânica.
⚠️ Erro 1: comprar equipamento pela capacidade nominal
A capacidade indicada pelos fornecedores é medida em condições controladas, com matéria-prima limpa. Na produção real, há perdas devido a mudanças de material, contaminação, paragens e problemas de qualidade. Planeie sempre com base num caudal efetivo de 65–75% da capacidade nominal, e não no valor anunciado.
⚠️ Erro 2: ignorar as paragens no cálculo do OEE
Uma instalação programada para funcionar durante 8 760 horas, mas com apenas 6 100 horas produtivas registadas, alcança um OEE de 70% — um valor normal no fabrico de plásticos. Essas 2 660 horas em falta não são um dado que possa ignorar. Inclua-as na meta de capacidade anual desde o primeiro dia.
⚠️ Erro 3: sobredimensionar o triturador face à máquina de granulação
Um triturador de 2 000 kg/h a alimentar uma máquina de granulação de 600 kg/h implica desperdício de investimento e de espaço. Neste cenário, os trituradores ligam-se e desligam-se em ciclos, acelerando o desgaste, aumentando o consumo elétrico e sem contribuir para o caudal da linha. Dimensione os estágios a montante para 1,3–1,5× a capacidade do estrangulamento — não mais.
⚠️ Erro 4: não auditar os estrangulamentos antes da entrada em funcionamento
Muitos integradores vendem uma «linha equilibrada» sem verificar se está ajustada à composição real da matéria-prima do comprador. Os operadores relatam frequentemente que o estrangulamento encontrado na instalação construída não é o mesmo que o previsto no projeto. Percorra a linha, registe os tempos de cada estágio durante os primeiros 30 dias e volte a equilibrá-la antes de assinar a aceitação. Para escolher entre triturador e granulador na etapa inicial, consulte a nossa análise sobre como escolher entre triturador e granulador.
⚠️ Erro 5: não prever o crescimento da matéria-prima impulsionado pela EPR
Com a entrada em vigor dos programas EPR no Oregon (2025), no Colorado (junho de 2026) e noutros estados, o volume de matéria-prima pós-consumo vai aumentar. Uma linha dimensionada exatamente para o volume atual não terá capacidade disponível para acompanhar esse crescimento. Reserve pelo menos 20% de capacidade de expansão no espaço disponível, na instalação elétrica e no tratamento de água.
A capacidade de reciclagem de plásticos na América do Norte em 2025
O contexto macroeconómico é importante porque influencia os preços da matéria-prima, a procura de material reciclado e o enquadramento regulamentar de qualquer nova instalação. O valor de referência está bem documentado: cerca de 85 instalações de reciclagem mecânica nos Estados Unidos e no Canadá têm capacidade técnica para reciclar 7 mil milhões de libras de embalagens de plástico por ano, das quais foram processados cerca de 5 mil milhões de libras em 2022, segundo os dados publicados mais recentes. A capacidade disponível de 2 mil milhões de libras — equivalente a 479 cargas de camião por dia — distribui-se por PET, HDPE, polipropileno e película de plástico. A interpretação vem diretamente da liderança da APR: não se trata de um problema de capacidade, mas de mercado e recolha. Os recicladores mecânicos da América do Norte operam abaixo da capacidade instalada não por falta de capacidade de processamento, mas porque a taxa de reciclagem a montante e a procura a jusante de conteúdo reciclado pós-consumo (PCR) ainda não permitem uma utilização plena. Mesmo um aumento de alguns pontos percentuais na taxa de reciclagem doméstica dos Estados Unidos absorveria uma parte significativa dos 2 mil milhões de libras de capacidade disponível atualmente ociosa.
Reciclagem mecânica (América do Norte)
- ~85 instalações de reciclagem (Estados Unidos + Canadá)
- ~5 mil milhões de libras processadas em 2022
- ~2 mil milhões de libras de capacidade adicional disponível
- Há capacidade disponível para PET, HDPE, PP e película de plástico
Reciclagem química / avançada
- ~1 milhão de toneladas métricas de capacidade global em 2023
- Previsão de ~5 milhões de toneladas métricas até 2030 (previsão da IFC para 2025)
- Acrescenta capacidade para fluxos de difícil reciclagem (películas mistas, estruturas multicamada)
- Contabilização por balanço de massas que permite aplicações de qualidade alimentar
Perspetivas para o setor em 2026: mandatos EPR, metas de conteúdo reciclado e investimento em capacidade
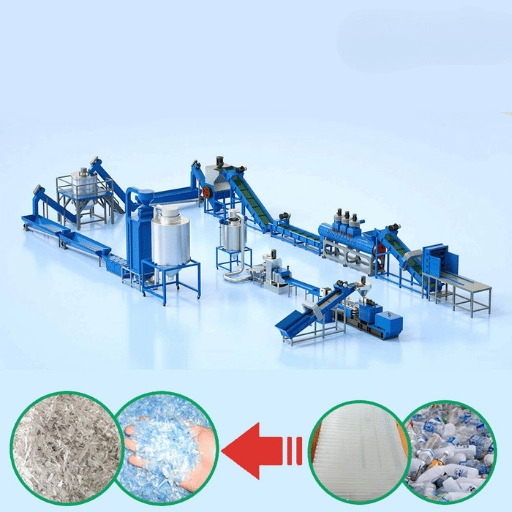 Três mudanças convergentes nas políticas e no mercado vão redefinir o planeamento da capacidade das instalações no período de 2026–2030. Quem está a planear investimentos em equipamento deve incluir estes fatores nas decisões sobre o escalão de capacidade.
Entrada em vigor da EPR
O programa EPR do Oregon arrancou em 2025, o do Colorado começa em junho de 2026 e seguir-se-ão outros estados. As taxas EPR revertem para os operadores de processamento, aumentando a procura sustentada de PCR e melhorando a viabilidade comercial da venda de material reciclado para os recicladores mecânicos.
Mandatos de conteúdo reciclado
O PPWR da UE estabelece metas de conteúdo reciclado de 10–35% até 2030 e de 25–65% até 2040, consoante o polímero e a aplicação. A ICIS prevê que a procura associada ao PPWR da UE atinja 5,4 milhões de toneladas/ano até 2030 e 11,5 milhões de toneladas/ano até 2040 — o que levará a novos aumentos de capacidade nos dois lados do Atlântico.
Lei CIRCLE e crédito fiscal ao investimento
A lei bipartidária CIRCLE Act dos Estados Unidos (apresentada em julho de 2025) propõe um crédito fiscal ao investimento de 30% para infraestruturas de reciclagem elegíveis. A análise do setor prevê até $30 mil milhões em benefícios económicos e 200 000 postos de trabalho caso seja aprovada — um subsídio direto à expansão da capacidade.
O que os compradores devem ter em conta nas decisões de capacidade para 2026
Se está a dimensionar uma instalação para entrar em funcionamento em 2026, preveja volumes de matéria-prima 15–25% superiores ao fornecimento garantido atualmente. O aumento da recolha impulsionado pela EPR e a procura gerada pelos mandatos de conteúdo reciclado deverão concretizar-se no mesmo horizonte de 18–36 meses dos prazos de entrega do equipamento. Reserve espaço, capacidade elétrica e capacidade de tratamento de água para esse crescimento. Prever a expansão durante a construção custa cerca de 2–3× menos do que fazê-la mais tarde.
Perguntas frequentes
P: Como se mede a capacidade de reciclagem de plásticos?
Ver resposta
A capacidade de reciclagem de plásticos mede-se em 3 unidades: kg/h (caudal instantâneo), t/d (produção diária, normalmente com 8–24 horas de funcionamento) e t/ano (capacidade anual, calculada com as horas programadas × OEE). O valor em kg/h indicado pelo fornecedor é a capacidade nominal em condições de ensaio ideais; para planear, deve usar a capacidade em t/ano calculada depois de aplicar o OEE e o regime de turnos.
P: Qual é a percentagem de tempo de funcionamento realista para uma linha de reciclagem de plásticos?
Ver resposta
Os dados de referência independentes indicam um OEE típico de 62–75% e um OEE de referência mundial de 78–84% no fabrico de plásticos. No primeiro ano, as novas instalações costumam ficar na parte inferior do intervalo típico (~65%); após o terceiro ano, as linhas de reciclagem mecânica estabilizam nos 70–72%. Na ausência de dados concretos que justifiquem um valor superior ou inferior, use 70% no planeamento da capacidade.
P: Quanta eletricidade consome uma instalação de reciclagem de plásticos por tonelada?
Ver resposta
Uma linha completa de reciclagem mecânica consome cerca de 100–180 kWh por tonelada de matéria-prima limpa de PET ou HDPE. Segundo os dados do JRC da UE, só os granuladores consomem em média cerca de 61 kWh/tonelada; a lavagem acrescenta 15–35 kWh/t, a secagem 15–30 e a granulação 30–60. A película de plástico e as matérias-primas rígidas contaminadas elevam o consumo total.
P: Qual é a capacidade mínima viável para uma empresa de reciclagem de plásticos rentável?
Ver resposta
Os limiares de rentabilidade dependem do tipo de resina, dos custos regionais de energia e mão de obra e dos preços de venda do material reciclado, mas um valor mínimo indicativo é cerca de 800–1 500 t/ano de grânulos limpos — o que corresponde a uma linha de 300–500 kg/h a funcionar em 2 turnos com um OEE de ~70%. Abaixo desse nível, é difícil repartir suficientemente os custos fixos (serviços públicos, mão de obra, controlo de qualidade laboratorial e cumprimento regulamentar) para obter uma margem positiva.
P: Quanto tempo demora a entrada em funcionamento de uma linha de reciclagem de plásticos de 1 000 kg/h?
Ver resposta
Desde a encomenda até ao início da produção comercial, uma linha mecânica de 1 000 kg/h demora geralmente 6–10 meses: 3–5 meses para o fabrico e transporte do equipamento, 1–2 meses para a instalação, 1–2 meses para a entrada em funcionamento e formação dos operadores e 1 mês para estabilização antes de a linha atingir o caudal previsto. As instalações que colocam vários estágios em funcionamento em paralelo podem encurtar este prazo; as instalações construídas de raiz que exigem obras civis podem prolongá-lo para 12–18 meses.
P: Devo planear a capacidade para um ou vários materiais?
Ver resposta
As linhas dedicadas a um único material alcançam maior caudal e OEE e produzem grânulos de melhor qualidade, porque o equipamento está otimizado para uma só matéria-prima. As linhas multimaterial oferecem flexibilidade na matéria-prima, mas implicam perdas durante as mudanças (1–4 horas por mudança de material) e um rendimento inferior por material. Regra geral, escolha uma linha dedicada a um único material se o fornecimento for fiável; opte por uma linha multimaterial se não conseguir garantir contratos estáveis para uma única resina.
P: Onde existe realmente capacidade de reciclagem excedentária na América do Norte?
Ver resposta
O relatório de capacidade da APR de 2025 identifica capacidade disponível para os principais fluxos de resina nos Estados Unidos e no Canadá — PET, HDPE, polipropileno e película de plástico. A maior capacidade excedentária concentra-se nos fluxos rígidos de HDPE e PP, onde as instalações existentes podem processar um volume bastante superior de fardos se as taxas de recolha aumentarem. A capacidade de reciclagem de película de plástico é mais limitada devido às dificuldades causadas pela contaminação.
Referências e fontes
- Capacidade de reciclagem de plásticos nos Estados Unidos e no Canadá (out. 2025) — Association of Plastic Recyclers (APR)
- Os recicladores de plásticos têm capacidade para reciclar mais. Agora, vamos aproveitá-la (set. 2025) — Resource Recycling Magazine, Steve Alexander, APR
- A reciclagem de plásticos está a diminuir quando precisa de crescer (jan. 2026) — Chemistry World, Royal Society of Chemistry
- A procura de plástico reciclado (2025) — International Finance Corporation, World Bank Group
- Avaliação ambiental e económica da reciclagem de resíduos de plástico (PDF) — European Commission Joint Research Centre
- O investimento total de capital em instalações de reciclagem de plásticos está relacionado com a capacidade — Wiley ChemSusChem (revista com revisão por pares)
- Breaking the Plastic Wave 2025 — The Pew Charitable Trusts
- Perguntas frequentes sobre OEE — OEE Industry Standards
- Monitorização de extrusoras: redução das paragens no fabrico de embalagens de plástico — Guidewheel Performance Analysis
Artigos relacionados
- Máquinas de reciclagem de plásticos: tipos, seleção e guia de custos — visão geral das famílias de equipamento e dos critérios de seleção
- Especificações de linhas de granulação de plásticos — configuração da máquina de granulação na etapa final e respetivo caudal
- Linha de reciclagem de HDPE — configuração da linha específica para bidões de HDPE e garrafas de leite
- Guia completo de reciclagem de PET — caudal e rendimento de linhas de lavagem específicas para PET
- Dimensionador de sistemas de granulação (ferramenta interativa) — associe a matéria-prima e a produção pretendida a um modelo de máquina de granulação recomendado
A nossa perspetiva sobre o planeamento da capacidade
As tabelas de caudal e os escalões de capacidade deste guia refletem a nossa experiência com linhas para PET, HDPE, polipropileno e película de plástico — os fluxos de resina que os engenheiros da Kitech integram todos os meses. A nossa «regra industrial das 6 000 horas» não é uma norma publicada do setor; é uma regra prática que consideramos útil como primeira verificação da razoabilidade dos contratos de venda de material reciclado, antes de fornecedores e compradores passarem 3 semanas a negociar com base num valor errado.
Revisto pela equipa de engenharia da Kitech — especialistas na integração de linhas de reciclagem de plásticos para PET, HDPE, PP e película de plástico.







