Póngase en contacto con Kitech Company


Datos clave: el HDPE de un vistazo
| Código de identificación de resina | 2 (HDPE / PE-HD), según ASTM D7611 |
| Densidad | 0.9³–0,97 g/cm³ (flota en agua; se aprovecha en la separación por flotación y hundimiento) |
| Intervalo de fusión | 1³0–1³7 °C; intervalo de procesado por extrusión: 180–220 °C |
| Reciclabilidad | Hasta ~10 ciclos antes de que se produzca una degradación mecánica apreciable |
| Tasa de reciclaje de botellas de HDPE posconsumo en Estados Unidos en 2018 | 29,3 % para botellas de HDPE natural (US EPA) |
| Producción habitual de la línea | 300–3.500 kg/h (sistemas pequeños y de gran capacidad) |
| Precio del gránulo de HDPE reciclado (abril de 2026) | USD 0.45–0.95/lb, según el color y la calidad; los gránulos de colores mezclados subieron 15¢/lb en un solo mes |
¿Qué es el HDPE y por qué reciclarlo?
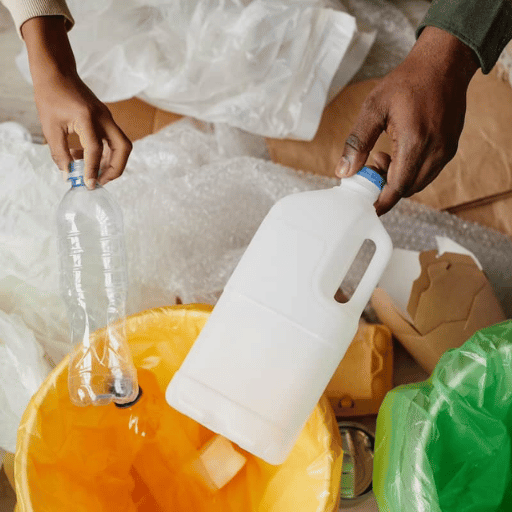 El HDPE, un tipo de plástico de uso muy extendido, es un polímero termoplástico fabricado a partir de etileno derivado del petróleo, con una estructura molecular lineal y resistente. Esa estructura aporta rigidez a los envases de leche a temperatura ambiente y permite que las tuberías de drenaje corrugadas resistan 50 años enterradas. Según la US EPA, el HDPE corresponde al código de identificación de resina 2 (también indicado como plástico #2 o «plástico 2»): el pequeño símbolo triangular de flechas que aparece grabado en la base de botellas de plástico, champú, detergente, recipientes de HDPE y cubos de 5 galones. ASTM D7611 regula ese símbolo, por lo que es un identificador normativo, no un elemento decorativo del envase. Frente al polietileno de baja densidad (LDPE) y al polipropileno (PP), el HDPE presenta la mayor cristalinidad de los tres poliolefinos; por eso su reciclaje resulta más sencillo que el del film de LDPE o el del material triturado de PP mezclado.
¿Por qué reciclar HDPE? Para un comprador industrial hay tres razones importantes. En primer lugar, los residuos de productos de HDPE no son biodegradables y permanecen durante cientos de años en los vertederos, lo que mantiene la presión sobre los sistemas municipales de gestión de residuos. En segundo lugar, el HDPE procede del petróleo, por lo que el material reciclado sustituye a los combustibles fósiles aproximadamente kilo por kilo. En tercer lugar —la razón que determina gran parte de la rentabilidad B2B—, el HDPE reciclado tiene un precio de mercado real. En marzo de 2025, el HDPE natural posconsumo de los programas de recogida en acera de Estados Unidos superó por primera vez USD 1,00 por libra. Ya no es una cifra simbólica asociada al reciclaje benéfico: ahora es una materia prima para la industria manufacturera.
Cómo se recicla el HDPE: proceso de reciclaje mecánico paso a paso
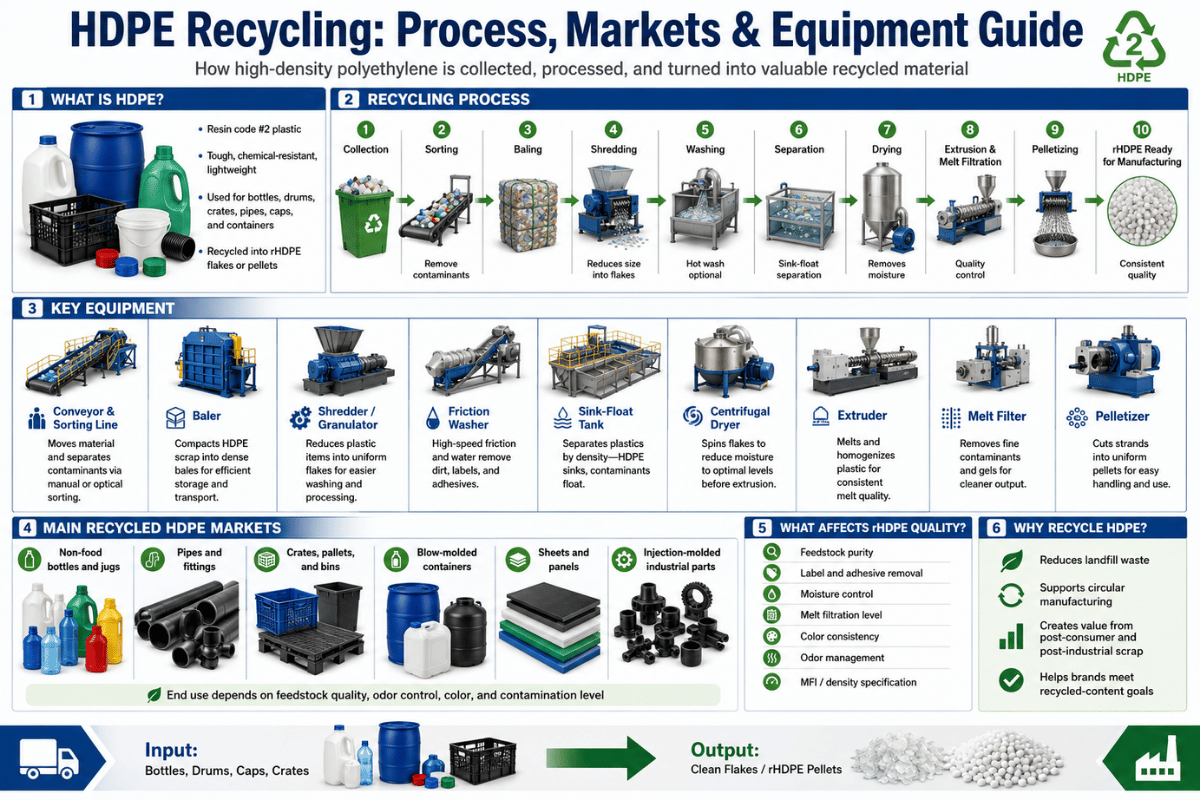
 Actualmente, el reciclaje mecánico representa la mayor parte del mercado del HDPE reciclado (>95 % en volumen en Norteamérica); el reciclaje químico aún está en una fase incipiente en 2025. El proceso mecánico consta de seis etapas y transforma una bala de envases de leche en un saco de 25 kg de gránulos aptos para el moldeo por inyección.
¿Cómo se recicla el plástico HDPE?
El polietileno de alta densidad se puede reciclar mediante estas etapas consecutivas: recogida y prensado en balas, con identificación mediante el código de resina 2; separación por infrarrojos cercanos (NIR) del código 2 respecto a PET, PP y PVC; control de calidad manual para retirar los contaminantes más visibles; separación por flotación y hundimiento de otras resinas y clasificación de pigmentos y colorantes; trituración, fricción y calor; y filtración del plástico fundido. A continuación, la línea produce gránulos que cumplen las especificaciones de color y MFI del comprador, o material triturado para mezclarlo con resina virgen.- La recogida y el prensado en balas son el punto de partida del proceso. El material procede de plantas de recuperación de materiales (MRF) que reciben residuos de la recogida en acera, de puntos de entrega y de los recortes de fabricantes de piezas moldeadas y embotelladores. La densidad y el nivel de contaminantes de las balas afectan al funcionamiento de la línea y al precio.
- Una vez clasificados, los envases se pueden analizar mediante espectroscopia de infrarrojo cercano (NIR) para distinguir el HDPE con código de resina 2 de otros plásticos, como PET, PP y PVC. El muestreo de control de calidad en la etapa de recombinación permite detectar y retirar contaminantes evidentes. La clasificación por pigmentación separa el HDPE natural, de mayor valor, del material pigmentado y genera una corriente diferenciada de resina natural de alto valor, lista para su procesado.
- Trituración. Se obtienen fragmentos de unos 30-80mm con una trituradora de un solo eje. Las trituradoras de un solo eje suelen admitir más contaminantes que los molinos granuladores con cuchillas. Por eso, la mayoría de las líneas más recientes las instalan antes del lavado, aunque antiguamente el orden era el contrario.
- Lavado. Para desprender la suciedad, lo más eficaz es un aclarado en frío como prelavado. Las etiquetas adhesivas y los residuos aceitosos se eliminan, y la suciedad que queda se desprende, mediante un lavado cáustico en caliente (80 to 95 °C, dosificación de NaOH al 1 to 3 %) combinado con fricción mecánica en una serie de tanques. Los tanques de flotación y hundimiento separan el polietileno de alta densidad recuperado ( 0.95) del tereftalato de polietileno o el cloruro de polivinilo, que se hunden, así como de aerosoles y otros contaminantes.
- Deshidratación y secado. Las secadoras mecánicas de compresión reducen la humedad residual de aproximadamente 18%wet a entre 1 y 4 percent. El secado térmico con aire caliente completa el proceso. Un secado insuficiente es la principal causa citada de las vetas plateadas en las piezas moldeadas posteriores. Según operadores de un foro sobre plásticos, es prácticamente un fallo habitual en las primeras fases de una línea.
- Extrusión. La escama de plástico se funde a 180 to 220 °C en una extrusora de uno o dos husillos. Los filtros autolimpiantes de plástico fundido y los cambiadores de mallas filtrantes retiran las partículas abrasivas y las acumulaciones de resina. A continuación, la resina fundida se granula mediante corte de cordones extruidos (para la mayoría de las calidades más exigentes) o bajo el agua (para resina de calidad botella).
📐 Nota de ingeniería
A partir de ≥85 °C, el agua de lavado permite retirar eficazmente las etiquetas adhesivas del HDPE de calidad botella. Si la temperatura del agua de lavado es inferior a 80 °C, quedan muchas etiquetas adheridas a las escamas de plástico. Esto provoca la obstrucción de la malla filtrante del plástico fundido y obliga a cambiarla cada 4 hrs, en lugar de cada 24 hrs como es habitual.
El coste adicional de las paradas necesarias para hacerlo supera, en menos de 3 weeks, el ahorro de 630 MCf de energía que se obtiene al enfriar el agua de lavado, si se tiene en cuenta el rendimiento.¿Cuántas veces se puede reciclar el HDPE?
El HDPE, por ejemplo el de los envases de leche, se puede reciclar mecánicamente unas 10 veces antes de que sus propiedades mecánicas se deterioren hasta el punto de que la resina deje de cumplir las especificaciones de la mayoría de los procesos de moldeo por inyección. Plastics Today afirma: «Los ensayos experimentales controlados respaldan 10 ciclos del escenario anterior. Además, una revisión de polímeros de 2024 sobre HDPE2 utilizado en tuberías de saneamiento por gravedad confirma este intervalo». En la práctica, cada ciclo de reciclaje aumenta ligeramente el MFI y reduce la resistencia a la tracción en unos pocos %. Por eso, la mayoría mezcla el material reciclado con material virgen en proporciones del 20-50 %, en lugar de utilizar material 100 % reciclado. Tras 10 o más ciclos, se han producido suficientes roturas de cadenas poliméricas para que el reciclaje posterior solo dé una resina apta para convertirla en madera plástica, tarima u otros productos moldeados no estructurales, donde se toleran amplias variaciones del MFI. Criterio rápido para decidir el proceso. Si la materia prima son envases, utilice el lavado completo y la separación por flotación y hundimiento. Si se trata de recortes posindustriales de tuberías o de material limpio triturado procedente del moldeo por inyección, puede prescindir del lavado en húmedo y alimentar el material a una trituradora de plástico de un solo eje, un molino granulador y una granuladora en seco. El ahorro de inversión en la línea de lavado se amortiza en 6-9 meses con materias primas industriales limpias.Equipos de una línea moderna de reciclaje de HDPE
 La lista de equipos no es muy larga: menos de diez máquinas grandes. Sin embargo, su selección y disposición determinan si la línea funciona las 24 horas del día sin supervisión o se detiene cada pocas horas para despejar atascos. Aquí es donde terminan muchos artículos dirigidos al consumidor sobre el reciclaje de HDPE, con la afirmación genérica de «triturar y fundir»..
| Etapa | Máquina | Intervalo de producción | Cuándo especificarla |
|---|---|---|---|
| Reducción de tamaño | Trituradora de un solo eje | 300–3.500 kg/h | Primera etapa con balas contaminadas; salida de 30–80 mm |
| Reducción de tamaño | Molino granulador para húmedo o seco | 200–2.000 kg/h | Salida de 8–12 mm; requiere una materia prima más limpia |
| Limpieza | Lavadora por fricción + tanque de flotación y hundimiento | 500–3.500 kg/h | El HDPE flota y el PET se hunde: separación natural |
| Secado | Secadora mecánica de compresión | Ajustar a la lavadora | Humedad residual del 1–4 %; preferida para producir material de calidad botella |
| Secado | Secadora centrífuga | Ajustar a la lavadora | Menor inversión inicial y más humedad residual (4–8 %) |
| Fusión | Extrusora de uno o dos husillos | 300–3.500 kg/h | Husillo doble para material triturado muy contaminado; extrusión con venteo para materia prima propensa a retener humedad |
| Filtración | Filtro autolimpiante de plástico fundido | Ajustar a la extrusora | Imprescindible si la materia prima contiene más de ~1 % de partículas finas o etiquetas |
| Granulación | Granuladora de corte de cordones extruidos o bajo el agua | Ajustar a la extrusora | Granulación bajo el agua para obtener gránulos uniformes de calidad botella |
Reciclaje químico del HDPE: cuándo tiene sentido
 Regla práctica para dimensionar: los operarios suelen creer que la potencia adecuada del rotor de la trituradora depende de la velocidad de trabajo en planta. El análisis de ingeniería de KITECH muestra que debe dimensionarse según la densidad máxima de las balas, no según el caudal habitual de alimentación. Una bala de envases de leche compactados de 380kg/m atasca una trituradora dimensionada para la densidad nominal del material suelto, de 220kg/m. El coste de las horas adicionales perdidas en despejar atascos manualmente supera, al cabo de tres meses, lo que habría costado de más el motor de mayor potencia.
¿Por qué no se aplica la pirólisis a gran escala?
El reciclaje químico —pirólisis, despolimerización y disolución-precipitación— abarca métodos distintos del reciclaje mecánico y se aplica a una gama más limitada de productos de HDPE de lo que sugiere la literatura promocional. Una revisión de 2024 en Polymer (Li et al.) analiza las tres principales vías de reciclaje químico del HDPE; la mayoría de los estudios publicados se centra en producir materiales «similares al HDPE», en lugar de reproducir un material equivalente al virgen. Investigadores de Cornell University presentaron en 2023 un proceso catalítico que mejora la reciclabilidad de los residuos de polietileno, pero su aplicación comercial sigue en fase piloto. La rentabilidad de la pirólisis depende de la escala de manera distinta a la del reciclaje mecánico. Según APChemi, la regla práctica para estimar la inversión es: USD3,500-7,500/t/yr de capacidad anual, tomando como referencia un caso base de 40.000 t/yr, utilizado en la mayoría de los modelos tecnoeconómicos. Por debajo de esa escala, la amortización eleva el coste por tonelada y, sumada al valor del producto —el aceite de pirólisis se valora frente al petróleo, no frente al polímero virgen—, reduce el margen de beneficio. También hay que tener en cuenta la normativa: solo algunos estados de Estados Unidos contabilizan el producto de la pirólisis como «contenido reciclado» en los cálculos de responsabilidad ampliada del productor (EPR), lo que afecta directamente al precio de venta.Calidad y especificaciones del HDPE reciclado
 Para un plan de inversión en bienes de capital de 2026, esta es una matriz de decisión práctica: en el caso de film de polímeros mezclados, envases con barrera multicapa y recortes de tubería cuyo grado de limpieza no permite obtener material de calidad botella —o de cualquier materia prima por debajo de 50.000 t/yr—, el reciclaje mecánico gana claramente en todos los indicadores de rendimiento basados en costes. El reciclaje químico tiene sentido para los envases de alto valor y los recortes de tubería mencionados, además de para grandes cantidades de otros materiales de desecho, en instalaciones de más de ~50.000 t/yr. Ninguno de los principales resultados de Google sobre el reciclaje de HDPE menciona nada de esto; es una de las mayores carencias de la información disponible para el público general.
| Propiedad | HDPE virgen | HDPE reciclado (PCR) | HDPE reciclado (posindustrial) |
|---|---|---|---|
| MFI (g/10 min, 190 °C/2.16 kg) | 0,3–8,0 (según la calidad) | 0,4–6,0 habitual | 0,3–8,0 (igual que el virgen) |
| Densidad (g/cm³) | 0.940–0.970 | 0.945–0.965 | 0.940–0.970 |
| Color | Natural / según especificación | Mezclado / negro / teñido | A menudo, limpio y natural |
| Contaminación por PVC | 0 ppm | <50 ppm habitual | <10 ppm |
| Olor | Ninguno | Leve olor residual | De ninguno a leve |
| Precio (precio al contado en abril de 2026, Estados Unidos) | USD 0.95–1.30/lb | USD 0.45–0.85/lb | USD 0.65–0.95/lb |
Mercados del HDPE reciclado: precios, compradores y productos finales
 La demanda de HDPE reciclado por parte de los compradores es mucho mayor de lo que suele creerse. Metastat Insight cifra el mercado mundial de gránulos de HDPE reciclado en USD 2,45 billion en 2025 y prevé una tasa de crecimiento anual compuesta (CAGR) del 9,2 % hasta 2032. En Estados Unidos, los precios del HDPE reciclado alcanzaron USD 1.631 por tonelada métrica en junio de 2025 (IMARC), y Plastics News informó en abril de 2026 de que los gránulos de HDPE posconsumo de colores mezclados subieron 15 cents por libra en un solo mes, a medida que se ajustaba el mercado. No se trata de una subida gradual.
Es un cambio de nivel.
¿En qué productos se puede convertir el polietileno de alta densidad reciclado?
El HDPE reciclado se destina a cinco categorías de nuevos productos y materiales reciclados, que representan aproximadamente estas cuotas de la demanda: la madera plástica y las tarimas representan alrededor del 25 % (Trex y AZEK son las principales marcas de destino en EE. UU.); las botellas y los envases que utilizan resina PCR para cumplir los compromisos de sostenibilidad de las marcas representan alrededor del 20 %; las tuberías —incluidas las corrugadas y las de HDPE sostenible, que, según informa el Plastics Pipe Institute, representan 600 millones de libras al año— representan alrededor del 15 %; las planchas y las piezas moldeadas, como los separadores de baño y las bandejas de estiba, representan alrededor del 10 %; y los compuestos y masterbatches sustitutivos de resina virgen representan el 30 % restante. Para una planta de reciclaje que selecciona mercados, el equilibrio entre precio y volumen está condicionado. Los mercados de madera plástica y de bandejas de estiba aceptan material con un mayor grado de contaminación, pero ofrecen el menor valor: alrededor de USD 0.40-0.60/lb por escamas de plástico de colores mezclados. En marzo de 2025, el PCR de color natural para botellas, con baja contaminación y trazabilidad completa, superó los USD 1.00/lb y mantiene un precio prémium durante 2026. Las tuberías se sitúan en un punto intermedio en cuanto al margen de beneficio. La calculadora del ROI y del plazo de amortización de la línea de lavado de HDPE/PP de KITECH permite al comprador introducir los precios regionales de venta y el coste de la materia prima para estimar cuándo alcanzará el punto de equilibrio la instalación, normalmente en un plazo de 18 a 28 meses para una línea bien especificada con los precios actuales de 2026.El HDPE PCR y los compromisos de sostenibilidad de las marcas
 El HDPE reciclado posconsumo —HDPE PCR— responde a dos motores de demanda: los compromisos voluntarios de las marcas con el reciclaje en circuito cerrado y la economía circular, y la normativa vinculante. En el ámbito voluntario, los compromisos de reciclaje de HDPE 2 se enmarcan en iniciativas como el US Plastics Pact, cuyo informe de impacto de 2023-24 cifra en un 13,3 % el reciclaje nacional de envases de plástico y en un 11 % el contenido medio posconsumo o de origen biológico de las marcas participantes. Estas cifras reflejan lo que realmente llega al mercado, no los objetivos de los compromisos.
La normativa va por delante. La ley SB 54 de California —Plastic Pollution Prevention and Packaging Producer Responsibility Act— exige que, antes del 1 de enero de 2032, el 100 % de los envases de un solo uso en California sean reciclables, reutilizables, rellenables o compostables, e introduce objetivos graduales de contenido reciclado para los plásticos. CalRecycle publicó el reglamento de aplicación en mayo de 2026 y la inscripción de los productores era obligatoria antes del 1 de junio de 2026. Estos requisitos se han convertido, de hecho, en un umbral mínimo de reacondicionamiento para una empresa recicladora de HDPE que valore una inversión en bienes de capital en 2026 para una sola planta o busque un comprador de larga duración en California. El ritmo del cambio es rápido: conviene considerar SB 54 una señal estructural de demanda, no una tendencia estacional.
Fallos habituales en las líneas de reciclaje de HDPE y cómo evitarlos
 Todos los problemas operativos de una línea de reciclaje de HDPE se originan aguas arriba y se manifiestan aguas abajo. Cuando el operario los detecta —en el cambiador de mallas filtrantes, la granceadora o la bala—, la causa se produjo dos etapas antes. Los ingenieros de plásticos que participan en foros sectoriales de internet describen una y otra vez los mismos cinco tipos de fallo; las soluciones económicas para cada uno se basan exclusivamente en la prevención.
- Contaminación por PVC. Síntomas: puntos negros en los gránulos de plástico, obstrucción de la malla filtrante y olor acre en la salida de gases de la extrusora. El PVC se degrada de forma exotérmica a las temperaturas habituales de procesado en extrusora. Prevención: clasificación NIR optimizada para rechazar el material con código de resina 3 y selección manual de calidad antes de la trituradora.
- Humedad residual superior al 4 %. Síntomas: vetas plateadas en las piezas moldeadas, burbujas en el cabezal de extrusión y huecos en los perfiles extruidos. En los hilos de Reddit, los operarios señalan sistemáticamente que las burbujas en el HDPE fundido a 130 °C son un síntoma temprano. Prevención: una secadora mecánica de compresión antes de la secadora térmica y un sensor de humedad por infrarrojos en la tolva de la extrusora.
- Contaminación cruzada de colores. Síntoma: el lote «natural» se vuelve gris porque la campaña anterior dejó restos de pintura azul o roja en las espiras del husillo. Prevención: campañas de color independientes y un procedimiento de purga documentado; por ejemplo, 1.2 volúmenes de línea de HDPE virgen entre campañas de color.
- Arrastre de adhesivo de etiquetas. Síntomas: cambio de la malla filtrante cada 4 horas en lugar de cada 24 y puntos visibles en todos los gránulos de plástico. Los operarios suelen afirmar que el adhesivo de las etiquetas que queda en el material representa al menos la mitad de las paradas imprevistas de la extrusora. Prevención: lavado cáustico en caliente por encima de 85 °C, con tiempo de permanencia suficiente (8 to 12 minutos de media en el lavador por fricción), y un filtro de plástico fundido autolimpiante dimensionado para un nivel de contaminación al menos 30 % superior.
- Metal. Síntomas: desgaste del husillo y del cilindro de la extrusora, además de daños catastróficos ocasionales causados por la caída de un pequeño trozo de acero en su interior. Tapones metálicos con revestimiento de acero, fragmentos de las máquinas embaladoras e incluso grapas procedentes de las balas de recogida han provocado fallos de proceso. Prevención: un separador magnético en la cinta transportadora de entrada y un detector de metales justo antes de la trituradora, con un canal de desvío. La inversión es baja en comparación con el cambio del cilindro de la extrusora.
En una línea de botellas con un lavado y aclarado correctos, esperaríamos cambiar la malla filtrante aproximadamente una vez por turno de 24 horas. Si en los registros del turno vemos que el cambio se ha hecho a las 4 horas, normalmente el problema está aguas arriba: la temperatura de lavado bajó de 85 °C o se redujo el tiempo de permanencia en el lavado por fricción para aumentar el caudal. Corregir ese único problema suele devolver en un turno los intervalos de filtración a los valores de diseño.
Perspectivas del sector para 2025–2026: capacidad, políticas y cambios del mercado
 Actualmente, tres fuerzas están cambiando la economía del reciclaje de HDPE y tiran en direcciones opuestas. Para una empresa recicladora que deba tomar decisiones de inversión en bienes de equipo en 2026, lo importante es tener en cuenta las tres fuerzas, en lugar de centrarse en una sola.
Aumenta la capacidad, pero también disminuye. Datos del sector: el informe 2025 Plastic Recycling Capacity de la Association of Plastic Recyclers cita, además de la capacidad existente, unos 2 billion pounds de nueva capacidad en Estados Unidos y Canadá. Al mismo tiempo, Argus Media estima que alrededor de 250.000 toneladas métricas anuales de capacidad de reciclaje mecánico de PET y poliolefinas saldrían del mercado por cierres de líneas y quiebras antes de 2025.
Ambas estimaciones son correctas. Muestran un mercado en el que salen las líneas menos competitivas y entran otras más especializadas para sustituirlas. El principal factor limitante ya no es la capacidad total, sino la calidad del material de alimentación.
La regulación se endurece. La normativa de aplicación de la SB 54 de California (principios de 2026) y los plazos de registro de productores (principios de 2026). Otros estados de Estados Unidos —Maine, Oregon, Colorado, Minnesota y Washington (con políticas menos estrictas)— ya han aprobado o están preparando leyes similares de responsabilidad ampliada del productor (EPR).
El Reglamento de la UE sobre los envases y residuos de envases (PPWR) establece requisitos de contenido similares. Efecto acumulado: la demanda estructural de HDPE reciclado posconsumo empezará a crecer a lo largo de varios años.
Los precios son algo volátiles. Noticias del sector del plástico de abril de 2026 citan una subida de USD 0,15 por lb en un mes para los gránulos de HDPE posconsumo de distintos colores. Variaciones significativas como esa alteran directamente la economía de una línea, no solo el margen.
El tamaño estimado del mercado de gránulos de HDPE reciclado a escala mundial es de USD 2,45 billion en 2025, con una previsión de CAGR del 9,2 % hasta 2032 ( Metastat Insight). El reciclaje mecánico de plásticos en conjunto se cifra en USD 41,4 billion en 2025 y mantiene un crecimiento sostenido.
Recomendación para las inversiones en bienes de equipo de 2026. Si está dimensionando una nueva línea de reciclaje de HDPE a finales de 2026 o principios de 2027, no se centre en aumentar el caudal de entrada: priorice las mejoras en clasificación, la capacidad de filtración del plástico fundido y la instrumentación de control del proceso. La calidad determinará los mercados para el producto limpio y su potencial de subida de precios, no el caudal.
Sin disciplina en materia de calidad, el caudal acabará limitado por las mismas restricciones que explican la pérdida de capacidad de 2025.
Preguntas frecuentes sobre el reciclaje de HDPE
P: ¿Se puede depositar el HDPE en cualquier contenedor de reciclaje?
Ver respuesta
En Estados Unidos, la mayoría de los programas de recogida selectiva aceptan botellas y garrafas rígidas de HDPE (código de resina 2). Muchos no aceptan bolsas de plástico de HDPE 2 ni film fino, que normalmente se llevan a los contenedores de recogida de los comercios. Consulte con su administración local si hay programas de recogida selectiva disponibles.
P: ¿Qué significa el número 2 dentro del triángulo de reciclaje?
Ver respuesta
El 2 dentro del triángulo verde de flechas que se persiguen identifica el polietileno de alta densidad según el código de identificación de resinas (ASTM D7611). Es un código del material, no una indicación de si el servicio local recicla ese artículo concreto. Son dos cosas distintas, aunque los consumidores suelen confundirlas.
P: ¿El HDPE reciclado es tan resistente como el HDPE virgen?
Ver respuesta
El HDPE reciclado posindustrial (residuo limpio que se ha fundido una vez) suele ser comparable al HDPE virgen en resistencia a la tracción y MFI, dentro de la variación habitual entre calidades. El HDPE reciclado posconsumo puede presentar variaciones de propiedades entre ciclos: por lo general, un aumento de MFI de alrededor del 5 to 10 % por ciclo en estudios de laboratorio controlados y una disminución de varios % en la resistencia a la tracción. Después del décimo ciclo, la resina resulta más adecuada para productos con amplios márgenes de propiedades, como la madera plástica.
P: ¿Qué diferencia hay entre el HDPE reciclado posconsumo (PCR) y el HDPE reciclado posindustrial?
Ver respuesta
El PCR procede de artículos de consumo (garrafas de leche recogidas en la calle, botellas de detergente depositadas en contenedores de recogida, etc.), por lo que acumula una historia térmica y cierto nivel de contaminación. El HDPE reciclado posindustrial, procedente de rechazos de fabricación, recortes y canales de colada, solo ha pasado una vez por el proceso de transformación. Está más limpio, tarda más en dejar de cumplir las especificaciones y, en su versión natural, alcanza precios entre 20 y 30 cents per pound superiores a los del PCR.
P: ¿Se pueden reciclar las bolsas de plástico de HDPE?
Ver respuesta
Sí, pero no en la mayoría de los contenedores de recogida selectiva. El film fino de HDPE tiende a enredarse en las mallas de disco giratorio de las plantas de recuperación de materiales, por lo que muchos programas de recogida selectiva lo rechazan. En la industria, lo habitual es utilizar líneas específicas de lavado y granceado de film, dimensionadas para reciclar HDPE a escala industrial.
P: ¿Cuánto cuesta una línea de reciclaje de HDPE?
Ver respuesta
Una línea completa para botellas o HDPE rígido, dimensionada para un caudal de 500 to 1.000 kg/h y material de alimentación de Norteamérica o Europa, cuesta entre USD 600.000 y 1.400.000 en equipos. A esto se suman la ingeniería de procesos, los servicios y la instalación, que representan un 20- 35 % adicional. La capacidad, el grado de automatización, las prestaciones del filtro de plástico fundido y los requisitos de la calculadora de ROI que indique pueden hacer variar esa cifra. Solicite un presupuesto configurado para su proyecto, no un folleto.
P: ¿Por qué el HDPE es más reciclable que otros plásticos?
Ver respuesta
Por tres motivos. Primero, el intervalo de temperaturas de procesado del HDPE es relativamente estrecho (~180 to 220 °C) y tolera los ciclos térmicos mucho mejor que otras resinas de gran consumo. Segundo, con una densidad de ~0.95g/cm3, se separa fácilmente de resinas más pesadas, como PET o PVC, mediante una sencilla separación por flotación y hundimiento. Tercero, la demanda de HDPE reciclado se reparte entre tuberías, madera plástica, botellas, láminas y material de estiba: existe liquidez de mercado para dar salida al producto.
Por qué hemos escrito esta guía
La mayoría de los precios, los detalles de ingeniería de procesos y las hipótesis sobre las tasas de reciclaje que aparecen en esta guía proceden de especificaciones y revisiones de ingeniería de procesos línea por línea para botellas de HDPE y envases rígidos. Todas las referencias normativas y los datos de mercado de este informe proceden de fuentes públicas de nivel 1-3 enlazadas en el texto. Cuando no disponíamos de datos de modelización de propiedades, costes o costes de equipos basados en principios fundamentales —por ejemplo, para comparar las propiedades del HDPE al final de su vida útil—, optamos por citar literatura revisada por pares.Referencias y fuentes
- Plásticos: datos específicos por material — US Environmental Protection Agency
- SB 54: Ley de prevención de la contaminación por plásticos y responsabilidad de los productores de envases — California Department of Resources Recycling and Recovery (CalRecycle)
- Investigadores de Cornell mejoran la reciclabilidad de los residuos plásticos — Cornell Chronicle (2023)
- Polietileno de alta densidad sostenible mediante reciclaje químico — revisión de la revista Polymer, de X. Li et al. (2024)
- Capacidad de reciclaje de plásticos en Estados Unidos y Canadá en 2025 — Association of Plastic Recyclers (APR)
- Informe de impacto 2023-24 — US Plastics Pact
- Reciclaje de tuberías de HDPE — Plastics Pipe Institute (PPI)
- Un estudio demuestra que el plástico HDPE se puede reciclar varias veces — Plastics Today
- Informe de precios del polietileno de alta densidad reciclado — Q2 2025 — IMARC Group
- El precio medio del HDPE natural supera $1 per Pound — Resource Recycling (marzo de 2025)
- Se disparan los precios del HDPE reciclado al estrecharse el mercado — Plastics News (abril de 2026)
- Tamaño del mercado del reciclaje mecánico de plásticos en 2025 — Towards Packaging research / Yahoo Finance
Artículos relacionados
- Guía completa del reciclaje de PET: diferencias entre el proceso de botella a escama y de escama a gránulo de plástico y el del HDPE.
- Marcado CE para equipos de reciclaje de plásticos: qué deben comprobar los transportistas y los importadores.
- Herramienta de selección de líneas de reciclaje de plásticos: encuentre la línea adecuada según el material de alimentación y el caudal.
- Calculadora del consumo energético del granceado de HDPE: calcule los kWh por tonelada según el caudal previsto.